


X'Tamming Die Maker Attwalment Jagħmel
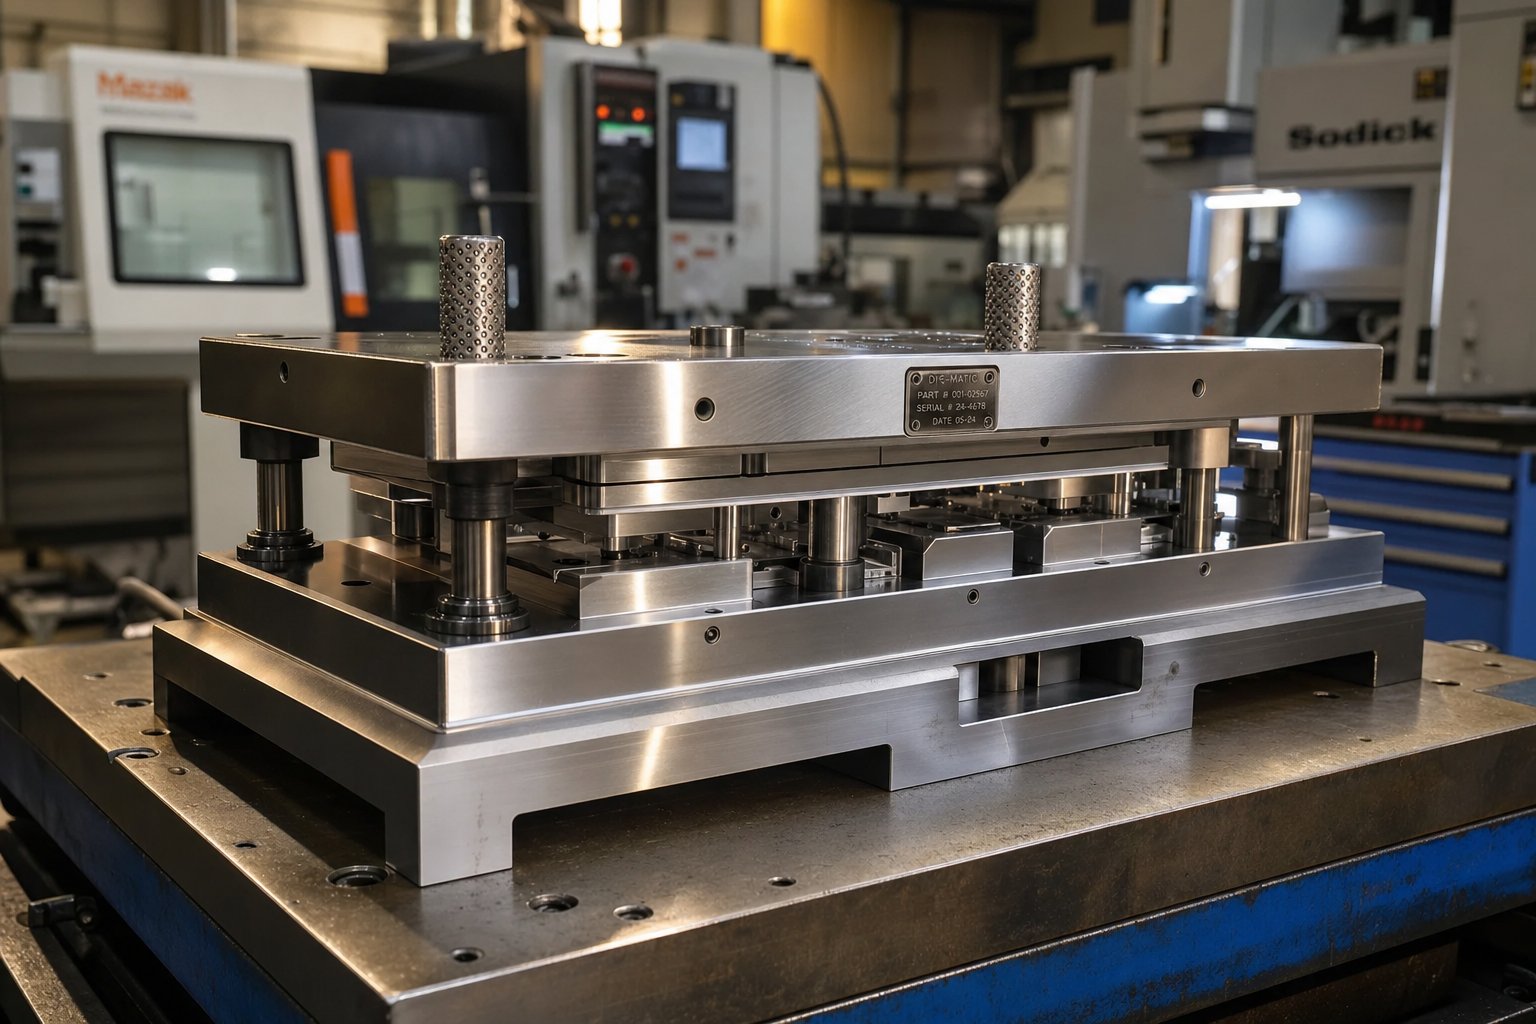
Meta tisma t-terminu "ittimbrar die maker," tista' tirreferi għal żewġ affarijiet: negozjant tas-sengħa li jibni u jżomm l-istampar imut, jew il-ħanut speċjalizzat li jimpjegahom. Jew il-mod, ix-xogħol jinvolvi t-trasformazzjoni tal-azzar tal-għodda mhux ipproċessat fi strumenti ta 'preċiżjoni li kapaċi jsawru partijiet tal-metall b'veloċità tal-produzzjoni. Huwa kummerċ li jpoġġi b'mod dirett fl-intersezzjoni tal-inġinerija, il-metallurġija, u l-magni ta' preċiżjoni għolja.{2}.
A stamping die maker huwa speċjalista li jinterpreta tpinġijiet ta 'inġinerija, jiddisinja ġeometrija die, programmi magni CNC, jiġbor komponenti ta' l-azzar imwebbes, u jivvalida għodda lest permezz ta 'ġirjiet ta' l-istampa tat-tryout biex jipproduċu stampar dies li jaqtgħu, jiffurmaw u jiffurmaw folja tal-metall b'eżattezza ripetibbli.
Id-definizzjoni tar-Rwol tal-Ittimbrar Die Maker
L-ambitu ta 'dan ir-rwol jinfirex ħafna lil hinn mit-tħaddim ta' magna. Die maker jaqra u jinterpreta blueprints, fajls CAD, u speċifikazzjonijiet dimensjonali biex jifhem il-ġeometrija eżatta tal-parti meħtieġa. Minn hemm, huma jikkalkulaw tolleranzi, jippjanaw sekwenzi tal-magni, u jiddeterminaw kif kull die tal-ittimbrar se jwettaq taħt tagħbijiet tal-istampa. Skond il-Uffiċċju tal-Istatistika tax-Xogħol tal-Istati Uniti, dawk li jfasslu l-għodda u d-die jibnu għodod ta 'preċiżjoni jew forom tal-metall użati biex jaqtgħu, iffurmaw u jsawru metall, plastiks u materjali oħra.
Ir-responsabbiltajiet ikopru ċ-ċiklu tal-ħajja sħiħ: mill-kunċetti tad-disinn inizjali tal-għodda u tad-die permezz tal-ipprogrammar CNC, twaħħil tal-komponenti, irfinar tal-wiċċ, u testijiet finali tat-test. Meta die kompletat tittimbra l-ewwel parti tagħha fuq pressa tat-tryout, il-maker tad-die jispezzjona għal difetti, ikejjel l-eżattezza dimensjonali, u jaġġusta sakemm kollox jilħaq l-ispeċifikazzjoni. F'Ontario, il-Kanada, programmi ta' apprendistat għal dan is-sengħa jeħtieġu bejn wieħed u ieħor8,000 siegħata' taħriġ kombinat fuq-l--impjieg u fil-klassi, li jirrifletti l-profondità tal-kompetenza involuta.
Ħiliet Li Jiddistingwu Die Makers
Dak li jifred die maker kapaċi minn machinist ġenerali huwa l-kombinazzjoni ta 'raġunament analitiku, destrezza manwali, u għarfien materjali profond li jaħdmu flimkien taħt tolleranzi stretti, xi kultant fi ħdan 0.0001 ta' pulzier. Xogħol ta' die u stampar ta' preċiżjoni jitlob profiċjenza f'diversi dixxiplini simultanjament. Issib li l-aħjar prattikanti jħalltu l-ħeffa diġitali mal-idejn-fuq l-istint, jaġġustaw timbri die tajbin billi jħossuhom wara li jivverifikawha bi strumenti tal-kejl.
Il-kompetenzi ewlenin jinkludu:
- Id-disinn tad-die u l-iżvilupp tat-tqassim tal-istrixxa
- Programmazzjoni CNC u makkinar b'diversi assi
- Operazzjoni EDM tal-wajer u tas-sinker
- Tħin tal-wiċċ għall-mera-tolleranzi tal-finitura
- Għarfien tat-trattament tas-sħana għall-azzar tal-għodda tat-twebbis u tat-tempra
- Agħfas setup, tryout, u validazzjoni tal-produzzjoni
Dawn il-ħiliet ma jeżistux waħedhom. Kull die tal-ittimbrar jippreżenta puzzle uniku fejn il-ġeometrija tal-parti, l-imġiba tal-materjal, u l-volum tal-produzzjoni kollha jinfluwenzaw kif għandha tinbena l-għodda. Dik l-interazzjoni bejn it-tip ta' die u l-applikazzjoni hija dik li fl-aħħar mill-aħħar tiddetermina jekk proġett jirrikjedix għodda sempliċi ta' stazzjon-wieħed jew die progressiv kumpless multi-station.
Tipi ta 'Tittimbrar Dies u Meta Użu Kull
Li tkun taf it-tipi ta 'imut tal-ittimbrar disponibbli hija ħaġa waħda. Li tifhem liema tip taqbel mal-parti speċifika tiegħek, il-baġit, u l-mira tal-produzzjoni huwa dak li fil-fatt jiffranka l-flus. Il-biċċa l-kbira tal-inġiniera tas-sorsi jiltaqgħu ma 'rakkomandazzjonijiet tat-tip die mill-maker tal-ittimbrar tagħhom mingħajr spjegazzjoni ċara ta' għaliex approċċ wieħed jegħleb ieħor. Hawn hu r-raġuni tal-għażla li rarament tiġi spjegata.
Dies Progressivi għal Tirjiet ta'-Volum Għoli
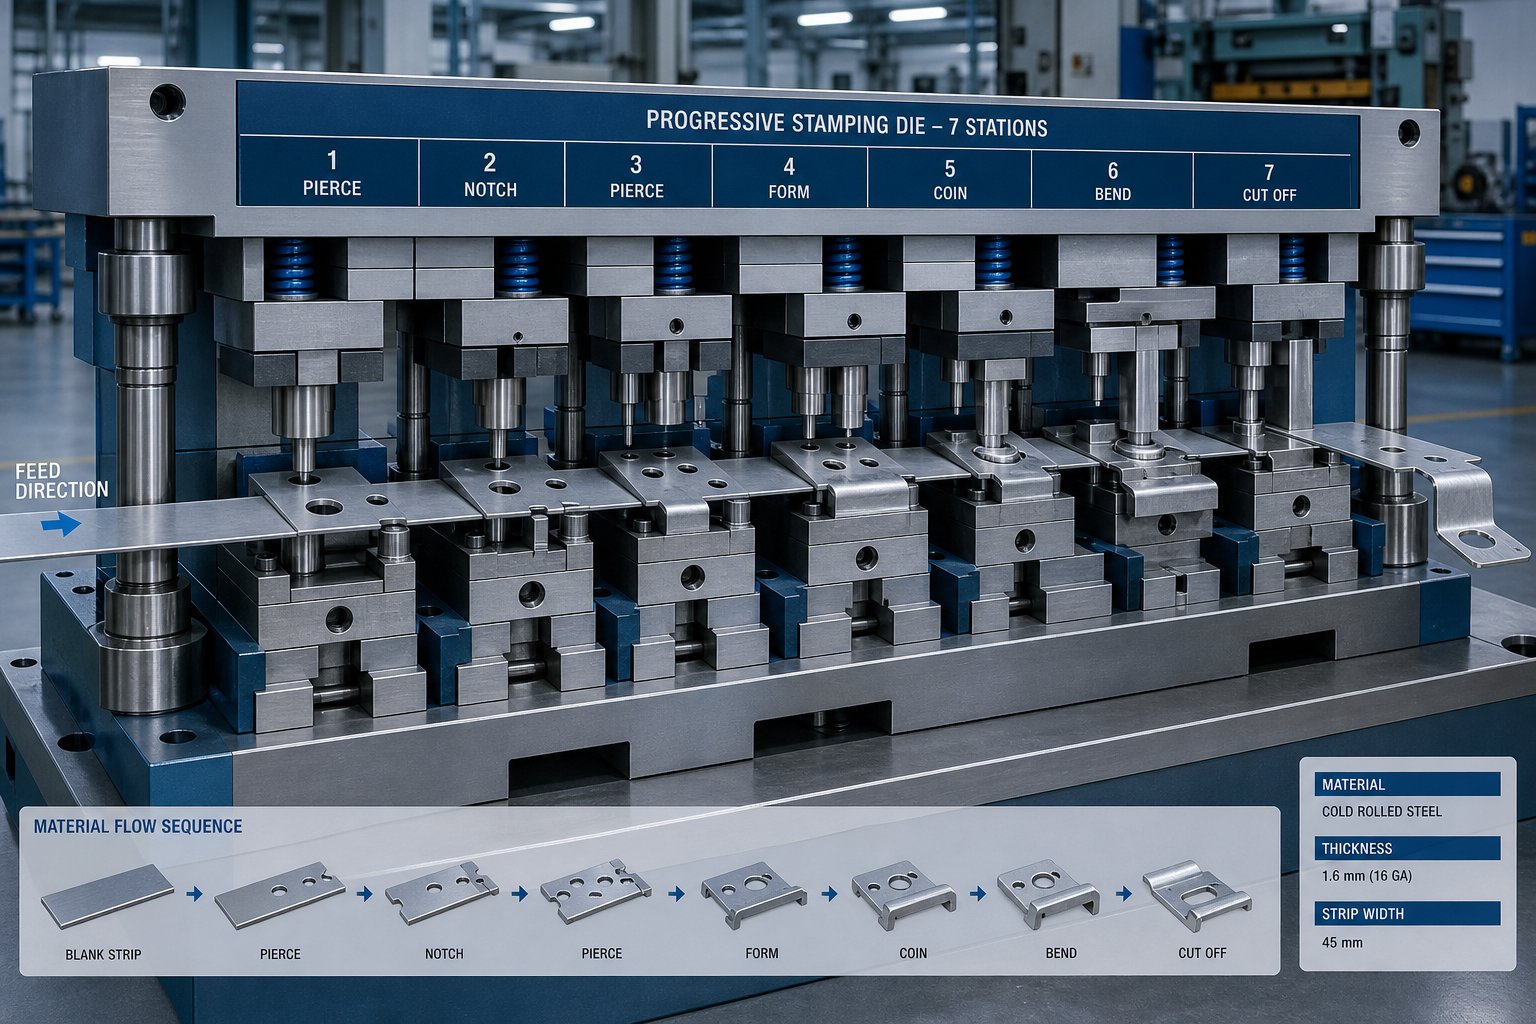
Immaġina kolja ta 'folja tal-metall tmigħ kontinwament permezz ta' die bi stazzjonijiet multipli, kull wieħed iwettaq qatgħa, liwja jew forma differenti. Dan huwa progressiv ittimbrar die disinn fl-azzjoni. Il-biċċa tax-xogħol tibqa' mwaħħla ma' strixxa tal-ġarr mill-bidu sat-tmiem, tiċċaqlaq stazzjon b'stazzjon sakemm parti kompluta tissepara fl-aħħar. Din l-arkitettura tippermetti ħinijiet taċ-ċiklu mkejla f'puplesiji kull minuta aktar milli f'partijiet fis-siegħa, li jagħmilha l-għażla standard għal imut tal-ittimbrar tal-karozzi, konnetturi elettriċi tal-ittimbrar tal-metall, u kwalunkwe komponent prodott f'mijiet ta 'eluf kull sena.
Il-kompromess? Spiża ogħla bil-quddiem tal-għodda u skadenzi itwal tad-disinn. Imut progressivi jitolbu inġinerija metikoluża tat-tqassim tal-istrixxa u makkinar ta 'preċiżjoni f'kull stazzjon. Iżda meta l-volum jiġġustifika l-investiment, l-ispiża għal kull-biċċa tinżel b'mod drammatiku, u r-ripetibbiltà tibqa' stretta fuq miljuni ta' ċikli.
Trasferiment u Dies komposti
Partijiet akbar li ma jistgħux jibqgħu mwaħħla ma 'strixxa tal-ġarr jeħtieġu approċċ differenti. It-trasferiment imut jissepara l-vojt l-ewwel, imbagħad is-swaba 'mekkaniċi jċaqalqu l-biċċa tax-xogħol individwali permezz ta' stazzjonijiet indipendenti li jiffurmaw. Dan jagħmel l-għodda tat-trasferiment ideali għal-housings miġbuda fil-fond, parentesi strutturali, u komponenti wesgħin wisq jew fondi wisq għal tmigħ progressiv ta 'strixxi. L-ittimbrar tad-die b'sistemi ta' trasferiment jimmaniġġja ġeometriji 3D kumplessi li kieku jkunu jeħtieġu operazzjonijiet multipli awtonomi.
Imut kompost jokkupa t-tarf oppost tal-ispettru tal-kumplessità. Huma jesegwixxu operazzjonijiet multipli, qtugħ, ippanċjar, u xi drabi jiffurmaw, f'daqqa ta 'stampa waħda. Aħseb woxers ċatti, shims sempliċi, jew munzelli tal-laminazzjoni. Ir-riżultat huwa flatness għolja, konċentriċità eċċellenti bejn il-karatteristiċi, u spiża moderata tal-għodda. Għal ġeometrija ta 'parti sempliċi f'volumi medji, imut kompost spiss jagħti l-aħjar bilanċ ta' veloċità u ekonomija.
-Stazzjon Uniku u Dies Speċjali
Mhux kull proġett jitlob għodda multi-station. Draw dies, blanking dies, titqib dies, u dies kombinati jimmaniġġjaw applikazzjonijiet ta'-volum aktar baxxi jew speċjalizzati tal-ittimbrar fejn il-flessibbiltà hija importanti aktar mill-veloċità taċ-ċiklu. Die tal-blanking jippanċja profili ċatti minn stokk tal-folji. Die tiġbed jifrex materjal f'forom ta 'tazza jew qoxra. Dawndies għall-ittimbrar tal-metall ta' stazzjon wieħed-jiswew inqas biex jinbnew u huma aktar mgħaġġla biex jimmodifikaw meta d-disinji jevolvu, u jagħmluhom prattiċi għal ġirjiet ta 'prototipi jew produzzjoni ta' niċċa.
| Tip Die | Aħjar Għal | Firxa Tipika tal-Volum | Spiża Relattiva | Livell ta' Kumplessità |
|---|---|---|---|---|
| Progressiva | Partijiet ta' daqs żgħir sa medju-b'karatteristiċi kumplessi | 100,000+ kull sena | Għoli | Għoli |
| Trasferiment | Partijiet kbar jew miġbuda-fond | 25,000 - 500,000+ | Għoli | Għoli |
| Kompost | Partijiet ċatti b'karatteristiċi multipli fi pjan wieħed | 10,000 - 200,000 | Medju | Baxx għal Medju |
| Blanking | Profili ċatti sempliċi | 5,000 - 100,000 | Baxx | Baxx |
| Iġbed | Tazza, qoxra, jew forom ta 'kompartiment | 5,000 - 100,000 | Medju | Medju |
L-għażla tat-tip it-tajjeb tirriżulta minn numru żgħir ta’ kriterji prattiċi li għandek tevalwa qabel titlob kwotazzjonijiet:
- Id-daqs tal-parti u d-dimensjonijiet massimi tal-envelop
- Volum tal-produzzjoni annwali u ħajja mistennija tal-għodda
- Rekwiżiti ta 'tolleranza u kumplessità tal-karatteristiċi
- Tip ta 'materjal u ħxuna tal-folja
Li jkollok l-approċċ tal-imut u l-ittimbrar dritt f'dan l-istadju jipprevjeni disinni mill-ġdid għaljin aktar tard. L-għażla li tagħmel hawn tiddetta wkoll liema materjali ser ikollok bżonn taħdem bihom il-maker tad-die tiegħek, liema gradi tal-azzar tal-għodda japplikaw, u kemm se jdum l-għodda taħt tagħbijiet tal-produzzjoni.
Il-Proċess tal-Għamla tad-Die mill-Kunċett sal-Ħruġ tal-Produzzjoni
L-għażla tat-tip die t-tajjeb hija biss il-punt tat-tluq. X'jiġri bejn dik id-deċiżjoni inizjali u għodda-lesta għall-produzzjoni jinvolvi xhur ta' inġinerija, magni ta' preċiżjoni, u validazzjoni iterattiva. Il-biċċa l-kbira tax-xerrejja qatt ma jaraw dan il-proċess imfassal b'mod sħiħ, li jagħmilha aktar diffiċli biex tippjana l-baġits, tiffissa skadenzi realistiċi, jew tkun taf meta jkun meħtieġ l-input tagħhom. Hawn hu kif il-manifattura tal-għodda u tad-die fil-fatt tiżvolġi, stadju b'mod.
- Reviżjoni tal-kunċett u valutazzjoni tal-fattibilità
- Żvilupp tat-tqassim tal-istrixxa
- Disinn tad-die dettall
- Makkinar CNC ta 'partijiet die tal-ittimbrar
- Assemblaġġ u twaħħil tal-komponenti
- Trattament bis-sħana u ebusija tal-wiċċ
- Tryout press runs
- Korrezzjoni u debugging
- Produzzjoni iffirma-
Kull tragward jirrappreżenta bieb tad-deċiżjoni fejn min jagħmel id-die, u ħafna drabi l-klijent, jikkonferma li huwa lest qabel jimxi 'l quddiem. Taqbeż jew tgħaġġel kwalunkwe stadju għandu t-tendenza li jikkaġuna problemi downstream.
Analiżi tal-Fattibbiltà u Disinn tad-Die
Qabel ma kwalunkwe azzar jinqata ', maker die tal-ittimbrar jevalwa jekk il-parti fil-fatt tistax tiġi ffurmata kif miġbuda. Din il-fażi ta 'fattibilità tinvolvi l-analiżi tal-ġeometrija tal-parti, l-angoli tal-ħajt, il-fond tal-ġbid, u l-limiti tal-medda tal-materjal. L-inġiniera jużaw simulazzjoni tal-iffurmar ibbażata fuq FEA-, xi kultant imsejħa analiżi CAE, biex ibassru kif se jġib ruħu l-folja tal-metall ġewwa d-die. Dawn is-simulazzjonijiet jimmarkaw kwistjonijiet bħal traqqiq eċċessiv, tendenza tat-tikmix, jew springback qabel ma tiġi ordnata blokka waħda tal-azzar tal-għodda.
Riċerka fiottimizzazzjoni tas-simulazzjoni tal-ittimbrarjikkonferma li l-metodi ta ' elementi finiti jistgħu jbassru difetti li jiffurmaw bħal tiċrit u t-tikmix billi janalizzaw id-distribuzzjoni tar-razza, il-varjazzjoni tal-ħxuna, u l-limiti li jiffurmaw matul tryouts virtwali. Dan it-tip ta 'analiżi bil-quddiem iqassar iċ-ċikli ta' żvilupp u jnaqqas xogħol mill-ġdid għali.
Bil-fattibilità kkonfermata, tibda l-fażi tad-disinn tad-die tal-ittimbrar. L-inġiniera jiżviluppaw tqassim ta 'strixxa li jiddefinixxi kif il-vojt ċatt jgħaddi minn kull stazzjon, kif l-utilizzazzjoni tal-materjal hija massimizzata, u fejn jiġi ġġenerat ir-ruttam. L-arkitettura tad-die, inkluż id-daqs tal-pjanċa, sistemi ta 'gwida, u sekwenzar tal-istazzjon, tiġi ffinalizzata f'CAD. Dan huwa fejn il-kunċett tad-die jsir pjan buildable.
Makkinar, Assemblea, u Trattament tas-Sħana
Li ddawwar dak id-disinn f'għodda fiżika titlob preċiżjoni f'kull pass. It-tħin CNC jaqta' l-blokki tad-die u l-profili tal-punch għal qrib-forma netta. L-EDM tal-wajer jimmaniġġa kontorni kkomplikati u spazju intern strett li tħin konvenzjonali ma jistax jilħaq. It-tħin tal-wiċċ iġib uċuħ ta 'tgħammir kritiċi għal tolleranzi ta' flatness imkejla f'mikroni.
Ladarba l-partijiet tad-die tal-ittimbrar individwali jiġu mmaxinjati, jibda l-assemblaġġ. Dawk li jfasslu d-die jwaħħlu puntelli f'retainers, jallinjaw it-truf tat-tqattigħ, jistabbilixxu għoli ta 'għeluq, u jivverifikaw li kull komponent jiċċaqlaq kif maħsub. Dan il-proċess ta' twaħħil jiddependi ħafna fuq l-idejn-fuq il-ħila, peress li anke ftit eluf ta' pulzier ta' allinjament ħażin jistgħu jikkawżaw xedd prematur jew difetti fil-parti.
It-trattament tas-sħana jsegwi l-assemblaġġ tal-komponenti kritiċi tal-ilbies. Il-proċessi tat-twebbis u tat-tempra jgħollu l-ebusija tal-azzar tal-għodda għal-livelli meħtieġa, tipikament bejn 58 u 62 HRC għat-truf tat-tqattigħ. Is-sekwenza hija importanti: il-maċinazzjoni ssir qabel ma tibbies minħabba li l-azzar imwebbes għal kollox huwa ferm aktar diffiċli u għali biex jinqata '. Wara t-trattament bis-sħana, it-tħin tal-finitura jerġa 'jġib dimensjonijiet preċiżi li jistgħu jaqilbu ftit matul iċ-ċiklu tat-twebbis.
Tryout, Debugging, u Rilaxx tal-Produzzjoni
Bid-die immuntata u mwebbsa, timxi għal pressa tat-tryout. Dan huwa fejn it-teorija tiltaqa' mar-realtà. Id-die maker imexxi partijiet tal-kampjun, jispezzjonahom għal qsim, tikmix, devjazzjoni dimensjonali, u difetti fil-wiċċ, imbagħad traċċa kull kwistjoni lura għall-kawża ewlenija tagħha.Analiżi ta 'Keysight ta' provi virtwali diejinnota li d-difetti li joħorġu waqt l-ewwel provi huma kemm jieħdu ħin-u kemm jiswew ħafna flus biex jiġu kkoreġuti, u huwa preċiżament għaliex is-simulazzjoni bil-quddiem saret standard fil-ħwienet tal-għodda tal-ittimbrar u tal-istampar.
Id-debugging tad-dies tal-ittimbrar tal-metall tad-dwana rari huwa proċess wieħed-pass. Springback jista 'jeħtieġ aġġustamenti ta' kumpens. Il-qsim jista' jitlob raġġi ta' ġibda riveduti jew stazzjonijiet ta' formazzjoni addizzjonali. It-tikmix jista' jitlob irfinar tal-pressjoni tad-detentur vojt jew modifiki fil-ġeometrija. Kull korrezzjoni hija segwita minn prova oħra sakemm il-partijiet jissodisfaw b'mod konsistenti l-ispeċifikazzjonijiet tal-istampar.
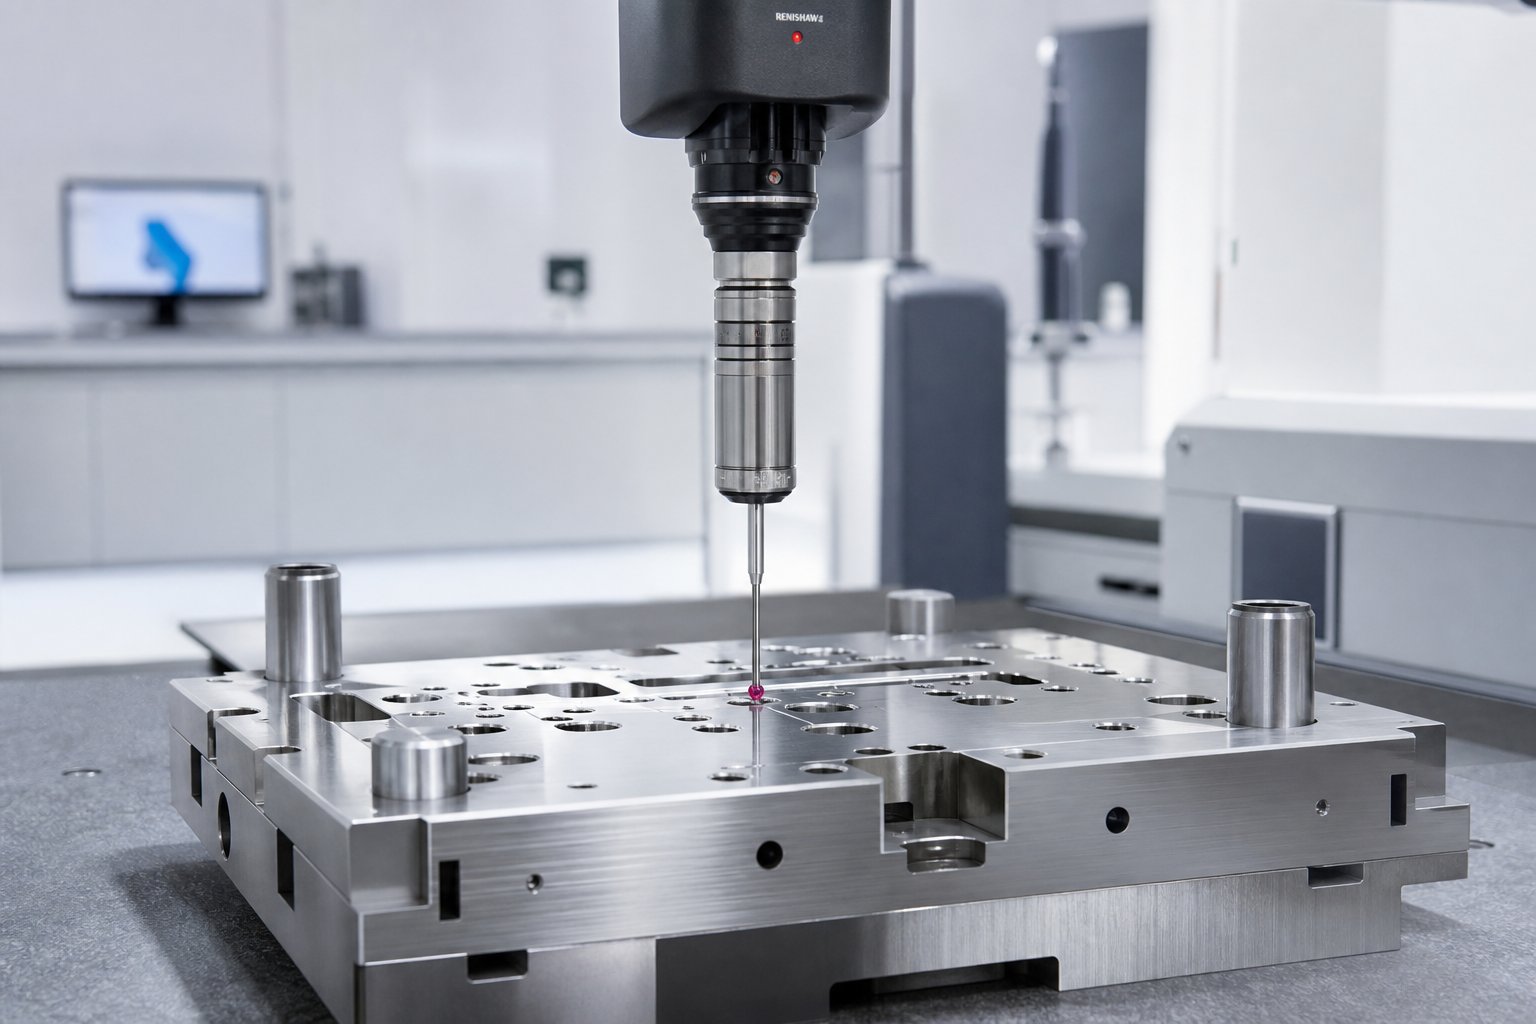
L-iffirmar tal-produzzjoni-isseħħ meta spezzjoni dimensjonali, ħafna drabi permezz tas-CMM, tikkonferma li l-partijiet jaqgħu taħt it-tolleranza fuq kampjun statistikament sinifikanti. F'dak il-punt, il-fażi tal-manifattura tad-die hija kompluta, u l-għodda tittrasferixxi għall-art tal-produzzjoni.
Din is-sekwenza kollha, mill-fattibbiltà sal-firma-off, hija wkoll fejn jinħbew l-akbar varjabbli tal-ispiża u tal-ħin. Il-fehim ta’ dak li jmexxi dawk il-varjabbli jagħti lix-xerrejja ferm aktar influwenza fl-ippjanar u n-negozjar.
Għażla tal-Materjal Die u Gradi tal-Azzar tal-Għodda
L-azzar ġewwa d-die tiegħek jiddetermina kemm idum, kemm-il darba jeħtieġ manutenzjoni, u fl-aħħar mill-aħħar dak li tiswak kull parti stampata fuq medda ta 'produzzjoni. Madankollu l-għażla tal-materjal hija waħda mis-suġġetti l-inqas diskussi bejn ix-xerrejja u l-ittimbrar tagħhom die maker. Ħafna mill-kwotazzjonijiet jelenkaw grad bħal "D2" mingħajr ma jispjegaw għaliex dak il-grad intgħażel jew liema alternattivi jistgħu jservuk aħjar. Hawn hu dak li jmexxi dik id-deċiżjoni.
Għodda Komuni Azzar Gradi għall-Ittimbrar Dies
Kull die tal-ittimbrar tal-metall jibbilanċja tliet proprjetajiet li jikkompetu: ebusija għaż-żamma tal-forma taħt tagħbija, reżistenza għall-ilbies għall-lonġevità, u toughness biex jassorbi l-impatt mingħajr qsim. L-ebda azzar tad-die tal-ittimbrar wieħed jimmassimizza t-tlieta, għalhekk l-għażla tal-grad dejjem tinvolvi kompromessi mappjati mal-applikazzjoni speċifika tiegħek.
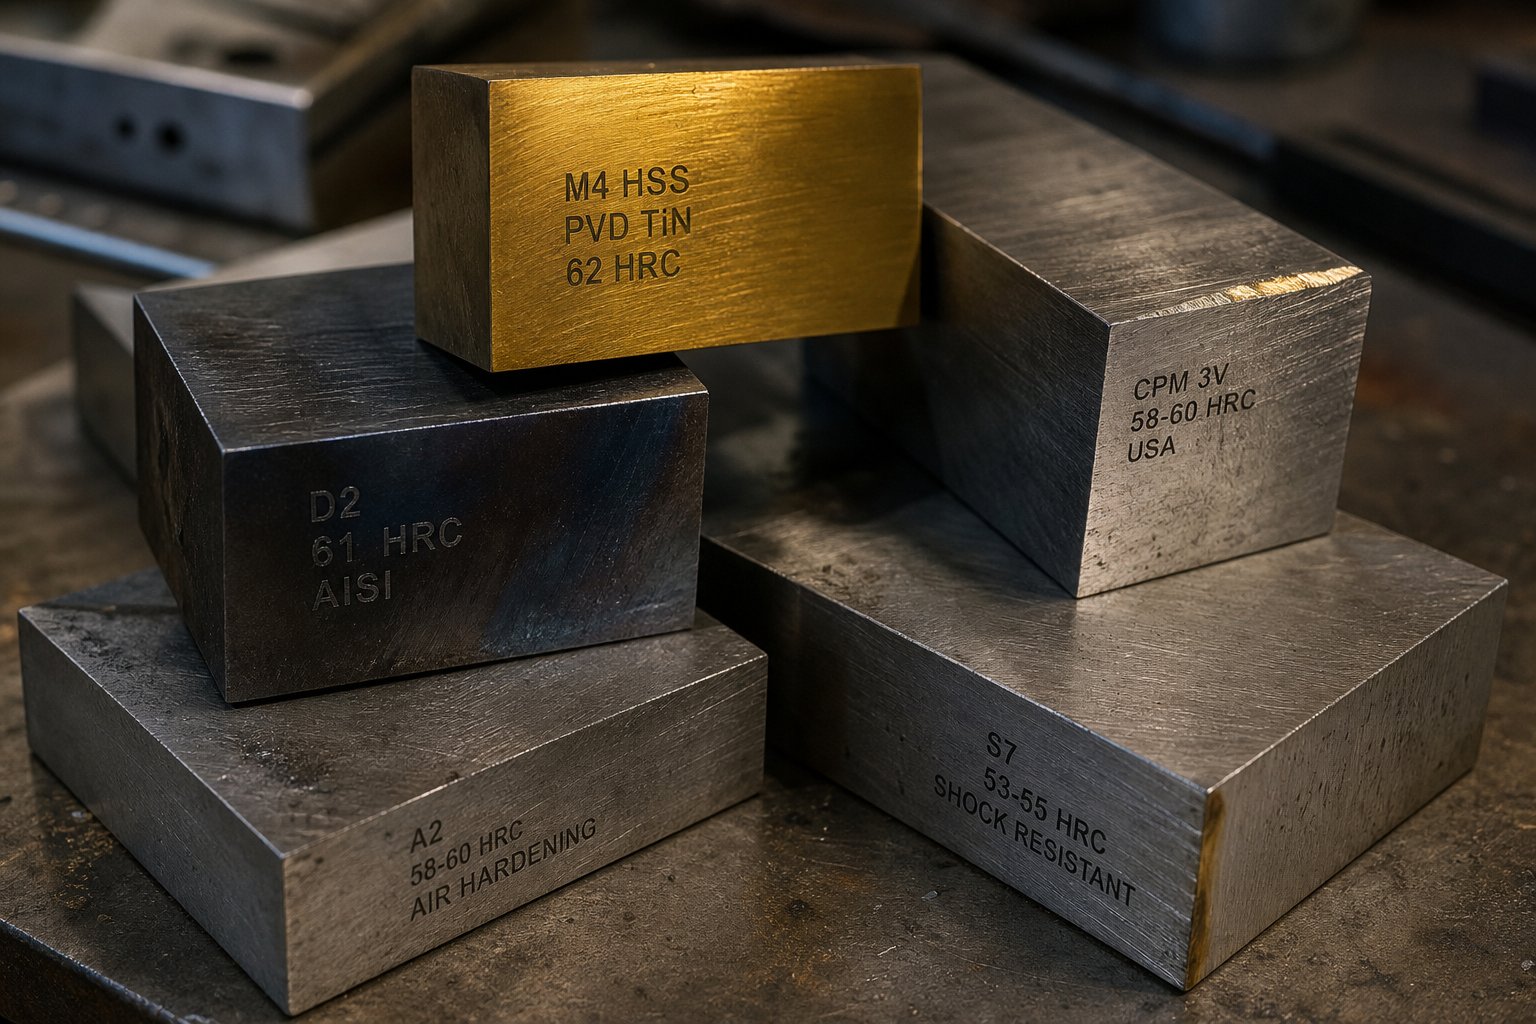
D2huwa ż-żiemel tax-xogħol tal-blanking u tat-titqib ta'-volum għoli. Il-kontenut għoli ta 'karbonju u kromju tiegħu (1.40-1.60% C, 11.00-13.00% Cr) jagħti reżistenza eċċezzjonali għall-ilbies f'54-61 HRC.D2 huwa komunement użatfil-blanking dies, ittimbrar dies, slitters, u trim dies fejn toughness eċċezzjonali mhix ir-rekwiżit primarju. Għal dies tal-ittimbrar tal-azzar fit-tul-li jipproduċu mijiet ta' eluf ta' partijiet, D2 jibqa' l-għażla awtomatika.
A2joffri triq tan-nofs. Bi ftit inqas kromju (4.75-5.50%) u karbonju (0.95-1.05%) minn D2, jikseb 57-62 HRC filwaqt li jżomm toughness moderat. A2 jaħdem tajjeb fl-iffurmar ta 'applikazzjonijiet, muniti, u dies kbar tal-blanking fejn l-għodda tiltaqa' ma 'tensjonijiet tal-liwi flimkien mal-ilbies. Aħseb fiha bħala l-għażla bilanċjata għall-imut tal-ittimbrar tal-folja tal-metall li għandu kemm maqtugħ kif ukoll iffurmar materjal.
S7tpoġġi fit-tarf tat-toughness tal-ispettru. Il-kontenut ta 'karbonju aktar baxx tiegħu (0.45-0.55%) u l-kromju mnaqqas (3.00-3.50%) jagħtu ebusija tax-xogħol ta' 48-58 HRC b'reżistenza eċċellenti għal xokk. S7 huwa l-go-to għall-iffurmar ta 'gauge tqil, imut tal-liwi kiesaħ, u imut tal-istampa tal-metall soġġett għal tagħbijiet ta' impatt f'daqqa. Jekk id-die tiegħek qed tixxaqqaq aktar milli tilbes, S7 jindirizza l-kawża ewlenija.
M2 u M4azzar ta'-veloċità għolja jservi operazzjonijiet fejn temperatura u veloċità għolja jimbuttaw l-azzar tax-xogħol kiesaħ-konvenzjonali lil hinn mil-limiti tagħhom. Dawn il-gradi jżommu l-ebusija f'temperaturi operattivi ogħla, u jagħmluhom adattati għal applikazzjonijiet ta'-stroke-għoli.
Għal stazzjonijiet ta' xedd-estremi, partikolarment fi forom progressivi li jħaddmu materjali li ma jissaddadx li joborxu jew ta'-saħħa għolja,inserzjonijiet tal-karburipprovdi pass-bidla fil-lonġevità. Dies tal-ittimbrar tal-karbur jew stazzjonijiet imdaħħla tal-karbur-jistgħu jestendu l-ħajja b'500-1000% meta mqabbla mal-azzar tal-għodda konvenzjonali, għalkemm il-limiti tal-fraġilità tagħhom jintużaw għal operazzjonijiet b'impatt baxx bħal blanking fin u tpinġija baxxa. Imut tal-ittimbrar tal-aluminju, b'kuntrast, ħafna drabi jipprijoritizza l-finitura tal-wiċċ u r-reżistenza għall-ġlir fuq l-ebusija mhux maħduma, peress li materjali tal-biċċa tax-xogħol aktar artab għandhom it-tendenza li jaderixxu mal-uċuħ tal-għodda aktar milli jilbsuhom.
| Grad | Ebusija (HRC) | Każ ta' Użu Primarju | Spiża Relattiva | Mistennija Die Ħajja |
|---|---|---|---|---|
| D2 | 54 - 61 | Blanking u titqib ta'-volum għoli | Baxx għal Medju | L-itwal fost l-azzar konvenzjonali |
| A2 | 57 - 62 | Iffurmar, ħolqien, u applikazzjonijiet ibbilanċjati | Baxx għal Medju | Moderat għal Twil |
| S7 | 48 - 58 | Formar ta'-gauge tqil u xokk-mut mgħobbi | Medju | Moderat (l-ilbies-limitat) |
| M2/M4 | 60 - 65 | Ħidmiet ta'-veloċità għolja u-temperatura għolja | Medju għal Għoli | Twil fl-applikazzjonijiet xierqa |
| Karbur | 70+ | Inserzjonijiet ta' xedd-estremi għal materjali li joborxu | Għoli | Sinifikament itwal minn azzar tal-għodda |
Il-grad it-tajjeb jiddependi fuq tliet fatturi li jaħdmu flimkien: il-volum tal-produzzjoni tiegħek, il-materjal tal-biċċa tax-xogħol li qed jiġi ttimbrat, u t-talbiet tat-tolleranza tal-parti lesta. Die maker li jagħżel materjal mingħajr ma jistaqsi mistoqsijiet dettaljati dwar it-tlieta huwa guessing aktar milli inġinerija.
Trattamenti tal-wiċċ u Kisi
Anki l-aħjar azzar die tal-ittimbrar jibbenefika mit-titjib tal-wiċċ. Il-kisi u t-trattamenti jżidu saff ta' frizzjoni aktar iebes u aktar baxx-li jnaqqas it-taħwid, inaqqas il-progressjoni tal-ilbies, u jestendi l-intervalli bejn l-għeluq tal-manutenzjoni.
Għażliet ta' kisi komuni jinkludu:
- TiN (Nitrur tat-titanju)- kisi PVD ta'-għan ġenerali li jżid l-ebusija tal-wiċċ u jnaqqas il-frizzjoni
- TiCN (karbonitrur tat-titanju)- aktar diffiċli minn TiN b'reżistenza aħjar għall-ilbies għall-istazzjonijiet tat-tqattigħ u tat-titqib
- TD (Toyota Diffusion/Depożizzjoni Termo-Reattiva)- proċess tal-familja CVD-li joħloq saff ta' karbur tal-vanadju estremament iebes, effettiv kontra t-tiġr f'formazzjoni ta'-azzar b'saħħa għolja
- TiAlN (Nitrur tal-Aluminju tat-titanju)- jaħdem tajjeb f'temperaturi elevati ġġenerati waqt ittimbrar ta'-veloċità għolja
Riċerka mill-Linji Gwida għall-Applikazzjoni AHSSjuri d-differenza prattika li tagħmel il-kisi: għodda D2 miksija bil-kromju-falliet wara 50,000 parti, filwaqt li l-istess azzar tal-għodda b'nitrur tal-joni u kisja PVD tan-nitrur tal-kromju pproduċiet aktar minn 1.2 miljun parti. Dak mhux titjib marġinali. Hija ekwazzjoni ta' spiża fundamentalment differenti-għal-parti.
In-nitriding, kemm varjetajiet tal-gass kif ukoll tal-plażma (jone), joħloq saff tal-wiċċ imwebbes billi jxerred in-nitroġenu fl-azzar. In-nitriding tal-jone jaħdem f'temperaturi aktar baxxi min-nitriding tal-gass, u jnaqqas ir-riskju ta' distorsjoni filwaqt li jibni wiċċ reżistenti għall-ilbies-. Il-kisi tal-kromju, darba approċċ standard, waqa 'fuq il-favur minħabba tendenzi ta' microcracking u tħassib ambjentali. Studji juru li mhix l-aħjar għażla għall-ipproċessar ta' dies ta' azzar avvanzati ta'-qawwa għolja.
Nota prattika waħda: il-kisi għandu jiġi applikat wara li l-prova inizjali u d-debugging ikunu kompluti. L-aġġustament tal-ġeometrija tad-die wara l-kisi ifisser li tneħħi s-saff stess li għadek kemm ħallas għalih. Ħwienet tad-die b'esperjenza jlestu l-korrezzjonijiet kollha l-ewwel, imbagħad japplikaw it-trattament finali tal-wiċċ qabel ir-rilaxx tal-produzzjoni.
L-għażliet tal-materjal u tal-kisi jidħlu direttament fl-ispiża tal-proġett u fil-kalendarju. Die mibnija minn azzar tal-metallurġija tat-trab b'kisja PVD tiswa aktar bil-quddiem minn die standard D2, iżda dak l-investiment jibdel il-matematika tal-manutenzjoni għal kollox fuq medda ta' produzzjoni ta' bosta snin.
Teknoloġiji Moderni Jiffurmaw mill-ġdid il-Kummerċ
Il-grad tal-azzar u l-għażla tal-kisi huma deċiżjonijiet ta 'inġinerija msejsa f'għexieren ta' snin ta 'għarfien metallurġiku. Iżda l-mod kif produttur tad-die tal-ittimbrar japplika dak l-għarfien, mill-validazzjoni inizjali tad-disinn sa l-eżekuzzjoni tal-art tal-ħanut, inbidel b'mod drammatiku. Għodod diġitali u pjattaformi tal-magni avvanzati qed jikkompressaw skadenzi, jeliminaw il-suppożizzjonijiet, u jgħollu l-art fuq dak li jista 'jwassal ħanut ta' die kapaċi.
Simulazzjoni CAE u Prototipi Diġitali
L-akbar qabża fid-disinn tal-għodda tad-die matul l-aħħar għaxar snin mhix magna ġdida. Hija l-abbiltà li tittimbra parti virtwalment qabel ma kwalunkwe azzar jinqata '. Is-simulazzjoni tal-iffurmar ibbażata fuq FEA-tikri lill-inġiniera jirreplikaw b'mod diġitali l-proċess kollu tal-iffurmar tal-folja tal-metall: tpinġija fil-fond, formazzjoni tal-medda, flanging, u tirqim. Is-softwer jimmappa d-distribuzzjoni tal-istress, ibassar il-varjazzjoni tal-ħxuna, jimmarka żoni tat-tikmix, u jikkalkula d-deformazzjoni tal-ispringback, kollha fi żmien sigħat aktar milli ġimgħat fuq pressa tat-tryout.
Xi jfisser dan prattikament? Skonddejta tal-industrija minn speċjalisti tas-simulazzjoni CAE, manifatturi li jintegraw is-simulazzjoni fil-fluss tax-xogħol tagħhom tas-servizzi tad-disinn tal-għodda tipikament inaqqsu l-iterazzjonijiet tat-tryout bi 30-50%. Dan jissarraf direttament f'ħinijiet ta 'tmexxija iqsar u spejjeż ta' modifika aktar baxxi. L-analiżi tad-Dijagramma tal-Limit tal-Ffurmar tidentifika żoni ta' riskju ta' xquq-u t-tikmix immexxi mill-kompressjoni qabel ma jibda l-magni, li jippermetti lill-inġiniera jaġġustaw il-forma vojta, il-pressjoni tal-legaturi, u jiġbed il-ġeometrija taż-żibeġ waqt li l-bidliet ikunu għadhom ħielsa li jagħmlu.
Il-kumpens Springback waħdu jiġġustifika investiment ta' simulazzjoni għal ħafna proġetti. Minflok ma jiskopru li pannell iffurmat joħroġ mit-tolleranza wara li d-die huwa mwebbes, l-inġiniera -jikkumpensaw minn qabel il-ġeometrija tal-wiċċ tal-għodda b'mod diġitali. Ir-riżultat huwa die li jipproduċi partijiet dimensjonali korretti mill-ewwel ġirja tal-produzzjoni.
Makkinar u Awtomazzjoni ta'-Veloċità Għolja
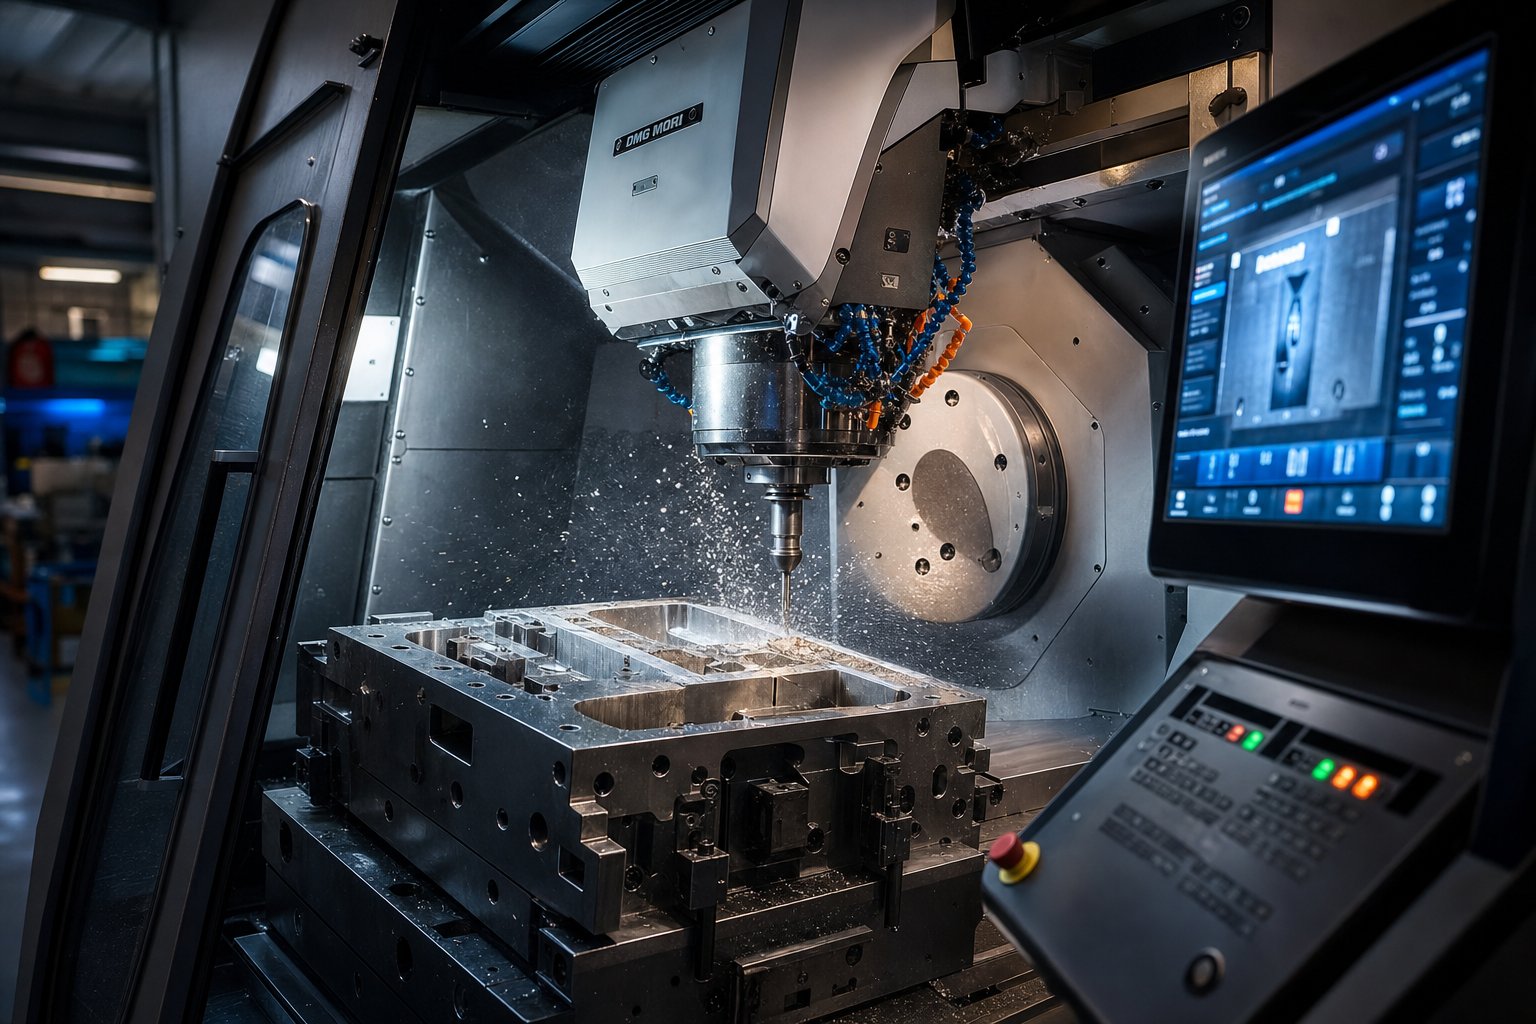
Fl-art tal-ħanut, magni b'veloċità għolja ta' 5-assi ddefinit mill-ġdid x'inhu possibbli fit-tqattigħ tal-blokki tad-die. CNC tradizzjonali ta '3 assi kien jeħtieġ setups multipli u finitura estensiva bl-idejn. Moderna 5-assi sistemi magna kumpless die tiffaċċja f'ikklampjar wieħed, iż-żamma angoli għodda ottimali matul il-qatgħa. Dan jipproduċi finituri tal-wiċċ superjuri direttament barra mill-magna, inaqqas jew jelimina l-ħin tal-illustrar manwali.
Għodda ta 'awtomazzjoni u ħwienet tad-die issa jħaddmu ċelloli EDM tal-wajer awtomatizzati li jaħdmu waħedhom matul il-lejl, tagħbija u indiċjar biċċiet tax-xogħol mingħajr intervent tal-operatur. Is-sistemi robotiċi tal-illustrar iwasslu finituri konsistenti tal-wiċċ fuq uċuħ kbar tad-die fejn l-illustrar tal-idejn jintroduċi varjabbiltà. Id-dinamika tal-għodda hawnhekk tvarja mill-awtomazzjoni fuq l-art tal-produzzjoni tal-ittimbrar. Fil-ħanut tad-die, l-awtomazzjoni timmira preċiżjoni u ripetibbiltà fuq għodda ta' darba. Fil-produzzjoni, timmira r-rendiment fuq partijiet identiċi.
L-effett magħqud ta 'HSM ta' 5 assi u proċessi sekondarji awtomatizzati jista 'jitkejjel: għodda tal-ittimbrar tal-metall li darba kienet teħtieġ 12-16-il ġimgħa ta' ħin ta 'makkinar spiss tista' tintbagħat fi 8-10 ġimgħat mingħajr ma tiġi sagrifikata l-eżattezza.
Tewmin Diġitali u Manutenzjoni Mmexxija mid-Data-
Frontiera emerġenti fl-għodda tal-ittimbrar tinvolvi sensers inkorporati direttament fid-die stess. Dawn l-għodod strumentati jsegwu l-għadd tal-puplesija, it-tunnellaġġ għal kull ċiklu, il-varjazzjonijiet fit-temperatura, u d-drift dimensjonali f'ħin reali. Astudju ta’ każ minn faċilità tal-ittimbrar tal-karozzitħaddim ta' 12-il pressa ta'-veloċità għolja sabet li 68% ta' waqfien mhux ippjanati setgħu ġew evitati b'4 sa 48 siegħa ta' twissija minn qabel, bl-użu ta' dejta diġà disponibbli f'sensors tal-istampa u sistemi ta' spezzjoni tal-partijiet.
Pjattaformi tewmin diġitali jikkorrelataw dawn is-sinjali bejn presses u settijiet ta 'die, u jbassru l-progressjoni tal-ilbies u l-manutenzjoni tal-iskedar qabel ma jidhru d-difetti. Mudelli ta 'xedd tad-die progressivi jsiru viżibbli f'metriċi ta' kwalità parzjali tlett ijiem qabel il-falliment katastrofiku tal-għodda. Il-faċilitajiet li jużaw dawn is-sistemi jirrappurtaw preċiżjoni tat-tbassir li tilħaq 85-92% fi żmien sitt xhur mill-iskjerament.
Għax-xerrejja, dan ifisser die mibni b'kapaċità ta' sensing in-die jiswa aktar bil-quddiem iżda jwassal għal spiża aktar baxxa tul il-ħajja permezz ta' inqas għeluq sorpriża u ħajja utli estiża.
Teknoloġiji li jfasslu mill-ġdid il-kummerċ tal-ittimbrar tad-die maker illum:
- Simulazzjoni tal-iffurmar 3D b'analiżi tad-Dijagramma tal-Limit tal-Formazzjoni
- Topoloġija-strutturi ta' die ottimizzati għall-piż u r-riġidità
- Makkinar CNC ta'-veloċità għolja ta' 5 assi
- Ċelluli EDM tal-wajer awtomatizzati b'operazzjoni waħedha
- Fil--sensing tal-mewt għall-monitoraġġ tal-forza, it-temperatura u l-puplesija
- Pjattaformi tewmin diġitali għall-manutenzjoni ta 'tbassir u l-intraċċar tal-ħajja tad-die
Dawn il-kapaċitajiet mhumiex imqassma b'mod ugwali madwar l-industrija. Xi ħwienet joperaw mill-aktar avvanzati filwaqt li oħrajn jiddependu fuq metodi li ma nbidlux f'għexieren ta' snin. Dak id-distakk joħloq differenzi reali f'dak li jiswa proġett tad-die, kemm idum, u kif l-għodda lesta twettaq ladarba tilħaq l-art tal-istampa tiegħek.
Fatturi tal-Ispejjeż u Ħinijiet ta' Ċomb għal Proġetti Die
Id-distakk fit-teknoloġija bejn il-ħwienet tad-die jifforma direttament żewġ varjabbli li x-xerrejja jieħdu ħsiebhom l-aktar: x'tiswa l-għodda u meta tasal. Madankollu l-ispiża u l-ħin taċ-ċomb jibqgħu l-aspetti l-aktar opaki ta 'ħidma ma' maker die ittimbrar. Il-kwotazzjonijiet ivarjaw ħafna minn ħanut għall-ieħor, il-kalendarji jinfirxu mingħajr spjegazzjoni ċara, u l-fatturi wara kull numru rarament jiġu kondiviżi mal-klijent. Dak in-nuqqas ta’ trasparenza ma jfissirx li l-matematika mhix magħrufa. Ifisser li l-qafas qatt ma ġie mfassal b'mod ċar biżżejjed biex ix-xerrejja jistaqsu l-mistoqsijiet it-tajba.
What Drives Stamping Die Cost
Kull kwotazzjoni tad-die tal-ittimbrar tal-metall tad-dwana hija komposta ta 'deċiżjonijiet, xi wħud magħmula minnek, xi wħud mill-maker die, u xi wħud iddettati mill-fiżika. Il-fehim ta' liema varjabbli għandhom l-aktar piż jagħtik ingranaġġ biex tottimizza l-ispiża qabel ma tinħareġ l-ewwel ordni ta' xiri.
L-akbar fattur uniku tal-ispiża huwa l-kumplessità, speċifikament in-numru ta 'stazzjonijiet u l-operazzjonijiet imwettqa f'kull wieħed. Id-dejta tal-istima tal-ispiża tal-industrija tindika li kull stazzjon addizzjonali f'die progressiva jżid l-ispiża totali b'madwar 8-12% minħabba ż-żmien miżjud tad-disinn, is-sigħat tal-magni, u l-ħaddiema tal-assemblaġġ. Die tal-blanking u tat-titqib ta' ħames-stazzjonijiet huwa investiment fundamentalment differenti minn għodda progressiva ta' tnax-station b'formazzjoni, azzjonijiet ta' cam, u tapping in-die.
Id-daqs tal-parti huwa importanti minħabba li jiddetermina l-iskala fiżika tas-sett tad-die, li jaskja fl-ispiża tal-materjal, il-ħin tal-magni, u l-klassi tat-tunnellaġġ tal-istampa meħtieġa għat-tryout. Die li joqgħod ġewwa pressa ta '200 tunnellata tuża inqas azzar tal-għodda u taħdem fuq tagħmir disponibbli aktar minn wieħed li jeħtieġ magna ta' 600 tunnellata.
Hawn huma l-fatturi primarji tal-ispiża, elenkati f'ordni dixxendenti tal-impatt tipiku fuq kwotazzjoni tal-għodda tal-ittimbrar tal-metall apposta:
- Die kumplessità- numru ta' stazzjonijiet, azzjonijiet tal-kam, in-die tapping, mekkaniżmi ta' lifter, u karatteristiċi speċjali
- Ġeometrija tal-parti u tolleranzi- tolleranzi aktar stretti jimbuttaw il-magni minn CNC standard għal EDM ta' preċiżjoni u tħin jig, li jġorr rati fis-siegħa ferm ogħla
- Grad tal-azzar tal-għodda u ebusija- gradi premium bħal M4 jew karbur-stazzjonijiet imdaħħla jiswew multipli ta 'D2 standard, u t-trattament tas-sħana jżid kemm l-ispiża kif ukoll il-ħin tal-iskedar
- Daqs tal-parti u envelop tad-die- dies akbar jeħtieġu aktar materja prima, ċikli itwal ta' magni, u tagħmir ta' mmaniġġjar itqal
- Volum tal-produzzjoni annwali- programmi ta'-volum għoli jiġġustifikaw għodda tal-Klassi A b'kostruzzjoni premium, filwaqt li volumi aktar baxxi jistgħu jużaw bini ta' dazju eħfef-
- Trattamenti tal-wiċċ u kisi- Kisjiet PVD, trattament TD, jew nitriding iżidu mal-prezz bil-quddiem iżda jnaqqsu l-ispiża għal kull-parti permezz tal-ħajja estiża tad-die
- Disinn u skop ta' simulazzjoni- analiżi sħiħa tal-iffurmar CAE u reviżjonijiet DFM iżidu sigħat ta' inġinerija iżda spiss inaqqsu l-ispiża totali tal-proġett billi jaqbdu l-problemi qabel ma jibda l-magni
Il-klassi tal-għodda tinfluwenza aktar l-ekwazzjoni. Imut tal-Klassi A, iddisinjat għal ġirjiet ta 'produzzjoni li spiss jaqbżu l-miljun puplesija, jużaw azzar premium imwebbes u huma mibnija għal aċċess faċli ta' manutenzjoni. L-investiment inizjali huwa ogħla, iżda l-amortizzazzjoni għal kull-biċċa tinżel bil-volum. Klassi C jew għodda "artab" suits prototipi u ġirjiet qosra taħt 10,000 parti, kummerċ durabilità għall-veloċità u inqas spiża bil-quddiem. It-tqabbil tal-klassi tal-għodda mar-rekwiżiti attwali tal-volum tiegħek huwa wieħed mill-aktar modi effettivi biex t--taqsam tajjeb l-investiment tad-die tal-metall personalizzat tiegħek.
L-investiment tad-die u l-ispiża tal-unità tal-parti huma marbuta b'mod invers matul il-ħajja tal-produzzjoni. Die ta' kwalità ogħla-inaqqas l-ispiża għal kull-biċċa, jimminimizza l-waqfien mhux ippjanat, u jnaqqas l-ispiża totali tas-sjieda - u jagħmel in-numru bil-quddiem ferm inqas sinifikanti min-numru tal-ħajja.
Varjabbli waħda ta' spiss injorata hija kemm id-disinn tiegħek stess jikkontribwixxi għall-ispiża. Tolleranzi li huma aktar stretti minn rekwiżiti funzjonali jitolbu, karatteristiċi mhux meħtieġa li jżidu stazzjonijiet li jiffurmaw, jew għażliet materjali li jaċċelleraw die wear kollha jintefħu l-kwotazzjoni. L-involviment tal-maker tad-die tiegħek fid-diskussjonijiet dwar id-Disinn għall-Manifattura qabel ma tiffinalizza l-ġeometrija tal-parti tista 'tneħħi l-ispiża mill-għodda mingħajr ma tikkomprometti l-prestazzjoni tal-parti. Proġetti ta 'ttimbrar ta' preċiżjoni personalizzati jibbenefikaw ħafna minn dan l-approċċ kollaborattiv, minħabba li l-aġġustamenti tal-ġeometrija li jidhru minuri fuq skrin CAD jistgħu jeliminaw stazzjonijiet die sħaħ.
Fatturi Tipiċi ta' Ħin taċ-Ċomb
L-iskedi taż-żmien jiffrustraw lix-xerrejja aktar mill-ispiża, parzjalment minħabba li l-varjabbli huma inqas intuwittivi. Die tat-timbru tal-metall tad-dwana ma jimxix sempliċement permezz ta 'kju lineari. Proċessi multipli paralleli u sekwenzjali jikkompetu għar-riżorsi, u l-ostakli jinbidlu skont il-kapaċità tal-ħanut, id-disponibbiltà tal-materjal, u n-numru ta 'iterazzjonijiet tad-disinn meħtieġa.
L-aktar fatturi komuni tal-ħin taċ-ċomb jinkludu:
- Ċikli ta' reviżjoni tad-disinn- kull sensiela ta' bidliet fid-disinn tirreset is-sigħat tal-inġinerija u tista' teħtieġ ġirjiet ta' simulazzjoni aġġornati; tliet ċikli ta’ reviżjoni jistgħu jżidu ġimgħat ma’ proġett li kieku kien jgħaddi bla xkiel
- Akkwist ta' materjal- Azzar tal-għodda standard bħal D2 u A2 huma tipikament disponibbli fi żmien jiem, iżda gradi ta' speċjalità, blokki kbar ta' die, jew ligi importati jistgħu jżidu ġimgħat mal-iskeda
- Il-kumplessità tal-magni- die b'uċuħ 3D ikkumplikati, spazju intern strett, u mekkaniżmi ta' cam multipli sempliċiment teħtieġ aktar sigħat fuq magni CNC u EDM minn għodda ta' blanking ċatta
- Skedar tat-trattament tas-sħana- faċilitajiet kummerċjali għat-trattament tas-sħana joperaw fuq il-kalendarji tagħhom stess, u sezzjonijiet kbar jew kumplessi tad-die jistgħu jeħtieġu ċikli ta' trattament multipli
- Tryout iterazzjonijiet- l-ewwel-tirjiet tal-ittimbrar tal-artikoli rari jipproduċu partijiet perfetti immedjatament; kull ċiklu ta' korrezzjoni-u-prova mill-ġdid iżid iż-żmien, u operazzjonijiet ta' formazzjoni kumplessi jistgħu jeħtieġu diversi rawnds ta' debugging
- Spezzjoni u dokumentazzjoni- programmi li jeħtieġu dokumentazzjoni PPAP, rapporti CMM, jew provi tal-klijenti xhieda jibnu passi addizzjonali fil-proċess tar-rilaxx
Hawnhekk hawn verità kontrointuwittiva li l-inġiniera tal-għodda b'esperjenza jifhmu: l-għaġġla tal-fażi tad-disinn kważi dejjem testendi l-ħin ġenerali taċ-ċomb. Meta shortcuts tal-inġinerija jħallu ambigwitajiet fit-tqassim tal-istrixxa jew is-sekwenzjar tal-istazzjon, dawk il-lakuni tal-wiċċ waqt il-magni bħala xogħol mill-ġdid, waqt l-assemblaġġ bħala problemi ta 'twaħħil, jew waqt it-tryout bħala difetti tal-parti. Kull waħda minn dawk il-korrezzjonijiet downstream tiswa aktar ħin mis-sigħat tad-disinn li ġew salvati. Ittimbrar tal-metall apposta prodotti minn-dies maħdumin tajjeb jilħqu l-produzzjoni aktar malajr minn dawk mibnija minn disinji mgħaġġla, anke meta l-fażi inizjali tal-inġinerija tkun itwal.
Il-kapaċità tal-ħanut hija xerrejja varjabbli oħra rari jaraw. Proġett ta 'timbru tad-die tal-metall tad-dwana ikkwotat f'għaxar ġimgħat jassumi ħin tal-magna disponibbli u ħaddiema tas-sengħa f'kull stadju. Jekk il-ħanut qed jaħdem b'kapaċità sħiħa, l-iskedar lakuni bejn il-magni, l-EDM u l-assemblaġġ jista 'jġib il-kalendarju mingħajr ma żżid sigħat produttivi. Meta tistaqsi dwar l-ammont ta' xogħol b'lura attwali u l-metodoloġija tal-iskedar matul l-istadju tal-kwotazzjoni tagħtik viżibilità aħjar dwar jekk skeda ta' żmien iddikjarata hijiex realistika.
Il-konversazzjonijiet l-aktar produttivi mal-magna tal-ittimbrar tiegħek iseħħu meta tasal b'fehim ċar ta 'dawn is-sewwieqa tal-ispiża u tal-ħin. M'għandekx bżonn tkun taf iċ-ċifri eżatti tad-dollaru jew l-għadd tal-ġimgħat bil-quddiem. Trid tkun taf liema lievi tikkontrolla, liema minnhom jikkontrolla l-ħanut, u fejn il-kollaborazzjoni bejn iż-żewġ naħat tikkompressa l-iskeda u tnaqqas l-investiment totali. Dik il-fondazzjoni tagħmilha ferm aktar faċli li tiddistingwi sħab kapaċi minn ħwienet li sempliċement jgħidulek dak li trid tisma.
Kif Evalwa l-Ittimbrar Die Maker
Li tkun taf dak li jmexxi l-ispiża u l-ħin taċ-ċomb huwa utli biss jekk tista 'tiddistingwi bejn manifatturi tal-ittimbrar li se jwettqu l-wegħdiet tagħhom u dawk li le. Il-proċess ta' evalwazzjoni huwa importanti għaliex proġett ta' die li mar ħażin ma jaħlix biss dollari tal-għodda. Jdewwem it-tnedija tal-prodott tiegħek, iżżejjed l-iskeda tal-produzzjoni tiegħek, u jġiegħel korrezzjonijiet tan-nofs-kurretti għaljin. Kemm jekk qed tiċċekja ħanut lokali jew tirrevedi proposti minn manifatturi barranin tal-ittimbrar tal-metall, is-sinjali li jisseparaw l-imsieħba affidabbli minn dawk riskjużi huma konsistenti b'mod notevoli.
Sinjali ta' Twissija Li Jissenjalaw Riskju
Xi bnadar ħomor jidhru fl-istadju tal-kwotazzjoni. Oħrajn isiru viżibbli biss ladarba inti tistaqsi l--mistoqsijiet ta' segwitu t-tajba. Jekk manifattur tal-imut tal-ittimbrar juri bosta minn dawn il-karatteristiċi, ittrattahom bħala indikaturi ta 'riskju kumulattiv aktar milli biża' iżolati.
- L-ebda-kapaċità ta' disinn fid-dar- ħanut li jesternalizza l-inġinerija tad-die jitlef il-kontroll fuq l-aktar fażi kritika tal-proġett u jintroduċi lakuni fil-komunikazzjoni bejn id-disinjatur u l-bennej
- Inabbiltà li turi dejta tat-tryout- jekk ma jistgħux jipproduċu partijiet ta' kampjuni, rapporti dimensjonali, jew rekords ta' tunnellaġġ tal-istampa minn proġetti preċedenti, il-proċess tagħhom ma għandux dixxiplina fid-dokumentazzjoni
- L-ebda tagħmir ta 'spezzjoni CMM- mingħajr kapaċità ta' kejl tal-koordinati, il-validazzjoni dimensjonali tiddependi fuq pjanċi tal-wiċċ u gauges tal-idejn, li mhumiex biżżejjed għal xogħol ta' tolleranza strett-
- Ċertifikazzjonijiet materjali nieqsa- die shops ta' fama jipprovdu ċertifikati tal-mitħna għall-azzar tal-għodda u jistgħu jintraċċaw kull blokka lura għas-sors tagħha; in-nuqqas ta' din il-prattika tindika kultura ta' qtugħ tal-kantuniera-
- In-nuqqas ta' rieda biex jiddiskutu l-manutenzjoni tad-die- manifattur tad-die li jevita s-suġġett ta' appoġġ kontinwu, komponenti żejda, jew dokumentazzjoni ta' manutenzjoni x'aktarx li jibni għodod li m'għandhomx il-ħsieb li jżommu lura
- Kkwota mingħajr reviżjoni tal-ġeometrija tal-parti- kwalunkwe ħanut lest li jagħtik numru sod ibbażat fuq deskrizzjoni verbali jew skeċċ 2D qed jistma, mhux inġinerija
Oqgħod attent għal kemm ħanut jgħid iva malajr. L-aħjar manifatturi tad-die tal-ittimbrar tal-metall jimbuttaw lura fuq il-ġeometrija li tikkawża problemi ta 'produzzjoni. Ħwienet li jaċċettaw kollox mingħajr mistoqsijiet għandhom it-tendenza li jiskopru kwistjonijiet aktar tard, fuq il-kalendarju tiegħek u l-baġit tiegħek.
Indikaturi ta' Imsieħeb Kapaċi
Bnadar ħodor jindikaw lejn fabbrika tal-istampar li tittratta l-proġett tiegħek bħala sfida ta 'inġinerija aktar milli tranżazzjoni. Dawn l-indikaturi jikkorrelataw b'mod qawwi mal--kunsinna fil-ħin, is-suċċess tal-ewwel-prova, u l-prestazzjoni ta' die-fit-tul.
- Simulazzjoni sħiħa ta'-CAE interna- analiżi tal-iffurmar, tbassir tar-rebbiegħa, u studji tat-tnaqqija magħmula qabel ma jibda l-magni, li jonqsu l-iterazzjonijiet tat-test b'mod sinifikanti
- Metodoloġija ta' prova dokumentata- proċeduri ċari għall-kampjuni, il-klassifikazzjoni tad-difetti, l-analiżi tal-kawża ewlenija, u t-traċċar tal-azzjoni korrettiva
- Rappurtar ta’ tragward trasparenti- aġġornamenti regolari tal-proġett b'ritratti, progress tal-magni, u tbassir tal-iskeda aktar milli silenzju bejn l-ordni u l-kunsinna
- Makkinar integrat vertikalment- Tħin CNC, EDM tal-wajer, tħin tal-wiċċ, u trattament tas-sħana ġestiti taħt saqaf wieħed, li jeliminaw id-dewmien tal-id-bejn is-sottokuntratturi
- Sjieda tal-proċess minn tmiem-sa-aħħar- il-ħanut jieħu r-responsabbiltà mir-reviżjoni inizjali tal-fattibilità sa l-ispezzjoni finali u r-rilaxx tal-produzzjoni
- Ir-rieda li tappoġġja d-die permezz tal-ħajja tal-produzzjoni- inkluż l-ippjanar tal-manutenzjoni, il-forniment tal-ispare part, u l-bidliet fl-inġinerija hekk kif jevolvu l-volumi tal-partijiet
Manifattur tal-imut tal-ittimbrar tal-metall li juri dawn il-kwalitajiet jopera bħala sieħeb tal-iżvilupp, mhux biss bejjiegħ li jimla ordni ta 'xiri. Per eżempju,Ittimbrar die ta 'YICHENoperazzjoni turi dan il-mudell ta' servizz sħiħ-fil-prattika: il-fluss tax-xogħol tagħhom jifrex valutazzjoni tal-fattibilità u simulazzjoni CAE permezz ta' magni ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni dimensjonali, kollha ġestiti internament. Dik it-tip ta’ integrazzjoni vertikali tagħti lix-xerrejja punt wieħed ta’ responsabbiltà u telimina r-riskju ta’ koordinazzjoni li jiġi ma’ ktajjen tal-provvista frammentati.
Meta tqabbel proposti minn manifatturi multipli ta 'die tal-ittimbrar, ippeża dawn l-indikaturi kwalitattivi daqs il-prezz. Kwotazzjoni aktar baxxa minn ħanut li nieqes nofs il-bnadar ħodor ta' hawn fuq tipikament tiswa aktar fit-total ladarba tieħu ħsieb ta' żmien estiżi, rawnds ta' prova addizzjonali, u korrezzjonijiet ta' wara-konsenja. L-evalwazzjoni li tagħmel qabel ma tagħti proġett tifforma direttament l-esperjenza li se jkollok matulha, u fl-aħħar tiddetermina jekk il-partijiet ittimbrati tiegħek jilħqux il-produzzjoni skont l-iskeda u fi ħdan l-ispeċifikazzjonijiet.
Nimxu minn Riċerka għal RFQ-Sħubija Lesta
L-evalwazzjoni tal-imsieħba potenzjali hija ħaġa waħda. Il-mixi f'dik l-ewwel konverżazzjoni ppreparata huwa dak li fil-fatt jaċċellera l-proġett tiegħek. Id-differenza bejn ingaġġ inizjali produttiv u ġimgħat ta' kjarifika lura-u-il-quddiem normalment tiġi sa kemm ikun komplut il-pakkett tat-talba tiegħek meta tibgħatu. RFQ-ppreparata tajjeb tagħti lill-fornitur tiegħek tad-die tal-ittimbrar l-informazzjoni meħtieġa biex twieġeb bi proposta ta' inġinerija reali aktar milli b'suppożizzjoni.
Tħejjija tal-Pakkett tal-RFQ Tiegħek
Qabel ma tikkuntattja lil kwalunkwe fornitur tas-servizzi tad-disinn tad-die, iġbor id-dokumentazzjoni li tippermetti valutazzjoni u kwotazzjoni preċiża tal-fattibilità. In-nuqqas anki wieħed minn dawn l-oġġetti jġiegħel lill-ħanut jagħmel suppożizzjonijiet, u l-assunzjonijiet jogħlew il-prezzijiet biex ikopru r-riskju.
- Mudell CAD 3D fil-format STEP jew IGES, li jirrappreżenta reviżjoni tad-disinn kurrenti
- Tpinġija 2D b'sejħiet GD&T, dimensjonijiet kritiċi, u referenzi tad-datum identifikati b'mod ċar
- Speċifikazzjoni tal-materjal għall-parti ttimbrata, inkluż grad, temper, u ħxuna tal-folja
- Projezzjoni tal-volum annwali u rekwiżiti mistennija tal-ħajja tal-għodda
- Klassifiki tat-tolleranza li jiddistingwu karatteristiċi kritiċi minn dimensjonijiet standard
- Rekwiżiti tal-finitura tal-wiċċ u kwalunkwe standard kożmetiku
- Il-kalendarju tal-mira, inkluż kwalunkwe data ta' tnedija iebsa li jmexxi l-iskeda
- Firxa tal-baġit, jekk disponibbli, biex tgħin lill-ħanut jirrakkomanda klassi ta 'għodda xierqa
Din il-lista ta' kontroll tapplika kemm jekk tkun qed takkwista dies għall-ittimbrar tad-dwana għal tnedija ta' prodott ġdid jew tissostitwixxi għodda u dies li qed tixjieħ fuq programm eżistenti. Iktar ma jkun komplut il-pakkett tiegħek, iktar ikunu komparabbli u preċiżi l-kwotazzjonijiet li tirċievi. RFQs strutturati bi speċifikazzjonijiet definiti b'mod ċar jeliminaw l-ambigwità tal-ambitu u jnaqqsu l-varjanza tal-kwotazzjoni li tagħmel impossibbli t-tqabbil tat-tuffieħ-ma'-tuffieħ.
L-aħjar riżultati fi proġetti ta 'ttimbrar ta' die ta 'preċiżjoni ġejjin mill-ingaġġ ta' maker die kmieni fl-iżvilupp tal-prodott aktar milli wara li d-disinji jiġu ffriżati. Il-kollaborazzjoni bikrija tiftaħ ir-rispons tad-DFM li jissimplifika l-ġeometrija, inaqqas l-istazzjonijiet, u jikkompressa kemm l-ispiża kif ukoll il-ħin taċ-ċomb.
Immaġina li tiffinalizza disinn tad-die tal-ittimbrar tal-metall biss biex titgħallem waqt il-kwotazzjoni li bidla minuri fir-raġġ tista 'telimina stazzjon tal-iffurmar kollu. Dik il-konversazzjoni hija ħielsa waqt l-iżvilupp tal-kunċett. Wara l-iffriżar tad-disinn, issir bidla fl-inġinerija li tirrisettja l-kalendarju tiegħek.
X'għandek tistenna wara l-ewwel kuntatt
Ladarba l-pakkett tal-RFQ tiegħek jinżel ma' ħanut kwalifikat, tiżvolġi sekwenza ta' ingaġġ prevedibbli. Li tkun taf x'jiġri wara jgħinek tippjana r-riżorsi interni u tistabbilixxi aspettattivi realistiċi mal-partijiet interessati.
Is-sekwenza tipika tidher bħal din:
- Reviżjoni tal-fattibilità inizjali- min jagħmel id-die jevalwa l-ġeometrija, il-materjal, u l-volum tal-parti tiegħek biex jikkonferma li l-proġett huwa vijabbli u jidentifika sfidi potenzjali tal-iffurmar
- Kwotazzjoni preliminari b'assunzjonijiet- stima direzzjonali bbażata fuq reviżjoni inizjali, li tinnota kwalunkwe mistoqsija miftuħa jew oqsma tad-disinn li jeħtieġu kjarifika
- Disinn-għall--feedback dwar il-manifattura- rakkomandazzjonijiet speċifiċi għal aġġustamenti tal-ġeometrija li jnaqqsu l-kumplessità tal-għodda, itejbu l-formabbiltà, jew jestendu l-ħajja tad-die
- Proposta formali bil-kalendarju- kwotazzjoni dettaljata li tkopri l-kostruzzjoni tad-die, it-tryout, u l-istadji tal-kunsinna wara li l-mistoqsijiet tekniċi kollha jiġu solvuti
- Bidu tal-proġett-- konferma tad-direzzjoni tat-tqassim tal-istrixxa, l-akkwist tal-azzar, u l-ewwel xatba tar-reviżjoni tad-disinn
Din il-progressjoni tipikament tifrex minn ġimgħatejn sa erba' ġimgħat mill-ewwel kuntatt sal-bidu-, skont il-kumplessità tal-parti u kemm iż-żewġ naħat jistgħu jsolvu l-oġġetti miftuħa. Proġett ta’ timbru tad-die personalizzat b’dokumentazzjoni ċara jgħaddi minn din il-fażi aktar malajr minħabba li jintefaq inqas ħin biex jiġru wara l-informazzjoni nieqsa.
Għall-qarrejja lesti li jimxu mir-riċerka għall-azzjoni,Ittimbrar die ta 'YICHENtim isegwi eżattament dan il-mudell ta 'ingaġġ: valutazzjoni tal-fattibbiltà, simulazzjoni CAE, magni, ġirjiet ta' prova, u spezzjoni, kull stadju magħluq minn riżultati ċari. Il-fluss tax-xogħol tagħhom jagħti lill-maniġers tas-sorsi u lill-inġiniera tal-għodda triq konkreta mill-inkjesta inizjali għal għodda tal-produzzjoni-validata, b'viżibilità f'kull tragward.
Irrispettivament minn liema fornitur tad-die tal-ittimbrar li finalment tagħżel, il-prinċipji jibqgħu l-istess. Jasal bid-dokumentazzjoni kompleta. Involvi ruħek kmieni biżżejjed biex tibbenefika mill-input tad-DFM. Evalwa l-imsieħba fuq ir-rigorożità tal-proċess, mhux biss il-prezz. U ittratta l-investiment fl-għodda bħala dak li hu: il-pedament li jiddetermina l-ispiża għal kull-parti, il-konsistenza tal-kwalità, u l-ħin tal-produzzjoni tiegħek għas-snin li ġejjin.
Mistoqsijiet Frekwenti dwar l-Ittimbrar ta' Die Makers
1. X'jagħmel maker die tal-ittimbrar?
A tal-ittimbrar die maker jinterpreta tpinġijiet ta 'inġinerija, tiddisinja ġeometrija die, programmi magni CNC, tiġbor komponenti ta' l-azzar imwebbes, u jivvalida għodda lest permezz ta 'ġirjiet ta' l-istampa tat-tryout. Ir-rwol jgħaqqad il-profiċjenza CAD/CAM, l-għarfien tal-metallurġija, l-EDM u l-ħiliet tat-tħin, u l-istint ta'-soluzzjoni tal-problemi biex jipproduċu dies li jaqtgħu, jiffurmaw u jsawru folja tal-metall b'eżattezza ripetibbli. Ħafna programmi ta' apprendistat jeħtieġu madwar 8,000 siegħa ta' taħriġ, li jirriflettu l-profondità ta' għarfien espert involut f'dan is-sengħa.
2. Kemm tiswa die tal-ittimbrar?
L-ispiża tad-die tal-ittimbrar tiddependi fuq diversi varjabbli: kumplessità tad-die u numru ta 'stazzjonijiet, daqs tal-parti, rekwiżiti ta' tolleranza, grad tal-azzar tal-għodda, volum ta 'produzzjoni annwali, u trattamenti tal-wiċċ. Kull stazzjon addizzjonali f'die progressiva jista' jżid l-ispiża totali b'madwar 8-12%. Minflok firxa ta 'prezz fiss, ix-xerrejja għandhom jifhmu li l-klassi tal-għodda (Klassi A għal volum għoli kontra Klassi C għal prototipi) u l-kumplessità tad-disinn huma l-akbar sewwieqa tal-ispejjeż. L-ingaġġ ta' maker die kmieni għad-disinn għall-feedback tal-Manifatturabilità jista' jnaqqas l-istazzjonijiet u jnaqqas l-investiment fl-għodda b'mod sinifikanti.
3. X'inhi d-differenza bejn die progressiv u die ta 'trasferiment?
Dies progressivi jitfgħu strixxa kontinwa ta 'folja tal-metall minn stazzjonijiet multipli filwaqt li l-biċċa tax-xogħol tibqa' mwaħħla mal-istrixxa tal-ġarr, u tagħmilhom ideali għal partijiet ta' daqs żgħir sa medju -f'volumi ogħla minn 100,000 fis-sena. It-trasferiment imut jissepara l-vojt l-ewwel, imbagħad is-swaba 'mekkaniċi jċaqalqu biċċiet tax-xogħol individwali bejn stazzjonijiet indipendenti li jiffurmaw. L-għodda tat-trasferiment jaqbel ma' partijiet akbar jew-miġbudin fil-fond li ma jistgħux jibqgħu fuq strixxa, bħal brackets strutturali u housings. Dies progressivi joffru ħinijiet ta 'ċiklu aktar mgħaġġla, filwaqt li dies ta' trasferiment jimmaniġġjaw ġeometriji 3D aktar kumplessi.
4. Kemm idum biex tinbena die tal-ittimbrar?
Il-ħin taċ-ċomb għal die tal-ittimbrar jiddependi fuq iċ-ċikli ta 'reviżjoni tad-disinn, l-akkwist tal-materjal, il-kumplessità tal-magni, l-iskedar tat-trattament tas-sħana, u n-numru ta' iterazzjonijiet tat-tryout meħtieġa. Fatturi ewlenin li jestendu l-iskedi ta 'żmien jinkludu rawnds ta' tibdil tad-disinn multipli, akkwist ta 'azzar ta' għodda speċjali, operazzjonijiet kumplessi ta 'magni 3D, u sfidi li jiffurmaw li jeħtieġu debugging ripetut. B'mod kontra l-intuwizzjoni, l-għaġġla tal-fażi tad-disinn ħafna drabi testendi l-ħin ġenerali taċ-ċomb minħabba li l-lakuni tal-inġinerija mhux solvuti jiffaċċjaw bħala xogħol mill-ġdid waqt l-istadji tal-magni, l-assemblaġġ jew it-tryout.
5. Liema azzar tal-għodda huwa l-aħjar għall-istampar imut?
L-aħjar azzar tal-għodda jiddependi fuq l-applikazzjoni tiegħek. D2 joffri reżistenza eċċezzjonali għall-ilbies għal-volum għoli ta' blanking u titqib. A2 jipprovdi bilanċ ta 'ebusija u toughness għall-iffurmar u l-operazzjonijiet tal-muniti. S7 jagħti reżistenza superjuri għal xokk għal xogħol ta'-gauge tqil fejn il-qsim huwa ta' tħassib. Azzar b'veloċità għolja M2/M4 jżommu l-ebusija f'temperaturi elevati għal applikazzjonijiet b'rata għolja ta'-stroke-. L-inserzjonijiet tal-karbur jestendu l-ħajja b'mod drammatiku fi stazzjonijiet ta' xedd-estremi iżda huma limitati għal operazzjonijiet ta'-impatt baxx. Kisjiet tal-wiċċ bħal trattamenti TiN, TiCN, u TD jestendu aktar il-ħajja tad-die irrispettivament mill-grad tal-azzar bażi.


