


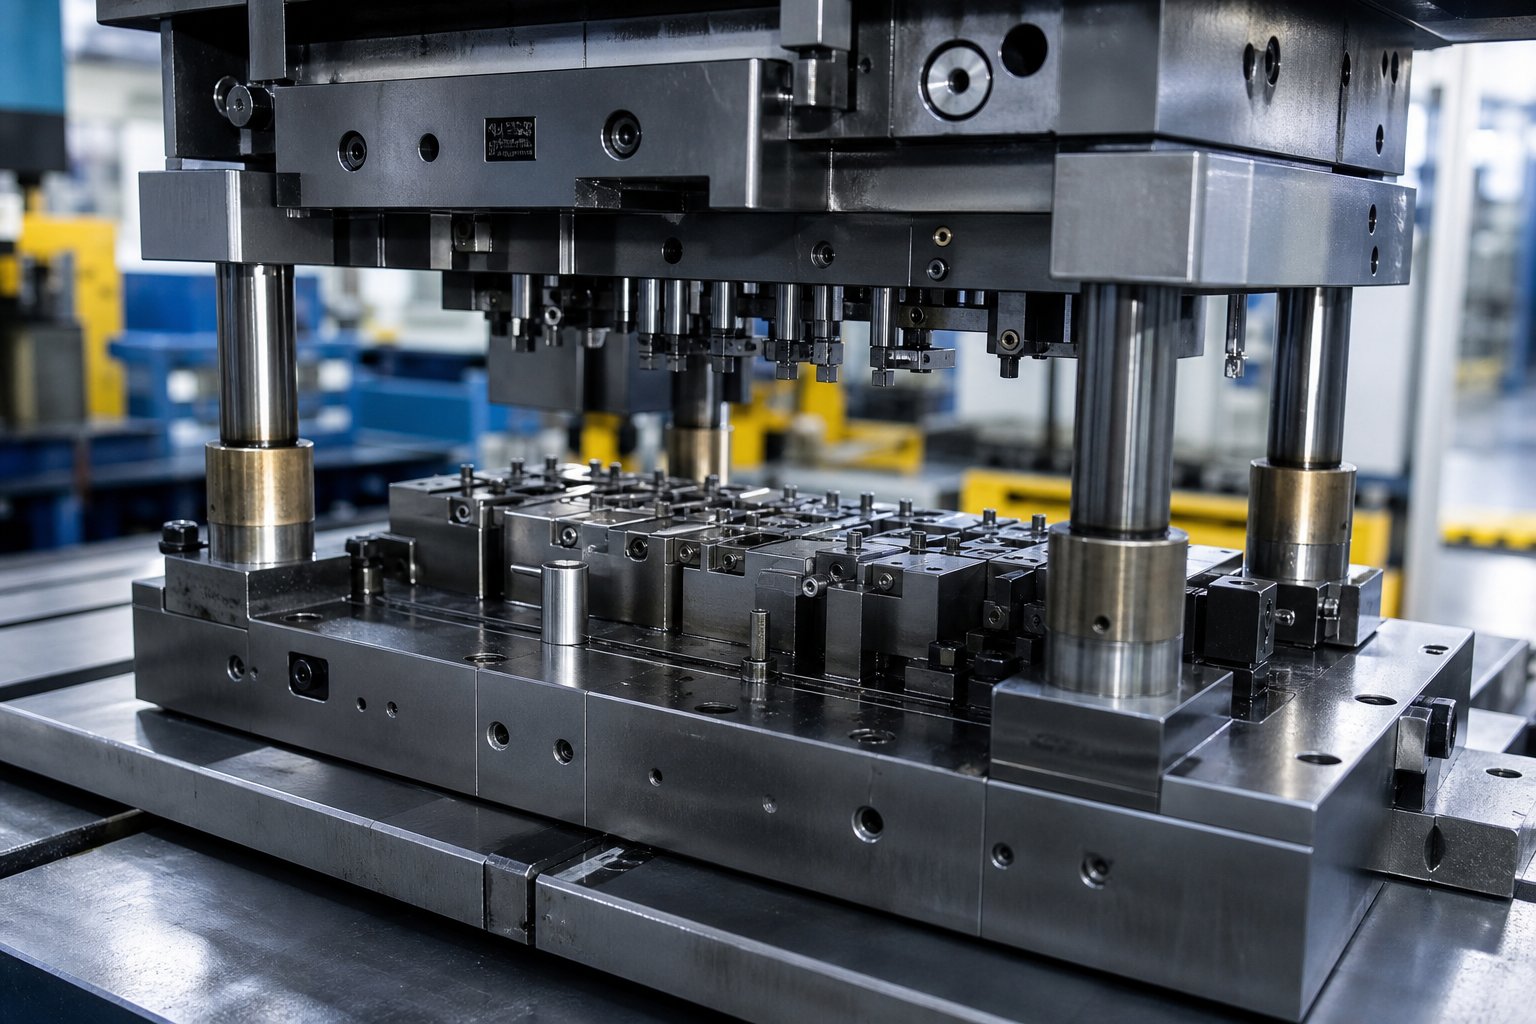
Liema PDFs tad-Disinn tad-Die tal-Ittimbrar joffru lill-Inġiniera tal-Għodda
Meta tfittexdisinn tad-die tal-ittimbrar PDF, x'aktarx trid żewġ affarijiet f'daqqa: kontenut edukattiv solidu dwar id-dixxiplina nnifisha u dokument ta 'referenza affidabbli li tista' tiġbed 'il fuq waqt ix-xogħol tad-disinn attwali. Din il-gwida tindirizza ż-żewġ ħtiġijiet.
Id-disinn tad-die tal-ittimbrar huwa l-proċess tal-inġinerija tal-ħolqien ta 'għodda li tittrasforma folja ċatta tal-metall f'partijiet lesti permezz ta' separazzjoni jew deformazzjoni kkontrollata. Press tapplika forza għal materjal imqiegħed ġewwa l-die f'temperatura tal-kamra, u l-ġeometrija tad-die tiddetta l-forma tal-parti finali, il-kwalità tat-tarf u l-eżattezza dimensjonali. L-ambitu huwa wiesa ', li jmiss kollox mill-istruttura tad-die u l-għażla tal-materjal sad-determinazzjoni tal-clearance u l-ippjanar tat-tqassim tal-istrixxa.
Liema Tkopri tad-Disinn tal-Ittimbrar Die
Gwida komprensiva tal-ittimbrar tal-metall tifrex fuq diversi dixxiplini interrelatati. Issib kontenut dwar il-klassifikazzjoni tad-die (tipi ta'-operazzjoni waħda, kompost, u progressivi), kompożizzjoni strutturali inklużi partijiet tal-proċess u partijiet strutturali, proprjetajiet materjali bħall-plastiċità u s-saħħa tal-produzzjoni, u l-analiżi tal-proċess tal-ittimbrar li tiddetermina kemm teħtieġ operazzjonijiet parti. Id-disinn tad-die jinkludi wkollġeometrija tal-punch, konfigurazzjoni tal-pjanċa tal-istampa, sistemi ta 'gwida, u speċifikazzjonijiet tal-mudellili jiżguraw kwalità tal-produzzjoni ripetibbli.
Għaliex l-Inġiniera Jistrieħ fuq Referenzi PDF
Il-paġni tal-web jiċċaqilqu, il-links jinkisru, u l-ifformattjar onlajn ħafna drabi mangles id-disinji tekniċi u t-tabelli tat-tolleranza li jiddependu fuqhom l-inġiniera tal-għodda. PDF strutturat tajjeb-issolvi dawn il-problemi. Jippreserva l-formuli eżattament kif awtur, jirrendi tabelli u cross-sezzjonijiet mingħajr tqassim tat-tqassim, u jaħdem offline fl-istampa jew fl-istazzjon CAD. Tista 'tipprintja paġni speċifiċi, tinnotahom, u arkivjahom b'fajls tal-proġett.
Disinn tad-die tal-ittimbrar ta 'kwalità PDF jgħaqqad id-distakk bejn kotba akkademiċi wesgħin u dokumenti ta' standards korporattivi dojoq, u jagħti lill-inġiniera referenza portabbli waħda li tgħaqqad it-teorija, metodi ta 'kalkolu, u regoli prattiċi tad-disinn f'format strutturat wieħed.
Il-kapitoli ta 'quddiem ikissru l-kontenut tekniku speċifiku li fihom l-aħjar referenzi tad-disinn tad-die, li jibdew bl-għażla tat-tip tad-die u jimxu permezz ta' komponenti, tneħħija, notches tal-bypass, tqassim tal-istrixxi u għodod ta 'simulazzjoni.
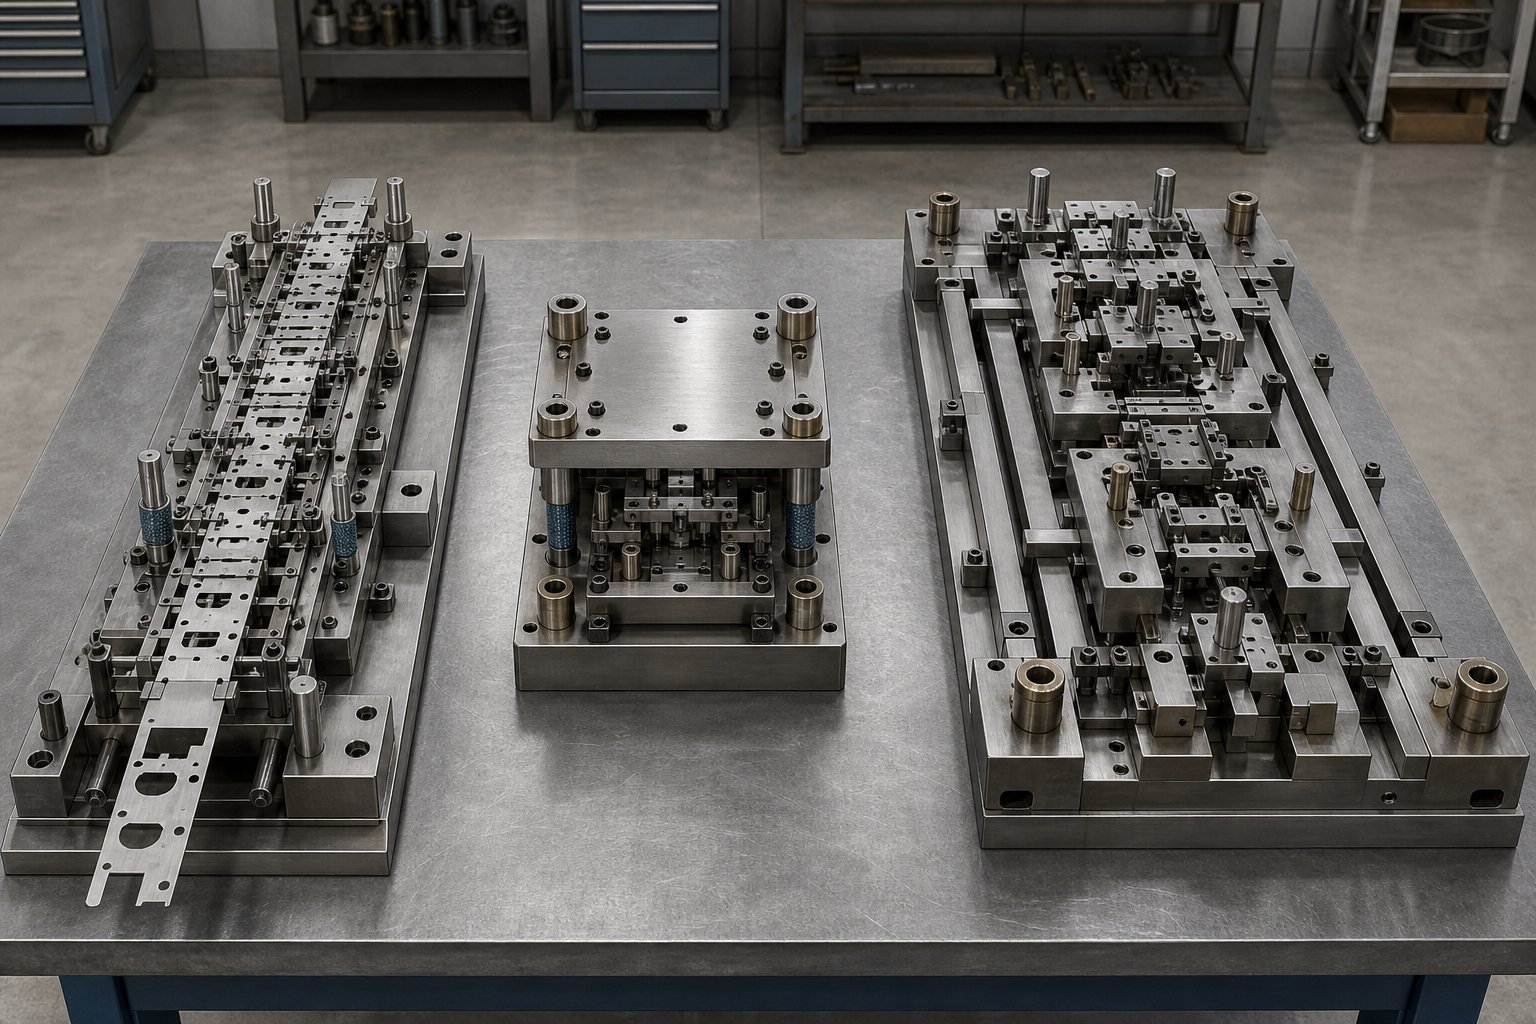
Tipi ta 'Tittimbrar Dies u Kif Agħżel
Kull deċiżjoni tad-disinn tal-ittimbrar tal-metall tibda b'mistoqsija waħda: liema tip ta 'die jaqbel mal-parti? Tikseb dan ħażin u tiffaċċja disinni mill-ġdid ta 'għodda, rati ta' ruttam minfuħa, u operazzjonijiet sekondarji li jieklu l-marġini. Ikseb it-tajjeb u l-produzzjoni taħdem bla xkiel mill-prova sat-tmiem-tal--ħajja.
Erba 'tipi die primarji jiddominaw il-qasam: imut progressivi, imut kompost, imut ta' trasferiment, u imut kombinazzjoni. Kull wieħed jimmaniġġja intersezzjoni differenti ta 'ġeometrija tal-parti, volum ta' produzzjoni, u domanda ta 'tolleranza. It-taqsimiet hawn taħt jagħtuk qafas ta’ deċiżjoni li l-biċċa l-kbira tad-dokumenti ta’ referenza jferrxu f’diversi kapitoli, jekk ikopruh xejn.
Dies Progressivi u Konsiderazzjonijiet tad-Disinn Tagħhom
Disinn progressiv tad-die tal-ittimbrartiċċentra fuq strixxa ta 'materjal li tmigħ permezz ta' sekwenza ta 'stazzjonijiet, kull wieħed iwettaq operazzjoni distinta. Aħseb fiha bħala ċiklu kontinwu wieħed fejn it-titqib, it-tgħawwiġ, il-muniti, u l-qtugħ kollha jseħħu f'daqqa ta 'pressa waħda hekk kif l-istrixxa tindika 'l quddiem b'distanza ta' żift fissa. Il-pinnijiet pilota jżommu l-allinjament bejn l-istazzjonijiet, u jżommu l-munzell ta' tolleranza-prevedibbli.
Meta d-disinn progressiv huwa ottimali? Kull meta jkollok bżonn produzzjoni ta'-volum għoli ta' partijiet żgħar-sa-medju b'kumplessità moderata. Il-ġirjiet tal-produzzjoni li jaqbżu l-miljun parti fis-sena huma territorju komuni. Il-konnessjoni tal-istrixxa kontinwa telimina l-immaniġġjar tal-partijiet bejn l-operazzjonijiet, li tnaqqas l-ispejjeż tax-xogħol b'sa 40% meta mqabbla ma 'approċċi ta' -station waħda.
- Vantaġġi:Produzzjoni ta'-veloċità għolja, pożizzjonament konsistenti madwar l-istazzjonijiet, spiża baxxa għal kull-parti fuq skala, operazzjonijiet multipli f'ċiklu wieħed tal-istampa
- Limitazzjonijiet:Investiment inizjali għoli fl-għodda, il-konnessjoni tal-istrixxa tirrestrinġi d-direzzjoni tal-iffurmar, il-fond tat-tpinġija fil-fond limitat minn tensjoni tal-istrixxa, spiża miżjuda għal operazzjonijiet sekondarji bħall-kamini
Eżempju reali-dinjija: fil-manifattura tal-konnetturi, allinjament ħażin tal-istrixxi żgħar daqs 0.02 mm jista' jaqa' mal-istazzjonijiet kollha. Dan huwa għaliex it-tqassim tal-istrixxa u d-disinn pilota huma kritiċi biex jipproċessaw l-istabbiltà fi kwalunkwe die progressiv.
Applikazzjonijiet ta' Die komposti u ta' Trasferiment
Imut kompost ilestu operazzjonijiet ta 'qtugħ multipli f'daqqa waħda fi stazzjon wieħed. M'hemm l-ebda moviment progressiv, l-ebda sistema ta 'trasferiment. Il-parti tifforma istantanjament. Dan ħsejjes li jillimitaw, iżda għal partijiet ċatti li jeħtieġu preċiżjoni għolja tat-tarf, imut kompost ta 'spiss jaqbeż l-alternattivi progressivi. Għaliex? Minħabba li m'hemm l-ebda deformazzjoni kumulattiva minn stazzjonijiet multipli. Flatness-komponenti kritiċi bħal woxers, gaskits, u partijiet elettriċi żgħar jibbenefikaw direttament minn dan l-approċċ, bi tnaqqis fil-ħin tal-produzzjoni ta '25-30% meta mqabbel ma' operazzjonijiet sekwenzjali.
- Vantaġġi:Flatness superjuri, kumplessità aktar baxxa tal-għodda, ħin iqsar taċ-ċomb tal-għodda, inqas materjal tal-fdalijiet
- Limitazzjonijiet:Ma jistax jappoġġa l-iffurmar b'ħafna-direzzjonijiet, mhux adattat għal ġeometriji kumplessi, ġeneralment limitati għal partijiet taħt dijametru ta' 150 mm
It-trasferiment imut jieħu l-approċċ oppost għall-kumplessità. Il-parti tissepara mill-istrixxa kmieni u timxi liberament bejn l-istazzjonijiet permezz ta 'sistemi ta' trasferiment mekkaniku. Kull stazzjon jaħdem fuq il-parti b'mod indipendenti, li jippermetti deep draws, multi-angolu li jiffurmaw, u operazzjonijiet li strip-disinji konnessi sempliċement ma jistgħux jiksbu. Il-pannelli tal-karrozzerija tal-karozzi, il-housing tal-appliances, u l--kompartimenti miġbuda fil-fond kollha jiddependu fuq ittimbrar tad-die tat-trasferiment.
- Vantaġġi:Flessibilità sħiħa tal-iffurmar, tappoġġja tpinġija fil-fond u ġeometriji kumplessi, l-ebda restrizzjoni tal-istrixxa fuq id-direzzjoni tal-iffurmar, adattata għal partijiet kbar
- Limitazzjonijiet:Setup ogħla u spiża tat-tagħmir, iż-żmien tat-trasferiment għandu jkun sinkronizzat b'mod preċiż, żieda fil-kumplessità tal-manutenzjoni
L-għażla tat-Tip ta' Die it-Tajjeb għall-Applikazzjoni Tiegħek
Immaġina li għandek tpinġija parti, mira ta 'volum, u baġit. Kif tqabbel dawn mat-tip ta 'die standard it-tajjeb? Uża din il-loġika:
- Jekk il-parti tiegħek hija żgħira, prodotta f'volumi għoljin, u ma teħtieġx tpinġija fil-fond, l-ittimbrar progressiv tad-die huwa l-għażla awtomatika.
- Jekk il-parti tiegħek hija ċatta b'ġeometrija sempliċi u titlob preċiżjoni dimensjonali stretta, l-ittimbrar tad-die kompost jagħti l-aħjar riżultati.
- Jekk il-parti tiegħek teħtieġ tpinġija fil-fond, iffurmar f'diversi-direzzjonijiet, jew operazzjonijiet sekwenzjali kumplessi, it-timbrar tad-die tat-trasferiment jipprovdi l-flessibbiltà meħtieġa.
- Jekk il-kumplessità tiżdied iżda l-volum jibqa 'għoli, ikkunsidra die kombinat li jgħaqqad operazzjonijiet ta' qtugħ u formazzjoni f'approċċ ibridu.
It-tabella ta' hawn taħt tikkonsolida dawn il-fatturi ta' deċiżjoni f'paragun wieħed, it-tip ta' referenza strutturata li tistenna f'PDF tad-disinn ta' die-organizzat tajjeb:
| Kriterji | Die Progressiv | Die kompost | Trasferiment Die |
|---|---|---|---|
| Parti Kumplessità | Baxx għal moderat | Ġeometrija sempliċi u ċatta | Għoli, iffurmar multi-direzzjonali |
| Veloċità tal-Produzzjoni | Għoli ħafna | Għoli | Medju |
| L-ispiża tal-għodda | Għoli (amortizzat fuq il-volum) | Moderat | Għoli (is-sistemi ta’ trasferiment iżidu l-ispiża) |
| Kapaċità ta' Tolleranza | Issikkat, bil-kontroll tal-pilota | Flatness eċċellenti u preċiżjoni tat-tarf | Issikkat, b'kontroll tal-istazzjon indipendenti |
| Tpinġija Fond | Limitat minn tensjoni tal-istrixxa | Mhux appoġġjat | Appoġġjat bis-sħiħ |
| L-Aħjar Firxa tal-Volum | 500,000+ partijiet | 10,000 - 500,000 parti | 10,000 - 1,000,000+ partijiet |
| Applikazzjonijiet Tipiċi | Konnetturi, parentesi, terminals | Washers, gaskits, partijiet elettriċi ċatti | Pannelli tal-karozzi, housings, partijiet mibudin-fond |
It-teħid huwa sempliċi: qabbel il-proċess mal-parti, mhux bil-maqlub. L-għażla tat-tip ta 'die ħażin ħafna drabi twassal għal operazzjonijiet sekondarji li jintefħu l-ispiża, disinni mill-ġdid tal-għodda li jdewmu t-tnedija, u rati ta' ruttam li qatt ma jistabbilizzaw. Dokument ta' referenza bir-reqqa jikkodifika dawn ir-regoli ta' deċiżjoni sabiex l-inġiniera jevitaw li jirrepetu żbalji li diġà ġew solvuti.
L-għażla tat-tip die tistabbilixxi l-arkitettura, iżda l-prestazzjoni reali tgħix fil-komponenti li jiffurmaw l-assemblaġġ. Kif dawk il-punches, strippers, lifters, u sistemi ta 'gwida jinteraġixxu matul kull stroke ta' l-istampa jiddetermina jekk it-tip ta 'die magħżul tiegħek fil-fatt jagħtix il-kwalità u l-ħajja ta' l-għodda li d-disinn iwiegħed.
Komponenti Essenzjali Die u l-Funzjonijiet tagħhom
Tip die huwa biss strateġija. Il-komponenti ġewwa l-assemblaġġ huma dawk li jeżegwixxu dik l-istrateġija miljuni ta' drabi. Kull die tal-ittimbrar, kemm jekk progressiv jew kompost, huwa mibni minn ġerarkija ta 'partijiet strutturali u tax-xogħol li għandhom jikkooperaw fi frazzjonijiet ta' millimetru. Il-fehim ta 'din il-gwida tal-istruttura tal-assemblaġġ tad-die, komponent b'komponent, huwa dak li jifred għodda li taħdem minn waħda li tinħaraq permezz ta' baġits ta 'manutenzjoni.
Immaġina stampa ċikliżmu b'200 strokes kull minuta. Matul kull stroke, in-nofs ta 'fuq jinżel, jallinja man-nofs t'isfel, iwettaq xogħol ta' qtugħ jew formazzjoni, strixxi l-materjal mill-punch, u jinġibed lura. Kull komponent fil-munzell għandu rwol definit f'dik is-sekwenza. Miss dettall wieħed fid-disinn tal-għodda tad-die, u s-sistema kollha tiddegrada.
Komponenti ta 'l-Assemblea ta' Fuq u t'isfel tad-Die
Il-pedament jibda bi pjanċi die, imsejħa wkoll żraben die jew settijiet die. Dawn il-pjanċi ħoxnin tal-azzar jew tal-aluminju jservu bħala l-bażi tal-immuntar fejn kull komponent ieħor huwa assigurat. Il-boltijiet ta 'isfel taż-żraben mas-sodda ta' l-istampa, u ż-żarbun ta 'fuq jeħel mal-muntun ta' l-istampa. Aħseb fihom bħala x-chassis tal-għodda kollha. Ir-riġidità tagħhom tiddetermina kemm l-assemblaġġ jirreżisti d-deflessjoni taħt tagħbija, li tirrelata direttament mat-tunnellaġġ tal-istampa u d-daqs tad-die.
Il-konnessjoni taż-żraben ta 'fuq u t'isfel huma pinnijiet ta' gwida u bushings. Dawn jipprovdu l-preċiżjoni tal-allinjament li żżomm il-puntelli ċċentrata fuq il-fetħiet tad-die. Skont Moeller Precision Tool, il-pinnijiet tal-gwida huma manifatturati għal tolleranzi fi ħdan 0.0001 pulzier biex tiġi żgurata l-eżattezza tal-pożizzjonament. Jeżistu żewġ stili ewlenin:
- Labar tal-gwida tal-frizzjoni (dritta).- daqsxejn inqas minn meta mqabbla mat-toqba tal-boxxla, li tipprovdi gwida preċiża iżda teħtieġ aktar forza biex jiġu separati n-nofsijiet tad-die
- Labar tal-gwida tal--boċċi- rikba fuq sekwenza ta' ball bearings f'gaġġa tal-aluminju, li tippermetti separazzjoni aktar bla xkiel u ssir l-istandard tal-industrija għall-faċilità tal-użu
Bejn iż-żraben u l-komponenti tax-xogħol ipoġġu pjanċi ta 'rinforz, pjanċi punch, u blokki die. Pjanċi ta 'wara jqassmu tagħbijiet punch madwar iż-żarbun biex jipprevjenu tgħaffiġ lokalizzat. Pjanċi punch iżommu l-għodod tal-qtugħ u li jiffurmaw f'pożizzjonijiet X-Y preċiżi. Il-blokki tad-die fihom il-fetħiet tad-die li jaqblu ma 'kull profil tal-punch. Għal pjanċi ta 'appoġġ strutturali li jeħtieġu saħħa kompressiva għolja, is-sħana tal-azzar tal-għodda tax-xogħol kiesaħ SKD11 -trattat għal HRC 58-60 hija komuni, li tiżgura reżistenza għad-deformazzjoni taħt tagħbijiet tqal sostnuti.
Punches, Lifters, u Strippers fid-Dettall
Punches huma l-għodod attivi tal-qtugħ u l-iffurmar li jikkuntattjaw il-materjal. Il-ġeometrija tal-imnieħer tagħhom, kemm jekk tonda, tawwalija, kwadra, jew personalizzata-profilata, tiddefinixxi l-karatteristika li jipproduċu. Kull punch jaħdem flimkien ma 'buttuna die li tipprovdi t-tarf tat-tqattigħ oppost. Dik il-buttuna tad-die hija kkumpensata kemmxejn akbar mill-imnieħer tal-punch, tipikament 5-10% tal-ħxuna tal-materjal imtaqqab. Dan l-offset, imsejjaħ il-waqfa tad-die, joħloq id-distakk ikkontrollat fejn fil-fatt iseħħ it-tqattigħ.
L-istrippers jaqdu rwol li huwa faċli li jiġi sottovalutat. Meta punch jippenetra l-folja, il-materjal jaqbad il-ġnub tal-punch minħabba l-irkupru elastiku. Mingħajr pjanċa tat-tqaxxir tagħfas 'l isfel fuq il-folja, il-materjal jirkbu bil-punch li jinġibed lura, u jikkawża misfeed, distorsjoni tal-istrixxa, jew ħsara parti. L-istrippers iżommu l-folja ċatta mal-wiċċ tad-die waqt l-irtirar u jiggwidaw ukoll il-materjal waqt il-formazzjoni. Strippers mgħobbija fir-rebbiegħa-jipprovdu benefiċċju addizzjonali billi japplikaw pressjoni kkontrollata matul iċ-ċiklu tal-qtugħ innifsu, u jtejbu l-kwalità tat-tarf.
Lifters jgħollu l-istrixxa minn fuq il-wiċċ tad-die bejn puplesiji, u jippermettulha tavvanza liberament għall-pożizzjoni tal-pitch li jmiss. Mingħajr lifters, l-istrixxa tkaxkar fuq il-wiċċ tad-die, toħloq grif, tiżdied ir-reżistenza għall-għalf, u tintroduċi żbalji ta 'pożizzjonament. F'dies progressivi, il-lifters jaħdmu mal-piloti biex iżommu r-reġistrazzjoni tal-istrixxa. Il-piloti huma pinnijiet ta' preċiżjoni li jidħlu f'toqob ippanċjati minn qabel fl-istrixxa, u jiġbduha f'allinjament eżatt qabel kull stazzjon iwettaq ix-xogħol tiegħu.
Il-blokok tal-għarqub jassorbu l-forzi laterali ġġenerati waqt operazzjonijiet ta 'qtugħ jew ta' formazzjoni. Meta punch jidħol fil-materjal f'angolu, jew meta qtugħ asimmetriku joħloq spinta tal-ġenb, il-blokki tal-għarqub jittrasferixxu dik it-tagħbija fiż-żarbun tad-die aktar milli jippermettu li l-assemblaġġ ta 'fuq jinbidel lejn il-ġenb. Huma essenzjali għaż-żamma tal-allinjament fl-imut b'operazzjonijiet ta' qtugħ tqal jew angolati.
Kif Id-Disinn tal-Komponent Jaffettwa l-Prestazzjoni tad-Die
Il-preċiżjoni tal-komponenti mhix dwar il-perfezzjoniżmu. Huwa dwar l-ekonomija. Punch mitħun 0.01 mm barra-ċentru joħloq xedd irregolari li jnaqqas bin-nofs il-ħajja tal-għodda. Pjanċa tat-tqaxxir bi pressjoni tar-rebbiegħa inkonsistenti tipproduċi kwalità tat-tarf varjabbli madwar il-wisa 'ta' l-istrixxa. Sistema ta' gwida b'logħob eċċessiv tippermetti li n-nofsijiet ta' fuq u t'isfel jiċċaqilqu taħt tagħbija, u tiġġenera burrs ta'-naħa waħda li jeħtieġu tlestija sekondarja.
Ir-relazzjoni hija diretta: speċifikazzjonijiet aktar stretti tal-komponenti jestendu l-intervalli ta 'manutenzjoni, inaqqsu r-ruttam, u jtejbu l-konsistenza tal-parti. Puntelli u inserzjonijiet tal-qalba tipikament jużaw-azzar b'veloċità għolja bħas-sħana SKH9-trattati b'HRC 60-62, li jipprovdu l-ebusija ħamra meħtieġa biex jinżammu truf li jaqtgħu jaqtgħu permezz ta 'miljuni ta' ċikli f'temperaturi ta 'frizzjoni għolja.
Hawn huma l-komponenti u l-funzjonijiet kritiċi tad-die tal-ittimbrar li kull referenza tad-disinn tad-die tal-ittimbrar tal-metall għandha tagħti dettalji:
- Żraben die (pjanċi)- ipprovdi l-pedament strutturali riġidu u l-interface tal-immuntar għall-istampa
- Labar tal-gwida u bushings- tallinja l-assemblaġġi ta' fuq u t'isfel għal sub-preċiżjoni tal-elf
- Pjanċi ta' appoġġ- iqassam tagħbijiet tal-punti minn puntelli biex tevita ħsara liż-żraben
- Punch plates u retainers- żomm punches f'pożizzjoni laterali preċiża
- Die blokki u buttuni- ipprovdi t-truf t'isfel tat-tqattigħ li jingħaqdu ma' puntelli
- Pjanċi għat-tqaxxir- żomm il-materjal ċatt u neħħih minn puntelli waqt l-irtirar
- Molol (mekkaniċi jew nitroġenu)- jipprovdu forza kkontrollata għall-funzjonijiet ta' tqaxxir, iż-żamma u r-ritorn
- Lifters- għolli l-istrixxa bejn il-puplesiji għal tmigħ u pożizzjonament b'xejn
- Labar pilota- irreġistra l-istrixxa għall-pożizzjoni eżatta qabel ma jopera kull stazzjon
- Blokki tal-għarqub- jassorbi l-forzi tal-imbottatura laterali minn operazzjonijiet angolati jew asimmetriċi
Meta d-disinji jimbuttaw lil hinn minn dak li jistgħu jakkomodaw komponenti standard tal-katalgu, kemm jekk minħabba mġiba materjali mhux tas-soltu, ġeometriji mhux-standard, jew integrazzjoni stretta bejn stazzjonijiet tal-iffurmar u tat-tqattigħ, ix-xogħol ma 'manifattur tad-die b'esperjenza jsir pass prattiku li jmiss.YICHENjipprovdi soluzzjonijiet tad-die tal-ittimbrar tad-dwana għall-inġiniera li jiffaċċjaw eżattament dawn l-isfidi, minn konfigurazzjonijiet kumplessi ta 'punch u lifter għal ottimizzazzjoni tal-istruttura tad-die għal xenarji esiġenti tal-fluss tal-materjal. Għal professjonisti tal-għodda li studjaw it-teorija u jeħtieġu soluzzjonijiet lesti għall-produzzjoni-, dik it-tip ta' sħubija tal-manifattura tgħaqqad id-distakk bejn l-għarfien ta' referenza u l-għodda tax-xogħol.
L-għażla tal-komponenti tistabbilixxi l-kapaċità strutturali tad-die, iżda jekk dawk il-komponenti jagħtux partijiet nodfa jiddependi fuq kalkolu wieħed kritiku: it-tneħħija bejn il-punch u d-die. Issikkat wisq u teqred l-għodda. Laxka wisq u tipproduċi truf li ma jistgħux jintużaw. It-taqsima li jmiss tkisser eżattament kif tikseb dak in-numru tajjeb għal kwalunkwe materjal.
Kalkoli ta' approvazzjoni u Standards ta' Tolleranza
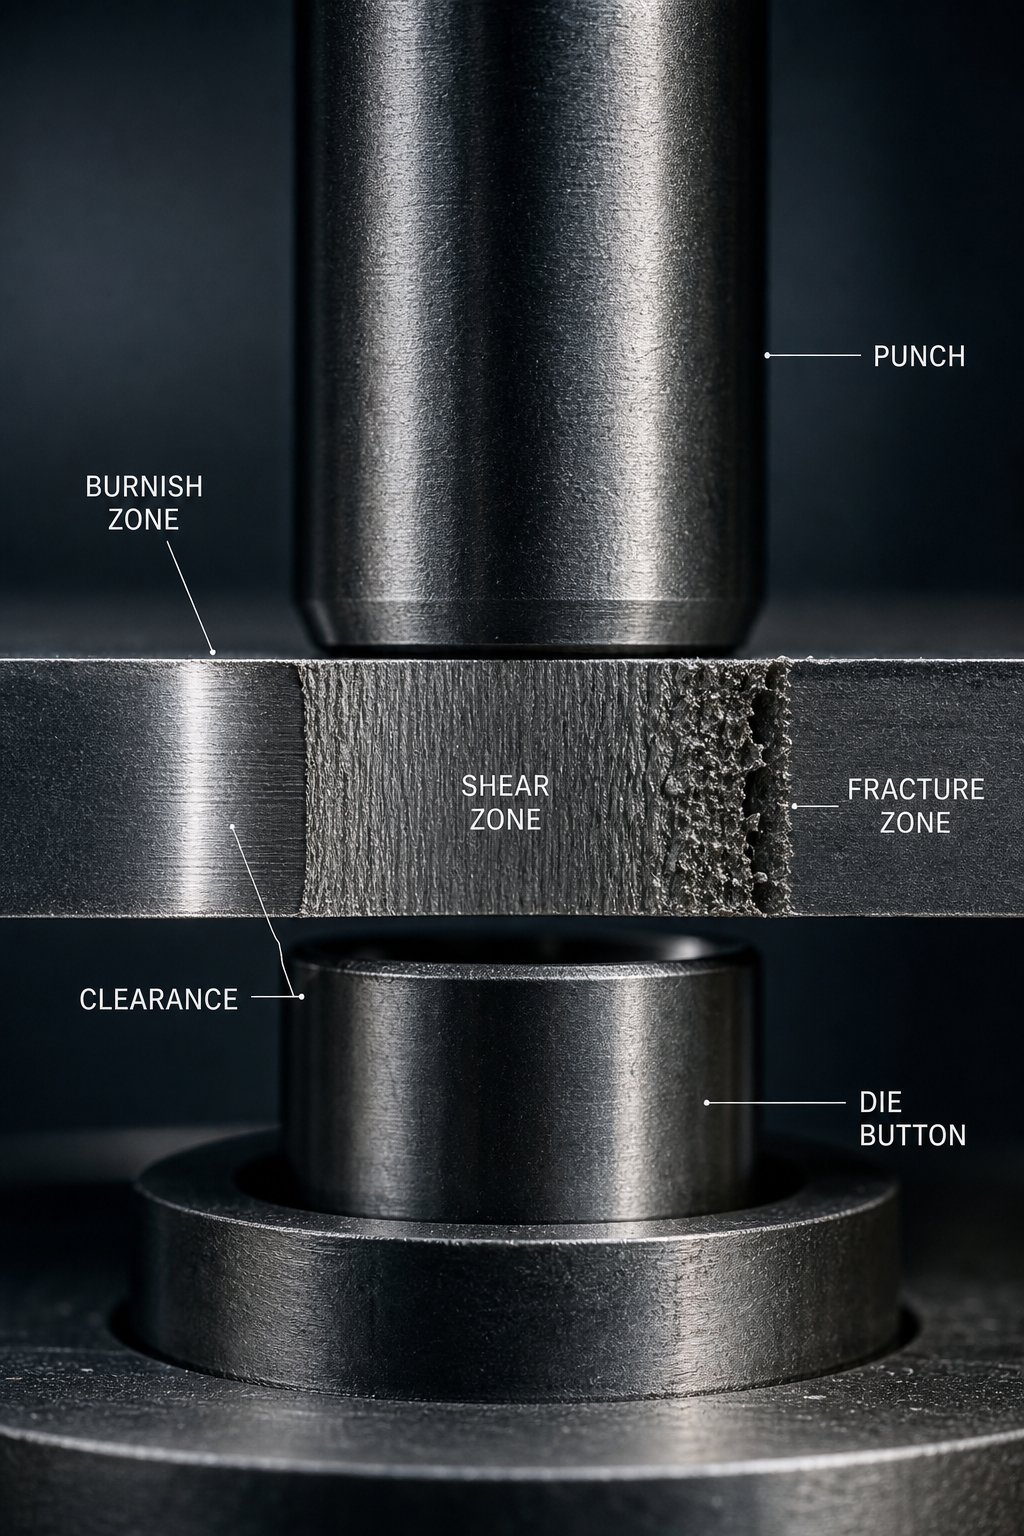
It-tneħħija hija n-numru uniku li jiddetermina jekk tarf ittimbrat joħroġx nadif jew jeħtieġx irfinar sekondarju. Hija d-distakk ikkontrollat bejn it-tarf tat-tqattigħ tal-punch u t-tarf tat-tqattigħ tal-buttuna tad-die, speċifikat bħala perċentwal tal-ħxuna tal-materjal għal kull naħa. Kull PDF tad-disinn tad-die tal-ittimbrar li jiswew jinżammu jiddedika spazju sinifikanti għal dan is-suġġett minħabba li l-ħruġ ta 'tneħħija ħażina kaskati fi problemi ta' burr, falliment prematur tal-punch, u drift dimensjonali li jiddestabilizza l-ġirjiet kollha tal-produzzjoni.
Ħafna mapep ta 'referenza jelenkaw il-valuri ta' tneħħija ħdejn l-ismijiet tal-materjali u jieqfu hemm. Dak l-approċċ iħalli lill-inġiniera jaħsbu meta jiltaqgħu ma 'liga ġdida jew firxa ta' ħxuna mhux tas-soltu. Il-fehim għaliex il-materjali jitolbu awtorizzazzjonijiet differenti, mhux biss x'inhuma l-valuri, jagħtik l-abbiltà li ssolvi problemi li t-tabelli waħedhom ma jistgħux jindirizzaw.
Metodi ta' Kalkolu ta' Clearance skond it-Tip ta' Materjal
Il-metodu standard huwa sempliċi: immoltiplika l-ħxuna tal-materjal b'perċentwali rakkomandata biex tikseb it-tneħħija għal kull naħa. Apunt tat-tluq ġenerali huwa 10% tal-ħxuna tal-istokk, iżda l-prattika tal-manifattura moderna tissuġġerixxi li 11-20% ħafna drabi tnaqqas ir-razza tal-għodda u testendi l-ħajja operattiva mingħajr ma tiġi sagrifikata l-kwalità tat-tarf.
Għaliex il-firxa? Minħabba li materjali differenti jinqasmu b'mod differenti taħt shear. Meta punch jidħol fil-folja tal-metall, l-ewwel joħloq żona burnish permezz ta 'deformazzjoni tal-plastik, imbagħad il-materjal jinqasam tul il-konfini tal-qamħ kemm mit-tarf tal-punch kif ukoll mit-tarf tad-die. Jekk it-tneħħija hija korretta, dawk il-pjani tal-ksur jallinjaw u jiltaqgħu b'mod nadif. Jekk le, il-materjal tiċrit b'mod irregolari, u jipproduċi truf mhux maħduma u burrs tqal.
Il-proprjetajiet tal-materjal imexxu din l-imġieba:
- Saħħa ta 'rendimentjiddetermina kemm il-forza jirreżisti l-materjal qabel ma tibda d-deformazzjoni tal-plastik. Saħħa ta 'rendiment ogħla tfisser li l-materjal jeħtieġ aktar spazju biex jippermetti l-propagazzjoni tal-ksur mingħajr akkumulazzjoni ta' forza eċċessiva.
- Saħħa tat-tensjonijindika l-istress massimu li l-materjal jista 'jsostni. Materjali aktar iebsa u b'saħħithom jeħtieġu spazju usa 'għaliex ir-reżistenza tagħhom għat-tqattigħ teħtieġ aktar spazju biex il-ksur jinfirex b'mod nadif.
- Duttilitàjiddeskrivi kemm il-materjal jinfirex qabel ma jinkiser. Materjali duttili ħafna bħar-ram jew aluminju artab għandhom tendenza lejn żoni ta 'qlib akbar u jeħtieġu spazju aktar strett biex jillimitaw il-fluss eċċessiv tal-plastik qabel ma jinbeda l-ksur.
Hawnhekk hawn tabella ta 'referenza li turi tolleranzi tipiċi tal-ittimbrar tal-metall għall-għażla ta' tneħħija bejn materjali komuni:
| Materjal | Firxa ta 'Qawwa tat-tensjoni | Clearance Rakkomandata (% kull naħa) | Noti |
|---|---|---|---|
| Azzar ħafif (CRS/HRS) | 300-450 MPa | 8-12% | Linja bażi standard; il-biċċa l-kbira tat-tabelli ta' referenza jużaw dan bħala default |
| Stainless Steel (304/316) | 500-700 MPa | 12-16% | Ix-xogħol-jibbies malajr; tneħħija aktar stretta taċċellera xedd punch |
| Aluminju (1100, 5052) | 90-260 MPa | 6-10% | Artab u duttili; tneħħija wisq tipproduċi qlib eċċessiv |
| Azzar ta'-qawwa għolja (HSLA/DP) | 600-1000+ MPa | 14-20% | Jeħtieġ spazju ġeneruż biex jipprevjeni ksur tal-punch |
| Ram u Ram | 200-400 MPa | 8-12% | Duttili; burr-applikazzjonijiet sensittivi jistgħu jużaw it-tarf t'isfel |
| Azzar tar-Rebbiegħa (SK5, 301 SS) | 700-900 MPa | 15-20% | Iebsa ħafna; tneħħija insuffiċjenti tikkawża shear u tixlif sekondarju |
Meta għandek tapplika clearances aktar stretti versus aktar laxki? Ikkunsidra r-rekwiżiti tal-parti. Jekk għandek bżonn żona kbira ta' burnish għal toqba ta' l-istampa-, naqqas ftit it-tneħħija biex testendi ż-żona ta' shear qabel il-ksur. Jekk il-ħajja tal-għodda tkun importanti aktar mill-finitura tat-tarf, iftaħ it-tneħħija biex tnaqqas l-istress tal-punch. It-tolleranzi standard tat-tqattigħ tad-die huma dejjem kompromess bejn il-kwalità tat-tarf, il-lonġevità tal-għodda u l-veloċità tal-produzzjoni.
Standards ta' Tolleranza u Kontroll tal-Burr
L-għoli tal-burr huwa l-aktar sintomu viżibbli tal-kundizzjoni ta 'tneħħija. Tarf ittimbrat għandu erba 'żoni distinti: qlib, burnish (shear), ksur, u burr. It-tneħħija xierqa tipproduċi burr irqiq u konsistenti li rari jaqbeż l-10% tal-ħxuna tal-materjal. It-tneħħija mhux xierqa toħloq problemi li jimmultiplikaw downstream.
Meta t-tneħħija hija korretta, il-pjani tal-ksur mit-tarf tal-punch u t-tarf tad-die jikkonverġu b'mod nadif, u jipproduċu burr minimu. Meta t-tneħħija hija eċċessiva, tiċrit tal-materjal aktar milli qrieweż, li jiġġenera burrs tqal u uċuħ ta 'ksur mhux maħduma. Meta l-clearance ma jkunx biżżejjed, iseħħ shear sekondarju, li tiżdied il-forza tat-tqattigħ u jaċċellera l-użu tal-punch.
Kif iddettaljat fi gwida teknika minn Changdong Stamping Dies, id-direzzjoni tal-burr hija wkoll importanti. F'operazzjonijiet ta 'blanking, burrs jiffurmaw fuq in-naħa tal-punch (fuq tal-parti). F'operazzjonijiet ta 'titqib, jiffurmaw burrs fuq in-naħa tad-die (qiegħ). Id-disinjaturi jispeċifikaw liema wiċċ iħares 'l barra fl-assemblaġġ, imbagħad jorjentaw id-die kif xieraq sabiex burrs jidhru fuq il-wiċċ inqas kritiku. Din hija konsiderazzjoni tat-tolleranzi tal-ittimbrar tal-folja li ħafna dokumenti ta 'referenza jinjoraw.
It-tneħħija xierqa telimina jew tnaqqas il-ħtieġa għal operazzjonijiet sekondarji ta 'deburring. Meta tqis li t-tneħħija manwali tista 'żżid $ 0.02-0.10 għal kull parti u t-tidwir awtomatizzat jintroduċi passi addizzjonali ta' tqandil, iż-żamma ta 'clearance korretta twassal iffrankar ta' kompost fuq ġirjiet ta 'produzzjoni ta' mijiet ta 'eluf ta' partijiet.
It-tneħħija irregolari hija partikolarment distruttiva. Jekk il-punch huwa off-ċentru meta mqabbel mal-ftuħ tad-die, naħa waħda taqsam b'mod nadif filwaqt li l-oħra tiċrit. Ir-riżultat huwa burr ta'-naħa waħda li ma tistax tiġi kkoreġuta billi tiġi aġġustata l-ispazju ġenerali. Minflok, għandek bżonn tindirizza l-allinjament fil-livell tas-sistema ta 'gwida jew tal-punch retainer.
Kejl u Verifika tad-Die Clearances
Il-kalkolu tal-clearance fuq il-karta hija ħaġa waħda. Li tivverifikaha fl-għodda fiżika hija oħra. Waqt it-tryout tad-die, l-inġiniera jużaw diversi metodi biex jikkonfermaw li t-tneħħija attwali taqbel mal-intenzjoni tad-disinn:
- Feeler gauges- strixxi rqaq tal-metall imdaħħla bejn it-truf tal-punch u d-die biex titkejjel id-distakk direttament. Taħdem tajjeb għal fetħiet aċċessibbli iżda mhux prattiku għal karatteristiċi żgħar jew interni.
- Impressjoni taċ-ċomb- strixxa ta 'ċomb artab jew istann titqiegħed bejn punch u die, imbagħad ikkompressat waqt stroke ta' l-istampa bil-mod. Il-ħxuna tal-impressjoni li tirriżulta tikxef it-tneħħija attwali f'punti multipli madwar il-profil.
- L-ewwel-spezzjoni tal-biċċa- taqta' partijiet tal-kampjun u teżamina l-profil tat-tarf taħt ingrandiment. Proporzjon bilanċjat ta' burnish-għall--ksur madwar il-perimetru kollu jikkonferma tneħħija uniformi.
- Kejl tas-CMM- magni tal-kejl tal-koordinati jistgħu jkejlu d-dimensjonijiet tal-punch u d-die b'mod indipendenti, bit-tneħħija kkalkulata mid-differenza dimensjonali.
Matul il-produzzjoni, it-tneħħija tiddegrada hekk kif ix-xfar tat-tqattigħ jintlibsu. L-effett prattiku huwa żieda gradwali fl-għoli tal-burr maż-żmien. L-iskedi tal-manutenzjoni għandhom jiddefinixxu l-għoli massimu aċċettabbli tal-burr u jqanqlu l-sann mill-ġdid jew is-sostituzzjoni tal-inserzjoni qabel ma jintlaħaq dak il-limitu. Għall-produzzjoni ta' die progressiv ta' volum għoli-, il-monitoraġġ tal-clearance f'kull stazzjon isir kritiku minħabba li l-instabilità fi stazzjon wieħed taffettwa t-tmigħ tal-istrixxi, il-pożizzjonament tal-pilota, u l-kwalità tal-iffurmar 'l isfel.
It-tneħħija tirregola x'jiġri fit-tarf tat-tqattigħ. Iżda f'die progressiva, l-istrixxa trid tivvjaġġa b'mod affidabbli bejn it-truf tal-qtugħ fuq stazzjonijiet multipli mingħajr distorsjoni jew misfeed. Dik l-imġiba tal-istrixxa, kif timmaniġġja l-akkumulazzjoni tal-istress u żżomm ir-reġistrazzjoni fuq tużżana jew aktar stazzjonijiet, tiddependi fuq karatteristika li l-biċċa l-kbira tar-referenzi tad-disinn tad-die bilkemm isemmu: notches tal-bypass.
Talji ta 'bypass u Fluss ta' Materjal f'Dies Progressivi
F'die progressiva li taħdem b'200-plus strokes kull minuta, l-istrixxa mhix biss trasportatur passiv. Huwa element strutturali attiv li jassorbi l-istress minn kull qatgħa, liwja u forma f'kull stazzjon. Meta stazzjon wieħed jiġbed materjal 'l isfel jew iġġebbed lateralment, dik id-deformazzjoni tiġbed fuq l-istrixxa fi stazzjonijiet ta' ħdejn xulxin, tgħawweġ il-postijiet tat-toqba pilota, tikkawża misfeed, u tintroduċi żball dimensjonali f'partijiet li kienu multa qabel ma bdew jiffurmaw. L-iskop tal-talji tal-bypass fl-imut tal-ittimbrar huwa li jinterrompi dik it-trażmissjoni tal-istress, u jagħti l-kamra tal-istrixxa biex tiddeforma lokalment mingħajr ma tikkorrompi l-progressjoni kollha.
Il-biċċa l-kbira tar-referenzi tad-disinn tad-die jsemmu notches tal-bypass fil-mogħdija jew aqbeżhom għal kollox. Madankollu dawk li jfasslu l-għodda b'esperjenza jirrikonoxxuhom bħala waħda mill-aktar għodod effettivi għaż-żamma tal-istabbiltà tal-istrixxa f'dies b'operazzjonijiet imħallta ta 'qtugħ u formazzjoni. Jekk qatt rajt die progressiv li jipproduċi partijiet perfetti fl-istazzjonijiet 1 sa 5 iżda jonqos mit-tolleranza fl-istazzjonijiet 6 u lil hinn, serħan tal-istress inadegwat bejn stazzjonijiet li jiffurmaw huwa ħati komuni.
Disinni tal-Bypass Pożittiv u Negattiv
Id-distinzjoni bejn il-talji tal-bypass negattivi u pożittivi fil-folji tal-ittimbrar tal-metall taqa 'fuq kif il-materjal jiġi ttrattat fil-post tal-ħelsien.
Talja ta 'bypass negattiv tneħħi materjal mill-istrixxa f'punti speċifiċi bejn l-istazzjonijiet. Immaġina slot dejqa jew qtugħ rettangolari bil-makna fil-web carrier bejn żewġ stazzjonijiet li jiffurmaw. Meta l-istazzjon upstream jifrex jew jiġbed il-materjal, l-islott miftuħ jassorbi dak l-ispostament minflok jittrasmettih downstream. L-istrixxa tista 'tittawwal ftit fil-talja miftuħa mingħajr ma tiġbed fuq il-punti ta' reġistrazzjoni tal-istazzjon li jmiss. Dan huwa l-approċċ l-aktar komuni għaliex huwa sempliċi li jinqata 'fil-istazzjon ta' blanking kmieni u jipprovdi serħan mill-istress ċar u li jista 'jitkejjel.
Talja ta 'bypass pożittiv tieħu l-approċċ oppost. Pjuttost milli tneħħi materjal, tħalli tab jew projezzjoni ta 'materjal li tista' titgħawweġ, bokkla jew titgħawweġ mingħajr ma taffettwa l-mogħdija kritika tal-ġarr. Aħseb fiha bħala ġonta flex mibnija-in. It-tab tassorbi d-deformazzjoni permezz ta 'liwi lokali kkontrollat filwaqt li l-web tat-trasportatur primarju tibqa' dritta u mhux distorta. Disinji ta 'bypass pożittivi huma inqas komuni iżda jisbqu f'sitwazzjonijiet fejn it-tneħħija tal-materjal idgħajjef it-trasportatur taħt il-limiti ta' ebusija aċċettabbli, partikolarment bi strixxi dojoq jew materjali irqaq u rotob li m'għandhomx ir-riġidità biex jitimgħu mingħajr appoġġ sħiħ tal-wisa 'tal-trasportatur.
Meta għandek tuża kull tip? Ikkunsidra dawn il-fatturi:
- Wisa' tal-istrixxa:Strixxi dojoq (inqas minn 3x wisa 'parti) jibbenefikaw minn talji ta' bypass pożittivi li jippreservaw il-kontinwità strutturali. Strixxi usa' jittolleraw notches negattivi mingħajr problemi ta 'tmigħ.
- Tip ta' materjal:Azzar ta' saħħa-għoli u materjali tat-tempra tal-molla jittrasmettu l-istress b'mod aggressiv, u jagħmlu notches ta' bypass negattivi essenzjali għall-iżolament. L-aluminju artab u r-ram jiddeformaw aktar lokalment u xi kultant jiffunzjonaw b'mod adegwat b'tabs ta 'bypass pożittivi.
- Spazjar tal-istazzjon:Distanzi stretti taż-żift iħallu ftit spazju għall-ġeometrija tal-talja. Meta l-ispazju huwa ristrett, tabs ta 'bypass pożittivi jistgħu jiġu ddisinjati fil-footprint eżistenti tat-trasportatur. Talji negattivi jeħtieġu strixxa dedikata proprjetà immobbli li żżid iż-żift.
Kif Bypass Talji Kontroll tal-Fluss tal-Materjal
Il-mekkaniżmi huma intuwittivi ladarba inti Ħares minnhom. Waqt operazzjoni ta 'formazzjoni bħal ġibda fil-fond jew liwja qawwija, il-materjal jiċċirkola 'l ġewwa miż-żona tal-istrixxa tal-madwar. Dak il-fluss 'il ġewwa joħloq tensjoni tat-tensjoni fil-web carrier ħdejn l-istazzjon li jiffurmaw. Mingħajr eżenzjoni, din it-tensjoni tippropaga 'l barra fiż-żewġ direzzjonijiet tal-għalf, u tqassar ftit iż-żift effettiv bejn l-istazzjonijiet.
Anke bidla fil-pitch ta '0.05 mm hija biżżejjed biex il-piloti jiġu allinjati ħażin fl-istazzjon li jmiss. Immultiplika dak f'diversi stazzjonijiet li jiffurmaw f'sekwenza u l-iżball kumulattiv jikber sakemm il-bdoti ma jistgħux jidħlu sew, il-partijiet jinqalgħu mill-ispeċifikazzjoni, jew l-istrixxa bokkli bejn il-lifters. Bħala espert tad-disinn tad-dieArt Hedrick jinnota, il-kamber tat-tarf u l-inkonsistenza tal-għalf jikkumbinaw dawn il-problemi, u jagħmlu l-istrixxa dejjem aktar diffiċli biex tikkontrolla fi stazzjonijiet downstream.
It-talji tal-bypass fil-formazzjoni tal-folja tal-metall ikissru din il-katina billi joħolqu diskontinwità mekkanika. Il-kamp tal-istress minn stazzjon li jifforma jolqot il-konfini tal-talja u jinħela aktar milli jinfirex permezz tat-trasportatur. Kull stazzjon jopera f'iżolament relattiv, u jirċievi materjal frisk u mhux distort aktar milli materjal pre-enfasizzat minn operazzjonijiet upstream.
Dan l-iżolament jipprevjeni wkoll il-buckling tal-istrixxa. Meta stazzjon tal-iffurmar jikkompressa materjal (bħal f'emboss jew munita), il-volum spostat irid imur x'imkien. Fi trasportatur kontinwu mingħajr eżenzjoni, dak il-volum spostat jimmanifesta bħala bokkla żgħira jew mewġa bejn l-istazzjonijiet. It-talji tal-bypass jagħtu materjal kompressat x'imkien biex jespandi mingħajr ma tneħħi l-istrixxa mill-wiċċ tad-die jew tinterferixxi mar-reġistrazzjoni tal-lifter-għal-pilota.
Linji Gwida tad-Disinn għall-Ġeometrija tal-Notch u t-Tqegħid
Id-daqs u l-pożizzjonament tal-talji tal-bypass mhumiex arbitrarji. Il-talja għandha tkun kbira biżżejjed biex tassorbi d-deformazzjoni mistennija iżda mhux daqshekk kbira li ddgħajjef it-trasportatur jew toħloq problema ta 'twaqqigħ ta' ruttam. Hawn huma l-parametri tad-disinn ewlenin għall-ispeċifikazzjoni tal-talja tal-bypass:
- Wisa 'talja:Tipikament 1.5 sa 3 darbiet il-ħxuna tal-materjal. Talji usa' jipprovdu aktar serħan mill-istress iżda jneħħu aktar materjal tal-ġarr. Ibda bi ħxuna 2x u aġġusta abbażi tar-riżultati tat-tryout.
- Fond tal-talja (għall-talja tat-tarf):Għandha testendi 30-50% tal-wisa 'tal-web tal-ġarr mit-tarf tal-istrixxa. Talji aktar profondi jiżolaw b'mod aktar effettiv iżda jnaqqsu s-sezzjoni trasversali tat-trasportatur u l-ebusija tal-għalf.
- It-tqegħid relattiv għall-istazzjonijiet tal-iffurmar:Poġġi l-talji tal-bypass immedjatament 'il fuq minn kwalunkwe stazzjon li jiġbed, jgħawweġ, jew iċċaqlaq materjal 'il barra mill-pjan ta' l-istrixxa. It-talja għandha toqgħod bejn l-istazzjon li jiffurmaw u l-eqreb toqba pilota biex tevita li l-istress jilħaq il-karatteristiċi tar-reġistrazzjoni.
- Pjazzament relattiv għall-bdoti:Qatt m'għandek taqta' talja tal-bypass minn ġo jew ħdejn post ta' toqba pilota. Il-pilota għandu joqgħod f'materjal mhux disturbat biex jipprovdi reġistrazzjoni preċiża tal-istrixxa. Żomm mill-inqas 2x spazju għall-ħxuna tal-materjal bejn il-konfini tal-talja u t-tarf tat-toqba pilota.
- Forma talja:It-truf arrotondati jnaqqsu l-konċentrazzjoni tal-istress fit-terminazzjonijiet tal-talja. Talji tal-kantunieri li jaqtgħu-jistgħu jibdew xquq f'materjali fraġli jew jaħdmu-mwebbsa fuq ġirjiet ta' produzzjoni estiżi.
- Simetrija:Għal strixxi wesgħin, notches li jaqblu fuq iż-żewġ truf jipprovdu serħan mill-istress bilanċjat. Talji b'naħa waħda-jistgħu jintroduċu imġiba ta 'strixxa asimmetrika, u tikkawża li t-trasportatur jimxi lateralment waqt l-għalf.
Żbalji komuni li jwasslu għal misfeed jew tgħawwiġ tal-istrixxa jinkludu t-tqegħid ta 'talji qrib wisq tat-toqob pilota (iddgħajfu ż-żona ta' reġistrazzjoni), li jagħmlu notches baxxi wisq biex fil-fatt ittaffi l-istress li jiffurmaw, jew jitħallew barra t-talji għal kollox bejn stazzjonijiet ta 'formazzjoni konsekuttivi u jistennew li t-trasportatur jassorbi tensjoni kumulattiva mingħajr ma jiddeforma.
Test prattiku waqt it-tryout tad-die: eżamina l-istrixxa bejn l-istazzjonijiet li jiffurmaw wara li tmexxi lott qasir. Jekk tara waviness, twist, jew ċaqliq żgħir fil-web trasportatur, l-istress qed jippropaga lil hinn mill-konfini tal-talja. Jew tapprofondixxi notches eżistenti, żid talji addizzjonali, jew twessa 'biex iżid iż-żona ta' ħelsien. L-istrixxa għandha tibqa 'ċatta u titma' liberament b'ingaġġ konsistenti ta' lifter f'kull stazzjon.
It-talji tal-bypass jirrappreżentaw element wieħed ta 'sfida akbar tal-inġinerija tal-istrixxi. Kif tqassam l-istrixxa kollha, inkluża s-sekwenza ta 'l-istazzjon, it-tip ta' trasportatur, l-utilizzazzjoni tal-materjal, u d-distanza taż-żift, tiddetermina mhux biss l-imġieba ta 'stress iżda wkoll l-ispiża tal-materjal u r-rata ta' ruttam tal-ġirja kollha tal-produzzjoni. Dik il-problema ta 'ottimizzazzjoni usa' tibda bil-prinċipji fundamentali tat-tqassim tal-istrixxi.
Ottimizzazzjoni tal-Layout tal-Istrixxa u Daqs tad-Die
L-ispiża tal-materjal tipikament tammonta għal 40-60% tal-ispiża totali f'parti stampata. Dan ifisser kif tirranġa l-parti fuq l-istrixxa għandha impatt aktar dirett fuq il-profitt minn kważi kull deċiżjoni oħra ta 'inġinerija fid-disinn progressiv tat-tqassim tal-istrixxa tad-die. Tqassim li jagħfas anke 3% aktar żona użabbli minn kull coil jiffranka għexieren ta 'eluf ta' dollari kull sena fuq programm ta 'volum għoli.
L-ittimbrar tal-ottimizzazzjoni tat-tqassim tal-istrixxa huwa fejn jiltaqgħu l-ġeometrija, l-ippjanar tal-proċess u l-inġinerija tal-ispejjeż. Int qed tiddefinixxi fl-istess ħin is-sekwenzi tal-istazzjon, tikkalkula l-wisgħat tal-pont, tagħżel il-konfigurazzjonijiet tal-ġarriera, u d-daqs taż-żarbun tad-die biex taqbel ma' stampa disponibbli. Kull dimensjoni tgħaqqad ma' oħra. Ibdel iż-żift, u tibdel it-tul tad-die. Ibdel it-tul tad-die, u jista 'jkollok bżonn stampa differenti.
Prinċipji tal-Layout tal-Istrixxa u l-Użu tal-Materjal
L-ippjanar ta 'tqassim ta' strixxa jibda billi twieġeb tliet mistoqsijiet: kemm għandha tkun wiesgħa l-istrixxa, kemm tavvanza għal kull stroke (iż-żift), u f'liema sekwenza jseħħu l-operazzjonijiet?
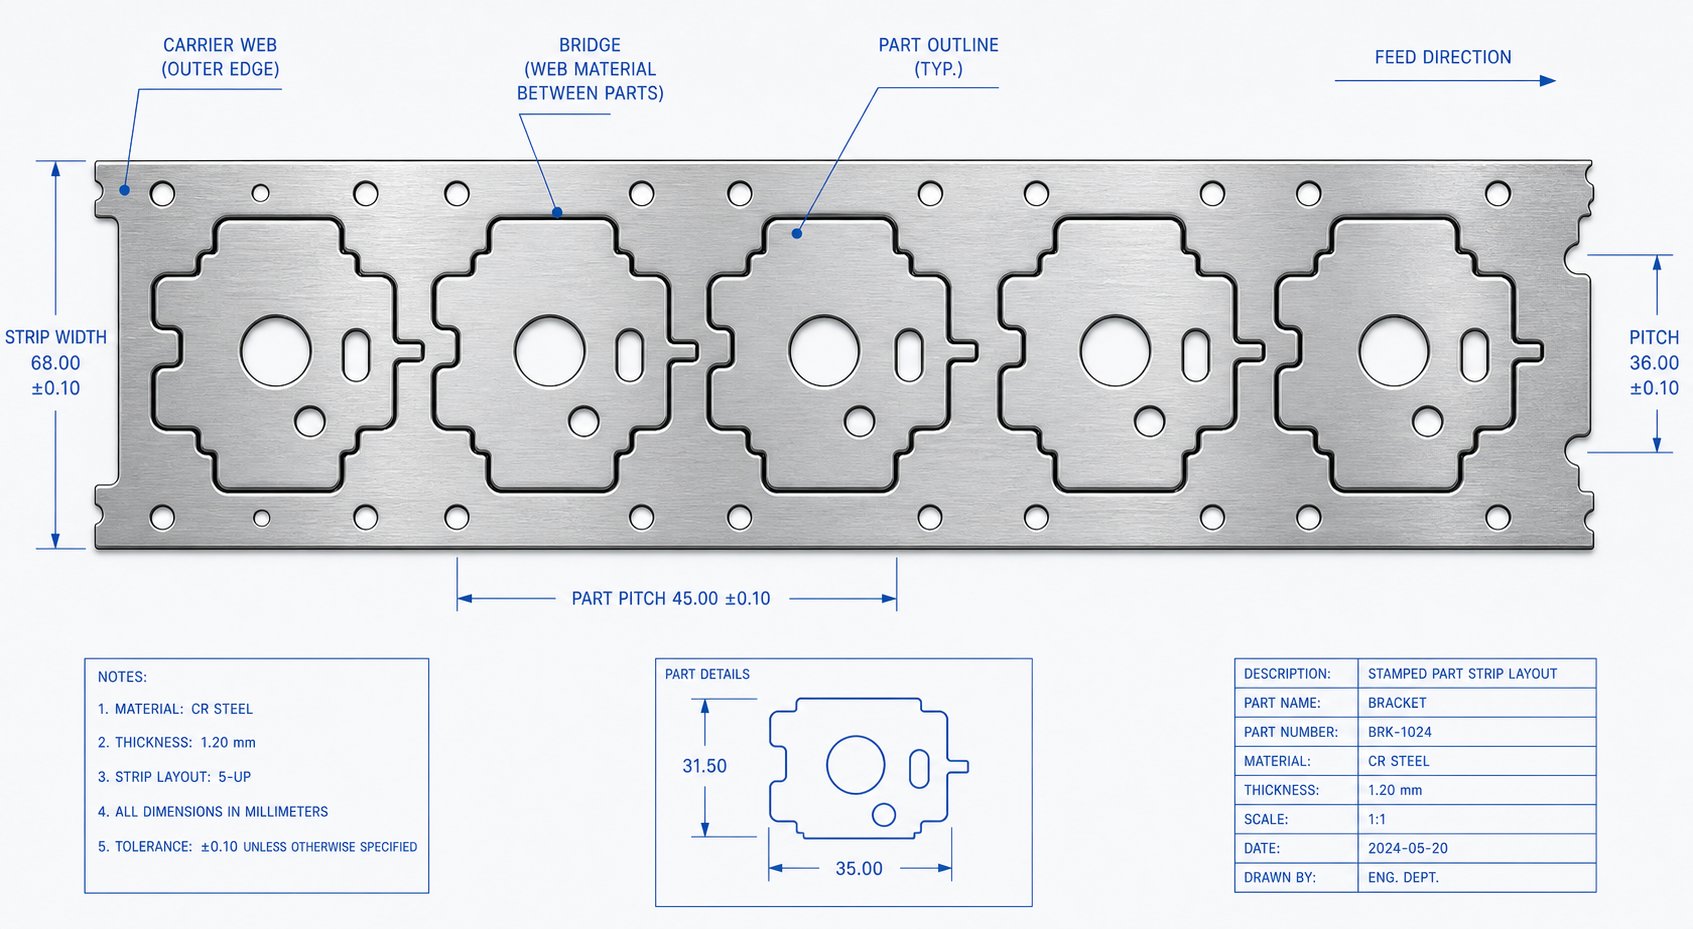
Il-wisa 'ta' l-istrixxa hija determinata mill-akbar dimensjoni tal-parti flimkien mal-materjal tal-pont fuq kull naħa. Regola ġenerali aċċettata b'mod wiesa 'tistabbilixxi ħxuna minima tal-pont f'1.25 sa 1.5 darbiet il-ħxuna tal-materjal. Għal parti ta 'ħxuna ta' 1.5 mm, dan ifisser bejn wieħed u ieħor 1.9 sa 2.25 mm ta 'pont fuq kull tarf. Il-formula hija sempliċi: Wisa' tal-Istrixxa=Wisa' tal-Parti + 2B, fejn B hija l-ħxuna tal-pont. Żift (jew progressjoni) isegwi loġika simili: Żift=Tul tal-Parti + B, li tirrappreżenta d-distanza li l-istrixxa tavvanza b'kull daqqa ta' pressjoni.
Il-prestazzjoni tad-die tal-ittimbrar tal-utilizzazzjoni tal-materjal hija kkalkulata bħala l-proporzjon tal-erja tal-parti mal-erja totali tal-istrixxa kkunsmata għal kull stroke. Il-punt ta' referenza tal-industrija jimmira għall-inqas 75% tal-użu. Taħt dan, qed tikkonverti wisq materjal mixtri f'balel ruttam u skeletri ta' trasportatur.
Żewġ approċċi ta’ tqassim jaffettwaw l-użu b’mod drammatiku:
- -ringiela waħda, tqassim ta'-pass wieħed:Partijiet irranġati f'linja waħda tul l-istrixxa. Sempliċi biex tiddisinja u tmigħ, iżda ħafna drabi tipproduċi utilizzazzjoni aktar baxxa minħabba li l-lakuni bejn il-partijiet ma jistgħux jiġu rkuprati.
- Tqassim tal-pass angolari (bejt):Partijiet inklinati f'angolu sabiex il-profili tagħhom jorbtu ma 'xulxin, bħal biċċiet tal-puzzle. Dan jista 'jirkupra materjal sinifikanti minn dak li kieku kien ikun spazju ta' vojt moħli, partikolarment għal partijiet b'forma irregolari. Il-kompromess huwa żieda fil-kumplessità tad-die u forzi tal-qtugħ potenzjalment żbilanċjati.
Taqsim b'ħafna-ringieli, fejn żewġ partijiet jew aktar ibejtu-maġenb-mal-wisa' tal-istrixxa, joffru triq oħra għal utilizzazzjoni ogħla. Ikseb l-effiċjenza tal-materjal iżda żżid il-wisa 'die, l-għadd tal-istazzjon, u r-rekwiżiti tal-forza. Għal partijiet simmetriċi, li tirriflettihom minn ras-sa-denb tul l-istrixxa ħafna drabi tagħti l-aħjar kombinazzjoni ta 'utilizzazzjoni u kumplessità ta' die maniġġabbli.
Ippjanar tad-Daqs tad-Die u Għażla tal-Istampa
Id-dimensjonijiet tat-tqassim ta ' l-istrixxa kaskata direttament fid-daqs taż-żarbun die. It-tul totali tad-die huwa ugwali għan-numru ta 'stazzjonijiet immultiplikat bid-distanza taż-żift, flimkien ma' kwalunkwe stazzjonijiet inattivi meħtieġa għal appoġġ strutturali jew serħan mill-istress. Il-wisa 'tad-die takkomoda l-wisa' tal-istrixxa flimkien mal-kamra għal binarji ta 'gwida, lifters, u blokki tal-għarqub fuq kull naħa.
Dan huwa fejn il-prinċipji taċ-ċart tad-daqs tad-die jsiru essenzjali. Iż-żarbun tad-die għandu joqgħod fil-qisien tal-pjanċa tal-istampa tas-sodda tal-istampa, u l-għoli tal-għeluq (distanza bejn iż-żraben ta 'fuq u t'isfel meta magħluqa) għandu jaqa' fil-medda disponibbli tad-dawl tal-ġurnata tal-istampa. Tqassim li jeħtieġ 12-il stazzjon f'pitch ta '35 mm jipproduċi tul tad-die ta' mill-inqas 420 mm qabel ma żżid il-marġini tat-tarf. Jekk l-istampa fil-mira tiegħek għandha ftuħ tas-sodda ta '400 mm, għandek problema li l-ebda ammont ta' ottimizzazzjoni downstream ma jista 'jranġa.
Ir-relazzjoni taħdem fiż-żewġ direzzjonijiet. Xi drabi tagħżel l-istampa l-ewwel ibbażata fuq ir-rekwiżiti tat-tunnellaġġ u t-tagħmir disponibbli, imbagħad tillimita t-tqassim tiegħek biex taqbel. Drabi oħra, il-ġeometrija tal-parti u l-għadd tal-istazzjon jiddettaw id-daqs tad-die, u tagħżel l-istampa kif xieraq. Kif jenfasizza Peter Ulintz ta 'MetalForming Magazine, it-tqassim tal-istrixxa jiddetermina wkoll id-distribuzzjoni tal-forza madwar il-pjastra tal-istampa, li jfisser li l-mumenti tat-twaddib għandhom jiġu evalwati waqt l-ippjanar tat-tqassim, mhux wara li tinbena d-die.
L-ibbilanċjar tat-tagħbijiet huwa importanti. Jekk il-forzi tat-tqattigħ jikkonċentraw fuq naħa waħda tad-die, l-istampa slide ponot lateralment, li jikkawżaw xedd irregolari u inkonsistenza dimensjonali. Id-disinjaturi jindirizzaw dan billi jbiddlu l-pożizzjoni tal-istrixxa relattiva għal-linja ċentrali tal-istampa jew billi jżidu angoli ta 'shear ma' puntelli magħżula biex iqassmu mill-ġdid il-forzi.
Tnaqqis ta 'Ruttam Permezz ta' Ottimizzazzjoni tal-Layout
Id-disinn tat-trasportatur huwa l-varjabbli bl-aktar influwenza diretta fuq il-perċentwali ta 'ruttam. Tliet konfigurazzjonijiet jiddominaw il-prattika tad-die progressiva:
- Trasportatur taċ-ċentru:Weba waħda timxi tul il-linja ċentrali tal-istrixxa, li tgħaqqad il-partijiet fuq kull naħa. L-aħjar għal partijiet dojoq fejn it-trasportaturi tat-tarf jaħlu materjal eċċessiv. Tipproduċi ruttam moderat.
- Carrier tal-ġenb (tarf wieħed):Il-web tal-ġarr jimxi tul tarf wieħed tal-istrixxa. Komuni għal partijiet li jeħtieġu t-tarf oppost għall-iffurmar. Tmigħ aktar sempliċi iżda imġiba ta 'strixxa asimmetrika tista' teħtieġ karatteristiċi ta 'gwida addizzjonali.
- Trasportatur doppju (iż-żewġ truf):Webs fuq iż-żewġ truf tal-istrixxa jipprovdu stabbiltà massima u tmigħ bilanċjat. Ideali għal strixxi wesgħin u operazzjonijiet ta 'formazzjoni tqal, iżda jikkonsma l-aktar materjal bħala ruttam peress li ż-żewġ truf isiru skart skeletru.
It-tabella li ġejja turi kif il-konfigurazzjoni tat-tqassim taffettwa l-użu tal-materjal għal parti rettangolari kampjun (25 mm x 15 mm, ħxuna ta’ 1.0 mm):
| Konfigurazzjoni tal-Layout | Wisa' tal-Istrixxa | Żift | Użu tal-Materjal | Rata Relattiva ta' Ruttam |
|---|---|---|---|---|
| Ringiela waħda, trasportatur tal-ġenb | 30 mm | 27 mm | 46% | Għoli |
| Ringiela waħda, trasportatur doppju | 33 mm | 27 mm | 42% | Għoli ħafna |
| Żewġ-ringieli mdaħħla, trasportatur ċentrali | 45 mm | 18 mm | 62% | Moderat |
| Żewġ-ringieli riflessi, trasportatur doppju | 50 mm | 17 mm | 71% | Baxx |
| Bejta angolari, trasportatur wieħed | 38 mm | 20 mm | 66% | Moderat-baxx |
Tinnota l-qabża minn 42% għal 71% ta' utilizzazzjoni sempliċement billi tbiddel minn tqassim sempliċi-ringiela waħda għal konfigurazzjoni riflessa ta' żewġ-ringieli. Fuq programm li jikkunsmaw 50 tunnellata azzar fis-sena, dik id-differenza tirrappreżenta bejn wieħed u ieħor 15-il tunnellata ta 'iffrankar ta' materjal, ċifra li tbaxxi l-ispiża addizzjonali tal-għodda tad-die aktar kumplessa.
It-trasportatur innifsu għandu wkoll jibbilanċja l-istabbiltà kontra l-konsum tal-materjal. Atrasportatur solidujaħdem għal qtugħ u tgħawwiġ bażiku fejn l-istrixxa tibqa 'ċatta matul il-puplesija. Trasportatur tal-web stretch, b'qatgħat jew ħoloq strateġiċi fil-punti tat-twaħħil, huwa essenzjali għal operazzjonijiet ta 'formazzjoni jew tpinġija fil-fond fejn il-parti tiċċaqlaq vertikalment u tiġbed materjal mit-trasportatur. Jekk tagħżel b'mod skorrett hawn jew skart ta' materjal fuq-trasportatur inġinerija żżejjed jew tikkawża ħsara fl-istrixxa minn wieħed mhux iddisinjat-.
It-tqassim tal-istrixxa jistabbilixxi l-impronta fiżika u l-istruttura tal-ispiża tad-die. Iżda t-tqassim tal-karti u l-kalkoli bl-idejn jistgħu biss ibassru ħafna dwar l-imġieba materjali reali-dinja. Meta tkun involuta l-iffurmar kumpless, il-mistoqsija taqleb mill-ġeometrija għall-fiżika: il-materjal fil-fatt se jgħaddi l-mod kif jassumi t-tqassim, jew se rqiq, tikmix, jew joħroġ lura lil hinn mit-tolleranza? Li twieġeb dik il-mistoqsija qabel ma taqta 'l-azzar teħtieġ simulazzjoni.
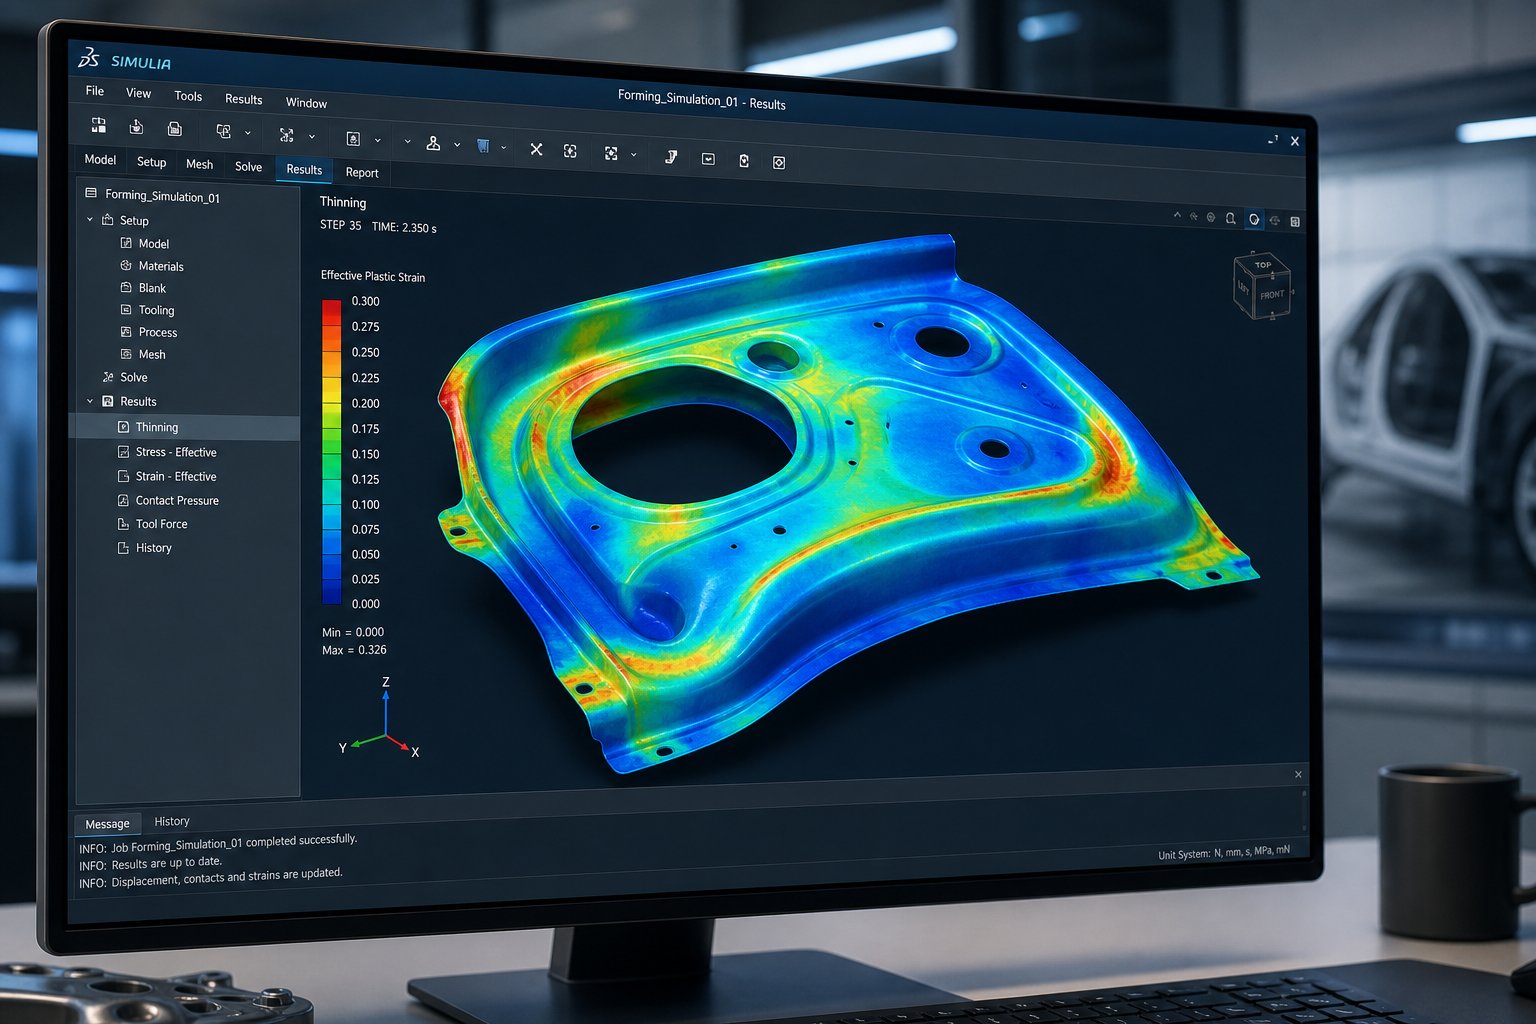
Għodod ta' Simulazzjoni u Validazzjoni tad-Disinn
Tqassim ta 'strixxa jgħidlek fejn imur il-materjal. Is-simulazzjoni tgħidlek jekk fil-fatt se tasal s'hemm mingħajr tiċrit, tikmix, jew toħroġ lura mit-tolleranza. Dan huwa l-pass l-aktar tal-ittimbrar tar-riżorsi PDF tad-disinn tad-die jaqbżu kompletament, iżda huwa l-pass li jifred għodda li teħtieġ tliet iterazzjonijiet tat-tryout minn waħda li tispiċċa mal-ewwel hit.
Is-simulazzjoni tal-FEA tal-ittimbrar tad-die nbidlet minn lussu riżervat għall-OEMs tal-karozzi għal prattika standard tal-inġinerija madwar l-industrija. Ir-raġuni hija ekonomija sempliċi: simulazzjoni ta 'formazzjoni li tiswa ftit eluf ta' dollari tipprevjeni ħidma mill-ġdid tal-għodda li tiswa għexieren ta 'eluf. Qabel ma kwalunkwe azzar jinqata 'għall-die, l-inġinerija virtwali tbassar il-fluss tal-materjal, tidentifika r-riskji ta' falliment, u tikkwantifika l-ispringback sabiex id-disinjatur ikun jista 'jikkumpensa l-ġeometrija bil-quddiem aktar milli tħin korrezzjonijiet f'azzar tal-għodda mwebbes wara l-fatt.
FEA u Simulazzjoni tal-Formabilità fid-Disinn tad-Die
L-analiżi tal-elementi finiti tkisser vojt f'eluf ta 'elementi żgħar u tikkalkula kif kull wieħed jiddeforma taħt il-forzi, restrizzjonijiet, u kundizzjonijiet ta' frizzjoni definiti mill-ġeometrija tad-die. Is-softwer isolvi l-ekwazzjonijiet tal-istress-strain f'kull element matul il-pass stroke kollu tal-istampa, u jipproduċi stampa sħiħa tal-imġieba materjali li l-ebda kalkolu tal-idejn jew stima bbażata fuq l-esperjenza-ma tista' tqabbel.
X'tiżvela l-analiżi tal-formabilità għall-ittimbrar tal-folja tal-metall fil-fatt? Immaġina li tista 'tiffriża l-proċess tal-iffurmar fi kwalunkwe millisekonda u tispezzjona l-istat tar-razza f'kull punt madwar il-wiċċ tal-parti. Dan huwa essenzjalment dak li tagħti l-FEA. Tara fejn il-materjal jirqaq b'mod perikoluż, fejn l-istress kompressiv jibni lejn it-tikmix, u fejn il-konċentrazzjonijiet tar-razza jbassru l-qsim qabel ma jiġri.
L-għodod dominanti f'dan l-ispazju jinkludu AutoForm, Dynaform, u STAMPACK. Riċerka ppubblikata fil-Ġurnal tal-Inġinerija tal-Plastiċitàqabbel Dynaform u AutoForm għall-ittimbrar tal-folji tal-aluminju u sab li ż-żewġ pjattaformi jipproduċu tbassir affidabbli meta l-mudelli tal-materjal u l-kundizzjonijiet tal-konfini huma definiti sew. Id-differenza prattika ta 'spiss tinżel għall-veloċità tas-solvent, il-preferenzi tal-interface tal-utent, u kif kull pjattaforma tittratta mudelli materjali speċifiċi aktar milli lakuni fundamentali ta' preċiżjoni.
Fil-qalba tal-valutazzjoni tal-formabbiltà tinsab id-dijagramma tal-limitu tal-iffurmar (FLD). Żviluppat aktar minn 50 sena ilu ukontinwament raffinati peress, l-FLD jippjana tensjoni kbira kontra strain minuri għal kull element fis-simulazzjoni. Kurva fuq dik id-dijagramma, imsejħa l-kurva tal-limitu tal-iffurmar (FLC), tirrappreżenta l-konfini bejn l-iffurmar sikur u l-bidu tal-għonq lokali. Kwalunkwe element li l-istat tar-razza tiegħu jippjana 'l fuq mill-FLC huwa mbassar li jfalli. Elementi qrib iżda taħt il-kurva joqogħdu f'żona marġinali fejn il-varjazzjoni tal-produzzjoni tista' timbottahom fuq il-limitu.
Il-pożizzjoni tal-FLC fuq id-dijagramma tiddependi primarjament fuq ix-xogħol tal-materjal-esponent tat-twebbis (valur n-). Valuri n-ogħla jimbuttaw il-kurva 'l fuq, li jfisser li l-materjal jittollera aktar tensjoni qabel il-falliment. Din hija r-raġuni għaliex azzar ħafif b'valur n-ta' 0.20 jifforma aktar faċilment minn azzar b'-saħħa doppja-għolja b'valur n-ta' 0.12, anke meta t-tnejn ikunu l-istess ħxuna.
Tbassir Springback u Strateġiji ta' Kumpens
Kull parti ffurmata toħroġ lura meta l-istampa tinfetaħ u l-għodda toħroġ. Il-folja tal-metall taħżen l-enerġija elastika waqt il-formazzjoni, u dik l-enerġija toħroġ bħala bidla dimensjonali fil-mument li l-forza esterna tisparixxi. Għall-azzar ħafif, il-molla lura jista' jbiddel l-angolu tal-flanġ b'1-2 gradi. Għal azzar avvanzati ta '-qawwa għolja (AHSS) u ligi ta' aluminju ta 'saħħa għolja, springback jista' jaqbeż l-10 gradi u jintroduċi twist qawwi tal-pannell li jagħmel il-parti ma tistax tintuża mingħajr kumpens.
Kumpens Springback fid-disinn die isegwi strateġija sistematika liAutoForm Engineering jiddeskrivibħala "tkejjel, itaffu, tikkontrolla, u tikkumpensa." Kull fażi tibni fuq dik preċedenti:
- Miżura:Ibni s-simulazzjoni b'fedeltà sħiħa tal-proċess, inklużi tunnellaġġi tal-kuxxinett, spazji tal-legaturi, kundizzjonijiet ta' frizzjoni, u karatterizzazzjoni tal-materjal mill-ittestjar ta' tensjoni-kompressjoni. Issimula s-sekwenza kollha tal-operazzjoni u kejjel id-distribuzzjoni tar-rilast li tirriżulta madwar il-pannell.
- Ittaffi:Qabel ma tipprova kumpens, naqqas ir-resort għal livelli maniġġabbli. It-tekniki jinkludu l-ħolqien ta 'raġġi stretti, il-mogħdija tal-ħitan tal-ġenb, u l-modifika tal-ġeometrija tal-prodott biex iżżid l-ebusija. Il-modi tal-bottiljar taż-żejt u tal-ħitan tal-ġenb-ma jistgħux jiġu kkumpensati u għandhom jiġu indirizzati permezz ta' bidliet fil-proċess jew fil-prodott.
- Kontroll:Evalwa r-robustezza tal-proċess billi tissimula kif il-varjazzjoni tal-proprjetà tal-materjal, il-bidliet tal-frizzjoni, u l-varjazzjoni tal-ħxuna jaffettwaw ir-ripetibbiltà tar-rilass. Jekk il-proċess ikun instabbli, il-kumpens mhux se jżomm fil-koljaturi tal-produzzjoni.
- Ikkumpensa:Applika offsets ġeometriċi għal uċuħ die sabiex il-parti terġa 'lura fil-forma fil-mira. Dan tipikament jeħtieġ 3-5 iterazzjonijiet ta 'simulazzjoni biex jikkonverġu fuq riżultat konformi.
Kif tkejjel l-angoli f'materji ta 'simulazzjoni tal-ittimbrar hawn. Is-software jikkalkula d-devjazzjoni angolari f'sezzjonijiet trasversali definiti mill-utent-, billi jqabbel il-ġeometrija tal-pannelli mxandra mal-CAD nominali. Flanġ iddisinjat f'90 grad li molol miftuħ għal 93 grad jeħtieġ li l-wiċċ tad-die jitgħawweġ għal madwar 87 grad sabiex l-irkupru elastiku jġib l-angolu finali għall-mira. L-ammont eżatt ta 'kumpens jiddependi fuq il-grad tal-materjal, ir-raġġ tal-liwja, u l-istorja tal-iffurmar f'dak il-post.
Ħarsa kritika mill-prattika attwali: għall-AHSS u l-aluminju ta'-qawwa għolja, is-suppożizzjoni ta' simulazzjoni komuni li l-materjal iġib ruħu b'mod identiku taħt tensjoni u kompressjoni twassal għal tbassir ta' springback mhux affidabbli. Id-dejta tal-ittestjar tal-kompressjoni tat-tensjoni-, għalkemm aktar diffiċli biex tinkiseb, ittejjeb b'mod sinifikanti l-eżattezza tat-tbassir għal dawn il-materjali. Mingħajrha, l-iterazzjonijiet tal-kumpens fid-dinja fiżika jimmultiplikaw.
Interpretazzjoni ta' Rapporti ta' Simulazzjoni għal Deċiżjonijiet ta' Disinn
Is-softwer ta 'simulazzjoni jiġġenera volum kbir ta' produzzjoni. Li tkun taf liema riżultati huma importanti, u liema limiti jagħtu bidu għal reviżjoni tad-disinn, jifred l-użu effettiv mill-ġenerazzjoni tan-numri għalja. Hawn huma l-outputs ewlenin tas-simulazzjoni u dak li kull wieħed jgħid lid-disinjatur tad-die:
- Mappa tat-tnaqqija:Juri l-perċentwali tat-tnaqqis tal-ħxuna f'kull punt fuq il-parti ffurmata. Limiti aċċettabbli tipikament ivarjaw minn 20-25% traqqiq massimu għall-partijiet strutturali. Li jaqbeż dan jissuġġerixxi riskju ta 'falliment materjali jew marġini ta' formabbiltà insuffiċjenti għall-varjazzjoni tal-produzzjoni.
- Dijagramma tal-limitu tal-iffurmar (FLD) plot:Ippjana l-istat tat-tensjoni ta' kull element kontra l-kurva tal-limitu tal-iffurmar tal-materjal. L-elementi fiż-żona ħadra (taħt is-70% tal-FLC) għandhom marġini ta 'sikurezza komdu. Iż-żona safra (70-90% tal-FLC) tindika formabbiltà marġinali. Żona ħamra (fuq FLC) tbassar falliment.
- Indikatur tat-tikmix:Jidentifika reġjuni fejn l-istress kompressiv jaqbeż ir-reżistenza tal-materjal għall-buckling. It-tikmix minuri f'żoni aktar tard mirquma jista 'jkun aċċettabbli. It-tikmix fl-uċuħ funzjonali jitlob modifika tal-proċess, tipikament żieda fil-pressjoni tal-legaturi jew bidliet fil-ġeometrija tal-prodott.
- Iġbed-fil-kejl:Tracks kemm il-materjal jiċċirkola 'l ġewwa mit-tarf vojt waqt l-iffurmar. Ġbid irregolari-jissuġġerixxi forzi ta' trażżin żbilanċjati jew forma vojta mhux xierqa. Il-valuri ta' ġibda fil-mira-ġejjin mill-pjan tal-fluss tal-materjal tal-inġinier tal-prodott.
- Mappa tal-ispostament tar-rebbiegħa:Juri l-kobor u d-direzzjoni tad-devjazzjoni dimensjonali wara l-ħatt. Żoni li jaqbżu l-ispeċifikazzjoni ta 'tolleranza ġeometrika tal-parti jeħtieġu kumpens jew bidla fil-proċess.
- Distribuzzjoni tar-razza tal-ħxuna:Jikxef fejn il-materjal jeħxien (żoni ta 'kompressjoni) u jirqaq (żoni ta' tensjoni). Tħaxxin 'il fuq minn 5-8% fiż-żoni tal-flanġ iwissi dwar it-tikmix potenzjali jew l-interferenza tad-die waqt operazzjonijiet sussegwenti.
Meta r-riżultati jitolbu reviżjoni tad-disinn tiddependi fuq iż-żona ta 'severità u r-rekwiżiti funzjonali tal-parti. Panew kożmetiku b'marki viżibbli ta' traqqiq f'wiċċ A-jeħtieġ reviżjoni anke f'15% ta' traqqiq. Bracket strutturali moħbi ġewwa assemblaġġ jista 'jittollera 25% traqqiq jekk il-ħxuna tal-ħajt li jifdal għadha tissodisfa r-rekwiżiti tat-tagħbija. Il-kuntest imexxi d-deċiżjoni, mhux limitu universali wieħed.
Il-fluss tax-xogħol iterattiv jidher bħal dan: ħaddem is-simulazzjoni, tirrevedi r-riżultati kontra l-kriterji ta' aċċettazzjoni, timmodifika l-ġeometrija tad-die jew ipproċessa l-parametri, terġa'-simula, u tqabbel. Inġiniera ta' simulazzjoni b'esperjenza tipikament jikkonverġu fi 3-6 iterazzjonijiet għal partijiet standard. Pannelli kumplessi bi stazzjonijiet ta 'formazzjoni multipli, operazzjonijiet ta' tpinġija u forma mħallta, u materjali sensittivi għall-ispringback jistgħu jeħtieġu 10 iterazzjonijiet jew aktar, li għadu ferm irħas minn loops ta 'tryout fiżiċi għal $ 5,000- $ 20,000 għal kull ċiklu.
Għad fadal vojt wieħed prattiku. Is-simulazzjoni tivvalida li disinn jista' jipproduċi parti konformi, iżda ma jistax jissostitwixxi l-għarfien akkumulat kodifikat f'dokumenti ta' referenza-strutturati tajjeb. L-inġinier għadu jeħtieġ tabelli ta 'tolleranza, databases tal-materjal, katalgi tal-komponenti, u listi ta' kontroll tad-disinn biex jieħu mijiet ta 'deċiżjonijiet iżgħar li s-simulazzjoni ma tindirizzax. Il-bini ta' dik il-librerija ta' referenza, u li tkun taf meta nimxu lil hinn mill-istudju personali-f'kollaborazzjoni esperta, hija l-biċċa finali tal-puzzle.
Sib Referenzi Affidabbli tad-Disinn tad-Die u Appoġġ Espert
Is-simulazzjoni tagħlaq il-linja fuq il-validazzjoni tad-disinn, iżda l-mijiet ta 'deċiżjonijiet iżgħar li jiddaħħlu f'dik is-simulazzjoni, valuri ta' tneħħija, kostanti materjali, specs tal-komponenti, regoli ta 'tolleranza, kollha jgħixu f'dokumenti ta' referenza. Il-kwalità ta 'dawk ir-referenzi taffettwa direttament il-kwalità tal-għodda tiegħek. Tniżżel PDF tad-disinn tad-die tal-ittimbrar minn sors mhux ivverifikat jista' jintroduċi formuli skaduti jew dejta materjali mhux korretta li tippropaga żbalji permezz ta' kull kalkolu mibni fuqu.
Allura kif tissepara r-riżorsi kredibbli minn kontenut riċiklat? U meta l-awto-studju jilħaq il-limiti tiegħu?
Evalwazzjoni tar-Riżorsi PDF u l-Istandards Tekniċi
Mhux kull dokument li jsejjaħ lilu nnifsu gwida ta 'referenza tad-disinn tad-die għall-inġiniera jistħoqqlu spazju fuq l-ixkaffa. Fittex għal dawn il-markaturi tal-kwalità qabel ma tafda kwalunkwe PDF tekniku:
- Kontroll tar-reviżjoni u data:Referenzi kredibbli jġorru n-numri tar-reviżjoni u d-dati tal-pubblikazzjoni. Manwal tad-disinn tad-die tal-ittimbrar PDF mingħajr storja tal-verżjoni ma jistax jiġi vverifikat kontra l-istandards tal-materjal attwali jew il-prattiki tal-manifattura aġġornati.
- Kredenzjali tal-awtur:Dokumenti magħmulin minn inġiniera tal-għodda prattikanti, ippubblikati permezz ta' korpi tal-industrija rikonoxxuti, jew żviluppati fi ħdan il-programmi tal-OEM għandhom aktar piż minn kompilazzjonijiet anonimi.
- Referenzi tal-ispeċifikazzjoni tal-OEM:Il-gwidi tal-kwalità jiċċitaw standards speċifiċi (ASTM, ISO, SAE) aktar milli jagħmlu talbiet ġenerali mhux sostnuti. Ir-referenza inkroċjata-ma' dawn l-istandards jivvalida l-kontenut.
- Metodoloġija strutturata:Referenza affidabbli ssegwi sekwenza loġika minn inputs (proprjetajiet tal-materjal, ġeometrija tal-parti) permezz ta' kalkoli għal outputs (dimensjonijiet tad-die, parametri tal-proċess). Jekk dokument jasal għall-konklużjonijiet mingħajr ma juri t-triq, ittrattah b'mod xettiku.
Sorsi stabbiliti jinkludu l-Ktieb l-Aħmar ta' Dayton Rogers, rikonoxxut fl-industrija kollha bħala manwal għall--manwal għall-prattiki tal-iffurmar tal-metall ta' preċiżjoni li jkopru tolleranzi, raġġi tal-liwja, regoli tal-blanking, u linji gwida tal-fabbrikazzjoni. Pjattaformi akkademiċi bħalLibrerija ta' standards tekniċi tal-Università ta' Cornelljipprovdu aċċess għall-istandards ASTM, IEEE, ISO, u SME permezz ta’ abbonamenti li jiżguraw li l-kontenut ikun kurrenti u miżmum kif suppost. Is-Soċjetà tal-Inġiniera tal-Manifattura (SME) iżżomm riżorsi tekniċi aċċessibbli permezz ta' libreriji diġitali bħal Knovel li jkopru metodoloġija tad-disinn ta' die f'formati strutturati,-reveduti mill-pari.
Bini ta' Librerija ta' Referenza tad-Disinn tad-Die Professjonali
Inġinier tal-għodda li jaħdem jeħtieġ aktar minn dokument wieħed. Għandek bżonn librerija organizzata skont il-funzjoni, kull riżorsa sservi skop distint matul fażijiet differenti tax-xogħol tad-disinn:
- Databases tal-proprjetà materjali:Is-saħħa tat-tensjoni, is-saħħa tal-ħruġ, it-titwil, il-valur n-, u l-valur r- għal kull liga li tittimbra. Dawn jiddaħħlu direttament fil-kalkoli tal-clearance, it-tbassir tal-formabbiltà, u l-istimi tat-tunnellaġġ.
- Standards ta' tolleranza u tneħħija:Tabelli li jikkodifikaw spazju aċċettabbli, għoli tal-burr, u tolleranzi dimensjonali skont il-materjal u l-ħxuna. Dawn isiru l-linja bażi tiegħek għal kull die ġdid.
- Listi ta' kontroll tad-disinn:Listi ta' verifika pass-pass-li jkopru reviżjoni tat-tqassim tal-istrixxi, speċifikazzjoni tal-komponenti, kompatibilità tal-istampa, u preparazzjoni tal-prova. Listi ta' kontroll jipprevjenu l--inġinier b'esperjenza blind spots fejn il-familjarità tikkawża passi maqbuża.
- Katalgi tal-komponenti:Speċifikazzjonijiet għal puntelli standard, buttuni die, molol, sistemi ta 'gwida, u qfieli minn fornituri ewlenin. Li tkun taf x'inhu disponibbli kummerċjalment jipprevjeni soluzzjonijiet personalizzati ta'-inġinerija żejda għal problemi diġà solvuti.
- OEM u speċifikazzjonijiet tal-klijent:Rekwiżiti speċifiċi tal-kumpanija-għall-kwalità tat-tarf, ċatt, ċertifikazzjoni tal-materjal, u rappurtar dimensjonali li jegħlbu l-istandards ġenerali tal-industrija.
Organizza dawn skont il-fażi tal-proġett: tqassim kunċettwali, disinn tad-dettall, prova, u manutenzjoni tal-produzzjoni. Meta tqum mistoqsija fi kwalunkwe stadju, għandek tkun taf eżattament liema riżorsa twieġebha mingħajr ma tfittex mill-bidu.
Konnessjoni ma 'Appoġġ tad-Disinn Espert Die
Dokumenti ta' referenza jisbqu fil-kodifikazzjoni ta' soluzzjonijiet magħrufa għal problemi standard. Huma jissieltu ma 'kombinazzjonijiet ġodda: imġieba materjali mhux tas-soltu li jinteraġixxi ma' tolleranzi stretti, sekwenzi kumplessi ta' multi-stazzjonijiet li jiffurmaw fejn il-mogħdijiet tal-istress huma imprevedibbli, jew rekwiżiti ta 'kontroll tal-burr li jikkonfliġġu mal-miri tal-ħajja tal-għodda. Dawn is-sitwazzjonijiet jitolbu esperjenza li l-ebda PDF ma jista’ jaqbad bis-sħiħ.
Meta l-isfida tad-disinn tiegħek tinvolvi konfigurazzjonijiet ta' punch u lifters tad-dwana, ottimizzazzjoni ta' clearance mhux-standard għal materjali avvanzati, jew strateġiji ta' bypass ta' talja għal sekwenzi aggressivi ta' formazzjoni, sħubijiet ma' manifattur li ssolvi problemi simili jaċċelleraw it-triq mill-kunċett għal għodda lesta għall-produzzjoni-.YICHENjaqdi dan ir-rwol għall-inġiniera li għamlu x-xogħol ta 'referenza u jeħtieġu soluzzjonijiet tad-die tal-ittimbrar tad-dwana, partikolarment għal strutturi ta' die kumplessi li jinvolvu kontroll tal-burr, ottimizzazzjoni tal-clearance, u sfidi tal-fluss tal-materjal li jaqbżu dak li jistgħu jindirizzaw l-approċċi standard tal-katalgu.
L-għan mhuwiex li jissostitwixxi l--studju personali iżda li jikkumplimentah. Librerija ta' referenza b'saħħitha tagħmlek kollaboratur aħjar mal-imsieħba tal-manifattura għax titkellem l-istess lingwaġġ tekniku u tifhem ir-restrizzjonijiet. L-aħjar riżultati jseħħu meta għarfien ta' inġinerija bir-reqqa jiltaqa' mal-produzzjoni-kapaċità ta' manifattura ttestjata, u jbiddel it-teorija tal-PDF f'partijiet li jintbagħtu.
Ittimbrar tad-Disinn tad-Die PDF: Mistoqsijiet Frekwenti
1. X'għandu jinkludi PDF tad-disinn tad-die tal-ittimbrar?
PDF tad-disinn tad-die tal-ittimbrar komprensiv għandu jkopri l-għażla tat-tip tad-die (progressiv, kompost, trasferiment), speċifikazzjonijiet tal-komponenti tad-die, metodi ta 'kalkolu ta' clearance skond it-tip ta 'materjal, prinċipji ta' ottimizzazzjoni ta 'tqassim ta' strixxi, linji gwida tad-disinn tal-talja tal-bypass, u standards ta 'tolleranza. Ir-referenzi tal-kwalità jinkludu wkoll tabelli tal-proprjetà tal-materjal, formuli għall-istima tat-tunnellaġġ, u listi ta 'kontroll strutturati li l-inġiniera jistgħu japplikaw direttament waqt is-sessjonijiet CAD jew fl-istampa. Fittex dokumenti b'kontroll tar-reviżjoni, kredenzjali tal-awtur, u ċitazzjonijiet għal standards rikonoxxuti bħal ASTM jew ISO.
2. Kif tikkalkula t-tneħħija tad-die għal folji ta 'metalli differenti?
It-tneħħija tad-die hija kkalkulata bħala perċentwal tal-ħxuna tal-materjal għal kull naħa. Il-punt tat-tluq standard huwa 10-11% tal-ħxuna tal-istokk, iżda l-valur korrett jiddependi fuq is-saħħa tat-tensjoni u d-duttilità tal-materjal. Azzar ħafif tipikament juża 8-12%, azzar li ma jissaddadx 12-16%, aluminju 6-10%, u azzar b'saħħa għolja 14-20%. Materjali ta 'saħħa ogħla jeħtieġu spazju usa' minħabba li jirreżistu shear b'mod aktar aggressiv. It-tneħħija xierqa tiżgura li l-pjani tal-ksur mit-truf tal-punch u d-die jikkonverġu b'mod nadif, jimminimizzaw l-għoli tal-burr u jestendu l-ħajja tal-għodda.
3. X'inhu l-iskop ta 'talji tal-bypass fl-imut tal-ittimbrar progressiv?
It-talji tal-bypass jinterrompu t-trażmissjoni tal-istress bejn l-istazzjonijiet f'die progressiva. Meta stazzjon li jifforma jiġbed jew jgħawweġ materjal, joħloq stress tensili li jista 'jinfirex permezz tal-istrixxa tal-ġarr, jgħawweġ il-postijiet tat-toqba pilota u jikkawża misfeed fi stazzjonijiet downstream. Talji tal-bypass negattivi jneħħu l-materjal biex joħolqu żoni ta 'eżenzjoni miftuħa, filwaqt li talji tal-bypass pożittivi jħallu tabs flex li jassorbu d-deformazzjoni. It-tqegħid tal-talja kif suppost immedjatament 'il fuq mill-istazzjonijiet tal-iffurmar jipprevjeni żball ta' żift kumulattiv, buckling tal-istrixxi, u drift dimensjonali tul il-progressjoni.
4. Kif is-simulazzjoni tal-FEA ttejjeb id-disinn tad-die tal-ittimbrar?
L-analiżi tal-elementi finiti tbassar l-imġieba tal-materjal qabel ma tinbena kwalunkwe għodda fiżika, tidentifika riskji ta 'traqqiq, żoni ta' tikmix, u kobor tar-rebbiegħa permezz ta 'formazzjoni virtwali. Għodod bħal AutoForm u Dynaform jużaw dijagrammi tal-limitu tal-iffurmar biex jivvalutaw il-marġini tal-formabilità f'kull punt fuq il-parti. Id-disinn tad-die tal-kumpens Springback jiddependi fuq simulazzjoni iterattiva biex tapplika offsets ġeometriċi sabiex il-partijiet jerġgħu lura f'dimensjonijiet fil-mira. Dan l-approċċ tipikament inaqqas l-iterazzjonijiet tal-prova fiżika minn 5-8 ċikli għal 1-2, u jiffranka $ 20,000- $ 100,000 jew aktar fi spejjeż ta 'xogħol mill-ġdid għal kull għodda.
5. Meta l-inġiniera għandhom jissieħbu ma 'manifattur tad-die tad-dwana minflok ma jiddependu fuq referenzi PDF?
Referenzi PDF jittrattaw problemi standard b'mod effettiv, iżda kombinazzjonijiet ġodda ta 'tolleranzi stretti, materjali mhux tas-soltu, u sekwenzi kumplessi ta' multi-stazzjoni li jiffurmaw ħafna drabi jaqbżu dak li jkopru linji gwida dokumentati. L-inġiniera jibbenefikaw minn sħab tal-manifattura bħal YICHEN meta d-disinji jinvolvu konfigurazzjonijiet ta' punch u lifter tad-dwana, ottimizzazzjoni ta' clearance mhux-standard għal azzar avvanzati ta'-qawwa għolja, jew strateġiji aggressivi ta' bypass talja għal iffurmar fil-fond. Manifattur tad-die b'esperjenza jivvalida disinji kontra r-realtà tal-produzzjoni, u jsolvi l-isfidi fejn l-imġieba tal-materjal jinteraġixxi mar-restrizzjonijiet tal-għodda b'modi li referenzi ġenerali ma jistgħux ibassru.


