


X'inhu Auto Stamping Die u Għaliex Jgħodd
Immaġina folja ċatta ta 'l-azzar li tidħol f'magna u toħroġ sekondi wara bħala fender ffurmat perfettament, pannell tal-bieb, jew cross member strutturali. Dik it-trasformazzjoni sseħħ ġewwa biċċa waħda ta 'għodda ta' preċiżjoni, u meta tfalli, kollass tal-ħinijiet tal-produzzjoni kollha. Il-fehim x'inhu fil-fatt din l-għodda, u għaliex l-inġinerija tagħha hija importanti ħafna, huwa l-ewwel pass lejn il-prevenzjoni ta' fallimenti għaljin downstream.
Definizzjoni u Funzjoni ewlenija ta 'Die tal-Ittimbrar Awtomatiku
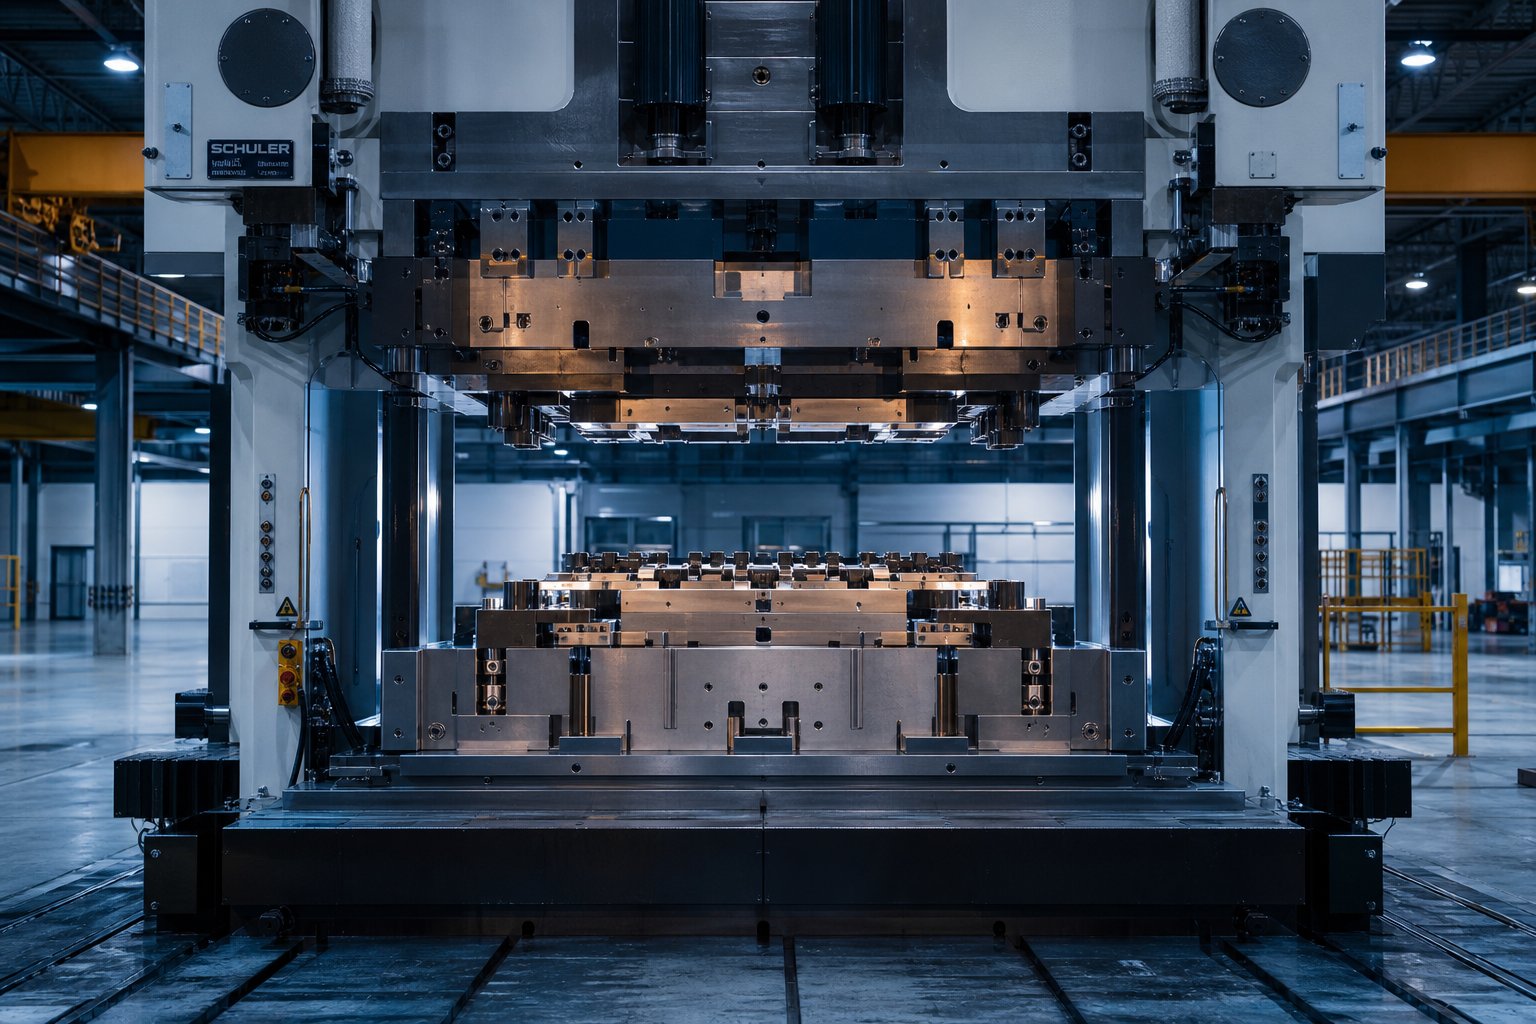
Die tal-ittimbrar awtomatiku huwa sett imqabbel ta 'komponenti tal-azzar tal-għodda ta' fuq u t'isfel, immuntati fi pressa, li tikkonverti folja ċatta tal-metall f'partijiet tal-karozzi tridimensjonali -permezz ta 'qtugħ ikkontrollat, liwi, u formazzjoni f'daqqa waħda tal-istampa jew serje ta' puplesiji.
Fil-qalba tagħha, id-die taħdem bħal moffa ta 'inġinerija għolja għall-metall. In-nofs ta 'fuq (tipikament iġorr il-punch) jinżel fin-nofs t'isfel (il-blokka tad-die), u l-folja tal-metall maqbuda bejniethom hija sfurzata tikkonforma mal-ġeometrija tal-kavità. Adetentur vojtclamps it-truf tal-materjal biex jikkontrolla kif il-metall jiċċirkola waqt id-deformazzjoni, u jipprevjeni t-tikmix jew it-tiċrit. Il-pinnijiet tal-gwida u l-boxxli jallinjaw in-nofsijiet ta 'fuq u t'isfel f'tolleranzi stretti daqs 0.0001 pulzier, filwaqt li molol tad-die u ċilindri tan-nitroġenu jipprovdu l-pressjoni meħtieġa biex iżommu l-materjal f'posthom matul il-puplesija.
L-ittimbrar huwa operazzjoni ta'-iffurmar kiesaħ, jiġifieri l-ebda sħana esterna ma tiġi applikata intenzjonalment. Madankollu l-frizzjoni bejn l-azzar tal-għodda u l-folja tal-metall tiġġenera enerġija termali sinifikanti, u l-ġestjoni ta 'dik is-sħana hija waħda mill-ħafna varjabbli li jifred die li jmexxi miljuni ta' ċikli minn wieħed li ċipep fl-ewwel hit tat-tryout tiegħu.
Għaliex l-Ittimbrar Awtomatiku Imut Materja fil-Produzzjoni tal-Vetturi
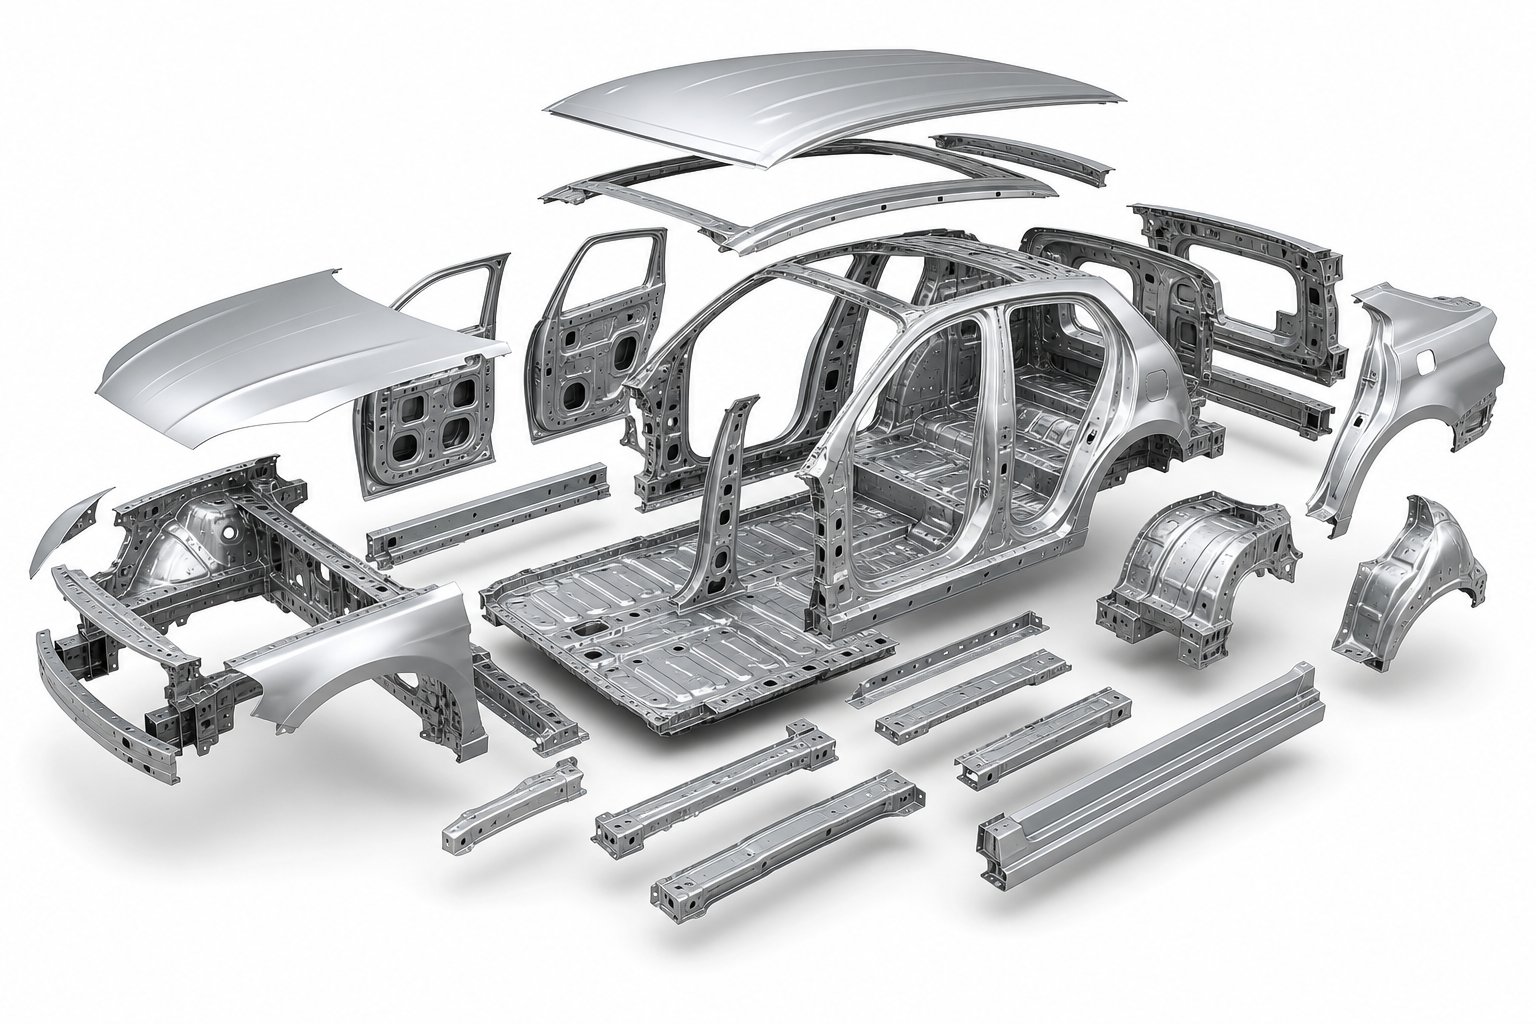
Scale jirrakkonta l-istorja. Karozzerija tipika tal-vettura teħtieġ250 sa 300 folja stampata -parti tal-metallbiss għall-ġisem-fi-struttura bajda biss. Żid parentesi tax-chassis, rinforzi interni, u membri strutturali, u l-għadd jitla 'aktar. Kull waħda minn dawk il-partijiet teħtieġ id-die jew stazzjon dedikat tagħha stess fi ħdan għodda progressiva. Dan ifisser li programm ta 'vettura waħda jista' jitlob mijiet ta 'dies tal-ittimbrar individwali, kull wieħed inġinerija, mibni, ippruvat, u vvalidat qabel ma l-ewwel vettura ta' produzzjoni titlaq mill-linja.
Din hija r-raġuni għaliex l-inġinerija tad-die hija kemm mutur kritiku tal-ispiża kif ukoll gatekeeper ta 'kwalità. Die tal-ittimbrar tal-karozzi ddisinjat ħażin ma jipproduċix biss partijiet ħżiena. Jwaqqaf il-kalendarji tat-tnedija, jintefaħ il-baġits tat-tryout, u jintroduċi varjazzjoni dimensjonali li tiskadi permezz tal-assemblaġġ tal-karrozzerija, it-twaħħil taż-żebgħa u l-kwalità finali tal-vettura. Li tikseb id-die dritt qabel tibda l-produzzjoni mhix lussu. Huwa prerekwiżit għall-manifattura kompetittiva.
Dan l-artikolu jkopri ċ-ċiklu tal-ħajja sħiħ ta 'imut tal-ittimbrar tal-karozzi, mill-għażla tat-tip u l-istrateġija tal-materjal permezz ta 'simulazzjoni, prova, manutenzjoni, u evalwazzjoni tal-imsieħba. Huwa miktub bħala referenza ta 'prattikant, li jnaqqas id-distakk bejn it-teorija akkademika u l-ħarsiet ġenerali simplifikati żżejjed li jiddominaw ir-riżultati tat-tfittxija. Kemm jekk qed tispeċifika għodda progressiva ġdida għal programm tal-parentesi jew issolvi l-problemi tar-rebbiegħa fuq pannell strutturali AHSS, it-taqsimiet ta 'quddiem jipprovdu l-kuntest tal-inġinerija li għandek bżonn biex tieħu deċiżjonijiet aħjar f'kull stadju.
Id-diversità ta 'partijiet ittimbrati fuq vettura moderna, minn klipps ċkejkna għal naħat tal-ġisem sħiħ, titlob tipi ta' die ugwalment diversi. Kull konfigurazzjoni ġġorr kompromessi distinti fl-ispiża, il-kumplessità, u l-kapaċità tal-produzzjoni.
Tipi ta 'Tittimbrar tal-Karozzi Dies Imqabbla
L-għażla tat-tip ta' die ħażin għal parti partikolari hija waħda mill-aktar toroq mgħaġġla għall-falliment ta' qabel-produzzjoni. Mhuwiex biss dwar jekk die jistax jifforma l-ġeometrija. Huwa dwar jekk l-investiment fl-għodda, il-ħin taċ-ċiklu, u l-imġieba tal-materjal jallinjawx mal-volum u l-miri tal-kwalità tal-programm. Hawn hu kif it-tipi ewlenin ta 'imut tal-ittimbrar jitkissru f'kuntest tal-karozzi, u meta kull wieħed jaqla' postha fl-art tal-ħanut.
Dies Progressivi għal Partijiet Ripetittivi ta'-Volum Għoli
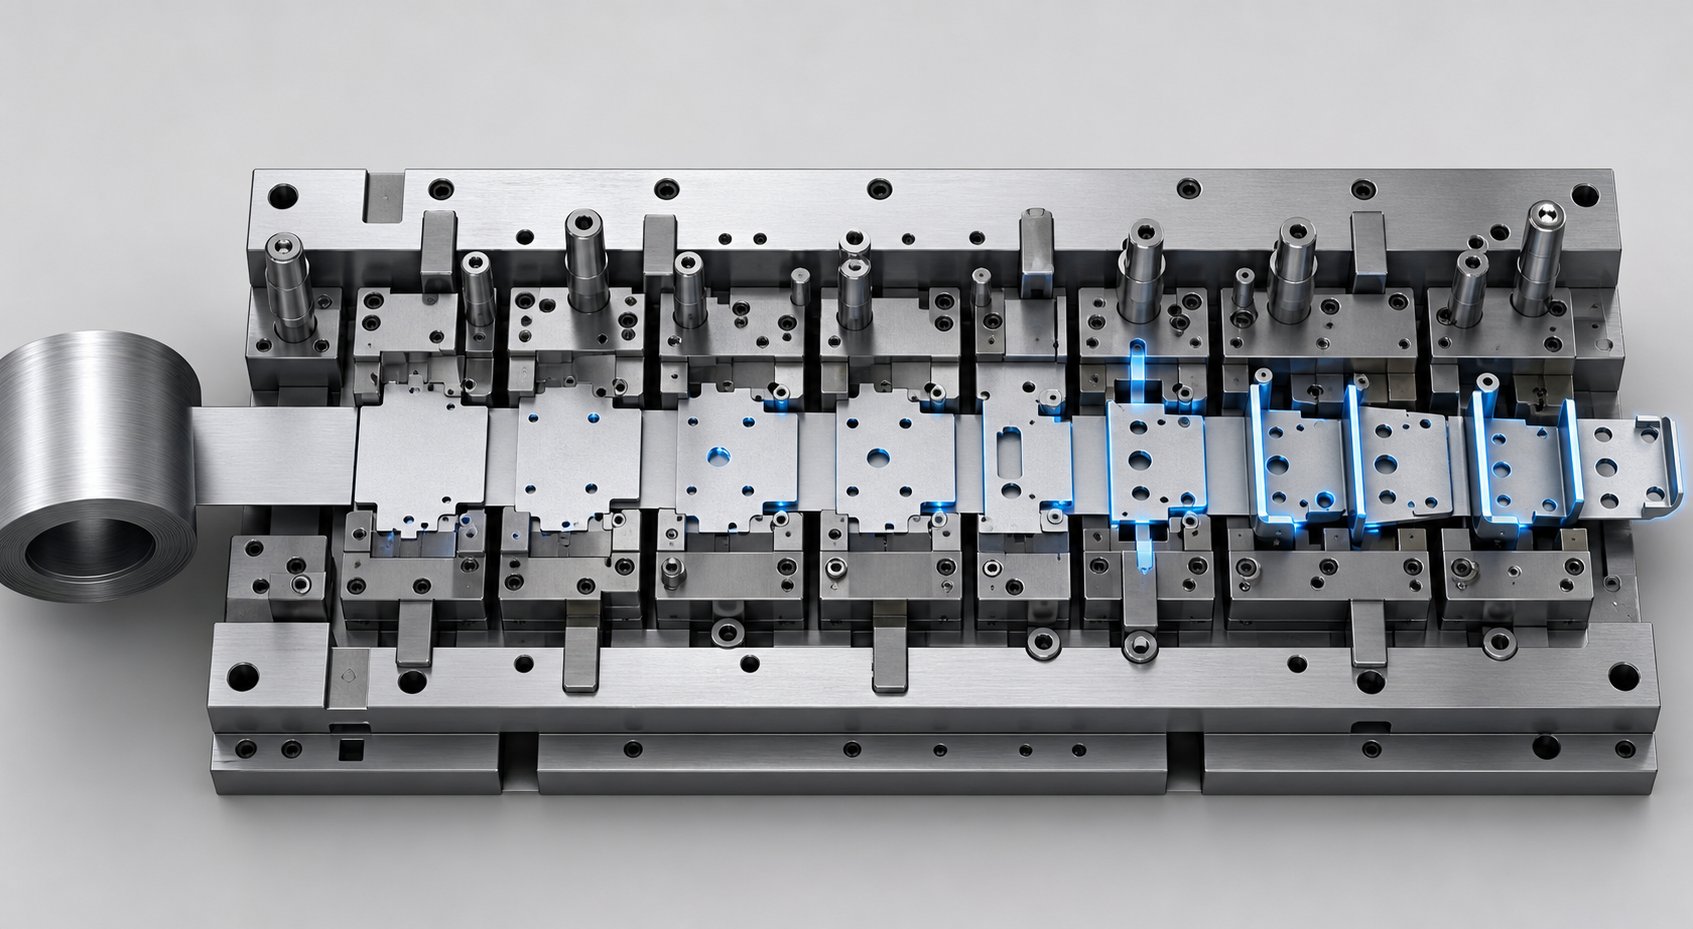
Die tal-ittimbrar progressivtmigħ coil kontinwu ta 'folja tal-metall permezz ta' serje ta 'stazzjonijiet, kull wieħed iwettaq operazzjoni distinta: titqib, liwi, muniti, jew tirqim. Il-biċċa tax-xogħol tibqa' mwaħħla mal-istrixxa tal-ġarr matul il-proċess kollu u hija separata biss fl-istazzjon finali. Dan iżomm ħinijiet taċ-ċiklu estremament baxxi, ħafna drabi jipproduċu partijiet lesti bi 30 sa 60 puplesiji kull minuta jew ogħla.
Issib dies progressivi kull fejn programm tal-karozzi jitlob volumi għoljin ta 'partijiet relattivament żgħar, ġeometrikament kumplessi. Aħseb brackets ta 'immuntar, konnetturi elettriċi, klipps tal-qafas tas-sedil, u pjanċi ta' rinfurzar strutturali. Minħabba li l-operazzjonijiet kollha jseħħu f'pass wieħed għall-istampa, l-ispejjeż tax-xogħol jibqgħu minimi u r-ripetibbiltà tibqa 'stretta. Il-kompromess? L-għodda hija għalja biex tinbena, il-ħinijiet taċ-ċomb jimxu itwal, u tpinġijiet fil-fond huma diffiċli peress li l-istrixxa tillimita kemm il-materjal jista 'jiċċirkola.
Trasferiment Dies għal Komponenti Strutturali Kbar
Il-proċess tal-ittimbrar tad-die tat-trasferiment jieħu approċċ fundamentalment differenti. Minflok iżżomm il-parti fuq strixxa, il-vojt huwa separat mill-coil fl-ewwel stazzjon. Is-swaba' mekkaniċi jew is-sistemi awtomatizzati tal-ġarr imbagħad iċċaqilqu kull vojt individwali minn stazzjonijiet suċċessivi li jiffurmaw ġewwa stampa waħda kbira.
Din is-separazzjoni hija dak li jagħmel it-trasferiment imut ideali għal komponenti strutturali kbar bħal ġewwa tal-bibien, twaġen tal-art, u ġnub tal-ġisem. Mingħajr strixxa tal-ġarr li tirrestrinġi l-fluss tal-materjal, l-inġiniera jistgħu jiksbu ġibda fil-fond u forom tridimensjonali kumplessi-li għodda progressiva sempliċement ma tistax twassal. Is-setups tat-trasferimenti jimmaniġġjaw ukoll karatteristiċi kkomplikati bħal kustilji, flanġijiet, u pumijiet bil-kamin f'diversi stadji ta 'formazzjoni. L-iżvantaġġ huwa rati aktar bil-mod taċ-ċiklu u sensittività ogħla għall-eżattezza tal-ippożizzjonar vojt.
Dies komposti u kombinati għal xogħol ta 'preċiżjoni
Meta jkollok bżonn ta 'parti ċatta, dimensjonali preċiża prodotta b'veloċità għolja, imut kompost jagħti. Dawn l-għodod iwettqu operazzjonijiet multipli ta 'qtugħ u formazzjoni simultanjament f'daqqa ta' stampa waħda. Washers, shims, pjanċi ta 'wara, u parentesi sempliċi huma outputs tipiċi. Minħabba li kull karatteristika tinħoloq f'daqqa, il-konċentriċità u l-flatness għandhom tendenza li jkunu superjuri għal dak li tikseb għodda progressiva fuq ġeometriji simili.
Il-kombinazzjoni dies jestendu dan il-kunċett billi jingħaqdu operazzjonijiet ta' qtugħ u mhux ta'-qtugħ, bħal blanking u tpinġija, f'daqqa waħda. Huma jimlew niċċa għal partijiet ta'-volum medju fejn għodda progressiva tkun eċċessiva iżda dies ta'-operazzjoni waħda jkunu jeħtieġu wisq passi sekondarji.
Linji tal-Istampa Tandem għall-Panewijiet tal-Klassi-A
Hoods, fenders, soqfa, u barra tal-bibien jitolbu kwalità tal-wiċċ li tittollera żero imperfezzjonijiet viżibbli wara ż-żebgħa. Dawn il-pannelli tal-Klassi-A huma tipikament iffurmati fuq linji tal-istampa tandem: sekwenza ta' presses individwali rranġati f'serje, kull waħda twettaq operazzjoni waħda fuq blank diskret. Sistemi awtomatizzati ta 'trasferiment tal-crossbar, bħall-Setups ta' Gudel roboBeam użati minn OEMs ewlenin, iċċaqlaq il-partijiet mill-istampa għall-istampa mingħajr stazzjonijiet ta 'orjentazzjoni intermedji. Ir-rati taċ-ċiklu jilħqu 12 sa 15-il puplesija kull minuta kemm għall-pannelli tal-azzar kif ukoll tal-aluminju.
Linji tandem joffru flessibilità massima minħabba li kull stampa topera b'mod indipendenti. Tibdil tad-die fi stazzjon wieħed ma jġiegħelx disinni mill-ġdid f'oħrajn, u t-tunnellaġġ jista 'jiġi varjat għal kull stazzjon. L-istampa leadoff tipikament taħdem b'kapaċità ogħla peress li t-tlugħ inizjali jitlob l-aktar enerġija. Din il-konfigurazzjoni timmaniġġja blanks sa 4,160 mm wiesgħa u ħxuna materjali minn 0.4 mm azzar għal 4 mm aluminju.
Tqabbil Strutturat ta 'Tipi Die
L-għażla fost dawn id-die tal-ittimbrar tal-folja tal-metall teħtieġ li tiżen diversi fatturi fl-istess ħin. It-tabella hawn taħt tikkonsolida l-kriterji ewlenin tad-deċiżjoni f’referenza waħda:
| Tip Die | Volum tal-Produzzjoni | Parti Kumplessità | L-ispiża tal-għodda | Ħin Tipiku ta' Ċomb | Flessibilità tal-Bidla tad-Disinn |
|---|---|---|---|---|---|
| Die Progressiv | Għoli (100K+ fis-sena) | Moderat għal għoli (l-ebda ġibda profonda) | Għoli | 12-20 ġimgħa | Baxxa (bidliet jaffettwaw stazzjonijiet multipli) |
| Trasferiment Die | Medju għal għoli | Għoli (deep draws, ġeometrija kbira) | Għoli | 16-24 ġimgħa | Moderat (stazzjonijiet individwali jistgħu jiġu modifikati) |
| Die kompost | Medju għal għoli | Baxx għal moderat (partijiet ċatti) | Baxx għal medju | 6-12-il ġimgħa | Moderat (għodda waħda, bini mill-ġdid aktar sempliċi) |
| Kombinazzjoni Die | Medju | Moderat (qatgħa + forma f'daqqa waħda) | Medju | 8-14-il ġimgħa | Moderat |
| Tandem Press Line | Għoli (pannelli tal-Klassi-A) | Għoli (wiċċ-kritiku, vojt kbar) | Għolja ħafna (investiment multi-istampa) | 20-30+ ġimgħat | Għoli (stazzjonijiet indipendenti) |
L-ebda tip ta 'die wieħed ma jiddomina f'kull kriterju. Programm tal-parentesi li jħaddem 500,000 parti fis-sena jappartjeni f'għodda progressiva. Panew tal-ġenb tal-karrozzerija b'rekwiżiti ta' ġibda fil-fond u talbiet tal-wiċċ tal-Klassi-A jappartjeni għal pressa tat-trasferiment jew linja tandem. Li tikseb din it-taqbila ħażina tfisser investiment żejjed-f'għodda li ma tistax twassal il-ġeometrija meħtieġa, jew inqas-investiment f'għodda li ma tistax iżżomm il-volum meħtieġ.
Madankollu, anki tip ta 'die magħżula perfettament ifalli qabel iż-żmien jekk l-azzar tal-għodda warajh ma jistax jimmaniġġja l-materjal li jkun ittimbrat. Azzar avvanzati ta 'saħħa għolja-u liegi tal-aluminju jikkastigaw l-għodda b'modi li qatt ma għamlu l-azzar ħafif, u jagħmlu l-għażla tal-materjal u l-inġinerija tal-wiċċ il-varjabbli kritiku li jmiss fil-lonġevità tad-die.
Materjali Die u Trattamenti tal-wiċċ għall-Prestazzjoni
Tip ta 'die imqabbel perfettament mal-ġeometrija ta' parti xorta jista 'krater qabel it-tnedija tal-produzzjoni jekk l-azzar tal-għodda ma jistax jibqa' ħaj mill-materjal li jittimbra. Dan huwa fejn l-għażla tal-materjal tad-die tal-ittimbrar tissepara għodda li tissaporti miljuni ta 'ċikli minn għodda li ċipep fuq l-ewwel vojt tal-azzar ta'-qawwa għolja tiegħu. L-għażla qatt ma hija sempliċi daqs li tagħżel l-iktar grad diffiċli disponibbli. Kull azzar tal-għodda għall-istampar tal-imut jirrappreżenta kompromess bejn ir-reżistenza għall-ilbies u t-toughness, u l-bilanċ it-tajjeb jiddependi fuq dak li d-die fil-fatt jagħmel matul kull stroke tal-istampa.
Il-Gradi tal-Azzar tal-Għodda u l-Kompromessi tal-Prestazzjoni tagħhom
Immaġina blanking punch shearing permezz ta '1.2 mm azzar DP780 b'40 strokes kull minuta. Dak it-tarf isofri kuntatt li joborxu eluf ta 'darbiet fis-siegħa. Qabbel dak b'raġġ die li jifforma li jiggwida l-istess materjal f'ġbid fil-fond. Il-punch jeħtieġ reżistenza massima għall-ilbies. Ir-raġġ li jifforma jeħtieġ toughness biex jassorbi tagħbijiet ta 'impatt ċikliku mingħajr qsim. L-istess parti, l-istess stampa, talbiet materjali kompletament differenti fuq l-għodda.
Azzar tal-għodda D2 (11-13% kromju, 1.4-1.6% karbonju) joqgħod fit-tarf tar-reżistenza tal-xedd-tal-ispettru. Il-karburi tal-kromju abbundanti tiegħu jirreżistu l-ilbies tax-xifer li joborxu b'mod brillanti, u jagħmilha l-għażla awtomatika għal operazzjonijiet ta 'blanking u titqib f'imut tal-ittimbrar tal-azzar. Ittrattat bis-sħana għal 58-62 HRC, D2 jista 'jwassal darbtejn sa tliet darbiet il-ħajja tat-tarf ta' alternattivi ta 'liga aktar baxxa meta tipproċessa materjali tal-folji li joborxu. Il-piena hija fraġilità: D2 imut jonqos billi jaqbad jew jaqsam aktar milli jilbsu gradwalment, li jagħmilhom kandidati foqra għal stazzjonijiet li jiffurmaw l-impatt qawwi.
Azzar tal-għodda A2 (5% kromju, twebbis tal-arja) jokkupa t-triq tan-nofs bilanċjata. Jissagrifika bejn wieħed u ieħor 40-50% tal-ħajja tal-ilbies ta 'D2 iżda jikseb toughness u stabbiltà dimensjonali ferm aħjar waqt it-trattament bis-sħana. Dies li jiffurmaw, dies tat-tpinġija, u korpi die progressivi b'ġeometriji kumplessi jibbenefikaw mill-kapaċità ta 'A2 li jassorbi tagħbijiet ta' xokk ripetut mingħajr ksur katastrofiku.
L-azzar tal-għodda S7 jimbotta aktar lejn ir-reżistenza għall-impatt, u jservi operazzjonijiet ta' ġibda profonda-u stazzjonijiet soġġetti għal xokk qawwi. DC53, varjant D2 modifikat, jgħaqqad id-distakk bejn ir-reżistenza għall-brix fil-livell D2 u t-toughness mtejba għal applikazzjonijiet fejn D2 konvenzjonali jaqsam qabel iż-żmien.
Azzar tal-għodda tal-metallurġija tat-trab (PM) jirrappreżentaw l-ogħla livell. Il-proċess tal-produzzjoni tal-PM jatomizza liga mdewba fi trab fin u jikkonsolidaha permezz ta 'pressar iżostatiku sħun, u jagħti mikrostruttura b'karburi żgħar u mqassma b'mod uniformi aktar milli n-netwerks tal-karbur kbar misjuba f'azzar fondut konvenzjonalment. Ir-riżultat huwa materjal li jagħti kemm reżistenza għolja għall-ilbies kif ukoll toughness għolja simultanjament. Astudju ta’ każ iddokumentat minn AHSS Insightswera li l-bidla minn D2 konvenzjonali għal azzar tal-għodda PM irrestawra l-ħajja tad-die minn 5,000 -7,000 ċiklu lura għal 40,000-50,000 ċiklu meta tifforma grad ta 'ferrite-bainite ta' 580 MPa, mingħajr ma tintroduċi problemi ta 'galling jew deformazzjoni.
Inserzjonijiet tal-karbur u r-rwol tagħhom f'Żoni ta' -Ilbes Għoli
Meta anke l-azzar PM ma jistax isostni ħajja tat-tarf aċċettabbli, inserzjonijiet tal-karbur tat-tungstenu jidħlu pulzieri Dawn l-inserzjonijiet mhumiex komponenti die sħaħ. Huma mqiegħda strateġikament fit-truf tat-trim, stazzjonijiet tat-titqib, u raġġi ta' kuntatt-għoli fejn il-kuntatt li jiżżerżaq u l-ilbies li joborxu jikkonċentraw bl-aktar intensità. Dies għall-ittimbrar tal-karbur, jew b'mod aktar preċiż dies mgħammra b'inserzjonijiet tal-karbur f'żoni kritiċi ta 'xedd, isiru essenzjali meta tirqim azzar ta' saħħa ultra{{-għoli 'l fuq minn 980 MPa jew ittimbrar materjali miksija li joborxu- bħal folja galvanizzata.
L-ekonomija tiffavorixxi approċċ ibridu: ibni l-korp tad-die minn grad iebsa bħal A2 jew azzar PM, imbagħad installa inserzjonijiet tal-karbur biss fejn id-dejta tal-ilbies jew is-simulazzjoni tbassar telf ta 'materjal aċċellerat. Dan jevita l-isfidi estremi tal-fraġilità u tal-magni tal-bini ta' għodod sħaħ mill-karbur, filwaqt li xorta jwassal il-prestazzjoni tal-ilbies meħtieġa fiż-żoni tal-ogħla-domanda.
Trattament tas-Sħana u Kisi tal-wiċċ li jestendu l-ħajja tad-die
L-għażla tal-azzar bażi dritt hija biss il-punt tat-tluq. L-inġinerija tal-wiċċ timmultiplika l-prestazzjoni ta' dak is-sottostrat billi tindirizza modi speċifiċi ta' ħsara: tiġrir, xedd adeżiv, xedd li joborxu, u frizzjoni-akkumulazzjoni tas-sħana indotta. Il-kisja ħażina fuq is-sottostrat ħażin, jew kisi applikat mingħajr trattament tas-sħana xieraq taħt, fil-fatt jaċċellera l-falliment aktar milli jipprevjenih.
Ikkunsidra s-sottostrat l-ewwel. Kisi tal-wiċċ applikat fuq azzar tal-għodda artab jew imwebbes b'mod mhux xieraq se xquq minħabba li s-sottostrat jiddeforma plastikament taħt pressjoni ta 'kuntatt, u jimmina l-kisi ta' fuqu. Trattament tas-sħana xieraq, inkluż ittemprar doppju biex ittaffi l-istress residwu, huwa prerekwiżit għal kwalunkwe kisi biex iwettaq.
It-trattamenti tal-wiċċ li ġejjin kull wieħed jimmira modi distinti ta' falliment u xenarji ta' applikazzjoni:
- Nitriding tal-joni- Txerred in-nitroġenu fil-wiċċ tal-għodda biex toħloq saff iebes u reżistenti għall-ilbies-(tipikament 900-1,100 HV). Jipprevjeni l-użu tal-kolla u t-tagħqid. Ideali biex jiffurmaw dies li jipproċessaw AHSS galvanizzat, fejn il-kisi PVD jista 'jikkawża akkumulazzjoni taż-żingu.
- Kisi TD (Toyota Diffusion).- Proċess ta' depożizzjoni termo-reattiv li jifforma saff ta' karbur tal-vanadju marbut b'mod metallurġiku mal-wiċċ tal-azzar. Jagħti ebusija estrema (3,200-3,800 HV) u reżistenza eċċellenti kemm għall-ilbies li joborxu kif ukoll għall-kolla. L-aħjar adattati għal raġġi die tiġbed u truf trim ittimbrar AHSS mhux miksi.
- Kisi PVD (TiAlN, CrN, TiCN)- Id-depożizzjoni fiżika tal-fwar tapplika kisjiet rqaq u iebes f'temperaturi relattivament baxxi (taħt il-500 grad C), u jippreservaw l-ebusija tas-sottostrat mingħajr distorsjoni. Inaqqas il-ġlir u l-frizzjoni fuq folji tal-azzar mhux miksija. Paragun wieħed dokumentat wera azzar tat-tqattigħ miksi PVD-li jipproduċi aktar minn 1.2 miljun parti kontra 50,000 biss għal għodda chrome-plated fuq l-istess grad AHSS.
- Kisi CVD (TiC, TiCN)- Id-depożizzjoni kimika tal-fwar toħloq rabta metallurġika aktar b'saħħitha minn PVD iżda teħtieġ temperaturi ta 'proċessar ta' madwar 1,000 grad C, li jistgħu itaffu s-sottostrat tad-die u jistgħu jikkawżaw distorsjoni dimensjonali. Jeħtieġ twebbis mill-ġdid sussegwenti. Użat fejn is-saħħa tal-bond hija importanti aktar mill-preċiżjoni dimensjonali.
- Kisi tal-kromju- Storikament komuni għat-tnaqqis tal-frizzjoni, iżda juri microcracking taħt il-pressjonijiet ta' kuntatt għolja ġġenerati mill-AHSS. Studji jikkonfermaw li mhix l-aħjar għażla għal gradi avvanzati ta'-saħħa għolja u r-regolamenti ambjentali qed jillimitaw aktar l-użu tagħha.
Il-bidla lejn l-AHSS u l-aluminju għall-ħfief tal-vetturi biddel fundamentalment l-istrateġija tal-materjal għall-għodda tal-ittimbrar. Il-gradi AHSS jistgħu jilħqu valuri ta 'ebusija tal-folja li joqorbu lejn l-għodda nnifisha, b'xi gradi martensitiċi li jaqbżu 57 HRC. L-istandards tad-die tradizzjonali żviluppati għall-azzar ħafif huma sempliċement insuffiċjenti. L-aluminju, sadanittant, jintroduċi xedd adeżiv aggressiv u tendenzi ta 'taħliġ li jitolbu kimiċi ta' kisi u finituri tal-wiċċ differenti minn dawk li jmutu tal-ittimbrar tal-azzar-jeħtieġu.
It-tqabbil tal-grad tal-azzar tal-għodda, il-protokoll tat-trattament tas-sħana, u l-kisi tal-wiċċ mal-materjal tal-folja speċifika u l-operazzjoni tal-ittimbrar mhumiex fakultattivi. Hija d-dixxiplina tal-inġinerija li tiddetermina jekk die jibqax ħajjin fil-ħajja ta 'produzzjoni maħsuba tiegħu jew ifallix qabel it-tnedija. U dik l-istrateġija tal-materjal tagħti biss il-valur sħiħ tagħha meta d-die tkun iddisinjata biex isservi l-ġeometrija eżatta tal-parti u t-talbiet li jiffurmaw l-applikazzjoni fil-mira tagħha.
Partijiet tal-Karozzi u t-talbiet tagħhom għall-Inġinerija Die
Li tkun taf kif il-gradi u l-kisi tal-azzar tal-għodda jinteraġixxu mal-materjal tal-folja huwa essenzjali, iżda dak l-għarfien jagħti biss riżultati meta jimmappa għal komponenti speċifiċi tal-vettura. Kull parti ttimbrata fuq karozza ġġorr ġeometrija, tolleranza, u restrizzjonijiet materjali uniċi li jiddettaw liema tip ta 'karozzi jmutu biex jiġu skjerati u kif jiġu inġinerija. Id-diskussjoni tad-disinn tad-die f'termini astratti titlef il-punt. Il-mistoqsija vera hija dejjem: x'parti qed nagħmel, u dik il-parti x'titlob mill-għodda?
Korp-fi-Rekwiżiti tad-Die tal-Ittimbrar Abjad u Strutturali
L-istrutturi tal-karrozzerija-in-abjad (BIW) jirrappreżentaw wħud mill-applikazzjonijiet l-aktar impenjattivi għall-istampar tal-karozzi. Il-pilastri B-, il-pannelli tat-tbandil, il-membri trasversali, u r-rinforzi tal-pilastri A-huma ffurmati dejjem aktar minn gradi AHSS f'980 MPa u aktar biex jintlaħqu l-miri tas-sikurezza tal-ħabta filwaqt li jitnaqqas il-piż. Dawn il-materjali jirreżistu d-deformazzjoni bid-disinn, li jfisser li l-għodda għandha tegħleb forzi ta 'formazzjoni ogħla b'mod sinifikanti u timmaniġġja springback sever wara li tiftaħ l-istampa.
Springback fil-partijiet strutturali AHSS mhuwiex inkonvenjent minuri. Ir-riċerka tikkonferma li d-devjazzjonijiet dimensjonali fil-ġeometrija angolari, il-kurvatura tal-ħajt u t-twist jikbru proporzjonalment hekk kif is-saħħiet tat-tensjoni jilħqu 980 MPa u lil hinn, xi drabi jipprevjenu l-assemblaġġ għal kollox billi jfixklu l-allinjament tal-ġonta tal-weldjatura. Jikkontrolla dan jeħtieġstivar ta' kontromiżuri multiplifid-disinn tad-die: over-kumpens tal-liwi mibni f'uċuħ tad-die, ġeometriji ibridi ta' żibeġ ta' tpinġija li jinduċu post-tiġbid, u f'xi każijiet stazzjonijiet ta' ħolqien ta' muniti jew restringi li jikkompressaw raġġi kritiċi biex jinnewtralizzaw gradjenti ta' stress residwu. L-ebda teknika waħda mhija biżżejjed f'dawn il-livelli ta 'saħħa.
Dies tat-trasferiment u linji tal-istampa tandem jiddominaw dan l-ispazju minħabba li l-pannelli BIW huma tipikament blanks kbar li jeħtieġu tpinġijiet fil-fond u sekwenzi ta' formazzjoni ta' multi-stadji. Ir-rekwiżiti ta 'tunnellaġġ ta' l-istampa jistgħu jaqbżu l-2,000 tunnellata għal operazzjoni ta 'pilastru B-wieħed, u kull wiċċ tad-die li jikkuntattja l-folja għandu jkun inġinerija għan-natura li joborxu ta' azzar b'saħħa-għoli mhux miksi jew żingu-kisi.
Xażi u Komponenti tal-Bracket
Il-komponenti tax-chassis isegwu loġika differenti. L-armi tal-kontroll, il-parentesi tal-immuntar, il-pjanċi ta' rinfurzar, u l-gussets tal--membru trasversali huma tipikament iżgħar, prodotti f'volumi għoljin ħafna, u jitolbu tolleranzi ġeometriċi stretti għall-assemblaġġ iżda rarament jeħtieġu kwalità tal-wiċċ tal-Klassi-A. Dan huwa fejn l-ittimbrar progressiv tad-die jeċċella.
Għodda progressiva waħda tista' tittaqqab, tifforma, tgħawweġ, u tirrimja bracket tax-chassis f'coil wieħed kontinwu-fed pass bi 30 sa 60 strokes kull minuta. L-isfida tal-inġinerija tinbidel mill-ġestjoni tar-rilast fuq materjal ta' saħħa ultra-għoli-għall-ottimizzazzjoni tat-tqassim tal-istrixxi għal ruttam minimu, iż-żamma ta' stazzjon issikkat- għal-allinjament tal-istazzjon fuq miljuni ta' ċikli, u l-ġestjoni tal-ilbies tad-die fi stazzjonijiet tat-titqib fejn inserzjonijiet tal-karbur isiru meħtieġa għall-azzar abrasiv{8}.
Għal timijiet li jaħdmu madwar dawn il-familji tal-partijiet, li jkollok sieħeb tal-ittimbrar b'esperjenza ta 'proċess dokumentata huwa importanti.YICHEN, pereżempju, jappoġġja timijiet tal-inġinerija tal-OEM, tal-Livell-1, u tal-Livell-2 bi studji ta' każijiet tal-ittimbrar u tal-fabbrikazzjoni tal-folja tal-metall li jkopru partijiet tal-metall strutturali u tax-chassis, li jipprovdu referenzi fid-dinja reali għal kif l-inġinerija tad-die tissarraf f'komponenti lesti għall-produzzjoni f'diversi sottosistemi tal-vetturi.
EV-Komponenti Speċifiċi li Jmexxu l-Innovazzjoni tad-Die
Vetturi elettriċi introduċew kategorija kompletament ġdida ta 'partijiet tal-karozzi li jużaw il-qtugħ u l-iffurmar tad-die b'modi li l-pjattaformi ICE tradizzjonali qatt ma kienu meħtieġa. Il-kompartimenti tat-trej tal-batterija huma forsi l-aktar eżempju sinifikanti. Pakkett ta 'batteriji jista' jirrappreżenta 20 sa 25% tal-piż globali tal-EV, u jagħmel l-arkitettura tat-trej opportunità kritika ta 'ħfief.
L-ittimbrar ta' trej tal-batterija tal-azzar ta'-biċċa waħda teħtieġ konfigurazzjonijiet vojta uniċi. Cleveland-Cliffs and AutoForm wrew approċċ apposta-welded blank (TWB) li jgħaqqad AHSS għall-qiegħ ċatt (protezzjoni ta' taħt l-art) ma' azzar b'saħħa aktar baxxa-f'kantunieri u ħitan tal-ġenb fejn isseħħ deformazzjoni severa. Id-die għandha timmaniġġja proprjetajiet materjali differenti fi vojt wieħed, timmaniġġja l-moviment tal-linja tal-weldjatura- waqt l-iffurmar, u tikseb flatness tal-flanġ fi żmien 1.5 mm fuq it-tul kollu tat-trej biex tgħaddi r-rekwiżiti tat-test tat-tnixxija-. Id-disinni inizjali wrew ritorn qawwi u brim sakemm l-inġiniera ottimizzaw it-tqassim tat-TWB f'konfigurazzjoni forma ta' hashtag-li mminimizzat id-deformazzjoni fiż-żoni AHSS.
Il-housings tal-muturi u s-sostituzzjonijiet tal-ikkastjar strutturali tal-aluminju jżidu aktar kumplessità. Aluminju-arkitetturi EV intensivi jeħtieġu die clearances differenti (tipikament 8-12% tal-ħxuna tal-materjal kontra 5-8% għall-azzar), lubrikazzjoni speċjalizzata biex tiġġieled il-ġlir, u veloċitajiet ta 'formazzjoni aġġustati peress li s-sensittività tar-rata tat-tensjoni tal-aluminju tvarja mill-azzar. Servo presses, bil-profili tal-moviment slide programmabbli tagħhom, huma dejjem aktar paired ma 'dawn dies biex jottimizzaw il-veloċità tal-muntun permezz tal-puplesija li jiffurmaw.
Familji tal-Parti Mappjati biex Die Tip u Sfida tal-Inġinerija
Il-lista li ġejja tgħaqqad familji ta' partijiet komuni tal-karozzi mal-konfigurazzjoni tipika tad-die tagħhom u l-ostaklu primarju tal-inġinerija li jiddetermina s-suċċess jew il-falliment:
- B-pilastri u A-rinfurzar tal-pilastri (transfer die)- Kumpens mill-ispringback għal 980+ MPa AHSS li jeħtieġ multi-stivar ta' kontromiżuri u tunnellaġġ ta' pressa għolja.
- Interjuri tal-bibien u twaġen tal-art (die tat-trasferiment)- Ġestjoni profonda tal-fond bi fluss ta' materjal ikkontrollat f'żoni vojta kbar.
- Hoods, fenders, u pannelli tas-saqaf (linja tal-istampa tandem)- Klassi-Kwalità tal-wiċċ mingħajr imperfezzjonijiet viżibbli wara ż-żebgħa, li teħtieġ kontroll preċiż tal-pressjoni tal-kontenitur vojt.
- Brazzi tal-immuntar u pjanċi ta' rinfurzar (die progressiva)- Ottimizzazzjoni tat-tqassim tal-istrixxi għal ruttam minimu u-konsistenza tal-produzzjoni b'veloċità għolja f'miljuni ta' ċikli.
- Konnetturi elettriċi u klipps (die progressiva)- Tolleranza stretta fuq ġeometriji żgħar u kumplessi b'materjali ta' kejl irqiq-suxxettibbli għall-formazzjoni ta' burr.
- Kompartimenti tat-trej tal-batterija (transfer die jew hit single-kbir)- Materjal mhux simili li jifforma fi blanks TWB, kontroll tar-resort għall-flanġ ċatt, u preċiżjoni dimensjonali ta' prova ta' tnixxija-.
- Kaxxi tal-mutur u membri strutturali tal-EV (die tat-trasferiment)- Prevenzjoni tal-ġlir tal-aluminju, tneħħija aġġustata tad-die, u ottimizzazzjoni tal-veloċità tal-iffurmar fuq presses servo.
- Armi tal-kontroll u parentesi tas-sospensjoni (die progressiva jew tat-trasferiment)- Għeja-kwalità li tifforma l-ħajja bi proprjetajiet mekkaniċi konsistenti fuq ġirjiet ta' produzzjoni ta'-volum għoli.
Kull wieħed minn dawn it-tqabbil ta' partijiet die cut u awtomotivi jġorr riskju distint ta' falliment jekk l-għodda tkun inġinerija b'mod ġeneriku aktar milli għan-mibnija għall-materjal speċifiku, il-ġeometrija, u l-intenzjoni tal-produzzjoni. Id-distakk bejn li tkun taf liema tip ta' die jaqbel u li fil-fatt tispeċifika l-għodda t-tajba għal programm partikolari hija fejn l-oqfsa tad-deċiżjonijiet tal-inġinerija jsiru indispensabbli.
Kif Agħżel it-Tip ta 'Die tal-Ittimbrar it-Tajjeb
Li tkun taf liema tipi die jeżistu mhuwiex l-istess bħal li tkun taf liema waħda għandha tispeċifika għal programm partikolari. L-inġiniera li jieħdu din id-deċiżjoni ħażina ma jaħlux biss il-baġit tal-għodda. Huma jsakkru t-tim tagħhom f'sistema ta 'produzzjoni li jew ma tistax tolqot il-miri taċ-ċiklu jew ma tistax tifforma l-ġeometrija għal kollox. Gwida prattika tal-għażla tad-die tal-ittimbrar tibda bi tliet varjabbli: volum, ġeometrija u ekonomija. Kull konsiderazzjoni oħra toħroġ minn dawn.
Volum u Ħin taċ-Ċiklu bħala Sewwieqa tal-Għażla Primarja
Il-volum tal-produzzjoni huwa l-ewwel filtru. Die tal-ittimbrar progressiv isir kost-effettiv meta l-volumi annwali jilħqu bejn wieħed u ieħor 50,000 sa 100,000 unità, għalkemm ġeometriji ultra-sempliċi jistgħu jiġġustifikaw għodda għal 30,000 unità. Taħt dak il-limitu, l-investiment fl-għodda għal kull biċċa huwa projbittiv, u fabbrikazzjoni bbażata fuq CNC-jew dies ta' stazzjon-uniku jagħmlu aktar sens finanzjarju. Id-dies tat-trasferiment jokkupaw livell ta' volum simili iżda jservu partijiet kbar wisq jew miġbuda wisq fil-fond għall-ipproċessar ta' strip-fed, li tipikament jiġġustifika investiment ta' 25,000 jew aktar parti annwali.
Il-ħin taċ-ċiklu jgħaqqad il-kwistjoni tal-volum. Dies progressivi jimxu b'200 sa 600 jew aktar puplesiji kull minuta għal partijiet żgħar, li jipproduċu komponenti lesti fi fluss kontinwu. Is-sistemi ta 'trasferiment joperaw bi 12 sa 30 strokes kull minuta skond id-daqs tal-parti u l-konfigurazzjoni ta' l-istampa. Meta tkun qed tevalwa kif tagħżel it-tip tad-die tal-ittimbrar, staqsi dan: id-domanda tal-volum annwali tiġġustifika l-primjum tal-veloċità ta 'għodda progressiva, jew il-ġeometrija tal-parti ġġiegħlek f'rati ta' trasferiment irrispettivament mill-miri tal-volum?
Ġeometrija tal-Parti u Limitazzjonijiet tal-Materjal
Il-volum waħdu ma jiddettax it-tweġiba. Bracket ta '200,000 unità b'liwjiet baxxi jappartjeni f'għodda progressiva. Bieb ta 'ġewwa ta' 200,000 unità b'fond ta 'ġbid ta' 150 mm ma jagħmilx hekk, minħabba li l-istrixxa tal-ġarr ma tistax takkomoda dak il-fluss tal-materjal mingħajr tiċrit.
Il-fatturi ġeometriċi deċiżivi jinkludu l-fond tal-ġbid relattiv għad-dijametru vojt, in-numru ta 'stadji tal-iffurmar meħtieġa, dimensjonijiet vojta ġenerali, u jekk il-parti teħtieġx karatteristiċi fuq pjani multipli. Partijiet b'fond ta 'ġbid li jaqbżu 25 sa 50 mm jew li jeħtieġu aktar minn ħames sa sitt stadji ta' formazzjoni ġeneralment jemigraw lejn konfigurazzjonijiet ta 'trasferiment jew tandem. Partijiet ċatti li jeħtieġu biss operazzjonijiet ta 'qtugħ u titqib tajbin kompost imut irrispettivament mill-volum.
Il-grad tal-materjal jintroduċi restrizzjoni oħra. AHSS 'il fuq minn 780 MPa jitlob tunnellaġġ ta' l-istampa ogħla, kontroll ta 'tneħħija aktar strett, u aktar stadji ta' formazzjoni biex jimmaniġġjaw springback. L-aluminju jeħtieġ spazju aġġustat u veloċitajiet ta 'formazzjoni aktar bil-mod biex jipprevjenu l-ġlir. Iż-żewġ materjali jnaqqsu l-firxa ta 'għodda tal-ittimbrar vijabbli u konfigurazzjonijiet tad-die meta mqabbla mal-azzar ħafif.
Konsiderazzjonijiet dwar il-Baġit, il-Lead Time, u l-Flessibilità
Programm prototip u programm ta' intenzjoni ta' produzzjoni-jeħtieġu loġika ta' investiment fundamentalment differenti. Dies prototipi huma intenzjonalment simplifikati, mibnija minn materjali aktar artab, u ddisinjati għal mijiet sa ftit eluf ta 'partijiet. Jeżistu biex jivvalidaw il-ġeometrija, mhux biex jgħixu 500,000 ċiklu. L-impenn tal-baġit tal-għodda tal-produzzjoni-grad qabel ma titlesta l-validazzjoni tad-disinn joħloq espożizzjoni għali xogħol mill-ġdid, peress li bidla tal-inġinerija tal-aħħar-stadju fuq die progressiv tista' tiswa nofs il-prezz oriġinali tal-għodda.
Qabbel l-investiment tad-die mal-valur tal-produzzjoni taċ-ċiklu tal-ħajja. Die li jiswa tliet darbiet aktar iżda jagħti għaxar darbiet il-volum b'-għaxra tal-ispiża tal-biċċa mhix għalja. Hija l-unika għażla razzjonali.
Il-ħin taċ-ċomb ukoll fatturi pulzieri Imut progressivi jeħtieġu 12 sa 20 ġimgħa għad-disinn, il-magna, u l-kummissjoni. Imut tat-trasferiment idum minn 16 sa 24 ġimgħa. L-għodda tal-linja tandem tista 'taqbeż it-30 ġimgħa. Jekk il-ħin tal-programm ma jistax jakkomoda dawk it-twieqi, għodda aktar sempliċi b'tibdil aktar mgħaġġel tista' tkun l-unika triq vijabbli għat-tnedija, anke jekk l-ekonomija fit-tul-favurixxi setups aktar kumplessi.
Matriċi tad-Deċiżjoni: Karatteristiċi tal-Parti li Tqabbel mat-Tip tad-Die
| Parti Karatteristika | Die Progressiv | Trasferiment Die | Die kompost | Linja Tandem |
|---|---|---|---|---|
| Daqs żgħir (taħt it-300 mm) | Ideali | Possibbli iżda ineffiċjenti | Ideali għal partijiet ċatti | Mhux adattat |
| Daqs kbir (aktar minn 500 mm) | Mhux fattibbli | Ideali | Mhux fattibbli | Ideali |
| Ġbid fil-fond (aktar minn 50 mm) | Mhux fattibbli | Ideali | Mhux fattibbli | Ideali |
| Profil ċatt, karatteristiċi maqtugħin biss | Possibbli | Overkill | Ideali | Overkill |
| Volum annwali fuq 100K | Ideali | Tajjeb | Tajjeb | Tajjeb |
| Volum annwali taħt 25K | Mhux ġustifikat | Marġinali | Iġġustifikat | Mhux ġustifikat |
| AHSS (780+ MPa) | Vijabbli b'inserzjonijiet tal-karbur | Ideali (kontroll f'diversi-stadji) | Limitat għall-blanking | Ideali |
| Liga tal-aluminju | Vijabbli mal-kontrolli tal-galling | Ideali (kontroll tal-veloċità meħtieġ) | Vijabbli | Ideali ma 'servo press |
| Klassi{0}}A superfiċje meħtieġa | Mhux adattat | Possibbli | Mhux applikabbli | Ideali |
Kif Tip Istampa Jrażżan jew Jippermetti d-Disinn tad-Die
Id-die awtomatika ma toperax b'mod iżolat. Jiffunzjona ġewwa stampa, u dak it-tip ta 'stampa jew jespandi jew jillimita dak li l-għodda tista' twettaq. Pressa mekkanika konvenzjonali tagħti profili ta 'stroke fissi b'veloċità għolja, li tagħmilha l-inadempjenza għal operazzjonijiet progressivi. Iżda ma jistax jaġġusta l-veloċità tal-muntun f'nofs-puplesija jew joqgħod fiċ-ċentru mejjet tal-qiegħ.
Pressa idrawlika tipprovdi tunnellaġġ sħiħ fi kwalunkwe punt fil-puplesija u tista 'żżomm indefinittivament taħt pressjoni, u tagħmilha ideali għat-tpinġija fil-fond u l-iffurmar kumpless fejn il-materjal jeħtieġ ħin biex jgħaddi. Madankollu, il-veloċità massima tipikament tillimita madwar 30 daqqa fil-minuta, li tillimita l-produzzjoni għal programmi ta'-volum għoli.
Presses servo-mekkaniċi jneħħu dan il-vojt. Jippermettu moviment ta' slide programmabbli: jonqos minn żoni kritiċi ta' formazzjoni, aċċellerazzjoni permezz ta' porzjonijiet mhux ta'-kuntatt tal-puplesija, u abitazzjoni fil-qosor fil-qiegħ biex jitnaqqas ir-rilassament f'materjali ta' tensjoni-għoli. Pressa servo tista' testendi l-ħajja tal-għodda billi tnaqqas it-tunnellaġġ invers (snap-through) meta tifforma azzar b'saħħa-għoli, u tiftaħ il-bieb biex taħdem ma' ligi aktar impenjattivi li jisbqu l-preses mekkaniċi b'veloċità fissa-. Meta l-gwida tal-għażla tad-die tal-ittimbrar tiegħek tipponta lejn AHSS jew aluminju, l-għażla tal-istampa mhix separata mill-għażla tad-die. Huma sistema akkoppjata.
Il-kisba ta 'dan il-qafas it-tajjeb, l-allinjament tal-volum, il-ġeometrija, il-materjal, il-baġit u l-kapaċità tal-istampa fi speċifikazzjoni koerenti, jiddetermina jekk id-die tirnexxix mill-ewwel hit jew teħtieġx xhur ta' xogħol mill-ġdid għali. Iżda anki die speċifikata perfettament xorta tiddependi fuq dak li jiġri fil-fażi ta 'inġinerija diġitali qabel ma jinqata' kwalunkwe azzar tal-għodda.
Simulazzjoni Diġitali u Inġinerija Die Virtwali
Speċifikazzjoni tad-die li tidher bla difetti fuq il-karta xorta tista 'tfalli b'mod spettakolari fl-ewwel hit tal-istampa tagħha. Qsim jidhru f'raġġi ta' draw li dehru konservattivi. It-tikmix jifforma f'żoni tal-flanġ li suppost kienu taħt pressjoni adegwata ta 'detentur vojt. Springback jimbotta panel strutturali 4 mm barra mit-tolleranza meta t-tieqa aċċettabbli hija 0.5 mm. Dawn mhumiex fallimenti każwali. Huma riżultati prevedibbli li s-simulazzjoni tad-die tal-ittimbrar tista 'tidentifika u ssolvi xhur qabel ma kwalunkwe azzar tal-għodda jiġi mmaxinjat.
Il-fażi ta' inġinerija diġitali bejn l-iffriżar tad-disinn tad-die u l-kostruzzjoni fiżika hija fejn il-biċċa l-kbira tal-fallimenti ta' qabel-produzzjoni jinqabdu jew jinħolqu. Timijiet li jinvestu f'validazzjoni virtwali rigoruża jaqtgħu l-linji tat-tryout tagħhom b'mod drammatiku. Timijiet li jaqbżu jew jaqbżu din il-fażi jħallsu għaliha f'xogħol mill-ġdid, tiswijiet tal-weldjatura, u tnedija mdewma.
Simulazzjoni ta' Formazzjoni u Analiżi ta' Fattibbiltà
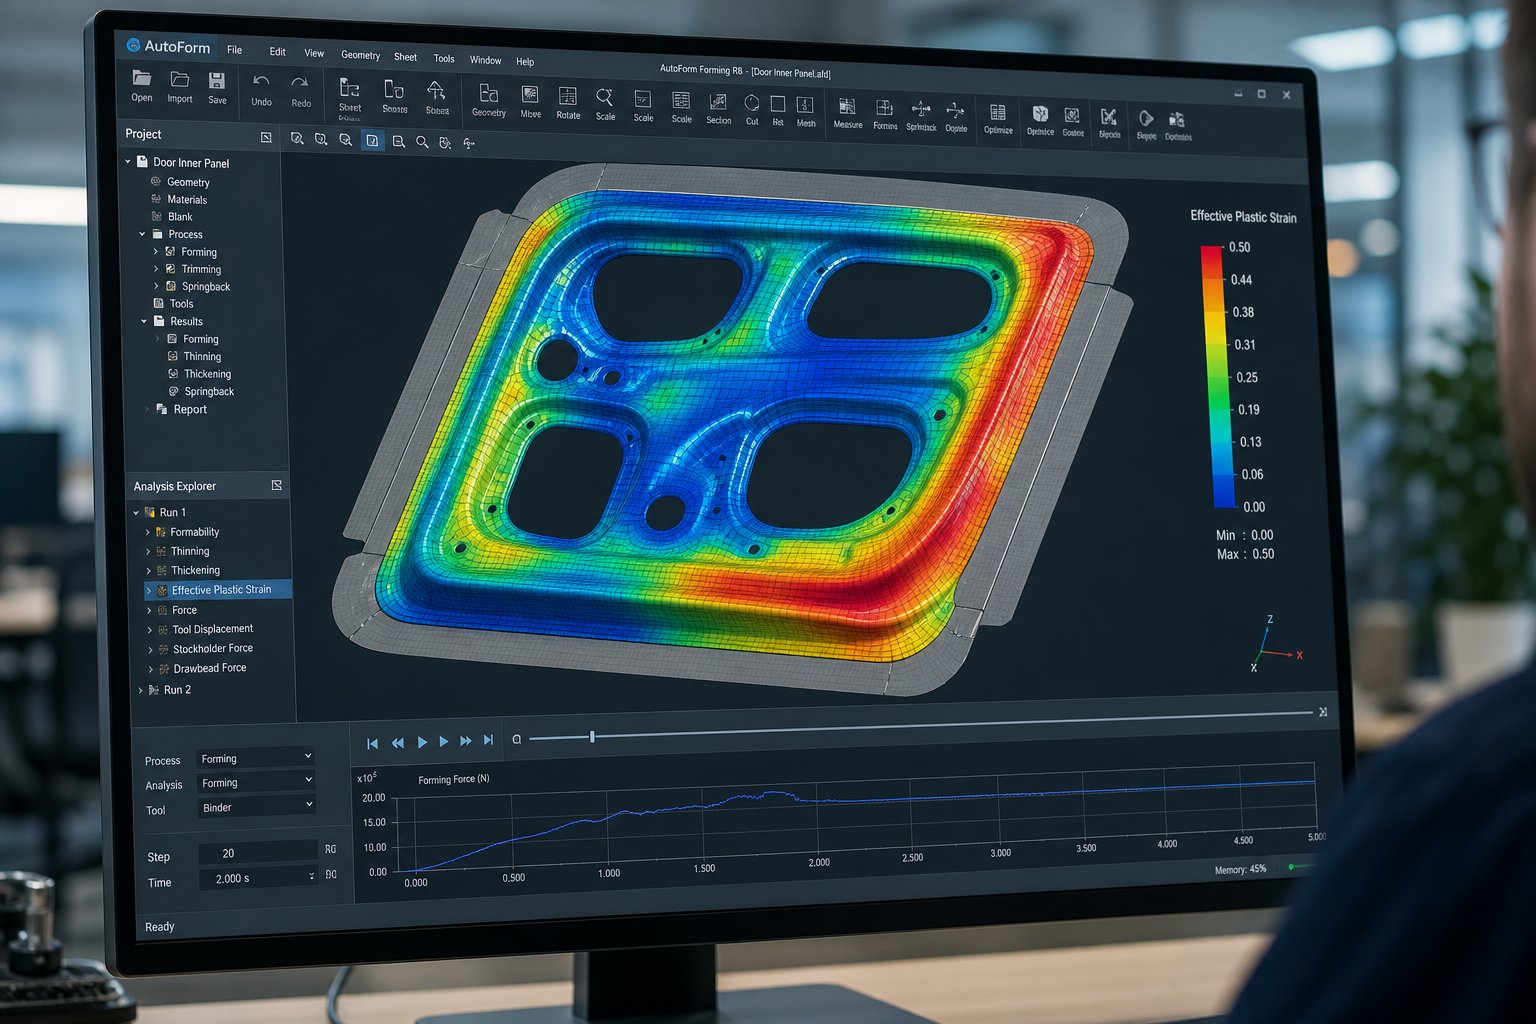
Softwer modern ta 'simulazzjoni tad-disinn tad-die juża analiżi ta' elementi finiti (FEA) biex jirreplika b'mod diġitali dak li jiġri meta folja tal-metall vojta tikkuntattja l-uċuħ tad-die taħt tunnellaġġ tal-istampa. Is-softwer jgħaqqad il-vojt f'eluf ta 'elementi diskreti, jassenja proprjetajiet tal-materjal (saħħa ta' rendiment, imġieba tat-twebbis tat-tensjoni, anisotropija), u jgħaddi mill-proċess tal-iffurmar f'passi ta 'ħin inkrementali. F'kull żieda, tikkalkula l-istress, it-tensjoni, il-bidla fil-ħxuna, u l-kundizzjonijiet ta 'kuntatt mal-wiċċ kollu tal-parti.
X’jiżvela dan? Immaġina li qed tiddisinja die ta' trasferiment għal rinforz tal-pilastru B-f'azzar b'fażi doppja ta' 980 MPa-. Is-simulazzjoni turi tnaqqija li jaqbeż il-25% f'raġġ ta' transizzjoni, li tpoġġi dik iż-żona 'l fuq mill-kurva tal-limitu tal-iffurmar. Dik hija qasma mbassra. Fl-istess ġirja, tensjonijiet kompressivi jakkumulaw fi flanġ mhux sostnut, li jindika riskju ta 'tikmix. Iż-żewġ problemi huma viżibbli fuq l-iskrin qabel ma jinkiteb programm wieħed tal-magni.
Dan l-approċċ proattiv huwa eżattament dakflussi tax-xogħol virtwali tat-tryout diehuma ddisinjati biex iwettqu: jiskopru u jsolvu difetti potenzjali matul il-fażi tad-disinn aktar milli waqt prova fiżika, meta l-korrezzjonijiet isiru ħin-u jiswew ħafna flus. Is-simulazzjoni tippermetti lill-inġiniera biex jittestjaw forom vojta differenti, jiġbdu konfigurazzjonijiet ta 'żibeġ, forzi ta' detentur vojt, u veloċitajiet ta 'l-istampa f'sigħat aktar milli ġimgħat, iternu b'mod diġitali sakemm it-tieqa tal-proċess tkun robusta.
Kumpens Springback fid-Disinn tal-Faċċata tad-Die
Springback huwa irkupru elastiku. Meta l-istampa tiftaħ u l-forzi li jiffurmaw ir-rilaxx, il-folja tal-metall parzjalment terġa 'lura lejn l-istat ċatt oriġinali tagħha. Fl-azzar ħafif, din id-devjazzjoni tista 'tkun 1 sa 2 gradi fuq angolu tal-flanġ. F'980 MPa AHSS, jista 'jilħaq 8 sa 12-il grad, b'brim addizzjonali u curl tal-ħajt li jgħawweġ il-parti kollha lil hinn mit-tolleranza tal-assemblaġġ.
Die ta 'ttimbrar ta' kumpens ta 'springback ma sempliċement jifforma l-parti għall-ġeometrija nominali. Jifforma intenzjonalment fuq-uċuħ li jgħawġu lil hinn mill-pożizzjoni fil-mira tagħhom b'ammont ikkalkulat sabiex wara l-irkupru elastiku, il-parti tirrilassa fil-forma korretta. Dan jinstema' sempliċi fil-prinċipju. Fil-prattika, jeħtieġ loops ta' simulazzjoni iterattivi fejn is-softwer ibassar id-devjazzjoni tar-rebbiegħa, jimmodifika l-uċuħ tad-die fid-direzzjoni opposta, jerġa' jissimula, u jiċċekkja l-konverġenza.
Il-morphing tal-wiċċ huwa t-teknika ewlenija. Il-ġeometrija tal-wiċċ tad-die hija mċaqalqa minn kamp ta 'vettur derivat mill-previżjoni tar-rebbiegħa, essenzjalment timbotta kull punt fuq il-wiċċ tal-għodda bl-invers tal-iżball dimensjonali previst tiegħu. Approċċi avvanzati użuFields tal-vettur tad-devjazzjoni bbażati fuq CAE-biex tiddefinixxi korrispondenza ta' nod-għal-waħda bejn il-wiċċ nominali tal-CAD u l-ġeometrija kkumpensata, li tiżgura uċuħ ta' għodda lixxi u fabbrikabbli anke meta l-mudelli ta' ritorn ta' molla jkunu kumplessi. Din il-metodoloġija taħdem kemm għall-kumpens virtwali waqt id-disinn kif ukoll għall-kumpens ibbażat fuq l-iskannjar- waqt it-tryout fiżiku, fejn id-dejta skannjata-ta'-punti minn stampar attwali tmexxi l-korrezzjonijiet tal-morphing.
Iterazzjonijiet ta' kumpens multipli huma tipiċi. L-ewwel pass jista' jnaqqas ir-resortback minn 4 mm għal 1.5 mm. It-tieni pass iġibha taħt 0.8 mm. L-għan huwa l-eżattezza nett-forma wara li tinfetaħ l-istampa, mhux waqt il-puplesija tal-formazzjoni nnifisha.
Prova Virtwali u Ottimizzazzjoni tal-Proċess
Is-simulazzjoni tad-die tal-ittimbrar testendi lil hinn mill-kontrolli tal-fattibilità ta'-operazzjoni waħda. Prova virtwali sħiħa tirreplika s-sistema materjali kollha tal-istampa-die- bħala tewmin diġitali: kull operazzjoni ta' formazzjoni f'sekwenza, b'springback intermedju bejn l-istazzjonijiet, operazzjonijiet ta' trim, u springback finali wara l-aħħar hit. L-inġiniera jistgħu jevalwaw kif il-bidliet fi stazzjon wieħed jippropagaw 'l isfel, xi ħaġa li hija estremament diffiċli biex tiġi djanjostikata fuq linja tal-istampa fiżika.
Dan l-approċċ ta’ tewmin diġitali jippermetti l-ottimizzazzjoni ta’ varjabbli li huma għaljin biex jiġu aġġustati fiżikament:
- Iġbed il-ġeometrija u l-pożizzjoni tax-xoffa- Jikkontrolla l-fluss tal-materjal fil-kavità tad-die, u jipprevjeni kemm it-tikmix (trażżin ftit wisq) kif ukoll il-qsim (trażżin wisq).
- Forma u daqs vojta- Il-kontorn ottimizzat inaqqas ir-ruttam, jelimina l-qsim tat-tarf, u jiżgura biżżejjed materjal għall-operazzjonijiet tal-flanging.
- Profil tal-forza tad-detentur vojt- Forza varjabbli matul il-puplesija timmaniġġja r-rata ta 'għalf tal-materjal fi stadji differenti ta' deformazzjoni.
- Agħfas il-veloċità u tiżżerżaq moviment- Partikolarment kritiku għall-applikazzjonijiet tal-istampa servo fejn il-veloċità tal-muntun fiż-żona tal-iffurmar taffettwa s-sensittività tar-rata tat-tensjoni fl-aluminju u l-AHSS.
L-analiżi tar-robustezza tal-proċess iżżid saff ieħor. Billi jmexxu s-simulazzjoni fuq firxa ta' varjazzjonijiet fil-proprjetà tal-materjal (tolleranza tal-ħxuna, dispersjoni tas-saħħa tal-ħsad, bidliet fil-koeffiċjent tal-frizzjoni), l-inġiniera jidentifikaw jekk it-tieqa tal-proċess hijiex wiesgħa biżżejjed biex tittollera varjazzjoni fid-dinja reali-jew jekk tipproduċix rifjuti kull meta l-proprjetajiet tal-coil deħlin jaqilbu ftit.
Riżultati Ewlenin tas-Simulazzjoni Kull Inġinier Die Għandu Jevalwa
Ġirja waħda ta' simulazzjoni tiġġenera sett ta' data għani. Li tkun taf liema outputs huma importanti u dak li jindikaw huwa dak li jifred timijiet ta 'inġinerija b'esperjenza minn dawk li sempliċiment "imexxu s-softwer" mingħajr ma joħorġu konklużjonijiet azzjonabbli:
- Forming Limit Diagrams (FLD)- Iplottja tensjoni kbira u minuri f'kull element kontra l-kurva tal-falliment tal-materjal. Elementi 'l fuq mill-kurva jindikaw riskju maqsum. Elementi fiż-żona ta 'kompressjoni jindikaw it-tendenza tat-tikmix.
- Mapep traqqiq- Uri tnaqqis perċentwali tal-ħxuna fil-parti. Il-limiti kritiċi jvarjaw skont il-materjal, iżda t-tnaqqija lil hinn minn 20-25% fl-AHSS tipikament jindika falliment imminenti.
- Il-kontorni tad-devjazzjoni tar-rebbiegħa- Ħares żball dimensjonali wara l-irkupru elastiku, tipikament muri bħala kulur-distanza mapep mill-ġeometrija nominali. Tiggwida strateġija ta' kumpens u tidentifika żoni li jeħtieġu operazzjonijiet ta' restrike.
- Indikaturi tat-tikmix- Identifika żoni fejn l-istress kompressiv jaqbeż il-limitu tal-buckling tal-materjal, u tbassar mewġ tal-wiċċ jew jingħalaq li jistgħu ma jiċċattjawx f'operazzjonijiet sussegwenti.
- Distribuzzjoni tal-pressjoni tal-kuntatt- Tiżvela fejn l-uċuħ tad-die jesperjenzaw l-ogħla tagħbija ta' xedd, u tinforma d-deċiżjonijiet dwar il-kisi tal-wiċċ u t-tqegħid tal-inserzjonijiet.
- Pinġi-fil-mapep- Intraċċa kemm materjal jiċċirkola 'l ġewwa mit-tarf vojt waqt l-iffurmar. In-nuqqas ta' qbil bejn it-tlugħ imbassar u dak attwali huwa dijanjostiku primarju meta r-riżultati tal-prova fiżika jiddevjaw mis-simulazzjoni.
Għaliex il-Karatterizzazzjoni tal-Materjal tiddetermina l-Eżattezza tas-Simulazzjoni
Kull output elenkat hawn fuq huwa affidabbli biss daqs id-dejta tal-materjal li tmigħ il-mudell. Ir-riżultati tat-test tat-tensjoni standard (rendiment, UTS, elongazzjoni) mhumiex biżżejjed għal simulazzjoni ta' die tal-ittimbrar ta'-fedeltà għolja. Tbassir preċiż jeħtieġu kurvi ta 'twebbis sħaħ fuq rati ta' tensjoni, parametri tal-wiċċ ta 'rendiment li jaqbdu anisotropija direzzjonali (valuri Lankford r-f'0, 45, u 90 grad), u koeffiċjenti ta' frizzjoni mkejla taħt pressjonijiet u veloċitajiet ta 'kuntatt realistiċi.
Din l-isfida tintensifika għall-AHSS u l-ligi tal-aluminju. Azzar ta' fażi doppja-juri mġiba ta' ebusija kumplessa fejn il-martensite u l-ferrite jiddeformaw b'rati differenti. Ligi ta 'l-aluminju juru sensittività qawwija ta' strain-rata u karatteristiċi ta 'frizzjoni differenti mill-azzar. Meta timijiet ta' simulazzjoni jużaw kards ta' materjal ġeneriku minflok dejta speċifika ta' grad-ittestjata, it-tbassir tar-ritorn tagħhom jista' jiddevja minn 30 sa 50% mir-realtà fiżika, u b'hekk l-istrateġija kollha ta' kumpens ma tkunx affidabbli.
L-investiment f'karatterizzazzjoni xierqa tal-materjal, inklużi testijiet tal-bulge, testijiet tal-frizzjoni, u data ta 'tagħbija ċiklika għall-immudellar ta' springback, mhuwiex raffinament fakultattiv. Hija l-pedament li tagħmel l-inġinerija tad-die virtwali affidabbli biżżejjed biex tnaqqas it-tryout fiżiku minn ġimgħat ta 'iterazzjoni għal jiem ta' konferma.
Naturalment, anke l-aktar simulazzjoni preċiża xorta tipproduċi tbassir virtwali. Il-mument li l-azzar fiżiku jiltaqa 'ma' għodda fiżika fuq stampa reali, joħorġu varjabbli ġodda li l-ebda mudell ma jaqbad perfettament. Dik it-tranżizzjoni mill-kunfidenza diġitali għall-validazzjoni fiżika hija fejn il-metodoloġija tat-tryout tiddetermina jekk il-wegħda simulata tissarrafx f'realtà tal-produzzjoni.
Die Tryout, Validazzjoni, u Approvazzjoni tal-Produzzjoni
Is-simulazzjoni wiegħdet tieqa tal-proċess robusta. Il-bini tad-die segwa l-ġeometrija CAD fi ħdan it-tolleranzi tal-magni. Madankollu l-ewwel panel barra mill-istampa juri qasma fir-raġġ ta 'ġbid u 3 mm ta' devjazzjoni ta 'springback fuq il-ħanek kritiku. X'ġara? Il-proċess ta' prova ta' l-ittimbrar huwa fejn it-tbassir diġitali jiltaqa' mar-realtà fiżika, u hija l-fażi fejn il-biċċa l-kbira tal--fallimenti ta' qabel il-produzzjoni jew jiġu solvuti jew jersqu f'dewmien għali.
Tryout mhix avveniment wieħed. Hija sekwenza strutturata ta 'passi ta' validazzjoni li qed tiżdied, kull wieħed bi kriterji ta 'aċċettazzjoni definiti u loops ta' feedback korrettivi. Timijiet li jittrattawha bħala formalità tniedi tard. Timijiet li jfasslu l-metodoloġija tat-tryout tagħhom bl-istess rigorożità bħat-tnedija tad-disinn tad-die tagħhom fil-ħin.
Die Tryout Process and Panel Evalwazzjoni
Il-proċess tat-tryout tad-die tal-ittimbrar jibda fil-mument li l-għodda kompluta tasal fl-istampa tat-tryout. Operazzjoni tal-ewwel-hit tipproduċi l-pannell inizjali stampat b'tunnellaġġ imnaqqas u veloċità bil-mod, li tippermetti lill-inġiniera jivvalutaw il-formabilità grossa mingħajr ma jirriskjaw ħsara katastrofika lill-għodda. Qed tfittex qasmiet ovvji, tikmix sever, jew allinjament ħażin gross bejn in-nofsijiet tal-għodda ta 'fuq u t'isfel.
Wara l-ewwel-korrezzjonijiet tal-hit, id-die jiċċaqlaq lejn id-dar-prova tal-linja fuq l-istampa tal-produzzjoni (jew stampa li taqbel mal-ispeċifikazzjonijiet tal-produzzjoni f'tunnellaġġ, daqs tas-sodda, u moviment ta' slide). Dan il-pass huwa importanti minħabba li l-karatteristiċi tad-deflessjoni tal-istampa, isaħħu l-flatness, u l-paralleliżmu tal-muntun kollha jinfluwenzaw kif taħdem id-die. Għodda li taħdem b'mod nadif fuq pressa tat-tryout iebsa tista 'tipproduċi devjazzjonijiet dimensjonali fuq linja ta' produzzjoni b'konformità strutturali differenti.
Irfinar suċċessiv isegwi. Kull loop ta' prova jipproduċi pannelli ta' kampjun li jitkejlu, jiġu evalwati u mqabbla ma' tbassir ta' simulazzjoni. KifFormingWorld noti, it-tqabbil ta' draw-bejn is-simulazzjoni u r-riżultati fiżiċi huwa dijanjostiku primarju. Jekk il-fluss tal-materjal fil-kavità tad-die huwa differenti mill-valuri mbassra, it-trażżin effettiv minn żibeġ, pressjoni li jgħaqqad, u frizzjoni mhux qed jirreplika l-intenzjoni inġinerija, u l-investigazzjoni tal-kawża tal-għeruq-tibda hemm.
Kriterji ta' Validazzjoni u Tragwardi ta' Approvazzjoni
Panel li jifforma mingħajr qsim ma jiġix approvat awtomatikament. L-istandards tal-karozzi tal-validazzjoni tad-die jeħtieġu li jgħaddu munzell ta' kriterji qabel l-iffirmar tal-produzzjoni-:
- Konformità GD&T- Magna tal-kejl tal-koordinati (CMM) jew skannjar ottiku 3D jivverifika kull dimensjoni kritika kontra t-tpinġija tal-parti. Tolleranzi tipiċi għall-pannelli BIW ivarjaw minn +/- 0.5 mm fuq uċuħ tat-tgħammir għal +/- 1.0 mm fuq flanġijiet mhux{-kritiċi.
- Evalwazzjoni tal-kwalità tal-wiċċ- Għall-pannelli tal-Klassi-A, it-tħaġġir (li tgħaddi ġebel taż-żejt fuq il-wiċċ) u l-ispezzjoni Abralux (l-eżami tad-dawl brushed-) jiżvelaw tikek baxxi, marki tas-sink, u ċaqliq tal-wiċċ inviżibbli għall-għajn. Dawn id-difetti jsiru viżibbli wara ż-żebgħa u mhumiex aċċettabbli fuq pannelli ta 'barra.
- Studji tal-kapaċità tal-proċess- It-tħaddim ta' 30 pannell konsekuttiv jew aktar u l-kejl tad-dimensjonijiet kritiċi jistabbilixxi indiċijiet Cp u Cpk. Ħafna mill-OEMs jeħtieġu Cpk ta' 1.33 jew ogħla bħala minimu, b'1.67 preferut għal dimensjonijiet kritiċi ta' sikurezza-. Cpk taħt il-limitu jfisser li l-proċess jipproduċi wisq partijiet minn-mill--spec anke meta l-medja tkun iċċentrata.
- OEM jiffirma-protokolli- Proċess ta' Approvazzjoni tal-Parti tal-Produzzjoni (PPAP) jew pakketti ta' sottomissjoni ekwivalenti jiddokumentaw ċertifikazzjonijiet tal-materjal, rapporti dimensjonali, dejta tal-kapaċità, u dijagrammi tal-fluss tal-proċess. Biss wara reviżjoni sħiħa tad-dokumentazzjoni, l-OEM jirrilaxxa d-die għall-użu tal-produzzjoni.
Il-kwalità tat-test tiddetermina direttament iż-żmien u l-ispiża tat-tnedija tal-produzzjoni. Kull linja ta' prova addizzjonali żżid ġimgħat mal-kalendarju tal-programm u għexieren ta' eluf fi spejjeż ta' xogħol mill-ġdid, filwaqt li kull kwistjoni mhux solvuta f'dan l-istadju ssir difett rikorrenti fil-produzzjoni.
Prova Standard-għas--Sekwenza ta' Approvazzjoni
Il-proċess tal-approvazzjoni tad-die tal-ittimbrar isegwi progress definit. Filwaqt li l-istadji speċifiċi jvarjaw skont l-OEM, is-sekwenza fundamentali hija konsistenti fl-industrija kollha:
- Konsenja tad-die u spezzjoni mekkanika- Ivverifika li l-kostruzzjoni tad-die taqbel ma' l-intenzjoni tad-disinn: iċċekkja d-dimensjonijiet tal-magni, id-distanzi tal-gwida, it-tagħbija tar-rebbiegħa, u t-torque tal-qfil.
- L-ewwel-laqat b'tunnellaġġ imnaqqas- Ipproduċi pannelli inizjali b'kapaċità tal-istampa ta' 50-70% biex tivvaluta l-formabbiltà grossa u tidentifika kwistjonijiet ewlenin qabel tħaddim sħiħ.
- Spotting u tlaqqigħ-blu- Applika kompost ta' spotting (blu Prussjan) biex tivverifika kuntatt uniformi bejn l-uċuħ tad-die u l-folja tal-metall. Aġġusta bit-tħin bl-idejn sakemm il-kuntatt jaqbeż it-80% fiż-żoni kritiċi kollha li jiffurmaw.
- Żieda progressiva fit-tunnellaġġ- Żieda għat-tunnellaġġ sħiħ tal-produzzjoni waqt il-monitoraġġ għal qsim, traqqiq eċċessiv, jew difetti fil-wiċċ f'kull żieda.
- Prova tal-linja tad-dar-- Mexxi d-die fuq il-linja tal-istampa tal-produzzjoni attwali biex taqbad l-istampa-deflessjoni speċifika, veloċità, u interazzjonijiet tas-sistema tal-għalf.
- Evalwazzjoni dimensjonali u kejl ta 'springback- CMM jew skennja l-karatteristiċi kritiċi kollha. Qabbel ma' korrezzjonijiet ta' kumpens nominali u applika fejn id-devjazzjonijiet jaqbżu t-tolleranza.
- Verifika tal-kwalità tal-wiċċ- Ħabel u spezzjona l-pannelli tal-Klassi-A. Identifika u kkoreġi spots baxxi, distorsjoni tal-wiċċ, u marki tad-die permezz tal-lustrar jew aġġustament tal-ġeometrija.
- Kapaċità tal-proċess run- Ipproduċi lott statistikament sinifikanti (tipikament 30-300 parti) fil-veloċità tal-produzzjoni u kejjel Cp/Cpk fuq karatteristiċi ewlenin.
- Sottomissjoni PPAP u approvazzjoni OEM- Ippakkja d-dejta kollha, ibgħat għal reviżjoni tal-klijent, u akkwista approvazzjoni formali-li tawtorizza l-użu tal-produzzjoni.
Kwistjonijiet ta' Prova Komuni u Azzjonijiet Korrettivi
Anke tmut-simulati tajjeb jiltaqgħu ma' problemi waqt il-validazzjoni fiżika. Id-differenza bejn prova ta' suċċess u spirali ta' xogħol mill-ġdid ta' xhur-hija kemm it-tim jiddijanjostika malajr il-kawżi ewlenin u japplika l-azzjoni korrettiva t-tajba.
Qsimjidhru bħala ksur f'żoni ta'-razza għolja, tipikament f'raġġi ta' draw jew żoni ta' transizzjoni. L-azzjonijiet korrettivi jinkludu ż-żieda tar-raġġi tad-die, iż-żieda ta' żibeġ tal-ġbid biex jerġgħu jidderieġu l-fluss tal-materjal, l-aġġustament tad-daqs vojt, jew l-illustrar u l-kisi mill-ġdid-uċuħ ta' frizzjoni għolja. Jekk il-post maqsum jaqbel mal-previżjonijiet tas-simulazzjoni, il-mudell diġitali diġà fih it-tweġiba. Jekk le, l-għodda fiżika jista 'jkollha devjazzjonijiet mill-intenzjoni tad-disinn li jeħtieġu investigazzjoni.
It-tikmixjirriżulta minn pressjoni insuffiċjenti tal-holder vojt jew fluss eċċessiv tal-materjal f'żoni mhux sostnuti. Il-korrezzjonijiet ta 'l-ispiċċar, iż-żieda fit-tunnellaġġ tal-legaturi, jew iż-żieda ta' pads tal-pressjoni lokali jsolvu l-biċċa l-kbira tal-każijiet. It-tikmix sever fiż-żoni tal-flanġ jista 'jeħtieġ iwweldjar u -uċuħ tad-die tal-magni mill-ġdid biex jiżdiedu karatteristiċi ta' trażżin tal-materjal.
Devjazzjoni Springbacklil hinn talbiet tolleranza die wiċċ kumpens. L-inġiniera jiskennjaw il-parti attwali, iqabblu ma 'nominali, u japplikaw vectors morphing inversi għall-uċuħ tad-die. Dan tipikament jeħtieġ materjal tal-iwweldjar fuq żoni ffurmati taħt-u magni mill-ġdid għal ġeometrija kkumpensata. Iterazzjonijiet multipli huma komuni għall-partijiet AHSS.
Difetti fil-wiċċbħal marki die, grif, jew tikek baxxi traċċa lura għal interferenza ta 'kuntatt, illustrar insuffiċjenti, jew spots għoljin lokalizzati fuq il-wiċċ tal-għodda. Spotting b'kompost ta 'kuntatt jidentifika ż-żoni li jofendu, li mbagħad jiġu mitħunin, illustrati jew lapped sakemm jinkiseb kuntatt uniformi tal-pannelli.
Il-ħeffa u l-ispiża biex jiġu solvuti dawn il-kwistjonijiet jiddependu ħafna fuq il-kapaċitajiet tal-ħanut tad-die{0}}house. Faċilità bl-istampa tat-tryout tagħha stess, il-laboratorju CMM, u dawk li jfasslu die tas-sengħa jistgħu jtenni fi ftit jiem. Wieħed li jibgħat għodod għal postijiet esterni ta 'prova jitlef ġimgħat għal kull loop. Din hija r-raġuni għaliex l-infrastruttura tat-tryout mhijiex ħsieb wara l-aħħar iżda kapaċità ewlenija li tifred programmi die effettivi minn dawk inkwiet, u fattur kritiku meta tevalwa liema sieħeb tal-manifattura għandu jafda bl-investiment fl-għodda tiegħek.
Manutenzjoni, Modi ta' Ħsara, u Ġestjoni taċ-Ċiklu tal-Ħajja tad-Die
Die li jgħaddi tryout u jaqla 'l-approvazzjoni tal-produzzjoni mhuwiex assi lest. Huwa l-bidu ta 'ċiklu ta' ħajja mkejjel f'miljuni ta 'puplesiji ta' l-istampa, fejn kull ċiklu jiddegrada t-truf tat-tqattigħ, għeja r-raġġi enfasizzati, u jilbes uċuħ ta 'gwida b'mod inkrementali. Id-differenza bejn għodda li tagħti l-volum sħiħ ta' produzzjoni intenzjonat tagħha u waħda li tfalli b'mod katastrofiku f'nofs it--run tiswa għall-ittimbrar tad-dixxiplina tal-manutenzjoni tad-die. Madankollu ħafna mill-ħwienet jgħaqqdu l-manutenzjoni mat-tiswija, u jirreaġixxu għall-ħsarat aktar milli jipprevjenuhom.
Bħala espert tal-inġinerija Art Hedrickjiddistingwi b'mod ċar: jekk l-attivitajiet ta 'kuljum tiegħek jinkludu l-iffissar ta' pads miksura, l-iwweldjar ta 'sezzjonijiet bil-ħsara wara li l-kavilji jaqgħu barra, jew it-tħaffir ta' partijiet mwaħħla minn die tiġbed, jiġifieri tiswija. Manutenzjoni preventiva vera tinvolvi s-sann tas-sezzjonijiet tat-tqattigħ skont l-iskeda, l-ispezzjoni għal xedd qabel ma tikkawża difetti, u t-tibdil tal-komponenti qabel jintemm iċ-ċiklu tal-ħajja mistenni tagħhom. It-tmexxija ta 'programm ta' tiswija ta 'die moħbi bħala manutenzjoni tiggarantixxi mewt prematura tal-għodda.
Skedi ta' Manutenzjoni Preventiva u Punti Ewlenin ta' Spezzjoni
Il-manutenzjoni effettiva tad-die tal-ittimbrar topera fuq intervalli tal-għadd tal-puplesija-, mhux ħin tal-kalendarju. Die li jaħdem b'40 daqqa kull minuta fuq skeda ta' żewġ-xift jakkumula madwar 38,000 hit kuljum. Fi żmien ġimgħa, jiġifieri aktar minn 190,000 ċiklu ta 'stress mekkaniku fuq kull tarf tat-tqattigħ, bushing ta' gwida u rebbiegħa. L-iskedar tal-ispezzjonijiet skont id-data minflok il-puplesiji akkumulati jinjora kompletament is-sewwieq tal-ilbies attwali.
L-intervalli bbażati fuq il-puplesija-għadd-ivarjaw skont is-severità tal-operazzjoni. Stazzjonijiet tal-blanking u tat-titqib f'dies progressivi tipikament jeħtieġu sann kull 50,000 sa 150,000 puplesiji meta jipproċessaw azzar ħafif, li jinżlu għal 20,000 sa 60,000 puplesiji għall-gradi AHSS. L-istazzjonijiet li jiffurmaw jilbsu aktar gradwalment iżda jeħtieġu spezzjoni tal-wiċċ u verifika tas-sistema tal-lubrikazzjoni f'intervalli simili. Il-pinnijiet u l-boxxli ta 'gwida għandhom jitkejlu għat-tkabbir tal-ispazju kull 250,000 sa 500,000 puplesija, b'sostituzzjoni attivata meta t-tneħħija taqbeż l-ispeċifikazzjoni tad-disinn b'0.02 mm jew aktar.
Il-punti ewlenin ta’ spezzjoni matul il-manutenzjoni skedata jinkludu:
- Kundizzjoni tat-tarf tat-tqattigħ- Iċċekkja t-truf kollha tal-punch u tal-buttuni għall-għoli tal-burr fuq il-partijiet ittimbrati. Meta l-burr jaqbeż iż-0.1 mm (jiddependi mill-materjal-), is-sann ikun sar qabel. Uża r-rota tat-tħin it-tajba għall-grad ta 'l-azzar ta' l-għodda, peress li r-roti mgħobbija jikkawżaw akkumulazzjoni tas-sħana li ttaffi jew xquq sezzjonijiet imwebbsa.
- Integrità tar-rebbiegħa- Spezzjona ċ-ċilindri tan-nitroġenu għal telf ta' pressjoni u molol coil għal ksur tal-għeja. Ibdel qabel ma jintemm iċ-ċiklu tal-ħajja mistenni. Jekk il-molol jinkisru ripetutament f'intervalli qosra, il-kawża ewlenija hija x'aktarx problema tad-disinn bħal deflessjoni eċċessiva lil hinn mir-rata effettiva.
- Ilbes tal-komponent tal-gwida- Kejjel il-pin-għal--distanza tal-boxxla b'kejl tal-plaggs. Logħob eċċessiv jikkawża allinjament ħażin ta' punch-to-die li jaċċellera t-tqassim tat-tarf u jiġġenera burrs.
- Qafliet tas-sigurtà- Iċċekkja l-viti kollha għall-issikkar. Fittex għal pinnijiet tal-kavilji neqsin jew maħlula li jippermettu ċaqliq tas-sezzjoni taħt tagħbijiet tal-ittimbrar.
- Kundizzjoni tal-wiċċ- Spezzjona r-raġġi tal-iffurmar, il-pjanċi tal-ilbies, u l-uċuħ tal-kammi għal marki ta' ħruq, skor, jew degradazzjoni tal-kisi. Itħan mill-ġdid u kisi mill-ġdid qabel it-trasferimenti tal-ħsara fil-wiċċ għal partijiet stampati.
- Sistema tal-lubrikazzjoni- Ivverifika li l-kanali tal-lubrikazzjoni fl--die huma ċari, iż-żennuni mhumiex misduda, u l-lubrikant jilħaq iż-żoni kollha ta' kuntatt ta'-frizzjoni għolja. Kuntatt niexef jaċċellera kemm il-ġlir u l-ilbies li joborxu b'mod esponenzjali.
- Tneħħija ta' slug u debris- Naddaf il-passaġġi kollha tal-balel, it-toqob tal-qatra, u l-kanali tar-ruttam. L-akkumulazzjoni tal-balel tikkawża ġbid tal-balel, li jwassal għal die crashes u tkissir tal-punch.
Wara kull servizz, nixxef id-die kompletament biex tipprevjeni s-sadid fuq l-uċuħ tal-art ta' preċiżjoni-, ikkonferma l-ilqugħ tas-sigurtà kollha f'postha, u ddokumenta x-xogħol imwettaq bil-qari kurrenti tal-counter tal-puplesija. Din id-dokumentazzjoni tibni l-istorja tas-servizz li tagħmel possibbli l-analiżi tal-fallimenti fil-ġejjieni.
Modi ta' Ħsara Komuni u Dijanjosi ta' Kawżi ta' l-Għeruq
Il-modi ta 'falliment tad-die tal-ittimbrar jaqgħu f'kategoriji distinti, kull wieħed b'firem viżwali differenti u kawżi fundamentali differenti. It-trattament ta’ kull falliment bl-istess mod, ngħidu aħna, billi sempliċiment tissaħħaħ mill-ġdid u tittama għall-aħjar, tiggarantixxi rikorrenza. Approċċ ta' analiżi strutturata tal-fallimenti jibda bl-identifikazzjoni ta' liema mod huwa preżenti qabel ma taqbeż għal azzjoni korrettiva.
Tixlifjippreżenta bħala frammenti żgħar li jitkissru mit-truf tat-tqattigħ jew li jiffurmaw raġġi. Se tara uċuħ ta 'ksur irregolari u konkoidali aktar milli xejriet ta' xedd bla xkiel. Kawżi ta 'l-għeruq jinkludu toughness insuffiċjenti fl-azzar ta' l-għodda għat-tagħbija applikata (D2 użat fejn S7 huwa meħtieġ), trattament tas-sħana mhux xieraq li jħalli stress residwu, kantunieri li jaqtgħu li jaġixxu bħala risers ta 'tensjoni, jew spazju ta' qtugħ eċċessiv li jiġġenera tagħbijiet ta 'snap-għoli. Lubrikanti klorinati użati ma 'għodda tal-karbur jistgħu wkoll jattakkaw il-legaturi tal-kobalt u jqanqlu t-tixlif tal-wiċċ maż-żmien.
Gallingjidher bħala trasferiment ta 'materjal mill-folja tal-metall għal fuq il-wiċċ tad-die, u joħloq ċapep mgħollija li tobrox pannelli sussegwenti. L-indikatur viżwali huwa akkumulazzjoni ta 'materjal tal-biċċa tax-xogħol imwaħħla fuq ir-raġġi li jiffurmaw jew l-uċuħ tal-ġbid, ħafna drabi b'marki ta' punteġġ korrispondenti fuq partijiet stampati. Dan il-mod tiddomina meta tifforma aluminju, azzar galvanizzat, jew gradi li ma jissaddadx fejn l-affinità tal-kolla bejn il-folja u l-għodda hija għolja. Lubrikazzjoni inadegwata, forza eċċessiva ta 'detentur ta' vojt, jew kisjiet PVD degradati kollha jamplifikaw it-tendenza tal-ġlir.
Xquqjimmanifesta bħala ksur lineari li jippropaga permezz ta 'komponenti tad-die, xi kultant b'mod katastrofiku. Xquq tal-għeja jikbru gradwalment minn konċentraturi tal-istress bħal kantunieri interni li jaqtgħu, marki tat-timbri, jew bidliet f'daqqa ta' cross-section. Xquq termali preżenti bħala netwerks ta' linji tal-wiċċ fini (kontroll tas-sħana) ikkawżati minn tisħin u tkessiħ ċikliku waqt ittimbrar ta'-veloċità għolja. Difetti tad-disinn li jpoġġu sezzjonijiet irqaq ħdejn sezzjonijiet ħoxnin, jew karatteristiċi bi fletti li huma żgħar wisq, joħolqu l-ġeometrija li tibda l-qsim waqt it-trattament bis-sħana jew il-ħajja bikrija tas-servizz.
Nuqqas ta' għejatiżviluppa fuq servizz estiż mingħajr twissija ovvja. It-tagħbija ċiklika ripetuta taħt is-saħħa aħħarija tal-materjal għadha tikkawża nukleazzjoni u tkabbir progressivi tal-microcrack. Il-komponenti tad-die soġġetti għal tagħbija ta 'xokk, bħal punches tal-blanking u sewwieqa tal-kam, huma l-aktar suxxettibbli. L-indikaturi viżwali huma sottili sal-ksur finali: deformazzjoni żgħira f'uċuħ mgħobbija, crazing tal-wiċċ fin taħt ingrandiment, jew drift dimensjonali gradwali f'partijiet stampati hekk kif il-komponent tad-die jiddeforma plastikament taħt ċikli akkumulati.
It-tabella li ġejja timmappa dawn il-modi ta’ falliment tad-die tal-ittimbrar mal-indikaturi dijanjostiċi u l-mogħdijiet korrettivi tagħhom:
| Modalità ta' Ħsara | Kawżi Għeruq | Sintomi Viżwali | Azzjoni Korrettiva |
|---|---|---|---|
| Tixlif | Toughness insuffiċjenti, kantunieri li jaqtgħu, trattament tas-sħana mhux xieraq, tneħħija eċċessiva | Ksur irregolari tat-tarf, uċuħ li jinqalgħu konkoidali, żieda tal-burr fuq il-partijiet | Aqleb għal grad tal-azzar aktar iebsa, żid ir-raġġi mal-risers tal-istress, irrevedi ċ-ċiklu tat-trattament tas-sħana, it-tneħħija korretta |
| Galling | Adeżjoni tal-materjal, lubrikazzjoni inadegwata, falliment tal-kisi, pressjoni eċċessiva | Trasferiment ta' materjal mibni-fuq il-wiċċ tad-die, punteġġ fuq pannelli stampati | Polish mill-ġdid u kisi mill-ġdid il-wiċċ tad-die, ittejjeb il-konsenja tal-lubrikazzjoni, tnaqqas il-forza tal-legaturi, applika kisja PVD jew TD kontra l-{0}}galling |
| Xquq (termali) | Tagħbija termali ċiklika, tkessiħ insuffiċjenti, tħaddim b'veloċità għolja- | Netwerk ta 'linji tal-wiċċ fini (kontroll tas-sħana), approfondiment progressiv maż-żmien | Ittejjeb it-tkessiħ, tnaqqas il-veloċità tal-istampa, terġa' tfaċċa u applika kisja reżistenti-termali, ivverifika l-ittemprar tal-materjal |
| Xquq (mekkaniku) | Konċentraturi tal-istress, żbalji tad-disinn (kantunieri li jaqtgħu, ħitan irqaq), tagħbija żejda | Ksur lineari minn kantunieri jew bidliet fis-sezzjoni, ħsara f'daqqa tal-komponent | Iddisinja mill-ġdid bi fletti xierqa, żid il-ħxuna tas-sezzjoni, ivverifika li t-tunnellaġġ ikun fil-limitu tad-disinn |
| Nuqqas ta' għeja | Tagħbija ċiklika li taqbeż il-limitu ta 'reżistenza, tagħbija ta' xokk, microcracking akkumulat | Drift dimensjonali gradwali, crazing tal-wiċċ fin, ksur katastrofiku f'daqqa wara servizz estiż | Ibdel il-komponent qabel il-ħajja mbassra tal-għeja, iddisinja mill-ġdid għal konċentrazzjoni mnaqqsa tal-istress, żid karatteristiċi ta' pre{0}}tagħbija |
| Ilbes li joborxu | Materjal tal-folja iebsa (AHSS), kisjiet li joborxu (galvannealed), ebusija tal-wiċċ insuffiċjenti | Telf gradwali ta 'materjal mill-uċuħ tad-die, żieda fil-clearance tad-die, arrotondament tat-tarf | Aġġorna għall-azzar tal-għodda PM jew inserzjonijiet tal-karbur, applika kisi TD jew PVD, issikka l-intervalli ta 'sann |
Tiswija vs Sostituzzjoni Qafas ta' Deċiżjoni
Meta tiġi djanjostikata falliment, il-mistoqsija li jmiss hija ekonomika: isewwi l-komponent eżistenti, ibdelha b'inserzjoni ġdida, jew terġa 'tibni s-sezzjoni kollha tad-die? It-tweġiba tiddependi fuq tliet varjabbli: il-volum tal-produzzjoni li jifdal, il-fattibilità tat-tiswija, u r-riskju ta 'rikorrenza.
It-tiswija tal-weldjatura tagħmel sens meta l-ħsara tkun lokalizzata, il-materjal ta 'bażi jista' jiġi wweldjat mingħajr ma tintroduċi varjazzjoni eċċessiva tal-ebusija, u l-volum tal-produzzjoni li jifdal jiġġustifika l-ispiża. Applikazzjonijiet tipiċi jinkludu l-bini ta 'raġġi li jiffurmaw jintlibsu, il-mili ta' tixlif lokalizzat fuq it-truf tat-trim, u r-restawr tal-uċuħ tas-sewwieq tal-cam. Madankollu, tiswijiet tal-weldjatura jbiddlu l-metallurġija taż-żona affettwata tas-sħana-u jistgħu jintroduċu stress residwu li jaċċellera l-qsim fil-ġejjieni jekk l-istress-mhux ittaffi u-makna mill-ġdid kif suppost.
Is-sostituzzjoni tal-inserzjoni hija l-mogħdija preferuta meta l-użu jew il-ħsara sseħħ f'żona prevedibbli, ta' kuntatt għoli-li kienet iddisinjata għal inserzjonijiet sostitwibbli mill-bidu. Inserzjonijiet tat-trim tal-karbur, pereżempju, huma maħsuba biex jiġu skambjati f'intervalli definiti. Jekk id-die ma kinitx iddisinjata oriġinarjament b'inserzjonijiet sostitwibbli fil-post tal-falliment, it-tagħmir mill-ġdid huwa ta 'min jikkunsidra meta l-modalità tal-ħsara terġa' tirrepeti irrispettivament mill-kwalità tat-tiswija.
Il-bini mill-ġdid tad-die sħiħ isir l-għażla razzjonali meta l-modi ta 'falliment multipli jkunu preżenti simultanjament, id-die akkumula biżżejjed xogħol mill-ġdid kumulattiv li l-integrità dimensjonali hija dubjuża, jew il-volum tal-produzzjoni li jifdal jaqbeż dak li tiswijiet jistgħu jwasslu b'mod affidabbli. Bini mill-ġdid bl-użu ta' gradi materjali u trattamenti tal-wiċċ aġġornati jistgħu jinkorporaw ukoll lezzjonijiet meħuda mill-istorja tas-servizz tad-die, b'mod effettiv toħloq għodda tal-ġenerazzjoni li jmiss-aktar milli tirrestawra d-disinn oriġinali.
Sistemi ta' Protezzjoni tad-Die għall-Estensjoni tal-Ħajja
L-aktar strateġija ta' manutenzjoni kost-effettiva hija l-prevenzjoni ta' ħsara katastrofika fl-ewwel lok. Is-sistemi ta' protezzjoni tad-die jużaw f'-sensers tal-istampa u kontrolluri elettroniċi biex jiskopru avvenimenti ta' theddida tal-mewt-u jwaqqfu l-istampa qabel puplesija waħda ħażina teqred ġimgħat ta' xogħol ta' tiswija.
Programm ta' protezzjoni tad-die implimentati tajjeb-jissorvelja l-kundizzjonijiet bħall-iskoperta ta' misfeed (l-istrixxa ma tavvanzax għall-pożizzjoni tal-pilota), il-verifika tal-ħruġ tal-parti (li tikkonferma l-parti preċedenti mneħħija qabel il-puplesija li jmiss), avvenimenti ta' għalf qasir jew overfeed, bokkla tal-istrixxa, tmiem-tal--istokk, u konferma tar-ritorn tal-cam. Kontrolluri moderni bbażati fuq resolver-jipprovdu preċiżjoni tal-ħin għal terz ta' grad ta' rotazzjoni tal-crankshaft, veloċi biżżejjed biex jaqbdu avveniment ta' misfeed u jwaqqfu l-istampa qabel il-muntun jilħaq iż-żona tax-xogħol.
Sensuri installati b'mod permanenti fuq kull die, bil-fili permezz ta' junction box immuntat die-ma' interface immuntat-istampa, jeliminaw l-iżbalji tas-setup u l-ilbies tal-kejbil li jfixkel l-avviċinamenti tal-wajer loose-. Il-prinċipju kritiku: tinstalla b'mod permanenti sensur fuq kull die li teħtieġha aktar milli ċaqliq sensuri bejn l-għodda. Meta mqabbel ma 'l-ispiża ta' die crash, is-sensuri huma rħas. Anke mingħajr avveniment ta 'ħabta, il-ħin tas-setup iffrankat minn installazzjoni permanenti malajr ipatti għall-investiment tal-hardware.
Waqfiet ta' fastidju, fejn is-sistema twaqqaf l-istampa meta ma teżisti l-ebda problema reali, huma t-theddida primarja għas-suċċess tal-programm. Huma jnaqqsu l-fiduċja tal-operatur sakemm is-sistema tiġi injorata jew diżattivata għal kollox. L-evitar tagħhom jeħtieġ ttestjar fuq il-bank xieraq ta' kull sensor qabel l-installazzjoni, bl-użu tat-tolleranza kollha disponibbli fil-pożizzjonament tas-sensuri aktar milli l-issettjar ta' limiti ta' skoperta stretti bla bżonn, u l-iżgurar li s-sensuri jkunu ffissati f'pożizzjoni sabiex ma jkun meħtieġ l-ebda aġġustament tal--run.
Il-counters tal-puplesija integrati mal-kontrollur tal-protezzjoni jipprovdu s-sinsla tad-dejta għall-manutenzjoni bbażata fuq il-kundizzjoni-. Pjuttost milli tiddependi fuq skedi tal-kalendarju jew suppożizzjonijiet, il-manutenzjoni tixpruna n-nar awtomatikament meta l-puplesiji akkumulati jilħqu limiti predefiniti għal sann, sostituzzjoni tar-rebbiegħa, jew spezzjoni sħiħa. Dan jittrasforma l-estensjoni tal-ħajja tal-mewt minn tifi tan-nar reattiv f'riżultat prevedibbli u maħdum.
L-infrastruttura tal-manutenzjoni, il-kapaċità tad-dijanjosi tal-fallimenti, u s-sofistikazzjoni tas-sistema ta 'protezzjoni huma kollha attributi li jiddistingwu sieħeb wieħed minn ieħor. Meta tevalwa liema manifattur jew fornitur tas-servizz għandu jafda bl-għodda tal-produzzjoni tiegħek, dawn il-kapaċitajiet taċ-ċiklu tal-ħajja huma importanti daqs id-disinn inizjali u l-kwalità tal-bini.
Għażla ta' Imsieħeb tal-Manifattura tad-Die tal-Ittimbrar
Il-programmi ta' manutenzjoni, id-dijanjosi tal-fallimenti, u s-sistemi ta' protezzjoni kollha jassumu xi ħaġa fundamentali: l-ewwelnett id-die kienet inbniet sew-. Għodda b'difetti tad-disinn inkorporati fl-istadju tal-kunċett, jew żbalji tal-magni introdotti waqt il-kostruzzjoni, se tikkonsma baġits ta 'manutenzjoni irrispettivament minn kemm huma dixxiplinati l-intervalli ta' spezzjoni tiegħek. Dik ir-realtà tagħmel l-għażla tal-fornitur tal-istampar bħala waħda mill-ogħla-deċiżjonijiet ta' lieva fi kwalunkwe programm tal-vettura. Is-sieħeb ħażin mhux biss jagħti għodda tard. Huma jagħtu għodda li qatt ma taħdem sew, telf ta' flus mill-ġdid u dewmien fit-tnedija matul iċ-ċiklu kollu tal-ħajja tal-programm.
Allura kif tevalwa manifattur tal-imut tal-ittimbrar tal-metall qabel ma tikkommetti l-baġit tal-għodda? Prezz għal kull kilogramma ta 'azzar ta' l-għodda huwa l-metrika li l-aktar timijiet ta 'xiri default. Hija wkoll l-inqas tbassir tas-suċċess tal-programm. Dak li fil-fatt huwa importanti huwa jekk il-fornitur jistax ifassal proċess robust, jibnih b'mod preċiż, jipprova li jaħdem, u jappoġġjah permezz tal-produzzjoni. Dan jeħtieġ sett speċifiku ta 'kapaċitajiet, u li tkun taf x'għandek tfittex tissepara s-sorsi infurmati mill-akkwist ta' tama.
Kapaċitajiet Ewlenin għall-Evalwazzjoni f'Manifattur tad-Die
Aħseb fl-ittimbrar tal-għażla tal-fornitur tad-die bħala evalwazzjoni tas-sistemi aktar milli xiri ta 'komodità. M'intix qed tixtri sigħat tal-azzar u tal-magni. Qed tixtri l-abbiltà li twassal għodda ta' produzzjoni-lesta li tolqot miri dimensjonali fl-ewwel prova jew viċin tagħha. Il-kapaċitajiet li ġejjin jiddeterminaw jekk produttur tad-die tal-ittimbrar tal-karozzi tad-dwana jistax iwettaq dik il-wegħda:
- Simulazzjoni tal-iffurmar-house- Fornitur li jħaddem l-analiżi tal-fattibbiltà bbażata fuq l-FEA- u l-kumpens tar-respirazzjoni internament jista' jidentifika u jsolvi problemi qabel ma jibda l-magni. Is-simulazzjoni esternalizzata żżid dewmien fil-komunikazzjoni u tiskonnettja n-nies li jiddisinjaw id-die min-nies li jbassru l-imġieba tiegħu.
- Makkinar CNC ta '5 assi- Ġeometriji tal-wiċċ tad-die kumplessi, speċjalment għal uċuħ ikkumpensati AHSS springback-, jeħtieġu kapaċità ta' 5 assi għall-magni b'mod preċiż f'setup wieħed. Fornituri limitati għal xogħol fuq 3 assi jintroduċu aktar setups, aktar stack ta 'tolleranza, u aktar riskju ta' diskontinwitajiet fil-wiċċ.
- -Istampa tad-dar tal-prova- Dan mhux-negozjabbli għal programmi serji. Fornitur bl-istampa tat-tryout tiegħu stess itenni l-korrezzjonijiet fi ftit jiem. Wieħed li jibgħat għodda lil faċilitajiet esterni jitlef ġimgħat għal kull loop u ma jistax iżomm feedback strett bejn dawk li jfasslu d-die u r-riżultati tat-tryout.
- Laboratorju tal-metroloġija b'CMM u skanjar 3D- Il-validazzjoni dimensjonali teħtieġ kapaċità ta' kejl tal-koordinati fuq-sit. Fornituri li jistgħu jiskennjaw il-pannelli tat-tryout immedjatament wara l-ippressar, ipoġġu r-riżultati kontra CAD, u jiġġeneraw mapep ta 'devjazzjoni f'sigħat aktar milli ġranet jikkompressaw il-kalendarju kollu tal-validazzjoni.
- Storja ta 'approvazzjoni OEM- Fornitur li temm b'suċċess is-sottomissjonijiet PPAP għall-OEM fil-mira tiegħek (jew programmi komparabbli) diġà jifhem ir-rekwiżiti tad-dokumentazzjoni, il-limiti tal-kapaċità, u l-protokolli ta'-iffirmar. Dan l-għarfien istituzzjonali jelimina d-dewmien-kurva tat-tagħlim matul il-programm tiegħek.
- Ir-rispons għall-bidla fl-inġinerija- Bidliet tard fid-disinn huma realtà fil-programmi tal-karozzi. Evalwa kif il-fornitur jimmaniġġja l-ECNs: għandhom l-infrastruttura CAD/CAM biex jinkorporaw il-bidliet malajr, u jikkomunikaw l-ispiża u l-impatt tal-ħin b'mod trasparenti aktar milli jassorbu l-bidliet fis-skiet u jwasslu tard?
Lil hinn mill-kapaċitajiet individwali, fittex integrazzjoni bejniethom. Fornitur b'simulazzjoni, makkinar, tryout, u metroloġija taħt saqaf wieħed jista' jagħlaq il-linja bejn il-prestazzjoni mbassra u r-riżultati attwali aktar malajr minn wieħed li jissottokuntratta xi wieħed minn dawk il-passi. Kull handoff bejn il-faċilitajiet jintroduċi dewmien, telf ta 'komunikazzjoni, u lakuni fir-responsabbiltà.
Mudelli ta’ Kollaborazzjoni mid-Disinn Permezz ta’ Appoġġ għall-Produzzjoni
Kif il-fornitur jimpenja ruħu mat-tim tal-inġinerija tiegħek huwa importanti daqs liema tagħmir għandu. Jeżistu żewġ mudelli ta’ kollaborazzjoni dominanti, u l-għażla t-tajba tiddependi fuq il-maturità tal-programm tiegħek u r-riżorsi interni tat-tim tiegħek.
Sħubijiet ta'-servizz sħiħ (bini-sik-spec).agħti l-awtorità tad-disinn tal-fornitur tad-die. Inti tipprovdi ġeometrija tal-parti, speċifikazzjoni tal-materjal, miri tal-volum, u rekwiżiti ta 'kwalità. Il-fornitur inġiniera l-kunċett tad-die, imexxi simulazzjoni, jiddisinja l-għodda, jibnih, u jivvalidah permezz tat-tryout. Dan il-mudell jaħdem l-aħjar meta t-tim tiegħek ma jkollux riżorsi dedikati għall-inġinerija tad-die, meta tkun trid tisfrutta l-għarfien espert tal-iffurmar tal-fornitur, jew meta l-programm jibbenefika mill-ottimizzazzjoni tad-disinn immexxi mill-manifattura-. Il-fornitur jassumi aktar riskju ta 'inġinerija, iżda inti tikseb aċċess għall-għarfien tal-proċess akkumulat tagħhom fuq familji ta' partijiet simili.
Ibni-biex-istampa sħubijietżomm l-awtorità tad-disinn mat-tim tiegħek. Inti tforni dejta kompluta tad-disinn tad-die, mudelli CAD, speċifikazzjonijiet tal-materjal, u tolleranzi. Il-fornitur jesegwixxi fabbrikazzjoni preċiżament għad-dokumentazzjoni tiegħek mingħajr ma jbiddel il-ġeometrija, il-materjali, jew il-parametri tal-proċess sakemm ma jkunx approvat formalment. Dan il-mudell suits programmi fejn is-sensittività tal-IP hija għolja, id-disinji huma maturi u vvalidati bis-sħiħ, jew it-tim intern tal-inġinerija tad-die tiegħek għandu kompetenza profonda u jrid kontroll strett tal-konfigurazzjoni. Kifanaliżi tal-industrija tikkonferma, il-fattur determinanti huwa jekk il-kontroll tad-disinn jew l-ottimizzazzjoni tal-ispejjeż humiex l-ogħla prijorità għall-programm tiegħek.
Ħafna programmi ta 'suċċess jħalltu ż-żewġ mudelli. Il-fattibbiltà inizjali u l-iżvilupp tal-kunċett tad-die jistgħu jsegwu approċċ ta' servizz sħiħ-, li jisfrutta l-kompetenza ta' simulazzjoni tal-fornitur u jifforma għarfien-. Ladarba d-disinn jiġi ffriżat u vvalidat, il-kostruzzjoni tad-die tal-produzzjoni tinbidel biex tibni-biex-tistampa l-eżekuzzjoni b'kontroll strett tal-bidla. Dan l-ibridu jaqbad il-benefiċċji tal-inġinerija kollaborattiva mingħajr ma jċedi l-awtorità tal-konfigurazzjoni waqt il-produzzjoni.
Għal timijiet li jevalwaw sħab ta'-servizz sħiħ fil-programmi tal-ittimbrar strutturali, tax-chassis, tal-intern, u tat-trakk-relatati,Id-diviżjoni tal-karozzi ta 'YICHENjoffri punt ta’ referenza utli. Jappoġġaw timijiet ta 'inġinerija OEM, Tier-1, u Tier-2 b'ittimbrar u fabbrikazzjoni tal-folji tal-metall, u jippubblikaw studji ta' każijiet ta 'proċess li juru kapaċità f'diversi familji ta' partijiet. Ir-reviżjoni ta' studji ta' każijiet dokumentati minn fornituri potenzjali, kemm jekk YICHEN jew oħrajn fuq il-lista mqassra tiegħek, tagħtik evidenza tanġibbli ta' kif jimmaniġġjaw l-isfidi reali tal-programm aktar milli jiddependu biss fuq pretensjonijiet ta' kapaċità fi preżentazzjoni tal-bejgħ.
Fl-aħħar mill-aħħar, is-sieħeb tal-manifattura tad-die tal-ittimbrar it-tajjeb mhuwiex l-irħas kwotazzjoni jew l-iktar żmien imwiegħed mgħaġġla. Huwa t-tim li l-fond tal-inġinerija, il-kapaċità tat-tagħmir u l-mudell ta’ kollaborazzjoni tiegħu jallinjaw mal-kumplessità tal-programm tiegħek u r-riżorsi interni tal-organizzazzjoni tiegħek. Ikseb dak l-allinjament tajjeb, u d-die jasal għall-produzzjoni-lest. Tiġi ħażina, u tkun lura għat-titlu tal-artiklu: id-die tal-ittimbrar tal-karozzi tiegħek jonqos qabel ma tibda l-produzzjoni.
Mistoqsijiet Frekwenti Dwar Imut tal-Ittimbrar tal-Auto
1. X'inhu die tal-ittimbrar awtomatiku u kif jaħdem?
Die tal-ittimbrar awtomatiku huwa sett imqabbel ta' komponenti tal-azzar tal-għodda ta' fuq u t'isfel maħduma bi preċiżjoni-immuntati fi pressa. In-nofs ta 'fuq (punch) jinżel fin-nofs t'isfel (blokk tad-die), li jġiegħel lill-folja tal-metall tikkonforma mal-ġeometrija tal-kavità permezz ta' qtugħ, liwi u formazzjoni kkontrollati. Detentur vojt jgħaqqad it-truf tal-materjal biex jimmaniġġja l-fluss tal-metall, filwaqt li labar tal-gwida jżommu l-allinjament fi ħdan tolleranzi stretti daqs 0.0001 pulzier. Dan il-proċess ta'-iffurmar kiesaħ jikkonverti folja ċatta tal-metall f'partijiet tal-karozzi tridimensjonali f'daqqa waħda jew f'serje ta' puplesiji, u jipproduċi kollox minn parentesi żgħar sa pannelli tal-ġisem sħiħ.
2. X'inhuma t-tipi ewlenin ta 'ittimbrar użati fil-manifattura tal-karozzi?
Il-manifattura tal-karozzi tiddependi fuq erba 'tipi ta' die primarji. Dies progressivi jmexxu kojl kontinwu permezz ta' stazzjonijiet multipli għal partijiet żgħar ta'-volum għoli bħall-parentesi u l-klipps. Imut tat-trasferiment iċċaqlaq vojt individwali bejn stazzjonijiet għal komponenti strutturali kbar bħal ġewwa tal-bibien u twaġen tal-art. Dies komposti u kombinati jwettqu qtugħ u formazzjoni simultanji għal partijiet ċatti ta 'preċiżjoni. Linji tal-istampa tandem jużaw presses indipendenti multipli f'serje għall-pannelli ta' barra tal-Klassi-A bħal hoods u fenders. L-għażla tiddependi fuq id-daqs tal-parti, il-fond tal-ġbid, il-volum tal-produzzjoni, ir-rekwiżiti tal-kwalità tal-wiċċ, u l-grad tal-materjal.
3. Kif tagħżel it-tip ta 'die tal-ittimbrar it-tajjeb għal parti speċifika tal-karozzi?
L-għażla tat-tip ta 'die tal-ittimbrar it-tajjeb tibda bi tliet varjabbli primarji: volum tal-produzzjoni, ġeometrija tal-parti, u ekonomija. Dies progressivi jsiru kost-effettivi 'l fuq minn 50,000 sa 100,000 unità annwali għal partijiet taħt it-300 mm. Dies ta 'trasferiment jixirqu partijiet kbar b'fond ta' ġibda li jaqbeż il-50 mm f'volumi 'l fuq minn 25,000 unità. Il-grad tal-materjal iżid restrizzjonijiet peress li l-AHSS 'il fuq minn 780 MPa jeħtieġ aktar stadji ta' formazzjoni u tunnellaġġ ogħla, filwaqt li l-aluminju jitlob awtorizzazzjonijiet aġġustati u kontroll tal-veloċità tal-istampa servo. Il-baġit u l-ħin ta' tmexxija huma wkoll importanti, peress li d-dies progressivi jeħtieġu 12-20 ġimgħa kontra 20-30+ ġimgħa għal għodda tal-linja tandem. Imsieħba bħal YICHEN (yichen-group.com/automotive) jistgħu jipprovdu studji ta 'każijiet ta' proċess biex jgħinu jivvalidaw deċiżjonijiet tat-tip die fl-applikazzjonijiet strutturali u tax-chassis.
4. X'jikkawża li l-imut tal-ittimbrar ifalli qabel iż-żmien u kif jistgħu jiġu evitati l-fallimenti?
Falliment prematur tad-die tal-ittimbrar ġej minn erba 'modi primarji: tixlif (toughness insuffiċjenti jew risers tal-istress li jaqtgħu), galling (adeżjoni materjali minn lubrikazzjoni inadegwata jew degradazzjoni tal-kisi), qsim (ċikliżmu termali jew konċentraturi tal-istress mekkaniku), u għeja (mikrocracking akkumulat minn tagħbija ċiklika). Il-prevenzjoni teħtieġ tqabbil tal-grad tal-azzar tal-għodda mal-operazzjoni tal-ittimbrar, l-implimentazzjoni ta' skedi ta' manutenzjoni bbażati fuq il-puplesija-għadd-aktar milli spezzjonijiet ibbażati fuq il-kalendarju-, l-applikazzjoni ta' kisjiet tal-wiċċ xierqa bħal TD jew PVD għal applikazzjonijiet AHSS, u l-installazzjoni ta' sensuri ta' protezzjoni tad-die li jiskopru misfeeds jew fallimenti ta' tfigħ qabel ma sseħħ ħsara katastrofika.
5. X'għandek tfittex meta tagħżel sieħeb tal-manifattura tad-die tal-ittimbrar?
Evalwa manifattur tad-die tal-ittimbrar bħala sieħeb tas-sistemi, mhux fornitur tal-komoditajiet. Il-kapaċitajiet kritiċi jinkludu-simulazzjoni tal-iffurmar fid-dar għal skoperta ta' problemi minn qabel-bini, magni CNC ta' 5-assi għal uċuħ ikkumpensati kumplessi, pressa ta' prova-post għal iterazzjoni rapida, laboratorju tal-metroloġija b'CMM u skanjar 3D, storja dokumentata tal-approvazzjoni tal-OEM, u inġinier tal-ġestjoni tal-bidla li jirrispondu. L-integrazzjoni bejn dawn il-kapaċitajiet taħt saqaf wieħed tikkompressa l-iskedi taż-żmien b'mod sinifikanti. Imsieħba ta 'servizz sħiħ bħal YICHEN jappoġġjaw lill-OEM permezz ta' timijiet tal-Livell 2 bl-ittimbrar u l-fabbrikazzjoni f'familji ta 'partijiet strutturali, tax-chassis u ta' ġewwa, li joffru studji ta 'każijiet ippubblikati bħala evidenza ta' eżekuzzjoni reali tal-programm.


