


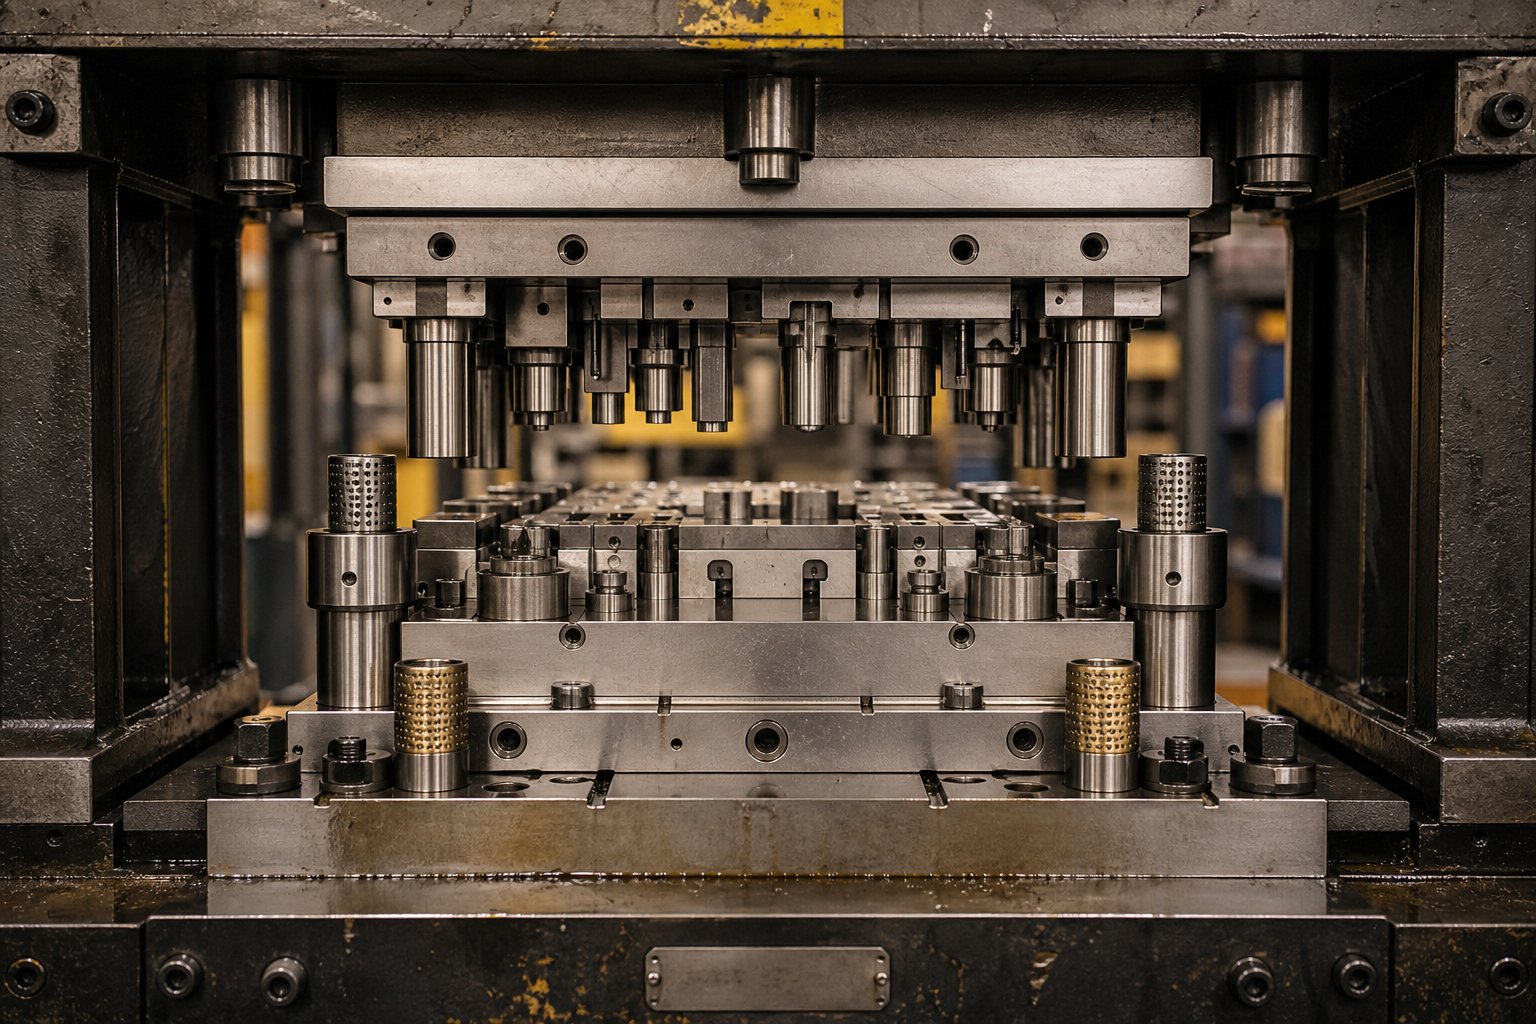
X'inhuma d-Dies tal-Ittimbrar tal-Folja tal-Metall u Għaliex Jmutu d-Disinn
Immaġina folja ċatta tal-azzar li tidħol fi pressa u toħroġ sekondi wara bħala bracket tal-karozzi b'forma preċiża, konnettur elettriku, jew qoxra tal-partikolari. Dik it-trasformazzjoni sseħħ ġewwa die tal-ittimbrar, u l-intelliġenza wara kull parti ta 'suċċess tgħix f'żewġ dixxiplini: id-disinn tad-die u l-prattika tat-teħid tad-die.
X'inhu Sheet Metal Stamping Die
Die tal-ittimbrar huwa għodda ta' preċiżjoni speċjali,-waħda--li taqta' u tifforma folja tal-metall f'forma jew profil mixtieq hekk kif il-materjal jiġi ppressat bejn żewġ komponenti ta' tgħammir immuntati fi pressa tal-ittimbrar.
F'termini aktar sempliċi,imut tal-ittimbrar tal-metallhuma l-għodda ta 'inġinerija li tikkonverti kojl ċatt jew stokk vojt f'partijiet tal-biċċa lesti permezz ta' operazzjonijiet ta 'qtugħ, liwi, tpinġija u formazzjoni kkontrollati. In-nofsijiet ta 'fuq u t'isfel tad-die jaħdmu flimkien taħt forza ta' l-istampa biex iqattgħu t-truf, jippanċjaw toqob, u jfasslu l-ġeometrija f'ċiklu ripetibbli. Kull parti li tara f'pannell tal-bieb tal-karozza, akkomodazzjoni ta 'apparat, jew egħluq tal-elettronika x'aktarx bdiet il-ħajja ġewwa waħda minn dawn l-għodod.
Id-disinn tad-die huwa d-dixxiplina tal-inġinerija li tiddefinixxi kif dawk in-nofsijiet tal-għodda jinteraġixxu: liema clearances jikkontrollaw il-kwalità tat-tarf, fejn il-materjal jiċċirkola waqt il-formazzjoni, u kif kull stazzjon issekwenzi l-operazzjonijiet. It-teħid tad-die huwa s-sengħa tat-traduzzjoni ta 'dak id-disinn f'realtà ta' l-azzar imwebbes permezz ta 'magni ta' preċiżjoni, twaħħil u aġġustament.
Min Jeħtieġ Die Design u Die Making Knowledge
Dan l-artikolu jservi tliet gruppi li x-xogħol tagħhom jiddependi fuq il-fehim tal-prinċipji fundamentali tad-die tal-folja tal-metall:
- Disinjaturi dieħolqien ta 'għodda ġdida minn stampi ta' parti, responsabbli għall-kalkoli ta 'clearance, layouts ta' strixxi, u speċifikazzjoni tal-komponenti.
- Apprendisti li jwasslutibni idejn-fuq ħiliet fil-magni, twaħħil, u assemblaġġ filwaqt li titgħallem ir-raġunament wara kull deċiżjoni tad-disinn.
- Tekniċi tal-manutenzjoniiż-żamma tal-produzzjoni imut taħdem, id-dijanjosi ta 'xejriet ta' xedd, u t-twettiq ta 'sann jew sostituzzjoni ta' komponenti bejn reviżjonijiet skedati.
Kull rwol jinteraġixxi mal-istess għodda minn angolu differenti. Disinjatur jeħtieġ li jantiċipa kif il-materjal se jġib ruħu taħt tagħbija. Apprendist irid jifhem għaliex ġiet speċifikata clearance partikolari qabel itħanha. Teknoloġija tal-manutenzjoni teħtieġ li tagħraf meta drift dimensjonali tindika kawża ewlenija lil hinn mis-sann sempliċi.
Bridging Theory u Shop-Floor Practice
Kotba tat-test ikopru formuli u klassifikazzjonijiet tajjeb biżżejjed. Il-veterani tal-ħwienet iġorru għexieren ta 'snin ta' intwizzjoni dwar kif l-azzar fil-fatt jiċċaqlaq. Id-distakk bejn dawn iż-żewġ sorsi ta' għarfien huwa fejn jgħixu l-iżbalji li jiswew ħafna flus: dies li jidhru korretti fuq l-iskrin iżda jeħtieġu ġimgħat ta' aġġustament tat-test, jew rutini ta' manutenzjoni li jittrattaw is-sintomi filwaqt li jinjoraw il-kawża tal--livell tad-disinn.
Id-disinn tad-die u l-prattika tat-teħid tad-die, bħala dixxiplina magħquda, jitolbu kemm rigorożità analitika kif ukoll ġudizzju prattiku. Din il-gwida tgħaqqad it-tnejn billi timxi permezz ta 'tipi ta' die, prinċipji ta 'disinn, għażla ta' komponenti, flussi tax-xogħol tal-manifattura, u strateġiji ta 'manutenzjoni fis-sekwenza li jsegwi proġett reali, mill-kunċett permezz ta' produzzjoni sostnuta.
Il-punt tat-tluq loġiku huwa li wieħed jifhem liema tip ta 'die jaqbel ma' applikazzjoni partikolari, minħabba li dik id-deċiżjoni unika tifforma kull għażla downstream dwar il-kumplessità, l-ispiża u l-kapaċità.
Tipi ta 'Tittimbrar Dies u Kif Agħżel it-Tajjeb Waħda
Kull proġett ta 'ttimbrar jibda b'mistoqsija fundamentali: liema tip ta' die jaqbel mal-parti, il-volum, u l-baġit? Ikseb dan ħażin, u int jew jonfoq żżejjed fuq il-kumplessità tal-għodda li m'għandekx bżonn jew tispezzjona inqas id-die u tiġġieled kwistjonijiet ta 'kwalità għall-ħajja tal-programm. Ara kif il-tipi ewlenin ta 'istampar imutspjegati f’termini prattiċi jġorru ma’ xulxin.
Imut Sempliċi u Dies Komposti Imqabbla
Die sempliċi twettaq operazzjoni waħda għal kull stroke tal-istampa. Jista 'jibjank forma, ippanċja toqba, jew liwja flanġ, iżda jagħmel waħda biss minn dawk l-affarijiet kull darba. Operatur jgħabbi materjal, iċ-ċikli tal-istampa, u l-parti jew ir-ruttam jitneħħa. Dies sempliċi huma rħas biex jinbnew u faċli biex jinżammu, u jagħmluhom għażla sensibbli għal xogħol ta'-volum baxx jew operazzjonijiet sekondarji fuq partijiet li diġà ġew iffurmati parzjalment x'imkien ieħor.
Die kompost jgħolli l-ishma. Iwettaq operazzjonijiet ta 'qtugħ multipli simultanjament fi stazzjon wieħed waqt stroke waħda ta' l-istampa. Eżempju komuni huwa l-blanking ta 'profil ta' barra u t-titqib ta 'toqob interni fl-istess ħin. Minħabba li l-karatteristiċi kollha huma prodotti f'daqqa waħda, l-eżattezza pożizzjonali bejn it-toqob u t-tarf ta 'barra hija eċċellenti, u l-burrs kollha jiffaċċjaw l-istess direzzjoni, u jissimplifikaw l-assemblaġġ downstream.
Meta tiżen die progressiv vs die kompost, ikkunsidra dan: għodda kompost tiswa inqas u tibni aktar malajr, u tipproduċi partijiet aktar ċatti għax kollox jiġri f'daqqa waħda. Madankollu, imut kompost jikkonċentraw it-tagħbija kollha tat-tqattigħ f'żona żgħira, li tillimita kemm il-ġeometrija tal-parti tista 'tkun kumplessa qabel is-sezzjonijiet tad-die jsiru rqaq wisq u fraġli.
- Uża die sempliċimeta l-volum tal-produzzjoni huwa baxx, il-ġeometrija tal-parti teħtieġ biss operazzjoni waħda, jew ir-restrizzjonijiet tal-baġit jeskludu għodda kumplessa.
- Uża die kompostmeta l-parti tkun relattivament ċatta, teħtieġ toqba stretta-sa-eżattezza tarf, u taħdem f'volumi medji għal għoljin fejn il-veloċità taċ-ċiklu hija importanti.
Disinn Progressiv ta' Die għal Produzzjoni ta'-Volum Għoli
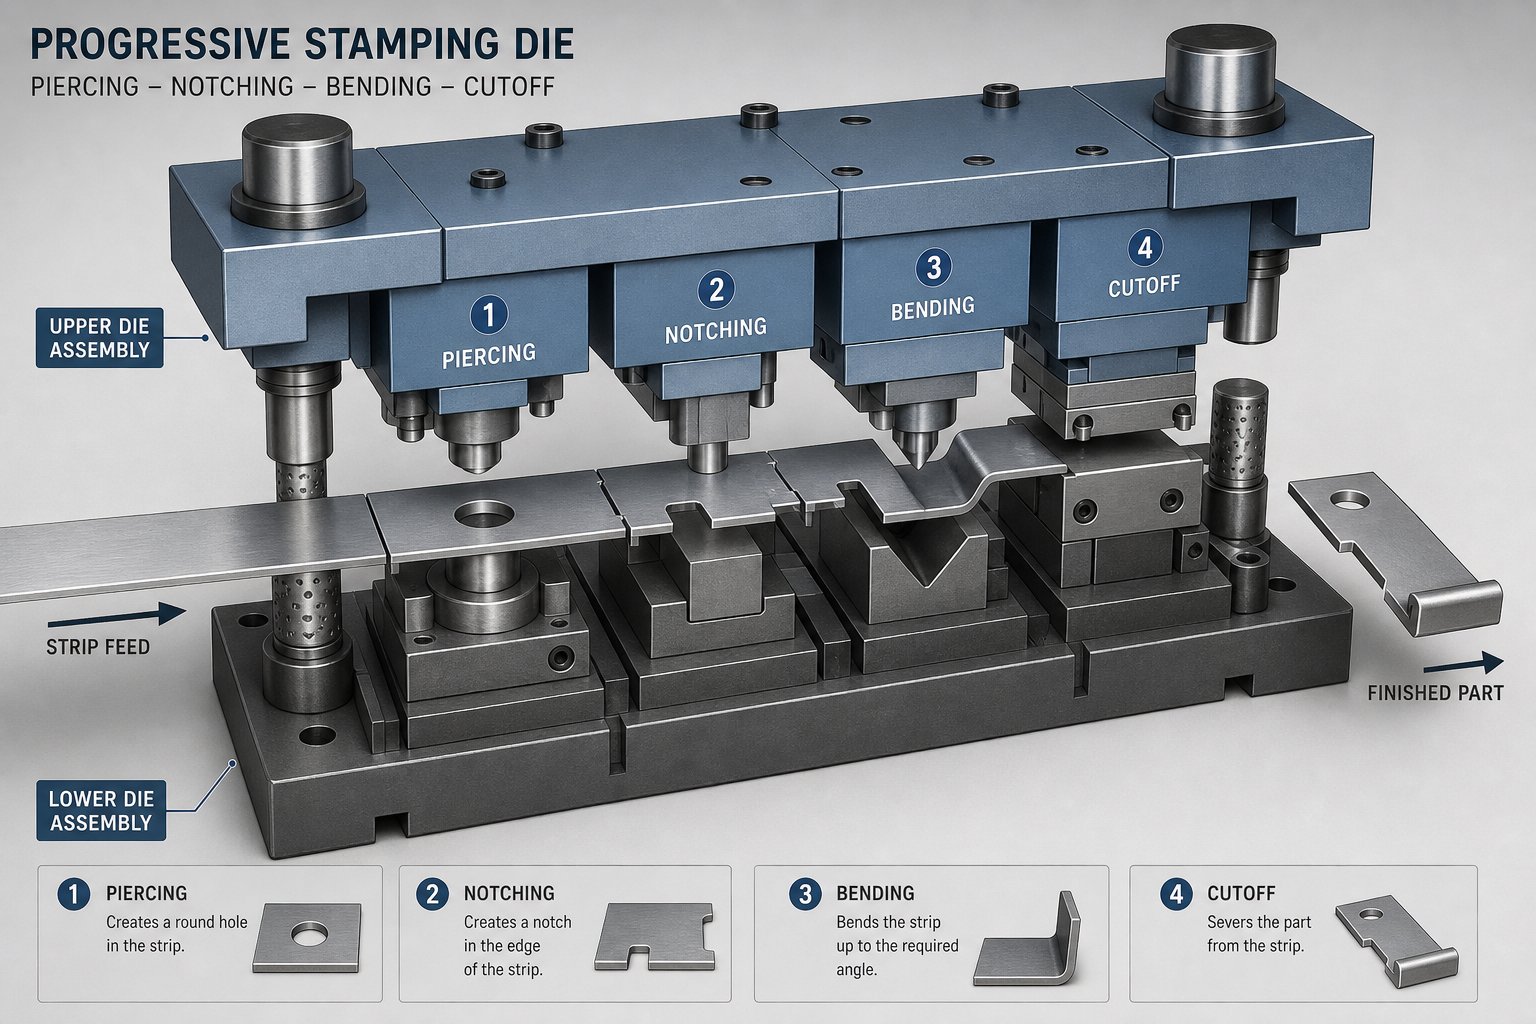
Dies progressivi huma ż-żwiemel tal-ħidma wara l-ittimbrar ta'-volum għoli. Immaġina kolja tal-metall tmigħ minn die bi stazzjonijiet multipli rranġati f'sekwenza. F'kull stazzjon, tiżdied karatteristika differenti: toqba ippanċjata hawn, talja maqtugħa hemm, liwja ffurmata fil-waqfa li jmiss, u qtugħ finali fl-aħħar stazzjon li jifred il-parti lesta mill-istrixxa tal-ġarr.
L-istrixxa tavvanza żift wieħed għal kull stroke ta 'l-istampa, għalhekk kull ċiklu jaħdem simultanjament fuq partijiet multipli fi stadji differenti ta' tlestija. Din il-produzzjoni li tikkoinċidi hija dik li tagħmel imut progressiv daqshekk mgħaġġel. Huma l-għażla standard għal programm tal-istampar tal-karozzi jew kwalunkwe applikazzjoni fejn mijiet ta 'eluf (jew miljuni) ta' partijiet għandhom iżommu tolleranzi stretti fil-veloċità.
Vantaġġi ewlenin jinkludu ruttam minimu meta t-tqassim tal-istrixxa huwa ottimizzat, spejjeż tax-xogħol baxxi peress li t-tmigħ tal-coil huwa awtomatizzat, u l-abbiltà li tgħaqqad it-tqattigħ, il-formazzjoni u l-liwi fi proċess wieħed kontinwu. Il-kompromess huwa spiża ogħla bil-quddiem tal-għodda u ħinijiet itwal għad-disinn u l-kostruzzjoni. Imut progressivi wkoll mhumiex adattati tajjeb għal operazzjonijiet ta 'ġbid fil-fond minħabba li l-parti tibqa' mwaħħla mal-istrixxa matul il-proċess kollu.
Die ta 'trasferiment issolvi dik il-limitazzjoni. Fl-ittimbrar tad-die tat-trasferiment, il-vojt huwa separat mill-istrixxa fl-ewwel stazzjon u mbagħad ittrasportat mekkanikament permezz ta 'stadji ta' formazzjoni sussegwenti permezz ta 'swaba' jew binarji. Dan l-approċċ huwa ideali għal partijiet akbar jew -ġeometriji miġbuda fil-fond bħal tazzi, qxur, u housings fejn il-materjal irid jiċċirkola liberament mingħajr ir-restrizzjoni ta' strixxa tal-ġarr. Aħseb housings tal-muturi, pannelli strutturali kbar, jew kompartimenti ċilindriċi. Die ta' trasferiment għal partijiet kbar joffri l-flessibilità ta' multi-stazzjoni ta' għodda progressiva mingħajr ir-restrizzjonijiet ġeometriċi.
Għażla tat-Tip ta' Die it-Tajjeb għall-Applikazzjoni Tiegħek
L-għażla bejn dawn l-għażliet taqa 'għal erba' varjabbli: ġeometrija tal-parti, volum tal-produzzjoni, tip ta 'materjal, u tolleranzi meħtieġa. It-tabella hawn taħt tipprovdi qafas ta' deċiżjoni f'daqqa t'għajn.
| Tip Die | Volum tal-Produzzjoni | Parti Kumplessità | Tolleranza Tipika | Spiża Relattiva tal-Għodda | Ħin taċ-Ċomb |
|---|---|---|---|---|---|
| Sempliċi Die | Baxx għal medju | Karatteristika waħda-, ġeometrija bażika | Standard (±0.1 mm tipiku) | Baxx | Qasir |
| Die kompost | Medju għal għoli | Partijiet ċatti, toqob multipli/trims | Issikkat (±0.05 mm toqba-sa-tarf) | Moderat | Moderat |
| Die Progressiv | Għoli għal għoli ħafna | Multi-karatteristika, qatgħa/liwja/forma magħquda | Issikkat (±0.05 mm li jista' jintlaħaq) | Għoli | Twil |
| Trasferiment Die | Medju għal għoli | Forom 3D kbar jew profondi- | Moderat għal strett | Għoli | Twil |
Washer ċatt b'żewġ toqob? Die kompost iġibha jsir ekonomikament. Terminal żgħir tal-konnettur li jaħdem b'600 strokes kull minuta? Għodda progressiva hija r-risposta ċara. Tarka tal-karozzi miġbuda-fond li mhux se tidħol fuq strixxa tal-ġarr? Dak hu t-trasferiment die territorju.
It-tip ta' materjal jinfluwenza wkoll id-deċiżjoni. Azzar ħoxnin u ta' saħħa-għoli jiġġeneraw forzi tat-tqattigħ ogħla li jistgħu jenfasizzaw sezzjonijiet ta' die komposti rqaq, u jimbuttaw l-għażla lejn layouts progressivi fejn it-tagħbijiet huma mqassma madwar l-istazzjonijiet. Bil-maqlub, ligi irqaq tar-ram jew tal-aluminju b'formabilità tajba jiftħu aktar għażliet fit-tipi kollha ta 'die.
L-għażla tas-serraturi tat-tip die dritt fl-istruttura tal-ispiża tal-proġett u l-limitu tal-kwalità. Iżda l-isfida reali tal-inġinerija tibda ladarba ssir dik l-għażla: id-determinazzjoni tal-ispazji, il-forzi, u l-parametri speċifiċi tal-materjal-li jikkontrollaw jekk id-die tipproduċix partijiet tajbin jew tiġġenerax ruttam.
Prinċipji tad-Disinn Die Li Jikkontrollaw il-Kwalità tal-Parti
It-tip die jistabbilixxi l-arkitettura. Il-parametri tad-disinn ġewwa dik l-arkitettura jiddeterminaw jekk il-partijiet joħorġux nodfa jew jispiċċawx fil-kontenitur tar-ruttam. It-tneħħija, il-forza u l-imġieba tal-materjal huma t-tliet pilastri li jżommu kull operazzjoni ta 'ittimbrar ta' suċċess, u li jġibu xi waħda minnhom kaskati żbaljati f'fallimenti ta 'kwalità li l-ebda ammont ta' aġġustament downstream ma jista 'jiffissa bis-sħiħ.
Punch-biex-Elezzjoni ta' Die u Kontroll ta' Burr
Il-kalkolu tat-tneħħija tal-punch to die huwa l-aktar deċiżjoni waħda konsegwenzjali fi kwalunkwe operazzjoni ta 'qtugħ. It-tneħħija hija d-distakk bejn it-tarf tat-tqattigħ tal-punch u t-tarf tat-tqattigħ tal-buttuna tad-die, espress bħala perċentwal tal-ħxuna tal-materjal għal kull naħa. Dak id-dettall "per naħa" huwa importanti: jekk tispeċifika 10% clearance fuq materjal ta '1.0 mm, għandek bżonn 0.1 mm ta' spazju fuq kull naħa tal-punch, mhux 0.1 mm totali.
It-tneħħija xierqa tallinja l-pjani tal-ksur fil-parti ta 'fuq u t'isfel tal-biċċa tax-xogħol sabiex jiltaqgħu b'mod nadif, u jipproduċu tarf imqatta' b'burr minimu u ħajja massima tad-die.
Meta t-tneħħija hija stretta wisq, iż-żoni tal-ksur jitilfu lil xulxin u tifforma faxxa ta 'shear sekondarja, li toħloq truf mhux maħduma, sħana eċċessiva u xedd ta' punch aċċellerat. Wisq maħlul, u l-materjal jirrollja fil-vojt qabel ma jinqasam, u jħalli burrs tqal u profil tarf irrumblat li jonqos milli jilħaq l-ispeċifikazzjonijiet dimensjonali. Jew l-estrem iqassar il-ħajja tad-die u jgħolli l-ispiża għal kull-parti.
Il-tneħħija standard rakkomandatahija bejn wieħed u ieħor 10% tal-ħxuna tal-materjal għal kull naħa bħala punt tat-tluq ġenerali. Madankollu, il-prattika moderna tissuġġerixxi li l-ispazji fil-medda ta' 11-20% jistgħu jnaqqsu konsiderevolment it-tensjoni tal-għodda waqt it-titqib u jestendu l-ħajja operattiva. Materjali aktar iebsa, ta' reżistenza għat-tensjoni ogħla-esiġew tneħħija akbar, filwaqt li materjali aktar artab u applikazzjonijiet ta' preċiżjoni jitolbu lakuni aktar stretti.
Hawnhekk hawn il-proċedura-pass-pass biex tiddetermina l-approvazzjoni tiegħek:
- Identifika l-materjal tal-biċċa tax-xogħol u fittex is-saħħa tat-tensjoni jew il-kategorija tal-materjal tagħha f'tabella ta 'referenza ta' clearance standard.
- Kejjel jew ikkonferma l-ħxuna tal-istokk tal-materjal li għandu jinqata '.
- Iddetermina l-perċentwali ta' spazju rrakkomandat għal kull naħa abbażi tat-tip ta' materjal (irreferi t-tabella tal-fornitur tal-għodda tiegħek jew il-manwal tal-inġinerija applikabbli).
- Immoltiplika l-ħxuna tal-istokk bil-perċentwali tal-clearance biex tikseb il-valur tal-clearance għal kull-ġenb f'unitajiet ta' tul.
- Applika din l-ispazju fuq iż-żewġ naħat meta d-daqs tal-ftuħ tad-die tiegħek relattiv għall-punch. Għal operazzjonijiet ta 'blanking, il-ftuħ tad-die jaqbel mad-daqs vojt mixtieq, u l-punch huwa taħt id-daqs tad-doppju tat-tneħħija. Għat-toqob tal-ippanċjar, il-punch jaqbel mad-daqs mixtieq tat-toqba, u l-ftuħ tad-die huwa ta 'daqs eċċessiv bid-doppju tal-ispazju.
- Ivverifika l-kundizzjoni tal-għodda, peress li xedd akkumulat fuq tagħmir eżistenti jista 'jeħtieġ aġġustament tal-valur ikkalkulat.
Sfumatura kritika waħda: tneħħija aktar stretta tfisser rekwiżiti ta 'allinjament aktar stretti. Jekk l-istampa jew is-sett tad-die tiegħek ma jistgħux iżommu pożizzjoni fi ħdan il-faxxa ta 'tneħħija, tara burrs irregolari, tixlif prematur tat-tarf, u kwalità ta' qatgħa inkonsistenti madwar il-folja.
Nifhmu Blanking Force u Bend Allowance
Kull operazzjoni tat-tqattigħ titlob biżżejjed tunnellaġġ ta 'l-istampa biex tqatta' l-materjal b'mod nadif. Il-formula tal-forza tal-blanking għall-folja tal-metall issegwi relazzjoni sempliċi: il-forza hija ugwali għall-perimetru maqtugħ immultiplikat bil-ħxuna tal-materjal immultiplikat bis-saħħa tal-qtugħ tal-materjal. Il-valur speċifiku tas-saħħa tal-shear jvarja skont il-liga u t-tempera, għalhekk dejjem referenzja l-folji tad-dejta tal-materjal jew it-tabelli tal-inġinerija aktar milli tassumi numru universali.
Għal profili vojta kumplessi jew mudelli b'ħafna-toqob, somma l-perimetru totali maqtugħ tal-karatteristiċi kollha involuti simultanjament. Dan il-kalkolu tal-forza totali jiddetermina l-ħtieġa ta 'tunnellaġġ minimu ta' l-istampa tiegħek, b'fattur ta 'sigurtà miżjud biex jagħti kont għall-varjabbiltà tal-materjal, it-tpattir ta' l-għodda, u l-effetti tat-tagħbija dinamika.
L-allowance tal-liwja fid-disinn tad-die tindirizza sfida differenti għal kollox. Meta l-folja tal-metall titgħawweġ, il-wiċċ ta 'barra jinfirex u l-wiċċ ta' ġewwa jikkompressa. Xi mkien bejniethom jinsab l-assi newtrali, il-pjan teoretiku li la jiġġebbed u lanqas jikkompressa. L-allowance tal-liwja hija t-tul tal-ark ta 'dak l-assi newtrali, u tiddetermina kemm materjal ċatt jiġi kkunsmat minn kull liwja.
Il-pożizzjoni tal-assi newtrali tiċċaqlaq skont il-proporzjon tar-raġġ tal-liwja minn ġewwa għall-ħxuna tal-materjal, li tinqabad mill-fattur k-. Fattur k-ta' 0.5 ipoġġi l-assi newtrali fiċ-ċentru ġeometriku tal-materjal; fil-prattika, l-assi jiċċaqlaq 'il ġewwa għal liwjiet aktar stretti. Dawn il-valuri huma derivati b'mod empiriku u għandhom jinġibdu minn tabelli validati tal-liwja jew mid-dejta tat-test tal-ħanut tiegħek stess aktar milli preżunti.
Kif il-Proprjetajiet tal-Materjal Formaw id-Deċiżjonijiet tad-Disinn tad-Die
L-azzar ma jaġixxix bħal astrazzjoni tal-ktieb tat-test. Folja tal-metall reali għandha direzzjoni tal-qamħ, ductility varjabbli, u tendenza tedjanti li terġa 'lura wara li tifforma. Kull waħda minn dawn il-proprjetajiet tiddaħħal direttament fl-għażliet tad-disinn tad-die.
Id-direzzjoni tal-qamħ tiddetermina fejn x'aktarx jiffurmaw xquq waqt il-liwi. Liwi mal-qamħ, fejn il-linja tal-liwja timxi paralleli mad-direzzjoni tal-irrumblar, toħloq liwja aktar dgħajfa li hija suxxettibbli għall-qsim fuq ir-raġġ ta 'barra. Liwja madwar il-qamħa tipproduċi liwja aktar b'saħħitha, aktar reżistenti għall-qsim-. KifIl-Fabbrikatur jinnota, ir-raġġi ta 'ġewwa iżgħar jamplifikaw dan ir-riskju b'mod sinifikanti meta jitgħawweġ b'mod parallel mal-qamħ. Materjali fejn id-direzzjoni tal-qamħ taffettwa l-imġieba tal-liwja jissejħu anisotropiċi, filwaqt li dawk mhux affettwati (bħar-ram) huma iżotropiċi. Id-disinjaturi tad-die għandhom jagħtu kont għall-orjentazzjoni vojta relattiva għad-direzzjoni tal-irrumblar tal-coil, speċjalment meta jkunu involuti raġġi stretti.
Il-kumpens tal-ispringback f'die tal-ittimbrar huwa ugwalment kritiku. Kull liwja trid tiftaħ ftit wara li l-punch jinġibed lura minħabba li l-komponent elastiku tal-materjal jirkupra. Materjali ta' saħħa ogħla-reġgħu lura aktar. Id-disinjaturi tad-die jikkumpensaw billi jitgħawweġ iżżejjed, jiddisinjaw l-angolu tad-die ftit wara l-mira sabiex il-parti tirrilassa fis-spec. L-angolu ta 'kumpens eżatt jiddependi fuq it-tip ta' materjal, il-ħxuna, ir-raġġ tal-liwja u l-metodu tal-iffurmar, u huwa għalhekk li l-ittestjar empiriku waqt it-tryout tad-die jibqa 'essenzjali.
Il-limiti tal-formabbiltà jiddefinixxu sa fejn il-materjal jista 'jiġġebbed qabel ma jraqqaq sal-falliment. F'operazzjonijiet ta 'tpinġija, il-limiting draw ratio (LDR) jiddeskrivi d-dijametru vojt massimu li jista' jinġibed f'tazza ta 'dijametru partikolari mingħajr tiċrit. Materjali aktar duttili jippermettu proporzjonijiet ta 'ġbid ogħla. Li jaqbeż l-LDR għal liga partikolari jfisser li d-disinn tad-die għandu jinkorpora stadji multipli ta 'ġbid b'ttemprar intermedju, jew il-ġeometrija tal-parti teħtieġ modifika. Id-daqs tal-qamħ għandu wkoll rwol hawnhekk: materjali ta' ħbub ifjen-reżistu aħjar il-qsim u juru saħħa ta' rendiment aktar konsistenti madwar il-folja.
Dawn ir-realtajiet materjali mhumiex kunsiderazzjonijiet fakultattivi. Huma jsawru valuri ta 'clearance, jiddettaw is-sekwenzjar tal-istazzjon, u jiddeterminaw jekk die jipproduċix partijiet tajbin fuq l-ewwel hit jew jeħtieġx xhur ta' aġġustament frustranti. Is-saff ta 'kumplessità li jmiss jinvolvi l-għażla tal-komponenti fiżiċi u l-azzar tal-għodda li għandhom jgħixu dawn il-forzi fuq miljuni ta' ċikli.
Die Komponenti u Għażla tal-Materjal għall-Inġiniera tal-Għodda
L-awtorizzazzjonijiet u l-forzi jiddefinixxu dak li jrid iwettaq id-die. Komponenti u materjali jiddefinixxu jekk jibqax ħaj biżżejjed biex iwettaqha bi profitt. Die mhix blokka monolitika ta 'l-azzar. Huwa assemblaġġ ta 'partijiet speċjalizzati, kull wieħed magħżul għal rwol mekkaniku speċifiku, kull suġġett għal mudelli distinti ta' xedd, u kull wieħed jeħtieġ deċiżjoni deliberata ta 'għażla ta' materjal. Ara kif il-komponenti u l-funzjonijiet die spjegati f'termini prattiċi jgħaqqdu lura mal-parametri ta 'kwalità koperti hawn fuq.
Komponenti Kritiċi Die u l-Funzjonijiet tagħhom
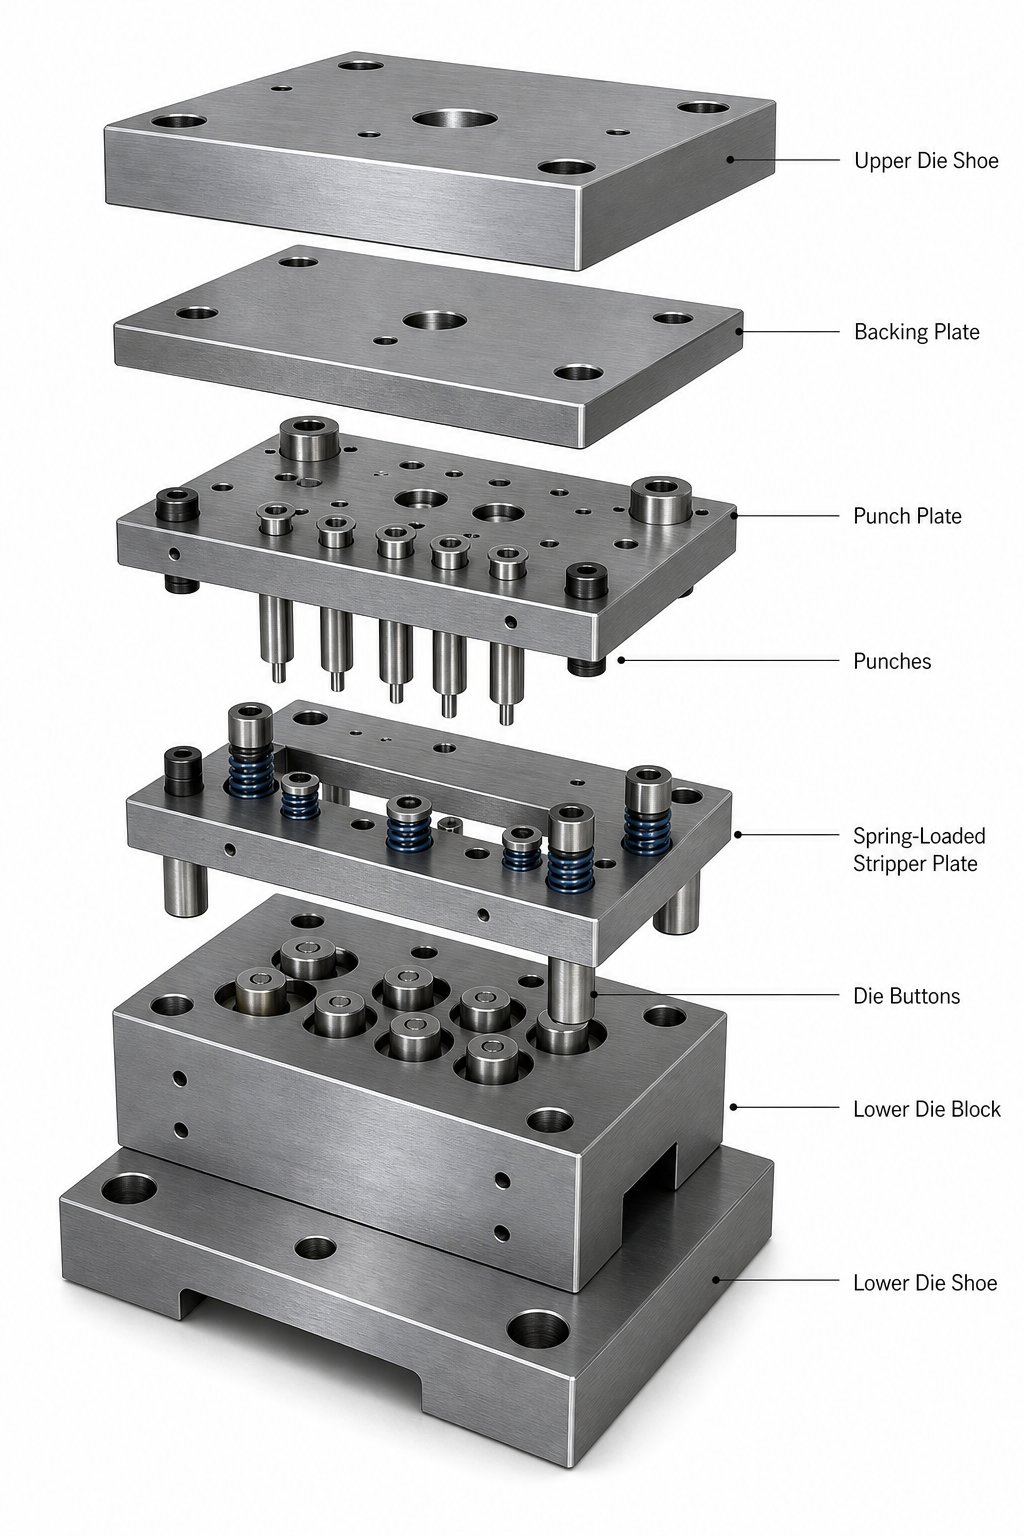
Aħseb f'die tal-ittimbrar bħala li għandha tliet saffi funzjonali: struttura, gwida u elementi ta 'ħidma. Is-saff strutturali jġorr tagħbijiet. Is-saff ta 'gwida jżomm l-allinjament. Is-saff tax-xogħol jikkuntattja l-folja tal-metall u jagħmel it-tqattigħ jew il-formazzjoni attwali.
It-terminoloġija użata hawnhekk issegwi konvenzjonijiet stabbiliti fl-istandards ANSI u ISO għall-għodod tal-istampa, li tiżgura konsistenza mad-dokumentazzjoni tal-industrija u l-katalgi tal-fornituri.
- Żraben die (fuq u t'isfel):Il-pjanċi tal-bażi tqal li jankraw kull ħaġa oħra. Il-boltijiet ta 'isfel taż-żraben mas-sodda ta' l-istampa, iż-żarbun ta 'fuq jeħel mal-muntun. Għandhom jirreżistu d-deflessjoni taħt tunnellaġġ sħiħ mingħajr bidla dimensjonali. Il-materjali huma tipikament azzar tal-karbonju medju (bħal 1045 jew 4140) jew ħadid fondut ta '-kwalità għolja għal settijiet akbar fejn id-damping tal-vibrazzjoni huwa importanti.
- Pjanċi ta' appoġġ:Pjanċi mwebbsa pożizzjonati wara puntelli u buttuni die biex jipprevjenu pressjoni għolja-indentazzjoni f'materjal aktar artab taż-żraben. Huma jinfirxu tagħbijiet ta 'punt konċentrati fuq żona usa'.
- Labar tal-gwida u bushings:Dawn iżommu allinjament preċiż bejn in-nofsijiet tad-die ta 'fuq u t'isfel matul il-puplesija tal-istampa. Assemblaġġi ta 'gwida tal-berings tal-ball-saru l-istandard tal-industrija għal dies progressivi minħabba frizzjoni aktar baxxa u separazzjoni eħfef tad-die, filwaqt li labar tal-frizzjoni sempliċi jibqgħu komuni f'għodda aktar sempliċi.
- Punches:L-għodda maskili tal-qtugħ jew li jiffurmaw. Il-ġeometrija, l-istil tar-ras, u l-grad tal-materjal tagħhom huma speċifiċi għall-applikazzjoni-. Taper lura wara t-tarf tat-tqattigħ inaqqas il-frizzjoni waqt l-irtirar.
- Buttuni die:Il-kontroparti femminili għal kull punch, li tipprovdi t-tarf tat-tqattigħ oppost. It-tneħħija bejn il-punch u l-buttuna hija dak il-parametru kritiku diskuss fit-taqsima preċedenti.
- Labar pilota:Labar tal-lokalizzazzjoni ta' l-imnieħer tal-bullet-li jinżlu f'toqob imtaqqbin qabel biex jirreġistraw l-istrixxa b'mod preċiż f'kull stazzjon tad-die progressiv. Mingħajrhom, żball kumulattiv tal-għalf jeqred l-eżattezza tal-parti fuq stazzjonijiet multipli.
- Lifters:Binarji jew pinnijiet mgħobbija-molla li jgħollu l-istrixxa 'l fuq mill-wiċċ ta' isfel tad-die bejn il-puplesiji, li jippermettu avvanz bla xkiel tal-għalf mingħajr ma jitkaxkru jew jintrabtu fuq id-dettalji tad-die.
Kull komponent għandu jkun daqs, lokalizzat, u materjalment speċifikat bħala parti minn sistema integrata. Punch imwebbes ma jfisser xejn jekk il-pjanċa ta 'wara hija ratba wisq, u l-aħjar kalkolu ta' clearance ifalli jekk il-brilli tal-gwida jippermettu li n-nofsijiet jaqilbu matul il-puplesija.
Għażla tal-Azzar tal-Għodda għal Lonġevità tad-Die
Għażla ta ' l-azzar ta ' l-għodda għall-istampar imut huwa fejn il-ġudizzju ta ' l-inġinerija jaqla ' jżomm tagħha. Int qed tibbilanċja l-ebusija kontra t-toughness, ir-reżistenza għall-ilbies kontra l-ispiża, u l-maknabbiltà kontra l-ħajja tas-servizz. L-ebda grad wieħed ma jirbaħ fuq kull assi, u huwa għalhekk li komponenti differenti fl-istess die spiss jużaw azzar differenti.
Tliet kategoriji wesgħin jiddominaw l-applikazzjonijiet tad-die tal-ittimbrar:
| Kategorija tal-Azzar tal-Għodda | Firxa ta' ebusija (HRC) | Toughness | Ilbes Reżistenza | Applikazzjonijiet Tipiċi Die |
|---|---|---|---|---|
| Azzar li jwebbes l-arja-(eż., A2) | 57-62 | Tajjeb | Moderat għal għoli | Li jiffurmaw puntelli, sezzjonijiet die b'tagħbija ta 'xokk, applikazzjonijiet li jeħtieġu reżistenza għat-tixlif |
| Azzar b'-karbonju għoli-kromju (eż., D2) | 58-62 | Moderat | Għolja ħafna | Puntelli tal-blanking u tat-titqib, buttuni tad-die, applikazzjonijiet ta' qtugħ ta'-tul |
| Azzar ta'-veloċità għolja (eż., M2) | 60-66 | Tajjeb | Għoli | Stazzjonijiet tal-ippanċjar ta'-veloċità għolja fejn l-akkumulazzjoni tas-sħana hija ta' tħassib, operazzjonijiet li jaqbżu l-500 grad fit-tarf tal-qtugħ |
Il-gradi ta'-ebusija ta' l-arja bħal A2 joffru toughness aħjar minn D2, li jagħmluhom bet aktar sigur fejn xokk ta' impatt jew crosssections-rqaq joħolqu riskju ta' tixlif.D2, iż-żiemel tal-ħidma tal--karbonju għoli-kromju, tagħti reżistenza superjuri għall-brix u stabbiltà dimensjonali wara t-trattament bis-sħana, u huwa għalhekk li tiddomina l-operazzjonijiet ta 'blanking u titqib ta' volum-għoli. M2 u azzar b'veloċità għolja-oħra jżommu l-ebusija f'temperaturi elevati, vantaġġ f'dies progressivi ta'-ċikliżmu veloċi fejn is-sħana tal-frizzjoni tkun irattab l-azzar tax-xogħol kiesaħ-konvenzjonali.
Il-varjanti tal-metallurġija tat-trab (PM) ta 'dawn il-gradi joffru strutturi tal-karbur raffinati u uniformi li jtejbu kemm it-toughness kif ukoll ir-reżistenza għall-ilbies fl-istess ħin. Jiswew aktar iżda ħafna drabi jiġġustifikaw il-primjum f'applikazzjonijiet eżiġenti.
Għal stazzjonijiet li jtimbraw materjali li joborxu bħal laminazzjonijiet tal-azzar li ma jissaddadx jew silikon, inserzjonijiet tal-karbur għall-ilbies tad-die jsiru l-unika għażla prattika. Il-karbur tat-tungstenu jagħti ebusija estrema u ħajja għall-ilbies imkejla f'miljuni ta 'hits addizzjonali, iżda t-toughness aktar baxx tiegħu tfisser li teħtieġ appoġġ bir-reqqa. L-inserzjonijiet tal-karbur huma tipikament brazed jew miżmuma mekkanikament f'kontenituri ta 'l-azzar li jassorbu l-impatt, u jipprevjenu l-karbur fraġli milli jkisser taħt tagħbijiet dinamiċi.
Elementi tal-Istruttura Die Li Jikkontrollaw il-Fluss tal-Materjal
Lil hinn mill-komponenti individwali, id-deċiżjonijiet strutturali li jagħmel disinjatur dwar kif dawk il-komponenti jinteraġixxu jiddeterminaw jekk il-materjal jgħaddix bla xkiel jew jiġġammja, jekk il-partijiet jitfgħux b'mod affidabbli jew jeħlu, u jekk id-die taħdem waħedha jew teħtieġx intervent kostanti tal-operatur.
Ikkunsidra l-pjanċa tat-tqaxxir vs deċiżjoni tat-tqaxxir tar-rebbiegħa. Pjanċa tat-tqaxxir fissa tissawwar b'mod riġidu mad-die b'toqob ta 'tneħħija għall-passaġġ tal-punch. Jipprovdi vojt kostanti għall-għalf tal-materjal u jaħdem tajjeb f'applikazzjonijiet sempliċi. Stripper mgħobbi b'molla, b'kuntrast, jiċċaqlaq mad-die ta 'fuq, jagħfas il-materjal ċatt waqt it-tqattigħ u jqaxxar b'mod attiv mill-punch waqt l-irtirar. Għal partijiet li jeħtieġu flatness jew materjali suxxettibbli għal distorsjoni, il-pressjoni kkontrollata tal-istripper tar-rebbiegħa hija essenzjali. Il-kompromess huwa kumplessità miżjuda, manutenzjoni tar-rebbiegħa, u l-ħtieġa li tibbilanċja l-forza tat-tqaxxir kontra d-deformazzjoni tal-materjal.
Il-mekkaniżmi tal-lifter jaqdu rwol importanti qarrieqi. Fl-imut progressiv, l-istrixxa għandha tgħolli b'mod nadif 'l fuq mill-karatteristiċi ffurmati fi stazzjonijiet preċedenti biex tavvanza mingħajr interferenza. Il-lifters mgħobbija-molla jgħollu l-istrixxa għal għoli konsistenti, imma jekk dak l-għoli ma jkunx biżżejjed jew il-molol jiddgħajfu, l-istrixxa taqbad fuq karatteristiċi ta 'qtugħ, li jikkawżaw misfeeds, materjal bokklat, u ħsara progressiva lill-uċuħ tad-die.
Id-disinn tal-talja tal-bypass jindirizza sfida speċifika f'dies progressivi fejn ċerti stazzjonijiet jeħtieġ li jinqabżu waqt il-kamin inizjali jew meta jitmexxew strixxi parzjali. Talja ta 'bypass tipprovdi ġeometrija ta' ħelsien li tipprevjeni interferenza meta materjal jgħaddi minn stazzjon mingħajr ma jinħadem. Huwa dettall tad-disinn sottili li jifred dies li jeħtieġu għaxar minuti għall-ħajt minn dawk li jeħtieġu siegħa.
Dawn l-għażliet strutturali, mill-konfigurazzjoni tal-istripper għall-għoli tal-lifter għall-ġeometrija tal-bypass, jiddeterminaw kollettivament jekk die taħdem b'veloċità sħiħa tal-produzzjoni b'intervent minimu jew issirx sors kroniku ta 'waqfien. Għall-inġiniera tal-għodda li jiffaċċjaw sfidi kumplessi tad-disinn tad-die li jinvolvu l-ottimizzazzjoni tal-fluss tal-materjal, is-sekwenzjar tal-lifter, jew koordinazzjoni ta' bypass multi-station, il-ħidma ma' fornitur li jispeċjalizza f'dawn il-problemi ta' disinn-tqil tista' tikkompressa l-iskedi ta' żmien tal-iżvilupp b'mod sinifikanti.Soluzzjonijiet tad-die tal-ittimbrar tad-dwanaminn sħab b'esperjenza bħal YICHEN joffru għarfien espert profond fl-istruttura tad-die, id-disinn tal-komponenti, u l-inġinerija prattika li żżomm imut progressiv jitmigħ b'mod affidabbli b'veloċità.
Li jkollok il-komponenti u l-materjali dritt jistabbilixxi l-potenzjal tad-die. Ir-realizzazzjoni ta 'dak il-potenzjal teħtieġ li d-disinn jiġi tradott f'tqassim ta' strixxa ottimizzat, fejn it-tbejjit, id-disinn tal-ġarr u t-tqegħid tal-pilota jikkonvertu l-kapaċità teoretika f'effiċjenza materjali attwali.
Ottimizzazzjoni tal-Layout tal-Istrixxa u Utilizzazzjoni tal-Materjal
L-ispiża tal-materja prima tiddomina l-ekonomija tal-ittimbrar. Ir-riċerka turi b'mod konsistenti li l-materjal jista 'jammonta għal sa 75% tal-ispejjeż operattivi totali f'faċilità tal-ittimbrar. Dak in-numru wieħed jispjega għaliex id-disinn tat-tqassim tal-istrixxa għal għodda progressiva tad-die mhux biss eżerċizzju ta 'inġinerija iżda l-lieva primarja għall-kontroll tal-ispiża tal-parti. Ftit punti perċentwali ta 'titjib fl-utilizzazzjoni, flimkien ma' miljuni ta 'hits, jissarrfu fi tfaddil sinifikanti matul il-ħajja tal-produzzjoni ta' die.
Elementi Fundamentali tal-Layout tal-Istrixxa u Strateġija għat-tbejjit
Tqassim ta 'strixxa huwa l-blueprint inġinerija li jiddetta kif il-partijiet huma rranġati, orjentati, u sekwenzati fuq coil kontinwu hekk kif tgħaddi mid-die. Jiddefinixxi l-operat ta 'kull stazzjon, il-materjal li jitħalla bejn il-partijiet, u l-istruttura tal-ġarr li żżomm kollox flimkien. Li jkollok dan id-dritt ifisser li d-die jimxi malajr u dgħif. Tiġi ħażina tfisser li qed tħallas għal ruttam fuq kull puplesija.
L-iżvilupp ta' tqassim ta' strixxi minn ġeometrija vojta jsegwi sekwenza loġika:
- Oħroġ il-profil vojt ċatt mill-ġeometrija tal-parti lesta, billi tagħti kont tal-konċessjonijiet tal-liwja u t-tulijiet żviluppati.
- Iddetermina l-orjentazzjoni vojta ottimali relattiva għad-direzzjoni tal-għalf tal-istrixxa, filwaqt li tqis ir-rekwiżiti tad-direzzjoni tal-qamħ għal kwalunkwe operazzjonijiet ta 'liwi sussegwenti.
- Ikkalkula l-ħxuna minima tal-pont (scrap bridge) bejn blanks maġenb u bejn blanks u truf tal-istrixxi. Regola aċċettata ħafna tużaB=1.25t sa 1.5t, fejn t hija l-ħxuna tal-materjal.
- Stabbilixxi l-wisa 'tal-istrixxa (W=wisa' parzjali + 2B għall-marġini tat-tarf) u l-pitch tal-progressjoni (C=tul tal-parti + B għall-pont inter-parti).
- Irranġa s-sekwenza tal-istazzjon sabiex l-operazzjonijiet tat-tqattigħ, il-formazzjoni u l-liwi jsegwu ordni loġika mingħajr interferenza bejn il-karatteristiċi fi stazzjonijiet li jmissu magħhom.
- Ivverifika li s-sezzjonijiet tal-ġarr jibqgħu b'saħħithom biżżejjed biex jimbuttaw l-istrixxa minn ġol-istazzjonijiet kollha mingħajr qtugħ jew deformazzjoni.
- Ikkalkula l-perċentwal ta 'utilizzazzjoni tal-materjal (żona vojta diviża b'erja ta' strixxa kkunsmata għal kull parti) u erġa orjentazzjoni jew ibejtu jekk taħt il-mira.
L-istrateġija tat-tbejjit hija fejn il-ġeometrija tiltaqa' mal-kreattività. Għal blanks rettangolari sempliċi, tqassim ta' ringiela waħda dritta-taħdem tajjeb. Iżda partijiet b'forma irregolari jibbenefikaw minn nesting angolari, fejn il-vojt ikun imxaqleb biex jintrabat mal-ġirien tiegħu u jikkunsmaw inqas wisa 'ta' strixxa. Xi forom saħansitra jippermettu żewġ-taqsim: l-istrixxa tgħaddi mid-die darba, tinqaleb, u terġa' talimenta biex tittimbra partijiet mill-materjal li jifdal. Kull approċċ jinnegozja tfaddil materjali kontra l-kumplessità tad-die.
- Ġeometrija tal-parti:Forom irregolari jew asimmetriċi ħafna drabi jbejtu b'mod aktar effiċjenti f'angoli aktar milli allinjati mad-direzzjoni tal-għalf.
- Orjentazzjoni tal-qamħ:Jekk il-liwi jseħħ fuq assi kritiku, l-orjentazzjoni tal-vojt fuq l-istrixxa hija ristretta mid-direzzjoni tal-irrumblar tal-coil.
- Rekwiżiti tal-ittimbrar tal-kalkolu tal-pont tar-ruttam:Pontijiet irqaq jiffrankaw il-materjal iżda jirriskjaw li jgħawġu jew iġġammjaw; il-pont minimu għandu jġorr il-vojt b'mod affidabbli mingħajr deformazzjoni.
- Disponibbiltà tal-wisa' tal-istrixxa:Il-wisgħat tal-coil kummerċjali jillimitaw dak li hu fattibbli, għalhekk it-tqassim għandu jallinja mad-dimensjonijiet tal-istokk li jistgħu jinxtraw.
- Spazjar tal-istazzjon tad-die:Kull operazzjoni teħtieġ spazju fiżiku għal punches, molol, u lifters, li tistabbilixxi pitch minimu prattiku irrispettivament mid-daqs vojt.
Disinn ta' Carrier u Tqegħid ta' Pilota
L-istrixxa tal-ġarr hija l-qafas skeletriku li jittrasporta l-biċċa tax-xogħol minn stazzjon għal stazzjon. Għandu jkun iebes biżżejjed biex jirreżisti l-buckling taħt forzi tal-għalf iżda flessibbli biżżejjed biex jakkomoda operazzjonijiet ta 'formazzjoni fejn il-materjal jiġbed vertikalment 'il bogħod mill-pjan tal-istrixxa.
Żewġ tipi ta 'trasportatur jimmaniġġjaw sitwazzjonijiet differenti. Trasportatur solidu jaħdem għal partijiet ċatti fejn l-istrixxa tibqa 'livellata matul il-proċess kollu. Trasportatur tal-web stretch jinkorpora qatgħat jew ħoloq imqiegħda strateġikament li jippermettu lit-trasportatur flex meta stazzjon jiġbed materjal 'l isfel waqt it-tpinġija jew il-formazzjoni. Mingħajr dik il-flessibilità inġinerija, it-trasportatur tiċrit jew iż-żift tal-istrixxa jgħawweġ, u jeqred ir-reġistrazzjoni f'kull stazzjon downstream.
It-tqegħid ta 'toqba pilota f'die progressiva huwa dak li jżomm kollox allinjat. It-toqob tal-pilota jittaqqbu fl-ewwel stazzjon, u l-brilli pilota b'imnieħer tal-balal f'kull stazzjon sussegwenti jingaġġaw dawk it-toqob biex jikkoreġu kwalunkwe ineżattezza minuri tal-għalf qabel ma tagħlaq l-istampa. Kwistjonijiet ta 'tqegħid: il-piloti għandhom joqogħdu fil-web tal-ġarr fejn il-materjal huwa stabbli u ċatt, 'il bogħod minn karatteristiċi ffurmati li jistgħu jgħawġu l-ġeometrija tat-toqob. L-ispazjar tagħhom b'mod konsistenti f'kull pitch jiżgura żball kumulattiv qatt ma jibni lil hinn mit-tolleranza.
Massimizzazzjoni tal-Użu tal-Materjal fid-Disinn tad-Die
L-użu tal-materjal fl-ittimbrar huwa mkejjel bħala l-proporzjon taż-żona vojta użabbli għall-erja totali tal-istrixxa kkunsmata għal kull ċiklu. Il-parametri referenzjarji tal-industrija jimmiraw 'il fuq minn 75%, iżdastudji dwar ittimbrar progressiv tad-diejiżvelaw li t-tqassim konvenzjonali ħafna drabi jipproduċu rati ta 'scrap li jvarjaw minn 16% sa 60%, b'potenzjal medju ta' tfaddil bejn 28% u 41% li jista 'jintlaħaq permezz ta' arranġamenti ta 'komponenti ddisinjati mill-ġdid.
Bidliet żgħar fl-orjentazzjoni vojta jistgħu jipproduċu gwadann ta 'utilizzazzjoni ta' daqs kbir. Ir-riċerka dwar l-algoritmi tat-tbejjit ibbażati fuq is-somma ta' Minkowski-turi li anke aġġustamenti angolari frazzjonali għall-pożizzjoni ta' parti fuq l-istrixxa jistgħu jbiddlu l-utilizzazzjoni b'diversi punti perċentwali. Għal programmi ta'-volum għoli li jtimbraw miljuni ta' partijiet kull sena, dak ir-raffinament ġeometriku jnaqqas direttament ix-xiri tal-coil u l-ispejjeż tal-immaniġġjar tar-ruttam.
Għodod CAD moderni b'moduli ta 'tqassim ta' strixxi parametriċi jħallu lid-disinjaturi jittestjaw għexieren ta 'orjentazzjonijiet u konfigurazzjonijiet ta' nesting malajr, u jqabblu perċentwali ta 'utilizzazzjoni qabel ma jimpenjaw ruħhom li jmutu l-kostruzzjoni. Din l-iterazzjoni virtwali tissostitwixxi l-prova manwali-u-iżball ta' għexieren ta' snin li għaddew, fejn l-esperjenza ta' disinjatur kienet l-unika magna ta' ottimizzazzjoni disponibbli.
It-tqassim tal-istrixxa jissakkar fl-ispiża tal-materjal għal kull parti. Iżda jiddefinixxi wkoll xi ħaġa ugwalment konsegwenzjali: is-sekwenza fiżika ta 'operazzjonijiet li d-die trid tesegwixxi, li mbagħad tiddetta kollox dwar il-proċess ta' manifattura li ġġib dik id-die minn mudell CAD għal azzar imwebbes fuq sodda tal-istampa.
Die Making Practice Mid-Disinn Permezz Tryout
Tqassim ta 'strixxa fuq l-iskrin u die mwebbsa fi stampa huma separati minn ġimgħat ta' manifattura ta 'preċiżjoni, kull pass jibni fuq l-aħħar b'tolleranzi li ma jħallu l-ebda lok għal suppożizzjonijiet. Il-proċess tat-teħid tad-die pass pass jittrasforma l-ġeometrija CAD f'azzar fiżiku permezz ta 'sekwenza fejn l-ordni hija importanti daqs il-kwalità tal-eżekuzzjoni. Aqbeż pass, għaġġel trattament tas-sħana, jew itħan qabel ma ttaffi l-istress-, u l-għodda lesta tħallas għaliha f'instabilità dimensjonali kull darba li l-istampa tiċċirkola.
Mill-Mudell CAD għal Komponenti Die Lesti
Immaġina die progressiv b'għoxrin punch, tmien buttuni die, żewġ pjanċi tat-tqaxxir, u għexieren ta 'komponenti ta' appoġġ. Kull wieħed isegwi triq tal-manifattura ddettata mill-ġeometrija, il-materjal u l-funzjoni tiegħu. Hawn il-fluss tax-xogħol tipiku minn stokk mhux maħdum sa die immuntat:
- Akkwist ta 'materjal u magni mhux maħduma:Il-blokki tal-azzar tal-għodda huma isserrat għal dimensjonijiet ta 'daqs eċċessiv. It-tħin CNC ineħħi l-materjal bl-ingrossa għal qrib -forma netta, u jħalli stokk tat-tħin u tal-irfinar fuq l-uċuħ kritiċi kollha (tipikament 0.25-0.50 mm kull naħa).
- It-tnaqqis tal-istress:Il-blanks mhux maħduma-maknajati jgħaddu minn eżenzjoni mill-istress biex jistabbilizzaw it-tensjonijiet interni maħluqa waqt it-tħin. Dan jipprevjeni t-tgħawwiġ waqt it-trattament tas-sħana sussegwenti.
- Trattament bis-sħana:Il-komponenti huma mwebbsa u ttemprati għall-ebusija fil-mira tagħhom. Is-sekwenzjar huwa importanti: it-trattament bis-sħana jiġri qabel il-magni tal-finitura finali minħabba li l-proċess jintroduċi bidliet dimensjonali. It-tpinġijiet tat-tempra doppji jew tripli jgħinu biex jistabbilizzaw il-mikrostruttura u jnaqqsu l-austenite miżmuma.
- Temm it-tħin:Grinders tal-wiċċ iġibu uċuħ ċatti għal dimensjonijiet finali u paralleliżmu. It-tħin ċilindriku jimmaniġġja komponenti tondi bħal pinnijiet ta 'gwida u bushings. L-uċuħ kritiċi kollha tal-immuntar jiksbu flatness fi ħdan mikroni.
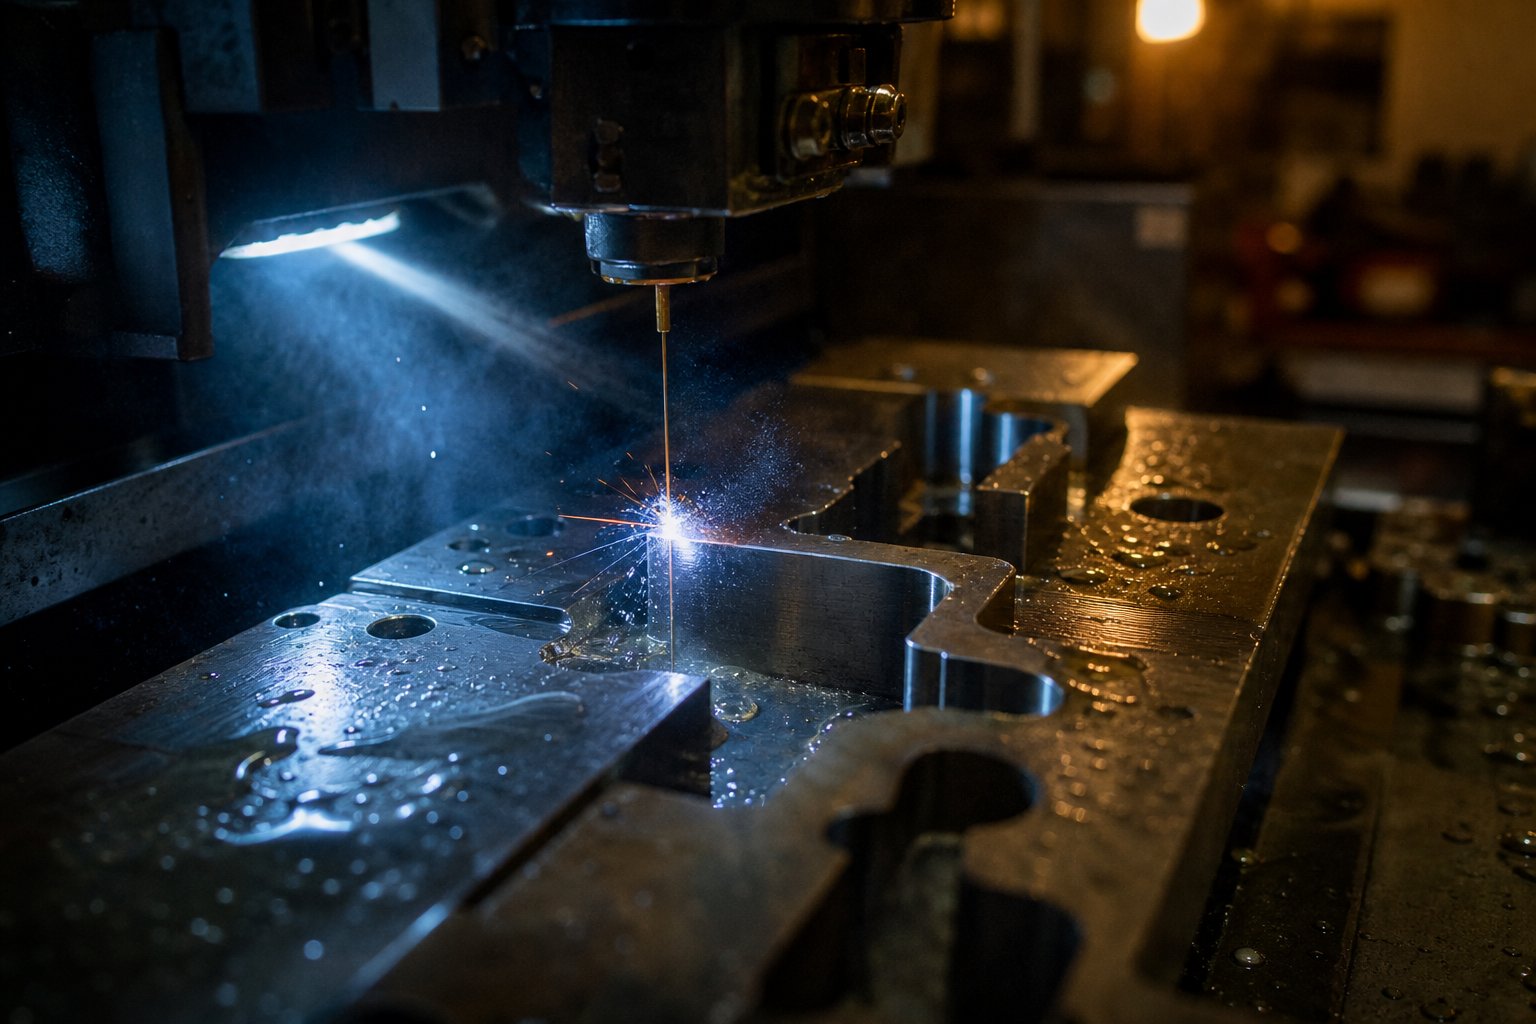
- EDM tal-wajer għal profili ta 'preċiżjoni:Fetħiet kumplessi tad-die, profili punch, u ġeometriji irregolari jinqatgħu bl-użu ta 'magni ta' skarigu elettriku tal-wajer. Il-wajer jinħaraq permezz ta 'azzar imwebbes mingħajr forza mekkanika, u jipproduċi profili preċiżi għal 0.0002 pulzieri (5 mikroni) totali bl-ebda distorsjoni taż-żona affettwata tas-sħana-.
- Operazzjonijiet tal-irfinar:Illustrar, lapping, jew imsin ta 'uċuħ li jiffurmaw kritiċi u raġġi ta' ġibda. Il-finitura tal-wiċċ taffettwa direttament il-fluss tal-materjal waqt l-operazzjonijiet tal-iffurmar.
- Assemblaġġ u twaħħil:Il-komponenti huma mmuntati fiż-żraben tad-die. It-toqob tal-pinnijiet tal-kavilji huma reamed, il-puntelli jitwaħħlu mal-retainers, u l-ispazji kollha huma vverifikati kontra l-ispeċifikazzjonijiet tad-disinn.
- Die spotting:Id-die immuntata titqiegħed fi stampa ta 'spotting biex tivverifika l-mudelli ta' kuntatt u tagħlaq għoli qabel ma tiċċaqlaq għal stampa ta 'produzzjoni.
Wajer EDM għall-ittimbrar die komponenti jistħoqqilha enfasi speċjali. KifGwida teknika tal-KMM Groupdettalji, din it-teknoloġija tippermetti lid-disinjaturi jipproduċu aktar dies kompatti b'inqas stazzjonijiet u presses iżgħar billi jisfruttaw is-saħħa għolja taċ-ċrieki ta' sezzjonijiet ta' die ta'-biċċa waħda. It-teknika "punch from die", fejn il-bugħarwien mill-ftuħ tad-die isir il-punch innifsu, jiżgura allinjament perfett bejn il-komponenti tat-tgħammir. Minħabba li l-qtugħ tal-wajer iseħħ wara t-trattament bis-sħana, m'hemm l-ebda bidla metallurġika fil-wiċċ imnaqqar, u telimina d-distorsjoni li tikkomprometti l-ispazji li ħdimt tant diffiċli biex tikkalkula.
Id-disinn speċifikament għall-EDM tal-wajer jeħtieġ attenzjoni għat-tqegħid tat-toqba tal-bidu, raġġi minimi tal-kantunieri (li jistgħu jinkisbu sa 0.002 pulzieri/50.8 mikron b'wajer fin), u angoli ta 'ħelsien taper. Tolleranza ġenerali ta 'plus jew minus 0.0005 pulzieri (12.7 mikron) hija standard, b'valuri aktar stretti li jistgħu jinkisbu permezz ta' qatgħat skim bi spiża addizzjonali. Dawn il-kapaċitajiet jagħmlu l-EDM tal-wajer indispensabbli għall-ittimbrar tal-metall die fejn l-eżattezza tal-profil tikkontrolla direttament il-kwalità tal-parti.
Speċifikazzjonijiet tal-Istampa Li Jrażżnu d-Disinn tad-Die
Hawn xi ħaġa li disinjaturi apprendisti jitgħallmu l-mod iebes: l-istampa mhix sors ta 'forza ġenerika. Id-dimensjonijiet fiżiċi u l-karatteristiċi mekkaniċi tiegħu jimponu konfini iebsa fuq kull deċiżjoni tad-disinn tad-die, u dawk ir-restrizzjonijiet għandhom jiġu indirizzati mill-ewwel jum, mhux skoperti waqt l-installazzjoni.
Erba 'speċifikazzjonijiet tal-istampa jiffurmaw id-disinn tad-die l-aktar direttament:
- Kapaċità ta' tunnellaġġ:Il-forza totali tat-tqattigħ u l-iffurmar ikkalkulata waqt id-disinn għandha taqa 'taħt il-kapaċità nominali tal-istampa, tipikament b'marġni ta' sigurtà ta '20-30%. Li taqbeż il-kapaċità tirriskja ħsara fil-qafas tal-istampa, qsim tad-die, u kundizzjonijiet perikolużi ta 'tagħbija żejda.
- Daqs tas-sodda:Il-footprint tad-die (qisien taż-żarbun) għandhom fiżikament joqogħdu fi ħdan il-bolster tal-istampa. Għal trasferiment imut, is-sodda għandha takkomoda l-istazzjonijiet kollha flimkien ma 'clearance għas-swaba tat-trasferiment u t-tneħħija tar-ruttam.
- Tul tal-puplesija:Il-vjaġġ vertikali totali tal-muntun għandu jaqbeż ir-rekwiżit tal-għoli miftuħ tad-die. Dan ifisser spazju biżżejjed biex jitimgħu materjal, jerfgħu l-partijiet iffurmati, u jiġbed lura l-puntelli kollha mingħajr interferenza. Il-puplesiji qosra jillimitaw il-fond tal-formazzjoni u l-għoli tal-lift tal-istrixxa.
- Għoli tal-għeluq:Id-distanza mill-wiċċ tal-boster sal-wiċċ tal-muntun fiċ-ċentru mejjet tal-qiegħ. L-għoli magħluq tad-die immuntat għandu jaqbel mal-firxa tal-għoli magħluqa tal-istampa (aġġustabbli fil-limiti). Die ddisinjat għoli wisq jew qasir wisq għall-istampa disponibbli sempliċement mhux se jaħdem.
Id-disinn tad-die tat-trasferiment jintroduċi restrizzjonijiet addizzjonali. Kif innutat fiKopertura tal-Fabbrikanti ta' operazzjonijiet ta' trasferiment, id-disinjaturi għandhom jagħtu kont tat-tul taż-żift tas-sistema ta 'trasferiment (minimu u massimu), it-tul tal-morsa, l-għoli tal-lift, u l-mogħdija tar-ritorn tas-swaba' tat-trasferiment matul l-istampa downstroke. Jekk in-numru ta 'stazzjonijiet meħtieġa mmultiplikat bit-tul taż-żift jaqbeż il-kapaċità tas-sodda tal-istampa, il-proġett jeħtieġ stampa akbar jew approċċ ta' manifattura fundamentalment differenti.
Disinjaturi die b'esperjenza jitolbu speċifikazzjonijiet ta 'l-istampa kompluti qabel ma jpinġu linja waħda. Tunnellaġġ, daqs tas-sodda, puplesija, għoli ta 'għeluq, puplesiji kull minuta, postijiet tal-ftuħ tar-ruttam, dimensjonijiet tat-twieqi għall-għalf tal-coil: dawn kollha jiddaħħlu fid-disinn bħala parametri fissi aktar milli afterthoughts.
Die Tryout u l-Arti tal-Aġġustament Prattiku
Die tryout huwa fejn id-disinn teoretiku jiltaqa 'mġiba materjali reali, u t-tnejn rarament jaqblu perfettament fuq l-ewwel tentattiv. Anke b'softwer ta 'simulazzjoni li jiffurmaw, varjabbli bħall-frizzjoni, id-deflessjoni tal-istampa, l-akkumulazzjoni tas-sħana, u l-proprjetajiet attwali tal-materjal (versus specs nominali) joħolqu lakuni bejn ir-riżultati previsti u osservati.
Il-proċedura tat-tryout u l-aġġustament tad-die tipikament issegwi dan il-mudell: id-die immuntata tidħol fl-istampa tat-tryout, hits inizjali jsiru b'tunnellaġġ u veloċità mnaqqsa, u l-partijiet li jirriżultaw huma mkejla kontra speċifikazzjonijiet. Devjazzjonijiet mill-mira jikkawżaw proċess dijanjostiku li jaħdem lura minn sintomu għal kawża.
Die spotting u t-tqabbil-blu huma tekniki fundamentali f'din il-fażi. Id-diemaker japplika saff irqiq ta 'bluing ta' l-inġinier (blu Prussjan) għal uċuħ li jiffurmaw, jagħlaq id-die fuq materjal, u jeżamina l-mudell ta 'kuntatt li jirriżulta. Żoni li juru trasferiment blu tqil jindikaw spots għoljin li jkollhom pressjoni eċċessiva. Żoni mingħajr trasferiment jiżvelaw spots baxxi fejn id-die mhux qed tikkuntattja l-materjal. Id-diemaker imbagħad idejn-jwaħħal dawn l-uċuħ, itaffi l-punti għoljin u jibni żoni baxxi sakemm il-mudell tal-kuntatt ikun uniformi fir-reġjuni kollha li jiffurmaw.
Il-kumpens ta 'springback huwa spiss l-akbar sfida ta' prova għall-istazzjonijiet tal-liwi u l-iffurmar. Art Hedrick, xjenzat veteran tal-mewt, jenfasizza li d-disinjaturi għandhom jiffokaw fuq il-prevenzjoni tar-rimar aktar milli l-korrezzjoni, u li bidliet sinifikanti fis-severità tar-razza jikkawżaw il-partijiet biex jitgħawweġ. Waqt it-tryout, jekk parti flanged tinfetaħ lil hinn mit-tolleranza, il-korrezzjoni tista 'tinvolvi li żżid l-angolu ta' overbend, iżżid stazzjon ta 'restrike, jew timmodifika l-ġeometrija tax-xoffa tat-tpinġija biex terġa' tqassam it-tensjoni b'mod aktar uniformi.
L-aġġustamenti tal-fluss tal-materjal jirrappreżentaw riżoluzzjoni oħra ta' prova komuni. Għal operazzjonijiet ta' tpinġija, id-diemaker iqabbel it-tpinġija attwali-f'kejl madwar il-perimetru vojt ma' tbassir ta' simulazzjoni. Jekk ir-rapport tal-formabilità juri 35 mm ta 'fluss 'il ġewwa f'żona partikolari iżda d-die tipproduċi biss 30 mm, l-għodda teħtieġ modifika biex tikseb dak 5 mm addizzjonali ta' fluss, kemm jekk permezz ta 'bidliet fir-raġġ, tibdil ta' żibeġ tal-ġbid, jew aġġustament tal-pressjoni tal-holder vojt.
Tliet strateġiji prattiċi jnaqqsu t-tul tal-prova b'mod sinifikanti:
- Uża materjal attwali għall-prova:Ittestja t-tensjoni tal-istokk tal-prova-biex tikkonferma l-proprjetajiet mekkaniċi tagħha jaqblu mal-inputs tas-simulazzjoni. Id-diskrepanzi bejn il-proprjetajiet nominali u attwali jispjegaw il-biċċa l-kbira tas-sorpriżi tal-ewwel-hit.
- Oħloq rapport tal-formabbiltà:Iddokumenta l-parametri tas-simulazzjoni inklużi l-koeffiċjenti tal-frizzjoni, il-pressjonijiet ta' żamma, id-dimensjonijiet vojta, u t-tlugħ imbassar-f'kejl sabiex it-tekniku tat-tryout ikollu miri konkreti li jaqblu.
- Ikkontrolla l-fluss tal-metall bil-ġeometrija, mhux forza:Iġbed żibeġ u raġġi jipprovdu kontroll tal-fluss konsistenti u ripetibbli. Li tiddependi biss fuq il-pressjoni tad-detentur vojta biex tirrestrinġi l-materjal toħloq sensittività għall-varjazzjoni tal-materjal u l-instabilità tal-proċess.
Die li joħroġ mit-tryout li jipproduċi partijiet tajbin huwa lest għall-validazzjoni tal-produzzjoni. Iżda "lest għall-produzzjoni" ma jfissirx "taħdem għal dejjem mingħajr attenzjoni." Il-forzi, it-temperaturi u ċ-ċikliżmu ripetittiv li jipproduċu l-partijiet jipproduċu wkoll xedd, u l-ġestjoni ta 'dak l-ilbies huwa dak li jifred die li jaħdem bi qligħ għal snin minn wieħed li jsir uġigħ ta' ras ta 'manutenzjoni kronika fi żmien xhur.
Manutenzjoni tad-Die u Soluzzjoni ta' Problemi ta' Produzzjoni
Die li joħroġ mit-tryout li jmexxi partijiet nodfa wera d-disinn tiegħu. Jekk għadux jaħdem nadif wara 500,000 hit jiddependi kompletament fuq id-dixxiplina tal-manutenzjoni. Għodod miżmuma ħażin ma jipproduċix biss partijiet ħżiena; jagħmel ħsara lill-preses, iweġġa' lill-operaturi, u jibdel investiment fl-għodda ta' sitt-figuri f'ċentru ta' spejjeż rikorrenti. Id-differenza bejn skeda ta' manutenzjoni tad-die tal-ittimbrar li taħdem u waħda li teżisti biss fuq il-karta hija mkejla f'rati ta' ruttam, waqfien mhux ippjanat, u spiża għal kull-parti.
Hawn il-verità skomda: il-biċċa l-kbira tal-ħwienet bit-tikketta "manutenzjoni tad-die" fil-fatt imexxu programmi ta 'tiswija tad-die. Bħala espert die tal-ittimbrarJirrimarka Art Hedrick, Jekk l-attivitajiet ta 'kuljum tiegħek jinkludu l-iffissar ta' pads miksura, l-iwweldjar ta 'sezzjonijiet bil-ħsara wara li l-kavilji jaqgħu barra, jew it-tħaffir ta' partijiet ġġarraf minn draw dies, dik hija tiswija, mhux manutenzjoni. Manutenzjoni preventiva vera tindirizza oġġetti li jeħtieġu attenzjoni regolari irrispettivament minn kemm id-die ġiet maħduma tajjeb.
Skedi ta' Manutenzjoni Preventiva għal Produzzjoni Dies
Programm ta' manutenzjoni funzjonali jimxi fuq intervalli definiti marbuta ma' għadd ta' puplesija aktar milli dati kalendarji. Die li jmexxi 200 strokes fil-minuta jakkumula l-ilbies ferm aktar malajr minn ċikliżmu wieħed f'40 SPM, għalhekk l-iskedi bbażati fuq il-ħin-jitilfu kompletament il-punt. Track hits, u ibni spezzjoni tiegħek u tragwardji tas-servizz madwar volum ta 'produzzjoni attwali.
Kull die li jirritorna mill-produzzjoni għandu jgħaddi minn dawn il-punti ta 'kontroll ta' spezzjoni qabel ma tmur lura fuq l-ixkaffa:
- Iċċekkja l-qfieli kollha għall-issikkar; fittex labar tal-kavilji maħlula jew neqsin li jistgħu jippermettu ċaqliq tas-sezzjoni.
- Spezzjona t-truf tat-tqattigħ għal tixlif, matt, jew qsim. Kejjel l-għoli tal-burr fuq l-aħħar partijiet prodotti biex tivvaluta l-urġenza tas-sann.
- Eżamina molol għal xquq tal-għeja jew sett (kompressjoni permanenti). Ibdel kwalunkwe molol li joqrob lejn it-tmiem tal-ħajja taċ-ċiklu nominali tagħhom.
- Spezzjona l-pjanċi tal-ilbies, l-uċuħ tal-kam, u r-raġġi li jiffurmaw għall-ġlir jew il-ġbir tal-materjal. Erġa' itħan u erġa' waħħal kif meħtieġ.
- Naddaf id-debris kollha inklużi slugs, slivers, u l-akkumulazzjoni tal-lubrikant minn kull kavità u toqba ta 'tneħħija.
- Illubrikha l-uċuħ kollha tat-tgħammir tad-die, il-brilli tal-gwida, u l-mekkaniżmi tal-kam.
- Ivverifika li l-ilqugħ tas-sigurtà kollha jkunu f'posthom u li huma funzjonali.
- Nixxef id-die sewwa biex tevita l-formazzjoni tas-sadid waqt il-ħażna.
- Ikkonferma li l-puntelli kollha tat-tqattigħ huma siguri fir-retainers tagħhom mingħajr ebda looseness rotazzjonali.
L-intervalli ta 'sann ivarjaw skond il-materjal u t-talbiet tal-produzzjoni, iżda linja gwida prattika hija li tiffoka qabel ma l-burrs jaqbżu l-ispeċifikazzjoni massima permissibbli tal-parti. L-istennija sakemm l-operaturi jilmentaw ifisser li d-die diġà ilha tipproduċi partijiet marġinali jew rifjutati għal xi żmien. Sann proattiv, ikkawżat minn miri tal-għadd tal-puplesija vvalidati kontra data storika tal-kejl tal-burr, iżomm il-partijiet fl-ispeċifikazzjoni b'mod konsistenti.
Meta s-sann, l-għażla tar-rota tat-tħin hija importanti aktar milli jirrealizzaw ħafna mill-ħwienet. Azzar tal-għodda bħal D2 u metalli trab fihom pools ta 'karbur iebes li jirreżistu r-roti konvenzjonali. Rota li titgħabba minflok ma tkisser liberament tiġġenera sħana eċċessiva, li tista' ttaffi, issaħħan-tiċċekkja, jew tkisser is-sezzjoni stess li qed tipprova tirrestawra. Uża likwidu li jkessaħ l-għargħar, ikkonsulta l-fornitur tal-brix tiegħek għal roti ta' materjal-imqabbla, u itħan angoli ta' shear li jibbilanċjaw il-forzi tat-tqattigħ madwar is-sezzjoni tad-die biex iżommu l-allinjament tal-punch-ma-buttuni.
Issolvi l-problemi Burrs u Drift Dimensjonali
Meta l-partijiet jibdew jonqsu mill-ispezzjoni, is-sintomu jindika l-kawża jekk taf taqrah. Issolvi l-problemi tal-formazzjoni tal-burr fl-ittimbrar, per eżempju, kważi dejjem traċċi lura għad-degradazzjoni tal-clearance. Punches u buttuni jilbsu progressivament, u jżidu d-distakk effettiv bejniethom. Dak id-distakk dejjem jikber ifisser li l-materjal jinxtorob aktar fiż-żona ta 'tneħħija qabel ma jinqasam, u jipproduċi burrs itqal fuq kull hit suċċessiv.
Drift dimensjonali jirrakkonta storja differenti. Meta l-postijiet tat-toqob jew id-dimensjonijiet tal-profili jinbidlu gradwalment matul ġirja ta' produzzjoni, il-kawża ewlenija hija tipikament allinjament ħażin ikkawżat mill-ilbies-: il-brilli tal-gwida jinħallux, is-sezzjonijiet tad-die ċaqliq fuq kavilji li jintlibsu, jew ir-retainers tal-punch jitilfu l-qabda. Xiftijiet dimensjonali f'daqqa, għall-kuntrarju, jissuġġerixxu ħsara mekkanika bħal kavilja miksura, sezzjoni die maqsuma, jew munzell shim spostat.
Il-kawżi u s-soluzzjonijiet tal-ġbid ta 'slug jistħoqqilhom attenzjoni partikolari minħabba li slug miġbud wieħed li jinġarr permezz ta' die progressiv jista 'jagħmel ħsara lil kull stazzjon downstream f'daqqa waħda. Slugs jeħel mal-uċuħ punch minħabba bwiet vakwu maħluqa mill-kurvatura slug, clearances kbar tat-tqattigħ li jeliminaw l-istampa-effett ta 'ritenzjoni tajbin, punches magnetized mit-tħin tal-wiċċ, jew ejectors tar-rebbiegħa fatigued li m'għadhomx jimbuttaw il-balel ħielsa. Kontromiżuri effettivi jinkludu ventilazzjoni ta 'toqob ta' l-arja żgħar permezz ta 'ċentri ta' punch biex ikissru l-vakwu, bl-użu ta 'buttuni ta' reverse-taper die li jżommu slugs f'kompressjoni, installazzjoni ta 'molla-ejectors mgħobbija, demagnetizing tal-komponenti kollha wara t-tħin, u tnaqqis tal-viskożità tal-lubrikant f'żoni problematiċi.
It-tabella li ġejja timmappa l-aktar sintomi ta’ produzzjoni komuni għall-kawżi ewlenin u l-azzjonijiet korrettivi probabbli tagħhom:
| Sintomu | Kawża Għerq Probabbli | Azzjoni Korrettiva |
|---|---|---|
| Burrs eċċessivi jew li qed jikbru | Ilbes tal-punch/buttun li jżid it-tneħħija effettiva | Itfa t-truf tat-tqattigħ; ivverifika l-clearance u reset jekk lil hinn mit-tolleranza |
| Burrs fuq naħa waħda biss | Punch-biex-allinjament ħażin (il-gwida tal-ilbies, sezzjonijiet laxki) | Iċċekkja labar tal-gwida/boxxli għal xedd; spezzjona l-kavilji u ssikka mill-ġdid is-sezzjonijiet tad-die |
| Drift dimensjonali gradwali | Ilbes fuq komponenti ta 'gwida, labar pilota, jew karatteristiċi ta' lokalizzazzjoni | Ibdel il-piloti li jintlibsu; Gwidi ta' rebush; jivverifika l-eżattezza tar-reġistrazzjoni tal-istrixxa |
| Ċaqliq dimensjonali f'daqqa | Dowel miksur, sezzjoni maqsuma, jew komponent spostat | Żarma u spezzjona; ibdel komponenti falluti; jivverifika l-għoli die shut |
| Slug tiġbed fuq strixxa | Vakwu, clearance eċċessiv, manjetiżmu, jew ejectors dgħajfa | Punches tal-vent; jinstallaw buttuni ta' żamma; demagnetize; ibdel il-molol ejector |
| Tkissir prematur tal-punch | Shear load eċċessiv, allinjament ħażin, rinforz insuffiċjenti, jew grad tal-azzar mhux korrett | Ivverifika l-allinjament; iċċekkja l-ebusija tal-pjanċa ta 'wara; tevalwa l-għażla tal-azzar; żid angolu ta 'shear |
| Strixxa misfeed jew bokkla | Molol tal-lifter dgħajfa jew miksura; debris fil-mogħdija tal-għalf; ħin mhux korrett tar-rilaxx tal-għalf | Ibdel il-molol tal-lifter; die nadif; aġġusta l-ħin tal-għalf tal-istampa u l-angolu tar-rilaxx |
L-approċċ dijanjostiku huwa sempliċi: osserva s-sintomu, identifika jekk deherx gradwalment jew f'daqqa, sib fejn iseħħ id-difett fuq il-parti jew strixxa, u traċċa lura minn dak il-post sal-komponent tad-die responsabbli. Bidu gradwali tfisser xedd. Bidu f'daqqa tfisser falliment. Il-post fuq il-parti tindika direttament l-istazzjon jew il-komponent involut.
L-estensjoni tad-Die Life Permezz tad-Disinn u t-Trattament tal-wiċċ
Manutenzjoni reattiva żżomm die taħdem. Strateġiji proattivi jestendu l-intervall bejn kull servizz, u jtejbu kif testendi l-ħajja tad-die tal-ittimbrar ferm lil hinn mill-aspettattivi tal-linja bażi. Tliet approċċi jagħtu riżultati li jistgħu jitkejlu:
Trattamenti tal-wiċċ u kisiżid barriera reżistenti għall-ilbies-mingħajr ma tbiddel il-ġeometrija tal-komponent.Kisjiet PVD (Deposizzjoni Fiżika tal-Fwar).iddepożita films ultra-rqaq (tipikament 1-5 mikroni) ta' materjali bħal TiN, TiCN, jew AlTiN fuq komponenti tad-die mwebbsa. Dawn il-kisi jtejbu l-ebusija tal-wiċċ għal 3000+ HV, inaqqsu l-frizzjoni u t-tagħqid, u jirreżistu d-degradazzjoni termali. Minħabba li l-films huma konformi u estremament irqaq, ma jaffettwawx it-tolleranzi dimensjonali jew it-tolleranzi ta' punch-to-distanza tal-mewt. Kisjiet ibbażati fuq l-AlTiN- huma partikolarment effettivi għal punches progressivi tad-die li jaħdmu azzar b'saħħa għolja, filwaqt li TiCN inaqqas l-użu tal-kolla u l-ġbir tal-materjal fl-istazzjonijiet tal-iffurmar. Ħafna ħwienet jerġgħu jkissru l-puntelli u l-buttuni wara kull ċiklu ta 'regrind biex jirrestawraw ir-reżistenza għall-ilbies bi spiża minima.
Modifiki tad-disinnli jnaqqsu l-konċentrazzjoni tal-istress jestendu l-ħajja tal-komponent fis-sors. Iż-żieda ta 'raġġi akbar għall-ispallejn tal-punch, l-inkorporazzjoni ta' angoli ta 'shear xierqa biex titnaqqas il-forza massima tat-tqattigħ, u l-ispeċifikazzjoni ta' ħxuna trasversali-adegwata għal punch irqaq kollha jipprevjenu l-kundizzjonijiet li jikkawżaw falliment prematur. Xi drabi l-itwal-sann li jdum għal problema ta' ksur kroniku ma jkunx azzar aħjar jew sann aktar frekwenti. Huwa tfassil mill-ġdid tal-komponent biex jelimina l-riser tal-istress li jibqa 'jikkawżah.
Titjib tal-materjalgħal stazzjonijiet ta 'xedd kroniku bidla l-ekonomija. Is-sostituzzjoni ta' punch D2 li teħtieġ sann kull 50,000 hit b'karbur-verżjoni mdaħħla li ddum 500,000 hit tiswa aktar bil-quddiem iżda telimina disa' ċikli ta' sann u l-perijodi ta' waqfien assoċjati. Id-deċiżjoni tiġi għall-volum tal-produzzjoni: programmi ta'-volum għoli jiġġustifikaw materjali premium minħabba li l-ispiża tal-manutenzjoni għal kull-parti tonqos anke hekk kif l-investiment fl-għodda jogħla.
Id-dixxiplina tal-manutenzjoni, il-ħila tas-soluzzjoni tal-problemi, u l-istrateġiji tal--estensjoni tal-ħajja flimkien jiddeterminaw jekk die tal-ittimbrar jagħtix ir-ROI iddisinjat tiegħu jew ineħħix ir-riżorsi tul il-ħajja tal-produzzjoni tiegħu. Dawn il-kapaċitajiet jiżvelaw ukoll ħafna dwar l-organizzazzjonijiet li jibnu u jappoġġaw l-għodda tal-ittimbrar, li huwa preċiżament dak li huwa importanti meta jiġi evalwat sieħeb tad-disinn tad-die għal programmi kumplessi, ta'-volum għoli.
Għażla ta' Imsieħeb tad-Disinn tad-Die għal Proġetti tal-Ittimbrar Kumpless
Iż-żamma ta' die fil-produzzjoni hija sfida waħda. Id-disinn u l-bini tiegħu b'mod korrett fl-ewwel lok huwa ieħor, u għal programmi kumplessi b'tolleranzi stretti, layouts progressivi multi-stazzjonijiet, jew rekwiżiti esiġenti tal-fluss tal-materjal, dik l-isfida ħafna drabi taqbeż dak li tim tal-inġinerija wieħed jista' jimmaniġġja waħdu. Li tkun taf kif tagħżel sieħeb tad-disinn tad-die isir importanti daqs li tkun taf id-disinn tad-die innifsu.
Evalwazzjoni ta' Imsieħeb tad-Disinn tad-Die għal Proġetti Kumplessi
Ħanut die kompetenti jista 'magni komponenti biex jistampaw. Wieħed eċċezzjonali jistaqsi l-istampar qabel ma jaqta 'l-azzar. Id-differenza tidher f'għodda li taħdem b'veloċità mingħajr aġġustament kroniku kontra għodda li taħdem fuq il-karta iżda tiġġieledek fil-produzzjoni. Dak li jifred it-tnejn?
Fittex imsieħba li juru profondità ġenwina f'dawn l-oqsma:
- Kompetenza tal-istruttura tad-die:Jistgħu jispjegaw għaliex għażlu konfigurazzjoni speċifika tal-istripper, għoli tal-lifter, jew ġeometrija tal-talja tal-bypass għall-applikazzjoni tiegħek? Imsieħba li default għall-istess arkitettura die irrispettivament mill-kumplessità tal-parti huma bandiera ħamra.
- Padrunanza tal-kontroll tal-clearance u tal-burr:Jottimizzaw it-tneħħija tal-punch-għa-die bbażat fuq il-materjal attwali tiegħek, il-ħxuna, u r-rekwiżiti tal-kwalità tat-tarf, jew japplikaw persentaġġ ġeneriku madwar il-bord?
- Problema tal-fluss tal-materjal{0}}soluzzjoni:Għall-istazzjonijiet tal-iffurmar u t-tpinġija, jistgħu juru esperjenza fil-ġestjoni tal-ġbid-in, li jikkontrollaw it-tendenza tat-tikmix, u jikkumpensaw għal springback permezz tal-ġeometrija aktar milli forza bruta?
- Kapaċità ta'-għodda interna:Fornituri b'-inġinerija interna u manifattura ta' għodda jistgħu jtenni aktar malajr, iżommu komunikazzjoni aktar stretta bejn l-intenzjoni tad-disinn u l-eżekuzzjoni tal--shop-floor, u jsolvu kwistjonijiet ta' prova mingħajr dewmien ta' handoff bejn organizzazzjonijiet separati.
- Iterazzjoni tad-disinn kollaborattiv:L-aqwa sħab jittrattaw lit-tim tal-inġinerija tiegħek bħala kollaboraturi, mhux ordnijiet-. Huma jimbuttaw lura fuq karatteristiċi li se jikkawżaw uġigħ ta 'ras fil-produzzjoni, jissuġġerixxu alternattivi li jnaqqsu l-ispiża, u jaqsmu r-riżultati tas-simulazzjoni qabel ma jimpenjaw ruħhom għall-azzar.
- Esperjenza ppruvata fl-industrija:Staqsi għal eżempji speċifiċi ta’ dies li bnew għal ġeometriji, materjali u volumi simili ta’ partijiet. Esperjenza mat-tip ta 'applikazzjoni tiegħek, kemm jekk strutturali tal-karozzi, konnettur elettriku, jew akkomodazzjoni tal-apparat, tnaqqas il-kurva tat-tagħlim li inkella tilgħab waqt it-tryout tiegħek.
Kapaċitajiet ewlenin li għandek tfittex f'Soluzzjonijiet Die Custom
Is-servizzi tal-inġinerija tal-ittimbrar kumplessi jmorru lil hinn mill-bini ta 'dak li tispeċifika. Il-valur reali jidher meta sieħeb jidentifika problemi li għadek ma rajtx: tqassim ta 'strixxa li jaħli materjal, sekwenza ta' stazzjon li toħloq stress bla bżonn fuq nsejjes tal-ġarr, jew raġġ ta 'formazzjoni li se jiġġenera qsim fil-materjal tal-produzzjoni li huwa aktar diffiċli mill-ispeċifikazzjoni nominali.
Meta tevalwa soluzzjonijiet tad-die tal-ittimbrar apposta, ipprijoritizza lill-fornituri li joffru appoġġ minn tarf-sa-mill-kunċett sal-validazzjoni tal-produzzjoni.YICHENjagħti eżempju ta' dan il-mudell, billi jgħaqqad inġiniera tal-għodda biex jiddisinjaw-kompetenza qawwija li tkopri l-istruttura tad-die, l-ispeċifikazzjoni tal-komponenti, id-disinn tal-punch u l-lifter, il-ġeometrija tal-talja tal-bypass, l-ottimizzazzjoni tal-kontroll tal-burr, u l-inġinerija tal-fluss tal-materjal. L-enfasi tagħhom fuq l-aspetti ta' inġinerija-intensivi tal-iżvilupp tad-die jagħmilhom tajbin għal programmi fejn l-għodda tal-katalgu standard ma tibqax qasira u s-soluzzjoni tal-problemi personalizzati-issuq ir-riżultat.
Lil hinn minn kwalunkwe fornitur wieħed, uża dawn il-kriterji ta' evalwazzjoni tal-fornitur tad-die bħala lista ta' kontroll prattika qabel ma timpenja ruħha għal sħubija:
- Itlob referenzi minn proġetti b'rekwiżiti ta' kumplessità, materjal u volum komparabbli.
- Staqsi dwar il-proċess tat-tryout tagħhom: jimxu l-ewwel-partijiet fuq il-preses tagħhom stess qabel ma jintbagħtu, jew l-istampa tal-produzzjoni tiegħek issir il-pjattaforma tat-tryout?
- Ikkonferma tagħmir u faċilitajiet ta 'kwalità inklużi EDM tal-wajer, ċentri ta' magni CNC, tħin tal-wiċċ, u trattament tas-sħana fid-dar jew imsieħba kwalifikati għat-trattament tas-sħana.
- Evalwa r-rispons matul il-fażi tal-kwotazzjoni. Sieħeb bil-mod biex jirrispondi qabel ma jkollu flusek rari jħaffef wara.
- Ivverifika jekk joffrux appoġġ kontinwu għall-manutenzjoni tad-die jew ftehimiet ta 'servizz tul il-ħajja li jipproteġu l-investiment fl-għodda tiegħek wara t-tnedija tal-produzzjoni.
Id-dixxiplini koperti f'din il-gwida, mill-kalkoli tal-clearance u l-ottimizzazzjoni tat-tqassim tal-istrixxi għall-aġġustament tat-tryout u l-manutenzjoni preventiva, jirrappreżentaw il-bażi tal-għarfien li sieħeb die tiegħek għandu juri b'mod fluwenti. Fornitur li jifhem dawn il-prinċipji fil-fond se jibni għodda li taħdem itwal bejn l-intervalli tas-servizz, jipproduċi partijiet aktar nodfa mill-ewwel hit, u jadatta b'mod aktar grazzjuż meta r-rekwiżiti tal-materjal jew tal-volum jinbidlu f'nofs-programm. Dak huwa r-ritorn fuq l-għażla ta 'sieħeb aktar milli sempliċement bejjiegħ.
L-Ittimbrar tal-Folja tal-Metall Dies Id-Disinn u l-Prattika ta 'Die Making FAQ
1. X'inhi d-differenza bejn die progressiv u die kompost?
Die kompost iwettaq operazzjonijiet multipli tat-tqattigħ simultanjament fi stazzjon wieħed waqt daqqa ta' stampa waħda, u jipproduċi partijiet ċatti b'eżattezza eċċellenti ta' toqba-sa-tarf. Die progressiv juża stazzjonijiet multipli rranġati f'sekwenza, bl-istrixxa tavvanza żift wieħed għal kull stroke sabiex kull ċiklu jaħdem fuq diversi partijiet fi stadji differenti ta 'tlestija. Dies progressivi jimmaniġġjaw kumplessità ta 'parti akbar inkluż qtugħ, liwi u formazzjoni magħquda, filwaqt li dies komposti joffru spiża aktar baxxa tal-għodda u flatness aħjar tal-parti għal ġeometriji aktar sempliċi. Agħżel għodda komposta għal partijiet ċatti ta' volum medju-li jeħtieġu tolleranzi pożizzjonali stretti, u għodda progressiva għal partijiet b'ħafna-volumi b'ħafna-karatteristiċi li jeħtieġu tmigħ ta' coil awtomatizzat.
2. Kif tikkalkula punch-biex-die clearance għall-ittimbrar tal-folja tal-metall?
It-tneħħija tal-punch-sa-die hija kkalkulata bħala perċentwal tal-ħxuna tal-materjal għal kull naħa. Il-punt tat-tluq standard huwa bejn wieħed u ieħor 10% għal kull naħa, għalkemm il-prattika moderna ħafna drabi tuża 11-20% biex tnaqqas ir-razza tal-għodda u testendi l-ħajja tad-die. Il-proċedura tinvolvi l-identifikazzjoni tal-materjal tal-biċċa tax-xogħol, tikkonferma l-ħxuna tal-istokk, tfittex il-perċentwali ta 'clearance rakkomandata minn tabelli ta' referenza tal-inġinerija bbażati fuq it-tip ta 'materjal u s-saħħa tat-tensjoni, imbagħad timmultiplika l-ħxuna b'dak il-perċentwali biex tikseb clearance għal kull naħa. Għall-blanking, il-ftuħ tad-die jaqbel mad-daqs vojt mixtieq filwaqt li l-punch huwa taħt id-daqs tad-doppju tal-ispazju. Għall-ippanċjar tat-toqob, il-punch jaqbel mad-daqs mixtieq tat-toqba filwaqt li l-ftuħ tad-die huwa ta 'daqs eċċessiv bid-doppju tal-ispazju. Materjali aktar iebsa jeħtieġu spazju usa ', filwaqt li materjali aktar artab u xogħol ta' preċiżjoni jitolbu lakuni aktar stretti.
3. X'jikkawża l-formazzjoni ta 'burr fl-istampar imut u kif tirranġaha?
Il-formazzjoni ta' burr tirriżulta primarjament minn tneħħija ta' punch-to-degradata kkawżata minn xedd progressiv tat-tarf. Hekk kif jilbsu l-puntelli u l-buttuni, id-distakk effettiv bejniethom jiżdied, li jippermetti li l-materjal jirrombla aktar fiż-żona ta 'tneħħija qabel ma jinqasam, li jipproduċi burrs itqal b'kull hit suċċessiv. Burrs ta'-naħa waħda jindikaw punch-biex-allinjament ħażin tad-die minn labar tal-gwida milbusa jew sezzjonijiet ta' die maħlula. Azzjonijiet korrettivi jinkludu l-sann tat-truf tat-tqattigħ qabel burrs jaqbżu l-ispeċifikazzjoni permissibbli tal-parti, il-verifika u l-issettjar mill-ġdid tal-clearance jekk tkun marret lil hinn mit-tolleranza, il-kontroll tal-pinnijiet tal-gwida u l-boxxli għal xedd, u l-ispezzjoni tal-kavilji biex jiġi żgurat li s-sezzjonijiet tad-die jibqgħu jinsabu sew. Sann proattiv ikkawżat minn miri tal-għadd tal-puplesija aktar milli spezzjoni viżwali jipprevjeni ġirjiet estiżi ta 'partijiet marġinali.
4. Liema azzar tal-għodda huwa l-aħjar għall-ittimbrar ta 'puntelli u buttuni tad-die?
L-aħjar azzar tal-għodda jiddependi fuq l-applikazzjoni speċifika. D2 (kromju għoli-karbonju għoli-) jiddomina l-blanking u t-titqib ta' volum-għoli għaliex joffri reżistenza superjuri għall-brix u stabbiltà dimensjonali wara t-trattament bis-sħana. A2 (ebusija ta' l-arja-) jipprovdi toughness aħjar minn D2, li jagħmilha preferibbli fejn xokk ta' impatt jew crosssections irqaq- joħolqu riskju ta' tixlif, bħall-iffurmar ta' puntelli taħt tagħbijiet dinamiċi. M2 (azzar b'veloċità għolja-) iżomm l-ebusija f'temperaturi elevati, vantaġġ f'dies progressivi ta'-ċikliżmu veloċi fejn is-sħana ta' frizzjoni tkun irattab l-azzar tax-xogħol kiesaħ-konvenzjonali. Għal stazzjonijiet li jtimbraw materjali li joborxu bħall-laminazzjonijiet tal-azzar li ma jissaddadx jew tas-silikon, l-inserzjonijiet tal-karbur tat-tungstenu jagħtu ħajja ta 'xedd estrema mkejla f'miljuni ta' hits addizzjonali. Il-varjanti tal-metallurġija tat-trab ta 'dawn il-gradi joffru toughness mtejba u reżistenza għall-ilbies fl-istess ħin permezz ta' strutturi tal-karbur raffinati.
5. Kif tagħżel sieħeb affidabbli tad-disinn tad-die għal proġetti ta 'ttimbrar kumplessi?
Evalwa l-imsieħba potenzjali dwar l-għarfien espert tal-istruttura tad-die, il-ħakma tal-kontroll tal-ħruġ u l-burr, il-kapaċità ta'-soluzzjoni tal-problemi tal-fluss tal-materjal, u l--kapaċità interna ta' teħid ta' għodda. Imsieħeb b'saħħtu jistaqsi d-disinn tiegħek qabel ma jaqta' l-azzar, jottimizza l-ispazju bbażat fuq il-materjal attwali u r-rekwiżiti tal-kwalità tat-tarf aktar milli perċentwali ġeneriċi, u juri esperjenza ta' ġestjoni ta' draw-in u springback permezz tal-ġeometrija. Fornituri bħal YICHEN jispeċjalizzaw fl-isfidi tad-disinn-die tal-ittimbrar qawwi li jkopru l-istruttura tad-die, l-ispeċifikazzjoni tal-komponenti, id-disinn tal-lifter, il-ġeometrija tal-talja tal-bypass, u l-inġinerija tal-fluss tal-materjal. Kriterji ta' evalwazzjoni ewlenin jinkludu li jitolbu referenzi minn proġetti komparabbli, li jikkonfermaw jekk jaħdmux l-ewwel -partijiet fuq il-preses tagħhom stess, jivverifikaw tagħmir ta 'kwalità bħal wire EDM u magni CNC, u jivvalutaw ir-rispons matul il-fażi tal-kwotazzjoni.


