


X'inhu l-Ittimbrar tad-Die tat-Trasferiment Manwali u Għaliex Jgħodd
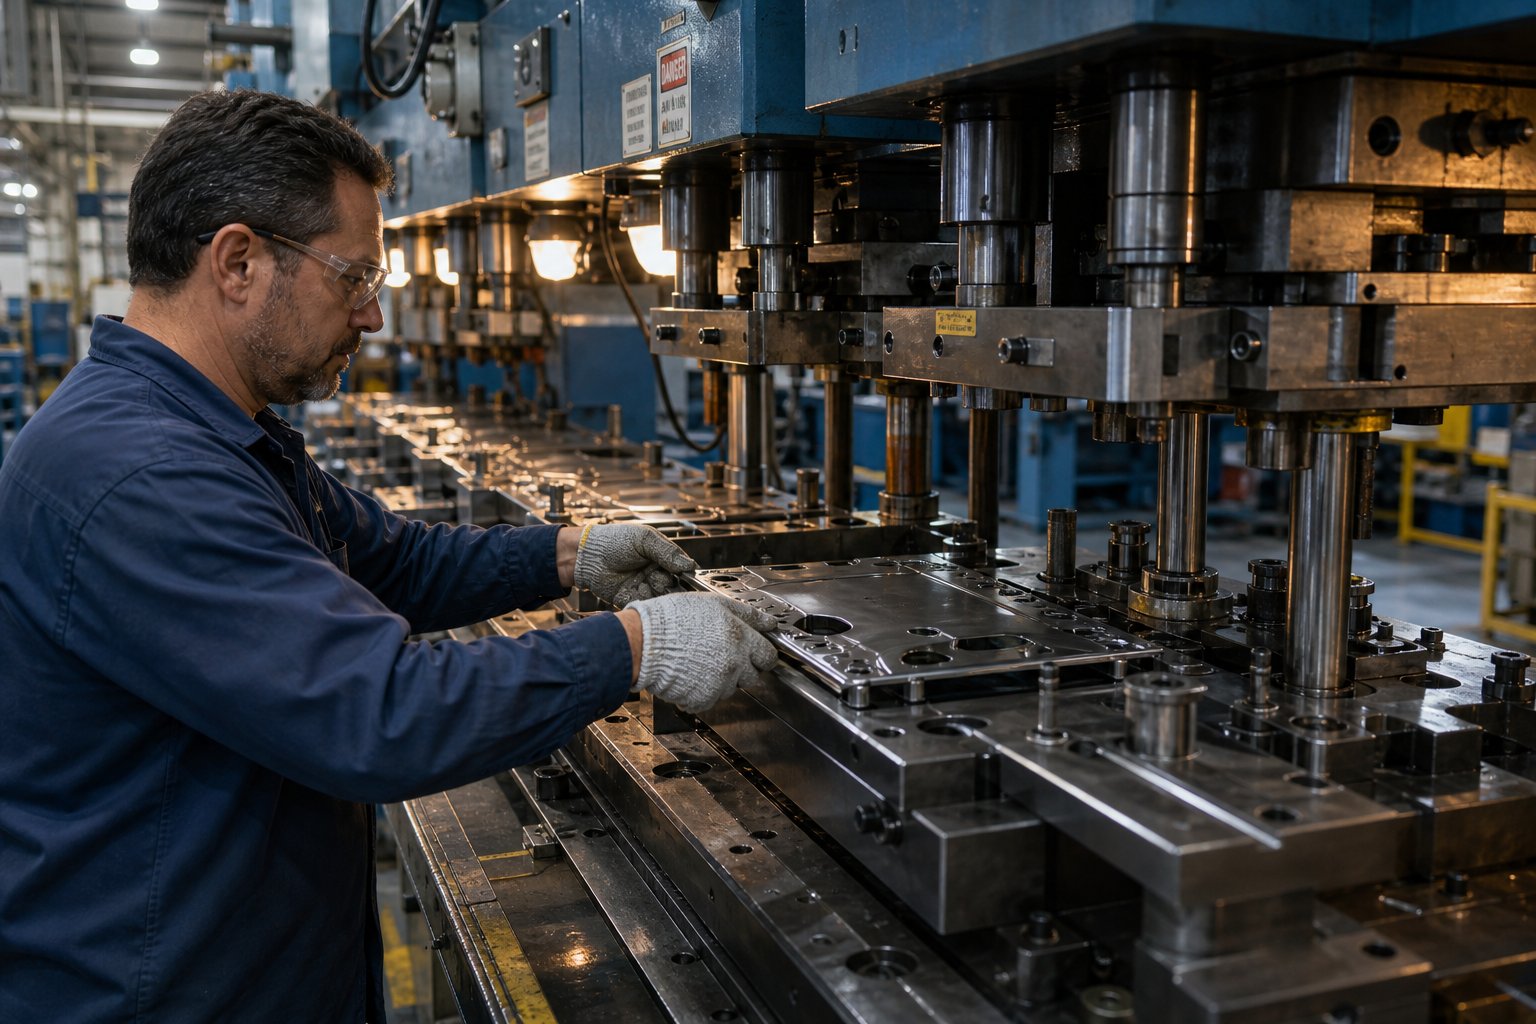
Meta tirċievi kwotazzjoni tal-għodda għal aparti tal-metall ittimbrata, l-oġġetti tal-linja rari jispjegaw il-filosofija tal-proċess wara l-prezz. Wieħed mill-metodi l-aktar komunement mhux mifhuma wara dawk in-numri huwa l-ittimbrar manwali tad-die tat-trasferiment, proċess li jħallat multi-station li jiffurmaw il-preċiżjoni mal-idejn-fuq il-kontroll tal-operatur. Kemm jekk int inġinier tal-manifattura li tevalwa metodi ta 'produzzjoni jew xerrej li jipprova jiddekodifika proposta ta' fornitur, il-fehim ta 'dan il-proċess jibdel kif taqra kull kwotazzjoni li tinżel fuq l-iskrivanija tiegħek.
Id-definizzjoni tal-Ittimbrar tad-Die tat-Trasferiment tal-Manwal
L-ittimbrar tad-die tat-trasferiment manwali huwa proċess li jifforma l-metall li fih operatur uman jiċċaqlaq fiżikament biċċiet tax-xogħol individwali bejn stazzjonijiet tad-die separati fi ħdan pressa, b'kull stazzjon iwettaq operazzjoni distinta bħal blanking, tpinġija, titqib, jew tirqim sakemm tinkiseb il-ġeometrija tal-parti finali.
Ftit termini għandhom it-tendenza li jitħabblu fil-konversazzjoni, allura ejja issolvihom. Atrasferiment diejirreferi għall-għodda nnifisha, sett ta 'stazzjonijiet die indipendenti ddisinjati biex b'mod progressiv jiffurmaw parti. Aistampa tat-trasferimenthija l-magna li fiha dawk l-istazzjonijiet u tipprovdi t-tunnellaġġ għall-iffurmar.Ittimbrar tat-trasferimenthija l-kategorija tal-proċess usa'. Meta l-kelma "manwal" tippreċedi xi waħda minn dawn, tindika li l-moviment tal-parti bejn l-istazzjonijiet jiddependi fuq operatur tas-sengħa aktar milli armi robotiċi jew swaba mekkaniċi.
Kif Tvarja minn Trasferiment Awtomatizzat u Tmut Progressiv
Immaġina setup ta 'die progressiva: strixxa tal-metall kontinwa tgħaddi minn serje ta' stazzjonijiet, u l-parti tibqa 'konnessa ma' dik l-istrixxa sal-qtugħ finali. L-istrixxa nnifisha taġixxi bħala l-mekkaniżmu tat-trasport. Fl-ittimbrar ta 'trasferiment awtomatizzat, blanks individwali jimxu bejn stazzjonijiet permezz ta' grippers mekkaniċi jew sistemi robotiċi mingħajr intervent uman.
It-trasferiment manwali jinsab bejn dawn l-approċċi. Bħal trasferiment awtomatizzat, il-biċċa tax-xogħol hija vojta individwali ħielsa aktar milli parti minn strixxa kontinwa. Dan jippermetti li l-parti tkun imdawra, maqluba, jew posizzjonata mill-ġdid bejn l-istazzjonijiet, li tippermetti ġeometriji kumplessi li strixxa-dies progressivi mitmugħa sempliċement ma jistgħux jipproduċu. Id-differenza kritika hija li operatur imħarreġ jimmaniġġja kull trasferiment, billi juża feedback li jintmess u spezzjoni viżwali f'kull stadju. M'hemm l-ebda grippers robotiċi, l-ebda mogħdijiet ta 'moviment programmabbli, idejn b'esperjenza biss iggwidati mill-għarfien tal-proċess.
Dies progressivi jisbqu f'-volum għoli, partijiet iżgħar. Linji ta 'trasferiment awtomatizzati jimmaniġġjaw partijiet kbar jew kumplessi b'veloċitajiet ta' produzzjoni. It-trasferiment manwali jokkupa l-ispazju fejn il-kumplessità tal-parti titlob manipulazzjoni libera-stat, iżda l-volumi jew il-baġits ma jiġġustifikawx l-investiment kapitali fl-awtomazzjoni.
Għaliex dan il-proċess għadu jgħodd fil-manifattura moderna
Forsi tistaqsi għaliex kwalunkwe ħanut jiddependi fuq l-immaniġġjar manwali tal-partijiet f'era tal-Industrija 4.0. It-tweġiba hija l-ekonomija u l-flessibbiltà. Mhux kull parti ttimbrata taħdem f'volumi ta '500,000 fis-sena. Mhux kull proġett għandu l-ħin jew il-baġit għall-integrazzjoni robotika. U mhux kull ġeometrija tal-parti tibqa’ ffriżata għal żmien twil biżżejjed biex tiġġustifika għodda awtomatizzata.
L-ittimbrar manwali tad-die tat-trasferiment jibqa' rilevanti għal produzzjoni ta' volum baxx-sa-medju, validazzjoni tal-prototip, u partijiet li d-daqs tagħhom jew il-kumplessità tal-formazzjoni jeskludu t-tmigħ progressiv tal-istrixxi. L-operatur isir punt ta' kontroll tal-kwalità mibni-, jaqbad difetti fil-materjal, għalf ħażin, jew jifforma anomaliji f'ħin reali. Dak l-element uman jintroduċi varjabbiltà, iva, iżda jintroduċi wkoll adattabilità li l-awtomazzjoni riġida ma tistax taqbel.
Dan l-artikolu huwa riżors ta' inġinerija newtrali tal-bejjiegħ-. L-ebda pitch tal-bejgħ, l-ebda favoritiżmu tad-ditta. L-għan huwa li jagħtik il-qafas tekniku u ekonomiku biex tevalwa jekk it-trasferiment manwali jappartjenix fil-proġett li jmiss tiegħek, u biex jgħinek tara eżattament dak li qed jaħbi ġewwa dik il-kwotazzjoni tal-għodda.
Kif Jaħdem l-Ittimbrar tad-Die tat-Trasferiment Manwali Pass pass
Immaġina lilek innifsek bil-wieqfa mal-istampa. Munzell ta 'blanks tal-metall ċatti joqgħod fuq ix-xellug tiegħek. Is-sodda tad-die tiġġebbed quddiemek bi tlieta, erba, forsi sitt stazzjonijiet rranġati f'sekwenza, kull wieħed bil-għodda biex iwettaq operazzjoni speċifika ta 'formazzjoni. Ix-xogħol tiegħek hu li tiggwida biċċa folja tal-metall minn ġo kull stazzjon, u tittrasformaha minn vojt ċatt f'parti tridimensjonali lesta -. Dak hu l-proċess tal-ittimbrar tad-die tat-trasferiment pass pass fil-forma l-aktar essenzjali tiegħu, u kull moviment li tagħmel iġorr konsegwenza għall-eżattezza dimensjonali u l-kwalità tal-parti.
Tagħbija u Operazzjonijiet tal-Ewwel Stazzjon
Iċ-ċiklu jibda bi preparazzjoni vojta. Skont is-setup tal-ħanut, il-blanks jaslu jew pre-maqtugħin minn operazzjoni ta' blanking separata jew imqaxxrin minn coil stock offline u mqiegħda fuq pallet ħdejn l-istampa. L-operatur jagħżel vojt, jispezzjonah viżwalment għal difetti fil-wiċċ jew burrs, u jpoġġih fuq il-karatteristiċi ta 'lokalizzazzjoni tal-ewwel stazzjon tad-die. Dawn il-lokaturi, tipikament pinnijiet pilota jew blokki tal-bejta, jiżguraw li l-vojt joqgħod f'allinjament preċiż qabel iċ-ċikli tal-istampa.
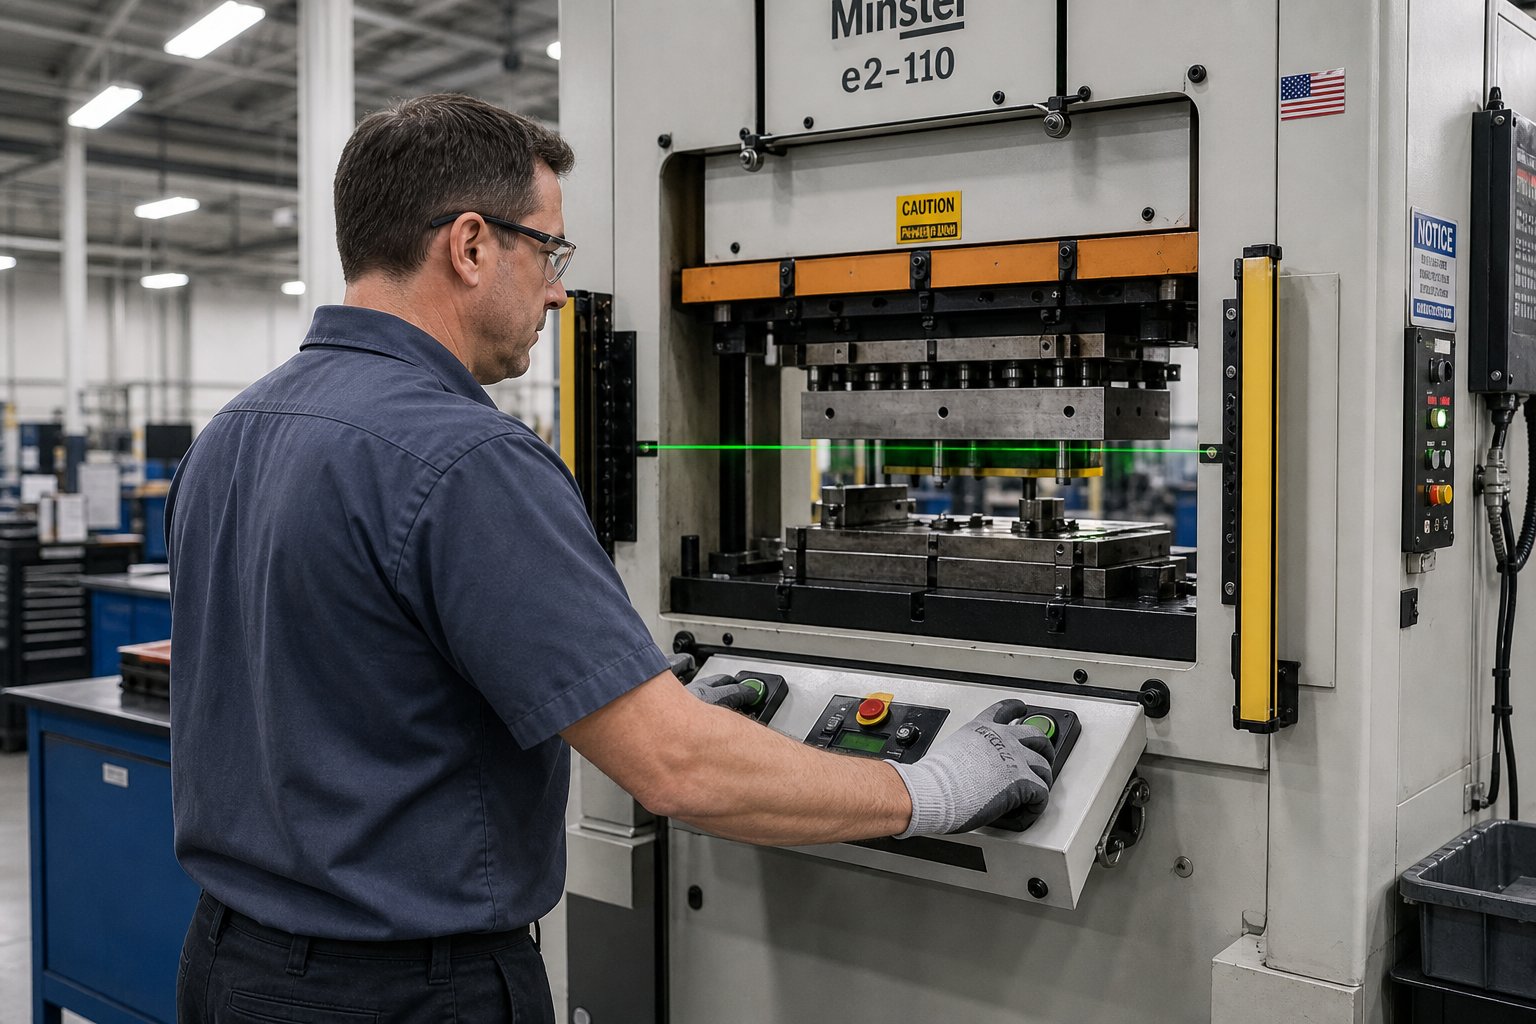
Bil-vojt bilqiegħda, l-operatur jattiva l-istampa bl-użu ta' kontroll b'żewġ-idejn (rekwiżit ta' sigurtà li jżomm iż-żewġ idejn 'il bogħod mid-die). Il-muntun jinżel, u l-ewwel stazzjon iwettaq it-tħaddim tiegħu. F'ħafna każijiet, dan l-istazzjon inizjali jimmaniġġa tpinġija jew forma li tistabbilixxi l-forma primarja tal-parti. Il-materjal huwa mġiegħel ġo kavità die, u joħloq fond u kontorn fejn folja ċatta kienet teżisti mumenti qabel.
Hekk kif il-muntun jinġibed lura, lifters tal-parti mibnija fid-die t'isfel jgħollu l-biċċa tax-xogħol 'il fuq mill-wiċċ tad-die. Din hija s-sejba tal-operatur. Il-parti parzjalment iffurmata issa hija aċċessibbli għall-ġbir, bilqiegħda kemmxejn elevata fuq lifters mgħobbija-molla li jagħmlu l-qbid aktar faċli u jnaqqsu r-riskju li l-parti teħel fil-kavità.
Inter-Trasferiment tal-Istazzjon u Fluss tax-Xogħol tal-Operatur
Hawn fejn l-element manwali verament jiddefinixxi l-proċess. L-operatur jilħaq, jaqbad il-biċċa tax-xogħol, jerfgħuha ħielsa mill-ewwel stazzjon, u jerġa 'jpoġġiha f'ieħor. Dan ħsejjes sempliċi iżda jeħtieġ ħiliet żviluppati. Il-parti għandha tkun orjentata b'mod korrett, imqiegħda preċiżament fuq il-karatteristiċi ta 'lokalizzazzjoni tal-istazzjon li jmiss, u rilaxxata b'mod nadif qabel ma tista' sseħħ il-puplesija li jmiss.
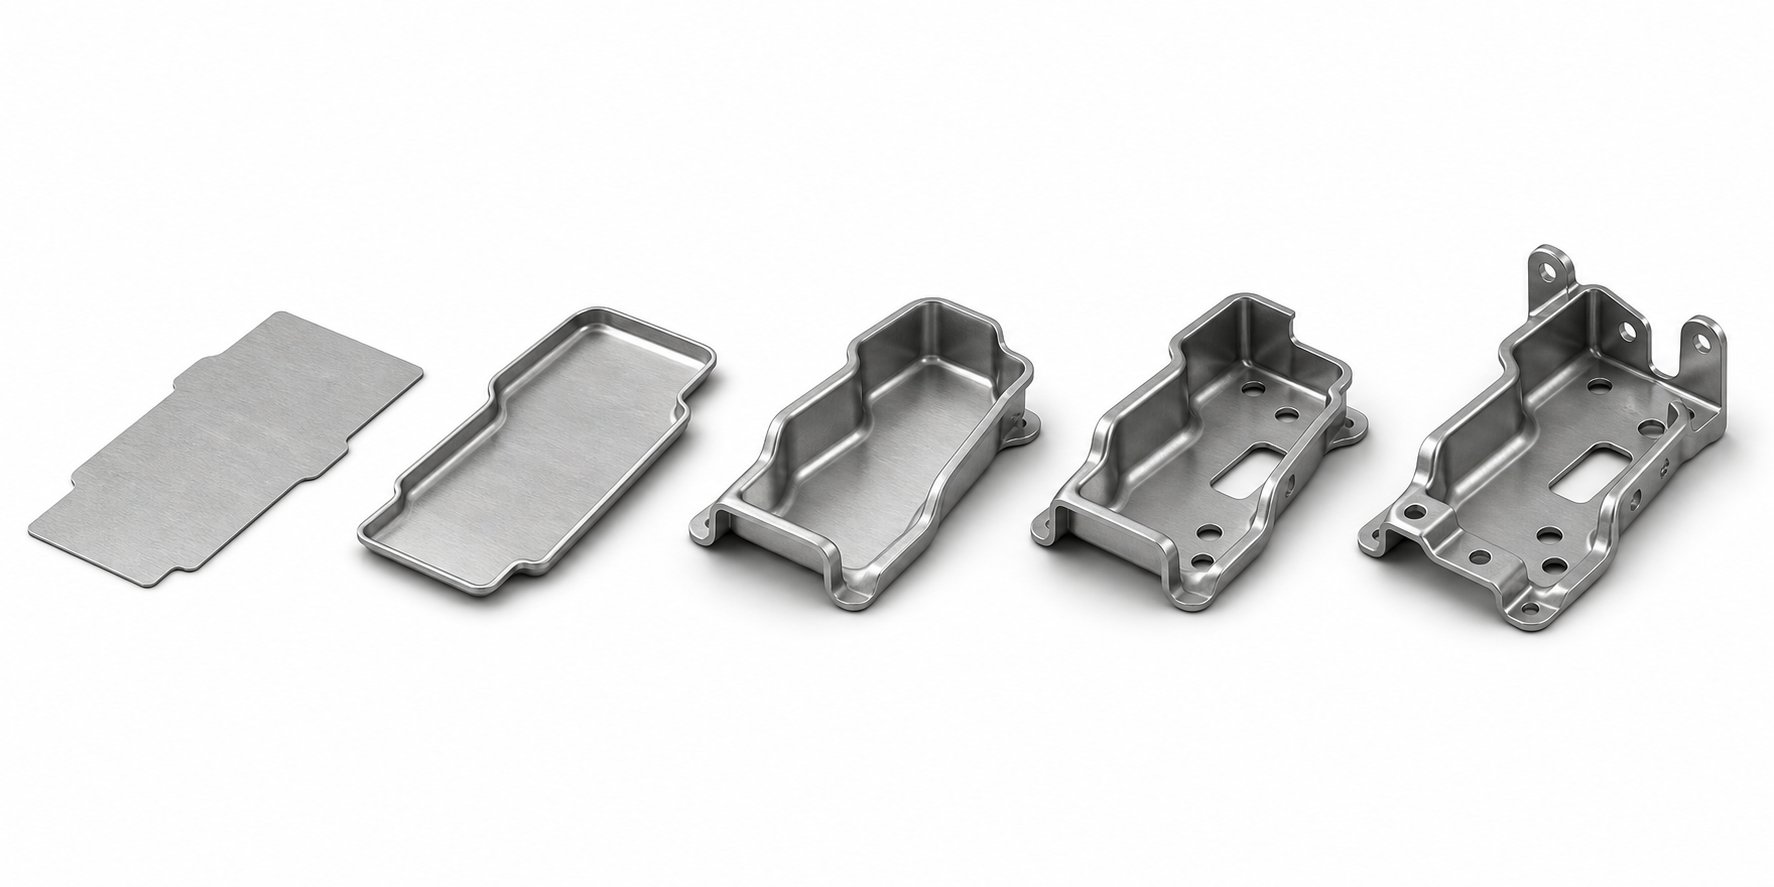
Kull stazzjon iwettaq operazzjoni distinta f'sekwenza ppjanata bir-reqqa ddisinjata biex tifforma l-parti b'mod progressiv mingħajr tensjoni żejda fuq il-materjal. Fluss tax-xogħol tipiku ta' multi-stazzjonijiet jista' jidher bħal dan:
- Stazzjon 1 - Tlugħ:Il-vojt ċatt huwa ffurmat f'forma inizjali ta 'tazza jew qoxra, li jistabbilixxi l-fond u l-kontorn bażiku tal-parti.
- Stazzjon 2 - Iġbed mill-ġdid jew riforma:Il-forma mfassla hija aktar raffinata, approfondita, jew iffurmata mill-ġdid għal raġġi aktar stretti u karatteristiċi aktar definiti.
- Stazzjon 3 - Pierce:Toqob, slots, jew karatteristiċi interni oħra huma mtaqqba fil-parti parzjalment iffurmata waqt li tinżamm f'pożizzjoni kkontrollata.
- Stazzjon 4 - Flanġ jew forma:It-truf huma mgħawġa, flanged, jew maħluqa għall-ġeometrija finali u speċifikazzjonijiet dimensjonali.
- Stazzjon 5 - Ittrimmja:Materjal żejjed mill-ħanek tal-ġbid jew mill-perimetru jinqata ', u jistabbilixxi l-profil ta' barra finali.
Bejn kull stazzjon, l-operatur iwettaq spezzjoni viżwali rapida. It-tlugħ huwa uniformi? Hemm xquq jew tikmix li jiffurmaw? L-operazzjoni tat-titqib ipproduċiet toqob nodfa mingħajr burr eċċessiv? Dan il-bieb ta' kwalità mibni-huwa dak li jagħmel il-fluss tax-xogħol manwali tal-istazzjon tad-die uniku. Sistema awtomatizzata tiddependi fuq sensuri u spezzjoni ta' wara-proċess. Operatur tas-sengħa jiskopri anomaliji sottili permezz tal-vista u l-mess f'ħin reali, ħafna drabi jaqbad il-problemi qabel ma jinfirxu f'ruttam.
Ir-rwol tal-operatur fl-ittimbrar tad-die tat-trasferiment imur lil hinn mill-immaniġġjar sempliċi tal-materjal. Operaturi tal-istampa b'esperjenza jiżviluppaw sensittività tal-mess għal kif parti "tħossok" waqt it-tqegħid. Parti li ma tpoġġix bla xkiel fis-locators tista 'tindika xedd ta' għodda, bidla dimensjonali mill-varjazzjoni tal-materjal, jew kwistjoni ta 'formazzjoni mill-istazzjon preċedenti. Dak il-loop ta' feedback, li jseħħ f'kull trasferiment, jiffunzjona bħala kontinwu fil--monitoraġġ tal-proċess.
Formar Finali, Tirqim, u Tkeċċija ta' Parti
L-aħħar stazzjon tipikament jieħu ħsieb l-operazzjonijiet finali tat-tirqim, tal-muniti jew mill-ġdid li jġibu dimensjonijiet kritiċi f'tolleranza. Coining tapplika forza lokalizzata għolja biex tiffoka l-karatteristiċi, iċċattja l-uċuħ, jew tikseb kontroll dimensjonali strett fuq żoni speċifiċi. Operazzjoni mill-ġdid ta' qtugħ mill-ġdid -tifforma karatteristiċi li setgħu ħarġu lura ftit wara l-iffurmar inizjali.
Ladarba titlesta l-istampa finali tal-istampa, l-operatur ineħħi l-parti lesta u jpoġġiha ġo bin tal-ġbir jew stazzjon tal-ispezzjoni. F'xi setups, din it-tneħħija finali tirdoppja bħala kontroll ieħor tal-kwalità, bl-operatur ikejjel il-parti kontra aċċessorji go/no-go qabel ma titlaq miż-żona tal-istampa.
Matul dan iċ-ċiklu kollu, il-kontrolli tal-istampa u s-sistemi tas-sigurtà jappoġġaw il-fluss tax-xogħol tal-operatur. Attwazzjoni b'żewġ-idejn tipprevjeni lill-muntun milli jiċċirkola waqt li l-idejn ikunu fiż-żona tad-die. Purtieri ħfief jipprovdu protezzjoni sekondarja, iwaqqfu l-istampa jekk il-ġisem tal-operatur ikisser il-pjan tas-sensorju fil-mument ħażin. Die karatteristiċi allinjament bħal pinnijiet gwida u blokki għarqub, kif innotat minnMagazine tal-Formazzjoni tal-Metall, Żgura li n-nofsijiet tad-die ta 'fuq u t'isfel jiltaqgħu bi preċiżjoni irrispettivament mill-kundizzjoni mekkanika tal-istampa.
Il-ħinijiet taċ-ċiklu fit-trasferiment manwali tipikament ivarjaw minn ftit sekondi għal aktar minn minuta għal kull stazzjon, skont id-daqs tal-parti, il-kumplessità u n-numru ta 'stazzjonijiet. Meta mqabbel ma 'sistemi ta' trasferiment awtomatizzati li jaħdmu minn 15 sa 45 puplesija fil-minuta, l-approċċ manwali huwa sinifikament aktar bil-mod. Iżda l-veloċità mhix il-punt. Il-valur jinsab fil-flessibbiltà, rekwiżiti kapitali aktar baxxi, u l-abbiltà tal-operatur li jadatta għall-varjazzjonijiet tal-proċess fuq il-fly.
Dak li dan il-pass{0}}pass b'-tiżvela huwa proċess fejn il-ġudizzju uman huwa inkorporat f'kull stadju. Il-kompromess-bejn il-produzzjoni u l-adattabilità jsawwar kull deċiżjoni dwar meta t-trasferiment manwali jagħmel sens, u dak il-kummerċ-jsir partikolarment qawwi meta tqabbel ma' metodi oħra ta' stampar ras imb'ras.
Meta Agħżel Trasferiment Manwali Fuq Metodi Oħra ta 'Ttimbrar
Kull metodu ta 'ttimbrar jeżisti minħabba li jsolvi sett speċifiku ta' restrizzjonijiet aħjar mill-alternattivi. L-isfida għall-inġiniera u x-xerrejja hija li tqabbel il-proċess it-tajjeb max-xenarju attwali tal-produzzjoni tagħhom aktar milli ma jonqosx għal dak li jispeċjalizza fih fornitur. L-għażla bejn it-trasferiment manwali vs l-ittimbrar progressiv tad-die, it-trasferiment awtomatizzat jew l-approċċi tad-die kompost niżel għal numru żgħir ta’ varjabbli li jistgħu jitkejlu: daqs tal-parti, volum annwali, kumplessità ġeometrika, baġit u skeda ta’ żmien.
Trasferiment manwali vs. Ittimbrar tad-Die Progressiv
Imut progressivi jżomm il-biċċa tax-xogħol imwaħħla ma 'strixxa tal-ġarr matul is-sekwenza tal-iffurmar. Dik l-istrixxa taġixxi kemm bħala l-mekkaniżmu tat-trasport kif ukoll bħala referenza pożizzjonali. Taħdem sabiħ għal partijiet iżgħar prodotti f'volumi għoljin, iżda timponi restrizzjonijiet iebsin. Jekk il-parti tiegħek hija kbira wisq għall-għalf effiċjenti ta 'l-istrixxa, jew jekk teħtieġ tiġbed fil-fond li tiċrita l-istrixxa tal-ġarr, għodda progressiva sempliċement mhix fattibbli.
It-trasferiment manwali jelimina l-istrixxa għal kollox. Kull vojt huwa biċċa individwali ħielsa, li jfisser li l-operatur jista 'jdawwarha, jaqlebha, jew poġġiha mill-ġdid bejn stazzjonijiet. Partijiet li jeħtieġu operazzjonijiet fuq uċuħ multipli, formazzjoni ta 'kavità profonda, jew ġeometriji asimmetriċi li jitolbu orjentazzjoni mill-ġdid isiru jistgħu jintlaħqu. Il-kompromess-huwa l-veloċità u l-ispiża tax-xogħol. L-ittimbrar progressiv tad-die jipproduċi partijiet b'rati li metodi manwali ma jistgħux joqorbu, u l-komponent tax-xogħol għal kull-parti jinżel għal kważi żero f'linja progressiva li taħdem tajjeb-.
Meta tuża l-ittimbrar tad-die tat-trasferiment manwali minflok progressiv? Meta l-ġeometrija tal-parti tiegħek teħtieġ manipulazzjoni ta'-stat ħielsa, meta l-volumi annwali jaqgħu taħt il-limitu fejn l-investiment progressiv fl-għodda jħallas lura, jew meta d-disinn ikun għadu qed jevolvi u jkollok bżonn il-flessibilità biex timmodifika l-operazzjonijiet tal-istazzjon mingħajr skrappjar ta' strixxa progressiva sħiħa.
Trasferiment Manwali vs Linji ta' Trasferiment Awtomatizzat
Sistemi ta 'trasferiment awtomatizzati jużaw swaba' mekkaniċi jew armi robotiċi biex iċċaqilqu partijiet bejn stazzjonijiet b'veloċitajiet ta 'produzzjoni ta' 15 sa 45 puplesiji kull minuta. Huma jgħaqqdu l-flessibilità ġeometrika ta ' trasferiment dies mal-konsistenza throughput ta ' l-awtomazzjoni. Ħsejjes ideali, hux?
Il-qabda hija l-investiment kapitali u l-ħin taċ-ċomb. Linji ta' trasferiment awtomatizzati jeħtieġu infiq bil-quddiem sinifikanti fuq ir-robotika, l-ipprogrammar, l-integrazzjoni, u l-għodda tat-tmiem-of-arm speċifiku għal kull parti. Dak l-investiment iħallas lura sew f'volumi għoljin, iżda joħloq limitu ta' break-evenven li taħtu l-operat manwali huwa aktar ekonomiku. Għal ħafna manifatturi, dak il-punt ta 'crossover joqgħod x'imkien fil-medda ta' 50,000 sa 150,000 parti kull sena, skont il-kumplessità tal-parti, il-ħin taċ-ċiklu u r-rati tax-xogħol.
It-trasferiment manwali joffri wkoll setup aktar mgħaġġel għal introduzzjonijiet ta 'partijiet ġodda. M'hemm l-ebda programmazzjoni robotika tal-mogħdija, l-ebda disinn tal-gripper, u l-ebda debugging tal-integrazzjoni. Operatur b'esperjenza jista 'jibda jmexxi sett die ġdid b'ħin minimu ta' bidla. Għal ġirjiet ta 'produzzjoni qosra, kampjuni ta' inġinerija, jew produzzjoni ta 'pont waqt li tkun qed tinbena għodda awtomatizzata, l-immaniġġjar manwali jipprovdi kapaċità immedjata mingħajr ħinijiet ta' awtomazzjoni.
Matriċi tad-Deċiżjoni għall-Għażla tal-Metodu tal-Ittimbrar
It-tabella li ġejja torganizza l-kriterji ewlenin tal-għażla f'erba' approċċi komuni tal-ittimbrar. Użaha bħala gwida għall-għażla tal-metodu tal-ittimbrar tad-die tat-trasferiment biex tnaqqas l-għażliet tiegħek qabel ma tqabbad fornituri għal kwotazzjonijiet dettaljati.
| Kriterji | Trasferiment manwali | Trasferiment Awtomatizzat | Die Progressiv | Die kompost |
|---|---|---|---|---|
| Firxa tad-Daqs tal-Parti | Medji għal kbar | Medji għal kbar | Żgħir għal medju | Żgħir għal medju |
| Volum Annwali Ideali | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Kumplessità Ġeometrika | Għoli (iffurmar ta' multi-assi, deep draws) | Għoli (iffurmar ta' multi-assi, deep draws) | Moderat għal għoli (limitat mill-format tal-istrixxa) | Baxxa (liwjiet ċatti jew sempliċi) |
| Ħin taċ-Ċomb tal-Għodda | 6 - 12 ġimgħat | 12 - 20 ġimgħat (tinkludi l-integrazzjoni tal-awtomazzjoni) | 8 - 16 ġimgħat | 4 - 8 ġimgħat |
| Investiment Kapitali | Baxx għal moderat (ispiża tad-die biss) | Għoli (dies + robotika + integrazzjoni) | Moderat għal għoli (die strixxa kumplessa) | Baxx |
| Flessibilità għal Bidliet fid-Disinn | Għoli (stazzjonijiet individwali modifikati faċilment) | Moderat (jista' jeħtieġ programmar mill-ġdid) | Baxxa (bidliet fit-tqassim tal-istrixxa huma għaljin) | Moderat |
| Rata ta' throughput | Baxxa (b'ritmu ta' operatur-) | Għoli (15 - 45 SPM) | Għoli (20 - 60+ SPM) | Moderat għal għoli |
| Dipendenza tal-Operatur | Għoli | Baxx | Baxx | Baxx għal moderat |
Ftit mudelli joħorġu minn dan it-tqabbil. It-trasferiment manwali jokkupa niċċa distinta: partijiet ġeometrikament kumplessi f'volumi baxxi wisq biex jiġġustifikaw l-awtomazzjoni, jew proġetti fejn il-fluwidità tad-disinn titlob għodod li jistgħu jadattaw mingħajr investiment mill-ġdid massiv. Mhuwiex l-iktar metodu mgħaġġel. Mhuwiex l-irħas fuq skala. Iżda timla vojt li l-ebda approċċ wieħed ieħor ma jkopri daqshekk ekonomikament għall-firxa tal-volum fil-mira tiegħu.
Il-limitazzjonijiet jistħoqqilhom rikonoxximent onest. Il-varjabbiltà tal-operatur taffettwa l-konsistenza taċ-ċiklu. L-għeja fuq xiftijiet twal tista 'tiddegrada l-kwalità. U throughput qatt mhu se jaqbel ma 'alternattivi awtomatizzati. Jekk it-tbassir tiegħek juri volumi li jitilgħu 'l fuq minn 50,000 parti fis-sena b'ġeometrija stabbli, it-tqabbil ta' die ta' trasferiment manwali vs awtomatizzat jibda jiffavorixxi l-awtomazzjoni purament fuq ekonomija għal kull-parti.
Id-deċiżjoni reali mhix biss dwar liema metodu huwa l-orħos illum. Huwa dwar liema metodu jaqbel mar-realtà tal-produzzjoni tiegħek bħalissa filwaqt li tħalli triq vijabbli 'l quddiem hekk kif il-volumi jikbru. Dik il-lenti-li tħares 'il quddiem hija importanti speċjalment meta tibda tevalwa liema materjali u ġeometriji l-proċess jista' effettivament jimmaniġġja fil-pakkett ta' tolleranza tiegħu.
Materjali, Tolleranzi, u Adattabbiltà tal-Ġeometrija tal-Parti
L-għażla tal-metodu ta 'ttimbrar it-tajjeb hija biss nofs l-ekwazzjoni. In-nofs l-ieħor huwa li tkun taf jekk il-materjal, il-ħxuna, u l-ġeometrija tal-parti tiegħek attwalment jaħdmux fil-kapaċitajiet ta 'dak il-metodu. It-timbrar manwali tad-die tat-trasferiment huwa versatili, iżda mhuwiex universali. Ċerti metalli jaġixxu aħjar fuq stazzjonijiet multipli li jiffurmaw, ċerti gauges joħolqu sfidi għall-immaniġġjar għall-operaturi, u ċerti ġeometriji jitolbu aktar stazzjonijiet milli l-proċess jista 'jiġġustifika ekonomikament. Il-fehim ta' dawn il-konfini jgħinek tevita kwotazzjonijiet ta' għodda mibnija fuq suppożizzjonijiet li ma jaqblux mar-realtà tal-parti tiegħek.
Metalli u Ligi Adattati għat-Trasferiment Manwali
L-aħjar materjali għall-ittimbrar tad-die tat-trasferiment jaqsmu karatteristika komuni: jittolleraw iffurmar f'diversi-stadji mingħajr qsim, rebbiegħa eċċessiva, jew twebbis tax-xogħol-sal-punt fejn stazzjonijiet sussegwenti ma jistgħux jiffurmawhom aktar. Peress li kull stazzjon f'sistema ta' trasferiment manwali jwettaq operazzjoni distinta fuq vojt-wieqfa ħieles, il-materjal għandu jżomm biżżejjed duttilità matul is-sekwenza kollha tal-iffurmar biex jilħaq il-ġeometrija finali mingħajr ħsara.
Azzar ħafif (gradi bħal DC01 sa DC06) jibqa 'l-workhorse. Il-formabbiltà għolja tagħha, l-imġieba prevedibbli, u l-kost baxx tagħha jagħmluha ideali għall-parentesi strutturali, il-housings, u l-ittimbrar għal skopijiet ġenerali-. L-azzar li ma jsaddadx (304, 316, 430) joffri reżistenza għall-korrużjoni iżda jitlob tunnellaġġ ta 'l-istampa ogħla u jintroduċi aktar springback, li jfisser stazzjonijiet addizzjonali għal rike jew kalibrazzjoni. Ligi ta 'l-aluminju (serje 1xxx, 3xxx, 5xxx, 6xxx) jiffurmaw faċilment u jiżnu inqas, iżda t-tendenza tagħhom li marrara kontra l-uċuħ ta' l-għodda teħtieġ ġestjoni bir-reqqa tal-lubrikazzjoni u xi kultant kisjiet die speċjalizzati.
Ram u ram ittimbraw tajjeb għal komponenti elettriċi u dekorattivi, li joffru duttilità eċċellenti u fluss ta 'materjal konsistenti. Ligi speċjali bħall-azzar HSLA (340-700 MPa) u azzar avvanzat ta' saħħa għolja (AHSS/DP/TRIP) huma dejjem aktar komuni fl-applikazzjonijiet tal-karozzi fejnittimbrar tad-die tat-trasferimentjippermetti d-deep draws u l-ġeometriji kumplessi li jeħtieġu dawn il-materjali eżiġenti. Madankollu, materjali ta'-qawwa ogħla ġeneralment jeħtieġu aktar stazzjonijiet tal-iffurmar minħabba li kull tpinġija jew liwja individwali għandha tkun inqas aggressiva biex tevita l-qsim.
Fattur wieħed uniku għat-trasferiment manwali: l-operatur jimmaniġġja fiżikament il-biċċa tax-xogħol bejn kull stazzjon. Materjali li jipproduċu burrs li jaqtgħu (gradi li ma jissaddadx aktar diffiċli, AHSS) jew iżommu s-sħana milli jiffurmaw frizzjoni joħolqu tħassib ergonomiku. Ħwienet li jħaddmu dawn il-ligi ta 'spiss jinkorporaw rekwiżiti ta' ingwanti, deburring bejn stazzjonijiet, jew tekniki ta 'immaniġġjar modifikati li jżidu sekondi għal kull ċiklu.
Firxiet ta 'ħxuna u Konsiderazzjonijiet ta' Formabilità
Il-ħxuna tal-materjal taffettwa direttament żewġ affarijiet fit-trasferiment manwali: dak li l-istampa tista 'tifforma u dak li l-operatur jista' jimmaniġġja. Il-firxa ġenerali tal-ħxuna tal-metall għat-trasferiment imut tifrex minn 0.5 mm sa 8.0 mm, għalkemm il-post ħelu prattiku għal operazzjonijiet manwali jonqos kemmxejn ibbażat fuq id-daqs u l-piż tal-parti.
Materjali irqaq (taħt 1.0 mm) jiffurmaw faċilment iżda jippreżentaw sfidi għall-immaniġġjar. Blank kbir u rqiq huwa floppy u diffiċli biex jitqiegħed b'mod preċiż biex jinstabu bejtiet. Jista 'jiddeforma taħt il-piż tiegħu stess waqt it-trasferiment, u jintroduċi inkonsistenza dimensjonali li l-grippers awtomatizzati jevitaw. Stokk eħxen ('il fuq minn 4.0 mm) jeħtieġ tunnellaġġ tal-istampa sostanzjalment ogħla u jipproduċi biċċiet tax-xogħol itqal li jgħejju lill-operaturi aktar malajr, speċjalment f'xiftijiet ta' ħafna-sigħat.
Il-klassifikazzjonijiet tal-formabbiltà jiddeterminaw kemm kull stazzjon jista 'jsawwar il-materjal b'mod aggressiv qabel it-trasferiment li jmiss. Materjal li jifforma ħafna bħall-azzar ħafif ta'-tpinġija-fil-fond ta' kwalità jista' jikseb il-ġeometrija finali f'erba' stazzjonijiet, filwaqt li grad li ma jissaddadx inqas duttili jeħtieġ sitt jew seba' stazzjonijiet biex jilħqu l-istess forma mingħajr tiċrit. Aktar stazzjonijiet ifissru aktar trasferimenti, ħinijiet itwal taċ-ċiklu, u ġestjoni kumulattiva tal-operatur ogħla, li kollha jiddaħħlu fl-ispiża għal kull-parti tiegħek.
| Tip ta' Materjal | Firxa Tipika tal-Ħxuna | Klassifikazzjoni tal-Formabilità | Applikazzjonijiet Komuni |
|---|---|---|---|
| Azzar ħafif (DC01-DC06) | 0.5 - 6.0 mm | Għoli | Brackets, rinforzi strutturali, housings |
| Stainless Steel (304, 316, 430) | 0.5 - 4.0 mm | Medju | Kompartimenti mediċi, pannelli tal-apparat, tagħmir tal-ikel |
| Aluminju (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Għoli għal Għoli ħafna | Sinkijiet tas-sħana, kompartimenti, partijiet strutturali ħfief |
| Ram | 0.5 - 3.0 mm | Għoli | Bus bars elettriċi, konnetturi, skambjaturi tas-sħana |
| Ram | 0.5 - 3.0 mm | Għoli | Ħardwer dekorattiv, kuntatti elettriċi, fittings tal-plaming |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Baxx għal Medju | Komponenti strutturali tal-karozzi, partijiet kritiċi ta' sikurezza- |
Tolleranzi li jistgħu jintlaħqu u Rekwiżiti ta' Tunnellaġġ tal-Istampa
Il-kapaċità tat-tolleranza hija fejn it-tolleranzi tal-ittimbrar tad-die tat-trasferiment manwali jeħtieġu kuntest onest. L-għodda nnifisha tista 'żżomm dimensjonijiet stretti. Id-dejta tal-industrija turi tolleranzi ta 'produzzjoni standard ta' ± 0.05 mm fuq karatteristiċi ffurmati u ± 0.03 mm fuq postijiet ta 'toqba mtaqqba, bi stazzjonijiet tal-muniti ta' preċiżjoni li jiksbu ± 0.02 mm fuq uċuħ kritiċi. Dawn in-numri jistgħu jinkisbu fit-trasferiment manwali, iżda b'twissija: il-konsistenza tat-tqegħid tal-operatur tintroduċi varjabbli li s-sistemi awtomatizzati jeliminaw.
Meta robot ipoġġi parti fi stazzjon tad-die, ir-ripetibilità tal-pożizzjoni toqgħod fi ħdan mijiet ta 'millimetru kull ċiklu wieħed. Meta operatur uman iqiegħed dik l-istess parti, ir-ripetibbiltà tiddependi fuq id-disinn tal-karatteristika li jsib, il-ħiliet tal-operatur, u l-livelli ta 'għeja. Bejtiet u pinnijiet pilota ddisinjati tajjeb-jikkumpensaw għal dan billi jiggwidaw il-parti f'pożizzjoni eżatta irrispettivament minn kemm l-operatur ineħħiha b'mod preċiż. Imma jekk il-munzell ta 'tolleranza tiegħek jeħtieġ preċiżjoni tal-pożizzjonament lil hinn minn dak li l-karatteristiċi ta' lokalizzazzjoni passivi jistgħu jinfurzaw, tara rati ogħla ta 'rifjut f'operazzjonijiet manwali meta mqabbla ma' ekwivalenti awtomatizzati.
Għat-tolleranzi tat-titqib, l-istess -toqob tal-pjan ippanċjati fi stazzjon wieħed iżommu ±0.05 mm (madwar ±0.002 pulzier) b'mod affidabbli minħabba li d-die jimmaniġġja l-eżattezza pożizzjonali kollha internament. Il-problemi jitfaċċaw meta r-relazzjonijiet bejn toqba-per-toqba jkopru diversi stazzjonijiet, peress li kull trasferiment jintroduċi varjabbli pożizzjonali żgħir. Karatteristiċi b'tolleranza strett li jirreferu madwar l-istazzjonijiet jistgħu jeħtieġu operazzjonijiet ta 'kwalifika jew hits ta' daqs sekondarju li jżidu l-ispiża.
Ir-rekwiżiti tat-tunnellaġġ tal-istampa jiddependu fuq it-tip ta 'materjal, il-ħxuna, u l-operazzjoni speċifika tal-iffurmar. Regola ġenerali: operazzjonijiet ta 'tpinġija f'azzar ħafif jeħtieġu bejn wieħed u ieħor 0.7 sa 1.0 tunnellati għal kull ċentimetru ta' perimetru vojt, filwaqt li t-titqib jeħtieġ madwar 80% tas-saħħa tat-tensjoni tal-materjal immultiplikata bl-erja tal-shear. Presses die tat-trasferiment tipikament ivarjaw minn 200 sa 1,500 tunnellata, bil-biċċa l-kbira tal-applikazzjonijiet ta 'trasferiment manwali jaqgħu fil-medda ta' 200 sa 600 tunnellata peress li l-akbar preses ta 'tunnellaġġ normalment jiġġustifikaw immaniġġjar awtomatizzat.
L-adegwatezza tal-ġeometrija tal-parti għal rabtiet tal-ittimbrar tat-trasferiment manwali direttament mal-għadd tal-istazzjon u s-severità tal-iffurmar. Tpinġijiet fil-fond (sa 250 mm fond f'diversi stazzjonijiet ta' tiġbid mill-ġdid), ġeometriji kumplessi ta' multi-liwja, u karatteristiċi asimmetriċi kollha jaħdmu tajjeb minħabba li l-vojt ħieles-wieqfa jippermetti aċċess sħiħ għal die ta' 360 grad. Madankollu, kull karatteristika ġeometrika li teħtieġ operazzjoni ta 'formazzjoni separata żżid stazzjon ieħor u trasferiment manwali ieħor. Parti b'sitt karatteristiċi distinti li jeħtieġu sitt stazzjonijiet hija fattibbli. Parti li teħtieġ tnax-il stazzjon timbotta l-każ ekonomiku lejn l-awtomazzjoni sempliċement minħabba li l-kontenut kumulattiv tax-xogħol għal kull biċċa jsir projbittiv.
L-interazzjoni bejn l-għażla tal-materjal, il-ħxuna, it-tolleranzi u l-kumplessità tal-ġeometrija tiddefinixxi kif se tkun fil-fatt l-għodda tiegħek. U huma preċiżament dawn il-fatturi li jmexxu d-deċiżjonijiet tad-disinn tal-għodda l-biċċa l-kbira tax-xerrejja qatt ma jaraw fi kwotazzjoni, partikolarment kif l-istazzjonijiet tad-die huma mqassma u liema karatteristiċi jippermettu operatur biex jikseb riżultati konsistenti tul eluf ta 'ċikli.
Disinn tal-Għodda għat-Trasferiment Manwali Die Ittimbrar
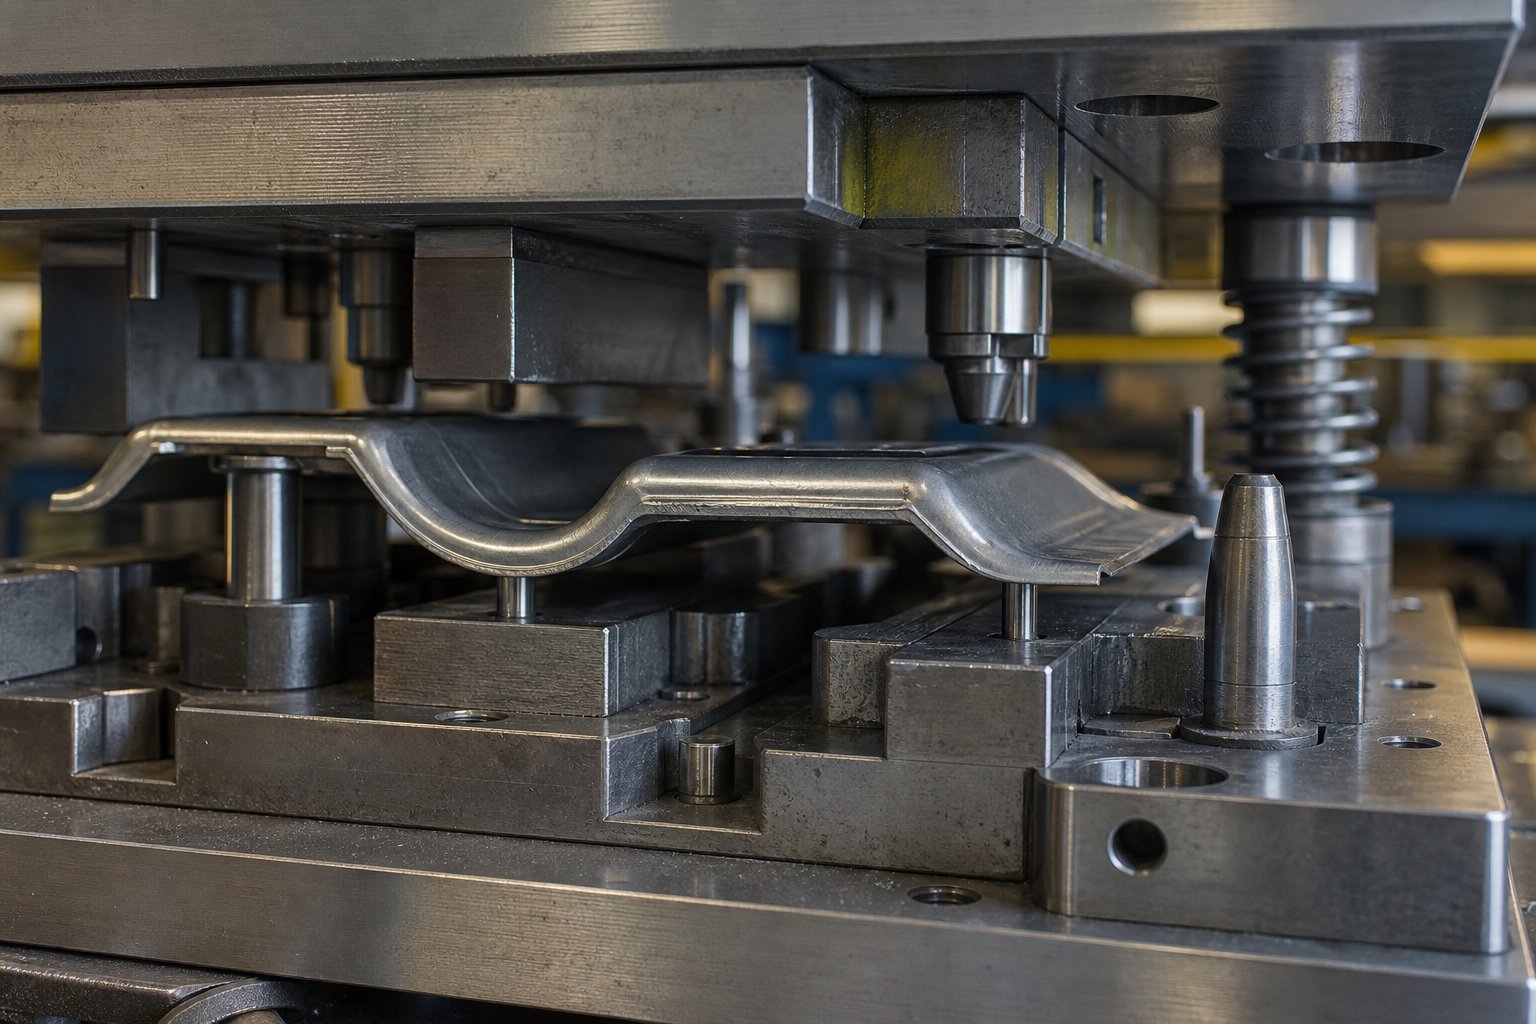
Kwotazzjoni ta 'għodda tista' telenka l-għadd tal-istazzjon, it-tip ta 'materjal, u t-tunnellaġġ tal-istampa, iżda rari tispjega l-filosofija tad-disinn inkorporata fid-die stess. Meta l-partijiet se jiġu mċaqalqa bl-idejn aktar milli b'swaba robotiċi, kull aspett tat-tqassim tad-die jinbidel. L-ispazjar tal-istazzjon jikber. Karatteristiċi ta 'lokalizzazzjoni jiksbu angoli ta' dħul aktar forgiving. Il-punti tal-ġbir tal-parti huma ffurmati għall-qabda tal-bniedem aktar milli l-forza tal-morsa mekkanika. Dawn id-dettalji ma jidhrux bħala oġġetti tal-linja separati, iżda jinfluwenzaw direttament l-ispiża tal-għodda, il-ħin taċ-ċiklu, u l-konsistenza tal-partijiet lesti tiegħek.
Die Station Layout għall-Immaniġġjar Manwali
F'sistemi ta' trasferiment awtomatizzati, l-istazzjonijiet jistgħu jiġu ppakkjati sewwa flimkien minħabba li l-armi mekkaniċi jsegwu mogħdijiet programmati b'ripetibbiltà ta' livell-millimetriku. It-tul tal-pitch, id-distanza minn ċentru-sa-ċentru bejn l-istazzjonijiet, hija minimizzata biex tnaqqas l-ivvjaġġar tat-trasferiment u timmassimizza l-veloċità. Operazzjonijiet manwali flip dik il-prijorità. L-ispazjar tal-istazzjon għandu jakkomoda l-armi, it-torso u l-linji tal-vista tal-operatur.
Immaġina li tasal ġo sodda tal-istampa biex tpoġġi parti parzjalment iffurmata fuq bejta waqt li idek l-oħra għadha żżomm il-parti mill-istazzjon preċedenti. Jekk l-istazzjonijiet joqogħdu qrib wisq flimkien, l-idejn tal-operatur jaħbtu ma 'komponenti tad-die, labar ta' gwida taż-żraben ta 'fuq, jew il-biċċa tax-xogħol fl-istazzjon ta' ħdejn. Id-disinjaturi tal-għodda li jaħdmu fuq il-karatteristiċi tad-disinn tad-die tat-trasferiment manwali jammontaw għal dan billi jżidu t-tul taż-żift lil hinn minn dak li teħtieġ b'mod strett il-ġeometrija tal-parti, u jagħtu lill-operatur spazju fiżiku biex jaqbad, jorjenta u jirrilaxxa kull biċċa tax-xogħol mingħajr interferenza.
L-għoli tad-die huwa wkoll importanti. F'setups awtomatizzati, il-għoli tal-linja tal-għalfhija ottimizzata purament għall-veloċità tal-mekkaniżmu tat-trasferiment u l-effiċjenza tal-puplesija. Għall-immaniġġjar manwali, il-wiċċ tad-die fejn l-operatur iqiegħed u jirkupra l-partijiet jeħtieġ li joqgħod f'għoli tax-xogħol komdu, tipikament bejn il-qadd u nofs -livell tas-sider. Jekk l-istazzjonijiet jeħtieġu li l-operatur jilħaq għoli wisq jew jitgħawweġ baxx wisq ripetutament, l-għeja taċċellera u l-eżattezza tat-tqegħid tiddegrada matul shift.
It-tqassim tas-sodda tal-istampa jsegwi l-istess loġika. Is-settijiet tad-die huma pożizzjonati sabiex l-operatur ikun jista 'jaċċessa l-istazzjonijiet kollha minn pożizzjoni waħda wieqfa jew b'moviment laterali minimu. Għal dies b'ħames stazzjonijiet jew aktar, it-tqassim jista 'jqassam iż-żoni tal-ġbir u t-tqegħid biex iżomm movimenti kritiċi fil-bogħod ta' driegħ mingħajr ma jeħtieġ li l-operatur jxaqleb fuq il-wiċċ tad-die.
Karatteristiċi ta' Lokalizzazzjoni, Bejtiet, u Sistemi Pilota
Hawn l-isfida ewlenija tad-disinn tal-għodda għall-ittimbrar tat-trasferiment manwali: l-operatur ma jpoġġix partijiet bi preċiżjoni robotika. Persuna tas-sengħa tista 'tikseb ripetibbiltà tat-tqegħid fi żmien 1-2 mm f'ġurnata tajba, iżda l-karatteristiċi ta' lokalizzazzjoni fid-die għandhom jassorbu dik il-varjabbiltà u jiggwidaw il-biċċa tax-xogħol għall-pożizzjoni eżatta meħtieġa tagħha kull darba.
Diversi elementi tad-disinn iwettqu dan:
- Labar pilota:Pinnijiet għax-xejn li jidħlu toqob li qabel kienu mtaqqba fil-parti. L-operatur iwaqqa 'l-biċċa tax-xogħol bejn wieħed u ieħor fuq il-brilli, u t-taper jiggwidaha lejn iċ-ċentru eżatt hekk kif il-parti toqgħod bil-gravità jew hekk kif tagħlaq id-die.
- Blokki tal-bejta:Uċuħ die t'isfel tal-kontorn iffurmati biex jaqblu mal-ġeometrija ffurmata kurrenti tal-parti. Parti f'forma ta' kon-pereżempju, tbejjet awtomatikament fil-post xieraq sempliċement permezz tal-forma tagħha li tinteraġixxi mal-kavità.
- Binarji tal-kejl u waqfiet:Truf fiżiċi li jipprevjenu l-parti milli tiżżerżaq mill-pożizzjoni korretta fl-assi X jew Y. L-operatur jimbotta l-parti sakemm tikkuntattja l-waqfien, u jelimina l-suppożizzjonijiet f'direzzjoni waħda jew aktar.
- Żomm-labar 'l isfel:Molla-labar mgħobbija li jonsbu l-parti fil-pożizzjoni wara li l-operatur jirrilaxxaha, u jżommha stabbli sakemm id-die ta 'fuq tinżel u jaqbad il-biċċa tax-xogħol għall-iffurmar.
- Ċomb-fiċ-ċanfrin:Angoli ta' dħul ġenerużi fuq karatteristiċi tal-bejta li jmexxu l-parti lejn iċ-ċentru anki jekk it-tqegħid inizjali tal-operatur ikun kemmxejn barra-il-mira.
Il-kombinazzjoni ta 'dawn il-karatteristiċi ta' lokalizzazzjoni fl-għodda tat-trasferiment tad-die effettivament toħloq sistema fejn it-tqegħid tal-bniedem mhux maħdum huwa rfinat għal pożizzjonament preċiż tad-die. Iktar ma tkun aħjar is-sistema ta 'lokalizzazzjoni, inqas tkun mitluba ħiliet tal-operatur għal kull ċiklu, u aktar il-partijiet li jirriżultaw isiru konsistenti tul il-ġirjiet tal-produzzjoni.
Konsiderazzjoni tad-disinn waħda speċifika għax-xogħol manwali: il-karatteristiċi tal-lokalizzazzjoni ma jistgħux jostakolaw is-swaba 'l-operatur waqt it-tqegħid. Bejta li taqbad perfettament il-ġeometrija tal-parti iżda teħtieġ li l-operatur idaħħal il-biċċa tax-xogħol bejn ħitan ta' spazju stretti-joħloq tgergir u jnaqqas il-ħin taċ-ċiklu. Id-disinjaturi tal-għodda jwessgħu l-ispazji tad-dħul u jżidu qatgħat ta’ ħelsien sabiex il-partijiet ikunu jistgħu jitwaħħlu minn fuq b’moviment naturali tal-idejn aktar milli bil-kamin mill-ġenb.
Bypass Talji u Elementi tad-Disinn ta' Inter-Station
It-talji tal-bypass fid-disinn tad-die tal-ittimbrar iservu skop funzjonali speċifiku li ħafna kwotazzjonijiet tal-għodda qatt ma jispjegaw. Dawn huma żoni ta 'ħelsien bil-makna fiż-żraben tad-die jew pjanċi ta' gwida li jippermettu li partijiet iffurmati parzjalment jgħaddu bejn l-istazzjonijiet mingħajr ma jinterferixxu mal-komponenti tal-għodda li jmissu magħhom. F'die progressiva, it-trasportatur tal-istrixxa jimmaniġġja l-pożizzjonament vertikali u orizzontali kontinwament. Fix-xogħol ta 'trasferiment, il-parti tivvjaġġa minn spazju miftuħ bejn l-istazzjonijiet, u kwalunkwe komponent die li jisporġi 'l barra f'dik il-mogħdija joħloq ostruzzjoni.
Għat-trasferiment manwali, it-talji tal-bypass jieħdu sinifikat addizzjonali. L-operatur jerfa' l-parti 'l fuq u 'l barra minn stazzjon wieħed, iċċaqlaqha lateralment, u jbaxxiha f'ieħor. Il-komponent tal-lift vertikali jfisser li l-parti trid tneħħi kwalunkwe komponenti tad-die ta 'fuq, pjanċi tat-tqaxxir, jew pinnijiet ta' gwida fil-mogħdija tal-ivvjaġġar. Talji maqtugħin fi pjanċi tal-istripper jew eżenzjoni maħduma f'żraben ta 'fuq joħolqu dik it-tneħħija vertikali mingħajr ma tikkomprometti l-integrità strutturali tal-għodda.
Elementi addizzjonali tad-disinn ta' inter-stazzjonijiet li jvarjaw bejn dies ta' trasferiment manwali u awtomatizzati jinkludu:
- Tqegħid tal-post ta' gwida fiż-żarbun ta' fuq:Postijiet huma kważi dejjem jinsabu fin-nofs die ta 'fuq aktar milli l-aktar baxx, li jżomm il-wiċċ die t'isfel ċara għall-aċċess ta' l-operatur u jeliminaw l-ostakli fil-mogħdija tat-trasferiment tal-parti.
- Għoli miftuħ miżjud:Il-puplesija tal-istampa u l-għoli tal-għeluq tad-die huma speċifikati biex jipprovdu dawl tax-xemx miftuħ biżżejjed bejn in-nofsijiet tad-die ta 'fuq u t'isfel, u jagħtu lill-operatur ħin u spazju biex ipoġġi l-partijiet qabel iċ-ċiklu li jmiss.
- lifters mgħobbija-molla bi vjaġġ estiż:Il-partijiet jitqajmu ogħla minn kavitajiet li jiffurmaw milli f'setups awtomatizzati, u jagħmluhom aktar faċli biex jinqabdu mingħajr ma jidħlu fil-fond fil-but tad-die.
- Uċuħ tal-qabda ergonomiċi fuq partijiet iffurmati:Id-disinjaturi tal-għodda kultant iżidu żoni ċatti jew flanġijiet żgħar mhux-funzjonali mal-ġeometrija tal-parti speċifikament biex jagħtu lill-operaturi punt ta' qbid, b'dawn il-karatteristiċi mqaxxra fi stazzjon aktar tard.
- Viżibilità tal-istazzjon:Il-komponenti tad-die ta 'fuq huma ddisinjati biex jimminimizzaw l-ostruzzjoni viżwali sabiex l-operatur ikun jista' jara l-karatteristiċi tal-lokalizzazzjoni u jikkonferma t-tqegħid xieraq qabel ma jibda l-puplesija tal-istampa.
- Rotot tal-iskrapp:Ir-ruttam tat-trim għandu joħroġ mid-die mingħajr ma jaqa 'f'żoni ta' trasferiment tal-operatur jew jeħtieġ tneħħija manwali li tkisser ir-ritmu tal-immaniġġjar.
Kull wieħed minn dawn l-elementi jżid l-ispiża għall-kostruzzjoni die. Spazjar usa ' ta ' l-istazzjon ifisser żraben die akbar u sodod ta ' l-istampa akbar. L-arbli ta' gwida ta' fuq-immuntati jeħtieġu approċċi ta' manifattura differenti minn settijiet ta' die standard ta'-post ta' isfel. Il-lifters estiżi jżidu komponenti u punti ta 'manutenzjoni. Dawn mhumiex għażliet ta 'disinn arbitrarji; huma r-rispons dirett ta 'l-inġinerija li jkun hemm bniedem fil-linja tal-proċess aktar milli magna.
Il-bilanċ li jolqtu d-disinjaturi tal-għodda bejn il-preċiżjoni u l-ergonomija fl-aħħar mill-aħħar jifforma dak li tħallas għad-die u dak li tħallas għal kull parti tax-xogħol. Die iddisinjat b'aċċess fqir tal-operatur jista 'jiswa inqas biex jinbena, iżda se jipproduċi ħinijiet ta' ċiklu aktar bil-mod, aktar żbalji ta 'tqegħid, u rati ogħla ta' ruttam. Dak il-kompromess-bejn l-investiment bil-quddiem fl-għodda u l-effiċjenza kontinwa tal-produzzjoni huwa eżattament il-puzzle ekonomiku li jiddetermina jekk it-trasferiment manwali jibqax kost-effettiv għall-volumi tiegħek, jew jekk in-numri jibdewx jindikaw l-awtomazzjoni.
Struttura tal-Ispejjeż u Ekonomija tal-Produzzjoni tat-Trasferiment Manwali
Dak il-puzzle ekonomiku min-naħa tal-għodda għandu immaġni mera fuq l-art tal-produzzjoni. Kull analiżi manwali tal-ispiża tal-ittimbrar tad-die tat-trasferiment eventwalment tinżel fuq l-istess mistoqsija: b'liema volum l-investiment kapitali aktar baxx jieqaf jikkumpensa għal ħaddiema ogħla għal kull-parti? It-tweġiba mhix numru wieħed. Hija funzjoni tal-kumplessità tad-die, il-pagi tal-operatur, il-ħin taċ-ċiklu, u kemm-il partijiet għandek bżonn biex tamortizza l-għodda tiegħek madwar. Il-biċċa l-kbira tal-kwotazzjonijiet tal-għodda joskuraw din ir-relazzjoni billi jippreżentaw somma-spiża tad-die mingħajr ma tiżvela l-ekonomija għal kull-parti li tiddetermina jekk fil-fatt tkunx qed tiffranka l-flus jew sempliċement tipposponihom.
Investiment ta' Għodda u Spejjeż Kapitali
Dies ta' trasferiment manwali jġorru investiment bil-quddiem inqas minn sistemi ta' trasferiment awtomatizzati għal raġuni sempliċi: qed tixtri stazzjonijiet tad-die mingħajr ir-robotika, l-ipprogrammar, it-tmiem-tal--għodda tad-driegħ, u l-inġinerija tal-integrazzjoni li titlob l-awtomazzjoni. Die ta 'trasferiment manwali stabbilit għal parti moderatament kumplessa jista' jaqa 'fl-istess medda ġenerali bħal die progressiv ta' għadd ta 'stazzjon simili, filwaqt li linja ta' trasferiment awtomatizzata għall-istess parti tista 'teħtieġ darbtejn sa tliet darbiet dak l-investiment ladarba inti fattur f'sistemi ta' mmaniġġjar mekkaniku u integrazzjoni tal-kontrolli.
It-tqabbil tal-investiment tal-għodda tat-trasferiment die jkisser aktar meta tqis iż-żmien taċ-ċomb. Għodod ta 'trasferiment manwali tipikament jagħti f'6 sa 12-il ġimgħa għaliex qed tibni stazzjonijiet die waħdu. Is-sistemi awtomatizzati jżidu ġimgħat jew xhur għad-disinn tal-gripper, l-ipprogrammar tal-moviment, l-ittestjar tal-fluss, u d-debugging tal-integrazzjoni. Dik il-kalendarju estiż iġorr l-ispiża tagħha stess fid-dħul tal-produzzjoni mdewma u żmien itwal-li-suq.
Il-kumplessità tad-die għadha tmexxi l-prezz tal-għodda bażi irrispettivament mill-metodu ta 'trasferiment. Aktar stazzjonijiet ifisser aktar azzar tal-għodda, aktar ħin tal-magni, u aktar ċikli ta 'prova. Die ta' trasferiment manwali ta' ħames-stazzjonijiet jiswa aktar minn die ta' tliet-stazzjonijiet għall-istess raġuni dar akbar tiswa aktar minn waħda iżgħar: aktar materjal, aktar xogħol, aktar inġinerija. L-għadd tal-istazzjon huwa ddeterminat mill-ġeometrija tal-parti u l-formabbiltà tal-materjal, mhux minn jekk robot jew persuna ċaqlaqx il-parti.
Sewwieqa tal-Ispiża għal kull Parti u Konsiderazzjonijiet tax-Xogħol
Hawn fejn ir-realtà tal-ittimbrar tad-die tat-trasferiment manwali tal-ispiża għal kull-parti tvarja b'mod qawwi minn alternattivi awtomatizzati. Il-formula tal-ispiża standardgħal partijiet stampati qatet materjal (45-55%), xogħol (15-25%), overhead (10-20%), kwalità (2-8%), u ippakkjar (2-5%) fi prezz unitarju. Fit-trasferiment manwali, il-porzjon tax-xogħol jespandi b'mod sinifikanti meta mqabbel ma 'metodi awtomatizzati minħabba li operatur huwa ingaġġat b'mod attiv għal kull ċiklu wieħed.
Ikkunsidra l-fatturi tal-ispiża li jħalltu f'kull parti prodotta:
- Ħin taċ-ċiklu:Iċ-ċikli ta 'trasferiment manwali jimxu aktar bil-mod minn sistemi awtomatizzati. Fejn linja robotika tista 'tipproduċi 20 sa 40 parti fil-minuta, operazzjoni manwali tista' tagħti 2 sa 8 partijiet fil-minuta skont l-għadd tal-istazzjon. Dik id-differenza tiskala direttament l-ispiża tax-xogħol għal kull biċċa.
- Pagi tal-operatur:Operaturi tal-istampa tas-sengħa fis-swieq tal-Punent tipikament jaqilgħu $ 18-25 fis-siegħa. Kull sekonda tal-ħin taċ-ċiklu jissarraf f'kontenut ta 'xogħol li jista' jitkejjel għal kull parti. Ċiklu manwali ta '30 sekonda b'$ 20/siegħa jżid bejn wieħed u ieħor $ 0.17 f'xogħol dirett biss, qabel it-tagħbija overhead.
- Rati ta' ruttam:Il-varjabbiltà tal-operatur tista 'tipproduċi rati ta' ruttam kemmxejn ogħla minn sistemi awtomatizzati, partikolarment waqt tranżizzjonijiet ta 'xift jew ġirjiet estiżi fejn l-għeja takkumula. Kull parti skrappjata ġġorr il-materjal sħiħ u l-ispiża tal-ipproċessar sal-punt tar-rifjut.
- Limitu tal-produzzjoni:L-output massimu ta 'kuljum huwa limitat mill-veloċità tal-bniedem, skedi ta' waqfien, u strutturi ta 'xift. Ma tistax sempliċement tħaddem operazzjonijiet manwali aktar malajr biex tissodisfa żieda fid-domanda mingħajr ma żżid xiftijiet jew operaturi.
L-ispiża tal-materjal tibqa 'bejn wieħed u ieħor kostanti irrispettivament mill-metodu ta' trasferiment peress li l-istess vojt alimenta kemm stazzjonijiet manwali kif ukoll awtomatizzati. L-ispejjeż ġenerali, l-ispezzjoni tal-kwalità, u l-ippakkjar ivarjaw skont il-ħanut iżda ma jinbidlux b'mod drammatiku abbażi tal-mekkaniżmu ta 'trasferiment biss.
Break -Analiżi bejn il-Voli tal-Produzzjoni
Il-kalkolu tal-volum tal-break-manwal vs ittimbrar awtomatizzat isegwi loġika prevedibbli. It-trasferiment manwali għandu spejjeż fissi aktar baxxi (investiment fl-għodda) iżda spejjeż varjabbli ogħla (ħaddiema għal kull parti). L-awtomazzjoni taqleb dak il-proporzjon: spejjeż fissi għoljin amortizzati fuq volum kbir, b'xogħol varjabbli minimu għal kull biċċa. F'xi punt ta 'crossover, il-kurvi tal-ispiża totali jaqsmu.
Minflok ma toffri numri tal-break -ffabbrikati li jiddependu għal kollox fuq is-sitwazzjoni speċifika tiegħek, hawn hu l-qafas biex tmexxi din l-analiżi fuq il-proġett tiegħek stess:
- Ikkalkula l-ispiża manwali totali:Investiment fl-għodda + (għal-parti tax-xogħol + materjal + overhead) immultiplikat bil-volum annwali pproġettat.
- Ikkalkula l-ispiża totali awtomatizzata:Investiment fl-għodda + kapital ta' awtomazzjoni + spejjeż ta' integrazzjoni + (per-materjal tal-parti + xogħol minimu + spejjeż ġenerali) immultiplikat bil-volum annwali pproġettat.
- Sib l-intersezzjoni:Issolvi l-volum fejn iż-żewġ ekwazzjonijiet jipproduċu spiża totali ugwali. Taħt dak il-volum, jirbaħ manwali. Fuqha, l-awtomazzjoni tirbaħ.
Diversi fatturi jimbuttaw il-limitu ta' break-evenven ogħla (li jiffavorixxu t-trasferiment manwali għal żmien itwal): spejjeż għoljin ta' integrazzjoni tal-awtomazzjoni, ċikli tal-ħajja qosra tal-prodott fejn l-għodda ma tkunx se ddum biżżejjed biex tiġi amortizzata, bidliet frekwenti fid-disinn li jkunu jeħtieġu programmazzjoni mill-ġdid, u partijiet b'ġeometriji li jitolbu għodda ta' tmiem-of-driegħ personalizzata għalja. Fatturi li jiġbdu l-limitu aktar baxx (li jiffavorixxu awtomazzjoni preċedenti): rati għolja tax-xogħol lokali, rekwiżiti stretti ta 'żmien taċ-ċiklu, talbiet ta' tolleranza konsistenti ħafna, u skedi ta' produzzjoni b'ħafna-xift fejn l-għeja tal-operatur issir varjabbli ta' kwalità.
Għal proġetti li jinsabu ħdejn iż-żona crossover, l-ispejjeż tal-għodda li jvarjaw minn $5,000 għal dies sempliċi sa $100,000+ għal settijiet progressivi ta' multi-stazzjonijiet kumplessi juru kemm jista' jkun wiesa' l-firxa tal-investiment. Għodod ta' trasferiment manwali għal partijiet ta'-kumplessità moderata ġeneralment jinġabru fil-porzjon t'isfel ta' dik il-firxa, u huwa preċiżament għaliex jibqa' ekonomikament attraenti għal volumi annwali taħt 50,000 biċċa fejn il-primjum tal-awtomazzjoni ma jistax jinfirex irqiq biżżejjed biex jiġġustifika ruħu.
It-takeaway onest: it-timbrar manwali tat-trasferiment tad-die mhux irħis għal kull parti fuq skala. Huwa irħis li tidħol. L-ostaklu aktar baxx għall-investiment fl-għodda jippermettilek tibda l-produzzjoni aktar malajr, tivvalida d-disinn tiegħek f'kundizzjonijiet reali, u tiġġenera dħul waqt li tiġbor id-dejta tal-volum meħtieġa biex tiġġustifika deċiżjoni ta 'awtomazzjoni. Dik il-perspettiva taċ-ċiklu tal-ħajja, li tibda manwali u tiskala lejn l-awtomazzjoni hekk kif id-domanda turi lilha nnifisha, issawwar kif timijiet ta 'inġinerija intelliġenti jippjanaw l-investimenti tal-ittimbrar tagħhom mill-ewwel jum.
Ħiliet tal-Operatur, Sigurtà, u Fatturi Ergonomiċi fl-Ittimbrar tat-Trasferiment Manwali
Dak l-ostaklu aktar baxx għad-dħul fuq l-investiment fl-għodda jiġi b'linja ta 'spejjeż moħbija li l-biċċa l-kbira tal-kwotazzjonijiet qatt ma jelenkaw: l-element uman. Kull dollaru ffrankat fuq l-awtomazzjoni huwa parzjalment ikkumpensat mid-domanda tal-operazzjonijiet ta 'l-istampa tat-trasferiment tal-ħtiġiet tal-ħiliet ta' l-operatur. Il-persuna bil-wieqfa f'dik l-istampa mhix biss tiċċaqlaq il-metall bejn l-istazzjonijiet. Qed iwettqu spezzjoni ta' kwalità-ħin reali, iżommu l-eżattezza pożizzjonali permezz ta' feedback li jintmess, u jsostnu l-output fiżiku matul sigħat ta' moviment ripetittiv. Il-fehim dak li jitlob, u liema protezzjonijiet jeħtieġ, jibdel il-mod kif tevalwa kemm il-fattibbiltà kif ukoll l-ispiża reali tat-trasferiment manwali.
Rekwiżiti ta' Ħiliet u Taħriġ ta' Operatur
It-taħriġ tal-operatur tal-ittimbrar tad-die tat-trasferiment manwali jmur lil hinn sew mill-operazzjoni bażika tal-istampa. Operatur kwalifikat jeħtieġ li jifhem is-sekwenza tal-formazzjoni kunċettwalment, jaf x'jagħmel kull stazzjon lill-materjal u għaliex l-ordni hija importanti. Dak l-għarfien mhuwiex dekorattiv. Huwa dak li jippermetti lill-operatur jiskopri meta xi ħaġa tmur ħażin fl-istazzjon tlieta qabel ma jipproduċi ruttam fl-istazzjon ħamsa.
Il-kompetenzi ewlenin jinkludu:
- Il-komprensjoni tas-sekwenza tal-iffurmar:Nifhmu kif il-materjal jiċċirkola, fejn iseħħ it-tnaqqija, u kif jidher stadju intermedju iffurmat sew kontra wieħed li juri sinjali bikrija ta 'qsim jew tikmix.
- Rikonoxximent tad-difetti bejn l-istazzjonijiet:Qsim tal-wiċċ ta 'identifikazzjoni, nisġa tal-qoxra tal-larinġ li tindika tiġbid eċċessiv, irregolaritajiet tal-burr fuq karatteristiċi mtaqqba, u drift dimensjonali minn allinjament ħażin tal-istazzjon jew xedd tal-għodda.
- Teknika tal-immaniġġjar għal ġeometrija ta' parti varjata:Taqbad partijiet iffurmati parzjalment mingħajr ma jiġu deformati ħitan irqaq, iduru forom asimmetriċi biex tikkoreġi l-orjentazzjoni, u tpoġġi l-biċċiet tax-xogħol f'karatteristiċi ta 'lokalizzazzjoni b'eżattezza konsistenti tul mijiet ta' repetizzjonijiet.
- Il-familjarità tal-kontroll tal-istampa:It-tħaddim tas-seletturi tal-puplesija, il-fehim ta'-puplesija waħda kontra l-modalità tal-pulzier, u l-għarfien meta u kif tuża l-funzjonijiet ta' waqfien ta' emerġenza.
Dan is-sett ta 'ħiliet jiżviluppa fuq xhur, mhux jiem. Il-biċċa l-kbira tal-ħwienet jgħaqqdu operaturi ġodda ma' mentors b'esperjenza għal perjodu estiż ta' ramp-up, li jibda b'settijiet ta' die aktar sempliċi (żewġ jew tliet stazzjonijiet, tolleranzi li jaħfer) qabel ma jgħaddu għal għodda kumplessa ta' multi-station fejn il-preċiżjoni tat-tqegħid taffettwa direttament il-konformità tal-parti. KifOSHA 1910.217(f)(2)teħtieġ, min iħaddem għandu jħarreġ u jagħti struzzjonijiet lill-operaturi fil-metodu ta’ xogħol sikur qabel ma jibda kwalunkwe operazzjoni, u jiżgura permezz ta’ superviżjoni adegwata li qed jiġu segwiti proċeduri korretti.
Sistemi ta' Sigurtà u Protokolli għal Trasferiment Manwali
Ir-rekwiżiti tas-sigurtà għall-ittimbrar tad-die tat-trasferiment mhumiex-negozjabbli. Meta operatur uman jilħaq bejn nofsijiet die biex iqiegħed jew jirkupra biċċa tax-xogħol, il-konsegwenzi ta 'puplesija tal-istampa mhux intenzjonata huma severi. Kull setup ta 'trasferiment manwali tiddependi fuq salvagwardji f'saffi ddisinjati sabiex l-ebda ħsara waħda ma tirriżulta fi korriment tal-operatur.
Pressa ta' trasferiment manwali kkonfigurata sew tinkludi l-elementi ta' sikurezza li ġejjin:
- Żewġ-kontrolli tal-idejn:Il-puplesija ta 'l-istampa jattiva biss meta ż-żewġ idejn ta' l-operatur simultanjament jidħlu buttuni ta 'kontroll separati, u jiżgura li l-idejn ikunu 'l bogħod mill-punt ta' tħaddim waqt l-għeluq tad-die. Skont ir-rekwiżiti tal-OSHA, dawn il-kontrolli għandhom ikunu protetti minn tħaddim mhux intenzjonat u ddisinjati biex jipprevjenu l-attivazzjoni sakemm iż-żewġ idejn ma jintużawx fl-istess ħin.
- Apparat li jissensja l-preżenza (purtieri tad-dawl):Kampijiet ta 'sensing fotoelettrika pożizzjonati bejn l-operatur u l-punt ta' operazzjoni. Jekk xi parti tal-ġisem tal-operatur tkisser il-pjan tad-dawl waqt il-downstroke, l-istampa tieqaf immedjatament. Id-distanza ta' sigurtà mill-qasam tas-sensing sad-die għandha tissodisfa l-formula Ds=63 pulzieri/sekonda x Ts, fejn Ts huwa l-ħin tal-waqfien tal-istampa.
- Gwardji tad-die u apparati tal-barriera:Kompartimenti fiżiċi jew ostakli interlocked li jipprevjenu l-idejn milli jilħqu l-punt tal-operazzjoni ħlief permezz ta’ fetħiet magħżula li jikkonformaw mat-Tabella O-10 rekwiżiti ta’ distanza/ftuħ.
- Mekkaniżmi kontra-repetizzjoni:Karatteristiċi ta 'kontroll li jiżguraw li l-istampa ma tistax tibda t-tieni stroke mingħajr ma l-operatur jirrilaxxa kompletament u jerġa' jattiva l-kontrolli, u jipprevjeni ċ-ċikliżmu runaway.
- Proċeduri ta’ lockout/tagout:Protokolli obbligatorji ta 'iżolament tal-enerġija waqt bidliet fid-die, aġġustamenti, jew kwalunkwe attività ta' manutenzjoni. Swiċċ tal-iskonnettjar tal-enerġija prinċipali li jista' jissakkar fil-pożizzjoni Mitfi huwa meħtieġ fuq kull pressa.
- Sistemi ta' monitoraġġ tal-brejk:Apparati li jipprevjenu awtomatikament puplesiji suċċessivi jekk il-ħin tal-waqfien jiddeterjora lil hinn mil-limiti sikuri, skont OSHA 1910.217(b)(14).
- Programmi ta' spezzjoni regolari:Ittestjar ta' kull ġimgħa ta' mekkaniżmi tal-klaċċ/brejk, karatteristiċi ta' kontra-repetizzjoni, u mekkaniżmi ta' stroke-wieħed, b'rekords ta' manutenzjoni li jiċċertifikaw il-konformità.
Dawn is-sistemi jaħdmu flimkien bħala arkitettura ta' sikurezza żejda. Il-kontroll b'żewġ-idejn iżomm l-idejn 'il barra waqt iċ-ċikliżmu normali. Il-purtiera tad-dawl taqbad l-iżbalji. Il-gwardja tal-barriera tipprevjeni li tintlaħaq-madwar l-aċċess. Il-monitor tal-brejk jiżgura li l-istampa tista 'tieqaf fil-fatt meta tkun ikkmandata. Neħħi kwalunkwe saff, u l-profil tar-riskju jinbidel b'mod drammatiku.
Konsiderazzjonijiet Ergonomiċi u Ġestjoni tal-Għeja
Il-fatturi ergonomiċi fl-operazzjonijiet tal-ittimbrar manwali jirrappreżentaw wieħed mill-muturi tal-ispiża l-inqas diskussi fil-proċess. Mozzjoni ripetittiva, wieqfa sostnuta, u l-att fiżiku ta 'l-irfigħ u t-tqegħid ta' biċċiet tax-xogħol mijiet jew eluf ta 'darbiet għal kull shift joħolqu tensjoni kumulattiva li taffettwa kemm is-saħħa tal-operatur kif ukoll il-kwalità tal-parti.
Riċerka dwardisturbi muskoloskeletali relatati max-xogħol-jidentifika l-fatturi ta 'riskju eżatti preżenti fix-xogħol ta' trasferiment manwali: użu ripetittiv ta 'l-estremità ta' fuq, qbid qawwi, u qagħdiet skomdi fit-tul. Dawn l-espożizzjonijiet jikkorrelataw mal-impatt fuq l-ispalla, is-sindromu tal-carpal tunnel, u korrimenti fid-dahar meta jitħallew mhux immaniġġjati.
Sfidi ergonomiċi speċifiċi fit-trasferiment manwali jinkludu:
- Limitazzjonijiet tal-piż tal-parti:L-irfigħ ripetut tal-biċċiet tax-xogħol 'il fuq minn 5 kg jaċċellera l-għeja tal-ispallejn u tad-dahar. Partijiet li jaqbżu l-10 kg tipikament jeħtieġu assists mekkaniċi jew immaniġġjar ta' żewġ-persuni, li jfixkel il-konsistenza taċ-ċiklu.
- Ottimizzazzjoni tal-għoli tal-istazzjon:L-uċuħ tad-die għandhom jitqiegħdu fl-għoli tal-minkeb (bejn wieħed u ieħor 900-1100 mm mill-art) biex jimminimizzaw il-liwi u l-ilħuq minn fuq. Għoli mhux imqabbla bejn l-istazzjonijiet iġġiegħel lill-operatur jaġġusta kontinwament il-qagħda.
- Akkumulazzjoni ta' moviment ripetittiv:Die ta' ħames-stazzjonijiet li jaħdem b'4 ċikli fil-minuta jfisser li l-operatur iwettaq bejn wieħed u ieħor 20 mozzjoni distinta ta' pick-u-post kull minuta, jew aktar minn 9,000 kull shift ta' tmien-sigħat. Dik ir-repetizzjoni tikkomposti l-istress fuq il-polz, id-dirgħajn u l-ispallejn.
- Effetti tat-tul tal-bidla fuq il-kwalità:Studji juru b'mod konsistenti li l-għeja tiddegrada l-kontroll tal-mutur fin u l-viġilanza. Il-varjabbiltà tal-ħin taċ-ċiklu tiżdied hekk kif timxi 'l quddiem, bil-preċiżjoni tat-tqegħid tonqos u r-rati ta' skoperta ta 'difetti jonqsu wara r-raba' jew il-ħames siegħa ta' tħaddim kontinwu.
Il-manifatturi jtaffu dawn l-effetti permezz ta' diversi strateġiji: iduru operaturi bejn stazzjonijiet tal-istampa biex ivarjaw mudelli ta' moviment, skedar ta' mikro-pawżi obbligatorji kull 60-90 minuta, bl-użu ta' twapet kontra l--għeja fl-istazzjonijiet tal-operatur, u l-iffissar ta' limiti ta' piż tal-parti li jqanqlu assists ta' rfigħ mekkaniku. Xi ħwienet jillimitaw il-ġirjiet tat-trasferiment manwali għal sitt-siegħa twieqi ta' produzzjoni effettivi f'xift ta' tmien sigħat, ibbaġitjar ħin għall-mistrieħ, tiġbid, u rotazzjoni tal-istazzjon.
Il-konnessjoni bejn l-ergonomija u l-kwalità tal-parti hija diretta. Operatur li jesperjenza għeja tal-polz iqiegħed il-partijiet b'mod inqas preċiż. Persuna bi tensjoni tad-dahar inkonxjament tgħaġġel ċikli biex tnaqqas il-ħin tal-liwi. Dawn il-bidliet fl-imġieba sottili jżidu r-rati tal-fdalijiet u l-varjabbiltà dimensjonali b'modi li ma jidhrux sakemm iċ-ċarts SPC jibdew riesqa tard fil-produzzjoni. Ir-rikonoxximent ta 'din ir-realtà huwa essenzjali għal kull min jippjana operazzjonijiet ta' trasferiment manwali, għaliex taffettwa mhux biss is-sikurezza tal-bniedem iżda l-ispiża attwali u l-kwalità ta 'dak li joħroġ mill-istampa.
Din ir-realtà tal-produzzjoni dipendenti fuq il-bniedem-sawra wkoll kif it-timijiet tal-inġinerija jaħsbu dwar iċ-ċiklu tal-ħajja usa' ta' parti stampata. Proċess li jiddependi ħafna fuq il-konsistenza tal-operatur naturalment iqajjem il-mistoqsija: f'liema punt il-prodott jimmatura biżżejjed biex jiġġustifika t-tneħħija ta 'dik il-varjabbiltà permezz tal-awtomazzjoni?
Mill-Prototip għall-Produzzjoni
Dik il-kwistjoni ta 'meta awtomat ma tasalx bħala punt ta' deċiżjoni f'daqqa. Joħroġ gradwalment hekk kif id-dejta tal-produzzjoni takkumula, it-tbassir tad-domanda jissolidifika, u d-distakk bejn dak li jwasslu l-operazzjonijiet manwali u dak li jeħtieġ in-negozju jsir miżurabbli. Timijiet ta 'inġinerija intelliġenti ma jittrattawx it-timbrar manwali tad-die tat-trasferiment bħala soluzzjoni permanenti jew kompromess temporanju. Huma jittrattawha bħala stadju ta 'prova, fażi intenzjonata f'ċiklu tal-ħajja tal-produzzjoni li tivvalida kollox mill-iffurmar ta' sekwenzi għal imġieba materjali qabel ma jimpenjaw il-kapital għall-awtomazzjoni.
Prototipi u Validazzjoni tad-Disinn Permezz ta' Trasferiment Manwali
Immaġina li ddisinjt parentesi strutturali ġdida li teħtieġ ġibda fil-fond, żewġ tiġbed mill-ġdid, mudell ta 'titqib, u trim finali. Il-ġeometrija tidher fattibbli fis-simulazzjoni, iżda s-simulazzjoni ma taqbadx kif il-materjal fil-fatt iġib ruħu fuq ħames stazzjonijiet li jiffurmaw, kif springback jakkumula minn stazzjon għal stazzjon, jew jekk id-daqs vojt propost tiegħek jipproduċix kwalità tat-tarf konsistenti wara t-tirqim. Għandek bżonn partijiet fiżiċi biex twieġeb dawk il-mistoqsijiet, u l-ittimbrar manwali tad-die tat-trasferiment għall-prototyping jagħtik eżattament dik il-kapaċità mingħajr l-ispiża u l-ħin taċ-ċomb ta 'awtomazzjoni sħiħa.
Waqt ġirjiet ta' prototipi u ta' validazzjoni ta'-volum baxx, it-timijiet tal-inġinerija jużaw trasferiment manwali biex iwettqu diversi affarijiet fl-istess ħin:
- Verifika tas-sekwenza tal-iffurmar:L-ordni ppjanata tal-istazzjon fil-fatt taħdem? Jista 'l-materjal jibqa' ħaj għal kull tlugħ mingħajr ma jraqqaq eċċessivament? Forom intermedji jbejtu sew fi stazzjonijiet sussegwenti?
- Ottimizzazzjoni tal-għadd tal-istazzjon:Id-disinn tad-die inizjali jista 'jinkludi sitt stazzjonijiet, iżda ġirjiet manwali jiżvelaw li l-istazzjonijiet tlieta u erbgħa jistgħu jingħaqdu f'hit wieħed mingħajr ma tkun kompromessa l-integrità materjali. Dik l-iskoperta tiffranka l-ispiża ta 'l-għodda ta' stazzjon kollu fil-verżjoni tal-produzzjoni.
- Validazzjoni tal-fluss tal-materjal:L-imġiba ta' tlugħ fid-dinja reali-spiss tvarja mit-tbassir tal-FEA, speċjalment fit-tranżizzjonijiet tar-raġġi u t-truf tal-flanġ. It-tħaddim ta 'blanks attwali permezz ta' stazzjonijiet manwali jipproduċi dejta ta 'traqqiq li tista' titkejjel, mudelli ta 'tikmix, u valuri ta' springback li jirfinaw il-mudell ta 'simulazzjoni.
- Konferma tal-munzell tat-tolleranza:Karatteristiċi li jkopru diversi stazzjonijiet jakkumulaw varjazzjoni pożizzjonali. Il-ġirjiet manwali b'kejl bir-reqqa bejn l-istazzjonijiet jiżvelaw fejn jiġi kkunsmat il-baġit tat-tolleranza, li jippermetti lill-inġiniera jżidu karatteristiċi ta 'lokalizzazzjoni jew jerġgħu jibdew l-operazzjonijiet qabel ma jimpenjaw ruħhom għall-għodda finali.
Dan l-approċċ ta' validazzjoni jirrifletti xiexpjanijiet direzzjonali għall-iskala tal-manifatturaiddeskrivi fil-metodi kollha ta' fabbrikazzjoni: ipprova l-proċess b'volum baxx b'għodda flessibbli qabel tinvesti f'infrastruttura ta' produzzjoni ta'-volum għoli. Il-fażi ta 'trasferiment manwali tiffunzjona bħal stadju DVT (Test ta' Validazzjoni tad-Disinn) speċifikament għall-ittimbrar, u tiġġenera l-evidenza fiżika li tappoġġja jew tisfida s-suppożizzjonijiet tal-inġinerija.
Benefiċċju wieħed sottovalutat: ġirjiet manwali jippermettulek tevalwa l-karatteristiċi tal-immaniġġjar tal-partijiet qabel ma tispeċifika disinji tal-grippers għall-awtomazzjoni. Tiskopri li l-parti għandha t-tendenza li teħel fil-kavità tal-istazzjon tnejn, jew li titgħawweġ meta tinqabad fil-punt tal-ġbir ippjanat, jew li l-irqim burrs jinterferixxu ma 'bilqiegħda tal-bejta fl-istazzjon erbgħa. Dawn l-għarfien jinfurmaw direttament lid-disinn tas-sistema ta' trasferiment awtomatizzata li ġej, u jipprevjenu sorpriżi għaljin ta' nofs l--integrazzjoni.
Skala minn Manwal għal Trasferiment Awtomatizzat
L-aħjar ħin biex tippjana għall-awtomazzjoni huwa meta tkun għadek taħdem manwalment. Disinji tad-die li jantiċipaw l-immaniġġjar robotiku futur jiswew marġinalment aktar bil-quddiem iżda jiffrankaw għexieren ta 'eluf f'retrofit meta jaslu t-talbiet tal-volum.
L-iskala minn stampar manwali għal trasferiment awtomatizzat mhuwiex swiċċ binarju. Hija tranżizzjoni ppjanata li sseħħ meta jallinjaw indikaturi speċifiċi. Timijiet ta' inġinerija li javviċinaw dan intenzjonalment jibnu d-dies manwali-tal-fażi tagħhom bil-kompatibilità tal-awtomazzjoni f'moħħhom, u jittrattaw il-perjodu manwali bħala ġbir ta' data għall-ispeċifikazzjoni eventwali tal-awtomazzjoni.
Fil-prattika kif jidher id-disinn tad-die tal-awtomazzjoni-lest? Xi ftit deċiżjonijiet ewlenin li ttieħdu matul il-fażi tal-għodda manwali jħallsu dividendi aktar tard:
- Pitch standardizzat tal-istazzjon:Iddisinjar ta' distanzi konsistenti ta' ċentru-sa-ċentru bejn l-istazzjonijiet kollha, anki jekk l-immaniġġjar manwali ma jkunx jeħtieġ dan b'mod strett. Sistemi ta 'trasferiment robotiku jippreferu pitch uniformi minħabba li jissimplifika l-ipprogrammar tal-moviment u jippermetti mekkaniżmi ta' trasferiment identiċi bejn kull par ta 'stazzjonijiet.
- Żoni definiti tal-ġbir u tal-waqgħa-off:Anki jekk l-operatur jaqbad kull fejn ikun komdu, iż-żieda ta' uċuħ ta' referenza ċatti jew żoni ta' kuntatt magħżula mad-disinn tad-die toħloq punti ta' interface tal-gripper lesti-magħmula għat-tmiem futur-tal-għodda-driegħ.
- Dispożizzjonijiet għall-immuntar tas-sensuri:L-inkorporazzjoni ta' toqob bil-kamin jew karatteristiċi ta' immuntar ħdejn il-bejtiet u labar li jillokalizza fejn eventwalment jiġu installati sensuri tal-parti-preżenti. Dawn is-sensuri jikkonfermaw it-tqegħid xieraq qabel iċ-ċikli tal-istampa fil-modalità awtomatizzata.
- Elevazzjoni tal-parti konsistenti fl-għoli tat-trasferiment:L-issettjar tal-għoli tal-lifter sabiex il-parti titla 'għall-istess elevazzjoni fl-istazzjonijiet kollha, li tqabbel il-pjan ta' trasferiment fiss li l-armi robotiċi jippreferu.
L-ispiża addizzjonali għal dawn id-dispożizzjonijiet matul il-kostruzzjoni inizjali tad-die hija modesta, tipikament iżżid 5-10% mal-prezz tad-die manwali. Ir-retrofitting tagħhom aktar tard, wara li l-die hija mwebbsa, ippruvata, u fil-produzzjoni, jiswa b'mod sinifikanti aktar u ħafna drabi jeħtieġ li tiġbed id-die mis-servizz għal ġimgħat ta 'modifika.
Ippjanar Die Investimenti għat-Tkabbir tal-Produzzjoni fit-Tul-
L-ippjanar taċ-ċiklu tal-ħajja tal-produzzjoni tad-die tat-trasferiment jeħtieġ tbassir onest tal-volum flimkien ma 'punti ta' attivazzjoni ċari għal deċiżjonijiet ta 'tranżizzjoni. L-iżball li l-biċċa l-kbira tat-timijiet jagħmlu huwa li jittrattaw id-deċiżjoni tal-manwal-għal-awtomatizzazzjoni bħala problema futura. Saż-żmien li d-domanda taqbeż il-kapaċità manwali, int diġà lura, tfixkel biex tispeċifika l-awtomazzjoni waqt li tmexxi xiftijiet tas-sahra biex tissodisfa l-ordnijiet.
Erba' indikaturi jindikaw li huma lesti għall-awtomazzjoni:
- Metriċi ta' kwalità konsistenti:Il-ġirjiet manwali tiegħek jipproduċu valuri Cpk 'il fuq minn 1.33 fuq dimensjonijiet kritiċi fuq lottijiet ta' produzzjoni multipli. Il-proċess huwa stabbli u d-die hija ppruvata. L-awtomazzjoni ta 'proċess instabbli tipproduċi biss ruttam awtomatizzat aktar malajr.
- Ħinijiet ta' ċiklu stabbli:Il-varjazzjoni mill-operatur-għall--l-operatur fil-ħin taċ-ċiklu naqset għal inqas minn 10%. Dan ifisser li s-sekwenza tal-iffurmar hija-mifhuma u ripetuta tajjeb, li tissarraf fi profili ta' moviment robotiku prevedibbli.
- Tbassir tal-volum li jaqbeż il-kapaċità manwali:Meta l-projezzjonijiet tad-domanda jaqbżu dak li jista' jagħti l-operat manwali b'żewġ-xift (li jgħodd għal skedi ta' waqfien ergonomiċi u output realistiku ta' kuljum), il-limitu massimu jġiegħel il-konversazzjoni.
- L-ispiża għal kull-parti li taqsam il-limitu tal-waqfien tal-awtomatizzazzjoni-:Bl-użu tal-qafas mit-taqsima tal-analiżi tal-ispiża, l-ispiża tax-xogħol kumulattiva tiegħek għal kull biċċa mmultiplikata bil-volum annwali issa taqbeż l-ispiża amortizzata tal-kapital tal-awtomazzjoni. Il-matematika inqalbet.
Timijiet li jsegwu dawn il-metriċi mill-ewwel produzzjoni manwali għandhom punti ta' transizzjoni mmexxija mid-dejta-aktar milli deċiżjonijiet tal-imsaren-. Huma jafu eżattament meta jseħħ il-crossover minħabba li ilhom ikejlu l-inputs il-ħin kollu.
Konsiderazzjoni oħra: id-die tal-fażi manwali-spiss tkompli sservi rwol anke wara li tasal l-awtomazzjoni. Issir l-għodda għall-kampjuni tal-inġinerija, iterazzjonijiet tad-disinn, u produzzjoni ta' varjanti ta'-volum baxx filwaqt li l-linja awtomatizzata tieħu ħsieb il-parti bażi ta'-volum għoli. Pjuttost milli jirtiraw il-kapaċità manwali għal kollox, manifatturi b'esperjenza jżommuha bħala riżors parallel għall-flessibbiltà li linji awtomatizzati, bir-riġidità programmata tagħhom, ma jistgħux jipprovdu.
Din il-perspettiva taċ-ċiklu tal-ħajja tfassal mill-ġdid kif taqra kwotazzjoni tal-għodda. Die kkwotat għat-trasferiment manwali mhuwiex biss għodda ta 'produzzjoni għall-volumi tal-lum. Huwa potenzjalment l-ewwel investiment fi strateġija ta' produzzjoni f'diversi-fażijiet, strateġija li tagħti valur sħiħ biss jekk taf ukoll kif tevalwa l-imsieħba li se jibnu u jappoġġaw dik l-għodda matul kull stadju ta' tkabbir.
Għażla tal-Imsieħeb tal-Ittimbrar tad-Die tat-Trasferiment it-Tajjeb
Strateġija taċ-ċiklu tal-ħajja tal-produzzjoni hija b'saħħitha biss daqs il-fornitur li jesegwixxiha. Tista' tiddisinja l-approċċ f'fażijiet perfett minn ġirjiet ta' prototip manwali permezz ta' produzzjoni awtomatizzata ta'-volum għoli, iżda jekk is-sieħeb li jibni l-għodda tiegħek ma jkollux il-fond ta' inġinerija biex isostni dik il-progressjoni, int tolqot il-ħitan tal-kapaċità fl-agħar mumenti possibbli. Li tkun taf kif tagħżel fornitur tal-ittimbrar tad-die tat-trasferiment jifred it-timijiet li jiskalaw bla xkiel minn dawk li jerġgħu jibdew l-evalwazzjonijiet tal-bejjiegħ f'nofs-proġett.
Kapaċitajiet Ewlenin għall-Evalwazzjoni fi Trasferiment Die Imsieħeb
Mhux kull ħanut tal-ittimbrar li jippossjedi stampa tat-trasferiment jikkwalifika bħala sieħeb ġenwin tad-die tat-trasferiment. Id-distinzjoni tinsab fil-kapaċità tal-inġinerija, mhux biss il-kapaċità tal-manifattura. Ħanut jista' jmexxi trasferiment dies b'mod kompetenti, iżda t-tfassil ta' għodod ta' multi-stazzjonijiet li jibbilanċjaw is-severità tal-formazzjoni, il-fluss tal-materjal, u l-operatur jew l-immaniġġjar robotiku f'ħames stazzjonijiet jew aktar jeħtieġ esperjenza speċjalizzata li l-ħwienet tax-xogħol ġenerali ħafna drabi ma jkollhomx.
Meta twettaq valutazzjoni tal-kwalità tal-fornitur tad-die tat-trasferiment, ipprijoritizza dawn il-kriterji ta’ evalwazzjoni:
- Kompetenza tad-disinn ta' die multi-stazzjonijiet:Jista 'l-fornitur juri l-esperjenza ta' l-inġinerija b'erba 'stazzjonijiet tal-iffurmar jew aktar? Staqsi għal studji ta 'każijiet li juru kif iddeterminaw l-għadd tal-istazzjon, is-sekwenza tal-iffurmar, u l-fluss tal-materjal għal ġeometriji kumplessi. Fornituri b'kapaċitajiet ġenwini tal-manifattur tad-die tat-trasferiment multi-station se jitkellmu b'mod fluwenti dwar il-proporzjonijiet tat-tnaqqis tal-ġibda, l-istabbiltà tal-forma intermedja, u l-akkumulazzjoni tat-tolleranza bejn l-istazzjonijiet.
- Esperjenza kemm b'konfigurazzjonijiet ta' trasferiment manwali kif ukoll robotiċi:Imsieħba li fasslu għodda għaż-żewġ metodi jifhmu d-differenzi fit-tqassim, il-lokalizzazzjoni tar-rekwiżiti tal-karatteristiċi, u l-konsiderazzjonijiet ergonomiċi li jiffurmaw l-arkitettura tad-die. Din l-esperjenza doppja hija importanti speċjalment jekk il-pjan taċ-ċiklu tal-ħajja tiegħek jantiċipa t-tranżizzjoni minn operazzjonijiet manwali għal dawk awtomatizzati.
- Simulazzjoni u validazzjoni virtwali:Il-fornitur juża l-FEA għall-iffurmar tas-simulazzjoni usoftwer ta' simulazzjoni ta' trasferimentbiex jivverifikaw mogħdijiet ta' tneħħija u kapaċità SPM qabel ma tinbena d-die? Kif jenfasizzaw l-esperti tal-industrija, huwa ħafna aktar faċli li tbiddel disinn CAD milli die mibni kompletament. Fornituri li jaqbżu dan il-pass jgħaddulek l-ispiża tad-debugging waqt it-tryout.
- Immaniġġjar tal-materjal għal partijiet akbar jew kumplessi:Blanks akbar li għandhom it-tendenza li jċaqalqu waqt it-trasport, pannelli li jeħtieġu klamps tal-gripper f'punti multipli, u partijiet li jeħtieġu orjentazzjoni mill-ġdid bejn l-istazzjonijiet kollha jitolbu għarfien speċifiku tal-inġinerija tat-trasferiment. Evalwa jekk il-fornitur ittrattax partijiet fil-livell tad-daqs u l-kumplessità li jeħtieġ il-proġett tiegħek.
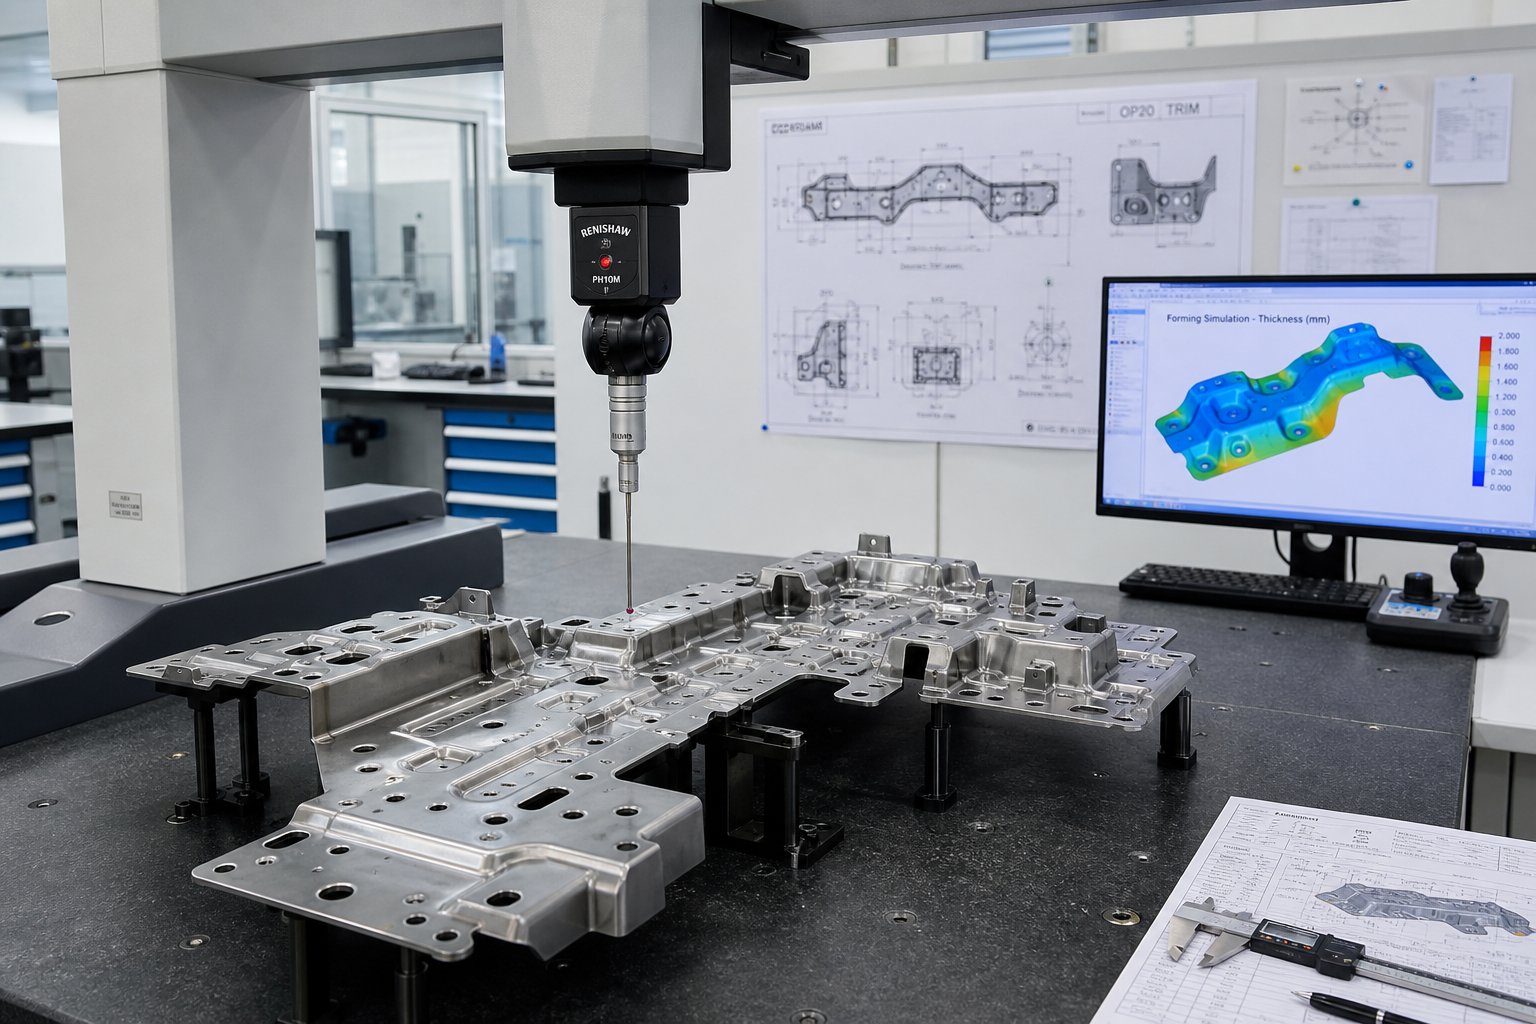
- Kapaċità ta' verifika tat-tolleranza:Ikkonferma li l-fornitur jopera tagħmir CMM, gauges funzjonali, u programmi SPC li jistgħu jivvalidaw ir-rekwiżiti dimensjonali li titlob il-parti tiegħek. Fornitur li jikkwota tolleranzi stretti mingħajr l-infrastruttura tal-metroloġija biex jivverifikahom qed jagħmel wegħdiet li ma jistgħux jissostanzjaw.
- Id-disponibbiltà tal-istampa tal-prova:Fornituri bi-preses tat-tryout interni li jaqblu mat-tunnellaġġ tal-istampa tal-produzzjoni tiegħek u d-daqs tas-sodda tiegħek jistgħu jiddebugjaw l-għodda qabel ma tintbagħat. Mingħajr dan, l-istampa tal-produzzjoni tiegħek issir il-pjattaforma tat-tryout, li tikkonsma l-ħin tal-art tiegħek għad-debugging tagħhom.
Evalwazzjoni ta' Appoġġ tad-Disinn għal Multi-Station Forming Kumpless
Il-kriterji ta' evalwazzjoni tas-sieħeb tal-ittimbrar tad-die tat-trasferiment jestendu lil hinn minn dak li jista' jimmanifattura fornitur. Daqstant importanti huwa dak li jistgħu jinġiebu. Partijiet kumplessi li jeħtieġu deep draws, redraws multipli, titqib fuq uċuħ iffurmati, u tolleranzi pożizzjonali stretti bejn karatteristiċi maħluqa fi stazzjonijiet differenti jitolbu appoġġ ta 'disinn kollaborattiv mill-fornitur tal-għodda.
Staqsi lill-imsieħba prospettivi dawn il-mistoqsijiet waqt l-evalwazzjoni:
- Kif tiddetermina n-numru minimu ta' stazzjonijiet meħtieġa għal ġeometrija u materjal partikolari tal-parti?
- Liema għodod ta 'simulazzjoni tal-iffurmar tuża, u tista' taqsam rapporti ta 'kampjuni li juru tnaqqija mbassra, riskju ta' tikmix, u kumpens ta 'springback?
- Kif tiddisinja sistemi ta’ lokalizzazzjoni li jikkumpensaw għall-varjabbiltà tat-tqegħid tal-operatur fit-trasferiment manwali, u kif dawn jinbidlu meta jagħmlu tranżizzjoni għall-immaniġġjar robotiku?
- X'inhu l-proċess tiegħek għall-ispezzjoni tal-ewwel-oġġett u l-approvazzjoni tal-parti tal-produzzjoni (PPAP jew ekwivalenti)?
- Tista' tappoġġja d-disinn-għall--feedback dwar il-manifattura qabel ma l-ġeometrija tiġi ffriżata?
Fornituri li joffru sħubija ta 'inġinerija ġenwina se jimpenjaw ruħhom b'dawn il-mistoqsijiet teknikament aktar milli jiddevjaw għal lingwa tal-bejgħ. Per eżempju,YICHENjistruttura l-kapaċitajiet tagħhom tad-die tal-ittimbrar tat-trasferiment madwar li jgħin lill-inġiniera jevalwaw il-formazzjoni ta' multi-station għal partijiet akbar jew kumplessi, b'appoġġ li jkopri konfigurazzjonijiet ta' trasferiment robotiku u validazzjoni tar-ripetibbiltà. Dak it-tip ta' inġinerija-pożizzjonament 'il quddiem, fejn il-proċess tal-fornitur jibda b'evalwazzjoni kollaborattiva aktar milli sempliċement jikkwota prezz, jindika l-profondità tal-appoġġ tad-disinn li għandek tistenna minn kwalunkwe sieħeb serju ta' trasferiment.
Il-bnadar ħomor waqt il-valutazzjoni jinkludu: fornituri li jikkwotaw l-għadd tal-istazzjon mingħajr ma jistaqsu dwar id-dejta tal-formabbiltà tal-materjal tiegħek, imsieħba li ma jistgħux jispjegaw l-istrateġija tal-karatteristika tal-lokalizzazzjoni tagħhom għall-ġeometrija speċifika tal-parti tiegħek, u ħwienet li jittrattaw it-tryout tad-die bħala avveniment ta'-ġurnata waħda aktar milli proċess iterattiv ta' kejl, aġġustament u validazzjoni mill-ġdid.
Għaliex ir-Ripetibbiltà Stabbli Tkun Materja għall-Kunfidenza tal-Produzzjoni
Fl-aħħar mill-aħħar, dak li jifred die ta 'trasferiment funzjonali minn wieħed li jagħmel qligħ huwa r-ripetibbiltà fil-lottijiet tal-produzzjoni. Die li jipproduċi partijiet tajbin waqt it-tryout iżda jmur wara 5,000 hit joħloq spiża moħbija permezz ta 'spezzjoni akbar, attivitajiet ta' trażżin, u ħarbiet tal-kwalità tal-klijent. L-evalwazzjoni tiegħek għandha tinvestiga kif fornitur jiżgura stabbiltà dimensjonali matul il-ħajja sħiħa tal-produzzjoni tal-għodda.
Fatturi ta’ ripetibbiltà ewlenin li għandhom jiġu vvalutati:
- Għażla tal-azzar tal-għodda u trattament bis-sħana:Azzar tal-għodda D2, A2, u M2 b'ebusija u ttemprar xierqa jirreżistu l-ilbies fl-uċuħ li jiffurmaw u t-truf tat-tqattigħ. Staqsi liema materjali jispeċifika l-fornitur għal stazzjonijiet ta' użu għoli-u kif jiddeterminaw meta l-inserzjonijiet jeħtieġu sostituzzjoni.
- Ippjanar tal-manutenzjoni preventiva:Il-fornitur jipprovdi skeda ta' manutenzjoni rakkomandata marbuta mal-għadd ta' hits? Bħala riċerka dwar il-kontroll tal-kwalità mid-dokumenti ta 'ITD Precision, l-iskedar ta' manutenzjoni proattiva tal-għodda bbażata fuq ċikli ta 'produzzjoni aktar milli falliment testendi l-ħajja tal-għodda u żżomm il-kwalità tal-parti fuq runs itwal.
- Dejta SPC mill-prova u l-produzzjoni inizjali:Fornituri li jwasslu dejta Cpk flimkien mal-partijiet tal-ewwel-artikolu juru kapaċità ta' proċess aktar milli sempliċement konformità dimensjonali fuq numru żgħir ta' kampjuni.
- Twieqi tal-proċess tal-iffurmar dokumentat:Is-settings tat-tunnellaġġ, l-ispeċifikazzjonijiet tal-lubrikazzjoni, il-kriterji tal-ippożizzjonar vojt, u l-meded aċċettabbli tal-proprjetà tal-materjal għandhom jiġu dokumentati u kkunsinnati mal-għodda. Mingħajr dawn, it-tim tal-produzzjoni tiegħek qed guessing fil-parametri li l-bennej għodda diġà ottimizzati matul l-iżvilupp.
Il-kunfidenza tal-produzzjoni tiġi minn meta tkun taf li n-numru tal-parti 10,000 se jaqbel ma 'numru tal-parti 10 fil-medda ta' tolleranza tiegħek. Dik il-kunfidenza hija mibnija waqt l-għażla tal-fornitur, mhux skoperta wara li l-għodda tasal fuq l-art tiegħek. Is-sieħeb tal-ittimbrar tad-die tat-trasferiment inti tagħżel forom mhux biss dak li tħallas għall-għodda llum, iżda dak li l-ispejjeż tal-kwalità tiegħek, ir-rati tal-fdalijiet u s-sodisfazzjon tal-klijent jidhru għall-ħajja kollha tal-produzzjoni tal-parti.
Mistoqsijiet Frekwenti Dwar l-Ittimbrar tad-Die tat-Trasferiment tal-Manwal
1. X'inhi d-differenza bejn it-timbrar tad-die tat-trasferiment manwali u l-ittimbrar tad-die progressiv?
Fl-ittimbrar progressiv tad-die, strixxa tal-metall kontinwa tgħaddi minn stazzjonijiet filwaqt li tibqa' mwaħħla mal-istrixxa tal-ġarr sal-qtugħ finali. L-ittimbrar manwali tad-die tat-trasferiment juża blanks individwali ħielsa-li operatur jiċċaqlaq fiżikament bejn stazzjonijiet tad-die separati. Dan jippermetti li l-biċċa tax-xogħol tkun imdawra, maqluba, jew posizzjonata mill-ġdid bejn l-operazzjonijiet, li tippermetti ġeometriji kumplessi bħal deep draws u multi-assi li jiffurmaw dik l-istrixxa-fed progressiva dies ma jistgħux jipproduċu. Dies progressivi jisbqu f'partijiet iżgħar ta'-volum għoli, filwaqt li t-trasferiment manwali jimmaniġġja partijiet medji-sa-kbar b'ġeometrija kumplessa f'volumi aktar baxxi.
2. Liema volumi ta 'produzzjoni jiġġustifikaw it-timbrar tad-die tat-trasferiment manwali fuq trasferiment awtomatizzat?
L-ittimbrar manwali tad-die tat-trasferiment huwa tipikament l-aktar ekonomiku għal volumi annwali bejn 1,000 u 50,000 parti. Il-punt ta' waqfien-fejn it-trasferiment awtomatizzat isir aktar kost-effettiv ġeneralment jaqa' bejn 50,000 u 150,000 parti kull sena, skont il-kumplessità tal-parti, il-ħin taċ-ċiklu, ir-rati tax-xogħol, u l-ispejjeż tal-integrazzjoni tal-awtomazzjoni. It-trasferiment manwali jġorr investiment kapitali inqas iżda spejjeż tax-xogħol ogħla għal kull-parti, għalhekk hekk kif il-volum jiżdied, l-ispiża tax-xogħol akkumulata eventwalment teċċedi l-investiment bil-quddiem ta' awtomazzjoni mifrux f'aktar biċċiet.
3. Liema tolleranzi jistgħu jiksbu l-ittimbrar tad-die tat-trasferiment manwali?
L-ittimbrar manwali tad-die tat-trasferiment jista 'jikseb tolleranzi ta' madwar ± 0.05 mm fuq karatteristiċi ffurmati u ± 0.03 mm fuq postijiet ta 'toqba mtaqqba, bi stazzjonijiet ta' preċiżjoni tal-muniti li jilħqu ± 0.02 mm fuq uċuħ kritiċi. Madankollu, il-varjabbiltà tat-tqegħid tal-operatur tintroduċi fattur li s-sistemi awtomatizzati jeliminaw. Karatteristiċi ta' lokalizzazzjoni ddisinjati tajjeb-bħal pinnijiet pilota, blokki tal-bejta, u linji tal-kejl jikkumpensaw billi jiggwidaw il-biċċa tax-xogħol għall-pożizzjoni eżatta irrispettivament minn varjazzjonijiet ħfief fit-tqegħid tal-operatur, u jżommu kontroll dimensjonali strett matul il-ġirjiet tal-produzzjoni.
4. Liema sistemi ta 'sikurezza huma meħtieġa għal operazzjonijiet ta' ttimbrar ta 'die tat-trasferiment manwali?
L-ittimbrar manwali tad-die tat-trasferiment jeħtieġ sistemi ta 'sikurezza f'saffi skont l-istandards OSHA 1910.217. Elementi essenzjali jinkludu żewġ-kontrolli tal-idejn li jiżguraw li ż-żewġ idejn ikunu ċari waqt iċ-ċikliżmu tal-istampa, purtieri ħfief ta' sensing tal-preżenza- li jwaqqfu l-istampa jekk operatur ikisser il-pjan tas-sensorju, gwardji fiżiċi tad-die jew apparati ta' barriera, mekkaniżmi ta' kontra-ripetizzjoni li jipprevjenu t-tieni puplesiji mhux intenzjonati, sistemi ta' monitoraġġ tal-brejkijiet u proċeduri ta' lockout/manutenzjoni. Dawn is-salvagwardji żejda jiżguraw li l-ebda falliment wieħed ma jista' jirriżulta f'korriment tal-operatur matul il-proċess tat-trasferiment.
5. Kif tevalwa u tagħżel fornitur tal-ittimbrar tad-die tat-trasferiment?
Evalwa l-fornituri bbażati fuq għarfien espert tad-disinn tad-die multi-stazzjonijiet (erba’ stazzjonijiet tal-iffurmar jew aktar), esperjenza b’konfigurazzjonijiet ta’ trasferiment kemm manwali kif ukoll robotiċi, kapaċitajiet ta’ simulazzjoni tal-iffurmar tal-FEA, għarfien dwar l-immaniġġjar tal-materjal għal partijiet akbar jew kumplessi, infrastruttura ta’ verifika tat-tolleranza bħal tagħmir CMM u programmi SPC, u disponibbiltà tal-istampa ta’ prova interna-house. Fornituri bħal YICHEN joffru appoġġ ta' inġinerija-evalwazzjoni 'l quddiem għal dies tat-trasferiment ta' multi-stazzjonijiet, li jgħinu lill-inġiniera jivvalutaw il-fattibbiltà tal-iffurmar qabel ma jimpenjaw ruħhom għall-għodda. Il-bnadar ħomor jinkludu l-għadd tal-istazzjon tal-kwotazzjoni mingħajr ma jistaqsu dwar il-formabbiltà tal-materjal jew l-inkapaċità li tispjega l-istrateġija tal-karatteristika tal-lokalizzazzjoni għall-ġeometrija speċifika tiegħek.


