


X'inhu Produzzjoni Run Ittimbrar Die u Għaliex Huwa Importanti
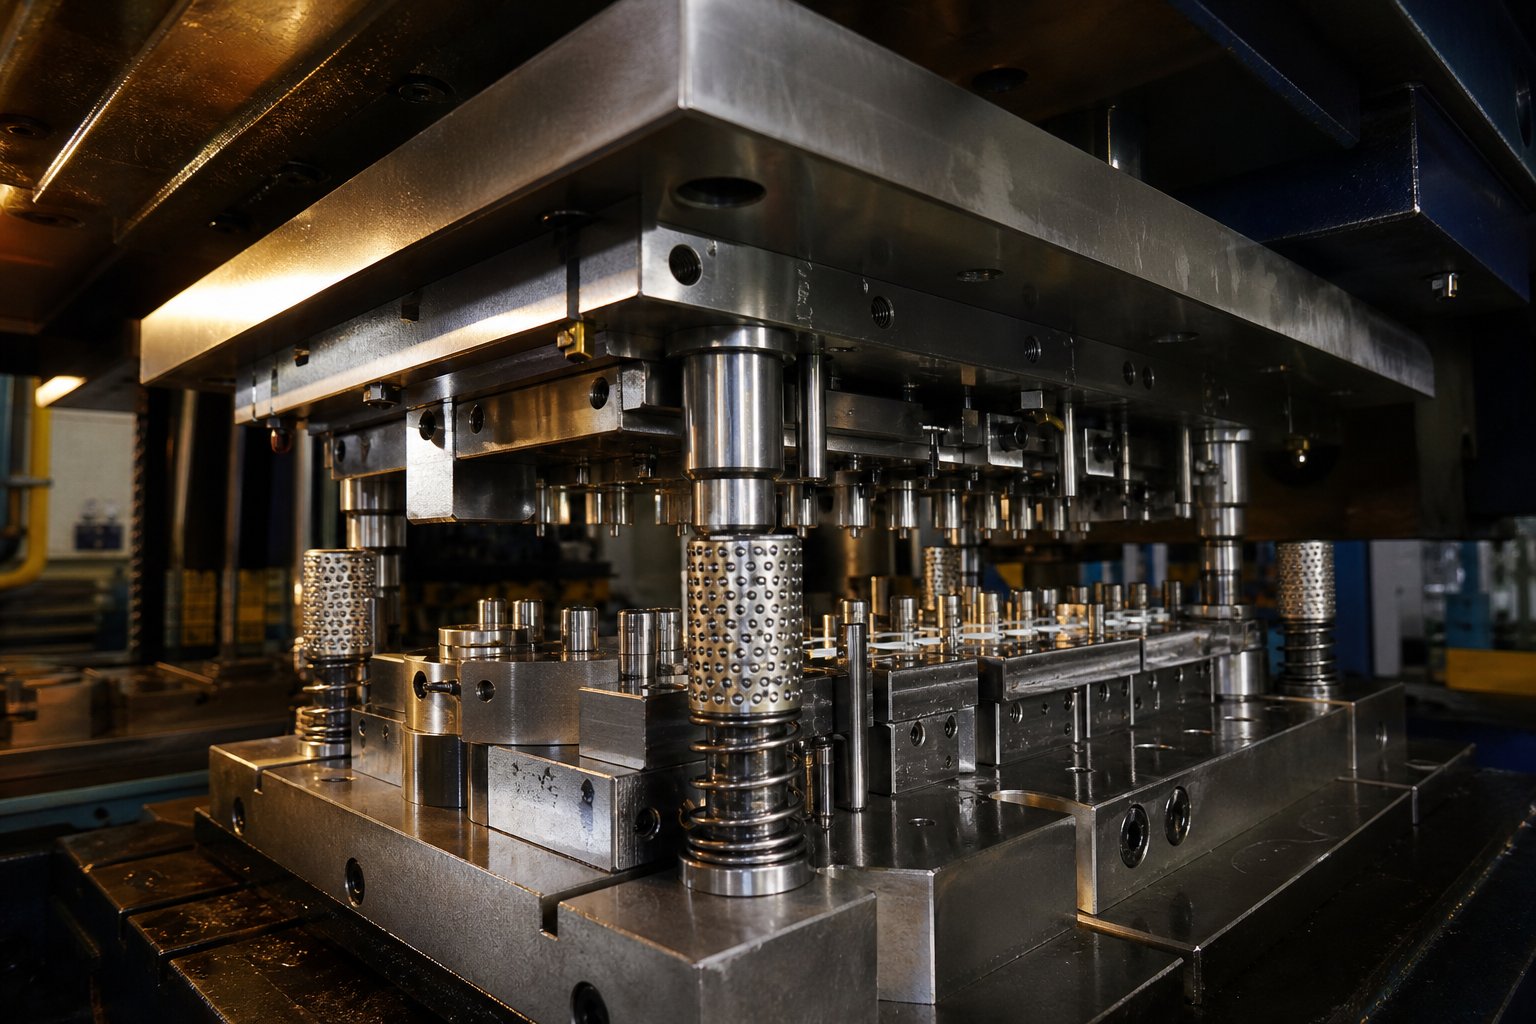
Die tal-ittimbrar tal-produzzjoni hija għodda ta'-inġinerija ta' preċiżjoni mibnija minn azzar imwebbes jew inserzjonijiet tal-karbur, iddisinjata biex tipproduċi partijiet tal-metall identiċi f'volum għoli b'eżattezza ripetibbli fuq mijiet ta' eluf jew miljuni ta' daqqa ta' stampa. B'differenza mill-prototip jew għodda artab-qasira, tirrappreżenta investiment kapitali fit-tul-fil-konsistenza tal-manifattura.
Id-definizzjoni ta' Die tal-Ittimbrar tal-Produzzjoni
Meta tisma '"istampar imut" f'kuntest ta' produzzjoni, il-konversazzjoni tiffoka fuq għodod li jgħixu ċikli ta 'xogħol estremi mingħajr ma joħorġu mit-tolleranza.Die tal-ittimbrar tal-metall immexxi mill-produzzjonitipikament karatteristiċi kostruzzjoni tal-azzar tal-għodda mwebbsa (gradi bħal D2, A2, jew inserzjonijiet tal-karbur), preċiżjoni -dettalji tal-qtugħ u l-iffurmar tal-art, u sistemi ta 'gwida tal-istrixxi maħduma li jżommu materjal indiċjat sa eluf ta' pulzier stazzjon wara stazzjon.
Dawn id-die jintegraw piloti, strippers pożittivi, u sistemi robusti tal-molla li jżommu l-allinjament taħt operazzjoni kontinwa ta'-veloċità għolja. Kull komponent huwa mibni biex jirreżisti l-ilbies, id-deflessjoni u d-distorsjoni termali f'miljuni ta 'hits, u b'hekk id-die standard jistabbilixxi pedament ta' produzzjoni ripetibbli aktar milli għodda prototip li tintrema.
Kif il-Produzzjoni Tmut Tvarja minn Prototype Tooling
Il-prototipi u l--mejriet qosra jservu skop differenti. Jivvalidaw il-ġeometrija tal-parti malajr u bl-irħis, ħafna drabi jużaw materjali aktar artab bħall-aluminju, ligi bbażati fuq iż-żingu-jew azzar mhux-trattat bis-sħana-. Il-kompromess huwa l-ħajja u l-preċiżjoni. Sett ta' timbru u die prototip jista' jimmaniġġja 1,000 sa 10,000 hit qabel ma l-ilbies jaffettwa l-kwalità tal-parti, filwaqt li għodda ta' grad ta' produzzjoni-hija mfassla għal 100,000 sa aktar minn 1,000,000 ċiklu b'tolleranza sħiħa.
| Attribut | Prototip / Qasira-Die | Produzzjoni Run Die |
|---|---|---|
| Materjal Primarju | Aluminju, azzar ħafif, ligi rotob | D2, A2, M2, inserzjonijiet tal-karbur |
| It-tul tal-ħajja mistenni (hits) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Kapaċità ta' Tolleranza | Moderat (±0.005" tipiku) | Issikkat (±0.001" jew aħjar) |
| Ħin Tipiku ta' Ċomb | 1 - 4 ġimgħat | 8 – 16-il ġimgħa |
Id-differenzi jmorru lil hinn mill-ebusija materjali. Dies tal-produzzjoni jinkorporaw inserzjonijiet sostitwibbli, postijiet ta' gwida ta' preċiżjoni-art, u f'-die sensing, il-karatteristiċi kollha nieqsa minn die standard mibni għal ġirjiet ta' validazzjoni malajr.
Meta Produzzjoni Die Issir l-Investiment it-Tajjeb
Allura meta jagħmel sens li tikkommetti l-baġit? Tliet fatturi jmexxu dik id-deċiżjoni:
- Aspettattivi tal-volum- Jekk il-programm tiegħek jirrikjedi għexieren ta' eluf ta' partijiet jew aktar, l-ekonomija tal--biċċa tal-istampar u l-ittimbrar fil-grad ta' produzzjoni taqbeż ħafna ċ-ċikli ripetuti tal-għodda ta' ġiri-qosra.
- Kritiċità tal-parti- Komponenti ta' sikurezza, assemblaġġi li jeħtieġu aġġustament konsistenti, jew partijiet li jalimentaw proċessi downstream awtomatizzati jitolbu r-ripetibbiltà li tagħti biss għodda mwebbsa.
- Rekwiżiti ta' tolleranza- Meta l-ispeċifikazzjonijiet jissikkaw taħt ± 0.002", għodda aktar artab sempliċement ma tistax iżżomm dimensjonijiet fuq kwantitajiet sinifikanti.
L-ispiża bil-quddiem hija ogħla u l-ħin taċ-ċomb itwal, iżda die tal-produzzjoni speċifikat kif suppost iħallas għalih innifsu billi jelimina r-ruttam, inaqqas il-ħin ta' waqfien tal-istampa, u jagħti konsistenza parti-per-li l-operazzjonijiet downstream jiddependu minnha. Il-mistoqsija reali mhix jekk tistax taffordja għodda tal-produzzjoni, iżda jekk il-volum u l-miri ta 'kwalità tiegħek jistgħux jgħixu mingħajrha.
Dak il-kompromess tal-ispiża-versus-tal-kapaċità jqajjem mistoqsija aktar profonda: liema tip ta' arkitettura tad-die jaqbel l-aħjar għax-xenarju speċifiku ta' produzzjoni tiegħek?
Tipi ta 'Ittimbrar Dies Mappjati għal Volumi ta' Produzzjoni Run
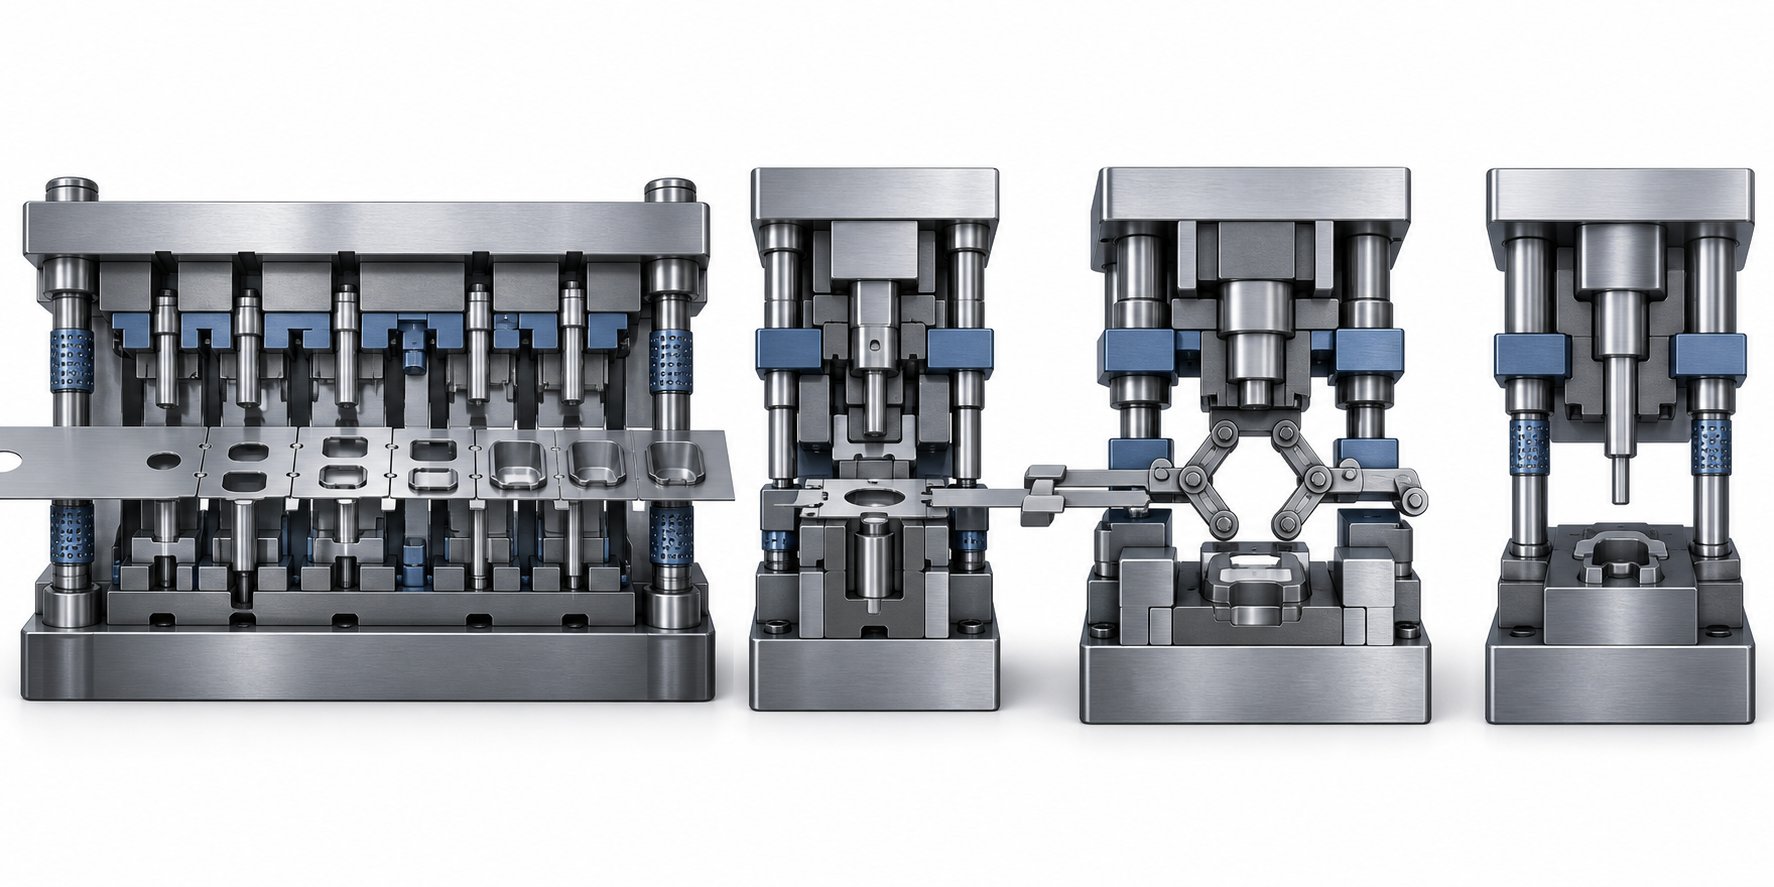
L-għażla fost it-tipi ta 'imut tal-ittimbrar mhijiex purament eżerċizzju ta' inġinerija. Hija deċiżjoni tal-ippjanar tal-produzzjoni li tissakkar fil-veloċità taċ-ċiklu tiegħek, il-kurva tal-ispiża tal-unità, u r-restrizzjonijiet tal-kapaċità għall-ħajja tal-programm. Kull arkitettura tad-die ssolvi ekwazzjoni differenti ta 'volum, kumplessità tal-parti, u ekonomija tal-istampa.
Dies Progressivi għal Tirjiet Kontinwi ta'-Volum Għoli
Immaġina strixxa tal-metall kontinwa tmigħ permezz ta 'sett die wieħed bi stazzjonijiet multipli, kull wieħed iwettaq operazzjoni distinta - ippanċjar, liwi, muniti, tirqim - f'daqqa ta' stampa waħda. Dan huwa ittimbrar progressiv fit-tul fl-azzjoni. Il-biċċa tax-xogħol tibqa' mwaħħla mal-istrixxa tal-ġarr mill-ewwel hit sas-separazzjoni finali, u telimina l-immaniġġjar tal-parti bejn l-operazzjonijiet.
Din l-arkitettura tiddomina produzzjoni ta'-volum għoli għal raġuni.Ittimbrar progressiv u linji ta 'fabbrikazzjonijista 'jopera b'200 sa 600+ strokes kull minuta, li jipproduċi partijiet lesti kumplessi b'intervent minimu tax-xogħol. Il-kompromess huwa l-ispiża bil-quddiem tal-għodda - dies progressivi jvarjaw minn $30,000 għal aktar minn $250,000 skont l-għadd tal-istazzjon u t-talbiet tat-tolleranza - iżda l-ispiża għal kull-parti tonqos b'mod drammatiku ladarba l-volumi jiġġustifikaw dak l-investiment. Il-vijabbiltà ekonomika tipikament tibda madwar 50,000 sa 100,000 unità annwali.
L-ittimbrar progressiv fit-tul-inaqqas ukoll l-iskart tal-materjal permezz ta' tqassim ta' strixxi ottimizzati u jelimina operazzjonijiet sekondarji billi jibni passi multipli ta' formazzjoni direttament fid-die.
Dies komposti għall--Tolleranza Issikkata
L-ittimbrar tad-die komposti jieħu approċċ differenti: operazzjonijiet multipli tat-tqattigħ u l-iffurmar iseħħu fl-istess ħin fi stroke tal-istampa waħda, iżda mingħajr il-progressjoni tal-istazzjon sekwenzjali. Il-parti kollha titlesta f'daqqa.
Dan jagħmel imut tal-istadju kompost ideali għal partijiet ċatti - woxers, shims, laminazzjonijiet elettriċi - fejn il-flatness superjuri u l-konċentriċità huma importanti aktar mill-kumplessità ġeometrika. Minħabba li l-operazzjonijiet kollha jseħħu fi pjan wieħed waqt stroke waħda, il-partijiet joħorġu aktar ċatti minn dawk prodotti b'metodi progressivi fejn it-tensjoni tal-istrixxa tista 'tintroduċi distorsjoni żgħira.
L-ispejjeż tal-għodda huma aktar baxxi minn dies progressivi, u l-istruttura aktar sempliċi tfisser manutenzjoni inqas intensiva. Madankollu, dies komposti huma limitati għal ġeometriji relattivament sempliċi u mhumiex adattati għal partijiet miġbuda-deep jew multi-liwja.
Trasferiment u -Stazzjon Waħdieni Dies għal Partijiet Kbar jew Fond-Drawn
Meta l-ġeometrija tal-parti hija kbira wisq għal strixxa tal-ġarr, jew meta tpinġija fil-fond tiċrita l-punti tal-konnessjoni, it-trasferiment imut isir ir-risposta. Hawnhekk, il-vojt huwa separat mill-istrixxa kmieni u mċaqlaq bejn stazzjonijiet indipendenti permezz ta 'swaba' mekkaniċi jew awtomazzjoni. Dan jiftaħ possibbiltajiet ta' disinn - threading, kustilji, knurling, u deep draws - li metodi progressivi ma jistgħux jakkomodaw.
Dies ta'-stazzjon wieħed iservu operazzjonijiet dedikati fuq partijiet akbar jew meta l-volumi tal-produzzjoni ma jiġġustifikawx il-kumplessità ta' multi-station. Huma joffru spiża tal-għodda aktar baxxa iżda jeħtieġu aktar immaniġġjar u ħinijiet taċ-ċiklu aktar bil-mod.
| Tip Die | L-Aħjar Firxa tal-Volum | Parti Kumplessità | Veloċità Ċiklu Tipiku | Spiża Relattiva tal-Għodda |
|---|---|---|---|---|
| Progressiva | 50,000 – 1,000,000+ partijiet/sena | Għoli (operazzjoni multi-) | 200 – 600+ SPM | Għoli għal għoli ħafna |
| Kompost | 10,000 – 500,000 parti/sena | Baxx għal moderat (partijiet ċatti) | Għoli (puplesija waħda) | Baxx għal medju |
| Trasferiment | 25,000 – 500,000 parti/sena | Għoli (kbir jew fil-fond) | Moderat | Għoli |
| Stazzjon-Uniku | 1,000 – 50,000 parti/sena | Baxx għal moderat | Baxx għal moderat | Baxx |
L-għażla tat-tip tad-die hija deċiżjoni tal-ippjanar tal-produzzjoni, mhux biss preferenza tal-inġinerija. L-arkitettura li tagħżel tiddefinixxi l-kurva tal-ispiża, il-limitu massimu tal-fluss u l-piż tal-manutenzjoni tiegħek għaċ-ċiklu tal-ħajja kollu tal-programm.
Il-fehim tat-tipi ta 'imut u t-tikek ħelwin tal-volum tagħhom huwa biss l-ewwel saff. Il-varjabbli li jmiss - il-mira tal-kwantità tal-produzzjoni speċifika tiegħek - tkompli tirfina kif id-die nnifisha tiġi speċifikata, min-numru ta 'stazzjonijiet sal-grad tal-azzar tal-għodda ġewwa fih.
Limiti tal-Volum tal-Produzzjoni Li Jmexxu Deċiżjonijiet tad-Disinn tad-Die
L-għadd tal-parti annwali tiegħek jagħmel aktar milli jimla linja fuq ordni ta' xiri. Tiddetta l-materjal tad-die, l-għadd tal-istazzjon, il-kompatibilità tal-istampa, u fl-aħħar mill-aħħar, l-istruttura tal-ispiża ta 'kull biċċa li toħroġ mill-għodda. Madankollu l-klassifikazzjonijiet tal-volum fl-ittimbrar tal-metall jibqgħu sorpriżament vagi madwar l-industrija. Hawn hu qafas prattiku li jgħaqqad il-kwantità tal-produzzjoni mal-għażliet tal-inġinerija ġewwa d-die.
Produzzjoni ta' Mexxi Qasira u Għodda tal-Pont
Ittimbrar fuq medda qasira tipikament ikopri kwantitajiet ta 'produzzjoni taħt 10,000 sa 50,000 parti. F'dawn il-volumi, l-impenn għal għodda progressiva ta' multi-stazzjoni mwebbsa għal kollox rari jagħmel sens ekonomiku. L-investiment bil-quddiem fl-għodda jibqa 'għoli meta mqabbel man-numru ta' partijiet prodotti, sabiex id-disinjaturi jissimplifikaw kull fejn ikun possibbli.
Dak kif jidher fil-prattika? Inqas stazzjonijiet tad-die, materjali tal-inserzjoni aktar artab (azzar mhux trattat bis-sħana-jew anke ligi bbażati fuq iż-żingu-), u ġeometriji ssimplifikati li jnaqqsu l-ħin tal-magni. Għodda tal-pont - produzzjoni temporanja-dies kapaċi mibnija waqt li l-għodda finali tkun fl-iżvilupp - taqa 'f'din il-kategorija wkoll. Iġib il-partijiet li joħorġu fis-suq mingħajr ma tistenna 12 sa 20 ġimgħa għal għodda progressiva mwebbsa.
Id-dies tal-ittimbrar tal-metall ta' ġiri qosra-jistgħu jużaw tħaddim manwali jew semi-awtomatiku u jipprijoritizzaw il-veloċità-għall--produzzjoni fuq il-lonġevità. Huma tajbin biżżejjed għat-tnedija tas-suq, il-bini tal-validazzjoni tal-inġinerija, jew programmi fejn id-domanda għadha ma stabbilizzatx biżżejjed biex tiġġustifika investiment sħiħ fil-produzzjoni.
Limiti tal-Volum Medji u Twil
Produzzjoni ta' produzzjoni medja-ġeneralment tifrex minn 10,000 sa 100,000 parti. F'din il-medda, l-ekonomija tinbidel. Għodod tal-azzar imwebbes isiru ġustifikabbli minħabba li l-ispiża għal kull parti tinżel b'mod sinifikanti meta mifruxa fuq għexieren ta 'eluf ta' unitajiet. Disinji tad-die jikbru aktar kumplessi - arkitetturi progressivi jew ta 'trasferiment isiru vijabbli, u tolleranzi aktar stretti huma sostenibbli minħabba li l-azzar tal-għodda jista' jiflaħ għall-użu kumulattiv.
L-ittimbrar tal-metall fit-tul jaqsam il-limitu ta '100,000 parti u jestendi fil-miljuni. Hawnhekk, l-ispejjeż tal-għodda huma għoljin f'termini assoluti iżda baxxi għal kull biċċa, u l-fokus jinbidel kompletament biex timmassimizza l-effiċjenza tal-produzzjoni, il-ħin tal-istampa, u l-konsistenza tal-parti fuq ċikli ta 'dazju estremi.
F'dawn il-volumi, ittimbrar b'veloċità għolja jsir in-norma. Presses li joperaw fi800+ puplesiji kull minutaid-domanda dies inġinerija speċifikament għal dak iċ-ċiklu tax-xogħol - żejjed-żraben ħoxnin tad-die, pinnijiet kbar tal-gwida tar-rombli, lift minimizzat tal-istrixxi, u sistemi robusti ta 'ħruġ ta' parti. Pressa tal-ittimbrar b'veloċità għolja b'dawk ir-rati tmigħ materjal aktar minn 13-il darba fis-sekonda, li jfisser li kull komponent ġewwa d-die għandu jittollera forzi estremi ta 'inerzja mingħajr flexing, shifting, jew tkissir.
Il-produzzjoni b'veloċità għolja f'dan il-livell teħtieġ ukoll integrazzjoni aktar stretta bejn id-die u t-tagħmir awżiljarju: servo feeds, straighteners, irkiekel payoff, u sensuri in-die kollha jeħtieġ li jiffunzjonaw bħala sistema sinkronizzata aktar milli komponenti indipendenti.
Kif Volum Targets Forma Die Speċifikazzjoni
Il-kwantità tal-produzzjoni li timpenja ruħek li tmewwiġ permezz ta 'kull parametru tad-disinn fid-die. Ikkunsidra kif dawn l-ispeċifikazzjonijiet ewlenin jinbidlu hekk kif il-volum jiżdied:
- Numru ta' stazzjonijiet- Dies ta'-volum baxx jistgħu jużaw minn 3 sa 5 stazzjonijiet; dies progressivi ta'-volum għoli komunement iħaddmu minn 10 sa 20+ stazzjonijiet biex jikkonsolidaw l-operazzjonijiet u jeliminaw l-ipproċessar sekondarju.
- Die grad ta 'materjal- Għodod ta' ġiri qasir-użu azzar mhux imwebbes jew nofsu-imwebbes; għodod ta' tħaddim medju-saħħu għal D2 jew A2 imwebbes; għodod ta' tħaddim fit-tul-jistgħu jinkorporaw azzar b'veloċità għolja-M2 jew inserzjonijiet tal-karbur meta jintlibsu-dettalji kritiċi ta' punch u die.
- Trattamenti tal-wiċċ- Dies ta' volum għoli-spiss jirċievu TiN, TiCN, jew kisjiet PVD oħra biex inaqqsu l-frizzjoni, jirreżistu t-tagħqid, u jestendu l-intervalli ta' sann fuq mijiet ta' eluf ta' hits.
- Kompatibilità għall-istampa- Tiġrijiet akbar jiġġustifikaw linji tal-istampa ddedikati b'servo feeds, sistemi ta' protezzjoni tad-die, u tneħħija awtomatizzata tar-ruttam. Dies ta' ġiri-qosra jistgħu jaħdmu fuq presses ta'-għan ġenerali b'setups manwali tal-għalf.
- Ottimizzazzjoni tat-tqassim tal-istrixxa- F'volumi għoljin, anke titjib żgħir fl-utilizzazzjoni tal-materjal (bejtiet aktar stretti, strixxi trasportaturi idjaq) jiffrankaw eluf ta' dollari f'materja prima matul il-ħajja tal-programm.
It-tip tal-materjal u l-ħxuna wkoll fatturi ħafna fl-ispeċifikazzjoni tad-die. Il-ġirja tal-produzzjoni tmut komunement tipproċessa azzar tal-karbonju (0.005" sa 0.250" ħoxna), azzar li ma jissaddadx, aluminju, ligi tar-ram, u ram. Materjali tal-biċċa tax-xogħol aktar iebsa u eħxen jitolbu azzar die aktar iebsa, spazju akbar, u intervalli ta 'manutenzjoni aktar frekwenti. L-azzar li ma jsaddadx u l-ligi ta'-qawwa għolja, pereżempju, ħafna drabi jeħtieġu inserzjonijiet tal-karbur fl-istazzjonijiet tat-tqattigħ biex jirreżistu l-ilbies li joborxu li jiddegrada malajr l-azzar tal-għodda konvenzjonali fil-volumi tal-produzzjoni.
Dawn l-ispeċifikazzjonijiet-mmexxija mill-volum jiddefinixxu mhux biss kif id-die jaħdem fl-ewwel jum, iżda kif iżomm tul il-ħajja kollha tiegħu. Dik il-mistoqsija dwar id-durabilità twassal direttament għall-għażliet strutturali - kostruzzjoni mwebbsa, disinn tal-inserzjoni, u inġinerija tal-komponenti - li jisseparaw die tal-produzzjoni minn għodda prototip-qasira.
Die Metodi ta 'Kostruzzjoni għal Produzzjoni Run Longevità
Die li jdum għal ġimgħa u die li jdum tliet snin jistgħu jidhru simili fuq barra. Id-differenza tgħix fid-deċiżjonijiet tal-kostruzzjoni midfuna ġewwa - il-grad tal-azzar f'kull punch, kemm jekk id-dettalji tat-tqattigħ huma solidi jew daħħal-stil, u kif kull komponent jirreżisti l-għeja kumulattiva ta 'miljuni ta' ċikli tal-istampa. Dawn l-għażliet strutturali huma dak li jmutu separati għall-ittimbrar tal-azzar mibnija għall-lonġevità tal-produzzjoni minn għodda mfassla biex jgħaddu minn ġirja qasira ta 'validazzjoni.
Azzar tal-Għodda mwebbsa u Kostruzzjoni tal-Insert tal-Karbur
L-għażla tal-materjal ġewwa die tal-produzzjoni mhijiex deċiżjoni waħda. Huwa stazzjon-mill--ġudizzju tal-inġinerija tal-istazzjon li jaqbel mal-ambjent tal-istress ta 'kull dettall mal-azzar it-tajjeb tal-istampar.
L-aktar għażliet komuni jinqasmu hekk:
- D2 (High-karbonju, għoli-kromju)- Il-punt ta' referenza tal-industrija għall-istazzjonijiet tal-blanking u tat-titqib. D2 jagħti reżistenza għall-ilbies eċċezzjonali f'HRC 60-62, li jagħmilha l-default għal operazzjonijiet ta 'qtugħ fuq azzar tal-karbonju u ligi aktar artab. Id-dgħjufija tagħha hija l-fraġilità - il-karburi oħxon jaġixxu bħala konċentraturi tal-istress taħt impatt qawwi.
- A2 (Ebusija ta' l-arja)- Joffri profil bilanċjat b'inqas reżistenza għall-ilbies minn D2 iżda notevolment toughness ogħla. A2 jgħaddi wkoll bejn wieħed u ieħor 40% inqas bidla dimensjonali matul it-trattament bis-sħana minn azzar li jwebbsu biż-żejt, li jagħmilha ideali għal ġeometriji ta' punch dettaljati fejn l-eżattezza ta' wara-sħana-tkun importanti.
- M2 (Azzar b'veloċità-għola)- Użat fi stazzjonijiet fejn it-tisħin bil-frizzjoni minn tħaddim ta'-veloċità għolja jrattab azzar tax-xogħol kiesaħ-konvenzjonali. M2 iżomm l-ebusija tiegħu f'temperaturi elevati, li jagħmilha adattata għal dies li jaħdmu bi 600+ strokes kull minuta.
- DC53 (Azzar tax-xogħol kiesaħ-mtejjeb)- Evoluzzjoni moderna ta' D2 li tilħaq 62-64 HRC filwaqt li tagħti bejn wieħed u ieħor id-doppju tal-ebusija ta' D2. Il-kompatibilità tat-temprar b'temperatura għolja ta 'DC53 tagħmilha wkoll sottostrat eċċellenti għal kisjiet PVD bħal TiN jew DLC.
- Inserzjonijiet tal-karbur- Riżervat għall-ogħla-stazzjonijiet tal-ilbies jew meta jiġu pproċessati materjali li joborxu bħall-istainless steel u ligi ta'-qawwa għolja. Il-karbur jagħti ebusija 'l fuq minn 90 HRA u jista' jdum aktar mill-azzar tal-għodda b'5 sa 10 darbiet, għalkemm jeħtieġ appoġġ bir-reqqa biex jiġi evitat qsim taħt tagħbijiet tal-impatt.
Il-loġika tal-għażla hija sempliċi: qabbel il-grad tal-azzar tal-ittimbrar mal-brix tal-materjal tal-biċċa tax-xogħol, il-modalità tal-istress dominanti tal-istazzjon (xedd vs impatt), u l-għadd mistenni tal-hit qabel il-manutenzjoni. Punch titqib qtugħ 0.040" stainless f'400 puplesiji kull minuta jiffaċċja ambjent xedd kompletament differenti minn stazzjon li jiffurmaw liwi 0.020" ram - u l-azzar die f'kull stazzjon għandhom jirriflettu dik id-differenza.
Daħħal-Stil vs Kostruzzjoni Die Solida
Hawnhekk huwa fejn il-ħsieb tal-produzzjoni jvarja ħafna mil-loġika tal-prototip. Dies solidi - fejn id-dettall tal-punch jew tad-die huwa maħdum direttament minn blokka waħda - joffru riġidità u preċiżjoni eċċellenti. Għal ġirjiet qosra, dik is-sempliċità taħdem tajjeb. Imma meta tarf tat-tqattigħ tittaffa għal hit 80,000 fi programm ta' miljun-biċċa, ma tridx tiġbed is-sezzjoni kollha tad-die għat-tħin mill-ġdid.
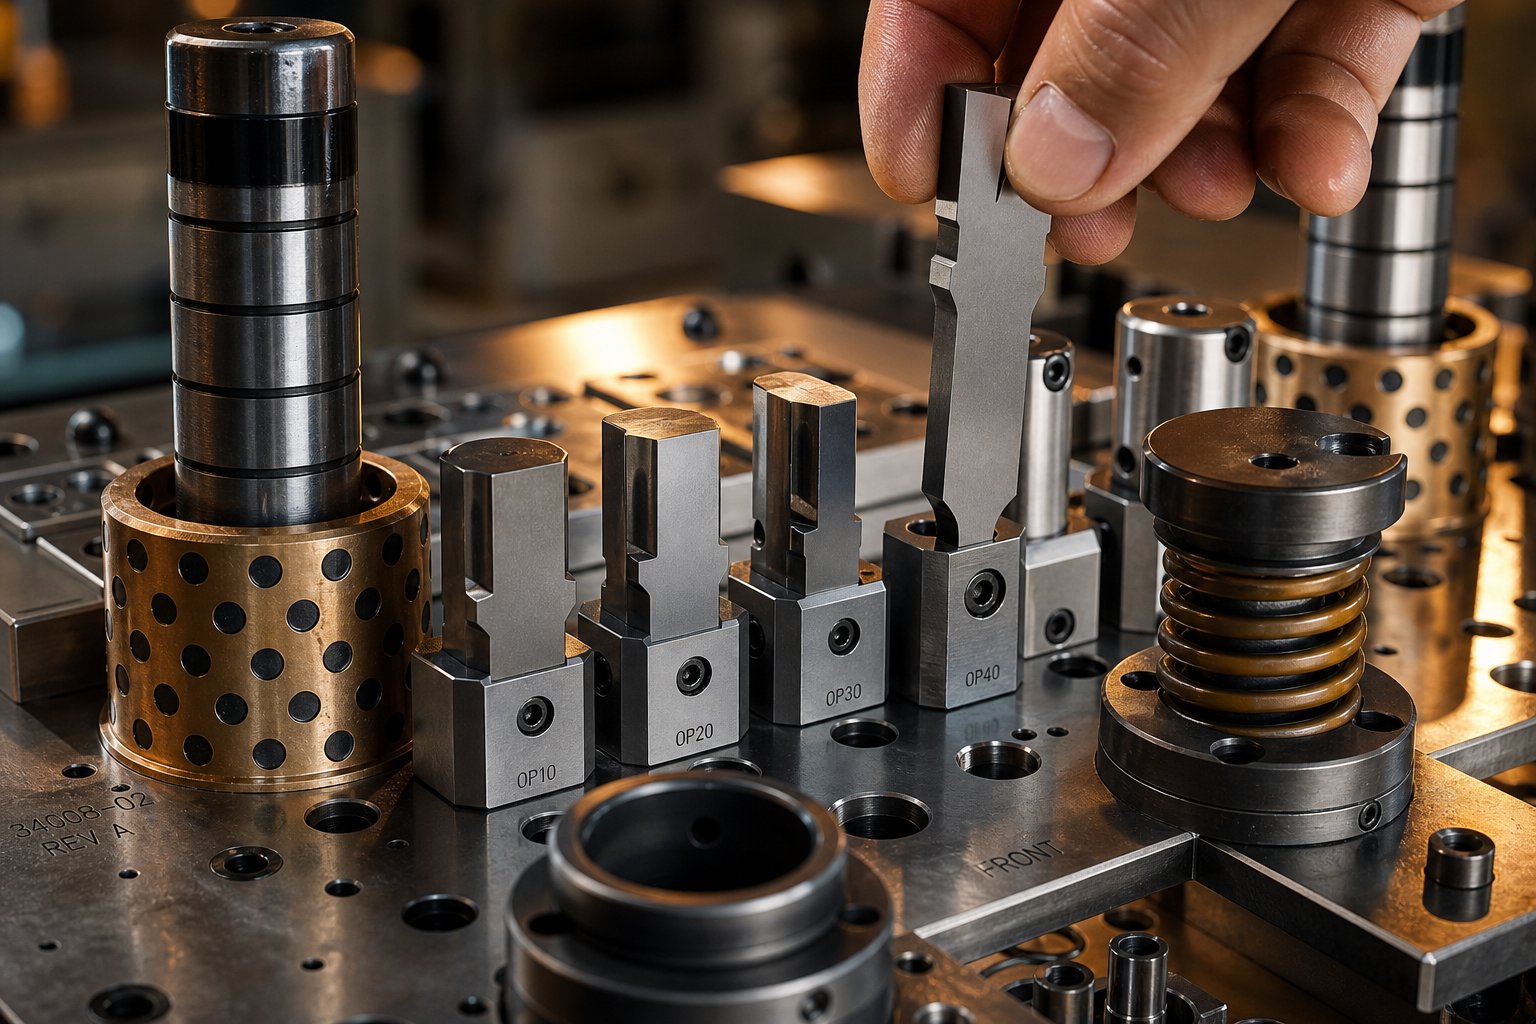
Il-kostruzzjoni tal-istil Daħħal-issolvi dan billi tissepara l-komponenti tal-ilbies mill-korp tad-die strutturali. Id-dettall tal-punch jew tat-tqattigħ huwa biċċa sostitwibbli ppressata jew imbarrata f'retainer jew but, li tippermetti li tinbidel mingħajr ma tfixkel il-bqija tal-assemblaġġ tad-die.
Il-vantaġġi tal-produzzjoni huma sinifikanti:
- Manutenzjoni aktar mgħaġġla- Daħħal li jintlibes jista' jiġi sostitwit jew mitħun mill-ġdid u jerġa' jiġi installat fi ftit minuti aktar milli sigħat. Id-die tibqa 'fuq l-istampa itwal.
- Spiża ta 'regrind aktar baxxa- Inti tiffoka inserzjoni żgħira aktar milli blokka monolitika kbira, u tnaqqas it-tneħħija tal-materjal u l-ħin tal-magna.
- Waqfien imnaqqas- Inserzjonijiet żejda miżmuma fl-inventarju jfissru żero ħin ta' stennija għat-tħin mill-ġdid. Ibdel, erġa' ibda, u tiffoka l-inserzjoni milbusa offline.
- Ottimizzazzjoni tal-materjal- Il-karbur għali jew l-azzar PM imur biss fejn l-ilbies jitlob dan. Ir-retainer ta 'appoġġ jista' jkun azzar aktar iebsa u inqas għali li jirreżisti xokk mingħajr ma jeħtieġ ebusija estrema.
Dies solidi għad għandhom rwol fil-produzzjoni meta r-riġidità hija importanti ħafna - stazzjonijiet tal-iffurmar tqal jew operazzjonijiet kbar ta' blanking fejn l-interfaces tal-inserzjoni jistgħu jintroduċu deflessjoni. Iżda għat-titqib, it-tirqim, u t-tqattigħ tad-dettall tul die progressiv multi-station, il-kostruzzjoni tal-inserzjoni hija l-istandard tal-produzzjoni minħabba li tnaqqas direttament l-ispiża-per-hit matul iċ-ċiklu tal-ħajja tal-għodda.
Komponenti Kritiċi Ittimbrar Die Li Jippermettu Lonġevità tal-Produzzjoni
Die tal-produzzjoni hija sistema, mhux għodda waħda. Kull komponent għandu rwol fiż-żamma tal-preċiżjoni fuq miljuni ta 'ċikli. Meta element wieħed jonqos jew jonqos, il-kwalità tal-parti tbati immedjatament. Hawn huma l-komponenti kritiċi tad-die tal-ittimbrar u dak li jikkontribwixxu:
- Sett tad-die (żarbun ta 'fuq, żarbun t'isfel, postijiet ta' gwida)- Il-pedament fejn huma mmuntati l-għodda u l-komponenti l-oħra kollha tad-die. Preċiżjoni -żraben art die jżommu l-paralleliżmu bejn in-nofsijiet ta 'fuq u t'isfel, filwaqt li l-postijiet ta' gwida u l-boxxli (immanifatturati għal tolleranzi fi ħdan 0.0001") jiżguraw stroke ta 'allinjament ripetibbli wara stroke.
- Punches- L-għodod tal-qtugħ u l-iffurmar li jikkuntattjaw direttament il-biċċa tax-xogħol. Il-puntelli tal-produzzjoni huma tipikament permezz ta'-art imwebbsa u ta' preċiżjoni-, disponibbli f'ġeometriji tal-imnieħer standard jew personalizzati biex jaqblu mal-profil tal-parti.
- Buttuni die- Il-kontroparti għall-puntelli, li tipprovdi t-tarf tat-tqattigħ oppost. Il-buttuni tad-die huma kkumpensati kemmxejn akbar mill-imnieħer tal-punch (tipikament 5-10% tal-ħxuna tal-materjal għal kull naħa) biex tiġi stabbilita t-tneħħija korretta tat-tqattigħ.
- Strippers- Żomm l-istrixxa ċatta mal-wiċċ tad-die u l-materjal tal-istrixxa barra mill-punch waqt l-irtirar. Dies tal-produzzjoni jużaw strippers iggwidati (pjanċi mgħobbija fir-rebbiegħa-) aktar milli strippers fissi sempliċi, li jtejbu l-kontroll tal-istrixxi u jipprevjenu l-ġbid tal-balel b'veloċità għolja.
- Piloti- Labar ta' preċiżjoni li jirreġistraw l-istrixxa f'kull stazzjon billi jidħlu f'toqob imtaqqbin qabel. Huma jikkumpensaw għal ineżattezzi ħfief fl-għalf u jiżguraw li kull stazzjon jaħdem fuq materjal imqiegħed sew.
- Die molol (gass mekkaniku jew tan-nitroġenu)- Ipprovdi l-forza li tikkontrolla l-pressjoni tal-istripper, il-forza li żżomm il-kuxxinett, u l-ħruġ tal-parti. Molol tal-gass tan-nitroġenu jagħtu forza aktar konsistenti fuq vjaġġi itwal u huma komuni fil-produzzjoni imut li jeħtieġu forza ogħla ta 'tqaxxir.
- Retainers- Żomm puntelli u buttuni die fil-pożizzjoni fil-pjanċi die. Ball-lock retainers jippermettu bidliet rapidi tal-punch mingħajr ma jneħħu d-die mill-istampa.
- Pjanċi ta' appoġġ- Pjanċi mwebbsa wara l-irjus tal-punch li jqassmu l-forza tal-impatt u jipprevjenu l-punches milli jsuqu f'żraben aktar artab maż-żmien.
Kull wieħed minn dawn il-komponenti huwa ddisinjat biex jipprevjeni modi speċifiċi ta 'falliment li jsiru inevitabbli fuq produzzjoni estiża. Strippers iggwidati jipprevjenu l-ġbid tal-balel - fejn slug maqtugħa jeħel mal-wiċċ tal-punch u jinġarr lura, iġġammja d-die jew jimmarka l-parti li jmiss. Piloti ta' daqs xieraq jipprevjenu strixxi mis-indiċjati milli jipproduċu-partijiet ta'-tolleranza. Puntelli appoġġjati jipprevjenu l-faqqiegħ tar-ras li jbiddel il-pożizzjoni tal-punch b'eluf ta 'pulzier fuq mijiet ta' eluf ta 'hits.
Is-sett tad-die tal-ittimbrar, meħud kollu kemm hu, jiffunzjona bħal magna ta 'preċiżjoni aktar milli għodda statika. Kull clearance, rata tar-rebbiegħa, u finitura tal-wiċċ huma ddisinjati biex jibqgħu stabbli matul il-ħajja sħiħa tal-produzzjoni tad-die - u meta xi ħaġa tintlibes, il-filosofija tal-kostruzzjoni bbażata fuq l-inserzjoni- tiżgura li tista 'tiġi rrestawrata malajr mingħajr ma tinbena mill-ġdid l-assemblaġġ kollu.
Li dawn id-deċiżjonijiet strutturali kollha jseħħu sewwa ma jseħħx fil-ħanut. Jibda ħafna qabel, fil-fażi tal-inġinerija fejn l-analiżi tal-fattibilità, is-simulazzjoni u l-magni ta 'preċiżjoni jikkonverġu biex iġibu die tal-produzzjoni mill-kunċett għall-ewwel parti approvata.
Die Proċess ta' Inġinerija mill-Fattibbiltà sal-Ewwel Artikolu
Die tal-ittimbrar ta' ġirja ta' produzzjoni ma tibdax fuq ċentru tal-magni. Jibda bħala mistoqsija: din il-parti tista 'tiġi ffurmata b'mod affidabbli, f'din it-tolleranza, f'dan il-materjal, fil-veloċità tal-produzzjoni? Iċ-ċiklu tal-ħajja tal-inġinerija li jwieġeb dik il-mistoqsija jifrex xhur u jinvolvi stadji multipli ta 'validazzjoni qabel ma l-azzar qatt jiltaqa' mal-istrixxa fi pressa tal-produzzjoni. Kull fażi tnaqqas ir-riskju, u taqbeż xi waħda minnhom timmultiplika l-ispiża downstream.
Analiżi tal-Fattibbiltà u Kollaborazzjoni DFM
Kull għodda tal-ittimbrar u proġett tad-die jibda b'valutazzjoni tal-fattibilità. L-inġiniera jevalwaw il-ġeometrija tal-parti kontra l-limiti tal-iffurmar - raġġi minimi tal-liwja relattivi għall-ħxuna tal-materjal, il-proporzjonijiet tal-fond tal-ġbid, u jekk il-karatteristiċi jistgħux jiġu prodotti f'operazzjoni tal-ittimbrar mingħajr makkinar sekondarju.
Dan huwa fejn il-kollaborazzjoni DFM (Disinn għall-Manifattura) bejn id-disinjatur tal-prodott u l-inġinier tad-die tħallas. Analiżi DFM komprensiva tikkonferma li r-raġġi tal-liwja jilħqu jew jaqbżu l-ħxuna tal-materjal, li d-dijametri tal-punch huma kbar biżżejjed biex jipprevjenu l-ksur, u li l-istrateġiji ta 'tolleranza jimmiraw valuri medji biex jikkumpensaw għal xedd naturali tal-għodda matul iċ-ċiklu tal-ħajja tad-die.
Għal dies progressivi, din il-fażi tiddefinixxi wkoll it-tqassim tal-istrixxa - is-sekwenza tal-istazzjonijiet, l-użu tal-materjal, il-wisa 'tal-istrixxa tal-ġarr, u l-istrateġija tal-pilota. L-istazzjonijiet inattivi ħafna drabi huma ppjanati minn qabel biex jakkomodaw bidliet futuri fl-inġinerija mingħajr ma jeħtieġu bini mill-ġdid tad-die sħiħ. Id-deċiżjonijiet dwar it-tqassim tal-istrixxi jillokkjaw l-ispiża tal-materjal għal kull parti għall-programm kollu, u b'hekk dan isir wieħed mill-attivitajiet ta' inġinerija tal-ogħla-lieva fil-proċess.
Simulazzjoni CAE u Prova Die Virtwali
Immaġina li tista’ tittestja d-die tiegħek qabel ma teżisti fiżikament. Dan huwa eżattament dak li tagħti s-simulazzjoni CAE (Computer-Aided Engineering). Bl-użu ta 'analiżi ta' elementi finiti, l-inġiniera jimmudellaw kif il-folja tal-metall se jġib ruħu taħt forzi li jiffurmaw - li jbassru fejn jistgħu jinbdew xquq, fejn se tiżviluppa t-tikmix, fejn traqqiq eċċessiv joħloq tikek dgħajfa, u kemm tistenna rebbiegħa wara li tinfetaħ l-istampa.
Virtwali die tryoutsjippermettu lill-manifatturi jidentifikaw u jsolvu difetti potenzjali qabel ma tibda l-produzzjoni, u b'hekk tnaqqas b'mod sinifikanti l-ispejjeż tal-prova fiżika-u-l-iżbalji. Is-simulazzjoni tottimizza wkoll il-kontorni vojta biex timmassimizza l-utilizzazzjoni tal-materjal u tbassar il-forza minima tal-istampa meħtieġa - data kritika għall-għażla tal-magna tal-ittimbrar tad-die u l-linja tal-istampa t-tajba.
Għal materjali ta' sfida bħal azzar avvanzati ta'-saħħa għolja u ligi tal-aluminju, is-simulazzjoni hija speċjalment siewja minħabba li dawn il-materjali juru kobor ta' ritorn għoli li huwa diffiċli biex jiġi kkontrollat permezz ta' iterazzjoni fiżika biss. Il-kumpens diġitali springback jaġġusta l-ġeometrija tad-die qabel il-magni, sabiex l-ewwel prova fiżika tinżel eqreb għall-ispeċifikazzjoni finali.
Makkinar ta 'preċiżjoni, Assemblea, u Runs ta' Prova
Bis-simulazzjoni validata u d-disinn tad-die finalizzat, tibda l-manifattura. Is-sekwenza tal-magni għall-produzzjoni tmut fil-manifattura tipikament issegwi din il-progressjoni:
- Tħin CNC- Makkinar mhux maħdum u nofsu-fini ta' żraben tad-die, pjanċi li jżommu, u dettalji tal-forma għal ġeometrija qrib-nett.
- Trattament tas-sħana- It-twebbis u l-ittemprar tal-komponenti tal-azzar tal-għodda biex jimmiraw il-valuri HRC, segwiti minn serħan tal-istress.
- EDM tal-wajer- Qtugħ ta' preċiżjoni ta' profili ta' punch, fetħiet tad-die, u ġeometriji kumplessi għal tolleranzi fi ħdan 0.0001" fejn it-tħin konvenzjonali ma jistax jilħaq.
- Tħin tal-wiċċ- Irfinar finali tal-uċuħ tat-tgħammir, uċuħ tad-die, u punch flats biex jinkisbu l-ispeċifikazzjonijiet tal-paralleliżmu u tal-finitura tal-wiċċ.
- Assemblaġġ u twaħħil- Assemblaġġ progressiv ta' komponenti fis-sett tad-die, b'blu-tqabbil ta' uċuħ kritiċi u verifika ta' spazju vojt f'kull stazzjon.
Ladarba immuntat, id-die jiċċaqlaq għal tryout presses għat-teħid ta 'kampjuni inizjali. Il-ġirjiet ta' prova jivvalidaw il-fluss tal-materjal, jikkonfermaw l-eżattezza dimensjonali, u jiżvelaw kwalunkwe kwistjoni li s-simulazzjoni ma setgħetx tipprevedi bis-sħiħ - interazzjonijiet sottili bejn l-istazzjonijiet, imġieba tal-irfigħ tal-istrixxi, jew problemi ta' tfigħ ta' ruttam li jidhru biss taħt kundizzjonijiet reali tal-istampa.
L-ewwel spezzjoni ta 'l-artikolu hija l-bieb finali. Partijiet mill-ġirja ta 'prova jgħaddu minn rappurtar dimensjonali sħiħ kontra l-istampar tal-parti, ħafna drabi inkluż kejl CMM, skanjar ottiku, u verifika GD&T. Għall-programmi tal-ittimbrar tad-die tal-karozzi, dan idaħħal direttament fis-sottomissjoni PPAP (Proċess tal-Approvazzjoni tal-Parti tal-Produzzjoni) li tirrilaxxa d-die għal produzzjoni sħiħa.
Fornituri similiYICHENjoffru kapaċità minn tarf-sa-li jkopru dan iċ-ċiklu tal-ħajja kollu - mill-fattibilità inizjali u s-simulazzjoni CAE permezz ta' magni ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni dimensjonali finali - li tagħti lit-timijiet tas-sorsi punt wieħed ta' responsabbiltà mill-kunċett sa għodda lesta għall-produzzjoni-.
L-investiment fl-inġinerija f'dan il-proċess huwa sostanzjali, iżda jiddetermina direttament l-ekonomija tal-produzzjoni tad-die. Kull iterazzjoni ta' simulazzjoni evitata, kull loop ta' prova eliminata, u kull pass tal-ewwel-artiklu miksub skond l-iskeda jissarraf fi spiża totali tal-programm aktar baxxa - relazzjoni li ssir aktar ċara meta teżamina kif l-investiment fl-għodda jamortizza madwar il-volum tal-produzzjoni.
Kost-Per-Ekonomija tal-Parti tal-Produzzjoni Run Die Investiment
Hawnhekk hija l-matematika li tmexxi kull deċiżjoni ta 'għodda: die ta' $100,000 li tipproduċi 1,000,000 parti żżid $0.10 għal kull biċċa. Dik l-istess die li tipproduċi biss 5,000 parti żżid $20.00 għal kull biċċa. Id-die nnifisha ma bidlitx - biss il-volum li jgħaddi minnu. Din il-loġika tal-amortizzazzjoni tiddetermina jekk l-għodda tal-grad tal-produzzjoni-hiex investiment intelliġenti jew żball għali, u l-fehim tiegħu jifred is-sorsi strateġiċi minn suppożizzjonijiet.
Kif Die Cost Amortizes madwar il-Volum tal-Produzzjoni
Aħseb f'die tal-ittimbrar tal-produzzjoni bħala spiża fissa li tinqasam f'kull parti li tipproduċi. Iktar ma tmexxi partijiet, iżgħar tkun il-kontribuzzjoni tal-għodda għal kull unità. F'volumi baxxi, dik il-kontribuzzjoni tiddomina l-prezz tal-biċċa tiegħek. F'volumi għoljin, isir negliġibbli - spiss biss pennies għal kull parti - li jħalli l-materja prima u l-ħin tal-istampa bħala l-fatturi primarji tal-ispiża.
Din hija r-raġuni għaliex investiment inizjali ogħla tad-die ta 'spiss iwassal għal spiża totali tal-programm aktar baxxa għal stampar ta' ġiri kbar. Die progressiv ta '$ 150,000 bi 15-il stazzjon jista' jidher għali ħdejn għodda simplifikata ta '$ 40,000, iżda jekk id-die progressiva telimina tliet operazzjonijiet sekondarji (deburring, tapping, u pass ta' formazzjoni separati), l-iffrankar downstream għal kull parti kompost f'kull unità prodotta. Immultiplika dak l-iffrankar għal kull-parti b'500,000 biċċa, u l-għodda għalja ssir il-programm irħas.
Ir-relazzjoni mhijiex-lineari fil-prattika. Il-produzzjoni bikrija tassorbi l-ispiża tal-għodda malajr - l-ewwel 10,000 parti tiegħek iġorru piż tqil għal kull-unità. Iżda hekk kif il-volum jitla' minn 50,000, imbagħad 100,000, l-ispiża amortizzata tal-għodda tiċċattja lejn żero filwaqt li l-iffrankar għal kull-parti minn operazzjonijiet sekondarji eliminati jkompli jikber. Din hija l-mutur ekonomiku wara kull deċiżjoni li tinvesti f'għodda ta' produzzjoni-grad ta' produzzjoni fuq alternattivi-qosra.
Fatturi Li Jinfluwenzaw l-Ipprezzar tad-Die tal-Produzzjoni
L-ipprezzar tad-die mhuwiex numru wieħed miġbud minn katalgu. Hija tirrifletti l-kumplessità kumulattiva ta 'dak kollu inġinerija fl-għodda. Meta tirċievi kwotazzjoni għall-għodda tal-produzzjoni, il-prezz huwa ffurmat minn dawn il-fatturi primarji tal-ispiża:
- Numru ta' stazzjonijiet- Kull stazzjon fi die progressiv iżid il-ħin tad-disinn, magni, trattament tas-sħana, u twaħħil. Die ta' 6 stazzjon jiswa ferm inqas minn die ta' 16-il stazzjon li jwettaq l-istess operazzjonijiet f'sekwenza aktar ottimizzata.
- Die grad ta 'materjal- L-azzar tal-għodda D2 jiswa inqas mill-azzar b'veloċità għolja-M2, li jiswa inqas mill-inserzjonijiet tal-karbur. Il-brix tal-materjal tal-biċċa tax-xogħol u l-għadd tal-hit fil-mira bejn is-sann jiddeterminaw liema grad jispeċifika l-għodda.
- Il-kumplessità tal-parti- Raġġi stretti, ġbid fil-fond, karatteristiċi ta' tolleranza mill-qrib-, u assi multipli tal-liwja kollha jżidu l-ħin tal-magni u n-numru ta' komponenti diskreti ġewwa d-die.
- Rekwiżiti ta' tolleranza- Iż-żamma ta '±0.001" teħtieġ tħin ta' preċiżjoni, komponenti aktar stretti, u spezzjoni aktar rigoruża minn ±0.005". Kull pass aktar strett iżid l-ispiża kemm għall-bini inizjali kif ukoll għall-manutenzjoni kontinwa.
- Operazzjonijiet sekondarji mibnija fid-die- Fil--tapping tad-die, fl--assemblaġġ tad-die, l-iwweldjar tal-kuntatt, jew l-integrazzjoni tas-sensuri jeliminaw proċessi downstream iżda jżid il-kumplessità (u l-ispiża) għall-għodda nnifisha.
- Ir-rekwiżiti tat-tunnellaġġ tal-istampa- Partijiet ta' saħħa akbar, eħxen jew ogħla-jeħtieġu dies mibnija biex jifilħu forzi akbar li jiffurmaw. Żraben die itqal, postijiet ta 'gwida akbar, u sistemi tar-rebbiegħa aktar robusti jżidu l-ispejjeż tal-materjal u tal-magni.
L-għodda tad-die progressiva ġeneralment tvarja minn $ 30,000 għal aktar minn $ 250,000 skont kif dawn il-fatturi jingħaqdu. Partijiet tal-istainless steel b'tolleranza għolja-b'ħafna stazzjonijiet tal-iffurmar joqogħdu fil-quċċata ta 'dik il-medda, filwaqt li ġeometriji sempliċi tal-azzar tal-karbonju b'inqas operazzjonijiet jinżlu fit-tarf t'isfel.
Tqabbil tal-ROI tal-Għodda F'Tulijiet ta' Run
Il-mistoqsija tal-punt ta' bilanċ hija sempliċi: b'liema volum l-imbut tal-produzzjoni li jiswa aktar iwassal spiża totali aktar baxxa minn ċikli ripetuti ta' għodda ta'-tiġrija qasira? It-tweġiba tiddependi fuq l-istruttura tal-ispiża speċifika tiegħek, iżda l-mudell huwa konsistenti madwar l-industriji.
| Fattur | Għodod Artab ta' -Mezzi Qasira | Produzzjoni-Mexxi Għodda Mwebbsa |
|---|---|---|
| Firxa ta' Spejjeż bil-quddiem | $5,000 – $30,000 | $30,000 – $250,000+ |
| Mistennija Die Ħajja | 1,000 – 50,000 hit | 500,000 – 2,000,000+ hits |
| Xejra tal-Ispejjeż għal kull-Parti | Jibqa' għoli (amortizzazzjoni limitata) | Qtar f'daqqa hekk kif il-volum jiżdied |
| Frekwenza tal-Manutenzjoni | Sostituzzjoni jew bini mill-ġdid frekwenti | Sann skedat f'intervalli twal |
Għall-ittimbrar tal-metall -qasir - ngħidu aħna 5,000 sa 20,000 parti - il-matematika ħafna drabi tiffavorixxi għodda artab. Int tonfoq inqas bil-quddiem, taċċetta ħajja iqsar tal-mewt, u timxi 'l quddiem. Iżda meta d-domanda tiskala aktar minn 50,000 biċċa, l-ekonomija taqleb. It-tmut ta'-tirjiet qosra jintlibsu, li jeħtieġu sostituzzjoni jew ċikli ta' bini mill-ġdid li jżidu kemm l-ispiża kif ukoll iż-żmien. Die tal-produzzjoni, sadanittant, għadu għaddej fuq l-iskeda oriġinali tiegħu ta' sann b'output ta' partijiet-kull-minuta li għodda artab ma tistax tqabbel.
Hemm ukoll vantaġġ ta' spiża moħbi li t-tabella ta' hawn fuq ma taqbadx: f'-operazzjonijiet ta' die. Imut tal-produzzjoni jistgħu jintegraw it-tapping, l-inserzjoni tal-ħardwer, l-assemblaġġ tal-kuntatt, jew saħansitra fil--sensing tal-proċess direttament fil-puplesija tal-istampa. Kull operazzjoni kkonsolidata fid-die telimina pass ta 'tqandil downstream, magna separata, u r-riskju ta' kwalità assoċjat ta 'partijiet li jiċċaqalqu bejn il-proċessi. Għal stampi kbar b'volumi annwali għoljin, dawn il-valur-żid ċenteżmi tat-tqaxxir għal kull parti li tikkombina fi tfaddil sostanzjali matul il-ħajja tal-programm.
L-ekwazzjoni tal-ispiża-per-parti, madankollu, tgħid biss nofs l-istorja. Die li jagħti ekonomija kbira fl-ewwel jum iżda jiddegrada wara 200,000 hit - li jeħtieġ bini mill-ġdid mhux ippjanat jew li jipproduċi skrapp - iħassar dak l-iffrankar malajr. In-nofs l-ieħor tal-istampa ekonomika hija kemm id-die żżomm il-prestazzjoni tagħha tul il-ħajja kollha maħsuba tagħha, li tiddependi kompletament fuq l-istrateġija ta 'manutenzjoni u l-abbiltà li taqbad il-modi ta' falliment qabel ma jaqgħu fil-ħin ta 'waqfien.
Die Lifespan u Manutenzjoni Permezz taċ-ċiklu tal-Ħajja tal-Produzzjoni
Kemm-il hits imut produzzjoni fil-fatt iddum? It-tweġiba tvarja minn 250,000 għal aktar minn 7 miljun - u bħala espert fix-xjenzaArt Hedrick jinnota, xi jmut jagħmlu 7 miljun hit kuljum għal ħames snin qabel l-irtirar. Dik il-firxa enormi mhix vaga - tirrifletti differenzi reali fil-grad tal-azzar tad-die, il-materjal tal-biċċa tax-xogħol, il-kundizzjonijiet tal-istampa, u d-dixxiplina tal-manutenzjoni. Il-fehim tal-varjabbli li jikkontrollaw it-tul tal-ħajja tad-die, u l-bini ta 'strateġija ta' manutenzjoni madwarhom, huwa dak li jifred il-ħwienet li jagħfsu l-valur massimu mill-investiment fl-għodda tagħhom minn dawk li kontinwament tifi tan-nar waqfien mhux ippjanat.
Mistennija Die Lifespan mill-Kostruzzjoni u l-Materjal
M'hemm l-ebda għadd ta 'hit universali li jiddefinixxi t-tmiem tal-ħajja ta' die. Minflok, it-tul tal-ħajja huwa l-prodott ta' diversi varjabbli li jinteraġixxu, kull wieħed kapaċi jaqta' l-ħajja tal-għodda bin-nofs - jew jirdoppja:
- Die grad tal-azzar- Għodod magħmul minn karbur solidu jagħti ħajja fundamentalment differenti minn azzar tal-għodda konvenzjonali bħal A2 jew D2. L-aġġornament għal azzar CPM (metallurġija tat-trab) jew inserzjonijiet tal-karbur fi stazzjonijiet ta' użu għoli-jista' jestendi l-ħajja tas-servizz bi 3 sa 10 darbiet meta mqabbel ma' azzar tax-xogħol kiesaħ-standard.
- Materjal tal-biċċa tax-xogħol- Materjali aktar iebsin, eħxen u li joborxu jqassru l-ħajja tal-għodda b'mod drammatiku. Imut tal-ittimbrar tal-aluminju, pereżempju, jiffaċċja paradoss: l-aluminju huwa artab, iżda joborxu ħafna minħabba s-saff tal-ossidu tiegħu. Huwa marrara kontra l-uċuħ tal-azzar tal-għodda, u taċċellera l-ilbies b'modi li l-azzar ħafif ma jagħmilx. Azzar ta' saħħa-għoli u ligi li ma jissaddadx jimponu forzi akbar ta' qtugħ, u jżidu r-rati ta' tqassim tat-tarf.
- Agħfas il-veloċità u l-istabbiltà- Pressa miżmuma tajjeb-b'paralleliżmu strett tal-muntun testendi l-ħajja tad-die. Pressa li tintlibes b'deflessjoni eċċessiva, vibrazzjoni, jew għoli ta' għeluq inkonsistenti taġixxi bħal waqfa- bil-mod fuq l-għodda. Anke preċiżjoni-mibnija die se tfalli qabel iż-żmien fi pressa li ma tistax iżżomm l-allinjament taħt tagħbija.
- Ġeometrija tas-sezzjoni- Partijiet akbar ta' die ta' l-ittimbrar b'aktar saħħa jifilħu l-għeja kumulattiva aħjar minn inserzjonijiet żgħar u fraġli. Puntelli irqaq jew karatteristiċi ta 'qtugħ dojoq jikkonċentraw l-istress u huma aktar suxxettibbli għall-qsim fuq ġirjiet estiżi.
- Eżattezza tat-trattament tas-sħana- Is-sezzjonijiet tad-die ittrattati bis-sħana-proprjament għandhom il-bilanċ ta' ebusija u toughness meħtieġa għal prestazzjoni-fit-tul. Komponenti ttrattati bis-sħana-ħażin - fejn it-tifi kien irregolari jew it-temperaturi tat-tempra drift - irattab qabel iż-żmien jew qsim taħt tagħbijiet tal-produzzjoni.
Minħabba dawn il-fatturi kollha, l-aktar mod affidabbli biex tiġi stmata l-ħajja mistennija ta 'die speċifika hija li ssir referenza għall-istorja tal-produzzjoni ta' għodda simili li taħdem materjali komparabbli b'veloċitajiet simili. Mingħajr dak il-punt ta' riferiment, qed taqta' - u fl-ittimbrar tad-die tal-metall, l-ispiċċa twassal għal jew sostituzzjoni prematura tad-die (flus moħlija) jew falliment mhux mistenni f'nofs it--run (produzzjoni moħlija).
Manutenzjoni Preventiva u Skedi ta' Tħin mill-ġdid
Manutenzjoni preventiva vera iżżomm die jaħdem skond l-ispeċifikazzjoni. Mhux l-istess bħat-tiswija tad-die - li huwa dak li jiġri meta l-manutenzjoni tiġi traskurata u xi ħaġa tinkiser. Id-distinzjoni hija importanti.Manutenzjoni preventivajinvolvi attivitajiet skedati mwettqa irrispettivament minn jekk id-die tidhirx li teħtieġhom, minħabba li l-ilbies huwa kumulattiv u ħafna drabi inviżibbli sakemm jipproduċi ruttam.
Programm ta’ manutenzjoni tal-produzzjoni tipikament jinkludi:
- Intervalli ta' sann- Ix-xfar tat-tqattigħ mattew b'mod progressiv, li jipproduċu burrs u problemi ta' tmigħ. L-iskedi ta 'sann huma stabbiliti bbażati fuq għadd ta' hits (per eżempju, kull 50,000 sa 150,000 puplesiji skond il-materjal u l-grad ta 'l-azzar), ma jistennewx sakemm jidhru burrs fuq partijiet lesti.
- Sostituzzjoni tar-rebbiegħa- Il-molol coil u ċ-ċilindri tal-gass għeja fuq miljuni ta' ċikli. Ibdelhom fiċ-ċiklu tal-ħajja nominali tagħhom, mhux wara li l-ksur jikkawża die crash.
- Spezzjoni għal komponenti maħlula- Iċċekkja l-viti, il-pinnijiet tal-kavilji, u r-retainers kollha f'kull ġbid skedat. Dowel maħlul wieħed jista 'jippermetti li sezzjoni die tiċċaqlaq, u tagħmel ħsara lil kull stazzjon downstream.
- Kontrolli tal-kundizzjoni tal-wiċċ- Spezzjona l-pjanċi tal-ilbies, l-uċuħ tal-kam, u d-dettalji tal-iffurmar għall-ġlir jew it-tkissir tal-wiċċ. Erġa' itħan u erġa' waħħal kif meħtieġ qabel ma d-drift dimensjonali jilħaq il-parti.
- Tindif u lubrikazzjoni- Neħħi l-akkumulazzjoni ta' slug, residwu tal-lubrikant, u debris. Illubrikha l-uċuħ tat-tgħammir kollha biex tevita l-korrużjoni bejn il-ġirjiet tal-produzzjoni.
Meta sann is-sezzjonijiet tat-tqattigħ, it-teknika tat-tħin hija importanti. L-użu tar-rota tat-tħin ħażina - waħda li tgħabbi aktar milli tkisser liberament - tiġġenera sħana eċċessiva li tista' ttaffi jew tkisser is-sezzjoni tad-die. Il-likwidu li jkessaħ l-għargħar u l-għażla xierqa tar-rota (imqabbla mal-azzar tal-għodda speċifiku li jkun mitħun) jipprevjenu ħsara termali waqt it-tisfija mill-ġdid. Angoli ta 'shear xierqa għandhom jinżammu wkoll waqt it-tħin biex iżommu l-forzi tat-tqattigħ ibbilanċjati madwar id-die.
Wara kwalunkwe operazzjoni tat-tħin, demagnetize il-komponenti kollha. Grinders tal-wiċċ jużaw kalamiti qawwija biex iżommu l-biċċiet tax-xogħol, u puntelli magnetizzati jattiraw debris metalliku u jikkontribwixxu għall-ġbid tal-balel waqt il-produzzjoni.
Modi ta' Ħsara Komuni u Mitigazzjoni Permezz tad-Disinn
Anke b'manutenzjoni dixxiplinata, il-produzzjoni tmut jiffaċċja modi ta 'falliment li huma l-aħjar indirizzati matul il-fażi tad-disinn aktar milli fuq il-post tal-ħanut. Li tkun taf x'jonqos - u għaliex - jippermetti lill-inġiniera tad-die biex jibnu karatteristiċi preventivi mill-bidu:
- Ġbid tal-balagħar- Il-balel maqtugħ jeħel mal-wiċċ tal-punch u jinġarr lura fl-istrixxa, jagħmlu ħsara lill-partijiet u d-die. Kawżi jinkludu arja maqbuda (vakwu), spazju ta 'qtugħ kbir, puntelli magnetizzati, u lubrikanti li jwaħħlu. Mitigazzjonijiet tad-disinn: ventilazzjoni tal-wiċċ punch (toqob ta 'ħelsien ta' l-arja), buttuni ta 'reverse-taper die li jżommu slugs f'kompressjoni, slug ejectors mgħobbija b'molla-, u speċifikazzjoni xierqa ta' clearance tat-tqattigħ biex iżżomm interferenza tajbin bejn slug u matriċi.
- Strip misfeeds- L-istrixxa tavvanza wisq, qasira wisq, jew titgħawweġ lejn il-ġenb, u tpoġġi l-materjal barra mill-pożizzjoni għall-istazzjon li jmiss. Mitigazzjonijiet: piloti ta' kobor żejjed li awto-jikkoreġu żbalji minuri ta' għalf, strip lifters pożittivi li jipprevjenu t-tkaxkir, in-sensors ta' misfeed in-die li jwaqqfu l-istampa qabel ma sseħħ il-ħsara, u sistemi ta' monitoraġġ tat-tul ta' għalf-.
- Tkissir tal-punch- Punches ta' -dijametru żgħir jew puntelli b'proporzjonijiet ta' tul-għa-dijametru għoli jikkonċentraw l-istress tal-liwi u jaqtgħu taħt tagħbijiet tal-produzzjoni. Mitigazzjonijiet: strippers iggwidati li jsostnu l-punch qrib il-punt tat-tqattigħ, irjus tal-punch stepped li jżidu cross-sezzjoni 'l bogħod mill-ponta, angoli ta' shear li jnaqqsu snap-permezz tal-forza, u pjanċi ta 'wara xierqa li jipprevjenu l-faqqiegħ tar-ras.
- Galling- Materjal tal-biċċa tax-xogħol iwweldja lilu nnifsu mal-wiċċ tad-die taħt pressjoni u sħana, iqattar il-parti u jiskorja l-għodda. Komuni ma 'l-istainless steel, aluminju, u titanju. Mitigazzjonijiet: Kisjiet PVD (TiN, TiCN, DLC) fuq uċuħ li jiffurmaw, raġġi die illustrati, lubrikazzjoni xierqa, u għażla ta 'azzar die b'kontenut għoli ta' kromju jew vanadju li jirreżistu l-adeżjoni.
- Die sezzjoni qsim- Stress termali mit-tħin, konċentrazzjoni ta 'forza eċċessiva, jew trattament tas-sħana mhux xieraq iwassal għal propagazzjoni ta' xquq fid-dettalji tad-die mwebbsa. Mitigazzjonijiet: ittemprar ta' ħelsien mill-istress-wara t-tħin, raġġi tal-flett xierqa fit-tranżizzjonijiet tal-ġeometrija, u jiġu evitati kantunieri interni li jaqtgħu li jaġixxu bħala punti ta' bidu ta' xquq.
Kull wieħed minn dawn in-nuqqasijiet iġorr spiża ferm lil hinn mill-komponent miksur innifsu. Bugħarwien wieħed miġbud li jinġarr minn die progressiv jista 'jagħmel ħsara lil kull stazzjon fl-għodda. Punch miksur jista 'jiġġarraf id-die, u jeħtieġ ġranet ta' tiswija u eluf ta 'dollari f'partijiet ta' sostituzzjoni. Id-disinn kontra dawn il-modi mill-bidu - aktar milli l-irqajja' tagħhom wara li jseħħu - huwa dak li jżomm die ta' produzzjoni jaħdem bi profitt matul il-ħajja kollha maħsuba tiegħu.
Li tkun taf meta die tasal fl-aħħar-tal--ħajja huwa daqstant importanti. Il-kriterji tal-irtirar ivarjaw, iżda indikaturi komuni jinkludu: drift dimensjonali li ma jistax jiġi kkoreġut permezz ta 'sann mill-ġdid, shimming kumulattiv li jaqbeż it-tolleranza tad-disinn, fallimenti ripetuti fl-istess stazzjon minkejja tiswija xierqa, jew degradazzjoni tal-kundizzjoni materjali fejn il-kontroll tas-sħana jew mikroxquq jagħmlu aktar produzzjoni riskjuża.
Iż-żamma tal-prestazzjoni fuq miljuni ta 'ċikli hija naħa waħda tal-ekwazzjoni tal-lonġevità. In-naħa l-oħra qed tivverifika li l-partijiet li joħorġu mid-die fil-fatt jissodisfaw l-ispeċifikazzjoni - mhux biss fl-ewwel artikolu, iżda kontinwament matul il-produzzjoni. Dik il-verifika tiddependi fuq sistemi ta 'kwalità inġinerija direttament fid-die innifsu.
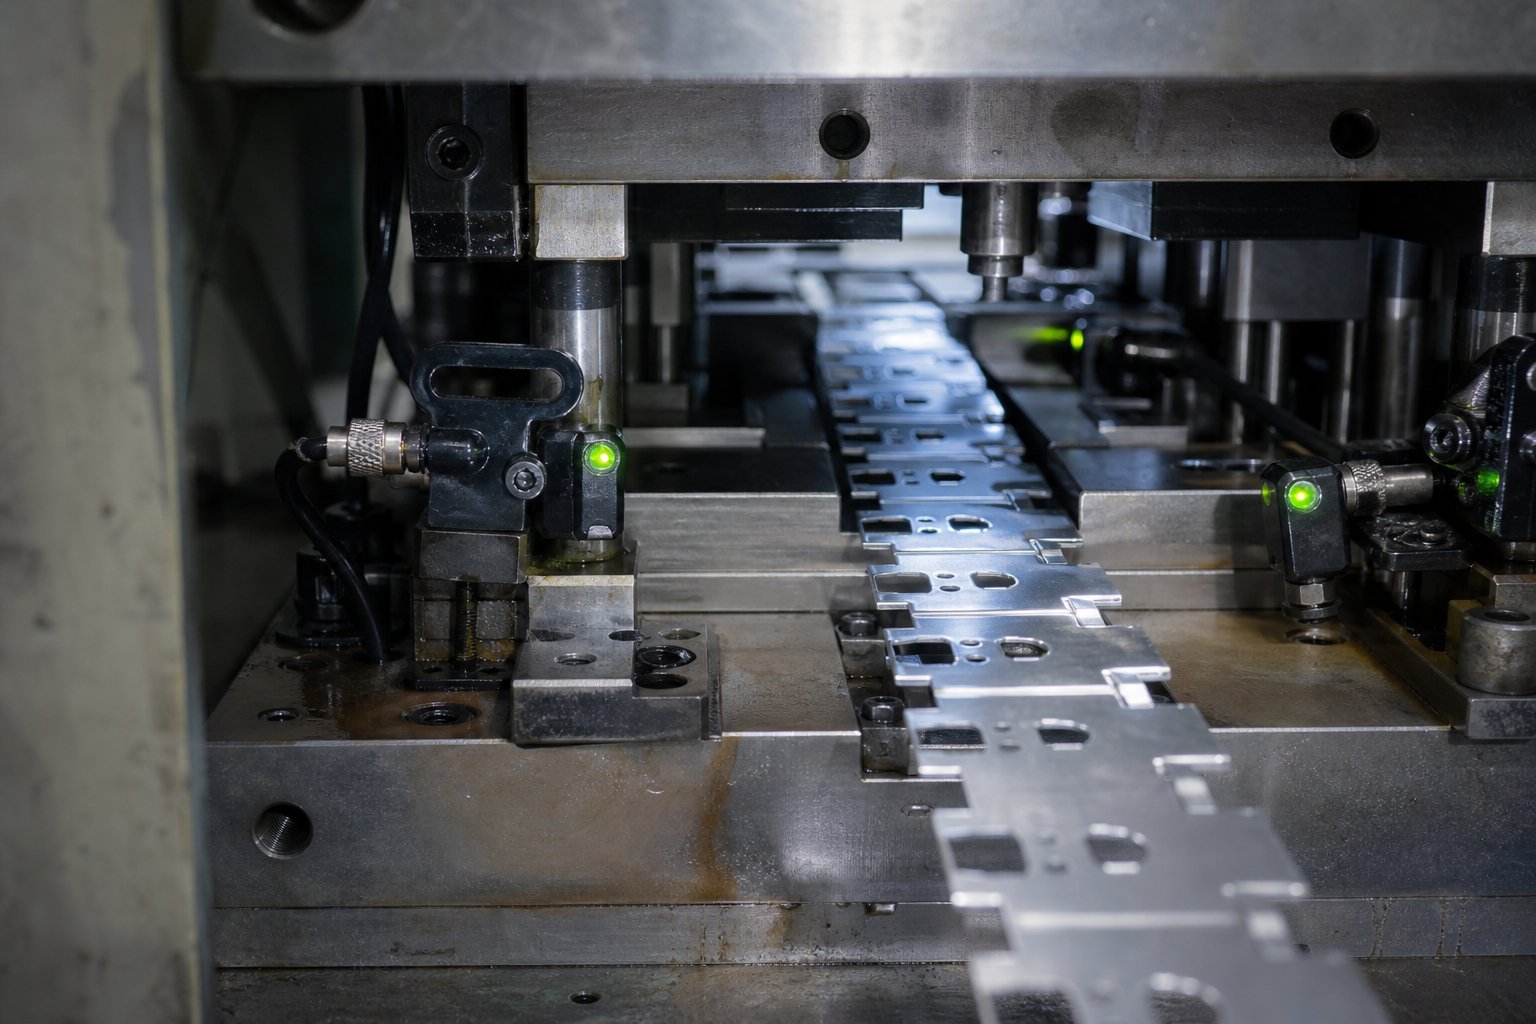
Kontroll tal-Kwalità Mibni fil-Produzzjoni Run Ittimbrar Dies
Il-kwalità ma sseħħx fl-aħħar ta 'linja ta' produzzjoni. F'die tal-ittimbrar tal-folja tal-metall maħdum tajjeb-inġinerija, hija mibnija fl-għodda nnifisha - inkorporata f'sensors, karatteristiċi ta 'kontroll tal-istrixxi, u protokolli ta' validazzjoni li jaqbdu l-problemi qabel ma jipproduċu ruttam. Id-distinzjoni hija importanti: l-ispezzjoni ta' partijiet wara l-fatt jaqbad id-difetti, iżda fis--sistemi ta' kwalità jipprevjenuhom.
F'-Die Sensors u Monitoraġġ Awtomatizzat
Meta pressa tal-ittimbrar ta'-veloċità għolja taħdem b'400 daqqa jew aktar fil-minuta, misfeed wieħed jista' jaqa' f'ħabta ta' die fi żmien millisekondi. Il-ħin tar-reazzjoni tal-bniedem ma jistax jipproteġi l-għodda. Huwa għalhekk li d-dies tal-produzzjoni jintegraw sistemi ta 'sensing elettroniċi li jimmonitorjaw kull puplesija u jwaqqfu l-istampa fil-mument li xi ħaġa tiddevja min-normal.
It-teknoloġiji komuni ta'-die sensing jinkludu:
- Sejbien ta' misfeed- Sensuri tal-prossimità jew fotoelettriċi jivverifikaw li l-istrixxa avvanzat il-pitch korrett qabel ma l-istampa tlesti l-istroke li jmiss tagħha. Jekk l-għalf jonqos jew jeċċedi, l-istampa tieqaf qabel ma l-piloti jġiegħlu materjal mhux allinjat fi stazzjonijiet tat-tqattigħ.
- Sensuri ta' ejection ta' parti- Għajnejn fotoelettriċi jikkonfermaw li l-partijiet lesti u l-balel tar-ruttam neħħew id-die qabel iċ-ċiklu li jmiss. Parti mwaħħla li tinġarr lura fl-għodda tikkawża ħsara immedjata.
- Monitoraġġ tal-pożizzjoni tal-istripper- Sensuri taħt l-istrippers tar-rebbiegħa jiskopru jekk it-tqaxxir ikunx lura għal kollox wara kull daqqa. Il-pożizzjoni tal-istripper ta' monitoraġġ f'kull kantuniera tiskopri wkoll balel miġbuda - jekk kantuniera waħda titla' ogħla milli mistenni, x'aktarx bugħarwien maqbud taħt.
- Rilevazzjoni doppja-vojta- Is-sensuri jkejlu l-ħxuna tal-materjal fid-dħul tad-die, u jwaqqfu l-istampa jekk żewġ saffi ta 'materjal jitimgħu fl-istess ħin.
- Verifika tar-ritorn tal-cam- Il-kams tal--azzjoni tal-ġnub iridu jiġbdu lura għal kollox qabel ma tinfetaħ l-istampa. Is-sensuri jikkonfermaw il-pożizzjoni tal-cam biex jipprevjenu interferenza bejn il-komponenti li jiċċaqilqu.
Kontrolluri moderni tal-protezzjoni tad-die jużaw ħin ibbażat fuq resolver-preċiż sa terz ta' grad ta' rotazzjoni tal-crankshaft, li jippermetti l-iskoperta ta' avvenimenti li jdumu inqas minn 10 millisekondi. Il-kontrollur jimmonitorja kull sensur kontra twieqi tal-ħin ipprogrammat - xi sinjali għandhom ikunu momentarji (ejection parti), oħrajn kontinwi (preżenza materjali), u oħrajn ċikliċi (strip feed). Fail-loġika sigura taqbad ukoll sensuri li ma jaħdmux ħażin: jekk sensor ċikliku jibqa' attwat għal stroke sħiħa, is-sistema timmarkaha aktar milli tassumi tħaddim normali.
L-aħjar prattika hija li s-sensuri kollha mmuntati die-imwaħħla b'mod permanenti ma' junction box fuq iż-żarbun t'isfel tad-die, imqabbda mal-interface immuntata għall-istampa-permezz ta' kejbil ewlieni wieħed. Dan jelimina l-iżbalji tal-wajers waqt is-setup u jipprevjeni l-ilbies tal-kejbil li jikkawża l-biċċa l-kbira tal-fallimenti tas-sensuri fl-ambjenti tal-produzzjoni.
Bypass Talji u Karatteristiċi tal-Kontroll tal-Istrixxa
Is-sensuri jaqbdu misfeeds gross, imma xi ngħidu dwar żbalji sottili ta' indiċjar li jaqgħu fi ħdan it-tolleranzi tas-sensuri li għadhom jipproduċu partijiet difettużi? Dan huwa fejn it-talji tal-bypass iservu bħala xatba ta 'kwalità mekkanika ġewwa l-die tal-ittimbrar tal-folja tal-metall.
L-iskop tal-talji tal-bypass fl-istampar tal-istampar huwa sempliċi: joħolqu interferenza fiżika li tipprevjeni strixxa mis-indiċjata milli tavvanza fi stazzjonijiet downstream. F'dies progressivi, notches tal-bypass negattivi u pożittivi jaħdmu flimkien biex jivverifikaw il-pożizzjoni tal-istrixxa b'mod mekkaniku f'kull stroke.
- Talji tal-bypass pożittivi- Tab jew sporġenza żgħira mdaħħla fl-istrixxa fi stazzjon bikri. Jekk l-istrixxa tgħaddi b'mod korrett, din it-tab tgħaddi mingħajr ħsara minn eżenzjoni fi stazzjonijiet aktar tard. Jekk l-istrixxa over-feeds jew under-feeds, it-tab kuntatti solidu die steel u fiżikament jimblokka l-avvanz - iwaqqaf l-istampa jew tiġġammja l-istrixxa qabel ma tkun tista 'tiġi prodotta parti difettuża.
- Talji tal-bypass negattivi- Talja jew slot maqtugħa fl-istrixxa li għandha tallinja ma' sensor korrispondenti jew karatteristika mekkanika 'l isfel. Jekk l-allinjament ifalli, l-istrixxa ma tistax tipproċedi.
Flimkien, notches ta' bypass negattivi u pożittivi fl-istampar tal-folji tal-metall joħolqu sistema ta' verifika ta' indiċjar mingħajr periklu-li topera indipendentement mis-sensuri elettroniċi. Anke jekk sensor ma jaħdimx jew jiġi bypassed, is-sistema tal-talja mekkanika tipprevjeni l-aktar riżultat ta 'ħsara: il-produzzjoni ta' partijiet minn materjal imqiegħed ħażin. Din ir-redundancy hija kritika fuq pressa tal-ittimbrar ta'-veloċità għolja fejn hit wieħed misindiċjat jista' jagħmel ħsara lil stazzjonijiet multipli fl-istess ħin.
Validazzjoni Die u Approvazzjoni PPAP
Qabel ma die tal-produzzjoni jiġi rilaxxat għal tħaddim ta'-volum sħiħ, għandu jgħaddi minn sekwenza ta' validazzjoni formali li turi li jista' jipproduċi partijiet konformi b'mod ripetut - mhux darba biss, iżda b'mod konsistenti taħt kundizzjonijiet ta' produzzjoni normali.
Il-proċess ta' validazzjoni tipikament isegwi din is-sekwenza:
- Die tryout- Teħid ta' kampjuni inizjali fuq stampa ta' prova biex tivverifika l-fluss tal-materjal, it-tmigħ tal-istrixxi, u l-formazzjoni tal-parti. L-inġiniera josservaw kull stazzjon, u jiċċekkjaw għal anomaliji bħal problemi ta 'tikmix, traqqiq, jew ejection.
- Spezzjoni tal-ewwel oġġett (FAI)- Partijiet mill-ġirja tat-tryout jgħaddu minn kejl dimensjonali sħiħ kontra t-tpinġija tal-parti. Kull callout GD&T, pożizzjoni tat-toqba, angolu tal-liwja, u rekwiżit tal-finitura tal-wiċċ huma vverifikati, tipikament bl-użu ta 'sistemi ta' kejl CMM u ottiċi.
- Rappurtar dimensjonali- Ir-riżultati huma dokumentati f'format dimensjonali formali li juri valuri attwali mkejla kontra nominali u tolleranza għal kull karatteristika kritika.
- Proċess ta' Approvazzjoni tal-Parti tal-Produzzjoni (PPAP)- Għal industriji tal-karozzi u industriji regolati oħra, pakketti PPAP jivvalidaw l-abbiltà tal-fornitur li jipproduċi b'mod affidabbli partijiet li jissodisfaw ir-rekwiżiti kollha tal-klijenti. AIs-sottomissjoni tal-PPAP tinkludi 18-il element: rekords tad-disinn, dijagrammi tal-fluss tal-proċess, pjanijiet ta 'kontroll, analiżi tas-sistema ta' kejl, studji SPC, riżultati dimensjonali, ċertifikazzjonijiet materjali, u aktar.
PPAP mhuwiex avveniment ta' darba-. Huwa meħtieġ mill-ġdid kull meta l-għodda tiġi modifikata, rilokata, jew inattiva għal aktar minn sena. Dan jiżgura li kwalunkwe bidla - tkun minuri - tiġi validata mill-ġdid qabel ma terġa' tibda l-produzzjoni.
Il-kwalità tibda fid-disinn tad-die, mhux fl-ispezzjoni finali. Sensuri, notches tal-bypass, u protokolli ta 'validazzjoni huma deċiżjonijiet ta' inġinerija meħuda xhur qabel l-ewwel parti tal-produzzjoni vapuri.
Dawn is-sistemi ta 'kwalità jipproteġu d-die u l-partijiet li jipproduċi. Iżda anke l-aħjar-għodda ddisinjata, immonitorjata mill-aħjar sensuri, eventwalment tiddependi fuq deċiżjoni usa': min benaha, liema kapaċitajiet ġabu għall-proġett, u jekk jistgħux jappoġġaw l-għodda matul iċ-ċiklu tal-ħajja kollu tal-produzzjoni tiegħu. Dik il-mistoqsija twassal direttament għall-evalwazzjoni tal-fornitur.
Għażla tal-Produzzjoni Tmexxija Die Imsieħeb
Die tal-ittimbrar tal-produzzjoni run huwa affidabbli biss daqs is-sieħeb warajh. L-aqwa disinn tad-die fid-dinja jinfirex jekk il-fornitur jonqosx il-preċiżjoni tal-magni, ma jistax iwettaq prova xierqa, jew imur sieket għal ġimgħat f'nofs il--bini. Għall-maniġers tas-sorsi li jevalwaw il-fornituri tal-istampar u l-istampar - speċjalment għal programmi li jinvolvu dies tal-ittimbrar tal-karozzi jew applikazzjonijiet oħra ta'-kritiċità għolja - il-kriterji tal-għażla jestendu ħafna lil hinn mill-prezz ikkwotat.
Kapaċitajiet Ewlenin biex Jevalwaw fi Fornitur Die
Mhux il-ħwienet die kollha huma ugwali. Xi wħud jispeċjalizzaw fid-disinn iżda jesternalizzaw il-magni. Oħrajn magni beautifully iżda m'għandhomx kapaċità ta 'simulazzjoni. L-aktar imsieħba fil-produzzjoni b'saħħithom huma integrati vertikalment - li jimmaniġġjaw il-proċess sħiħ mill-fattibilità sa l-ispezzjoni finali taħt saqaf wieħed. Dik l-integrazzjoni telimina l-iżbalji ta' handoff, tikkompressa l-iskedi ta' żmien, u tagħtik punt wieħed ta' responsabbiltà meta jinqalgħu kwistjonijiet.
Meta tevalwa fornituri potenzjali għal forom tal-ittimbrar tal-folji tal-metall, ikklassifikathom skont dawn il-kriterji:
- Disinn integrat vertikalment-permezz ta'-kapaċità ta' spezzjoni- Il-fornitur jimmaniġġja simulazzjoni CAE, kollaborazzjoni DFM, makkinar ta 'preċiżjoni, assemblaġġ, prova tad-die, u spezzjoni dimensjonali internament. Dan huwa l-aktar indikatur b'saħħtu tal-kontroll tal-proċess u l-affidabbiltà tal-iskeda.
- Kapaċità ta' magni ta' preċiżjoni-house- Wire EDM, tħin CNC, u tħin tal-wiċċ imwettqa fuq-sit aktar milli farmed out. Fittex għal listi ta 'tagħmir u speċifikazzjonijiet tal-magni li jaqblu mal-kumplessità tad-die tiegħek.
- Die tryout presses- Presses ta' prova ddedikati (mhux presses ta' produzzjoni mislufa bejn it-tirjiet) b'tunnellaġġ li jaqbel mal-kundizzjonijiet tal-produzzjoni tiegħek. Tryout fuq stampa żgħira taħbi problemi li joħorġu aktar tard fil-produzzjoni.
- Metroloġija u tagħmir ta' spezzjoni- CMMs, komparaturi ottiċi, u għodod tal-kejl tal-wiċċ kapaċi jivvalidaw kull callout GD&T min-naħa tiegħek tpinġija. Staqsi għal rapporti dimensjonali kampjun minn programmi preċedenti.
- It-trasparenza tas-sorsi tal-materjal- Azzar die ċċertifikat li ġej minn imtieħen magħrufa b'traċċabilità sħiħa. Ivverifika li l-fornitur jipprovdi rapporti tat-test tal-materjal u rekords tat-trattament tas-sħana bħala dokumentazzjoni standard.
- Id-dixxiplina tal-komunikazzjoni tal-inġinerija- Aġġornamenti regolari tal-progress, feedback tad-DFM fi żmien jiem (mhux ġimgħat), u protokolli ċari ta' ġestjoni-tal-bidla. Is-silenzju matul il-fażi tal-għodda huwa sinjal ta 'twissija li l-kwistjonijiet qed jikkaġunaw mingħajr riżoluzzjoni.
- Appoġġ taċ-ċiklu tal-ħajja- Ir-rieda li tappoġġa t-tħin mill-ġdid, il-provvista tal-inserzjoni żejda, u l-bidliet fl-inġinerija wara t-tnedija tal-produzzjoni. Fornitur li jisparixxi wara l-kunsinna jħallik tmexxi l-manutenzjoni waħdek.
Għal dies tal-karozzi u programmi oħra regolati-industrijali, żid ċertifikazzjoni IATF 16949, kapaċità ta' sottomissjoni PPAP, u esperjenza b'rekwiżiti ta' kwalità speċifiċi tal-klijent-mal-evalwazzjoni tiegħek. Dawn mhumiex-negozjabbli fl-ispazju tad-die tal-ittimbrar tal-karozzi, fejn l-istandards tat-traċċabilità u tad-dokumentazzjoni tal-proċess huma speċjalment stretti.
Minn Riċerka għal RFQ-Speċifikazzjoni Lesta
Inti identifikajt fornituri kapaċi. Il-pass li jmiss huwa li tittraduċi r-rekwiżiti tal-produzzjoni tiegħek f'pakkett ta' RFQ li jġiblek kwotazzjonijiet preċiżi u komparabbli - mhux stimi kkuttunati b'kontinġenza minħabba li kienet nieqsa l-informazzjoni.
RFQ kompluta għal die timbru tal-metall għandha tinkludi:
- Tpinġijiet tal-partijiet- 2D prints b'sejħiet sħaħ ta' GD&T u mudell CAD 3D (STEP jew format nattiv). Inkludi l-livell ta' reviżjoni u kwalunkwe tibdil pendenti fl-ECN.
- Speċifikazzjoni tal-materjal- Liga, temper, ħxuna, u kwalunkwe rekwiżit tal-finitura tal-wiċċ fuq il-coil li jkun dieħel jew vojt.
- Miri ta' volum annwali- Inkludi projezzjonijiet ta' żieda-jekk applikabbli. Id-differenza bejn 50,000 u 500,000 parti annwali tbiddel kull speċifikazzjoni ġewwa l-die.
- Sejħiet ta' tolleranza- Immarka dimensjonijiet kritiċi separatament mit-tolleranzi ġenerali. Sejħa kwalunkwe karatteristika li teħtieġ studji Cpk.
- Operazzjonijiet sekondarji- Speċifika jekk it-tapping, l-inserzjoni tal-ħardwer, il-preparazzjoni tal-kisi, jew-sensing tad-die jeħtieġx li jinbnew fl-għodda versus it-tqandil downstream.
- Informazzjoni għall-istampa- Jekk għandek linja tal-istampa magħżula, ipprovdi d-daqs tas-sodda, it-tunnellaġġ, l-għoli tal-għeluq, u d-dettalji tat-tagħmir tal-għalf sabiex id-die tkun iddisinjata għall-ambjent speċifiku tal-produzzjoni tiegħek.
Fornituri similiYICHEN, li joffru kapaċità ta' tarf-sa-minn simulazzjoni CAE u kollaborazzjoni DFM permezz ta' makkinar ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni dimensjonali, jistgħu jieħdu dan il-pakkett tal-RFQ u jirritornaw mhux biss prezz - iżda valutazzjoni tal-fattibilità li tidentifika r-riskji qabel l-impenn tal-għodda. Dak l-approċċ konsultattiv, fejn is-sieħeb tal-mewt u l-ittimbrar tiegħek jindika kwistjonijiet potenzjali waqt il-kwotazzjoni aktar milli jiskoprihom waqt it-tryout, huwa l-aktar sinjal ċar ta’ fornitur li jipproteġi l-kalendarju u l-baġit tal-programm tiegħek.
Kemm jekk qed takkwista l-ewwel die tal-ittimbrar tal-karozzi tiegħek jew li tissostitwixxi għodda li qed tixjieħ fuq linja ta'-volum għoli, il-qafas jibqa' l-istess: evalwa l-kapaċità qabel l-ispiża, ivverifika l-integrazzjoni qabel it-talbiet, u agħżel sieħeb li d-dixxiplina tal-proċess tiegħu taqbel mal-preċiżjoni li tistenna mid-die stess.
Mistoqsijiet Frekwenti Dwar Produzzjoni Run Ittimbrar Dies
1. Kemm idum idum ittimbrar ta 'run ta' produzzjoni?
Die għall-ittimbrar ta' ġirja ta' produzzjoni tipikament idum bejn 500,000 u aktar minn 2,000,000 hit, b'xi die ta'-kwalità għolja jħaddmu 7 miljun hit kuljum għal snin. It-tul tal-ħajja jiddependi fuq il-grad tal-azzar tad-die, l-ebusija tal-materjal tal-biċċa tax-xogħol, il-veloċità tal-istampa, id-dixxiplina tal-manutenzjoni u l-kwalità tat-trattament tas-sħana. L-inserzjonijiet tal-karbur jistgħu jdumu aktar mill-azzar tal-għodda konvenzjonali b'5 sa 10 darbiet fi stazzjonijiet ta'-xedd għoli. Manutenzjoni preventiva regolari, inkluż sann skedat kull 50,000 sa 150,000 puplesija, sostituzzjoni tar-rebbiegħa, u spezzjonijiet tal-wiċċ, timmassimizza r-ritorn fuq l-investiment fl-għodda tiegħek.
2. X'inhi d-differenza bejn die progressiv u die kompost?
Die progressiva iċċaqlaq strixxa tal-metall kontinwa minn stazzjonijiet multipli b'mod sekwenzjali, u twettaq operazzjonijiet differenti (titqib, liwi, tirqim) f'kull stazzjon f'daqqa ta 'pressa waħda. Jeċċella f'partijiet kumplessi ta'-volum għoli li jħaddmu minn 200 sa 600+ strokes kull minuta. Die kompost iwettaq l-operazzjonijiet kollha tat-tqattigħ u l-iffurmar simultanjament f'daqqa waħda mingħajr progressjoni tal-istazzjon, li jagħmilha ideali għal partijiet ċatti bħal woxers u laminazzjonijiet fejn il-flatness superjuri u l-konċentriċità huma kritiċi. Dies progressivi jiswew aktar iżda jimmaniġġjaw kumplessità akbar, filwaqt li dies komposti joffru kostruzzjoni aktar sempliċi u manutenzjoni aktar baxxa għal partijiet ġeometrikament sempliċi.
3. Kemm tiswa d-die tal-ittimbrar tal-produzzjoni?
Imut tal-ittimbrar tal-ġiri tal-produzzjoni tipikament ivarja minn $ 30,000 għal aktar minn $ 250,000, skont in-numru ta 'stazzjonijiet, grad ta' materjal die, kumplessità tal-parti, rekwiżiti ta 'tolleranza, u jekk operazzjonijiet sekondarji bħal tapping jew inserzjoni ta' ħardwer humiex mibnija fl-għodda. L-għarfien ekonomiku ewlieni huwa l-amortizzazzjoni: die ta '$ 100,000 li jipproduċi 1,000,000 parti żżid biss $ 0.10 għal kull biċċa. Investiment bil-quddiem ogħla ħafna drabi jwassal għal spiża totali tal-programm aktar baxxa billi jelimina l-operazzjonijiet sekondarji u jnaqqas l-ispejjeż kull-parti fuq skala kbira. Fornituri bħal YICHEN jipprovdu valutazzjonijiet tal-fattibilità flimkien ma' kwotazzjonijiet biex jgħinu lix-xerrejja jifhmu r-relazzjoni vera tal-ispiża-għal-valur qabel ma jimpenjaw ruħhom.
4. Liema materjali huma użati biex jagħmlu l-ittimbrar tal-produzzjoni imut?
Dies tal-ittimbrar tal-produzzjoni jużaw azzar tal-għodda mwebbsa stazzjon magħżul-bi-stazzjon ibbażat fuq it-talbiet ta 'xedd u impatt. Għażliet komuni jinkludu D2 (-karbonju għoli,-kromju għoli f'HRC 60-62 għall-blanking), A2 (ebusija tal-arja-b'ebusija u stabbiltà dimensjonali superjuri), M2 (azzar b'veloċità{-għolja għal-temperatura elevata), azzar b'temperatura għolja 'l fuq minn 6500, azzar b'temperatura 'l fuq minn 630 darbtejn l-ebusija ta 'D2), u inserzjonijiet ta' karbur solidu ('il fuq minn 90 HRA għall-ipproċessar ta 'materjali li joborxu bħall-istainless steel). Kisjiet PVD bħal TiN u TiCN spiss jiġu applikati biex inaqqsu l-frizzjoni u jestendu l-intervalli ta 'sann.
5. X'għandi ninkludi f'RFQ għal die tal-ittimbrar tal-produzzjoni?
Pakkett sħiħ ta' RFQ għandu jinkludi tpinġijiet ta' parti 2D b'sejħiet sħaħ ta' GD&T u mudell CAD 3D, speċifikazzjoni tal-materjal (liga, temper, ħxuna), miri tal-volum annwali bi projezzjonijiet ramp-up, callouts ta' tolleranza kritika b'rekwiżiti Cpk, ħtiġijiet ta' tħaddim sekondarju, u informazzjoni għall-istampa (daqs tas-sodda, tunnellaġġ, għoli ta' għeluq, tagħmir tal-għalf). L-għoti ta' informazzjoni kompleta bil-quddiem jippermetti lill-fornituri jirritornaw kwotazzjonijiet preċiżi aktar milli stimi kkuttunati b'kontinġenza. Imsieħba ta' servizz sħiħ-bħal YICHEN jistgħu jużaw dan il-pakkett biex iwasslu mhux biss prezzijiet iżda valutazzjoni tal-fattibilità li tidentifika r-riskji qabel ma jibda l-impenn tal-għodda.


