


X'jikkwalifika bħala Parti Kbira fl-Ittimbrar tad-Die
Meta jagħmelkomponent tal-metall ittimbratjaqsmu l-linja minn "standard" għal "parti kbira" territorju? L-industrija titkellem dwar l-ittimbrar tal-metall tqil b'mod kostanti, iżda rari tfassal fruntiera ċara. Jekk qed tisfrutta servizz ta 'ittimbrar ta' die għal partijiet kbar, għandek bżonn numri iebsa qabel ma tista 'saħansitra tibda tevalwa l-fattibbiltà.
Definizzjoni ta 'Partijiet Kbar fl-Ittimbrar tad-Die
Parti ġeneralment tikkwalifika bħala "kbar" fl-ittimbrar tad-die meta taqbeż l-24 pulzier fi kwalunkwe dimensjoni waħda jew meta teħtieġ sodda tal-istampa akbar minn 72 pulzier biex takkomoda l-għodda. Imma d-dimensjonijiet waħedhom ma jgħidux l-istorja kollha. Il-ħxuna tal-materjal għandha rwol li jiddefinixxi: il-partijiet ittimbrati mill-istokk 'il fuq minn 3mm (bejn wieħed u ieħor 0.120 pulzier) jidħlu fit-territorju ta' kejl tqil, fejn il-fiżika tal-iffurmar tinbidel b'mod drammatiku. Skont il-ħarsa ġenerali ta 'Worthy Hardware tal-ittimbrar ta' gauge tqil, dan il-proċess tipikament jimmaniġġa materjali li jvarjaw minn 0.079 pulzier sa 0.5 pulzieri ħoxnin, xi kultant saħansitra eħxen, li jeħtieġu preses li kapaċi jeżerċitaw diversi mijiet ta 'tunnellati ta' forza.
Il-piż huwa importanti wkoll. Meta komponent vojt jew iffurmat lest jaqbeż dak li operatur jista 'jippożizzjona b'mod sikur bl-idejn, qed tittratta ma' partijiet li jitolbu tqandil mekkaniku, trasferiment robotiku, jew awtomatizzazzjoni dedikata. Aħseb partijiet tal-karozzi ttimbrati progressivi bħal binarji tal-frejm-tul sħiħ, traversi strutturali, jew assemblaġġi tal-parentesi kbar. Dawn il-komponenti jistgħu jiżnu kullimkien minn 10 għal aktar minn 100 libbra fl-istat lest tagħhom.
Għaliex id-Daqs tal-Parti Jibdel Kollox
Immaġina li tirdoppja l-footprint ta’ parti stampata. Inti mhux biss irduppjat l-isfida. Inti ħadthom komposti dan. Il-fluss tal-materjal isir aktar diffiċli biex jiġi kkontrollat fuq wiċċ akbar. Iż-żamma tal-flatness fuq vojt ta '36 pulzier teħtieġ distribuzzjoni uniformi tal-pressjoni li partijiet iżgħar qatt ma jitolbu. L-eżattezza tar-reġistrazzjoni, il-kapaċità li żżomm kull stazzjon li jiffurmaw allinjat mal-istess datum, tiddegrada hekk kif jikbru d-dimensjonijiet vojta.
Fl-ittimbrar tal-metall tal-karozzi, l-inġiniera li jiddisinjaw il-linji tal-ittimbrar progressivi tal-komponenti tal-karozzi jiffaċċjaw dawn il-problemi tal-iskala kuljum. A bracket fender li huwa 8 pulzieri wiesgħa iġib ruħu prevedibbli. Skala dak il-kunċett għal pannell strutturali sħiħ, u kull munzell ta' tolleranza-up, kull varjazzjoni ta 'springback, u kull inkonsistenza ta' għalf tal-istrixxa tkabbar fil-ġeometrija akbar.
Hawn x'jissepara l-ittimbrar standard minn xogħol ta'-parti kbira f'livell prattiku:
- Immaniġġjar vojt- Blanks kbar jeħtieġu sistemi ta' tmigħ iddedikati, bennieni tal-coil ikklassifikati għal coils itqal, u servo feeds b'tulijiet ta' stroke estiżi
- It-talbiet ta' tunnellaġġ- Skala tar-rekwiżiti tal-forza kemm bit-tul tal-perimetru (għal operazzjonijiet ta' qtugħ) kif ukoll bl-erja tal-wiċċ (għall-iffurmar), li timbotta r-rekwiżiti tal-istampa fil-medda ta' 400 sa 1,100+ tunnellata
- Die piż- Dies ta'-format kbir jistgħu jiżnu diversi tunnellati, li jeħtieġu aċċess għall-krejn fuq l-art u proċeduri speċjalizzati għall-bidla tad-die
- Limiti tal-wisa' tal-istrixxa- Dies progressivi għal partijiet kbar jeħtieġu stokk ta 'coil usa', li jillimita l-fornituri disponibbli u jżid il-ħinijiet ta' tmexxija tal-materjal
- Il-kumplessità tal-operat sekondarju- It-tħaffir, l-ispezzjoni, u l-immaniġġjar ta' stampar ta' daqs kbir kull wieħed jirrikjedi tagħmir u spazju tal-art miżjuda-
L-appoġġ tal-ittimbrar tad-die għal partijiet kbar mhuwiex sempliċement verżjoni akbar tal-ittimbrar standard. Hija dixxiplina differenti tal-inġinerija fejn il-kapaċità tal-istampa, l-imġiba tal-materjal u d-disinn tal-għodda jingħaqdu b'modi li jitolbu kompetenza speċjalizzata. Il-kwistjoni vera mhix jekk parti tistax tiġi ttimbrata. Huwa jekk il-proċess tal-iffurmar, it-tagħmir, u l-ekonomija jallinjawx fuq dik l-iskala speċifika.
Kif l-Ittimbrar tad-Die jaħdem b'mod differenti għal Partijiet Kbar
Il-prinċipji tal-għodda ma jinbidlux meta żżid parti stampata. Li jinbidel huwa kemm dawk il-prinċipji jikkastigawk b’mod vjolenti talli tinjora d-dettalji.Ittimbrar progressiv tal-metall diefuq parentesi ta '6 pulzieri hija taħfer. Mexxi dik l-istess loġika tal-proċess fuq komponent strutturali ta '36 pulzier, u kull inkonsistenza tal-għalf, kull deflessjoni tal-istrixxa, kull żball ta' reġistrazzjoni jimmultiplika fuq tila ħafna akbar.
Il-fehim tad-differenzi mekkaniċi bejn il-metodi ta 'produzzjoni fuq skala kbira mhuwiex akkademiku. Jiddetermina jekk parti tistax issir, u jekk l-ekonomija tiġġustifikax l-approċċ.
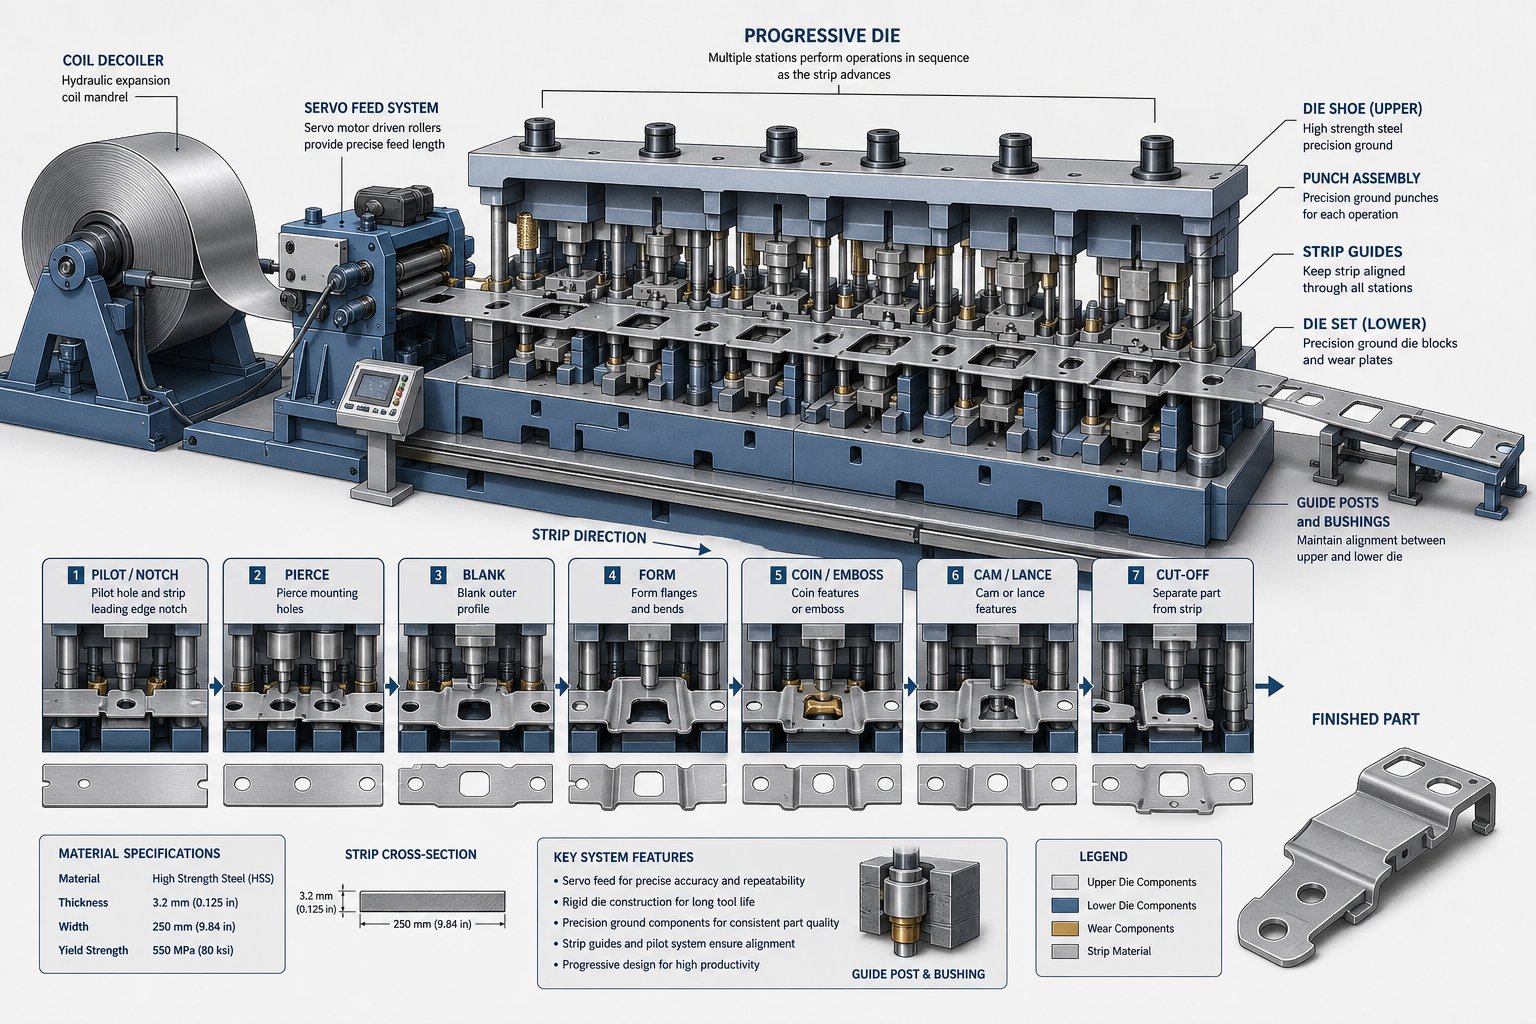
Kif Progressive Dies Immaniġġja Komponenti Oversized
L-ittimbrar progressiv tal-metall jorbot l-istazzjonijiet kollha li jiffurmaw flimkien fuq sett die wieħed, b'kull parti tibqa 'konnessa mal-istrixxa oriġinali permezz ta' trasportatur sal-istazzjon finali tal-qtugħ. Għal partijiet kbar, dan joħloq kaskata ta’ sfidi li xogħol iżgħar qatt ma jiltaqa’ magħhom.
L-ewwel problema hija ż-żift. Iż-żift huwa d-distanza li l-istrixxa trid tavvanza bejn kull stroke tal-istampa, u tikkorrispondi direttament mat-tul tal-parti fid-direzzjoni tal-għalf. Parti li tkejjel 30 pulzier fid-direzzjoni tal-għalf teħtieġ mill-inqas 30 pulzier ta 'żift, flimkien ma' kwalunkwe pontijiet ta 'materjal trasportatur bejn l-istazzjonijiet. Immoltiplika dak bi tmien jew għaxar stazzjonijiet li jiffurmaw, u qed tħares lejn die li jifrex 20 pied jew aktar. KifIs-serje tal-punti bażiċi tad-die tal-Fabricatornoti, dies progressivi jeħtieġu l-istazzjonijiet kollha meħtieġa mmuntati fuq sett die komuni wieħed, bil-ħin u sekwenzati għal distanza ta 'għalf kostanti. Fuq skala kbira, dak is-sett ta' die wieħed isir għodda enormi ta' preċiżjoni-art.
It-tmigħ tal-istrixxa jintroduċi saff ieħor ta 'diffikultà. Stokk ta 'coil itqal, ta' spiss 36 sa 60 pulzier wiesa ', jeħtieġ sistemi ta' għalf servo b'forza ta 'ġbid ogħla u kapaċità ta' stroke itwal. Il-piż tal-coil jitla 'malajr. Kolja ta' 48-pulzier-wisa' ta' azzar ta' 4mm b'dijametru standard ta' barra tista' faċilment taqbeż l-10,000 libbra, li titlob uncoilers heavy-duty, straighteners powered, u linji ta' għalf imfassla għal dik il-massa. Il-preċiżjoni tal-għalf fuq ġirjiet twal ta 'produzzjoni tiddegrada hekk kif id-dijametru tal-coil jonqos u t-tensjoni tal-istrixxa tinbidel, għalhekk is-sistema tal-għalf teħtieġ kumpens f'ħin reali biex iżżomm it-tolleranza taż-żift fuq eluf ta' ċikli.
Ir-reġistrazzjoni hija t-tielet fattur kritiku. Dies progressivi għal partijiet kbar jużaw pinnijiet pilota mdaħħla f'toqob mtaqqba minn qabel biex jissakkru l-pożizzjoni tal-istrixxa f'kull stazzjon. Iżda strixxi usa 'huma aktar suxxettibbli għal drift laterali, mewġ tat-tarf, u camber. Jekk l-istrixxa tgħaddi anke għal ftit eluf fuq wisa' ta' 40-pulzier, l-effett kumulattiv fuq il-post tal-karatteristika fi stazzjonijiet downstream jista' jimbotta l-partijiet barra mit-tolleranza. Piloti akbar, aċċessjonijiet ta 'bronżina aktar stretti, u mekkaniżmi addizzjonali ta' gwida tal-ġenb isiru meħtieġa.
Ir-riżultat? Servizzi progressivi tal-ittimbrar tad-die għal komponenti kbar jeħtieġu mhux biss presses akbar iżda ekosistema kompluta ta 'għalf u gwida skalata biex taqbel.
Trasferiment u Alternattivi tal-Linji Tandem
Meta l-ġeometrija ta 'parti tikber wisq biex tibqa' mwaħħla ma 'strixxa tal-ġarr, jew meta s-sekwenza tal-iffurmar teħtieġ li l-parti tkun imdawwar jew tinqaleb bejn l-operazzjonijiet, it-timbrar tad-die tat-trasferiment isir it-triq prattika 'l quddiem.
Is-sistemi ta' trasferiment jiddiżakkoppjaw il-parti minn kwalunkwe materjal ta' strixxa. L-ispazji individwali huma stacked, imdaħħla fl-ewwel stazzjon, u mbagħad trasferiti mekkanikament minn die għal die bl-użu ta 'linji mgħammra b'swaba' ta 'qbid. SkondMagazin tal-iffurmar tal-metall, il-preses tat-trasferiment tipikament għandhom frejms tal-ġnub dritti-b'mill-inqas żewġ vireg ta 'konnessjoni, kapaċità ta' tunnellaġġ minn 300 għal aktar minn 3,000 tunnellata, u bolsters li jaqbżu 275 pulzier fit-tul biex jakkomodaw l-istazzjonijiet kollha.
Sistemi ta' trasferiment ta' żewġ-assi jiżżerżqu partijiet 'il quddiem minn stazzjon għal stazzjon. Sistemi ta' tliet-assi jżidu lift vertikali, jiġbru l-partijiet u jpoġġuhom preċiżament fil-konfini tal-kejl tal-perimetru. Dak it-tielet assi huwa kritiku għal -partijiet kbar, qxur, u komponenti miġbuda fil-fond li jeħtieġu pożizzjoni mill-ġdid bejn l-operazzjonijiet. Kif jispjega Standard Die International, l-ittimbrar tad-die tat-trasferiment jippermetti li l-partijiet jiġu mmanipulati f'diversi angoli fi stat ħieles, li jippermetti operazzjonijiet bħal qtugħ, kustilji u kamini li d-die progressivi sempliċement ma jistgħux jiksbu fuq ġeometriji kbar.
Linji tal-istampa tandem jieħdu din il-modularità aktar. Minflok stazzjonijiet multipli taħt slide waħda, linja tandem tuża pressa separata għal kull operazzjoni die, tipikament erba 'sa sitt preses irranġati f'sekwenza. L-istampa taċ-ċomb tieħu ħsieb it-tlugħ primarju, filwaqt li l-preses tas-segwaċi jwettqu operazzjonijiet ta 'tirqim, titqib, liwi u jerfgħu. Din il-konfigurazzjoni taqbel ma' partijiet kbar wisq jew wisq kumplessi ġeometrikament għal anke stampa ta 'trasferiment biex timmaniġġa f'qafas wieħed.
Linji tandem jirrappreżentaw il-limitu ta 'fuq tas-servizzi progressivi tal-ittimbrar tal-metall die għal pannelli tal-karozzi ta' daqs kbir u komponenti strutturali. L-akbar installazzjonijiet għandhom dimensjonijiet ta' rinforz ta' 4,500 b'2,500 mm jew aktar, bi presses taċ-ċomb li jaqbżu l-2,000 tunnellata. Ir-rati ta 'puplesija jvarjaw minn 6 puplesiji kull minuta fuq drives mekkaniċi standard sa 18 jew aktar puplesiji kull minuta bl-użu ta' preses servomekkaniċi f'mod ta 'tħaddim kontinwu.
Xi faċilitajiet imexxu linji ta 'l-istampa magħquda li jistgħu joperaw bħala pressa progressiva standard b'veloċità għolja, bħala pressa ta' trasferiment b'veloċitajiet aktar bil-mod, jew bħala ibridu: progressiva għall-ewwel diversi stazzjonijiet, imbagħad shearing partijiet mill-istrixxa u tittrasferihom għal stazzjonijiet die sussegwenti. Din il-flessibbiltà hija importanti meta faċilità waħda teħtieġ tipproduċi taħlita ta'-ġeometriji ta' partijiet kbar mingħajr ma tiddedika linji separati għal kull waħda.
Hawn kif jitqabblu l-erba' approċċi primarji għal xogħol ta'-format kbir:
| Metodu | Firxa Max Daqs tal-Parti | Tipi ta 'Ġeometrija Ideali | Veloċità tal-Produzzjoni | Kumplessità tal-għodda |
|---|---|---|---|---|
| Die Progressiv | Sa ~36 pulzieri (limitat mill-wisa 'ta' l-istrixxa u l-istampa tas-sodda) | Partijiet ċatti jew baxxi-ffurmati b'karatteristiċi fi pjan wieħed | Għoli (sa 1,500 strokes/min għal partijiet iżgħar; 7-30 għall-kbar) | Għoli - l-istazzjonijiet kollha fuq sett die wieħed |
| Trasferiment Die | Sa ~60+ pulzieri (limitat mit-tul tal-boster) | Deep draws, qxur, partijiet assjali simetriċi, multi-angolu li jiffurmaw | Moderat (6-18-il puplesija/min) | Imutu - stazzjon individwali moderat flimkien ma' mekkaniżmu ta' trasferiment |
| Die kompost | Sa ~24 pulzieri (limitazzjoni ta'-puplesija waħda) | Blanks ċatti li jeħtieġu qtugħ u forma simultanja f'daqqa waħda | Għoli (puplesija waħda tikkompleta l-parti) | Baxx għal moderat - die wieħed, sett ta' operazzjoni waħda |
| Linja Tandem | 60+ pulzieri (istampa separata għal kull operazzjoni) | Pannelli kbar tal-karozzi, komponenti strutturali fil-fond, partijiet kumplessi ta' multi-operat | Baxx għal moderat (6-18-il puplesija/min) | Baxx għal kull die, livell għoli ta'-sistema (4-6 presses koordinati) |
L-għażla bejn dawn il-metodi mhijiex purament teknika. Il-volum tal-produzzjoni, il-kumplessità tal-parti, u l-kapaċità tal-istampa disponibbli kollha jiżnu. Approċċ progressiv jista' jkun fiżikament fattibbli għal parti kbira partikolari, iżda jekk teħtieġ pressa ta' 2,400-tunnellata b'sodda ta' 240 pulzier li l-fornitur tiegħek ma jkollux, it-trasferiment jew alternattiva tandem issir it-tweġiba tad-dinja reali.
Dik l-intersezzjoni tal-fattibilità fiżika u r-restrizzjoni prattika hija eżattament fejn jittieħdu d-deċiżjonijiet tal-għażla tal-proċess, u fejn l-għażla tal-mogħdija ħażina tiswa xhur ta 'żmien ta' tmexxija tal-għodda u mijiet ta 'eluf f'kapital mgħaqqad.
Għażla tal-Metodu tal-Ittimbrar tad-Die Dritt skond id-Daqs tal-Parti
Li tkun taf x'jista 'jagħmel kull proċess huwa biss nofs il-problema. Il-mistoqsija l-aktar diffiċli: liema waħda għandek fil-fatt tuża għall-parti speċifika tiegħek? Meta tkun qed tevalwa servizz tal-ittimbrar tad-die għal partijiet kbar, il-loġika tal-għażla mhix flowchart sempliċi. Huwa proċess ta’ eliminazzjoni sekwenzjali fejn il-fiżika tipveto l-għażliet qabel ma l-ekonomija qatt tikseb vot.
Kriterji tal-Għażla tal-Proċess għal Stampings ta' Kobor Żejjed
Ibda bil-parti nnifisha. Il-footprint tiegħu relattiv għaż-żona disponibbli tas-sodda tal-istampa hija l-ewwel xatba. Jekk iż-żona proġettata tal-parti (inklużi l-marġini tal-istrixxa tal-ġarr għal xogħol progressiv) taqbeż dak li tista 'takkomoda s-sodda tal-istampa, dak il-metodu huwa barra mill-mejda. L-ebda ammont ta 'disinn ta' die għaqlija ma jbiddel dan ir-restrizzjoni.
Iġbed il-fond huwa l-filtru li jmiss. Forom baxxi taħt il-25% tad-dijametru vojt ħafna drabi jistgħu jibqgħu fuq strixxa tal-ġarr f'die progressiva. Deep draws, kull ħaġa li toqrob proporzjon ta' fond-għa-dijametru ta' 1:1, tipikament jeħtieġu li l-vojt jiċċaqlaq liberament. Dan ifisser ittimbrar tat-trasferiment. Flanġijiet kumplessi b'liwjiet multi-assi jikkostitwixxu dan. Kull assi addizzjonali li jiffurmaw iżid stazzjon, iżid il-pitch, u jitlob pożizzjonament vojt aktar preċiż bejn l-operazzjonijiet.
Il-munzell ta' tolleranza-up jaġixxi b'mod differenti fuq skala kbira. Fl-ittimbrar tad-die ta 'preċiżjoni għal partijiet kompatti, iż-żamma ta' +/-0.05mm fuq dimensjoni ta '4-pulzier hija rutina. Skala dak l-istess rekwiżit ta 'tolleranza għal dimensjoni ta' 30 pulzier fuq ittimbrar ta 'daqs kbir, u qed tiġġieled l-espansjoni termali tad-die, id-deflessjoni elastika tal-qafas tal-istampa, u d-drift tar-reġistrazzjoni tal-istrixxa simultanjament. L-ittimbrar tal-metall ta 'preċiżjoni għolja f'format kbir jitlob mhux biss għodda aħjar iżda presses aktar iebsa, ambjenti kkontrollati bit-temperatura, u monitoraġġ f'ħin reali.
Ir-restrizzjonijiet tal-ġeometrija jinteraġixxu mad-daqs b'modi li jeliminaw l-għażliet malajr. Parti b'qatgħat ta' taħt tirrikjedi azzjonijiet tal-ġenb cam-attwati. Fuq parti ta' 40-pulzier, dawk l-unitajiet tal-kams isiru massivi, u jżidu l-piż u l-kumplessità ma' die diġà ta' daqs kbir. Parti li teħtieġ kemm tiġbed fil-fond kif ukoll karatteristiċi mtaqqba bi preċiżjoni fil-ħajt miġbud tista 'teħtieġ li t-tlugħ iseħħ fuq linja ta' trasferiment u t-titqib iseħħ f'operazzjoni sekondarja ta 'die ta' preċiżjoni u ttimbrar. Dawn mhumiex każijiet teoretiċi edge. Huma xenarji komuni f'komponenti strutturali kbar.
Tqabbil ta' Rekwiżiti ta' Volum għall-Ekonomija tal-Proċess
Il-fattibilità fiżika tnaqqas l-għażliet tiegħek. Il-volum jiddetermina liema għażla superstiti tagħmel sens finanzjarju.
Imut progressivi jiffavorixxi volum għoli minħabba li l-ispiża tal-għodda tagħhom hija enormi iżda l-ħin taċ-ċiklu tagħhom huwa mgħaġġel. Għal partijiet kbar, madankollu, it-tunnellaġġ tal-istampa meħtieġ jimbotta l-ispejjeż kapitali saħansitra ogħla. Jista' jkollok bżonn ta' stampa ta' 1,200-tunnellata li tħaddem stampi progressivi tal-metall ta' preċiżjoni għal parentesi strutturali. Jekk il-volum annwali tiegħek huwa biss 50,000 biċċa, il-matematika tal-amortizzazzjoni qatt ma tista 'taħdem. Imut tat-trasferiment, bl-ispiża tal-għodda aktar baxxa tagħhom għal kull-stazzjon u l-kapaċità li jaħdmu fuq tagħmir eżistenti, jistgħu jkunu aktar prattiċi għal volumi medji ta 'komponenti kbar, anke jekk il-ħin taċ-ċiklu għal kull biċċa huwa aktar bil-mod.
L-ittimbrar ta'-preċiżjoni għolja fuq skala joħloq tensjoni: tolleranzi aktar stretti jeħtieġu aktar stazzjonijiet tal-iffurmar, li jżid ir-rekwiżiti tat-tul tad-die u tal-istampa, li jżid l-ispiża, li jgħolli l-break{1}}volum. L-inġiniera jeħtieġ li jivvalutaw b'mod onest jekk kull tolleranza fuq l-istampar hijiex funzjonalment meħtieġa, jew jekk xi dimensjonijiet jistgħux jiġu rilassati biex jiftħu mogħdijiet ta 'proċess aktar ekonomiċi.
L-għażla tal-proċess għal partijiet kbar hija mmexxija l-ewwel mill-fattibilità fiżika: il-parti tista 'ssir b'dan il-mod? Huwa biss wara li titwieġeb dik il-mistoqsija li l-ekonomija tidħol fil-konversazzjoni: għandha ssir b'dan il-mod f'dan il-volum?
Hawnhekk hawn l-evalwazzjoni sekwenzjali li kull inġinier għandu jsegwi meta jagħżel proċess għal stampar ta' daqs eċċessiv:
- Ippjana l-footprint tal-parti kontra d-dimensjonijiet disponibbli tas-sodda tal-istampa, inklużi l-marġini tal-istrixxi għal approċċi progressivi
- Evalwa l-fond tal-ġbid u tiddetermina jekk il-parti tistax tibqa' mwaħħla ma' strixxa tal-ġarr matul il-formazzjoni
- Għadd in-numru ta 'operazzjonijiet meħtieġa ta' formazzjoni, titqib u tirqim biex jiġi stmat l-għadd tal-istazzjon
- Evalwa r-rekwiżiti ta' tolleranza relattiva għad-daqs tal-parti, billi tidentifika karatteristiċi li jitolbu stampar ta'-preċiżjoni għolja kontra dawk b'limiti rilassati
- Identifika r-restrizzjonijiet tal-ġeometrija (undercuts, liwjiet b'ħafna-assi, azzjonijiet tal-ġenb) li jeliminaw tipi speċifiċi ta' proċess
- Ikkalkula r-rekwiżiti tat-tunnellaġġ ibbażati fuq il-materjal, il-ħxuna, u l-perimetru totali tal-qatgħa/forma
- Qabbel il-metodi fattibbli superstiti mal-volum annwali pproġettat u l-prezz tal-biċċa fil-mira
- Fattur f'operazzjonijiet sekondarji, kemm jekk proċessi ta' wara-ittimbrar bħall-magni jew l-iwweldjar jikkumpensaw il-ħtieġa għal die aktar kumpless
Sakemm tilħaq is-seba 'pass, il-fiżika diġà għamlet ħafna mid-deċiżjoni. L-għażla li fadal bejn il-metodi fattibbli hija fejn il-volum tal-produzzjoni, il-baġit tal-għodda, u r-restrizzjonijiet tal-ħin jiddeterminaw it-triq finali 'l quddiem. U dik il-mogħdija finali tifforma direttament kif il-materjal se jġib ruħu taħt pressjoni li tifforma fuq l-iskala sħiħa tal-parti tiegħek.
Imġieba Materjali u Għażla għal -Timbrar fuq Skala Kbira
Bracket ta '6 pulzieri maqtugħ minn azzar ħafif ma jimpurtax ħafna mid-direzzjoni tal-qamħ. Panew strutturali ta '40 pulzier maqtugħ mill-istess coil? Huwa jimpurtah b'mod intens. L-imġieba materjali li hija negliġibbli fuq skala żgħira ssir il-mod ta 'falliment dominanti meta d-dimensjonijiet tal-parti jiġġebbed fuq żewġ jew tliet piedi ta' metall irrumblat. L-istess liga, l-istess ħxuna, l-istess fornitur, iżda l-fiżika tinbidel minħabba li d-distanza tkabbar kull quirk anisotropiku l-irrumblar moħmi f'dik il-folja.
Dan huwa fejn il-biċċa l-kbira tad-diskussjonijiet dwar is-servizzi tal-ittimbrar tad-die għal partijiet kbar jaqgħu siekta. Fornituri jelenkaw materjali li jistgħu jaħdmu. Huma rari jispjegaw għaliex dawk il-materjali jaġixxu b'mod differenti fuq skala, jew kif l-għażla ħażina tal-grad tiskadi f'rati ta 'scrap li jeqirdu l-ekonomija tal-produzzjoni tiegħek.
Direzzjoni tal-qamħ u Kwalità tat-Tfer fuq Blanks ta' Kobor Żejjed
Kull coil ta 'folja tal-metall iġorr marka tas-swaba' direzzjonali mill-proċess tal-irrumblar. KifIl-Fabricator jispjega, ir-rolling jintroduċi deformazzjoni tal-plastik bl-ingrossa li tittawwal u ddawwar il-ħbub tal-kristall, u toħloq anisotropija: proprjetajiet mekkaniċi li jvarjaw skont id-direzzjoni li tkejjelhom. Il-valur r-, proporzjon ta' strain tal-wisa' mal-ħxuna mkejla waqt l-ittestjar tat-tensjoni, jikkwantifika din l-imġieba direzzjonali. Meta l-valuri r-ivarjaw b'mod sinifikanti bejn id-direzzjoni tal-irrumblar, id-direzzjoni trasversali, u 45 grad għall-irrumblar, il-materjal se rqiq, tikmix, u r-rebbiegħa lura b'mod differenti skont kif il-vojt tiegħek huwa orjentat relattiv għall-coil.
Fuq parti żgħira, forsi qatt ma tinnota. Fuq vojt kbir, l-anisotropija ssir inevitabbli. Ikkunsidra qatgħa shear ta' 36-pulzier li taħdem perpendikolari għad-direzzjoni tat-tidwir. Tul dak it-tarf kollu, l-istruttura kristallina tal-materjal tippreżenta orjentazzjoni konsistenti għall-azzjoni ta 'shearing. Il-kwalità tat-tarf, li jfisser il-proporzjon taż-żona ta 'shear nadifa għaż-żona tal-ksur u l-għoli tal-burr, tibqa' relattivament uniformi. Dawwar dik l-istess qatgħa 90 grad, u int taqsam tul il-qamħ. Il-karattru tat-tarf jinbidel. L-għoli tal-burr jiżdied, il-fond tal-qlib jinbidel, u ż-żona tal-ksur titħaffef. Fuq linji ta 'shear estiżi tipiċi ta' blanking ta 'parti kbira, dawn id-differenzi jingħaqdu f'varjazzjonijiet ta' kwalità li jistgħu jitkejlu minn tarf wieħed tal-qatgħa għall-ieħor, speċjalment fuq qatgħat li arc fuq orjentazzjonijiet multipli tal-qamħ.
Il-formabilità fuq uċuħ kbar hija fejn l-anisotropija tolqot l-aktar. F'operazzjonijiet ta 'ittimbrar progressivi ta' l-azzar li jmexxu stokk ta 'strixxa wiesgħa, l-istazzjonijiet tal-iffurmar għandhom jakkomodaw materjal li jiċċirkola aktar faċilment f'direzzjoni waħda milli oħra. Operazzjoni ta' tpinġija li tifrex fuq 30 pulzier titnaqqas b'mod irregolari fuq il-wiċċ tagħha jekk il-profil tal-valur r-tal-vojt ma jitqiesx fil-ġeometrija tad-die. Ir-riżultat: traqqiq lokalizzat f'xi żoni, tikmix f'oħrajn, u ħxuna tal-ħajt inkonsistenti li tfalli l-ispezzjoni.
Il-kontroll tal-flatness waqt l-iblanking iżid sfida oħra. Folji kbar huma suxxettibbli għal mudelli ta 'stress residwu minn sett ta' coil, crossbow, u mewġ tat-tarf. Meta tqaxxar vojt kbir ħieles mill-istrixxa, dawk l-istress interni jqassmu mill-ġdid. Blank ta' 48-pulzier jista' juri 0.030 pulzier jew aktar ta' pruwa li ma kienx viżibbli waqt li l-materjal kien kostrett f'forma ta' coil. Għall-ittimbrar progressiv tal-aluminju, din il-problema tintensifika minħabba li l-modulu elastiku aktar baxx tal-aluminju jfisser tensjonijiet residwi joħolqu proporzjonalment aktar distorsjoni. Il-livellar qabel l-iblanking jgħin, iżda l-leveler għandu jkun ta 'daqs għall-wisa' tal-istrixxa, u l-livellar żejjed jista 'jintroduċi twebbis tax-xogħol li jnaqqas il-formabilità 'l isfel.
Għażla tal-Grad tal-Materjal għall-Ittimbrar ta' -Parti Kbar
L-għażla tal-liga t-tajba għal komponent ittimbrat kbir mhix biss dwar is-saħħa u l-ispiża. Huwa dwar kif dak il-materjal se jġib ruħu fuq wiċċ li jiffurmaw imkejjel f'saqajn, mhux pulzieri. Kull familja materjali tippreżenta kompromess-distinti fuq skala.
L-ittimbrar progressiv tal-azzar tal-karbonju jkopri l-aktar firxa wiesgħa ta' applikazzjonijiet ta'-partijiet kbar. Azzar ħfief bħal 1008 u 1010 joffru formabbiltà eċċellenti u mġiba prevedibbli fuq draws kbar. Il-gradi HSLA (340, 420, 550 MPa klassijiet) jipprovdu iffrankar tal-piż permezz ta 'tnaqqis tal-ħxuna iżda juru sinifikament aktar springback. Azzar ta' fażi doppja-(DP590, DP780) jikkombinaw saħħa għolja ma' elongazzjoni raġonevoli, iżda l-imġieba ta' twebbis tax-xogħol-tagħmilhom imprevedibbli fuq passaġġi ta' formazzjoni twal. Iktar ma jkun għoli l-grad tas-saħħa, iktar ma jkun aggressiv ir-resorting għandu jiġi kkumpensat fid-disinn tad-die.
Ligi tal-aluminju jippreżentaw sett ta 'problemi differenti. Is-serje 5000, partikolarment ittimbrar-grad 5754 u l-5052 użat ħafna, jipprovdi formabbiltà tajba u reżistenza għall-korrużjoni għal pannelli strutturali. Madankollu, it-tendenza tal-aluminju lejn il-formazzjoni tal-medda Luders (marki viżibbli ta 'strain stretcher) fuq uċuħ kbar ta' tiġbed teħtieġ irfinar bir-reqqa tal-pressjoni tad-detentur vojt. Il-ligi tas-serje 6000 bħal 6061 joffru saħħa ogħla iżda jeħtieġu trattament tas-sħana tas-soluzzjoni u ebusija tal-età, li tikkomplika s-sekwenza tal-produzzjoni. L-ittimbrar progressiv ta 'l-aluminju għal partijiet kbar jitlob spazju ta' die aktar strett mill-azzar minħabba li l-galls ta 'l-aluminju aktar faċilment kontra l-uċuħ ta' l-għodda, u dik it-tendenza ta 'ġlir tiżdied maż-żona ta' kuntatt.
Azzar li ma jsaddadx iġib rati għolja ta' xogħol-ebusija għall-ekwazzjoni. Gradi awstenitiċi bħal 304 u 316 jibbies malajr waqt il-formazzjoni, li jfisser li l-forza meħtieġa biex jitlesta l-istazzjon tal-iffurmar finali tista 'tkun drammatikament ogħla mill-ewwel. Fl-ittimbrar progressiv ta 'l-istainless steel għal komponenti kbar, dan it-twebbis progressiv ifisser li l-kalkoli tat-tunnellaġġ iridu jqisu t-twebbis tax-xogħol kumulattiv fl-istazzjonijiet kollha, mhux biss il-forza istantanja fi kwalunkwe stazzjon wieħed. Gradi ferritiċi li ma jissaddadx (409, 430) joffru ebusija tax-xogħol aktar baxxa u formabbiltà aħjar għal applikazzjonijiet fejn ir-reżistenza għall-korrużjoni hija importanti iżda duttilità estrema hija inqas kritika.
L-ittimbrar progressiv tar-ram u l-ittimbrar progressiv tar-ram jokkupaw niċċa idjaq f'-biċċa xogħol kbira, tipikament limitata għal bus bars elettriċi, pjanċi tal-iskambjatur tas-sħana, u kompartimenti tal-ilqugħ tal-RF fejn il-konduttività jew il-proprjetajiet termali jmexxu l-għażla tal-materjal minkejja spiża ogħla.
| Materjal Familja | Firxa Tipika tal-Ħxuna (Partijiet Kbar) | Klassifikazzjoni tal-Formabilità | Severità Springback | Applikazzjonijiet Komuni ta' -Parti Kbar |
|---|---|---|---|---|
| Azzar ħafif (1008/1010) | 1.0 - 6.0 mm | Eċċellenti | Baxx | Brackets strutturali, komponenti tax-chassis, kompartimenti |
| Azzar HSLA (340-550 MPa) | 1.2 - 5.0 mm | Tajjeb | Moderat għal Għoli | Binarji tal-qafas tal-karozzi, membri trasversali, rinforzi |
| Azzar ta' Fażi Doppju (DP590-DP780) | 1.0 - 3.5 mm | Moderat | Għoli | Crash-strutturi kritiċi tal-karozzi, B-pilastri |
| Aluminju 5052/5754 | 1.0 - 4.0 mm | Tajjeb | Moderat | Pannelli tal-ġisem, tarki tas-sħana, komponenti tal-baħar |
| Aluminju 6061 | 1.5 - 6.0 mm | Moderat | Moderat għal Għoli | Gwarniċi strutturali, brackets aerospazjali (post-trattati bis-sħana-) |
| Stainless 304/316 | 0.8 - 4.0 mm | Tajjeb (iżda twebbis għoli tax-xogħol) | Għoli | Pannelli tat-tagħmir tal-ikel, kisi arkitettoniku, housings mediċi |
| Stainless 409/430 (Ferritiku) | 1.0 - 3.0 mm | Tajjeb | Moderat | Komponenti tal-egżost, pannelli tal-apparat |
| Ram / Ram | 0.5 - 3.0 mm | Eċċellenti | Baxx għal Moderat | Bus bars, heat exchangers, shielding RF |
Il-kumpens Springback huwa fejn l-għażla tal-materjal u d-daqs tal-parti jaħbtu bl-aktar tbatija. Fuq parti żgħira, titgħawweġ iżżejjed bi ftit gradi u sejjaħlu lest. Fuq flanġ ta '30-pulzier iffurmat minn azzar DP780, il-kobor tar-rebbiegħa jista' jaqbeż 8 sa 12-il grad, u jvarja tul it-tul tal-liwja abbażi tal-varjazzjoni tal-ħxuna lokali, frizzjoni u temperatura. Il-kumpens għal dan jeħtieġ ġeometrija tad-die li intenzjonalment over-tifforma l-parti, imbagħad tiddependi fuq l-irkupru elastiku biex terġa 'lura għal nominali. Iktar ma tkun itwal il-linja tal-liwja, aktar punti tul dik il-linja fejn l-imġieba tar-rebbiegħa tiddiverġi mill-previżjoni. Materjali ta 'saħħa ogħla jamplifikaw din in-nonlinearity, u partijiet akbar jagħtu dik l-amplifikazzjoni aktar spazju biex tesprimi ruħha.
Dan huwa preċiżament fejn l-analiżi tal-elementi finiti (FEA) issir mhux-negozjabbli. KifAnaliżi ta 'Keysight tas-simulazzjoni tal-iffurmar tal-folja tal-metalljispjega, it-testijiet ta' die virtwali bbażati fuq il-FEA-jistgħu jbassru l-ispinta, it-tikmix, it-tirqiq, u l-qsim qabel ma tinbena kwalunkwe għodda fiżika. Is-simulazzjoni taqbad l-interazzjoni bejn il-proprjetajiet tal-materjal, il-ġeometrija tal-għodda, u l-parametri tal-proċess bħall-forza tal-kontenitur vojt u l-lubrikazzjoni. Għal dies ta'-format kbir li jiswew għexieren jew mijiet ta' eluf ta' dollari, il-qbid ta' falliment li jirqaq jew difett tat-tikmix prattikament jiffranka xhur ta' xogħol mill-ġdid.
L-eżattezza tas-simulazzjoni tiddependi fuq id-dħul tad-dejta tal-materjal korretta. Il-valuri ġeneriċi tal-manwal mhux se jnaqqsuh għal-parti kbira. Għandek bżonn dejta attwali tat-test tat-tensjoni mil-lott speċifiku tal-coil, inklużi valuri r-f'0, 45, u 90 grad għad-direzzjoni tat-tidwir. Aktar ma titma’ dejta materjali l-mudell FEA, iktar tbassar b’mod affidabbli x’jiġri meta dak il-vojt ta’ 42 pulzier jolqot il-punch tal-ġbid u l-metall jibda jgħaddi minn żona tal-wiċċ kbira biżżejjed biex tesponi kull inkonsistenza moħbija fil-folja.
L-imġieba materjali fuq skala mhix konsiderazzjoni sekondarja. Hija l-varjabbli li tiddetermina jekk id-die tiegħek tipproduċix partijiet jew ruttam. U l-forzi meħtieġa biex jimbuttaw dak il-materjal fil-forma, tul il-ġeometrija sħiħa ta 'komponent ta' daqs eċċessiv, jiddefinixxu liema kapaċità ta 'l-istampa għandek bżonn fil-fatt.
Kapaċità tal-Istampa u Skala tat-Tunnellaġġ għal Komponenti Kbar
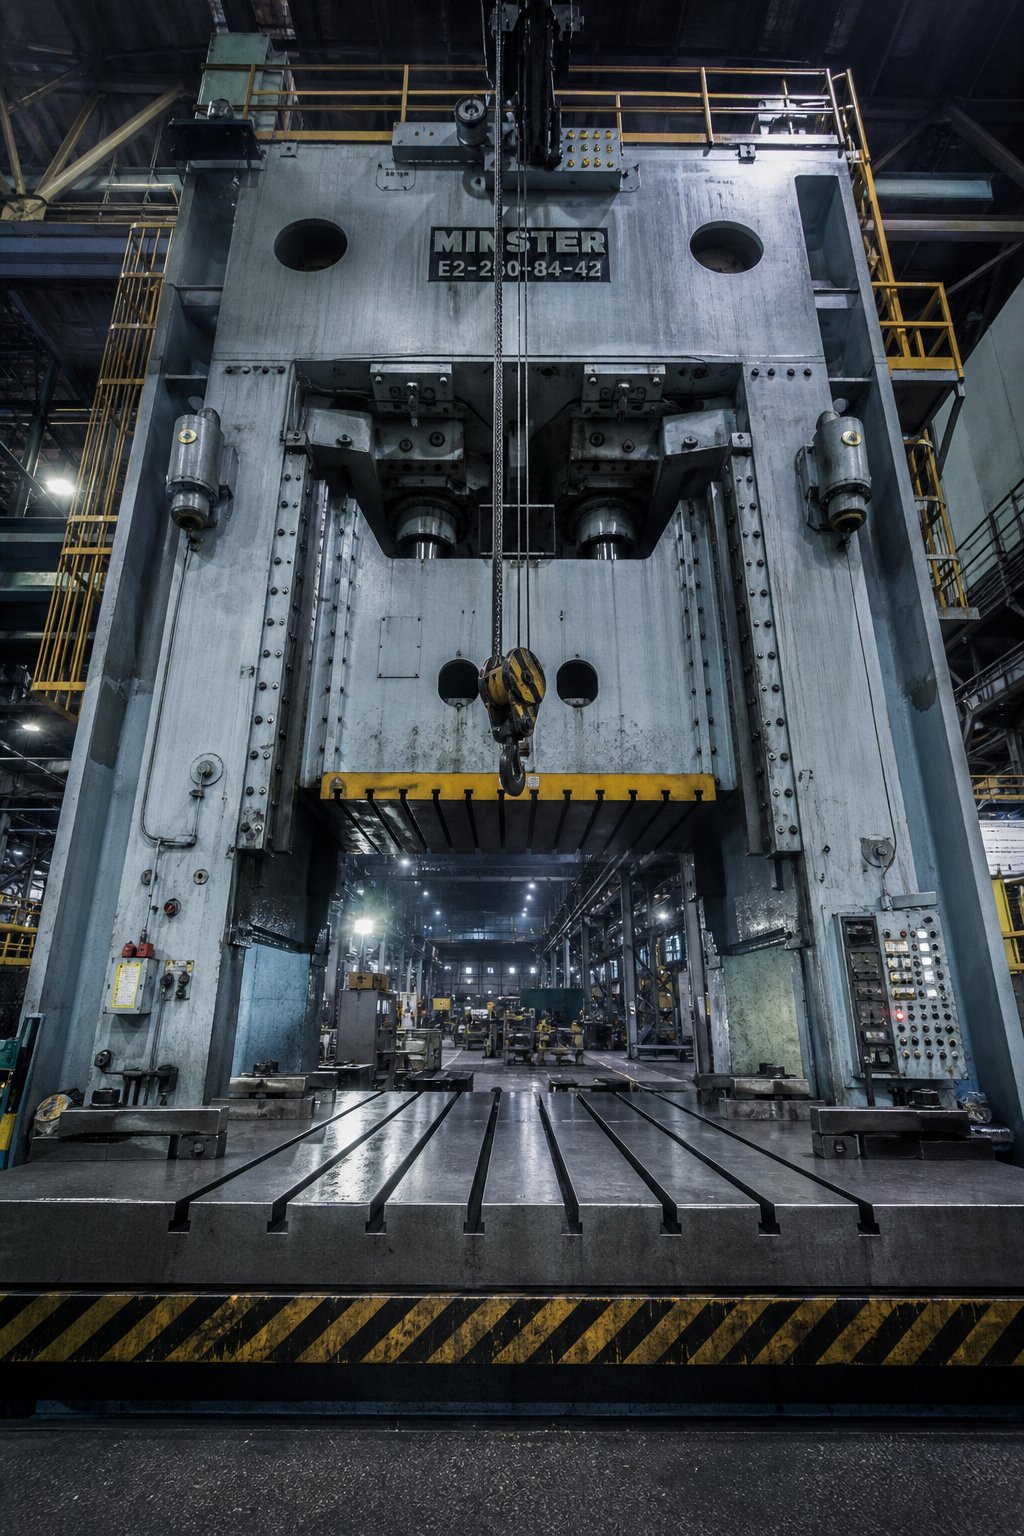
L-imġieba materjali tgħidlek liema forzi se jirreżisti l-metall. Il-kapaċità ta 'l-istampa tgħidlek jekk it-tagħmir tiegħek jistax iwassal dawk il-forzi fil-ġeometrija sħiħa ta' komponent ta 'daqs kbir. Dawn iż-żewġ realtajiet jaħbtu mal-qafas tal-istampa, u meta ma jallinjawx, l-ittimbrar tad-die-parti kbira sempliċement ma jseħħx. L-ebda ammont ta 'disinn ta' die għaqlija ma jikkumpensa għal stampa li m'għandhiex it-tunnellaġġ, iż-żona tas-sodda, jew l-għoli ta 'l-għeluq biex tesegwixxi s-sekwenza tal-iffurmar.
Dan huwa r-restrizzjoni li joqtol il-proġetti fis-skiet. L-inġiniera jiddisinjaw parti, jagħżlu materjal, jippjanaw is-sekwenza tal-iffurmar, u mbagħad jiskopru li l-magna tal-ittimbrar progressiva meħtieġa ma teżistix fil-faċilità tal-fornitur tagħhom. Il-fehim ta 'kif l-iskali tat-tunnellaġġ bid-daqs tal-parti, u kif id-dimensjonijiet tas-sodda u l-għoli tal-għeluq jinteraġixxu mal-ġeometrija tad-die, jifred proġetti fattibbli minn bidu foloz għaljin.
Rekwiżiti ta' Tunnellaġġ tal-Istampa għall-Ittimbrar ta'-Format Kbir
Tunnellaġġ fi skali ta' stampar tqal permezz ta' żewġ mekkaniżmi distinti skont it-tip ta' operazzjoni. Skala ta' operazzjonijiet ta' blanking u titqib bil-perimetru. Iskala ta 'operazzjonijiet ta' formazzjoni u tpinġija b'erja tal-wiċċ. It-tnejn jimmultiplikaw bil-ħxuna tal-materjal. Meta parti tkun kbira biżżejjed biex tinvolvi ammonti sinifikanti tat-tliet tipi ta 'operazzjoni kollha, id-domanda totali ta' tunnellaġġ titla 'malajr.
Għall-blanking u t-titqib, il-kalkolu fundamentali huwa sempliċi: il-perimetru maqtugħ (f'pulzieri) immultiplikat bil-ħxuna tal-materjal (f'pulzieri) immultiplikat bis-saħħa ta 'shear tal-materjal (f'tunnellati għal kull pulzier kwadru). KifGwida tal-kalkolu tat-tunnellaġġ tal-Fabbrikantdettalji, din il-formula tuża ħxuna sħiħa tal-materjal biex tikkumpensa għal għodda matt u milbusa, peress li t-tqattigħ attwali jseħħ partway permezz tal-istokk. Fuq parti kbira b'200 pulzier ta 'perimetru maqtugħ totali f'4mm azzar ħafif, it-tunnellaġġ tal-blanking waħdu jista' jaqbeż il-150 tunnellata qabel ma tieħu kont ta 'kwalunkwe formazzjoni.
L-operazzjonijiet tat-tpinġija jużaw kalkolu simili ibbażat fuq il-perimetru-iżda jissostitwixxu s-saħħa tat-tensjoni aħħarija għas-saħħa tal-qtugħ, minħabba li l-ħitan tal-qoxra huma f'tensjoni waqt it-tlugħ. Għal ġibda kbira li tifrex 30 pulzier jew aktar fid-dijametru, il-forza tat-tpinġija tista' tirrivali jew taqbeż it-tunnellaġġ tal-blanking, partikolarment f'materjali tal-ittimbrar progressivi ta' saħħa ogħla-bħal HSLA jew azzar b'fażi doppja-.
Iżda dawn il-kalkoli mhux ipproċessati jaqbdu biss parti mill-istampa. Die progressiv għal komponent kbir ma jwettaqx operazzjoni waħda għal kull puplesija. Iwettaqhom kollha simultanjament. Kull stazzjon fid-die jitlob forza fl-istess instant li l-istampa tilħaq iċ-ċentru mejjet tal-qiegħ. Ikollok bżonn tgħodd it-tagħbijiet minn kull punch tat-titqib, kull stazzjon li jiffurmaw, kull stripper tar-rebbiegħa, kull kuxxinett tal-pressjoni tan-nitroġenu, kull cam misjuqa, u kull cutter ruttam. Għal die progressiv ta '12-il stazzjon li jaħdem stokk ta' gauge tqil, it-tagħbija kumulattiva tista 'faċilment tilħaq 800 sa 1,200 tunnellata.
Il-ħxuna tal-materjal hija l-multiplikatur li jagħmel it-tunnellaġġ ta'-parti kbira partikolarment brutali. Ir-doppju tal-ħxuna mhux biss jirdoppja l-forza. Jirdoppja l-forza f'kull stazzjon fl-istess ħin. Parti li teħtieġ 400 tunnellata f'azzar 2mm titlob madwar 800 tunnellata f'azzar 4mm, jekk wieħed jassumi ġeometrija identika. Għaqqad dik iż-żieda fil-ħxuna mal-perimetri maqtugħin itwal inerenti għal partijiet kbar, u tara għaliex operazzjonijiet ta 'ittimbrar tqal regolarment jeħtieġu presses fil-medda ta' 600 sa 2,000+ tunnellata.
L-inġiniera li jikkalkulaw il-kapaċità tal-istampa meħtieġa għandhom ukoll jagħtu kont tal-ħtieġa tal-enerġija, mhux biss il-forza. Press jista 'jkollha klassifikazzjoni ta' tunnellaġġ suffiċjenti iżda enerġija flywheel insuffiċjenti biex iżżomm dik il-forza permezz tal-porzjon tax-xogħol tal-puplesija. Enerġija insuffiċjenti tikkawża li l-istampa tieqaf f'ċentru mejta tal-qiegħ, mod ta 'falliment komuni meta tħaddem dies progressivi kbar b'veloċitajiet li jaqbżu l-abbiltà tal-mutur li jerġa' jsaħħaħ il-flywheel bejn il-puplesiji.
Limitazzjonijiet tad-Daqs tas-Sodda u l-Għoli tal-Għoli
It-tunnellaġġ jiġbed l-attenzjoni, iżda d-daqs tas-sodda u l-għoli tal-għeluq jeliminaw bil-kwiet aktar proġetti milli qatt tagħmel il-kapaċità tal-forza. Pressa ta '1,000 tunnellata hija inutli għall-parti l-kbira tiegħek jekk is-sodda tagħha tkejjel 60 sa 40 pulzier u d-die tiegħek teħtieġ 96 b'48.
Id-dimensjonijiet tas-sodda tal-istampa jiddefinixxu l-marka massima tad-die. Għal dies progressivi li jservu partijiet kbar, is-sodda għandha takkomoda mhux biss il-wisa 'u t-tul tal-parti, iżda s-sett sħiħ tad-die inklużi l-istazzjonijiet kollha, scrap chutes, mekkaniżmi pilota, u gwidi tal-istrixxi. Die progressiv ta' 10-stazzjon għal parti wiesgħa ta' 30-pulzier-faċilment jista' jifrex 120 pulzier fid-direzzjoni tal-għalf. Is-sodda tal-istampa għandha tappoġġja dak it-tul filwaqt li tipprovdi wkoll żona ta 'bolt-down fil-mudell tat-t-slot għal kklampjar sigur.
L-għoli tal-għeluq huwa d-distanza mill-wiċċ t'isfel tal-muntun sal-parti ta 'fuq tas-sodda tal-istampa bil-muntun fiċ-ċentru mejjet t'isfel u ssettjat aġġustament sħiħ-'l fuq. Kif jispjega MetalForming Magazine, din id-dimensjoni hija distinta mill-għoli tad-die, li jnaqqas il-ħxuna tal-pjanċa ta 'rinforz. L-għoli tal-għeluq tad-die (id-dimensjoni ġenerali magħluqa għal kollox tiegħu) għandu jaqa' fl-ispazju tal-għoli minimu u massimu tad-die-. Jekk ma jaqbilx, id-die jew ma tistax tagħlaq għal kollox jew qiegħda qabel ma l-muntun itemm il-puplesija tiegħu, u jiġġenera forzi ta 'tagħbija żejda katastrofiċi li jagħmlu ħsara kemm lill-die u kemm lill-qafas tal-istampa.
Għall-imut ta'-parti kbira, l-għoli tal-għeluq isir partikolarment ristrett. Sekwenzi kumplessi li jiffurmaw jeħtieġu assemblaġġi tall die b'kavitajiet ta 'ġbid fil-fond, pads tal-pressjoni multipli f'munzelli vertikalment, u żraben ħoxnin die li jirreżistu d-deflessjoni. Die ta 'trasferiment kbir jista' jeħtieġ 24 sa 36 pulzier ta 'għoli magħluq biss biex jakkomoda l-ġeometrija li jiffurmaw, is-sistemi ta' pressjoni, u l-ħxuna strutturali taż-żraben. L-istampa għandha tipprovdi dak l-ispazju vertikali filwaqt li tagħti wkoll tul tal-puplesija suffiċjenti għall-aktar ġibda profonda fis-sekwenza.
Il-kapaċità tal-pjanċa ta 'rinforz timponi limitu ta' piż li huwa faċli li tinjora. Dies progressivi ta'-format kbir jistgħu jiżnu minn 5 sa 15-il tunnellata jew aktar. Il-bolster għandu jappoġġa dik it-tagħbija statika b'mod uniformi mingħajr ma jiddevja lil hinn mill-ispeċifikazzjonijiet tal-manifattur tal-istampa. Il-klassifikazzjoni tat-tunnellaġġ tal-istampa u l-ispeċifikazzjonijiet tad-deflessjoni jassumu li t-tagħbija tad-die hija mqassma b'mod ugwali fuq żewġ-terzi tal-erja tas-sodda. Die dejjaq li jikkonċentra t-tagħbija fiċ-ċentru ta 'sodda ta' qies żejjed, jew die twil li jgħabbi tarf wieħed biss tal-bolster, joħloq deflessjoni irregolari li tiddegrada l-kwalità tal-parti u taċċellera l-ilbies.
Il-loġistika tal-bidla tad-die teskala wkoll bid-daqs. Imut li jiżnu diversi tunnellati jeħtieġu aċċess għall-krejn fuq l-għoli, sistemi ta 'rinforz tal-irrumblar, jew karretti tad-die ddedikati għall-bidla. Sistemi ta' tibdil ta' die ta' malajr iddisinjati għal 500-lira dies ma jiskalawx għal għodda b'ħafna-tunnellati. Faċilitajiet li jħaddmu l-ittimbrar ta' partijiet kbar-jeħtieġu kapaċità ta' krejn ikklassifikata għall-itqal die tagħhom, flimkien ma' spazju bejn il-monti ta' l-istampa għat-tagħbija-tal-ġenb jew it-tagħbija minn quddiem ta' l-għodda.
Meta tevalwa jekk servizz tal-ittimbrar tad-die għal partijiet kbar jistax fil-fatt jipproduċi l-komponent tiegħek, dawn huma l-ispeċifikazzjonijiet tal-istampa li huma importanti:
- Żona tas-sodda- Is-superfiċje totali disponibbli tal-rinforz fiż-żewġ assi, li tikkonferma li l-footprint tad-die taqbel mal-marġni għall-ikklampjar
- Għoli magħluqa- Spazju massimu u minimu tal--għoli tad-die (għafas l-għoli tal-għeluq nieqes il-ħxuna tal-boster, b'firxa ta' aġġustament tal-muntun), li tiżgura li l-assemblaġġ tad-die joqgħod fil-pożizzjoni magħluqa tiegħu
- Tunnellaġġ- Kapaċità nominali fil-punt fil-puplesija fejn isseħħ l-ogħla tagħbija, mhux biss in-numru tal-pjanċa tal-isem
- Slajd puplesija- Vjaġġ totali tal-muntun, li għandu jaqbeż l-aktar fond profond tal-ġbid flimkien mal-ispazju ħieles għall-estrazzjoni tal-parti u l-moviment tat-trasferiment
- Għoli tal-linja tal-għalf- L-għoli tal-linja taċ-ċentru tal-għalf tal-istrixxa relattiv mal-parti ta' fuq tal-ispinta, li għandha jaqbel mal-linja tal-pass- tad-die għal dħul xieraq tal-materjal
- Issaħħaħ il-mudell tas-slot T-- L-ispazjar tal-islott, il-wisa', u l-fond li għandhom jakkomodaw l-iskema tal-ikklampjar tad-die u jaqblu mal-mudell tal-bolt taż-żarbun tad-die
Fornituri ta 'fama li jippubblikaw listi dettaljati tat-tagħmir, xi drabi jelenkaw għexieren ta' preses skont it-tunnellaġġ, id-daqs tas-sodda u l-puplesija, jipprovdu sinjal ta 'kredibilità tanġibbli. Tista' tirreferi-ir-rekwiżiti tal-parti tiegħek mal-kapaċitajiet ippubblikati tagħhom qabel ma sseħħ l-ewwel konversazzjoni.
Il-kapaċità tal-istampa tiddetermina x'inhu fiżikament possibbli. Iżda d-die li tpoġġi ġewwa dik l-istampa, l-għodda li fil-fatt tifforma l-metall, tintroduċi s-sett ta 'disinn tagħha stess tisfida dak kompost bid-daqs tal-parti. Kif dawk imut huma mfassla għal riġidità, gwida, u manutenzjoni fuq skala kbira hija dixxiplina għaliha nnifisha.
Konsiderazzjonijiet tad-Disinn tad-Die Speċifiċi għal Partijiet Kbar
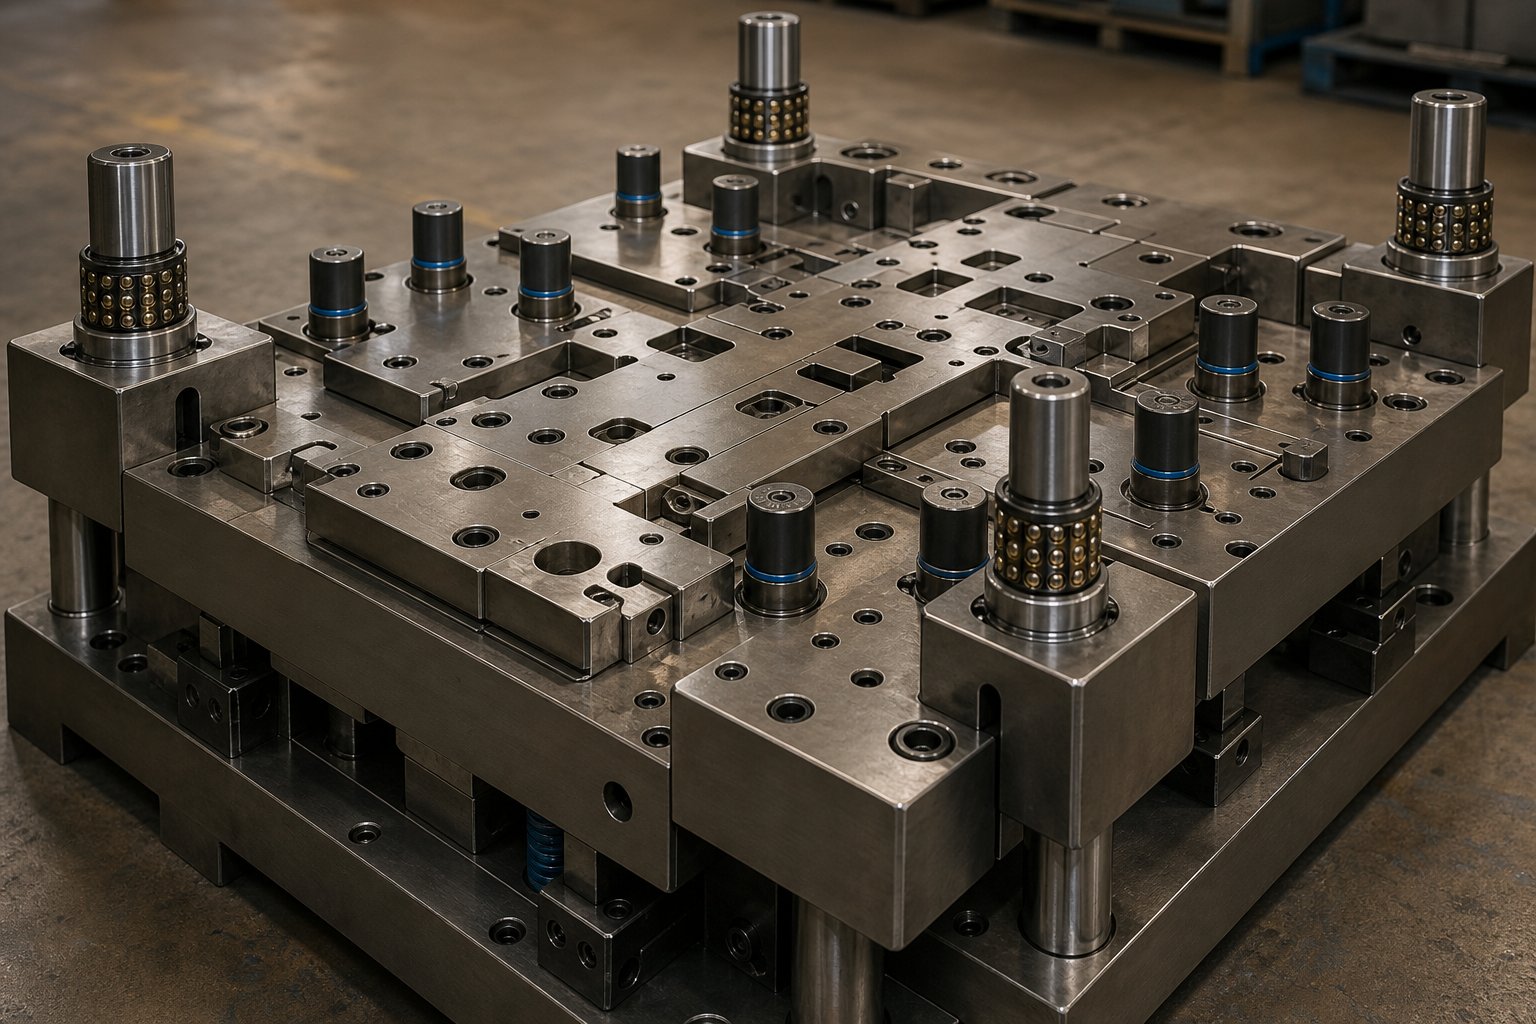
Press b'tunnellaġġ biżżejjed u żona tas-sodda biss twaqqaf l-istadju. Id-die nnifisha, l-għodda ta' preċiżjoni li fil-fatt tikkuntattja l-metall u ġġiegħlu jieħu forma, ġġorr sett għal kollox differenti ta' talbiet ta' inġinerija meta jiġu skalati għal dimensjonijiet ta'-parti kbar. Fuq die kompatt għal bracket ta' 6-pulzieri, deflessjonijiet minuri fiż-żarbun ma jinnutawx. Fuq die li jifrex 60 jew 80 pulzier, dik l-istess deflessjoni proporzjonali tissarraf f'eluf ta 'pulzier ta' allinjament ħażin madwar il-wiċċ li jiffurmaw. Punches jitilfu l-kavitajiet tat-tgħammir tagħhom. Il-karatteristiċi ffurmati joħorġu mit-tolleranza. It-truf tal-shear jilbsu b'mod irregolari. Id-die mhux biss tikber. Kull sistema strutturali, ta 'gwida u ta' pressjoni fi ħdanha għandha tiġi mfassla mill-ġdid biex iżżomm il-preċiżjoni fuq medda li tiġġieled b'mod attiv ir-riġidità.
Dan huwa l-qasam fejn il-manifatturi tad-die progressivi jisseparaw lilhom infushom minn ħwienet tal-ittimbrar ġenerali. Kulħadd jista 'jibni die żgħir li jaħdem. Il-bini ta 'die kbir li jżomm tolleranza fuq miljuni ta' ċikli jeħtieġ dixxiplina tal-inġinerija strutturali li hija eqreb tad-disinn tal-pont milli tal-arloġġi.
Disinn tas-Sistema Strutturali u Gwida għal Dies Kbar
Iż-żarbun tad-die huwa l-pedament. Fuq dies żgħar, żarbun standard pre-die imwebbes mill-istokk tal-katalgu jagħmel ix-xogħol. Fuq għodda ta'-format kbir, iż-żarbun għandu jkun magħmul apposta-għall-ebusija. Immaġina żarbun die li jifrex 90 pulzier fid-direzzjoni tal-għalf. Taħt tunnellaġġ sħiħ fiċ-ċentru mejjet tal-qiegħ, dak iż-żarbun irid jitbaxxa 'l fuq fiċ-ċentru bejn l-appoġġi tal-istampa. Jekk tiddevja anke 0.002 pulzier fil-medda taċ-ċentru, l-ispazji tat-tqattigħ madwar l-istazzjonijiet tan-nofs jaqilbu, il-kwalità tat-tarf tiddegrada, u l-ħajja tal-punch tinżel.
Żraben kbar tad-die huma tipikament maħdumin minn pjanċa meħlusa mill-istress (S50C jew azzar tal-karbonju medju ekwivalenti) bi ħxuna li tvarja minn 4 sa 8 pulzieri, skont il-firxa u t-tagħbija. Kif jispjega l-gwida tad-disinn tad-die ta 'Ming Chiang, l-għażla tal-materjal tas-sett tad-die ssegwi prinċipju ta' "materjal it-tajjeb għall-post it-tajjeb": iż-żarbun jaġixxi bħala pedament li jassorbi x-xokk-, billi juża t-toughness biex jassorbi l-vibrazzjoni u jipproteġi l-komponenti ta 'preċiżjoni minn ħsara ta' impatt dirett. Fuq skala kbira, dan ir-rwol ta 'assorbiment ta' xokk isir kritiku minħabba li l-enerġija tal-impatt hija proporzjonalment ogħla u modi ta 'vibrazzjoni reżonanti joħorġu fi frekwenzi aktar baxxi.
Is-sistemi ta 'gwida jiżdiedu kemm fid-daqs kif ukoll fil-konfigurazzjoni. Sett standard ta' die ta' żewġ-post jipprovdi allinjament adegwat għal għodda kompatta. Forom ta'-format kbir u assemblaġġi tal-ittimbrar jitolbu erba'-post jew ċentru-konfigurazzjonijiet ggwidati biex jipprevjenu rotazzjoni angolari taż-żarbun ta' fuq waqt it-tagħbija off-ċentru. Erba 'postijiet ta' gwida tal-kantunieri jqassmu l-forzi tal-allinjament fl-erba 'kwadrant tad-die, u jipprevjenu l-ixkaffar li jseħħ meta tifforma tagħbijiet tikkonċentra f'tarf wieħed ta' die twil.
Il-postijiet tal-gwida nfushom jiżdiedu fid-dijametru, ħafna drabi jilħqu 2 sa 4 pulzieri, u jużaw gaġeġ tal-berings ball-preċiżjoni aktar milli boxxli tal-bronż sempliċi biex inaqqsu l-frizzjoni u jżommu l-eżattezza tal-allinjament taħt tagħbijiet tal-ġenb tqal. Xi manifatturi kbar ta' die progressivi jispeċifikaw sistema ta' post ta' gwida ta 'ġewwa flimkien mal-postijiet ta' gwida ta 'barra, u joħolqu arkitettura ta' gwida doppja-. Il-postijiet ta 'barra jimmaniġġjaw l-allinjament oħxon waqt l-għeluq inizjali, filwaqt li l-postijiet ta' ġewwa jipprovdu preċiżjoni fil-livell tal-mikron-fil-pożizzjoni finali tal-iffurmar. Dan l-approċċ ta' gwida doppja-huwa partikolarment siewi għal settijiet ta' die ta' magni progressivi fejn l-allinjament tal-istazzjon-ma{-l-istazzjon irid jibqa' konsistenti tul it-tul sħiħ tad-die.
Is-sistemi tar-rebbiegħa tan-nitroġenu jippreżentaw sfida unika għall-iskala. Fuq die żgħir, ċilindru wieħed tan-nitroġenu jipprovdi detentur vojt uniformi jew pressjoni tat-tqaxxir. Fuq die kbir b'kuxxinett tal-pressjoni li jkopri 40 pulzier, jista 'jkollok bżonn 8, 12, jew saħansitra 20 ċilindru tan-nitroġenu rranġati f'mudell ikkalkulat biex tqassam il-forza b'mod uniformi fuq il-wiċċ tal-kuxxinett. Jekk iċ-ċilindri ma jkunux pożizzjonati b'mod korrett, il-kuxxinett tal-pressjoni jxaqleb taħt tagħbija, u joħloq fluss ta 'materjal irregolari waqt it-tpinġija jew forza ta' tqaxxir inkonsistenti li tħalli balel imwaħħal fid-die.
Id-disinn tat-tqassim tar-rebbiegħa tan-nitroġenu jeħtieġ l-immappjar tad-distribuzzjoni tal-forza meħtieġa fuq il-wiċċ tal-kuxxinett tal-pressjoni, imbagħad tagħżel id-daqsijiet tat-toqba taċ-ċilindru u l-postijiet li jwasslu dik id-distribuzzjoni f'uniformità aċċettabbli, tipikament f'varjazzjoni ta '5-10% madwar il-wiċċ tal-kuxxinett. Il-preload u l-stroke ta' kull ċilindru għandhom iqisu d-diflessjoni differenzjali tal-pjanċa tal-immuntar. Imut ta 'l-għoli b'puplesiji itwal jistgħu jeħtieġu sistemi konnessi mal-manifold li jqabbdu l-pressjoni fuq iċ-ċilindri kollha b'mod idrawliku, li jiżguraw vjaġġar uniformi tal-kuxxinett irrispettivament minn tagħbija irregolari.
L-istrateġija pilota tal-brilli għal dies ta'-format kbir issegwi loġika differenti minn għodda kompatta. F'dies progressivi standard, żewġ jew tliet piloti jirreġistraw b'mod adegwat l-istrixxa f'kull stazzjon. Fuq strixxa wiesgħa li tmigħ minn die kbir, drift ta 'strixxa laterali u mewġa tat-tarf ifissru li l-pożizzjoni tal-materjal hija inqas prevedibbli fil-wisa' sħiħa tagħha. Il-gwida tal-inġinerija tal-Prodotti Talan tinnota li l-piloti jidħlu f'toqob imtaqqbin fi stazzjonijiet bikrija u li meta dawn it-toqob jeħtieġu tolleranzi stretti, toqob pilota separati fuq it-trasportatur iżommu l-eżattezza mingħajr karatteristiċi funzjonali tawwali. Għal dies kbar, l-inġiniera spiss iżidu piloti ta' gwida tat-tarf-supplimentari jew mekkaniżmi ta' ċentru-molla mgħobbija fi stazzjonijiet intermedji biex jipprevjenu drift kumulattiv milli jikkorrompi postijiet ta' karatteristiċi downstream. Iktar ma tkun wiesgħa l-istrixxa, aktar punti pilota huma meħtieġa biex jillimitaw it-tendenza naturali tal-materjal li jiġġerrab.
Custom Die Engineering għal Ġeometriji Kbar Kumpless
Lil hinn mir-riġidità u l-gwida strutturali, il-komponenti tax-xogħol ta' die kbir, il-punches, il-lifters, it-tqaxxir, u l-inserzjonijiet li jiffurmaw, kollha jeħtieġu approċċi ta 'disinn li jvarjaw fundamentalment mill-prattika tal--għodda żgħira.
Lifters fuq dies progressivi kbar għandhom jgħollu strixxa tqila għolja biżżejjed biex ċari karatteristiċi ffurmati hekk kif tavvanza għall-istazzjon li jmiss. Fuq strixxa dejqa, lifters ħfief tal-brilli jagħmlu x-xogħol. Fuq strixxa wiesgħa ta' 48-pulzier-ta' azzar ta' 3mm, il-piż tal-istrixxa bejn il-punti tal-irfigħ jista' jikkawża sagging li jgħaqqad it-trasportatur jew jitkaxkar fuq l-uċuħ tad-die. Il-lifters tal-bar li jkopru l-wisa 'tal-istrixxa sħiħa, jew sistemi ta' lifter ta 'stil tal-ferrovija, jipprovdu l-appoġġ distribwit meħtieġ. Il-metodoloġija tad-disinn tal-Prodotti Talan tenfasizza li sagging bejn il-lifters jista 'jgħaqqad it-trasportaturi, speċjalment b'materjali rqaq. Fuq skala kbira, anke materjali ħoxnin jitbaxxew taħt il-piż tagħhom stess fuq medda wiesgħa mhux appoġġjata.
It-talji tal-bypass huma kritiċi għall-ġestjoni tar-ruttam fuq dies kbar. Meta operazzjoni ta 'blanking jew tirqim jiġġenera slug usa' mill-istrixxa tista 'twettaq passat stazzjonijiet downstream, dak ir-ruttam għandu jiġi ridirezzjonat, jew jitwaqqa' mill-die immedjatament jew b'talja biex jippermetti t-tneħħija tal-passat ta 'punches sussegwenti u stazzjonijiet li jiffurmaw. Fuq die kompatt, il-ġestjoni tar-ruttam hija ħsieb wara. Fuq die progressiv kbir fejn il-balel jista 'jkun wiesa' minn 8 sa 12-il pulzier, slug iġġammjat jista 'jiġġarraf id-die, jitgħawweġ puntelli u jagħmel ħsara lill-uċuħ li jiffurmaw. Ġeometrija tal-talja tal-bypass xierqa, scrap chutes angolati għall-assistenza tal-gravità, u t-tfigħ ta' l-arja-slug tal-blast isiru karatteristiċi essenzjali tad-disinn.
Il-kontroll tad-direzzjoni tal-burr fuq it-truf tal-shear twil jeħtieġ ippjanar bir-reqqa. Kull operazzjoni ta 'qtugħ tipproduċi burr fuq naħa waħda tal-materjal. Fuq linja tat-tirqim ta '36 pulzier, id-direzzjoni tal-burr tiddetermina liema wiċċ tal-parti lesta ġġorr dak it-tarf mgħolli. Għal parentesi ttimbrati die progressivi u komponenti strutturali li jgħaqqdu ma 'assemblaġġi oħra, il-post tal-burr huwa rekwiżit funzjonali, mhux kożmetiku. Id-disinjatur tad-die għandu jorjenta l-ispazji tat-tqattigħ sabiex burrs jidhru fuq il-wiċċ aċċettabbli, li jista 'jeħtieġ qsim ta' qatgħat twal f'segmenti b'direzzjonijiet ta 'clearance opposti jew iż-żieda ta' stazzjonijiet sekondarji tat-tqaxxir biex tneħħi l-burrs għal kollox.
L-ottimizzazzjoni tal-clearance għall-iffurmar ta 'operazzjonijiet fuq uċuħ kbar tintroduċi effett ta' skala. It-tneħħija tad-die, id-distakk bejn il-punch u l-kavità, tikkontrolla l-fluss tal-materjal waqt it-tpinġija u l-iffurmar. Fuq tlugħ żgħir, spazju uniformi madwar il-perimetru jaħdem tajjeb. Fuq ġibda kbira li tifrex 30 pulzier jew aktar, il-materjal jiċċirkola b'rati differenti minn direzzjonijiet differenti minħabba l-orjentazzjoni tal-qamħ u l-varjazzjoni tal-frizzjoni. It-tneħħija varjabbli, aktar stretta f'żoni fejn il-materjal għandu tendenza li jirqaq u aktar laxk fejn thedded it-tikmix, jgħin biex jikkontrolla d-distribuzzjoni tal-materjal. Dan l-immappjar ta 'clearance varjabbli tipikament ġej minn simulazzjoni FEA u huwa rfinut waqt it-tryout tad-die.
L-aċċess għall-manutenzjoni jmexxi deċiżjoni oħra tad-disinn unika għal għodda kbira: is-segmentazzjoni tal-komponenti. Pjanċa tat-tqaxxir ta'-biċċa waħda li tifrex 80 pulzier tkun impossibbli li titħan ċatt, diffiċli biex tissaħħan-it-trattament uniformi, u mhux prattiku li titneħħa għall-manutenzjoni. Minflok, strippers kbar tad-die, pjanċi li jżommu l-punch, u anke inserzjonijiet tat-tqattigħ tad-die huma segmentati f'sezzjonijiet li jistgħu jitneħħew individwalment, jerġgħu jiġu mitħunin, jew mibdula mingħajr ma tiżżarma d-die kollu. Is-segmentazzjoni tippermetti wkoll l-użu ta 'materjali differenti għal żoni differenti, li tqabbel il-materjal tal-komponent mas-severità tal-ilbies lokali. Kif jindikaw l-aħjar prattiki tad-disinn tad-die, punches u inserts tal-qalba jużaw azzar b'veloċità għolja-(SKH9) f'HRC 60-62 għal reżistenza estrema għall-ilbies, filwaqt li pjanċi strutturali jużaw azzar tal-għodda tax-xogħol kiesaħ (SKD11) f'HRC 58-60. Fuq die segmentat kbir, żoni ta 'xedd għoli jiksbu materjal ta' inserzjoni premium filwaqt li żoni ta 'stress aktar baxx jużaw gradi inqas għaljin, u jottimizzaw l-ispiża mingħajr ma tiġi sagrifikata d-durabilità fejn ikun importanti.
Għall-inġiniera tal-għodda li qed jinnavigaw dawn id-deċiżjonijiet ta' disinn-intensivi, il-ħidma ma' speċjalisti li jifhmu l-interazzjoni bejn l-istruttura tad-die, l-inġinerija tal-komponenti, u l-fluss tal-materjal fuq skala kbira hija kritika.Is-soluzzjonijiet tad-die tal-ittimbrar tad-dwana ta 'YICHENtindirizza din l-intersezzjoni direttament, tgħaqqad lill-inġiniera għall-għarfien espert tad-disinn die li jkopri kollox mill-konfigurazzjoni tal-punch u l-lifter għal strateġija tal-talja tal-bypass, kontroll tal-burr, u ottimizzazzjoni tal-clearance għal applikazzjonijiet ta'-format kbir. Meta l-isfida tal-għodda tinvolvi l-ġestjoni tal-kumplessità tul die li jiżen diversi tunnellati u jifrex sitt piedi jew aktar, li jkollok sieħeb tekniku b'esperjenza ta' inġinerija ta' die profonda tqassar it-triq mill-kunċett għal għodda lesta għall-produzzjoni-.
Hawn huma l-elementi kritiċi tad-disinn tad-die li jeħtieġu attenzjoni speċjali fuq skala kbira:
- Die riġidità taż-żraben- Żraben tal--ħxuna tad-dwana magħmulin għal deflessjoni minima fil-medda taċ-ċentru taħt tagħbija sħiħa li tifforma
- Gwida tal-konfigurazzjoni tal-post- Erba'-sistemi ta' gwida-doppji jew-(barra u ġewwa) biex jipprevjenu l-ixkaffar u jżommu l-allinjament tal-istazzjon-ma'-l-istazzjon
- Tqassim tar-rebbiegħa tan-nitroġenu- Mudelli b'ħafna-ċilindri kkalkulati għal distribuzzjoni uniformi tal-pressjoni fuq pads kbar, b'ekwalizzazzjoni tal-manifold fejn meħtieġ
- Strateġija pilota- Żieda fid-densità pilota fuq strixxi wesgħin, inklużi gwidi supplimentari tat-tarf u punti ta' reġistrazzjoni intermedji
- Disinn tas-sistema tal-lifter- Lifters tat-tip -bar jew rail li jipprevjenu l-istrixxa sag fuq medda wiesgħa mhux sostnuta
- Bypass ġeometrija talja u ġestjoni tar-ruttam- Mogħdijiet ta' tneħħija tal-balel imfassla bi gravità-xutes assistiti u ejection tal-arja-blast għall-balel kbar
- Ippjanar tad-direzzjoni tal-burr- L-orjentazzjoni tal-ispazju mmarkata għar-rekwiżiti tal-ġnub tal-burr-funzjonali tul it-truf twal tal-shear kollha
- Spazju varjabbli li jiffurmaw- FEA-mapep ta' tneħħija misjuqa li jammontaw għall-fluss ta' materjal anisotropiku fuq uċuħ kbar ta' ġbid
- Segmentazzjoni tal-komponenti- Strippers, retainers, u inserzjonijiet tat-tqattigħ maqsuma f'sezzjonijiet li jistgħu jinżammu bi gradi ta' materjal speċifiku taż-żona-
- Ġestjoni termali- Konsiderazzjoni tal-akkumulazzjoni tas-sħana f'dies kbar waqt tħaddim ta'-veloċità għolja, inklużi kanali ta' tkessiħ jew waqfiet termali f'żoni ta'-frizzjoni għolja
Kull wieħed minn dawn l-elementi jinteraġixxi mal-oħrajn. Tqassim tar-rebbiegħa tan-nitroġenu ppjanat ħażin joħloq forza ta' tqaxxir irregolari, li taċċellera l-użu fuq l-arbli tal-gwida, li tiddegrada l-allinjament tal-punch-għall--kavità, li tbiddel ix-xejriet tal-burr b'mod imprevedibbli. F'dies ta'-format kbir, dawn l-interazzjonijiet kaskati jamplifikaw fuq id-distanza, u jagħmlu ħsieb ta' disinn integrat, aktar milli speċifikazzjoni ta' komponent-b-komponent, id-differenza bejn die li jaħdem b'mod affidabbli u wieħed li jitlob intervent kostanti.
Il-kisba tad-disinn tad-die dritt tipproteġi investiment kapitali sinifikanti. U dak l-investiment, l-ispiża tal-għodda nnifisha, tqajjem is-sett ta' mistoqsijiet tiegħu stess dwar l-ekonomija, l-amortizzazzjoni, u fejn l-ittimbrar ta'-parti kbira ta' die fil-fatt jagħmel sens finanzjarju kontra approċċi alternattivi ta' fabbrikazzjoni.
Ekonomija tal-Ispejjeż u Amortizzazzjoni tal-Għodda għal Partijiet Kbar
Die iddisinjat tajjeb-issolvi l-problema tal-inġinerija. Iżda l-fattibilità tal-inġinerija u l-vijabbiltà finanzjarja huma żewġ konversazzjonijiet separati. Il--parti l-kbar progressiva u t-trabijiet tat-trasferiment jirrappreżentaw wħud mill-impenji kapitali l-aktar sinifikanti fil-manifattura tal-metall, u l-ekonomija jaġixxi b'mod differenti minn dak li jistgħu jistennew inġiniera familjari mal-għodda kompatta. L-investiment bil-quddiem huwa akbar. Il-kurva tal-amortizzazzjoni hija aktar wieqaf. U l-piż tal-manutenzjoni matul il-ħajja tad-die jintroduċi spejjeż li għodda iżgħar rarament timponi.
Madankollu l-ebda fornitur f'dan l-ispazju ma jistabbilixxi l-loġika ekonomika b'mod trasparenti. Issib listi tat-tagħmir u fuljetti tal-kapaċità, iżda rarament il-qafas finanzjarju li jgħidlek jekk il-parti speċifika tiegħek, fil-volum speċifiku tiegħek, tiġġustifikax l-investiment fl-għodda. Dak hu l-vojt li din it-taqsima timla.
Investiment ta' Għodda u Amortizzazzjoni għal Dies Kbar
Skali tal-ispiża tad-die bi tliet sewwieqa primarji: in-numru ta 'stazzjonijiet li jiffurmaw, id-daqs fiżiku tad-die, u r-rekwiżiti ta' preċiżjoni tal-parti lesta. Għal dies progressivi standard li jipproduċu komponenti ta' daqs żgħir sa medju-, id-dejta tal-industrija minn Shaoyi Metal Technology tpoġġi għodda tipika fil-medda ta' $15,000 sa $60,000. Iżda dies ta'-parti kbira joperaw f'livell differenti għal kollox. It-trasferiment u t-tmut tal-linja għal pannelli tal-karozzi ta 'daqs eċċessiv normalment jilħqu $ 250,000 għal aktar minn $ 1,000,000 meta s-sett sħiħ tad-die jinkludi operazzjonijiet ta' tiġbed, trim, flanġ u ttaqqba.
Għaliex il-qabża drammatika? Kull sewwieq ispiża komposti fuq skala kbira. Aktar stazzjonijiet ifisser aktar sigħat ta 'magni. Żraben akbar die jeħtieġu billetti itqal tal-azzar mhux maħdum u ħinijiet itwal taċ-ċiklu CNC. Qtugħ usa 'u inserzjonijiet li jiffurmaw jitolbu azzar għodda premium f'volumi akbar. Il-fażi tat-tryout, fejn id-die tiġi ttestjata u aġġustata fi pressa attwali, tieħu aktar żmien minħabba li dies kbar huma fiżikament aktar diffiċli biex jitgħabbew, jitgħawweġ, u jtemmu fuqhom. Il-prova u l-validazzjoni waħedhom tipikament jirrappreżentaw 10-15% tal-ispiża totali tad-die, u fuq għodda b'sitt ċifri, dik hija oġġett tal-linja sostanzjali.
Il-materjal tad-die jammonta għal 20-40% tal-investiment totali. Għal programmi tal-ittimbrar tal-metall ta' volum għoli-li jistennew 500,000 hit jew aktar matul il-ħajja tad-die, dawk li jfasslu l-għodda jispeċifikaw gradi premium bħal SKD11 jew inserzjonijiet ta' karbur solidu f'punti kritiċi ta' xedd. Dawn il-materjali jirreżistu l-brix fuq miljuni ta 'ċikli iżda jġorru spiża sinifikanti tal-materja prima, speċjalment meta maqtugħa f'inserzjonijiet ta' daqs kbir li titlob għodda ta 'parti kbira. Għal ġirjiet ta 'produzzjoni iqsar, ligi inqas għaljin jistgħu jnaqqsu l-ispiża bil-quddiem, iżda jinnegozjaw il-lonġevità għal tfaddil, li jeħtieġu manutenzjoni aktar frekwenti jew sostituzzjoni aktar kmieni.
L-ammortizzazzjoni hija fejn il-matematika jew taħdem jew le. Die progressiv ta '$ 50,000 mifrux fuq 500,000 parti żżid biss $ 0.10 għal kull biċċa fl-ispiża tal-għodda. Dak l-istess die mifrux fuq 5,000 parti biss iżid $ 10.00 għal kull biċċa, kif turi l-analiżi progressiva tal-ittimbrar ta 'Fictiv. Għall--parti kbira dies li jiswew diversi drabi dak l-ammont, il-limitu tal-break-even jaqleb b'mod drammatiku 'l fuq. Sett ta' die ta' trasferiment ta' $300,000 jeħtieġ volumi annwali sostanzjali qabel il-kontribuzzjoni tal-għodda għal kull-biċċa tinżel għal livell li jikkompeti ma' metodi ta' fabbrikazzjoni alternattivi.
Il-kwantitajiet minimi tal-ordni jeżistu preċiżament minħabba din ir-realtà tal-amortizzazzjoni. Programmi ta 'ttimbrar progressiv OEM tipikament jimpenjaw ruħhom għal volumi annwali li jiżguraw li l-investiment fl-għodda jħallas lura fi żmien sena sa tliet snin ta' produzzjoni. Jekk il-volum imbassar tiegħek ma jistax jassorbi l-ispiża tal-għodda f'tieqa ta' ħlas raġonevoli, il-proġett jew jeħtieġ approċċ ta' die aktar sempliċi, arranġament tal-għodda kondiviż-, jew metodu ta' manifattura fundamentalment differenti.
Kull -Ekonomija fuq Skala
Ladarba titħallas l-għodda, l-ekonomija għal kull-biċċa tal-ittimbrar tad-die ssir notevolment konvinċenti. L-analiżi tal-ispiża tal-Prodotti Talan turi li pressa die progressiva tista 'tipproduċi 4,000 jew aktar parti fis-siegħa, bi spejjeż tax-xogħol imkejla fi frazzjonijiet ta' ċenteżmu għal kull biċċa. Wara l-ħlas tal-għodda, l-ispiża għal kull-biċċa tinżel għall-minimu assolut: materja prima, ħin tal-magni, u biċċa xogħol. F'dik l-ekonomija, l-ittimbrar tal-metall fit-tul jiddomina kwalunkwe alternattiva ta' fabbrikazzjoni fuq bażi ta' kull-unità.
Iżda l--parti l-kbira dies jintroduċu kumplikazzjoni li għodda iżgħar tevita: l-ispiża tal-manutenzjoni bħala perċentwal sinifikanti tal-ekonomija taċ-ċiklu tal-ħajja. L-istimi tal-industrija jqiegħdu l-manutenzjoni annwali tad-die għal 5-10% tal-valur oriġinali tad-die, skont l-intensità tal-użu. Fuq die kompatt ta '$ 30,000, dak huwa $ 1,500 sa $ 3,000 fis-sena. Fuq die ta 'trasferiment ta' format kbir ta '$ 250,000, dak huwa $ 12,500 sa $ 25,000 fis-sena f'sann, shimming, sostituzzjoni tar-rebbiegħa, u daħħal mill-ġdid it-tħin. Li tittraskura din il-manutenzjoni ma tiffrankax flus. Iwassal għal burrs fuq il-partijiet, xedd aċċellerat, u eventwali falliment katastrofiku tad-die li jiswa ħafna aktar minn kura preventiva.
L-ispiża totali taċ-ċiklu tal-ħajja għall-istampar ta' ġiri kbar għandha tammonta għal erba' bramel ta' spejjeż distinti:
- Investiment inizjali fl-għodda- Il--infieq ta' kapital ta' darba għad-disinn, il-fabbrikazzjoni u l-prova tad-die
- Spejjeż tal-produzzjoni għal kull-biċċa- Materjal, ħin tal-istampa, xogħol, u overhead allokati għal kull parti waqt ġirjiet attivi
- Manutenzjoni skedata- Intervalli regolari ta' sann, sostituzzjoni tan-nixxiegħa tan-nitroġenu, xedd tal-bushing tal-gwida, u spezzjoni tal-komponenti
- Irranġament tad-die- Reviżjonijiet maġġuri f'intervalli estiżi (tipikament kull 500,000 sa 2,000,000 ċiklu skont is-severità tal-materjal), inkluż sostituzzjoni tal-inserzjoni, tħin mill-ġdid tal-uċuħ li jiffurmaw, u spezzjoni strutturali
Għas-servizzi tal-ittimbrar tal-metall tal-OEM li jħaddmu materjali ta'-saħħa għolja fuq skala kbira, l-intervalli ta 'manutenzjoni jikkompressaw. L-azzar b'fażi doppja u l-gradi li ma jissaddadx jilbsu t-truf tal-qtugħ aktar malajr mill-azzar ħafif, u jqassar l-għadd taċ-ċiklu bejn l-avvenimenti ta 'sann. Die li jmexxi 200,000 hit bejn manutenzjoni fuq azzar 1008 jista 'jkollu bżonn attenzjoni kull 80,000 hit fuq DP780. Dik l-iskeda ta' manutenzjoni aċċellerata taffettwa direttament l-ispiża effettiva tiegħek għal kull-biċċa, anke wara li l-għodda tkun amortizzata għal kollox.
Il-punt ta 'qsim tal-volum, fejn l-ittimbrar isir irħas mill-fabbrikazzjoni, jinbidel skont il-kumplessità tal-parti u l-materjal. Għal ġeometriji kbar sempliċi fl-azzar ħafif, id-dejta ta’ Talan tissuġġerixxi li l-crossover jaqa’ bejn 3,000 u 7,000 parti fis-sena għal komponenti ta’ daqs-standard. Għal partijiet kbar li jeħtieġu presses ta '-tunnellaġġ għoli u dies kumplessi multi-station, dak il-crossover pushes konsiderevolment ogħla, ħafna drabi fil-medda ta' unità annwali ta '10,000 sa 25,000 qabel ma l-ekonomija tiffavorixxi b'mod deċiżiv l-ittimbrar fuq il-qtugħ bil-lejżer flimkien mal-iffurmar tal-brejk tal-istampa.
L-ittimbrar ta'-parti kbira ta' die jsir kost-effettiv biss 'il fuq minn ċerti limiti ta' volum, u dawk il-limiti jvarjaw b'mod drammatiku skont il-kumplessità tal-parti, il-grad tal-materjal, u l-intensità tal-manutenzjoni tad-die. Bracket sempliċi ta 'l-azzar ħafif fi 15,000 unità annwali tiġġustifika l-għodda faċilment. Komponent strutturali HSLA kumpless fl-istess volum jista' ma jieqafx għal tliet snin.
Meta jibnu każ tan-negozju għall-ittimbrar ta'-parti kbira ta' die versus fabbrikazzjoni alternattiva, l-inġiniera għandhom jimmudellaw dawn il-fatturi tal-ispiża b'mod espliċitu:
- Investiment totali fl-għodda inkluż disinn, fabbrikazzjoni, prova, u bidliet fl-inġinerija waqt il-kummissjonar
- Volum annwali proġettat u volum tal-ħajja totali matul it-tul mistenni tal-programm
- Spejjeż tal-produzzjoni għal kull-biċċa bir-rati taċ-ċiklu fil-mira, inkluż telf ta' rendiment tal-materjal minn layouts ta' strixxi ta'-format kbir
- L-ispiża tal-manutenzjoni annwali bbażata fuq is-severità tal-materjal u l-għadd mistenni tal-hit bejn l-intervalli tas-servizz
- L-ispiża tar-rinnovament tad-die f'intervalli ta 'tragward ewlenin, inkluż il-waqfien tal-produzzjoni waqt ir-reviżjoni
- Tqabbil tal-ispiża għal kull-biċċa bl-użu ta' metodi alternattivi (laser flimkien ma' formazzjoni, weldjaturi, jew kkastjar) fl-istess volum
- Perjodu ta' ħlas lura: b'liema volum kumulattiv l-ispiża totali tal-ittimbrar (għodda flimkien mal-produzzjoni flimkien mal-manutenzjoni) taqsam taħt l-ispiża totali tal-fabbrikazzjoni alternattiva
- Fatturi ta 'riskju inkluż il-probabbiltà tal-bidla fid-disinn, il-fiduċja tat-tbassir tal-volum, u l-volatilità tal-ispiża tal-materjal
Il-kalkolu tal-ħlas lura mhuwiex biss aritmetika. Jeħtieġ tbassir onest tal-volum. Projezzjoni ottimista li tiġġustifika l-investiment fl-għodda iżda qatt ma timmaterjalizza f'ordnijiet attwali tħallik iżżomm assi ta' sitt-figuri li ma jiġġenera ebda redditu. It-tbassir konservattiv jipproteġi l-kapital, anke jekk ifisser li tagħżel proċess inqas ottimali għal kull-biċċa għall-ewwel ftit snin u t-tranżizzjoni għall-ittimbrar ladarba l-volumi juru.
L-ekonomija tgħidlek jekk tipproċedix. Imma ma jgħidlekx meta titlaq għal kollox. Xi partijiet kbar, irrispettivament mill-volum, jiffaċċjaw restrizzjonijiet tal-ġeometrija, limitazzjonijiet materjali, jew talbiet ta 'tolleranza li jagħmlu l-ittimbrar tad-die tweġiba ħażina, irrispettivament minn kif in-numri jaħdmu fuq il-karta.
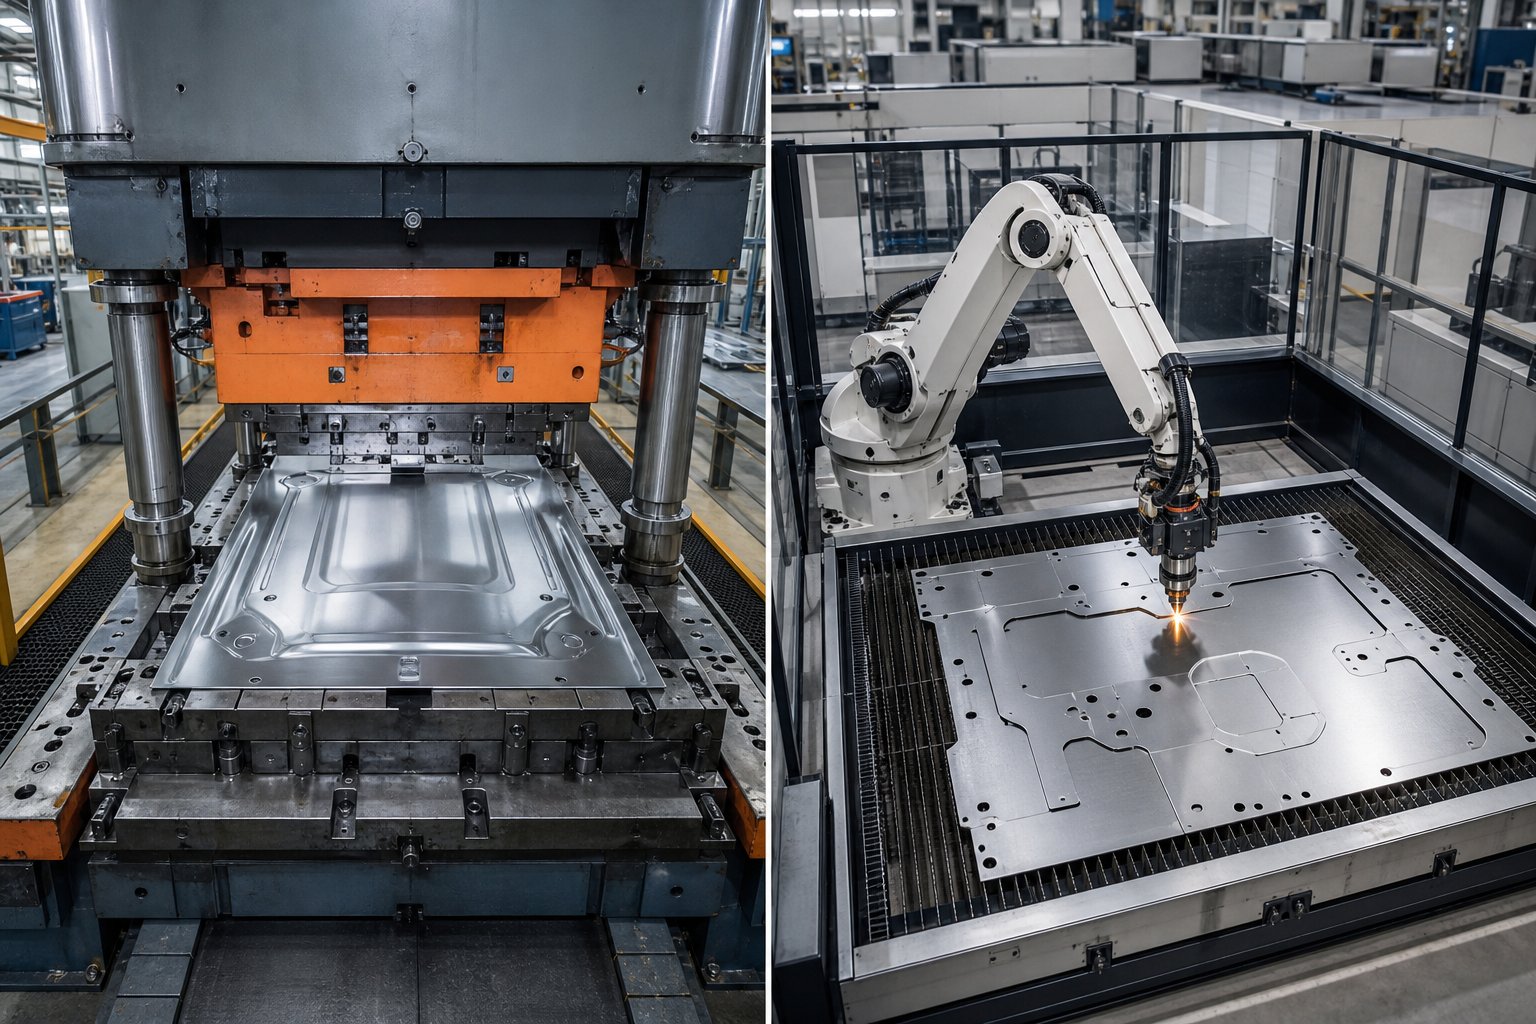
Limitazzjonijiet tal-Proċess u Meta Agħżel Alternattivi
Kull proċess ta 'manifattura għandu limitu. L-ittimbrar tad-die jolqot il-limitu tiegħu meta l-ġeometrija tal-parti, ir-restrizzjonijiet tal-materjal, jew ir-realtajiet tal-volum jimbuttaw lil hinn minn dak li die jista 'jwassal fiżikament jew ekonomikament. Il-biċċa l-kbira tas-servizzi tal-ittimbrar tal-folji mhux se jagħtu din l-informazzjoni volontarja. Huma ser jikkwotaw dak li jistgħu jagħmlu, mhux dak li m'għandhomx jippruvaw. Iżda l-evalwazzjoni onesta tal-proċess teħtieġ li wieħed jifhem fejn toqgħod il-konfini, għax li sfurzaw parti permezz tal-metodu ħażin jiswa aktar milli tagħżel l-alternattiva t-tajba mill-bidu.
Meta l-Ittimbrar tad-Die Mhux It-Tweġiba t-Tajba
Daqs massimu tal-parti prattiku għall-uċuħ tal-ittimbrar tad-die madwar 72 sa 96 pulzier fid-direzzjoni tal-għalf għal xogħol progressiv u kemmxejn akbar għal linji tandem li jimmaniġġjaw pannelli ta 'barra tal-karozzi. Lil hinn minn dan, l-ebda sodda tal-istampa standard ma takkomoda l-għodda, u l-installazzjonijiet tal-istampa tad-dwana jsiru proġett fihom infushom.
Il-ġeometrija timponi limiti aktar diffiċli mid-daqs. Partijiet bi proporzjonijiet ta 'ġbid estremi, kull ħaġa li toqrob proporzjon ta' fond-għa-dijametru 'l fuq minn 2:1, tipikament ma jistgħux jinġibdu f'operazzjoni waħda mingħajr ittemprar intermedju. Undercuts, karatteristiċi ri-entranti, u ġeometrija interna li teħtieġ aċċess mill-ġenb sempliċement ma jistgħux jiffurmaw f'daqqa ta' pressa vertikali mingħajr mekkaniżmi azzjonati tal-kam-li jżidu kumplessità u spiża enormi. Fuq skala kbira, dawk l-unitajiet tal-cams isiru mhux prattikament massivi.
Ċerti materjali jirreżistu l-ittimbrar ta'-format kbir irrispettivament mill-ġeometrija. Ligi ta' twebbis tax-xogħol bħall-istainless steel 300-serje jsiru progressivament aktar diffiċli biex jiġu ffurmati fuq stazzjonijiet multipli, u t-tunnellaġġ kumulattiv fuq die kbir jista' jaqbeż il-kapaċità tal-istampa disponibbli. Pjanċa ħoxna 'l fuq minn 8mm ġeneralment tiċċaqlaq f'brejk tal-istampa jew territorju tal-istampa idrawlika aktar milli approċċi progressivi tal-ittimbrar u l-fabbrikazzjoni, minħabba li l-forzi meħtieġa jaqbżu dak li l-preses tal-ittimbrar konvenzjonali jagħtu b'mod effiċjenti.
Ikkunsidra dawn ix-xenarji fejn l-alternattivi jaqbżu l-ittimbrar tad-die:
- Volum baxx b'ġeometrija kumplessa- Il-qtugħ bil-lejżer flimkien mal-iffurmar tal-brejk tal-istampa jagħti partijiet lesti mingħajr ebda investiment fl-għodda, ideali għal ġirjiet taħt 3,000 unità
- Tolleranzi stretti fuq pjanċa ħoxna- Il-magni CNC mill-istokk tal-pjanċi jżommu tolleranzi li l-ittimbrar ma jistax jaqbel fuq materjal ta' kejl tqil
- Kompartimenti 3D kumplessi b'karatteristiċi interni- L-iwweldjar minn biċċiet iffurmati individwalment jippermettu undercuts, stiffeners interni, u karatteristiċi impossibbli f'operazzjoni waħda ta' stampar
- Forom organiċi b'sezzjonijiet tal-ħajt mhux-uniformi- Castings jimmaniġġjaw ġeometriji li l-ebda sekwenza ta' iffurmar ċatta-vojta ma tista' tirreplika
Anke fl-ittimbrar progressiv tal-metall tal-hvac, fejn il-komponenti tal-kanal kbar u l-housings strutturali huma prodotti komuni tal-ittimbrar tal-folji tal-metall, l-inġiniera regolarment jiltaqgħu ma 'partijiet li jaqbżu l-limiti prattiċi tal-ittimbrar. Kaxxa tal-plenum ta 'daqs kbir b'baffles interni u flanġi wweldjati, pereżempju, tista' tidher bħala kandidat għall-ittimbrar ibbażat fuq il-volum biss, iżda l-ġeometrija tagħha tagħmel il-fabbrikazzjoni l-passaġġ aktar mgħaġġel u orħos.
Tqabbil ta' Alternattivi għal Komponenti tal-Metall ta'-Format Kbir
Id-deċiżjoni mhux dejjem hija binarja. Approċċi ibridi jaħdmu tajjeb għal komponenti kbar fejn l-ittimbrar tad-die jimmaniġġa l-operazzjonijiet ripetuti ta'-volum għoli (blanking, iffurmar inizjali, titqib) filwaqt li proċessi sekondarji jlestu karatteristiċi li d-die ma tistax tipproduċi. Bracket strutturali tal-karozzi jista 'jiġi ttimbrat progressivament għall-ġeometrija primarja tiegħu, imbagħad iwweldjat b'mod robotiku biex iżżid gusset li jkun jeħtieġ mekkaniżmu ta' cam mhux prattiku fid-die. Dawn is-soluzzjonijiet tal-ittimbrar tal-metall iħalltu s-saħħiet tal-proċess aktar milli jġiegħlu metodu wieħed biex jagħmel kollox.
Għal partijiet b'rekwiżiti ta'-volum baxx, l-investiment fl-għodda fl-ittimbrar tad-die sempliċiment ma jistax jamortizza. Kif turi l-analiżi tal-ispiża tal-produzzjoni minn Hotean, il-medji tal-qtugħ bil-lejżer jbaxxu b'mod sinifikanti kull-spejjeż tal-unità mill-ittimbrar għal lottijiet taħt it-3,000 biċċa ladarba inti tqis l-ispiża tal-għodda ta' $15,000+ li l-ittimbrar jitlob qabel ma tipproduċi parti waħda. Dak id-distakk jikber aktar b'għodda ta'-parti kbira li tiswa multipli tal-prezzijiet standard tad-die.
Hawn kif l-alternattivi primarji jġorru kontra l-ittimbrar tad-die għal komponenti tal-metall ta'-format kbir:
| Metodu | Firxa ta 'Volum Ideali | Kumplessità Ġeometrika | Kapaċità ta' Tolleranza | Spiża Relattiva għal kull Biċċa (Vol. Baxx) | Spiża Relattiva għal kull Biċċa (Vol. Għoli) |
|---|---|---|---|---|---|
| Die Ittimbrar | 10,000+ kull sena | Moderat (limitat mill-fond tal-ġbid u l-iffurmar ta'-assi wieħed) | +/-0.005 pulzieri standard; +/-0.001 pulzieri b'fineblanking | Għoli ħafna (l-amortizzazzjoni tal-għodda tiddomina) | Baxx ħafna |
| Qtugħ bil-lejżer + Formazzjoni | 1 - 5,000 fis-sena | Għoli (kwalunkwe profil 2D, liwjiet limitati mill-għodda tal-brejk) | +/-0.004 pulzieri maqtugħa; +/-0.010 pulzieri ffurmati | Baxxa (l-ebda għodda) | Għoli (ħidma-intensiva għal kull biċċa) |
| Makkinar CNC | 1 - 2,000 fis-sena | Għoli ħafna (kwalunkwe ġeometrija li tista' tiġi mgħoddija bil-magni) | +/-0.001 pulzieri jew aħjar | Moderat (skart materjali fuq platt kbir) | Għoli ħafna (ħin taċ-ċiklu bil-mod) |
| Weldments | 1 - 5,000 fis-sena | Għolja ħafna (karatteristiċi interni, assemblaġġi b'ħafna pjani) | +/-0.015 pulzieri tipiku; +/-0.005 pulzieri b'attrezzaturi | Moderat (xogħol u armar) | Għoli (l-iwweldjar ma jiskalax b'mod lineari) |
| Ikkastjar | 500 - 100,000+ kull sena | Għolja Estremament (forom organiċi, ħxuna tal-ħajt varjabbli) | +/-0.010 pulzieri mitfugħa ta 'investiment; +/-0.030 pulzieri mitfugħa tar-ramel | Moderat (ispiża tal-mudell inqas mill-ispiża tad-die) | Baxx għal Moderat |
Avviż il-crossover. F'volumi baxxi, kull alternattiva taħbita die ittimbrar fuq l-ispiża totali. F'volumi għoljin, l-ittimbrar tad-die jegħleb kollox fuq l-ekonomija għal kull-biċċa. Iż-żona griża, bejn wieħed u ieħor 3,000 sa 15,000 unità annwali għal partijiet kbar, hija fejn id-deċiżjoni teħtieġ mudellar dettaljat aktar milli regoli ġenerali. Il-ġeometrija tgħaqqad il-bilanċ: parentesi ċatta sempliċi taqsam fit-territorju tal-ittimbrar f'volumi aktar baxxi minn qoxra kumplessa-miġbuda fil-fond.
Ikkastjar jistħoqqilhom attenzjoni speċjali għal komponenti strutturali kbar. L-ikkastjar ta 'investiment u l-ikkastjar tar-ramel it-tnejn jimmaniġġjaw ġeometriji li l-ittimbrar ma jistax jirreplika, u l-ispejjeż tal-għodda tagħhom (mudelli aktar milli dies tal-azzar imwebbes) huma tipikament 30-60% inqas minn dies tal-ittimbrar ekwivalenti. Il-kompromess huwa tolleranzi aktar laxki, ħinijiet itwal ta 'ċomb għal kull biċċa, u rekwiżiti ta' magni sekondarji għal interfaces kritiċi. Għal partijiet fejn l-ottimizzazzjoni tal-piż permezz tal-ħxuna tal-ħajt varjabbli hija importanti aktar minn kontroll dimensjonali strett, l-ikkastjar spiss jirbaħ irrispettivament mill-volum.
L-inkwadrur onest: l-ittimbrar tad-die huwa t-tweġiba t-tajba meta l-volum ikun għoli, il-ġeometrija hija kompatibbli mal-iffurmar ċatt-vojt, u t-tolleranzi jallinjaw ma' dak li jagħti l-proċess b'mod naturali. Meta xi waħda minn dawk il-kundizzjonijiet tfalli, l-alternattivi mhumiex kompromessi. Huma deċiżjonijiet ta 'inġinerija aħjar. Iċ-ċavetta hija li nirrikonoxxu liema kundizzjoni kissret qabel ma kkommetti l-kapital għal għodda li se tagħmel inqas rendiment.
Li tkun taf meta tittimbra u meta tiffabbrika hija nofs l-isfida tal-evalwazzjoni tal-fornitur. In-nofs l-ieħor qed isib sieħeb bit-tagħmir, l-għarfien espert tal-għodda, u l-fond tal-inġinerija biex tesegwixxi kwalunkwe triq li tagħmel sens għall-komponent speċifiku ta'-format kbir tiegħek.
Evalwazzjoni ta' Fornituri ta' Servizz ta' Timbrar ta' Die għal Xogħol Kbir
Issib fornitur li jista 'jittimbra l-parti tiegħek huwa faċli. Is-sejba ta' waħda li tista' tittimbra l-parti l-kbira tiegħek b'mod affidabbli, b'tolleranza, fuq programm ta' produzzjoni ta' diversi-snin, hija tfittxija fundamentalment differenti. Il-kapaċitajiet li jisseparaw il-fornituri kompetenti tal-ittimbrar tal-metall minn dawk mgħammra għal xogħol ta 'daqs kbir mhumiex elenkati fuq il-fuljett ta' kull kumpanija. Trid tkun taf x'għandek tistaqsi, x'għandek tivverifika, u liema bnadar ħomor jindikaw ħanut li jilħaq lil hinn mill-kapaċità attwali tiegħu.
Kapaċitajiet Ewlenin biex Jivverifikaw fi Fornitur Kbir tal--Ittimbrar tal-Partijiet
Il-firxa tat-tunnellaġġ tal-istampa hija l-punt tat-tluq ovvju, iżda ma tieqafx fin-numru tal-pjanċa tal-isem. Staqsi fejn l-ogħla tunnellaġġ huwa disponibbli fil-puplesija. Press 1,000-tunnellata ratata fil-qiegħ ċentru mejta tagħti dik il-forza biss fil-BDC. Jekk l-operazzjoni tal-iffurmar tiegħek tilħaq il-qċaċet 2 pulzieri 'l fuq mill-qiegħ, it-tunnellaġġ disponibbli jista' jkun 15-20% inqas skont it-tip tal-istampa. Għandek bżonn kapaċità mqabbla mal-kurva tat-tagħbija attwali tiegħek, mhux spec katalgu.
Id-daqs massimu tas-sodda huwa daqstant ieħor. Kumpanija tal-ittimbrar tal-metall apposta li titlob kapaċità ta'-parti kbira iżda presses li jaħdmu b'sodod ta' 48 pulzier ma tistax takkomoda d-die progressiva ta '80 pulzier li teħtieġ il-parentesi strutturali tiegħek. Ikkonferma d-dimensjonijiet tas-sodda fiż-żewġ assi, u ivverifika l-kapaċità tat-tagħbija tas-sostenn għal dies li jiżnu diversi tunnellati.
Kamra ta'-għodda interna tissepara fornituri serji ta' stampar progressiv tad-die mill-ħwienet li jesternalizzaw kull avveniment ta' manutenzjoni. Imut kbar jeħtieġu sann regolari, servizz tar-rebbiegħa tan-nitroġenu, u sostituzzjoni tal-bronżina tal-gwida. Jekk il-fornitur jibgħat tiegħek die ta '8 tunnellati barra mis-sit għal kull ċiklu ta' manutenzjoni, qed tħares lejn ġimgħat ta 'waqfien għal kull avveniment versus ġranet b'kamra tal-għodda interna. Kif juri l-approċċ tal-għodda tal-KMC Manufacturing, operazzjonijiet integrati tal-għodda u d-die li jimmaniġġjaw id-disinn, il-bini u l-manutenzjoni taħt saqaf wieħed jagħtu tibdil aktar mgħaġġel u kontroll aktar strett fuq il-kwalità tal-għodda tul iċ-ċiklu tal-ħajja sħiħ tal-programm.
Il-kapaċitajiet ta 'simulazzjoni u FEA jindikaw jekk fornitur jistax ibassar problemi qabel ma jaqta' l-azzar. Għal xogħol ta'-format kbir, it-testijiet ta' die virtwali jiffrankaw għexieren ta' eluf f'iterazzjonijiet fiżiċi ta' prova. Staqsi jekk imexxux simulazzjonijiet tal-iffurmar fid--dar jew jiddependu fuq il-bennej tad-die biex jimmaniġġaha b'mod indipendenti. L-aħjar servizzi tal-ittimbrar tal-metall qrib tiegħi, jew kullimkien, iżommu inġiniera ta 'simulazzjoni li jikkollaboraw direttament ma' operaturi tal-istampa u disinjaturi tad-die.
Il-kapaċità ta 'operazzjoni sekondarja ħafna drabi tiġi injorata. It-tħaffir ta' stampar ta' 36-pulzier jeħtieġ tagħmir imqassam għal dik il-footprint. L-ispezzjoni dimensjonali bl-użu ta 'magni tal-kejl tal-koordinati teħtieġ pakkett ta' kejl kbir biżżejjed biex taqbad il-ġeometrija tal-parti sħiħa. Jekk il-fornitur jesternalizza l-ispezzjoni lil laboratorju ta'-parti terza, il-ħinijiet ta' tibdil għall-approvazzjoni tal-ewwel artikolu jinfirxu minn jiem għal ġimgħat. Anke l-ħtiġijiet anċillari bħal servizzi ta 'tikkettjar għall-ittimbrar tal-metall isiru loġistikament kumplessi meta l-partijiet huma ta' daqs eċċessiv u jeħtieġu twaħħil speċjalizzat għall-operazzjonijiet tal-immarkar.
Il-loġistika ħaqqha skrutinju. Komponenti ttimbrati kbar joħolqu sfidi għall-immaniġġjar u t-tbaħħir li partijiet iżgħar qatt ma jiltaqgħu magħhom. L-ippakkjar għandu jipprevjeni d-deformazzjoni waqt it-transitu.Tbaħħir ta 'prodotti tal-metall ta' daqs kbirjinvolvi crating speċjalizzat, tagħbija-metodi speċifiċi ta' sigurtà, u potenzjalment permess ta' merkanzija eċċessiva. Ikkonferma li l-fornitur tiegħek għandu t-tagħmir għall-immaniġġjar tal-materjal, l-ispazju tal-waqfien, u sħubijiet tat-tbaħħir biex iċċaqlaq il-partijiet tiegħek mingħajr ħsara.
Iċ-ċertifikazzjonijiet tal-kwalità jipprovdu sinjal ta' kredibilità bażi. ISO 9001 jindika sistema ta' kwalità dokumentata. IATF 16949 jindika kontroll tal-proċess tal--grad tal-karozzi. Għal xogħol ta'-parti kbira, dawn iċ-ċertifikazzjonijiet huma importanti għaliex jinfurzaw il-kontroll tal-proċess statistiku u l-protokolli ta' analiżi tas-sistema tal-kejl li jaqbdu drift qabel ma jsir ruttam. Kumpaniji tal-ittimbrar tal-metall f'Wisconsin u madwar il-kuritur industrijali tal-Punent Nofsani ħafna drabi jżommu ż-żewġ ċertifikazzjonijiet, li jirriflettu l-konċentrazzjoni tar-reġjun tad-domanda tal-OEM tal-karozzi u t-tagħmir tqil.
Sħubija ma' Die Design Specialists
L-evalwazzjoni tal-fornitur m'għandhiex tibda fl-istadju tal-kwotazzjoni. L-ingaġġ tal-ogħla-valur jibda waqt l-iżvilupp tal-kunċett, meta l-ġeometrija tal-parti tkun għadha flessibbli biżżejjed biex takkomoda r-realtajiet tal-għodda. Ħidma ma' inġiniera ta' għodda li jispeċjalizzaw fid-disinn ta' die ta'-format kbir fl-aktar stadju bikri jipprevjeni l-iskoperta għalja li l-parti tiegħek ma tistax tiġi ttimbrata ekonomikament kif miġbuda.
Din il-kollaborazzjoni bikrija hija importanti għaliex id-disinn ta' die-parti kbira jinvolvi kompromess-inviżibbli għad-disinjatur tal-parti. Żieda ta' abbozz ta' 2-gradi ma' ħajt miġbud fil-fond tista' tiffranka $40,000 f'għodda billi telimina mekkaniżmu tal-kam. Rilokazzjoni żgħira tal-karatteristika tista 'tnaqqas in-numru ta' stazzjonijiet minn għaxra għal tmienja, u tiċkien id-die fi klassi tal-istampa iżgħar. Dawn l-ottimizzazzjonijiet iseħħu biss meta l-kompetenza tal-inġinerija tad-die tidħol fil-konversazzjoni qabel ma l-istampar tal-parti jiġi ffriżat.
Il-pjattaforma tad-die tat-timbrar tad-dwana ta 'YICHENjipprovdi triq waħda għall-inġiniera li qed ifittxu dan it-tip ta' kollaborazzjoni speċjalizzata, li jgħaqqdu timijiet ta' għodda biex jmutu għarfien espert tad-disinn li jkopri l-istruttura, l-ottimizzazzjoni tal-fluss tal-materjal, u l-inġinerija tal-komponenti għal applikazzjonijiet ta'-format kbir. Meta l-isfida tiffoka fuq kif tibni die li jamministra l-kumplessità fuq medda wiesgħa filwaqt li żżomm il-preċiżjoni, li jkollok aċċess għal riżorsi ddedikati tal-inġinerija tad-die jħaffef il-kalendarju tad-disinn-sal-produzzjoni.
Mhux kull fornitur li jista 'jmexxi d-die tiegħek jista' jiddisinjah tajjeb. Xi kumpaniji tal-ittimbrar tal-metall manifatturi tal-wisconsin fosthom joperaw kmamar tal-istampa eċċellenti iżda jesternalizzaw id-disinn tad-die lil partijiet terzi mingħajr l-ebda viżibilità fil-karatteristiċi speċifiċi tal-istampa fejn se taħdem l-għodda. L-aħjar riżultati jiġu minn fornituri, jew sħubijiet tal-fornitur-plus-toolmaker, fejn id-disinjatur tad-die jifhem l-imġieba tad-diflessjoni tal-istampa fil-mira, il-karatteristiċi termali, u l-limitazzjonijiet tas-sistema tal-għalf qabel ma l-ewwel linja titfassal f'CAD.
Meta tagħżel fornituri-kbar tal-ittimbrar tad-die, ippeża ħafna dawn il-kriterji ta' evalwazzjoni:
- Agħfas id-diversità tal-flotta- Presses multipli li jkopru t-tunnellaġġ u l-firxa tad-daqs tas-sodda meħtieġa, li jipprovdu kapaċità ta' riżerva jekk magna waħda tkun imwaqqfa għall-manutenzjoni
- -Kamra tal-għodda fid-dar b'kapaċità kbira-die- Aċċess għall-krejn overhead, grinders tal-wiċċ ta' daqs għal komponenti ta' daqs żejjed, u kapaċità ta' makkinar CNC għas-sostituzzjoni tal-inserzjoni
- Die kompetenza tad-disinn- Kemm jekk ġewwa-jew permezz ta' sieħeb dedikat tal-għodda, il-ħila li tmut speċifikament għal-sfidi ta' format kbir inkluż ġestjoni tad-deflessjoni, distribuzzjoni uniformi tal-pressjoni, u gwida tal-istrixxi
- FEA u simulazzjoni tal-iffurmar- Użu attiv tas-simulazzjoni biex jivvalida l-fluss tal-materjal, ibassar ir-resort, u jottimizza l-pressjonijiet tal-holder vojta qabel it-tryout fiżiku
- Infrastruttura ta' kwalità- Kapaċità tas-CMM b'volumi ta' kejl li jaqbżu l-akbar dimensjoni tal-parti tiegħek, flimkien ma' sistemi ta' kontroll tal-proċess statistiku li jsegwu dimensjonijiet kritiċi f'ħin reali
- Immaniġġjar tal-materjal u loġistika- Tagħmir għall-immaniġġjar tal-coil ikklassifikat għal piżijiet ta' coil tqal, stacking awtomatizzat għal blanks, krejnijiet overhead għal bidliet ta' die, u soluzzjonijiet ta' tbaħħir 'il barra għal partijiet ta' daqs eċċessiv
- Ċertifikazzjonijiet u esperjenza fl-industrija- Ċertifikazzjonijiet ISO/IATF flimkien mal-istorja tal-programm murija b'partijiet ta' skala, kumplessità u materjal simili
- Inġinerija bidla flessibbiltà- Ir-rieda u l-kapaċità li timmodifika dies kbar nofs il--programm meta jseħħu reviżjonijiet tad-disinn, mingħajr ma jerġgħu jinbnew mill-bidu
- Ġeografika u katina tal-provvista tajbin- Prossimità għall-operazzjonijiet ta' assemblaġġ tiegħek għal spiża tal-merkanzija mnaqqsa u rispons aktar mgħaġġel, jew sħubijiet tal-merkanzija stabbiliti għal kunsinna ta'-distanza twila affidabbli
L-għarfien espert tad-disinn tad-die jistħoqqlu enfasi bħala d-differenzjatur li jifred fornituri adegwati minn dawk eċċezzjonali. Kwalunkwe ħanut bi stampa kbira biżżejjed jista 'jolqot il-metall bil-forza. Il-fornitur li jifhem għaliex it-tqassim tar-rebbiegħa tan-nitroġenu jeħtieġ tnax-il ċilindru minflok tmienja, jew għaliex l-istrateġija pilota teħtieġ reġistrazzjoni intermedja fuq strixxa ta '48-pulzier, huwa dak li jwassal partijiet b'tolleranza minn hit wieħed sa hit miljun. Dak il-fond tal-inġinerija, kemm jekk residenti internament jew aċċessat permezz ta 'sieħeb speċjalizzat tad-disinn tad-die, huwa dak li jittrasforma servizz tal-ittimbrar tad-die għal partijiet kbar minn tranżazzjoni ta' komodità fi programm ta 'produzzjoni li fil-fatt jaħdem.
FAQs Dwar Servizz tal-Ittimbrar tad-Die għal Partijiet Kbar
1. Liema daqs jikkwalifika bħala parti kbira fl-ittimbrar tad-die?
Parti tipikament tikkwalifika bħala kbira meta taqbeż l-24 pulzier fi kwalunkwe dimensjoni waħda jew teħtieġ sodda tal-istampa akbar minn 72 pulzier. Il-ħxuna tal-materjal 'il fuq minn 3mm (0.120 pulzier) timbotta wkoll il-komponenti f'territorju ta'-parti kbira. Il-piż huwa fattur ieħor: meta l-blanks lesti jaqbżu dak li l-operaturi jistgħu jimmaniġġjaw b'mod sikur manwalment, isir meħtieġ trasferiment mekkaniku jew awtomazzjoni robotika, li jindika klassifikazzjoni ta'-parti kbira.
2. Kemm hemm bżonn ta' tunnellaġġ għall-ittimbrar ta' -parti kbira tad-die?
Rekwiżiti ta 'tunnellaġġ għal skala ta' partijiet kbar kemm b'perimetru maqtugħ kif ukoll żona tal-wiċċ li jiffurmaw, immultiplikata bil-ħxuna tal-materjal. Die progressiv ta '12-il stazzjon li jaħdem stokk ta' kejl tqil komunement jeħtieġ 800 sa 1,200 tunnellata jew aktar. L-irduppjar tal-ħxuna tal-materjal bejn wieħed u ieħor jirdoppja l-forza f'kull stazzjon fl-istess ħin, u huwa għalhekk li l-operazzjonijiet ta 'ittimbrar tqal għal komponenti ta' daqs eċċessiv regolarment jitolbu presses fil-medda ta '600 sa 2,000+ tunnellata.
3. X'inhi d-differenza bejn die progressiv u ittimbrar die ta 'trasferiment għal partijiet kbar?
Dies progressivi jżommu l-parti mwaħħla ma 'l-istrixxa fl-istazzjonijiet kollha tal-iffurmar, li jagħmluhom ideali għall-produzzjoni ta'-volum għoli ta 'partijiet li jidħlu fil-limiti tal-wisa' tal-istrixxa u ma jeħtiġux draws fil-fond. Imut tat-trasferiment jiddiżakkoppja l-parti mill-istrixxa, billi tuża swaba mekkaniċi biex iċċaqlaq blanks individwali bejn l-istazzjonijiet. L-ittimbrar tat-trasferiment jixraq għal ġeometriji akbar, tpinġijiet aktar profondi, u partijiet li jeħtieġu pożizzjoni mill-ġdid bejn l-operazzjonijiet. Għal komponenti ta 'daqs eċċessiv li jaqbżu 36 pulzier, linji ta' trasferiment jew tandem ħafna drabi jsiru l-unika għażla fiżikament fattibbli.
4. Kemm jiswa l-għodda għall-ittimbrar ta' die-parti kbira?
Dies progressivi standard għal komponenti ta' daqs żgħir sa medju-tipikament jiswew $15,000 sa $60,000. It-trasferiment ta' partijiet kbar-u dies tal-linja għal pannelli strutturali jew awtomotivi ta' daqs kbir jistgħu jvarjaw minn $250,000 sa aktar minn $1,000,000 meta s-sett sħiħ tad-die jinkludi operazzjonijiet ta' tpinġija, trim, flanġ u ttaqqba. Il-materjal tad-die waħdu jammonta għal 20-40% tal-investiment totali. Il-manutenzjoni annwali żżid 5-10% tal-valur oriġinali tad-die. Dawn l-ispejjeż jamortizzaw fuq il-volum tal-produzzjoni, u jagħmlu-parti kbira l-ittimbrar tad-die mill-ispiża-effettiva biss 'il fuq minn ċerti limiti ta' volum, ħafna drabi minn 10,000 sa 25,000+ unità annwali. Is-soluzzjonijiet tad-die tal-ittimbrar tad-dwana ta 'YICHEN (https://www.yichen-group.com/stamping-die/) jgħinu lill-inġiniera tal-għodda jottimizzaw l-istruttura tad-die u d-disinn tal-komponenti biex jimmaniġġjaw l-ispejjeż fuq programmi ta' għodda ta 'format kbir.
5. Meta għandek tagħżel alternattivi fuq l-ittimbrar tad-die għal partijiet kbar?
L-ittimbrar tad-die jista 'ma jkunx it-tweġiba t-tajba meta l-volumi annwali jaqgħu taħt 3,000 sa 5,000 unità, meta l-ġeometrija tal-parti tinvolvi proporzjonijiet estremi ta' tiġbed 'il fuq minn 2:1, undercuts li jeħtieġu mekkaniżmi ta' cam mhux prattiċi, jew materjali 'l fuq minn 8mm ħxuna. Il-qtugħ bil-lejżer flimkien mal-iffurmar tal-brejk tal-istampa jaħdem aħjar għal profili kumplessi ta'-volum baxx. Makkinar CNC suits stretti-tolleranza pjanċa ħoxna xogħol. L-iwweldjar jimmaniġġjaw assemblaġġi b'ħafna-pjan b'karatteristiċi interni. Ikkastjar jisbqu f'forom organiċi b'sezzjonijiet tal-ħajt varjabbli. Approċċi ibridi li jgħaqqdu l-ittimbrar ma 'proċessi sekondarji ħafna drabi jagħtu l-aħjar bilanċ ta' spiża u kapaċità.


