


X'inhu l-Ittimbrar tad-Die u Għaliex Kull Manifattur Għandu Jifhimha
Immaġina li ddawwar folja tal-azzar ċatta u bla karatteristiċi f'parentesi tal-karozzi b'forma preċiża, konnettur elettriku, jew kaxxa tal-apparat - kollha fi frazzjoni ta' sekonda. Dan huwa eżattament dak li l-ittimbrar tad-die jwettaq miljuni ta 'darbiet kuljum madwar fabbriki madwar id-dinja. Madankollu minkejja l-prevalenza tiegħu, il-proċess spiss jiġi mifhum ħażin jew konfuż ma 'metodi ta' manifattura kompletament differenti. Kemm jekk inti inġinier tad-disinn li jispeċifika partijiet, maniġer tas-sorsi li jevalwa l-fornituri, jew manifattur li jesplora għażliet ta 'produzzjoni, ħakma ċara ta' dan il-proċess jagħtik vantaġġ kompetittiv reali.
X'ifisser l-Ittimbrar tad-Die fil-Manifattura
Allura, x'inhu l-ittimbrar f'kuntest ta 'manifattura? Fil-qalba tiegħu, l-ittimbrar tad-die huwa proċess-kiesaħ ta' xogħol tal-metall li juża astampa tal-ittimbrarmgħammar b'għodda speċjalizzata - sett ta' punch u die imqabbel - biex jittrasforma folja ċatta tal-metall jew stokk ta' coil f'partijiet lesti jew qrib-lesti. L-istampa tapplika forza mkejla f'tunnellati, issuq il-punch fil-kavità tad-die biex tnaqqas, tgħawweġ, tiġbed jew tifforma l-biċċa tax-xogħol f'forma preċiża. Dan kollu jiġri f'temperatura tal-kamra, li tippreserva s-saħħa tal-materjal u tipproduċi komponenti li jikkonformaw ma 'tolleranzi stretti.
L-ittimbrar tad-die huwa proċess ta' manifattura ta'-veloċità għolja, kiesaħ-li fih die u punch immuntati ġewwa pressa tal-ittimbrar jiffurmaw folja ċatta tal-metall f'partijiet lesti permezz ta' operazzjonijiet bħal blanking, liwi, tpinġija, u formazzjoni - li jipproduċu komponenti b'saħħithom u ripetibbli fuq skala.
Inti tista 'tistaqsi, "x'inhu die, eżattament?" Fil-manifattura, die hija l-blokka tal-għodda tal-azzar imwebbes li fiha l-kavità jew il-profil li fih il-materjal huwa ffurmat jew maqtugħ. Il-punch huwa l-kontroparti tiegħu - għodda li tqabbel li tinżel fid-die biex twettaq l-operazzjoni tal-iffurmar. Flimkien, dawn iż-żewġ nofsijiet jiffurmaw is-sett tad-die, u li tifhem x'inhu l-imut fil-manifattura verament ifisser li tifhem din is-sħubija ta' preċiżjoni-inġinerija bejn il-punch u l-kavità.
Punt komuni ta 'konfużjoni li jiswew ikklerjar: l-ittimbrar tad-die mhuwiex ikkastjar tad-die, u mhuwiex qtugħ tad-die. Die casting jinvolvi t-tferragħ tal-metall imdewweb f'kavità tal-moffa - proċess fundamentalment differenti adattat għal forom tridimensjonali kumplessi f'-ligi mhux tal-ħadid. Il-qtugħ tad-die, min-naħa l-oħra, tipikament jirreferi għat-tqattigħ ta 'materjali irqaq u ċatti bħal karta, gomma jew fowm. L-ittimbrar tad-die tiltaqa 'fil-kategorija tiegħu stess: jifforma folja solida tal-metall permezz ta' forza mekkanika, li tgħaqqad operazzjonijiet ta 'qtugħ u formazzjoni f'ċiklu tal-istampa wieħed jew f'diversi stazzjonijiet progressivi.
Min Juża l-Ittimbrar tad-Die u Għaliex Jgħodd
Mill-parentesi taħt id-daxxbord tal-karozza tiegħek sal-ilqugħ ġewwa l-ismartphone tiegħek, partijiet tal-metall stampati huma kullimkien. L-industrija tal-karozzi waħedha tikkonsma kwantitajiet vasti ta 'komponenti stampati għal pannelli tal-karrozzerija, rinforzi strutturali u sistemi elettriċi. Il-manifatturi tal-elettronika jiddependu fuq il-proċess għall-konnetturi, terminali u sinkijiet tas-sħana. L-ajruspazju, l-apparat mediku, u l-apparat domestiku jtejbu l-lista ta' setturi fejn x'inhu l-ittimbrar tal-metall mhux biss mistoqsija akkademika - hija realtà ta' produzzjoni ta' kuljum.
Għaliex tibqa' daqshekk dominanti? L-ekonomija hija konvinċenti. Ladarba tinbena l-għodda, pressa tal-ittimbrar tista' tipproduċi partijiet identiċi b'veloċitajiet li jvarjaw minn mijiet għal eluf ta' puplesiji fis-siegħa, sewqan għal kull-spejjeż ta' unità ferm inqas minn metodi alternattivi f'volumi għoljin. L-għodda nnifisha, magħmula minn materjali mwebbsa, tiflaħ eluf ta 'ċikli mingħajr xedd eċċessiv. Għall-manifatturi li jiżnu x'inhi operazzjoni ta 'ttimbrar ta' min jinvesti fiha, it-tweġiba ħafna drabi tinżel għall-volum: iktar ma tkun għolja l-kwantità, iktar ikun kbir il-vantaġġ tal-ispiża.
Dan l-artikolu jieħu approċċ iffukat fuq il-prattikant-, li jmexxik permezz tal-proċess sħiħ, it-tipi ta' die, il-konsiderazzjonijiet materjali, id-difetti komuni, is-sewwieqa tal-ispejjeż, u t-teknoloġija moderna - dak kollu li għandek bżonn biex tieħu deċiżjonijiet infurmati dwar il-proġett tal-ittimbrar li jmiss tiegħek. Il-vjaġġ jibda bil-fluss tax-xogħol pass-b'-pass li jbiddel kunċett ta' parti f'għodda ta' produzzjoni-lesti u komponenti lesti.
Il-Proċess tal-Ittimbrar tad-Die mid-Disinn sal-Parti Lesta
Kull parti stampata tibda l-ħajja tagħha bħala kunċett fuq skrin u tispiċċa bħala komponent lest għall-produzzjoni-ejected minn stampa. X'jiġri bejn dawk iż-żewġ punti - u f'liema ordni - jiddetermina jekk proġett jilħaqx il-miri tiegħu ta' spiża, kwalità u skeda ta' żmien. Il-proċess tal-ittimbrar tal-metall mhuwiex avveniment wieħed; hija katina sekwenzata bir-reqqa ta' deċiżjonijiet u operazzjonijiet fejn kull pass jistabbilixxi l-kundizzjonijiet għal dak li jmiss.
Mid-Disinn tal-Parti sal-Produzzjoni-Għodda Lesta
L-aktar stadji bikrija ta 'kwalunkwe proċess ta' manifattura tal-ittimbrar għandhom piż sproporzjonat. Tolleranza dimensjonali magħżula bi traskuraġni waqt id-disinn, jew materjal speċifikat mingħajr ma tiġi kkunsidrata l-formabbiltà, tista 'tixgħel f'modifiki għaljin tad-die jew problemi kroniċi ta' kwalità xhur wara. Hawn hu l-fluss tax-xogħol sħiħ, stabbilit fl-ordni li prattikanti b'esperjenza fil-fatt isegwuh:
Disinn tal-parti u reviżjoni tad-DFM- L-inġiniera jiddefinixxu l-ġeometrija tal-parti, it-tolleranzi, u r-rekwiżiti funzjonali. Reviżjoni bir-reqqa tad-Disinn għall-Manifattura tevalwa jekk karatteristiċi bħal raġġi tal-liwja, spazjar tat-toqob, u angoli tal-ħajt humiex kompatibbli mal-proċess tal-ittimbrar. Ir-raġġi tal-liwja minimi, pereżempju, għandhom tipikament ikunu mill-inqas 1.0 sa 1.5 darbiet il-ħxuna tal-materjal biex jiġi evitat qsim.
Għażla tal-materjal- Il-metall tal-biċċa tax-xogħol - kiesaħ-azzar irrumblat, azzar li ma jissaddadx, aluminju, ram, jew ram - jintgħażel abbażi tas-saħħa, il-formabbiltà, ir-rekwiżiti tal-korrużjoni, u l-ispiża. Din l-għażla tinfluwenza direttament it-tneħħija tad-die, il-ħtiġijiet tal-lubrikazzjoni, u l-ilbies mistenni tal-għodda.
Simulazzjoni tal-ittimbrar u analiżi tal-fattibilità- Is-softwer tal-analiżi tal-elementi finiti (FEA) jimmudella l-fluss tal-materjal, it-tirqiq, il-molla, u t-tikmix potenzjali qabel ma jinqata' kwalunkwe azzar. Dan il-pass ta' validazzjoni diġitali jiffranka ġimgħat ta' prova fiżika.
Disinn dettaljat tad-die- L-inġiniera joħolqu t-tqassim sħiħ tad-die, inkluż it-tqassim tal-istrixxi għal dies progressivi, is-sekwenzjar tal-istazzjon, u t-tqegħid tal-brilli pilota. Kull stazzjon tal-iffurmar, tat-tqattigħ u tal-idle huwa mmappjat biex jiżgura li l-proċess tal-ittimbrar tal-folja tal-metall jaħdem mingħajr interferenza.
Die Building, Press Setup, u Produzzjoni Runs
Bid-disinn imsakkar, il-proċess tat-teħid tad-die jimxi fil-qasam fiżiku. Dan huwa fejn il-magni ta' preċiżjoni jiltaqgħu ma' l-idejn-fuq is-sengħa:
Makkinar CNC u EDM ta 'komponenti die- Die blocks, punches, u inserzjonijiet li jiffurmaw huma ffurmati permezz ta '-magni ta' die ta 'preċiżjoni għolja - inkluż EDM tal-wajer għal profili kkomplikati u tħin CNC għal xogħol tal-kavità. It-tolleranzi f'dan l-istadju huma mkejla f'eluf ta' pulzier.
Assemblaġġ tad-die u twaħħil tal-bank- Il-makkinisti jiġbru n-nofsijiet ta' fuq u t'isfel tad-die, billi jallinjaw bir-reqqa l-brilli tal-gwida, il-pjanċi tat-tqaxxir, u l-assemblaġġi tar-rebbiegħa. It-twaħħil ta' l-idejn u t-tqabbil-blu jiżguraw li l-ispaċċ-għal-l-iskedazzjonijiet tal-mewt ikunu uniformi f'kull stazzjon.
Agħfas setup u kalkolu tat-tunnellaġġ- Is-sett ta' die komplut huwa mmuntat fi pressa tal-ittimbrar stmata għat-tunnellaġġ meħtieġ. Il-veloċità tal-istampa, l-għoli ta 'l-għeluq u t-tul ta' l-għalf huma ikkalibbrati bbażati fuq il-ġeometrija u l-materjal tal-parti.
Prova runs u kampjun spezzjoni- Hits inizjali jipproduċu partijiet tal-kampjun li jgħaddu minn spezzjoni dimensjonali, evalwazzjoni viżwali, u ttestjar funzjonali. L-inġiniera jkejlu l-karatteristiċi kritiċi kontra l-ispeċifikazzjoni u jaġġustaw id-die kif meħtieġ - kultant permezz ta' iterazzjonijiet ta' prova multipli.
Ittimbrar tal-produzzjoni sħiħa- Ladarba l-kampjuni jissodisfaw ir-rekwiżiti kollha, l-istampa taħdem b'veloċità tal-produzzjoni. -Spezzjonijiet tal-proċess u kontroll tal-proċess statistiku (SPC) iżommu l-konsistenza tul eluf jew miljuni ta' ċikli.
Operazzjonijiet sekondarji- Partijiet lesti jistgħu jeħtieġu deburring, irfinar tal-wiċċ, kisi, kisi, trattament bis-sħana, jew assemblaġġ tal-iwweldjar qabel ma jkunu lesti għall-ġarr. Dawn il-passi ta' wara-ittimbrar jirfinaw it-truf, itejbu r-reżistenza għall-korrużjoni, u jintegraw sub-komponenti f'assemblaġġi finali.
Għaliex is-sekwenza tal-fluss tax-xogħol hija importanti
Ħsejjes bħal ħafna passi? Huwa - u kull wieħed jaqla' postu. Il-proċess tad-die huwa sekwenzjali għal raġuni: kull fażi tivvalida s-suppożizzjonijiet li saru fil-fażi ta 'qabelha. Il-qbiż jew il-kompressjoni tal-istadji bikrija - partikolarment is-simulazzjoni u l-ġirjiet ta' prova - huwa l-aktar sors komuni ta' xogħol mill-ġdid għali, falliment prematur tad-die, u dati ta' tnedija mitlufa. Simulazzjoni tal-ittimbrar li taqbad problema ta' traqqiq tiswa frazzjoni ta' dak li jiswa inserzjoni ta' die maqsuma biex tissostitwixxi fuq l-art tal-ħanut.
Aħseb dwarha b'dan il-mod: l-istadji tad-disinn u tas-simulazzjoni huma fejn tixtri l-informazzjoni bl-irħis. L-istadji tal-magni u tat-tryout huma fejn l-iżbalji jiswew ħafna flus. Il-manifatturi li jinvestu ħin adegwat fl-analiżi tal-fattibbiltà u l-ispezzjoni iterattiva tal-kampjuni b'mod konsistenti jiksbu ħinijiet totali iqsar ta 'ċomb u rati ta' ruttam aktar baxxi minn dawk li jgħaġġlu direttament biex jaqtgħu l-azzar.
Il-fluss tax-xogħol innifsu, madankollu, huwa biss nofs l-ekwazzjoni. Ugwalment kritiku huwa t-tip ta' die magħżul għax-xogħol - progressiv, trasferiment, kompost, jew kombinazzjoni - għaliex dik l-għażla tifforma kull stazzjon fit-tqassim tal-istrixxa u kull dollaru fil-baġit tal-għodda.
Tipi ta 'Tittimbrar Dies u Kif Agħżel It-Tajjeb
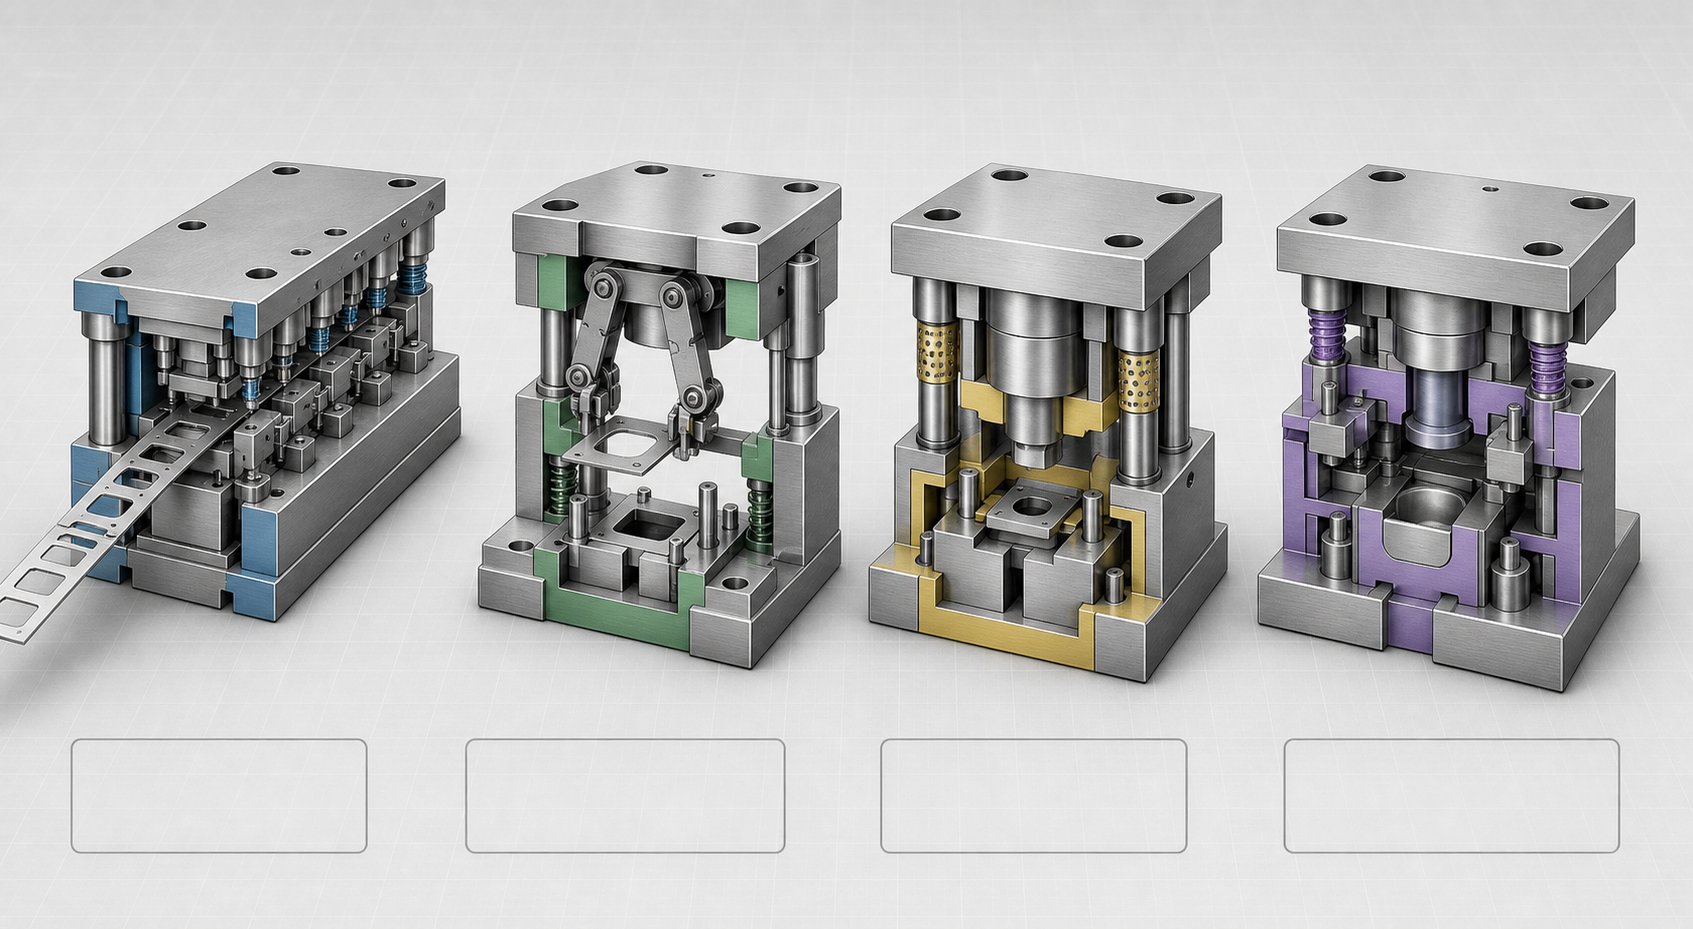
L-għażla tat-tip ta' die ħażin hija waħda mill-iżbalji l-aktar għaljin li tim tal-proġett jista' jagħmel - u wieħed mill-aktar faċli biex jiġi evitat bl-informazzjoni t-tajba. L-erba 'tipi primarji ta' imut tal-ittimbrar kull wieħed jokkupa post ħelu distint definit mill-ġeometrija tal-parti, il-volum tal-produzzjoni u l-baġit. Madankollu, li ssib paragun ċar-maġenb-sewwa jista' jkun diffiċli b'mod sorprendenti. It-tabella hawn taħt tpoġġi l-erba’ għażliet kollha f’post wieħed sabiex tkun tista’ tevalwahom kontra r-rekwiżiti speċifiċi tal-proġett tiegħek.
Imut Progressivi, Trasferiment, Kompost, u Kombinazzjoni
| Tip Die | Kif Taħdem | Applikazzjonijiet Tipiċi | Volum ta 'Produzzjoni Ideali | Spiża Relattiva tal-Għodda | Livell ta' Kumplessità | Vantaġġi / Limitazzjonijiet ewlenin |
|---|---|---|---|---|---|---|
| Die Progressiv | Strixxa tal-metall kontinwa tavvanza permezz ta 'serje ta' stazzjonijiet ġewwa sett die wieħed. Kull stazzjon iwettaq operazzjoni distinta - blanking, titqib, liwi, jew iffurmar - u l-parti lesta tissepara mill-istrixxa fl-istazzjon finali. | Brackets u klipps tal-karozzi, konnetturi elettriċi, terminals, ħardwer tal-apparat | Għoli (100,000+ partijiet) | Għoli | Għoli | Vantaġġi:Ħinijiet ta' ċiklu mgħaġġla, spiża baxxa għal kull-parti bil-volum, immaniġġjar minimu tal-materjal.Limitazzjonijiet:Għodda bil-quddiem għalja; bidliet fid-disinn wara l-bini huma għaljin. |
| Trasferiment Die | L-ewwel vojt jinqata 'mill-istrixxa, imbagħad jiġi trasferit mekkanikament bejn stazzjonijiet indipendenti minn swaba' jew grippers awtomatizzati. Kull stazzjon iwettaq operazzjoni separata ta 'formazzjoni jew qtugħ. | Panewijiet kbar tal-karrozzerija tal-karozzi, rinforzi strutturali, kompartimenti miġbuda fil-fond, housings ta' apparat heavy-duty- | Medji għal Għoli (10,000–500,000+ partijiet) | Għoli | Għoli | Vantaġġi:Immaniġġja partijiet akbar u tpinġijiet aktar profondi minn dies progressivi; inqas skart tal-istrixxi tal-ġarriera.Limitazzjonijiet:Ħinijiet taċ-ċiklu aktar bil-mod; mekkaniżmi ta' trasferiment iżidu l-kumplessità tas-setup. |
| Die kompost | Operazzjonijiet ta' qtugħ multipli - bħal blanking u titqib - iseħħu fl-istess ħin f'daqqa ta' stampa waħda. Il-karatteristiċi kollha huma prodotti fi pjan wieħed. | Waxers ċatti, gaskits, tarki elettroniċi sempliċi, komponenti ċatti ta 'preċiżjoni | Baxx għal Għoli (flessibbli) | Baxx għal Medju | Baxx għal Medju | Vantaġġi:Flatness eċċellenti u konċentriċità; tolleranzi stretti bejn il-karatteristiċi.Limitazzjonijiet:Limitat għal partijiet ċatti; ma jistax iwettaq operazzjonijiet ta 'liwi jew tpinġija. |
| Kombinazzjoni Die | Tgħaqqad kemm operazzjonijiet ta' qtugħ kif ukoll ta' mhux-qtugħ (iffurmar, liwi, tpinġija) f'daqqa waħda ta' l-istampa, u tgħaqqad il-kapaċitajiet ta' dies komposti u li jiffurmaw. | Parentesi żgħar iffurmati b'toqob imtaqqbin, tazzi miġbudin bi flanġijiet mirqumin, partijiet li jeħtieġu maqtugħin-u-forma f'daqqa waħda | Baxx sa Medju (1,000–100,000 parti) | Medju | Medju għal Għoli | Vantaġġi:Inaqqas l-operazzjonijiet sekondarji; jipproduċi partijiet aktar kumplessi minn kompost imut waħdu.Limitazzjonijiet:Disinn tad-die aktar ikkomplikat; mhux ideali għal volumi għoljin ħafna fejn dies progressivi jisbqu. |
Ftit punti jaqbżu minn dan il-paragun. Il-die progressiv ittimbrar proċesstiddomina produzzjoni ta'-volum għoli minħabba li l-istrixxa tgħaddi kontinwament u jsiru operazzjonijiet multipli ma' kull daqqa ta' stampa, u jżommu ż-żmien taċ-ċiklu qosra u l-ispejjeż għal kull-parti baxxi. Dies progressivi huma ż-żwiemel tal-ħidma wara partijiet stampati ta' daqs żgħir-sa-medju- li jeħtieġu titqib, iffurmar, u blanking f'suċċessjoni rapida.
Ittimbrar tad-die tat-trasferimentpassi meta l-partijiet ikunu kbar wisq biex jibqgħu konnessi ma' strixxa tal-ġarr, jew meta l-ġbid fil-fond u l-forom tridimensjonali kumplessi-jaqbżu dak li jista' jamministra tqassim progressiv. Minħabba li l-parti hija ħielsa mill-istrixxa, l-ittimbrar tat-trasferiment inaqqas ukoll l-iskart tal-materjal - il-web trasportatur li teħtieġ die progressiva tiġi eliminata, u l-grippers jimxu kull biċċa b'mod indipendenti mill-istazzjonijiet.
Ittimbrar die kompostjaqla' l-post tiegħu kull meta l-flatness u t-tolleranzi tal-karatteristika-għal-karatteristika ma jkunux-negozjabbli. Peress li l-qtugħ kollu jseħħ f'daqqa waħda, m'hemm l-ebda żball kumulattiv ta' pożizzjonament minn trasferimenti ta' stazzjon-għa-station. Il-kompromess-huwa s-sempliċità: jekk il-parti tiegħek teħtieġ xi liwi jew tpinġija, ikollok bżonn tfittex xi mkien ieħor.
Il-kombinazzjoni imut iggwida l-vojt bejn kompost u għodda progressiva. Huma jimmaniġġjaw partijiet li jeħtieġu kemm qtugħ kif ukoll iffurmar iżda ma jiġġustifikawx l-ispiża ta' die progressiv sħiħ - jaħsbu ġirjiet ta' produzzjoni baxxi{-sa-medju fejn il-konsolidazzjoni ta' żewġ operazzjonijiet f'daqqa waħda tiffranka ħin sinifikanti ta' setup.
Kif Agħżel it-Tip ta' Die it-Tajjeb għall-Proġett Tiegħek
B'erba 'għażliet fuq il-mejda, id-deċiżjoni tiġi biex tqabbel ir-restrizzjonijiet speċifiċi tal-proġett tiegħek mal-qawwiet ta' kull tip ta 'die. Hawn hu qafas prattiku:
Ġeometrija u daqs tal-parti:Partijiet żgħar-sa-medji ċatti jew iffurmati b'mod moderat jiffavorixxu dies progressivi. Partijiet akbar, tpinġijiet fil-fond, jew forom 3D kumplessi jindikaw l-ittimbrar tat-trasferiment. Purament ċatti, maqtugħin-partijiet biss suit kompost imut.
Volum tal-produzzjoni:Tiġrijiet ta'-volum għoli (mijiet ta' eluf jew aktar) kważi dejjem jiġġustifikaw spejjeż progressivi tal-għodda. Il-ġirjiet medji jistgħu jibbenefikaw minn trasferiment jew kombinazzjoni dies. Għal ġirjiet iqsar, imut tal-ittimbrar tal-folja tal-metall kompost jew kombinat tipikament iwassal ROI aħjar.
Rekwiżiti ta' tolleranza:Meta l-konċentriċità jew l-eżattezza tal-karatteristika-għall--karatteristika fi pjan wieħed hija kritika, id-dies komposti joffru l-aktar kontroll strett. Dies progressivi u ta' trasferiment jiksbu tolleranzi eċċellenti wkoll, iżda permezz ta' reġistrazzjoni bir-reqqa minn stazzjon-sa-station aktar milli approċċ ta'-puplesija waħda.
Numru ta' operazzjonijiet:Partijiet li jeħtieġu ħafna operazzjonijiet sekwenzjali - titqib, intaljar, liwi, magni - huma kandidati naturali għal dies progressivi jew ta' trasferiment. Partijiet li jeħtieġu biss operazzjoni waħda jew tnejn jistgħu spiss jiġu prodotti b'mod aktar ekonomiku b'għodda komposta jew kombinata.
Limitazzjonijiet tal-baġit:Jekk il-baġit tal-għodda bil-quddiem huwa limitat u l-volumi huma moderati, il-komposti jew il-kombinazzjoni dies iżommu l-investiment inizjali maniġġabbli. Dies progressivi u ta' trasferiment jitolbu kapital ogħla iżda jħallsuh lura permezz ta' spejjeż aktar baxxi għal kull-parti fuq skala.
Fl-aħħar mill-aħħar, l-għażla t-tajba tibbilanċja l-ħames fatturi kollha flimkien - mhux xi wieħed waħdu waħdu. Parti li tidher perfetta għal die progressiv fuq il-volum biss tista' fil-fatt teħtieġ die ta' trasferiment minħabba karatteristika deep-draw. Bil-maqlub, parti ċatta li tidher sempliċi prodotta fi kwantitajiet kbar tista 'tiġġustifika għodda kompost preċiżament minħabba li t-tolleranzi tagħha huma stretti wisq għall-għalf ta' strixxi progressivi.
L-għażla tat-tip die hija deċiżjoni kruċjali, iżda tgħid biss nofs l-istorja. Il-komponenti individwali ġewwa dak die - punches, die blocks, strippers, pinnijiet gwida - kull wieħed għandu rwol mekkaniku speċifiku li jiddetermina jekk il-parti lesta tissodisfax l-ispeċifikazzjoni jew tispiċċax fil-kontenitur tar-ruttam.
Komponenti Essenzjali tad-Die tal-Ittimbrar u Kif Jiffunzjonaw
Immaġina die stabbilit bħala magna rfinata fi ħdan magna. Kull pin, pjanċa u molla jservu skop mekkaniku preċiż, u jekk anki element wieħed ikun barra mill-pożizzjoni jew jintlibes lil hinn mit-tolleranza, il-parti ttimbrata tbati. Kemm jekk qed tispeċifika għodda ġdida ta' die għal tnedija ta' prodott jew issolvi kwistjonijiet ta' kwalità fuq linja eżistenti, jekk tkun taf x'jagħmel kull komponent - u fejn joqgħod ġewwa l-assemblaġġ - jittrasforma konversazzjonijiet ta' għodda astratti f'deċiżjonijiet ta' inġinerija konkreti.
Komponenti ta 'l-Assemblea ta' Fuq u t'isfel tad-Die
Sett komplet tad-die tat-timbru jaqsam f'żewġ nofsijiet: id-die ta 'fuq (immuntata mal-muntun tal-istampa) u d-die t'isfel (imbarrat mas-sodda tal-istampa). Kull nofs dar komponenti li jaħdmu f'allinjament preċiż biex jaqtgħu, jiffurmaw, jew iżommu l-folja tal-metall matul kull stroke. It-tabella hawn taħt turi l-komponenti ewlenin tad-die tal-ittimbrar, il-post tagħhom, u r-rwol speċifiku li kull wieħed għandu.
| Isem tal-Komponent | Post | Funzjoni Primarja |
|---|---|---|
| Die Shoe (Fuq) | Die ta 'fuq | Isservi bħala l-pjanċa tal-immuntar ta 'fuq u l-pedament strutturali. Il--komponenti ta' fuq tad-die - kollha punch, retainers, u pjanċi ta' rinforz - huma mwaħħla ma' dan iż-żarbun. Tipikament maħdum mill-azzar jew liga tal-aluminju għal riġidità u stabbiltà dimensjonali. |
| Żarbun Die (T'isfel) | Lower die | Taġixxi bħala l-pjanċa tal-pedament tal-qiegħ, li żżomm il-blokka tad-die, postijiet ta 'gwida, u gwidi tal-istokk. Flimkien iż-żraben ta 'fuq u t'isfel tad-die jiffurmaw is-sinsla strutturali tas-sett tad-die tal-ittimbrar. |
| Punch | Die ta 'fuq | L-għodda tal-qtugħ jew li tifforma li tinżel fil-blokka tad-die. Disponibbli f'firxa wiesgħa ta' forom tal-imnieħer - tondi, tawwalin, kwadri, rettangolari, jew profili personalizzati - kull wieħed iffurmat biex jaqbel mal-karatteristika li toħloq fil-biċċa tax-xogħol. Punches jistgħu jtaqqbu toqob, trim truf, jew liwja materjal skond il-ġeometrija tagħhom. |
| Die Block (Die Kavità / Die Button) | Lower die | Jipprovdi t-tarf tat-tqattigħ oppost jew il-profil li jifforma li jirċievi l-punch. Il-ftuħ tal-buttuna tad-die huwa kkumpensat kemxejn akbar mill-imnieħer tal-punch - tipikament 5–10% tal-ħxuna tal-materjal għal kull naħa - li toħloq spazju ikkontrollat li jippermetti shearing nadif. |
| Stripper Plate | Die ta 'fuq (jew die t'isfel f'xi disinji) | Iżomm il-folja tal-metall ċatta kontra l-blokka tad-die waqt it-tqattigħ u tneħħiha mill-punch hekk kif id-die ta 'fuq tirtira lura. Jipprevjeni l-materjal mill-irfigħ bil-punch u jiżgura pożizzjoni konsistenti tal-parti. |
| Pjanċa ta' Sostenn | Die ta' fuq (wara l-puntelli) | Pjanċa mwebbsa pożizzjonata bejn l-irjus tal-punch u ż-żarbun tad-die. Tqassam forzi tal-punch fuq żona usa 'biex tevita li l-punch shanks jinkorporaw fil-materjal artab taż-żraben matul eluf ta' ċikli. |
| Shank | Die ta 'fuq (ċentru ta' fuq) | Projezzjoni ċilindrika li tidħol fit-toqba tal-ikklampjar tal-muntun tal-istampa, li tiċċentra l-assemblaġġ tad-die ta 'fuq direttament taħt il-muntun. Komuni fuq settijiet ta' die iżgħar fejn konnessjoni ta' punt wieħed-hija biżżejjed. |
| Pinnijiet tal-Gwida u Bushings tal-Gwida | Mifrux fuq iż-żewġ nofsijiet (brilli tipikament fuq die t'isfel; bushings fuq die ta 'fuq) | Allinja n-nofsijiet ta' fuq u t'isfel tad-die bi preċiżjoni estrema - ħafna drabi f'0.0001 pulzier. Labar tal-gwida tal-berings tal-ball-saru l-istandard tal-industrija minħabba s-separazzjoni bla xkiel u l-eżattezza konsistenti tagħhom, għalkemm il-brilli tat-tip ta' frizzjoni-għadhom jintużaw fejn tkun meħtieġa gwida aktar stretta tad-die. |
| Pinnijiet pilota | Die ta 'fuq | Daħħal -toqob mtaqqba minn qabel fl-istokk tal-istrixxa biex issib il-materjal b'mod preċiż f'kull stazzjon qabel ma tibda l-operazzjoni tal-iffurmar jew tat-tqattigħ. Kritika għaż-żamma tar-reġistrazzjoni mill-istazzjon-għal-l-istazzjon fi dies progressivi. |
| Assemblaġġi tar-Rebbiegħa | Die ta 'fuq u/jew t'isfel | Ipprovdi l-forza kkontrollata meħtieġa biex tikklampja, tqaxxar, jew toħroġ il-materjal. Molol mekkaniċi (coil tal-wajer) jimmaniġġjaw tagħbijiet standard, filwaqt li molol tal-gass tan-nitroġenu jagħtu forza ogħla u aktar konsistenti f'pakkett kompatt - għażla ewlenija li taffettwa l-prestazzjoni tat-tqaxxir u l-ħajja tad-die. |
| Gwidi tal-Ħażniet | Lower die | Kanal l-istokk tal-istrixxa li jkun dieħel sabiex jitma' f'mogħdija dritta u konsistenti permezz tad-die. Gwida xierqa tal-istokk tipprevjeni misfeeds li altrimenti jikkawżaw reġistrazzjoni ħażina, hits doppji, jew strixxa ta 'blackling. |
Aħseb f'din it-tabella bħala referenza tal-qasam li tista' tirritorna għaliha kull meta bennej jew fornitur tad-die jsemmi komponent b'ismu. Kull parti hija mibnija apposta-, u l-interazzjoni bejniethom hija dik li tifred die tal-folja tal-metall affidabbli minn waħda li tipproduċi ruttam.
Kif il-Komponenti tad-Die Jaħdmu Flimkien Waqt Puplesija tal-Istampa
Il-qari ta 'lista tal-partijiet huwa utli, iżda l-għarfien reali ġej mill-fehim ta' kif dawn il-komponenti jimxu flimkien f'ċiklu wieħed tal-istampa. Immaġina li tara die progressiv bil-mod - hawn x'jiġri f'madwar-nofs sekonda tal-ħin reali:
Id-die ta 'fuq jinżel.Immexxi mill-muntun tal-istampa, iż-żarbun tad-die ta 'fuq jimxi 'l isfel, iġorr il-puntelli, il-pjanċa tat-tqaxxir, u l-brilli pilota lejn l-istokk tal-istrixxa li jistrieħ fuq id-die t'isfel.
Il-pinnijiet pilota jidħlu fl-istrixxa.Qabel ma jibda kwalunkwe qtugħ jew iffurmar, il-brilli pilota jidħlu f'toqob mtaqqba qabel fl-istrixxa. Dan jissakkar il-materjal fil-pożizzjoni eżatta - u jiżgura li kull karatteristika tallinja mal-istazzjonijiet li ħolqu operazzjonijiet preċedenti.
Il-pjanċa tat-tqaxxir tikkuntattja l-materjal.Rebbiegħa-mgħobbija, il-pjanċa tat-tqaxxir tagħfas l-istrixxa b'mod sod kontra l-wiċċ tal-blokka tad-die. Din l-azzjoni tal-ikklampjar tipprevjeni l-metall milli jerfa’, jiċċaqlaq jew jgħawweġ waqt il-puplesija tat-tqattigħ.
Punches iwettqu operazzjonijiet ta 'qtugħ jew iffurmar.Bil-materjal miżmum b'mod sikur, il-puntelli jkomplu 'l isfel fil-buttuni tad-die li jaqblu jew li jiffurmaw kavitajiet. Puntelli tat-titqib jaqtgħu mill-metall; li jiffurmaw puntelli liwja, munita, jew iġbed fil-forma. L-ispazju ikkontrollat bejn kull punch u l-blokka tad-die tagħha - dak l-offset ta' 5–10% - jiddetermina jekk ix-xifer maqtugħ huwiex nadif jew mifrux.
Id-die ta 'fuq tirtira.Hekk kif il-muntun jinqaleb, il-pjanċa tat-tqaxxir iżżomm l-istrixxa 'l isfel waqt li l-puntelli jirtiraw b'mod nadif mill-materjal. Molol imbotta l-istripper għall-pożizzjoni estiża tiegħu, u jiżguraw li l-istrixxa ma taqbilx mal-wiċċ tal-punch.
L-istrixxa tavvanza.Gwidi tal-ħażniet imexxu l-istrixxa 'l quddiem b'tul ta' żift wieħed eżatt - id-distanza bejn l-istazzjonijiet - li jqiegħdu s-sezzjoni li jmiss tal-materjal għall-puplesija li ġejja. Fi trasferiment die, swaba mekkaniċi jew grippers jimxu l-vojt ħieles għall-istazzjon li jmiss minflok.
Din is-sekwenza kollha tirrepeti mijiet jew saħansitra eluf ta’ darbiet fis-siegħa. Tinduna li t-tneħħija xierqa bejn il-blokka tal-punch u d-die tidher matul iċ-ċiklu kollu bħala r-relazzjoni dimensjonali l-aktar kritika waħda. Ftit wisq tneħħija u l-punch jesperjenza forza eċċessiva, jaċċellera l-ilbies u jirriskja l-ksur. Wisq tneħħija u t-tarf imqatta 'jiżviluppa burrs tqal, linji ta' waqfa mhux maħduma, u ineżattezza dimensjonali. Il-ksib ta' dan l-ispazju tajjeb - kalibrat għat-tip u l-ħxuna ta' materjal speċifiku - hija waħda mill-ewwel affarijiet li dawk li jfasslu d-die b'esperjenza jivverifikaw waqt l-assemblaġġ u t-tryout.
L-eleganti mekkaniċi ta 'dawn is-settijiet tad-die hija impressjonanti, iżda kull komponent huwa soġġett għal xedd, sħana u għeja fuq miljuni ta' ċikli. Dak li jiddetermina kemm iddum kull parti - u kemm taħdem tajjeb taħt stress - fl-aħħar mill-aħħar jaqa' għall-materjali li minnhom huma magħmula dawk il-komponenti u t-trattamenti tal-wiċċ applikati għalihom.
Għażla tal-Materjal Die u Trattamenti tal-wiċċ li jimmassimizzaw il-ħajja tal-għodda
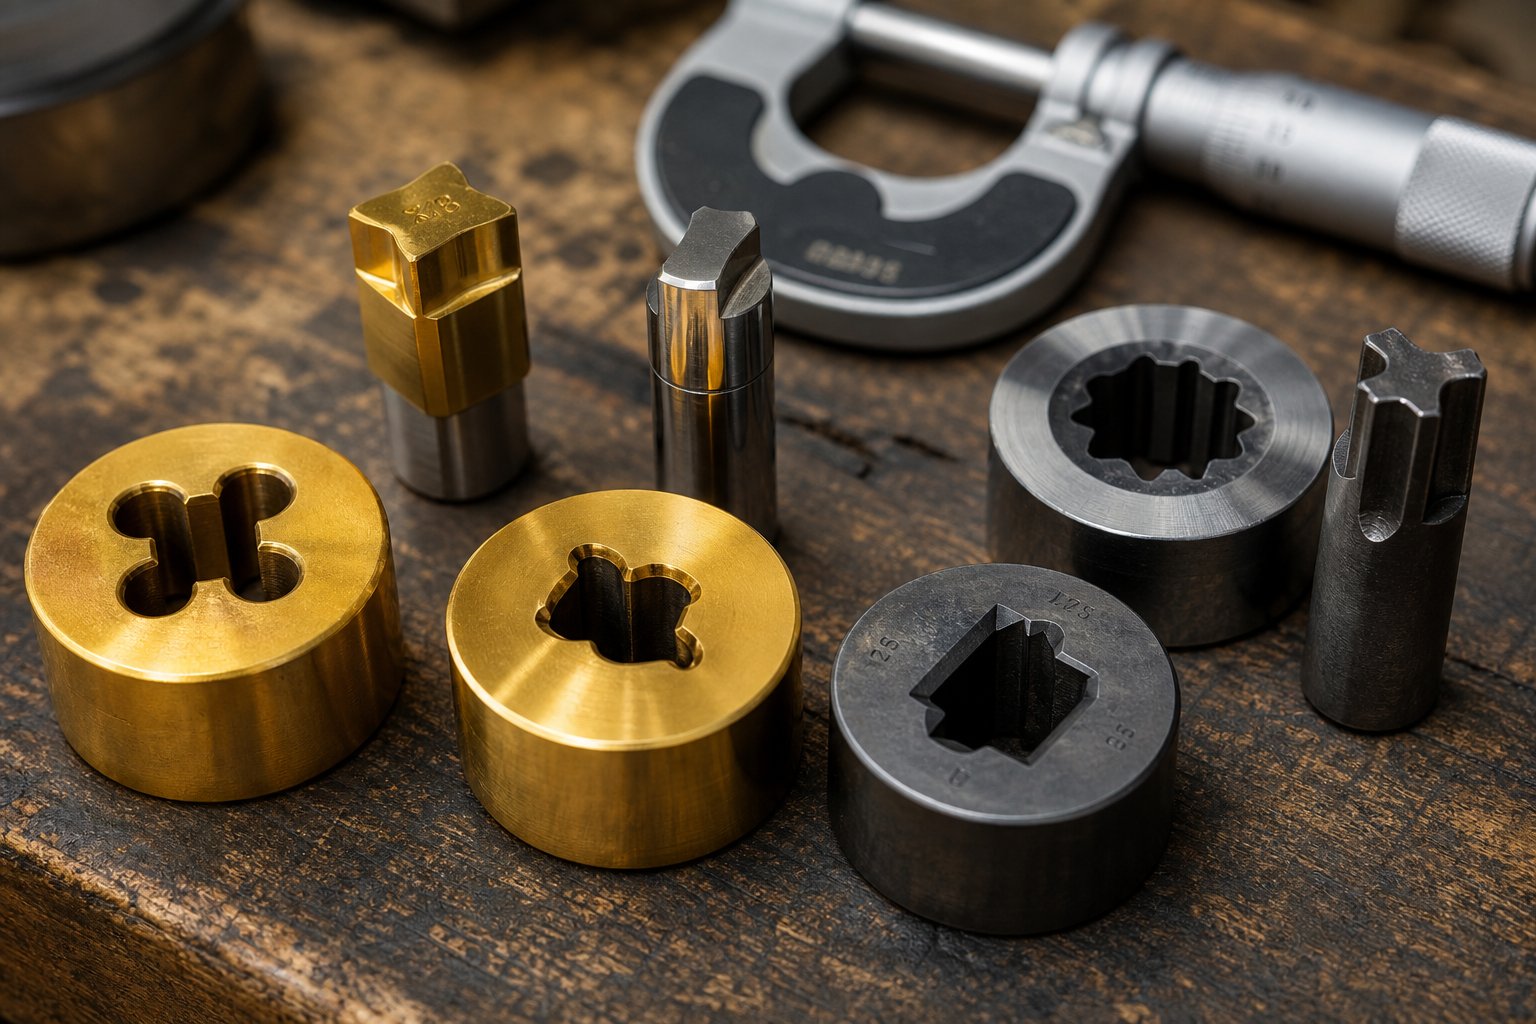
Die tal-ittimbrar huwa durabbli biss daqs l-azzar li huwa magħmul minnu u l-protezzjoni tal-wiċċ applikata għaliha. Żewġ dies iddisinjati b'mod identiku - l-istess ġeometrija, l-istess pressa, l-istess parti - jistgħu jagħtu tul ta' ħajja differenti ħafna jekk wieħed juża l-grad tal-azzar tal-għodda ħażin jew jaqbeż pass kritiku tal-kisi. Għall-inġiniera u l-maniġers tas-sorsi li jevalwaw imut tal-għodda, il-fehim tal-materjal wara d-die tal-metall mhuwiex fakultattiv; hija waħda mill-aktar deċiżjonijiet ta 'spiża u kwalità konsegwenzjali fil-proġett kollu.
Gradi tal-Azzar tal-Għodda għall-Ittimbrar tad-Dies
L-għażla ta' grad tal-azzar tal-għodda dejjem tinvolvi kompromess-fost tliet proprjetajiet ewlenin:ebusija(reżistenza għad-deformazzjoni u t-tarf tat-tarf),toughness(reżistenza għat-tixlif jew qsim taħt impatt), ureżistenza għall-ilbies(kapaċità li jiflaħ kuntatt abrażiv ripetut mingħajr telf dimensjonali). Azzar aktar iebes iżomm tarf tat-tqattigħ aktar qawwi itwal, iżda jsir aktar fraġli - u f'die tal-ittimbrar li jassorbi eluf ta' impatti ta'-veloċità għolja fis-siegħa, il-fraġilità tista' tfisser ksur katastrofiku. It-tabella hawn taħt tqabbel il-gradi l-aktar użati b'mod komuni fl-imut tal-ittimbrar tal-azzar.
| Grad | Proprjetajiet Ewlenin | Applikazzjonijiet Tipiċi fl-Ittimbrar tad-Die | Spiża Relattiva |
|---|---|---|---|
| D2 | Karbonju għoli (1.4-1.6%), kromju għoli (11-13%). Reżistenza eċċellenti għall-ilbies u żamma tat-tarf; ebusija massima madwar HRC 62–65. Ebusija aktar baxxa minn gradi reżistenti għax-xokk-. | Tul-imut tal-blanking u l-iffurmar, punches tat-titqib, stazzjonijiet tad-die progressivi li jaraw xedd li joborxu tqil mill-ittimbrar tal-folji tal-azzar. | Medju |
| A2 | Arja-ebusija b'5% kromju. Struttura tal-qamħ fin ħafna; stabbiltà dimensjonali eċċellenti waqt it-trattament tas-sħana. Ebusija massima madwar HRC 62–65. Bilanċ tajjeb ta 'reżistenza għall-ilbies u toughness. | Forom ta' die, slitters, pjanċi għat-tqaxxir, dies tal-istampa tal-metall ta' ġiri medju- fejn id-distorsjoni waqt it-twebbis trid tiġi minimizzata. | Medju |
| S7 | Reżistenti għax-xokk-karbonju medju. Tgħaqqad saħħa ta 'impatt għoli ma' reżistenza moderata għall-ilbies. Ebusija massima madwar HRC 59–61. Toughness pendenti biex jassorbu tagħbijiet ta 'xokk ripetut. | Stazzjonijiet tal-iffurmar u tal-liwi, blanking ta'-gauge tqil fejn il-forzi tal-impatt huma severi, inserzjonijiet ta' die progressivi soġġetti għal xokk għoli. | Medju-Għoli |
| M2 | Azzar b'veloċità għolja-bit-tungstenu u l-molibdenu. Iżomm l-ebusija f'temperaturi elevati (-ebusija ħamra). HRC massimu 65. Reżistenza superjuri għall-brix iżda toughness aktar baxx minn azzar tax-xogħol kiesaħ-. | Punches ta' titqib ta'-veloċità għolja, stazzjonijiet tat-tirqim li jaħdmu b'veloċitajiet elevati ta' l-istampa, komponenti tad-die tal-ittimbrar tal-metall li jiġġeneraw sħana frizzjonali sinifikanti. | Għoli |
| DC53 | Azzar tax-xogħol kiesaħ-modifikat (Daido Steel). Bejn wieħed u ieħor id-doppju tal-ebusija ta' D2 f'ebusija komparabbli (HRC 62–63). Makkinabilità aħjar u riskju mnaqqas ta' tixlif meta mqabbel ma' gradi għolja ta'-kromju konvenzjonali. | Stazzjonijiet tad-die progressivi li jtimbraw-azzar b'saħħa għolja jew azzar li ma jissaddadx,-iblanking b'impatt għoli, applikazzjonijiet fejn ċipep D2 jew xquq qabel iż-żmien. | Medju-Għoli |
A takeaway prattiku: D2 jibqa 'l-għażla default għal ħafna operazzjonijiet ta' blanking u titqib minħabba l-ħajja ppruvata ta 'l-ilbies u l-ispiża moderata. Meta l-partijiet jitolbu formazzjoni tqila jew l-istampa tagħti tagħbijiet ta 'xokk għoli, il-vantaġġ tat-toughness ta' S7 jagħmilha l-għażla aktar sigura. DC53 ħareġ bħala mogħdija ta 'aġġornament popolari għal ħwienet li jesperjenzaw fallimenti ta' tixlif b'D2, li joffri spinta sinifikanti għat-toughness mingħajr ma tiġi sagrifikata l-ebusija.
Għall-istazzjonijiet l-aktar impenjattivi fi die tal-ittimbrar progressiv - pilot-titqib tat-toqob jew inserzjonijiet tal-blanking fini-li jaraw miljuni ta' ċikli -inserzjonijiet tal-karbur(tipikament karbur tat-tungstenu) ibdel l-azzar tal-għodda kompletament. Il-karbur iwassal ebusija 'l fuq minn HRC 80 u reżistenza għall-ilbies li tista' tissupera l-inserzjonijiet ta 'l-azzar b'ħames sa għaxar darbiet, għalkemm bi prezz ta' materjal u magni b'mod sinifikanti ogħla. Id-deċiżjoni għall-użu tal-karbur hija ġeneralment speċifika għall-istazzjon-, riżervata għall-pożizzjoni waħda jew tnejn fejn ir-rati ta 'xedd inkella jmexxu frekwenza ta' manutenzjoni inaċċettabbli.
Trattamenti tal-wiċċ u Kisi li jestendu l-ħajja tad-die
Anke l-aħjar grad tal-azzar tal-għodda jibbenefika mit-titjib tal-wiċċ. Il-kisi u t-trattamenti jżidu saff protettiv - jew jibdlu l-kimika tal-wiċċ tal-azzar - biex jiġġieldu l-mekkaniżmi speċifiċi tal-ilbies li jqassru l-ħajja tad-die. Kull għażla timmira mod ta' falliment differenti:
Nitriding tal-Ion/Plażmaixerred in-nitroġenu fil-wiċċ tad-die, u jifforma saff kompost estremament iebes mingħajr ma żżid ħxuna dimensjonali. B'differenza mill-kisi, in-nitriding ma jaqtax jew jitqaxxar minħabba li jsir parti mis-sottostrat innifsu. Studji ċċitati minn Advanced Heat Treat Corp. sabu li l-uċuħ tad-die nitrurati damu aktar minn 850,000 hit f'ambjenti tal-ittimbrar tal-karozzi fejn l-ekwivalenti chrome-plated laħqu biss 600,000 hit. Nitriding huwa speċjalment effettiv fuq ħadid fondut u azzar fondut imut li jiffurmaw azzar avvanzati ta '-qawwa għolja (AHSS), fejn stress ta' kuntatt għoli jiddegrada malajr kisjiet tal-wiċċ irqaq.
Kisi tat-TiN (Nitrur tat-titanju).tiġi applikata permezz ta' depożizzjoni fiżika tal-fwar (PVD), li tipproduċi saff irqiq ta' kulur-deheb b'ebusija tal-wiċċ ta' madwar HV 2,300. TiN inaqqas il-frizzjoni u jirreżisti l-ilbies li joborxu, li jagħmilha adattata tajjeb għat-titqib ta 'puntelli u l-iffurmar ta' inserzjonijiet li jipproċessaw azzar ta 'saħħa ħafifa u medja-. Il-limitazzjoni tagħha hija ħxuna - tipikament 2 sa 5 mikrometri - li jfisser li taħdem aħjar fuq substrati tal-azzar tal-għodda li huma diġà mwebbsa.
Kisi TiCN (Titanium Carbonitrude).jibni fuq TiN b'karbonju miżjud għal ebusija ogħla (bejn wieħed u ieħor HV 3,000) u reżistenza mtejba ta 'adeżjoni. TiCN huwa l--li jaġġornaw meta tiġbor - xedd adeżiv fejn il-materjal tal-biċċa tax-xogħol iwweldja fuq il-wiċċ tad-die - isir problema rikorrenti, partikolarment bl-istampar tal-istainless steel u tal-aluminju.
Kisi tal-kromjuilu jservi għal żmien twil bħala trattament tal-wiċċ ta' żiemel ta' xogħol għall-istampar ta' forom, apprezzat għall-wiċċ lixx u ta' frizzjoni baxxa-li jippromwovi l-fluss tal-materjal waqt it-tlugħ fil-fond. Wiċċ die tal-kromju jaħdem tajjeb ma 'azzar konvenzjonali, iżda l-limitazzjonijiet tiegħu jsiru aktar evidenti b'materjali tal-biċċa tax-xogħol aktar iebsa. Minħabba li l-kromju huwa depożitat b'mod elettrolitiku, il-kisi għandu tendenza li jkun eħxen fuq żoni li jisporġu 'l barra u irqaq f'daħliet, potenzjalment joħloq inkonsistenzi dimensjonali ħfief. Barra minn hekk, ir-regolamenti ambjentali madwar l-emissjonijiet tal-kromju eżavalenti żiedu l-ispiża u l-kumplessità tal-operazzjonijiet tal-kromju.
L-għażla tat-trattament it-tajjeb mhijiex deċiżjoni-waħda-tgħodd-kull deċiżjoni. L-aħjar strateġija tal-wiċċ tiddependi fuq diversi fatturi ta' interazzjoni:
Materjal tal-biċċa tax-xogħol:Metalli aktar iebsa jew li jwaħħlu (azzar li ma jissaddadx, aluminju, AHSS) jitolbu kisjiet b'ebusija ogħla u proprjetajiet aħjar kontra l--ġlir - TiCN jew nitriding fuq chrome standard.
Volum tal-produzzjoni:Tiġrijiet ta'-volum għoli jiġġustifikaw l-ispiża miżjuda ta' kisjiet tan-nitrur jew PVD minħabba li l-iffrankar tal-ispiża għal kull-parti minn kompost ta' ħajja estiża tad-die fuq miljuni ta' puplesiji.
Strateġija tal-lubrikazzjoni:Operazzjonijiet ta' ttimbrar ta' lubrikazzjoni niexfa jew minima-ipoġġu aktar stress fuq il-wiċċ tad-die, u jiffavorixxu kisjiet ta' frizzjoni-baxxa bħal TiN jew TiCN. Il-proċessi-lubrikati tajjeb jistgħu jaħdmu b'mod adegwat bil-kromju jew anke bl-azzar imwebbes mhux miksi.
Finitura tal-wiċċ meħtieġa fuq partijiet stampati:Partijiet viżibbli jew kożmetikament kritiċi jeħtieġu uċuħ tad-die lixxi - kisi tal-kromju u kisi tat-TiN illustrat it-tnejn inaqqsu l-ħruxija tal-wiċċ fuq il-komponent lest.
Fl-aħħar mill-aħħar, il-materjal tad-die u l-għażliet tat-trattament tal-wiċċ huma deċiżjonijiet ta 'inġinerija u ekonomiċi interkonnessi. Azzar tal-għodda inqas għali flimkien ma' kisja ottimizzata jista' jegħleb grad premium li jitħalla mhux miksi - u viċi versa. L-għan huwa li tqabbel l-ambjent tal-ilbies mal-istrateġija tal-protezzjoni sabiex imut tal-għodda jagħti kwalità konsistenti tal-parti matul il-ħajja sħiħa tal-produzzjoni maħsuba tagħhom, mhux biss l-ewwel ftit eluf hits.
Il-grad tal-azzar u l-kisi jipproteġu d-die innifsu, iżda ma joperawx f'iżolament. Il-materjal tal-biċċa tax-xogħol li jgħaddi mill-istampa jeżerċita d-domandi tiegħu stess fuq l-ispazji, il-lubrikazzjoni u l-iffurmar jillimita - relazzjoni li jistħoqqilha l-eżami dettaljat tagħha stess.
Gwida tal-Kompatibbiltà tal-Metall għall-Ittimbrar tad-Disinn tad-Die
Kull metall jiġġieled lura b'mod differenti meta sfurzat permezz ta 'ittimbrar die. L-azzar tal-karbonju baxx-liwja b'mod kooperattiv b'lubrikazzjoni modesta, filwaqt li t-titanju jitlob tkessiħ aggressiv u jikkastiga għodda li mhix f'idejn il-kompitu. Il-materjal tal-biċċa tax-xogħol li tagħżel ma jiddeterminax biss il-proprjetajiet mekkaniċi tal-parti - jiddetta l-ispazji tad-die, l-istrateġija tal-lubrikazzjoni, l-għażla tal-azzar tal-għodda, u anke t-trattamenti tal-wiċċ diskussi fit-taqsima preċedenti. L-injorar ta' dawn it-talbiet speċifiċi tal-materjal-huwa waħda mill-aktar rotot mgħaġġla għal użu prematur tad-die, difetti kroniċi, u spejjeż għal kull-parti.
Dak li ġej huwa referenza prattika ta' kompatibilità - it-tip ta' tabella kkonsolidata li l-inġiniera u l-maniġers tas-sorsi jistgħu jżommu f'idejn meta jevalwaw partijiet tal-metall stampati għal proġetti ġodda.
Metalli u Ligi Komuni fl-Ittimbrar tad-Die
It-tabella hawn taħt timmappa sitta mill-materjali l-aktar frekwenti ttimbrati għall-parametri tad-disinn tad-die li huma l-aktar importanti. Tinduna li l-valuri tal-clearance jinbidlu b'mod sinifikanti minn liga waħda għal oħra - riflessjoni ta' kif l-ebusija, id-duttilità u s-saħħa tat-tensjoni ta' kull metall jinfluwenzaw l-imġiba tat-tqattigħ.
| Materjal | Ħxuna Tipika tad-Die (% tal-Ħxuna tal-Materjal, Kull Naħa) | Rekwiżiti tal-Lubrikazzjoni | Konsiderazzjonijiet tal-Limitu li jiffurmaw | Applikazzjonijiet Komuni |
|---|---|---|---|---|
| Azzar tal-{0}karbonju baxx (1008/1010/1018) | 5–8% | Żejt tal-mitħna ħafifa jew lubrikant solubbli fl-ilma-; applikazzjoni standard hija ġeneralment biżżejjed. | Formabilità eċċellenti b'elongazzjoni għolja (tipikament 30-40%). Jakkomoda tpinġijiet fil-fond u raġġi ta 'liwja stretti b'riskju minimu ta' qsim. | Brackets tal-karozzi, rinforzi tax-chassis, housings tal-appliances, komponenti tal-ittimbrar tal-folji tal-metall għal skopijiet ġenerali-. |
| Stainless Steel (304/316) | 6–8% | Lubrikanti EP (pressjoni estrema) heavy-duty-meħtieġ. Komposti klorinati jew sulfurizzati huma komuni; lubrikanti tal-film niexef-użati għal applikazzjonijiet ta' cleanroom. | Il-limiti għolja tar-rata ta' ebusija tax-xogħol-jiġbed il-fond meta mqabbel ma' azzar b'-karbonju baxx. It-tgħawwiġ sinifikattiv tal-ispring - ta' 2–5 gradi huwa tipiku. Jeħtieġ tunnellaġġ ta 'l-istampa ogħla għal kull unità ta' ħxuna. | Tagħmir għall-ipproċessar tal-ikel, housings tal-apparat mediku, ħardwer tal-baħar, qfieli reżistenti għall-korrużjoni-, trim arkitettoniku. |
| Aluminju (5052/6061) | 7–10% | Lubrikanti mhux-klorinati huma ppreferuti ħafna biex jipprevjenu t-tbajja'. Kisjiet tal-film niexfa-(eż., Drycote) joffru prevenzjoni superjuri tat-tigriż fuq iż-żjut tal-mitħna konvenzjonali. | Titwil tajjeb f'tempra temprat, iżda suxxettibbli għal tessut tal-wiċċ tal-qoxra oranġjo-f'fond ta' tpinġija aggressivi. 6061-T6 huwa ferm inqas formabbli minn 5052-O; Il-kundizzjoni tat-temper hija kritika biex tifforma s-suċċess. | Pannelli strutturali tal-karozzi, kompartimenti elettroniċi, sinkijiet tas-sħana, parentesi aerospazjali, housings tal-elettronika għall-konsumatur. |
| Ram (C26000/C27200) | 5–7% | Żejt minerali ħafif jew żejt solubbli; timbri tar-ram b'mod nadif b'lubrikazzjoni minima f'ħafna applikazzjonijiet. | Karatteristiċi eċċellenti ta' iffurmar kiesaħ-b'valuri ta' elongazzjoni 'l fuq minn 50% fir-ram tal-iskartoċċ (C26000). Jakkomoda forom kkomplikati b'springback baxx. | Terminali elettriċi, konnetturi, ħardwer dekorattiv, fittings tal-plaming, komponenti ta 'strumenti mużikali stampati. |
| Ram (C11000/C10200) | 5–7% | Żejt ħafif biżżejjed; il-lubriċità naturali tar-ram tnaqqas il-frizzjoni fl-interface tal-punch-die. | Estremament duttili bit-titwil ħafna drabi jaqbeż il-45%. Deep draws u forom kumplessi jistgħu jinkisbu. Irtubija żżid ir-riskju ta 'formazzjoni ta' burr jekk it-tneħħija huma eċċessivi. | Bus bars, kuntatti elettriċi, skambjaturi tas-sħana, shielding RF, ċineg tal-ert. |
| Titanju (Grad 2 CP/Grad 5 Ti-6Al-4V) | 8–12% | Lubrikanti EP aggressivi obbligatorji. Xi operazzjonijiet jeħtieġu dies imsaħħna jew iffurmar sħun (200-400 grad) biex itejbu d-duttilità. It-tikek niexfa jikkawżaw tiġrir immedjat. | Formabilità kiesħa limitata - elongazzjoni tipikament 15–20% għal CP Grad 2, aktar baxx għal Grad 5. Springback għoli li jirrikjedi kumpens sostanzjali ta 'liwi żejjed. Talja-sensittiva; ir-raġġi interni li jaqtgħu jirriskjaw il-qsim. | Komponenti strutturali aerospazjali, impjanti mediċi, qfieli tal-baħar, tagħmir sportiv ta'-prestazzjoni għolja, partijiet tal-ipproċessar kimiku. |
Skennjar ta 'malajr tal-kolonna ta' tneħħija jiżvela mudell importanti. Metalli aktar artab u duttili bħar-ram u ram ipoġġu fin-naħa l-aktar baxxa (5–7%), filwaqt li titanju jimbotta lejn 12%. Dan jallinja ma' prinċipju fundamentali: materjali aktar iebsa, ta' reżistenza għat-tensjoni-ogħla jeħtieġu spazju akbar biex jippermettu propagazzjoni xierqa tal-ksur waqt it-tqattigħ. Issettja t-tneħħija stretta wisq fuq l-istainless steel jew it-titanju, u l-forzi tal-punch jiżdiedu b'mod drammatiku - jaċċelleraw l-użu u jirriskjaw il-ksur tal-għodda.
Kif Materjal tal-biċċa tax-xogħol imexxi d-Deċiżjonijiet tad-Disinn tad-Die
It-tabella ta' hawn fuq tipprovdi punti tat-tluq, iżda d-disinn tad-die -dinja reali jeħtieġ konsiderazzjoni aktar profonda ta' kif kull materjal jinteraġixxi mal-għodda matul il-proċess tal-ittimbrar tal-aluminju, il-ġirjiet tal-ittimbrar tal-folji tal-azzar, u kollox bejniethom. Tliet sfidi mmexxija minn materjal-sawru l-biċċa l-kbira tad-deċiżjonijiet tad-disinn:
Kumpens ta' Springback.Meta tgħawweġ biċċa azzar ittimbrat, fil-biċċa l-kbira tibqa’ fejn tpoġġiha. Liwja l-istess ġeometrija fi 304 stainless jew Grad 2 titanju, u l-parti molol lura lejn il-forma oriġinali tagħha l-pressjoni rilaxxi mument. Materjali ta' saħħa-għoli jaħżnu aktar enerġija elastika waqt il-formazzjoni, u dik l-enerġija tipprova tgħawweġ il-parti hekk kif il-punch jinġibed lura. Die disinjaturi jikkumpensaw minnliwi żejjed- makkinar tal-punch li jiffurmaw u l-kavità biex tgħawweġ il-parti diversi gradi wara l-angolu fil-mira sabiex ir-rilass lura jġibha għall-pożizzjoni finali korretta. L-ammont ta' liwi żejjed huwa materjal-speċifiku u spiss ivvalidat permezz ta' simulazzjoni qabel ma jinqata' d-die.
Prevenzjoni tal-ġlir.It-tagħqid - tal-iwweldjar kiesaħ tal-materjal tal-biċċa tax-xogħol fuq il-wiċċ tad-die - mhix problema universali. Huwa assoċjat ħafna ma 'kombinazzjonijiet ta' materjali speċifiċi. L-aluminju huwa l-ħati l-aktar notorji: riċerka mwettqa fiċ-Ċentru tal-Manifattura Avvanzata u l-Materjali ta 'l-Università ta' Oakland wriet li strixxi ta 'liga ta' l-aluminju mgħottijin fuq inserzjonijiet ta 'die azzar fondut mhux miksi b'forzi ta' kklampjar baxxi daqs 13 kN meta ma ġie applikat l-ebda lubrikant. L-istess studju wera li lubrikanti xierqa tal-film niexef -għollew il-limitu tal-ħrara b'mod sinifikanti - minn 7 MPa għal 40 MPa ta 'pressjoni ta' kuntatt medja fuq inserzjonijiet tal-ħadid duttili. Għal kwalunkwe operazzjoni tal-folja tal-metall tal-ittimbrar li tinvolvi l-aluminju, il-komponenti tad-die tipikament jeħtieġu kisjiet TiCN, nitriding, jew uċuħ tal-kromju illustrati speċifikament biex jipprevjenu l-akkumulazzjoni tal-kolla. L-azzar li ma jsaddadx jippreżenta tendenza simili, għalkemm inqas severa, ta 'taħliġ li bl-istess mod titlob trattamenti tal-wiċċ imsaħħa.
Die azzar u titjib tat-tunnellaġġ.Materjali tal-biċċa tax-xogħol aktar iebsa mhux biss ibiddlu l-ispazji ta' spazju - huma jitolbu kostruzzjoni ta' die aktar robusta madwar il-bord. L-ittimbrar ta' 304 stainless minflok 1010 baxx-azzar tal-karbonju jista' jeħtieġ 50–60% aktar tunnellaġġ tal-istampa għall-istess ġeometrija tal-parti. Dik il-forza miżjuda tgħaddi minn kull komponent: punches jeħtieġu gradi aktar iebsa bħal DC53 jew S7 aktar milli D2 standard, il-blokki tad-die jeħtieġu inserzjonijiet tal-karbur fi stazzjonijiet ta' xedd-għoli, u assemblaġġi tar-rebbiegħa għandhom iwasslu forzi ta' tqaxxir ogħla. L-injorar ta' dawn l-effetti kaskata jwassal għal fallimenti prematuri li jidhru qishom problemi ta' għodda iżda fil-fatt huma problemi materjali ta'-kompatibilità.
L-għażla tal-materjal għandha sseħħ b'mod parallel mad-disinn tad-die, mhux bħala ħsieb wara l-aħħar - minħabba li l-liga tal-biċċa tax-xogħol tiddetermina direttament tneħħija, rekwiżiti ta 'tunnellaġġ, trattamenti tal-wiċċ, u gradi tal-azzar tal-għodda matul is-sett kollu tad-die.
Meta tittratta l-għażla tal-folja tal-metall stampata bħala deċiżjoni ta 'inġinerija upstream aktar milli kaxxa ta' kontroll tal-akkwist, kull għażla downstream issir aktar prevedibbli. Il-valuri ta 'clearance jissikkaw madwar firxiet validati, strateġiji ta' lubrikazzjoni jimmiraw modi speċifiċi ta 'falliment, u l-istimi tal-ħajja tad-die jiksbu preċiżjoni reali. Bil-maqlub, il-bdil tal-materjali tard fil-proġett - ngħidu aħna, l-aġġornament minn azzar ħafif għal stainless għar-reżistenza għall-korrużjoni - jista 'jinvalida disinn sħiħ tad-die u jġiegħel ċiklu ta' għodda mill-ġdid għalja.
Il-kompatibilità tal-materjal tistabbilixxi l-istadju għal produzzjoni konsistenti, iżda anke materjali u għodda perfettament imqabbla ma jistgħux jipprevjenu kull problema. Id-difetti għadhom joħorġu minn xedd, bidla fil-proċess, u varjabbli injorati - li jagħmlu approċċ strutturat għall-identifikazzjoni u s-soluzzjoni tal-problemi tad-difetti tal-ittimbrar ħiliet essenzjali għal kwalunkwe tim tal-produzzjoni.
Difetti Komuni tal-Ittimbrar tad-Die u Kif Tevitahom
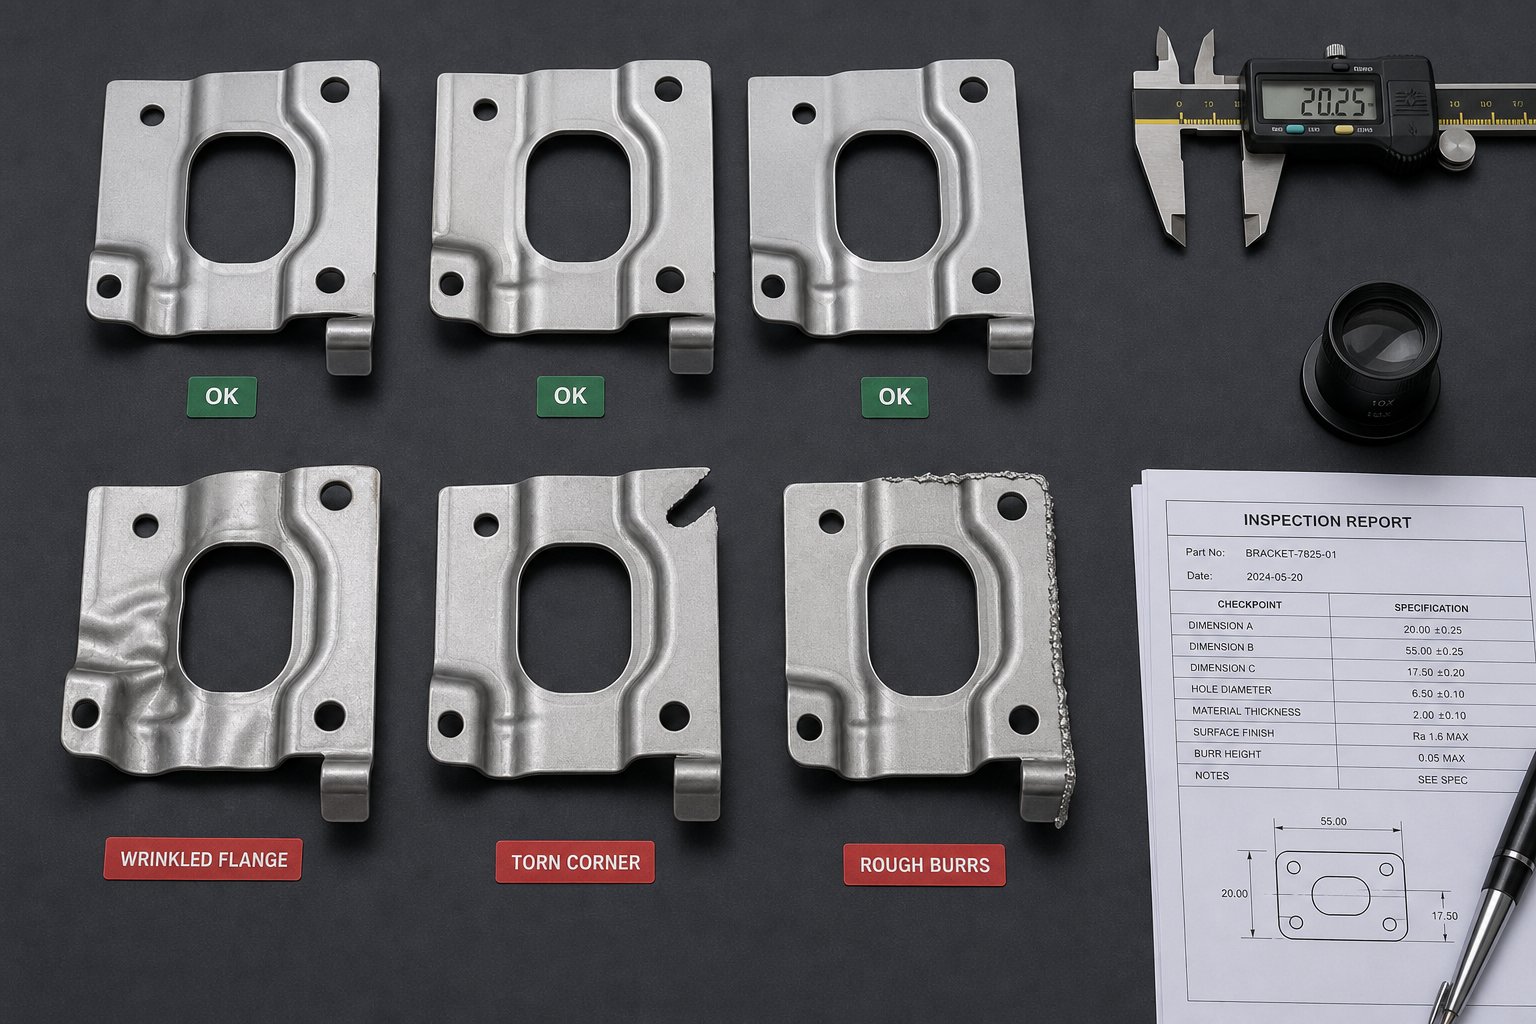
Die ddisinjat perfettament li jmexxi l-materjal ideali xorta jista 'jipproduċi ruttam. Ilbes jimxi 'l quddiem, issettjar ta' l-istampa drift, il-lubrikazzjoni taħdem irqiq, u f'daqqa waħda lott ta 'partijiet juri t-tikmix, xquq, jew burrs li ma kinux hemm siegħa ilu. Kwistjonijiet tal-iffurmar tal-ittimbrar rari jħabbru lilhom infushom b'falliment drammatiku wieħed - jiddaħħlu gradwalment, u sa meta xi ħadd isib il-problema, mijiet jew eluf ta' partijiet difettużi jistgħu jkunu diġà f'munzelli. Li tkun taf kif jidher kull difett, x'jikkawżah, u kif twaqqafha qabel ma jibda huwa dak li jifred it-tifi tan-nar reattiv mill-kontroll tal-proċess ġenwin.
L-identifikazzjoni tad-difetti tal-ittimbrar l-aktar komuni
It-tabella hawn taħt tikkataloga s-sitt difetti li jammontaw għall-maġġoranza l-kbira tar-rifjuti tal-kwalità fl-operazzjonijiet tal-ippressar u l-ittimbrar. Kull entrata tinkludi deskrizzjoni viżwali sabiex tkun tista' tidentifika l-problema fuq il-post tal-ħanut, flimkien ma' kawżi fundamentali u strateġiji ta' prevenzjoni azzjonabbli meħuda minn esperjenza ta' produzzjoni reali.
| Isem tad-Difett | Deskrizzjoni Viżwali | Kawżi Għeruq | Strateġiji ta' Prevenzjoni |
|---|---|---|---|
| It-tikmix | Mewġ-bħal jingħalaq jew titkemmex fuq iż-żona tal-flanġ jew il-ħajt tal-ġenb tal-partijiet miġbuda. Materjal għenieqed aktar milli jiċċirkola bla xkiel fil-kavità tad-die. | Forza insuffiċjenti ta' detentur tal-vojt; proporzjon ta' draw eċċessiv li jipprova deformazzjoni wisq f'daqqa waħda; die flett raġġi żgħar wisq, li toħloq frizzjoni li tidderieġi mill-ġdid il-fluss tal-materjal b'mod irregolari. | Żid il-pressjoni tal-kontenitur vojt b'mod inkrementali sakemm t-tikmix jisparixxi. Naqqas il-proporzjonijiet ta' tlugħ ta'-stadju wieħed billi taqsam forom profondi f'diversi stazzjonijiet tat-tlugħ. Raġġi tal-flett die Pollakki biex inaqqsu r-reżistenza u jippromwovu fluss uniformi tal-materjal. |
| Tiċrit / Qsim | Ksur jew qasmiet viżibbli, tipikament fir-raġġ tal-qiegħ tal-partijiet miġbuda jew fi tranżizzjonijiet qawwija bejn karatteristiċi ffurmati. Truf jidhru ragged u mqatta aktar milli nadif imqaxxra. | Materjal miġbud lil hinn mill-limitu tal-iffurmar tiegħu; tiġbed koeffiċjent wisq aggressivi għall-kapaċità ta ' titwil tal-liga; lubrikazzjoni inadegwata li tikkawża frizzjoni eċċessiva; punch raġġi stretti wisq, tikkonċentra l-istress fuq linja waħda. | Agħżel materjali b'elongazzjoni suffiċjenti għall-ġeometrija maħsuba. Itejb ir-raġġi punch u die biex tqassam l-istress fuq żona usa '. Applika lubrikanti EP xierqa - partikolarment għall-istainless steel u t-titanju. Uża softwer ta 'simulazzjoni tal-ittimbrar biex tivvalida l-fond tal-ġbid qabel ma taqta' d-die. |
| Springback | Il-parti ffurmata tirrelata parzjalment lejn il-forma ċatta oriġinali tagħha wara li l-punch jinġibed lura. L-angoli tal-liwja jkejlu diversi gradi usa 'mill-angolu tal-kavità tad-die, u l-flanġijiet ma joqogħdux fil-pożizzjoni fil-mira tagħhom. | L-irkupru elastiku inerenti għall-metall - aktar evidenti f'-azzar b'saħħa għolja, azzar li ma jissaddadx, u titanju. Ħin ta' residenza insuffiċjenti fiċ-ċentru mejjet t'isfel. Angolu tad-die ddisinjat mingħajr kumpens ta 'springback. | Ibni kumpens overbend fid-disinn tad-die (tipikament 2-5 gradi għall-istainless steel, aktar għat-titanju). Uża liwja korrettiva jew muniti fl-istazzjon finali biex issettja l-liwja b'mod permanenti. Ikkunsidra t-teknoloġija tal-istampa servo b'dwell programmabbli fil-qiegħ tal-puplesija. |
| Burring Eċċessiv | Truf tal-metall li jaqtgħu u mgħollija jew whiskers irqaq li jisporġu 'l barra mill-perimetru maqtugħ ta' karatteristiċi vojta jew imtaqqba. It-tarf imqaxxar juri żona ta 'qlib kbir u linja ta' waqfa mhux maħduma aktar milli faxxa ta 'ksur nadifa u dejqa. | Truf tal-qtugħ jintlibsu jew matt fuq punches u buttuni die. Punch mhux xieraq-biex-tneħħija tad-die - jew issikkat wisq (forza eċċessiva) jew laxka wisq (materjal jiġbed aktar milli jqassam b'mod nadif). Perċentwal ta 'clearance ħażin għall-materjal tal-biċċa tax-xogħol. | Żomm truf li jaqtgħu permezz ta 'tħin mill-ġdid skedat. Issettja l-ispazji għall-perċentwali speċifiċi tal-materjal-dettaljati fit-tabella tal-kompatibilità (Kapitolu 6). Uża kisjiet reżistenti għall-ilbies bħal TiN jew TiCN fuq stazzjonijiet tal-ittimbrar tal-ippanċjar biex testendi l-intervalli bejn iċ-ċikli tas-sann. |
| Allinjament ħażin / Reġistrazzjoni ħażina | Karatteristiċi - toqob, talji, liwjiet - huma kkumpensati mill-pożizzjonijiet maħsuba tagħhom relattivi għal xulxin jew mad-datum tal-parti. Il-partijiet ifallu spezzjoni dimensjonali anke jekk il-karatteristiċi individwali huma ffurmati b'mod korrett. | Labar pilota mikula jew bil-ħsara li jonqsu milli jillokalizzaw l-istrixxa b'mod preċiż. Il-pinn tal-gwida u l-ilbies tal-boxxla li jippermettu li n-nofsijiet tad-die ta 'fuq u t'isfel jiċċaqilqu. Aġġustament ħażin tal-gwida tal-istokk li jikkawża wander tal-istrixxa laterali. Żbalji fit-tul tal-għalf fl-istampa jew servo feeder. | Spezzjona u ibdel il-brilli pilota f'intervalli definiti. Immonitorja l-brilla tal-gwida-għal-l-ispazju ħieles tal-boxxli u biddel il-boxxli qabel ma l-inklinazzjoni taqbeż it-tolleranza. Ikkalibra t-tul tal-għalf kontra l-pitch attwali tal-istrixxa. Ivverifika l-wisa' tal-istrixxa kontra s-settings tal-gwida tal-istokk f'kull setup. |
| Grif tal-wiċċ / Ħġieġ | Marki ta 'punteġġ lineari, tisfija, jew akkumulazzjoni ta' materjal viżibbli fuq il-wiċċ tal-parti. F'każijiet severi ta 'taħliġ, materjal tal-biċċa tax-xogħol kiesaħ-iwweldja fuq il-wiċċ tad-die, u jħalli ċapep mgħollija li jittrasferixxu għal kull parti sussegwenti. | Uċuħ tad-die maħmuġin jew bil-ħsara; lubrikant insuffiċjenti jew mhux korrett; It-tendenza inerenti tal-aluminju jew tal-istainless steel li jaderixxu mal-azzar tal-għodda mhux ittrattat; debris maqbuda fil-kavità tad-die bejn puplesiji. | Żomm l-uċuħ nodfa bi protokolli standardizzati tal-imsaħ-bejn il-ġirjiet. Applika materjal-lubrikanti xierqa - niexef-kisi tal-film għall-aluminju, komposti EP għall-istainless. Inserzjonijiet li jiffurmaw il-kisja b'TiCN jew nitriding biex jirreżistu l-ilbies tal-kolla. Neħħi l-balel u d-debris maqbuda qabel ma jiddaħħlu fil-wiċċ tad-die. |
Tinduna li ħafna minn dawn id-difetti jaqsmu kawżi ta' l-għeruq li jikkoinċidu - għodda milbusa, tneħħija mhux korretta, u lubrikazzjoni ħażina jidhru fuq ringieli multipli. Dik il-koinċidenza fil-fatt hija aħbar tajba: tfisser approċċ dixxiplinat għal ftit varjabbli tal-proċess ewlieni jipprevjeni firxa wiesgħa ta 'fallimenti simultanjament.
Issolvi l-problemi fil-Produzzjoni
Meta difett jidher f'nofs-run, irreżisti l-iħeġġa li taġġusta immedjatament id-die. Operaturi tal-istampa b'esperjenza jsegwu sekwenza dijanjostika sistematika li tiżola l-kawża ewlenija reali qabel ma tittieħed kwalunkwe azzjoni korrettiva. Il-qbiż dritt għall-aġġustament mingħajr dijanjosi spiss jaħbi l-problema attwali - jew tintroduċi waħda ġdida.
Segwi din il-lista ta' kontroll prattika għas-soluzzjoni tal-problemi fl-ordni:
Spezzjona l-istrixxa jew il-vojt l-ewwel.Iċċekkja l-materjal li jkun dieħel għal varjazzjoni tal-ħxuna, kontaminazzjoni tal-wiċċ, ħsara fit-tarf, jew temper mhux korrett. L-inkonsistenzi fil-materjal - speċjalment f'-ligi ta' saħħa għolja - huma sors frekwenti iżda injorat ta' difetti tal-istampar tal-blanking u tal-iffurmar. Ivverifika li l-coil jew il-folja taqbel maċ-ċertifikazzjoni tal-materjal fuq il-fajl.
Iċċekkja l-ispazji tad-die u l-użu tal-komponenti.Kejjel il-punch-biex-distanza tal-buttuni bil-gauges tal-fessu jew kejl ottiku. Qabbel id-dimensjonijiet attwali mal-ispeċifikazzjoni tal-bini tad-die. Anke ftit eluf ta' pulzier ta' xedd fuq xifer tat-tqattigħ jistgħu jaqilbu l-għoli tal-burr minn aċċettabbli għal barra-mill--spec.
Ivverifika t-tunnellaġġ tal-istampa u s-settings tal-veloċità.Ikkonferma li l-istampa qed taħdem bit-tunnellaġġ u l-puplesiji-kull-minuta speċifikati fil-folja tas-setup. Għoli ta' għeluq mhux korrett, tunnellaġġ ta'-eċċessiv, jew veloċità eċċessiva kollha jistgħu jipproduċu difetti li jimitaw il-problemi tal-għodda. Uża moniter tat-tunnellaġġ jekk disponibbli.
Evalwa t-tip u l-applikazzjoni tal-lubrikazzjoni.Ikkonferma li qed tintuża l-formulazzjoni korretta tal-lubrikant u li qed tilħaq l-uċuħ kritiċi kollha - partikolarment li jiffurmaw raġġi u kavitajiet tal-ġbid-fond. It-tikek niexfa huma inviżibbli waqt ġirja iżda jidhru b'mod ċar bħala grif jew grif fuq il-parti lesta.
Irrevedi ċ-ċertifikazzjoni tal-materjal kontra l-ispeċifikazzjoni.Salib-iċċekkja n-numru tas-sħana, il-grad tal-liga, il-kundizzjoni tat-temper, u l-proprjetajiet mekkaniċi fuq iċ-ċertifikat tal-mitħna mal-ispeċifikazzjoni tal-inġinerija. Sostituzzjoni materjali jew barra-coil ta'-spec jistgħu jispjegaw difetti li l-ebda ammont ta' aġġustament tad-die ma se jirranġa.
Din is-sekwenza timxi mill-aktar kontrolli sempliċi u mgħaġġla għal dawk l-aktar involuti - u telimina l-aktar kawżi komuni qabel ma qatt tieħu wrench biex tmiss id-die. Fil-prattika, kwistjonijiet ta 'materjal u lubrikazzjoni jammontaw għal persentaġġ sorprendenti ta' difetti li inizjalment jidhru qishom fallimenti ta 'għodda.
Prevenzjoni Permezz tad-Disinn u l-Manutenzjoni
Is-soluzzjoni tal-problemi hija ħila reattiva. Il-ħlas reali jiġi mit-tfassil ta' difetti barra mill-proċess qabel ma tibda l-produzzjoni - u mbagħad tinżamm dik il-linja bażi tal-kwalità tul il-ħajja tad-die.
Jekk segwejt it-taqsimiet ta' qabel ta' dan l-artikolu, diġà għandek ħafna mill-għodda ta' prevenzjoni f'idejha. L-għażla xierqa tal-materjal tad-die (Kapitolu 5) tnaqqas direttament id-difetti relatati mal-ilbies-bħat-tħaffir u t-tiġr. L-għażla tal-grad ta 'l-azzar ta' l-għodda t-tajba u l-kisi tal-wiċċ għall-materjal speċifiku tal-biċċa tax-xogħol tiegħek tfisser it-truf tat-tqattigħ jibqgħu aktar jaqtgħu itwal u l-uċuħ li jiffurmaw jirreżistu l-akkumulazzjoni tal-kolla. Spazju korrett għall-materjal tal-biċċa tax-xogħol (Kapitolu 6) jipprevjeni kemm tqattigħ eċċessiv kif ukoll tiċrit prematur - żewġ difetti li joqogħdu fi truf opposti tal-ispettru tal-clearance.
Il-manutenzjoni skedata tad-die tal-ittimbrar tgħaqqadha kollha flimkien. Imut ma jonqosx f'daqqa - jiddegrada progressivament. Xifer tat-tqattigħ tittaffa b'mod inkrementali, pin pilota jilbes ftit minn għaxra ta 'elf għal kull mitt elf hit, u assemblaġġ tar-rebbiegħa jitlef il-forza fuq miljuni ta' ċikli. Mingħajr programm ta 'manutenzjoni preventiva li jsegwi l-għadd ta' hits u jqanqal l-sann, il-bdil tal-komponenti u l-verifika dimensjonali f'intervalli definiti, il-kwalità tinżel 'l isfel sabiex gradwalment l-operaturi jadattaw għaliha aktar milli jikkoreġuha. Saż-żmien li d-difetti jsiru viżwalment ovvji, id-die jista 'jkollha bżonn ta' xogħol mill-ġdid - u għali - ħafna aktar milli sempliċi tħin mill-ġdid kien jipprevjeni ġimgħat qabel.
Is-softwer ta 'simulazzjoni jżid saff ieħor ta' prevenzjoni għal kollox. Simulazzjoni moderna tal-ittimbrar ibbażata fuq il-FEA-tista 'tbassar it-tikmix, it-tirqiq, il-qsim, u l-ispringback qabel ma tinbena qatt id-die - tekniki tal-ittimbrar tal-metall li jaqbdu li mhux se jaħdmu mal-materjal u l-ġeometrija magħżula qabel ma jinqata' xi azzar. Karatteristiċi bħall-talji tal-bypass negattivi u pożittivi f'dies tal-ittimbrar tal-folja tal-metall, użati biex jikkontrollaw il-fluss tal-materjal madwar ġeometriji kumplessi, jistgħu jiġu mmudellati u ottimizzati b'mod diġitali aktar milli permezz ta 'prova fiżika għalja-u-żball. Inġiniera li jinvestu fis-simulazzjoni matul il-fażi tad-disinn b'mod konsistenti jirrappurtaw inqas iterazzjonijiet tat-testijiet u żieda aktar mgħaġġla tal-produzzjoni-.
Il-prevenzjoni tad-difetti hija fl-aħħar mill-aħħar strateġija ta 'ġestjoni tal-ispejjeż. Kull parti mkemmxa, kull vojt imqatta ', kull ġirja skrappjata ġġorr prezz - f'materjal moħli, ħin tal-istampa mitluf, u vjeġġi mdewma. L-investiment f'disinn xieraq, materjal-għodda imqabbla, u manutenzjoni dixxiplinata tħallas għaliha nfisha ħafna drabi matul medda ta' produzzjoni. U dik il-konnessjoni bejn il-kwalità u l-ispiża twassal naturalment għal mistoqsija usa' li l-biċċa l-kbira tal-maniġers tas-sorsi eventwalment iridu jwieġbu: x'jiswa fil-fatt proġett tal-ittimbrar tad-die, u fejn imorru d-dollari?
Nifhmu l-Ispejjeż tal-Ittimbrar tad-Die u l-Ekonomija tal-Proġett
Id-difetti-partijiet ħielsa huma l-għan tal-kwalità - iżda anke partijiet tal-ittimbrar bla difetti xorta jridu jagħmlu sens finanzjarju. B'mod sorprendenti, tqassim dettaljat tal-ispejjeż għall-proġetti tal-ittimbrar tad-die rari jiġu diskussi f'riżorsi tekniċi, u jħallu lill-inġiniera u lill-maniġers tas-sorsi biex jinnavigaw baġits b'informazzjoni mhux kompluta. Kemm jekk qed tikkwota l-ewwel proġett tiegħek jew jekk qed tagħmel benchmarking ta' fornitur eżistenti, jekk tifhem fejn imorru l-flus - u fejn tista' tirkuprahom - jibdel stima vaga f'deċiżjoni kummerċjali kunfidenti.
Dak li jmexxi l-ispejjeż tal-għodda tal-ittimbrar tad-die
L-għodda tirrappreżenta l-akbar investiment bil-quddiem wieħed fi kwalunkwe programm tal-manifattura tal-ittimbrar tal-metall. Die kompost sempliċi għal washer ċatt jista' jiswa ftit eluf ta' dollari, filwaqt li die progressiv kumpless multi-station għal bracket tal-karozzi jista' jvarja minn $10,000 sa $100,000 jew aktar skont il-livell ta' preċiżjoni u l-kumplessità tal-parti involuti. Dak li jmexxi dik il-firxa? Diversi fatturi interkonnessi jiddeterminaw fejn proġett speċifiku jinżel fuq l-ispettru tal-ispejjeż:
Die kumplessità u numru ta 'stazzjonijiet- Die progressiv ta '12-il stazzjon b'operazzjonijiet ta' formazzjoni, titqib u tirqim teħtieġ ħafna aktar xogħol ta 'inġinerija, magni u assemblaġġ minn għodda ta' 3 stazzjonijiet li twettaq blanking sempliċi. Kull stazzjon addizzjonali jżid materjal, ħin EDM, u xogħol ta 'allinjament.
Materjal die u selezzjonijiet ta 'trattament tal-wiċċ- L-aġġornament minn azzar tal-għodda D2 għal DC53 jew iż-żieda ta 'inserzjonijiet tal-karbur fi stazzjonijiet għolja-xedd iżid l-ispejjeż tal-materja prima u tal-magni. Il-kisi PVD u t-trattamenti tan-nitrur iżidu aktar spiża - iżda ħafna drabi jħallsu għalihom infushom permezz tal-ħajja estiża tad-die fuq ġirjiet twal.
Tolleranzi tal-parti u rekwiżiti tal-finitura tal-wiċċ- Tolleranzi aktar stretti jitolbu makkinar aktar preċiż tal-komponenti tad-die, illustrar aktar fin ta 'uċuħ li jiffurmaw, u passi ta' spezzjoni addizzjonali waqt il-bini tad-die. Parti ttimbrata tal-metall miżmuma għal +/-0.02 mm tiswa b'mod sinifikanti aktar għall-għodda minn waħda speċifikata f'+/-0.10 mm.
Daqs tad-die misjuqa mill-ġeometrija tal-parti- Partijiet akbar jirrikjedu żraben ta' die akbar, labar ta' gwida itwal, blokki itqal ta' l-azzar die, u presses ta' tunnellaġġ-ogħla. L-iskala fiżika tal-għodda taffettwa direttament kemm l-ispiża tal-materjal kif ukoll is-sigħat tal-magni meħtieġa biex timmanifatturaha.
Sigħat ta' inġinerija tad-disinn inkluża simulazzjoni- L-analiżi tal-fattibilità, id-disinn tat-tqassim tal-istrixxi, is-simulazzjoni CAE, u r-reviżjonijiet iterattivi tad-DFM kollha jikkunsmaw ħin ta' inġinerija tas-sengħa. Dawn is-sigħat jirrappreżentaw persentaġġ modest tal-ispiża totali tal-għodda iżda jwasslu qligħ kbir billi jipprevjenu xogħol mill-ġdid għali downstream.
Il-biċċa l-kbira tal-fornituri jistrutturaw il-ħlasijiet tal-għodda bħala 50% bil-quddiem u 50% mal-approvazzjoni tal-kampjun - arranġament standard li jallinja l-inċentivi madwar prova ta' suċċess. Il-punt kritiku huwa li dan l-investiment bil-quddiem huwaamortizzatmadwar il-volum tal-produzzjoni. Die ta '$50,000 li jipproduċi 500,000 komponenti stampati jżid biss $0.10 għal kull parti fl-ispiża tal-għodda. L-istess die li jipproduċi 5,000 parti biss iġorr piż ta' $10.00 għal kull-parti - differenza mitt darba li tagħmel il-volum il-varjabbli dominanti fl-ekonomija tal-proġett.
Per-Ekonomija tal-Parti u Analiżi ta' Break-Even
Lil hinn mill-għodda, l-ispiża għal kull-unità ta' kull parti ttimbrata tal-metall tiġbor flimkien diversi sewwieqa sottostanti. Id-dejta tal-industrija turi t-tqassim tipiku: il-materjal jammonta għal bejn wieħed u ieħor 45-55% tal-ispiża tal-unità, ix-xogħol 15-25%, l-ispejjeż ġenerali 10-20%, il-kontroll tal-kwalità 2-8%, u l-ippakkjar 2-5%. Il-ħlasijiet tas-setup, li jkopru l-installazzjoni tad-die u l-kalibrazzjoni tal-istampa għal kull ġirja ta' produzzjoni, huma mifruxa mal-lott - li jfisser li ordnijiet iżgħar jassorbu spejjeż ta' setup sproporzjonatament ogħla għal kull-biċċa.
Ir-relazzjoni bejn il-volum u l-ispiża għal kull-parti hija inversa ħafna. Fi kwantitajiet baxxi, alternattivi bħall-qtugħ bil-lejżer jew il-magni CNC spiss jirbħu minħabba li jeħtieġu ftit jew xejn investiment fl-għodda. Hekk kif il-volum jiżdied, il-matematika tinbidel b'mod deċiżiv. Ikkunsidra paragun simplifikat iżda illustrattiv: jekk parti tal-laser-maqtugħa tiswa $4.50 kull waħda mingħajr għodda, u verżjoni ttimbrata tiswa $0.30 kull waħda b'die $40,000, il-punt tal-break-taqa' qrib 9,500 unità. Taħt dak il-limitu, il-qtugħ bil-lejżer huwa aktar ekonomiku. Fuqu, l-ittimbrar jiġbed 'il quddiem - u d-distakk jikber b'mod drammatiku f'volumi ogħla. F'100,000 parti, l-ispiża totali tal-ittimbrar f'dan ix-xenarju tkun bejn wieħed u ieħor $ 70,000 kontra $ 450,000 għal qtugħ bil-lejżer.
Għal programmi industrijali tal-ittimbrar tal-metall li jimmiraw volumi annwali 'l fuq minn 100,000 parti - komuni fis-setturi tal-karozzi, tal-elettronika, u tal-apparat - l-ekonomija għal kull-parti ssir favorevoli ħafna. Sistemi die progressivi li jaħdmu b'puplesiji għoljin fil-minuta jistgħu jimbuttaw l-ispejjeż tal-unità għal livelli li l-ebda metodu ieħor tal-ittimbrar ta 'partijiet tal-metall ma jista' jaqbel.
Strateġiji biex jitnaqqsu l-ispejjeż tal-ittimbrar tad-die
L-ottimizzazzjoni tal-ispejjeż ma tfissirx li taqta' l-kantunieri - tfisser li tieħu deċiżjonijiet aktar intelliġenti f'kull stadju. L-istrateġiji li ġejjin b'mod konsistenti jwasslu ffrankar li jista' jitkejjel mingħajr ma tiġi sagrifikata l-kwalità tal-parti jew l-affidabbiltà tad-die:
Ipprijoritizza l-ottimizzazzjoni DFM kmieni.Is-simplifikazzjoni tal-ġeometrija tal-parti - telimina karatteristiċi mhux meħtieġa, l-użu ta' disinji simetriċi, u r-rilassament ta' tolleranzi mhux-kritiċi - inaqqas direttament il-kumplessità tad-die. Inqas stazzjonijiet, profili ta 'punch aktar sempliċi, u operazzjonijiet ta' iffurmar aktar li maħfra kollha jissarrfu fi spejjeż aktar baxxi ta 'għodda u ħinijiet ta' bini aktar mgħaġġla. Kif tinnota analiżi tal-industrija waħda, l-investiment fil-prototipi bikrija u r-reviżjoni tad-DFM jgħin biex jiġu identifikati kwistjonijiet potenzjali qabel il-produzzjoni tal-massa, u jevita disinni mill-ġdid għaljin u aġġustamenti tal-għodda aktar tard.
Ikkonsolida l-operazzjonijiet f'inqas stazzjonijiet tad-die.Kull stazzjon f'die progressiva żżid l-ispiża tal-inġinerija, tal-magni u tal-manutenzjoni. Jekk żewġ operazzjonijiet jistgħu jingħaqdu fi stazzjon wieħed mingħajr ma tiġi kompromessa l-kwalità - pereżempju, it-titqib u l-iffurmar f'daqqa waħda bl-użu ta' approċċ ta' kombinazzjoni - il-kompost tal-iffrankar fil-bini kollu tal-għodda.
Istandardizza materjali madwar il-linji tal-prodotti.It-tħaddim ta 'komponenti multipli tal-ittimbrar tal-metall mill-istess liga u gauge inaqqas il-kumplessità tal-akkwist tal-materjal, jippermetti xiri bl-ingrossa, u jippermetti li disinji tad-die jaqsmu speċifikazzjonijiet komuni ta' clearance u lubrikazzjoni. L-istandardizzazzjoni toħloq ekonomiji ta' skala li jbaxxu kemm l-ispejjeż tal-materjal kif ukoll tal-inġinerija.
Ippjana għall-manutenzjoni tad-die aktar milli sostituzzjoni prematura.Die miżmum tajjeb-jipproduċi miljuni ta' partijiet tul il-ħajja tiegħu. L-iskedar tat-tħin mill-ġdid, is-sostituzzjoni ta' labar pilota u molol li jintlibsu f'intervalli ta' għadd definiti ta' hit-, u inserzjonijiet li jiffurmaw mill-ġdid tal-kisi qabel ma l-ilbies isir kritiku jestendi l-ħajja utli tal-għodda b'mod sinifikanti. L-ispiża inkrementali tal-manutenzjoni preventiva hija frazzjoni tal-ispiża tal-bini ta' die ta' sostituzzjoni - jew tassorbi r-ruttam prodott minn wieħed li qed jiddeterjora.
Ottimizza l-użu tal-materjal fit-tqassim tal-istrixxi.Disinjaturi tad-die b'esperjenza jimminimizzaw ir-ruttam billi jbejtu partijiet b'mod effiċjenti fi ħdan l-istrixxa u jieħdu vantaġġ mit-titqib tal-balel biex jitnaqqas l-iskart. Anke titjib żgħir fl-utilizzazzjoni tal-materjal - ftit punti perċentwali - jakkumula f'iffrankar sostanzjali f'biċċiet ta'-volum għoli fejn il-materja prima hija l-akbar komponent tal-ispiża waħda.
Meħuda flimkien, dawn l-istrateġiji jindirizzaw iż-żewġ naħat tal-ekwazzjoni tal-ispiża: tnaqqas dak li tonfoq biex tibni l-għodda u tnaqqas dak li tiswa kull parti biex tipproduċi. L-aktar tnaqqis effettiv fl-ispiża jiġri meta l-inġinerija, l-akkwist, u l-manifattura jikkollaboraw mill-aktar stadji bikrija tal-proġett - mhux meta xi ħadd jirrevedi l-fattura finali u jistaqsi fejn mar il-baġit.
Id-dixxiplina tal-ispiża żżomm proġett vijabbli, iżda ma timbottax il-proċess 'il quddiem. It-teknoloġiji li jfasslu mill-ġdid l-ittimbrar tad-die llum - servo presses, simulazzjoni diġitali, u awtomazzjoni mmexxija minn sensor-sensorju - qed jagħmlu eżattament dan, billi jiftħu twieqi tal-prestazzjoni li lanqas għaxar snin ilu ma kinux possibbli.
Avvanzi moderni li jsawru l-futur tal-ittimbrar tad-die
Għaxar snin ilu, pressa tal-ittimbrar tad-die kienet essenzjalment magna brute-forza - flywheel mibruma 'l fuq, klaċċ imqabbad, u l-muntun waqa' b'veloċità fissa dettata minn rabta mekkanika. Id-die jew ħadem jew le, u l-lieva ewlenija tal-operatur kienet it-tunnellaġġ. Illum, l-istampa tidher radikalment differenti. Profili ta 'moviment programmabbli, mudelli diġitali ta' tbassir, u netwerks tas-sensuri inkorporati ġewwa d-die stess qed jiddefinixxu mill-ġdid liema teknoloġija tal-ittimbrar tista 'tikseb - u jgħollu l-livell għal kull manifattur li għadu qed iħaddem tagħmir tal-legat.
Servo Press Teknoloġija u Preċiżjoni Kontroll
Presses tradizzjonali mmexxija mill-flywheel-jwasslu kurva ta' moviment ta' slide-waħda u fissa. Il-muntun jaċċellera, jolqot iċ-ċentru mejjet tal-qiegħ bl-ogħla veloċità, u jiġbed lura - l-istess profil kull daqqa, irrispettivament mill-ġeometrija tal-parti jew mill-imġieba tal-materjal. Presses misjuqa minn servo-jissostitwixxu dak iċ-ċiklu riġidu b'moviment ta' slide programmabbli kkontrollat minn muturi elettriċi-għoli. L-inġiniera jistgħu jfasslu l-veloċità, il-ħin tad-dwell u l-aċċelerazzjoni f'kull punt fil-puplesija.
Għaliex dan jimporta? Immaġina li tifforma kaxxa ta' l-istainless steel-miġbuda fil-fond. Bi pressa konvenzjonali, il-punch jolqot il-materjal b'veloċità sħiħa, u l-metall għandu jgħaddi fil-kavità qabel ma l-muntun ireġġa' lura - tieqa dejqa li ħafna drabi tipproduċi t-tikmix jew tiċrit. Magna tal-ittimbrar servo die tħalli lill-operatur inaqqas il-muntun matul il-fażi kritika tal-iffurmar, żommha f'ċentru mejjet tal-qiegħ għal dwell programmabbli biex issettja l-materjal, imbagħad iġbed lura malajr. Ir-riżultat huwa tieqa li tifforma usa ', inqas difetti, u livelli ta' storbju mnaqqsa b'mod sinifikanti fuq l-art tal-ħanut.
Il-benefiċċji jimmultiplikaw b'materjali diffiċli. Azzar ta' saħħa-għoli użati fl-applikazzjonijiet tad-die tal-ittimbrar tal-karozzi u ligi tal-aluminju ħfief - it-tnejn magħrufa għall-ispringback u l-qsim - jirrispondu b'mod drammatiku għall-profili tal-islajds ottimizzati. Presses servo jippermettu wkoll il-proċess ta 'ttimbrar progressiv biex jikkonsolida operazzjonijiet li qabel kienu jeħtieġu stazzjonijiet separati, minħabba li l-istampa tista' tesegwixxi profili ta 'moviment differenti f'ċiklu ta' stroke wieħed. Għal programmi ta 'ttimbrar ta' die ta 'preċiżjoni li jitolbu flatness stretta jew proporzjonijiet ta' tpinġija aggressivi, it-teknoloġija servo ċċaqlaq minn lussu għal aspettattiva bażi.
Simulazzjoni CAE u Żvilupp Die Diġitali
It-tqattigħ tal-azzar għal die qabel ma jivvalida d-disinn tiegħu b'mod diġitali huwa bħall-bini ta' pont mingħajr ma jsiru kalkoli strutturali - teknikament possibbli, iżda finanzjarjament imprudenti. Analiżi moderna tal-elementi finiti (FEA) u softwer ta 'simulazzjoni tal-ittimbrar jimmudellaw kull aspett tal-imġieba tal-materjal waqt il-formazzjoni: mudelli ta' fluss, distribuzzjonijiet ta 'tirqiq, kobor ta' springback, żoni ta 'riskju ta' tikmix, u forza minima tal-istampa meħtieġa. L-inġiniera jmexxu provi virtwali ta' die - mijiet ta' iterazzjonijiet jekk meħtieġ - f'sigħat aktar milli fil-ġimgħat li titlob prova fiżika.
L-impatt fuq il-kalendarji tal-proġett huwa sostanzjali. Is-simulazzjoni tbassar fejn se jseħħu qsim sabiex ir-raġġi tal-punch jistgħu jiġu aġġustati qabel il-magni. Jikkalkula l-ispringback sabiex il-kumpens tal-overbend huwa mibni fil-ġeometrija tad-die mill-ewwel jum. Saħansitra tottimizza l-forma vojta biex timmassimizza l-utilizzazzjoni tal-materjal - iffrankar dirett ta 'spejjeż fuq kull ġirja ta' produzzjoni. Għall-iżvilupp tal-għodda tal-ittimbrar li jimmira azzar avvanzati ta'-qawwa għolja jew ġeometriji kumplessi, is-simulazzjoni saret id-differenza bejn prova ta' tliet-iterazzjonijiet u prova ta' għaxar-iterazzjonijiet.
Fornituri ta' die li jaħsbu 'l quddiem-issa jintegraw is-simulazzjoni CAE fil-fluss tax-xogħol standard tagħhom, billi jagħmlu analiżi tal-fattibilità qabel ma jikkwotaw u jivvalidaw kull bidla fid-disinn b'mod diġitali qabel ma jaqtgħu blokka waħda tal-azzar tal-għodda. YICHEN, pereżempju, jinkorpora s-simulazzjoni fil-proċess ta' żvilupp tiegħu mill-fattibbiltà inizjali permezz ta' ġiri ta' prova u spezzjoni finali - approċċ minn tarf-sa-li jikkompressa l-ħinijiet ta' tmexxija u jaqbad il-problemi tad-disinn meta jkunu għadhom mhux għaljin biex jiġu rranġati. Dan it-tip ta' fluss tax-xogħol diġitali integrat-fiżiku jirrappreżenta fejn sejra l-industrija: is-simulazzjoni m'għadhiex pass separat li jingħata lil speċjalista; hija minsuġa fiċ-ċiklu kollu ta 'żvilupp tad-die.
Industrija 4.0, Sensuri, u Awtomazzjoni fl-Ittimbrar tad-Die
L-intelliġenza ma tieqafx ladarba d-die tolqot l-istampa. Il-prinċipji tal-Industrija 4.0 qed jinkorporaw-sensing fil-ħin reali, konnettività, u teħid ta' deċiżjonijiet awtomatizzati-direttament f'operazzjonijiet tal-ittimbrar - li jittrasformaw l-istampa minn magna waħedha f'node f'netwerk ta' produzzjoni b'ħafna dejta-.
F'-die sensingjirrappreżenta waħda mill-applikazzjonijiet tal-{0}}ogħla valur. Ċelloli tat-tagħbija u strain gauges immuntati ġewwa d-die set jimmonitorjaw it-tunnellaġġ f'kull stazzjon f'ħin reali, jiskopru anomaliji - slug mwaħħla f'buttuna die, strixxa misfed, punch milbus li jiġbed forza eċċessiva - qabel ma jipproduċu partijiet difettużi jew jagħmlu ħsara lill-għodda. Sensuri ta' allinjament ħażin jivverifikaw li n-nofsijiet ta' fuq u t'isfel tad-die qed jirreġistraw b'mod korrett stroke b'puplesija, jaqbdu gwida-xedd tal-brilli jew tagħfas li kieku ma jkunx innutat sakemm il-partijiet ifallu l-ispezzjoni.
Tmigħ tal-istampa awtomatizzat u tneħħija tal-partitelimina l-varjabbiltà u r-riskji tas-sikurezza tal-immaniġġjar manwali. Feeders tal-coil misjuqa minn servo-jissinkronizzaw l-avvanz tal-istrixxa għaċ-ċiklu tal-istampa bi preċiżjoni sub-millimetrika, filwaqt li s-sistemi robotiċi ta' pick-u-post jiġbdu partijiet lesti u jorjentawhom għal operazzjonijiet downstream. Flimkien, dawn is-sistemi jippermettu li pressa tal-istampar tad-die taħdem b'veloċità nominali massima mingħajr intervent tal-operatur fil-punt tal-operazzjoni.
Manutenzjoni ta' tbassirjgħaqqadha kollha flimkien. Presses IoT-konnessi jixxandar dejta tal-vibrazzjoni, qari tat-temperatura, u metriċi tal-kundizzjoni tal-lubrikant għal pjattaformi analitiċi bbażati fuq-sħab. L-algoritmi tat-tagħlim tal-magni jidentifikaw mudelli li jippreċedu l-ħsarat fit-tagħmir - li jsaħħan il-bearing, sistema idrawlika titlef il-pressjoni - u jqanqlu twissijiet ta' manutenzjoni qabel għeluq mhux ippjanat ifixkel il-produzzjoni. Kif tinnota analiżi tal-industrija waħda, dan l-approċċ jimminimizza l-waqfien mhux mistenni u jestendi l-ħajja tal-makkinarju kritiku, u jikkonverti l-manutenzjoni minn spiża reattiva f'investiment ippjanat.
Dawn it-teknoloġiji mhumiex innovazzjonijiet iżolati - huma jsaħħu lil xulxin. Id-data ta ' l-istampa servo għalf mudelli ta ' simulazzjoni, ittejjeb l-eżattezza tagħhom għad-disinn tad-die li jmiss. In-sensors die jiġġeneraw id-dejta ta' kwalità li l-algoritmi ta' tbassir għandhom bżonn jitgħallmu. L-awtomazzjoni teħles lill-operaturi tas-sengħa biex jiffokaw fuq l-analiżi u l-ottimizzazzjoni aktar milli t-tmigħ manwali u l-immaniġġjar tal-partijiet. L-effett nett huwa operazzjoni tal-ittimbrar li taħdem aktar malajr, tipproduċi inqas difetti, u tiswa inqas biex iżżomm - vantaġġi li jħalltu ma 'kull ċiklu ta' produzzjoni.
It-teknoloġija toħloq il-kapaċità, iżda l-kapaċità tagħti riżultati biss meta mqabbla mas-sieħeb it-tajjeb. Il-mistoqsija finali li l-biċċa l-kbira tal-manifatturi jiffaċċjaw mhijiex liema stampa jew softwer jużaw, iżda liema fornitur jista' jintegra dawn l-elementi kollha - disinn, simulazzjoni, makkinar, prova, u appoġġ għall-produzzjoni - f'relazzjoni waħda u responsabbli.
Kif Agħżel is-Sieħeb it-Tajjeb tal-Ittimbrar tad-Die għall-Proġett Tiegħek
Servo presses, simulazzjoni CAE, u sensuri in-die jagħtu valur biss meta jkunu f'idejn fornitur li jkun jaf kif jużahom flimkien. Għall-inġiniera, il-maniġers tas-sorsi, u l-professjonisti tal-għodda, l-isfida reali hija li ma jifhmux it-teknoloġija tal-ittimbrar tad-die - hija li ssib die maker li jintegraha kollha taħt saqaf wieħed. Katina tal-provvista frammentata, fejn id-disinn iseħħ f'bejjiegħ, il-magni f'ieħor, u l-prova f'terz, tintroduċi żbalji ta' trasferiment, lakuni fil-komunikazzjoni, u punti blind tar-responsabbiltà li jgħollu l-ispiża u l-kalendarju. Is-sieħeb it-tajjeb jelimina għal kollox dawk il-lakuni.
Kapaċitajiet Ewlenin għall-Evalwazzjoni f'Fornitur tal-Ittimbrar tad-Die
Jekk qed tistaqsi lilek innifsek x'inhi l-kapaċità ta 'għodda u die ta' min tevalwa, it-tweġiba tmur ferm lil hinn minn jekk ħanut għandux magna CNC. Il-kompetenza vera tal-manifattura tal-għodda u d-die mifruxa fuq iċ-ċiklu tal-ħajja sħiħ tal-proġett. Uża din il-lista ta' kontroll meta teżamina fornituri potenzjali - kwalunkwe kandidat serju għandu juri saħħa f'kull oġġett:
Id-disinn tad-die-house u l-kapaċità ta' simulazzjoni CAE- Il-fornitur għandu jwettaq studji ta' fattibilità u simulazzjonijiet tal-ittimbrar internament, mhux jesternalizzahom. Dan iżomm l-intenzjoni tad-disinn u l-għarfien tal-manifattura f'tim wieħed.
Makkinar CNC u kapaċità EDM- Wire EDM, sinker EDM, u tħin CNC b'ħafna-assi mhumiex- negozjabbli għat-teħid ta' die ta' għodda ta 'preċiżjoni. Staqsi dwar l-età tal-magna, l-ispeċifikazzjonijiet tal-eżattezza, u l-kapaċità li timmaniġġja r-rekwiżiti tad-daqs tad-die tiegħek.
Kompetenza materjali fuq metalli multipli- Imsieħeb kwalifikat jifhem kif l-azzar, l-aluminju, l-istainless, ir-ram, ir-ram, u t-titanju jinteraġixxu kull wieħed mal-għodda tad-die. Din il-kompetenza tifforma deċiżjonijiet ta' tneħħija, lubrikazzjoni u kisi li jipprevjenu d-difetti koperti aktar kmieni f'dan l-artikolu.
Protokolli ta' prova u spezzjoni ta' kampjuni- Proċeduri ta' prova rigorużi, rappurtar dimensjonali (CMM, kejl ottiku), u flussi ta' xogħol strutturati ta' approvazzjoni ta' kampjuni jisseparaw operazzjonijiet ta' manifattura ta' die professjonali minn ħwienet li jagħtuk il-partijiet u jittamaw għall-aħjar.
Ċertifikazzjonijiet tal-kwalità u tagħmir tal-kejl- Iċ-ċertifikazzjoni ISO 9001 hija linja bażi. Għall-programmi tal-karozzi, IATF 16949 juri maturità tal-proċess. Ivverifika li l-fornitur iżomm gauges kalibrati, CMMs, u sistemi ta' traċċabilità dokumentati.
Trasparenza tal-komunikazzjoni matul il-proġett- Aġġornamenti regolari tal-progress, aċċess miftuħ għad-dejta tal-prova, u punt ta' kuntatt wieħed inaqqsu l-frizzjoni li tfixkel programmi kumplessi tal-għodda. Kif tikkonferma l-esperjenza tal-industrija, sieħeb-sors wieħed b'responsabbiltà ċara jissimplifika l-iskedar, jissimplifika l-kontroll tal-kwalità, u jnaqqas iż-żmien meta mqabbel ma' arranġamenti ta' diversi-bejjiegħa.
Nimxu minn Riċerka għal Produzzjoni-Soluzzjoni Lesta
Allura x'inhu l-għodda u x-xogħol tad-die fil-fatt qisu meta tqabbad fornitur kapaċi? Il-vjaġġ tipiku jsegwi ark prevedibbli - u l-aħjar sħubijiet ikopru kull stadju mingħajr ma jgħadduk lil sottokuntrattur:
Reviżjoni tal-fattibilità inizjali- Il-fornitur jevalwa l-ġeometrija tal-parti tiegħek, il-materjal, it-tolleranzi, u l-volum biex jikkonferma li l-ittimbrar tad-die huwa l-proċess it-tajjeb u biex jidentifika disinn potenzjali-għal-titjib fil-manifattura.
Disinn ta' għodda bbażat{0}}CAE- L-inġiniera jiżviluppaw it-tqassim tal-istrixxi (għal dies progressivi) jew is-sekwenza tal-istazzjon (għal dies tat-trasferiment), li jivvalidaw il-fluss tal-materjal, it-tirqiq, u l-ispringback permezz tas-simulazzjoni qabel ma jibda kwalunkwe makkinar.
Die makkinar u assemblaġġ- L-operazzjonijiet CNC u EDM jipproduċu l-komponenti tad-die, segwiti minn assemblaġġ ta 'preċiżjoni, twaħħil fuq il-bank, u verifika ta' clearance - l-idejn-fuq x'inhu xogħol ta 'għodda u die li jibdel disinji diġitali f'għodda fiżika.
Il-prova taħdem bi spezzjoni dimensjonali- Il-partijiet tal-kampjun huma ttimbrati, imkejla skont l-ispeċifikazzjoni, u evalwati għall-kwalità tal-wiċċ u t-twaħħil funzjonali. L-aġġustamenti jsiru b'mod iterattiv sakemm tgħaddi kull dimensjoni kritika.
Trasferiment tal-produzzjoni- Id-die approvata tidħol fil-produzzjoni sħiħa, appoġġjata minn parametri ta' setup dokumentati, skedi ta' manutenzjoni, u monitoraġġ kontinwu tal-kwalità.
YICHEN jagħti eżempju ta' dan l-approċċ integrat, li jkopri l-vjaġġ sħiħ mill-analiżi tal-fattibilità u s-simulazzjoni CAE permezz ta' makkinar ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni finali - kollha ġestiti fl--house. Għall-manifatturi, il-maniġers tas-sorsi, u l-inġiniera tal-għodda lesti biex jimxu minn riċerka għall-azzjoni, il-proċess tagħhom minn tarf-sa-t-tmiem joffri triq diretta għal RFQ-soluzzjonijiet ta' die tal-ittimbrar apposta lesti għal partijiet tal-metall, mingħajr l-uġigħ ta' ras ta' koordinazzjoni ta' katina ta' bejjiegħ frammentata.
L-għażla ta 'sieħeb tal-ittimbrar tad-die hija finalment id-deċiżjoni li tgħaqqad kull suġġett kopert f'dan l-artikolu. It-tip tad-die, il-grad tal-azzar tal-għodda, it-trattament tal-wiċċ, il-materjal tal-biċċa tax-xogħol, l-istrateġija għall-prevenzjoni tad-difetti, u l-istruttura tal-ispiża li studjt kollha jiddependu minn fornitur li kapaċi jesegwixxihom bi preċiżjoni u responsabbiltà. Proġetti ta' suċċess huma mibnija fuq deċiżjonijiet infurmati - dwar proċess, materjali, u s-sħubija li tgħaqqadha kollha flimkien. Ibda bl-għarfien it-tajjeb, applikaha permezz tas-sieħeb it-tajjeb, u t-triq mill-metall mhux maħdum għal partijiet lesti bla difetti ssir notevolment sempliċi.
Mistoqsijiet Frekwenti Dwar l-Ittimbrar tad-Die
1. X'inhi d-differenza bejn it-timbrar tad-die u l-ikkastjar tad-die?
L-ittimbrar tad-die huwa proċess ta'-iffurmar kiesaħ li juża punch u die stabbilit ġewwa pressa tal-ittimbrar biex jifforma folja ċatta tal-metall permezz ta' forza mekkanika - li twettaq operazzjonijiet bħal blanking, liwi, tpinġija, u titqib f'temperatura ambjentali. Die casting, għall-kuntrarju, jinvolvi l-injezzjoni tal-metall imdewweb f'kavità tal-moffa taħt pressjoni għolja, li jipproduċu forom tridimensjonali kumplessi primarjament f'ligi mhux-tal-ħadid bħall-aluminju u ż-żingu. Iż-żewġ proċessi jservu applikazzjonijiet fundamentalment differenti: l-ittimbrar jeċċella f'partijiet tal-folji tal-metall ċatti ta' volum għoli-format moderatament, filwaqt li l-ikkastjar jimmaniġġja ġeometriji 3D kkomplikati li ma jistgħux jiġu ffurmati minn stokk ċatt.
2. Kif nagħżel bejn die progressiv u die ta 'trasferiment?
L-għażla tiddependi fuq id-daqs tal-parti, il-kumplessità tal-ġeometrija u l-volum tal-produzzjoni. Dies progressivi huma ideali għal partijiet żgħar-sa-medji li jeħtieġu operazzjonijiet multipli f'volumi għoljin (100,000+ biċċa), minħabba li l-istrixxa tgħaddi kontinwament permezz ta 'stazzjonijiet sekwenzjali għal ħinijiet ta' ċiklu mgħaġġla. Dies ta' trasferiment jixirqu partijiet akbar, komponenti miġbuda-fond, jew forom 3D kumplessi li ma jistgħux jibqgħu konnessi ma' strixxa ta' trasport. Is-setups tat-trasferiment jużaw swaba jew grippers mekkaniċi biex iċċaqilqu blanks ħielsa bejn stazzjonijiet indipendenti, li jnaqqas l-iskart tal-materjal iżda jaħdem f'ħinijiet ta 'ċiklu aktar bil-mod. Jekk il-parti tiegħek tidħol fi tqassim ta' strixxa progressiva u l-volum jiġġustifika l-ispiża tal-għodda, progressiva hija tipikament l-aktar għażla kost-effettiva.
3. Liema azzar tal-għodda huwa l-aħjar għall-istampar imut?
M'hemm l-ebda grad uniku ta 'l-aħjar - l-għażla t-tajba tiddependi fuq il-bilanċ ta' ebusija, toughness, u reżistenza għall-ilbies li titlob l-applikazzjoni tiegħek. D2 huwa l-grad l-aktar użat għall-blanking u t-titqib minħabba r-reżistenza eċċellenti għall-ilbies u l-ispiża moderata tiegħu. S7 huwa ppreferut għall-iffurmar u l-istazzjonijiet tal-liwi fejn forzi ta 'impatt għoli jirriskjaw li jqattgħu azzar aktar iebes. DC53 joffri bejn wieħed u ieħor id-doppju tal-ebusija ta 'D2 f'ebusija komparabbli, li jagħmilha għażla b'saħħitha għall-ittimbrar ta' azzar b'saħħa-għoli jew azzar li ma jissaddadx. Għal stazzjonijiet ta' xedd-estremi f'dies progressivi, l-inserzjonijiet tal-karbur tat-tungstenu jistgħu jdumu aktar mill-azzar tal-għodda b'ħames sa għaxar darbiet, għalkemm bi spiża ferm ogħla.
4. Kemm tiswa die tal-ittimbrar?
L-ispejjeż tad-die tal-ittimbrar ivarjaw ħafna abbażi tal-kumplessità, id-daqs, il-materjal u r-rekwiżiti tat-tolleranza. Die kompost sempliċi għal parti ċatta jista' jiswa ftit eluf ta' dollari, filwaqt li die progressiv ta' multi-station għal komponent tal-karozzi jista' jvarja minn $10,000 għal aktar minn $100,000. Is-sewwieqa ewlenin tal-ispiża jinkludu n-numru ta 'stazzjonijiet tad-die, grad tal-azzar tal-għodda u trattamenti tal-wiċċ, tolleranzi tal-parti, daqs fiżiku tad-die, u sigħat tal-inġinerija għad-disinn u s-simulazzjoni. Importanti, l-ispiża tal-għodda hija amortizzata madwar il-volum tal-produzzjoni - die ta' $50,000 li tipproduċi 500,000 parti żżid biss $0.10 għal kull biċċa, u tagħmel il-programmi ta'-volum għoli estremament kost-effettivi.
5. X'jikkawża burrs fuq partijiet tal-metall ittimbrati u kif jistgħu jiġu evitati?
Burring eċċessiv fuq partijiet ittimbrati huwa primarjament ikkawżat minn truf tal-qtugħ milbusin jew matt fuq punches u buttuni die, jew minn punch inkorrett-għal-tneħħija tad-die. Meta t-tneħħija tkun laxka wisq, il-materjal jiġbed u tiċrit aktar milli jinqata 'b'mod nadif, u jipproduċi truf mhux maħduma u burrs mgħollija. Meta t-tneħħija tkun issikkata wisq, il-forza eċċessiva tat-tqattigħ taċċellera l-ilbies tal-għodda, li eventwalment iwassal għall-istess problema. Il-prevenzjoni teħtieġ issettjar ta' spazju għal materjal-persentaġġi speċifiċi (pereżempju, 5-8% tal-ħxuna għal kull naħa għal-azzar b'karbonju baxx, 6-8% għall-istainless), iż-żamma ta' programm ta' tħin mill-ġdid skedat ibbażat fuq għadd ta' hits, u l-applikazzjoni ta' kisjiet reżistenti għall-ilbies bħal TiN jew TiCN biex jiġu estiżi l-intervalli ta' sann.


