


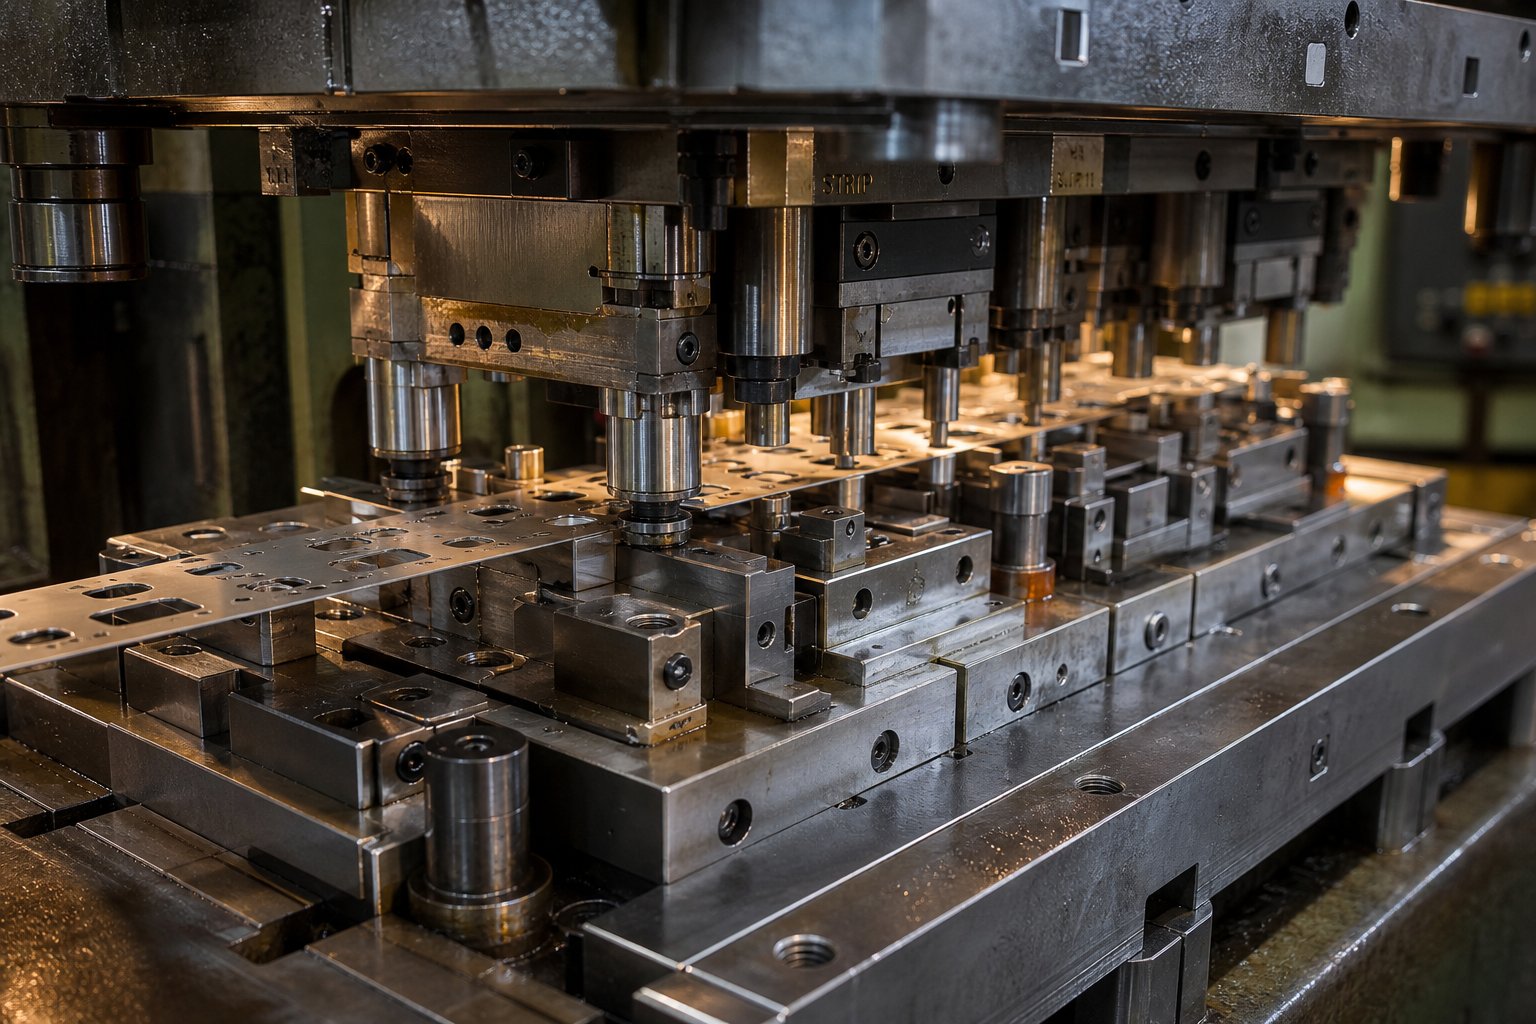
X'inhu l-Ittimbrar Progressiv tad-Die u Għaliex Jgħodd
Meta jkollok bżonn miljuni ta' partijiet tal-metall identiċi prodotti b'veloċità, b'eżattezza ripetibbli, proċess wieħed jiddomina:ittimbrar progressiv tad-die. Hija s-sinsla tal-manifattura tal-komponenti tal-metall ta'-volum għoli, iżda t-terminu innifsu jista' jħossu opak jekk ma ħdimtx direttament mal-għodda. Allura x'inhu die progressiv, u għaliex huwa importanti għall-inġiniera li jevalwaw soluzzjonijiet personalizzati tad-die progressiva u tal-ittimbrar?
L-ittimbrar progressiv tad-die huwa proċess tal-iffurmar tal-metall fed coil-li fih strixxa ta 'folja tal-metall tavvanza minn stazzjonijiet multipli fi ħdan sett die wieħed, b'kull stroke tal-istampa twettaq operazzjoni sekwenzjali - blanking, titqib, tgħawwiġ, jew tifforma - sakemm il-parti lesta tkun separata fl-istazzjon finali.
Dik id-definizzjoni unika taqbad il-kunċett ewlieni, iżda l-mekkaniżmu taħtu huwa fejn jgħix il-valur tal-inġinerija.
Kif jaħdem l-Ittimbrar Progressiv tad-Die
Immaġina kolja ta' folja tal-metall - azzar, aluminju, ram, jew ram - mgħobbija fuq uncoiler u mdaħħla fi pressa tal-ittimbrar. Servo feeder javvanza l-istrixxa b'inkrement fiss imsejjaħ iż-żift tal-għalf. Ma 'kull stroke ta' l-istampa, l-istrixxa timxi preċiżament dik id-distanza fl-istazzjon li jmiss.
Kull stazzjon iwettaq operazzjoni speċifika waħda. L-ewwel jista 'jittaqqab toqob pilota għar-reġistrazzjoni. Li jmiss jista 'vojt karatteristika interna. Stazzjon downstream jgħawweġ tab. Ieħor jifforma ġeometrija tri-dimensjonali. Fl-istazzjon finali, il-parti kompluta tinqata 'ħielsa mill-istrixxa tal-ġarr u titneħħa.
L-istrixxa nnifisha taġixxi bħala l-mekkaniżmu tat-trasport - l-ebda armi robotiċi, l-ebda immaniġġjar manwali tal-parti bejn l-operazzjonijiet. Il-pinnijiet pilota jidħlu toqob ippanċjati minn qabel f'kull stazzjon biex jikkoreġu kwalunkwe devjazzjoni minuri tal-għalf, u jżommu l-istrixxa pożizzjonata f'eluf ta' pulzier. Din l-istrateġija ta’ pilotaġġ hija dik li tagħti l-ittimbrar progressiv il-konsistenza dimensjonali tiegħu fuq mijiet ta’ eluf ta’ ċikli.
Presses li jmexxu dies progressivi tipikament joperaw kullimkien minn 25 sa aktar minn 200 strokes kull minuta, jiġifieri parti lesta tinżel ma 'kull stroke waħda ladarba l-istrixxa tkun kompletament mgħobbija mill-istazzjonijiet kollha. Dak it-throughput huwa diffiċli biex jitqabbel ma 'kwalunkwe metodu alternattiv ta' formazzjoni b'tolleranzi komparabbli.
Għaliex il-Mejtin Progressivi Jiddominaw il-Produzzjoni ta'-Volum Għoli
Tliet karatteristiċi jagħmlu l-ittimbrar progressiv tad-die l-għażla awtomatika għal partijiet tal-metall ta'-volum għoli:
- Eliminazzjoni tal-immaniġġjar tal-partijiet:Minħabba li l-istrixxa ġġorr il-biċċa tax-xogħol f'kull operazzjoni, m'hemm l-ebda trasferiment bejn il-magni, l-ebda twaħħil mill-ġdid, u l-ebda akkumulazzjoni ta 'żball ta' pożizzjonament bejn il-passi.
- Ħinijiet taċ-ċiklu konsistenti:Il-veloċità tal-produzzjoni titkejjel f'puplesiji kull minuta u tibqa' kostanti. Kemm jekk qed tmexxi l-ewwel parti jew il-miljun, il-ħin taċ-ċiklu ma jmurx.
- Ripetibbiltà inerenti:Il-ġeometrija kollha li tifforma tgħix f'għodda integrata waħda. Kull dimensjoni hija msakkra minn azzar imwebbes jew karbur, mhux mill-ħiliet tal-operatur jew il-varjazzjoni tas-setup.
Dawn il-vantaġġi jingħaqdu maż-żmien. Die progressiv iddisinjat tajjeb- jista 'jipproduċi partijiet għal kull-spejjeż ta' unità 30% sa 80% inqas minn proċessi ta 'fabbrikazzjoni CNC, b'rati ta' ruttam ottimizzati permezz ta 'disinn intelliġenti ta' tqassim ta 'strixxi. L-investiment bil-quddiem fl-għodda - li jista' jvarja minn $10,000 għal ġeometriji sempliċi għal $200,000 jew aktar għal għodod kumplessi ta' multi-stazzjon - jamortizza malajr ladarba l-volumi tal-produzzjoni jitilgħu għal għexieren ta' eluf fis-sena.
Għall-inġiniera li jakkwistaw komponenti tal-metall ta 'preċiżjoni, die progressiv u stampar jirrappreżenta l-intersezzjoni tal-veloċità, l-eżattezza u l-ekonomija. Iżda l-kapaċità tal-proċess mhux maħdum tgħid biss nofs l-istorja. Id-differenza reali fil-prestazzjoni - u l-punt fejn il-biċċa l-kbira tal-proġetti jirnexxu jew ifallu - jaslu għal kemm dak id-die huwa personalizzat għall-parti speċifika li jeħtieġ li jipproduċi.
Xi tfisser Customization fl-Inġinerija tad-Die Progressiva
Il-kelma "custom" tintefa 'b'mod laxk fil-manifattura. Fl-għodda tad-die progressiva, dan ifisser xi ħaġa speċifika: kull deċiżjoni ġeometrika, materjali, u sekwenzar fl-għodda hija inġinerija lura mir-rekwiżiti tal-parti lesta. M'hemm l-ebda die progressiv universali li qed jistenna li jiġi aġġustat - kull għodda hija mibnija apposta-, u l-grad ta 'adattament jiddetermina jekk tipproduċix partijiet konformi jew ruttam għali.
Allura x'inhuma eżattament l-inġiniera jfasslu meta jiżviluppaw għodda apposta udie sett għall-ittimbrar progressiv? It-tweġiba tifrex fuq għexieren ta 'varjabbli interdipendenti, kull waħda ffurmata mill-ġeometrija tal-parti, l-imġiba tal-materjal, ir-rekwiżiti ta' tolleranza, u l-volum tal-produzzjoni li l-għodda għandha sservi.
Varjabbli Inġiniera Customize fl-Għodda Progressiva
Meta sett ta' għodda u die progressiva tkun iddisinjata mill-bidu, l-inġiniera jagħmlu għażliet intenzjonati fuq firxa ta' parametri - li l-ebda wieħed minnhom ma huwa standardizzat fil-proġetti kollha. Hawn huma l-elementi personalizzabbli primarji:
- Konfigurazzjoni tat-tqassim tal-istrixxa:Orjentazzjoni tal-parti fuq l-istrixxa, tip ta 'trasportatur (ċentru, barra, lanza), ġeometrija tal-pont tar-ruttam, u perċentwal ta' utilizzazzjoni tal-materjal. Tqassim ippjanat-sewwa jista' jtejjeb ir-rendiment b'10-15% meta mqabbel ma' arranġament ġeneriku.
- Numru ta' stazzjonijiet:Iddeterminat mill-kumplessità tal-parti u r-rekwiżiti tat-tolleranza. Parentesi sempliċi jista 'jkollha bżonn 4-6 stazzjonijiet; konnettur b'liwjiet multipli u karatteristiċi ffurmati jista 'jeħtieġ 12-20.
- Għażla tal-materjal tad-die:Gradi ta' l-azzar ta' l-għodda (D2, A2, M2) għal stazzjonijiet ta' skop ġenerali-kontra inserzjonijiet tal-karbur għal uċuħ ta' qtugħ u ta' formazzjoni ta' xedd-għoli. L-għażla tiddependi fuq il-brix tal-materjal tal-istrixxa u l-ħajja mistennija tad-die.
- Direzzjoni tal-għalf relattiva għall-qamħ:It-tidwir tal-orjentazzjoni tal-parti relattiva għad-direzzjoni tal-irrumblar tal-metall jista 'jipprevjeni l-qsim fuq liwjiet stretti iżda jista' jżid il-wisa 'tal-istrixxa u l-fdalijiet. Huwa kompromess dirett-bejn il-formabbiltà u l-ispiża tal-materjal.
- Distanza tal-pitch bejn l-istazzjonijiet:L-inkrement fiss l-istrixxa tavvanza għal kull stroke. Żift iqsar inaqqas il-konsum tal-istrixxi iżda jista' jġiegħel l-istazzjonijiet tal-folla u jikkomplika l-aċċess għall-manutenzjoni.
- Strateġija tat-tqegħid tal-brilli pilota:Il-piloti jistgħu jidħlu toqob fl-istrixxa tal-ġarr jew fil-ġeometrija tal-parti nnifisha. It-tqegħid jaffettwa l-eżattezza tar-reġistrazzjoni, u l-użu tal-karatteristiċi tal-parti bħala postijiet pilota jirriskja li jtawwal toqob kritiċi maż-żmien.
Kull waħda minn dawn id-deċiżjonijiet jinteraġixxi mal-oħrajn. Ma tistax tibdel wieħed mingħajr effetti ta 'rippling permezz tal-bqija tad-disinn tal-għodda - u huwa preċiżament għaliex id-disinn u l-manifattura tal-għodda apposta jitolbu inġiniera die b'esperjenza aktar milli soluzzjonijiet ta' katalgu.
Off-l--Shelf vs. Disinn tad-Die Kompletament Personalizzat
Xi fornituri tal-ittimbrar joffru għodda adattata jew semi-standard: dies progressivi eżistenti mmodifikati ftit biex japprossimaw il-ġeometrija ta' parti ġdida. Dan l-approċċ jaħdem għal forom standard - woxers sempliċi, klipps bażiċi, jew partijiet li jinzertaw jaqblu mal-profili tal-għodda eżistenti. L-ispejjeż għal kull-parti jibqgħu ogħla u l-għażliet tal-ġeometrija jibqgħu ristretti minn kwalunkwe għodda li diġà teżisti.
Imut progressivi kompletament personalizzati jieħdu triq fundamentalment differenti. L-għodda hija ddisinjata madwar il-parti - mhux bil-maqlub. Meta inġinier jispeċifika tolleranza pożizzjonali ta '+/-0.05 mm fuq karatteristika iffurmata, dak ir-rekwiżit wieħed jista' kaskata permezz tad-disinn kollu: jista 'jitlob stazzjon ta' coining addizzjonali biex jelimina varjazzjoni ta 'springback, li jżid l-għadd totali tal-istazzjon, li jestendi l-wisa' tal-istrixxa, li jibdel il-kalkolu tal-utilizzazzjoni tal-materjal u l-footprint tas-sett tad-die.
Dan l-effett ta 'kaskata huwa dak li jifred soluzzjonijiet ta' għodda apposta minn approċċi adattati. Callout ta' flatness aktar strett jista' jeħtieġ stazzjon ta' livellar. Rekwiżit tal-finitura tal-wiċċ fuq wiċċ wieħed jista 'jiddetta inserzjonijiet li jiffurmaw karbur minflok azzar tal-għodda. Speċifikazzjoni tarf bla burr-tista' żżid stazzjon tal-leħja wara l-iblanking inizjali. Kull rekwiżit funzjonali jimmappa għal deċiżjoni ta' għodda speċifika - u dawk id-deċiżjonijiet jimmultiplikaw.
Il-loġika ekonomika hija sempliċi: id-disinn u l-manifattura ta 'għodda apposta jiswew aktar bil-quddiem, iżda jipproduċi partijiet irħas, aktar mgħaġġla, u b'mod aktar konsistenti ladarba jkunu operattivi. Die progressiv mibni bl-iskop-inġinerija għall-ġeometrija eżatta, il-materjal, u l-profil tal-volum tiegħek huwa assi li jiġġenera valur f'kull ċiklu ta' produzzjoni għal snin.
L-isfida reali tal-inġinerija mhix li tiddeċiedi jekk tippersonalizzax - għal kwalunkwe parti tal-produzzjoni mhux-trivjali, hija l-unika triq vijabbli. L-isfida hija li l-proċess tad-disinn ikun tajjeb, fejn id-deċiżjonijiet dwar it-tqassim tal-istrixxi, is-sekwenzjar tal-istazzjon u s-simulazzjoni jaħdmu flimkien biex jipproduċu għodda li taħdem fl-ewwel prova aktar milli fil-ħames.
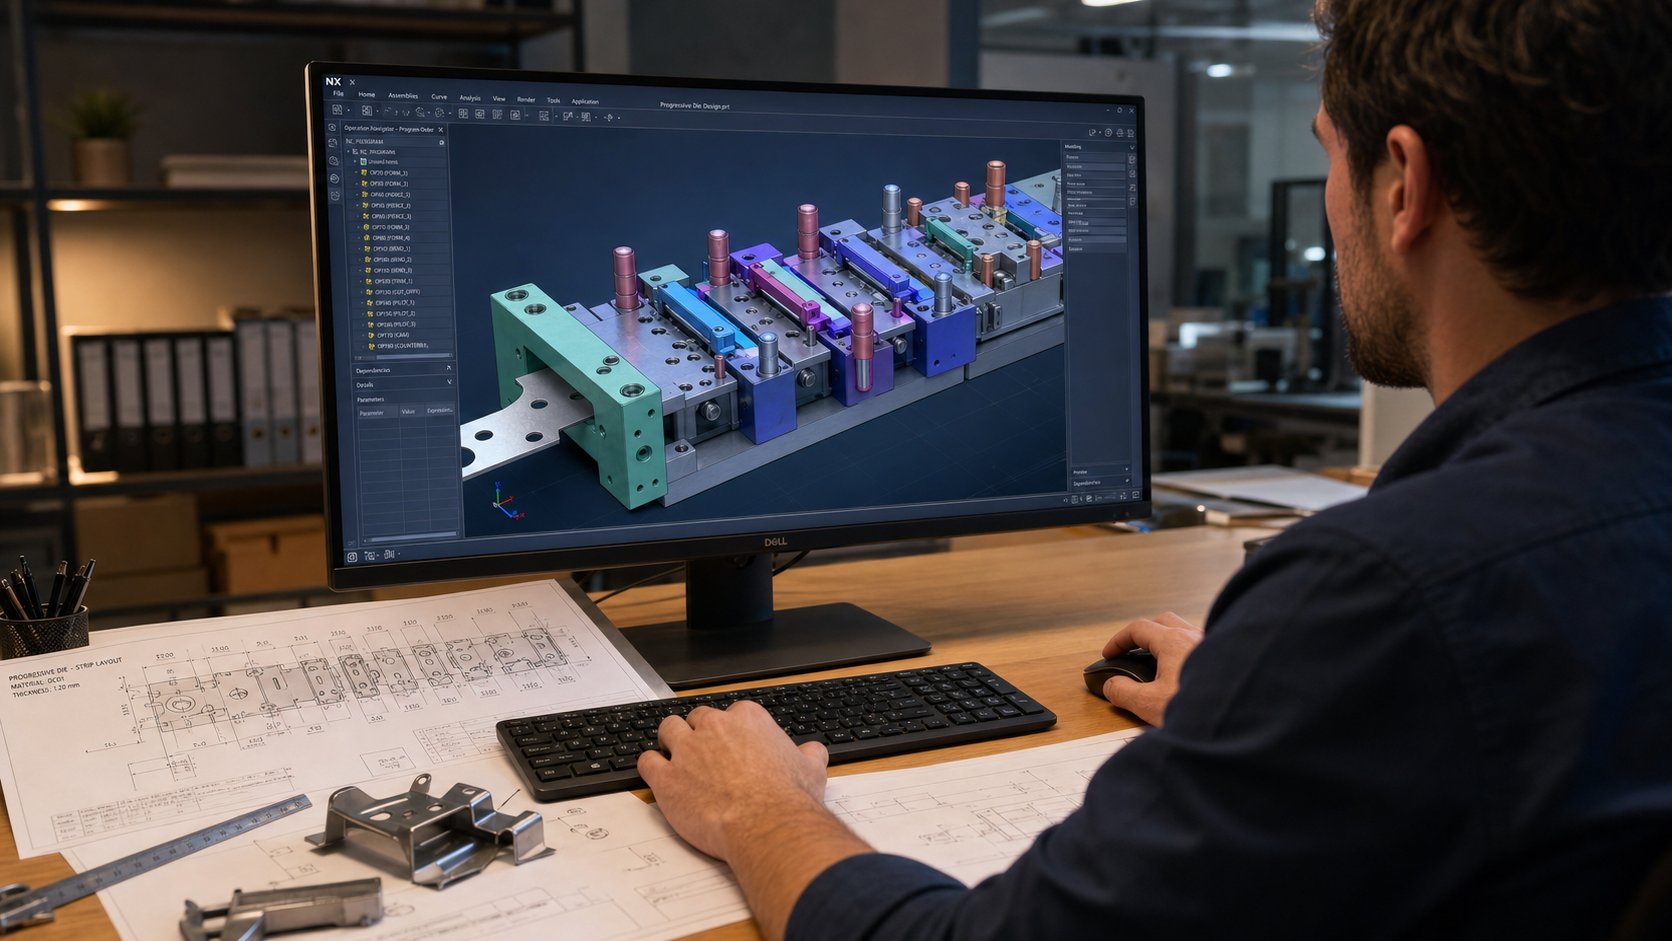
Il-Proċess tad-Disinn tad-Dwana Progressiva tad-Dwana Pass pass
Il-kisba ta' die tal-ittimbrar progressiv mill-kunċett għall-produzzjoni-għodda lesta mhix qabża waħda - hija fluss tax-xogħol tal-inġinerija sekwenzat bir-reqqa fejn kull fażi tibni fuq deċiżjonijiet validati minn dik ta' qabel. Aqbeż pass jew għaġla permezz ta 'analiżi, u l-problemi kompost downstream. Die li jeħtieġ ħames iterazzjonijiet ta' prova minflok waħda jista' jdewwem il-produzzjoni b'xhur u jżid għexieren ta' eluf fi spiża mhux ippjanata.
Allura x'inhu proċess ta 'disinn ta' die tal-ittimbrar progressiv rigoruż fil-fatt, mill-mument li stampar parti tinżel fuq l-iskrivanija tad-disinjatur tad-die sal-punt fejn il-partijiet konformi qed jinżlu b'rata? Hawn is-sekwenza sħiħa, maqsuma fil-fażijiet li jisseparaw-għodda maħduma tajjeb minn prova għalja-u-iżball.
- Analiżi tal-istampar tal-parti u reviżjoni tal-fattibilità
- Feedback tad-DFM u rfinar tal-ispeċifikazzjoni
- Żvilupp tat-tqassim tal-istrixxa
- Is-sekwenzjar tal-istazzjon u d-definizzjoni tal-istrateġija pilota
- Disinn dettaljat tad-die (immudellar 3D)
- Simulazzjoni tal-iffurmar u tbassir tar-rebbiegħa
- Għodda tal-bini u assemblaġġ
- Tryout, kampjunar, u validazzjoni tal-produzzjoni
Kull fażi teħtieġ inputs speċifiċi mill-klijent u tiġġenera r-riżultati li jitimgħu l-istadju li jmiss. Ejja nimxu minn dak li jiġri f'kull punt.
Mill-Istampar tal-Parti għall-Iżvilupp ta 'Layout tal-Istrixxa
Kollox jibda bl-istampar tal-parti - it-tpinġija 2D jew il-mudell 3D li jiddefinixxi kif għandu jidher il-komponent lest. Iżda disinjatur tad-die ma sempliċement jaqra d-dimensjonijiet minn dak l-istampar. Qed janalizzawha mil-lenti tal-formabbiltà: liema karatteristiċi jistgħu jinkisbu f'daqqa waħda, li jeħtieġu formazzjoni progressiva fuq stazzjonijiet multipli, u liema ġeometriji jistgħu jkunu impossibbli li jiġu prodotti mingħajr modifika.
L-ewwel riżultat reali huwa valutazzjoni tal-fattibilità. Id-disinjaturi tad-die jevalwaw il-ġeometrija tal-parti kontra l-proprjetajiet tal-materjal u jimmarkaw kwistjonijiet potenzjali kmieni - raġġi tal-liwja stretti li jirriskjaw li jkissru, karatteristiċi iffurmati qrib wisq tat-truf, jew callouts ta 'tolleranza li jaqbżu dak li l-ittimbrar progressiv standard jista' jżomm b'mod affidabbli mingħajr operazzjonijiet sekondarji.
Dan huwa fejn il-feedback tad-Disinn għall-Manifatturabilità (DFM) jidħol fl-istampa. Fornituri ta' servizzi ta' disinn ta' għodda b'esperjenza ma jaċċettawx biss stampar parzjali fil-valur nominali. Huma jimbuttaw lura b'mod kostruttiv: "Jekk tista 'tiftaħ dan ir-raġġ tal-liwja minn 0.5T għal 1.0T, aħna neliminaw stazzjon u nnaqqsu l-varjazzjoni tar-rebbiegħa b'40%." Jew: "Iċ-ċaqliq ta 'din it-toqba 2 mm aktar mit-tarf iffurmat ħallina nittaqqbuha qabel niffurmaw, li ttejjeb l-eżattezza tal-pożizzjoni." Dawn is-suġġerimenti jiffrankaw l-ispiża u jtejbu l-kwalità mingħajr ma tiġi kompromessa l-funzjoni tal-parti.
L-inputs tal-klijenti meħtieġa f'dan l-istadju jinkludu:
- Ġeometrija tal-parti kompluta (mudell 3D preferut, tpinġija 2D minimu)
- Speċifikazzjoni tal-materjal (liga, temper, ħxuna)
- Dimensjonar ġeometriku u tolleranza (GD&T)
- Volum annwali u aspettattivi tal-ħajja tal-produzzjoni
- Rekwiżiti tal-finitura tal-wiċċ u standards kożmetiċi
- Kwalunkwe operazzjoni sekondarja ppjanata downstream (kisi, trattament bis-sħana, assemblaġġ)
Bil-fattibilità kkonfermata u r-reviżjonijiet tad-DFM miftiehma, id-disinjatur tad-die jiżviluppa t-tqassim tal-istrixxa. Dan huwa l-pjan li jiddefinixxi kollox: kif il-parti jorjenta fuq l-istrixxa, fejn il-pontijiet tar-ruttam iżommu t-trasportatur flimkien, kif il-materjal jgħaddi minn kull stazzjon, u fejn iseħħ il-qtugħ. Tqassim ta 'strixxa għal die tal-ittimbrar progressiv huwa essenzjalment il-tqassim tal-proċess- jiddefinixxi mhux biss is-sekwenza tal-iffurmar, iżda wkoll kif jitfa' l-fdalijiet, kif il-parti tinġarr mill-għodda, u kif toħroġ fl-aħħar.
L-iżvilupp tat-tqassim tal-istrixxa jiddetermina wkoll l-utilizzazzjoni tal-materjal. Disinjatur ta' die tas-sengħa spiss jista' jtejjeb ir-rendiment billi jaġġusta r-rotazzjoni tal-parti, l-orjentazzjoni tal-bejta, jew il-konfigurazzjoni tal-ġarrier - iddawwar dak li jista' jkun utilizzazzjoni ta' 60% f'72% jew ogħla. Fuq medda ta' miljun-parti annwali, dik id-differenza tissarraf direttament f'iffrankar materjali mkejjel f'eluf ta' dollari.
Strateġija ta' Sekwenzar ta' Stazzjon u Reġistrazzjoni tal-Piloti
Bit-tqassim tal-istrixxa definit, id-deċiżjoni kritika li jmiss hija s-sekwenzjar tal-istazzjon - li tiddetermina liema operazzjoni sseħħ f'liema pożizzjoni tul il-progressjoni tal-istrixxa. Dan mhux arbitrarju. L-ordni tal-operazzjonijiet taffettwa direttament it-tolleranzi li jistgħu jintlaħqu, l-imġieba materjali, u l-lonġevità tad-die.
Ftit prinċipji ta’ gwida jsawru deċiżjonijiet ta’ sekwenzar f’istampar progressiv:
- Titqib qabel ma tifforma:It-toqob u l-karatteristiċi interni huma tipikament ippanċjati waqt li l-istrixxa tkun għadha ċatta. Li tipprova tittaqqab wara li tgħawweġ tintroduċi żball fil-pożizzjoni minħabba li l-materjal diġà mxiet u enfasizzat b'mod irregolari.
- Li jiffurmaw minn sempliċi għal kumpless:Liwjiet baxxi jippreċedu tiġbed fil-fond. Forom parzjali jippreċedu l-ġeometrija finali. Dan l-approċċ fi stadji jqassam ir-razza gradwalment u jipprevjeni dmugħ jew traqqiq eċċessiv.
- Dimensjonijiet kritiċi marbuta ma' stazzjonijiet tard:Karatteristiċi bl-aktar tolleranzi stretti huma spiss iffurmati jew maħluqa kemm jista 'jkun tard fil-progressjoni, u jimminimizzaw in-numru ta' operazzjonijiet sussegwenti li jistgħu jintroduċu distorsjoni.
- Stazzjonijiet inattivi għall-integrità strutturali:Xi pożizzjonijiet ma jwettqu l-ebda xogħol - huma sempliċement jipprovdu spazju fiżiku bejn stazzjonijiet li jeħtieġu sezzjonijiet kbar u tqal tad-die jew jakkomodaw moviment ta 'strixxa bejn bidliet fl-għoli.
L-istrateġija tar-reġistrazzjoni pilota timxi b'mod parallel mad-deċiżjonijiet ta' sekwenzar. Il-pinnijiet pilota huma l-mekkaniżmu li jikkoreġi kwalunkwe żball fid-direzzjoni tal-feed-bejn il-puplesiji, u jiżgura li l-istrixxa titqiegħed b'mod preċiż f'kull stazzjon. Id-disinjatur tad-die jiddetermina fejn it-toqob pilota jittaqqbu (tipikament fl-ewwel stazzjon), kemm piloti jidħlu f'kull stazzjon sussegwenti, u jekk il-piloti jirreferux għall-istrixxa tal-ġarr jew karatteristiċi fil-parti nnifisha.
L-issettjar tal-ħin tal-pilota b'mod korrett huwa kritiku waqt is-setup tad-die. Il-funzjoni ta' rilaxx tal-pilota-fuq il-coil feeder għandha tkun ikkontrollata b'mod li l-imnieħer tal-balal tal-pilota jidħol fl-istrixxa qabel ma r-rombli tal-għalf jinħallu - iżda d-dijametru tal-pilota sħiħ ma jidħolx qabel ir-rilaxx. Żmien żbaljat iwassal għalmisfeeds, toqob pilota tawwalija, u post fqir tal-parti. Dawn id-dettalji tas-setup jiġu ddisinjati fl-għodda mill-bidu - id-dijametru tat-toqba pilota, il-ġeometrija tal-imnieħer tal-pilota, u t-tneħħija bejn il-pilota u t-toqba kollha jaffettwaw kemm l-għodda tkun taħfer waqt il-produzzjoni.
Simulazzjoni, Prototipi, u Validazzjoni tal-Produzzjoni
Qabel ma kwalunkwe azzar jinqata 'għall-bini attwali tad-die, is-servizzi moderni tad-disinn tad-die jiddependu fuq simulazzjoni tal-iffurmar biex jivvalidaw is-sekwenza kollha virtwalment. FEA-software ibbażat - għodod bħalLogopress ProgSimit-tħaddim fuq teknoloġija ta' simulazzjoni inkrementali - jippermetti lid-disinjaturi tad-die jimmudellaw l-operazzjoni tal-iffurmar ta' kull stazzjon, ibassru t-traqqiq tal-materjal, jidentifikaw żoni suxxettibbli għat-tikmix-, u jikkalkulaw l-ispinta lura qabel ma teżisti l-għodda fiżika.
Is-simulazzjoni twieġeb mistoqsijiet li kienu jeħtieġu provi fiżiċi għaljin: Dan il-fond tal-ġbid se jikkawża qsim fir-raġġ tal-kantuniera? Kemm il-parti terġa 'lura wara l-istazzjon tal-liwi, u liema angolu ta' overbend jikkumpensa? Il-materjal jgħaddi b'mod uniformi tul is-sezzjoni ffurmata, jew naħa waħda se tirqaq eċċessivament?
Għal proġetti kumplessi ta' disinn ta' die tal-ittimbrar progressiv, is-simulazzjoni tista' tnaqqas l-iterazzjonijiet tal-prova minn ħamsa jew sitta għal waħda jew tnejn - billi tiffranka l-ħin kalendarju u spejjeż sinifikanti ta' xogħol mill-ġdid tal-għodda. Hija tiffunzjona bħala stampa ta 'prova virtwali, li tħalli lill-inġiniera jivvalidaw il-proċess qabel ma d-disinn tad-die huwa saħansitra ffinalizzat.
Bis-simulazzjoni kompluta u d-die mibni, tibda prova fiżika. Id-die hija mmuntata fl-istampa fil-mira (jew pressa tat-tryout bi speċifikazzjonijiet ekwivalenti), l-istokk tal-coil huwa bil-kamin, u l-partijiet inizjali huma prodotti. L-inġiniera jkejlu dimensjonijiet kritiċi mal-istampar tal-parti, u jiċċekkjaw għal:
- Konformità dimensjonali għal callouts GD&T
- L-għoli tal-burr u l-kundizzjoni tat-tarf
- Kwalità tal-wiċċ u immarkar
- Devjazzjoni Springback minn nominali
- Konsistenza tal-għalf tal-istrixxa u ingaġġ tal-pilota
Aġġustamenti waqt it-tryout huma normali - shimming stazzjon li jiffurmaw, tweaking angolu liwja, aġġustament die clearance. Id-differenza bejn die-simulat tajjeb u wieħed iddisinjat mingħajr simulazzjoni hija l-kobor ta 'dawk l-aġġustamenti: tweaks minuri versus ħidma mill-ġdid fundamentali.
Il-validazzjoni tal-produzzjoni ssegwi prova b'suċċess. Dan ifisser li taħdem b'veloċità tal-produzzjoni għal perjodu estiż, titkejjel il-kapaċità tal-proċess statistiku (Cpk), u tikkonferma li d-die żżomm il-konformità taħt ċikliżmu sostnut. Huwa biss wara li l-għodda turi produzzjoni stabbli b'rata li tiggradwa mill-iżvilupp għall-istatus tal-produzzjoni.
Il-fluss tax-xogħol kollu - mill-analiżi tal-istampar parzjali sal-validazzjoni tal-produzzjoni - tipikament jifrex minn 8 sa 20 ġimgħa skont il-kumplessità. Iżda l-varjabbli reali mhuwiex il-ħin. Hija l-kwalità tad-deċiżjonijiet ta 'inġinerija meħuda waqt it-tqassim tal-istrixxa u s-sekwenzjar tal-istazzjon. Dawk l-għażliet ta'-fażi bikrija jsakkru fil-limitu tal-prestazzjoni tad-die. Kollox downstream - simulazzjoni, bini, tryout - sempliċement jiżvela jekk dawk id-deċiżjonijiet fundamentali kinux sodi.
L-għażla tal-materjal hija waħda mill-aktar fatturi qawwija li jinfluwenzaw dawk id-deċiżjonijiet bikrija. L-istess ġeometrija tal-parti ttimbrata fl-azzar ħafif versus l-istainless steel versus l-aluminju tista 'titlob għadd ta' stazzjon kompletament differenti, materjali die differenti, u strateġiji differenti ta 'formazzjoni - li huwa eżattament fejn il-proċess tad-disinn jikseb materjal-speċifiku.
Għażla tal-Materjal u l-Impatt tagħha fuq id-Disinn tad-Die
Die progressiv iddisinjat għall-azzar tal-karbonju mhux se jgħix ġimgħa li jaħdem ma' l-istainless steel - u wieħed ottimizzat għall-aluminju se jeqred il-partijiet tar-ram b'taħsir fuq l-ewwel mitt hit. Materjali tal-ittimbrar progressivi mhux biss jimlew linja fuq l-istampar tal-parti. Huma jiddettaw l-għadd tal-istazzjon, ir-rekwiżiti tat-tunnellaġġ, il-ġeometrija tal-punch, l-istrateġija tal-lubrikazzjoni, u l-għażla tal-materjal tad-die tul l-għodda kollha. Ibdel il-liga, u tkun qed tfassal mill-ġdid id-die.
Din hija l-varjabbli li tifred l-inġiniera li jifhmu l-ittimbrar progressiv tal-metall minn dawk li jittrattaw l-għażla tal-materjal bħala ħsieb wara. Ara kif l-aktar materjali ta 'strixxa komuni jiffurmaw kull deċiżjoni fl-għodda.
Azzar u Stainless Steel fl-Ittimbrar Progressiv
Azzar tal-karbonju baxx-(1008, 1010, 1018) jibqa 'l-workhorse tal-ittimbrar progressiv tal-azzar tal-karbonju. Hija taħfer - springback moderat, formabbiltà prevedibbli, u talbiet ta' tunnellaġġ relattivament baxx. Id-disinjaturi tad-die jistgħu jiksbu liwjiet stretti f'raġġ ta '1T mingħajr riskju ta' qsim, u punches tal-azzar tal-għodda D2 standard jagħtu ħajja affidabbli fil-mijiet ta 'eluf ta' hits qabel ma jerġgħu jiġu sann.
L-istainless steel ibiddel kollox. Gradi bħal 301 u 304 xogħol-jibbies malajr waqt l-iffurmar, jiġifieri kull operazzjoni ta 'liwi jew tpinġija żżid is-saħħa tal-produzzjoni tal-materjal u r-reżistenza għal aktar deformazzjoni. Il-konsegwenza prattika? Ġeometrija li tista' tintlaħaq fi tliet stazzjonijiet b'azzar ħafif tista' teħtieġ ħames jew sitt stazzjonijiet f'magni li ma jissaddadx - żejda, li jtaffu l-istress-, jew passi ta' formazzjoni fi stadji miżjuda speċifikament biex jimmaniġġjaw it-twebbis tax-xogħol mingħajr qsim.
L-ittimbrar progressiv ta 'l-istainless steel jitlob ukoll tunnellaġġ ta' l-istampa ogħla (tipikament 1.5 sa 2 darbiet dak li jeħtieġ azzar ħafif għal ġeometrija ekwivalenti) u joħloq xedd li joborxu b'mod sinifikanti aktar fuq uċuħ ta 'għodda. It-taħwir - fejn il-materjal li ma jissaddadx iwweldja b'mod mikroskopiku għal uċuħ ippanċjati - huwa theddida kostanti. Id-disinjaturi tad-die jiġġieldu dan b'kisi tal-wiċċ (TiN, TiCN, jew AlCrN), uċuħ tal-punch illustrati, u lubrikanti speċjalizzati mfassla biex iżommu saff tal-konfini taħt pressjoni estrema.
Konsiderazzjonijiet tar-ram, tar-ram, u tal-aluminju
Materjali aktar artab, aktar duttili bħar-ram, ram, u ligi tal-aluminju aqleb il-problema. Il-formabbiltà hija ġeneruża - int tikseb raġġi tal-liwja aktar stretti b'inqas stazzjonijiet. Applikazzjoni ta 'ttimbrar progressiv tar-ram tista' tikkonsolida operazzjonijiet li l-istainless steel jinfirxu fuq stadji multipli. Inqas stazzjonijiet ifisser die iqsar u inqas għali.
Iżda d-duttilità tintroduċi l-modi ta 'falliment tagħha stess. Ir-ram u r-ram għandhom it-tendenza li jeħel mal-uċuħ tal-għodda, u jipproduċu burrs u marki tal-wiċċ li jikkompromettu kemm il-funzjoni kif ukoll il-kożmetiċi. Formazzjoni ta 'burr żejda fir-ram ħafna drabi teħtieġ truf li jaqtgħu aktar u intervalli ta' sann mill-ġdid aktar frekwenti. L-ittimbrar progressiv ta 'l-aluminju jippreżenta tħassib simili ta' ħruq flimkien ma 'tendenza li tobrox u jimmarka kontra l-uċuħ ta' l-għodda mhux maħduma - disinjaturi tad-die jirrispondu billi jillustraw uċuħ li jiffurmaw għal finitura qrib-mera u jnaqqsu l-veloċità ta 'l-istampa biex jillimitaw l-akkumulazzjoni tas-sħana frizzjonali.
L-abrasiveness tal-materjal tal-istrixxa tiddetermina direttament jekk il-komponenti tad-die użawx azzar tal-għodda jew inserzjonijiet tal-karbur. Hawn il-loġika tad-deċiżjoni: azzar tal-għodda bħal D2 jew A2 jaħdem tajjeb għal azzar ħafif u ram f'volumi moderati. Iżda għall-istainless steel, ligi ta'-qawwa għolja, jew kwalunkwe applikazzjoni li timmira għall-ħajja tad-die lil hinn minn 500,000 hit, inserzjonijiet tal-karbur fil-qtugħ u stazzjonijiet ta' xedd-għoli jsiru ekonomikament meħtieġa. Il-karbur jiswa minn tlieta sa ħames darbiet aktar għal kull inserzjoni, iżda jestendi l-intervalli ta 'sann b'fattur ta' ħames sa għaxar - rebħa netta fuq ġirjiet twal ta 'produzzjoni.
| Materjal | Formabilità | Firxa Tipika tal-Ħxuna | Die Ilbes Impatt | Applikazzjonijiet Komuni |
|---|---|---|---|---|
| Azzar tal-{0}karbonju baxx (1008-1018) | Liwjiet għoljin - li jaħfer, rebbiegħa moderata | 0.3 mm – 3.0 mm | Azzar tal-għodda D2 standard moderat - adegwat | Parentesi, klipps strutturali, rinforzi tal-karozzi |
| Stainless Steel (301, 304, 316) | Ix-xogħol moderat ta' - jibbies malajr, hemm bżonn ta' aktar stazzjonijiet | 0.2 mm – 2.5 mm | Riskju għoli ta' - taħliġ, kisi jew karbur meħtieġ | Komponenti mediċi, tagħmir tal-ikel, ħardwer reżistenti għall-korrużjoni- |
| Ram (C110, C102) | - raġġi stretti għoljin ħafna li jistgħu jinkisbu | 0.1 mm – 2.0 mm | Kwistjonijiet ta' twaħħil u burr baxx-moderati - | Terminali elettriċi, bus bars, sinkijiet tas-sħana |
| Ram (C260, C272) | Duttilità għolja - eċċellenti, faċli biex tifforma | 0.1 mm – 2.0 mm | Baxxa - iżda teħtieġ truf li jaqtgħu biex tikkontrolla l-burr | Konnetturi, ħardwer dekorattiv, fittings tal-plaming |
| Aluminju (3003, 5052, 6061) | Riskju moderat -għoli - ta' grif u taħliġ | 0.3 mm – 3.0 mm | Ħtieġa moderata - għodda illustrata u veloċità mnaqqsa | Xewk tal-iskambjatur tas-sħana, kompartimenti, partijiet strutturali ħfief |
Innota l-mudell: materjali aktar iebsa u b'saħħithom jitolbu aktar stazzjonijiet tal-iffurmar, tunnellaġġ ogħla, u aktar għodda reżistenti għall-ilbies-(għala). Materjali aktar artab inaqqsu l-għadd tal-istazzjon iżda jeħtieġu strateġiji ta 'ġestjoni tal-wiċċ li jżidu l-kumplessità tagħhom stess. L-ebda tarf ta' l-ispettru ma huwa intrinsikament aktar faċli biex jittimbra - huma problemi ta' inġinerija differenti li jeħtieġu risponsi differenti tad-disinn tad-die.
Dan huwa eżattament għaliex id-die progressiva personalizzata u l-ittimbrar huma importanti fil-livell tal-materjal. Bennej die li ma jaġġustax il-perċentwali ta 'clearance, il-kisi tal-punch, u l-għadd tal-istazzjon speċifikament għal-liga tiegħek qed iħalli l-prestazzjoni u l-ħajja tad-die fuq il-mejda. In-numri jinbidlu b'mod sinifikanti: it-tneħħija tad-die għall-azzar ħafif hija tipikament stabbilita għal 5-8% tal-ħxuna tal-materjal għal kull naħa, filwaqt li l-istainless steel jeħtieġ 8.5-9.5%, u l-aluminju jeħtieġ spazju aktar strett madwar 4-6% biex jikkontrolla l-burr.
L-għażla tal-materjal ma taffettwax biss kif id-die tifforma l-parti - hija tiddetermina jekk l-għodda progressiva huwiex saħansitra l-metodu t-tajjeb. Meta l-ġeometrija tal-parti tinvolvi ġibdiet fil-fond li jaqbżu dak li l-progressjoni tal-istrixxa-fed tista' takkomoda, jew meta l-ħxuna tal-materjal timbotta lil hinn mil-limiti prattiċi tal-immaniġġjar tal-istrixxa-, metodi alternattivi tad-die jidħlu fil-konversazzjoni.
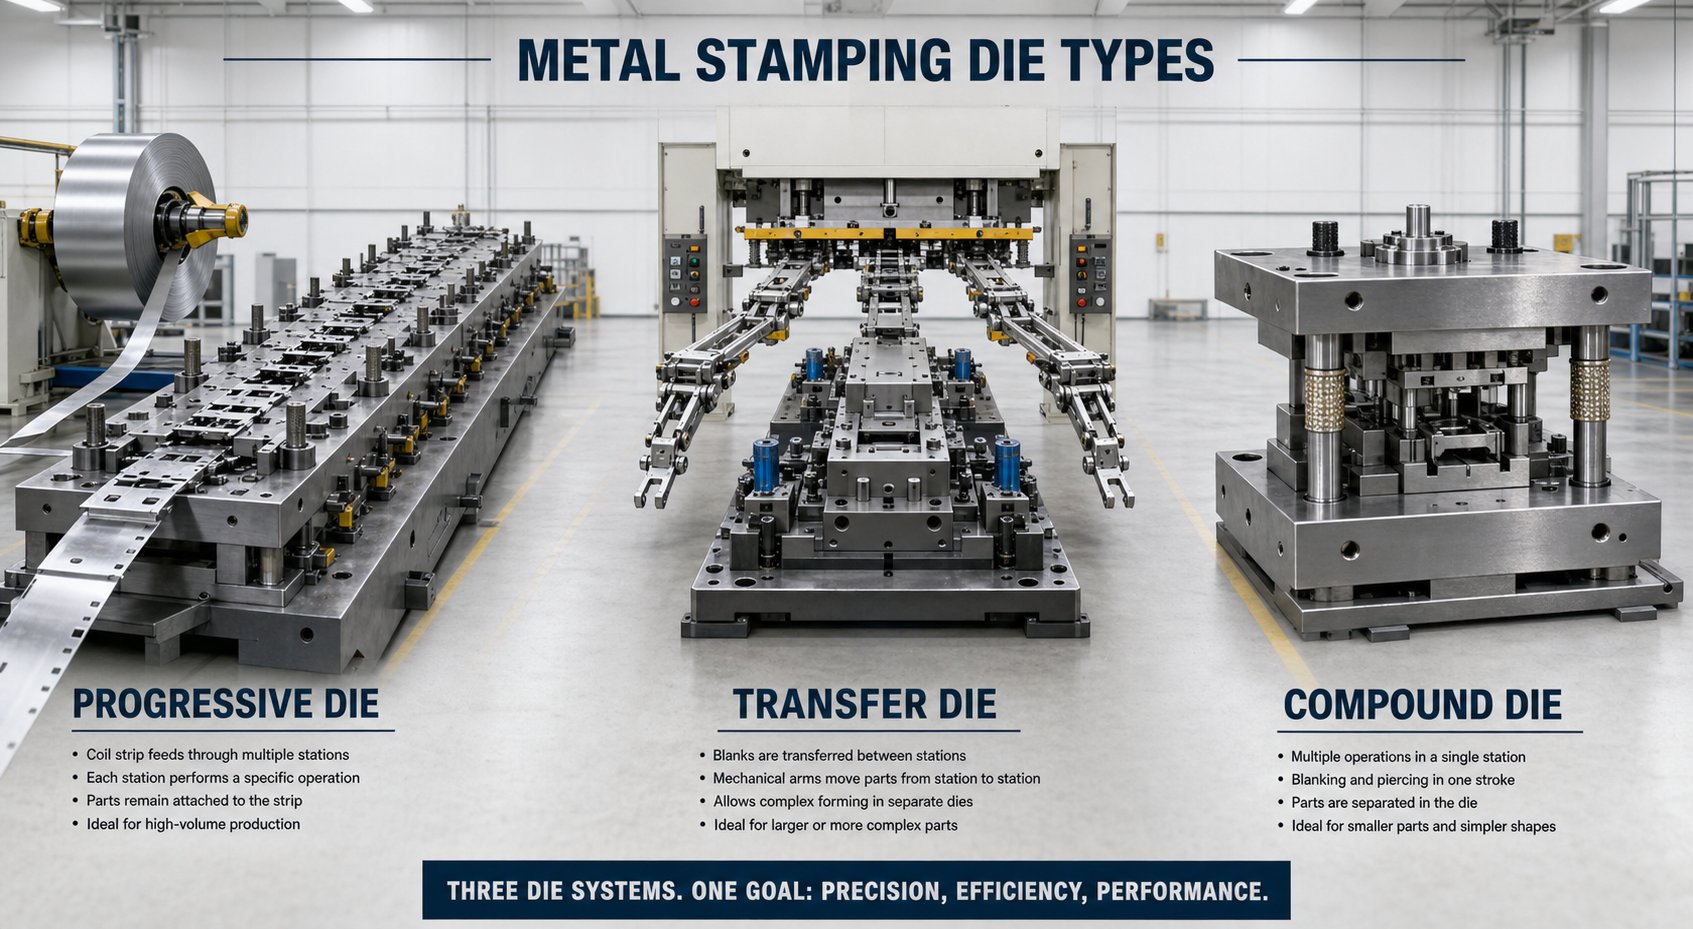
Die Progressiv vs Trasferiment Die vs Għażla ta 'Die Komposti
Mhux kull parti tappartjeni fi pressa tal-ittimbrar progressiva. Alloġġ miġbud fil-fond-li jaqbeż il-wisa' ta' l-istrixxa, parentesi kbira li ma tistax iżżomm l-integrità tat-trasportatur permezz ta' tnax-il stazzjon, washer sempliċi li ma jiġġustifikax għodda ta' multi-station - kull wieħed minn dawn ix-xenarji jindika metodu ta' die differenti. L-għażla ħażina tfisser infiq żejjed fuq l-għodda, il-ġlieda kontra kwistjonijiet ta 'kwalità, jew il-ħin taċ-ċiklu li jħalli fuq il-mejda.
It-tliet metodi primarji tal-ittimbrar tad-die - progressiv, trasferiment, u kompost - huma differenti fil-mod kif jimxu l-materjal, kif jimmaniġġjaw il-kumplessità tal-parti, u fejn jagħtu vantaġġ ekonomiku. Il-fehim tad-distinzjoni mekkanika bejniethom huwa dak li jifred investiment ta 'għodda soda minn nuqqas ta' qbil għali.
Die Progressiv vs. Trasferiment Die vs. Die kompost
Kull metodu jsolvi problema ta' manifattura differenti:
- Imut progressivżomm il-biċċa tax-xogħol imwaħħla mal-istrixxa matul l-operazzjonijiet kollha tal-iffurmar. Il-coil javvanza f'pitch fiss, u l-parti lesta tissepara biss fl-istazzjon finali. Dan l-approċċ tal-istrixxa-konnessa tippermetti l-ogħla veloċitajiet taċ-ċiklu - operazzjoni progressiva tal-ittimbrar tal-metall die komunement taħdem minn 100 sa 300+ strokes kull minuta - iżda tillimita d-daqs tal-parti għal dak li jidħol f'wisgħat prattiċi tal-istrixxi (tipikament taħt 300 mm).
- It-trasferiment imutissepara l-vojt mill-istrixxa fl-ewwel stazzjon, imbagħad ċċaqlaq partijiet diskreti bejn stazzjonijiet sussegwenti billi tuża swaba mekkaniċi jew grippers misjuqa minn servo-. Minħabba li l-parti hija ħielsa-wieqfa, l-għodda tat-trasferiment timmaniġġja partijiet akbar, tpinġijiet aktar profondi, u ġeometriji impossibbli li jiġu ffurmati waqt li tkun marbuta ma 'strixxa tal-ġarr. Il-veloċitajiet taċ-ċiklu huma aktar baxxi (tipikament 15 sa 40 puplesija fil-minuta) minħabba l-moviment ta 'trasferiment mekkaniku bejn l-istazzjonijiet.
- Il-kompost imutwettaq operazzjonijiet ta' qtugħ multipli - blanking, titqib, u xi kultant ħolqien ta' - f'daqqa ta' stampa waħda fi stazzjon wieħed. Il-parti tinżel kompluta f'daqqa waħda. Dan il-metodu jagħti flatness eċċellenti u konċentriċità bejn il-karatteristiċi minħabba li l-operazzjonijiet kollha jseħħu simultanjament, iżda ma jistax iwettaq liwi jew iffurmar tridimensjonali. Huwa ristrett għal partijiet essenzjalment ċatti.
Il-kompromess fundamentali-jiġi għal dan: dies progressivi jimmassimizzaw il-veloċità u jimminimizzaw l-immaniġġjar għal partijiet iżgħar b'karatteristiċi kumplessi. Trasferiment imut sagrifiċċju veloċità għal libertà ġeometrika fuq partijiet akbar jew aktar profonda. Dies komposti joffru sempliċità u preċiżjoni għal ġeometriji ċatti f'volumi moderati.
Kriterji tal-Għażla Ibbażati fuq Rekwiżiti tal-Parti
L-għażla bejn dawn il-metodi mhijiex kwistjoni ta' preferenza - hija mmexxija minn karatteristiċi tal-parti li jistgħu jitkejlu. Staqsi lilek innifsek dawn il-mistoqsijiet meta tevalwa liema konfigurazzjoni tal-magna tal-ittimbrar tad-die taqbel mal-applikazzjoni tiegħek:
- X'inhu l-pakkett tal-parti?Jekk taqbel f'wisa' ta 'strixxa ta' 300 mm u ma teħtieġx tiġbed aktar fil-fond milli l-materjal jista 'jsostni waqt li jkun imqabbad ma' trasportatur, għodda progressiva x'aktarx hija ottima.
- X'inhu l-volum annwali?Dies progressivi jagħtu l-inqas spiża għal kull-parti f'volumi 'l fuq minn 500,000 fis-sena minħabba l-vantaġġ tal-veloċità tagħhom. Id-dies tat-trasferiment isiru ekonomiċi b'100,000+ unità fejn il-kumplessità tal-parti tiġġustifika l-għodda. Imut kompost laqat il-post ħelu tagħhom bejn 50,000 u 500,000 unità għal ġeometriji sempliċi.
- Il-ġeometrija tinvolvi deep draws?Il-fond tal-ġbid li jaqbeż 1.5 darbiet id-dijametru tal-parti tipikament jeħtieġu li l-vojt ikun ħieles mill-istrixxa - li tipponta lejn l-għodda tat-trasferiment.
- X'inhu l-baġit għall-għodda?Imut kompost jiswa ferm inqas għad-disinn u l-bini. It-tmutijiet progressivi u ta 'trasferiment it-tnejn iġorru investiment bil-quddiem ogħla, iżda l-imut progressiv jamortizza aktar malajr bil-volum grazzi għal rati ogħla ta' puplesija.
| Kriterji | Die Progressiv | Trasferiment Die | Die kompost |
|---|---|---|---|
| Daqs tal-Parti Ottimi | Żgħir għal medju (joqgħod fil-wisa' tal-istrixxa, tipikament taħt 300 mm) | Medju għal kbir (mhux kostrett bi strixxa) | Żgħar għal medji (partijiet ċatti, komunement taħt il-150 mm) |
| Volum Annwali Ideali | 500,000+ unità | 100,000 – 2,000,000 unità | 50,000 – 500,000 unità |
| Kumplessità Ġeometrika | Għoli - liwjiet multipli, titqib, u forom li jistgħu jinkisbu f'ħafna stazzjonijiet | - Deep draws għoljin ħafna, kamini, kustilji, u knurls possibbli | Baxx - limitat għal operazzjonijiet ta' pjan-ċatt wieħed |
| Kost tal-għodda (relattiva) | Għoli | L-ogħla (120-150% tal-progressiv) | Medju (70-90% tal-progressiv) |
| Veloċità taċ-ċiklu | L-iktar veloċi (100-300+ SPM) | Moderat (15-40 SPM) | Fast (80-200 SPM, iżda operazzjoni waħda) |
| Użu tal-Materjal | - strixxa tal-ġarr moderata ssir ruttam | Ogħla - ebda carrier web meħtieġa | Ruttam minimu għoli ta' - għal vojt sempliċi |
Dettall wieħed ta 'min jinnota: imut tat-trasferiment spiss iwassal użu aħjar tal-materjal minn għodda progressiva minħabba li jeliminaw l-istrixxa tal-ġarr (il-web tal-materjal li jgħaqqad il-partijiet permezz tal-progressjoni). Dak l-iffrankar tal-materjal jista 'jibbilanċja l-veloċità taċ-ċiklu aktar baxxa, partikolarment fuq ligi eħxen jew għaljin fejn l-ispiża tar-ruttam hija sinifikanti.
Jeżistu wkoll approċċi ibridi. Xi setups tal-istampa tal-istampar tad-die jikkombinaw sezzjoni ta 'quddiem progressiva - li timmaniġġja t-titqib u l-iffurmar inizjali filwaqt li l-parti tibqa' fuq l-istrixxa - b'sezzjoni ta 'wara ta' trasferiment li tifred il-vojt u timxiha permezz ta 'stazzjonijiet li jiffurmaw aktar fil-fond. Dawn l-ibridi ta' trasferiment progressiv-jaqbdu vantaġġi ta' veloċità fuq in-naħa ta' quddiem filwaqt li jakkomodaw talbiet ġeometriċi li jaqbżu l-kapaċità progressiva pura fuq in-naħa ta' wara. Huma aktar kumplessi biex jiddisinjaw u jżommu, iżda għall-ġeometrija tal-parti t-tajba, jirrappreżentaw l-aħjar miż-żewġ metodi.
Il-qafas tal-għażla t'hawn fuq jimmaniġġa l-biċċa l-kbira tax-xenarji b'mod nadif. Iżda d-deċiżjoni mhix meħuda f'iżolament - hija ffurmata mill-industrija li sservi l-parti, id-dokumentazzjoni tal-kwalità meħtieġa flimkien magħha, u l-aspettattivi tal-produzzjoni li jiġu mal-programmi OEM versus programmi ta' wara l-bejgħ. Dawk it-talbiet tal--livell tal-applikazzjoni jżidu saff ieħor mal-istrateġija tal-għodda.
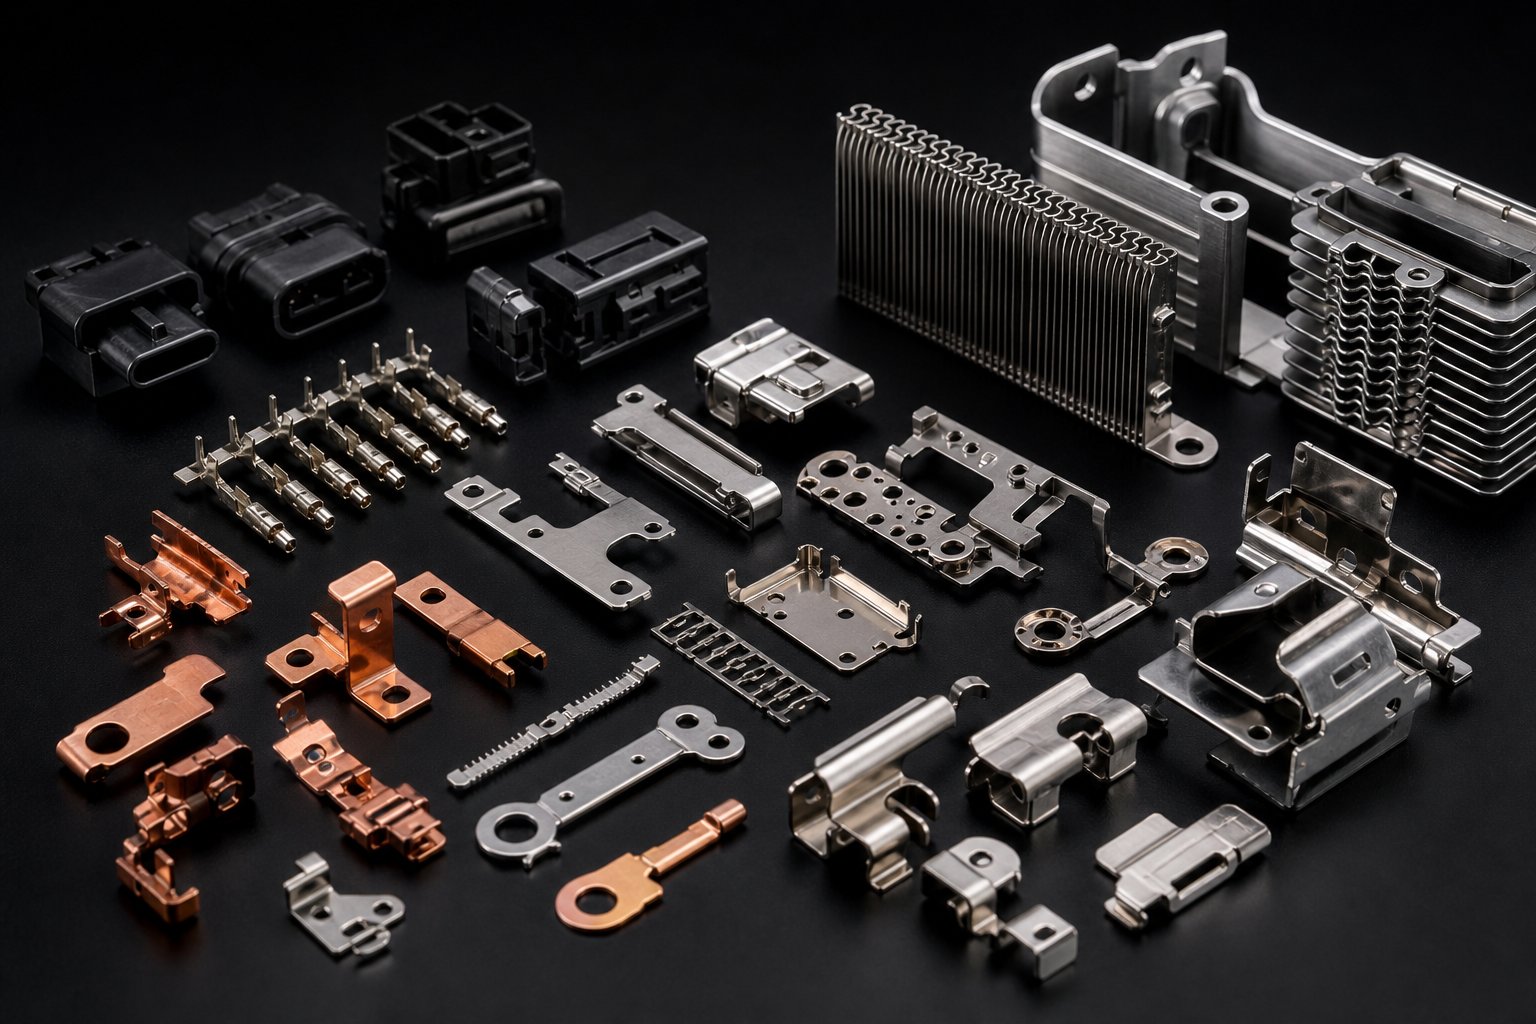
Applikazzjonijiet Industrijali u Għaliex Progressive Dies Excel
Kull industrija li tuża l-ittimbrar progressiv għandha raġuni lil hinn minn sempliċiment "neħtieġu ħafna partijiet." It-talbiet tekniċi speċifiċi - meded ta' tolleranza, kundizzjonijiet tal-wiċċ, rekwiżiti ta' traċċabilità, restrizzjonijiet materjali - jiddeterminaw mhux biss jekk għodda progressiva huwiex xieraq, iżda kif għandu jiġi personalizzat. Bracket għal akkomodazzjoni tal-blower HVAC u kuntatt għal pacemaker kardijaku t-tnejn ġejjin minn dies progressivi, iżda l-loġika tal-inġinerija wara kull għodda hija kompletament differenti.
Dik id-distinzjoni hija importanti. Meta tkun qed tevalwa jekk ittimbrar progressiv tal-metall ta' preċiżjoni jaqbilx mal-applikazzjoni tiegħek, il-mistoqsija mhix biss il-volum - hija jekk il-proċess jistax jissodisfa r-rekwiżiti mhux negozjabbli tal-industrija tiegħek mingħajr-mingħajr operazzjonijiet sekondarji li jieklu l-vantaġġ tal-ispiża tiegħek.
Ittimbrar tal-Komponent tal-Karozzi u EV
Il-karozzi tibqa 'l-akbar konsumatur ta' stampar ta 'volum għoli globalment, u r-raġunijiet huma strutturali. Pjattaformi tal-vetturi jitolbu eluf ta' komponenti stampati diskreti - parentesi, konnetturi, rinforzi strutturali, housings tas-sensuri, kuntatti terminali - prodotti f'volumi mkejla f'miljuni fis-sena b'tolleranzi li ma jistgħux jimxu fuq medda ta' produzzjoni li ddum xhur.
Dies progressivi jaqdu din id-domanda għaliex iwasslu dak li l-OEMs tal-karozzi fil-fatt jeħtieġu: konsistenza statistika. Mhuwiex biżżejjed li l-partijiet ikejlu b'mod korrett waqt spezzjoni tal-kampjun. Programmi ta 'ttimbrar progressiv OEM jeħtieġu kapaċità ta' proċess murija (valuri Cpk ta '1.33 jew ogħla fuq karatteristiċi kritiċi) sostnuta tul kampanji ta' produzzjoni sħaħ. Id-die nnifisha għandha tipproduċi partijiet b'mod tant konsistenti li l-varjazzjoni tal-proċess tibqa 'fil-limiti ta' kontroll b'mod indefinit.
It-tranżizzjoni tal-EV aċċellerat dan aktar. Il-komponenti tal-kuntatt tal-batterija, il-konnetturi tal-bus bar, u l-munzelli tal-laminazzjoni tal-mutur kollha jitolbu stampar tal-metall ta 'preċiżjoni għolja fir-ram jew ligi speċjalizzati, ħafna drabi b'tolleranzi aktar stretti minn komponenti tal-powertrain tradizzjonali. Konnettur tal-modulu tal-batterija li jġorr 400V għandu jżomm forza ta 'kuntatt f'tieqa dejqa - li jfisser li d-die progressiva li tifforma dawk il-kuntatti tar-rebbiegħa ma tistax tippermetti drift dimensjonali li jibdel il-karatteristiċi tad-deflessjoni.
Elettronika, Mediċi, u Applikazzjonijiet HVAC
L-ittimbrar elettroniku jopera fit-tarf oppost tal-ispettru tad-daqs. Aħseb frejms taċ-ċomb b'distanzi ta 'pitch taħt 1 mm, pinnijiet tal-konnetturi ffurmati minn materjal ta' strixxa irqiq daqs 0.1 mm, u bottijiet ta 'lqugħ RF b'tolleranzi mkejla f'mikroni. Dies progressivi għall-elettronika jaħdmu b'veloċità għolja - spiss 300 sa 1,200 strokes kull minuta - fuq materjali estremament irqaq fejn l-eżattezza tal-għalf u r-reġistrazzjoni pilota jsiru l-isfidi dominanti tal-inġinerija.
L-ittimbrar progressiv mediku jintroduċi sett ta' restrizzjoni differenti għal kollox. Il-partijiet infushom jistgħu ma jkunux ġeometrikament estremi, iżda l-ambjent tal-proċess huwa. Il-komponenti tal-apparat impjantabbli jeħtieġu burr-truf ħielsa (għax anke burr mikroskopiku jista 'jagħmel ħsara lit-tessut), immaniġġjar ta' materjal bijokompatibbli (l-ebda cross-kontaminazzjoni minn lubrikanti jew debris tal-għodda), u ħafna drabi disinn tal-għodda kompatibbli għal cleanroom-li jimminimizza l-ġenerazzjoni tal-partikuli waqt l-ittimbrar. Strumenti kirurġiċi prodotti permezz ta 'ittimbrar progressiv ta' l-istainless steel jeħtieġu tolleranzi stretti daqs ± 0.0005 pulzier - bejn wieħed u ieħor 12-il mikron - biex jiżguraw funzjoni mekkanika bla xkiel waqt il-proċeduri.
L-ittimbrar progressiv tal-HVAC jieħu triq oħra. Hawnhekk, l-isfida tal-inġinerija hija inqas dwar preċiżjoni estrema u aktar dwar effiċjenza materjali sostnuta f'volumi enormi. Xewk tal-iskambjatur tas-sħana - ittimbrati bil-miljuni minn strixxa rqiqa tal-aluminju - għandhom iżommu ġeometrija konsistenti tal-fluss tal-arja f'kull parti waħda. Varjazzjoni ta 'saħansitra 0.1 mm fl-ispazjar tal-ġewnaħ jew l-angolu tal-louver tiddegrada l-prestazzjoni termali fl-assemblaġġ kollu tal-iskambjatur tas-sħana. Dies progressivi għall-applikazzjonijiet tal-HVAC jipprijoritizzaw il-ħajja twila tal-għodda u l-varjazzjoni minima tal-istazzjon-sa-l-istazzjon tul il-ġirjiet tal-produzzjoni mkejla f'għexieren ta' miljuni ta' hits.
Hawn kif ir-rekwiżiti ewlenin ta 'kull industrija jimmarkaw għal kapaċitajiet speċifiċi ta' die progressiv:
- Automotive/EV:Konsistenza ta'-volum għoli b'tolleranzi stretti → multi-stazzjoni li jiffurmaw b'muniti għall-istabbiltà dimensjonali, f'-immarkar tal-parti tad-die għat-traċċabilità, disinn ta' proċess kompatibbli SPC-
- Elettronika:Karatteristiċi mikro-f'materjali ultra-rqaq → għodda progressiva ta'-veloċità għolja b'piloti ta' preċiżjoni, sezzjonijiet tal-qtugħ tal-karbur, u spazjar tal-istazzjon tal-pitch-qrib
- Apparat mediku:Burr-truf ħielsa u pproċessar bijokompatibbli → stazzjonijiet tal-leħja wara l-blanking, inserzjonijiet li jiffurmaw karbur illustrati, sistemi ta' lubrikazzjoni kkontrollati bi fluwidi ta' grad mediku-
- HVAC:Miljuni ta' partijiet identiċi b'ġeometrija konsistenti tal-fluss tal-arja → azzar tal-għodda ta'-durabilità għolja, layouts tal-istrixxi ottimizzati għall-użu massimu tal-materjal, sistemi pilota robusti għall-kontroll tal-istrixxi rqiqa tal-aluminju
- Aerospazjali:Tolleranzi estremi (± 0.0005 pulzier) fuq liegi ħfief → sekwenzi ta' formazzjoni fi stadji, kumpens ta' ritorn ta' ritorn ivvalidat FEA-, kapaċità ta' spezzjoni ta' 100% fl--die
Il-ħajta komuni? Kull industrija m'għandhiex bżonn biss stampar progressiv tal-metall ta' preċiżjoni - teħtieġ id-die personalizzata biex tagħti karatteristika ta' prestazzjoni speċifika li hija importanti l-aktar f'dak il-kuntest tal-applikazzjoni.
Il-programmi tal-ittimbrar progressiv tal-OEM iżidu saff ieħor ta 'kumplessità li proġetti ta' ħardwer ta 'wara l-bejgħ jew kummerċjali rari jiltaqgħu magħhom. Kuntratti OEM tipikament jeħtieġu sħiħPPAP (Proċess ta' Approvazzjoni tal-Parti tal-Produzzjoni)dokumentazzjoni - pakkett ta' 18-element li jinkludi riżultati dimensjonali, studji tal-kapaċità tal-proċess, pjanijiet ta' kontroll, dokumentazzjoni FMEA, u analiżi tas-sistema ta' kejl. Id-die nnifisha għandha tkun iddisinjata biex tiffaċilita dan: stazzjonijiet tal-immarkar tal-partijiet li jtimbraw kodiċijiet tal-lott jew marki tad-data għat-traċċabilità, sensuri in-die li jimmonitorjaw il-forza tal-iffurmar għall-ġbir tad-dejta tal-SPC, u kostruzzjoni modulari li tippermetti manutenzjoni mkejla u dokumentata mingħajr ma jbiddlu l-parametri tal-proċess validati.
Programmi ta 'wara l-bejgħ, għall-kuntrarju, ħafna drabi jeħtieġu biss konformità dimensjonali biex jistampaw. Id-die tista 'tkun aktar sempliċi, id-dokumentazzjoni eħfef, u l-kontroll tal-proċess inqas rigoruż. Iżda għal kwalunkwe inġinier li jforni OEMs tal-karozzi, mediċi jew aerospazjali tal-Livell 1 jew tal-Livell 2, ir-rekwiżit tal-PPAP mhuwiex fakultattiv - u jrid jiġi ddisinjat fl-għodda mill-bidu, mhux imbarrat fuq wara li tinbena d-die.
Din id-distinzjoni bejn "tagħmel partijiet tajbin" u "tipprova li tista 'dejjem tagħmel partijiet tajbin" hija eżattament fejn il-programmi ta' stampar ta 'volum għoli jirnexxu jew ifallu. Id-die għandha tipproduċi partijiet konformi, iva - iżda għandha wkoll tiġġenera d-dejta, it-traċċabilità, u l-evidenza tal-istabbiltà tal-proċess li tissodisfa s-sistema tal-kwalità tal-OEM. Dak ir-rekwiżit jgħaddi lura lejn id-deċiżjonijiet inizjali tad-disinn tad-die: kemm sensuri, x'tip ta 'immarkar tal-parti, kif il-mantenibbiltà taffettwa r-rikwalifikazzjoni tal-proċess.
L-aspettattivi tal-prestazzjoni mibnija f'dawn l-applikazzjonijiet tal-industrija - veloċità, preċiżjoni, traċċabilità, die life - ma jżommux lilhom infushom. Huma jonqsu b'kull daqqa sakemm l-għodda ma tkunx iddisinjata għal produzzjoni sostenibbli. Li tqajjem il-mistoqsija li kull inġinier tal-produzzjoni eventwalment iħabbat wiċċu magħhom: kif iżżomm die progressiv li jwettaq spec fuq miljuni ta 'ċikli mingħajr waqfien mhux ippjanat jeqred l-iskeda tal-kunsinna tiegħek?
Manutenzjoni tad-Die, Ħajja tal-Għodda, u Ekonomija tal-Produzzjoni
Die progressiv ma jonqosx f'daqqa. Jiddegrada - it-truf tal-punch matt b'mikroni għal kull elf daqqa, l-ispazji tad-die jinfetħu hekk kif l-uċuħ jilbsu, il-molol jitilfu l-preload tagħhom fuq miljuni ta 'ċikli. Il-mistoqsija mhix jekk il-manutenzjoni tkunx meħtieġa. Huwa jekk int ser taqbad id-degradazzjoni kmieni permezz ta 'intervent ippjanat jew tiskopriha tard permezz ta' partijiet rifjutati u waqfien mhux ippjanat.
Dan huwa fejn id-deċiżjonijiet tad-disinn ta' die meħuda xhur qabel - għażliet materjali, daħħal il-kostruzzjoni, strateġija ta' aċċess - jew iħallsu dividendi jew joħolqu uġigħ ta' ras fl-art tal-produzzjoni. Fl-ittimbrar tal-metall b'veloċità għolja speċjalment, fejn il-presses iċekklu b'200 sa 1,200+ puplesiji kull minuta, l-ilbies jakkumula aktar malajr milli jistennew ħafna inġiniera.
Intervalli ta' Manutenzjoni u Indikaturi Predittivi
Kif tkun taf meta die progressiv jeħtieġ servizz? Ma tistennax falliment katastrofiku. Minflok, tara drift tal-kwalità li jista' jitkejjel li s-sinjali tal-progressjoni tal-ilbies qabel ma jaqsmu l-konfini tat-tolleranza:
- Żieda fl-għoli tal-burr:Hekk kif it-truf tal-qtugħ tal-punch matt, it-tqattigħ isir inqas nadif. L-għoli tal-burr creeping minn 0.05 mm lejn 0.10 mm ħafna drabi huwa l-ewwel sinjal li jista 'jitkejjel li l-sann mill-ġdid huwa skadut.
- Drift dimensjonali:Il-karatteristiċi ffurmati gradwalment jaqilbu barra nominali hekk kif jilbsu l-uċuħ li jiffurmaw. Ċarts SPC li juru t-tendenza (mhux tixrid każwali) jindikaw degradazzjoni sistematika tal-għodda.
- Żieda fil-forza tat-tqaxxir:Puntelli li jintlibsu joħolqu aktar frizzjoni waqt l-irtirar. L-operaturi jistgħu jinnutaw bidliet sottili fit-tagħbija tal-istampa qabel ma jidhru kwistjonijiet dimensjonali.
- Ġbid tal-balel:Meta l-balel jaderixxi mal-uċuħ tal-punch minflok ma joħorġu b'mod nadif, tipikament jindika degradazzjoni tal-wiċċ jewl-effetti tal-vakwu marru għall-agħar minn punch wear.
Operazzjonijiet ta 'ttimbrar b'esperjenza jistabbilixxu intervalli ta' sann ibbażati fuq l-għadd tal-puplesija aktar milli spezzjoni viżwali. Operazzjoni ta 'ittimbrar ta' die progressiv b'veloċità għolja li tħaddem l-istainless steel tista 'skeda ta' sann mill-ġdid kull 150,000 sa 250,000 puplesija, filwaqt li l-istess għodda li taħdem azzar ħafif tista 'testendi dak l-intervall għal 500,000 jew aktar. Iċ-ċavetta hija li tikkwantifika l-intervall matul il-validazzjoni tal-produzzjoni inizjali u mbagħad issegwih b'mod rigoruż.
Manutenzjoni ppjanata tfisser li d-die joħroġ mill-istampa fl-iskeda - il-waqfien tal-operatur huwa prevedibbli, inserzjonijiet żejda huma f'fażijiet, u l-ippjanar tal-produzzjoni jikkunsidra l-interruzzjoni. Manutenzjoni mhux ippjanata tfisser xi ħaġa kissret. Dik id-distinzjoni tiswa ħafna flus: avvenimenti mhux ippjanati tipikament jiswew minn tlieta sa ħames darbiet aktar mis-servizz skedat meta tqis ruttam, tiswijiet mħaffa, twieqi tal-kunsinna mitlufa, u tfixkil fil-linja.
Disinjaturi intelliġenti tad-die jibnu l-manutenzjoni direttament fl-għodda. Il-kostruzzjoni ta 'inserzjoni modulari tippermetti li sezzjonijiet li jintlibsu jiġu skambjati mingħajr ma tiġbed id-die kollha mill-istampa. Qfil aċċessibbli jfisser inserzjonijiet imbarrati aktar milli komponenti ta' press-twaħħlu midfuna wara stazzjonijiet oħra. Id-detenturi tal-punch standardizzati jippermettu sostituzzjoni ta 'malajr mingħajr tħin tad-dwana. Dawn il-karatteristiċi tad-disinn jiswew marġinalment aktar bil-quddiem iżda jiffrankaw ħafna ħin matul il-ħajja tal-produzzjoni tal-għodda.
Kif Id-Deċiżjonijiet tad-Disinn tad-Die Jaffettwaw il-Ħajja tal-Għodda u l-ispiża għal kull Parti
Hawn ir-realtà ekonomika li t-timijiet tal-akkwist spiss jitilfu: die orħos jiswa aktar għal kull parti. Żewġ kwotazzjonijiet tal-għodda għall-istess ġeometrija tal-parti - wieħed għal $35,000 bl-azzar tal-għodda madwar, ieħor għal $48,000 b'dies progressivi tal-ittimbrar tal-karbur li jinkludu inserzjonijiet fl-istazzjonijiet kollha tat-tqattigħ - jidhru qishom deċiżjoni tal-baġit sempliċi fuq il-karta. Imma mexxi l-matematika fuq ħajja ta' produzzjoni ta' miljun-parti, u l-ekonomija flip.
Ikkunsidra l-varjabbli:
- Karbur vs inserzjonijiet tal-azzar tal-għodda:Il-komponenti tat-tqattigħ tal-karbur jiswew minn tlieta sa ħames darbiet aktar għal kull inserzjoni iżda jestendu l-intervalli ta 'sharpening b'fattur ta' ħamsa sa għaxra. Inqas avvenimenti ta 'manutenzjoni jfisser aktar uptime, inqas avvenimenti ta' ruttam waqt il-bidu mill-ġdid, u spiża kumulattiva tax-xogħol aktar baxxa.
- Għażla ta' tneħħija tad-die:It-tneħħija xierqa - imqabbla mat-tip u l-ħxuna tal-materjal - tnaqqas il-forza tat-tqattigħ fuq kull stroke. Forza aktar baxxa tfisser degradazzjoni tat-tarf aktar bil-mod. Die li jaħdem bi spazju ta '6% fuq azzar ħafif idum b'mod kejl itwal minn sett wieħed f'4%, minħabba li l-issikkar eċċessiv jimmultiplika l-frizzjoni u s-sħana fit-tarf tat-tqattigħ.
- Għadd ta' stazzjonijiet u distribuzzjoni tal-ilbies:It-tixrid tax-xogħol tal-iffurmar fuq aktar stazzjonijiet inaqqas l-ogħla tagħbija fi kwalunkwe punt wieħed. Kull stazzjon jilbes aktar bil-mod għax qed jagħmel inqas xogħol għal kull stroke. Id-die jiswa aktar biex jinbena (aktar stazzjonijiet ifisser aktar komponenti), iżda kull komponent idum proporzjonalment itwal.
It-tħaddim ta' die fuq pressa tal-ittimbrar ta'-veloċità għolja bi 300+ daqqa fil-minuta tħaffef kull mekkaniżmu ta' xedd. It-temperatura tal-punch togħla minn ċikli ta' frizzjoni ripetuti. L-espansjoni termali tbiddel b'mod sottili t-tneħħija f'nofs-run. Il-vibrazzjoni tal-istrixxa żżid it-tagħbija laterali fuq il-piloti u l-gwidi. Films tal-lubrikazzjoni irqaq taħt iċ-ċikliżmu rapidu. Die li jdum 800,000 puplesija bejn servizz f'60 SPM jista' jeħtieġ attenzjoni kull 400,000 puplesija f'400 SPM - ir-relazzjoni mhix lineari, minħabba li l-forzi dinamiċi u l-effetti termali jingħaqdu b'veloċitajiet ogħla.
L-ittimbrar b'veloċità għolja jitlob għodda ddisinjata speċifikament għal dak ir-reġim operattiv. Kostruzzjoni ta' die ta'-veloċità standard - adegwata f'60 sa 100 SPM - issir responsabbiltà meta tiġi ppressata f'servizz ta'-veloċità għolja. Sistemi ta 'gwida rinfurzati, tagħbija ta' stazzjon bilanċjat, ħin ottimizzat ta 'evakwazzjoni ta' ruttam, u stabbilizzazzjoni dinamika tal-ħatt kollha jsiru ħtiġijiet aktar milli lussu 'l fuq minn 300 SPM.
Il-kalkolu tal-ispiża totali tas-sjieda għandu jidher bħal dan:
Spiża għal kull parti=(ispiża tad-die + spiża tal-manutenzjoni tul il-ħajja + spiża tal-waqfien mhux ippjanat + spiża tar-ruttam) / partijiet totali prodotti matul il-ħajja tad-die
Die ta' $48,000 li tipproduċi 2 miljun parti konformi b'avvenimenti minimi ta' manutenzjoni tagħti spiża fundamentalment differenti-per-parti minn die ta' $35,000 li tipproduċi l-istess volum iżda teħtieġ id-doppju tal-interventi ta' manutenzjoni u tiġġenera 3% aktar ruttam waqt l-istartjar mill-ġdid. Id-differenza bil-quddiem hija $13,000. Id-differenza tul il-ħajja tista' taqbeż $50,000 f'iffrankar operattiv - mingħajr ma jingħadd it-titjib fl-affidabbiltà tal-kunsinna li ġej minn inqas waqfiet mhux ippjanati.
Din il-perspettiva tal--spejjeż totali tfassal mill-ġdid id-deċiżjoni tal-investiment fl-għodda. M'intix qed tixtri die. Qed tixtri sistema ta' produzzjoni li l-ekonomija tagħha sseħħ matul is-snin, mhux ġimgħat. Kull għażla ta' disinn - karbur kontra azzar tal-għodda, modulari versus monolitiku, ħames stazzjonijiet kontra seba' - iċċaqlaq il-kurva tal-kost-tul fit-tul b'modi li l-ordni ta' xiri inizjali qatt ma taqbad.
Dik l-istess loġika ekonomika testendi lil hinn mid-disinn tad-die fid-deċiżjoni usa 'provenjenza. Meta tkun qed tagħżel sieħeb għal die u stampar progressivi personalizzati, tkun qed tevalwa mhux biss il-kapaċità tagħhom li jibnu l-għodda, iżda l-fehim tagħhom ta 'kif l-għażliet tad-disinn jissarrfu f'ekonomija tal-produzzjoni matul il-ħajja sħiħa tal-programm.
Kif Sors Sieħeb Die Progressiv tad-dwana
Int ivvalidajt id-disinn, għażilt il-materjal, iddefinijt is-sekwenza tal-istazzjon, u kkalkulajt l-ispiża totali tas-sjieda. Kull deċiżjoni ta 'inġinerija hija msakkra. U madankollu, il-programm kollu xorta jista 'jfalli f'dan il-punt - jekk is-sieħeb ħażin jibni l-għodda. Id-distakk bejn die li jaħdem fuq il-karta u wieħed li jaħdem b'rata għal żewġ miljun ċiklu jaqa' għal min jiffabbrikah, kif jikkollaboraw waqt id-disinn, u liema sistemi jġibu fir-rampa tal-produzzjoni.
L-akkwist ta 'manifatturi ta' die progressivi mhuwiex l-istess bħax-xiri ta 'ħardwer tal-komoditajiet. Int qed tidħol fi sħubija teknika li tifrex fuq xhur ta 'żvilupp u snin ta' produzzjoni. Il-kriterji ta' evalwazzjoni huma importanti - u l-biċċa l-kbira tat-timijiet tal-akkwist ma jagħtuhomx piż korrett.
Evalwazzjoni tal-Kapaċitajiet tal-Manifattur tad-Die Progressivi
Immaġina li qed tagħżel il-manifatturi tal-ittimbrar għal programm ġdid ta 'konnettur tal-karozzi. Tliet fornituri jikkwotaw prezzijiet u ħinijiet ta 'tmexxija simili. Kif tiddifferenzja? Il-prezz u l-kunsinna huma ishma tal-mejda. Is-separazzjoni reali ġejja mill-fond tekniku - speċifikament, kemm jekk il-fornitur jistax jimmaniġġja l-ambitu sħiħ tas-servizzi tal-manifattura tal-għodda u d-die taħt saqaf wieħed jew jiddependi fuq sottokuntratturi għal passi kritiċi.
Hawn x'għandek tevalwa:
- -Kapaċità tad-disinn u tal-bini tad-die da:Jista 'l-fornitur jieħu l-parti tiegħek jistampa, jiżviluppa t-tqassim tal-istrixxa, jagħmel inġinier id-die sħiħ, u jimmaġina l-komponenti kollha internament? Ktajjen tal-provvista frammentati - fejn id-disinn iseħħ f'ħanut wieħed, il-magni f'ieħor, u l-assemblaġġ fit-tielet - jintroduċu lakuni fil-komunikazzjoni u problemi ta' responsabbiltà li jikkaġunaw waqt it-tryout.
- Tunnellaġġ tal-istampa u firxa tad-daqs tas-sodda:Il-fornitur jopera preses li jaqblu mar-rekwiżiti tad-die tal-produzzjoni tiegħek? Manifattur b'kapaċità ta' 30-tunnellata sa 400 tunnellata f'diversi linji tal-istampa jista 'jimmaniġġja kollox minn mikro-konnetturi għal parentesi strutturali mingħajr ma jesternalizza ġirjiet ta' produzzjoni.
- Immaniġġjar tal-materjal għal ligi speċifiċi:It-tħaddim tar-ram, tal-istainless steel jew tal-azzar ta'-qawwa għolja jitlob sistemi differenti ta' għalf, strateġiji ta' lubrikazzjoni, u ġestjoni tar-ruttam. Staqsi jekk il-fornitur għandux esperjenza dokumentata bl-ispeċifikazzjoni eżatta tal-materjal tiegħek - mhux biss il-familja tal-liga, iżda t-temper u l-ħxuna speċifiċi.
- Sistemi ta' kwalità (ċertifikazzjoni ISO, implimentazzjoni SPC):ISO 9001 huwa linja bażi. Għall-programmi tal-ittimbrar progressiv tal-OEM tal-karozzi, iċ-ċertifikazzjoni IATF 16949 tindika li l-fornitur jopera f'qafas ta' proċess-ikkontrollat b'FMEA dokumentat, pjanijiet ta' kontroll, u analiżi tas-sistema tal-kejl diġà inkorporati fil-fluss tax-xogħol tagħhom.
- Prototip-għal-iskalabbiltà tal-produzzjoni:Xi ħwienet jisbqu fil-bini dies iżda m'għandhomx il-kapaċità tal-istampa tal-produzzjoni. Oħrajn iħaddmu ittimbrar ta'-volum għoli iżda ma jiddisinjawx għodda-darhom. Is-sieħeb ideali jkopri kemm - kapaċi jirrepeti matul l-iżvilupp u mbagħad jiskala bla xkiel fi produzzjoni sostnuta mingħajr ma jgħaddi għal faċilità differenti.
- Għodod ta' simulazzjoni u validazzjoni:Is-simulazzjoni tal-iffurmar ibbażata fuq il-FEA-, it-tbassir tar-rebbiegħa, u l-kapaċità ta' prova virtwali jnaqqsu l-iterazzjonijiet fiżiċi u jaċċelleraw il-ħin-għall--produzzjoni. Fornituri li jinvestu f'dawn l-għodod tipikament iwasslu rati ta' suċċess tal-ewwel-prova ogħla b'mod sinifikanti minn dawk li jiddependu biss fuq l-esperjenza.
- Infrastruttura ta' manutenzjoni:Staqsi x'jiġri wara li d-die tiġi vvalidata. Il-fornitur joffri servizzi ta 'manutenzjoni skedata, programmi ta' inserzjoni żejda, u kapaċitajiet ta 'tiswija tad-die? Die progressiv u sieħeb tal-ittimbrar li jisparixxi wara l-kunsinna jħallik espost meta l-għodda teħtieġ servizz fit-tmintax-il xahar.
Ippeża dawn il-kriterji skont il-profil tar-riskju tal-programm tiegħek. Konnettur tal-karozzi ta'-volum għoli li jħaddem 5 miljun parti fis-sena jitlob sistemi ta' kwalità rigorużi u esperjenza materjali ppruvata. Programm ta' bracket industrijali ta' volum inqas{{4} jista' jagħti prijorità lill-flessibbiltà u l-ispiża tal-ħin taċ-ċomb. Jew il-mod, l-evalwazzjoni għandha tmur lil hinn minn fuljett tal-kapaċitajiet - titlob studji ta’ każijiet, titlob referenzi fil-materjal speċifiku tiegħek u l-firxa ta’ tolleranza, u jekk ikun fattibbli, żur il-faċilità biex tosserva l-proċess tal-bini u t-tryout tagħhom direttament.
Kif Jidher Disinn Kollaborattiv-għal-Fluss tax-Xogħol tal-Produzzjoni
L-aħjar servizzi progressivi tal-ittimbrar tad-die ma jibdewx b'ordni ta 'xiri. Jibdew b'konversazzjoni - tipikament reviżjoni tad-disinn fejn l-inġiniera tad-die tal-fornitur joqogħdu mat-tim tal-prodott tiegħek u jqassmu l-istampar tal-parti flimkien. Dik il-kollaborazzjoni inizjali tistabbilixxi t-trajettorja għall-programm kollu.
Hawn kif jidher impenn-strutturat tajjeb mill-ewwel kuntatt permezz tar-rampa tal-produzzjoni:
- Reviżjoni tal-parti inizjali u valutazzjoni tal-fattibilità:Il-fornitur jevalwa l-ġeometrija tal-parti tiegħek, l-ispeċifikazzjonijiet tal-materjal, it-tolleranzi, u r-rekwiżiti tal-volum. Huma jidentifikaw sfidi potenzjali li jiffurmaw, karatteristiċi tal-bandiera li jistgħu jeħtieġu aġġustament DFM, u jikkonfermaw li l-għodda progressiva hija l-metodu t-tajjeb għall-applikazzjoni tiegħek.
- Feedback tad-DFM u ottimizzazzjoni tad-disinn:L-inġiniera jipproponu modifiki li jtejbu l-manifattura mingħajr ma jikkompromettu l-funzjoni - raġġi usa' tal-liwja, pożizzjonijiet tat-toqob aġġustati relattivi għall-karatteristiċi ffurmati, jew alternattivi ta' grad ta' materjal li jnaqqsu t-talbiet tat-tunnellaġġ. Dan il-pass ħafna drabi jelimina minn wieħed sa tliet stazzjonijiet mid-die, u jnaqqas direttament l-ispiża tal-għodda.
- Approvazzjoni tat-tqassim tal-istrixxa:Il-fornitur jippreżenta t-tqassim tal-istrixxa propost li juri l-orjentazzjoni tal-parti, id-disinn tal-ġarr, il-pontijiet tal-fdalijiet, is-sekwenza tal-istazzjon, u l-perċentwali tal-utilizzazzjoni tal-materjal. Inti tapprova dan qabel ma jibda d-disinn dettaljat tad-die - huwa l-aktar sinjal wieħed importanti-off fil-programm għax kollox downstream jiddependi minnu.
- Disinn dettaljat tad-die u skeda tal-ħin tal-għodda:Bit-tqassim tal-istrixxa msakkra, id-disinn tad-die 3D jipproċedi permezz tal-immudellar, l-ispeċifikazzjoni tal-komponenti u l-analiżi tal-munzell ta' tolleranza-up. Il-fornitur jipprovdi skeda ta 'żmien tal-bini b'tragwardi għat-tlestija tad-disinn, magni tal-komponenti, assemblaġġ, u prontezza għat-tryout.
- Prova u sottomissjoni tal-kampjuni:Id-die kompluta tmur fuq pressa għall-prova inizjali. L-ewwel-partijiet huma mkejla mal-istampar tiegħek, u l-fornitur jissottometti kampjuni b'rapporti dimensjonali. Aġġustamenti żgħar - shimming, tweaks ta' clearance, korrezzjonijiet ta' overbend - huma normali f'dan l-istadju.
- Tlestija tal-PPAP:Għall-programmi OEM, il-fornitur jimla l-sħiħProċess ta' Approvazzjoni tal-Parti tal-Produzzjonipakkett ta' dokumentazzjoni - riżultati dimensjonali, studji tal-kapaċità, pjanijiet ta' kontroll, dijagrammi tal-fluss tal-proċess, FMEA, u l-Mandat ta' Sottomissjoni tal-Parti. Din il-validazzjoni formali tikkonferma li l-proċess tal-produzzjoni huwa stabbli u kapaċi qabel ma tibda r-rampa tal-volum.
- Rampa tal-produzzjoni u appoġġ sostnut:Bil PPAP approvat, skali ta 'produzzjoni għal rata sħiħa. Il-fornitur jimmonitorja l-prestazzjoni tal-proċess permezz tal-SPC, jiskeda manutenzjoni preventiva f'intervalli validati, u jżomm kanali ta 'komunikazzjoni għal bidliet fl-inġinerija jew aġġustamenti tal-volum.
Din is-sekwenza tipikament tifrex minn 10 sa 20 ġimgħa skond il-kumplessità tad-die. Il-varjabbli kritiku mhuwiex il-ħin kalendarju - huwa kemm il-kollaborazzjoni tal-fażi bikrija-(passi 1 sa 3) tidentifika u ssolvi l-kwistjonijiet qabel ma jinqata' l-azzar. Fornitur li jħaffef il-feedback tad-DFM biex iħaffef il-kalendarju normalment iħallas għaliha f'ċikli ta' prova estiżi u xogħol mill-ġdid.
Għall-inġiniera tal-produzzjoni li jevalwaw is-servizzi tal-ittimbrar progressiv tal-metall die,YICHENjirrappreżenta t-tip ta' sieħeb minn tarf-{-dan il-fluss tax-xogħol jitlob - li joffri kapaċitajiet integrati mill-kollaborazzjoni tad-disinn permezz ta' produzzjoni ta'-volum għoli, b'fokus speċifiku fuq l-effiċjenza tal-iffurmar ta' multi-stazzjonijiet u produzzjoni tal-massa skalabbli. L-approċċ tagħhom jirrifletti x'inhuma s-servizzi effettivi tal-manifattura ta 'għodda u die: sors wieħed li jimmaniġġja żvilupp ta' tqassim ta 'strixxi, bini ta' die, tryout, u appoġġ ta 'produzzjoni sostnut mingħajr handoffs bejn ħwienet skonnettjati.
Irrispettivament minn liema fornitur inti fl-aħħar mill-aħħar tagħżel, applika prinċipju wieħed b'mod konsistenti: evalwahom fuq il-proċess tagħhom, mhux biss il-kwotazzjoni tagħhom. Imsieħeb progressiv tad-die li jmexxik permezz tal-metodoloġija tad-disinn tagħhom, jurik l-approċċ tal-validazzjoni tas-simulazzjoni tagħhom, u jispjega kif jimmaniġġjaw l-ippjanar tal-manutenzjoni tul il-ħajja tal-produzzjoni tad-die qed juri l-fond tal-inġinerija li jissarraf direttament f'inqas sorpriżi fl-art tal-produzzjoni tiegħek. L-irħas kwotazzjoni rari tipproduċi l-orħos partijiet - u f'die u stampar progressivi personalizzati, ir-rigorożità tal-inġinerija tas-sieħeb waqt l-iżvilupp tiddetermina jekk l-għodda taqdix skont l-ispeċifikazzjonijiet għas-snin jew teħtieġx interventi għaljin fi żmien xhur.
Mistoqsijiet Frekwenti Dwar Die Progressiv Personalizzat u Ittimbrar
1. X'inhu die progressiv u kif jaħdem?
Die progressiva hija għodda ta' preċiżjoni li tifforma l-metall fejn il-folja tal-metall alimentata bil-coil-avvanza minn stazzjonijiet multipli f'distanza ta' żift fissa ma' kull daqqa ta' pressa. Kull stazzjon iwettaq operazzjoni speċifika bħal titqib, blanking, liwi, jew iffurmar. L-istrixxa nnifisha taġixxi bħala l-mekkaniżmu tat-trasport, b'pinnijiet pilota li jżommu l-eżattezza tar-reġistrazzjoni f'eluf ta 'pulzier. Ladarba l-istrixxa tkun kompletament mgħobbija, parti lesta tinżel ma 'kull stroke waħda, li tippermetti veloċitajiet ta' produzzjoni ta '25 sa aktar minn 1,200 strokes kull minuta skond l-applikazzjoni.
2. Kemm idum biex tiddisinja u tibni die progressiv tad-dwana?
Il-fluss tax-xogħol sħiħ mill-analiżi tal-istampar parzjali permezz tal-validazzjoni tal-produzzjoni tipikament jifrex minn 8 sa 20 ġimgħa skont il-kumplessità. Dan jinkludi reviżjoni tal-fattibilità, feedback DFM, żvilupp ta 'tqassim ta' strixxi, sekwenzar ta 'stazzjon, disinn ta' die 3D, simulazzjoni ta 'formazzjoni, bini ta' għodda, prova, u tlestija tal-PPAP. Il-varjabbli tal-ħin kritiku mhuwiex it-tul tal-kalendarju iżda l-kwalità tal-inġinerija matul il-fażijiet bikrija. Fornituri bħal YICHEN li jintegraw il-kollaborazzjoni tad-disinn mal--kapaċità tal-bini fid-dar jistgħu jikkompressaw is-skadenzi billi jeliminaw handoffs bejn ħwienet skonnettjati.
3. Meta għandi nagħżel die progressiv fuq die ta 'trasferiment jew die kompost?
Dies progressivi huma ottimali meta l-parti tiegħek taqbel f'wisa 'ta' strixxa ta '300 mm, il-volumi annwali jaqbżu l-500,000 unità, u l-ġeometrija tinvolvi liwjiet multipli u karatteristiċi ffurmati mingħajr tpinġijiet fil-fond li jaqbżu 1.5 darbiet id-dijametru tal-parti. Imut tat-trasferiment jixirqu partijiet akbar li jeħtieġu tiri fil-fond f'volumi moderati ta '100,000 jew aktar unità. Dies komposti jaħdmu l-aħjar għal partijiet ta' pjan-ċatt wieħed f'volumi bejn 50,000 u 500,000 unità fejn il-baġit tal-għodda huwa limitat. Id-daqs tal-parti, il-volum, il-kumplessità ġeometrika u l-baġit kollettivament imexxu d-deċiżjoni.
4. Kif l-għażla tal-materjal taffettwa d-disinn u l-ispiża tad-die progressiva?
L-għażla tal-materjal tibdel b'mod fundamentali l-għadd tal-istazzjon, ir-rekwiżiti tat-tunnellaġġ, u l-materjali tal-komponenti die. Ix-xogħol ta 'l-istainless steel-jibbies malajr, ħafna drabi jeħtieġ 1.5 sa 2 darbiet aktar stazzjonijiet minn azzar ħafif għal ġeometrija ekwivalenti, flimkien ma' għodda miksija jew tal-karbur biex tiġġieled il-ġlir. L-aluminju u r-ram jippermettu inqas stazzjonijiet iżda jitolbu uċuħ li jiffurmaw illustrati u kontroll tal-veloċità bir-reqqa biex jipprevjenu l-immarkar tal-wiċċ. Il-perċentwali ta 'clearance tad-die jinbidlu wkoll skond il-materjal: 5-8% għall-azzar ħafif, 8.5-9.5% għall-istainless, u 4-6% għall-aluminju. Kull liga toħloq problema distinta ta 'inġinerija li teħtieġ soluzzjonijiet ta' għodda apposta.
5. X'għandi nfittex meta nevalwa l-manifatturi tad-die progressivi?
Ipprijoritizza lill-fornituri b'-kapaċità ta' disinn u bini ta' die interna, agħfas tunnellaġġ li jaqbel mal-ħtiġijiet tal-produzzjoni tiegħek, esperjenza dokumentata bil-materjal u l-ħxuna speċifiċi tiegħek, ċertifikazzjoni ISO jew IATF b'implimentazzjoni SPC, u prototip-għal-iskalabbiltà tal-produzzjoni. Jevalwaw ukoll l-għodod ta 'simulazzjoni tagħhom, l-infrastruttura ta' manutenzjoni, u r-rieda li jikkollaboraw waqt ir-rispons tad-DFM. Manifatturi ta' die progressivi bħal YICHEN li joffru servizzi minn tarf-sa-mill-iżvilupp tat-tqassim tal-istrixxi permezz ta' produzzjoni sostnuta ta'-volum għoli jeliminaw il-lakuni fil-komunikazzjoni u kwistjonijiet ta' responsabbiltà li jinqalgħu meta d-disinn, il-magni u l-produzzjoni jkunu frammentati f'diversi ħwienet.


