


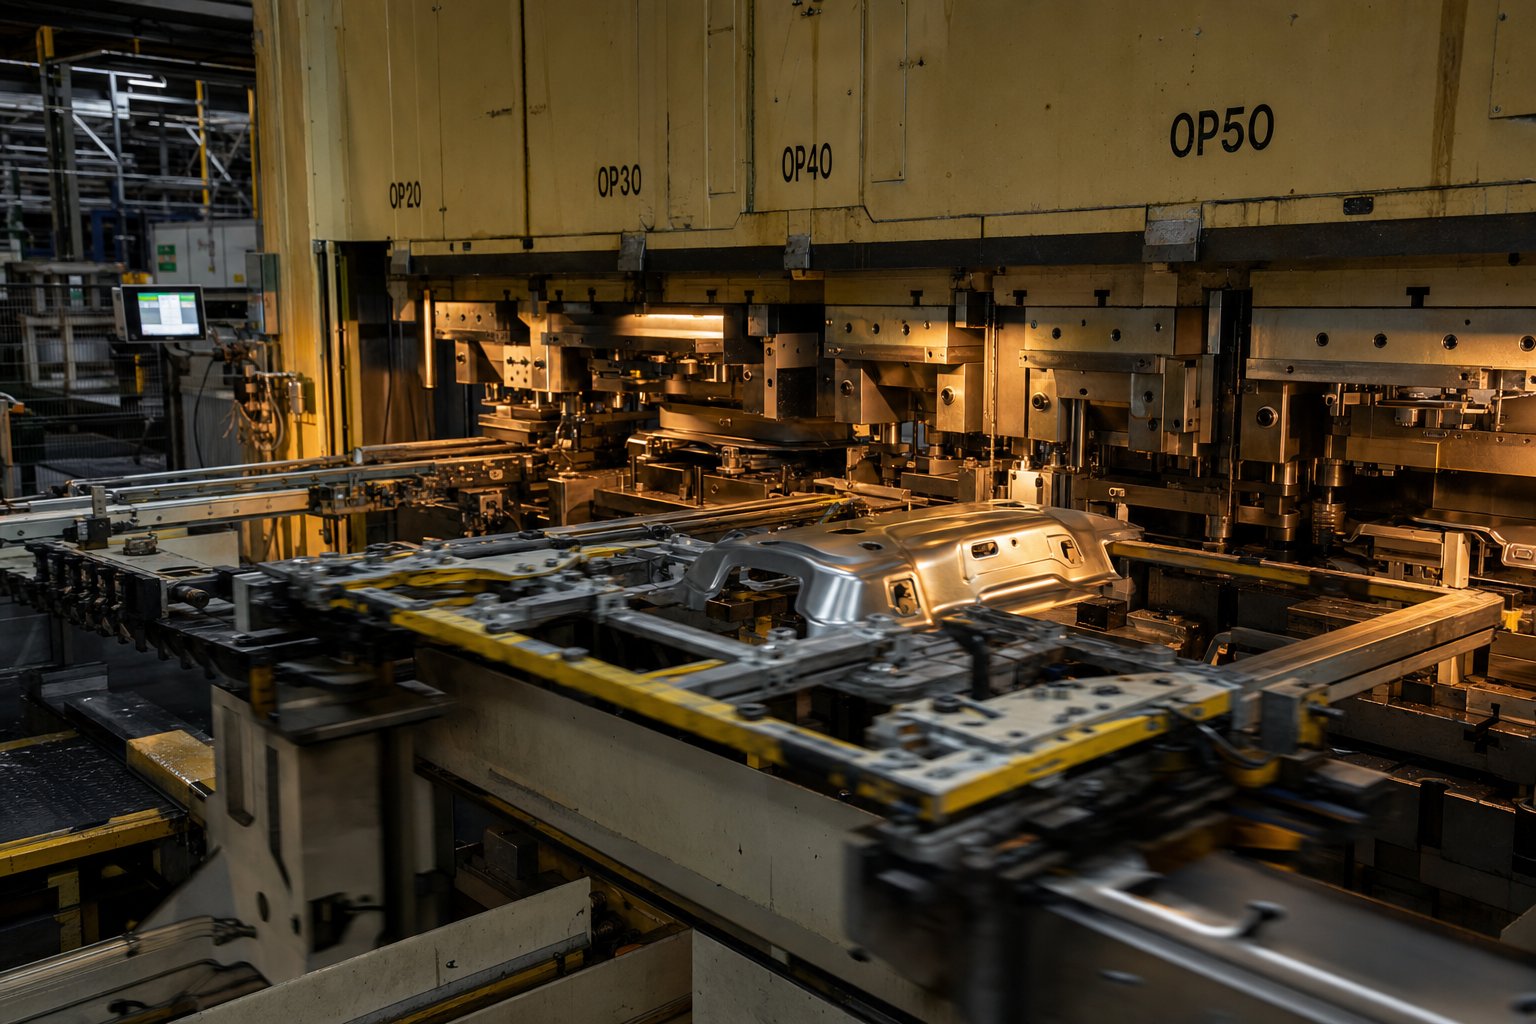
X'inhu Ittimbrar tad-Die Trasferiment u Għaliex Jeżisti
Immaġina li tipprova tiġbed fil-fond-taġen kbir taż-żejt tal-karozzi waqt li l-biċċa tax-xogħol tkun għadha marbuta ma' strixxa tal-metall. L-istrixxa tat-trasportatur tkun bokkla, tgħawweġ, u tneħħa bil-ġuħ il-kavità li tifforma tal-materjal. Dak ix-xenarju jaqbad eżattamentgħaliex jeżisti ittimbrar tad-die tat-trasferiment.
Id-Definizzjoni tal-Ittimbrar tad-Die tat-Trasferiment
L-ittimbrar tad-die tat-trasferiment huwa proċess tal-iffurmar tal-metall b'ħafna -station li fih vojt l-ewwel jiġi separat mill-istrixxa mhux maħduma, imbagħad imċaqlaq minn serje ta 'stazzjonijiet tad-die indipendenti b'sistema ta' trasferiment mekkanika jew robotika, b'kull stazzjon iwettaq operazzjoni dedikata ta 'formazzjoni fuq il-biċċa tax-xogħol ħielsa-floating.
Il-frażi ewlenija hawnhekk hija "separata mill-istrixxa." Fl-ittimbrar progressiv tad-die, il-parti tibqa 'imwaħħla ma' strixxa tal-ġarr hekk kif tavvanza minn stazzjonijiet. Fl-ittimbrar tat-trasferiment, il-vojt isir aġent ħieles fil-mument li jinqata '. Sistema kkoordinata ta’ binarji, grippers, jew swaba’ tiġbor dak il-vojt u tmexxih minn stazzjon għall-ieħor b’eżattezza pożizzjonali għolja.
Għaliex Kwistjonijiet ta' Separazzjoni Blank
Meta biċċa tax-xogħol tibqa 'konnessa mal-materjal prinċipali tagħha, kull operazzjoni ta' formazzjoni hija ristretta. Il-fond tal-ġbid huwa limitat minħabba li l-materjal jista 'jiċċirkola biss mill-ġnub li għadhom imwaħħla mal-istrixxa. Ġeometriji tal-parti l-kbar jirriskjaw li jdawwar it-trasportatur. L-iffurmar ta' multi-assi jsir kważi impossibbli.
Is-separazzjoni tal-vojt tneħħi dawk ir-restrizzjonijiet kollha. Il-materjal jista 'jiċċirkola liberament fil-kavità tad-die minn kull direzzjoni, li jippermetti tiġbed fil-fond bi ħxuna tal-ħajt uniformi u kontorni 3D kumplessi. Ikseb il-libertà li jerfgħu, iddawwar u poġġi mill-ġdid il-parti bejn l-istazzjonijiet, li tiftaħ ġeometriji li jmutu u konfigurazzjonijiet tal-ittimbrar marbuta ma 'strixxa sempliċement ma jistgħux jiksbu.
Fejn l-Ittimbrar tad-Die tat-Trasferiment joqgħod fil-Formazzjoni tal-Metall
L-ittimbrar tad-die tat-trasferiment jokkupa l-ispazju bejn l-ittimbrar progressiv u l-preses dedikati ta'-operazzjoni waħda. Huwa jimmaniġġja partijiet li huma kbar wisq, fondi wisq, jew kumplessi ġeometrikament wisq għal die progressiv, iżda xorta għandhom bżonn ir-ripetibbiltà u l-volum tal-volum tal-iffurmar tal-istampa awtomatizzat. Aħseb qxur tat-tifi tan-nar, pilastri strutturali tal-karozzi, jew tnabar tal-apparat fejn il-fond jaqbeż id-dijametru u t-tolleranzi jibqgħu stretti.
Il-kompromess-huwa l-veloċità. Pressa tal-ittimbrar tat-trasferiment tipikament taħdem b'15 sa 45 puplesiji kull minuta meta mqabbla ma '100-plus għal setup progressiv. Iżda l-libertà ġeometrika u l-iffrankar tal-materjal ħafna drabi jagħmlu dak iċ-ċiklu aktar bil-mod l-għażla aktar ekonomika b'mod ġenerali.
Il-fehim ta 'dak li jista' u ma jistax jagħmel die ta 'trasferiment jibda bil-fehim ta' kif jaħdem il-mekkaniżmu ta 'trasferiment innifsu, minħabba li l-profil tal-moviment ta' dawk il-grippers jiddetta kollox mit-tqassim tal-istazzjon sal-ħin tal-istampa.
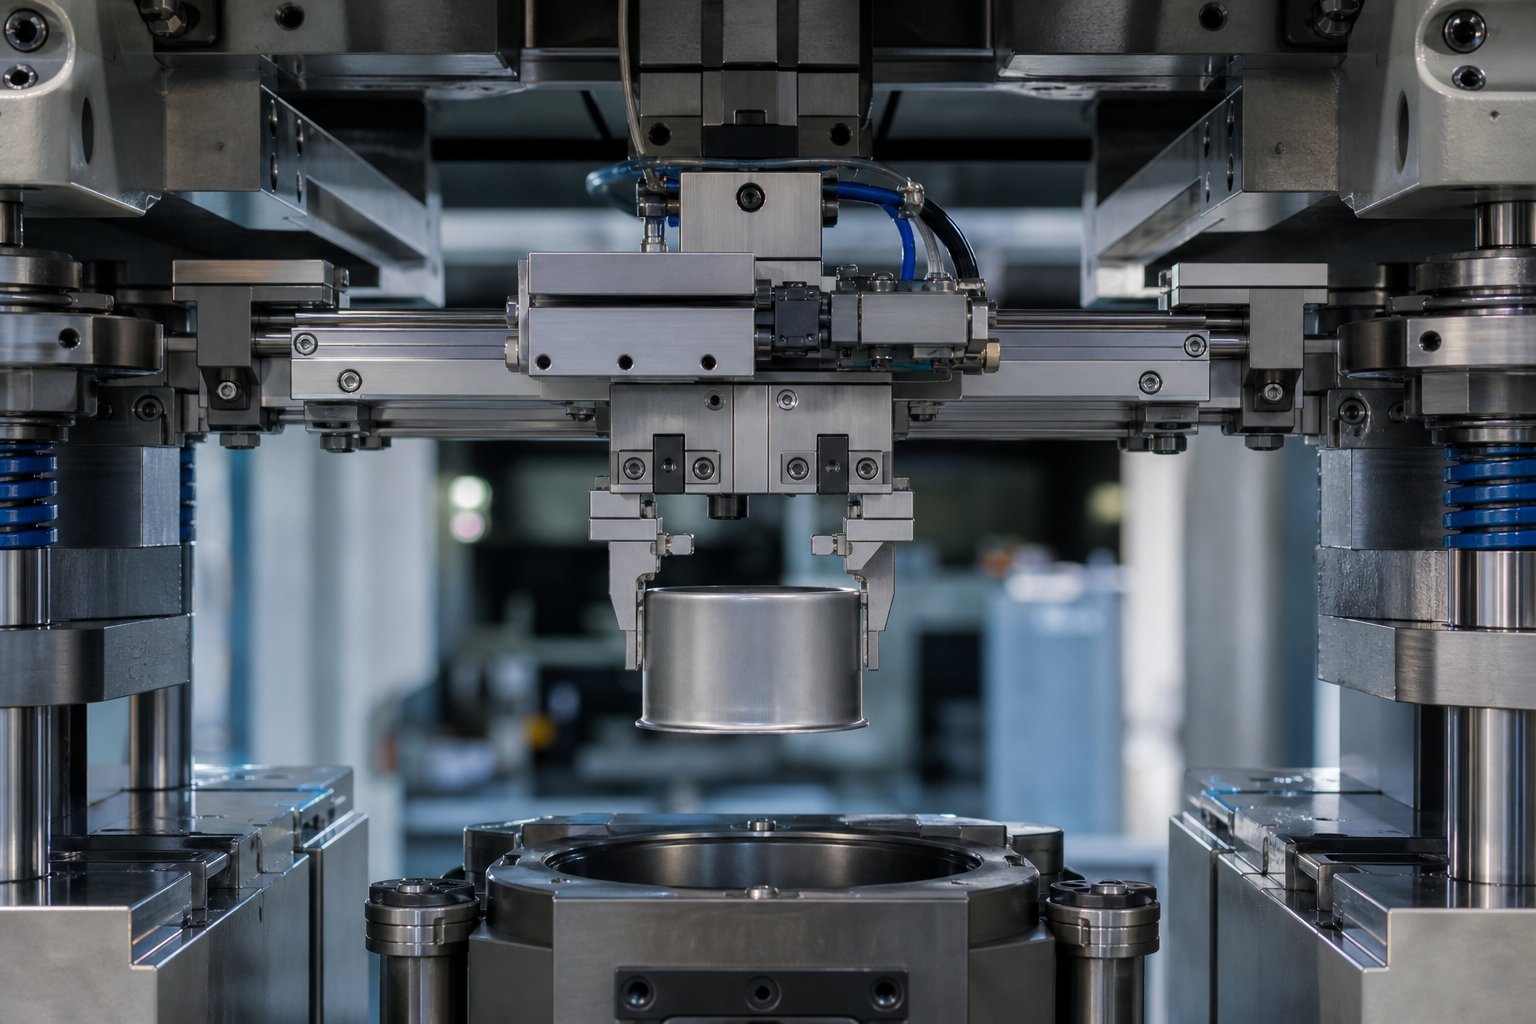
Kif is-Sistema ta 'Trasferiment Tiċċaqlaq Fiżikament Partijiet Bejn Stazzjonijiet
Il-mekkaniżmu ta 'trasferiment huwa l-qalba ta' kwalunkwetrasferiment stampar stampa. Tiddetta l-ħin taċ-ċiklu, l-eżattezza tal-parti, u liema ġeometriji tista 'tipproduċi. Madankollu ħafna deskrizzjonijiet tal-proċess tleqqija fuqha b'sentenza waħda. Hawn x'jiġri fil-fatt bejn l-uċuħ tad-die.
Tipi ta' Mekkaniżmi ta' Trasferiment
Is-sistemi ta 'trasferiment jaqgħu fi tliet kategoriji bbażati fuq l-assi tal-moviment li jipprovdu. L-għażla t-tajba tiddependi fuq il-kumplessità tal-parti, il-piż, u l-veloċità fil-mira.
Sistema ta' żewġ-assi tiċċaqlaq fi pjan wieħed, tipikament tgħolli u tavvanza (X-Z). Żewġ binarji li jmexxu t-tul tad-die jogħlew biex jerfgħu l-parti minn fuq id-die t'isfel, javvanzawha żift wieħed lejn l-istazzjon li jmiss, u jbaxxuha fuq locators. Minħabba li l-moviment huwa sempliċi, għodda ta 'trasferiment ta' żewġ-assi tappoġġja rati ogħla ta 'puplesija, iżda ma tistax tikklampja jew torjenta partijiet li jistgħu jaqilbu waqt l-ivvjaġġar.
Sistema ta' tliet-assi żżid moviment ta' kklampjar. Il-binarji jerfgħu, ikklampjaw 'l ġewwa fuq il-parti, javvanzaw, iniżżlu, u rilaxx. Danmoviment ta' tliet-assi fil-pjani X-Y-Zjippermetti li l-biċċa tax-xogħol tittella' għoli biżżejjed mid-die u titqiegħed preċiżament fil-konfini tal-perimetru-gauge fl-istazzjon li jmiss. Is-sistemi ta' tliet-assi huma komunement immuntati fuq pjanċa-jew immuntati-istampa, b'għodda tas-swaba' ddisinjata biex tikklerja azzar aktar baxxi-die, kammijiet, u komponenti ta' gwida fuq il-mogħdija tar-ritorn.
It-trasferiment robotiku jissostitwixxi l-binarji mekkaniċi b'robots artikolati pożizzjonati bejn presses individwali f'arranġament tal-istampa-biex-agħfas. Kull robot juża tazzi tal-vakwu jew apparat manjetiku tat-tarf-biex jagħżel, jiċċaqlaq u jpoġġi l-partijiet. Il-ħinijiet tipiċi taċ-ċiklu jvarjaw minn 1.5 sa 3 sekondi għal kull trasferiment, li jagħmlu s-sistemi robotiċi aktar bil-mod iżda ferm aktar flessibbli għal ripożizzjoni kumplessa, rotazzjoni tal-parti, jew turnover bejn stazzjonijiet.
| Tip ta' Trasferiment | Assi tal-Moviment | Veloċità Tipika (SPM) | L-Aħjar-Kumplessità tal-Parti Fit-Tfittxija |
|---|---|---|---|
| Żewġ -Assi | Lift + Advance | 25 - 45 | Partijiet tal-ġbid ċatti jew baxxi-b'ġeometrija stabbli |
| Tliet-Assi | Lift + Advance + Clamp | 15 - 30 | Kikkri miġbudin-fond, partijiet bil-flanġ, forom irregolari |
| Robotika | 6-Assi Artikulati | 8 - 20 | Pannelli kbar, fatturat meħtieġ, multi-linji tal-istampa |
Disinn ta' Għodda ta' Gripper u Finger
Il-grippers, jew is-swaba ', huma l-uniċi komponenti li jikkuntattjaw fiżikament il-biċċa tax-xogħol waqt it-trasferiment tad-die. Id-disinn tagħhom jaffettwa direttament il-kwalità tal-parti u l-affidabbiltà tat-trasferiment.
F'sistema mekkanika ta' tliet-assi, is-swaba' huma mmuntati mal-binarji tat-trasferiment f'kull pitch tal-istazzjon. Huma personalizzati-profilati biex jaqblu mal-ġeometrija tal-parti f'dak l-istadju speċifiku tal-iffurmar. L-ewwel-saba' ta' stazzjon li jaqbad vojt ċatt ma jidher xejn qisu l-ħames-saba' ta' stazzjon li jgħaqqad tazza-miġbuda fil-fond. Id-disinjaturi għandhom jiżguraw li s-swaba' jipprovdu biżżejjed forza ta' kklampjar biex jiżguraw il-parti waqt movimenti ta' aċċelerazzjoni għolja-mingħajr ma jimmarkaw l-uċuħ kożmetiċi jew jiddeformaw ħitan irqaq.
Il-pożizzjonament wara r-rilaxx huwa ugwalment kritiku. Żewġ sistemi ta'-assi jiddependu fuq pinnijiet tar-rebbiegħa ppressati fid-die t'isfel biex iżommu l-orjentazzjoni sakemm tagħlaq id-die. L-għodda tal-istampa tat-trasferiment ta' tliet-assi tuża taħlita ta' ġeometrija tal-parti, blokki tal-bejtu, u pinnijiet tal-lokalizzazzjoni biex iżżomm il-post ladarba s-swaba' jinġibdu lura. Għal sistemi robotiċi, tazzi tal-vakwu jew kalamiti jaqbdu l-parti, li jeħtieġu li l-biċċa tax-xogħol tgħolli f'wiċċ l-ilma mill-inqas 1 mm 'il fuq mid-die t'isfel biex tevita t-tnixxija tal-forza manjetika fl-azzar tad-die.
It-tul taż-żift huwa importanti wkoll. Distanzi itwal tal-pitch jisforzaw aċċelerazzjonijiet ogħla matul il-puplesija tat-trasferiment, li jistgħu joħolqu vibrazzjoni u moviment instabbli tal-parti, speċjalment b'materjal ta' kejl irqiq-li nieqes mill-ebusija. Biċċiet tax-xogħol itqal jitolbu binarji u swaba aktar b'saħħithom b'massa akbar, iżidu tagħbijiet ta 'inerzja u ħafna drabi jeħtieġu veloċità operattiva mnaqqsa.
Sinkronizzar tal-Moviment tat-Trasferiment bi Press Stroke
Kull mozzjoni ta 'trasferiment għandha titlesta fit-tieqa meta l-istampa tkun miftuħa. Immaġina s-sekwenza taż-żmien: il-muntun jilħaq iċ-ċentru mejjet ta 'fuq u d-die tiftaħ. Il-lifters tal-parti jgħollu l-biċċa tax-xogħol mill-wiċċ ta 'isfel tad-die. Il-binarji tat-trasferiment jagħlqu 'l ġewwa, il-grippers jimpenjaw it-truf tal-parti, u l-binarji jerfgħu l-vojt ċar mill-komponenti kollha tad-die. L-assemblaġġ javvanza żift wieħed orizzontalment, inaqqas il-parti fuq il-lokaturi tal-istazzjon li jmiss, rilaxxi, u jinġibed lura għall-pożizzjoni tal-bidu, kollha qabel il-muntun jibda l-puplesija tax-xogħol 'l isfel tiegħu.
Din il-koreografija hija rregolata minn swiċċijiet tal-kam li jdur jew profili tal-kam elettroniċi li joħorġu sinjali f'pożizzjonijiet preċiżi tal-krank-angolu. Stampa tipika tat-timbrar tat-trasferiment tuża tliet sinjali tal-kam jew aktar: agħfas-f'-operazzjoni, agħfas-fil--pożizzjoni tad-dar-, u kmand tal-ħatt-. Jekk iċ-ċiklu tat-trasferiment ma jistax jitlesta fiż-żmien miftuħ disponibbli, il-veloċità tal-istampa għandha tonqos. Fil-prattika, il-ħin tat-trasferiment, li ma jifformax forza, huwa l-fattur li jillimita r-rata tal-produzzjoni.
It-trasferiment-software ta' simulazzjoni tal-moviment jgħin lill-inġiniera jiddisinjaw profili tal-moviment li jibbilanċjaw l-inerzja, il-vibrazzjoni u l-veloċità. Billi tottimizza l-kurvi ta 'aċċelerazzjoni, tista' timbotta r-rati taċ-ċiklu ogħla mingħajr ma tissagrifika l-eżattezza tal-pożizzjoni jew tirriskja l-instabbiltà tal-parti matul it-transitu.
Bil-mekkanika tal-moviment tal-parti mifhuma, il-mistoqsija li jmiss issir x'jiġri fil-fatt mill-vojt f'kull stazzjon li jżur, mit-tlugħ inizjali sat-tlugħ finali.
Proċess pass-pass-mill-Ħolqien Blank sal-Parti Lesta
Coil mhux maħdum ta 'l-azzar jidħol tarf wieħed ta' l-istampa. Parti lesta u preċiża b'mod dimensjonali toħroġ mill-oħra. Bejn dawk iż-żewġ punti, sekwenza ta' operazzjonijiet b'koreografija stretta tittrasforma folja ċatta f'ġeometrija tridimensjonali kumplessa-, stazzjon wieħed kull darba. Hawnhekk huwa eżattament x'jiġri f'kull stadju.
Ħolqien vojt u Ipproċessar tal-Istrixxa
Kollox jibda b'kolja, kultant tiżen diversi tunnellati, immuntata fuq uncoiler. L-istrixxa tgħaddi minn straightener li jneħħi s-sett tal-koljaturi (il-memorja tal-kurvatura milli tkun ferita) u tagħti stokk ċatt lill-istampa. Il-flatness konsistenti hija importanti minħabba li kwalunkwe pruwa residwa jew mewġa tat-tarf se tippropaga fil-vojt u tikkomprometti l-eżattezza li tifforma 'l isfel.
Fl-ewwel stazzjon ġewwa l-istampa, blanking die jaqtgħu l-biċċa tax-xogħol ħielsa mill-istrixxa. Dan huwa l-mument li jiddefinixxi l-proċess tal-ittimbrar tad-die tat-trasferiment: il-parti titlef il-konnessjoni fiżika tagħha mal-materjal ġenitur u ssir blank-floating ħieles. Il-forma vojta mhix dejjem sempliċi ċirku jew rettangolu. L-inġiniera ħafna drabi jiddisinjaw blanks żviluppati b'kontorni ottimizzati, xi kultant scalloped jew notched, biex jikkontrollaw il-fluss tal-materjal waqt tlugħ sussegwenti u jimminimizzaw l-iskart tat-tirqim aktar tard.
F'xi setups ta' produzzjoni, blanks jiġu prodotti offline fuq blanking press separat, f'munzelli, u mbagħad jiddaħħlu fl-istampa tat-trasferiment permezz ta' de-stacker awtomatizzat. Dan l-approċċ jiddiżakkoppja l-veloċità tal-blanking mill-veloċità tal-iffurmar, li hija utli meta l-operazzjoni tal-blanking tkun aktar mgħaġġla miċ-ċiklu tat-trasferiment jew meta forom multipli vojta jdaħħlu fl-istess stampa.
Multi-Sekwenza ta' Formazzjoni ta' Stazzjon
Ladarba l-vojt jinħoloq, il-mekkaniżmu tat-trasferiment jaqbadha u jibda jgħaqqadha permezz ta 'serje ta' stazzjonijiet die indipendenti. Kull stazzjon iżomm l-għodda tiegħu stess, li jwettaq operazzjoni ddedikata waħda jew tnejn fuq il-biċċa tax-xogħol-floating ħielsa. Is-sekwenza hija ddisinjata biex tifforma l-parti b'mod inkrementali, u qatt ma taqbeż il-limiti tal-formabilità tal-materjal f'daqqa waħda.
Hawn hu l-istazzjon tipiku-bi-progressjoni tal-istazzjon għal operazzjoni ta' stampar ta' die ta' preċiżjoni:
- Tpinġija- Il-vojt huwa sfurzat f'kavità tad-die b'punch, li jifforma l-forma inizjali ta 'tazza jew qoxra. Detentur vojt jikkontrolla l-fluss tal-materjal u jipprevjeni t-tikmix fil-flanġ. Dan l-istazzjon jistabbilixxi l-ġeometrija primarja.
- Erġa-tpinġi- Meta l-fond meħtieġ jaqbeż dak li jista' jikseb ġibda waħda (ġeneralment lil hinn minn proporzjon ta' ġibda ta' 1.5:1 sa 2:1), stazzjoni ta' ġbid wieħed jew aktar-naqqas id-dijametru filwaqt li jżid il-fond. Kull re-tpinġija progressivament tapprofondixxi l-qoxra mingħajr ma jraqqaq il-ħitan lil hinn mil-limiti aċċettabbli.
- Tirqim- Materjal tal-flanġ żejjed li jitħalla mill-operazzjoni tat-tpinġija huwa mqatta'. Stazzjonijiet tat-trim jipproduċu perimetru nadif u preċiż fid-dimensjoni. Ir-ruttam jinżel mid-die u jitwassal barra mill-istampa.
- Titqib- Punches joħolqu toqob, slots, jew karatteristiċi interni oħra. It-titqib jitqiegħed wara t-tpinġija minħabba li toqob ippanċjati fi vojt ċatt jgħawġu matul il-formazzjoni sussegwenti. It-tqegħid tagħha hawn tippreserva l-eżattezza tal-post tat-toqba.
- Flanġjar- It-truf huma mgħawweġ jew irrumblati biex joħolqu xufftejn, flanġijiet tal-immuntar, jew kustilji li jwebbsu. L-istazzjonijiet tal-flanging jużaw forom punches jew cam-slajds misjuqa biex jgħawġu materjal f'angoli relattivi għad-direzzjoni tal-istampa tal-istampa.
- Tissarraf jew Restriking- Kompressjoni ta' -tunnellaġġ għoli tirfina d-dimensjonijiet kritiċi, tiffoka r-raġġi, iċċattja l-uċuħ, jew tistampa dettalji. Coining jikseb tolleranzi aktar stretti minn iffurmar standard minħabba li l-materjal huwa deformat plastikament kontra uċuħ die riġidi taħt pressjoni estrema.
In-numru ta' stazzjonijiet ivarja skond il-kumplessità tal-parti. Qoxra miġbuda sempliċi tista 'teħtieġ erba' jew ħames stazzjonijiet. Komponent strutturali tal-karozzi kumpless b'mudelli ta 'toqob multipli, flanġijiet f'angoli differenti, u callouts dimensjonali stretti jistgħu jużaw għaxra jew aktar. B'differenza mill-proċess tal-ittimbrar tad-die progressiv, fejn l-istrixxa tiddetta l-ispazjar tal-istazzjon, trasferiment die layouts stazzjonijiet spazjali biex jakkomodaw l-akbar profil tal-parti f'kull stadju flimkien ma 'tneħħija għall-għodda tas-swaba'.
Dak li jagħmel din is-sekwenza qawwija huwa li l-għodda tal-istampar u d-die ta 'kull stazzjon jistgħu jiġu ottimizzati b'mod indipendenti. Stazzjon tat-tlugħ jiffoka kompletament fuq il-fluss tal-materjal. Stazzjon tat-tirqim jiffoka kompletament fuq shearing nadif. M'hemm l-ebda kompromess sfurzat billi l-parti tkun marbuta ma' stazzjonijiet ġirien permezz ta 'strixxa ta' trasport.
Operazzjonijiet Finali u Tkeċċija ta' Parti
L-aħħar stazzjonijiet fis-sekwenza jimmaniġġjaw ix-xogħol tal-irfinar u l-operazzjonijiet sekondarji li kieku jkunu jeħtieġu magni separati u tqandil addizzjonali. Dan huwa fejn it-trasferiment tad-die ittimbrar jagħti vojt fil-kapaċità li ftit inġiniera jisfruttaw bis-sħiħ.
Fil-{0}}operazzjonijiet sekondarji jistgħu jinkludu:
- Tapping heads li jaqtgħu ħjut direttament f'toqob mtaqqba
- Unitajiet tal-iwweldjar tal-projezzjoni li jwaħħlu ġewż, parentesi, jew studs
- Feeders awtomatizzati li jdaħħlu bushings, siġilli, jew sub-komponenti
- Stazzjonijiet ta' mmarkar jew inċiżjoni għall-identifikazzjoni ta' parti
L-integrazzjoni ta' dawn l-operazzjonijiet telimina l-immaniġġjar downstream, tnaqqas ix-xogħol-fil--inventarju ta' progress, u tneħħi r-riskju ta' kwalità li jiġi mat-trasferiment ta' partijiet bejn ċelloli separati tal-manifattura. Parti li tradizzjonalment teħtieġ ittimbrar, imbagħad ittrasporta lejn stazzjon tat-tapping, imbagħad ittrasporta lejn ċellula tal-iwweldjar, minflok toħroġ mill-istampa lesta għal kollox.
Wara l-istazzjon finali tal-iffurmar jew tal-assemblaġġ, il-mekkaniżmu ta 'trasferiment imexxi l-parti kompluta għal pożizzjoni ta' ejection. Minn hemm, conveyor, mekkaniżmu ta' stivar, jew sistema robotika ta' pick-u-post tneħħi l-parti mill-istampa. Il-partijiet jistgħu jiġu f'munzelli direttament f'kontenituri tat-tbaħħir jew jitqiegħdu fuq conveyors ta' spezzjoni għall--verifika tal-kwalità fil-linja.
Iċ-ċiklu kollu, mill-għalf tal-coil sat-tneħħija finali, jirrepeti kull 2 sa 4 sekondi skont il-veloċità tal-istampa u l-kumplessità tat-trasferiment. Kull stroke tipproduċi parti lesta waħda, u l-cadence tkompli mingħajr interruzzjoni matul ġirjiet ta 'produzzjoni li jistgħu jkopru mijiet ta' eluf ta 'biċċiet.
Naturalment, il-kisba ta 'dan il-livell ta' throughput jiddependi ħafna fuq it-tqabbil tal-istampa nnifisha mat-talbiet tas-sekwenza tal-iffurmar. It-tunnellaġġ, id-daqs tas-sodda, it-tul tal-puplesija, u s-sistemi tal-kuxxin kollha jeħtieġ li jallinjaw mal-ġeometrija tal-parti u l-materjal li qed jiġi ffurmat.
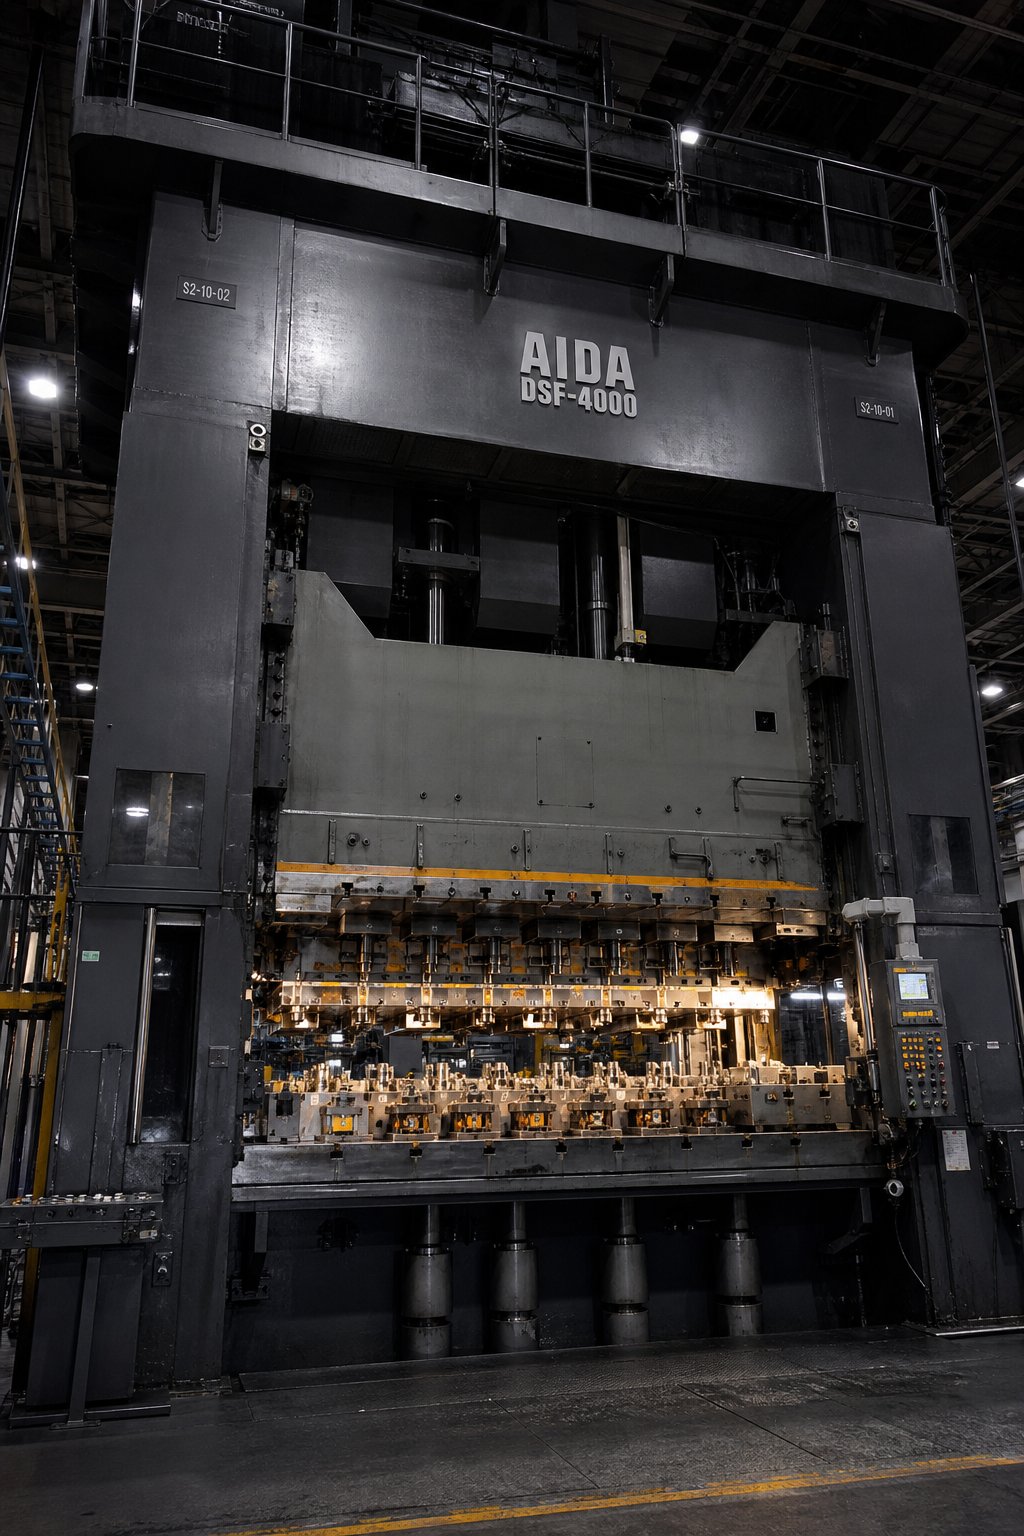
Rekwiżiti ta 'l-Istampa u Speċifikazzjonijiet tal-Materjal għat-Trasferiment Die Ittimbrar
Sekwenza li jiffurmaw biss twettaq kif ukoll l-istampa warajha. Tista 'tiddisinja t-tqassim perfett tal-istazzjon, imma jekk l-istampa tal-ittimbrar tad-die m'għandhiex tunnellaġġ għal deep draws, stroke għal tneħħija ta' parti, jew żona tas-sodda għat-tneħħija tal-binarji, il-proċess jieqaf qabel l-ewwel vojt jolqot kavità. L-ispeċifikazzjoni tal-istampa t-tajba hija waħda mid-deċiżjonijiet l-aktar konsegwenzjali fi kwalunkwe proġett tal-istampar tal-istampa tat-trasferiment, u hija wkoll waħda mill-aktar komunement taħt-inġinerija.
Rekwiżiti ta' Tunnellaġġ u Daqs tas-Sodda
It-timbrar tad-die tat-trasferiment ġeneralment jitlob tunnellaġġ ogħla minn stampa ta 'ttimbrar progressiva komparabbli li tħaddem karatteristiċi ta' daqs simili. Ir-raġuni hija sempliċi: vojt huma akbar, tiġbed huma aktar profondi, u kull stazzjon li jiffurmaw it-tagħbija munzelli up fuq l-istess slide. Press die progressiv jista 'jimmaniġġja familja ta' karatteristiċi żgħar ta '200 sa 400 tunnellata. Pressa ta 'trasferiment li tifforma qoxra miġbuda-fond minn vojt oħxon ta' rutina topera fil-medda ta '600 sa 2,000 tunnellata, b'partijiet strutturali kbar tal-karozzi li jimbuttaw fit-territorju ta' 2,500 sa 3,000 tunnellata.
Id-daqs tas-sodda huwa ugwalment kritiku u ħafna drabi jiġi injorat. Il-bolster għandu jakkomoda l-istazzjonijiet die indipendenti kollha rranġati f'sekwenza, flimkien ma 'spazju fuq iż-żewġ naħat għall-binarji tat-trasferiment. Apermezz-is--sistema ta' trasferiment tat-tieqapożizzjonijiet binarji ġewwa l-tieqa ta ' l-istampa iżda barra l-boster, li jikkunsmaw wisa 'tieqa li inkella jistgħu jġorru coil usa'. Is-sistemi ta' quddiem-u-wara jżommu l-binarji għal kollox barra l-istampa, u jippermettu l-wisa' sħiħa tat-tieqa għall-vojt u l-għodda. Fi kwalunkwe każ, l-inġiniera għandhom jagħtu kont għar-raġġ tal-knis tal-għodda tas-swaba ', il-puplesija tal-morsa, u t-tneħħija tal-mogħdija tar-ritorn bejn is-swaba' u l-komponenti die aktar baxxi meta d-daqs tas-sodda.
Hekk kif il-partijiet jikbru aktar kumplessi u l-OEMs jimbuttaw għal inqas komponenti għal kull assemblaġġ, jistennew aktar stazzjonijiet għal kull sett ta 'die. Dik it-tendenza tipponta lejn bolsters akbar u sistemi ta' stampa-maġenb-multi-li jistgħu joperaw individwalment jew jissinkronizzaw f'linja ta' trasferiment twil waħda meta jkunu meħtieġa stazzjonijiet żejda.
Tul tal-puplesija u Konsiderazzjonijiet tal-Veloċità
Ħafna inġiniera jispeċifikaw it-tul tal-puplesija bbażati biss fuq il-fond tal-formazzjoni. Dan huwa żball. Il-puplesija tal-istampa għandha wkoll tipprovdi biżżejjed angolu tal-krank għall-mekkaniżmu ta 'trasferiment biex ilesti ċ-ċiklu sħiħ tal-moviment tiegħu waqt li d-die tkun miftuħa. Linja gwida ppruvata minn speċjalisti ta 'l-istampa tat-trasferiment hija proporzjon ta' 4:1: jekk parti teħtieġ 6 pulzieri ta 'puplesija tax-xogħol, speċifika stampa b'tal-inqas stroke totali ta' 24 pulzier. Dak l-ivvjaġġar żejjed jixtri l-gradi ta 'rotazzjoni tal-krank li t-trasferiment jeħtieġ biex jerfa', javvanza, jitbaxxa u jinġibed lura mingħajr ma jgħaġġel il-profil tal-moviment.
Il-veloċità hija fejn l-ittimbrar tal-istampa tat-trasferiment jiddiverġi l-aktar b'mod qawwi mix-xogħol tad-die progressiv. Pressa tad-die progressiva komunement tgħaddi minn 40 sa 100-aktar daqqa fil-minuta minħabba li l-istrixxa tavvanza pitch fiss b'kumplessità mekkanika minima. Pressa tat-trasferiment tipikament taħdem 10 sa 30 SPM. Il-fattur li jillimita mhuwiex li jifforma forza jew imġieba materjali. Huwa l-ħin tat-trasferiment. L-istampa għandha żżomm miftuħa sakemm il-grippers itemmu ċ-ċiklu sħiħ tagħhom. Bil-link-motion press drives, it-tieqa tat-trasferiment disponibbli tiċkien saħansitra aktar minħabba li l-muntun joqgħod f'ċentru mejta ta 'fuq għal inqas gradi crank minn drive eċċentriku standard.
Presses misjuqa minn servo-joffru soluzzjoni. Il-moviment tal-pjastra programmabbli jista 'jgħix f'ċentru mejta ta' fuq, u jagħti lis-sistema ta 'trasferiment millisekondi addizzjonali biex tlesti l-moviment tagħha mingħajr ma tnaqqas ir-rata taċ-ċiklu ġenerali. Din il-flessibbiltà tagħmel presses servo dejjem aktar popolari għal applikazzjonijiet ta 'trasferiment fejn il-ħin taċ-ċiklu huwa differenzjatur kompetittiv.
Sistemi ta 'kuxxin u Rekwiżiti ta' Preċiżjoni
Stazzjonijiet tal--ġbid fil-fond ġewwa die ta' trasferiment jiddependu fuq sistemi ta' kuxxin idrawliċi jew tan-nitroġenu mibnija fis-bolster tal-istampa. Dawn il-kuxxini jaġixxu bħala detenturi vojta matul il-puplesija tat-tpinġija, billi japplikaw pressjoni kkontrollata mal-ħanek tal-vojt biex jirregolaw il-fluss tal-materjal fil-kavità tad-die. Mingħajr tunnellaġġ ta 'kuxxin adegwat, tifforma t-tikmix. Bi pressjoni wisq, il-materjal tiċrit.
Il-kontroll tal-kuxxin b'ħafna-punti huwa standard fuq presses tat-trasferiment moderni. Minflok forza uniformi waħda, ċilindri individwali taħt id-die japplikaw pressjonijiet differenti f'postijiet differenti tul il-vojt. Dan jikkumpensa għall-ġeometriji tal-parti asimmetriċi fejn ir-rati tal-fluss tal-materjal ivarjaw minn naħa għall-oħra.
L-eżattezza tal-qiegħ-dead-center (BDC) hija speċifikazzjoni oħra li tifred stampa ta' trasferiment kapaċi minn waħda inadegwata. Minħabba li kull stazzjon iwettaq formazzjoni għal tolleranzi stretti, kwalunkwe varjazzjoni fil-pożizzjoni tal-muntun f'BDC tissarraf direttament f'varjazzjoni dimensjonali fuq il-parti. BDC konsistenti fi ħdan plus jew minus 0.025 mm huwa tipiku għal xogħol ta 'trasferiment ta' kwalità. L-espansjoni termali tal-qafas ta 'l-istampa matul ġirjiet twal ta' produzzjoni tista 'tiġi drift BDC, għalhekk is-sistemi ta' tagħbija żejda idrawlika u l-kumpens awtomatiku tal-għeluq-għoli huma salvagwardji standard.
| Speċifikazzjoni | Trasferiment Die Ittimbrar Press | Progressive Die Press |
|---|---|---|
| Medda ta' Tunnellaġġ | 600 - 3,000 tunnellata | 100 - 800 tunnellati |
| Veloċità Tipika (SPM) | 10 - 30 | 40 - 100+ |
| Żona tas-sodda | 3,000 x 1,500 mm u akbar | 1,500 x 800 mm tipiku |
| Tul tal-puplesija | 300 - 600 mm (regola 4:1 applikata) | 50 - 200 mm |
| Ħxuna tal-Materjal | 1.0 - 6.0 mm komuni | 0.2 - 3.0 mm komuni |
| Sistema tal-kuxxin | Idrawliku b'ħafna punti, tunnellaġġ għoli | Ibbażat fuq-punt wieħed jew-molla |
| Preċiżjoni BDC | ± 0.025 mm | ± 0.05 mm |
L-għażla tal-materjal torbot direttament lura mal-kapaċità tal-istampa. Ittimbrar tad-die tat-trasferiment jimmaniġġja gauges eħxen, tipikament 1.0 mm sa 6.0 mm, minħabba li d-disinn tal-istazzjon vojt u indipendenti li jżomm f'wiċċ l-ilma ħieles -jakkomoda t-talbiet tal-istokk ħoxna tal-forzi ogħla li jiffurmaw. Azzar ħafif, azzar b'liga-baxxa-għola (HSLA), u azzar li ma jissaddadx huma l-aktar sottostrati komuni. Ligi tal-aluminju fis-serje 5000 u 6000 jaħdmu tajjeb għal deep draws iżda jeħtieġu rfinar tal-kuxxin bir-reqqa minħabba marġini ta 'duttilità aktar baxxi. Ir-ram u r-ram jaraw l-użu f'housings elettriċi u skambjaturi tas-sħana fejn il-konduttività hija importanti, għalkemm l-ispiża tal-materjal ogħla tagħhom timbotta lill-inġiniera lejn għodda progressiva għal partijiet iżgħar tar-ram jew tar-ram.
Tempers aktar artab, bħal kundizzjonijiet ittemprati jew nofs-iebsa, jixirqu xogħol ta' trasferiment ta' ġbid-fond minħabba li jippermettu deformazzjoni plastika akbar qabel il-ksur. Tempers aktar iebsa jnaqqsu l-formabilità u jżidu l-ispringback, ħafna drabi jeħtieġu stazzjonijiet ta 'restringing addizzjonali biex jolqtu d-dimensjonijiet finali. It-tqabbil tat-temper tal-materjal mas-sekwenza tal-iffurmar kmieni fid-disinn jipprevjeni żidiet ta 'stazzjon għaljin wara l-bini tad-die.
Bil-parametri tal-istampa u tal-materjal imsakkar, l-isfida tal-inġinerija reali tinbidel għall-ġeometrija tal-parti nnifisha: liema forom tista 'tifforma, kemm tista' tiġbed, u liema regoli ta 'spazjar iżommu l-karatteristiċi intatti matul is-sekwenza kollha tal-istazzjon.
Regoli tad-Disinn u Limitazzjonijiet Ġeometriċi għall-Partijiet tad-Die tat-Trasferiment
Li tkun taf x'tista 'twassal l-istampa hija nofs l-ekwazzjoni. In-nofs l-ieħor huwa li tkun taf dak li titlob il-ġeometrija tal-parti tiegħek, u jekk tibqax fi ħdan il-pakkett tal-formabilità f'kull stazzjon. Ir-regoli tad-disinn hawn taħt jagħtu lill-inġiniera limiti konkreti biex jevalwaw kmieni, qabel ma jinqata 'l-azzar tal-għodda u qabel l-għadd tal-istazzjon spirali lil hinn mill-baġit.
Il-Proporzjonijiet tal-Iġbid u l-Limiti tal-Fond
Il-proporzjon tat-tpinġija, ir-relazzjoni bejn id-dijametru vojt u d-dijametru tal-punch, huwa l-aktar numru wieħed kritiku f'kull disinn ta' die ta' trasferiment ta' deep-draw. Aqbeż il-limitu tal-materjal u t-tazza tinqasam fir-raġġ tal-punch. Oqgħod sew ġewwa fiha u taħli l-istazzjonijiet fuq konservatiżmu bla bżonn.
Għal operazzjoni ta 'tpinġija waħda, il-proporzjonijiet ta' tpinġija massimi jiddependu ħafna fuq is-sottostrat. Linji gwida ppubblikati tad-DFM jipprovdu dawn il-limiti taħt lubrikazzjoni ottimali u forza ta' detentur vojt:
| Materjal | Proporzjon ta' Tġiba Massima (Tlugħ Uniku) | Proporzjon ta' Tpinġija Massima (B'Tiġbed mill-ġdid) |
|---|---|---|
| CRS DC04 (Deep Draw Steel) | 2.0:1 | 3.5:1 |
| Stainless 304 | 1.8:1 | 3.0:1 |
| Aluminju 5052-O | 1.8:1 | 3.2:1 |
| Ram C11000 | 2.1:1 | 4.0:1 |
| Ram C26000 | 2.0:1 | 3.5:1 |
Meta l-fond tal-ġbid jaqbeż bejn wieħed u ieħor 1.5 darbiet id-dijametru tal-punch, ippjana għal mill-inqas stazzjon wieħed mill-ġbid mill-ġdid. Kull tnaqqis sussegwenti m'għandux jaqbeż 20-25% tad-dijametru tal-qoxra ta 'qabel għall-azzar ta' kwalità ta 'ġbid. Gauges irqaq u tempers aktar diffiċli jnaqqsu dawk il-perċentwali aktar. Kifprinċipji tad-disinn deep-drawjenfasizza, il-materjal kollu meħtieġ għall-forma tal-parti finali għandu jkun preżenti fl-ewwel tlugħ, għalhekk id-daqs vojt huwa impenjat bil-quddiem u ma jistax jinbidel wara dak l-istazzjon inizjali.
It-tnaqqija tal-ħajt waqt it-tpinġija isegwi mudell prevedibbli. Il--ħajt tan-nofs jinfirex 5-15% irqaq mill-vojt oriġinali. Il-kantuniera t'isfel fir-raġġ tal-punch irqaq sa 20%, u tagħmilha ż-żona kritika ta 'falliment. Sadanittant, iż-żona tal-flanġ teħxien 10-20% mill-kompressjoni ċirkonferenzjali. Speċifika ħxuna minima tal-ħajt fuq tpinġijiet aktar milli nominali biex tirrifletti kif il-partijiet miġbuda fil-fatt jaġixxu.
Regoli dwar l-Ispazjar tal-Karatteristiċi u l-Wagħa tal-Web
Toqob, slots, u qtugħ ma jistgħux imorru kullimkien fuq parti ta' trasferiment-die. Karatteristiċi mqiegħda qrib wisq tat-truf jew ta 'xulxin jikkompromettu l-web ta' materjal li jżomm kollox flimkien, speċjalment waqt il--aċċelerazzjoni għolja ta 'trasferiment movimenti bejn stazzjonijiet fejn grippers jeżerċitaw forza ta' kklampjar fuq il-ħitan tal-parti.
Hawn huma r-regoli tal-ispazjar li l-inġiniera għandhom japplikaw:
- Distanza tat-toqba-sat--tarf:Minimu 2.0 darbiet ħxuna tal-materjal għal stokk sa 3.0 mm; tiżdied għal 2.5t għal gauges eħxen. Il-karatteristiċi rettangolari jeħtieġu 2.5t sa 3.0t minħabba konċentrazzjoni ogħla ta 'tensjoni fil-kantunieri.
- Spazjar tat-toqba-per-toqba:Distanza minima ta' ċentru-sa-ċentru ta' 2.0 darbiet ħxuna tal-materjal b'għodda standard; 1.5t bi puntelli ta' preċiżjoni-iggwidati. Spazjar eqreb jirriskja l-kollass tal-web waqt it-titqib.
- Distanza tat-toqba-sa-liwja:Mill-inqas 2.0t flimkien mar-raġġ tal-liwja ta 'ġewwa (2.0t + R) għall-azzar ħafif; tiżdied għal 2.5t + R għal stainless. Toqob eqreb minn dan jgħawġu, ovalize, jew jiżviluppaw xquq tat-tarf waqt flanging.
- Dijametru minimu tat-toqba:1.0 darbiet ħxuna tal-materjal b'għodda standard. Taħt dak il-limitu, il-ħajja tal-punch tinżel 3-5x u r-rekwiżiti ta 'gwida jiżdiedu sostanzjalment.
- Tul minimu tal-ħanek:4 darbiet ħxuna tal-materjal. Flanġijiet iqsar ma jistgħux jiġu ffurmati b'mod affidabbli mingħajr għodda tal-kam speċjali.
- Żoni ta' kuntatt tal-gripper:Żomm mill-inqas 5 mm ta’ wiċċ ċatt u mhux iffurmat fit-truf tal-parti fejn is-swaba’ tat-trasferiment se jaqbdu. Il-karatteristiċi fiż-żona tal-qabda joħolqu instabbiltà tal-immaniġġjar u immarkar tal-wiċċ.
Dawn il-valuri japplikaw b'mod wiesa 'fuq it-tipi ta' dies tal-ittimbrar użati fix-xogħol ta 'trasferiment. Żomm f'moħħok li materjali tal-ittimbrar progressivi bħal ram irqiq-gauge jew strixxa tar-ram ħafna drabi jużaw regoli ta' spazjar aktar stretti minħabba li l-istrixxa tal-ġarr tipprovdi appoġġ strutturali li vojta ħielsa-floating jonqosha. Fl-ittimbrar progressiv tar-ram jew ittimbrar progressiv tar-ram, il-partijiet jibqgħu marbuta, għalhekk l-integrità tal-web waqt it-trasferiment mhijiex ta 'tħassib. Il-partijiet tad-die tat-trasferiment iridu jkunu ta' appoġġ waħedhom f'kull stadju, li jagħmel l-ispazjar tal-karatteristiċi konservattiv mhux-negozjabbli.
Kif Ġeometrija Tmexxi l-Għadd tal-Istazzjon
Kull karatteristika ġeometrika min-naħa tiegħek timmappa għal mill-inqas stazzjon wieħed fid-die. Il-fehim ta 'dik ir-relazzjoni iħallik tistma l-ispiża tal-għodda u d-daqs tal-istampa qabel ma jibda d-disinn dettaljat tad-die.
Ftit regoli ġenerali għall-appoġġ tal-ittimbrar tad-die għal partijiet kbar:
- Kull tnaqqis ta' draw iżid stazzjon wieħed.Parti bi proporzjon finali ta' ġibda ta' 3.5:1 fl-azzar DC04 teħtieġ it-tlugħ inizjali flimkien ma' żewġ stazzjonijiet ta' re-ġibda mill-inqas.
- It-titqib wara l-iffurmar iżid stazzjon wieħed għal kull grupp ta 'mudell ta' toqba.Toqob f'orjentazzjonijiet jew elevazzjonijiet differenti jistgħu jeħtieġu stazzjonijiet separati jew unitajiet immexxija minn cam-.
- Kull angolu uniku tal-liwja jew direzzjoni tal-flanġ iżid stazzjon wieħedsakemm ma jistgħux jiġu ffurmati flanġijiet multipli simultanjament minn slide kompost.
- It-tirqim tipikament jeħtieġ stazzjon wieħed, għalkemm linji kumplessi tat-trim maqsuma f'żewġ hits inaqqsu l-forza tat-tqattigħ u jtejbu l-kwalità tat-tarf.
- Coining jew reking għal tolleranzi stretti żżid stazzjon wieħed.Kwalunkwe dimensjoni miżmuma taħt ± 0.08 mm fuq wiċċ iffurmat x'aktarx teħtieġ reike apposta.
Tazza miġbuda sempliċi b'ħanek mirqum u erba 'toqob imtaqqba jista' jkollha bżonn ħames stazzjonijiet. Bracket strutturali tal-karozzi b'żewġ tnaqqis tal-ġibda, flanġijiet asimmetriċi, mudelli ta 'toqob multipli f'elevazzjonijiet differenti, u stazzjon tal-muniti jistgħu jeħtieġu għaxar jew aktar. Fl-ittimbrar progressiv tal-azzar, ħafna minn dawn l-operazzjonijiet iseħħu fuq l-istess strixxa b'pitch minimu, iżda r-restrizzjonijiet tal-ġeometrija ta 'għatu tal-istrixxa tal-ġarr jiġbdu l-fond u d-daqs tal-parti, u jimbuttaw partijiet kumplessi u kbar b'mod dirett fit-territorju tat-trasferiment.
Dawn ir-regoli ġeometriċi jistabbilixxu jekk parti tappartjenix f'die tat-trasferiment. Il-pass li jmiss huwa li nifhmu kif l-ittimbrar tad-die tat-trasferiment iqabbel ras-ma-ittimbrar progressiv fil-firxa sħiħa ta' fatturi ta' deċiżjoni, mill-volum u l-veloċità sa l-ispiża u l-kumplessità.
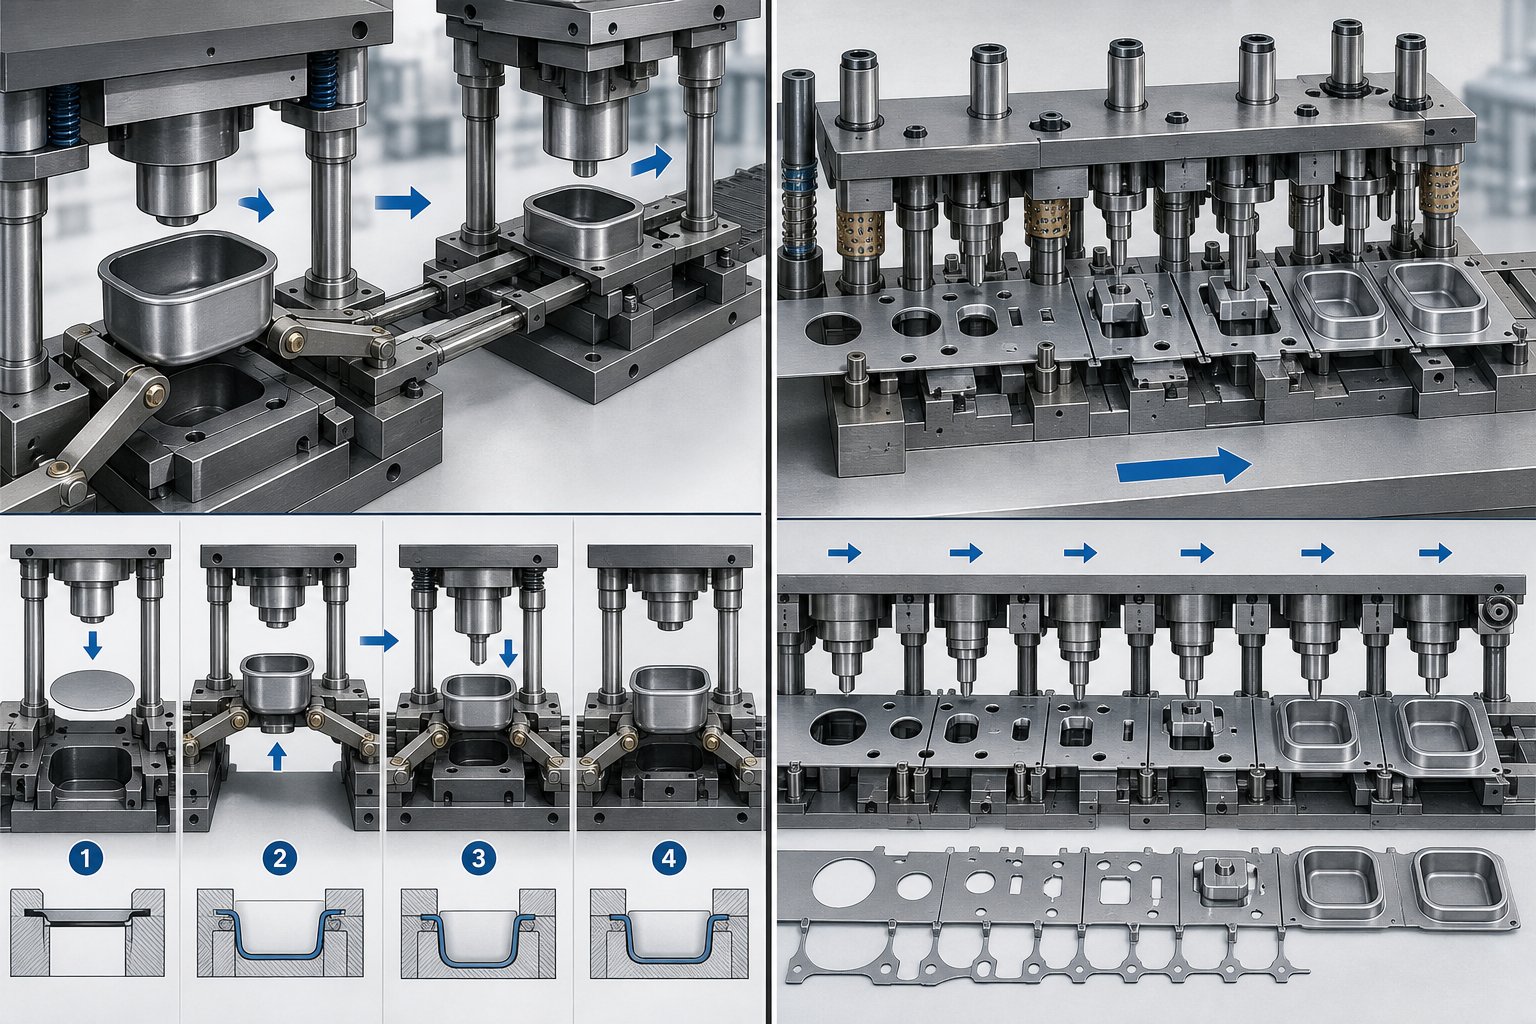
Trasferiment Die vs Ittimbrar Die Progressiv
Ir-regoli tad-disinn ġeometriku jgħidulek jekk parti tistax tiġi ffurmata f'die tat-trasferiment. Iżda l-iktar mistoqsija komuni li jiffaċċjaw l-inġiniera mhix "jista 'jiġi ffurmat" iżda "għandha tiġi ffurmata f'die ta' trasferiment jew die progressiva?" It-tweġiba tiddependi fuq kif il-ġeometrija, il-volum, il-veloċità u l-ispiża jinteraġixxu għall-parti speċifika tiegħek. Hawnhekk huwa paragun li jimxi 'l quddiem il-ġeneralitajiet u fil-loġika tad-deċiżjoni li fil-fatt imexxi l-istrateġija tal-għodda.
Ġeometrija u Limitazzjonijiet Daqs Imqabbla
X'inhu die progressiv? Hija blokka die waħda li fiha stazzjonijiet integrati multipli li permezz tagħhom strixxa kontinwa tal-metall tavvanza pitch wieħed għal kull stroke ta 'l-istampa, b'kull karatteristika miżjuda b'mod sekwenzjali filwaqt li l-parti tibqa' mwaħħla ma 'strixxa trasportatur. Dik l-istrixxa tal-ġarr hija kemm is-saħħa kif ukoll il-limitazzjoni tal-ittimbrar progressiv tad-die. Jipprovdi mekkaniżmu ta' trasport mibni-, u huwa għalhekk li l-ittimbrar progressiv jagħti veloċità estrema. Iżda tillimita wkoll kull operazzjoni ta' formazzjoni għal dak li l-web imwaħħla tista' tittollera mingħajr ma tiċċaqlaq, tqatta 'jew tgħawweġ l-istazzjonijiet ta' maġenbhom.
It-timbrar tad-die tat-trasferiment ineħħi dak ir-restrizzjoni għal kollox. Minħabba li l-vojt huwa ħieles-floating, kull stazzjon jista' japplika forza li tifforma minn kwalunkwe direzzjoni, fi kwalunkwe fond, mingħajr ma tinkwieta dwar kif dik il-forza tippropaga permezz ta' strixxa trasportatur f'partijiet ġirien. Din id-distinzjoni toħloq qasma ġeometrika ċara:
- Iġbed il-fond:Dies progressivi tipikament jillimitaw il-fond tal-ġbid għal 1.0-1.5 darbiet id-dijametru tal-punch qabel ma l-istrixxa ssir instabbli. Imut ta 'trasferiment ta' rutina jiksbu 3.5: 1 jew aktar fil-fond bi stazzjonijiet ta 'ġbid mill-ġdid.
- Daqs tal-parti:L-ittimbrar progressiv tal-metall jaħdem l-aħjar għal partijiet li jidħlu f'wisa' ta 'strixxa ta' bejn wieħed u ieħor 25 mm sa 500 mm. Imut tat-trasferiment jimmaniġġja blanks minn 150 mm sa 1,500 mm jew akbar.
- Ffurmar ta' multi-assi:Imut progressivi jiffurmaw primarjament fid-direzzjoni tal-puplesija tal-istampa. It-trasferimenti dies jippermettu rotazzjoni, flipping, u azzjonijiet tal-ġenb immexxija mill-cam-f'kull stazzjon għax xejn ma jgħaqqad il-parti mal-istrixxa.
- Aċċess għall-karatteristiċi:Disinji progressivi tad-die tal-ittimbrar għandhom iżommu l-karatteristiċi kollha aċċessibbli minn fuq jew taħt relattiv għall-pjan tal-istrixxa. Is-setups tat-trasferiment jistgħu jiffurmaw karatteristiċi fuq in-naħat kollha tal-biċċa tax-xogħol, inklużi undercuts li jkunu impossibbli bi vojt marbut.
Regola prattika minn inġiniera ta 'għodda b'esperjenza: jekk il-parti tista' tkun ekonomikament nested f'forma ta 'strixxa u ma taqbiżx il-fond moderat ta' tiġbed, imut progressiv normalment jirbaħ. Jekk il-parti titlob libertà sħiħa ta 'formazzjoni ta' 360 grad, tazzi fonda, jew footprint li ma tistax taqbel ma 'tqassim ta' strixxa b'mod effiċjenti, it-trasferiment huwa r-rotta vijabbli.
Skambju ta' Veloċità u Volum
Il-veloċità tal-produzzjoni hija fejn l-ittimbrar progressiv għandu l-iktar vantaġġ ċar tiegħu. Proċess ta 'ttimbrar progressiv jimxi kontinwament minħabba li l-istrixxa tgħaddi awtomatikament ma' kull daqqa ta 'l-istampa. M'hemm l-ebda trasferiment mekkaniku li wieħed jistenna, l-ebda ingaġġ tal-gripper, l-ebda lift-u-ċiklu bil-quddiem li jikkunsma l-angolu tal-krank. Ir-riżultat huwa rati ta 'puplesija ta' 40 sa 100-plus SPM għal dies progressivi tipiċi, b'konfigurazzjonijiet progressivi ta 'veloċità għolja li jimbuttaw lil hinn minn 200 SPM għal partijiet żgħar ta' konnettur.
It-timbrar tad-die tat-trasferiment jopera fil-medda ta '10 sa 30 SPM għal ħafna applikazzjonijiet. Il-konġestjoni mhux qed tifforma forza iżda l-ħin tat-trasferiment: l-istampa għandha żżomm miftuħa sakemm il-grippers itemmu ċ-ċiklu sħiħ tal-moviment tagħhom. Anke bi presses misjuqa minn servo-li joqgħodu fiċ-ċentru mejta ta' fuq, ir-realtà mekkanika ta' ċaqliq ta' parti ħielsa-floating fl-ispazju tillimita kemm is-sistema tista' tiċċikla.
Dak id-distakk fil-veloċità jonqos hekk kif il-partijiet jikbru. Die progressiv li jmexxi bracket kbir f'wisa ' ta' strixxa ta '300 mm jista' jikseb biss 30-40 SPM minħabba li t-tul tal-għalf għal kull stroke huwa sostanzjali u t-tunnellaġġ jitlob bil-mod l-istampa. Trasferiment die li jmexxi l-istess parti f'20-25 SPM b'kapaċità ta 'formazzjoni aktar profonda jista' fil-fatt jipproduċi aktar partijiet li jistgħu jintużaw fis-siegħa ladarba inti kont għall-operazzjonijiet sekondarji li l-verżjoni progressiva tkun teħtieġ downstream.
Il-limiti tal-volumi huma wkoll imniżżla. Imut tal-ittimbrar progressiv jiġġustifika l-kumplessità ogħla tal-inġinerija bil-quddiem tagħhom meta l-volumi annwali jilħqu 500,000 biċċa jew aktar. Imut ta 'trasferiment jagħmel sens ekonomiku f'volumi aktar baxxi, xi kultant baxxi daqs 50,000 sa 100,000 fis-sena, minħabba li l-għodda tagħhom hija modulari u l-istazzjonijiet individwali jiswew inqas biex jimmodifikaw meta jinqalgħu bidliet fid-disinn.
Differenzi fl-Investiment fl-Ispejjeż u fl-Għodda
L-ispiża tal-għodda mhix sempliċi paragun "wieħed huwa irħas". L-istruttura tal-ispiża tvarja fundamentalment bejn iż-żewġ approċċi.
Imut progressivi jikkonċentraw l-operazzjonijiet kollha fi blokka die integrata waħda. Dan jagħmel l-għodda nnifisha kumplessa biex tiddisinja u tinbena, li teħtieġ allinjament strett fl-istazzjonijiet kollha, layouts ta 'strixxi kkomplikati, u pilotaġġ ta' preċiżjoni. L-ispiża tal-għodda inizjali għal die tal-ittimbrar progressiv hija tipikament ogħla minħabba li kwalunkwe żball fi stazzjon wieħed jista 'jikkomprometti l-għodda kollha. Madankollu, ladarba tinbena u vvalidata, l-ispiża għal kull-parti tonqos b'mod drammatiku fuq skala minħabba li ż-żmien taċ-ċiklu huma mgħaġġla u l-kontenut tax-xogħol għal kull biċċa huwa minimu.
Imut tat-trasferiment juża settijiet ta 'die separati u indipendenti f'kull stazzjon. L-għodda ta 'kull stazzjon hija aktar sempliċi f'iżolament, iżda l-investiment totali jinkludi settijiet ta' die multipli flimkien mal-mekkaniżmu ta 'trasferiment u għodda tas-swaba'. L-ispiża magħquda ħafna drabi taqbeż die progressiv għal kumplessità ta 'parti ekwivalenti. Il-kompromess-huwa flessibbiltà: jekk stazzjon wieħed jeħtieġ modifika, tibdel dak l-istazzjon biss mingħajr ma tmiss lill-bqija. L-inġinerija tinbidel wara li tibda l-produzzjoni tiswa inqas f'setup ta 'trasferiment minħabba li l-modularità fiha l-impatt.
L-użu tal-materjal huwa lieva oħra tal-ispiża. Imut progressivi jiġġeneraw skeletru ta 'strixxa ta' trasportatur li jsir ruttam wara li l-partijiet jinqatgħu ħielsa. Skont il-ġeometrija tal-parti, l-iskart tal-iskeletru jista' jikkonsma 30-50% tal-materjal li jkun dieħel. It-trasferiment imut vojt il-biċċa tax-xogħol b'kontorni ottimizzati li jistgħu jbejtu sewwa fuq l-istrixxa, ħafna drabi jiksbu użu ta 'materjal ta' 75-85% għal partijiet tondi jew kważi tondi. Meta l-ispiża tal-materjal tiddomina (azzar li ma jissaddadx, ligi tan-nikil, stokk ta 'kejl oħxon), dak il-vantaġġ ta' utilizzazzjoni jista 'jikkumpensa l-investiment ogħla ta' għodda.
| Fattur ta' Deċiżjoni | Ittimbrar tad-Die tat-Trasferiment | Ittimbrar Die Progressiv |
|---|---|---|
| Firxa tad-Daqs tal-Parti | 150 mm sa 1,500+ mm | 25 mm sa 500 mm tipiku |
| Iġbed Kapaċità tal-Fond | Sa 3.5:1 jew aktar profond (b'redraws) | Limitat għal 1.0-1.5:1 minn strixxa tal-ġarr |
| Veloċità tal-Produzzjoni (SPM) | 10 - 30 | 40 - 100+ (200+ għal partijiet żgħar) |
| Kost tal-għodda (relattiva) | Total ogħla; modulari u aktar faċli biex timmodifika | Għoli bil-quddiem; għali biex tinbidel ladarba jinbnew |
| Użu tal-Materjal | 75 - 85% tipiku għal blanks ottimizzati | 50 - 70% (l-istrixxa tal-ġarr issir ruttam) |
| Kumplessità Ġeometrika | Deep draws, multi-assi, forom kbar 3D | Tiġbed moderati, primarjament karatteristiċi planari |
| L-Aħjar Firxa tal-Volum | 50,000 - 500,000+ fis-sena | 500,000 - miljuni fis-sena |
| Flessibilità tal-Bidla tad-Disinn | Stazzjonijiet individwali modifikati indipendentement | Il-bidliet ħafna drabi jeħtieġu xogħol mill-ġdid tad-die sħiħ |
It-triq tan-nofs teżisti għal partijiet li jistgħu teknikament jaħdmu fi kwalunkwe proċess. Bracket moderatament fonda b'disinji ta' toqob standard u flanġijiet sempliċi jistgħu jittimbraw b'mod progressiv jew f'die tat-trasferiment. Meta t-tnejn huma fattibbli, il-fatturi tat-twaddib huma volum annwali (volum għoli jiffavorixxi progressiv), sensittività tal-ispiża materjali (ligi għaljin jiffavorixxu t-trasferiment għal utilizzazzjoni aħjar), u bidliet antiċipati tad-disinn (disinji instabbli jiffavorixxu modularità tat-trasferiment). Tim ta 'inġinerija tal-ittimbrar kapaċi jevalwa r-rekwiżiti tal-istampar, tal-materjal, tal-volum u tal-assemblaġġ downstream qabel jirrakkomanda triq fuq l-oħra.
Dan il-paragun jiċċara liema proċess jaqbel għal parti partikolari. Iżda l-għażla tal-proċess it-tajjeb hija biss il-bidu. Il-validazzjoni li d-disinn tad-die tat-trasferiment magħżul fil-fatt jipproduċi partijiet konformi, mingħajr prova għalja-u-iterazzjonijiet ta' żball fuq azzar tal-għodda mwebbes, teħtieġ sett differenti ta' għodod ta' inġinerija: simulazzjoni u prototipi.
Simulazzjoni u Prototyping fid-Disinn tad-Die tat-Trasferiment
L-għażla tal-proċess it-tajjeb u l-iffissar ta 'restrizzjonijiet ġeometriċi fuq il-karta hija ħaġa waħda. Il-prova ta 'dawk l-għażliet se tipproduċi partijiet konformi qabel ma tikkommetti sitt figuri għall-azzar tal-għodda mwebbes hija xi ħaġa kompletament oħra. Dan huwa fejn is-simulazzjoni u l-prototyping jgħaqqdu d-distakk bejn l-intenzjoni tad-disinn u r-realtà tal-produzzjoni.
Simulazzjoni tal-iffurmar u Validazzjoni tal-FEA
Analiżi ta 'elementi finiti tħalli lill-inġiniera jaraw il-fluss tal-materjal b'mod diġitali, stazzjon b'stazzjon, qabel ma jinqata' xi metall. Is-softwer ibassar eżattament fejn it-tnaqqija se toqrob il-limiti tal-falliment, fejn it-tikmix se jifforma taħt pressjoni insuffiċjenti ta 'detentur vojt, u kemm se tesibixxi springback il-parti ladarba tiftaħ l-istampa.
Il-fluss tax-xogħol isegwi sekwenza loġika:
- Importa ġeometrija CADgħal kull stazzjon punch, die, u uċuħ detentur vojta.
- Iddefinixxi l-proprjetajiet tal-materjalinklużi s-saħħa tal-ħsad, il-kurvi tax-xogħol-ebusija, il-koeffiċjenti tal-aniżotropija, u l-valuri tal-frizzjoni għal-liga speċifika u l-lubrikazzjoni li qed jintużaw.
- Issimula kull stazzjon b'mod sekwenzjali, li jġorru l-istat tat-tensjoni u tat-tensjoni minn operazzjoni waħda 'l quddiem bħala l-kundizzjoni ta' input għall-oħra. Dan il-katina sekwenzjali huwa kritiku minħabba li l-istress residwu mit-tpinġija jaffettwa l-imġieba tat-tirqim, li mbagħad taffettwa l-eżattezza tal-flanging.
- Analizza r-riżultatikontra l-iffurmar ta' dijagrammi tal-limitu (FLDs), miri dimensjonali, u speċifikazzjonijiet ta' traqqiq tal-ħajt-.
Pjattaformi ta 'simulazzjoni li jiffurmaw iddisinjati għal proċessi ta' stampar, bħal dawkdeskritt minn Keysight, ipprovdi ambjent tal-linja tal-istampa-virtwali fejn kwalunkwe proċess ta' die ta' trasferiment jista' jiġi definit, ittestjat u ottimizzat ħafna qabel ma jiġu prodotti għodod fiżiċi. Dan l-approċċ jiskopri difetti bħal qsim, traqqiq eċċessiv, u devjazzjoni dimensjonali fl-istadju tal-kunċett, meta l-bidliet jiswew sigħat ta 'ħin ta' inġinerija aktar milli ġimgħat ta 'xogħol mill-ġdid tad-die. B'differenza mill-għodda tad-die progressiva fejn il-kontinwità tal-istrixxa żżid il-kumplessità tas-simulazzjoni, is-simulazzjoni tad-die tat-trasferiment tittratta kull stazzjon bħala avveniment li jiffurmaw indipendenti fuq vojt ħieles, u jagħmel l-analiżi sekwenzjali aktar sempliċi.
Approċċi ta' Prototipi Fiżiċi
Is-simulazzjoni taqbad il-maġġoranza tal-kwistjonijiet tal-iffurmar, iżda l-validazzjoni fiżika għadha importanti għall-konferma tal-kwalità tal-wiċċ, il-verifika tal-imġiba tal-materjal fil-marġini, u l-bini tal-kunfidenza qabel l-investiment sħiħ fil-produzzjoni. L-inġiniera għandhom diversi mogħdijiet ta' prototipi skont il-baġit u l-kalendarju:
- Provi ta' għodda artab:Kirksite (liga taż-żingu) jew azzar ħafif maħdum bil-makna għal ġeometrija qrib-produzzjoni. Dawn l-għodod jgħixu minn mijiet għal eluf baxxi ta 'hits, biżżejjed biex jivvalidaw il-fond tal-ġbid, il-fluss tal-materjal u l-formabilità ġenerali mingħajr il-ħin taċ-ċomb jew l-ispiża ta' settijiet ta 'għodda u die progressivi mwebbsa.
- Inserzjonijiet tad-die stampati 3D-:Riċerka vvalidata minnAsnafi et al. (2019)wera li inserzjonijiet tal-azzar maraging stampati 3D-prodotti permezz tal-fużjoni tas-sodda tat-trab ibbażati fuq il-lejżer-baxxew 50,000 daqqa ta' formazzjoni u 100,000 daqqa ta' tirqim fuq azzar DP600 ta' 2 mm bi kwalità tal-wiċċ approvata. Għall-validazzjoni tal-formoli u l-produzzjoni ta'-tirjiet qosra, inserzjonijiet stampati 3D-inaqqsu l-ħin taċ-ċomb bejn wieħed u ieħor bin-nofs meta mqabbla mal-produzzjoni tal-għodda konvenzjonali filwaqt li tqabbel il-prestazzjoni.
- Formazzjoni inkrementali:Għal volumi baxxi ħafna jew prova bikrija-ta'-xogħol tal-kunċett, l-iffurmar tal-folji inkrementali CNC jipproduċi ġeometrija tal-parti rappreżentattiva mingħajr dies dedikati. Ma tistax tirreplika eżattament il-mogħdijiet tar-razza tal-produzzjoni, iżda tikkonferma jekk il-forma bażika tistax tinkiseb fil-materjal magħżul.
Kull approċċ iservi stadju differenti ta' tħejjija. Għodod artab jikkonferma s-sekwenza tal-iffurmar tax-xogħlijiet. 3D-inserzjonijiet stampati jivvalidaw l-imġiba tal-ilbies u l-finitura tal-wiċċ f'kundizzjonijiet ta' qrib-produzzjoni. Il-formazzjoni inkrementali twieġeb il-mistoqsija fundamentali dwar jekk il-ġeometrija hijiex fattibbli.
It-Tnaqqis tal-Bidliet fl-Inġinerija Permezz ta 'Analiżi bil-quddiem
Bidliet fl-inġinerija wara l-bini tad-die huma għaljin. Modifika ta 'stazzjon wieħed fuq azzar tal-għodda mwebbes tista' tiswa $ 15,000 sa $ 50,000 u żżid ġimgħat għal skeda ta 'żmien tal-proġett. Immultiplika dak f'diversi stazzjonijiet f'die ta' trasferiment, u bidliet tard-stadju jheddu l-vijabbiltà tal-proġett.
Is-simulazzjoni tikkompressa dak ir-riskju fil-fażi tad-disinn fejn l-iterazzjonijiet huma irħas. L-esperjenza tal-industrija tikkonferma li l-identifikazzjoni tal-konċentrazzjonijiet tal-istress, il-problemi termali u l-punti ta 'għeja fil-fażi virtwali tippermetti tranżizzjonijiet aktar bla xkiel għall-manifattura u tillimita t-tfixkil downstream. Għall-ittimbrar tad-die tat-trasferiment speċifikament, is-simulazzjoni ta' stazzjon sekwenzjali taqbad problemi bħal materjal insuffiċjenti fi stadji ta' re-tpinġija jew akkumulazzjoni ta' springback fuq hits multipli, kwistjonijiet li jitfaċċaw biss meta s-sekwenza sħiħa tal-iffurmar timxi fl-ordni.
Fornituri tal-istampar tad-die tat-trasferiment b'esperjenza jifhmu dan iċ-ċiklu ta 'validazzjoni u jibnuh fil-kalendarji tal-proġett tagħhom.YICHEN, pereżempju, jappoġġja l-analiżi tal-fattibilità u l-validazzjoni tal-proċess għall-iffurmar ta' multi-stazzjonijiet, u jgħin lill-inġiniera tal-manifattura jevalwaw jekk l-ittimbrar tat-trasferiment huwiex vijabbli għall-ġeometrija speċifika tal-parti tagħhom qabel ma jimpenjaw ruħhom għal investiment sħiħ fl-għodda. L-approċċ tagħhom għat-trasferiment tad-disinn tad-die tal-ittimbrar jenfasizza r-ripetibbiltà stabbli mis-simulazzjoni permezz tal-produzzjoni, li jfisser inqas sorpriżi waqt it-tryout fiżiku u triq iqsar mill-kunċett għal għodda validata.
Għall-inġiniera li jevalwaw is-servizzi progressivi tal-ittimbrar tal-metall die versus l-approċċi tat-trasferiment tad-die, is-simulazzjoni tipprovdi data oġġettiva biex tappoġġja d-deċiżjoni. Mexxi ż-żewġ konfigurazzjonijiet b'mod diġitali, qabbel l-utilizzazzjoni tal-materjal, l-għadd tal-istazzjon u r-riskju ta 'difett imbassar, u ħalli r-riżultati jiggwidaw l-investiment tal-għodda aktar milli l-intwizzjoni waħedha.
Is-simulazzjoni u l-prototyping jirriskjaw il-bini tal-għodda. Imma anki die validat perfettament eventwalment jilbes. Il-fehim kif it-trasferiment imut jiddegrada maż-żmien, u kif timmaniġġja dik id-degradazzjoni b'mod proattiv, jiddetermina jekk għodda tagħtix partijiet konsistenti għal 200,000 puplesija jew żewġ miljuni.
Limitazzjonijiet u Meta M'GĦANDUX UŻU It-Trasferiment Die Ittimbrar
Is-simulazzjoni tista 'tikkonferma li parti se tifforma b'mod korrett. Ma jistax jgħidlek jekk it-timbrar tad-die tat-trasferiment huwiex l-aktar mod ekonomiku biex tipproduċih. Kull proċess għandu konfini, u l-inġiniera li jifhmu fejn dan ma jaqax jagħmlu investimenti aħjar fl-għodda minn dawk li jonqsuh minħabba li l-ġeometrija taqbel.
Veloċità tal-Produzzjoni u Limitazzjonijiet tal-Volum
L-aktar limitazzjoni tanġibbli hija l-veloċità. It-timbrar tad-die tat-trasferiment tipikament jaħdem b'10 sa 30 puplesiji kull minuta. Setup ta' ttimbrar ta' die progressiv b'veloċità għolja li jipproduċi konnetturi jew parentesi żgħar jaħdem f'40 sa 100-plus SPM, b'xi konfigurazzjonijiet li jaqbżu l-200 SPM. Dak id-distakk mhuwiex kwistjoni ta 'rfinar. Huwa strutturali. L-istampa għandha żżomm miftuħa waqt li l-grippers jerfgħu, javvanzaw, ibaxxu u jiġbdu lura. L-ebda ammont ta 'ottimizzazzjoni ma jelimina l-fiżika ta' ċaqliq ta 'blank-floating fl-ispazju.
Għal partijiet fejn id-domanda annwali taqbeż il-miljun biċċa u l-ġeometrija tibqa 'fil-limiti progressivi tad-die, il-penali tal-veloċità tagħmel it-timbrar tat-trasferiment l-għażla żbaljata. Qed tħallas għal-libertà ġeometrika li m'għandekx bżonn waqt li tħalli l-ħin taċ-ċiklu fuq il-mejda.
Lil hinn mill-veloċità, l-istruttura usa 'spejjeż tiġbor b'mod differenti milli jistennew ħafna inġiniera. Il-preses tat-trasferiment jikkunsmaw aktar spazju fuq l-art minħabba żoni akbar tas-sodda u t-tneħħija tal-binarji. Il-kontrolli huma aktar sofistikati minħabba li l-moviment tat-trasferiment irid jissinkronizza b'mod preċiż mal-puplesija tal-istampa. It-talbiet għall-manutenzjoni jiżdiedu minħabba li qed timmaniġġja kemm forming dies kif ukoll sistema ta 'trasferiment mekkaniku bl-oġġetti tal-ilbies tagħha stess: binarji, swaba', mekkaniżmi tal-kam, u servo drives.
Meta Dies Progressivi jew Komposti Huma Aħjar
Mhux kull parti ttimbrata teħtieġ il-libertà li jiffurmaw die tat-trasferiment jipprovdi. Diversi xenarji komuni jiffavorixxu b'mod ċar għodda alternattiva:
- Partijiet ċatti żgħar bi blanking u titqib sempliċi:Die kompost jipproduċi dawn f'daqqa waħda b'flatness eċċellenti u konċentriċità. L-ittimbrar tad-die komposti jelimina kompletament il-ħtieġa għal stazzjonijiet multipli, u jnaqqas kemm l-ispiża tal-għodda kif ukoll il-ħin taċ-ċiklu għal woxers, shims, laminazzjonijiet, u ġeometriji planari simili.
- Partijiet ta'-volum għoli b'fond ta' ġibda moderat:Jekk il-parti toqgħod fuq strixxa tal-ġarr u l-fond tal-ġbid jibqa' taħt 1.5:1, l-ittimbrar u l-fabbrikazzjoni progressivi jagħtu spiża aktar baxxa għal kull -biċċa f'volumi 'l fuq minn 500,000 fis-sena. L-għodda progressiva timmaniġġja l-iffurmar, it-titqib u l-qtugħ f'die integrata waħda mingħajr mekkaniżmi ta 'trasferiment.
- Partijiet li jeħtieġu flatness estremament stretta:Die kompost japplika forzi ta' blanking u forming b'mod simetriku f'daqqa waħda, u jipproduċi partijiet aktar ċatti minn trasferiment multi-station fejn l-immaniġġjar kumulattiv jintroduċi distorsjonijiet ħfief.
- Volumi annwali baxxi ħafna (taħt l-10,000 biċċa):Makkinar CNC, qtugħ bil-lejżer b'formazzjoni ta 'brejk tal-istampa, jew hydroforming jistgħu jipproduċu partijiet b'mod aktar ekonomiku minħabba li jevitaw kompletament l-investiment iddedikat.
- Forom simmetriċi sempliċi mingħajr karatteristiċi sekondarji:Tazzi miġbudin-fond mingħajr toqob, flanġijiet, u l-ebda tolleranzi stretti jistgħu jaħdmu fuq presses tal-ġbid b'azzjoni waħda-b'tagħbija manwali bi frazzjoni tal-ispiża tal-għodda tat-trasferiment.
Il-linja komuni f'dawn ix-xenarji hija li l-ġeometrija tal-parti ma titlobx libertà li jiffurmaw multi-assi fuq blank-floating ħieles. Meta s-servizzi tal-ittimbrar progressiv tad-die jistgħu jwasslu l-karatteristiċi meħtieġa fi ħdan restrizzjonijiet ibbażati fuq l-istrixxi, dik ir-rotta kważi dejjem tirbaħ fuq l-ispiża għal kull biċċa fuq skala.
Ħin ta' Setup u Konsiderazzjonijiet ta' Bidla
Il-bidliet tad-die tat-trasferiment jieħdu aktar żmien minn bidliet tad-die progressivi. Fejn bidla progressiva ta' għodda tista' tieħu minn 30 sa 90 minuta fuq stampa-organizzata tajjeb, bidla tad-die tat-trasferiment tinvolvi skambju ta' stazzjonijiet tad-die indipendenti multipli, allinjament mill-ġdid tal-binarji tat-trasferiment, tibdil tal-għodda tas-swaba' f'kull pitch, u r--sinkronizzazzjoni tal-profil tal-moviment tat-trasferiment mat-tqassim tal-istazzjon il-ġdid. Ħinijiet ta' bidla totali ta' sagħtejn sa 4 sigħat huma komuni. Setups kumplessi ta' multi-stazzjonijiet jistgħu jinfirxu lil hinn minn bidla sħiħa.
Diversi fatturi jmexxu dak it-tul. Die ta 'kull stazzjon għandu jkun imbarrat individwalment, shimmed, u allinjati. Is-swaba 'trasferiment għandhom jinbidlu biex jaqblu ma' ġeometrija ta 'parti ġdida f'kull stadju ta' formazzjoni. Iż-żift tal-ferrovija jista 'jkollu bżonn aġġustament jekk ix-xogħol il-ġdid juża spazjar tal-istazzjon differenti. Il-metodoloġija SMED tgħin billi tissepara l-attivitajiet ta' setup interni u esterni: it-twassil ta'-job dies li jmiss, qabel-l-immuntar ta' għodda tas-swaba' fuq sett ta' binarji żejda, u l--parametri ta' l-istampa ta' qabel it-tagħbija kollha jseħħu waqt li x-xogħol attwali jaħdem.
Strateġiji li jnaqqsu l-impatt tal-bidla jinkludu għoli standardizzat tad-die fl-għodda kollha tal-istazzjon biex jiġu eliminati -aġġustamenti tal-għoli tal-għeluq,-sistemi ta' kklampjar ta' bidla mgħaġġla li jissostitwixxu konnessjonijiet imbarrati, u kontrolli tal-istampa programmabbli li jaħżnu settijiet kompluti ta' parametri għal kull numru tal-parti. Il-manifatturi li jmexxu bidliet frekwenti għandhom ukoll jikkunsidraw li jiddedikaw presses għal familji ta 'prodotti b'daqsijiet vojta simili u għadd ta' stazzjon, jimminimizzaw il-bidliet fil-binarji u fis-swaba 'li jikkunsmaw l-aktar ħin.
Għall-ħwienet li jmexxu stampar u fabbrikazzjoni progressivi flimkien ma 'xogħol ta' trasferiment, il-kuntrast huwa qawwi. Għodda progressiva hija unità waħda integrata li tinżel fl-istampa bħala assemblaġġ wieħed. Trasferiment die hija sistema ta 'komponenti indipendenti li għandhom jiġu installati u sinkronizzati individwalment. Dik il-kumplessità hija l-prezz tal-libertà ġeometrika, u tagħmel sens ekonomiku biss meta l-parti ġenwinament teħtieġha.
Dawn il-limitazzjonijiet jiddefinixxu l-kundizzjonijiet tal-konfini għall-għażla tal-ittimbrar tad-die tat-trasferiment. Imma meta l-proċess ikun tajjeb, il-massimizzazzjoni tar-redditu fuq dak l-investiment fl-għodda jiddependi fuq kemm timmaniġġja l-ilbies u l-manutenzjoni tad-die tul il-ħajja tal-għodda.
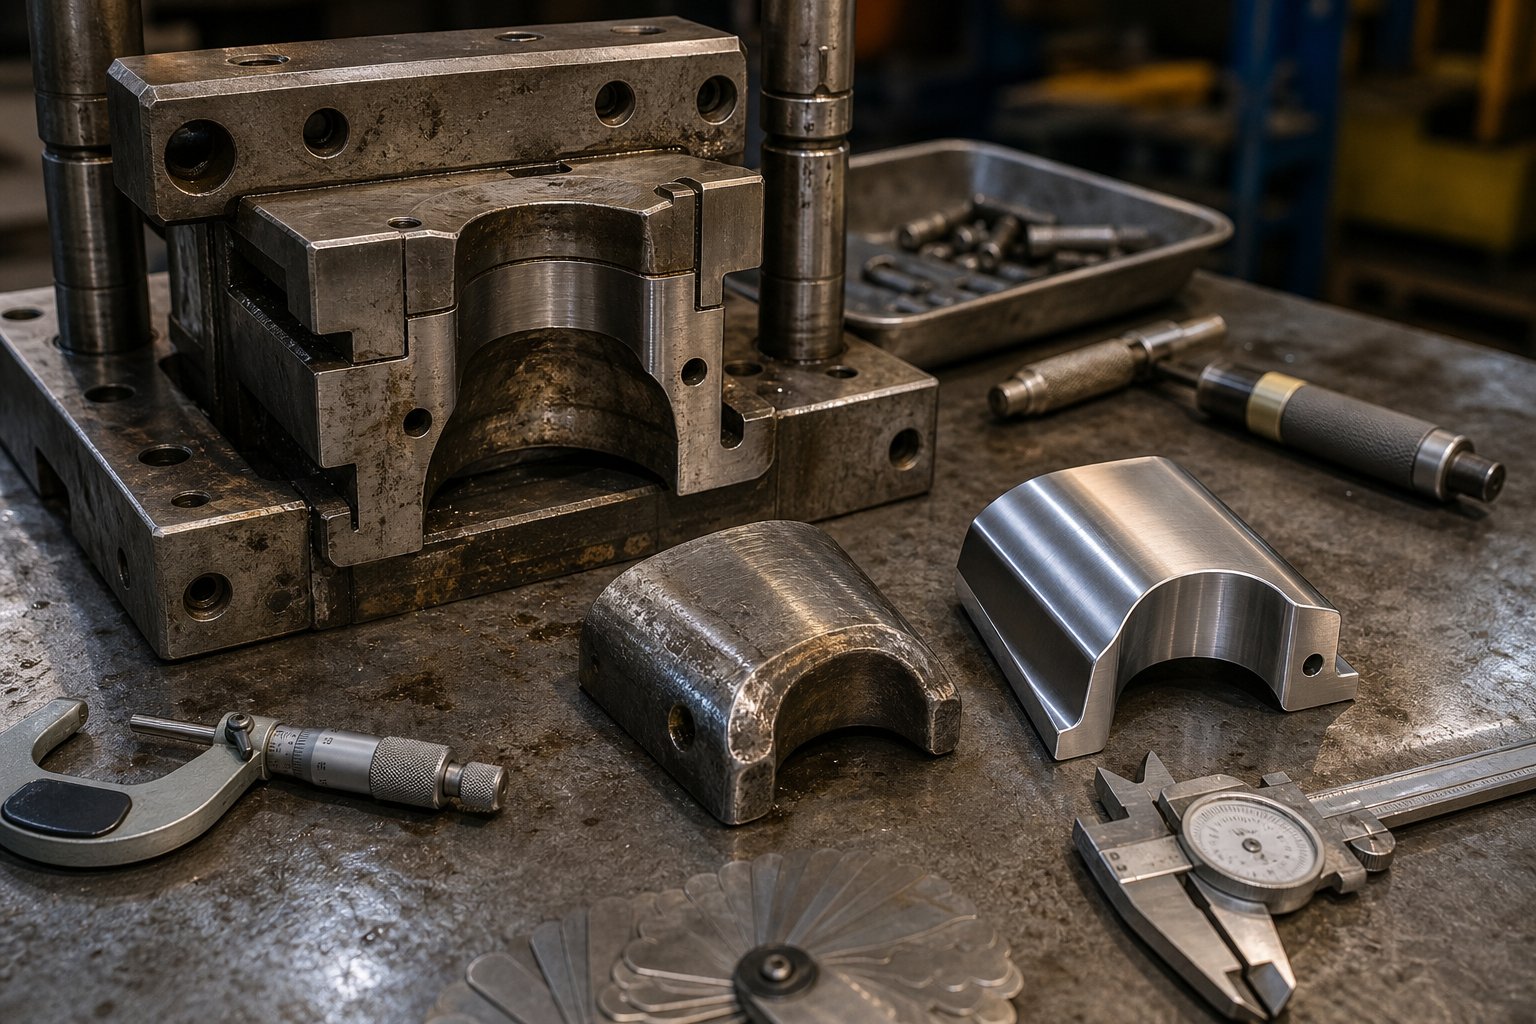
Manutenzjoni tal-Għodda u Ġestjoni taċ-Ċiklu tal-Ħajja tad-Die
It-trasferiment dies jaqilgħu iż-żamma tagħhom fuq mijiet ta 'eluf, xi kultant miljuni, ta' puplesiji. Iżda l-libertà ġeometrika li tagħmilhom siewja toħloq ukoll mudelli ta 'xedd uniċi li jvarjaw fundamentalment minn dak li tara f'għodod progressivi li jħaddmu l-istess materjali. Il-fehim ta 'dawk ix-xejriet u l-ġestjoni tagħhom b'mod proattiv huwa dak li jifred die li jagħti partijiet konsistenti għal ħames snin minn wieħed li joħroġ mit-tolleranza fi żmien xhur.
Disinji ta' Ilbes Komuni fit-Trasferimenti Dies
It-trasferiment imut jikkonċentraw forzi li jiffurmaw fi stazzjonijiet indipendenti, kull wieħed soġġett għal profili ta 'stress differenti. Il-firem tal-ilbies isegwu mudelli prevedibbli:
- Iġbed l-erożjoni tar-raġġi:Ir-raġġ tad-dħul fuq stazzjonijiet ta' tlugħ u -reġbid jara l-ogħla fluss ta' materjal. Ilbes li joborxu gradwalment idawwar il-profil tar-raġġ, ibiddel il-karatteristiċi tal-fluss tal-materjal u jżid it-tnaqqija tal-ħajt. Dan huwa tipikament l-ewwel stazzjon li jeħtieġ attenzjoni.
- It-tpattir tat-tarf tal-punch:Stazzjonijiet tat-titqib u tat-tirqim jitilfu t-truf tal-qtugħ tagħhom progressivament. Id-dejta tal-industrija tissuġġerixxi li aktar minn 60% tad-difetti dimensjonali fil-partijiet ittimbrati jittraċċaw lura għall-użu tal-għodda, bid-degradazzjoni tat-tarf tal-qtugħ- tkun il-kontributur primarju għall-formazzjoni tal-burr.
- Ilbes tas-swaba' tal-gripper:B'differenza setups ta 'għodda tal-ittimbrar progressivi fejn l-istrixxa tipprovdi t-trasport tagħha stess, it-trasferimenti jmutu jiddependu fuq swaba' li jimpenjaw il-parti eluf ta 'darbiet għal kull shift. L-uċuħ ta 'kuntatt jilbsu, il-forza tal-ikklampjar tiddegrada, u l-eżattezza pożizzjonali tinqala'. L-ilbies tas-swaba 'huwa uniku għal sistemi ta' trasferiment u ħafna drabi jiġi injorat waqt l-ispezzjoni tad-die ta 'rutina.
- Il-ġlir tal-wiċċ tad-detentur vojt:Stazzjonijiet tat-tpinġija li jipproċessaw l-istainless steel jew l-aluminju jiżviluppaw xedd adeżiv fuq uċuħ tal-kuxxinett tal-pressjoni, fejn il-materjal tal-biċċa tax-xogħol jeħel mal-wiċċ tad-die u jiskorja partijiet sussegwenti.
Il-vantaġġ strutturali tat-trasferiment imut huwa li kull stazzjon jilbes b'mod indipendenti. Stazzjon tiġbed li jipproċessa fluss ta 'materjal tqil jiddegrada aktar malajr minn stazzjon ta' titqib downstream li jara biss forza ta 'shearing lokalizzata. Tista 'tiġbed u sservi stazzjon wieħed ta' xedd għoli-mingħajr ma żarma l-għodda kollha, xi ħaġa impossibbli b'magna tal-ittimbrar progressiva integrata fejn l-operazzjonijiet kollha jaqsmu blokka waħda die.
Skedar ta' Manutenzjoni Preventiva
L-iskedar effettiv għal dies ta' trasferiment isegwi l-iskattaturi tal-puplesija-aktar milli l-intervalli tal-kalendarju, minħabba li l-istazzjonijiet jilbsu b'rati differenti skont l-operazzjoni li jwettqu. Stazzjon tat-tlugħ jista 'jkollu bżonn spezzjoni tar-raġġ kull 50,000 puplesija filwaqt li stazzjon tal-muniti għandu tolleranza għal 200,000.
- Kull ġirja ta' produzzjoni:Kontroll viżwali tal-kwalità tal-parti f'kull stazzjon, verifika tal-ingaġġ tal-gripper, u konferma tas-sistema tal-lubrikazzjoni.
- Kull 25,000-50,000 puplesija:Iġbed il-kejl tar-raġġi kontra spec oriġinali, spezzjoni ta'-tarf taħt ingrandiment, verifika tal-forza tal-ikklampjar tas-swaba' tal-gripper, u kontrolli tat-torque tal-qafliet fuq stazzjonijiet ta'-xokk għoli.
- Kull 100,000-250,000 puplesija:Żarmar sħiħ tal-istazzjon ta' pożizzjonijiet ta' xedd-għoli, tħin mill-ġdid tal-wiċċ tar-raġġi tal-ġbid, sostituzzjoni tal-punch fl-istazzjonijiet tat-trim u tat-titqib, u verifika tal-allinjament tal-binarji tat-trasferiment.
- Kull 500,000+ puplesija:Teardown komplut ta 'l-istazzjonijiet kollha, die shoe resurfacing, sostituzzjoni tas-sistema ta' gwida, u reviżjoni tal-mekkaniżmu ta 'trasferiment inkluż straightness tal-binarji, għodda tas-swaba', u kalibrar ta 'kam jew servo drive.
Is-sensuri tad-die u-sistemi ta' monitoraġġ fl-istampa jaċċelleraw il-bidla minn manutenzjoni bbażata fuq il-ħin-għal manutenzjoni-ibbażata fuq il-kundizzjoni. Is-sensuri tal-forza inkorporati fl-istazzjonijiet tal-ġbid jiskopru t-tunnellaġġ ta' creep li jindika l-użu tar-raġġ. Sensuri ta 'prossimità fuq binarji ta' trasferiment bandiera drift pożizzjonali qabel ma jipproduċi partijiet difettużi. Ir-riċerka dwar il-manutenzjoni preventiva tikkonferma li l-iskattaturi bbażati fuq il-puplesija-għadd-, ikkalibrati kontra dejta tal-użu attwali aktar milli intervalli arbitrarji, b'mod konsistenti jaqbżu l-iskedi fissi fit-tnaqqis kemm tal-waqfien mhux ippjanat kif ukoll tal-avvenimenti tas-servizz bla bżonn.
Estensjoni tal-Ħajja Die Permezz ta 'Ġestjoni Proattiva
Il-ġestjoni taċ-ċiklu tal-ħajja tad-die tibda fil-fażi tad-disinn, mhux wara l-ewwel falliment. L-inġiniera li jippjanaw għall-ilbies mill-bidu jispeċifikaw azzar tal-għodda aktar iebes fi stazzjonijiet ta' fluss-għoli, japplikaw kisjiet PVD biex jiġbdu r-raġġi, u jiddisinjaw inserzjonijiet modulari li jistgħu jiġu sostitwiti mingħajr ma jerġgħu jimma[na- il-blokka tad-die kollha.
Prattiċi ewlenin li jestendu l-ħajja tas-servizz tal-imut tat-trasferiment:
- Iddisinja inserzjonijiet sostitwibbli fir-raġġi kollha tal-ġbid u l-uċuħ ta' kuntatt ta'-xedd għoli sabiex it-tħin mill-ġdid jew is-sostituzzjoni ma jeħtiġux it-twaqqigħ sħiħ tal-istazzjon.
- Speċifika t-trattamenti tal-wiċċ (TiCN, CrN, jew nitriding) fuq stazzjonijiet li jipproċessaw l-istainless steel jew l-aluminju biex jirreżistu l-ilbies tal-kolla.
- Żomm settijiet dedikati ta’ għodda tas-swaba’ għal kull xogħol sabiex il-bidla ma ġġiegħelx l-użu mill-ġdid ta’ grippers li jintlibsu.
- Track wear data għal kull stazzjon b'mod indipendenti, tibni storja li tbassar intervalli ta 'servizz bi preċiżjoni dejjem tiżdied maż-żmien.
- Iddokumenta kull azzjoni ta' manutenzjoni b'għadd ta' stroke, sejbiet, u passi korrettivi biex jinħoloq ċiklu ta' titjib ta' ċirku magħluq-.
Il-ħidma ma 'fornitur ta' die ta 'trasferiment b'esperjenza tagħmel differenza li tista' titkejjel hawn.YICHENdisinji trasferiment ittimbrar imut b'ġestjoni tal-ilbies mibnija fl-arkitettura tal-għodda mill-bidu, meta wieħed iqis kif partijiet tal-metall akbar u aktar kumplessi li jeħtieġu trasferiment robotiku se jiddegradaw matul il-ħajja tal-produzzjoni. L-enfasi tagħhom fuq ir-ripetibbiltà stabbli tfisser li l-intervalli ta 'manutenzjoni huma prevedibbli aktar milli reattivi, u l-inġiniera jistgħu jippjanaw twieqi tas-servizz madwar l-iskedi tal-produzzjoni minflok ma jitfixklu wara drift mhux mistenni tal-kwalità.
L-aħħar linja: il-manutenzjoni tad-die tat-trasferiment mhix aktar diffiċli milli żżomm għodod progressivi, iżda hija differenti. Il-modularità li tagħtik libertà ġeometrika tagħtik ukoll kapaċità ta 'manutenzjoni mmirata. Użaha. Ilbes tal-binarji għal kull stazzjon, isservi l-istazzjonijiet li jeħtieġuha, u ħalli l-bqija jaħdem. Dik il-granularità tal-livell ta' stazzjon-hija l-vantaġġ tal-ġestjoni taċ-ċiklu tal-ħajja li jagħmel it-trasferiment dies bħala assi tal-produzzjoni fit-tul-aktar milli konsumabbli-qasira.
Mistoqsijiet Frekwenti Dwar It-Trasferiment Die Ittimbrar
1. X'inhi d-differenza bejn it-timbrar tad-die tat-trasferiment u l-ittimbrar tad-die progressiv?
Id-differenza ewlenija tinsab fil-mod kif il-biċċa tax-xogħol timxi permezz ta 'stazzjonijiet li jiffurmaw. Fl-ittimbrar tad-die tat-trasferiment, il-vojt huwa separat mill-istrixxa tal-metall u mċaqlaq minn grippers mekkaniċi jew robots permezz ta 'stazzjonijiet tad-die indipendenti bħala parti ħielsa-floating. Fl-ittimbrar progressiv tad-die, il-parti tibqa' mwaħħla ma' strixxa trasportatur matul l-operazzjonijiet kollha. Din id-distinzjoni tfisser li dies tat-trasferiment jimmaniġġjaw tpinġijiet fil-fond lil hinn minn proporzjonijiet ta' 3.5:1, partijiet sa 1,500 mm, u iffurmar ta' multi-assi, filwaqt li dies progressivi joffru rati ta 'ċiklu aktar mgħaġġla ta' 40-100+ SPM iżda jillimitaw il-fond tal-ġbid għal bejn wieħed u ieħor 1.0-1.5 darbiet dijametru tal-punch.
2. Kemm taħdem malajr stampa tal-ittimbrar tat-trasferiment die meta mqabbla ma 'metodi oħra tal-ittimbrar?
Il-preses tal-ittimbrar tad-die tat-trasferiment tipikament joperaw b'10 sa 30 puplesiji kull minuta (SPM), skont id-daqs tal-parti u t-tip ta 'mekkaniżmu ta' trasferiment. Żewġ sistemi ta'-assi jilħqu 25-45 SPM għal partijiet aktar sempliċi, sistemi ta' tliet-assi jimxu 15-30 SPM, u linji ta' trasferiment robotiku joperaw fi 8-20 SPM. Il-konġestjoni tal-veloċità mhux qed tifforma forza iżda l-ħin meħtieġ għall-grippers biex itemmu ċ-ċiklu ta' lift-avvanz-baxx-irtirar tagħhom. Presses servo-driven jistgħu jtejbu dan billi joqogħdu f'ċentru mejta ta 'fuq, u jagħtu lis-sistema ta' trasferiment millisekondi żejda mingħajr ma tnaqqas il-produzzjoni ġenerali.
3. Liema tipi ta 'partijiet huma l-aktar adattati għat-timbrar tad-die tat-trasferiment?
L-ittimbrar tad-die tat-trasferiment jeċċella b'partijiet li huma kbar wisq, fondi wisq, jew kumplessi ġeometrikament wisq għal imut progressivi. Kandidati ideali jinkludu qxur miġbuda-fond bħal korpi tat-tifi tan-nar, pilastri strutturali kbar tal-karozzi, tnabar tal-apparat, twaġen taż-żejt, u kwalunkwe komponent fejn il-fond tal-ġbid jaqbeż 1.5 darbiet id-dijametru vojt. Il-partijiet li jeħtieġu formazzjoni ta' multi-assi, rotazzjoni bejn stazzjonijiet, jew operazzjonijiet sekondarji ta'-die bħat-tapping u l-iwweldjar jibbenefikaw ukoll. Il-proċess jimmaniġġa ħxuna tal-materjal minn 1.0 sa 6.0 mm fi azzar, aluminju, stainless, ram, u ligi tar-ram.
4. X'inhuma r-regoli ewlenin tad-disinn għal partijiet ittimbrati die tat-trasferiment?
Ir-regoli ewlenin tad-disinn jinkludu ż-żamma ta' distanzi minn toqba-sa-tarf ta' mill-inqas 2.0 darbiet ħxuna tal-materjal, spazjar bejn toqba-to-ta' minimu ta' 2.0t, u toqba-sa-distanzi ta' 2.0t flimkien mar-raġġ tal-liwja. Id-dijametru minimu tat-toqba għandu jkun ugwali għall-ħxuna tal-materjal. It-tul tal-flanġ jeħtieġ mill-inqas 4t, u ż-żoni ta 'kuntatt tal-gripper jeħtieġu 5 mm ta' wiċċ ċatt mhux iffurmat fit-truf tal-parti. Għal operazzjonijiet ta' tpinġija, proporzjonijiet ta' tpinġija waħda-massimu ta' madwar 2.0:1 għall-azzar tal-ġbid-fond, b'stazzjonijiet ta' tiġbed mill-ġdid meħtieġa meta l-fond jaqbeż id-dijametru tal-punch 1.5 darbiet. Kull re-tpinġija għandha tnaqqas id-dijametru b'mhux aktar minn 20-25%.
5. Kif iżżomm trasferiment imut biex timmassimizza l-ħajja tas-servizz tagħhom?
Il-manutenzjoni tad-die tat-trasferiment issegwi l-iskattaturi tal--l-għadd tal-puplesija aktar milli l-intervalli tal-kalendarju, b'kull stazzjon segwit b'mod indipendenti. Ir-raġġi ta' ġibda għandhom jiġu spezzjonati kull 25,000-50,000 puplesija, iż-żarmar tal-istazzjon sħiħ ta' pożizzjonijiet ta' xedd-għoli jseħħ f'100,000-250,000 puplesija, u t-twaħħil sħiħ iseħħ lil hinn minn 500,000 puplesija. Il-punti kritiċi ta 'xedd jinkludu l-erożjoni tar-raġġi tal-ġbid, it-tpattir tat-tarf tal-punch, u d-degradazzjoni tas-swaba' tal-gripper. Id-disinn ta' inserzjonijiet sostitwibbli f'uċuħ ta' użu għoli-, l-applikazzjoni ta' kisjiet PVD għal materjali li joborxu, u l-użu ta' sensuri tal-forza fil-press għal monitoraġġ ibbażat fuq il-kundizzjoni kollha jestendu l-ħajja tad-die b'mod sinifikanti. Fornituri bħall-ġestjoni tal-ilbies tad-disinn YICHEN fl-arkitettura tal-għodda mill-bidu.


