


Liema Għodda u Die Prototyping Tfisser għall-Partijiet Ittimbrati tal-Metall
Immaġina li tikkommetti sitt figuri għal die ta 'produzzjoni biss biex tiskopri li l-parti terġa' lura żewġ gradi lil hinn mit-tolleranza mal-ewwel hit tal-istampa. Dak ix-xenarju jilgħab aktar ta 'spiss milli suppost, u kważi dejjem jista' jiġi evitat. Il-prototipi ta 'għodda u die għal partijiet stampati tal-metall jeżisti preċiżament biex jaqbdu dawn il-kwistjonijiet qabel ma jsiru problemi għaljin.
Għodda ta' Definizzjoni u Prototipi ta' Die
Prototyping ta 'għodda u die għal partijiet stampati tal-metall huwa l-prattika ta' inġinerija tad-disinn, il-fabbrikazzjoni, u l-validazzjoni ta 'dies temporanji jew imnaqqsa ta'-ħajja biex jipproduċu kampjuni ttimbrati komponenti, li tikkonferma l-formabilità, l-eżattezza dimensjonali, u l-imġieba tal-materjal qabel ma tinvesti f'għodda ta 'produzzjoni sħiħa.
F'termini prattiċi, prototip tal-ittimbrar tal-metall huwa parti fiżika prodotta minn die mibni apposta-li tirrifletti l-ġeometrija tal-produzzjoni maħsuba iżda tuża materjali inqas durabbli jew kostruzzjoni simplifikata. L-għan mhuwiex output tal-massa. Huwa tagħlim: tivverifika li l-parti tifforma b'mod korrett, tilħaq miri dimensjonali, u taġixxi kif imbassar taħt kundizzjonijiet ta 'l-istampa reali.
Għaliex il-Prototyping Hija Dixxiplina Separata tal-Inġinerija
L-ittimbrar tal-metall prototip mhuwiex biss verżjoni iżgħar tal-produzzjoni. Hija dixxiplina distinta tal-inġinerija bil-loġika tad-disinn tagħha stess. Għodod tal-produzzjoni, spiss imsejjaħ għodda iebsa, juża azzar tal-għodda premium bħal SKD11 jew inserzjonijiet tal-karbur mibnija biex jgħixu mijiet ta 'eluf ta' ċikli tal-istampa. L-għodda tal-prototip, għall-kuntrarju, tipprijoritizza l-veloċità, l-adattabilità u l-ġbir ta 'informazzjoni fuq il-lonġevità.
Għodod artab magħmul minn aluminju jew azzar imwebbes minn qabel jista 'jiġi fabbrikat aktar malajr u modifikat aktar faċilment, li jagħmilha ideali għall-iterazzjoni tal-ġeometrija u l-ittestjar tar-rispons tal-materjal. Din il-flessibbiltà tippermetti lill-inġiniera jesploraw varjazzjonijiet tad-disinn mingħajr il-penali tal-ħin u l-ispiża tal-ħidma mill-ġdid tal-azzar imwebbes. Id-dixxiplina tiffoka fuq l-estrazzjoni tat-tagħlim massimu minn investiment minimu fl-għodda.
Riskji Ewlenin li Taqbeż il-Fażi tal-Prototip
Il-passaġġ tal-ittimbrar tal-prototip u l-qbiż dritt għall-imut tal-produzzjoni jintroduċi riskji ta' taħlit:
- Xogħol mill-ġdid ta' die għali meta jintilfu t-tolleranzi fuq l-ewwel-partijiet tal-oġġett, bit-test u l-validazzjoni biss jammontaw għal10-15% tal-ispiża totali tad-die
- Tniedi dewmien tal-prodott waqt li l-azzar imwebbes jerġa' jiġi-makna jew skrappjat
- Skart materjali minn prototipi stampati li setgħu nqabdu l-ewwel b'għodda artab bi prezz baxx-
- Difetti moħbija tad-disinn bħal punti ta’ stress, deformazzjoni materjali, jew problemi ta’ twaħħil li jiżvelaw lilhom infushom biss taħt kundizzjonijiet ta’ formazzjoni attwali
Meta die progressiv medja ta '$ 15,000 sa $ 30,000 u dies kumplessi ta' trasferiment jaslu sew lil hinn minn $ 500,000, il-matematika tiffavorixxi l-infiq ta 'frazzjoni ta' dak il-baġit fuq validazzjoni bil-quddiem. Il-prototyping mhix korteżija preliminari. Hija inġinerija tar-riskju applikata għall-iffurmar tal-folja tal-metall.
Il-kwistjoni vera mhix jekk għandux prototip, iżda kif. It-tweġiba tiddependi fuq il-kumplessità tal-parti, l-għażla tal-materjal, u l-metodu użat biex tinbena d-die innifsu.
Il-Proċess tal-Għodda tal-Prototipi Pass-pass-Pass u Die
Kull impenn tal-prototyping isegwi fluss tax-xogħol strutturat, iżda kull stadju jiġġenera feedback li jista 'jagħmel loop lura u jfassal mill-ġdid deċiżjonijiet preċedenti. Il-fehim tal-proċess sħiħ tal-ittimbrar tal-manifattura mill-irċevuta tad-disinn sa partijiet validati jgħinek tantiċipa fejn se jseħħu l-iterazzjonijiet u tippjana l-iskeda tal-ħin tiegħek kif xieraq.
Mid-Disinn tal-Parti għal Prototype Die Layout
Il-proċess tal-ittimbrar jibda sew qabel ma l-metall imiss ma 'l-istampa. Meta sieħeb tal-għodda jirċievi d-disinn tal-parti tiegħek, l-ewwel azzjoni hija reviżjoni bir-reqqa tad-disinn. L-inġiniera jevalwaw il-mudell CAD 3D u t-tpinġijiet 2D għal tħassib dwar il-formabbiltà: raġġi stretti, tpinġijiet fil-fond, ħitan irqaq, u karatteristiċi li jistgħu jkunu diffiċli biex jiġu stampati f'folja tal-metall. Huma jxandru kwistjonijiet potenzjali kmieni sabiex il-korrezzjonijiet ma jiswew xejn aktar minn fajl rivedut.
Minn hemm, il-mudell CAD huwa tradott fi tqassim prototip tad-die. Dan jinkludi d-determinazzjoni tan-numru ta 'stazzjonijiet (jekk tuża approċċ progressiv), it-tqassim tal-istrixxi, id-direzzjoni tal-għalf tal-materjal, u d-daqs vojt. It-tqassim tad-die jispjega kif il-proċess tal-metall tal-ittimbrar se jiżvolġi stroke b'puplesija, jantiċipaw fejn il-fluss tal-materjal, il-medda, u l-kompressjoni se jisfida l-ġeometrija.
Fabbrikazzjoni tal-Prototip Die
Il-fabbrikazzjoni tad-die hija fejn il-kunċett isir għodda fiżika. Skont ir-rekwiżiti ta 'kumplessità u tolleranza, il-fabbrikazzjoni tista' tinvolvi magni CNC ta 'blokki die, EDM tal-wajer għal profili kkomplikati, jew taħlita tat-tnejn.EDM tal-wajerhuwa partikolarment ta 'valur għall-imut prototip minħabba li l-programmi jistgħu jiġu kkoreġuti faċilment biex jippermettu aġġustamenti effiċjenti waqt l-iterazzjoni, u jikseb ripetibbiltà fi żmien 0.0002 pulzieri ladarba programm jiġi stabbilit. Iċ-ċentri tal-magni tal-ittimbrar tal-metall industrijali jimmaniġġjaw it-tqaxxir u l-iffurmar taż-żraben tad-die, filwaqt li l-EDM jimmaniġġja profili ta 'preċiżjoni u raġġi interni stretti.
Hawn hu l-fluss tax-xogħol sekwenzjali mill-bidu sal-firma-:
- Reviżjoni tad-disinn u valutazzjoni tal-formabbiltà tal-mudell tal-parti li tidħol
- Preparazzjoni CAD inkluż tqassim ta 'strixxi, żvilupp vojt, u arkitettura tad-die
- Disinn tad-die prototip b'kalkoli ta' sekwenza u tneħħija tal-istazzjon
- Die fabbrikazzjoni permezz ta 'magni CNC, EDM tal-wajer, jew metodi ibridi
- Assemblaġġ tad-die, verifika tal-allinjament, u setup tal-istampa
- L-ewwel-ittimbrar ta' l-artikolu tal-partijiet inizjali tal-kampjun
- Kejl dimensjonali, spezzjoni, u tqabbil ma 'speċifikazzjonijiet
- Iterazzjoni: aġġustamenti tad-die,-ittimbrar mill-ġdid, u-kejl mill-ġdid
- Validazzjoni finali u handoff tal-għodda tal-produzzjoni
L-ewwel-Ċikli tal-Ittimbrar tal-Artiklu u l-Iterazzjoni
Meta tmexxi l-ewwel die prototip, tkun qed tiġbor data, mhux tipproduċi oġġetti lesti. L-ewwel-partijiet tal-artikoli jiżvelaw kif il-materjal fil-fatt iġib ruħu taħt pressjoni li tifforma. L-inġiniera jkejlu kull karatteristika kontra l-ispeċifikazzjoni tat-tolleranza, ifittxu devjazzjonijiet ta 'springback, traqqiq fil-kantunieri tal-ġbid, jew tikmix fiż-żoni ta' kompressjoni.
Rari l-ewwel tentattiv jagħti partijiet li jissodisfaw kull dimensjoni. L-iterazzjoni hija mibnija fil-proċess. Wiċċ die jista' jkollu bżonn magni mill-ġdid biex jikkumpensa għar-rilast. Raġġ ta 'ġbid jista' jeħtieġ ftuħ biex jipprevjeni l-qsim. Kull ċiklu ta 'ittimbrar tal-folja tal-metall, kejl, aġġustament, u -ittimbrar mill-ġdid inaqqas id-distakk bejn il-ġeometrija attwali u fil-mira. Jistennew minn żewġ sa erba' loops ta' iterazzjoni fuq partijiet b'kumplessità moderata.
Handoff ta' Għodda ta' Validazzjoni u Produzzjoni
Il-validazzjoni finali sseħħ meta l-partijiet tal-prototipi jissodisfaw b'mod konsistenti r-rekwiżiti dimensjonali u funzjonali fuq medda żgħira ta 'kampjuni. F'dan l-istadju, it-tim ta 'l-inġinerija jiddokumenta dak kollu li tgħallem: valuri ta' springback attwali, parametri ta 'l-istampa ottimali, noti ta' mġiba tal-materjal, u kwalunkwe tibdil fil-ġeometrija li sar waqt l-iterazzjoni.
Dan il-pakkett tad-dejta jsir il-pjan għall-għodda tal-produzzjoni. Minflok ma jibda minn suppożizzjonijiet, id-disinjatur tad-die tal-produzzjoni jaħdem minn informazzjoni kkonfermata u vvalidata empirikament. Il-handoff jittrasforma l-għarfien tal-prototyping f'kunfidenza tal-produzzjoni, u l-għażla tal-metodu tal-prototyping tifforma direttament kemm minn dak l-għarfien tista 'testrat.
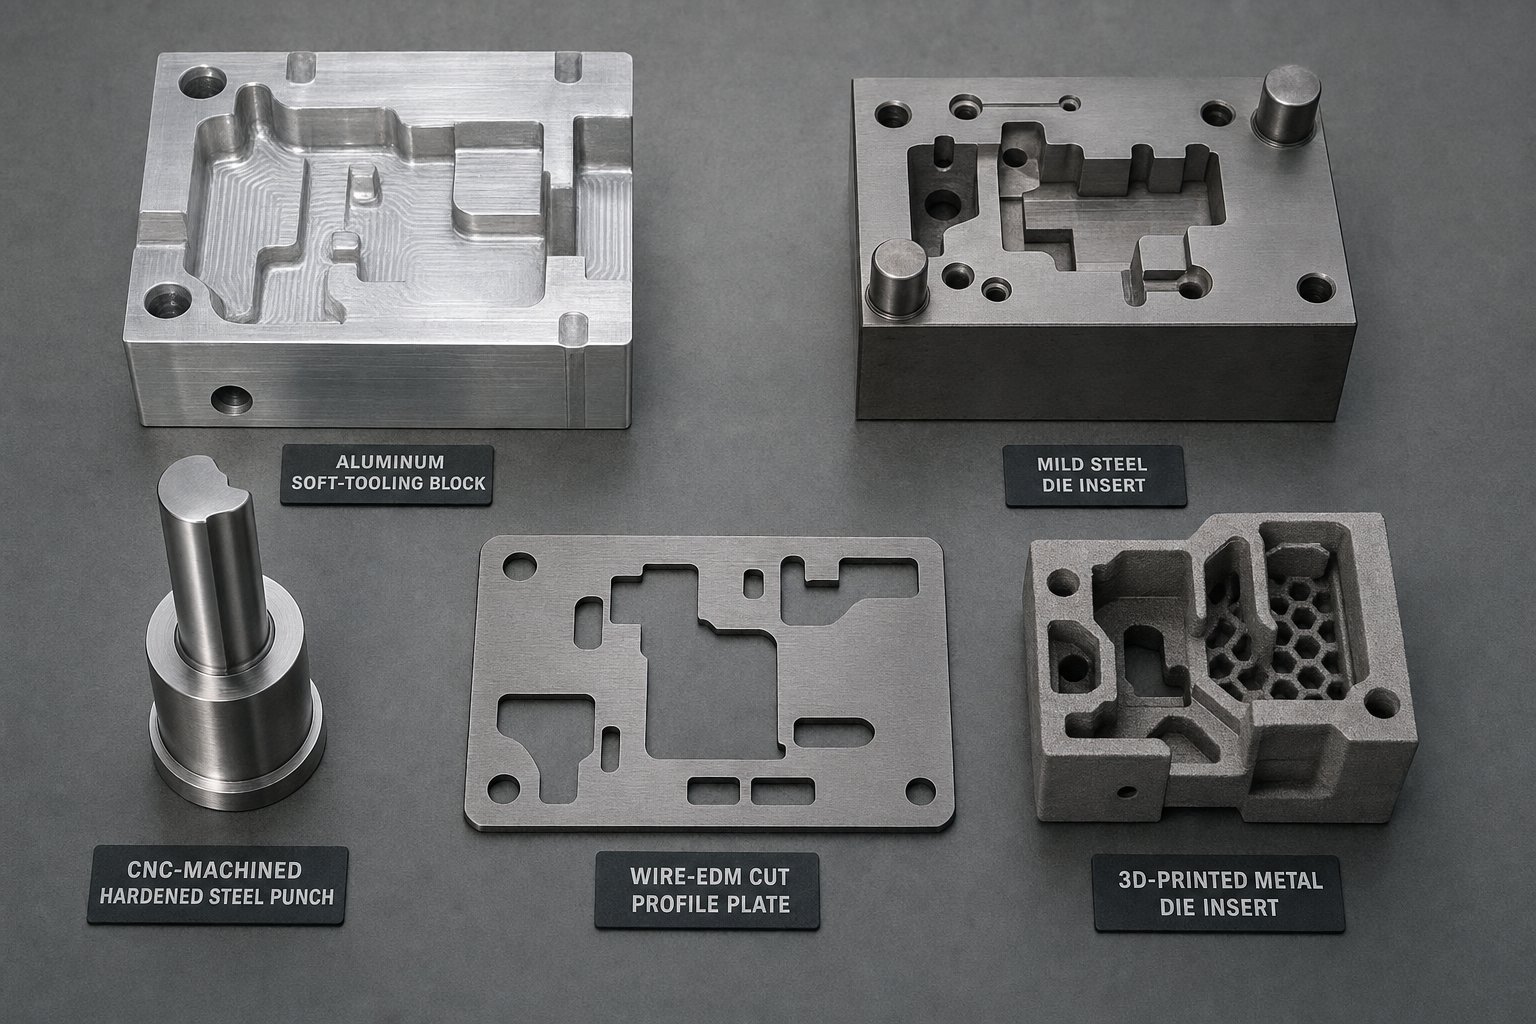
Metodi ta 'Prototyping Imqabbla u Meta Użu Kull wieħed
Mhux il-imut prototipi kollha jinbnew bl-istess mod, u l-għażla tal-metodu ħażin min-naħa tiegħek tista 'taħli kemm ħin kif ukoll baġit. L-approċċ tal-għodda tal-ittimbrar tal-metall it-tajjeb jiddependi fuq numru żgħir ta 'varjabbli: kemm hi kumplessa l-ġeometrija tiegħek, liema materjal u gauge qed tifforma, kemm iridu jkunu stretti t-tolleranzi tiegħek, u kemm għandek bżonn partijiet tal-kampjun qabel ma timpenja ruħek għall-produzzjoni.
Hawnhekk hawn tqassim prattiku tal-metodi l-aktar komuni, dak li jeċċella kull wieħed, u fejn kull wieħed jaqa' qasir.
Soft Tooling għall-Validazzjoni ta'-Volum Baxx
Għodod artab juża ligi tal-aluminju (tipikament 6061 jew 7075) jew azzar ħafif biex jiffabbrika komponenti die. Minħabba li dawn il-materjali jimmanifatturaw malajr u jiswew inqas mill-azzar tal-għodda, għodda artab tagħti l-aktar tibdil mgħaġġel bl-inqas investiment bil-quddiem. Il-kompromess huwa die life. Imut tal-aluminju tipikament jgħix minn 500 sa 5,000 hit qabel ma l-ilbies jiddegrada l-kwalità tal-parti, li jagħmilhom adattati għall-validazzjoni tal--stadju bikri aktar milli ġirjiet ta' prototipi estiżi.
Għodod artab jaħdem l-aħjar meta jkollok bżonn tivverifika l-formabbiltà bażika, tittestja tqassim ġdid ta 'strixxa, jew tikkonferma li sekwenza progressiva tal-proċess tal-ittimbrar tad-die tipproduċi l-ġeometrija maħsuba. Huwa inqas adattat għal partijiet li jeħtieġu tolleranzi stretti taħt +/-0.05 mm, peress li materjali ta 'die aktar artab jiddevjaw aktar taħt tagħbija ta' l-istampa u jilbsu aktar malajr fit-truf tat-tqattigħ. Għal liwjiet sempliċi, tpinġijiet baxxi, u ġeometriji tal-ittimbrar fourslide, għalkemm, għodda artab tipprovdi tweġibiet malajr.
CNC-Machined u Wire EDM Prototype Dies
Meta l-parti tiegħek titlob tolleranzi eqreb jew tinvolvi operazzjonijiet ta 'formazzjoni aktar kumplessi, CNC-prototip maħdum bil-makna jmut f'azzar tal-għodda mwebbsa minn qabel (spiss D2 jew A2 f'45-55 HRC) jimla d-distakk bejn għodda artab u dies ta' produzzjoni sħiħa. Dawn imut jimmaniġġjaw spazju aktar strett u jirreżistu xedd itwal, tipikament idum 10,000 sa 50,000 shot skond il-materjal li qed jiġi ffurmat u l-ebusija tad-die.
Wire EDM jikkumplimenta l-magni CNC għal profili interni kkomplikati, kantunieri li jaqtgħu, u karatteristiċi li tħin konvenzjonali ma jistax jilħaq. Li tgħaqqad iż-żewġ proċessi fi ħdan bini die wieħed hija prattika komuni. Tagħmir ta 'prototyping rapidu fil-kmamar tal-għodda moderni jista' jipproduċi dawn id-die f'ġimagħtejn sa erba' ġimgħat, skont il-kumplessità. Dan il-metodu jixraq lil partijiet b'kumplessità ġeometrika moderata għal għolja fejn l-eżattezza dimensjonali waqt il-prototyping trid tirrappreżenta mill-qrib il-kundizzjonijiet tal-produzzjoni.
Meta 3D-Inserzjonijiet tad-Die Stampati Jagħmlu Sens
Il-manifattura addittiva daħlet fil-konversazzjoni tal-prototyping, għalkemm ir-rwol tagħha jibqa 'speċjalizzat. Riċerka fuqUniversità ta’ Oaklandwera li inserzjonijiet tad-die stampati 3D-mgħottija jistgħu jittimbraw 50,000 parti f'azzar DP980 ultra-għoli ta' ħxuna ta' 1-mm-b'xedd komparabbli ma' inserts konvenzjonali tal-azzar tal-għodda D2. Iż-żewġ konfigurazzjonijiet ipproduċew partijiet f'kundizzjoni tajba tal-wiċċ matul il-ġirja.
Il-vantaġġ ewlieni tal-inserzjonijiet stampati 3D-huwa l-libertà ġeometrika. Kontorni tal-wiċċ die kumplessi li jkunu jeħtieġu ħin CNC estensiv jew setups EDM multipli jistgħu jiġu stampati direttament, u jnaqqas il-ħin tal-fabbrikazzjoni għal forom kkomplikati. It-teknoloġija toqgħod l-aħjar għall-istampar tal-metall ta' prototipi rapidi fejn il-ġeometrija tad-die hija mdawwar ħafna u l-magni konvenzjonali jkunu spiża-projbittivi. Huwa inqas prattiku għal uċuħ kbar die ċatti jew ġeometriji sempliċi fejn il-magni CNC jibqa 'aktar mgħaġġel u aktar ekonomiku.
Metodu ta' Tqabbil mal-Karatteristiċi tal-Parti
L-għażla ta' metodu ta' prototipi hija finalment matriċi ta' deċiżjoni. Inti tibbilanċja l-veloċità kontra l-eżattezza, l-ispiża kontra l-ħajja tad-die, u l-kumplessità ġeometrika kontra l-kapaċità tal-fabbrikazzjoni. It-tabella hawn taħt tikkonsolida dawn il-fatturi f'qafas ta' referenza wieħed:
| Metodu | Materjal Die | Ħajja Tipika (Shots) | Kapaċità ta' Tolleranza | Medda ta' Ħin taċ-Ċomb | L-Aħjar-Każ ta' Użu Fit-Tajjeb |
|---|---|---|---|---|---|
| Għodod artab (Aluminju) | 6061/7075 Aluminju | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 ġimgħat | Verifiki bikrija tal-formabbiltà, liwjiet sempliċi, validazzjoni ta'-volum baxx |
| Għodod artab (Azzar ħafif) | 1018/1045 Azzar | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 ġimgħat | Ġeometrija moderata, gauges eħxen, ġirjiet qosra tal-prototip |
| CNC-Makna (Azzar tal-Għodda Mwebbsa minn qabel) | D2/A2 f'45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 ġimgħat | Partijiet ta'-tolleranza stretta, validazzjoni-rappreżentattiva tal-produzzjoni |
| Wire EDM Prototip Dies | D2/A2 Għodda Azzar | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 ġimgħat | Profili kkomplikati, kantunieri interni li jaqtgħu, blanking fin |
| 3D-Inserzjonijiet tad-Die Stampati | Maraging Steel / Tool Steel Trab | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 ġimgħat | Uċuħ b'kontorn kumplessi, iterazzjoni rapida fuq il-ġeometrija |
Jirriżultaw ftit mudelli. Jekk qed tittimbra aluminju rqiq jew ram f'ġeometriji ta 'liwja sempliċi, għodda artab iġiblek tweġibiet fi ftit jiem. Jekk il-parti tiegħek tinvolvi proċess ta' stampar progressiv ta' die multi-stazzjonijiet b'tolleranzi pożizzjonali stretti, dies maħdumin bil-magni CNC-imwebbsa minn qabel jiswew il-ħin żejjed. U jekk il-ġeometrija tiegħek hija tant kumplessa li l-ispejjeż tal-magni huma spirali, l-inserzjonijiet stampati 3D-fil-fatt jistgħu jkunu t-triq aktar mgħaġġla u aktar ekonomika.
Il-metodu li tagħżel jiddetta wkoll kemm se jkunu rappreżentattivi r-riżultati tal-prototip tiegħek. Materjali die artab jiddevjaw b'mod differenti, jilbsu aktar malajr, u jistgħu ma jirreplikawx il-finitura tal-wiċċ ta 'għodda ta' produzzjoni mwebbsa. Dik id-differenza bejn il-prototip u l-imġiba tal-produzzjoni hija l-aktar importanti meta l-proprjetajiet tal-materjal jidħlu fl-istampa, partikolarment kif metalli differenti jirrispondu għall-forzi li jiffurmaw b'modi li l-mudelli CAD waħedhom ma jistgħux ibassru bis-sħiħ.
Għażla tal-Materjal u l-Impatt tagħha fuq ir-Riżultati tal-Prototip
Die li jifforma-azzar b'karbonju baxx bla difetti jista' jipproduċi minn-partijiet ta'-spec fil-mument li taqleb għall-istainless steel jew l-aluminju. Kull materjal tal-ittimbrar tal-folja tal-metall iġorr il-personalità tiegħu stess taħt pressjoni li tifforma: imġieba unika ta 'springback, tendenzi differenti lejn il-galling, u rati li jvarjaw ta' ebusija tax-xogħol li jbiddlu kif il-parti jinteraġixxi ma 'uċuħ die puplesija wara puplesija. Il-prototipi b'materjal ħażin, jew sostitut konvenjenti, jistgħu jiġġeneraw dejta qarrieqa li tfixkel id-deċiżjonijiet tal-għodda tal-produzzjoni.
Kif il-Proprjetajiet Materjali Jinfluwenzaw id-Disinn tad-Die Prototip
Meta tfassal die prototip, l-għażliet tal-materjal tal-għodda tal-ittimbrar u l-ispazji għandhom jirriflettu l-liga speċifika li biħsiebek tmexxi fil-produzzjoni. Metalli differenti jiċċirkolaw, iġġebbed, u jikkompressaw b'modi fundamentalment differenti waqt l-ittimbrar tal-folja kiesħa. L-azzar ħafif huwa relattivament taħfer: għandu saħħa ta 'rendiment moderata, duttilità tajba, u mġiba prevedibbli f'operazzjonijiet ta' tpinġija. L-istainless steel, għall-kuntrarju, ix-xogħol-jibbies malajr, li jfisser li jsir b'mod sinifikanti aktar b'saħħtu hekk kif tifformah, u jeħtieġ tunnellaġġ akbar għall-istampa u strateġiji ta' tneħħija differenti. Il-ligi ta 'l-aluminju jerġgħu lura b'mod aktar aggressiv wara li jiffurmaw u huma suxxettibbli għall-ġlir kontra l-uċuħ tad-die mhux miksija.
Dawn id-differenzi jaffettwaw kull dimensjoni tad-disinn tad-die, minn punch-sa-tneħħija tad-die u d-daqs tar-raġġ tal-ġbid għar-rekwiżiti tal-finitura tal-wiċċ u l-istrateġija tal-lubrikazzjoni. Prototip die mibni mingħajr ma jagħti kont ta' materjal-imġieba speċifika se jipproduċi partijiet li ftit li xejn jgħidulek dwar kif fil-fatt se tkun tidher il-produzzjoni.
Imġieba ta 'Springback Madwar Metalli tal-Ittimbrar Komuni
Springback hija t-tendenza tal-folja tal-metall li terġa 'lura parzjalment lejn il-forma ċatta oriġinali tagħha wara li t-tagħbija li tifforma tiġi rilaxxata. Dan jiġri minħabba li l-irkupru elastiku jseħħ flimkien mad-deformazzjoni tal-plastik waqt il-liwi. Il-kobor ta 'springback ivarja b'mod sinifikanti mill-liga u l-ħxuna tal-kejl.
A studju komparattiv dwar V-springback tal-liwimadwar liga tal-aluminju 6061-T6, azzar li ma jissaddadx 304, u azzar tal-karbonju baxx-sabu li l-azzar b'karbonju baxx juri l-inqas springback, segwit minn SS 304, b'Al 6061-T6 li jolqot lura l-aktar. Ir-riċerka wriet ukoll li l-ħxuna tal-materjal tammonta għal bejn wieħed u ieħor 54% tal-influwenza fuq il-kobor tar-rebbiegħa, filwaqt li t-tip ta 'materjal jikkontribwixxi madwar 37%. Folji irqaq joħorġu lura aktar minn dawk eħxen fil-ligi kollha ttestjati.
Xi jfisser dan għall-prototyping? Jekk il-parti tal-produzzjoni tiegħek tkun iffurmata minn aluminju ta '0.5 mm, id-die prototip tiegħek għandha tkun iddisinjata b'kumpens ta' overbend speċifiku għal dik il-kombinazzjoni ta 'liga u gauge. L-użu ta 'gauge eħxen jew liga differenti waqt il-prototyping ifixkel id-dejta tar-rebbiegħa tiegħek u jagħmel iċ-ċikli ta' iterazzjoni inqas utli. Il-proċess tal-ittimbrar bis-sħana użat fl-applikazzjonijiet tal-karozzi jindirizza l-ispringback billi jifforma f'temperaturi elevati fejn il-materjal ikun aktar flessibbli, iżda għall-biċċa l-kbira tax-xogħol prototip iffurmat-kiesaħ, il-kumpens għandu jinbena fil-ġeometrija tad-die.
Għaliex il-Materjal tal-Prototip Għandu Jqabbel l-Intenzjoni tal-Produzzjoni
Immaġina li tmexxi l-prototip tad-die tiegħek b'azzar ħafif minħabba li huwa orħos u aktar faċli biex jiġi sors, filwaqt li l-intenzjoni tal-produzzjoni tiegħek hija 304 stainless. Il-partijiet tal-azzar ħafif joħorġu dimensjonali perfetti. Inti tiffirma d-disinn tad-die u timpenja ruħek għall-għodda tal-produzzjoni. Imbagħad, meta l-produzzjoni tibda bl-istainless, il-partijiet rebbiegħa lura aktar, il-galls die fi ftit mijiet ta 'puplesiji, u l-ħxuna tal-ħajt fil-kantunieri tiġbed tiddevja minn spec. Kull suppożizzjoni vvalidata waqt il-prototyping tirriżulta li mhix affidabbli.
Din hija r-raġuni għaliex inġiniera tal-għodda b'esperjenza jinsistu fuq prototipi bil-materjal tal-produzzjoni attwali-intenzjonat fil-kejl korrett. Il-proċess tat-tpinġija fil-fond huwa speċjalment sensittiv għall-għażla tal-materjal minħabba li l-forzi kompressivi fil-ħanek jikkawżaw tħaxxin tal-materjal li jvarja skont il-liga. KifMagazine tal-Formazzjoni tal-Metalljinnota, fil--kompressjoni tal-pjan waqt it-tpinġija fil-fond iżid il-ħxuna tal-folja fil-kantunieri tat-tpinġija, u jekk l-ispazji tad-die ma jkunux aġġustati għall-imġieba tat-tħaxxin ta 'dak il-materjal speċifiku, il-ħxuna ssir inevitabbli.
Hawn huma l-materjali ewlenin-konsiderazzjonijiet speċifiċi tal-iffurmar li għandek tevalwa waqt il-prototyping:
- Kobor tar-rebbiegħa:Ligi tal-aluminju u azzar ta'-saħħa għolja jerġgħu joħorġu lura b'mod sinifikanti aktar minn azzar ħafif, li jeħtieġu kumpens ta' liwja żejda fil-ġeometrija tad-die
- Tendenza tal-ġlir:L-azzar li ma jsaddadx u l-aluminju huma suxxettibbli ħafna għal xedd adeżiv kontra l-uċuħ tad-die, li jitolbu għodda illustrata, spazju xieraq, u kisi jew lubrikazzjoni xierqa
- Rata ta' ebusija tax-xogħol:Azzar li ma jissaddadx awstenitiku (304, 316) jibbies malajr waqt il-formazzjoni, iżid it-tunnellaġġ meħtieġ u jbiddel il-karatteristiċi tal-fluss tal-materjal f'nofs-stroke
- Sensittività tal-wiċċ:Ir-ram u r-ram juru l-immarkar kożmetiku faċilment, li jeħtieġu mera-uċuħ tad-die illustrati u lubrikazzjoni kkontrollata biex jiġu evitati difetti viżibbli
- Varjazzjoni fil-ħxuna taħt tagħbija:Kull liga teħxien u tirqaq b'mod differenti waqt it-tlugħ, li taffettwa direttament ir-rekwiżiti ta' tneħħija tal-punch-to-die
Il-ħxuna tal-kejl tgħaqqad kull wieħed minn dawn il-fatturi. Die iddisinjat bi spazju xieraq għal azzar tal-karbonju baxx-1.5 mm se toqros u marrara jekk tifforma 2.0 mm stainless permezz tagħha, minħabba li l-materjal eħxen u aktar iebes jiġġenera aktar frizzjoni u żieda fil-ħxuna akbar fiż-żoni ta 'kompressjoni. L-għodda tal-prototip tiżvela dawn l-interazzjonijiet fiżikament, b'mod li anke-simulazzjonijiet CAD ikkalibrati tajjeb jistgħu jqarrbu biss. L-ambjent tal-iffurmar reali jintroduċi varjabbli bħal żieda fit-temperatura, tqassim tal-lubrikazzjoni, u interazzjonijiet tal-wiċċ fuq skala mikro-li mudelli diġitali jitħabtu biex jaqbdu bis-sħiħ.
Din id-differenza bejn is-simulazzjoni u r-realtà hija preċiżament għaliex il-prototipi fiżiċi jibqgħu indispensabbli, anke hekk kif l-għodod komputazzjonali jikbru aktar sofistikati.
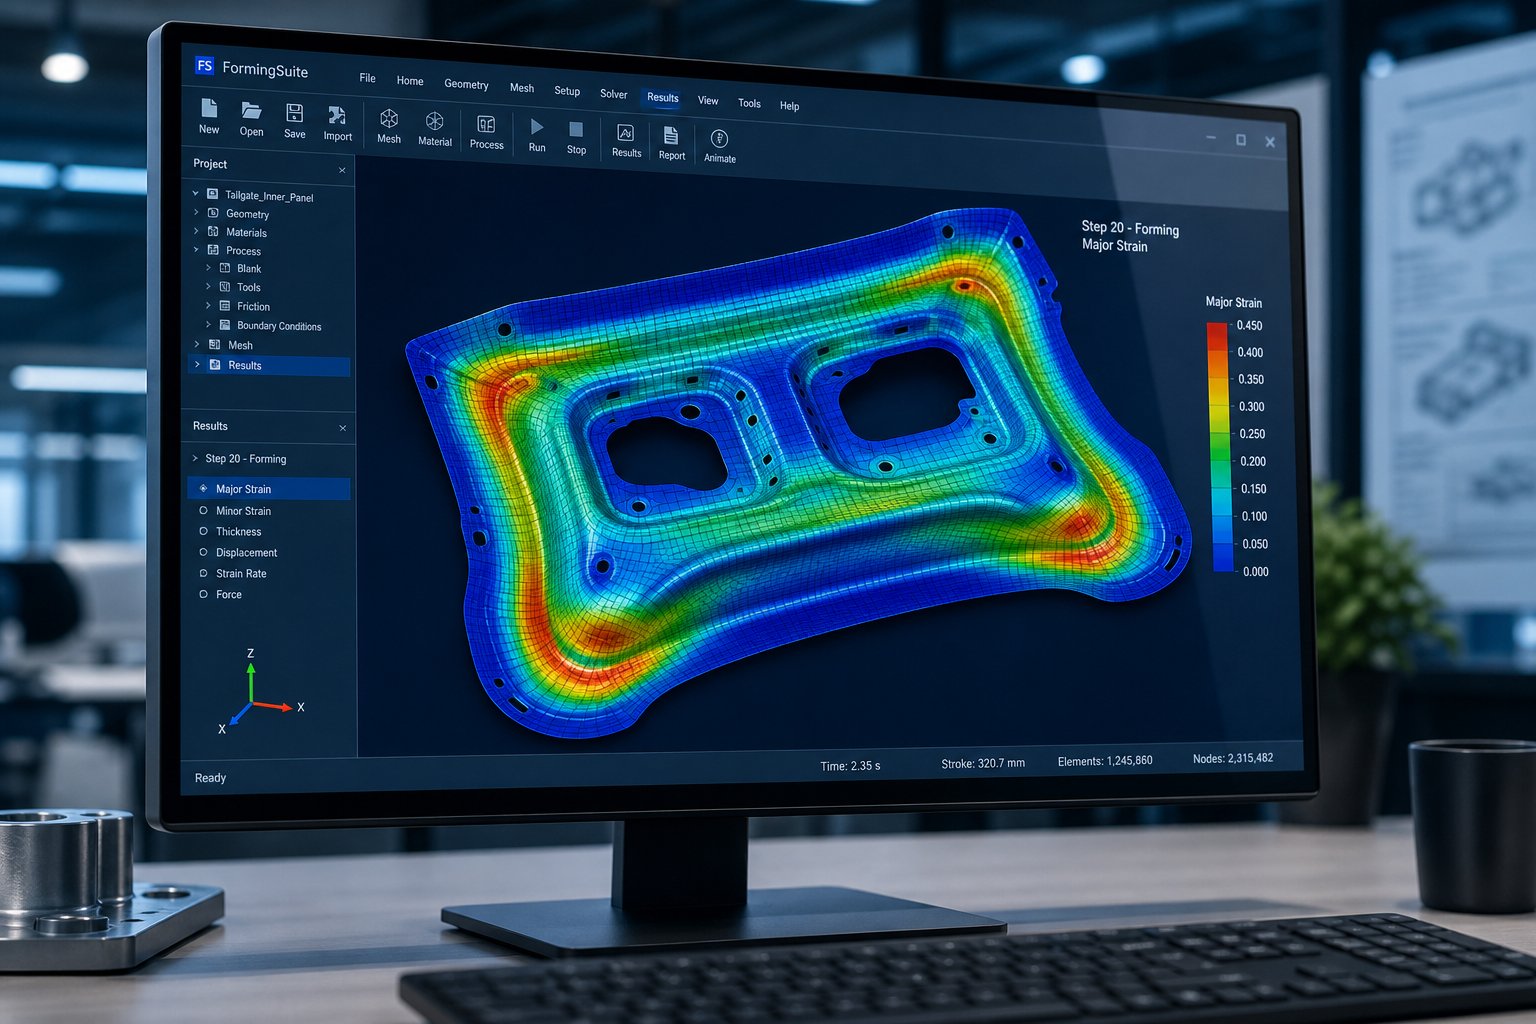
Simulazzjoni CAE bħala Pass ta' Validazzjoni ta' Pre-Prototyping
Sofistikat kif inhi, il-prototipar fiżiku għadu jiswa flus reali u ħin reali għal kull ċiklu ta 'iterazzjoni. X'jiġri jekk tista 'telimina wieħed jew tnejn minn dawk iċ-ċikli qabel ma taqta' xi azzar? Dan huwa eżattament fejn is-simulazzjoni CAE tidħol fil-fluss tax-xogħol. Analiżi ta 'elementi finiti għall-iffurmar tal-folji tal-metall taġixxi bħala bażi ta' prova virtwali, u tħalli lill-inġiniera jittestjaw disinji ta 'die, forom vojta, u parametri tal-proċess b'mod diġitali qabel ma jimpenjaw ruħhom għal għodda fiżika. Ma tissostitwixxix it-teknoloġija tal-prototip hands-, iżda tnaqqas b'mod drammatiku t-tieqa ta' inċertezza li l-ewwel tentattiv ta' die fiżiku jrid jindirizza.
Dak li tbassar is-simulazzjoni CAE qabel ma tqatta 'l-azzar
Softwer ta 'simulazzjoni tal-iffurmar modern jirreplika l-ambjent fiżiku tal-ħanut tal-istampa b'fedeltà notevoli. Il-vojt huwa mmudellat bħala malja ta 'elementi, il-ġeometrija tal-għodda hija definita bħala uċuħ riġidi, u l-puplesija tal-istampa hija simulata b'mod inkrementali, billi tikkalkula d-deformazzjoni f'kull pass tal-ħin. Ir-riżultat huwa mappa dettaljata ta 'kif il-folja tal-metall tiegħek se jġib ruħu taħt kundizzjonijiet attwali ta' formazzjoni.
SkondAHSS Intuwizzjonijiet, Dawn il-programmi wrew li huma preċiżi fit-tbassir tal-moviment vojt, razez, traqqiq fi ħdan il-vojt, tikmix, bokkli, u s-severità tal-iffurmar kif definit minn kurvi konvenzjonali tal-limitu tal-iffurmar. Speċifikament, is-simulazzjoni tidentifika tliet kategoriji ta' difetti qabel ma jiġi ffurmat kwalunkwe metall:
- Tnaqqija u qsim:Tiġbid eċċessiv f'ħitan vertikali jew fuq raġġi stretti jikkawża tnaqqis fil-ħxuna. It-tnaqqija lil hinn minn bejn wieħed u ieħor 20% jindika riskju għoli ta 'qsim waqt l-ittimbrar attwali.
- It-tikmix u t-tidwir:Forzi kompressivi fil-flanġijiet jew reġjuni mhux appoġġjati jikkawżaw ħniek li jikkompromettu l-kwalità tal-parti. Is-simulazzjoni turi fejn il-pressjoni tad-detentur vojta jew it-tqegħid taż-żibeġ tal-ġibda jeħtieġ aġġustament.
- Devjazzjoni Springback:L-irkupru elastiku wara l-iffurmar huwa previst b'mod direzzjonali, li juri liema karatteristiċi se jimxu 'l barra mit-tolleranza u bejn wieħed u ieħor kemm.
Għal applikazzjonijiet tekniċi tal-ittimbrar li jinvolvu ġeometriji kumplessi jew materjali avvanzati, dawn il-previżjonijiet huma imprezzabbli. Jippermettu lid-disinjaturi tad-die biex jaġġustaw ir-raġġi, jerġgħu jpoġġu ż-żibeġ tat-tpinġija, jew jimmodifikaw il-forma vojta qabel ma tibda xi fabbrikazzjoni.
Riżultati ta' Simulazzjoni Li Jiggwidaw Disinn tad-Die Prototip
Simulazzjoni tal-iffurmar eżegwita tajjeb-tipproduċi diversi riżultati li jinfurmaw direttament kif id-die prototip huwa ddisinjat u mibni:
- Dijagrammi tal-limitu tal-iffurmar (FLD):Iplottja r-razez maġġuri u minuri f'kull punt fil-vojt kontra l-kurva tal-limitu tal-iffurmar tal-materjal, u turi eżattament fejn il-parti hija sigura, marġinali, jew f'riskju ta' ħsara
- Mapep tad-distribuzzjoni tal-ħxuna:Ħares tnaqqija u tħaxxin fil-parti kollha, filwaqt li tenfasizza r-reġjuni fejn l-ispazji tad-die jistgħu jeħtieġu aġġustament jew fejn il-materjal joqros
- Tbassir tar-rebbiegħa:Uri post-devjazzjoni tal-forma li tifforma mill-ġeometrija nominali, li tiggwida l-kumpens tal-overbend mibni f'uċuħ tad-die
- Ottimizzazzjoni tal-forma vojta:Iddetermina l-kontorn vojt tal-bidu ideali sabiex il-parti ffurmata teħtieġ tirqim minimu u l-użu tal-materjal ikun effiċjenti
- Agħfas il-kurvi tat-tagħbija:Stima tat-tunnellaġġ meħtieġ permezz tal-puplesija, u tiżgura li l-istampa magħżula jkollha kapaċità adegwata għall-prototyping
Dawn l-outputs iservu bħala pjan għad-disinjatur tad-die prototip. Minflok ma jiddependi biss fuq l-esperjenza u r-regoli ġenerali, l-inġinier jibda bi tbassir kwantifikat dwar fejn se jseħħu l-problemi. Għodod tal-FEA bħal AutoForm, PAM-STAMP, u LS-DYNA jiġġeneraw dawn ir-riżultati f'sigħat jew jiem, ħafna aktar malajr minn ċiklu ta' prova fiżika. Il-benefiċċju prattiku għall-partijiet tal-metall ta 'prototipi rapidi huwa inqas sorpriżi fuq l-ewwel hit tal-istampa.
Limitazzjonijiet ta' Simulazzjoni u Għaliex il-Prototipi Fiżiċi Jibqgħu Essenzjali
Is-simulazzjoni hija qawwija, iżda topera fuq inputs idealizzati. Il-industrija tal-iffurmar tal-metalljirrikonoxxi li kwalunkwe simulazzjoni hija tajba biss daqs id-dejta użata biex tiġġenera tbassir. Il-karti tal-materjal jistgħu ma jaqbdux varjazzjoni minn lott-għa-lott. Il-mudelli tal-frizzjoni japprossimaw l-imġieba reali tal-lubrikazzjoni. U kif jinnota l-AHSS Insights, it-tbassir tat-tħassib dwar il-formabbiltà lokali bħall-istirabilità tat-tarf imqaxxar għadu nieqes minħabba d-diffikultà tal-immudellar tal-effetti kollha tat-tarf tal-produzzjoni.
It-tbassir tar-rebbiegħa huwa qasam ieħor fejn is-simulazzjoni tipprovdi gwida direzzjonali iżda mhux dejjem preċiżjoni assoluta. L-utenti jirrappurtaw li s-simulazzjoni tnaqqas die reuts minn tnax jew aktar għal tlieta jew erbgħa, titjib sinifikanti iżda mhux eliminazzjoni. Id-distakk residwu bejn ir-riżultati virtwali u fiżiċi huwa eżattament dak li jirrisolvi l-għodda tal-prototip.
Aħseb fir-relazzjoni b'dan il-mod: is-simulazzjoni telimina l-ideat ċari ħżiena u ddejjaq id-disinn tiegħek għal punt tat-tluq ta'-probabbiltà għolja. Il-prototipi fiżiċi mbagħad jikkonfermaw x'bassret is-simulazzjoni, jaqbad dak li tilfet, u tiġġenera d-dejta empirika meħtieġa biex tiffinalizza l-għodda tal-produzzjoni b'kunfidenza. Flimkien, jikkompressaw il-kalendarji u jnaqqsu l-ispejjeż tal-iterazzjoni b'mod ferm aktar effettiv minn kwalunkwe metodu waħdu.
Il-ħlas reali tal-kombinazzjoni tas-simulazzjoni ma 'uċuħ ta' prototipi fiżiċi waqt id-disinn-għal-reviżjoni tal-manifattura, fejn ir-riżultati tal-prototipi jiżvelaw kwistjonijiet li la l-ġeometrija CAD u lanqas il-mudelli virtwali ma antiċipaw, u jreġġgħu direttament lura fir-reviżjonijiet tad-disinn tal-parti.
Id-DFM Feedback Loop Li Jiffranka l-Ispejjeż tal-Għodda tal-Produzzjoni
Is-simulazzjoni ddejjaq it-tieqa. Għodod prototip iddejjaq aktar. Iżda r-riżultat ta' l-ogħla-valur tal-prototyping mhuwiex sempliċement parti dimensjonali korretta. Huwa l-għarfien tad-disinn li jgħaddi lura mill-ħanut tal-istampa fil-mudell CAD tiegħek. Kull ġirja tal-ittimbrar prototip tiġġenera evidenza empirika dwar x'jaħdem, x'jonqos, u x'hemm bżonn li jinbidel fid-disinn tal-parti innifsu, mhux biss l-għodda. Din il-linja ta 'feedback bejn ir-riżultati fiżiċi tal-prototip u r-reviżjonijiet tad-disinn tal-ittimbrar tal-folja tal-metall huwa dak li jifred prova waħda għalja minn mogħdija sistematika lejn parti tal-produzzjoni li tista' tiġi prodotta u kost-effettiva.
Kif Ir-Riżultati tal-Prototip Imexxu r-Reviżjonijiet tad-Disinn
Meta l-partijiet prototipi joħorġu mill-istampa, iġorru informazzjoni li ebda simulazzjoni jew reviżjoni tat-tpinġija ma tista 'tbassar bis-sħiħ. Raġġ tal-kantuniera li deher adegwat fil-CAD juri mikro-qsim taħt mikroskopju. Flanġ maħsub biex ikun 12-il mm nefħa għolja fit-transizzjoni minħabba li l-fluss tal-materjal ma kienx uniformi. Toqba ħdejn linja tal-liwja tgħawweġ f'forma ovali minħabba li kienet pożizzjonata qrib wisq taż-żona ta 'deformazzjoni.
Kull waħda minn dawn is-sejbiet twassal għal reviżjoni speċifika tad-disinn. L-inġinier mhux sempliċiment jitlob lill-maker tad-die biex jiffissa l-għodda. Minflok, il-ġeometrija tal-parti nnifisha tiġi aġġornata: raġġ jinfetaħ minn 1.0T għal 1.5T, għoli tal-flanġ jitnaqqas b'2 mm, toqba terġa 'titqiegħed 4 mm 'il bogħod mil-linja tal-liwja. Dawn il-bidliet jinfirxu permezz tal-mudell tal-assemblaġġ, u d-disinn aġġornat jiġi vvalidat mill-ġdid fl-iterazzjoni tal-prototip li jmiss.
Dan huwa d-DFM feedback loop fl-azzjoni. Ir-riżultati fiżiċi jiżvelaw kif id-disinn fil-fatt jeħtieġ li jidher għal stampar affidabbli, u t-tpinġija tal-parti tikkonverġi lejn ġeometrija li tissodisfa r-rekwiżiti funzjonali u tifforma b'mod nadif. Il-linja tipikament tmexxi minn żewġ sa erba' ċikli fuq partijiet moderatament kumplessi qabel ma tilħaq disinn stabbli u produtibbli.
Sejbiet DFM Komuni Waqt l-Ittimbrar tal-Prototip
Ċerti kwistjonijiet jqumu ripetutament fuq proġetti ta' prototipi tal-ittimbrar, irrispettivament mill-kumplessità tal-industrija jew tal-parti. Ir-rikonoxximent ta 'dawn ix-xejriet komuni jgħin lill-inġiniera jantiċipaw ir-reviżjonijiet u jibnu tolleranza għall-iterazzjoni fil-kalendarji tagħhom.
- Vjolazzjonijiet minimi tar-raġġi tal-liwja:Raġġi interni speċifikati taħt 1.0 sa 1.5 darbiet il-ħxuna tal-materjal jikkawżaw qsim jew traqqiq eċċessiv fil-fibra ta 'barra, partikolarment fl-istainless steel u ligi ta'-saħħa għolja
- Konflitti ta' spazjar tal-karatteristiċi:Toqob, slots, jew intaljar pożizzjonati eqreb minn darbtejn il-ħxuna tal-materjal minn linja tal-liwja, tarf, jew karatteristika adjaċenti jgħawġu waqt il-formazzjoni minħabba li l-materjal tal-madwar ma jistax isostni d-deformazzjoni
- Traqqiq tal-materjal fil-kantunieri tal-ġibda:Deep draws jikkonċentraw strain fir-raġġi punch, li jnaqqas il-ħxuna tal-ħajt taħt l-ispeċifikazzjoni minima u joħloq punti dgħajfa li jistgħu jfallu taħt it-tagħbijiet tas-servizz
- Kwistjonijiet ta' stack-tolleranza:Karatteristiċi ffurmati multipli li jakkumulaw varjazzjoni dimensjonali lil hinn minn dak li l-assemblaġġ jista’ jassorbi, li jeħtieġu ristrutturar tad-datum jew iż-żieda ta’ karatteristiċi ta’ aġġustament bħal toqob slotted
- Insuffiċjenza tal-angolu tal-abbozz:Ħitan vertikali mingħajr angolu ta' ħelsien adegwat jikkawżaw li l-parti tissakkar fuq il-punch waqt l-irtirar, u jagħmlu ħsara kemm lill-parti kif ukoll lill-għodda
- Żbalji tad-daqs tal-talja bypass:Talji tal-bypass negattivi u pożittivi fil-folja tal-metall li jiffurmaw ittimbrar dies jikkontrollaw il-progressjoni tal-istrixxa u jipprevjenu l-buckling tal-materjal bejn l-istazzjonijiet, iżda notches ta 'daqs ħażin jistgħu jew jorbtu l-istrixxa jew jippermettu reġistrazzjoni ħażina, u joħolqu drift dimensjonali tul sekwenza ta' die progressiva
L-iskop ta 'talji tal-bypass fl-istampar dies isir speċjalment evidenti matul il-prototip runs fejn strixxa tmigħ kwistjonijiet wiċċ li ma kinux ovvji fit-tqassim tad-die. Il-validazzjoni fiżika bikrija tal-imġieba tal-iffurmar tal-folja tal-metall tal-bypass talji tiffranka xogħol mill-ġdid sinifikanti fuq l-għodda tal-produzzjoni, fejn il-problemi tal-kontroll tal-istrixxi jimmultiplikaw fuq ċikli tal-istampa ta'-veloċità għolja.
Reviżjoni Kollaborattiva tad-DFM mal-Imsieħeb tal-Għodda Tiegħek
Il-linja ta 'feedback taħdem l-aktar malajr meta l-inġinier tad-disinn u s-sieħeb tal-għodda jkunu qed jirrevedu r-riżultati tal-prototip flimkien, ma jgħaddux rapporti 'l quddiem u lura permezz ta' ktajjen tal-email. Reviżjoni kollaborattiva tad-DFM tfisser li ż-żewġ partijiet joqogħdu fuq l-istess mejda, kemm jekk fiżika jew virtwali, u jimxu minn kull devjazzjoni b'fehim komuni ta 'x'inhu soluzzjoni ta' għodda kontra dak li jeħtieġ bidla fid-disinn tal-parti.
Dan huwa fejn l-imsieħba moderni tal-prototyping jiddifferenzjaw ruħhom. Ħanut li sempliċement ittimbra l-parti tiegħek u jagħtik rapport tal-kejl iħallik tinterpreta r-riżultati waħdek. Imsieħeb li jintegra l-għarfien espert tad-DFM direttament fiċ-ċiklu tal-prototyping jidentifika l-kawżi ewlenin aktar malajr u jipproponi modifiki tad-disinn li jsolvu problemi ta 'formazzjoni mingħajr ma jikkomprometti l-funzjoni tal-parti. YICHEN, pereżempju, jistruttura l-fluss tax-xogħol tagħhom madwarprototipi CNC rapidi b'rispons DFM integrat, li tgħaqqad il-fabbrikazzjoni tal-prototip ma 'reviżjoni tal-inġinerija sabiex kull ċiklu ta' iterazzjoni jipproduċi kemm partijiet kif ukoll gwida tad-disinn azzjonabbli.
Reviżjoni kollaborattiva effettiva tad-DFM issegwi mudell prattiku. L-inġinier tal-għodda jidentifika d-difett tal-iffurmar u jispjega l-kawża mekkanika tiegħu. L-inġinier tad-disinn jevalwa jekk il-karatteristika affettwata tistax tiġi modifikata mingħajr ma tħalli impatt fuq l-adattament jew il-funzjoni. Flimkien, jikkonverġu fuq reviżjoni li tissodisfa kemm il-manifattura kif ukoll il-prestazzjoni. Ftit suġġerimenti ewlenin tad-disinn tal-ittimbrar jaċċelleraw dan il-proċess: dejjem dimensjoni karatteristiċi kritiċi minn datum komuni, jippermettu flessibilità f'raġġi mhux -funzjonali, u jispeċifikaw id-direzzjoni tal-qamħ tal-materjal fuq it-tpinġija sabiex id-disinjatur tad-die jista 'jorjenta liwjiet għal formabilità massima.
Il-loop feedback DFM jagħmel aktar milli jtejjeb il-parti attwali. Tibni għarfien istituzzjonali dwar x'jaħdem fl-ittimbrar u x'ma jaħdimx. Kull sejba dokumentata waqt il-prototyping issir linja gwida tad-disinn għall-proġett li jmiss, li jingħaqad ir-ritorni maż-żmien. U għall-maniġers tal-akkwist li jevalwaw l-ispiża tal-iterazzjonijiet tal-prototipi, ikkunsidra dan: kull reviżjoni DFM maqbuda waqt il-prototyping tevita modifika tad-die tal-produzzjoni li tista 'tiswa 5 sa 20 darba aktar ladarba tinbena għodda mwebbsa.
Bil-ġeometrija validata DFM-f'idejha, il-mistoqsija prattika li jmiss hija li tikkwantifika l-investiment: kemm tiswa l-għodda tal-prototip fil-fatt meta mqabbla mal-għodda tal-produzzjoni, u kif tkejjel ir-ritorn?
Il-Kuntest tal-Ispejjeż u l-Kronoloġija għal Deċiżjonijiet dwar l-Għodda tal-Prototipi
Is-sejbiet tad-DFM jgħidulek x'għandek tirranġa. Il-mistoqsija li jmiss hija prattika: dak il-validazzjoni x'tiswa fil-fatt, kemm tieħu żmien, u meta l-matematika tiġġustifika l-infiq? Dawn huma l-mistoqsijiet li l-maniġers tal-akkwist u l-inġiniera tad-disinn jistaqsu l-aktar spiss, iżda tweġibiet konkreti huma sorprendentement diffiċli li ssibhom. Ir-realtà hija li skali ta 'investiment ta' għodda prototipi b'kemm għandek bżonn ir-riżultati li jkunu rappreżentattivi, u l-għażla t-tajba tiddependi fuq il-volum tal-produzzjoni tal-ittimbrar tal-metall fil-mira tiegħek.
Spiża Relattiva tal-Prototip vs Għodda tal-Produzzjoni
L-għodda tal-prototip tipikament taħdem bejn 10% u 35% tal-ispiża ekwivalenti tal-għodda tal-produzzjoni, skont il-metodu u l-kumplessità. Die tal-aluminju artab għal parentesi sempliċi jista 'jiswa ftit eluf ta' dollari, filwaqt li die ta 'produzzjoni progressiva mwebbsa għal kollox għall-istess parti jista' jilħaq $25,000 sa $50,000. Id-distakk jikber aktar fuq dies ta 'trasferiment kumplessi, fejn l-għodod tal-produzzjoni jistgħu jaqbżu $ 500,000 u die prototip rappreżentattiv xorta jibqa' taħt $ 100,000.
Għaliex firxa daqshekk wiesgħa? Prototip imut kummerċ lonġevità għall-veloċità u l-adattabilità. Huma jaqbżu l-passi tat-trattament tas-sħana, jużaw materjali inqas għaljin, u jissimplifikaw karatteristiċi li huma importanti biss b'rati ta' ċiklu ta'-volum għoli. Qed tħallas għal ħajja die biżżejjed biex tivvalida d-disinn tiegħek, mhux biex tgħix miljun puplesija tal-istampa. Dak il-kompromess huwa preċiżament dak li jagħmel partijiet tal-metall prototipi ekonomikament vijabbli bħala investiment ta' tnaqqis tar-riskju-aktar milli spiża tal-produzzjoni.
Aspettattivi tal-Ħin taċ-Ċomb bil-Metodu ta' Prototipi
Il-ħin taċ-ċomb jimxi mill-qrib mal-materjal tad-die u l-kumplessità tal-fabbrikazzjoni.Għodod artab jeħtieġ investiment aktar baxx u żmien iqsarminn għodda iebsa minħabba li materjali artab magni aktar malajr u m'għandhomx bżonn trattament tas-sħana jew tħin estensiv. Meta jkunu meħtieġa modifiki, terġa 'lura għall-produzzjoni aktar kmieni b'għodda artab peress li xogħol mill-ġdid fuq materjal mhux imwebbes huwa sempliċi.
Hawn x'għandek tistenna fl-approċċi komuni:
- Għodod artab (aluminju):1 sa ġimagħtejn mill-approvazzjoni tad-disinn għall-ewwel partijiet ta 'prototip rapidu barra mill-istampa
- Għodod artab (azzar ħafif):2 sa 3 ġimgħat, kemmxejn itwal minħabba l-ebusija tal-materjal u l-ħin tal-magni
- CNC-azzar tal-għodda mwebbes minn qabel-:2 sa 4 ġimgħat, bi żmien addizzjonali għat-trattament tas-sħana u l-irfinar tal-wiċċ
- Il-prototip tal-Wire EDM imut:3 sa 5 ġimgħat għal ġeometriji kkomplikati li jeħtieġu setups EDM multipli
- Inserzjonijiet tad-die stampati 3D-:1 sa 3 ġimgħat, bil-ħin tal-bini jiddependi fuq il-volum tal-inserzjoni u r-rekwiżiti ta' wara-ipproċessar
Kull ċiklu ta 'iterazzjoni jżid bejn wieħed u ieħor 3 sa 7 ijiem skont l-ambitu tal-modifiki tad-die. Baġit minn żewġ sa erba' loops ta' iterazzjoni għal partijiet moderatament kumplessi, li jfisser li l-kronoloġija totali tal-prototyping tiegħek mill-bidu għal partijiet validati tipikament taqa' bejn 4 u 10 ġimgħat.
ROI tal-Prototyping vs Qbiż għall-Produzzjoni Dies
Il-każ finanzjarju għall-prototyping jistrieħ fuq prinċipju sempliċi. L-ispiża tal-iffissar ta 'żball tad-disinn tiżdied b'għaxar darbiet f'kull stadju tal-produzzjoni. Jekk il-korrezzjoni ta 'kwistjoni ta' ġeometrija tiswa $ 500 waqt l-iterazzjoni tal-prototip, dik l-istess korrezzjoni tiswa $ 5,000 ladarba l-għodda tal-produzzjoni tinqata ', u $ 50,000 jew aktar jekk partijiet difettużi jilħqu linji ta' assemblaġġ jew klijenti. Il-prototipi huwa l-ostaklu li jwaqqaf din it-tlugħ esponenzjali tal-ispiża.
Formula ROI prattika għal kapaċitajiet ta 'prototyping ta' parti stampata tidher bħal din: (Cost of Avoided Production Die Rework + Value of Faster Launch) diviż b'Total Prototyping Investment. Meta modifika waħda tad-die tal-produzzjoni tgħaddi minn $8,000 sa $20,000 f'ri-makkinar, ri-ebusija, u ri-validazzjoni, tiġi evitata anke modifika waħda bħal din permezz ta' prototipi ta' spiss iħallas għall-programm kollu tal-għodda tal-prototip.
It-tabella ta’ hawn taħt tikkonsolida l-gwida dwar l-ispejjeż, iż-żmien ta’ tmexxija u l-volum f’qafas ta’ deċiżjoni wieħed:
| Metodu ta' Prototipi | Spiża Relattiva (% tal-Għodda tal-Produzzjoni) | Ħin Tipiku ta' Ċomb | Volum tal-Produzzjoni Mira |
|---|---|---|---|
| Għodod artab (Aluminju) | 5% - 15% | 1 - 2 ġimgħat | Volum baxx: taħt 10,000 parti |
| Għodod artab (Azzar ħafif) | 10% - 20% | 2 - 3 ġimgħat | Volum baxx sa medju: sa 50,000 parti |
| CNC-Makna (Azzar imwebbes minn qabel) | 15% - 30% | 2 - 4 ġimgħat | Volum medju sa għoli: 10,000 - 500,000+ partijiet |
| Wire EDM Prototip Dies | 20% - 35% | 3 - 5 ġimgħat | Volum medju sa għoli: applikazzjonijiet ta' preċiżjoni-kritiċi |
| 3D-Inserzjonijiet tad-Die Stampati | 10% - 25% | 1 - 3 ġimgħat | Kwalunkwe volum: validazzjoni tal-ġeometrija kumplessa |
Mudell joħroġ mill-loġika ta' deċiżjoni bbażata fuq il-volum-: għal produzzjoni ta'-volum baxx taħt 10,000 parti, għodda artab jew metodi alternattivi ħafna drabi huma aktar kost-effettivi milli jinvestu f'għodda iebsa dejjiema. Għal nofs -volum ta' bejn 10,000 u 100,000 parti, l-ispiża għal kull parti tiġġustifika dies prototipi aktar durabbli li jirriflettu mill-qrib il-kundizzjonijiet tal-produzzjoni. Għal programmi ta'-volum għoli li jaqbżu l-100,000 parti, l-investiment tal-għodda tal-prototip isir żball ta' arrotondament meta mqabbel mal-kostijiet tad-die tal-produzzjoni, u l-prijorità tiċċaqlaq għal kollox lejn l-eżattezza u r-rappreżentattività tar-riżultati.
Fl-aħħar mill-aħħar, il-mistoqsija mhix jekk tistax taffordja li tagħmel prototip. Huwa jekk inti tistax taffordja li ma. Infieq ta' prototipi li jirrappreżenta 10% sa 30% tal-ispiża tal-għodda tal-produzzjoni regolarment jipprevjeni kontijiet ta 'xogħol mill-ġdid li jaqbżu kompletament il-baġit tal-għodda oriġinali. L-iffrankar jikkostitwixxi aktar meta tqis li d-dejta tal-prototip validata tgħaddi direttament fid-disinn tad-die tal-produzzjoni, telimina l-suppożizzjonijiet u tnaqqas iċ-ċikli tat-tryout fuq għodda mwebbsa.
L-ispiża u l-kalendarju jfasslu d-deċiżjoni tan-negozju. Imma ladarba jkollok partijiet prototipi f'idejk, toħroġ sfida differenti: kif tevalwahom b'mod rigoruż biżżejjed biex tafda li l-għodda tal-produzzjoni mibnija minn dawn ir-riżultati se taħdem kif mistenni?
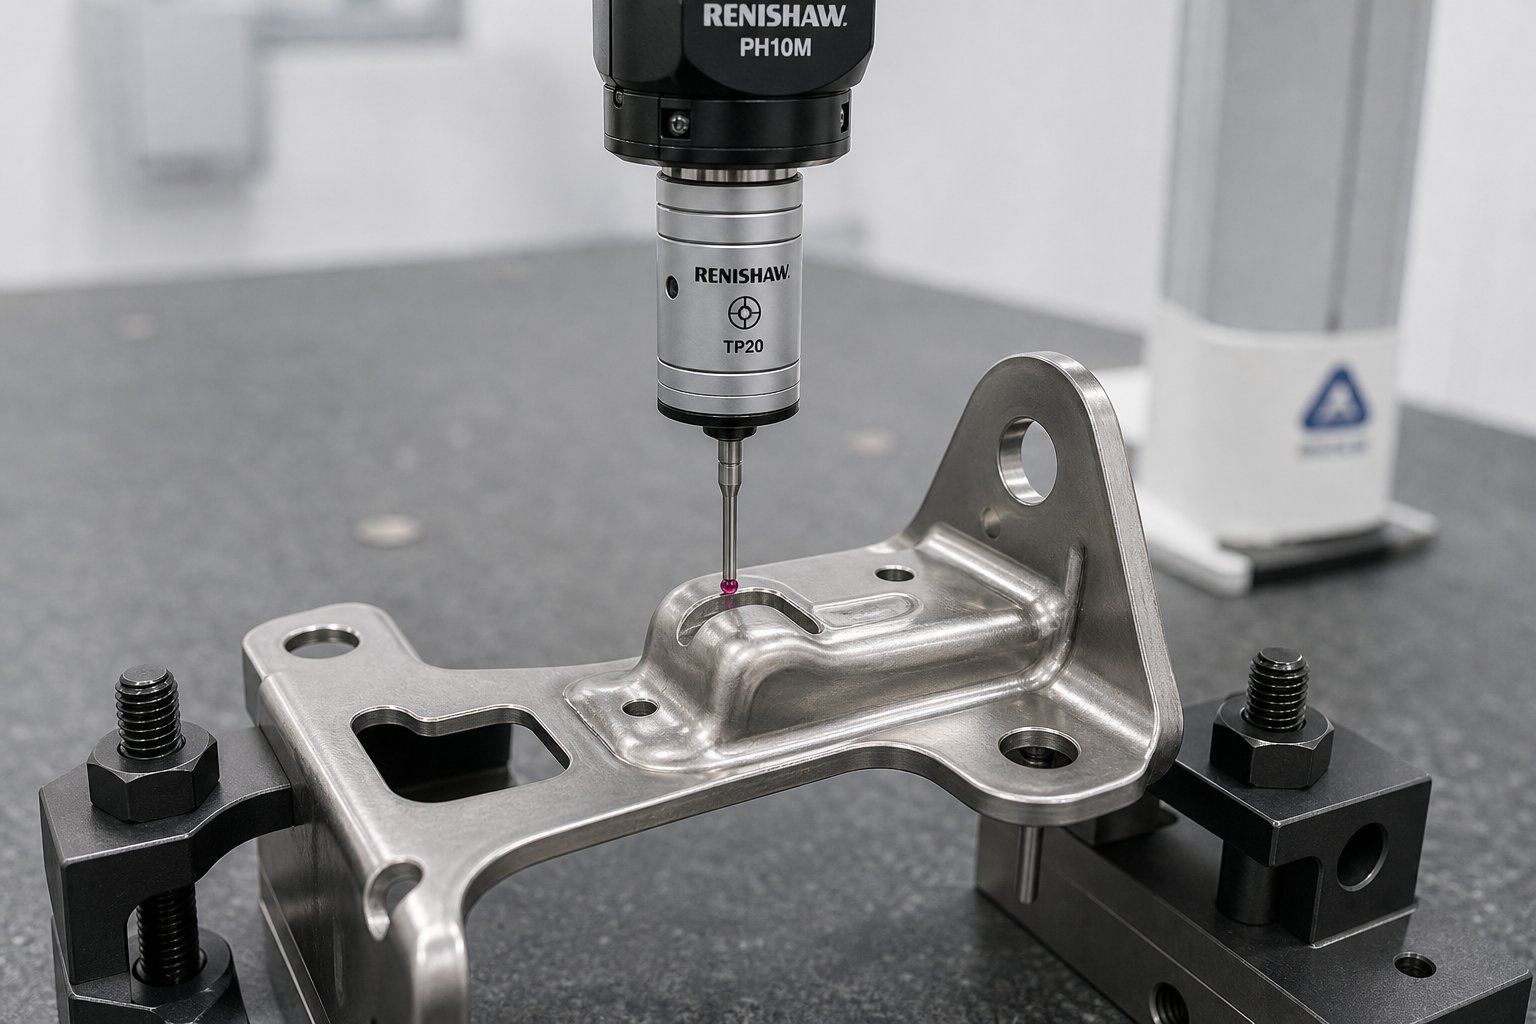
Evalwazzjoni u kwalifika ta' Prototip Ittimbrati Partijiet
Għandek partijiet prototipi fl-idejn. Il-kejl huwa stampat fuq l-ewwel-rapport ta' artiklu. Iżda hawnhekk hija l-mistoqsija li tqajjem anke timijiet b'esperjenza: kif tkun taf li dawn ir-riżultati huma tajbin biżżejjed biex jagħtu dawl lill-għodda tal-produzzjoni? Parti stampata prodotta minn die prototip artab fuq pressa tat-tryout iġib ruħu b'mod differenti mill-istess ġeometrija ffurmata f'għodda mwebbsa fil-veloċità tal-produzzjoni. Il-fehim ta 'x'għandu jitkejjel, liema kriterji ta' aċċettazzjoni għandhom japplikaw f'kull stadju, u kif titnaqqas id-distakk bejn il-prototip u d-dejta tal-produzzjoni huwa dak li jbiddel il-kejl mhux maħdum f'deċiżjonijiet ta 'inġinerija affidabbli.
Metodi ta 'Spezzjoni għal Partijiet Ittimbrati Prototip
L-approċċ tal-ispezzjoni li tagħżel jiddependi fuq dak li għandek bżonn titgħallem. Iċ-ċikli ta' iterazzjoni bikrija jitolbu veloċità u kopertura wiesgħa. Il-validazzjoni finali titlob preċiżjoni u traċċabilità. Il-biċċa l-kbira tal-programmi tal-ittimbrar tal-prototipi jużaw taħlita ta 'metodi, kull wieħed adattat għal mistoqsija differenti.
- Magni tal-Kejl tal-Koordinati (CMM):L-istandard għall-kejl ta'-preċiżjoni għolja-punt wieħed. Is-CMMs ikejlu karatteristiċi individwali bħall-pożizzjonijiet tat-toqob, l-angoli tal-liwja u d-dimensjonijiet tal-profil bi preċiżjoni sa ftit mikroni. L-aħjar għall-validazzjoni finali u l-kontrolli tal-konformità GD&T fejn it-traċċabilità għall-istandards tal-kalibrazzjoni hija importanti.
- Skennjar ottiku 3D (laser jew dawl strutturat):Jiġbor-ġeometrija tal-wiċċ sħiħa f'minuti, u jiġġenera sħaba ta' punti li tista' titqabbel direttament mal-mudell CAD.Skennjar bil-lejżer 3Djeċċella fl-analiżi springback, spezzjoni tal-linja tat-tirqim, u tidentifika devjazzjonijiet tal-wiċċ madwar il-parti kollha aktar milli punti diskreti biss. Partikolarment siewja waqt l-iterazzjoni meta għandek bżonn tara l-istampa sħiħa tad-deformazzjoni malajr.
- Gauges tal--go/mhux:Gauges funzjonali li jivverifikaw jekk karatteristiċi kritiċi bħal dijametri tat-toqob, wisa' ta 'slots, jew profili ffurmati jaqgħux fi ħdan meded ta' tolleranza. Jipprovdu tweġibiet veloċi li jgħaddu/falli fuq il-post tal-ħanut mingħajr ma jeħtieġu laboratorju tal-metroloġija, li jagħmluhom ideali għall-iċċekkjar ta 'partijiet bejn ċikli ta' iterazzjoni.
- Komparaturi ottiċi u sistemi ta' viżjoni:Utli għall-ispezzjoni ta 'profili ċatti, kundizzjonijiet tat-tarf, u għoli ta' burr fuq stampi tal-metall prototip. Huma joffru paragun 2D rapidu kontra s-superpożizzjonijiet ta 'tolleranza u jaħdmu tajjeb għal karatteristiċi li CMMs ibatu biex jissondaw, bħal truf irqaq jew kantunieri li jaqtgħu.
- Ittestjar tal-adegwatezza funzjonali:L-assemblaġġ tal-parti ttimbrata fil-komponenti jew l-attrezzaturi tat-tgħammir tagħha biex tivverifika t-twaħħil, it-tneħħija, u l-ġeometrija tal-interface. L-ebda rapport dimensjonali ma jissostitwixxi dan it-test biex jikkonferma li l-parti fil-fatt taħdem fl-ambjent maħsub tagħha.
Mudell prattiku għall-ittimbrar fil-prototyping tal-manifattura jidher bħal dan: uża skannjar 3D waqt iterazzjonijiet bikrija biex tidentifika xejriet wesgħin u xejriet ta' springback madwar il-parti kollha, taqleb għal kejl CMM għall-validazzjoni finali ta' datums kritiċi u callouts GD&T, u uża gauges go/no-go għal verifiki rapidi bejn ġirjiet tal-istampa fejn tkun mistennija biss aġġustament speċifiku biex tikkonferma meta jkun mistenni.
Kriterji ta' Aċċettazzjoni Waqt l-Iterazzjoni vs Validazzjoni Finali
Wieħed mill-iżbalji l-aktar komuni waqt il-prototyping huwa l-applikazzjoni ta' kriterji ta' aċċettazzjoni fil-livell ta' produzzjoni-għall-partijiet ta' iterazzjoni bikrija. Meta tkun fuq l-ewwel jew it-tieni prova tiegħek, l-iskop huwa t-tagħlim, mhux il-kwalifika. Iż-żamma ta 'partijiet prototipi għal tolleranzi ta' produzzjoni finali f'dan l-istadju twassal għal frustrazzjoni u ċikli ta 'xogħol mill-ġdid bla bżonn li jnaqqsu l-proġett aktar milli jaċċellerawh.
Matul iċ-ċikli ta' iterazzjoni, timijiet b'esperjenza japplikaw kriterji rilassati ffukati fuq valutazzjoni tat-tendenzi aktar milli konformità assoluta. Il-mistoqsijiet li tistaqsi huma direzzjonali: Ir-rebbiegħa qed timxi fid-direzzjoni mbassra? It-tirqiq fil-kantuniera tat-tlugħ qed jitjieb meta mqabbel mal-aħħar iterazzjoni? Id-distorsjoni tat-toqba qed tonqos hekk kif nimxu l-karatteristika aktar mill-linja tal-liwja? Jekk ix-xejra qed tikkonverġi lejn il-mira, l-iterazzjoni qed taħdem anke jekk id-dimensjonijiet individwali jibqgħu barra l-ispeċifikazzjoni finali.
Il-validazzjoni finali tapplika regoli differenti. F'dan l-istadju, il-partijiet għandhom jissodisfaw it-tolleranzi tat-tpinġija b'mod konsistenti fuq kampjun ta 'mill-inqas 5 sa 10 hits konsekuttivi mid-die prototip. Id-dimensjonijiet kritiċi, b'mod partikolari dawk li jirregolaw it-twaħħil u l-funzjoni fl-assemblaġġ, għandhom jaqgħu fi ħdan il-faxex ekwivalenti tal-produzzjoni-. Karatteristiċi mhux-kritiċi jistgħu jġorru tolleranzi kemmxejn rilassati sakemm tiddokumenta t-titjib mistenni meta tgħaddi għal għodda ta 'produzzjoni mwebbsa bi spazju aktar strett u uċuħ tad-die aktar stabbli.
Qafas sempliċi jiddistingwi ż-żewġ fażijiet:
| Kriterji | Matul l-Iterazzjoni | Validazzjoni Finali |
|---|---|---|
| Faxxa ta' tolleranza | 1.5x sa 2x tolleranza nominali | Tolleranza nominali tat-tpinġija |
| Daqs tal-kampjun | 1 - 3 partijiet għal kull aġġustament | 5 - 10 partijiet konsekuttivi |
| Iffoka | Direzzjoni tat-tendenza u rata ta 'titjib | Konformità assoluta u ripetibbiltà |
| Dokumentazzjoni | Noti ta' devjazzjoni, paragun ma' iterazzjoni ta' qabel | Rapport sħiħ tal-ispezzjoni tal--artiklu ma' GD&T |
| Riżultat tad-deċiżjoni | Kompli itertu jew ibdel l-approċċ | Japprova għad-disinn tal-għodda tal-produzzjoni |
Interpretazzjoni tar-Riżultati tal-Prototipi għall-Projezzjonijiet tal-Produzzjoni
Anke meta l-partijiet tal-validazzjoni finali jissodisfaw it-tolleranzi tat-tpinġija, ir-riżultati tal-prototip ma jipprevedux perfettament il-produzzjoni tal-produzzjoni. Diversi fatturi joħolqu vojt sistematiku bejn il-prototip u l-kwalità tal-parti tal-produzzjoni li għandek bżonn tqis meta tipproġetta 'l quddiem.
Imut prototip jilbsu aktar malajr minħabba li jużaw materjali aktar artab. Hekk kif aluminju artab jew die tal-azzar imwebbes minn qabel jakkumula hits, it-truf tal-qtugħ matt, uċuħ li jiffurmaw jiżviluppaw binarji tal-ilbies, u l-ispazju miftuħ. Partijiet prodotti fit-tmiem ta 'run prototip jistgħu juru aktar burr, toqob kemmxejn akbar, jew konsistenza dimensjonali mnaqqsa meta mqabbla mal-ewwel hits. Għodod tal-produzzjoni f'D2 imwebbes kompletament jew karbur-imdaħħla jżomm dimensjonijiet aktar stretti fuq ġirjiet ferm itwal.
Id-differenzi fl-istampa huma wkoll importanti. Imut tal-prototip ħafna drabi jaħdem fuq presses tat-tryout b'kapaċità ta 'tunnellaġġ differenti, veloċità tal-puplesija, u għoli ta' għeluq mill-istampa tal-produzzjoni. Il-veloċità taffettwa l-imġiba tal-materjal, partikolarment għal-ligi sensittivi għar-rata-. Parti ffurmata bi 30 strokes fil-minuta waqt il-prototyping se taġixxi b'mod kemmxejn differenti b'120 strokes kull minuta fil-produzzjoni minħabba l-akkumulazzjoni termali fid-die u l-effetti tar-rata ta' strain-fil-materjal.
Biex tagħti rendikont għal dan il-vojt, iddokumenta r-riżultati tal-prototip tiegħek flimkien mal-kundizzjonijiet li pproduċewhom. Irreġistra l-veloċità tal-istampa, it-tunnellaġġ, it-tip ta 'lubrikazzjoni, it-temperatura tad-die waqt il-ġirja, u n-numru ta' hits diġà fuq id-die fil-ħin tal-kejl. Dan il-kuntest jippermetti lid-disinjatur tad-die tal-produzzjoni jantiċipa liema dimensjonijiet se jissikkaw (preċiżjoni aħjar tad-die), li se jinbidlu (dinamika tal-istampa differenti), u liema jeħtieġu monitoraġġ waqt it-tryout tad-die tal-produzzjoni.
It-tagħmir tal-ittimbrar tal-folja tal-metall użat fil-produzzjoni jintroduċi wkoll varjabbli bħall-varjazzjoni ta' materjal-fed, sistemi awtomatiċi ta' lubrikazzjoni, u in-die sensing li l-ambjent prototip jista' ma jirreplikax. L-immarkar ta' dawn id-differenzi fid-dokumentazzjoni tal-validazzjoni tiegħek jipprevjeni fiduċja falza. M'intix qed tippretendi li l-prototip jirrappreżenta l-produzzjoni eżattament. Qed tiddokumenta dak li tgħallimt u dak li għad irid jiġi kkonfermat waqt it-tryout tad-die tal-produzzjoni.
Dokumentazzjoni bir-reqqa tar-riżultati tal-prototip toħloq il-pont għall-produzzjoni. Meta kull kejl ikun imqabbel mal-kuntest tal-proċess, id-disinjatur tal-għodda tal-produzzjoni jaħdem minn data reali aktar milli minn suppożizzjonijiet. Dak il-pakkett tad-dejta, li jgħaqqad ir-riżultati tal-ispezzjoni, l-istorja tal-iterazzjoni, u l-kundizzjonijiet tal-proċess, isir il-pedament għall-għażla tal-imsieħeb tal-produzzjoni t-tajjeb u jiżgura li t-tranżizzjoni minn prototip validat għal output tal-produzzjoni affidabbli sseħħ mingħajr backtracking.
Transizzjoni għall-Produzzjoni u Għażla tal-Imsieħeb it-Tajjeb
Dejta validata tal-prototip, rapporti ta' spezzjoni dettaljati, u disinn ta' parti DFM-irfinat jinsabu fil-folder tal-proġett tiegħek. Ir-riskju tal-inġinerija huwa fil-biċċa l-kbira rtirat. Li jibqa 'huwa l-eżekuzzjoni: tikkonverti dak kollu li tgħallimt waqt il-prototyping f'għodda ta' produzzjoni li taħdem b'mod affidabbli bil-volum. Din it-tranżizzjoni hija fejn il-proġetti jew jaċċelleraw bla xkiel jew jieqfu, u d-differenza kważi dejjem tmur lura għal min ssieħeb miegħu għall-prototyping u jekk dak is-sieħeb jistax iwassal l-għarfien 'il quddiem fil-produzzjoni.
X'għandek Fittex fi Sieħeb tal-Prototyping
Mhux kull ħanut tal-għodda li jista' jaqta' die huwa mgħammar biex isostni l-prototyping sħiħ-sa-ark tal-produzzjoni. Is-sieħeb ideali jgħaqqad il-kapaċità tal-fabbrikazzjoni mal-ġudizzju tal-inġinerija, tibdil mgħaġġel b'dokumentazzjoni metodika, u b'aġilità tal-prototyping mal-ħsieb tal-produzzjoni-skala. Meta tevalwa l-fornituri tas-soluzzjonijiet tal-istampar tal-metall industrijali, fittex dawn il-kriterji:
- Prototipi CNC rapidi integrati u fabbrikazzjoni tal-folja tal-metall taħt saqaf wieħed:Imsieħba bħalServizzi ta 'prototyping rapidu ta' YICHENgħaqqad il-magni CNC, il-fabbrikazzjoni tal-folji tal-metall, u rispons bikri tad-DFM fi fluss tax-xogħol wieħed, jelimina d-dewmien tal-handoff bejn bejjiegħa separati u jżomm l-għarfien istituzzjonali intatt matul iċ-ċikli ta’ iterazzjoni
- -Esperjenza interna tad-DFM inkorporata fil-proċess tal-prototyping:Is-sieħeb tiegħek m'għandux biss ittimbra partijiet u jagħtik rapport tal-kejl. Għandhom jidentifikaw il-kawżi fundamentali tal-kwistjonijiet tal-iffurmar, jipproponu reviżjonijiet tad-disinn, u jgħinuk tikkonverġi lejn ġeometrija produtibbli aktar malajr.
- Komunikazzjoni ċara dwar l-aspettattivi ta' iterazzjoni:Imsieħeb kredibbli jistabbilixxi aspettattivi realistiċi bil-quddiem dwar kemm ċikli ta' iterazzjoni għall-baġit, x'jiswa kull ċiklu, u x'jikkawża bidla fl-ambitu versus aġġustament standard
- Prototip-għall--kontinwità tal-produzzjoni:Il-ħanut li jipprototipi l-parti tiegħek għandu jew jibni l-għodda tal-produzzjoni tiegħek jew jittrasferixxi pakkett ta’ dejta komplut (valuri ta’ ritorn, parametri tal-istampa, noti tal-materjal, storja ta’ modifika tad-die) lil min jagħmel
- Kapaċità ta' sorsi ta' materjal għal-produzzjoni-ligi ta' intenzjoni:Għandek bżonn partijiet prototipi ttimbrati mill-materjal tal-produzzjoni attwali b'kejl korrett. Imsieħeb b'kanali ta' provvista stabbiliti jevita dewmien biex jakkwista ligi speċjali
- Infrastruttura ta' spezzjoni u dokumentazzjoni:Il-kapaċità tas-CMM, l-iskannjar 3D, u r-rappurtar strutturat tal-ewwel-artiklu jiżguraw li s-sejbiet tal-prototipi jissarrfu f'inputs azzjonabbli tal-għodda tal-produzzjoni aktar milli f'osservazzjonijiet aneddotali tal-ħanut-
Il-linja komuni bejn dawn il-kriterji hija l-kontinwità tal-għarfien. Kull ċiklu ta' iterazzjoni waqt il-prototyping jiġġenera għarfien dwar kif il-parti tiegħek taġixxi taħt kundizzjonijiet reali ta' formazzjoni. Meta dak l-għarfien jibqa 'f'organizzazzjoni waħda mill-fabbrikazzjoni rapida ta' prototipi tal-folja tal-metall permezz tad-disinn tad-die tal-produzzjoni, xejn ma jintilef fit-traduzzjoni bejn il-bejjiegħa.
L-iżgurar ta' Prototip Lixx-għal-Transizzjoni tal-Produzzjoni
It-trasferiment mill-prototip validat għall-impenn tal-għodda tal-produzzjoni għandu jħossu bħala kontinwazzjoni, mhux bidu mill-ġdid. Ftit passi prattiċi jagħmlu dan iseħħ mingħajr ma jsir lura:
L-ewwel, illokkja d-disinn tal-parti tiegħek qabel il-kickoff tal-għodda tal-produzzjoni. Il-loop ta' feedback DFM għandu jkun ikkonverġi fuq ġeometrija stabbli waqt il-prototyping. Jekk għadek qed tirrepeti fuq id-disinn tal-parti meta tibda l-fabbrikazzjoni tal-għodda tal-produzzjoni, qed tistieden l-ispejjeż eżatti tal-ħidma mill-ġdid li l-prototyping kien maħsub biex jipprevjeni.
It-tieni, ittrasferixxi l-kuntest tal-proċess sħiħ flimkien mad-dejta dimensjonali. Id-disinjaturi tad-die tal-produzzjoni jeħtieġu aktar minn rapport ta 'spezzjoni finali. Jeħtieġu l-istorja tal-iterazzjoni: dak li falla, dak li ġie aġġustat, liema kumpens springback ġie applikat, liema tunnellaġġ tal-istampa u veloċità prodotti partijiet konformi. Dan il-kuntest jifforma d-deċiżjonijiet tad-disinn tad-die tal-produzzjoni madwar l-ispeċifikazzjonijiet tat-trattament tas-sħana, ir-rekwiżiti tal-finitura tal-wiċċ, u l-istrateġiji ta 'clearance.
It-tielet, iddefinixxi liema sejbiet tal-prototip jeħtieġu bidliet fl-għodda tal-produzzjoni versus liema se tikkoreġi waħedha-b'materjali ta' die aktar diffiċli u veloċitajiet tal-istampa aktar mgħaġġla. Xi devjazzjonijiet dimensjonali osservati fl-għodda tal-prototip artab jisparixxu meta tmut tal-produzzjoni jinbnew minn azzar imwebbes bis-sħiħ bi spazju aktar strett. Oħrajn jippersistu jew ibiddlu. L-esperjenza tas-sieħeb tal-prototyping tiegħek bil-prototyping rapidu tal-partijiet fuq ġeometriji u materjali simili tgħin biex tiddistingwi t-tnejn.
Jieħdu l-Pass Li jmiss Lejn Partijiet Ittimbrati Validati
Id-deċiżjonijiet li tiffaċċja jiddistillaw f'sekwenza konċiża: agħżel il-metodu ta' prototipi li jaqbel mal-kumplessità tal-parti tiegħek u r-rekwiżiti ta' tolleranza, insista fuq il-produzzjoni-materjal ta' intenzjoni mill-ewwel ġirja tal-ittimbrar, ssaħħaħ is-simulazzjoni biex tnaqqas iċ-ċikli fiżiċi ta' iterazzjoni, uża r-reviżjoni DFM biex tirfina l-ġeometrija tal-parti qabel ma timpenja ruħha għal għodda mwebbsa, u agħżel sieħeb li l-kapaċitajiet tiegħu minn pro-totip għall-ark sħiħ.
Taqbeż xi wieħed minn dawn il-passi ma jiffrankax ħin. Tiċċaqlaq l-ispiża u r-riskju 'l isfel fejn il-korrezzjonijiet jiswew b'mod esponenzjali. Prototyping ta 'għodda u die għal partijiet stampati tal-metall mhuwiex overhead. Hija d-dixxiplina tal-inġinerija li ddawwar disinji inċerti f'ġeometrija lesta għall-produzzjoni-b'kunfidenza kwantifikata. L-investiment huwa żgħir relattiv għall-għodda tal-produzzjoni. Ir-ritorn huwa mkejjel f'xogħol mill-ġdid evitat, tnedijiet aktar mgħaġġla, u partijiet li jaħdmu tajjeb l-ewwel darba li l-presses tal-produzzjoni jibdew jaħdmu.
Mistoqsijiet Frekwenti Dwar Għodda u Die Prototyping għal Partijiet Ittimbrati tal-Metall
1. Kemm jiswa l-għodda tal-prototip meta mqabbla mal-għodda tal-produzzjoni?
L-għodda tal-prototip ġeneralment tiswa bejn 10% u 35% tal-għodda tal-produzzjoni ekwivalenti, skont il-metodu magħżul. Imut ta 'l-aluminju artab għal ġeometriji sempliċi jistgħu jmutu sa 5% sa 15% ta' l-ispiża tad-die tal-produzzjoni, filwaqt li l-prototip ta 'l-azzar imwebbes CNC{-makna minn qabel-imut b'tolleranzi aktar stretti jistgħu jilħqu 20% sa 35%. L-investiment huwa ġġustifikat minħabba li modifika waħda tad-die tal-produzzjoni tipikament tiswa $ 8,000 sa $ 20,000, li jfisser ċiklu wieħed ta 'xogħol mill-ġdid evitat spiss iħallas għall-programm kollu tal-għodda tal-prototip.
2. X'inhu l-ħin ta 'tmexxija tipiku għall-imut tal-ittimbrar tal-prototip?
Il-ħinijiet ta 'tmexxija jvarjaw minn 1 sa 5 ġimgħat skond il-metodu ta' prototipi. Għodod tal-aluminju artab jagħti l-aktar tibdil mgħaġġel f'ġimgħat sa ġimagħtejn. Għodod artab ta 'l-azzar ħafif jieħu 2 sa 3 ġimgħat, CNC-makna minn qabel -l-azzar ta' l-għodda mwebbes jeħtieġ 2 sa 4 ġimgħat, u l-imut prototip EDM tal-wajer jeħtieġ 3 sa 5 ġimgħat għal ġeometriji kkomplikati. Kull ċiklu ta' iterazzjoni jżid madwar 3 sa 7 ijiem. Il-biċċa l-kbira tal-proġetti jilħqu partijiet validati fi żmien 4 sa 10 ġimgħat totali, inklużi żewġ sa erba' loops ta' iterazzjoni għal partijiet moderatament kumplessi.
3. Għaliex il-materjal tal-prototip għandu jaqbel mal-liga tal-intenzjoni tal-produzzjoni-?
Metalli differenti juru imġieba unika ta 'springback, tendenzi ta' tgħaffir, u rati ta 'twebbis tax-xogħol li jaffettwaw direttament ir-riżultati dimensjonali. Jekk inti prototip bl-azzar ħafif iżda bi ħsiebha tipproduċi fl-istainless steel, il-ġeometrija tad-die validata se twettaq b'mod differenti taħt kundizzjonijiet ta 'produzzjoni minħabba li l-istainless steel molol lura aktar, jibbies malajr waqt il-formazzjoni, u galls kontra uċuħ tad-die mhux miksija. L-ittestjar bil-liga tal-produzzjoni attwali u l-kejl jiżgura li kull ċiklu ta 'iterazzjoni jiġġenera data sinifikanti li tittrasferixxi b'mod affidabbli għad-disinn tal-għodda tal-produzzjoni.
4. Is-simulazzjoni CAE tista 'tissostitwixxi prototipi fiżiċi għal partijiet stampati?
Le. Is-simulazzjoni CAE u l-prototyping fiżiku jservu rwoli komplementari. Is-simulazzjoni tbassar traqqiq, tikmix, u springback qabel ma taqta 'l-azzar, tidjiq it-tieqa tad-disinn u telimina approċċi ċari li ma jistgħux jaħdmu. Madankollu, is-simulazzjoni tiddependi fuq inputs idealizzati u ma tistax taqbad bis-sħiħ il-varjazzjoni tal-materjal minn lott-per-lott, kundizzjonijiet ta' frizzjoni fid-dinja reali-jew effetti ta' kundizzjoni-tarf. Il-prototipi fiżiċi jikkonfermaw il-previżjonijiet tas-simulazzjoni, jaqbdu l-kwistjonijiet ta' mudelli diġitali miss, u jiġġenera data empirika meħtieġa biex tiffinalizza l-għodda tal-produzzjoni. Flimkien, inaqqsu ċ-ċikli ta' iterazzjoni minn tnax jew aktar għal tlieta jew erbgħa.
5. Kif tevalwa jekk il-partijiet ittimbrati tal-prototip humiex lesti għall-impenn tal-għodda tal-produzzjoni?
Il-validazzjoni finali teħtieġ partijiet li jissodisfaw b'mod konsistenti t-tolleranzi tat-tpinġija fuq 5 sa 10 hits konsekuttivi mid-die prototip. Id-dimensjonijiet kritiċi li jirregolaw l-adattament u l-funzjoni għandhom jaqgħu fil-faxex ta' tolleranza ekwivalenti tal-produzzjoni-. L-inġiniera jużaw il-kejl tas-CMM għall-konformità GD&T, skanjar ottiku 3D għal-analiżi tar-rispirazzjoni tal-wiċċ sħiħ, u ttestjar tal-adegwatezza funzjonali mal-komponenti tat-tgħammir. Ir-riżultati għandhom jiġu dokumentati flimkien mal-kundizzjonijiet tal-proċess inklużi l-veloċità tal-istampa, it-tunnellaġġ, it-tip ta 'lubrikazzjoni, u l-għadd ta' die hits sabiex id-disinjatur tal-għodda tal-produzzjoni jkun jista 'jikkunsidra differenzi sistematiċi bejn il-prototip u l-ambjenti tal-produzzjoni.


