


X'Għodda tal-Ittimbrar Die Attwalment Tagħmel
Meta folja ċatta ta 'l-azzar tidħol fi stampa u toħroġ bħala bracket lest, konnettur, jew panel tal-ġisem, il-komponent responsabbli għal dik it-trasformazzjoni huwa l-għodda tal-ittimbrar die. Jidher sempliċi, iżda l-inġinerija warajha tiddetermina jekk ikollokx partijiet konsistenti fuq skala jew kontenituri tar-ruttam mimlijin skart.
X'inhu Die Għodda tal-Ittimbrar
Allurax'inhu stampar die, eżattament? Fil-qalba tiegħu, huwa assemblaġġ ta' inġinerija ta' komponenti mwebbsa - punch, die block, stripper plate, u sistema ta' gwida - immuntati ġewwa pressa mekkanika jew idrawlika. Meta l-istampa tiċċirkola, dan l-assemblaġġ japplika forza kkontrollata biex jaqta ', jitgħawweġ, jew jifforma blanks tal-metall ċatti f'partijiet ta' forma ta 'xibka-bi preċiżjoni li tista' tiġi ripetuta.
Die ta' għodda tal-ittimbrar huwa assemblaġġ ta' għodda ta'-inġinerija ta' preċiżjoni li juża forza kkontrollata biex jittrasforma folja ċatta tal-metall f'komponenti lesti permezz ta' operazzjonijiet ta' qtugħ, liwi jew iffurmar.
Tista 'tistaqsi: x'inhuma l-imut meta mqabbel ma' forom jew għodda għall-istampa ġenerali? Id-distinzjoni hija importanti. Moffa tifforma materjal li jibda fi stat likwidu jew flessibbli - think injezzjoni-plastiks iffurmati jew aluminju fondut die-. Die tal-ittimbrar, għall-kuntrarju, jaħdem fuq folja solida tal-metall f'temperatura tal-kamra, billi tifformaha mill-ġdid permezz ta 'forza mekkanika aktar milli timla kavità. U filwaqt li "għodda" hija l-terminu ġenerali wiesa'li jkopri l-għajnuniet kollha tal-manifattura (attrezzaturi, jigs, gauges, u aktar), id-die hija l-istrument fiżiku speċifiku li jiddefinixxi l-ġeometrija tal-parti matul il-proċess tal-ittimbrar. Il-fehim x'inhi operazzjoni tal-ittimbrar versus metodi oħra ta' formazzjoni jibda eżatt hawn - bid-die stess.
Għaliex l-Ittimbrar Imut Materja fil-Manifattura
Jekk qed tistaqsi x'inhu jmut fil-manifattura mil-lat tal-produzzjoni, it-tweġiba torbot direttament mal-volum, il-konsistenza u l-ispiża. Die tal-ittimbrar tal-metall jippermetti lill-manifatturi jipproduċu eluf jew saħansitra miljuni ta' partijiet identiċi b'tolleranzi stretti daqs0.0002 pulzier. Pannelli tal-bibien tal-karozzi, bottijiet elettroniċi ta 'lqugħ, housings ta' apparat, klipps strutturali aerospazjali - kollha jiddependu fuq assemblaġġi ta 'għodda għall-ittimbrar u die li jaħdmu b'veloċità għolja b'varjazzjoni minima.
Il-kwalità tad-die tikkontrolla direttament tliet affarijiet li l-maniġers u l-inġiniera tas-sorsi jieħdu ħsiebhom l-aktar: it-tolleranza tal-parti, il-finitura tal-wiċċ, u l-ispiża għal kull-biċċa. Die mibni sew-jimminimizza r-ruttam, inaqqas l-operazzjonijiet sekondarji, u jżomm il-ħinijiet taċ-ċiklu qosra. Waħda ddisinjata ħażin toħloq burrs, drift dimensjonali, u waqfien mhux ippjanat li tmewwet mal-katina tal-provvista kollha.
Dik ir-relazzjoni bejn l-integrità tad-die u l-prestazzjoni tal-produzzjoni hija eżattament għaliex il-fehim tal-arkitettura tad-die - it-tipi, il-komponenti, u l-materjali involuti - isir l-ewwel pass lejn id-dijanjosi tal-fallimenti qabel ma jsiru għaljin.
Tipi ta 'Tittimbrar Dies u Meta Użu Kull
L-arkitettura tad-die mhix deċiżjoni-waħda-tgħodd-kull deċiżjoni. It-tip ta' die tal-ittimbrar li tagħżel jifforma kollox downstream - ħin taċ-ċiklu, kull-spiża tal-biċċa, baġit tal-għodda, u anke kemm tista' malajr tippern bejn ir-reviżjonijiet tal-parti. L-għażla tal-konfigurazzjoni ħażina għall-volum jew il-ġeometrija tiegħek hija waħda mill-aktar modi mgħaġġla biex tnaqqar il-marġini. Hawnhekk huwa kif il-tipi ewlenin ta 'istampar imuttkisser fil-prattika.
Stazzjon Uniku-Tut għal Operazzjonijiet Sempliċi
Immaġina li għandek bżonn ta 'washer ċatt blanked minn strixxa ta' l-azzar, jew serje ta 'toqob ta' immuntar imtaqqbin f'parentesi. Die ta' stazzjon wieħed-jimmaniġġja operazzjoni waħda għal kull stroke tal-istampa: blanking, titqib, jew liwi. Kull proċess die huwa iżolat, li jżomm l-għodda sempliċi u l-ħin taċ-ċomb qasir.
Die standard f'din il-kategorija - ngħidu aħna, die ta' blanking bażiku - hija l-aktar għażla kost-effettiva meta l-volum annwali tiegħek ikun baxx għal moderat jew meta tkun qed tmexxi operazzjonijiet sekondarji fuq partijiet li jkunu diġà għaddew mill-iffurmar primarju. Is-setup huwa mgħaġġel, is-soluzzjoni tal-problemi hija sempliċi, u l-investiment bil-quddiem jibqa 'minimu. Il-kompromess? Kull operazzjoni addizzjonali teħtieġ hit għall-istampa separata, li żżid il-ħin tax-xogħol u l-immaniġġjar hekk kif il-volumi jitilgħu.
Dies Progressivi għal Tirjiet ta'-Volum Għoli
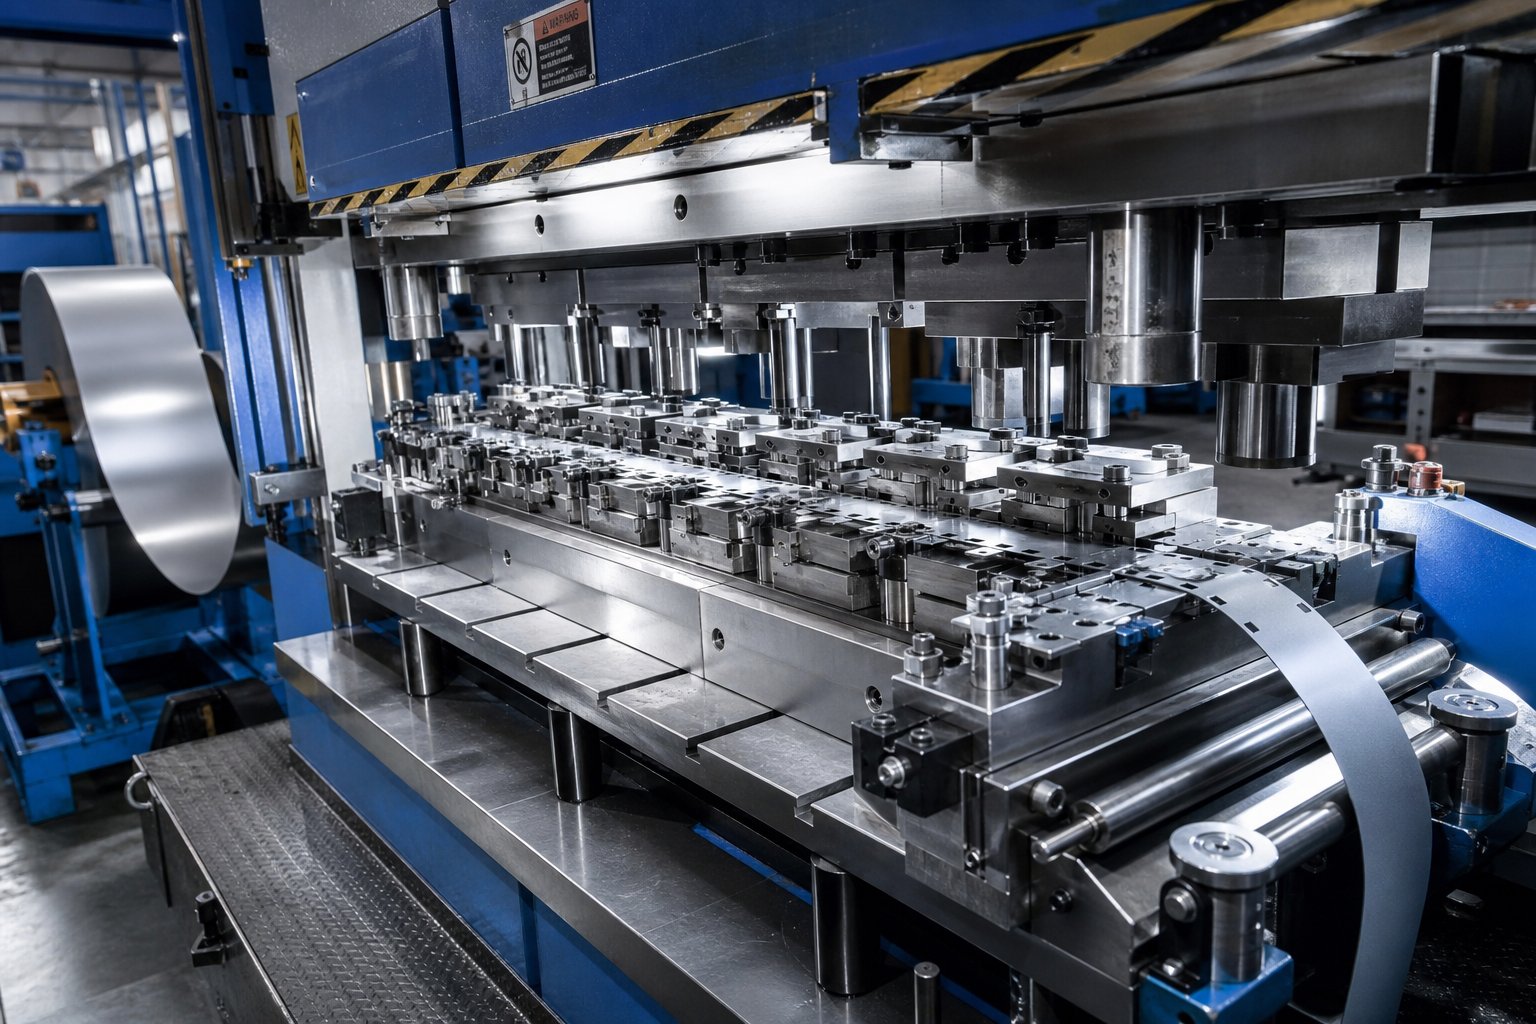
Meta l-produzzjoni tiskala f'mijiet ta 'eluf jew miljuni ta' partijiet fis-sena, imut progressiv isir il-workhorse. Il-proċess tal-ittimbrar tal-metall f'die progressiva jaħdem hekk: strixxa alimentata b'coil-avvanza minn stazzjonijiet multipli ġewwa għodda waħda. Kull stroke tal-istampa simultanjament twettaq operazzjoni differenti - titqib fl-istazzjon wieħed, notching fl-istazzjon tnejn, jiffurmaw fl-istazzjon tlieta - u parti lesta tinżel fl-istazzjon finali kull ċiklu.
Ir-riżultat huwa b'mod drammatiku inqas spiża għal kull-biċċa u intervent minimu tal-operatur. Il-kompromess huwa investiment ogħla bil-quddiem fl-għodda u żmien itwal ta' disinn-sa-il-produzzjoni. Iżda fuq skala, ir-ROI fuq die progressiv jaqbeż bil-bosta t-tħaddim tal-istess parti f'diversi setups ta' stazzjon wieħed-. Dan huwa fejn imut u l-effiċjenza tal-ittimbrar verament jikkonverġu.
Trasferiment u Dies komposti
Xi partijiet huma kbar wisq jew miġbuda wisq fil-fond biex jibqgħu mwaħħla ma 'strixxa tal-ġarr. L-ittimbrar ta 'trasferiment issolvi dan billi jaqta' blanks individwali u jċaqlaqhom mekkanikament minn stazzjon għal stazzjon fi ħdan l-istampa. Il-pannelli tal-karrozzerija tal-karozzi, il-qxur tal-oġġetti tat-tajjar, u l-housings miġbuda-fond huma kandidati tipiċi. Ikollok l-effiċjenza ta' multi-station ta' għodda progressiva mingħajr ir-restrizzjonijiet ġeometriċi ta' materjal ta' strip-fed.
Imut kompost jieħu approċċ differenti. Huma jwettqu operazzjonijiet ta' qtugħ multipli - blanking u titqib, pereżempju - simultanjament f'daqqa ta' stampa waħda fi stazzjon wieħed. Il-proċess tal-ittimbrar f'die kompost jipproduċi partijiet eċċezzjonalment ċatti, ħielsa mill-burr-, li jagħmluhom ideali għal woxers, shims, u gaskets fejn it-tolleranza tal-flatness hija kritika.
| Tip Die | Firxa Tipika tal-Volum | Parti Kumplessità | Ħin ta' Ċomb Relattiv | Spiża Relattiva tal-Għodda | L-Aħjar ROI Meta... |
|---|---|---|---|---|---|
| Stazzjon-Uniku | Baxx għal Medju | Sempliċi (operazzjoni waħda) | Qasir | Baxx | Volumi annwali jibqgħu taħt ~ 10,000 parti jew ops sekondarji huma meħtieġa |
| Progressiva | Għoli għal Għoli ħafna | Moderat għal Għoli (liwjiet, forom, titqib) | Twil | Għoli | Il-volum jaqbeż ~50,000+ partijiet/sena b'ġeometrija ripetuta |
| Trasferiment | Medji għal Għoli | Għoli ħafna (kbir, miġbud-fond) | Twil | Għoli ħafna | Il-partijiet huma kbar wisq għall-istrixxa jew jeħtieġu deep draws |
| Kompost | Baxx għal Għoli | Baxxa (profili ċatti, b'ħafna-qatgħa) | Moderat | Medju | Il-flatness u l-konċentriċità jimpurtaw aktar milli jiffurmaw il-kumplessità |
Il-loġika finanzjarja hija sempliċi: investiment ogħla fl-għodda jħallas biss meta l-volum jamortizzah malajr biżżejjed. Die progressiv li jiswa minn ħames sa għaxar darbiet aktar minn setup ta' stazzjon wieħed-xorta jista' jwassal għal spiża totali ta' sjieda aktar baxxa jekk id-domanda annwali tiġġustifika l-awtomazzjoni. Bil-maqlub, investiment żejjed f'die ta' trasferiment kumpless għal parti ta'-volum baxx jillokkja kapital f'għodda li qatt ma tilħaq il-punt ta' bilanċ tagħha.
It-tqabbil tal-arkitettura tad-die mar-realtà tal-produzzjoni tiegħek hija l-ewwel deċiżjoni strateġika. Iżda anke t-tip ta' die t-tajjeb se jkollu rendiment baxx jekk il-komponenti interni tiegħu huma speċifikati ħażin - li jwassalna għal dak li huwa attwalment ġewwa l-assemblaġġ u kif kull biċċa tikkontribwixxi għaċ-ċiklu tal-ittimbrar.
Komponenti Ewlenin Ġewwa Assemblaġġ tad-Die tal-Ittimbrar
Sett tad-die tal-ittimbrar jista 'jidher qisu blokka solida ta' l-azzar imbarrata fi stampa, iżda tinfetaħ u ssib għexieren ta 'partijiet ta' die tal-ittimbrar interdipendenti li jaħdmu flimkien. Meta komponent wieħed joħroġ mill-ispeċifikazzjoni, is-sistema kollha tħoss li - jidher burrs, strixxi misfeed, u punches snap. Il-fehim ta' kif dawn il-biċċiet jinteraġixxu jagħti lill-inġiniera u lix-xerrejja vokabularju komuni biex jispeċifikaw l-għodda u jiddijanjostikaw il-problemi aktar malajr.
Assemblaġġi ta 'Upper u Lower Die
Kull sett die tal-metall jibda b'żewġ nofsijiet strutturali: iż-żarbun ta 'fuq jintrama mal-muntun tal-istampa, u l-boltijiet ta' isfel taż-żraben mas-sodda tal-istampa. Dawn il-pjanċi tqal tal-azzar iservu bħala l-pedament għal kull komponent ieħor fl-assemblaġġ. Aħseb fihom bħala x-chassis - jekk jitgħawweġ jew jaqilbu taħt tunnellaġġ, xejn 'l isfel ma jibqa' allinjat.
Il-pinnijiet u l-boxxli ta 'gwida ta' preċiżjoni jgħaqqdu ż-żewġ nofsijiet, u jżommu l-allinjament sa 0.0001 pulzier matul il-puplesija tal-istampa. Labar tal-gwida tal-berings tal-ball-saru l-istandard tal-industrija għall-faċilità tagħhom ta 'separazzjoni u traċċar konsistenti. Detenturi tal-punch u pjanċi ta 'wara jqassmu tagħbijiet tal-impatt madwar iż-żarbun ta' fuq, u jipprevjenu stress lokalizzat li jqassam puntelli individwali jew jiddeformaw il-bwiet tal-immuntar.
Qtugħ u Komponenti li jiffurmaw
Dan huwa fejn ix-xogħol attwali jiġri. Puntelli u dies tal-folja tal-metall jinteraġixxu f'kull stazzjon biex jaqtgħu, jgħawġu, u jiffurmaw l-istrixxa fil-ġeometrija finali tagħha. Kull komponent għandu xogħol speċifiku fiċ-ċiklu tal-ittimbrar:
- Punches- Agħfas fil-folja tal-metall biex ittaqqab toqob jew tnaqqas il-profili; disponibbli f'forom tondi, tawwalin, kwadri u imnieħer tad-dwana.
- Buttuni die- Ipprovdi t-tarf tat-tqattigħ oppost li jingħaqad mal-punch, ikkumpensat b'5-10% tal-ħxuna tal-materjal biex toħloq shear nadif.
- Piloti- Pinnijiet għax-xejn li jillokalizzaw l-istrixxa f'kull stazzjon, li jiżguraw pitch preċiż u pożizzjoni tal-karatteristika matul il-progressjoni.
- Strippers (rebbiegħa u solidi)- Żomm l-istrixxa ċatta waqt il-qtugħ u iġbedha ħielsa mill-punch fuq il-upstroke; strippers tar-rebbiegħa jippermettu forza ta 'ikklampjar kkontrollata filwaqt li strippers solidi joffru riġidità għal blanking tqil.
- Ittimbrar die lifters- Għolli l-istrixxa bejn l-istazzjonijiet biex tneħħi l-karatteristiċi ffurmati u tnaqqas it-tkaxkir, li tippermetti progressjoni bla xkiel tal-għalf.
- Pads tal-pressjoni- Applika forza kkontrollata 'l isfel waqt l-operazzjonijiet tal-iffurmar biex tevita t-tikmix u timmaniġġja l-fluss tal-materjal fil-kavità tad-die.
- Die molol (mekkaniċi u nitroġenu)- Ipprovdi l-forza li tħaddem strippers, lifters, u pressure pads; molol tal-gass tan-nitroġenu jagħtu forza ogħla f'pakkett kompatt.
- Retainers- Sikura puntelli u buttuni tad-die fil-pożizzjoni, li jippermettu sostituzzjoni malajr mingħajr ma tiżżarma s-sett kollu tad-die tat-timbru.
Dawn il-komponenti tad-die tal-ittimbrar ma joperawx b'mod iżolat. Il-piloti jillokalizzaw l-istrixxa qabel ma jidħlu l-puntelli. L-istrippers jgħaqqdu l-materjal ċatt sabiex it-tqattigħ ikun nadif. Wara l-istampa ċikli, ittimbrar die lifters jgħollu l-istrixxa sabiex ikun jista 'javvanza għall-istazzjon li jmiss mingħajr snagging fuq karatteristiċi ffurmati. Kull element jiddependi fuq dak qabel ma - jitlef taħbit, u jkollok strixxi misfed jew slug pulling.
Sistemi Awżiljarji u Sensers
Dies moderni tal-istampa tal-metall jinkorporaw dejjem aktar il-monitoraġġ elettroniku bħala tagħmir standard aktar milli żid-fakultattivi.Sistemi ta' protezzjoni tad-diejiskopru moviment materjali u avvenimenti kritiċi f'ħin reali, u jipprevjenu misfeeds u die crashes għaljin. Tipi ta’ sensuri komuni jinkludu:
- Detectors ta' misfeed- Ivverifika l-pożizzjoni tal-istrixxa qabel ma l-istampa tlesti l-puplesija tagħha, u twaqqaf iċ-ċiklu jekk il-materjal ma jkunx avvanzat b'mod korrett.
- Sensuri tal-bugħarwien- Tissorvelja l-ejection tal-balel biex tikkonferma li l-materjal maqtugħ ineħħi l-kavità tad-die, u jipprevjeni l-akkumulazzjoni tal-balel li tagħmel ħsara lit-truf tat-tqattigħ.
- Monituri tal-forza- Tunnellaġġ tal-binarji għal kull stroke biex jimmarka tagħbijiet anormali li jindikaw puntelli miksura, varjazzjoni fil-materjal, jew drift tal-allinjament.
Dawn is-sensuri jittrasformaw sett ta 'die tal-ittimbrar minn għodda passiva f'assi ta' produzzjoni mmonitorjati b'mod attiv. Huma jipproteġu l-investiment tiegħek f'għodda mwebbsa filwaqt li jżommu l-kwalità tal-parti fuq miljuni ta 'ċikli.
Naturalment, anki komponenti speċifikati perfettament se jkollhom rendiment baxx jekk il-materjal ħażin ikun warajhom. Il-grad tal-azzar, it-trattament tas-sħana, u l-kisi tal-wiċċ applikati għal kull punch, buttuna, u daħħal li jiffurmaw jiddeterminaw kemm iddum dik il-preċiżjoni taħt tagħbijiet tal-produzzjoni.
Die Materjali u Kisi Li Jikkontrollaw il-Lonġevità
Imut tal-ittimbrar tal-azzar jista 'jżomm tolleranzi għal miljuni ta' ċikli - jew jintlibsu fi ftit eluf hits. Id-differenza ta 'spiss tinżel għal deċiżjoni waħda meħuda kmieni fil-fażi tad-disinn: liema azzar die tal-ittimbrar jidħol f'kull stazzjon tat-tqattigħ u l-iffurmar, u jekk jirċievix kisi tal-wiċċ. Ikseb dan id-dritt u l-għodda tiegħek taħdem itwal bejn is-sann. Tiġi ħażina u tkun qed tiġri burrs, galling, u fallimenti prematuri ta 'punch mill-ewwel jum.
Gradi tal-Azzar tal-Għodda għal Applikazzjonijiet Differenti
Mhux l-azzar tal-għodda kollha jġib ruħu bl-istess mod taħt tunnellaġġ tal-istampa. Kull grad jinnegozja l-ebusija, l-ebusija, u r-reżistenza għall-ilbies b'mod differenti, li jfisser li l-aħjar għażla tiddependi fuq x'qed tagħmel id-die fil-fatt - blanking b'veloċità għolja-, iffurmar tqil, jew xi ħaġa bejniethom.
Hawn huma l-erba 'gradi li se tiltaqa' spiss fil-produzzjoni tal-azzar stampat:
- D2 (-karbonju għoli, għoli-kromju)- Il-go-għal kesħa-xogħol blanking u titqib fejnxedd li joborxu huwa l-mod ta ' falliment primarju. D2 jagħti żamma eċċellenti tat-tarf u ħajja twila fuq l-applikazzjonijiet tal-ittimbrar tal-folji tal-azzar, iżda t-toughness moderat tiegħu jagħmilha vulnerabbli għat-tixlif taħt tagħbijiet ta 'xokk tqal.
- A2 (ebusija ta' l-arja)- Joffri triq tan-nofs bilanċjata bejn ir-reżistenza għall-ilbies u t-toughness, bi stabbiltà dimensjonali aħjar waqt it-trattament bis-sħana minn D2. A2 hija għażla b'saħħitha għall-iffurmar ta' dies u blanking ta'-volum moderat fejn hija meħtieġa xi reżistenza għall-impatt flimkien ma' ħajja raġonevoli għall-ilbies.
- M2 (azzar b'veloċità għolja-molibdenu)- Iżomm l-ebusija f'temperaturi elevati, li jagħmilha adattata għal stazzjonijiet ta' die progressivi ta'-veloċità għolja fejn is-sħana tal-frizzjoni tinbena malajr. M2 jeċċella fl-applikazzjonijiet tat-tqattigħ li jitolbu ebusija sħuna mingħajr ma tiġi sagrifikata r-reżistenza għall-ilbies.
- S7 (reżistenti-xokk)- Jipprijoritizza t-toughness fuq kollox. Meta stazzjon jesperjenza impatt qawwi - tpinġija fil-fond, ħolqien, jew formazzjoni ta' azzar oħxon ta'-qawwa għolja - S7jassorbi xokk mingħajr qsim. Ir-reżistenza għall-ilbies tagħha hija aktar baxxa, għalhekk tgħaqqad l-aħjar ma 'kisi jew hija riżervata biex tifforma aktar milli tqatta'.
Għal stazzjonijiet estremi tal--xedd fejn anke D2 ma jistax ilaħħaq - taħseb fit-tul-dawriet progressivi tal-blanking materjali li joborxu - dies tal-ittimbrar tal-karbur uża inserzjonijiet tal-karbur tat-tungstenu. Il-karbur joffri ebusija u reżistenza għall-ilbies b'mod drammatiku ogħla minn kwalunkwe azzar tal-għodda, għalkemm għall-ispiża tal-fraġilità. Tipikament tara l-inserzjonijiet tal-karbur jippress-joqogħdu f'kontenituri tal-azzar fi stazzjonijiet speċifiċi tal--xedd għoli aktar milli jibnu die sħiħ mill-karbur.
Kisi tal-wiċċ li jestendu l-ħajja tad-die
Anke l-aħjar azzar tal-ittimbrar jibbenefika minn kisi tal-wiċċ li jnaqqas il-frizzjoni u jipprevjeni l-materjal tal-biċċa tax-xogħol milli jeħel mal-uċuħ tal-għodda. Kisjiet PVD (depożizzjoni fiżika tal-fwar) iżidu film rqiq u iebes - tipikament 2 sa 10 mikroni - mingħajr ma jbiddlu b'mod sinifikanti d-dimensjonijiet tal-parti jew jeħtieġu tħin wara-kisja.
L-aktar għażliet komuni għall-imut tal-ittimbrar tal-azzar jinkludu:
- TiN (nitrur tat-titanju)- Kisi ta'-għan ġenerali b'ebusija ta' madwar 2,200 HV. Tnaqqas il-frizzjoni fuq l-ittimbrar tal-azzar tal-karbonju u l-blanking tal-azzar ħafif, u jestendi l-intervalli ta 'sann għal operazzjonijiet ta' dazju ħafif-sa-medju.
- TiCN (karbonitrur tat-titanju)- Aktar diffiċli minn TiN f'madwar 3,400 HV b'koeffiċjent ta 'frizzjoni aktar baxx (0.2 kontra 0.6 għal TiN). TiCN huwa partikolarment effettiv għall-iffurmar ta 'azzar li ma jissaddadx, fejn l-użu tal-kolla u l-ġlir huma l-modi ta' falliment dominanti.
- CrN (Nitrur tal-Kromju)- Jikkaratterizza stress intern baxx, adeżjoni eċċellenti, u reżistenza għolja għall-korrużjoni. CrN jaħdem tajjeb fuq imut tal-ittimbrar tal-aluminju fejn materjal artab tal-biċċa tax-xogħol għandu t-tendenza li jinbena fuq uċuħ tal-għodda mhux miksija.
- DLC (Djamant-Bħal Karbonju)- L-inqas koeffiċjent ta 'frizzjoni ta' kwalunkwe kisi PVD komuni (taħt 0.1), b'ebusija li tilħaq 4,000 HV. DLC jeċċella fuq il-ligi tar-ram u l-aluminju, fejn interazzjoni minima tal-wiċċ tipprevjeni l-ġlir għal kollox. Il-ħxuna massima tal-kisi tagħha hija limitata, għalhekk hija l-aktar adattata għal operazzjonijiet ta 'formazzjoni aktar milli blanking tqil.
Ħsejjes kumplessi? Il-loġika tal-għażla hija fil-fatt sempliċi - tqabbel il-kisja mal-materjal tal-biċċa tax-xogħol li tikkawża l-aktar problemi għal għodda mhux miksija.
Tqabbil tal-Materjal tad-Die mal-metall tal-biċċa tax-xogħol
Kull liga tal-folja tal-metall timponi tensjonijiet differenti fuq id-die. L-ittimbrar ta 'l-azzar irrumblat fil-kesħa f'gauge moderat huwa relattivament indulenti - D2 b'TiN jimmaniġġja l-biċċa l-kbira ta' l-applikazzjonijiet. L-istainless steel, min-naħa l-oħra, huwa adeżiv u x-xogħol-jibbies malajr, u jitlob azzar liga-ogħla u kisjiet kontra l--agring. Azzar b'saħħa-għoli jiġġenera tagħbijiet massivi ta' formazzjoni li jeħtieġu gradi reżistenti għax-xokk-. U l-aluminju, minkejja li huwa artab, jibni b'mod aggressiv fuq l-uċuħ tal-għodda mingħajr lubrikazzjoni u kisi xierqa.
| Materjal tal-biċċa tax-xogħol | Isfida Ewlenija | Rakkomandat Die Steel | Kisi Rakkomandat | Noti |
|---|---|---|---|---|
| Ħafif / Azzar tal-Karbonju (CRS) | Ilbes li joborxu | D2 jew A2 | TiN | Tqabbil standard għall-ittimbrar tal-azzar irrumblat fil-kesħa; ħajja twila b'manutenzjoni bażika |
| Stainless Steel (serje 300/400) | Ilbes adeżiv, tiġrir | A2 jew D2 (evita l--Cr għoli fuq il-biċċa tax-xogħol-Cr għolja) | TiCN jew AlCrN | Xebh metallurġiku bejn D2 u stainless jista 'jikkawża mikro-welding; Ostaklu TiCN kritiku |
| -Azzar ta' Qawwa Għolja / AHSS | Tagħbijiet li jiffurmaw estremi, ksur tal-punch | S7 (iffurmar) jew M2 (qtugħ) | TiAlN jew TiCN | Ebusija għall-istazzjonijiet tal-iffurmar; ebusija sħuna għal stazzjonijiet tal-qtugħ ta'-veloċità għolja |
| Ligi tal-Aluminju | Akkumulazzjoni tal-materjal, punteġġ | A2 jew D2 | CrN jew DLC | Kisjiet ta' frizzjoni-baxx jipprevjenu l-adeżjoni tal-aluminju; punch usa'-biex-jeħtieġ tneħħija tad-die |
| Ligi tar-ram/ram | Galling, immarkar tal-wiċċ | D2 jew A2 | DLC | Frizzjoni ultra-baxxa tipprevjeni t-trasferiment; uċuħ die illustrati jestendu l-effettività tal-kisi |
Dettall wieħed li jaqbad lix-xerrejja 'l quddiem: it-tneħħija tal-punch-to-die għandha wkoll taġġusta skont il-materjal. Metalli aktar artab bħall-aluminju jeħtieġu inqas spazju (tipikament madwar 5% tal-ħxuna tal-materjal għal kull naħa), filwaqt li l-azzar b'saħħa għolja-esiġenzi aktar (sa 12-15%) biex tiġi evitata tagħbija eċċessiva ta 'punch. L-għażla tal-azzar die tal-ittimbrar it-tajjeb u l-kombinazzjoni tal-kisi taħdem biss jekk id-disinn mekkaniku jakkomoda wkoll il-proprjetajiet tal-biċċa tax-xogħol.
L-għażla tal-materjal tagħti die il-ħajja potenzjali tagħha. Ir-realizzazzjoni ta 'dak il-potenzjal, madankollu, teħtieġ proċess ta' disinn u bini li jittraduċi l-intenzjoni tal-inġinerija f'għodda fiżika mingħajr ma jiġu introdotti punti ġodda ta 'falliment tul it-triq.
Kif Moderni Ittimbrar Dies Huma Iddisinjati u Mibnija
Kwotazzjoni tad-die tal-ittimbrar mhix biss prezz fuq blokka tal-azzar. Wara kull stima tal-ħin taċ-ċaqliq u ċifra tal-ispiża hemm fluss tax-xogħol tal-inġinerija f'diversi-fażijiet li jittrasforma stampar ta' parti 2D f'għodda mwebbsa, ippressa-lesta. Il-fehim ta 'dan il-proċess tad-disinn tad-die tal-ittimbrar jgħin lill-inġiniera jistabbilixxu aspettattivi realistiċi u jagħti lill-maniġers tas-sorsi l-kuntest li għandhom bżonn biex jevalwaw jekk il-kalendarju ta' fornitur fil-fatt jagħmilx sens.
Mill-Istampar tal-Parti għal Disinn tal-Kunċett Die
Kull proġett ta' disinn tal-ittimbrar jibda bl-istess mod: disinjatur jirċievi stampar ta' parti - kompluta b'sejħiet ta' GD&T, speċifikazzjoni tal-materjal, u miri tal-volum tal-produzzjoni - u jibda inġinerija inversa-kif tagħmel dik il-ġeometrija minn folja ċatta tal-metall.
L-ewwel kompitu huwa li tiddetermina s-sekwenza tal-proċess. Liema karatteristiċi jiġu blanked l-ewwel? Fejn iseħħu liwjiet? Il-parti teħtieġ tlugħ? KifArt Hedrick jinnota f'The Fabricator, in-numru eżatt ta 'passi tal-proċess jiddependi fuq il-materjal tal-biċċa tax-xogħol, il-kumplessità tal-parti u r-rekwiżiti tat-tolleranza. Parentesi sempliċi jista 'jkollha bżonn erba' jew ħames stazzjonijiet. Klipp tal-karozzi bil-kontorn b'ħafna liwjiet u karatteristiċi tal-lanza jista' jitlob ħmistax jew aktar.
Għal forom progressivi, din l-analiżi tipproduċi tqassim tal-istrixxa - dehra tal-pjanta li turi kif l-istrixxa tal-metall tavvanza minn kull stazzjon. It-tqassim tal-istrixxa jiddefinixxi:
- Għadd tal-istazzjon u s-sekwenza tal-operazzjonijiet (titqib, talja, forma, qtugħ)
- Disinn tal-web carrier - kemm jekk l-istrixxa tibqa' ċatta (trasportatur solidu) jew jekk teħtieġx trasportaturi flex biex jakkomodaw bidliet fl-għoli u fluss tal-materjal
- Strateġija tat-twaqqigħ tar-ruttam - kif il-materjal tal-iskart joħroġ mill-għodda minn toqob ta' spazju jew barra mill-ġnub
- Distanza tal-pitch - l-avvanz eżatt għal kull stroke tal-istampa li jżomm il-karatteristiċi reġistrati madwar l-istazzjonijiet
L-użu tal-istrixxa huwa fejn id-disinn tad-die tal-ittimbrar tal-metall jaffettwa direttament l-ispiża tal-materjal. Strateġija għat-tbejjit li timmassimizza n-numru ta 'partijiet għal kull wisa' ta 'strixxa tnaqqas il-perċentwali ta' ruttam, xi kultant b'mod drammatiku. Fuq medda ta'-volum għoli ta' miljuni ta' partijiet, anke titjib ta' 2-3% fl-utilizzazzjoni tal-materjal jista' jiffranka għexieren ta' eluf ta' dollari kull sena. Id-disinjaturi jibbilanċjaw dan kontra r-restrizzjonijiet prattiċi tas-saħħa tal-ġarr - il-web tal-ġarr għandha tkun riġida biżżejjed biex titma 'l-istrixxa mingħajr ma tinbeda, speċjalment fuq materjali rqaq fejn l-ebusija hija limitata.
Stazzjonijiet inattivi (pożizzjonijiet li ma jwettqu l-ebda xogħol) spiss jidhru wkoll fit-tqassim tal-kunċett. Dawn jippermettu spazju għal sezzjonijiet ta 'għodda aktar b'saħħithom, tneħħija xierqa ta' slug, jew sempliċiment spazju fiżiku biżżejjed bejn operazzjonijiet ta 'formazzjoni kumplessi. Taqbeżhom biex isalva t-tul tad-die normalment backfires b'uġigħ ta 'ras ta' manutenzjoni aktar tard.
Simulazzjoni CAE u Analiżi ta' Fattibbiltà
Immaġina li tinvesti sitt figuri f'għodda mwebbsa, biss biex tiskopri fl-ewwel prova li l-parti tikmix waqt it-tlugħ jew molol lura lil hinn mit-tolleranza. Għaxar snin ilu, dak ix-xenarju kien komuni. Illum, l-analiżi ta 'elementi finiti (FEA) u s-simulazzjoni tal-iffurmar jaqbdu dawk il-problemi qabel ma jinqata' kwalunkwe azzar.
Is-simulazzjoni tal-iffurmar tal-folja tal-metall tuża mudelli komputazzjonali biex tbassar kif il-vojt iġib ruħu taħt tagħbijiet tal-istampa. Is-softwer jgħodd għall-proprjetajiet tal-materjal (saħħa tal-produzzjoni, elongazzjoni, ebusija tar-razza), ġeometrija tal-għodda, kundizzjonijiet tal-frizzjoni, u parametri tal-proċess bħall-forza tal-holder vojt u l-veloċità tal-istampa. Imbagħad jindika difetti potenzjali:
- Tnaqqija u qsim- Żoni fejn il-materjal jinfirex lil hinn mill-limitu tal-iffurmar tiegħu, ibassar fejn jidhru xquq fi provi fiżiċi
- It-tikmix- Żoni ta' instabbiltà kompressiva, tipikament f'żoni tal-flanġ jew kantunieri tal-ġbid-fond fejn il-fluss tal-materjal ma jkunx ikkontrollat
- Springback- L-irkupru elastiku li jikkawża li partijiet iffurmati jiddevjaw mill-ġeometrija maħsuba ladarba titneħħa l-forza tal-istampa, partikolarment problematikaazzar ta'-saħħa għolja u liegi tal-aluminju
Għaliex dan huwa importanti għall-proċess ġenerali tal-manifattura tal-ittimbrar? Is-simulazzjoni tikkompressa dak li qabel kienu tlieta jew erba' iterazzjonijiet fiżiċi tal-prototip f'ċikli virtwali li jimxu matul il-lejl. Kull prova fiżika tista' tiswa ġimgħat ta' żmien u eluf ta' materjal ta' prova. L-eliminazzjoni anki iterazzjoni waħda tħallas għas-softwer ta 'simulazzjoni ħafna drabi.
Solvers avvanzati jbassru wkoll ir-rekwiżiti minimi tal-forza tal-istampa, u jgħinu lill-pjanifikaturi tal-produzzjoni jikkonfermaw li l-istampa maħsuba għandha tunnellaġġ suffiċjenti qabel ma tibda l-manifattura tal-imut. Xi pjattaformi saħansitra jissimulaw id-deflessjoni tal-għodda taħt tagħbija, u jiżvelaw kif id-deformazzjoni elastika fid-die nnifisha tista 'taffettwa l-pressjoni tal-kuntatt u, konsegwentement, il-kwalità tal-parti fuq ġirjiet twal. Dan il-livell ta' għarfien jittrasforma l-proċess tal-manifattura tal-ittimbrar tal-metall minn prova-u-iżball f'dixxiplina ta' tbassir.
Makkinar CNC, EDM tal-Wajer, u Assemblea
B'disinn validat imsakkar, il-bini fiżiku jibda. Il-manifattura tal-għodda u tad-die ssegwi sekwenza li tippreserva l-preċiżjoni dimensjonali stabbilita fil-CAD f'kull stadju tat-tneħħija u t-twebbis tal-materjal:
- Makkinar mhux maħdum- L-imtieħen CNC ineħħu materjal bl-ingrossa minn żraben tad-die, punch holders, u blokki tad-die, u jħallu 0.010-0.020 pulzier ta 'ħażna għal operazzjonijiet ta' finitura. Iċ-ċentri moderni tal-magni b'veloċità għolja jmexxu mogħdijiet tal-għodda 3D iġġenerati direttament mill-mudell CAD, u jeliminaw żbalji ta 'interpretazzjoni manwali.
- Trattament tas-sħana- Il-komponenti huma mwebbsa għall-valuri Rockwell fil-mira tagħhom (tipikament HRC 58-62 għat-tqattigħ tal-azzar bħal D2, HRC 54-58 għall-iffurmar tal-azzar). It-trattament bis-sħana bil-vakwu jimminimizza d-distorsjoni u d-dekarburizzazzjoni tal-wiċċ.
- Temm it-tħin- Grinders tal-wiċċ u grinders ċilindriċi jġibu komponenti mwebbsa għad-dimensjonijiet finali u r-rekwiżiti tal-finitura tal-wiċċ. Flatness fuq żraben die hija miżmuma fi żmien 0.0002 pulzier madwar il-pjanċa sħiħa.
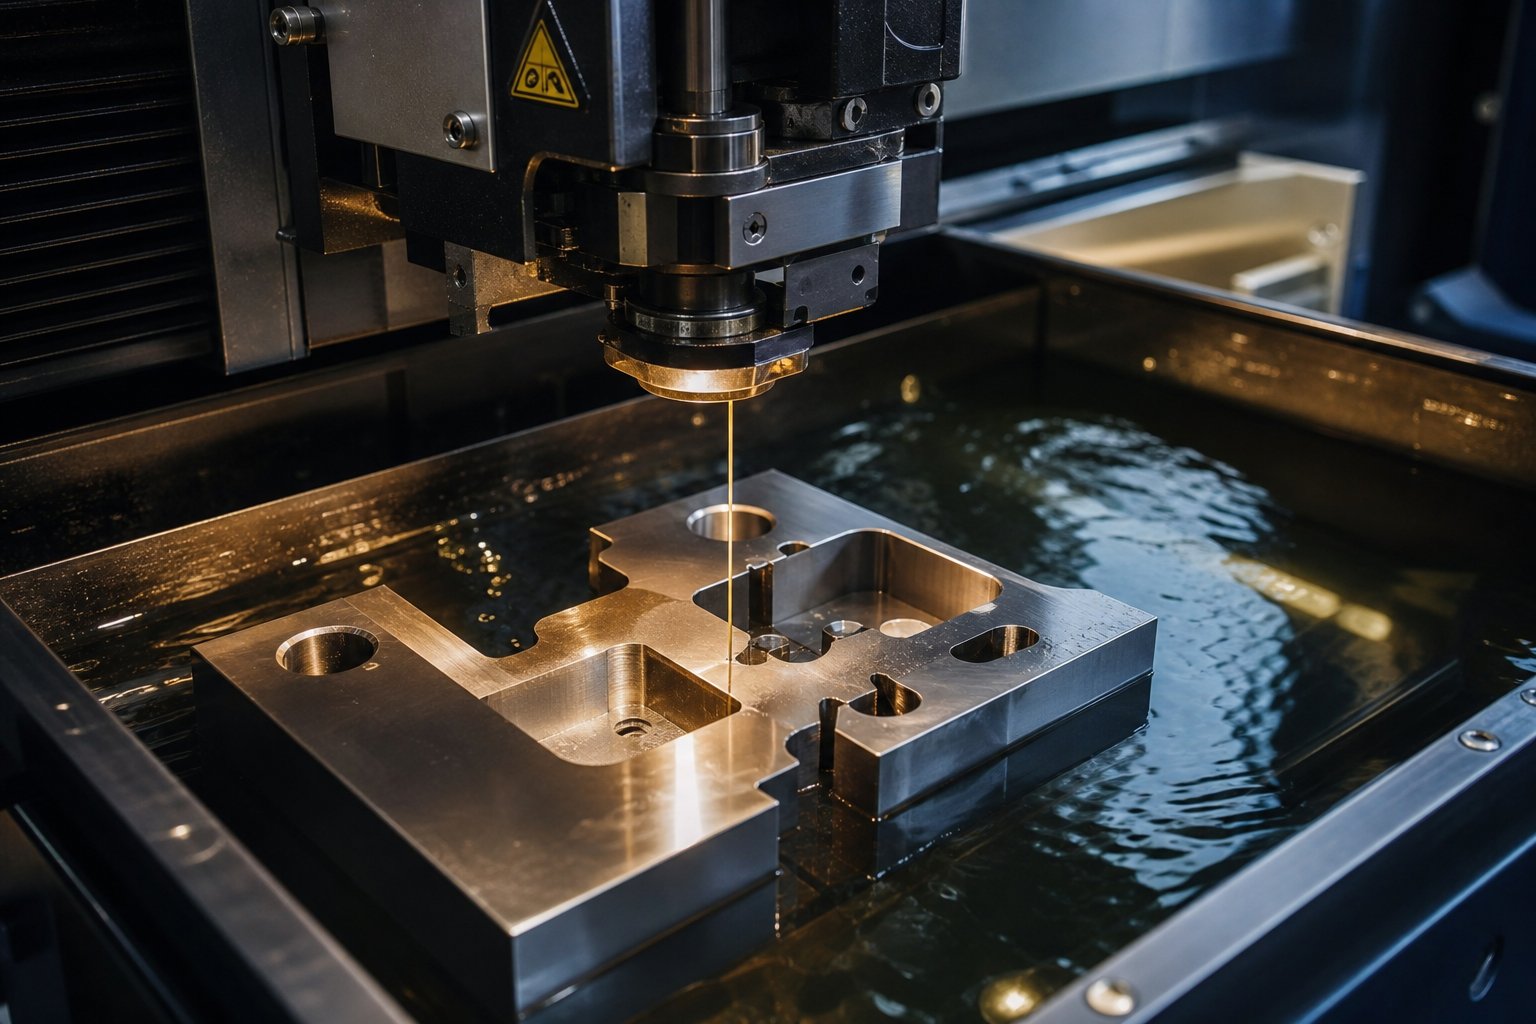
- EDM tal-wajer- Għal profili kumplessi tal-ftuħ ta' punch u die li ma jistgħux jiġu mitħunin b'mod ekonomiku, il-magni tal-iskarigu elettriku tal-wajer jaqtgħu l-azzar imwebbes għal tolleranzi ta' +/- 0.0001 pulzieri. L-EDM tal-wajer huwa essenzjali għal profili kkomplikati tal-blanking, fetħiet ta' die b'raġġ-issikkati, u ġeometriji ta' titqib irregolari.
- Assemblaġġ finali u verifika tat-twaħħil- Il-komponenti kollha jintramaw fiż-żraben tad-die. L-allinjament tal-punch-to-die huwa vverifikat b'kejl ottiku jew kontrolli ta' kuntatt biż-żebgħa-blu. It-tneħħija tal-pin tal-gwida u tal-boxxla hija kkonfermata. L-assemblaġġ komplut jgħaddi minn verifika ta' għeluq-għoli u verifika ta' ċiklu-nixxef qabel ma kwalunkwe materjal jidħol fl-għodda.
Il-ħajt diġitali - mill-mudell CAD għall-mogħdijiet tal-għodda CAM għal rapporti ta 'spezzjoni CMM - iżomm il-manifattura dies dimensjonali konsistenti f'kull pass tal-proċess. Meta profil EDM tal-wajer jiġi pprogrammat direttament mill-istess mudell 3D użat fis-simulazzjoni tal-iffurmar, m'hemm l-ebda opportunità għal żbalji ta 'traskrizzjoni jew interpretazzjoni mill-ġdid manwali. Dik il-kontinwità hija dik li tifred die tal-ittimbrar ta' preċiżjoni minn assemblaġġ li jeħtieġ ġimgħat ta' twaħħil tal-idejn-fil-prova.
Għax-xerrejja, il-fehim ta' dan il-fluss tax-xogħol jispjega għaliex il-ħinijiet ta' tmexxija kredibbli għall-għodda tal-produzzjoni-tipikament jaħdmu minn 8 sa 16-il ġimgħa. Kull fażi tibni fuq l-aħħar, u l-għaġġla ta 'pass wieħed - taqbeż is-simulazzjoni, qasir-trattament tas-sħana tat-tqattigħ, telimina l-verifika tal-fit - toħloq problemi li joħorġu bħala fallimenti matul il-produzzjoni. Dawk il-fallimenti, u kif jiġu djanjostikati qabel ma jinqalgħu, huma eżattament dak li jifred die miżmum tajjeb-minn wieħed li jiekol fil-marġini tiegħek kull xift.
Modi ta' Falliment Die u Kif Tipprevjenihom
Die jista 'jgħix miljuni ta' ċikli jew jibda jipproduċi ruttam fi żmien ġimgħat. Id-differenza rari tiġi minn avveniment katastrofiku wieħed. Il-biċċa l-kbira tal-fallimenti fl-għodda tal-ittimbrar tal-metall jiżviluppaw gradwalment - Il-xedd jakkumula, l-ispazji jaqilbu, il-lubrikazzjoni tiddegrada - sakemm il-proċess jaqsam limitu u l-partijiet f'daqqa jaqgħu barra mill-ispeċifikazzjoni. Li tkun taf fejn tfittex l-ewwel tiffranka sigħat ta 'waqfien tal-istampa u eluf fl-ispejjeż tat-tiswija tal-għodda tal-ittimbrar.
Modi ta' Falliment tad-Die Komuni u Kawżi ta' l-Għeruq
Meta l-kwalità tiżloq f'nofs-run, l-istint huwa li twaħħal fl-ovvju: punch miksur jew tarf matt. Iżda l-ħsara viżibbli hija ġeneralment l-istadju finali ta 'reazzjoni katina li bdiet ħafna qabel. Kif turi r-riċerka tad-die progressiva, it-tkabbir tal-burr, il-ġbid tal-balel, l-instabbiltà tal-għalf u d-drift dimensjonali ħafna drabi huma sintomi tal-istess progressjoni tal-ilbies sottostanti aktar milli difetti iżolati.
Ikkunsidra l-ksur tal-punch. Punch ma jaqtax mingħajr twissija - l-ewwel ċipep, ħafna drabi minħabba li t-tagħbija laterali minn xedd tal-gwida jew allinjament ħażin tal-istrixxa tikkonċentra l-istress fuq naħa waħda tat-tarf tat-tqattigħ. Bl-istess mod, sinjali ta 'formazzjoni ta' burr eċċessiva li t-truf tal-ittimbrar tal-ippanċjar naqsu lil hinn mill-ġeometrija effettiva ta 'shear tagħhom, iżidu r-reżistenza għat-tqaxxir u jgħollu r-riskju ta' slug li tiġbed fuq il-puplesija li jmiss.
Hawn huma l-modi ta’ falliment li tiltaqa’ magħhom l-aktar ta’ spiss fuq pressa tal-istampar tad-die, flimkien ma’ kawżi fundamentali u azzjonijiet korrettivi:
- Tkissir tal-punch jew tixlif- Kawża ta 'l-għerq: allinjament ħażin, tneħħija eċċessiva fuq naħa waħda, appoġġ insuffiċjenti tal-pjanċa ta' rinforz, jew grad ta 'azzar tal-għodda ħażin għall-applikazzjoni. Azzjoni korrettiva: ivverifika l-kondizzjoni tal-pinn u l-bronżina tal-gwida, iċċekkja għal distribuzzjoni irregolari ta 'tneħħija, ikkonferma ż-żamma tal-punch f'detenturi, u evalwa jekk il-grad tal-azzar jaqbilx mal-ebusija tal-biċċa tax-xogħol.
- Formazzjoni ta' burr eċċessiv- Kawża ta' l-għerq: truf tal-qtugħ mikula, punch insuffiċjenti-biex-tneħħija tal-mewt, jew intervalli ta' sann ittardjati. Azzjoni korrettiva: spezzjona l-kundizzjoni tat-tarf fuq l-ittimbrar die punches u buttuni die, kejjel it-tneħħija attwali b'gauges tal-fessu, u tistabbilixxi skedi ta 'sann ibbażati fuq l-għadd tal-puplesija aktar milli spezzjoni viżwali biss.
- Ġbid tal-balagħar- Kawża ta 'l-għerq: adeżjoni tal-vakwu bejn il-wiċċ tal-punch u slug, truf tal-punch milbusa li jżidu r-reżistenza għat-tqaxxir, jew evakwazzjoni fqira tar-ruttam. Azzjoni korrettiva: żid sistemi ta 'blow ta' l-arja jew ejectors tar-rebbiegħa, ivverifika li l-mogħdijiet tal-qatra tal-balel huma ċari, u rrestawra l-kundizzjoni tat-tarf tal-punch permezz tat-tħin mill-ġdid.
- Galling (ġbir ta' materjal fuq uċuħ tad-die)- Kawża ta 'l-għerq: lubrikazzjoni inadegwata, spazju strett li jifforma, ħruxija tal-wiċċ fuq żoni ta' kuntatt tad-die, jew xebh metallurġiku bejn materjali tad-die u tal-biċċa tax-xogħol. Azzjoni korrettiva: illustra l-uċuħ tad-die affettwati, ivverifika l-konsenja tal-lubrikant tilħaq iż-żoni ta 'kuntatt, twessa' l-ispazji tal-ġbid fejn il-materjal jeħxien, u ikkunsidra kisjiet kontra l--agring bħal TiCN jew DLC.
- Ilbes prematur fuq stazzjonijiet multipli- Kawża ewlenija: instabbiltà tal-pożizzjonament tal-istrixxa minn piloti milbusa, degradazzjoni tal-gwida, jew żbalji fil-ħin tal-għalf li joħolqu stress kumulattiv fuq komponenti downstream. Azzjoni korrettiva: spezzjona l-kundizzjoni tal-pin pilota u t-titwil tat-toqba pilota, ivverifika l-ħin tar-rilaxx tal-għalf, u ċċekkja l-klampi tad-die tal-ittimbrar u l-istrutturi ta 'appoġġ tal-istrixxi għal laxkezza.
Tinnota mudell: il-biċċa l-kbira tal-fallimenti jittraċċaw lura għall-allinjament, it-tneħħija, il-lubrikazzjoni, jew il-ħin - mhux difett f'daqqa fil-materjal. Dik l-interkonnettività hija eżattament għaliex ħwienet tal-metall tal-ittimbrar tal-għodda b'esperjenza jittrattaw dawn il-kawżi fundamentali bħala sistema aktar milli jfittxu sintomi individwali.
Elementi Fundamentali ta' Clearance u Tolleranza
It-tneħħija tal-punch-to-die hija l-aktar varjabbli unika fil-prestazzjoni tat-tqattigħ. Huwa tipikament espress bħala perċentwal tal-ħxuna tal-materjal għal kull naħa - li jfisser tneħħija ta '10% fuq stokk ta' 0.060 pulzier jittraduċi għal 0.006 pulzieri ta 'spazju bejn it-tarf tal-punch u l-ftuħ tad-die fuq kull naħa.
Il-regola tradizzjonali ta’ 10%.ġie stabbilit meta l-biċċa l-kbira tal-kmamar tal-istampa kienu esklussivament azzar tal-karbonju baxx-. Jibqa 'punt ta' tluq raġonevoli għall-azzar ħafif, iżda l-applikazzjoni tiegħu universalment toħloq problemi. Azzar ta 'saħħa ogħla-ksur b'inqas deformazzjoni, għalhekk ħafna drabi jaħdmu aħjar bi spazju kemmxejn aktar (12-15%) biex inaqqsu t-tagħbija tal-punch u xokk. Metalli aktar artab bħall-aluminju jew ir-ram jeħtieġu inqas tneħħija (5-8%) minħabba li jiddeformaw aktar qabel il-ksur, u tneħħija eċċessiva toħloq qlib u tiċrit minflok shear nadif.
Meta t-tneħħija tkun issikkata wisq, ikollok żieda fil-forza tat-tqattigħ, xedd aċċellerat tat-tarf, reżistenza ogħla għat-tqaxxir, u temperaturi elevati tal-punch. Meta t-tneħħija tkun wiesgħa wisq, stenna burr eċċessiv fuq in-naħa tad-die, qlib tat-tarf, varjazzjoni dimensjonali, u uċuħ maqtugħin mhux maħduma. Kwalunkwe kundizzjoni tqassar l-intervall bejn iċ-ċikli ta' sann u żżid l-ispiża għal kull-biċċa tiegħek permezz ta' ruttam u manutenzjoni mhux ippjanata.
It-tneħħija tinbidel ukoll matul il-ħajja tad-die. Hekk kif it-truf tat-tqattigħ jilbsu u jiġu sharpen mill-ġdid, it-tneħħija effettiva tinbidel ftit - partikolarment jekk it-tħin ineħħi aktar materjal minn komponent wieħed mill-ieħor. It-traċċar tal-fond kumulattiv tat-tħin u l-kumpens b'shims iżomm il-proċess stabbli matul il-ħajja sħiħa tas-servizz tal-għodda.
Ippjanar ta' Manutenzjoni Preventiva
Manutenzjoni reattiva - li tistenna sakemm il-partijiet imorru ħażin biex tiftaħ id-die - hija t-teknika tal-ittimbrar tal-metall l-aktar għalja li tista' tipprattika. Skeda preventiva strutturata żżomm l-ilbies prevedibbli u taqbad id-degradazzjoni qabel ma tilħaq il-parti.
Qafas effettiv ikopri erba' oqsma dwar intervalli li jikkoinċidu:
- Intervalli ta' sann (ibbażat fuq il-puplesija-għadd-)- Stabbilixxi triggers ta' regrind minn data ta' produzzjoni attwali aktar milli kalendarji arbitrarji. It-tendenzi tal-għoli tal-burr tal-binarji u l-forza tat-tqaxxir.Programmi tal-aħjar-prattikauża hits konsistenti-għal kull-miri ta' servizz biex iżżomm tagħbijiet ta' qtugħ stabbli u inqas reżistenza għat-tqaxxir.
- Spezzjoni tal-komponenti (shift, kuljum, kull ġimgħa)- Iċċekkja piloti, gwidi, molol, u retainers f'kull waqfa PM. Is-sostituzzjoni tar-rebbiegħa għandha tibda meta t-tul ħieles jinżel aktar minn 10% jew jidher qsim. Labar tal-gwida u bushings jeħtieġu lubrikazzjoni u spezzjoni tal-punteġġ f'kull teardown.
- Verifika tal-lubrikazzjoni (għal kull shift)- Ikkonferma li l-lubrikant jilħaq iż-żoni kollha ta' kuntatt intenzjonati, speċjalment stazzjonijiet dojoq tat-titqib u żoni li jiffurmaw fil-fond fejn iseħħ ġuħ lokalizzat anki meta s-sistema ġenerali tidher funzjonali. Lubrikazzjoni insuffiċjenti tikkawża tgħaffir, akkumulazzjoni tas-sħana, pickup tal-wiċċ, u xedd aċċellerat tal-gwida.
- Inventarju tal--spare parts (ppjanat)- Ħażna ta' komponenti konsumabbli - puntelli, buttuni tad-die, molol, piloti, u pjanċi tal-ilbies - ibbażati fuq frekwenza storika ta' sostituzzjoni. In-nuqqas ta' inserzjoni kritika f'nofs-run iġġiegħel l-improvizzazzjoni li rari tispiċċa tajjeb.
Manutenzjoni xierqa tista 'testendi l-ħajja tad-die b'multipli ta' l-intervall ta 'servizz oriġinali. Id-differenza bejn die li jmexxi żewġ miljun hit qabel il-bini mill-ġdid u wieħed li jfalli f'200,000 huwa rari l-kwalità tal-bini inizjali waħdu - hija d-dixxiplina tal-qbid tal-ilbies filwaqt li l-azzjoni korrettiva għadha rħisa u sempliċi.
Li tkun taf kif iżżomm die taħdem hija nofs l-ekwazzjoni. In-nofs l-ieħor - li jispeċifika d-die t-tajba fl-ewwel lok sabiex il-manutenzjoni tibqa' maniġġabbli u l-miri tal-produzzjoni jibqgħu realistiċi - jiddependi fuq liema informazzjoni tagħmilha fil-pakkett tal-RFQ.
Kif Speċifika Die tal-Ittimbrar għall-Akkwist
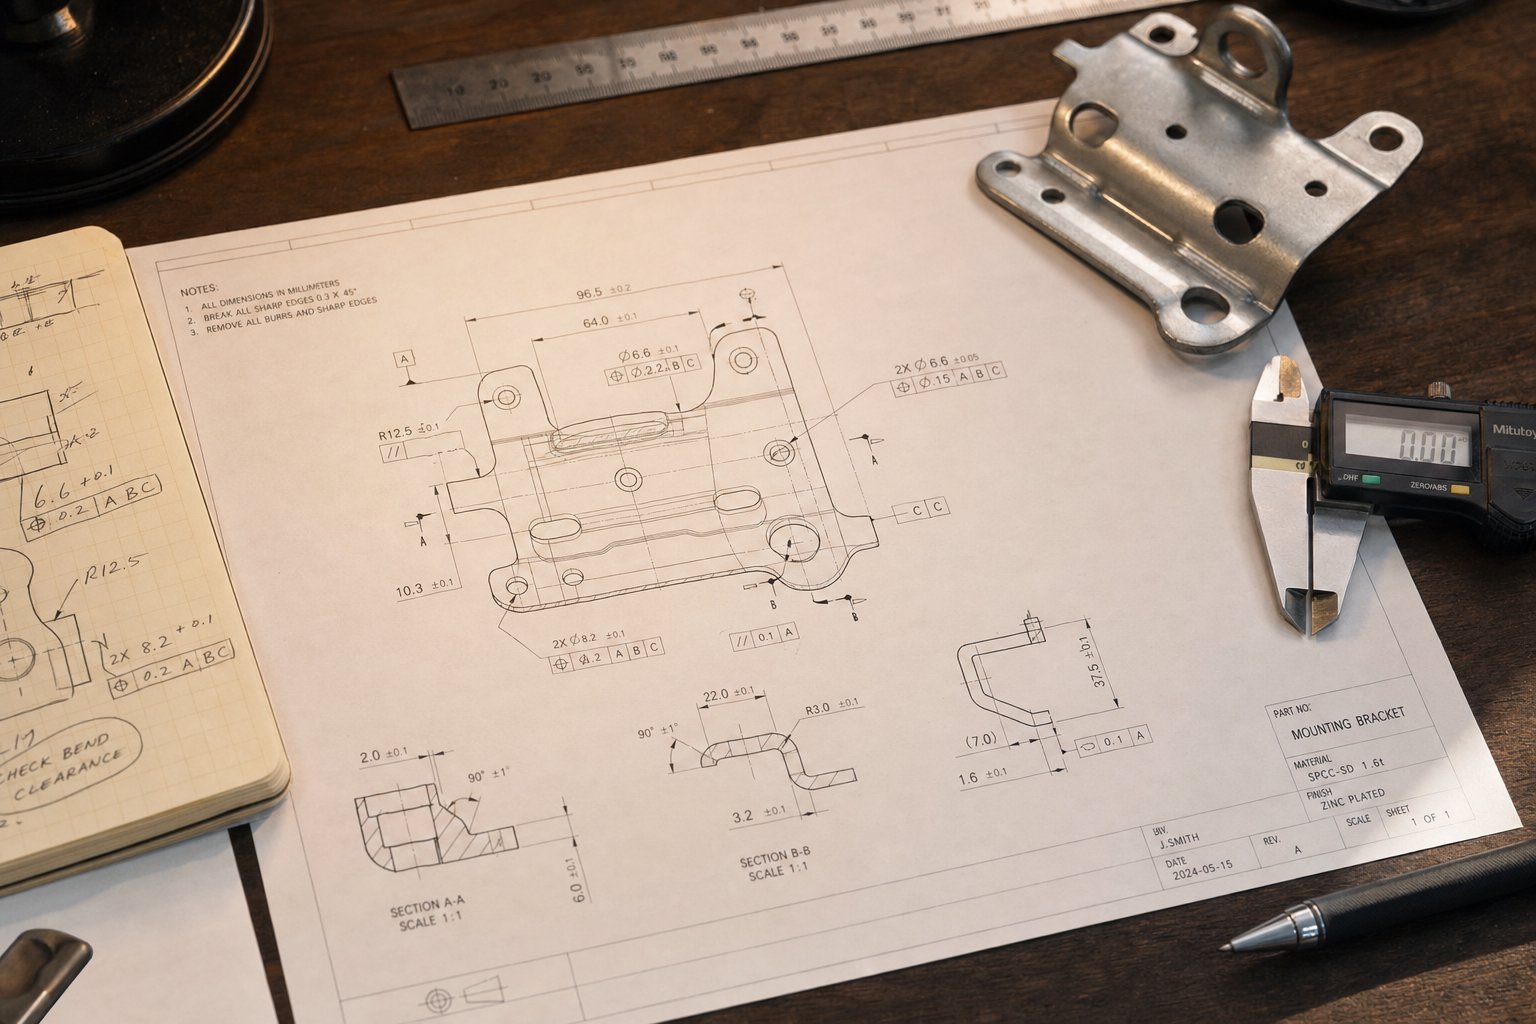
Die li jonqos fil-produzzjoni spiss traċċa lura mhux biex tinbena kwalità iżda għal dak li kien - jew ma kienx - ikkomunikat matul l-istadju tal-kwotazzjoni. Pakketti ta' RFQ mhux kompluti jġiegħlu lil dawk li jfasslu d-die biex jaħsbu dwar it-tolleranzi, ir-restrizzjonijiet tal-istampa, jew l-aspettattivi tal-volum. Dawk is-suppożizzjonijiet jidhru aktar tard bħala għodda li ma tagħtix prestazzjoni baxxa, jaqbeż il-baġit, jew titlef id-dati tal-kunsinna għal kollox. Kemm jekk qed takkwista dies tal-ittimbrar tal-metall tad-dwana għal tnedija ta 'prodott ġdid jew tissostitwixxi għodda li qed tixjieħ, pakkett ta' speċifikazzjoni komplut huwa l-iktar triq mgħaġġla għal kwotazzjoni preċiża u die li fil-fatt jaħdem.
Informazzjoni Essenzjali għal Pakkett Die RFQ
Aħseb fl-RFQ tiegħek bħala l-pjan li juża die maker biex ipprezza, jippjana u jibni l-għodda tiegħek. Li nieqes anki input kritiku wieħed jista' jxekkel il-kwotazzjoni jew jintroduċi suppożizzjonijiet tad-disinn li jikkonfliġġu mar-realtà tal-produzzjoni tiegħek. Hawn dak li jinkludi pakkett sħiħ:
- Parti stampata b'GD&T- Tpinġija dimensjonata bis-sħiħ inkluż dimensjonar ġeometriku u callouts ta' tolleranza, struttura tad-datum, u karatteristiċi kritiċi-biex jiffunzjonaw-identifikati b'mod ċar.
- Speċifikazzjoni tal-materjal u ħxuna- Grad ta 'liga eżatta (eż., ASTM A1008 CR, 304 SS, aluminju 5052-H32), ħxuna nominali, u firxa ta' ħxuna aċċettabbli.
- Projezzjoni tal-volum annwali- Id-domanda annwali mistennija u l-kwantità totali tal-ħajja tal-programm; dan imexxi l-għażla tal-klassi die, l-għażliet tal-materjal, u l-ippjanar tal-manutenzjoni.
- Istampa speċifikazzjonijiet- Il-kapaċità tat-tunnellaġġ, id-daqs tas-sodda, it-tul tal-puplesija, il-firxa tal-għoli tal-għeluq, it-tip ta' għalf, u kwalunkwe restrizzjoni tal-awtomazzjoni (limiti tal-wisa' tal-coil, spazjar tal-binarji tat-trasferiment).
- Tolleranzi meħtieġa u dimensjonijiet kritiċi- Liema karatteristiċi jitolbu kontroll strett tal-proċess versus liema jistgħu jaċċettaw tolleranzi ta 'blanking standard. Kifstudji ta 'każijiet industrija juru, karatteristiċi ta'-tolleranza mhux-kritiċi żejda jistgħu jgħollu l-ispiża tal-għodda b'20% jew aktar.
- Operazzjonijiet sekondarji- Kwalunkwe proċess downstream (tapping, iwweldjar, kisi, assemblaġġ) li jaffettwa kif il-partijiet tal-ittimbrar joħorġu mid-die jew jimponu rekwiżiti tad-direzzjoni tal-burr-.
L-għoti ta' din l-informazzjoni bil-quddiem jelimina d-dahar-u-wara li jdewwem il-kwotazzjoni. Jagħti wkoll lil min jagħmel id-die kuntest biżżejjed biex jimmarka kwistjonijiet potenzjali ta' manifattura kmieni - qabel ma jiġu impenjati dollari tal-għodda.
Projezzjonijiet tal-Volum u Għażla tal-Klassi Die
Il-volum annwali mhuwiex biss oġġett fuq l-RFQ. Jiddetermina l-istrateġija kollha tal-għodda. Die tal-ittimbrar tal-metall apposta mibnija għal 5,000 parti fis-sena tidher fundamentalment differenti minn waħda mfassla biex tipproduċi 5 miljun.
Il-klassi tad-die tvarja minn għodda artab ta' prototip-(komponenti ta' die tal-aluminju jew azzar ħafif, ebusija minima) sa dies tal-produzzjoni mwebbsa tal-Klassi A mibnija minn azzar tal-għodda premium b'inserzjonijiet tal-karbur fi stazzjonijiet ta' xedd-għoli. Klassi ta' die ogħla tfisser investiment bil-quddiem akbar iżda inqas spiża għal kull-biċċa u ħajja ta' servizz itwal - l-istess kompromess finanzjarju diskuss fl-għażla tat-tip die, issa applikat fil-livell tal-komponent.
Għal maniġer tas-sorsi li jevalwa programm ta 'għodda tal-ittimbrar tal-metall tad-dwana, il-mistoqsija ewlenija hija breakeven: b'liema volum annwali l-investiment tal-għodda miżjud iħallas għalih innifsu permezz ta' manutenzjoni mnaqqsa, inqas sann, u intervalli itwal bejn il-bini mill-ġdid? Fornitur kwalifikat se jimxik permezz ta 'dik l-analiżi aktar milli inadempjenti għall-għażla l-aktar għalja.
Evalwazzjoni tal-Fattibbiltà u l-Kapaċità tal-Fornitur
Pakkett komplut ta' RFQ iġiblek kwotazzjoni preċiża. Iżda kwotazzjoni waħedha ma tiggarantixxix komponenti tal-ittimbrar tal-metall prodotti. Id-distakk bejn il-ġeometrija kkwotata u l-partijiet tal-ittimbrar tal-produzzjoni-lesti jingħeleb permezz tal-validazzjoni tal-fattibilità - u mhux kull fornitur jinvesti f'dan il-pass.
Die maker kapaċi juża simulazzjoni tal-iffurmar CAE biex jivverifika li l-ġeometrija tal-parti tiegħek, il-materjal, u t-tolleranzi jistgħu jinkisbu qabel ma timpenja ruħha għad-disinn finali tad-die. Il-prova taħdem fuq stampa ta' prova imbagħad ikkonferma x'bassret is-simulazzjoni, jaqbdu varjazzjonijiet ta' springback jew kwistjonijiet ta'-fluss ta' materjal li jiffaċċjaw biss taħt kundizzjonijiet ta' stampa reali.
Manifatturi similiYICHENjistrutturaw il-fluss tax-xogħol tagħhom madwar din il-mogħdija sħiħa - analiżi tal-fattibbiltà u simulazzjoni CAE permezz ta' magni ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni CMM finali - taħt saqaf wieħed. Għall-maniġers tas-sorsi u l-inġiniera tal-għodda, dik il-kapaċità minn tarf-sa-tfisser punt wieħed ta’ responsabbiltà mill-ispeċifikazzjoni tad-diejiet tal-ittimbrar tad-dwana permezz ta’ għodda ta’ produzzjoni validata, tnaqqas l-ispejjeż ġenerali tal-koordinazzjoni u tikkompressa l-iskeda ta’ żmien mill-RFQ sal-approvazzjoni tal-ewwel artikolu.
L-ispeċifikazzjoni u l-proċess ta 'fattibilità jonqos il-qasam tal-fornituri potenzjali. Iżda l-għażla tas-sieħeb it-tajjeb tad-die teħtieġ li tevalwa l-kapaċitajiet lil hinn mill-kwotazzjoni ta' - it-tagħmir, is-sistemi ta' kwalità, u l-fond tekniku li jiddeterminaw jekk l-għodda tiegħek twettaqx kif imwiegħda ladarba tolqot l-art tal-produzzjoni.
Għażla tal-Imsieħeb Tajjeb Ittimbrar Die
Tista' tispeċifika l-pakkett perfett tal-RFQ, tagħżel l-arkitettura tad-die ideali, u l-materjal tad-dwiefer u l-għażliet tal-kisi - iżda dik il-preċiżjoni kollha tevapora jekk il-fornitur li jibni l-għodda tiegħek ma jkollux il-fond tekniku biex jesegwixxi. L-evalwazzjoni tal-manifatturi tad-die tal-ittimbrar tmur lil hinn mit-tqabbil tal-prezzijiet ikkwotati. Ifisser li tivverifika t-tagħmir, is-sistemi u l-kapaċità tal-inġinerija li jiddeterminaw jekk id-dies tal-ittimbrar tal-metall tiegħek iwettqux kif iddisinjat ladarba jilħqu l-veloċità tal-produzzjoni.
Kapaċitajiet Tekniċi ta' Evalwazzjoni
L-art tal-ħanut ta' die maker jgħidlek aktar mill-gverta tal-bejgħ tagħhom. Meta timxi minn faċilità - jew tirrevedi d-dokumentazzjoni tal-kapaċità tagħhom - tfittex evidenza ta' integrazzjoni vertikali. Fornituri li jimmaniġġjaw id-disinn, is-simulazzjoni, il-magni u l-prova taħt saqaf wieħed jeliminaw il-lakuni ta 'koordinazzjoni li jintroduċu żbalji meta bejjiegħa multipli jimmaniġġjaw fażijiet differenti.
Hawn hu dak li jgħodd l-aktar meta jiġi evalwat kwalunkwe manifattur tad-die tal-ittimbrar tal-metall:
- Id-disinn tad-die-dar u l-kapaċità CAD/CAM- Jikkonferma li l-fornitur huwa s-sid tal-produzzjoni tal-inġinerija tiegħu aktar milli jesternalizza xogħol ta' kunċett li jiskonnettja l-intenzjoni tad-disinn mill-eżekuzzjoni tal-bini.
- Għodod ta' simulazzjoni li jiffurmaw CAE- Jivvalida l-fattibilità qabel ma jinqata 'l-azzar, inaqqas l-iterazzjonijiet tal-prototipi u jikkompressa l-ħin taċ-ċomb.
- Ċentri tal-magni CNC (3-assi u 5-assi)- Jipprovdi l-preċiżjoni tal-magni mhux maħduma u tal-finitura li żżomm it-tolleranzi tal-blokk tad-die u tal-detentur tal-punch matul il-bini.
- Kapaċità EDM tal-wajer- Essenzjali għal profili ta' punch kumplessi u fetħiet tad-die fejn it-tħin konvenzjonali ma jistax jikseb il-ġeometrija jew it-tolleranza meħtieġa.
- Jig tħin u tħin tal-wiċċ- Jagħti l-eżattezza dimensjonali finali fuq komponenti mwebbsa li tiddetermina l-konsistenza ta' tneħħija tal-punch-sa-die.
- Laboratorju ta' spezzjoni u metroloġija CMM- Jivverifika kull dimensjoni kritika kontra l-istampar tal-parti qabel ma d-die jitlaq mill-ħanut, u jipprovdi dejta tal-ewwel-artiklu traċċabbli.
- Disponibbiltà tal-istampa ta' prova- Jippermetti lil min jagħmel id-die jivvalida l-prestazzjoni tal-għodda b'materjal attwali taħt kundizzjonijiet reali tal-istampa, jaqbad il-kwistjonijiet qabel il-ġarr aktar milli waqt ir-rampa tal-produzzjoni tiegħek.
Għaliex l-integrazzjoni vertikali hija importanti ħafna? Kull handoff bejn il-bejjiegħa jintroduċi riskju ta' interpretazzjoni. Meta ħanut wieħed jiddisinja d-die, ieħor jagħmel magni tal-komponenti, u terz jiġbor u jipprovah, l-intenzjoni dimensjonali tgħaddi f'kull transizzjoni. Manifattur tal-imut tal-ittimbrar ta' sors wieħed-jikkontrolla dik il-katina mill-bidu sat-tmiem.
Sistemi ta' Kwalità u Standards ta' l-Industrija
Kapaċità teknika mingħajr dixxiplina ta 'kwalità tipproduċi riżultati inkonsistenti. Iċ-ċertifikazzjonijiet li għandu fornitur jindikaw l-impenn tagħhom għall-kontroll tal-proċess u t-titjib kontinwu - partikolarment għall-istampar tad-diedes destinati għal programmi awtomotivi jew aerospazjali fejn it-traċċabilità mhix-negozjabbli.
Żewġ oqfsa huma importanti l-aktar meta jiġu evalwati l-manifatturi tad-die:
- Sistema ta 'ġestjoni tal-kwalità ISO 9001- Jistabbilixxi proċeduri dokumentati għal reviżjoni tad-disinn, kontroll tal-proċess, spezzjoni, u azzjoni korrettiva. Kif jinnotaw l-ispeċjalisti tal-għodda ta 'preċiżjoni, iċ-ċertifikazzjoni ISO 9001 turi l-abbiltà tal-manifattur li jipproduċi b'mod konsistenti prodotti li jissodisfaw kemm ir-rekwiżiti regolatorji kif ukoll dawk tal-klijenti.
- NAAMS (North American Automotive Metric Standard)- Jiddefinixxi l-ispeċifikazzjonijiet standardizzati tal-komponenti tad-die miżmuma mill-OEMs ewlenin. Stamper dies u komponenti li jikkonformaw mal-istandards NAAMS jiżguraw interkambjabbiltà u jissimplifikaw il-manutenzjoni f'diversi programmi ta 'għodda.
Għall-applikazzjonijiet tal-karozzi, l-OEMs iżommu listi tal-bejjiegħa approvati li jiddettaw minn liema manifatturi tal-istampar tal-metall jista 'jġib fornitur tal-Livell 1. Biex wieħed jidħol - u jibqa' fuq - dawk il-listi jeħtieġ sistemi ta' kwalità dokumentati, verifiki regolari, u kapaċità ta' proċess murija. Programmi aerospazjali jżidu r-rekwiżiti AS9100 li jsaħħu t-titjira-traċċabilità kritika fuq il-qafas tal-kwalità.
Minn Riċerka għal RFQ-Deċiżjoni Lesta
Dak kollu kopert f'dan l-artikolu - it-tipi ta' die, l-anatomija tal-komponenti, l-għażla tal-materjal, il-fluss tax-xogħol tad-disinn, il-prevenzjoni tal-fallimenti, u l-ispeċifikazzjoni tal-akkwist - jiddaħħal f'deċiżjoni prattika waħda: liema sieħeb jieħu l-programm tal-għodda tiegħek?
Il-kriterji ta' evalwazzjoni ta' hawn fuq japplikaw b'mod universali meta jiġi vvalutat kwalunkwe fornitur tad-die. Iżda s-sejba ta' sieħeb li jkopri l-ispettru sħiħ - analiżi ta' fattibilità, simulazzjoni CAE, magni ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni CMM finali taħt saqaf wieħed - tnaqqas b'mod drammatiku r-riskju tal-proġett tiegħek.YICHENjoffri eżattament din il-kapaċità ta' tmiem-sa-għall-manifatturi li jfittxu sieħeb-sors wieħed għal dies tal-ittimbrar apposta. Il-fluss tax-xogħol integrat tagħhom jieħu l-inġiniera tal-għodda u l-maniġers tas-sorsi mill-fattibbiltà inizjali permezz tal-għodda tal-produzzjoni vvalidata mingħajr l-ispiża ġenerali ta 'koordinazzjoni tal-ġestjoni ta' bejjiegħa multipli.
Meta tkun lest li timxi mir-riċerka għall-azzjoni, ġib pakkett sħiħ tal-RFQ (istampar parti, spec tal-materjal, volum, dettalji tal-istampa) u staqsi lill-fornituri prospettivi biex jimxuk permezz tal-proċess tagħhom - mir-riżultati tas-simulazzjoni sad-dejta tal-prova-. Il-manifatturi tad-die tal-ittimbrar tal-metall li jistgħu juruk dik il-mogħdija sħiħa, appoġġjata minn ċertifikazzjonijiet ta 'kwalità u rekords ta' spezzjoni, huma dawk li jiswew li tikkommetti l-baġit tal-għodda tiegħek għalihom.
FAQs tad-Die tal-Għodda tal-Ittimbrar
1. X'inhu għodda tal-ittimbrar die u kif taħdem?
Die tal-għodda tal-ittimbrar huwa assemblaġġ ta' preċiżjoni-inġinerija ta' komponenti mwebbsa - inkluż punch, blokka tad-die, stripper plate, u sistema ta' gwida - immuntata ġewwa pressa. Meta l-istampa tiċċirkola, tapplika forza kkontrollata biex tnaqqas, tgħawweġ, jew tifforma folja ċatta tal-metall f'partijiet ta 'forma ta' nett-. B'differenza mill-forom li jsawru materjali likwidi jew flessibbli, imut tal-ittimbrar jifforma mill-ġdid metall solidu f'temperatura tal-kamra permezz ta 'forza mekkanika, li tippermetti produzzjoni ripetuta ta' komponenti identiċi b'tolleranzi stretti daqs 0.0002 pulzier.
2. X'inhuma t-tipi ewlenin ta 'imut tal-ittimbrar u meta kull wieħed għandu jintuża?
L-erba' tipi ewlenin huma dies ta' stazzjon-uniku, dies progressivi, dies ta' trasferiment, u dies komposti. Dies ta' stazzjon wieħed-jimmaniġġjaw operazzjoni waħda għal kull stroke u jixirqu volumi baxxi-sa-medju taħt madwar 10,000 parti fis-sena. Dies progressivi jġorru strixxa minn stazzjonijiet multipli f'daqqa waħda, li joffru l-inqas spiża għal kull-biċċa għal volumi li jaqbżu l-50,000 parti fis-sena. Imut ta 'trasferiment iċċaqlaq vojt individwali bejn stazzjonijiet għal partijiet kbar jew miġbuda fil-fond. Dies komposti jwettqu operazzjonijiet multipli tat-tqattigħ simultanjament għal partijiet ċatti ta'-preċiżjoni għolja bħal woxers u shims.
3. Kif tipprevjeni fallimenti komuni tad-die tal-ittimbrar bħal burrs u ksur tal-punch?
Il-biċċa l-kbira tal-fallimenti tad-die tal-ittimbrar jittraċċaw lura għal kwistjonijiet ta 'allinjament, tneħħija, lubrikazzjoni jew ħin aktar milli difetti materjali f'daqqa. Il-prevenzjoni tal-ksur tal-punch teħtieġ il-verifika tal-kondizzjoni tal-pin tal-gwida, il-verifika tad-distribuzzjoni tal-clearance, u t-tqabbil tal-grad tal-azzar tal-għodda mal-ebusija tal-biċċa tax-xogħol. Burrs eċċessivi huma kkontrollati billi jinżammu tneħħija xierqa ta' punch-sa-die (tipikament 5-15% tal-ħxuna tal-materjal għal kull naħa skont it-tip ta' materjal) u jiġu stabbiliti skedi ta' sann ibbażati fuq data tal-għadd tal-puplesija. Programm ta 'manutenzjoni preventiva strutturat li jkopri intervalli ta' sann, spezzjoni ta 'komponenti, verifika tal-lubrikazzjoni, u inventarju ta' spare-parts jista 'jestendi l-ħajja tad-die b'mod sinifikanti.
4. X'informazzjoni għandha tkun inkluża f'pakkett ta 'RFQ tal-ittimbrar?
Pakkett komplut ta' RFQ jinkludi sitt inputs kritiċi: stampar ta' parti b'dimensjoni sħiħa b'sejħiet GD&T, speċifikazzjoni u ħxuna eżatta tal-materjal, projezzjoni tal-volum annwali u kwantità tal-ħajja tal-programm, speċifikazzjonijiet tal-istampa (tunnellaġġ, daqs tas-sodda, tul tal-puplesija, għoli tal-għeluq), tolleranzi meħtieġa b'dimensjonijiet kritiċi identifikati, u kwalunkwe operazzjoni sekondarja bħal tapping jew kisi. Din l-informazzjoni tippermetti lil dawk li jfasslu d-die biex ipprezzaw b'mod preċiż l-għodda, jagħżlu l-klassi xierqa tad-die u jimmarkaw kwistjonijiet ta 'manifattura kmieni. Fornituri bħal YICHEN jużaw din id-dejta biex imexxu simulazzjonijiet ta 'fattibilità ta' CAE qabel ma jimpenjaw ruħhom għad-disinn finali tad-die.
5. Liema gradi ta 'l-azzar ta' l-għodda u kisjiet huma l-aħjar għall-istampar imut?
L-aħjar kombinazzjoni tiddependi fuq il-materjal tal-biċċa tax-xogħol tiegħek. L-azzar tal-għodda D2 b'kisja tat-TiN jimmaniġġja l-biċċa l-kbira tal-applikazzjonijiet tal-blanking tal-azzar tal-karbonju. L-azzar li ma jsaddadx jitlob A2 jew D2 flimkien ma 'kisi TiCN biex jipprevjeni l-ġlir. Azzar b'saħħa għolja -jeħtieġu S7 għall-iffurmar ta 'stazzjonijiet (toughness) jew M2 għal stazzjonijiet tat-tqattigħ (ebusija sħuna), flimkien ma' kisi TiAlN. L-ittimbrar tal-aluminju jibbenefika minn A2 jew D2 b'kisi CrN jew DLC biex jipprevjeni l-akkumulazzjoni tal-materjal. L-inserzjonijiet tal-karbur iservu stazzjonijiet estremi ta'-xedd fejn anke azzar tal-għodda premium ma jistax iżomm ħajja adegwata tat-tarf.


