


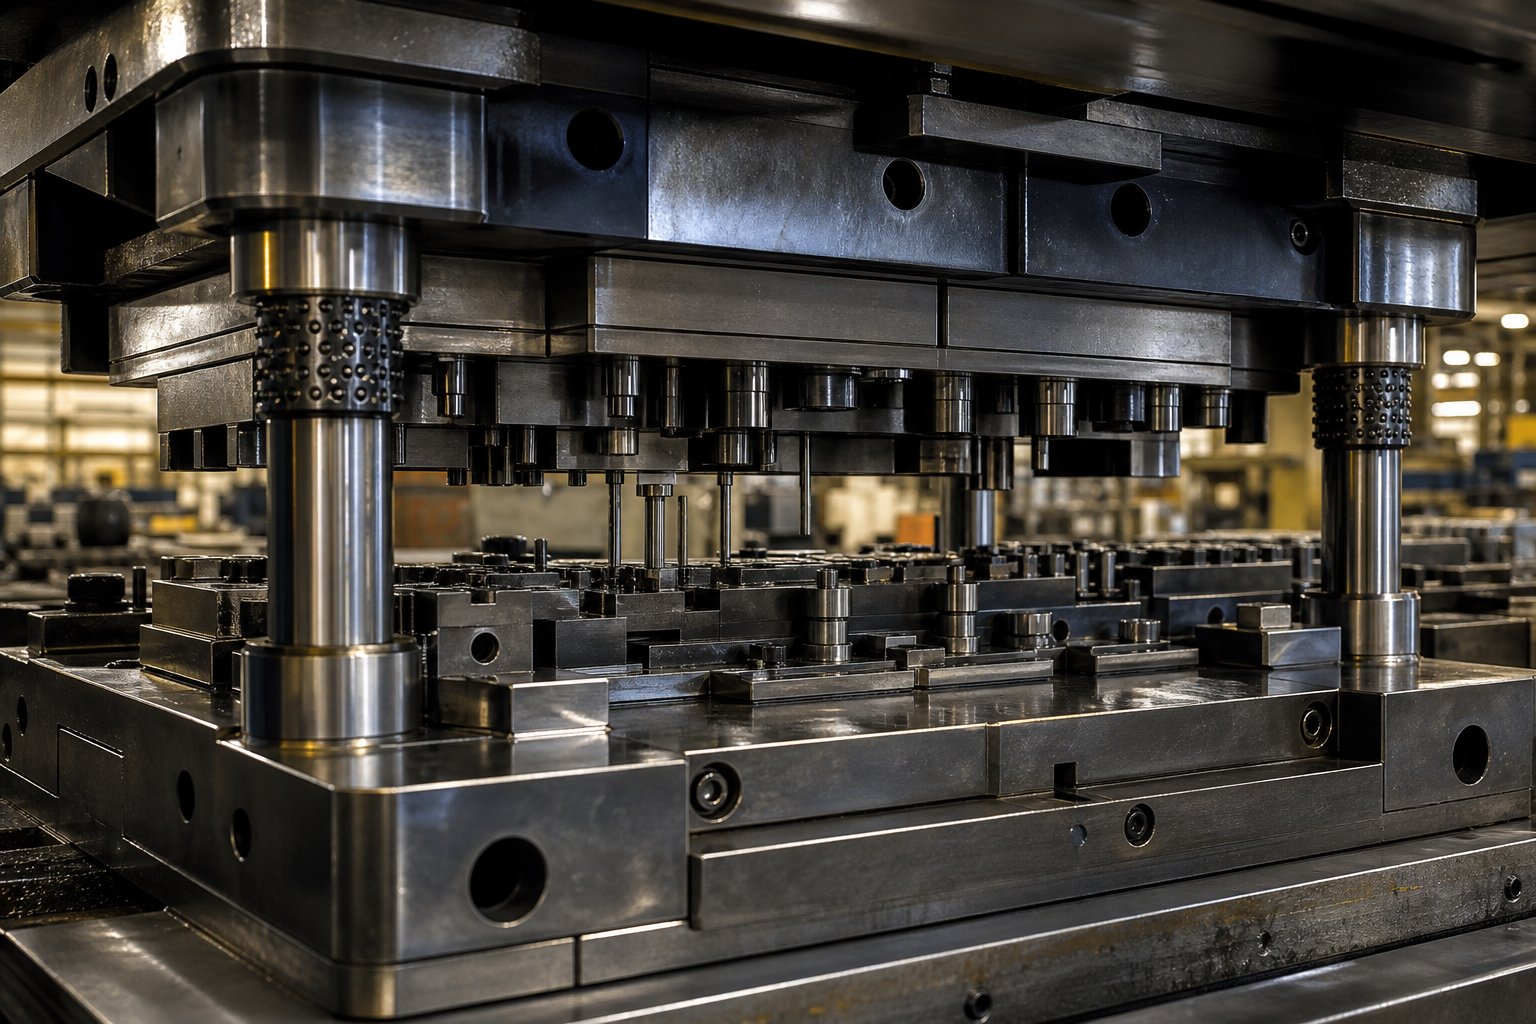
X'Ifisser Verament l-Għodda tal-Ittimbrar u Għaliex Jgħodd
Jekk qatt ħsibtx'inhu l-ittimbrar tal-metall, it-tweġiba tibda b'ħaġa waħda: l-għodda ġewwa l-istampa. Kull parentesi, klipp, terminali, u pannell li jirrombla minn linja tal-ittimbrar għandu l-forma, l-eżattezza, u l-konsistenza tiegħu lil sett ta’ għodod maħdumin b’mod preċiż li jaħdmu flimkien b’mijiet-xi kultant eluf-ta’ puplesiji fis-siegħa. Mingħajr l-għodda t-tajba, anke l-istampa l-aktar qawwija hija biss magna għalja li tissab l-azzar kontra l-azzar.
Allura x'inhuma tmut, u kif jidħlu fl-istampa akbar? Hawnhekk hawn definizzjoni nadifa tal-ittimbrar li tista 'tieħu direttament fl-art tal-ħanut:
L-għodda tad-die tal-ittimbrar hija s-sett komplut tal-għodda ta' inġinerija-inklużi puntelli, blokki tad-die, pjanċi għat-tqaxxir, u sistemi ta 'gwida-installati ġewwa pressa tal-ittimbrar biex tnaqqas, tgħawweġ, tiġbed, u tifforma folja tal-metall f'partijiet lesti b'veloċità tal-produzzjoni.
Dik is-sentenza waħda taqbad l-ambitu, iżda d-dettalji huma importanti. Die tal-ittimbrar mhix biċċa waħda tal-azzar. Huwa assemblaġġ ta 'komponenti interdipendenti, kull wieħed b'xogħol mekkaniku speċifiku. Il-fehim tad-distinzjoni bejn dawk il-komponenti huwa l-ewwel pass lejn il-kontroll tal-kwalità, l-ispiża, u l-uptime.
Id-definizzjoni ta ' l-Ittimbrar Die Tooling fil-Manifattura Moderna
Tliet termini jitfaċċaw kontinwament-u spiss jintużaw b'mod interkambjabbli, li jwassal għal konfużjoni. Hawn hu kif fil-fatt huma differenti:
- Die:In-nofs femminili tas-sett ta 'għodda. Fiha l-kavità ffurmata jew it-tarf tat-tqattigħ li l-materjal huwa ppressat jew imqaxxar kontriha. Aħseb fiha bħala n-naħa tal-moffa tal-ekwazzjoni.
- Punch:Il-kontroparti maskili. Tagħti forza ta 'formazzjoni jew ta' qtugħ billi timbotta l-folja tal-metall ġo jew minn ġol-kavità tad-die. Il-punch u d-die għandhom jaqblu ma 'spazji stretti ħafna-spiss f'eluf ta' pulzier.
- Sett tad-die (pakkett tal-għodda):L-assemblaġġ sħiħ li jinkludi l-punch, il-blokka tad-die, il-pjanċa tat-tqaxxir, il-labar tal-gwida, il-boxxli, il-pjanċi ta 'wara, u l-ħardwer ta' appoġġ kollu mmuntat fuq iż-żraben tad-die ta 'fuq u t'isfel. Dan huwa dak li jiġi mbarrat fl-istampa.
Meta xi ħadd jistaqsi "x'inhu jmut fil-manifattura," huwa verament jistaqsi dwar din is-sistema kollha. Il-blokka tad-die waħedha ma tagħmel xejn utli mingħajr il-materjal tas-sewqan tal-punch ġo fiha, il-pjanċa tal-istripper li żżomm l-istokk ċatt, u s-sistema ta 'gwida żżomm kollox allinjat stroke wara stroke. Għodda ta'-kwalità għolja tippermetti lill-manifatturi jżommu tolleranzi stretti daqs0.0002 pulziertul miljuni ta' ċikli-livell ta' ripetibbiltà li l-ebda metodu ieħor ta' formazzjoni ma jista' jqabbel b'veloċità u spiża komparabbli.
Għaliex Die Tooling Huwa l-Fondazzjoni ta 'kull Parti Ittimbrata
Immaġina li tħaddem pressa tal-ittimbrar b'400 daqqa fil-minuta. Kull hit waħda trid tinżel eżattament fl-istess pożizzjoni, tapplika eżattament l-istess forza, u tipproduċi eżattament l-istess ġeometrija tal-parti. L-għodda hija li tagħmel dan possibbli. Huwa l-akbar determinant uniku tal-kwalità tal-parti, il-konsistenza dimensjonali, u l-ispiża għal kull-biċċa fl-ittimbrar tal-metall-volum għoli.
Disinn jew sengħa fqira tal-għodda jintroduċu kaskata ta 'problemi: partijiet inkonsistenti, rati ogħla ta' ruttam, waqfien tal-istampa mhux ippjanati, u operazzjonijiet sekondarji għaljin bħal deburring li qatt ma kellhom ikunu meħtieġa fl-ewwel lok. Die tal-ittimbrar mibni tajjeb-, min-naħa l-oħra, jagħti qatgħat nodfa, tolleranzi stretti, u fluss tal-parti bla xkiel-spiss jelimina kompletament il-ħtieġa għal magni downstream.
Dik ir-relazzjoni bejn il-kwalità tal-għodda u l-ekonomija tal-produzzjoni hija eżattament dak li jneħħi dan l-artikolu. Fit-taqsimiet li ġejjin, issib paragun dettaljat ta’ tipi ta’ die u meta kull wieħed jagħmel sens finanzjarju, tqassim komponent-per-komponent ta’ kif fil-fatt jaħdem die tal-ittimbrar, gwida dwar l-għażla tal-azzar tal-għodda u t-trattamenti tal-wiċċ, ħarsa lejn simulazzjoni moderna u ottimizzazzjoni tat-tqassim tal-istrixxi, referenza għas-soluzzjoni tal-problemi għall-modi ta’ falliment l-aktar komuni, qafas realistiku tal-ispiża għall-fehim u l-evalwazzjoni tal-fornitur tal-għodda. Kull taqsima hija mibnija biex tagħtik il-profondità tal-inġinerija u d-deċiżjoni-biex tagħmel ċarezza li l-ħarsi ġenerali-tal-wiċċ taqbeż għal kollox.
Il-punt tat-tluq loġiku? Nifhmu liema tip ta' die jappartjeni fl-istampa tiegħek fl-ewwel lok-għax dik id-deċiżjoni waħda tifforma kull spiża u kapaċità li ġejja.
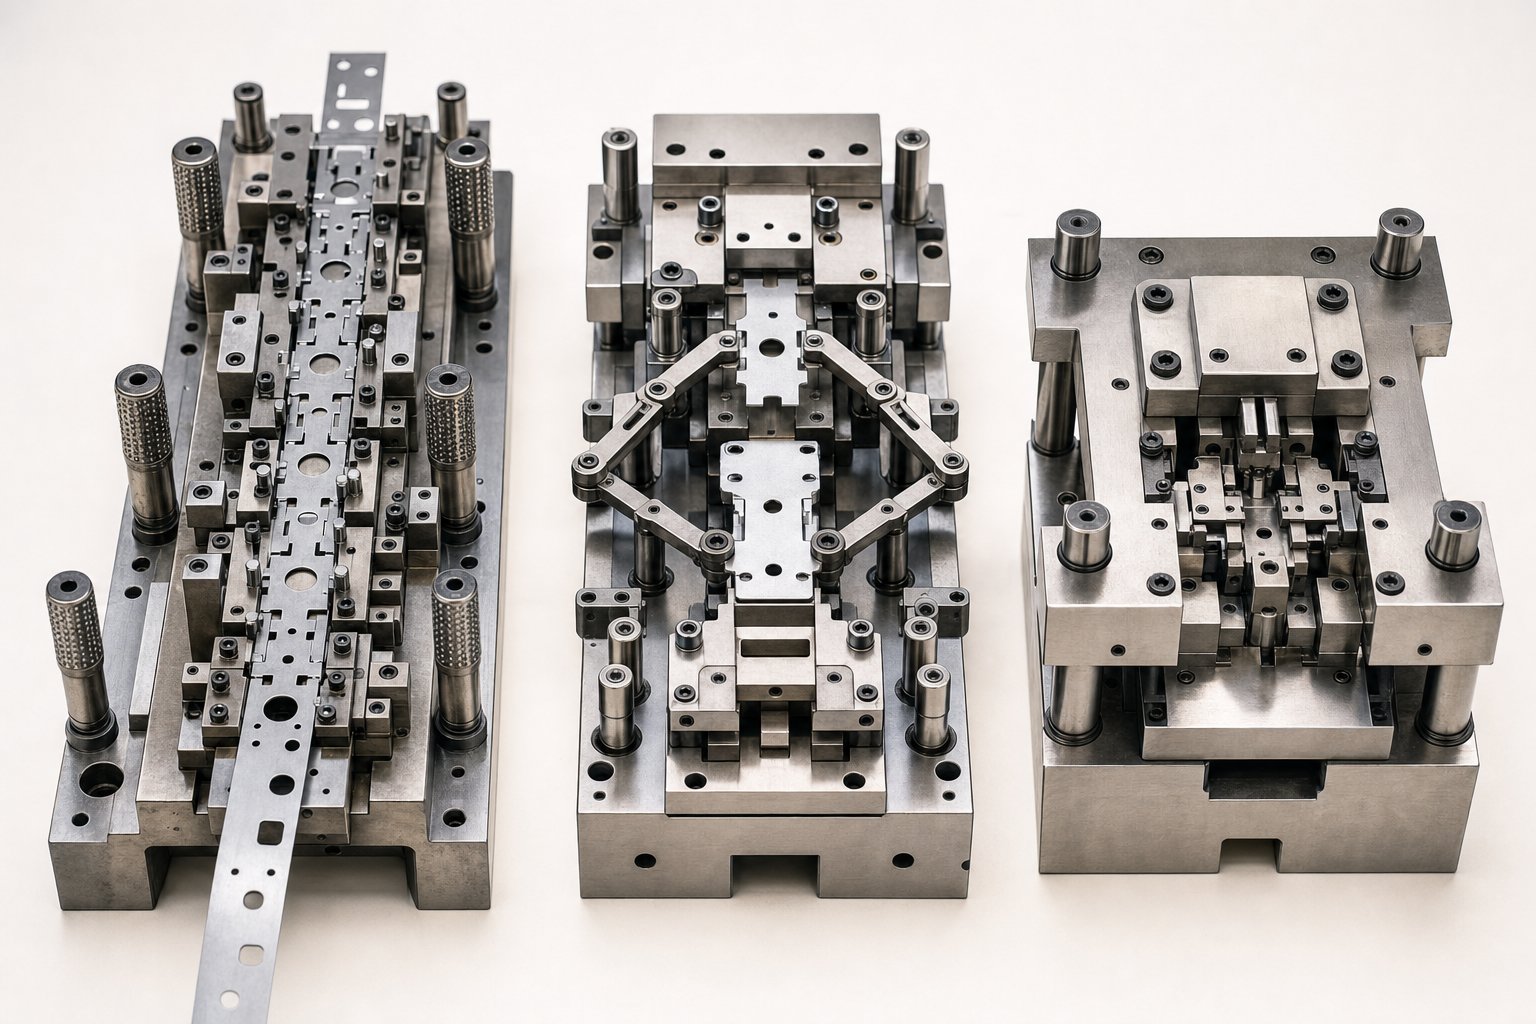
Tipi ta 'Tittimbrar Dies u Kif Agħżel it-Tajjeb Waħda
L-għażla tat-tip ta 'die ħażina hija waħda mill-iżbalji l-aktar għaljin fl-ittimbrar tal-metall. Issakkarek fi struttura ta 'spejjeż, rata ta' ċiklu, u sett ta 'limitazzjonijiet ġeometriċi li jsegwu l-proġett għall-ħajja kollha tal-produzzjoni tiegħu. L-isfida hija li l-erbatipi ewlenin ta 'istampar imut-progressivi, trasferiment, kompost, u kombinazzjoni-jikkoinċidu biżżejjed biex joħolqu konfużjoni reali, iżda huma differenti biżżejjed li l-ġbir b'mod żbaljat jista' jirdoppja l-infiq tal-għodda tiegħek jew inaqqas il-produzzjoni tiegħek.
Allura kif tiddeċiedi? Inti tqabbel il-proċess tad-die ma 'tliet varjabbli: ġeometrija tal-parti, volum annwali, u rekwiżiti ta' tolleranza. Ikseb dawn it-tlieta sew, u kull deċiżjoni downstream-grad materjali, skeda ta' manutenzjoni, għażla tal-istampa-taqa' fis-seħħ b'mod aktar naturali.
Dies Progressivi vs Trasferiment Dies vs Compost Dies
Kull wieħed mit-tipi ewlenin ta 'dies jopera fuq prinċipju fundamentalment differenti, u dak il-prinċipju jiddetta dak li jista' u ma jistax jagħmel b'mod effiċjenti.
Imut progressivgħalf strixxa tal-metall kontinwa minn serje ta 'stazzjonijiet, kull wieħed iwettaq operazzjoni differenti-titqib, taqlija, liwi, iffurmar-sakemm il-parti lesta tinqata' libera fl-istazzjon finali. L-istrixxa taġixxi bħala l-conveyor tagħha stess, li telimina l-immaniġġjar tal-partijiet bejn l-operazzjonijiet u tippermetti rati ta 'puplesija li jaqbżu regolarment il-200 hit kull minuta għal partijiet żgħar. Dan jagħmel l-għodda progressiva l--għal għażla għal ġirjiet ta'-volum għoli ta' komponenti ta' daqs żgħir sa medju-bħat-terminals elettriċi, il-parentesi, u l-klipps.
It-trasferiment imuttieħu approċċ differenti. Blanks individwali huma separati mill-istrixxa kmieni u mbagħad trasferiti mekkanikament minn stazzjon għal stazzjon b'sistema dedikata tat-trasport-tipikament mekkaniżmi tas-swaba' jew travi tal-mixi. Dan huwa essenzjali għal partijiet li huma kbar wisq, miġbuda wisq fil-fond-jew kumplessi ġeometrikament wisq biex jibqgħu mwaħħla ma' strixxa tal-ġarr.Ittimbrar tat-trasferimenthija komuni fil-housings tal-apparat, pannelli tal-karrozzerija tal-karozzi, u komponenti strutturali fejn il-fond tal-iffurmar tridimensjonali jagħmel impossibbli tmigħ ibbażat fuq l-istrixxi-.
Il-kompost imutagħmel operazzjonijiet ta' qtugħ multipli-blanking u titqib, pereżempju-f'daqqa ta' stampa waħda. Minħabba li kull karatteristika hija prodotta simultanjament, l-allinjament bejn l-operazzjonijiet huwa kważi perfett. Il-kompromess huwa l-veloċità: imutijiet komposti tipikament jimxu aktar bil-mod minn għodda progressiva u huma l-aktar adattati għal partijiet ċatti jew qrib-ċatti fejn il-preċiżjoni dimensjonali hija importanti aktar mir-rata taċ-ċiklu. Washers, gaskits, u kuntatti elettriċi ċatti huma applikazzjonijiet komposti klassiċi-die.
Il-kombinazzjoni tmutħallat it-tqattigħ u l-iffurmar ta' operazzjonijiet f'daqqa waħda-aħseb li l-blanking u l-liwi jseħħu fl-istess ħin. Jokkupaw niċċa bejn għodda kompost u progressiva, li joffru kumplessità moderata f'volum moderat b'inqas investiment fl-għodda minn setup progressiv sħiħ.
| Tip Die | Prinċipju Operattiv | L-Aħjar-Kumplessità tal-Parti Fit-Tfittxija | Firxa ta 'Volum Ideali | Spiża Relattiva | Veloċità taċ-ċiklu |
|---|---|---|---|---|---|
| Progressiva | Istrixxa tavvanza permezz ta 'stazzjonijiet multipli; kull stazzjon iwettaq operazzjoni waħda | Partijiet ta' daqs żgħir sa medju-b'ħafna karatteristiċi (liwjiet, toqob, forom) | 100,000+ partijiet/sena | Għoli | Fast (200-1,500+ SPM) |
| Trasferiment | Blanks individwali mċaqalqa mekkanikament bejn stazzjonijiet separati | Partijiet kbar,-deep, jew 3D-kumplessi | 25,000-500,000+ partijiet/sena | Għoli għal għoli ħafna | Moderat (15-80 SPM) |
| Kompost | Operazzjonijiet ta 'qtugħ multipli f'daqqa waħda fuq stazzjon wieħed | Partijiet ċatti jew qrib-ċatti li jeħtieġu karatteristika stretta-biex-jippreżentaw preċiżjoni | 10,000-250,000 parti/sena | Moderat | Moderat (40-200 SPM) |
| Kombinazzjoni | Operazzjonijiet ta 'qtugħ u formazzjoni magħquda f'daqqa waħda | Partijiet moderatament kumplessi b'karatteristiċi kemm maqtugħin kif ukoll iffurmati | 10,000-150,000 parti/sena | Moderat | Moderat (30-150 SPM) |
Tqabbil tat-Tip tad-Die mal-Volum tal-Produzzjoni u l-Ġeometrija tal-Parti
Il-limiti tal-volum huma fejn it-teorija tilħaq ir-realtà tal-ibbaġitjar. Stazzjon wieħed-die jista' jiswa frazzjoni ta' setup progressiv, iżda l-ispiża għal kull-parti tagħha tibqa' fissa irrispettivament mill-volum. Die progressiv, għall-kuntrarju, jitlob investiment bil-quddiem wieqaf li jħallas biss ladarba l-volum tal-produzzjoni jkun għoli biżżejjed biex jamortizza l-għodda fuq biżżejjed partijiet. Fil-prattika, dak il-punt ta' qsim tipikament joqgħod xi mkien bejn 50,000 u 100,000 parti annwali-għalkemm il-kumplessità tal-parti u l-ħin taċ-ċiklu jimbuttaw dak in-numru 'l fuq jew 'l isfel.
Meta l-ittimbrar tat-trasferiment jagħmel aktar sens milli progressiv? Il-fattur deċiżiv huwa ġeneralment ġeometrija parzjali, mhux volum waħdu. Jekk il-parti teħtieġ tiġbed fil-fond, żoni kbar tal-pannelli, jew operazzjonijiet ta 'formazzjoni li jgħawġu jew ikissru strixxa tal-ġarr, l-għodda tat-trasferiment issir l-unika triq vijabbli. Se tara wkoll it-trasferimenti dies speċifikati meta l-partijiet lesti jeħtieġu li jduru jew jerġgħu jitpoġġew bejn stazzjonijiet-xi ħaġa li strixxa progressiva sempliċement ma tistax takkomoda.
Għal volumi aktar baxxi jew ġirjiet prototipi, imut tal-ittimbrar tal-metall kompost jew kombinat ħafna drabi jirrappreżentaw l-investiment l-aktar intelliġenti. Huma jżommu l-ispejjeż tal-għodda maniġġabbli filwaqt li għadhom iwasslu l-konsistenza dimensjonali li setups ta' stazzjon wieħed-alimentati bl-idejn jitħabtu biex iżommu.
Nifhmu Klassifikazzjonijiet tal-Għodda tal-Klassi A, B, u Ċ
Lil hinn mit-tip tad-die, il-klassi tal-għodda tiddetermina kemm se jdumu l-imut tal-istampar tiegħek-u kemm għandek tistenna li tonfoq biex iżżommhom. Is-sistema ta' klassifikazzjoni torbot direttament mal-ħajja mistennija tal-mewt imkejla f'hits totali:
- Għodda tal-Klassi A:Mibnija għat-tul. Dawn id-dies jużaw azzar tal-għodda premium, inserzjonijiet tal-karbur fi stazzjonijiet ta' użu għoli-, u komponenti mwebbsa kollha. Il-ħajja mistennija tad-die ta' spiss taqbeż l-1,000,000 hit, u b'hekk il-Klassi A tkun l-istandard għall-produzzjoni tal-karozzi u programmi oħra ta'-volum għoli fejn uptime bla interruzzjoni huwa kritiku.
- Għodda tal-Klassi B:A triq tan-nofs prattiku. Mibnija b'azzar ta 'għodda ta' kwalità iżda inqas inserzjonijiet premium, imut tal-Klassi B tipikament jagħti 250,000 sa 1,000,000 hit. Huma adattati għall-produzzjoni ta' volum medju- fejn l-ispiża tal-għodda trid tibqa' proporzjonali għall-valur totali tal-ordni.
- Għodda tal-Klassi Ċ:Iddisinjat għal ġirjiet qosra, prototipi, jew produzzjoni ta 'pont. Il-materjali u l-kostruzzjoni huma ssimplifikati biex jimminimizzaw l-ispiża bil-quddiem, b'ħajja mistennija tad-die taħt 250,000 hit. Klassi C hija s-sejħa t-tajba meta jkollok bżonn partijiet malajr u l-kwantità totali tal-ħajja ma tiġġustifikax investiment itqal.
L-għażla tal-klassi t-tajba mhijiex dwar l-għażla ta' l-"aħjar" għażla-hid dwar it-tqabbil tal-investiment fl-għodda mar-realtà tal-produzzjoni. Speċifika ta' aktar-die tal-Klassi A għal kapital ta' skart ta' 50,000-parti ta' ħajja. Taħt-l-ispeċifikazzjoni ta' għodda tal-Klassi Ċ għal programm ta' miljun parti toħloq ċiklu ta' xedd prematur, tħin mill-ġdid, u eventwali bini mill-ġdid li jiswa ħafna aktar fit-tul.
Kull wieħed minn dawn it-tipi u l-klassifikazzjonijiet die, għalkemm, huwa tajjeb biss daqs il-komponenti individwali ġewwa l-għodda. Is-sistema punch, die block, stripper, u gwida kull wieħed għandu rwol mekkaniku distint-u meta xi wieħed minnhom jibda jilbes, l-effetti tmewwiġ f'kull parti li toħroġ mill-istampa.
Komponenti Kritiċi Ġewwa Die tal-Ittimbrar Spjegati
Die tal-ittimbrar tidher qisha blokka solida tal-azzar minn barra, imma qassilha miftuħa u ssib assemblaġġ orkestrat bir-reqqa ta' komponenti individwali-kull wieħed imfassal biex iwettaq funzjoni mekkanika speċifika matul kull daqqa ta' stampa. Il-fehim ta 'dawn il-komponenti tad-die tal-ittimbrar mhuwiex biss akkademiku. Hija d-differenza bejn id-dijanjosi ta 'problema f'minuti u li tqatta' sigħat wara s-sintomi waqt li r-ruttam jinġabar fl-aħħar tal-linja.
Hawnhekk hawn ħarsa ġenerali funzjonali ta 'malajr tal-komponenti ewlenin tal-ittimbrar tal-metall qabel ma nħaffru kif fil-fatt jaħdmu flimkien:
- Punch:Jagħti forza ta 'qtugħ jew ta' formazzjoni billi jsuq fil-materjal tal-biċċa tax-xogħol.
- Blokk tad-die:Jipprovdi l-kavità tat-tgħammir jew it-tarf tat-tqattigħ li jifforma jew jaqtgħu l-materjal kontra l-punch.
- Pjanċa tat-tqaxxir:Iżomm l-istrixxa ċatta mal-wiċċ tad-die u tneħħiha mill-punch matul il-puplesija tar-ritorn.
- Labar tal-gwida u bushings:Żomm allinjament preċiż bejn in-nofsijiet tad-die ta 'fuq u t'isfel matul kull puplesija.
- Piloti:Irreġistra l-istrixxa f'pożizzjoni eżatta f'kull stazzjon, u tiżgura li kull karatteristika tinżel fejn għandha.
- Pjanċi ta' appoġġ:Qassam tagħbijiet punch madwar iż-żarbun tad-die biex tevita ħsara u deformazzjoni lokalizzati.
Kull waħda minn dawn il-partijiet għandha xogħol definit b'mod ċar. Il-kumplessità reali-u s-sors reali ta' problemi ta' kwalità-jinsab fil-mod kif jinteraġixxu taħt tagħbija, b'veloċità, puplesija wara puplesija.
Kif Punch, Die Block, u Stripper Plate jaħdmu Flimkien
Immaġina puplesija ta 'qtugħ waħda bil-mod. Il-muntun tal-istampa jinżel, u jġib iż-żarbun tad-die ta 'fuq 'l isfel. Il-pjanċa tat-tqaxxir, mgħobbija bil-molol, tikkuntattja l-istrixxa tal-folja tal-metall l-ewwel u tagħfasha sew kontra l-wiċċ ta 'isfel tad-die. Dan huwa kritiku-jekk l-istrixxa ma tinżammx ċatta u sigura qabel ma l-punch tikkuntattja l-materjal, il-qatgħa tgħawweġ, il-parti tinbidel, u burrs se jiffurmaw fuq in-naħa ħażina tat-tarf.
Frazzjoni ta 'sekonda wara, il-punch jippenetra l-istrixxa. F'operazzjoni tal-ittimbrar tal-ippanċjar, il-punch shears permezz tal-materjal billi jsuqu fil-ftuħ tal-blokka tad-die hawn taħt. It-tneħħija bejn il-blokka tal-punch u d-die-tipikament espressa bħala perċentwal tal-ħxuna tal-materjal-tiddetermina l-kwalità tat-tarf maqtugħ. Issikkat wisq, u l-għodda tilbes qabel iż-żmien. Laxka wisq, u ikollok burring eċċessiv u qlib. Għall-azzar ħafif, l-ispazji ta 'spiss jaqgħu fil-medda ta' 5-10% tal-ħxuna tal-materjal għal kull naħa, għalkemm materjali aktar diffiċli bħall-istainless steel jitolbu valuri aktar stretti.
Fuq il-puplesija tar-ritorn, ir-rebbiegħa-mgħobbijapjanċa tat-tqaxxirtwettaq it-tieni funzjoni tagħha: iżżomm l-istrixxa 'l isfel waqt li l-punch jirtira. Mingħajrha, il-materjal jeħel mal-korp tal-punch-speċjalment waqt it-titqib, fejn il-metall jiġġarraf sewwa madwar il-punch shank. L-istripper litteralment strixxi l-materjal ħieles, u jippermetti li l-istrixxa tavvanza lejn l-istazzjon li jmiss b'mod nadif.
Il-blokka tad-die, sadanittant, mhix biss ftuħ passiv. It-truf tat-tqattigħ tiegħu għandhom ikunu mitħun għal ġeometrija u ebusija preċiża biex jipproduċu uċuħ ta 'shear nodfa. Fl-istazzjonijiet li jiffurmaw, il-blokka tad-die sservi bħala l-kavità li tiddefinixxi l-forma finali tal-parti ttimbrata tal-metall, u tagħmel il-finitura tal-wiċċ u l-eżattezza dimensjonali tagħha daqstant importanti daqs il-ġeometrija tal-punch ta 'hawn fuq.
Sistemi ta 'Gwida, Piloti, u Preċiżjoni ta' Allinjament
Punches u die blocks jistgħu jkunu perfetti waħedhom, iżda xorta jipproduċu partijiet ħżiena jekk l-allinjament jinqala’ anke ftit eluf ta’ pulzier. Dak hu x-xogħol tas-sistema ta' gwida-u bla dubju huwa l-aktar element sottovalutat fl-għodda kollha.
Labar tal-gwida u bushingshuma l-mekkaniżmu ta' allinjament primarju. Labar ta 'l-azzar imwebbes immuntati fuq nofs die wieħed jiżżerżqu f'boxxli ta' preċiżjoni-bored fuq in-nofs oppost, li jillimitaw iż-żraben ta 'fuq u t'isfel biex jivvjaġġaw fuq mogħdija waħda u li tista' tiġi ripetuta. F'imut progressiv ta'-veloċità għolja li jaħdem b'mijiet ta' puplesiji kull minuta, is-sistema ta' gwida tassorbi forzi laterali u tkabbir termali filwaqt li żżomm l-allinjament fi ħdan mikroni. L-assemblaġġi tal-gwida tal-berings tal-ball- huma komuni f'applikazzjonijiet ta 'preċiżjoni minħabba li jnaqqsu l-frizzjoni u jirreżistu l-ilbies aħjar mill-boxxli sempliċi.
Pilotijimmaniġġjaw sfida ta' allinjament differenti: reġistrazzjoni tal-istrixxi. Hekk kif l-istrixxa tal-metall tavvanza minn stazzjon għal stazzjon fi die progressiv, il-piloti-labar żgħar u għax-xejn immuntati fuq id-die ta 'fuq-jidħlu toqob pre-imtaqqbin fl-istrixxa u iġbedha f'pożizzjoni eżatta qabel ma jseħħ kwalunkwe qtugħ jew formazzjoni. It-taper jippermetti li l-istrixxa tiċċentra waħedha, u tikkoreġi żbalji minuri tal-għalf qabel ma l-istampa tilħaq iċ-ċentru mejjet tal-qiegħ. Mingħajr pilotaġġ preċiż, l-ispazjar tat-toqba-għal-toqba, il-postijiet tal-liwja, u l-pożizzjonijiet tal-karatteristiċi jimxu minn stazzjon għal stazzjon, u l-iżball kumulattiv jista 'jimbotta partijiet tal-metall ittimbrati barra mit-tolleranza sew qabel ma kwalunkwe tarf tat-tqattigħ juri xedd viżibbli.
Pjanċi ta' appoġġgħandhom rwol strutturali aktar kwiet iżda essenzjali. Pożizzjonati bejn ir-retainers tal-punch u ż-żarbun tad-die, dawn il-pjanċi mwebbsa jxerrdu l-forza kkonċentrata ta 'kull impatt tal-punch fuq żona usa'. Aqbeż il-pjanċa ta 'wara, u l-puntelli individwali gradwalment sejrin il-wiċċ taż-żarbun tad-die -joħloq indentazzjonijiet żgħar li jbiddlu l-pożizzjoni tal-punch maż-żmien u jiddegradaw bil-kwiet l-eżattezza tal-parti.
Jirrikonoxxi l-Ilbes tal-Komponent Qabel Ma Taffettwa l-Kwalità tal-Parti
Kull komponent f'die tal-ittimbrar huwa oġġett tal-ilbies. Il-mistoqsija hija qatt jekk hux se jilbes, imma kemm tista 'tiskopri dak l-ilbies qabel ma jidher fil-partijiet tiegħek.
Ilbes tal-punchhija l-aktar viżibbli. Punch tal-qtugħ qawwi jipproduċi żona ta 'shear nadifa b'burr dejjaq. Hekk kif it-tarf tat-tqattigħ jittaffa, l-għoli tal-burr jiżdied, il-faxxa tal-shear tidjieq, u l-forza tat-tqattigħ togħla-xi kultant b'mod notevoli biżżejjed biex l-operaturi tal-istampa jisimgħu d-differenza. Id-deċiżjoni bejn it-tħin mill-ġdid u s-sostituzzjoni sħiħa tiddependi fuq kemm materjal diġà tneħħa mit-tul tal-punch. Il-biċċa l-kbira tal-puntelli jistgħu jiġu mitħun mill-ġdid diversi drabi qabel ma jilħqu limitu minimu ta 'tul, li taħtu l-punch ma jibqax jidħol fil-blokka tad-die profondament biżżejjed biex tlesti qatgħa nadifa.
Ilbes tat-tarf tal-blokk tad-dieisegwi mudell simili iżda huwa aktar diffiċli biex tara mingħajr ma tneħħi d-die mill-istampa. Dawk li jfasslu l-għodda b'esperjenza jfittxu indikaturi sekondarji: żieda fil-burr fuq il-parti, slug teħel fil-ftuħ tad-die, jew bidla gradwali fid-dimensjonijiet vojta li tindika li l-profil tat-tqattigħ kiber ftit mill-erożjoni tat-tarf.
Ilbes tal-brilli tal-gwida u tal-boxxlajimmanifesta b'mod differenti-u aktar insidjuż. Pjuttost milli difett f'daqqa, tinnota drift dimensjonali bil-mod fuq karatteristiċi ta 'partijiet multipli. Il-pożizzjonijiet tat-toqob jinbidlu ftit, il-linji tal-liwja jiġġerrew, u d-dimensjonijiet tal-karatteristika-għal-karatteristika jibdew ix-xejra lejn it-tarf tal-faxxa ta' tolleranza. Jekk id-dejta tas-CMM tiegħek turi xejra progressiva aktar milli tixrid każwali, il-komponenti tal-gwida li jintlibsu huma suspettati ewlenin.
Ilbes jew ħsara tal-pilotajoħloq reġistrazzjoni ħażina tal-istrixxi li tidher qisha varjazzjoni każwali iżda fil-fatt issegwi ċ-ċiklu tal-għalf. Partijiet jistgħu jalternaw bejn tajba u marġinali hekk kif l-istrixxa ftit 'il fuq- jew taħt-avvanza fi stazzjonijiet speċifiċi. L-iċċekkjar tad-dijametri tal-pilota u l-kundizzjoni tat-taper waqt il-manutenzjoni skedata jaqbad dan qabel ma jiżdiedu r-rati tar-ruttam.
It-teħid ewlieni huwa sempliċi: il-preċiżjoni tal-komponent u t-tolleranza tal-parti finali huma marbuta direttament. Die tal-ittimbrar ma jonqosx gradwalment b'modi vagi, diffiċli-biex-rintraċċati. Kull komponent jilbes f'mudell karatteristiku li jipproduċi firma speċifika u identifikabbli fil-parti lesta. It-tagħlim taqra dawk il-firem-permezz ta' tendenzi dimensjonali, spezzjoni viżwali, u monitoraġġ tal-forza-huwa dak li jifred it-tifi tan-nar reattiv mill-manutenzjoni proattiva tad-die.
Naturalment, kemm jilbsu dawn il-komponenti malajr jiddependi ħafna minn dak li huma magħmula. L-għażla tal-grad tal-azzar tal-għodda, il-livell tal-ebusija, u t-trattament tal-wiċċ għal kull komponent hija waħda mid-deċiżjonijiet l-inqas diskussi-u l-aktar konsegwenzjali-fil-proċess kollu tal-għodda.
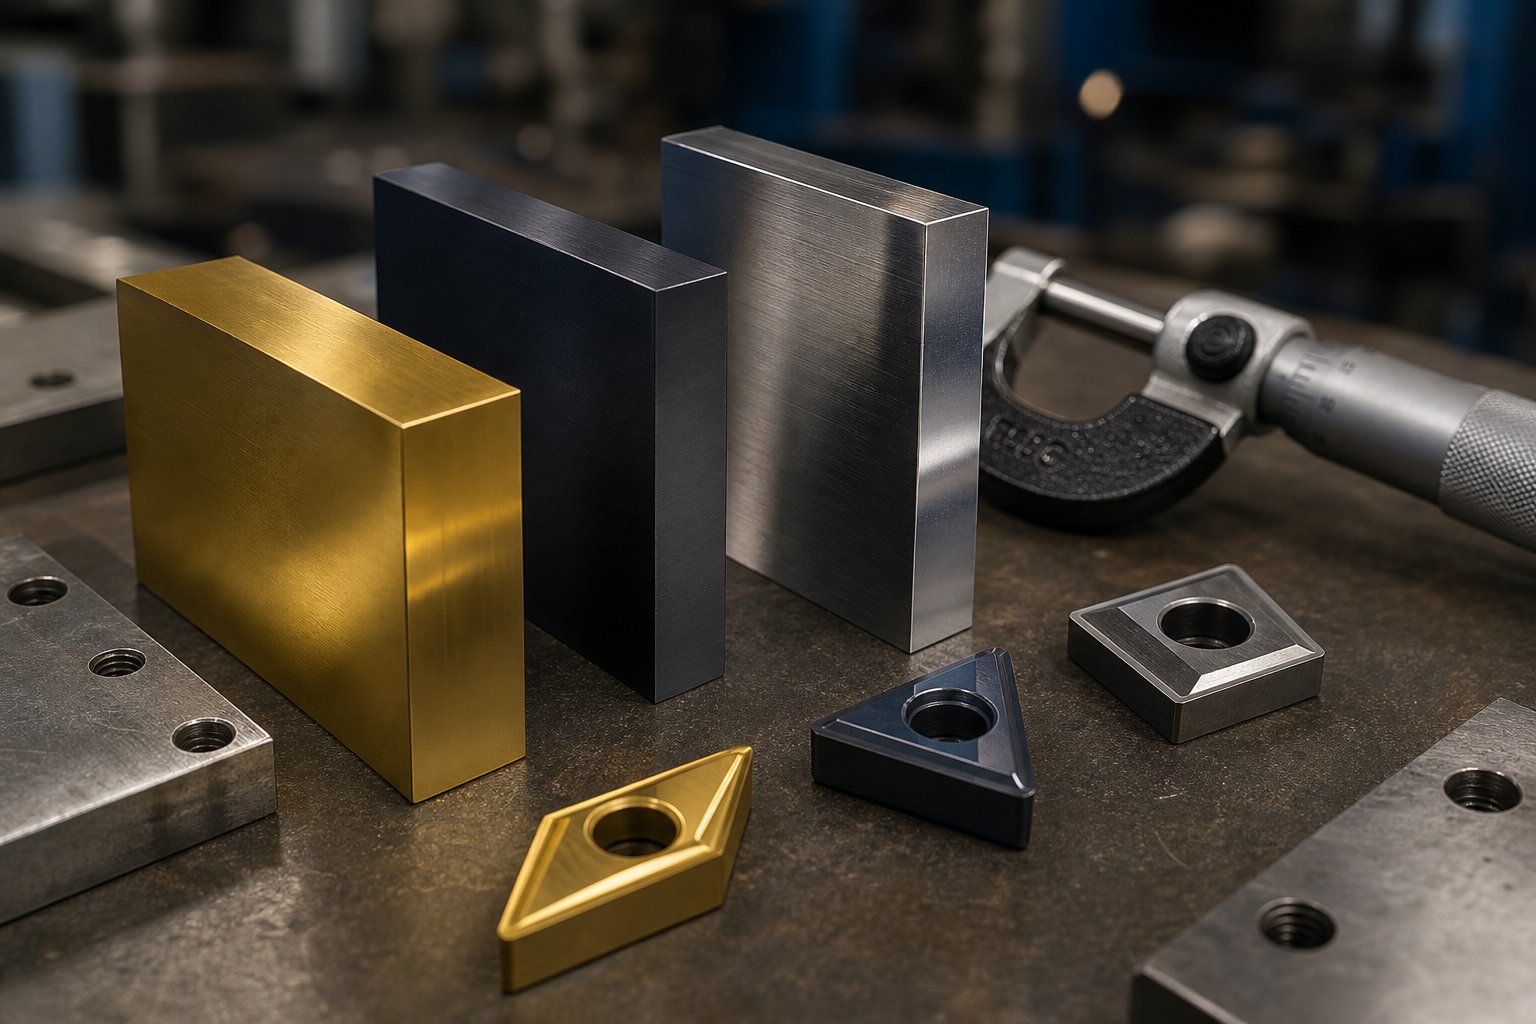
Ittimbrar Die Għażla tal-Materjal u Gwida tat-Trattament tal-wiċċ
L-azzar tal-għodda ġewwa d-die tal-ittimbrar tiegħek jiddetermina kemm tista 'taħdem partijiet qabel it-tħin mill-ġdid, kemm huma stretti t-tolleranzi tiegħek fuq kampanji twal ta' produzzjoni, u jekk id-die tiegħek jonqosx b'mod grazzjuż jew katastrofiku. Madankollu l-għażla tal-materjal hija waħda mill-aktar deċiżjonijiet injorati fil-proċess tal-għodda-spiss titħalla għall-għażliet awtomatiċi jew il-preferenzi tal-fornitur aktar milli analiżi deliberata tal-inġinerija.
Gradi differenti tal-azzar tal-istampar joqogħdu f'punti differenti fuq spettru tal-ebusija-kontra-toughness, u li tagħżel il-post ħażin fuq dak l-ispettru għall-applikazzjoni tiegħek hija triq mgħaġġla għal falliment prematur tal-għodda. Hawn kif iqabblu l-gradi l-aktar komuni u meta kull wieħed jaqla’ postu f’die build.
Gradi tal-Azzar tal-Għodda għall-Ittimbrar tad-Dies u l-Kompromessi tal-Prestazzjoni tagħhom
Ħames gradi tal-azzar tal-għodda jkopru l-maġġoranza l-kbira tal-imut tal-ittimbrar tal-azzar fil-produzzjoni llum. Kull wieħed jappartjeni għal familja metallurġika differenti, u dawk il-karatteristiċi tal-familja jiddettaw il-prestazzjoni:
- D2 (-karbonju għoli, għoli-kromju):Iż-żiemel tal-ħidma għall-blanking u t-titqib fit-tul-. Il-kontenut għoli ta 'kromju ta' D2 jifforma partiċelli ta 'karbur iebes li jagħtu reżistenza eċċezzjonali għall-brix. Wara t-twebbis u t-tempra, D2 jilħaq62-64 HRC-iebsa biżżejjed biex iżżomm vantaġġ qawwi fuq mijiet ta' eluf ta' hits. Il-kompromess huwa fraġilità taħt impatt; D2 mhix l-għażla t-tajba għal iffurmar tqal jew operazzjonijiet li jinvolvu tagħbijiet ta 'xokk.
- A2 (ebusija ta' l-arja):B'5% kromju u stabbiltà dimensjonali eċċellenti waqt it-trattament tas-sħana, A2 jikseb 63-65 HRC filwaqt li joffri toughness aħjar minn D2. Huwa komunement użat għall-blanking punches, li jiffurmaw punches, u die tirqim applikazzjonijiet fejn reżistenza xedd moderata tissodisfa reżistenza impatt moderat. A2 hija għażla b'saħħitha kollha-għall-bini tal-azzar tad-die tal-ittimbrar ta' volum medju.
- S7 (reżistenti-xokk):Meta l-istazzjonijiet tad-die tiegħek jinvolvu tpinġija qawwija, formazzjoni fil-fond, jew xokk mekkaniku ripetut, S7 jidħol pulzieri. Jibbies għal 60-62 HRC iżda jipprijoritizza t-toughness tal-impatt fuq ir-reżistenza għall-brix. Aħseb f'S7 bħala l-grad li jitgħawweġ qabel ma jinkiser - ideali għal komponenti bħal punches li jiġbed u inserzjonijiet li jiffurmaw li jassorbu tagħbijiet dinamiċi sinifikanti kull stroke.
- M2 (azzar b'veloċità-għolja):Iddisinjat biex iżomm l-ebusija f'temperaturi elevati, M2 jilħaq bejn wieħed u ieħor 62-64 HRC u jeċċella f'applikazzjonijiet ta'-stroke-rata għolja fejn is-sħana ġġenerata mill-frizzjoni-trattab l-azzar konvenzjonali tax-xogħol kiesaħ. Se tara l-M2 f'punches tat-tqattigħ jaħdem bi 600+ strokes kull minuta, fejn l-istabbiltà termali tissarraf direttament għal ħajja tat-tarf.
- O1 (twebbis taż-żejt):L-iktar għażla ekonomika, O1 hija relattivament faċli għall-magni u tikseb 57-62 HRC wara l-ittemprar. Joffri bilanċ raġonevoli ta 'ebusija u reżistenza għall-ilbies għal produzzjoni fuq medda qasira ta' żmien, għodda prototip, u applikazzjonijiet fejn l-għadd totali ta 'hit ma jiġġustifikax gradi tal-azzar premium.
Il-kompromess sottostanti huwa dejjem l-istess: azzar aktar iebes jirreżisti l-ilbies li joborxu itwal iżda huma aktar suxxettibbli għal tixlif jew qsim taħt impatt. Azzar aktar iebsa jassorbu xokk aħjar iżda matt aktar malajr. Dawk li jfasslu l-għodda b'esperjenza jħalltu l-gradi fi ħdan die wieħed-bl-użu ta' D2 jew karbur fi stazzjonijiet ta' qtugħ ta'-xedd għoli u S7 fi stazzjonijiet tal-iffurmar fejn ir-reżistenza għall-impatt hija importanti aktar miż-żamma tat-tarf.
Meta wieħed jitkellem dwar il-karbur, l-inserzjonijiet tal-karbur tat-tungstenu jistħoqqilhom is-semma tagħhom stess. Għall-ogħla-stazzjonijiet tal-ilbies f'dies progressivi-speċjalment dawk li jħaddmu materjali li joborxu bħall-azzar ittimbrat b'kontenut għoli ta' silikon jew liegi tal-istainless steel-inserzjonijiet tal-karbur jistgħu jdumu anki D2 b'fattur ta' ħamsa sa għaxra. Dawn huma ferm aktar għaljin u aktar fraġli, għalhekk huma tipikament riżervati għal stazzjonijiet speċifiċi aktar milli użati matul il-die kollu.
Trattament tas-Sħana u Kisi tal-wiċċ li jestendu l-ħajja tad-die
L-għażla tal-grad tal-azzar it-tajjeb hija biss nofs l-ekwazzjoni. Kif dak l-azzar jiġi ttrattat bis-sħana-u liema kisjiet jiġu applikati fuq l-uċuħ tax-xogħol tiegħu jistgħu jirdoppjaw jew saħansitra jimmultiplikaw il-ħajja tad-die b'mod drammatiku.
Trattament tas-sħanajistabbilixxi l-ebusija tal-linja bażi u l-ebusija ta 'kull komponent. Permezz ta'-ebusija-issaħħan il-parti kollha 'l fuq mit-temperatura kritika tagħha u t-tkessiħ-huwa standard għall-azzar tax-xogħol-kesħa bħal D2 u A2. It-twebbis tal-każ-, għall-kuntrarju, joħloq qoxra iebsa ta 'barra filwaqt li żżomm qalba iebsa, li hija utli għal komponenti li jeħtieġu reżistenza għall-ilbies tal-wiċċ iżda għandhom jassorbu l-impatt mingħajr ma jkissru. It-trattament bis-sħana bil-vakwu huwa rakkomandat ħafna irrispettivament mill-metodu; kifl-esperti tal-industrija jinnotaw, l-ossidazzjoni kkawżata minn proċessi mhux-vakwu jinibixxi l-adeżjoni tal-kisi u tista 'tikkomprometti l-integrità tal-wiċċ qabel ma d-die qatt taħdem l-ewwel parti tagħha.
Kisi tal-wiċċżid saff sekondarju ta 'protezzjoni li jnaqqas b'mod drammatiku l-frizzjoni u l-ilbies tal-kolla. L-aktar għażliet komuni jinkludu:
- Nitrur tat-titanju (TiN):Kisi PVD b'ebusija ta' madwar 2,400 HV. TiN jipprovdi protezzjoni tajba għal skopijiet ġenerali-kontra l-ilbies li joborxu u kolla u huwa użat ħafna fuq punches tat-tqattigħ. Il-kulur tad-deheb tiegħu jagħmel il-kopertura tal-kisi faċli biex tivverifika viżwalment.
- Karbonitru tat-titanju (TiCN):Żieda minn TiN f'madwar 3,200 HV, TiCN huwa applikat bħala kisja b'ħafna saffi u huwa tajjeb-adattat għal applikazzjonijiet ta' stampar tollerati mill-qrib fejn kemm l-ebusija kif ukoll il-kontroll dimensjonali huma importanti.
- Nitrur tal-kromju (CrN):F'1,800 HV huwa aktar artab minn TiN, iżda l-istress intern aktar baxx tiegħu jippermetti kisjiet eħxen. CrN jaħdem tajjeb għal operazzjonijiet ta 'formazzjoni fejn koeffiċjent baxx ta' frizzjoni huwa importanti aktar minn ebusija estrema.
- Nitriding:Proċess ta 'diffużjoni termokimiku aktar milli kisi depożitat. In-nitriding iwebbes is-saff tal-wiċċ ta 'l-azzar innifsu, tipikament għal 65-70 HRC ekwivalenti, mingħajr ma żżid saff ta' kisi diskret. Dan jagħmilha utli għal komponenti die kbar fejn it-tolleranzi tal-ħxuna tal-kisi huma ta 'tħassib.
- Kisi bil-kromju:Għażla eqdem iżda għadha rilevanti għat-titjib tal-proprjetajiet tar-rilaxx fuq it-tpinġija u t-tnaqqis tal-ġbir tal-materjal waqt l-operazzjonijiet tal-iffurmar.
Id-differenza fil-prestazzjoni bejn għodda miksija u mhux miksija mhix marġinali-tista' tkun trasformattiva. Każ wieħed dokumentat li jinvolvi punch kompost li jħaddem 1074 azzar tar-rebbiegħa wera produzzjoni qabża minn 10,000 parti mhux miksija għal 100,000 parti b'kisja AlTiN, u sa 250,000 parti meta ġie miżjud film niexef tal-lubrikant fuq is-saff AlTiN. Dawk in-numri juru għaliex l-għażla tal-kisi jistħoqqilha l-istess attenzjoni tal-inġinerija bħall-għażla tal-grad tal-azzar bażi.
Twissija waħda importanti: mhux kull proċess ta 'kisi jaħdem ma' kull azzar. Kisjiet CVD, depożitati f'madwar 1,900 grad F, ittemprar is-sottostrat tal-għodda waqt l-applikazzjoni. Azzar bħal A2 u S7 m'għandhomx ikunu miksija b'CVD-għal applikazzjonijiet li jinvolvu tagħbijiet ta' impatt, minħabba li t-temperatura għolja tal-proċess tiddegrada l-mikrostruttura tagħhom u tnaqqas is-saħħa tal-impatt. Il-proċessi PVD, li joperaw taħt 900 grad F, jevitaw din il-kwistjoni għal kollox-biex jagħmlu l-PVD l-aktar default sikur għall-biċċa l-kbira tal-għodda tal-ittimbrar sakemm talbiet speċifiċi tal-applikazzjoni ma jiġġustifikawx alternattivi CVD jew TRD.
Tqabbil tal-Materjal tad-Die mal-Materjal tal-Biċċa tax-Xogħol
Hawnhekk hawn realtà li tgħajjat ħafna xerrejja tal-għodda tal-ewwel-darba: il-materjal li qed tittimbra jiddetta l-materjal li jrid isir minnu d-die tiegħek. Die mibni għall-ittimbrar tal-azzar bil-karbonju mhux se jgħix tul ta' żmien ta' azzar li ma jissaddadx mingħajr modifiki sinifikanti, u għodda ddisinjata għall-ittimbrar tal-folji tal-azzar tista' tkun iżżejjed-inġinerija-u-ipprezzata-għal proċess tal-ittimbrar tal-aluminju.
Għaliex? Materjali tal-biċċa tax-xogħol aktar iebsa jiġġeneraw forzi tat-tqattigħ u l-iffurmar ogħla, jaċċelleraw l-ilbies li joborxu fuq l-uċuħ tad-die, u jeħtieġu punch aktar strett-biex-distanza ta' die biex jinkisbu truf nodfa. Materjali aktar artab bħall-aluminju u r-ram jipproduċu inqas xedd tal-għodda iżda jintroduċu sfidi differenti-tagħqid, ġbir tal-materjal, u tendenza li jitqattgħu aktar milli jinqatgħu b'mod nadif jekk id-distanza ma jitnaqqsux kif xieraq.
| Materjal tal-biċċa tax-xogħol | Gradi Rakkomandati Die Azzar | Linja ta' Gwida dwar it-tneħħija (% tal-Ħxuna għal kull naħa) | Ħajja tal-Għodda Relattiva Mistennija |
|---|---|---|---|
| Ħafif/Baxx-Azzar tal-Karbonju | D2, A2; inserzjonijiet tal-karbur għal-volum għoli | 5-10% | Linja bażi (1x) |
| Stainless Steel (serje 300) | D2, M2, jew karbur; Kisi TRD/PVD rakkomandat ħafna | 3-6% | 0.4x - 0.6x linja bażi |
| Azzar ta'-Qawwa Għolja (HSLA, AHSS) | Karbur, D2 b'kisja TiCN jew AlTiN | 4-8% | 0.3x - 0.5x linja bażi |
| Ligi tal-Aluminju | A2, D2; Kisjiet CrN jew DLC biex jipprevjenu l-ġlir | 3-5% | 1.5x - 2.5x linja bażi |
| Ligi tar-ram/ram | A2, O1 għal ġirjiet qosra; D2 għal kampanji itwal | 3-6% | 1.5x - 2x linja bażi |
Innota l-mudell: l-azzar li ma jissaddadx u ta '-qawwa għolja jnaqqsu l-ħajja mistennija tal-għodda bin-nofs jew aktar meta mqabbla mal-ittimbrar ħafif tal-azzar tal-karbonju, filwaqt li materjali mhux tal-ħadid aktar artab jestenduha b'mod sinifikanti. Dan huwa preċiżament għaliex il-kwotazzjonijiet tal-għodda jvarjaw tant skont il-materjal tal-biċċa tax-xogħol speċifikat fuq it-tpinġija tal-parti. Die kkwotat għall-aluminju jista 'juża azzar A2 b'kisja CrN. L-istess ġeometrija tal-parti fi 304 stainless tista 'teħtieġ D2 b'inserzjonijiet tal-karbur u kisi tal-karbur tal-vanadju TRD-irduppjar jew ittriplikat l-investiment tal-għodda iżda jwassal l-għadd ta' hits meħtieġ biex jiġġustifika l-bini.
L-aġġustamenti tal-clearance huma daqstant importanti. Ix-xogħol ta' l-istainless steel-tendenza ta' twebbis ifisser li tneħħija eċċessiva mhux biss toħloq kwalità fqira tat-tarf-hija taċċellera l-użu tal-punch peress li l-materjal jirreżisti t-tqattigħ u minflok jiddeforma madwar it-tarf tat-tqattigħ. L-aluminju, min-naħa l-oħra, jitlob spazju aktar strett biex jiġi evitat it-tiċrit u t-tqattigħ eċċessiv li jirriżultaw mid-duttilità tal-materjal u t-tendenza li tgħaddi aktar milli tinqasam b'mod nadif.
Li jkollok il-materjal tad-die, it-trattament tas-sħana, il-kisi u t-tneħħija allinjata mal-materjal speċifiku tal-biċċa tax-xogħol tiegħek huwa dak li jifred l-għodda li ddum minn għodda li limps permezz ta 'ġirja ta' produzzjoni. Iżda anki die speċifikata perfettament għad trid tiġi ddisinjata b'mod korrett-u huwa fejn is-simulazzjoni moderna u l-ottimizzazzjoni tat-tqassim tal-istrixxi bidlu b'mod fundamentali kif dawk li jfasslu l-għodda jibdlu tpinġija ta' parti f'għodda lesta għall-produzzjoni-.
Disinn tad-Die tal-Ittimbrar, Simulazzjoni, u Ottimizzazzjoni tal-Layout tal-Istrixxa
L-għażla perfetta tal-materjal u t-trattament tal-wiċċ ma jfissru xejn jekk il-ġeometrija tad-die nnifisha hija difettuża. Punch magħmul minn premium D2 b'kisja TiCN xorta se jipproduċi partijiet imkemmxa, kkrekkjati jew barra-of-spec jekk it-tqegħid taż-żibeġ tal-ġbid huwa ħażin, il-pressjoni tal-kontenitur vojt hija kkalkulata ħażin, jew it-tqassim tal-progressjoni jaħli 30% tal-istrixxa fir-ruttam. Huwa għalhekk li d-disinn tad-die tal-ittimbrar inbidel b'mod qawwi lejn simulazzjoni diġitali matul l-aħħar għoxrin sena-il-qbid ta' dawn il-problemi fis-softwer huwa ferm orħos milli jiskoprihom waqt it-tryout fuq l-art tal-istampa.
Kif Is-Simulazzjoni tal-Ittimbrar Tnaqqas l-Iterazzjonijiet u l-Ispejjeż tat-Tryout
Is-simulazzjoni tal--Inġinerija Megħjuna mill-Kompjuter (CAE) tippermetti lill-inġiniera jmexxu l-proċess kollu tal-ittimbrar prattikament-mill-ippożizzjonar vojt sal-ġeometrija tal-parti finali-qabel blokka waħda tal-azzar tal-għodda tiġi mmaxinjata. Is-softwer jimmudella l-fluss tal-materjal pass pass, u jbassar eżattament fejn se jidhru l-problemi.
X'taqbad is-simulazzjoni fil-fatt? Il-modi kritiċi ta' falliment li kieku kienu joħorġu biss waqt prova fiżika:
- Tnaqqija u tiċrit:Is-simulazzjoni timmappa l-ħxuna tal-materjal tul il-parti kollha, u tindika żoni fejn il-folja tal-metall tinfirex lil hinn mil-limiti sikuri. L-inġiniera jaġġustaw ir-raġġi tal-ġbid, iżidu żibeġ tal-ġbid, jew jimmodifikaw forma vojta biex iqassmu mill-ġdid il-fluss tal-materjal qabel ma jaqtgħu l-azzar.
- It-tikmix:Pressjoni insuffiċjenti tad-detentur vojt jew mogħdijiet tal-fluss tal-materjal mhux xierqa jikkawżaw tikmix tal-kompressjoni fil-flanġijiet u l-ħitan tal-ġenb. Is-simulazzjoni tidentifika dawn iż-żoni u tippermetti aġġustament iterattiv tal-forzi tal-holder vojt u l-ġeometrija tax-xoffa.
- Springback:Wara li tifforma l-forzi tar-rilaxx, il-parti tirkupra elastikament-xi kultant biżżejjed biex timbotta d-dimensjonijiet barra mit-tolleranza.Metodi avvanzati tal-FEAjikkunsidra l-anisotropija tal-materjal, l-effett Bauschinger, u l-istress residwu biex ibassar il-kobor tar-rebbiegħa, li jippermetti lill-inġiniera japplikaw strateġiji ta' kumpens bħal over-liwi jew ġeometrija tal-għodda modifikata qabel ma tinbena d-die.
- Analiżi tal-forza:Il-kalkolu tar-rekwiżiti tat-tunnellaġġ totali jiżgura li d-die tkun imqabbla mal-istampa t-tajba u li l-komponenti tal-għodda huma daqs biex jimmaniġġjaw it-tagħbijiet attwali li jiffurmaw mingħajr falliment prematur.
Il-ħlas prattiku huwa sinifikanti. Il-flussi tax-xogħol tradizzjonali tad-disinn tal-ittimbrar tal-metall spiss kienu jeħtieġu minn tlieta sa ħames-jew aktar-iterazzjonijiet tal-prova fiżika biex jinkisbu partijiet aċċettabbli. Kull iterazzjoni tfisser iż-żarmar tad-die, korrezzjonijiet tal-magni, assemblaġġ mill-ġdid, u tħaddim mill-ġdid. Id-disinn tal-ittimbrar immexxi minn simulazzjoni-kompressa li jiċċirkola b'mod drammatiku, ħafna drabi jaqta' l-iterazzjonijiet tal-prova fin-nofs u jnaqqas ġimgħat mill-kronoloġija tal-iżvilupp.
Ottimizzazzjoni tal-Layout tal-Istrixxa għall-Użu Massimu tal-Materjal
Fid-disinn progressiv tad-die, it-tqassim tal-istrixxa huwa fejn isseħħ l-inġinerija tal-ispiża. Kull millimetru ta 'materjal moħli bejn il-partijiet, kull pont ta' ġarr ta 'daqs kbir, u kull angolu ta' nesting subottimali jissarraf f'tunnellaġġ ta 'scrap metal fuq medda ta' produzzjoni ta 'miljuni ta' puplesiji. Id-disinni tradizzjonali tad-die regolarment jipproduċu rati ta 'scrap ta' 25% sa 40%, filwaqt li layouts ottimizzati jistgħu jimbuttaw dik il-figura taħt il-15%.
L-inġiniera jikkontrollaw ir-ruttam permezz ta' diversi deċiżjonijiet interkonnessi fil-fażi tad-disinn tad-die tal-ittimbrar:
- Strateġiji għat-tbejjit:Il-pożizzjonament ta' partijiet mill-qrib kemm jista' jkun-jew l-interlocking tagħhom abbażi tal-ġeometrija-direttament jimmassimizza l-utilizzazzjoni tal-materjal mill-coil. Anke aġġustamenti minuri għall-orjentazzjoni ta 'parti relattiva għall-assi tal-istrixxa jistgħu jagħtu 10% sa 20% iffrankar fl-ispiża tal-materja prima.
- Kontroll taż-żift u tal-bandwidth:Id-distanza tal-progressjoni (pitch) u l-wisa' tal-istrixxa għandhom jiġu kkalkulati għal preċiżjoni sub-millimetrika. Spazji bla bżonn bejn l-istazzjonijiet skart ta 'materjal fuq kull stroke waħda.
- Disinn tal-pont tal-ġarr:Il-pontijiet li jgħaqqdu kull parti mal-istrixxa jeħtieġ li jkunu dojoq biżżejjed biex jimminimizzaw ir-ruttam iżda wesgħin biżżejjed biex iżommu l-integrità strutturali waqt l-għalf. Ikseb dan ħażin u l-istrixxa bokkla jew tiċrit f'nofs-run.
- Tekniki ta' qtugħ-komuni:Fi dies li jipproduċu partijiet multipli għal kull stroke, linji ta' qtugħ kondiviżi bejn blanks maġenbhom jistgħu jeliminaw kompletament ir-ruttam inter-parti.
It-tqassim tal-istrixxi mhuwiex eżerċizzju kożmetiku-huwa wieħed mill-aktar lievi qawwija li l-inġiniera għandhom biex inaqqsu l-ispiża għal kull-parti. Titjib ta' 10% fl-użu tal-materjal fuq miljun-parti annwali ta' azzar li ma jissaddadx ta' 1mm jammontaw għal eluf ta' dollari fi tfaddil, kollha maqbuda qabel l-ewwel suċċess tal-produzzjoni.
Mill-Istudju tal-Fattibbiltà għal CNC-Komponenti tal-Machined Die
Id-disinn tad-die tal-ittimbrar tal-metall isegwi fluss tax-xogħol strutturat li jittrasforma tpinġija ta' parti f'għodda lesta għall-produzzjoni-. Kull stadju jibni fuq dak preċedenti, u li taqbeż il-passi-jew tgħaġġel minnhom-huwa fejn joriġinaw żbalji li jiswew ħafna flus.
- Valutazzjoni tal-fattibilità tal-parti:L-inġiniera jevalwaw il-ġeometrija tal-parti, il-materjal, it-tolleranzi, u r-rekwiżiti tal-volum biex jiddeterminaw jekk l-ittimbrar huwiex vijabbli, liema tip ta 'die huwa xieraq, u fejn jeżistu sfidi potenzjali għall-iffurmar.
- Tqassim tal-istrixxa 2D:Is-sekwenza tal-progressjoni, l-assenjazzjonijiet tal-istazzjon u l-istrateġija tal-utilizzazzjoni tal-materjal huma mmappjati f'tqassim ċatt, li jiddefinixxi x'jiġri f'kull stazzjon tad-die u kif l-istrixxa timxi permezz tal-għodda.
- Immudellar tad-die 3D:L-assemblaġġ sħiħ tad-die-punches, die blocks, strippers, sistemi ta' gwida, u l-ħardwer kollu ta' appoġġ-huwa ddisinjat f'CAD b'twaħħil preċiż, spazju ħieles, u postijiet tal-qfieli.
- Validazzjoni tas-simulazzjoni:Is-softwer CAE imexxi l-proċess tal-iffurmar virtwalment, jivverifika l-fluss tal-materjal, iċċekkja għal traqqiq u t-tikmix, ibassar ir-resort, u jikkonferma r-rekwiżiti tat-tunnellaġġ. Il-mudell 3D jiġi rfinut b'mod iterattiv sakemm ir-riżultati tas-simulazzjoni jissodisfaw il-kriterji ta 'aċċettazzjoni.
- Makkinar CNC ta 'komponenti die:Disinji vvalidati jimxu għal EDM tal-wajer ta 'preċiżjoni, tħin CNC, u operazzjonijiet ta' tħin biex jipproduċu kull komponent skont l-ispeċifikazzjoni.
- Ġirjiet ta' assemblaġġ u prova:Id-die kompluta hija mmuntata, installata fi pressa tat-tryout, u tgħaddi minn iterazzjonijiet progressivament raffinati sakemm il-partijiet tal-kampjun jilħqu miri dimensjonali u ta 'kwalità.
Dan il-proċess ta' tmiem-sa-għandu koordinazzjoni stretta bejn l-inġiniera tad-disinn, l-analisti tas-simulazzjoni, il-magni CNC, u t-tekniċi tat-tryout. Dawk li jfasslu l-għodda ta' servizz sħiħ-li jżommu kull stadju taħt saqaf wieħed-vijabbiltà permezz ta' spezzjoni finali-jeliminaw id-dewmien ta' trasferiment u l-komunikazzjoni ħażina li jolqtu l-flussi tax-xogħol ta' diversi-bejjiegħa.YICHEN, pereżempju, jesegwixxi dan il-fluss tax-xogħol sħiħ internament, mis-simulazzjoni inizjali CAE u d-disinn tad-die permezz ta 'magni CNC ta' preċiżjoni, ġirjiet ta 'prova, u spezzjoni tal-partijiet, u jagħti lill-manifatturi punt wieħed ta' responsabbiltà mill-kunċett sa għodda lesta għall-produzzjoni-.
Die-iddisinjat tajjeb, ta' simulazzjoni-validat inaqqas b'mod drammatiku s-sorpriżi waqt il-prova. Iżda ma jeliminahomx għal kollox. Il-varjabbiltà tal-materjal, id-deflessjoni tal-istampa, u l-kundizzjonijiet tal-frizzjoni reali-dinja reali għadhom jintroduċu kwistjonijiet li jiffaċċjaw biss meta l-azzar jolqot l-azzar-li huwa eżattament għaliex il-fehim tal-modi ta 'falliment l-aktar komuni, il-kawżi ewlenin tagħhom, u l-azzjonijiet korrettivi tagħhom huwa essenzjali qabel ma kwalunkwe die jidħol fil-produzzjoni sħiħa.
Ittimbrar Die Issolvi l-problemi u Validazzjoni Tryout
Is-simulazzjoni taqbad ħafna, iżda ma tistax tirreplika kull varjabbli fuq l-art tal-istampa. Inkonsistenzi tal-lott tal-materjal, deflessjoni tal-istampa taħt tagħbija, tkissir tal-film tal-lubrikant fit-temperatura, espansjoni termali matul ġirjiet twal-dawn il-fatturi reali- tad-dinja jintroduċu difetti li jiżvelaw lilhom infushom biss meta d-die tkun qed taħdem b'veloċità. Id-differenza bejn ħanut li jiffissa l-problemi f’sigħat u wieħed li jinħaraq permezz ta’ xiftijiet wara s-sintomi taqa’ għal ħila waħda: id-dijanjosi tal-kawża ewlenija l-ewwel darba b’mod preċiż.
Kull difett fil-proċess tal-ittimbrar tal-metall iħalli firma. Burrs jgħidlek xi ħaġa differenti minn galling marks. Flanġ ikkrekkjat jindika kawża ewlenija differenti minn ħajt tiġbed imkemmxa. It-tagħlim taqra dawn il-firem jibdel it-tifi tan-nar reattiv f'soluzzjoni sistematika tal-problemi-u jipproteġi kemm l-investiment fl-għodda tiegħek kif ukoll l-iskeda tal-produzzjoni tiegħek.
Difetti Komuni tad-Die tal-Ittimbrar u l-Kawżi tal-Għeruq tagħhom
Seba 'modi ta' falliment jammontaw għall-maġġoranza vasta tal-problemi tal-kwalità tal-ittimbrar tad-die. Kull wieħed għandu sintomi identifikabbli, lista qasira ta 'kawżi ewlenin probabbli, u azzjonijiet korrettivi speċifiċi li jindirizzaw il-problema attwali aktar milli jaħbu s-sintomu. Hawnhekk hawn ir-referenza sħiħa:
| Difett | Sintomi | Kawżi Għeruq | Azzjonijiet Korrettivi |
|---|---|---|---|
| Burring | Truf mgħollija u li jaqtgħu fuq karatteristiċi vojta jew imtaqqba; żieda fl-għoli tal-burr maż-żmien; qatgħa mhux maħduma-tħossok | Truf tal-qtugħ mikula jew imġarrfa; punch eċċessiv-biex-ħelsien mill-mewt; finitura fqira fuq il-ħajt tal-qtugħ tad-die | Itħan mill-ġdid jew ibdel it-truf tal-qtugħ; tnaqqas it-tneħħija bil-wajer-qtugħ inserzjonijiet ġodda; ħajt tal-qtugħ tad-die tal-lustrar; jivverifika t-tneħħija hija 5-10% tal-ħxuna tal-materjal għal kull naħa għall-azzar ħafif |
| Galling | Ġbir tal-materjal fuq uċuħ punch jew die; skrun jew grif fuq uċuħ ta' partijiet iffurmati; deterjorament progressiv ma’ kull hit | Lubrikazzjoni insuffiċjenti jew mhux korretta; Tqabbil ta' materjali die/biċċa tax-xogħol inkompatibbli (eż., stainless fuq azzar tal-għodda mhux miksi); ħruxija tal-wiċċ għolja wisq fuq uċuħ li jiffurmaw die | Applika lubrikant tal-ittimbrar xieraq jew aġġorna għal fluwidu EP-ratat; applika kisi kontra l--agring (TiN, CrN, jew DLC) fuq uċuħ li jiffurmaw; uċuħ tad-die tal-lustrar; jaqilbu għal grad tal-azzar tal-għodda aktar kompatibbli |
| Ġbid tal-balagħar | Slugs (biċċiet ta' ruttam ippanċjati-barra) misjuba fuq nett tal-istrixxa jew imdaħħla f'partijiet sussegwenti; difetti ta’ titqib intermittenti | Effett tal-vakwu bejn il-wiċċ tal-punch u slug; fond tad-dħul tad-die insuffiċjenti; komponenti ta' punch jew die manjetizzati; żejt eċċessiv fuq il-wiċċ tal-istrixxa | Żid skanalaturi ta' ħelsien tal-vakwu-jew labar ta' l-ejector għall-ippanċjar tal-wiċċ; iżżid il-fond tad-dħul tad-die; demagnetize għodda regolarment; jivverifika l-clearance tal-bugħarwien u t-taper biex jiżgura t-tfigħ nadif tal-balel |
| Tkissir tal-punch | Ksur f'daqqa tal-korp tal-punch jew il-ponta; ħoss anormali tal-istampa jew spike tal-forza; karatteristiċi neqsin fuq partijiet ittimbrati | Allinjament ħażin bejn il-ftuħ tal-punch u d-die; tunnellaġġ tal-istampa li jaqbeż il-kapaċità tal-punch; materjal tal-biċċa tax-xogħol aktar diffiċli milli speċifikat; ebusija tal-punch għolja wisq (fraġli); forza ta' tqaxxir insuffiċjenti | Erġa'-allinja n-nofsijiet ta' fuq u t'isfel tad-die; jivverifikaw iċ-ċertifikazzjonijiet tal-materjal jaqblu mas-suppożizzjonijiet tad-disinn tad-die; tnaqqas l-ebusija tal-punch jew taqleb għal grad aktar iebes (eż., S7); iċċekkja u ibdel il-molol tat-tqaxxir għajjien; spezzjona l-brilli tal-gwida u l-boxxli għal xedd |
| Xquq fil-linji tal-liwja | Ksur viżibbli jew mikro-xquq tul ir-raġġ ta' barra tal-liwjiet; qasmiet fit-truf tal-flanġ | Raġġ tal-liwja issikkat wisq għall-ħxuna u l-grad tal-materjal; linja tal-liwja orjentata b'mod parallel mad-direzzjoni tal-qamħ tal-materjal; rebbiegħa materjali li tikkawża stress sekondarju; xogħol-materjal imwebbes minn operazzjonijiet preċedenti | Żid ir-raġġ tal-liwja għall-minimu rakkomandat għall-materjal; jorjentaw liwjiet madwar id-direzzjoni tal-qamħ meta possibbli; ittemprar materjal qabel ma jifforma jekk il-kwistjoni tat-twebbis tax-xogħol-; aġġusta l-angolu tal-punch R-forming |
| It-tikmix (operazzjonijiet ta' tpinġija) | Kompressjoni tikmix jew bokkli fil-flanġijiet, ħitan tal-ġenb, jew karatteristiċi miġbuda; distribuzzjoni irregolari tal-materjal | Pressjoni insuffiċjenti tad-detentur tal-vojt; Disinn jew tqegħid mhux xieraq taż-żibeġ tal-ġibda; daqs vojt kbir wisq għall-kavità; fluss tal-materjal irregolari minħabba inkonsistenza tal-lubrikazzjoni | Żid il-forza tad-detentur tal-vojt; żid jew aġġusta żibeġ tal-ġbid biex tikkontrolla l-fluss tal-materjal; tnaqqas id-dimensjonijiet vojta; tiżgura applikazzjoni uniformi tal-lubrikant; jivverifika l-konsistenza tal-pressjoni tal-kuxxin tal-istampa |
| Drift dimensjonali | Devjazzjoni progressiva u direzzjonali f'dimensjonijiet parzjali fuq medda ta' produzzjoni; karatteristiċi tendenza lejn limiti ta 'tolleranza aktar milli tifrix bl-addoċċ | Il-pinn tal-gwida u l-ilbies tal-boxxla li jippermettu allinjament ħażin tad-die ta 'fuq/ta' isfel; espansjoni termali ta 'komponenti die matul ġirjiet twal; xedd tal-brilli pilota li jikkawża reġistrazzjoni ħażina tal-istrixxa | Ibdel il-brilli tal-gwida u l-boxxli mikula; timplimenta waqfiet tat-tkessiħ skedati waqt ġirjiet estiżi jew żid kanali tat-tkessiħ tad-die; spezzjona u ibdel il-brilli pilota mikula; ivverifika xejriet dimensjonali bi-kontrolli SPC fil-proċess |
Innota mudell f'dik it-tabella? Ħafna minn dawn id-difetti jaqsmu kawżi fundamentali li jikkoinċidu.Għażla tal-approvazzjoni bissjinfluwenza burring, slug pulling, punch xedd rata, u anke distorsjoni materjali matul il-proċess ta ' l-ittimbrar. Clearance irraġonevoli-sewwa wisq jew laxka wisq-tqajjem kaskata ta' problemi li jistgħu jaħbu lil xulxin, u jagħmlu d-dijanjosi preċiża aktar diffiċli aktar ma l-kawża ewlenija tibqa' mhux indirizzata.
Azzjonijiet Korrettivi għal Burring, Galling, u Slug Pulling
Dawn it-tliet difetti jistħoqqilhom attenzjoni speċjali minħabba li huma bil-bosta l-aktar kwistjonijiet frekwenti fl-ittimbrar tad-die ta 'preċiżjoni, u kull wieħed huwa spiss iddijanjostikat ħażin bħall-oħrajn.
Burringhija l-aktar faċli biex tidentifika iżda l-aktar diffiċli biex tikkoreġi b'mod permanenti. Regrind malajr jerġa 'jġib it-tarf tat-tqattigħ, iżda jekk il-kawża sottostanti hija tneħħija mhux korretta, il-burr jirritorna f'eluf ta' hits. Il-linja gwida ġenerali għat-tneħħija totali tad-die hija bejn wieħed u ieħor 20% sa 25% tal-ħxuna tal-materjal, iżda dan ivarja skont il-materjal tal-biċċa tax-xogħol u l-kwalità tat-tarf mixtieqa. Qabel it-tħin mill-ġdid, dejjem ivverifika li t-tneħħija hija korretta għall-materjal li qed jitħaddem-mhux biss il-materjal li kien speċifikat oriġinarjament. Is-sostituzzjonijiet tal-materjal fil-livell tal-coil huma aktar komuni milli jirrealizzaw il-biċċa l-kbira tal-ħwienet, u bidla minn azzar tal-karbonju baxx-għal karbonju medju- jista 'jimbotta tneħħija preċedentement adegwata fil-medda "issikkata wisq", u taċċellera t-tqassim tat-tarf.
Gallingjidher superfiċjalment qisu l-ilbies tad-die, iżda l-mekkaniżmu tiegħu huwa kompletament differenti. Fejn l-ilbies li joborxu jnaqqar bil-mod il-wiċċ tad-die, it-tiġr huwa falliment tal-adeżiv-weldjaturi mikroskopiċi jiffurmaw bejn il-biċċa tax-xogħol u l-wiċċ tad-die taħt pressjoni, iqattgħu materjal minn wiċċ wieħed u jiddepożituh fuq l-oħra. Huwa speċjalment aggressiv meta tittimbra l-istainless steel jew l-aluminju kontra l-azzar tal-għodda mhux miksi. Il-mogħdija korrettiva mhix tħin mill-ġdid iżda pjuttost trattament tal-wiċċ: applika kisja PVD bħal TiN jew CrN, uċuħ li jiffurmaw il-lustrar biex inaqqsu l-punti ta 'bidu tal-frizzjoni, u aġġorna l-lubrikazzjoni għal film li jżomm separazzjoni taħt il-pressjonijiet u temperaturi speċifiċi li jiġġenera d-die tiegħek.
Ġbid tal-balagħarhija l-aktar intermittenti u frustranti mit-tlieta. A slug gets miġbud lura fuq il-wiċċ ta ' l-istrixxa mill-vakwu maħluqa bħala l-punch jirtira mill-ftuħ die. Jista' jiġri darba kull mitt daqqa jew darba kull elf-spiss biżżejjed biex tikkawża difetti downstream jew tagħmel ħsara lid-die nnifisha meta slug tinqabad bejn il-punch u l-blokka tad-die fuq il-puplesija li jmiss. Is-soluzzjonijiet jinkludu t-tħin ta' skanalaturi tal-bokkaporti żgħar ta' cross-fil-wiċċ tal-punch biex ikissru s-siġill tal-vakwu, iż-żieda ta' pinnijiet tal-ejector mgħobbija b'molla-, iż-żieda fil-fond tad-dħul tad-die sabiex il-bugħarwien joqgħod aktar sod fil-ftuħ, u-kritikament-demagnetizing il-komponenti tal-punch u die regolarment. Manjetiżmu residwu mill-operazzjonijiet tat-tħin huwa wieħed mill-kontributuri l-aktar injorati għall-problemi tal-ġbid tal-balel.
Die Tryout u Proċess ta' Validazzjoni tal-Parti
Kull die tal-ittimbrar-irrispettivament minn kemm ikun simulat bir-reqqa-tgħaddi minn proċess fiżiku ta' prova qabel ma tiġi approvata għall-produzzjoni. It-tryout huwa fejn il-mudell virtwali jiltaqa' ma'-fiżika tad-dinja reali, u hija waħda mill-aktar fażijiet ta' ħila-intensivi taċ-ċiklu tal-ħajja kollu tal-għodda.
Hawn x'jiġri fil-fatt waqt it-tryout fuq pressa tal-istampar tad-die:
- Setup inizjali u ċikliżmu ta'-veloċità bil-mod:Id-die hija installata fi tryout press u taħdem b'veloċità baxxa ħafna-spiss single-stroke mode-biex tivverifika t-tneħħija mekkanika, l-istrixxi, u l-formazzjoni bażika tal-parti mingħajr ma tirriskja ħsara fl-għodda.
- Żidiet progressivi fil-veloċità:Ir-rata ta 'puplesija tiżdied gradwalment lejn il-veloċità tal-produzzjoni filwaqt li t-tekniċi jimmonitorjaw għal storbju anormali, spikes tal-forza, kwistjonijiet ta' tmigħ ta 'strixxi, u bidliet fil-kwalità tal-parti li joħorġu biss b'rati ogħla ta' ċikliżmu.
- Ġbir u kejl tal-kampjun:Il-partijiet jinġibdu f'intervalli regolari u jitkejlu kontra t-tpinġija tal-parti bl-użu ta' magni tal-kejl tal-koordinati (CMMs), komparaturi ottiċi, gauges go/no-go, u tagħmir ta' kontroll funzjonali. Id-dimensjonijiet huma ċċekkjati ma' callouts GD&T-mhux biss valuri nominali iżda wkoll meded ta' tolleranza, pożizzjoni vera, u speċifikazzjonijiet tal-profil.
- Aġġustament iterattiv:Ibbażat fuq id-dejta tal-kejl, dawk li jfasslu l-għodda jagħmlu korrezzjonijiet immirati: jaġġustaw ir-raġġi tal-iffurmar, shimming stazzjonijiet tad-die, jimmodifikaw l-ispazji, jew jerġgħu jaħdmu punches speċifiċi. Kull aġġustament huwa segwit minn kampjun ieħor ta 'run u ċiklu ta' kejl.
- Validazzjoni-rata tal-produzzjoni:Ladarba l-partijiet jissodisfaw b'mod konsistenti l-ispeċifikazzjonijiet bir-rata tal-puplesija fil-mira, ġirja sostnuta tipproduċi lott ta' kampjun statistikament sinifikanti-spiss minn 300 sa 500 parti konsekuttiva-għall-analiżi Cpk u s-sottomissjoni tal-klijent.
Kemm iterazzjonijiet għandek tistenna b'mod realistiku? Għal die progressiv moderatament kumpless, ippjana fuq żewġ sa erba 'rawnds ta' prova bħala linja bażi. Imut ta' blanking sempliċi jista' jivvalida f'iterazzjoni waħda jew tnejn. Għodod kumplessi ta' multi-stazzjonijiet progressivi jew ta' trasferiment b'ġbid fil-fond, tolleranzi stretti, jew azzar avvanzati ta'-saħħa għolja jistgħu jeħtieġu ħames rawnds jew aktar qabel ma l-istazzjonijiet kollha jipproduċu partijiet konformi simultanjament.
Aċċettazzjoni tad-die b'suċċess tipikament teħtieġ tliet affarijiet: id-dimensjonijiet kritiċi kollha fi ħdan tolleranzi speċifikati tul lott ta 'kampjun sostnut, finitura tal-wiċċ u kwalità tat-tarf li jissodisfaw standards ta' xogħol, u tmigħ ta 'strixxi konsistenti u ejection ta' slug b'veloċità tal-produzzjoni mingħajr intervent tal-operatur. Sakemm jiġu sodisfatti t-tliet kriterji kollha fl-istess ħin, id-die mhix lesta għall-produzzjoni-lesta-irrispettivament minn kemm jidher qrib il-kejl individwali.
Tryout tiżvela dak li l-ebda simulazzjoni ma tista 'tbassar bis-sħiħ: l-ispiża reali tat-tmexxija ta' die maż-żmien. Kull aġġustament, kull tħin mill-ġdid, kull sostituzzjoni tar-rebbiegħa jiżdiedu-u l-fehim ta' dawk l-ispejjeż b'mod ħolistiku huwa dak li jifred investiment ta' għodda intelliġenti minn wieħed li jonqos il-marġni bil-kwiet tul programm ta' produzzjoni ta' bosta-snin.
Ispejjeż tal-Għodda tal-Ittimbrar u Qafas ta' Deċiżjoni Ekonomika
Kull regrind, kull tpartit fir-rebbiegħa, kull iterazzjoni tat-tryout mit-taqsima preċedenti iġorr prezz tag-u dawk l-ispejjeż ma jeżistux waħedhom. Huma munzell fuq l-investiment inizjali tal-għodda, il-materja prima kkunsmata għal kull hit, u l-ħin tal-istampa meħtieġ għal kull parti. Il-mistoqsija reali li l-biċċa l-kbira tal-inġiniera u l-maniġers tax-xiri jiġġieldu magħha mhix "kemm tiswa d-die?" iżda pjuttost "f'liema punt dan l-investiment fil-fatt jibda jħallas għalih innifsu?" Tweġiba li teħtieġ ħarsa ċara ta'-l-għajnejn lejn dak li jmexxi l-ispejjeż tal-għodda tal-istampar tad-die, kif dawk l-ispejjeż jamortizzaw fil-volum tal-produzzjoni, u meta metodi ta' manifattura alternattivi jagħmlu aktar sens ekonomiku.
Dak li jmexxi l-Ispejjeż tal-Għodda tal-Ittimbrar
Il-kwotazzjonijiet tal-għodda għall-proġetti tal-ittimbrar tal-folja tal-metall jistgħu jvarjaw minn $ 5,000 għal blanking dies sempliċi għal $ 100,000 jew aktar għal dies progressivi kumplessi bi stazzjonijiet multipli li jiffurmaw. Dik il-firxa enormi mhix arbitrarja. Sitt fatturi primarji jiġbdu l-prezz f'direzzjonijiet differenti:
- Il-kumplessità tal-parti u n-numru ta 'karatteristiċi:Kull toqba, liwja, intaljar, u kontorn iżid stazzjon jew operazzjoni mad-die. Waxer ċatt b'operazzjoni waħda ta' blanking hija sfida ta' għodda fundamentalment differenti minn bracket tal-karozzi multi-liwja bi tnax-il karatteristika mtaqqba. Aktar karatteristiċi jfissru aktar stazzjonijiet, aktar komponenti ta' preċiżjoni-art, u aktar sigħat ta' inġinerija.
- Tip ta' die:Kif kopert qabel, dies progressivi jiswew b'mod sinifikanti aktar minn stazzjon wieħed jew dies komposti għaliex jippakkjaw operazzjonijiet multipli f'għodda waħda. Imut tat-trasferiment imbotta l-ispejjeż saħansitra ogħla minħabba s-sistemi tat-trasport mekkaniku meħtieġa biex jiċċaqilqu l-partijiet bejn l-istazzjonijiet.
- Numru ta' stazzjonijiet:F'għodda progressiva, kull stazzjon iżid punches tat-tqattigħ, inserzjonijiet li jiffurmaw, strippers, u piloti-li kollha jridu jiġu mmaxinjati, imwebbes, u allinjati. Die ta' sitt-stazzjonijiet ma jiswax id-doppju ta' die ta' tliet-stazzjonijiet, iżda r-relazzjoni hija eqreb lejn lineari milli jistennew ħafna xerrejja.
- Grad tal-azzar tal-għodda u trattament tal-wiċċ:Die mibni bl-azzar O1 u l-ebda kisi huwa ferm irħas minn wieħed li juża D2 b'inserzjonijiet tal-karbur u punches miksija TiCN-. Iżda kif diskuss fit-taqsima tal-għażla tal-materjal, azzar orħos ħafna drabi jfisser ħajja iqsar tad-die u spiża ogħla għal kull-parti matul il-produzzjoni.
- Rekwiżiti ta' tolleranza:Tolleranzi aktar stretti jitolbu makkinar ifjen, tħin aktar preċiż, u aktar iterazzjonijiet ta 'prova.Karatteristiċi ċatti jistgħu jżommu ± 0.005 pulzierjew aktar stretti b'għodda-mibnija sew, iżda karatteristiċi iffurmati-liwjiet, flanġijiet, ħitan miġbuda-jeħtieġu sforz addizzjonali ta' inġinerija u ħafna drabi ġeometrija tad-die aktar kumplessa biex tikkontrolla l-ispringback u l-fluss tal-materjal fi ħdan l-ispeċifikazzjoni.
- Volum ta' produzzjoni mistenni:Il-volum ma jbiddilx il-prezz tad-die direttament, iżda jiddetermina liema klassi ta 'għodda għandek bżonn. A 50,000-biċċa tul il-ħajja tista 'tiġġustifika għodda tal-Klassi Ċ b'azzar aktar sempliċi. Programm tal-karozzi ta' ħames-miljuni-biċċa jitlob kostruzzjoni tal-Klassi A b'materjali premium kollha kemm hi - u d-differenza fl-ispiża hija sostanzjali.
Ħafna mill-proġetti fl-art tal-manifattura tal-ittimbrar tal-metall fil-medda ta '$ 15,000 sa $ 50,000 għal partijiet ta' kumplessità moderata. Li tifhem liema minn dawn is-sitt fatturi qed imexxi l-kwotazzjoni speċifika tiegħek jagħtik ingranaġġ-biex tinnegozja bl-addoċċ, iżda biex tagħmel kompromessi infurmati bejn l-investiment fl-għodda, il-ħajja tad-die, u l-ispiża tal-parti.
Kull-Amortizzazzjoni tal-Ispejjeż u Ħsieb ta' Break-Even
Hawnhekk huwa fejn l-ekonomija tal-manifattura tal-ittimbrar tikseb interessanti. Die progressiv ta' $40,000 tinstema' għalja sakemm tifrex dik l-ispiża fuq miljun parti-f'daqqa waħda qed tħares lejn erba' ċenteżmi għal kull biċċa għall-komponent tal-għodda biss. Mexxi biss 10,000 parti permezz ta 'dik l-istess die, u l-għodda żżid $ 4.00 għal kull unità waħda. Il-matematika hija sempliċi, iżda l-implikazzjonijiet tagħha huma enormi.
Aħseb dwarha b'dan il-mod: id-die hija spiża fissa. Il-ħin tal-istampa, il-materjal, u x-xogħol huma spejjeż varjabbli. Hekk kif il-volum jiżdied, l-ispiża fissa tal-għodda għal kull biċċa tinżel malajr filwaqt li l-ispejjeż varjabbli jibqgħu essenzjalment ċatti. F'xi punt ta' qsim, l-ispiża totali għal kull-parti tal-partijiet ittimbrati tnaqqas il-metodi alternattivi li ma jġorru l-ebda piż tal-għodda bil-quddiem iżda spejjeż tal-ipproċessar ogħla għal kull-biċċa.
Fejn tipikament iseħħ dak il-crossover? It-tweġiba tiddependi fuq il-ġeometrija tal-parti, il-materjal, u liema alternattiva qed tqabbel magħha. Iżda benchmarks prattiċi mill-industrija joffru gwida utli:
- Għal partijiet li bħalissa huma prodotti bil-qtugħ bil-lejżer, l-ittimbrar tipikament isir aktar kost{0}}effettiv x'imkien 'il fuq minn 3,000 sa 10,000 unità, skont il-kumplessità. Taħt dik il-firxa, jirbaħ il-vantaġġ żero-tal-qtugħ bil-lejżer.
- Għas-sostituzzjonijiet tal-ittimbrar tal-partijiet tal-metall bil-magni CNC-, il-crossover jista 'jseħħ f'volumi saħansitra aktar baxxi jekk il-ġeometrija tal-parti hija-adattata sew għall-iffurmar-peress li l-magni jġorr ħinijiet ta' ċiklu għal kull-biċċa li l-ittimbrar jelimina.
- Għal ġeometriji sempliċi fl-applikazzjonijiet tal-ittimbrar tal-metall industrijali, il-volumi 'l fuq minn 10,000 parti fis-sena jibdew iċaqilqu l-ekonomija b'mod sod favur l-ittimbrar, speċjalment ladarba l-ipprezzar tal-ordnijiet kutra u l-effiċjenza tal-materjal minn layouts tal-istrixxi ottimizzati jiġu kkunsidrati.
L-iżball kritiku li jagħmlu x-xerrejja huwa li jevalwaw l-ispiża tal-għodda b'mod iżolat aktar milli jikkalkulaw l-ispiża totali annwali-amortizzazzjoni tal-għodda flimkien mal-ispiża varjabbli għal kull-biċċa immultiplikata bil-volum. Partijiet ta' $5,000 -station wieħed li jipproduċi $0.80 kull wieħed jista' jidher irħas minn $35,000 partijiet li jipproduċu die progressiv għal $0.25 kull-sakemm tmexxi l-matematika tal-volum annwali u tirrealizza li d-die progressiva tiffranka $50,000 fis-sena fl-ispiża tal-produzzjoni.
Ittimbrar Dies vs Metodi ta 'Manifattura Alternattivi
L-ittimbrar mhuwiex dejjem it-tweġiba t-tajba. Għal volumi baxxi, iterazzjonijiet ta' disinn mgħaġġla, jew ġeometriji ta' partijiet li jinvolvu makkinar tridimensjonali estensivi-, metodi oħra jistgħu jagħtu ekonomija totali aħjar. Il-qafas tad-deċiżjoni hawn taħt jgħin biex jissolvi meta l-għodda tal-ittimbrar ta’ die jaqla’ ż-żamma tagħha meta mqabbla ma’ meta l-alternattivi jistħoqqilhom konsiderazzjoni serja:
- Agħżel ittimbrar meta:Il-volumi annwali jaqbżu l-10,000-50,000 parti; il-parti hija ffurmata prinċipalment minn stokk ta' folja ċatta; il-konsistenza dimensjonali f'volumi għoljin hija kritika; pressjoni tal-ispiża għal kull parti hija l-mutur primarju; u d-disinn huwa stabbli biżżejjed biex jiġġustifika investiment fiss ta 'għodda.
- Ikkunsidra l-qtugħ bil-lejżer meta:Il-volumi huma taħt it-3,000 unità; id-disinn għadu qed jevolvi u jista' jinbidel bejn lottijiet ta' produzzjoni; il-partijiet huma ċatti jew jeħtieġu biss liwi sempliċi post-qatgħa; ujeliminaw $15,000 jew aktar f'għodda bil-quddiemjegħleb l-ispiża tal-ipproċessar għal kull-biċċa.
- Ikkunsidra l-magni CNC meta:Il-partijiet jeħtieġu karatteristiċi ssikkati bil-makna-ħjut, toqob ta' preċiżjoni, uċuħ 3D kumplessi-li l-ittimbrar ma jistax jifforma; il-volumi huma baxxi biżżejjed li l-ispiża tal-magni għal kull-biċċa tkun kompetittiva; jew il-ħxuna tal-materjal taqbeż il-limiti prattiċi tal-ittimbrar.
- Ikkunsidra l-idroforming meta:Partijiet jitolbu forom tridimensjonali profondi u kumplessi b'kontorni lixxi li jkunu jeħtieġu operazzjonijiet multipli ta' tpinġija f'die konvenzjonali; il-volumi huma moderati; u l-utilizzazzjoni tal-materjal hija moqdija aħjar minn ġeometrija ta 'hydroforming ta' tubu jew folja.
L-ebda waħda minn dawn l-alternattivi ma hija universalment orħos jew aħjar. Kull wieħed jokkupa volum-u-post ħelu tal-ġeometrija. Il-valur tal-manifattura tal-ittimbrar tal-metall jinsab speċifikament fil-kapaċità tagħha li tipproduċi partijiet ġeometrikament konsistenti bl-inqas spiża għal kull-biċċa ladarba l-volumi jiġġustifikaw l-għodda-limitu li jinbidel skont kull fattur diskuss hawn fuq.
Madankollu, l-ispiża totali tas-sjieda testendi lil hinn mill-ordni tax-xiri inizjali. Manutenzjoni preventiva-tħin mill-ġdid skedat f'intervalli ta' għadd definiti ta' hit-, sostituzzjoni perjodika tar-rebbiegħa hekk kif il-forza tal-istrippjar tiddegrada, manutenzjoni tas-sistema tal-lubrikazzjoni, u rinnovazzjoni eventwali tad-die-jirrappreżenta spiża kontinwa li taffettwa direttament l-ekonomija fit-tul-. Die tal-Klassi A miżmum tajjeb-li jagħti 1,500,000 hit tul il-ħajja tiegħu jifrex l-ispiża totali tal-pussess tiegħu fuq denominatur ferm akbar minn die traskurat li jeħtieġ bini mill-ġdid sħiħ f'400,000 hit. L-investiment tal-manutenzjoni huwa reali, iżda l-ispiża biex taqbeżha hija dejjem ogħla.
Il-fehim ta 'dawn l-ekonomija jpoġġik f'pożizzjoni aktar b'saħħitha fit-tabella tal-kwotazzjonijiet. Imma li tkun taf x'għandek tistaqsi, liema dokumenti għandek tipprepara, u kif tevalwa lil min jagħmel l-għodda bilqiegħda quddiemek huwa sett ta' ħiliet kompletament differenti-waħda li tifred ix-xerrejja li jiksbu għodda affidabbli minn dawk li jqattgħu s-sentejn li ġejjin jimmaniġġjaw ħarbiet ta' kwalità u jibdlu l-ordnijiet.
Kif Sors u Evalwa l-Fornituri tal-Għodda tal-Ittimbrar
Inti tifhem l-ekonomija. Int taf liema tip ta 'die jaqbel mal-volum tal-produzzjoni tiegħek, liema azzar tal-għodda jaqblu mal-materjal tal-biċċa tax-xogħol tiegħek, u bejn wieħed u ieħor fejn għandu jinżel l-investiment tal-għodda tiegħek. L-isfida li jmiss hija kompletament differenti: issib għodda li effettivament tista 'twettaq dawk l-ispeċifikazzjonijiet mingħajr ma jidfenek f'ordnijiet ta' tibdil, skedi ta 'żmien mitlufa, u partijiet li bilkemm jgħaddu mill-ispezzjoni f'ġurnata tajba.
L-akkwist ta 'die tal-ittimbrar tal-metall mhuwiex simili li tordna parti ta' komodità minn katalgu. Kull die huwa magħmul apposta-, u l-kwalità ta' dik l-inġinerija hija inviżibbli sakemm l-għodda tinbena, tiġi installata, u tiċċirkola b'veloċità. Dik l-assimetrija-fejn ix-xerrej ma jistax jivverifika l-kwalità sakemm il-flus jintefqu fil-biċċa l-kbira-tagħmel il-proċess ta' quddiem-importanza kritika. Dak li tinkludi fil-pakkett tal-RFQ, kif tevalwa t-tweġibiet, u liema mistoqsijiet tistaqsi waqt iż-żjarat tal-fornituri jiddeterminaw jekk tispiċċax b'għodda lesta għall-produzzjoni-jew uġigħ ta' ras ta' sitt-figuri.
X'għandek Inkludi fil-Pakkett tal-RFQ tal-Għodda tal-Ittimbrar Tiegħek
RFQ vaga tipproduċi kwotazzjonijiet vagi-u kwotazzjonijiet vagi jipproduċu sorpriżi. Aktar ma tiddefinixxi b'mod preċiż il-proġett bil-quddiem, iktar ikun strett l-allinjament bejn dak li tistenna u dak li jagħti l-għodda. Hawn hu l-fluss tax-xogħol tas-sorsi, pass pass:
- Ipprepara tpinġijiet tal-partijiet b'GD&T u callouts tal-materjal.Inkludi tpinġija dimensjonata bis-sħiħ b'dimensjonar ġeometriku u tolleranza, grad ta 'materjal, ħxuna, u kwalunkwe kundizzjoni speċjali bħal temper jew finitura tal-wiċċ fuq il-coil li jkun dieħel. Kifstudji tal-każijiet tal-industrija juru b'mod konsistenti, tolleranzi ambigwi jew stretti fuq karatteristiċi mhux-kritiċi huma wieħed mill-aqwa mutur tal-ispiża tal-għodda bla bżonn. Identifika liema dimensjonijiet huma funzjonalment kritiċi u liema jistgħu jittolleraw meded usa'-l-għodda tiegħek jeħtieġ din id-distinzjoni biex tiddisinja b'mod effiċjenti.
- Iddefinixxi r-rekwiżiti tal-volum annwali u l-iskeda tar-rampa.Speċifika mhux biss il-kwantità totali tul il-ħajja iżda wkoll is-sena-volum wieħed, l-ogħla domanda annwali, u kwalunkwe rampa ppjanata-up jew rampa-down. Dan jaffettwa direttament l-għażla tal-klassi tal-għodda-maker tal-għodda li jikkwota kostruzzjoni tal-Klassi A għal programm ta' 20,000-parti qed jagħmel inġinerija żejda tax-xogħol.
- Speċifika t-tolleranza u r-rekwiżiti tal-finitura tal-wiċċ.Sejħa dimensjonijiet kritiċi-għall--kwalità (CTQ) separatament mit-tolleranzi ġenerali. Jekk uċuħ speċifiċi jridu jilħqu l-valuri Ra għal kisi jew kisi 'l isfel, iddikjarahom b'mod espliċitu. Is-suppożizzjonijiet hawn jiswew ġimgħat waqt it-tryout.
- Itlob feedback dwar il-fattibbiltà qabel ma timpenja ruħha li tmut tip.Għodda tal-ittimbrar kapaċi u fornitur tad-die se jimbuttaw lura b'mod kostruttiv f'dan l-istadju-iġġeometrija li hija diffiċli biex tifforma, jissuġġerixxi modifiki tad-disinn li jnaqqsu l-kumplessità tal-għodda, jew jirrakkomanda tip ta' die differenti minn dak li assumejt. Jekk fornitur sempliċement jgħid "iva" għal kollox, dik mhix rispons. Hija bandiera ħamra.
- Evalwa l-kapaċitajiet tal-fornitur fid-disinn, magni, prova, u spezzjoni.Speċifiċitajiet tat-talba: Liema pjattaformi CAD/CAM jużaw? Imexxu simulazzjoni fid--dar? X'inhi l-firxa tat-tunnellaġġ tal-preses tat-tryout tagħhom? Liema tagħmir tal-metroloġija huwa disponibbli għall-validazzjoni tal-parti?
- Irrevedi l-partijiet tal-kampjun mit-tryout kontra l-ispeċifikazzjonijiet.Itlob rapporti ta' spezzjoni tal-ewwel-artiklu b'dejta sħiħa tas-CMM marbuta mas-sejħiet tiegħek tal-GD&T. L-approvazzjoni viżwali waħedha mhix biżżejjed-data dimensjonali trid tappoġġja l-konformità mal-mappa kollha tat-tolleranza.
- Ikkonferma l-kriterji ta 'aċċettazzjoni tad-die u d-dokumentazzjoni tal-manutenzjoni.Qabel ma tinqata 'l-ewwel ċippa, ftiehem bil-miktub dwar x'jikkostitwixxi aċċettazzjoni ta' die b'suċċess: kemm-il partijiet konsekuttivi konformi, b'liema rata ta 'puplesija, imkejla kontra liema dimensjonijiet. Itlob ukoll manwal ta 'manutenzjoni li jiddokumenta l-intervalli ta' regrind, listi ta 'spare parts, u skedi ta' lubrikazzjoni rakkomandati.
Taqbeż xi wieħed minn dawn il-passi ma jiffrankax ħin. Jiċċaqlaq il-problema downstream-f'dewmien fil-provi, tilwim dwar l-ispeċifikazzjoni, u partijiet li kważi jilħqu l-istampar iżda qatt ma jaslu s'hemm b'mod konsistenti.
Evalwazzjoni ta' Fornituri ta' Għodda Lil hinn mill-Prezz
Il-prezz huwa importanti, ovvjament. Iżda l-inqas-kwotazzjoni ta' spiża għal die tal-ittimbrar tal-metall spiss issir l-aktar proġett għali ladarba inti tikfattura tryout estiż, xogħol mill-ġdid, u waqfien tal-produzzjoni. L-evalwazzjoni ta 'għodda tal-metall u fornitur tad-die teħtieġ li tħares 'il quddiem in-numru kwotat u lejn l-infrastruttura, il-fond tal-inġinerija u d-dixxiplina tal-proċess warajha.
Ħames kapaċitajiet jisseparaw dawk li jfasslu l-għodda serji minn ħwienet li sempliċement qed jikkwotaw biex jirbħu l-ordni:
- -Disinn intern u kapaċità ta' simulazzjoni:Fornituri li jiddisinjaw dies progressivi internament-u jivvalidawhom b'simulazzjoni CAE qabel il-maċinazzjoni-jirreaġixxu aktar malajr għall-problemi, jirreaġixxu b'mod aktar effiċjenti waqt it-tryout, u jżommu kontroll aktar strett fuq il-bini kollu. Id-disinn esternalizzat joħloq lakuni fil-komunikazzjoni u s-swaba-jippuntaw meta jinqalgħu kwistjonijiet ta' kwalità.
- Tagħmir ta' magni ta' preċiżjoni:EDM tal-wajer, tħin jig, tħin CNC b'pożizzjonament sub-micron, u kapaċità ta 'tħin tal-wiċċ huma rekwiżiti ta' bażi għal kwalunkwe għodda ta 'produzzjoni ta' bini ta 'ħwienet-. Staqsi dwar l-età tal-magni u l-iskedi ta' manutenzjoni-tagħmir ta' preċiżjoni li mhux ikkalibrat regolarment jipproduċi komponenti li joħorġu mill-ispeċifikazzjonijiet.
- Presses ta' prova-post:Fornitur mingħajr-kapaċità ta' prova interna qed jibgħatlek die mhux ittestjat. Trid tara presses tat-tryout li jaqblu jew jirreplikaw mill-qrib it-tunnellaġġ, id-daqs tas-sodda, u r-rata tal-puplesija tal-istampa tal-produzzjoni tiegħek. Kundizzjonijiet tat-tryout mhux imqabbla jaħbu l-problemi li jqumu immedjatament meta d-die jiċċaqlaq lejn il-faċilità tiegħek.
- Metroloġija u kapaċità ta' spezzjoni:It-tagħmir CMM, is-sistemi ta' kejl ottiku, u l-kejl kalibrat mhumiex-negozjabbli. Staqsi jekk l-ispezzjoni hijiex integrata fil-fluss tax-xogħol tat-tryout jew titwettaq biss fl-aħħar. Il-kejl kontinwu waqt it-tryout jaqbad id-drift aktar kmieni u jnaqqas l-iterazzjonijiet totali.
- Appoġġ ta' wara-konsenja u rieda li timmodifika:Dies rarament jimxu problema-għal ħajjithom kollha mingħajr xi modifika. Fornitur li jittratta l-kunsinna tad-die bħala t-tmiem tal-involviment tiegħu mhuwiex sieħeb-huma bejjiegħ. Fittex għal dawk li jfasslu l-għodda li jżommu rekords fuq id-die tiegħek, jaħżnu komponenti żejda kritiċi, u jimpenjaw ruħhom li jappoġġaw modifiki meta d-disinn tal-parti tiegħek jevolvi jew il-kundizzjonijiet tal-produzzjoni jinbidlu.
Għal programmi tal-istampar tal-karozzi u applikazzjonijiet oħra ta'-ishma kbar, dawn il-kriterji mhumiex fakultattivi-huma l-limitu minimu għal konsiderazzjoni serja. Ħarsa ġenerali tal-kumpanija tal-ittimbrar tal-metall dies li ma tindirizzax kull waħda minn dawn il-kapaċitajiet għandha tqajjem mistoqsijiet aktar profondi, mhux suppożizzjonijiet.
Fornituri ta'-servizz sħiħ li jimmaniġġjaw kull stadju-mill-valutazzjoni tal-fattibilità permezz ta' simulazzjoni CAE, makkinar ta' preċiżjoni, ġiri ta' prova, u spezzjoni finali taħt saqaf wieħed-jeliminaw ir-riskju ta' koordinazzjoni li jolqot il-programmi ta' għodda ta' diversi-bejjiegħa u jagħtu lix-xerrejja punt wieħed ta' responsabbiltà mill-ewwel kunċett sal-trasferiment tal-produzzjoni.
YICHENjagħti eżempju ta' dan il-mudell integrat, li jkopri analiżi tal-fattibbiltà, disinn ta' die misjuqa minn CAE-, magni CNC, prova fid--house, u spezzjoni dimensjonali f'operazzjoni waħda. Għall-manifatturi u l-maniġers tas-sorsi lesti biex jimxu minn riċerka għal konversazzjoni RFQ-lesta, l-istruttura ta' kapaċità tagħhom minn tarf-sa-tindirizza direttament il-kriterji ta' evalwazzjoni deskritti hawn fuq-tnaqqas ir-riskju ta' trasferiment u tikkonsolida r-responsabbiltà fejn l-aktar importanti.
Minn RFQ għal Die Aċċettazzjoni u Produzzjoni Handoff
Il-proċess tas-sorsi ma jintemmx meta tagħżel fornitur. Ikompli permezz ta' reviżjonijiet tad-disinn, sinjalazzjoni ta' simulazzjoni-, attendenza ta' provi, u aċċettazzjoni formali tad-die-u kif timmaniġġja dawk il-miri jiddetermina jekk it-tranżizzjoni mill-iżvilupp tal-għodda għall-produzzjoni timxix bla xkiel jew tfixkel.
Ftit linji gwida prattiċi għall-fażi ta' trasferiment:
- Attendi t-tryout personalment meta jkun possibbli.Meta tara d-die tiegħek tiġri fuq l-istampa tat-tryout tagħtik informazzjoni li l-ebda rapport ma jista' jaqbad-imġieba tal-istrixxa, konsistenza ta' tfigħ ta' slug, xejriet ta' storbju, u l-proċess ta' soluzzjoni tal-problemi ta' min jagħmel l-għodda f'ħin reali. Jibni wkoll ir-relazzjoni tax-xogħol li ser tistrieħ fuqha meta jkunu meħtieġa modifiki fit-triq.
- Tinsisti fuq ktieb die komplut.Dan għandu jinkludi t-tpinġijiet finali tad-disinn tad-die, il-polza tal-materjali bil-gradi tal-azzar u r-rekords tat-trattament tas-sħana għal kull komponent, lista tal-inventarju tal-ispare parts, skeda ta' manutenzjoni b'intervalli ta' regrind, u data sħiħa tal-ispezzjoni tal-ewwel-artiklu. Die mingħajr dokumentazzjoni hija die li ma tistax iżżomm b'mod effettiv.
- Iddefinixxi l-kriterji ta' trasferiment tal-produzzjoni b'mod espliċitu.Ftiehem bil-quddiem dwar kemm partijiet konsekuttivi konformi bir-rata tal-puplesija tal-produzzjoni jikkostitwixxu ġirja ta 'aċċettazzjoni ta' suċċess. In-normi tal-industrija jvarjaw minn 300 sa 500 parti għal applikazzjonijiet ta 'għodda ta' awtomazzjoni u die, iżda programmi kumplessi jistgħu jeħtieġu daqsijiet ta 'kampjuni akbar għall-validazzjoni Cpk.
- Pjan għall-ordnijiet tal-bidla fl-inġinerija (ECOs).Partijiet jevolvu. Il-klijent tiegħek jista' jirrevedi l-ġeometrija, jaġġusta t-tolleranzi, jew ibiddel il-materjali wara li tinbena d-die. Iddiskuti l-proċeduri ECO u l-istrutturi tal-ipprezzar qabel ma jkollok bżonnhom-meta r-relazzjoni tkun kollaborattiva aktar milli kontradittorja.
Is-sorsi tal-għodda tal-ittimbrar tad-die fl-aħħar mill-aħħar huwa eżerċizzju ta 'ġestjoni tar-riskju. Kull pass fil-proċess-mill-kompletezza tal-pakkett tal-RFQ tiegħek sal-rigorożità tal-evalwazzjoni tal-fornitur tiegħek sad-dixxiplina tal-kriterji tal-aċċettazzjoni tiegħek-jew inaqqas jew jgħaqqad ir-riskju ta' problemi ta' produzzjoni downstream. Ix-xerrejja li jinvestu l-ħin bil-quddiem biex jiksbu dawn id-dettalji sewwa huma l-istess dawk li jmexxu linji ta 'produzzjoni bla xkiel tnax-il xahar wara, filwaqt li sħabhom għadhom jiġru wara kwistjonijiet dimensjonali u jinnegozjaw ħlasijiet ta' xogħol mill-ġdid fuq għodda li qatt ma kienet speċifikata jew validata sew fl-ewwel lok.
Mistoqsijiet Frekwenti dwar l-Ittimbrar Die Tooling
1. Kemm tiswa tipikament l-għodda tal-ittimbrar?
L-ispejjeż tal-għodda tad-die tal-ittimbrar ivarjaw b'mod wiesa 'bbażat fuq il-kumplessità tal-parti, it-tip tad-die, il-grad tal-azzar tal-għodda u r-rekwiżiti tat-tolleranza. Imut ta 'blanking sempliċi jistgħu jibdew madwar $ 5,000, filwaqt li dies progressivi kumplessi bi stazzjonijiet multipli li jiffurmaw jistgħu jaqbżu $ 100,000. Il-biċċa l-kbira tal-proġetti ta'-kumplessità moderata jaqgħu bejn $15,000 u $50,000. Iċ-ċavetta hija l-evalwazzjoni tal-ispiża totali tas-sjieda aktar milli l-prezz bil-quddiem waħdu-f'fattur tal-ħajja tad-die, il-manutenzjoni, l-intervalli tat-tħin mill-ġdid, u l-amortizzazzjoni għal-parti fil-volum ta' produzzjoni mistenni tiegħek. Imsieħeb ta' servizz sħiħ-bħal YICHEN jista' jgħinek id-daqs-tajjeb tal-investiment fl-għodda billi jivvaluta l-fattibilità, iħaddem simulazzjonijiet CAE, u jirrakkomanda l-aħjar klassi tad-die qabel ma jinqata' kwalunkwe azzar.
2. X'inhi d-differenza bejn imut progressiv, imut ta 'trasferiment, u imut kompost?
Dies progressivi jitfgħu strixxa tal-metall kontinwa permezz ta' stazzjonijiet multipli, kull wieħed iwettaq operazzjoni differenti, li jagħmluhom ideali għal partijiet ta'-volum għoli-għal-nofs-b'veloċitajiet li jaqbżu l-200 daqqa fil-minuta. Id-dies tat-trasferiment iċċaqilqu mekkanikament blanks individwali bejn stazzjonijiet separati, adattati għal partijiet kbar jew miġbuda fil-fond-li ma jistgħux jibqgħu fuq strixxa tal-ġarr. Dies komposti jwettqu operazzjonijiet ta 'qtugħ multipli f'daqqa waħda għal karatteristika superjuri-biex-karatteristika preċiżjoni fuq partijiet ċatti iżda jaħdmu b'rati ta' ċiklu aktar bil-mod. L-għażla tat-tip it-tajjeb tiddependi fuq it-tqabbil tal-ġeometrija tal-parti, il-volum annwali, u l-ħtiġijiet ta 'tolleranza għall-qawwiet ta' kull die.
3. X'jikkawża burrs fuq partijiet tal-metall ittimbrati u kif tirranġahom?
It-tqattigħ fuq il-partijiet ittimbrati huwa l-aktar komunement ikkawżat minn truf tal-qtugħ milbusa jew imġarrfa fuq il-blokka tal-punch jew tad-die, jew minn punch eċċessiv-għal-tneħħija tad-die. Hekk kif ix-xfar matt, l-għoli tal-burr jiżdied u l-faxxa tal-shear tidjieq. L-approċċ korrettiv jibda bil-verifika li t-tneħħija taqbel mal-materjal tal-biċċa tax-xogħol-tipikament 5-10% tal-ħxuna tal-materjal għal kull naħa għall-azzar ħafif, aktar strett għall-istainless steel. It-tħin mill-ġdid jirrestawra t-tarf tat-tqattigħ, iżda jekk it-tneħħija hija l-kawża ewlenija, huma meħtieġa inserzjonijiet ġodda b'dimensjonijiet korretti. Il-monitoraġġ regolari tal-għoli tal-burr waqt il-ġirjiet tal-produzzjoni jaqbad il-problema qabel ma jiżdiedu r-rati tal-fdalijiet.
4. Kif tagħżel l-azzar tal-għodda t-tajjeb għal die tal-ittimbrar?
L-għażla ta 'l-azzar ta' l-għodda tiddependi fuq il-materjal tal-biċċa tax-xogħol, il-volum tal-produzzjoni, u t-tip ta 'operazzjoni li jwettaq kull stazzjon tad-die. L-azzar D2 joffri reżistenza eċċellenti għall-ilbies għal-blanking fit-tul ta' azzar ħafif. A2 jipprovdi taħlita bilanċjata ta' ebusija u ebusija għal xogħol ta' volum medju{{5}. S7 jimmaniġġja tagħbijiet tqal li jiffurmaw u xokk. M2 iżomm l-ebusija f'temperaturi għoljin għal rati ta' stroke mgħaġġla, u O1 suits -qasir jew għodda prototip. Ħafna forom tal-produzzjoni jużaw diversi gradi-azzar aktar iebes fi stazzjonijiet tat-tqattigħ u gradi aktar iebsa fi stazzjonijiet tal-iffurmar-flimkien ma' kisjiet tal-wiċċ bħal TiN jew TiCN biex jestendu l-ħajja tad-die b'mod sinifikanti.
5. Meta l-investiment fl-ittimbrar die tooling jagħmel sens finanzjarju aktar minn qtugħ bil-lejżer jew magni CNC?
L-għodda tad-die tal-ittimbrar ġeneralment issir aktar kost-effettiva minn qtugħ bil-lejżer 'il fuq minn 3,000 sa 10,000 parti u aktar ekonomiku mill-magni CNC f'volumi saħansitra aktar baxxi għal ġeometriji ffurmati tal-folja-. Il-punt ta 'crossover jiddependi fuq il-kumplessità tal-parti, l-ispiża tal-materjal, u r-rekwiżiti ta' tolleranza. L-ittimbrar iġorr spiża għolja tal-għodda fissa li tamortizza malajr hekk kif il-volum jikber, filwaqt li l-alternattivi għandhom spejjeż bil-quddiem aktar baxxi iżda spejjeż tal-ipproċessar ogħla għal kull-biċċa. Għal volumi annwali li jaqbżu l-10,000-50,000 parti b'disinji stabbli, l-ittimbrar kważi dejjem jagħti l-inqas spiża totali għal kull-parti. Il-konsultazzjoni ta' għodda ta' servizz sħiħ-bħal YICHEN għal valutazzjoni tal-fattibilità tgħin biex tidentifika l-punt ta' bilanċ eżatt għall-proġett speċifiku tiegħek.


