


X'Tamming Die Mold Attwalment Jagħmel fl-iffurmar tal-metall
Immaġina għodda tant preċiża li tista 'tipproduċi eluf ta' partijiet identiċi tal-metall fis-siegħa, kull waħda tqabbel l-aħħar sa frazzjonijiet ta 'millimetru. Dan huwa eżattament dak li moffa die tal-ittimbrar tagħti fuq art tal-produzzjoni. Madankollu ħafna inġiniera u professjonisti tas-sorsi għadhom iħawduha ma 'għodda ta' injezzjoni tal-plastik jewforom ta' die għal skopijiet ġenerali-. Id-distinzjoni hija importanti għaliex tmexxi kull deċiżjoni dwar id-disinn, il-materjal, u l-ispiża.
X'inhu Moffa Die Ittimbrar
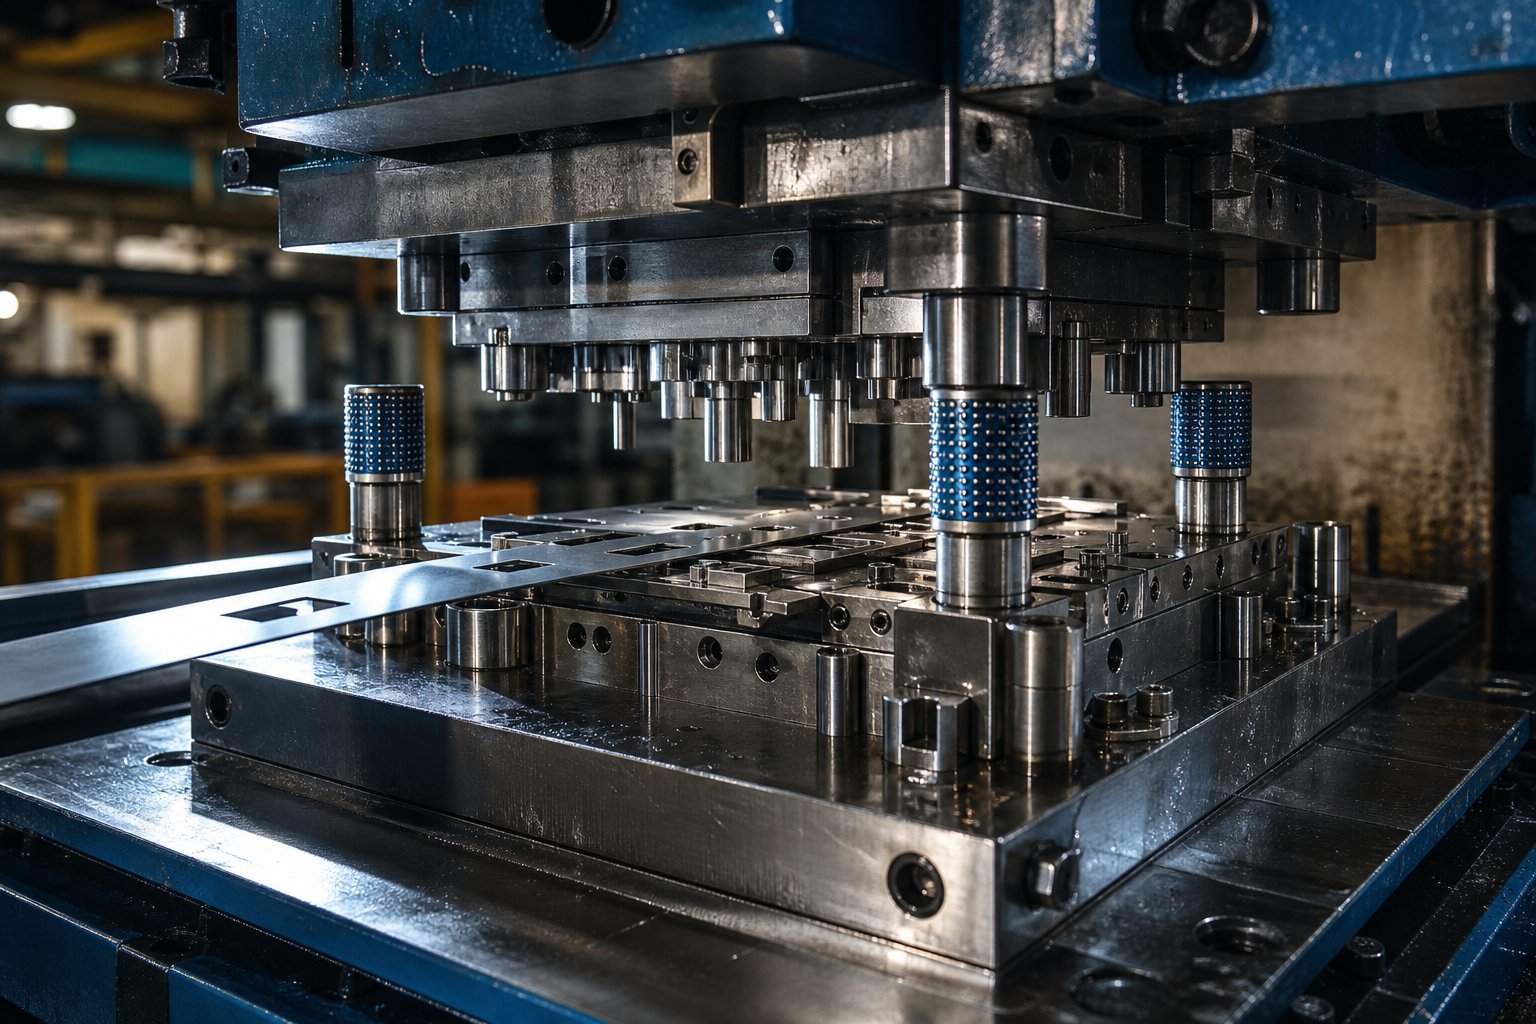
Moffa tad-die tal-ittimbrar hija għodda speċjalizzata tad-die ta 'preċiżjoni li taqta', tgħawweġ jew tifforma folja ċatta tal-metall f'forma lesta billi tapplika forza kkontrollata ġewwa pressa mekkanika jew idrawlika. Jgħaqqad assemblaġġ ta 'punch ta' fuq ma 'blokka die t'isfel sabiex kull stroke ta' l-istampa tittrasforma strixxa mhux maħduma jew materjal vojt fi profil ta 'parti ripetibbli.
Fil-prattika, is-sistema taħdem bħala unità waħda: l-istampa tipprovdi tunnellaġġ, id-die tal-metall tipprovdi ġeometrija, u l-folja tal-metall tipprovdi l-materja prima. Kull ċiklu jipproduċi biċċa waħda jew aktar minn partijiet identiċi permezz ta' operazzjonijiet ta' iffurmar fil-kesħa-- mingħajr tidwib, mingħajr ikkastjar, mingħajr tqaddid. Dies tal-ittimbrar tal-metall jistgħu jiċċirkola b'veloċitajiet li jaqbżu l-4,000 strokes fis-siegħa, li jagħmluhom essenzjali kull fejn ir-ripetibbiltà, il-veloċità, u l-ispiża baxxa għal kull-parti jikkonverġu.
Dik il-kombinazzjoni ta' throughput u konsistenza hija għaliex il-manifatturi ta'-volum għoli jiddependu fuq die molding għal kollox minn brackets tal-karozzi għal konnetturi elettriċi. L-investiment fl-għodda huwa spiża ta' darba-li tamortizza fuq miljuni ta' ċikli, u b'hekk il-prezzijiet tal-biċċiet jinżlu għal frazzjonijiet ta' ċenteżmu għall-materjal u x-xogħol ladarba d-die titħallas.
Kif Ittimbrar Dies Ivarjaw Mill-Injezzjoni Forom
Il-konfużjoni bejn forom tal-ittimbrar u forom tal-injezzjoni tinftiehem - it-tnejn huma għodod ta' preċiżjoni mibnija għall-produzzjoni tal-massa-partijiet. Id-differenza ewlenija tinsab fl-istat materjali u l-mekkanika tal-proċess. Die tal-ittimbrar jifforma folja solida tal-metall permezz ta 'pressjoni mekkanika f'temperatura tal-kamra. Moffa ta 'injezzjoni, għall-kuntrarju, tirċievi polimeru mdewweb sfurzat f'kavità ssiġillata fejn jibred u jissolidifika. L-istrutturi huma kompletament differenti: il-forom tal-injezzjoni jeħtieġu kanali ta 'tkessiħ, sistemi ta' gate, u mekkaniżmi ta 'ejection, filwaqt li l-imwarrbin tal-istampar jiddependu fuq punch-u-clearance tad-die, strippers, u sistemi ta' gwida biex jikkontrollaw il-fluss tal-metall.
Li tiftakar din ir-regola sempliċi tikklerja l-koinċidenza: jekk il-materja prima tibqa 'solida matul il-proċess, inti qiegħed fit-territorju tal-iffurmar tad-die. Jekk idub l-ewwel, tkun qed tittratta ma' forom ta' injezzjoni jew die casting.
Dan l-artikolu jgħaddi miċ-ċiklu tal-ħajja sħiħ ta' die tal-ittimbrar - tipi, komponenti, fluss tax-xogħol tad-disinn, għażla tal-materjal, fabbrikazzjoni, manutenzjoni, u evalwazzjoni tal-fornitur - sabiex tkun tista' timxi minn kunċett għal die tal-metall validat b'kunfidenza.
Ittimbrar Tipi Die u Meta Uża Kull Wieħed
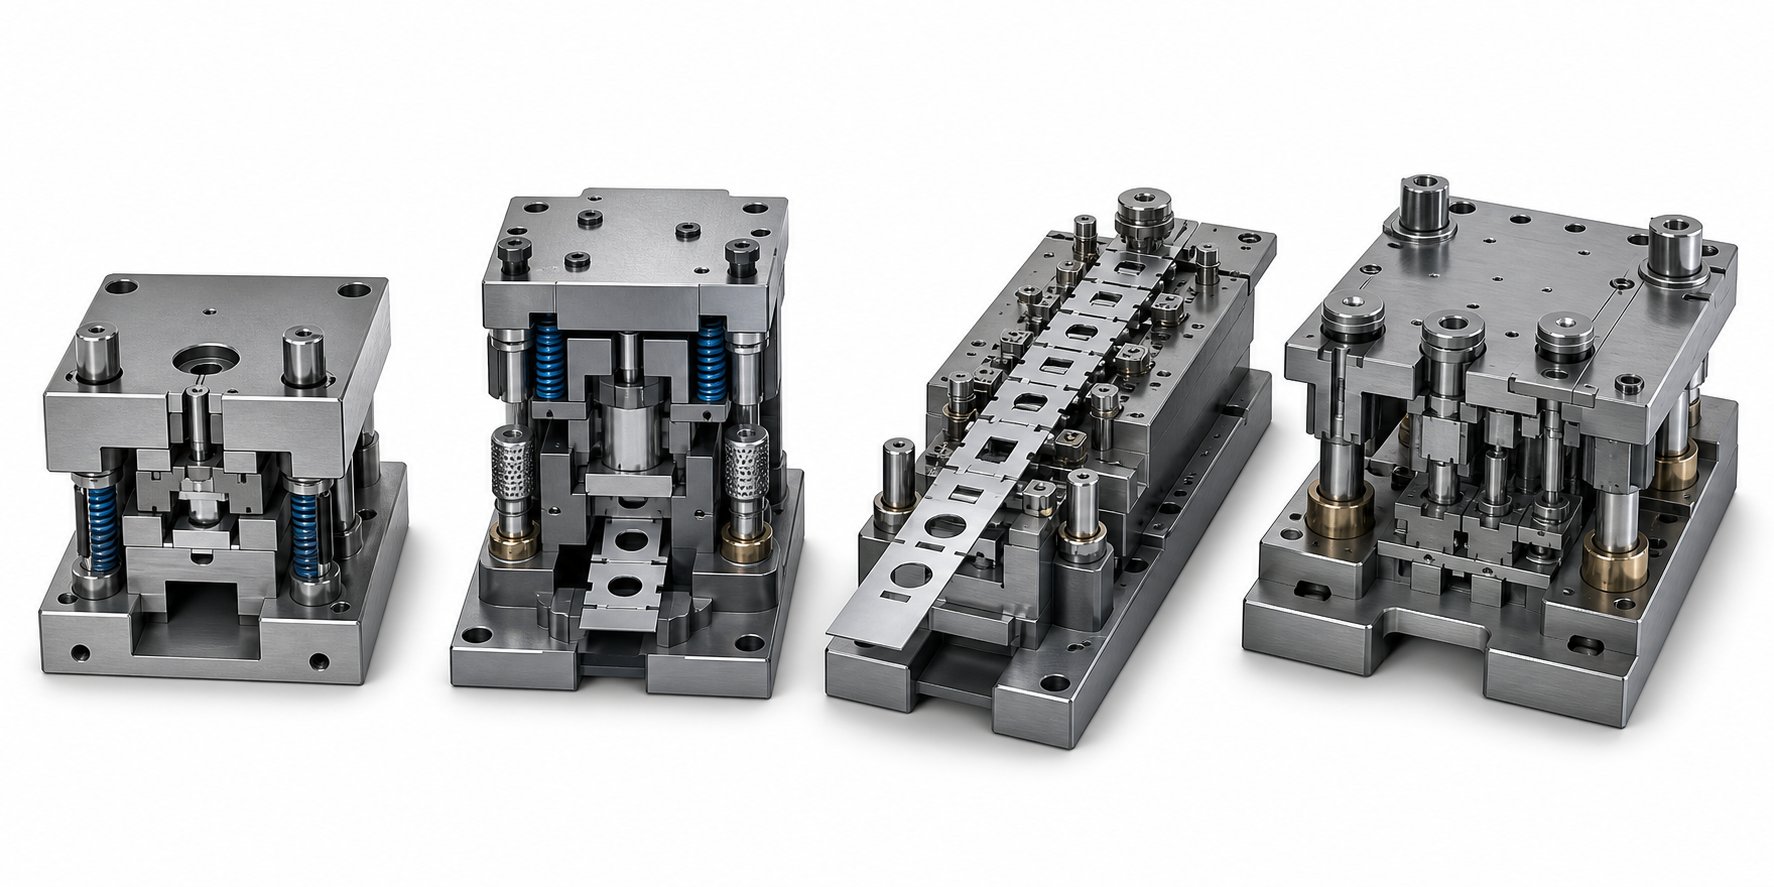
L-għażla tat-tip ta 'die ħażina għal ġirja ta' produzzjoni hija waħda mill-iżbalji l-aktar għaljin li jista 'jagħmel inġinier tal-għodda. Die li huwa żżejjed-inġinerija skart kapitali; wieħed li huwa taħt-inġinerija ta' konġestjoni jew li jipproduċi skrapp. Erba' konfigurazzjonijiet primarji jkopru l-maġġoranza l-kbira tal-applikazzjonijiet tal-ittimbrar tal-folji tal-metall: stazzjon wieħed-, kompost, progressiv, u trasferiment. Kull wieħed jopera fuq prinċipju differenti ta 'kif ix-xogħol huwa organizzat fi ħdan il-puplesija tal-istampa, u kull wieħed joqgħod għal tieqa speċifika ta' kumplessità, volum u baġit tal-parti.
-Stazzjon Uniku u Dies komposti
Die ta' stazzjon wieħed-twettaq eżattament operazzjoni waħda għal kull stroke ta' l-istampa - qatgħa waħda, liwja waħda, jew tpinġija waħda. Aħseb fiha bħala die tal-ippanċjar dedikat li jagħmel xogħol wieħed u jagħmel tajjeb. Int tagħbija vojt jew strixxa, iċ-ċikli tal-istampa, u ikollok karatteristika waħda miżjuda mal-parti. Għandek bżonn tliet karatteristiċi? Inti tmexxi l-parti permezz ta 'tliet imut separati fuq tliet setups separati.
Din is-sempliċità fil-fatt hija vantaġġ fil-kuntest it-tajjeb. Dies ta' stazzjon-uniku huma rħas biex jiġu ddisinjati u mibnija, faċli biex issolvi l-problemi, u veloċi biex jiġu stabbiliti. Huma jisbqu fi produzzjoni ta' volum baxx-, prototipi, jew sitwazzjonijiet fejn il-ġeometrija tal-parti hija sempliċi biżżejjed li operazzjoni waħda tlesti l-parti - diski ċirkolari li jaqtgħu die blanking sempliċi minn stokk tal-istrixxi, pereżempju.
Dies komposti jgħollu l-kapaċità billi jwettqu operazzjonijiet ta 'qtugħ multipli f'daqqa waħda.Die kompost tipikujista 'jgħaqqad il-profil ta' barra u jtaqqab toqob interni fl-istess ħin, u jipproduċi parti ċatta lesta f'daqqa waħda. L-istampa punch imut f'setup kompost jaqsam għoli ta 'għeluq komuni, għalhekk kull karatteristika tallinja perfettament relattiva għall-oħrajn mingħajr il-munzell ta' tolleranza-up li ġej minn setups multipli.
Fejn il-kompost imut shine? Washers, gaskits, munzelli ta 'laminazzjoni għal muturi elettriċi, u kwalunkwe parti ta' preċiżjoni ċatta fejn l-eżattezza tal-pożizzjoni bejn il-karatteristiċi hija kritika. Minħabba li l-qatgħat kollha jseħħu f'daqqa waħda, ir-riskju ta 'allinjament ħażin bejn l-operazzjonijiet huwa minimizzat, u r-rati ta' ruttam jibqgħu baxxi. Il-kompromess-huwa li d-dies komposti jimmaniġġjaw it-tqattigħ u l-muniti limitati sew iżda mhumiex iddisinjati għal liwi kumplessi jew tpinġija fil-fond.
Imut Progressiv u Trasferiment
Meta l-kumplessità tal-parti jew il-volum jitla ', imut progressivi jsiru l-workhorse. Die progressiv fih stazzjonijiet multipli rranġati f'sekwenza tul id-direzzjoni tal-għalf tal-istrixxi. L-istokk tal-coil javvanza permezz tad-die tul ta 'pitch wieħed għal kull stroke, u kull stazzjon iwettaq operazzjoni differenti - titqib, notching, iffurmar, jew tirqim - sakemm il-parti lesta tinqata' ħielsa fl-istazzjon finali.
Kif l-inġiniera jiddeterminaw l-għadd tal-istazzjon u s-sekwenzjar? Jibda bil-ġeometrija tal-parti. Kull karatteristika li ma tistax tiġi prodotta simultanjament ma 'oħra (minħabba kunflitti ta' forza, interferenza tal-fluss tal-materjal, jew aċċess ġeometriku) teħtieġ l-istazzjon tagħha stess. Parentesi sempliċi jista 'jkollha bżonn ħames jew sitt stazzjonijiet. Konnettur elettriku kumpless b'angoli ta 'liwja multipli, lanzijiet, u karatteristiċi maħluqa jistgħu jeħtieġu 15 jew aktar. Ir-riċerkaturi pproponew sistemi ta 'punteġġ li jiżnu n-numru tal-istazzjon, l-ibbilanċjar tal-mument, l-istabbiltà tal-istrixxa, u l-għoli tal-għalftevalwa u tikklassifika t-tqassim tal-istrixxi li jikkompetuqabel ma timpenja ruħha għal disinn finali.
Dies progressivi jagħtu veloċità eċċezzjonali - ta' spiss taħdem b'mijiet ta' puplesiji kull minuta - bi kwalità konsistenti f'miljuni ta' partijiet. Huma l-għażla awtomatika fil-manifattura tal-karozzi, l-elettronika u l-apparat kull fejn il-volumi annwali jiġġustifikaw l-investiment fl-għodda. L-istazzjonijiet tad-die li jiffurmaw fi ħdan għodda progressiva jistgħu jinkludu tgħawwiġ, tpinġija u intaljar flimkien ma 'operazzjonijiet ta' qtugħ, li jagħmlu dawn l-għodod notevolment versatili.
It-trasferiment imut issolvi problema differenti. Xi partijiet huma kbar wisq, miġbuda wisq fil-fond-, jew kumplessi ġeometrikament wisq biex jibqgħu mwaħħla ma' strixxa ta' trasport. F'sistema ta 'trasferiment die, blanks individwali jew qxur parzjalment iffurmati huma trasferiti mekkanikament minn stazzjon għall-ieħor permezz ta' mekkaniżmu ta 'awtomatizzazzjoni ta' press u die - tipikament trasferimenti tas-swaba 'jew unitajiet servo tri-assi. Kull stazzjon huwa essenzjalment die indipendenti li jwettaq operazzjoni waħda, iżda l-immaniġġjar awtomatizzat jgħaqqadhom fi fluss ta 'produzzjoni kontinwu.
Imut tat-trasferiment huma komuni f'pannelli tal-karrozzerija tal-karozzi, parentesi strutturali, u housings tal-apparat fejn id-daqs tal-parti jaqbeż dak l-istokk tal-istrixxi jista 'prattikament iġorr. Huma joffru aktar flessibilità f'orjentazzjoni parzjali bejn l-istazzjonijiet, u jakkomodaw tlugħ aktar profond u bidliet fil-forma aktar radikali milli tippermetti setup progressiv. Il-kompromess-huwa rata ta' ċiklu aktar bil-mod u kumplessità operazzjonali ogħla.
| Tip Die | Operazzjonijiet għal kull Stroke | Komplessità Parti Ideali | Volum Tipiku tal-Produzzjoni | Spiża Relattiva tal-Għodda |
|---|---|---|---|---|
| Stazzjon-Uniku | 1 | Sempliċi (karatteristika waħda) | Baxx għal medju | Baxx |
| Kompost | Ops tat-tqattigħ multipli | Partijiet ċatti, tolleranzi pożizzjonali stretti | Medju għal għoli | Moderat |
| Progressiva | Wieħed għal kull stazzjon, stazzjonijiet multipli għal kull stroke | Moderat għal għoli (b'ħafna-karatteristiċi, li jista' jitgħawweġ) | Għoli għal għoli ħafna | Għoli |
| Trasferiment | Wieħed għal kull stazzjon, parti mċaqalqa bejn stazzjonijiet | Għoli (kbir, miġbud-fond, 3D kumpless) | Medju għal għoli | Għoli għal għoli ħafna |
It-tqabbil tat-tip tad-die mal-applikazzjoni huwa fl-aħħar mill-aħħar bilanċ tal-ġeometrija tal-parti, il-volum annwali, u l-baġit. Die tal-iffurmar sempliċi għal bracket ta'-volum baxx m'għandux bżonn għodda progressiva. Bil-maqlub, konnettur elettriku prodott f'50 miljun unità fis-sena ma jistax jiġi ttimbrat ekonomikament fuq setup ta' stazzjon wieħed-. Dies li jiffurmaw u sistemi ta 'trasferiment kull wieħed jokkupa niċċa definita minn dak li titlob il-parti u dak li tappoġġja l-ekonomija tal-produzzjoni.
Li tifhem liema konfigurazzjoni taqbel mal-proġett tiegħek hija l-ewwel deċiżjoni strateġika. Is-saff ta' kumplessità li jmiss jgħix ġewwa d-die stess - il-komponenti individwali li jagħmlu din il-preċiżjoni kollha possibbli.
Komponenti Ewlenin u Konfigurazzjonijiet tas-Sett tad-Die Spjegati
Kull tip ta' die tal-ittimbrar diskuss hawn fuq - minn għodda ta' blanking sempliċi għal 20-stazzjon progressiv - hija mibnija mill-istess familja ta' komponenti ta' die tal-istampa tal-qalba. Aħseb f'assemblaġġ tad-die bil-mod kif taħseb f'bini: il-pedament iżomm kollox allinjat, l-elementi strutturali jġorru tagħbija, u l-elementi funzjonali jagħmlu x-xogħol attwali. Li tkun taf x'tagħmel kull parti jgħinek tispeċifika l-għodda b'mod korrett u ssolvi l-problemi aktar malajr meta xi ħaġa toħroġ mit-tolleranza.
Komponenti ewlenin ta 'Assemblea Die
Die tal-ittimbrar jinqasam f'żewġ nofsijiet. In-nofs ta 'fuq jintrama mal-muntun tal-istampa; in-nofs boltijiet t'isfel għas-sodda tal-istampa. Bejniethom, il-folja tal-metall hija ffurmata ma 'kull stroke. Hawn hu kif il-komponenti ewlenin tad-die tal-ittimbrar jinqasmu skont il-funzjoni:
- Żraben die (pjanċi ta 'fuq u t'isfel)- Il-pjanċi riġidi tal-azzar jew tal-aluminju li jiffurmaw il-pedament tal-assemblaġġ kollu tad-die. Il-komponenti l-oħra kollha jintramaw fuq dawn il-pjanċi, u l-flatness u l-paralleliżmu tagħhom jiddeterminaw l-eżattezza ġenerali tal-għodda.
- Holder tal-punch (retainer)- Pjanċa jew blokka mwebbsa mwaħħla mal-żarbun tad-die ta 'fuq li jillokalizza u jżomm puntelli individwali fil-pożizzjonijiet korretti tagħhom.
- Punches- L-għodda tal-qtugħ jew tal-iffurmar li tagħfas fil-folja tal-metall. Il-forom tal-imnieħer ivarjaw minn tondi u oblong għal profili kompletament personalizzati, skont il-karatteristika li tkun qed tiġi prodotta.
- Strippers- Pjanċi mgħobbija- tar-rebbiegħa li jżommu l-istrixxa ċatta mal-pjanċa tad-die waqt il-qatgħa u mbagħad imbottaha 'l barra mill-puntelli hekk kif il-muntun jinġibed lura. Mingħajr tqaxxir, il-materjal jerfa' bil-punch u jiġġammja l-għodda.
- Die pjanċa u die blokki- Il-wiċċ tax-xogħol t'isfel li fih aperturi (buttuni) li jipprovdu t-tarf tat-tqattigħ oppost għal kull punch. Il-blokki tad-die huma inserzjonijiet imwebbsa ppressati jew imbarrati fil-pjanċa tad-die għal sostituzzjoni faċli meta jilbsu t-truf.
- Labar tal-gwida u bushings- Preċiżjoni-arbli ta' l-art u kmiem li jallinjaw in-nofsijiet ta' fuq u t'isfel sa minn għaxra ta' elf ta' pulzier fuq kull stroke. Labar tal-gwida tal-berings tal-ball-sarhom standard tal-industrija tagħhomfaċilità ta 'separazzjoni u karatteristiċi konsistenti ta' preload.
- Pjanċi ta' wara-- Pjanċi mwebbsa mqiegħda wara puntelli jew blokki tad-die biex iqassmu l-forza tal-impatt u jipprevjenu li ż-żarbun tad-die aktar artab jiddeforma fuq miljuni ta 'ċikli.
- Molol (gass mekkaniku jew tan-nitroġenu)- Ipprovdi l-forza kkontrollata li tmexxi t-tqaxxir, pads tal-pressjoni, u holders vojta tul il-firxa tax-xogħol tagħhom.
Kull waħda minn dawn il-partijiet taħdem bħala sistema. Boxxla ta 'gwida li tintlibes titfa' punch-per-allinjament tad-die off, li jżid l-għoli tal-burr, li jaċċellera l-ilbies tal-blokk tad-die - kaskata li tibda b'komponent wieħed traskurat.
Konfigurazzjonijiet tas-Sett tad-Die u Kriterji tal-Għażla
Is-sett tad-die - li jfisser iż-żraben tad-die flimkien mal-arranġament tal-brilli gwida tagħhom - huwa s-sinsla strutturali li tagħżel qabel ma tfassal kwalunkwe komponenti tax-xogħol. Erba' layouts standard ikopru l-biċċa l-kbira tal-applikazzjonijiet:
| Konfigurazzjoni | Tqegħid tal-Pin tal-Gwida | L-Aħjar Applikazzjoni | Vantaġġ Ewlenin |
|---|---|---|---|
| Lura-post | Żewġ postijiet fuq wara tas-sett tad-die | Imut progressiv b'tmigħ ta 'strixxa ta' quddiem jew tal-ġenb | Aċċess mingħajr xkiel għall-operatur minn tliet naħat |
| Iċ-ċentru-post | Żewġ postijiet iċċentrati fuq naħat opposti | Operazzjonijiet ta' blanking simetriku u-tagħbija moderata | Gwida bilanċjata b'aċċess tajjeb minn quddiem u minn wara |
| Djagonali-post | Żewġ arbli f’kantunieri djagonali opposti | Tagħbija off-ċentru jew ġeometrija tal-parti asimmetrika | Jirreżisti tagħbijiet tal-mument li jdawwar sett ta' post-dahar |
| Erba-post | Erba’ arbli, wieħed f’kull kantuniera | Blanking tqil, pjanċi die kbar, tunnellaġġ għoli | Riġidità massima u reżistenza għad-deflessjoni |
Kif tagħżel? Ibda bid-direzzjoni tal-għalf u l-aċċess tal-operatur - lura-settijiet tad-die tal-post jiddominaw l-għodda progressiva preċiżament minħabba li l-istrixxa tidħol mill-ġenb jew minn quddiem mingħajr interferenza. Jekk l-applikazzjoni tiegħek tiġġenera tagħbijiet tal-ġenb għoljin jew il-ġeometrija tal-parti tpoġġi l-forzi tal-qtugħ off-ċentru, tqassim ta' post djagonali-jikkontrobatta l-mument tal-brim li jilbes żewġ-arbli ssettjati b'mod irregolari. Erba'-settijiet ta' die ta' wara huma d-default għal operazzjonijiet ta' blanking kbar u tqal fejn kwalunkwe deflessjoni fil-pjanċa tad-die tissarraf direttament fi kwalità ta' qatgħa inkonsistenti.
Id-dimensjonijiet standard tas-sett tad-die huma katalogati mill-fornituri f'żidiet li jikkorrispondu għal daqsijiet komuni tas-sodda tal-istampa u għoli ta 'għeluq. Meta tispeċifika sett die, għandek bżonn tikkonferma li l-għoli tal-munzell magħqud tal-assemblaġġ tad-die magħluqa - żraben, pjanċi, u għodda - joqogħdu fi ħdan l-għoli tal-istampa magħluqa, u li l-footprint tnaddaf iż-żona tal-boster bi spazju għall-klampi. Li jkollna dan ħażin ifisser li d-die fiżikament mhux se taħdem fl-istampa maħsuba, sorveljanza għalja li hija kompletament evitata fl-istadju tad-disinn.
Bil-pedament strutturali u l-komponenti funzjonali mfassal, tibda l-isfida tal-inġinerija reali: id-disinn tal-ġeometrija tax-xogħol li ddawwar strixxa ċatta f'parti lesta.
Il-Proċess tad-Disinn tal-Ittimbrar mill-Kunċett għal CAD
Assemblaġġ tad-die huwa tajjeb biss daqs l-inġinerija warajh. Tista' tagħżel it-tip ta' die perfett, sors ta' azzar tal-għodda premium, u tikri makkinisti esperti - imma jekk il-loġika tad-disinn tkun difettuża, l-għodda tiġġieled miegħek matul kull ċiklu ta' prova. Il-fażi tad-disinn hija fejn l-għodda tal-ittimbrar u l-inġiniera tad-die jittraduċu tpinġija ta 'parti 2D f'kunċett ta' għodda 3D validat bis-sħiħ, u ssegwi sekwenza dixxiplinata li tibbilanċja l-fiżika tal-formazzjoni, l-imġiba materjali u l-ekonomija tal-produzzjoni.
Mill-Ġeometrija tal-Parti għal Disinn tal-Istrixxa
Kull proġett tad-die tal-ittimbrar tal-metall tad-dwana jibda bil-ġeometrija tal-parti lesta. L-inġiniera jistudjaw il-mudell jew it-tpinġija 3D, jidentifikaw kull karatteristika - toqob, liwja, tiġbed, intaljar - u jiddeterminaw liema operazzjonijiet huma meħtieġa u f'liema ordni għandhom iseħħu. Tazza miġbuda-fond, pereżempju, ma tistax tittaqqab qabel tiġbed minħabba li t-toqba tgħawweġ waqt il-formazzjoni. Żbalji ta 'sekwenzjar bħal dan huma għaljin biex jiġu ffissati ladarba l-azzar jinqata'.
Għal għodda progressiva, din is-sekwenza tal-iffurmar tissarraf direttament f'tqassim ta' strixxa - mappa li turi kif l-istokk tal-coil mhux maħdum jiċċaqlaq mill-istazzjon tad-die għal stazzjon. It-tqassim jiddefinixxi l-wisa 'tal-istrixxa, iż-żift (id-distanza bejn il-partijiet suċċessivi), it-tip ta' trasportatur, u l-postijiet tar-ruttam. L-użu tal-materjal huwa fattur ewlieni tal-ispiża hawnhekk. Tqassim ta 'strixxa li jaħli 40% tal-istokk tal-coil li jkun dieħel jista' jiġi ddisinjat mill-ġdid b'angolu ta' nesting differenti, trasportaturi idjaq, jew orjentazzjoni tal-parti mqassma biex timbotta l-utilizzazzjoni 'l fuq minn 70%.
It-tneħħija tad-die - id-distakk bejn it-truf tal-punch u d-die - huwa kalkolu kritiku ieħor f'dan l-istadju. Huwa espress bħala persentaġġ tal-ħxuna tal-materjal u jvarja skond it-tip ta 'materjal. L-azzar ħafif tipikament jeħtieġ tneħħija ta '5-10% għal kull naħa, filwaqt li l-aluminju jista' jeħtieġ 8-12%, u l-istainless steel ħafna drabi jitlob valuri aktar stretti madwar 3-5% biex jikkontrolla l-formazzjoni tal-burr. Ikseb clearance ħażin u tara burrs eċċessiv, xedd prematur tat-tarf, jew slug ġbid mill-ewwel stroke.
Fluss tax-Xogħol CAD-CAM u Simulazzjoni CAE
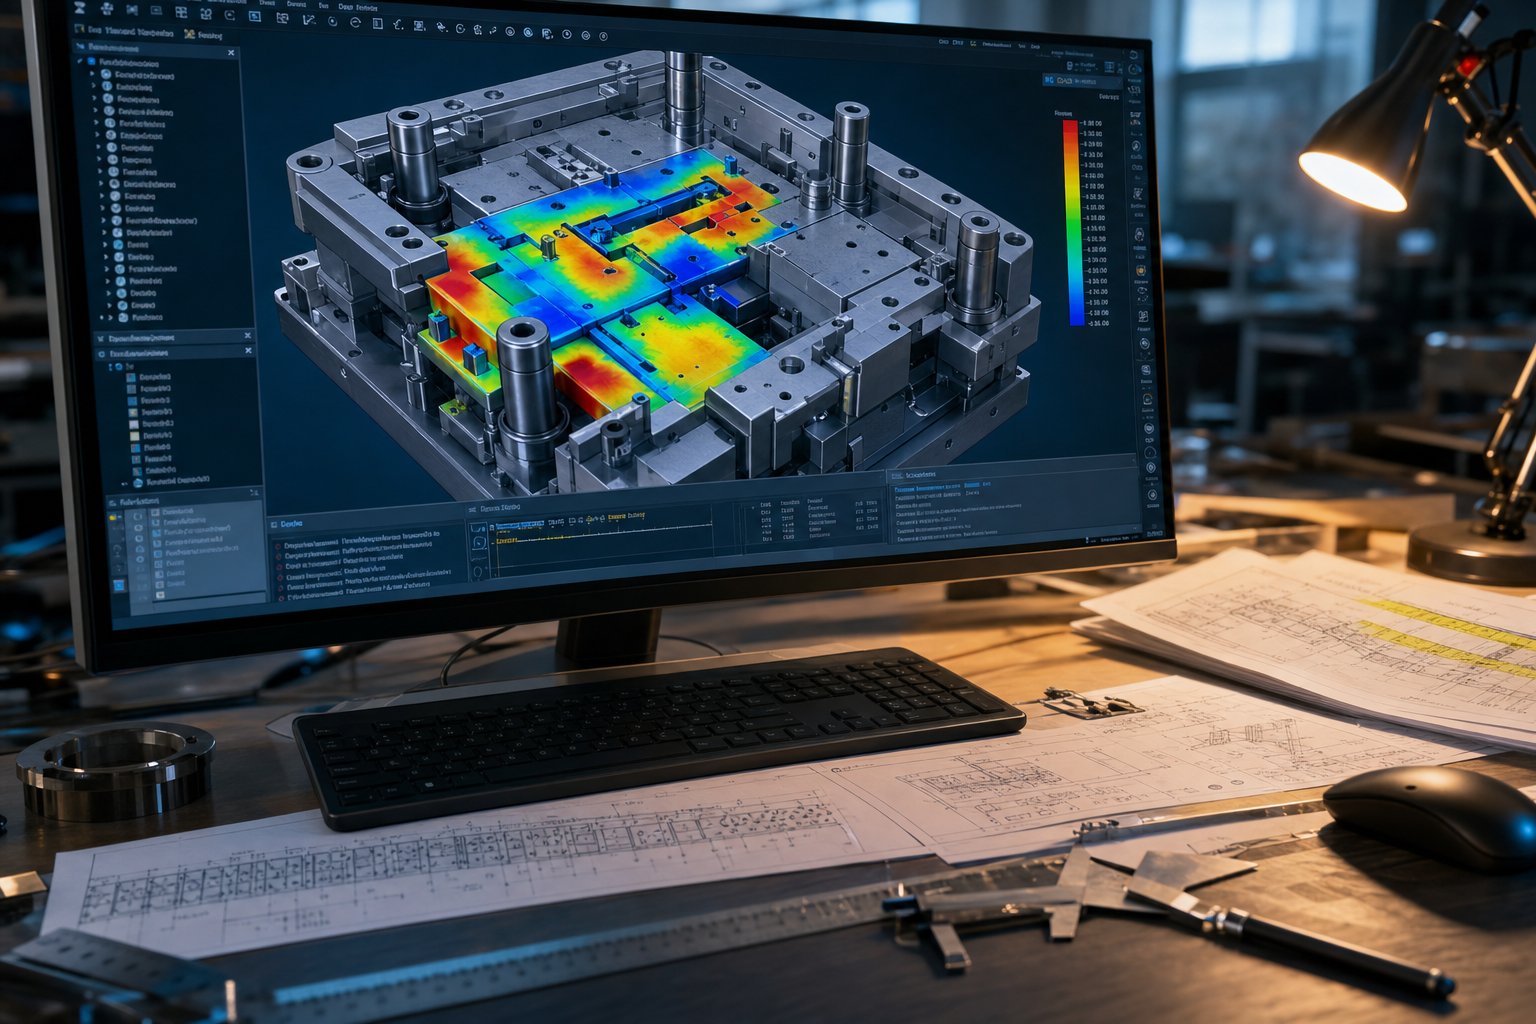
Bit-tqassim tal-proċess definit fuq il-karta, l-inġiniera jibnu l-assemblaġġ sħiħ tad-die u tal-għodda f'3D CAD - jimmudellaw kull profil tal-punch, apertura tal-blokka tad-die, pjanċa tat-tqaxxir, u komponent ta 'gwida. Dan it-tewmin diġitali jsir ir-referenza ewlenija għall-programmi kollha ta 'magni downstream u d-dejta ta' spezzjoni.
Hawnhekk huwa fejn l-iżvilupp modern tad-die konswetudini jvarja ħafna mill-metodi tradizzjonali. Minflok ma jimpenjaw ruħhom immedjatament għall-fabbrikazzjoni, l-inġiniera jdaħħlu l-ġeometrija CAD fis-softwer ta' simulazzjoni CAE (Computer-Aided Engineering). Bl-użuanaliżi ta' elementi finiti, is-softwer jimmudella kif il-folja tal-metall se jġib ruħu taħt forzi li jiffurmaw - li jbassru d-deformazzjoni tal-ispringback, ir-riskju tat-tirqiq, it-tendenzi tat-tikmix, u d-distribuzzjoni tat-tensjoni madwar il-wiċċ tal-parti. Forming Limit Diagrams (FLDs) jenfasizzaw żoni ħomor fejn x'aktarx qsim u żoni blu fejn il-kompressjoni tista 'tikkawża t-tikmix.
Ir-riżultati tas-simulazzjoni jmexxu bidliet iterattivi tad-disinn qabel ma teżisti kwalunkwe għodda fiżika. Inġinier jista' jaġġusta raġġ tal-ġbid, jimmodifika l-pressjoni tal-kontenitur vojt, iżid xoffa tal-ġbid, jew ifforma mill-ġdid il-kontorn vojt - kollha b'mod diġitali. Il-manifatturi li jintegraw CAE kmieni fil-fluss tax-xogħol tipikament inaqqsu l-iterazzjonijiet tat-tryout bi 30-50%, jaqtgħu ġimgħat barra l-iskedi ta 'żmien tal-proġett u eluf ta' baġits ta 'modifika.
L-istima tat-tunnellaġġ tal-istampa sseħħ ukoll matul din il-fażi. L-inġiniera jikkalkulaw il-forza meħtieġa għal kull operazzjoni - tunnellaġġ tal-blanking ibbażat fuq it-tul tal-qtugħ, il-ħxuna tal-materjal, u s-saħħa tal-qtugħ; li jiffurmaw tunnellaġġ ibbażat fuq it-tul tal-liwja u l-proprjetajiet tal-materjal - imbagħad sommahom b'fattur ta 'sikurezza biex tagħżel l-istampa t-tajba. Jekk l-istampa tkun taħt id-daqs, tirriskja li tieqaf nofs-stroke; id-daqs żejjed jaħli l-kapital u l-ispazju tal-art. Ir-riżultati tad-die u tal-ittimbrar ta 'preċiżjoni jiddependu ħafna fuq din il-logħba bejn it-tagħbija kkalkulata u l-kapaċità tal-magna disponibbli.
Il-fluss tax-xogħol sħiħ tad-disinn tad-die tal-għodda jsegwi sekwenza prevedibbli mill-kunċett inizjali sal-ħruġ tal-produzzjoni:
- Studju ta' fattibilità - jevalwa l-ġeometrija tal-parti, il-formabbiltà tal-materjal, u l-kunċett tal-proċess preliminari.
- Il-proċess u t-tqassim tal-istrixxi - jiddefinixxu s-sekwenza tal-iffurmar, l-assenjazzjonijiet tal-istazzjon, il-pitch, u d-disinn tal-ġarr.
- It-tneħħija tad-die u l-kalkoli tat-tunnellaġġ - jistabbilixxu parametri kritiċi għat-tqattigħ u l-iffurmar.
- Id-disinn tad-die CAD 3D - jimmudella l-komponenti kollha tax-xogħol, is-settijiet tad-die, u s-sistemi awżiljarji.
- Is-simulazzjoni tal-iffurmar CAE - jivvalida l-fluss tal-materjal, ibassar id-difetti, u jtenni l-ġeometrija.
- Ir-reviżjoni u l-ottimizzazzjoni tad-disinn - jinkorporaw feedback tas-simulazzjoni, jiffinalizzaw it-tolleranzi, jikkonfermaw l-istampa.
- L-ipprogrammar CAM - jiġġenera mogħdijiet tal-għodda għat-tħin CNC, EDM tal-wajer, u operazzjonijiet tat-tħin.
- Ir-rilaxx finali tad-disinn - joħroġ tpinġijiet approvati u pakketti tad-dejta għall-fabbrikazzjoni.
Kull stadju jagħti lil dak li jmiss, u taqbeż il-passi - partikolarment is-simulazzjoni - kważi dejjem jiswa aktar f'xogħol mill-ġdid milli jiffranka fl-iskeda. Il-proċess tal-iżvilupp tal-għodda tad-die huwa fundamentalment mgħobbi minn quddiem-: jinvesti sigħat tal-inġinerija kmieni biex tevita sorpriżi għaljin fil-ħanut aktar tard.
Naturalment, anke l-aktar mudell CAD raffinat huwa biss wegħda diġitali. It-tidwir ta 'dik il-wegħda f'għodda tal-azzar imwebbes li tipproduċi partijiet konformi teħtieġ proċess ta' fabbrikazzjoni bis-sett tagħha stess ta 'talbiet ta' preċiżjoni.
Għażla tal-Materjal u Trattament tas-Sħana għal Lonġevità tad-Die
Die iddisinjat perfettament li huwa mibni mill-azzar ħażin se jfalli kmieni - qsim taħt impatt, tiġriħ kontra l-biċċa tax-xogħol, jew liebes tolleranza tal-passat fi frazzjoni tal-ħajja mistennija tagħha. L-għażla tal-materjal hija r-rabta bejn id-disinn diġitali u d-durabilità fid--dinja reali, iżda rari tieħu l-attenzjoni li jixirqilha waqt l-ippjanar tal-proġett. Il-grad ta 'l-azzar li tagħżel għall-puntelli, il-blokki tad-die u l-inserzjonijiet tad-die tal-forma jiddetermina direttament kemm partijiet tista' tmexxi bejn ċikli ta 'sann, kemm l-għodda hija reżistenti għat-tixlif, u fl-aħħar mill-aħħar kemm tiswa kull parti stampata.
Gradi tal-Azzar tal-Għodda għall-Komponenti tad-Die
Imut tal-ittimbrar tal-azzar jiddependu fuq numru żgħir ta 'familji ppruvati tal-azzar tal-għodda, kull wieħed ottimizzat għal bilanċ differenti ta' ebusija, toughness, u reżistenza għall-ilbies. Dawn it-tliet proprjetajiet jeżistu f'tensjoni: imbotta l-ebusija ogħla u tikseb reżistenza għall-ilbies iżda titlef it-toughness (reżistenza għall-qsim). Hawn hu kif il-gradi l-aktar komuni jintivaw.
D2huwa l-azzar tax-xogħol kiesaħ-default għal operazzjonijiet ta' blanking u qtugħ. Il-kontenut għoli ta 'karbonju (1.4-1.6%) u kromju (11-13%) tiegħu jagħti reżistenza eċċezzjonali għall-ilbies li joborxu b'ebusija tax-xogħol ta' 54-61 HRC. D2 huwa użat ħafna fil-folji tal-metall imut fejn il-mod ta 'falliment primarju huwa xedd gradwali tat-tarf aktar milli impatt f'daqqa. Il-kompromess huwa toughness aktar baxx - puntelli D2 jistgħu ċippa jew ksur jekk ikunu soġġetti għal tagħbijiet ta 'xokk qawwi.
A2joffri triq tan-nofs. Bi kromju moderat (4.75-5.5%) u kemmxejn inqas karbonju minn D2, jikseb 57-62 HRC filwaqt li jżomm toughness aħjar. A2 hija għażla komuni għat-tirqim dies, puntelli twal, u għodod ta 'preċiżjoni fejn it-tnejn jilbsu l-ħajja u r-reżistenza għall-materja tixlif.
S7joqgħod fit-tarf oppost tal-ispettru minn D2. Dan il-grad ta' xokk-reżistenti jilħaq biss 48-58 HRC iżda jagħti reżistenza għall-impatt eċċellenti. Issib S7 f'dies tal-iffurmar tal-metall li jwettqu tgħawwiġ tqal, ikkoinjar jew iffurmar kiesaħ - kullimkien id-die jassorbi daqqiet ripetuti ta 'enerġija għolja li jaqtgħu grad aktar iebes.
M2huwa azzar b'veloċità għolja-li fih it-tungstenu u l-molibdenu, kapaċi jżomm l-ebusija f'temperaturi elevati. Hija adattata għall-operazzjonijiet ta 'titqib fejn is-sħana frizzjonali tinbena b'rati ta' stroke għolja, u ħafna drabi hija speċifikata għal puntelli ta 'titqib ta' dijametru żgħir-f'għodda progressiva.
Inserzjonijiet tal-karbur(tipikament karbur tat-tungstenu) iwasslu valuri ta' ebusija 'l fuq minn 85 HRA - ferm lil hinn minn kwalunkwe azzar tal-għodda - u huma wżati għall-ilbies-stazzjonijiet kritiċi fi forom progressivi ta'-volum għoli. Die tal-folja tal-metall li jħaddem materjali li joborxu bħal azzar li ma jissaddadx jew gradi ta'-qawwa doppja-ta' fażijiet jistgħu jużaw puntelli bil-ponta tal-karbur-biex timbotta l-ħajja tal-għodda minn mijiet ta' eluf f'miljuni ta' hits.
Cr12MoVjistħoqqlu jissemma bħala l-azzar die dominanti fil-ħwienet die Asjatiċi. Funzzjonalment ekwivalenti għal D2 (l-istess familja ta 'liga, kontenut ta' kromju simili), Cr12MoV huwa speċifikat b'mod wiesa 'fiċ-Ċina u l-Asja tax-Xlokk għal applikazzjonijiet ta' blanking u tirqim. Id-disponibbiltà wiesgħa tagħha u l-ispiża aktar baxxa fil-ktajjen tal-provvista Ażjatiċi jagħmluha l-għażla ta'-għal għodda għall-esportazzjoni ddestinata għal produzzjoni ta' volum medju- sa għoli-.
| Grad | Firxa ta' ebusija (HRC) | Użu Primarju f'Die | Livell ta' Spiża Relattiva |
|---|---|---|---|
| D2 | 54 - 61 | Puntelli tal-blanking, azzar trim, truf tat-tqattigħ | Moderat |
| A2 | 57 - 62 | Trim imut, puntelli twal, għodod ta 'preċiżjoni | Moderat |
| S7 | 48 - 58 | Liwi, iffurmar fil-kesħa, stazzjonijiet mgħobbija-xokk | Moderat |
| M2 | 60 - 65 | Punches ta' titqib ta'-veloċità għolja, għodda ta'-dijametru żgħir | Moderat-Għoli |
| Cr12MoV | 58 - 62 | Blanking u tirqim (ħwienet tad-dies Ażjatiċi) | Baxx-Moderat |
| Karbur tat-Tungstenu | 85+ HRA | Ilbes-inserzjonijiet kritiċi, stazzjonijiet ta'-volum għoli | Għoli |
Trattament tas-Sħana u Inġinerija tal-wiċċ
Azzar tal-għodda mhux maħdum huwa biss punt tat-tluq. Mingħajr trattament tas-sħana xieraq, anke D2 jew M2 ma jistgħux iwasslu l-prestazzjoni nominali tagħhom. Is-sekwenza tal-qalba - ebusija, ittemprar, u trattament krijoġeniku mhux obbligatorju - tittrasforma l-mikrostruttura tal-azzar fil-kundizzjoni ta' ebusija għolja, ta' stress-meħtieġ għas-servizz tal-produzzjoni.
It-twebbis jinvolvi t-tisħin tal-azzar fir-reġjun tal-awstenite tiegħu u t-tifi (ebusija tal-arja-għal D2, A2, u S7) biex tifforma martensite. It-tempraġġ isegwi immedjatament: ċiklu ta' tisħin wieħed jew aktar f'temperaturi moderati jtaffi l-istress interni u aġġusta l-bilanċ tal-ebusija-toughness. Gradi ta' liga ogħla-bħal D2 u M2 jeħtieġuċikli tat-tempra multipliminħabba li jibqa 'austenite miżmum sinifikanti wara l-ewwel temper. Taqbeż it-tieni temper iħalli martensite fraġli u mhux ittemprat fil-mikrostruttura - kawża ewlenija komuni ta 'qsim bikri tad-die.
It-trattament krijoġeniku jżid dimensjoni oħra. Billi tkessaħ bil-mod l-azzar imwebbes għal temperaturi taħt -150 grad C u żżomm għal perjodu estiż, l-austenite miżmuma tikkonverti aktar kompletament għal martensite filwaqt likarburi sekondarji fini jippreċipitaw b'mod uniformi permezz tal-matriċi. Ir-riżultat huwa reżistenza mtejba għall-ilbies u stabbiltà dimensjonali. Ir-riċerka ppubblikata fil-Ġurnal tat-Teknoloġija tal-Ipproċessar tal-Materjali tikkonferma li t-trattament krijoġeniku fil-fond itejjeb il-proprjetajiet mekkaniċi tal-azzar tal-għodda lil hinn minn dak li jikseb trattament kiesaħ standard, bl-aktar titjib sinifikanti jseħħ meta t-trattament jiġi applikat bejn it-tifi u t-tempra.
L-inġinerija tal-wiċċ testendi aktar il-ħajja tad-die, b'mod partikolari għal punches li jaħdmu kontra folja tal-metall li joborxu jew ta'-qawwa għolja. L-aktar approċċi komuni jinkludu:
- Nitriding (jone tal-gass jew plażma)- ixerred in-nitroġenu fil-wiċċ tal-għodda, u joħloq kaxxa iebsa mingħajr ir-riskju ta' distorsjoni ta' proċessi ta'-temperatura għolja. In-nitrurazzjoni tal-joni hija aktar mgħaġġla u tipproduċi saff abjad fraġli irqaq min-nitrur tal-gass.
- Kisjiet PVD (TiN, TiCN, TiAlN, CrN)- Id-depożizzjoni fiżika tal-fwar tapplika films irqaq u estremament iebsa f'temperaturi relattivament baxxi (taħt il-500 grad C), u tippreserva l-ebusija tas-sottostrat. Azzar tat-tqattigħ miksi bil-PVD-juri mnaqqsa b'mod drammatiku u truf maqtugħin aktar uniformi meta mqabbla ma 'għodod mhux miksija, anke wara mijiet ta' eluf ta 'puplesiji.
- Proċess ta' TD (Diffużjoni Termali / Toyota Diffusion).- trattament tal-familja CVD-li jifforma karbur tal-vanadju jew saffi tal-karbur tal-kromju fil-wiċċ. Il-kisja li tirriżulta hija magħquda b'mod metallurġiku u estremament iebes (3200-3800 HV), li jagħmilha effettiva għal punches f'applikazzjonijiet ta' stampar ta' brix għoli-. Il-kompromess huwa temperatura tal-ipproċessar ta 'madwar 1000 grad C, li tista' ttaffi s-sottostrat u teħtieġ twebbis mill-ġdid.
Minn dawn l-għażliet toħroġ regola prattika: dejjem ibbies u ttempra s-sottostrat l-ewwel, imbagħad applika t-trattament tal-wiċċ. Il-kisi fuq sottostrat artab jistieden deformazzjoni tal-plastik taħt is-saff tal-kisi, li jwassal għal qsim u falliment prematur. Studji dwar l-għodda tal-ittimbrar tal-karozzi juru li l-kombinazzjoni tan-nitriding tal-jone ma' kisja PVD fuq D2 imwebbes sew ipproduċiet aktar minn 1.2 miljun parti qabel ma teħtieġ is-servizz - meta mqabbla ma' 50,000 parti biss għal għodda miksija bil-kromju- fuq l-istess applikazzjoni.
L-ispiża bil-quddiem ta 'gradi ta' l-azzar premium u kisjiet avvanzati hija reali, iżda pales kontra l-ispiża akkumulata ta 'waqfien mhux ippjanat, sann frekwenti, u partijiet skrappjati minn għodda milbusa. L-għażla tal-materjal it-tajjeb u l-kombinazzjoni tat-trattament hija investiment fl-istabbiltà tal-proċess - u tirrendi biss jekk il-proċess ta' fabbrikazzjoni li jsegwi jikkonverti dak il-materjal f'ġeometrija tal-għodda preċiża-lesta tajjeb.
Die Fabrication Minn CNC Machining għal Prova Runs
Azzar tal-għodda premium, trattament tas-sħana ottimizzat, u simulazzjoni-mudell CAD validat kollha jikkonverġu f'punt wieħed: l-art tal-manifattura tad-die. Dan huwa fejn il-ġeometrija diġitali ssir għodda mwebbsa kapaċi tipproduċi partijiet konformi b'veloċità. Kull magna fis-sekwenza tal-fabbrikazzjoni tindirizza klassi speċifika ta 'rekwiżit ta' ġeometrija jew tolleranza, u l-fehim tar-rwoli tagħhom jispjega għaliex imut tal-magni hija kemm arti kif ukoll xjenza ta 'preċiżjoni.
Makkinar u EDM fid-Die Fabrication
It-tħin CNC jimmaniġġja l-biċċa l-kbira tat-tneħħija tal-materjal. Ċentru ta' magni ta' 3-assi roughs u semi-finituri żraben tad-die, pjanċi ta' wara-up, u profili ta' punch sempliċi - xi ħaġa b'ġeometrija sempliċi tal-but jew tal-kontorn. Meta l-uċuħ isiru skulturati jew l-angoli ta 'aċċess jissikkaw, ix-xogħol jiċċaqlaq għal imtieħen ta' 5 assi li jistgħu jersqu lejn uċuħ die ta 'forma kumplessa minn prattikament kull direzzjoni mingħajr ma jerġgħu jiġu kklampjati. Kapaċità ta 'ħames assi hija speċjalment siewja għal blokki die progressivi fejn profili ta' stazzjon multipli għandhom iżommu relazzjonijiet ta 'pożizzjoni stretti tul it-tul sħiħ tal-pjanċa.
Ħsejjes sempliċi s'issa? Hawnhekk huwa fejn isir aktar impenjattiv. Ħafna karatteristiċi tad-die - stretti-aperturi ta' tolleranza, profili kkomplikati ta' punch, u kantunieri interni li jaqtgħu - ma jistgħux jintlaħqu minn cutter li jdur. Dan huwa fejn EDM (makkinar ta 'discharge elettrika) jieħu f'idejh.
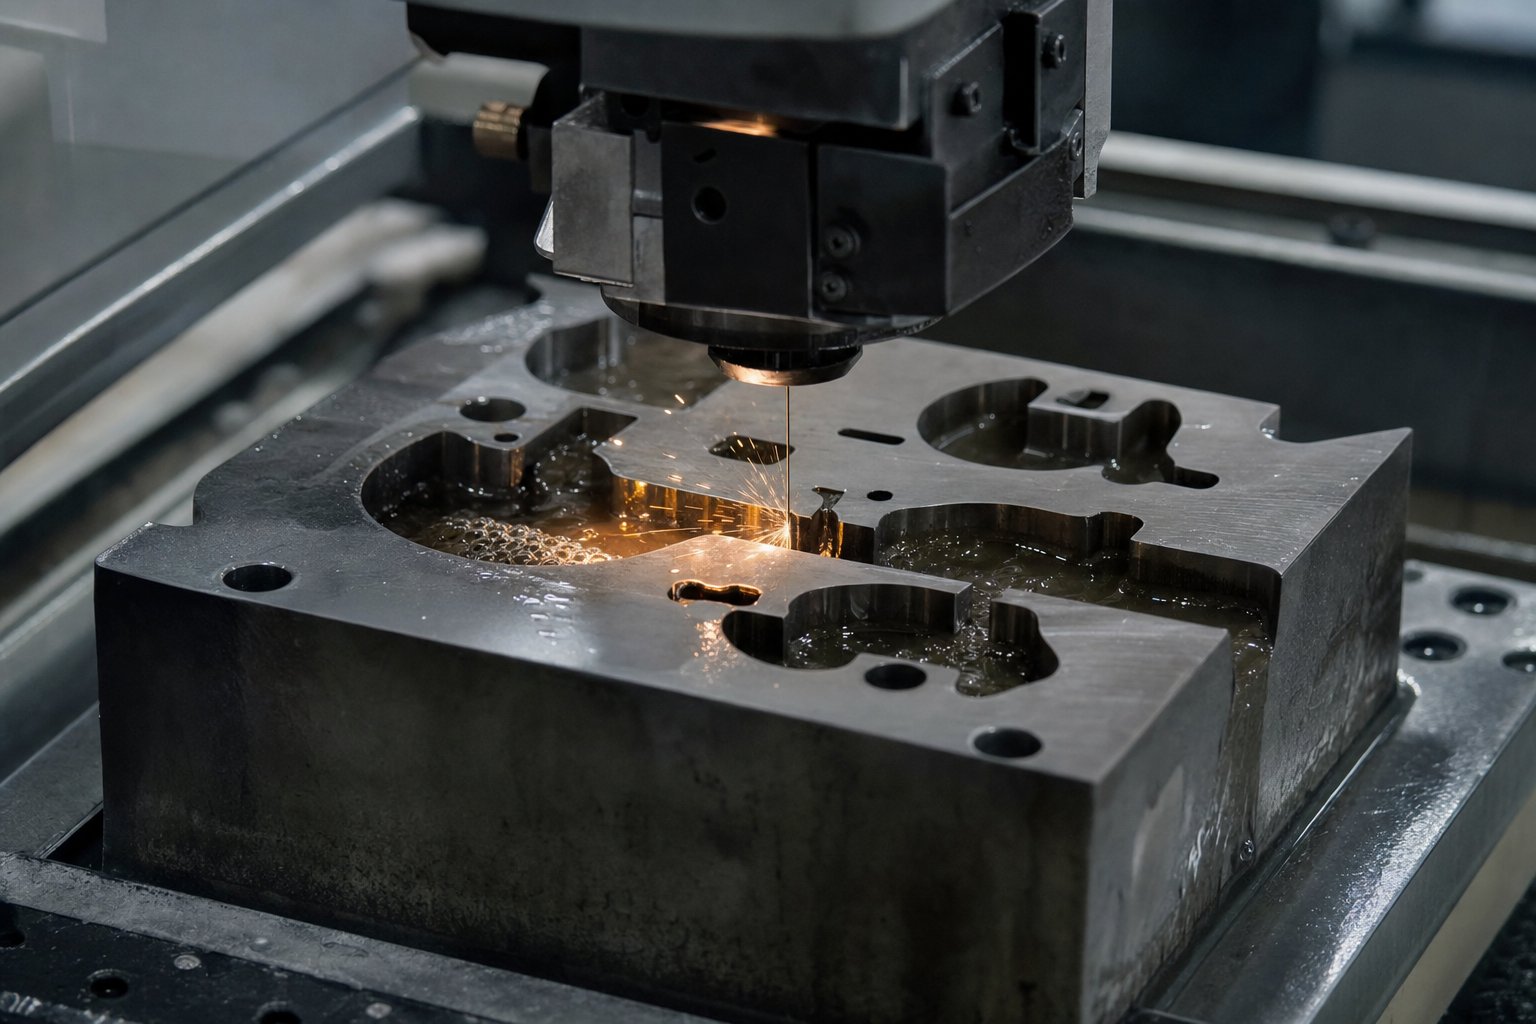
EDM tal-wajerjuża ram irqiq jew elettrodu tal-wajer miksi taż-żingu-biex jaqta 'profili 2D u kontorni angolati permezz ta' blokki die mwebbsa għal kollox. Sparks skarigu tul il-wajer, jonqos materjal mingħajr forza mekkanika jew distorsjoni tas-sħana. Il-proċess huwa ideali għal għodod li jfasslu d-die bħal aperturi tal-blanking, cross-punch kumplessi, u buttuni ta' die ta' clearance-issikkati - karatteristiċi fejn il-finitura tal-wiċċ u l-eżattezza dimensjonali għandhom iżommu f'mikroni. Iċ-ċentri moderni tal-EDM tal-wajer ta '5-assi jistgħu saħansitra jipproduċu qatgħat għax-xejn jew b'angolu varjabbli billi jikkumpensaw il-gwidi tal-wajer ta' fuq u t'isfel b'mod indipendenti.
Sinker EDM (imsejjaħ ukoll muntun jew EDM tal-kavità) jindirizza l-karatteristiċi tal-kavità 3D. Elettrodu tar-ram jew tal-grafita maħdum minn qabel-jiddaħħal fil-biċċa tax-xogħol, u l-erożjoni tal-ispark tittrasferixxi l-forma kumplessa tal-elettrodu fl-azzar tad-die. Din it-teknika hija indispensabbli għal għodod tad-die li jeħtieġu bwiet ta' ħelsien, kavitajiet intaljati, jew ġeometrija ta' ittri magħquda - fejn l-ebda cutter li jdur ma jista' jżomm id-dettall meħtieġ. Minħabba li l-EDM ma jimponi prattikament l-ebda stress mekkaniku fuq il-biċċa tax-xogħol, sezzjonijiet irqaq u karatteristiċi fini jibqgħu ħajjin intatti mingħajr distorsjoni, vantaġġ kritiku meta l-magni jmut minn azzar tal-għodda mwebbsa minn qabel bħal D2 jew inserzjonijiet tal-karbur.
Wara t-tħin u l-EDM, it-tħin tal-wiċċ jagħti l-flatness li jitolbu l-assemblaġġi tad-die. Uċuħ tal-punch, die plates, back-up plates, u die shoes huma mitħunin sa 0.005 mm flatness sabiex in-nofsijiet ta 'fuq u t'isfel jingħaqdu mingħajr tbandil jew distribuzzjoni irregolari tal-pressjoni. It-tħin tal-jig jieħu din il-preċiżjoni aktar għal postijiet kritiċi tat-toqba - toqob tal-brilli tal-gwida, pożizzjonijiet tal-kavilji, u bwiet tal-buttuni tad-die - fejn l-eżattezza tal-pożizzjoni tmexxi l-punch-sa-allinjament tad-die madwar l-għodda kollha.
Magni tal-kejl tal-koordinazzjoni (CMMs) jivverifikaw dawn id-dimensjonijiet kritiċi fi stadji multipli matul il-fabbrikazzjoni, mhux biss fl-aħħar. Blokk tad-die tal-magna jista 'jiġi ċċekkjat wara tħin mhux maħdum, iċċekkjat mill-ġdid wara trattament tas-sħana (biex jikkwantifika kwalunkwe distorsjoni), u verifikata mill-ġdid wara t-tħin finit. Dan l-approċċ fil--proċess jaqbad id-drift qabel ma jinfirex f'assemblaġġi li jiswew ħafna flus biex jinħadmu mill-ġdid.
Die Tryout u Validazzjoni
Die immuntat għal kollox mhuwiex lest għall-produzzjoni- sakemm juri lilu nnifsu fuq stampa ta' prova. Il-fażi ta' prova tgħaqqad id-distakk bejn id-disinn teoretiku u l--prestazzjoni fid-dinja reali - u anke l-aħjar-die tal-manifattura simulat kważi dejjem teħtieġ xi aġġustament waqt il-provi inizjali.
Immaġina li tgħabbi l-għodda kompluta fi pressa ta 'prova ddedikata, tmigħ l-ewwel strixxa ta' materjal, u tiċċirkola l-istampa għall-hit inizjali. Dik l-ewwel parti mid-die tirrakkonta storja: id-dimensjonijiet huma fi ħdan callouts GD&T? It-tarf tat-trim huwa nadif jew burred? Il-ġeometrija ffurmata terġa 'lura lil hinn mit-tolleranza? It-tekniċi tat-tryout jaqraw dawn l-indikazzjonijiet u jsarrfuhom f'azzjonijiet korrettivi - li jsib punti għoljin b'kompost blu, sezzjonijiet tal-forma shimming, jaġġustaw il-preloads tar-rebbiegħa tan-nitroġenu, jew re-tħin it-truf tal-qtugħ għal spazju aktar strett.
Dan il-linja iterattiva - ittimbra, kejjel, aġġusta, -tittimbra mill-ġdid - tkompli sakemm il-partijiet jissodisfaw b'mod konsistenti l-ispeċifikazzjonijiet tal-istampar. Għal għodda progressiva kumplessa, il-proċess jista' jgħaddi minn rawnds multipli fuq diversi jiem. Kull iterazzjoni tnaqqas id-distakk bejn id-dimensjonijiet attwali u nominali.
Il-validazzjoni finali tiddependi fuq protokolli ta' spezzjoni formali.Spezzjoni bbażata-CMMjaqbad data dimensjonali għal kull karatteristika kritika kontra l-iskema GD&T. L-iskannjar ottiku jew bil-lejżer jiġġenera-mapep sħaħ tad-devjazzjoni tal-wiċċ li jiżvelaw żoni ta 'springback jew traqqiq inviżibbli għall-kejl ibbażat fuq il--punt. Data tal-Kapaċità tal-Proċess Statistiku (SPC) minn produzzjoni qasira - tipikament 30 sa 50 parti konsekuttiva - tikkonferma li d-die tipproduċi output stabbli u ripetibbli b'valuri Cpk li jissodisfaw ir-rekwiżiti tal-klijent (spiss 1.33 jew ogħla għal karatteristiċi kritiċi).
Huwa biss wara li dan il-pakkett ta' evidenza jkun lest li d-die jirċievi sinjal ta' rilaxx tal-produzzjoni-off. Is-sekwenza sħiħa tal-fabbrikazzjoni-għal-validazzjoni ssegwi triq dixxiplinata:
- Makkinar mhux maħdum CNC ta 'żraben, pjanċi, u blokki minn blanks imwebbsa minn qabel jew ittemprati.
- Trattament bis-sħana (jekk maħdum fi stat ittemprat) segwit minn serħan mill-istress u verifika dimensjonali.
- Tħin tal-finitura CNC ta 'uċuħ tal-forma, bwiet, u profili.
- EDM tal-wajer ta' aperturi tat-tqattigħ, kontorni kumplessi, u karatteristiċi ta'-tolleranza stretta.
- Sinker EDM għal dettalji tal-kavità 3D, forom intaljati, u karatteristiċi maħluqa.
- Tħin tal-wiċċ ta 'uċuħ tat-tgħammir, ponot punch, u pjanċi die għall-flatness finali.
- Jig tħin u bore finishing għal toqob tal-pinnijiet ta 'gwida u karatteristiċi ta' lokalizzazzjoni kritiċi.
- Spezzjoni CMM u verifika dimensjonali tal-karatteristiċi kritiċi kollha kontra l-intenzjoni tad-disinn.
- Assemblaġġ tad-die - li jwaħħal punches, strippers, molol, gwidi, u qfieli fis-sett tad-die.
- Prova inizjali fuq stampa apposta b'materjal tal-kampjun biex tipproduċi l-ewwel-partijiet.
- Kejl, spotting, u aġġustament iterattiv sakemm il-partijiet jissodisfaw ir-rekwiżiti GD&T.
- Tmexxija tal-validazzjoni tal-SPC u tiffirma finali-b'pakkett ta' dejta tal-ispezzjoni dokumentata.
Kull pass f'din is-sekwenza jiddependi fuq il-kwalità ta 'qabel. A die block ground out of flat qatt mhu se jipproduċi partijiet konsistenti irrispettivament minn kemm iterazzjonijiet tryout inti tipprova. Huwa għalhekk li l-manifattura tad-die titlob kemm it-tagħmir it-tajjeb kif ukoll id-dixxiplina biex tivverifika f'kull punt ta' tranżizzjoni - mhux biss fl-aħħar.
Die iffirmat-off huwa lest għall-produzzjoni, iżda l-produzzjoni hija fejn jibda t-test ta' reżistenza reali. Miljuni ta' ċikli tal-istampa jissuġġettaw kull komponent għal xedd kumulattiv, għeja, u l-isfidi okkażjonali ta' tagħbija żejda mhux mistennija - li programm ta' manutenzjoni strutturat biss jista' jamministra.
Manutenzjoni tad-Die u Soluzzjoni ta' Difetti fl-Ittimbrar
Die li jgħaddi l-validazzjoni tat-tryout b'kuluri li jtajru xorta jista 'jsir responsabbiltà tal-produzzjoni fi żmien ġimgħat jekk ħadd ma jamministra l-ilbies tiegħu. Kull stroke ta 'l-istampa tapplika tunnellaġġ għal truf tal-qtugħ imwebbsa, tikkompressa molol, u ċikli jiggwidaw komponenti matul l-ivvjaġġar tagħhom. Immultiplika dan b'mijiet ta 'puplesiji kull minuta, u tibda tara għaliex anke l-aqwa punt tal-metall u jmut jiddegradaw maż-żmien. Id-differenza bejn ħanut li jimxi bla xkiel u wieħed li jiġġieled in-nirien ta’ kwalità kostanti tirriżulta f’ħaġa waħda: jekk it-tim jipprattikax manutenzjoni preventiva vera jew sempliċement isewwi dak li jinkiser.
Manutenzjoni Preventiva u Ġestjoni tal-Ħajja
Hemm distinzjoni sinifikanti bejn il-manutenzjoni tad-die u t-tiswija tad-die. KifMagazine tal-Formazzjoni tal-Metalltifraħ, it-tiswija hija l-att li xi ħaġa miksura terġa' lura għall-kundizzjoni tax-xogħol - tat-tifi tan-nar. Il-manutenzjoni hija l-proċess tal-preservazzjoni tal-funzjonalità qabel ma sseħħ il-falliment. Ħwienet li jċajpar dawn iż-żewġ attivitajiet ħafna drabi jsibu t-tim tal-"manutenzjoni" tagħhom jonfoq 80% tal-ħin tiegħu jiġru wara ħsarat ta 'emerġenza, u qatt ma javvanzaw il-kurva.
Programm strutturat ta’ manutenzjoni preventiva (PM) idur madwar diversi kompiti rikorrenti, kull wieħed marbut ma’ intervalli li jistgħu jitkejlu:
- Sann sezzjonijiet tat-tqattigħ- It-truf tal-punch tad-die u l-buttuni tad-die jintlibsu b'mod progressiv ma 'kull stroke, u jipproduċu għoli tal-burr li jiżdied gradwalment fuq partijiet stampati. L-iskedar tas-sann ibbażat fuq l-għoli tal-burr imkejjel (tipikament qabel ma jaqbeż l-10% tal-ħxuna tal-materjal) iżżomm il-kwalità tal-qatgħa konsistenti. Meta tħin, uża rota xierqa li tkisser liberament aktar milli tgħabbi u taħraq l-azzar tal-għodda. Il-likwidu tat-tkessiħ tal-għargħar jipprevjeni l-akkumulazzjoni tas-sħana li tista' ttaffi jew tkisser sezzjonijiet imwebbsa bħal D2 jew M2, kifIl-Fabbrikatur jinnota.
- Ċikli ta' sostituzzjoni tar-rebbiegħa- Molol mekkaniċi għeja u jitilfu l-forza maż-żmien, filwaqt li molol tal-gass tan-nitroġenu jistgħu jnixxu l-pressjoni. Ibdel il-molol qabel ma jilħqu l-ħajja taċ-ċiklu nominali tagħhom aktar milli tistenna għal ksur. Molla li tinqasam f'nofs il--tir tista' tagħmel ħsara lill-komponenti tad-die tal-madwar u tipproduċi kaskata ta' partijiet ta' ruttam.
- Lubrikazzjoni- Labar tal-gwida, uċuħ tal-kam, pjanċi tal-ilbies, u linji tal-lifter kollha jeħtieġu lubrikazzjoni perjodika. Uċuħ niexfa marrara u punteġġ, eventwalment degradanti preċiżjoni allinjament. Segwi l-mappa tal-lubrikazzjoni tal-bennej tad-die u vverifika l-kopertura matul kull ċiklu PM.
- Ilbes kejl- Uża pinnijiet kkalibrati, bore gauges, jew spot checks CMM biex tikkwantifika l-użu fuq uċuħ kritiċi. Gwida bushing clearance, die buttuna toqba dijametru, u l-forma raġġi azzar kollha drift maż-żmien. Id-dokumentazzjoni ta' dan il-kejl toħloq profil ta' rata ta' xedd-li tbassar meta l-komponenti se jaqbżu t-tolleranza.
Kif tkun taf meta twettaq kull kompitu? Il-counters tal-puplesija mmuntati fuq l-istampa jew integrati fid-die jipprovdu t-tweġiba. Kull darba li ċ-ċikli tal-muntun, il-kontro jiżdied. Agħlaq dak l-għadd ma' log ta' manutenzjoni tad-die - rekord ta' ħidma ta' dak li sar, dak li tkejjel, u dak li ġie sostitwit - u tiċċaqlaq minn guessing għal skedar ibbażat fuq id-dejta-. Dan l-approċċ jirrifletti dak li l-professjonisti tal-industrija jsejħu manutenzjoni ta’ tbassir (PdM), fejn id-dejta tal-prestazzjoni reali tiddetermina meta l-intervent għandu jseħħ aktar milli tiddependi fuq intervalli tal-kalendarju fissi biss.
Attenzjoni prattika waħda: evita kemm -manutenzjoni kif ukoll -manutenzjoni baxxa. It-tnaqqir ta' puntelli u jmut kull 100,000 daqqa bir-rote - anki meta l-għoli tal-burr għadu aċċettabbli - jaħli materjal u jqassar il-ħajja totali tal-għodda. Bil-maqlub, intervalli ta 'tiġbid wisq jirriskjaw fallimenti katastrofiċi li jibdlu xogħol sempliċi ta' sann f'tiswija ta 'die għalja. Ir-reġistru tal-manutenzjoni jsolvi din it-tensjoni billi juri r-rati attwali ta 'xedd għal kull għodda speċifika li tħaddem kull materjal speċifiku.
Issolvi l-problemi ta' Difetti Komuni fl-Ittimbrar
Anke bi prattiki solidi tal-PM, xi kultant jidhru difetti. Iċ-ċavetta hija d-dijanjosi ta 'kawżi ta' l-għeruq malajr aktar milli tmur wara s-sintomi. Meta tara kwistjoni ta 'kwalità fuq parti ttimbrata, normalment traċċa lura għal waħda minn erba' modi ta 'falliment komuni fis-sistema tal-punch u d-die tal-folja tal-metall. Hawnhekk hawn tqassim ta' kull wieħed, flimkien ma' azzjonijiet korrettivi:
| Difett | Kawża Għerq | Azzjoni Korrettiva | Strateġija ta' Prevenzjoni |
|---|---|---|---|
| Burrs (truf li jaqtgħu mgħollija fuq il-perimetru maqtugħ) | Punch insuffiċjenti-biex-tneħħija tal-mewt, truf tal-qtugħ matt, jew allinjament ħażin bejn il-punch u l-buttuna | Iffoka jew ibdel puntelli u buttuni tad-die li jintlibsu; ivverifika u tikkoreġi t-tneħħija għal kull spec tal-materjal (tipikament 5-10% tal-ħxuna għal kull naħa għal azzar ħafif) | L-għoli tal-burr tal-binarji f'intervalli regolari; tiffoka fuq l-iskeda qabel ma jintlaħqu l-limiti; żomm il-pin tal-gwida tajbin biex tevita drift tal-allinjament |
| Springback (il-parti terġa' lura lejn il-forma oriġinali wara li tifforma) | Taħt-kumpens fil-ġeometrija tad-die; materjal ta' saħħa-għoli b'irkupru elastiku kbir; forza insuffiċjenti tal-qiegħ jew tal-muniti | Overbend is-sezzjoni tal-forma biex tikkumpensa; żid stazzjonijiet restrike; iżżid it-tunnellaġġ jew żid il-muniti fil-quċċata tal-liwja | Uża s-simulazzjoni CAE biex tbassar ir-resort u tibni kumpens fid-disinn tad-die; ivvalida bil-kejl tal-ewwel-off u aġġusta qabel ir-rilaxx tal-produzzjoni |
| It-tikmix (mewġ jew bokkli f'żoni miġbuda jew iffurmati) | Pressjoni insuffiċjenti tad-detentur tal-vojt; trażżin inadegwat tax-xoffa tal-ġibda; materjal żejjed mhux sostnut fiż-żoni tal-kompressjoni | Żid il-forza tad-detentur tal-vojt; żid jew immodifika żibeġ tal-ġibda; aġġusta d-daqs vojt biex tnaqqas il-fluss tal-materjal żejjed | Ottimizza l-pressjoni tad-detentur vojt u iġbed il-ġeometrija taż-żibeġ waqt id-disinn tad-die billi tuża simulazzjoni tal-iffurmar; jimmonitorja l-pressjoni tar-rebbiegħa tan-nitroġenu matul il-produzzjoni |
| Galling (trasferiment tal-materjal mill-biċċa tax-xogħol għall-wiċċ tal-għodda, li jikkawża punteġġ) | Lubrikazzjoni fqira, falliment tal-kisi fuq il-wiċċ tad-die, frizzjoni għolja bejn l-għodda u l-biċċa tax-xogħol (komuni mal-istainless steel u l-aluminju) | Re-illustra l-uċuħ tal-għodda affettwati; jirrestawraw jew jerġgħu japplikaw kisi PVD; ittejjeb it-tip tal-lubrikant jew il-kopertura tal-applikazzjoni | Speċifika punches miksija PVD-jew TD-trattati għal materjali suxxettibbli għat-tagħqid-; jivverifika l-funzjoni tas-sistema ta 'konsenja tal-lubrikant f'kull setup tad-die; żomm il-punch tal-folja tal-metall imut nadif minn debris u buildup |
Innota l-mudell: il-biċċa l-kbira tad-difetti jintraċċaw għal jew xedd (burrs, galling) jew kwistjonijiet ta 'kumpens tad-disinn (springback, tikmix). Id-difetti relatati mal-ilbies-jirrispondu għal azzjonijiet ta' manutenzjoni - sann, kisi mill-ġdid, lubrikazzjoni. Id-difetti relatati mal-kumpens-spiss jeħtieġu bidliet fl-inġinerija fil-ġeometrija tad-die nnifisha.
Meta punch die ta 'l-istampa juri ħsara fil-ġlir, pereżempju, sempliċiment illustrar tal-wiċċ jipprovdi tiffissa temporanja. Is-soluzzjoni dejjiema tinvolvi l-aġġornament tat-trattament tal-wiċċ jew il-bidla għal taħlita ta' materjal-lubrikant li jipprevjeni t-trasferiment tal-kolla fl-ewwel lok. Is-soluzzjoni tal-problemi hija l-aktar effettiva meta tindirizza l-kawżi ewlenin aktar milli s-sintomi.
L-ekonomija tar-rinnovazzjoni wkoll jistħoqqilha attenzjoni. Die li jintlibes mhux dejjem jeħtieġ li jiġi sostitwit. It-tħin mill-ġdid tat-truf tal-qtugħ, il--kisi mill-ġdid tal-azzar tal-forma, is-sostituzzjoni ta 'boxxli ta' gwida li jintlibsu, u r-resurfacing die shoes jistgħu jerġgħu jġibu għodda għal prestazzjoni qrib-oriġinali bi frazzjoni tal--kost tal-bini ġdid - tipikament 15-30% tal-valur ta 'sostituzzjoni. Il-punt ta 'deċiżjoni huwa sempliċi: jekk l-istruttura tad-die (żraben, pjanċi, ġeometrija tal-immuntar) tibqa' soda u l-modifiki meħtieġa huma limitati għal uċuħ li jintlibsu, ir-rinnovament jagħmel sens finanzjarju. Jekk il-ġeometrija tal-qalba nbidlet, il-pjanċi huma maqsuma, jew id-disinn tal-parti nbidel b'mod sinifikanti, il-bini ta 'għodda ġdida hija l-passaġġ aktar affidabbli.
Iż-żamma ta' punches u dies f'kundizzjoni ta' produzzjoni-lesta hija fl-aħħar mill-aħħar strateġija ta' ġestjoni tal-ispejjeż. Kull siegħa ta' waqfien mhux ippjanat, kull lott ta' partijiet skrappjati, u kull tiswija ta' emerġenza iġorr spejjeż moħbija - tbaħħir imħaffef, operaturi inattivi, u twieqi tal-kunsinna mitlufa - li jaqbżu bil-bosta l-ispiża tal-manutenzjoni skedata dixxiplinata. Il-ħwienet li jinternalizzaw din ir-realtà jibnu l-manutenzjoni fl-ippjanar tal-produzzjoni tagħhom mill-ewwel jum, mhux bħala ħsieb wara l-aħħar meta d-difetti jaslu għand il-klijent.
Li tkun taf kif iżżomm die hija nofs l-ekwazzjoni. In-nofs l-ieħor qed jiżgura li inti speċifikat u akkwistat l-għodda t-tajba fl-ewwel post - proċess li jibda ħafna qabel ma tinħareġ xi ordni ta' xiri.
Kif Speċifika u Sors Die tal-Ittimbrar tad-Dwana
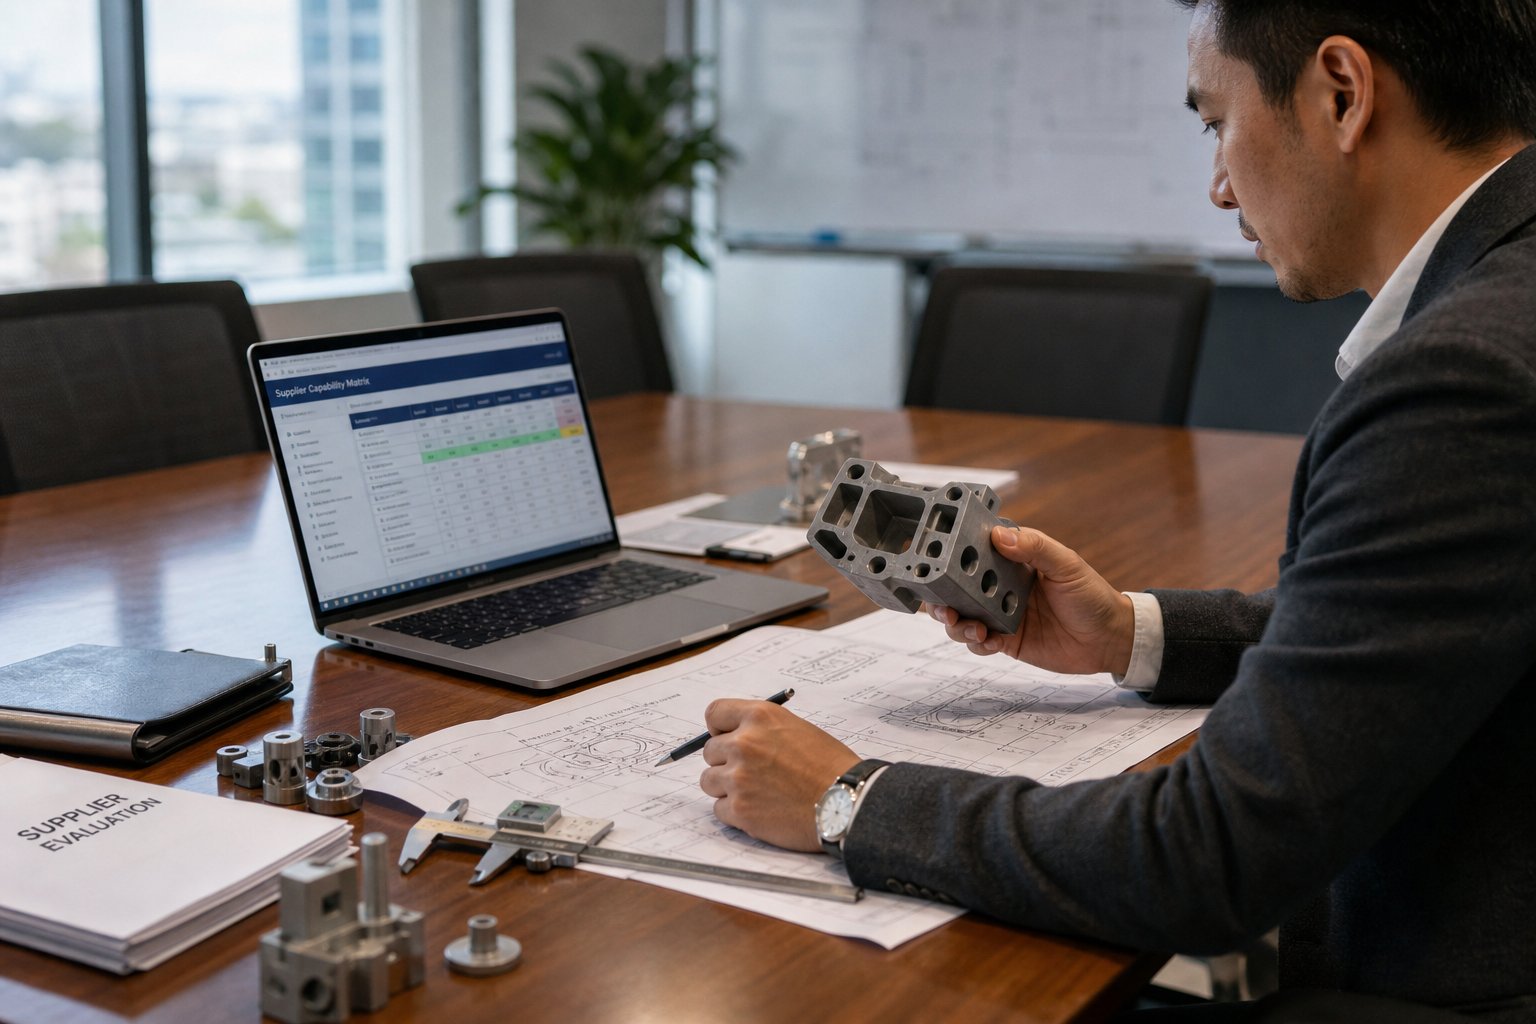
Il-fehim tat-tipi ta' die, materjali, u manutenzjoni huwa ta' valur - imma xejn minnu ma jimpurtax jekk ma tistax tittraduċi dak l-għarfien fi speċifikazzjoni ċara li tibni l-għodda t-tajba. Id-distakk bejn "Naf x'inhu die progressiv" u "Għandi die validat li jħaddem partijiet ta' produzzjoni" huwa mnaqqas b'żewġ passi prattiċi: it-tħejjija ta' RFQ li tagħti lill-manifatturi tal-istampar tal-istampar eżattament dak li għandhom bżonn jikkwotaw b'mod preċiż, u l-evalwazzjoni tal-fornituri skont kriterji li jbassru suċċess fit-tul-aktar milli sempliċement l-inqas prezz inizjali.
Kif tipprepara RFQ Effettiva tad-Die tal-Ittimbrar
Immaġina li tibgħat ħanut tad-die disinn tal-parti bl-ebda sejħa materjali, l-ebda tbassir tal-volum, u tolleranzi kkupjati minn proġett mhux relatat. X'jiġi lura? Kwotazzjoni mimlija suppożizzjonijiet - jew agħar minn hekk, numru li jidher kompetittiv-ibbażat fuq l-irħas interpretazzjoni tar-rekwiżiti vagi tiegħek. Jew il-mod, qed tqabbel it-tuffieħ ma' suppożizzjonijiet meta offerti multipli jinżlu fuq l-iskrivanija tiegħek.
RFQ-strutturata tajjeb għal dies tal-ittimbrar tal-metall apposta telimina din l-ambigwità. Jagħti lil kull fornitur li jikkwota l-istess linja bażi teknika sabiex it-tweġibiet tagħhom jirriflettu differenzi reali fil-kapaċità aktar milli interpretazzjonijiet differenti ta’ informazzjoni mhux kompluta. Tpinġija mill-aħjar prattiki stabbiliti tal-RFQ, il-prinċipju ewlieni japplika bl-istess mod għall-għodda tal-ittimbrar: jekk il-pakkett tekniku ma jkunx komplut, il-fornitur għandu raden, u dawk il-suppożizzjonijiet jaffettwaw il-prezz, il-ħin taċ-ċomb, u jekk l-approċċ ikkwotat fil-fatt jaqbilx għall-parti tiegħek.
X'għandhom jinkludu l-inġiniera u l-maniġers tas-sorsi? Hawn hu l-pakkett essenzjali għal RFQ tad-die tal-ittimbrar:
- Tpinġija tal-parti b'GD&T sħiħ- Inkludi kemm mudell CAD 3D (format STEP preferut) kif ukoll tpinġija PDF 2D b'tolleranzi, referenzi ta' datum, u karatteristiċi kritiċi-għall--funzjonament identifikati b'mod ċar. Il-mudell 3D iħalli lill-ħanut tad-die jevalwa l-formabilità; it-tpinġija 2D jiddefinixxi l-intenzjoni dimensjonali.
- Speċifikazzjoni tal-materjal- Iddikjara l-liga eżatta, it-tempra, il-ħxuna, u kwalunkwe standard applikabbli. "1.0 mm stainless steel" mhix speċifika biżżejjed. "SUS304, 2B finitura, 1.0 mm +/-0.05 mm għal kull ASTM A240" telimina s-suppożizzjonijiet dwar il-grad u l-kundizzjoni.
- Tbassir tal-volum annwali- Ipprovdi kwantitajiet mistennija f'saffi: ġirja pilota inizjali, volum tal-ewwel-sena, u domanda annwali tal-istat stabbli-. Il-volum imexxi r-rakkomandazzjoni tat-tip die (kompost vs progressiv), l-għażla tal-grad tal-materjal għall-komponenti tad-die, u jekk l-inserzjonijiet tal-karbur humiex ġustifikati.
- Target die ħajja- Esprimi dan f'puplesiji totali qabel irranġament kbir. Die mistenni li jipproduċi 500,000 parti totali teħtieġ kostruzzjoni differenti ħafna minn waħda li timmira 10 miljun. Dan in-numru wieħed jinfluwenza l-grad tal-azzar tal-għodda, it-trattament tal-wiċċ, u l-livell tal-ispiża ġenerali tal-proġett.
- Rekwiżiti tal-kwalità- Speċifika l-aspettattivi ta' spezzjoni (rapport dimensjonali tas-CMM, studju tal-kapaċità SPC, protokoll ta' spezzjoni tal-ewwel-artikolu), standards applikabbli tas-sistema ta' kwalità (ISO 9001, IATF 16949), u kriterji ta' aċċettazzjoni għal dimensjonijiet kritiċi (miri Cpk).
- Operazzjonijiet sekondarji- Jekk il-partijiet jeħtieġu tapping, iwweldjar, kisi, jew trattament bis-sħana wara l-ittimbrar, inkludi dawn fl-ambitu tal-RFQ. Fornituri li jimmaniġġjaw proċessi sekondarji-house jistgħu joffru ħinijiet aħjar u kontroll tal-proċess aktar strett minn dawk li jissottokuntrattaw kull pass addizzjonali.
Il-kumplessità tal-parti hija l-akbar sewwieq uniku tal-għażla u l-ispiża tat-tip tad-die. Bracket ċatt bi tliet toqob jista 'jkollu bżonn biss die kompost li jiswa ftit eluf ta' dollari. Konnettur multi-liwja b'tabs iffurmati, karatteristiċi maħluqa, u tolleranzi pożizzjonali stretti jistgħu jeħtieġu għodda progressiva ta '12-il stazzjon f'10 sa 20 darba dak l-investiment. Meta l-RFQ tiegħek tikkomunika b'mod ċar il-kumplessità ġeometrika, il-volum, u l-għomor tal-ħajja, kumpaniji kapaċi li jimmanifatturaw id-die jistgħu jirrakkomandaw l-approċċ it-tajjeb aktar milli jonqsu għal dak li jassumu li tiflaħ.
Ponta waħda prattika: ibgħat is-sett ta' fajls identiku, l-istess livell ta' reviżjoni, u l-istess suppożizzjonijiet lil kull fornitur fuq il-lista tal-offerti tiegħek. Kif tikkonferma r-riċerka tal-RFQ tal-manifattura, pakketti inkonsistenti jfissru differenzi fil-prezz jirriflettu suppożizzjonijiet differenti aktar milli differenzi reali fil-kapaċità - li jagħmlu paraguni sinifikanti tal-kwotazzjonijiet impossibbli.
Evalwazzjoni tal-Fornituri tad-Die tal-Ittimbrar
Il-prezz huwa faċli biex tqabbel. Il-kapaċità hija aktar diffiċli - u ħafna aktar tbassir dwar jekk intix se tikseb die ta' ħidma fuq l-iskeda jew jekk tqattax xhur f'loops ta' tryout bl-uġigħ tiġru wara problemi li inġinerija aħjar kienet tevita. L-aħjar kandidati tal-fabbrikanti tal-istampar tad-dies jiddistingwu ruħhom mhux billi jkunu l-irħas, iżda billi juru kontroll tal-proċess minn tarf-sa-mill-fattibilità permezz ta' partijiet tal-produzzjoni validati.
Meta tevalwa die shop, fittex dawn il-punti ta' kontroll tal-kapaċità:
- Simulazzjoni ta'-CAE interna- Jista' l-fornitur imexxi simulazzjonijiet tal-iffurmar (tbassir ta 'springback, analiżi tat-tnaqqija, mapep tat-tikmix) qabel ma jaqta' l-azzar? Ħwienet b'din il-kapaċità jaqbdu kwistjonijiet ta' disinn b'mod diġitali, inaqqsu l-iterazzjonijiet fiżiċi tat-testijiet u jikkompressaw il-kalendarji.
- Firxa ta 'tagħmir tal-magni- Manifattur tad-die kapaċi jeħtieġ tħin CNC (3-assi sa 5-assi), EDM tal-wajer, EDM tas-sinker, tħin tal-wiċċ, u tħin jig. Jekk xi waħda minn dawn tiġi esternalizzata, iż-żmien ta' tmexxija jestendu u frammenti ta' responsabbiltà.
- Id-disponibbiltà tal-istampa tal-prova- Il-fornitur huwa proprjetarju ta' preses dedikati għall-prova li jaqblu mal-firxa ta' tunnellaġġ tal-istampa tal-produzzjoni tiegħek? -Prova interna tfisser ċikli ta' iterazzjoni aktar mgħaġġla u feedback dirett bejn l-inġiniera li ddisinjaw id-die u t-tekniċi li jmexxuha.
- Kapaċità ta 'spezzjoni- Fittex tagħmir CMM, skanjar ottiku jew bil-lejżer għall-immappjar tad-devjazzjoni tal-wiċċ, u l-abbiltà li tipproduċi rapporti dimensjonali formali u data SPC li jissodisfaw ir-rekwiżiti tas-sistema ta 'kwalità tiegħek.
- Appoġġ tal--konsenja- Id-dies jeħtieġu manutenzjoni, spare parts, u bidliet okkażjonali fl-inġinerija tul il-ħajja tal-produzzjoni tagħhom. Fornituri li joffru appoġġ tekniku kontinwu, inventarji ta' komponenti żejda, u servizzi ta' modifika huma msieħba - mhux biss bejjiegħa.
- Feedback tad-Disinn għall-Manifatturabilità (DFM).- L-aqwa manifatturi tad-die ma sempliċement jibnu dak li tiġbed. Huma jirrevedu l-ġeometrija tal-parti tiegħek u jissuġġerixxu modifiki li jtejbu l-formabbiltà, inaqqsu l-kumplessità tal-għodda, jew jestendu l-ħajja tad-die. Din il-linja ta 'feedback, skont il-gwidi tal-għażla tal-industrija, tista' tiffranka spejjeż u ħin sinifikanti qabel ma jibda saħansitra d-disinn tal-għodda.
- Ċertifikazzjonijiet tal-kwalità- ISO 9001 hija l-linja bażi. Jekk il-partijiet tiegħek iservu applikazzjonijiet tal-karozzi, iċ-ċertifikazzjoni IATF 16949 tindika fornitur b'dixxiplina tal-proċess li kapaċi tilħaq l-aspettattivi tal-OEM.
Kif tivvaluta dawn il-fatturi mingħajr ma żżur kull ħanut? Ibda billi titlob ħarsa ġenerali tal-kapaċità bir-rispons għall-RFQ tiegħek. Staqsi għal listi ta 'tagħmir, rapporti ta' spezzjoni eżempju minn proġetti simili, u referenzi minn klijenti fl-industrija tiegħek. Fornitur kunfidenti fil-proċess tiegħu se jaqsam dan b'mod miftuħ.
Bħala eżempju konkret,YICHENjuri kif jidher fluss tax-xogħol ta'-servizz sħiħ fil-prattika - li jkopri analiżi ta' fattibilità, disinn ta' die misjuqa minn CAE-, CNC ta' preċiżjoni u makkinar EDM, prova ta'-house bi presses apposta, u spezzjoni CMM b'pakketti ta' validazzjoni dokumentati. Għall-inġiniera li jirriċerkaw imut tal-ittimbrar tal-metall għall-bejgħ jew maniġers tas-sorsi li jibnu programm tad-die tal-punch tal-metall tad-dwana, dan it-tip ta 'fornitur integrat jelimina l-piż ta' koordinazzjoni tal-ġestjoni ta 'djar separati tad-disinn, ħwienet tad-die, u laboratorji ta' spezzjoni.
Ħsieb finali dwar l-evalwazzjoni tal-fornitur: l-orħos kwotazzjoni spiss tirrifletti dak li tħalla barra, mhux dak li ġie ottimizzat. Manifattur tad-die li jinkludi simulazzjoni, tryout iterattiv, u validazzjoni SPC fil-prezz tagħhom qed jirrappreżenta l-ispiża reali tat-twassil ta 'għodda ta' ħidma. Wieħed li jikkwota biss sigħat ta 'magni jista' jidher attraenti fuq il-karta iżda se jiġġenera ordnijiet ta 'bidla ladarba d-die tolqot l-istampa u l-partijiet ma jikkonformawx. Evalwa l-ispiża totali tal-proġett - inkluż ir-riskju tal-kalendarju, il-probabbiltà tal-ħidma mill-ġdid, u l-appoġġ kontinwu - aktar milli l-prezz tal-għodda tal-oġġett tal-linja-waħdu.
Il-kwalità tal-RFQ tiegħek tiddetermina l-kwalità tal-kwotazzjonijiet li tirċievi. Investi l-ħin tal-inġinerija bil-quddiem biex tibni pakkett tekniku komplet, u int se tqatta 'ħafna inqas ħin aktar tard biex tarbitra nuqqas ta' ftehim bejn dak li għandek bżonn u dak li jassumi l-fornitur.
Bi speċifikazzjoni-ppreparata tajjeb u fornitur kapaċi identifikat, il-mistoqsija li fadal hija strateġika: kif tqabbel il-livell tal-investiment mal-istadju tal-produzzjoni tiegħek u mat-trajettorja tal-volum-fit-tul?
Tagħżel l-Istrateġija Ttajba tad-Die tal-Ittimbrar għall-Proġett Tiegħek
Għandek l-għarfien - tipi ta' die, materjali, fluss tax-xogħol tad-disinn, metodi ta' fabbrikazzjoni, prattiki ta' manutenzjoni, u kriterji ta' evalwazzjoni tal-fornitur. Il-mistoqsija issa hija prattika: minħabba l-parti speċifika tiegħek, it-tbassir tal-volum tiegħek, u l-kalendarju tal-produzzjoni tiegħek, liema livell ta 'investiment fl-għodda fil-fatt jagħmel sens? It-tweġiba tiddependi minn fejn tiltaqa' fiċ-ċiklu tal-ħajja tal-prodott u kemm trid tonqos b'mod aggressiv l-ispiża għal kull-parti.
Tqabbil tal-Istrateġija tad-Die mal-Għanijiet tal-Produzzjoni
Erba 'varjabbli jikkonverġu biex jiddeterminaw is-sett ta' die tal-ittimbrar it-tajjeb għal kwalunkwe proġett: volum annwali, kumplessità tal-parti, tip ta 'materjal u tolleranza dimensjonali. Ibdel kwalunkwe waħda minn dawn, u l-aħjar strateġija die tinbidel. Parentesi sempliċi stampata minn azzar ħafif għal 500 biċċa fis-sena ma tiġġustifikax għodda progressiva, irrispettivament minn kemm jidher attraenti l-ħin taċ-ċiklu fuq il-karta. Bil-maqlub, konnettur b'ħafna-karatteristika ddestinat għal 5 miljun unità annwali ma jistax jiġi prodott b'mod ekonomiku fuq għodda ta'-stazzjon wieħed - l-ispejjeż tax-xogħol u tal-immaniġġjar għal kull parti jkunu jisbqu kwalunkwe iffrankar fuq l-għodda.
Il-perspettiva tal-kost-per-parti torbot kollox flimkien. Die progressiv b'inserzjonijiet tal-karbur jista 'jiswa $ 40,000 sa $ 80,000 bil-quddiem, iżda taħdem fuq magna tal-ittimbrar tad-die b'200 puplesiji kull minuta, tipproduċi partijiet għal frazzjonijiet ta' ċenteżmu kull wieħed fil-ħin tal-materjal u tal-istampa. Dik l-istess parti magħmula fuq die kompost b'veloċità aktar baxxa - b'tagħbija manwali u aktar immaniġġjar - jista' jġorr kost unitarju minn ħames sa għaxar darbiet ogħla. Fuq medda ta' produzzjoni ta' diversi-snin, l-investiment ogħla fl-għodda jħallas għalih innifsu ħafna drabi permezz ta' prezz imnaqqas tal-biċċa u kwalità konsistenti.
L-għażla tal-materjal tkabbar dan l-effett. Imut tal-ittimbrar tal-folja tal-metall li jaħdem azzar li joborxu -qawwa għolja jew li ma jissaddadx jeħtieġu azzar tal-għodda aktar diffiċli u kisjiet tal-wiċċ biex iżommu l-ħajja tat-tarf. L-ispiża bil-quddiem miżjuda ta' inserzjonijiet tal-karbur jew punches ittrattati TD-testendi l-intervalli ta' sann minn 50,000 hit għal 500,000 jew aktar - li jfisser inqas ħin ta' waqfien, inqas ċikli ta' manutenzjoni, u aktar dħul-li jiġġenera sigħat tal-istampa tul il-ħajja tad-die. Rekwiżiti ta' tolleranza huma importanti wkoll: specs aktar stretti jitolbu konfigurazzjonijiet ta' settijiet ta' die għall-istampa aktar riġidi (erba'-settijiet ta' die ta' wara), makkinar aktar fin, u fażijiet itwal ta' prova, li kollha jżidu l-ispiża iżda jnaqqsu l-fdalijiet u jinħadmu mill-ġdid downstream.
Nimxu mir-Riċerka għall-Azzjoni
Fejn qiegħed il-proġett tiegħek bħalissa? Hawn hu qafas ta' deċiżjoni konċiż imqabbel mal-istadju tal-produzzjoni:
- Stadju tal-prototip- Id-disinn tal-parti mhuwiex finalizzat. Ikkunsidra għodda artab (imut tal-aluminju jew azzar ħafif stmat għal 1,000-5,000 hit) jew aqbeż l-ittimbrar għal kollox favur qtugħ bil-lejżer u liwi CNC. L-għan huwa l-validazzjoni tad-disinn, mhux l-effiċjenza tal-produzzjoni. L-impenn għal settijiet ta 'die tal-ittimbrar tal-metall imwebbes f'dan il-punt jirriskja xogħol mill-ġdid għali meta tinbidel il-ġeometrija.
- Produzzjoni pilota (1,000-50,000 parti)- Id-disinn huwa stabbli iżda l-volumi għadhom ma jiġġustifikawx għodda progressiva. Stazzjon wieħed jew dies komposti mibnija minn azzar tal-għodda standard (D2, A2) jagħtu kwalità tajba tal-parti bi spiża moderata tal-għodda. Dawn l-għodod iservu wkoll bħala assigurazzjoni: jekk il-prodott ma jilħaqx il-volumi mbassra, l-espożizzjoni tal-kapital tiegħek tibqa’ maniġġabbli.
- Produzzjoni ta'-volum għoli (100,000+ fis-sena)- Dies progressivi b'inserzjonijiet tal-karbur, punches miksija bil-PVD-, u erba-settijiet ta' die tal-post li jaħdmu fuq pressa ddedikata għall-ittimbrar tad-die jsiru r-rebbieħ ekonomiku ċar. L-ispiża tal-għodda hija sinifikanti, iżdal-ispejjeż għal kull-biċċa jonqsu b'mod drammatikuperess li l-investiment inizjali jamortizza tul ġirjiet kbar ta' produzzjoni. F'dan l-istadju, simulazzjoni CAE integrata, prova bir-reqqa, u validazzjoni SPC mhumiex lussu mhux obbligatorju - huma għodod ta' tnaqqis tal-ispejjeż-li jipprevjenu korrezzjonijiet għaljin ta' nofs-produzzjoni.
Setup tad-die tal-istampa idrawlika li sservi partijiet strutturali ta'-gauge tqil issegwi l-istess loġika iżda f'limiti ta' tunnellaġġ ogħla, fejn il-kapaċità tal-istampa u r-riġidità tad-die jsiru l-kriterji tal-għażla dominanti aktar milli l-veloċità taċ-ċiklu biss.
Ir-rigorożità tal-inġinerija li tinvesti qabel ma taqta' l-azzar - simulazzjoni, ottimizzazzjoni tat-tqassim tal-istrixxi, għażla tal-materjal, u kwalifika tal-fornitur - tiddetermina jekk id-die tal-ittimbrar tiegħek tagħtix ekonomija prevedibbli ta' spiża-għal-parti jew issirx sors rikorrenti ta' perijodi ta' waqfien, ruttam, u kunsinni mitlufa tul il-ħajja kollha tal-produzzjoni tiegħu.
Jekk għadek qed tevalwa l-kunċetti, erġa' żur il-gwida tad-disinn u s-simulazzjoni aktar kmieni f'dan l-artikolu. Jekk it-tpinġija tal-parti tiegħek tkun iffinalizzata, il-volumi tiegħek huma definiti, u inti lest li timxi mir-riċerka għall-produzzjoni, il-pass li jmiss huwa pakkett sħiħ tal-RFQ mibgħut lil fornitur kwalifikat li jista 'jmexxi l-valutazzjoni tal-fattibbiltà tal-fluss tax-xogħol sħiħ -, id-disinn tad-die b'simulazzjoni tal-iffurmar, fabbrikazzjoni ta' preċiżjoni u partijiet ta 'prova validati. Il-manifatturi f'dan l-istadju jistgħu jesplorawIs-soluzzjonijiet tad-die tal-ittimbrar tad-dwana ta 'YICHENgħall-appoġġ minn tarf-sa-li jnaqqas id-distakk bejn disinn ta' parti approvat u l-ewwel partijiet ta' produzzjoni tajba, li jagħti lill-maniġers tas-sorsi u lill-inġiniera tal-għodda punt ta' tluq prattiku għall-ingaġġ tal-fornitur.
Ittimbrar Die Mould FAQs
1. X'inhi d-differenza bejn die tal-ittimbrar u moffa tal-injezzjoni?
Die tal-ittimbrar jifforma folja solida tal-metall f'temperatura tal-kamra bl-użu ta 'forza mekkanika minn stampa, filwaqt li moffa ta' injezzjoni tirċievi polimeru mdewweb f'kavità ssiġillata fejn tkessaħ u tissolidifika. Id-dies tal-ittimbrar jużaw tneħħija ta' punch-u-die, strippers, u sistemi ta' gwida, filwaqt li l-forom tal-injezzjoni jeħtieġu kanali tat-tkessiħ, sistemi ta' gate, u mekkaniżmi ta' ejection. Ir-regola sempliċi: jekk il-materja prima tibqa 'solida matul il-proċess kollu, hija tittimbra t-territorju die.
2. Kemm idum il-moffa tad-die tal-ittimbrar qabel ma teħtieġ sostituzzjoni?
Il-ħajja tad-die tvarja ħafna bbażata fuq il-grad tal-azzar tal-għodda, it-trattament tal-wiċċ, il-materjal li jiġi ttimbrat, u d-dixxiplina tal-manutenzjoni. Die standard ta 'l-azzar D2 li jaħdem azzar ħafif jista' jipproduċi 500,000 sa 1 miljun parti qabel ristrutturazzjoni kbira. Imut progressivi b'inserzjonijiet tal-karbur u kisjiet PVD jistgħu jaqbżu l-5 miljun puplesija. Fatturi bħal sann skedat, sostituzzjoni tar-rebbiegħa, u lubrikazzjoni direttament jestendu jew iqassru l-ħajja li tista 'tintuża. Il-counters tal-puplesija u l-ġurnali tal-manutenzjoni jgħinu biex ibassru l-aħjar intervalli ta 'servizz.
3. X'informazzjoni għandi ninkludi f'RFQ tal-ittimbrar?
Pakkett RFQ effettiv jinkludi mudell CAD 3D (format STEP) bi tpinġija 2D GD&T, speċifikazzjoni eżatta tal-materjal b'liga u temper, tbassir ta 'volum annwali f'saffi, ħajja ta' die fil-mira f'puplesiji totali, rekwiżiti ta 'kwalità bħal miri Cpk, u kwalunkwe operazzjoni sekondarja meħtieġa. It-trażmissjoni ta' settijiet ta' fajls identiċi lill-fornituri kollha tal-offerti tiżgura li l-kwotazzjonijiet jirriflettu differenzi reali fil-kapaċità. Fornituri bħal YICHEN (yichen-group.com/stamping-die/) jużaw dan il-pakkett sħiħ biex jipprovdu valutazzjonijiet preċiżi tal-fattibbiltà u rakkomandazzjonijiet tal-għodda.
4. Kif nagħżel bejn die progressiv u die ta 'trasferiment?
Dies progressivi huma ideali meta l-partijiet jistgħu jibqgħu mwaħħla ma 'strixxa trasportatur matul il-formazzjoni, tipikament adattati għal partijiet żgħar għal medji b'kumplessità moderata f'volumi għoljin ħafna (miljuni fis-sena). Imut ta 'trasferiment huma aħjar għal partijiet kbar, tiġbed fil-fond, jew ġeometriji 3D kumplessi li ma jistgħux jibqgħu fuq strixxa. Is-sistemi ta' trasferiment joffru aktar flessibilità f'orjentazzjoni parzjali bejn l-istazzjonijiet iżda jaħdmu b'rati ta' ċiklu aktar bil-mod. Id-deċiżjoni fl-aħħar mill-aħħar tiddependi fuq id-daqs tal-parti, il-fond tal-ġbid, u jekk it-tmigħ ibbażat fuq l-istrixxi huwiex ġeometrikament fattibbli.
5. X'jikkawża burrs fuq partijiet ittimbrati u kif tirranġahom?
Burrs jiffurmaw meta t-tneħħija tal-punch-per-ma tkunx biżżejjed, it-truf tal-qtugħ isiru matt, jew l-allinjament jinqaleb bejn il-punch u l-buttuna tad-die. L-azzjoni korrettiva tinvolvi s-sann jew is-sostituzzjoni ta 'puntelli u buttuni li jintlibsu, imbagħad verifika ta' tneħħija taqbel mal-ispeċifikazzjoni tal-materjal (tipikament 5-10% tal-ħxuna għal kull naħa għall-azzar ħafif). Il-prevenzjoni tiddependi fuq it-traċċar tal-għoli tal-burr f'intervalli regolari bl-użu ta 'counters tal-puplesija, l-iskedar tas-sann qabel ma jintlaħqu l-limiti, u ż-żamma tal-pin ta' gwida tajbin biex tevita drift progressiv tal-allinjament.


