


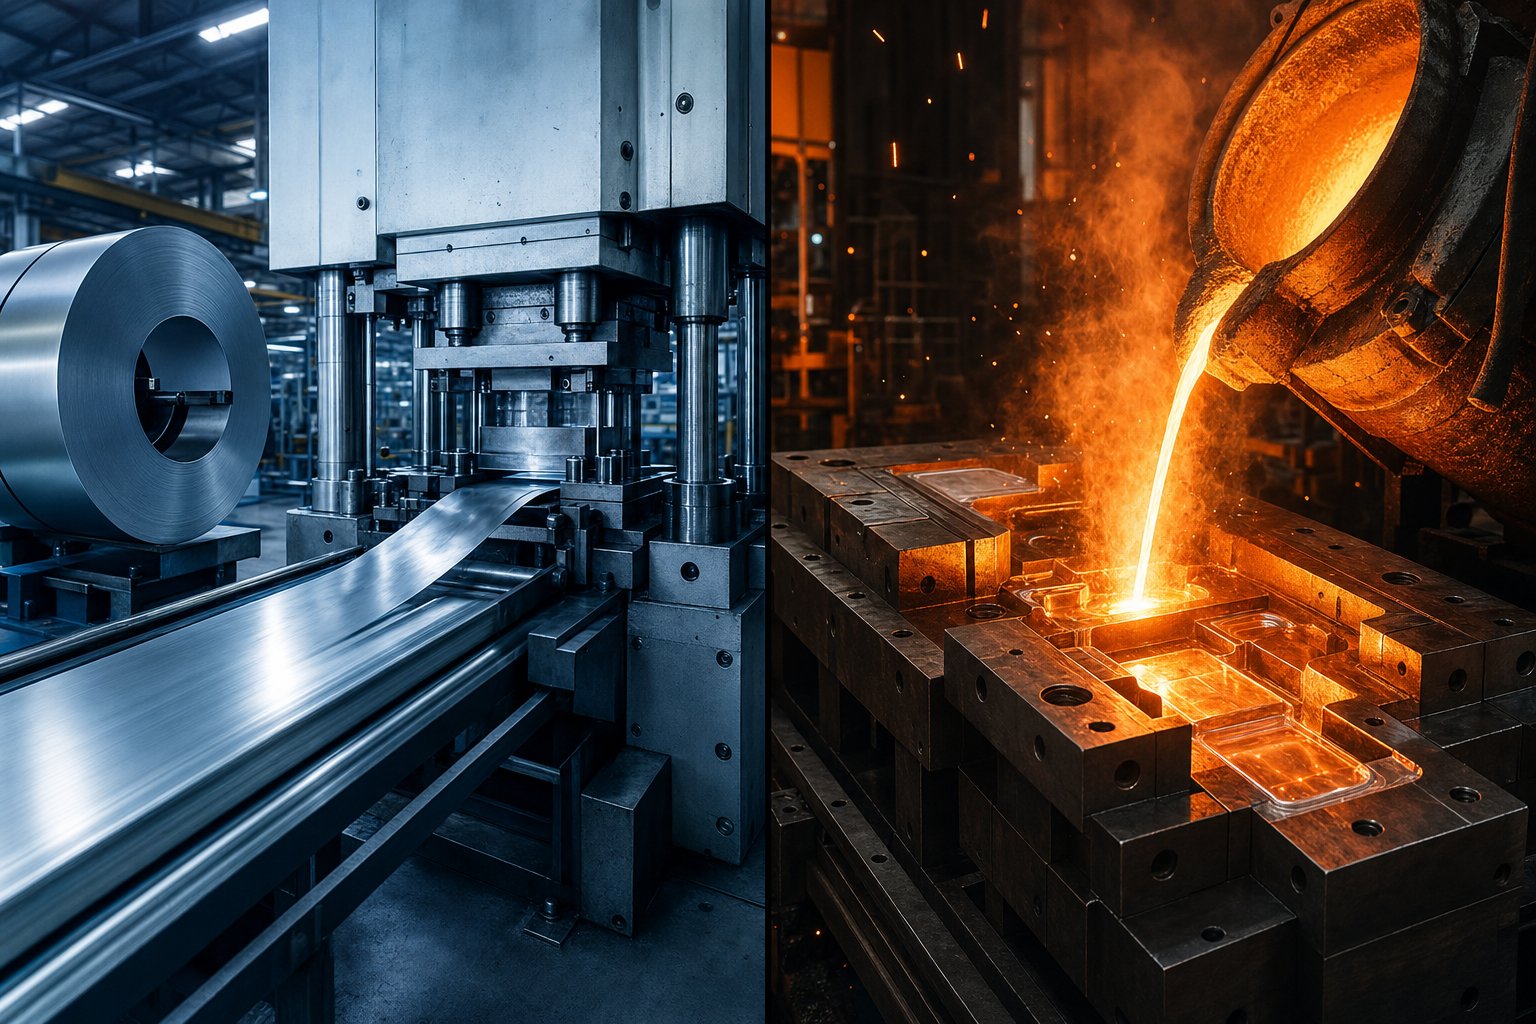
Ittimbrar u Die Casting Definiti għal Inġiniera u Xerrejja
Fittex għal "ittimbrar die casting" u inti ser issib dawn iż-żewġ proċessi flimkien bħallikieku huma interkambjabbli. Huma mhux. Ittimbrar u die casting huma fundamentalment modi differenti biex jibdlu metall mhux maħdum f'partijiet lesti, u konfużjoni minnhom hija waħda mill-aktar rotot mgħaġġla għall-ħlas żejjed għal għodda li ma taqbilx mal-proġett tiegħek.
Hawn il-verżjoni qasira: l-ittimbrar japplika forza mekkanika biex ifassal mill-ġdid folja solida tal-metall, filwaqt li d-die casting jinjetta metall imdewweb f'moffa tal-azzar li tista 'terġa' tintuża taħt pressjoni. L-istess għan - komponent tal-metall ta' preċiżjoni - iżda fiżika, materjali, u strutturi tal-ispejjeż kompletament differenti.
X'inhu l-ittimbrar tal-metall
Ittimbrar tal-metall huwa aproċess ta' iffurmar-kesħali tittrasforma folji ċatti jew kolji tal-metall f'forom speċifiċi. Punch jinżel ġo die, u l-forza mekkanika bejniethom tħabbat, tgħawweġ, tiġbed, jew ittaqqab l-istokk tal-folja f'parti lesta. Il-materjal jibqa' solidu matul - ebda tidwib involut. X'inhu metall ittimbrat, allura? Huwa kwalunkwe komponent iffurmat b'dan il-mod: parentesi, klipps, kompartimenti, frejms taċ-ċomb, jew pannelli strutturali magħmula mill-azzar, aluminju, ram, jew folja tar-ram.
X'inhu Die Cast Metal
Die casting jaħdem mid-direzzjoni opposta. Minflok ma tifforma mill-ġdid folja solida, tibda b'liga mdewba - tipikament aluminju, żingu, jew manjesju - injettat f'moffa tal-azzar ta 'preċiżjoni taħt pressjoni għolja. Il-metall likwidu jimla kull kavità, jissolidifika malajr, u joħroġ bħala parti ta' forma qrib-nett- b'ġeometrija tridimensjonali kumplessa. Allura x'inhu die cast metal? Huwa kwalunkwe komponent iffurmat bis-solidifikazzjoni ta 'liga mdewba ġewwa die li jista' jerġa 'jintuża.
Ittimbrar jifforma mill-ġdid folja solida; die casting jissolidifika metall likwidu. Kull deċiżjoni dwar l-ispiża, id-disinn u l-provenjenza toħroġ minn din id-distinzjoni unika.
Li tikseb din id-differenza mill-ewwel tiddetermina jekk tinvestix fl-għodda t-tajba, tagħżel materjali xierqa, u tilħaqx il-miri tal-ispiża għal kull{0}}parti tiegħek. Is-sezzjonijiet ta' quddiem iqassmu eżattament kif jaħdem kull proċess - u jibda b'dak li jiġri ġewwa pressa tal-istampar mill-mument li coil jidħol.
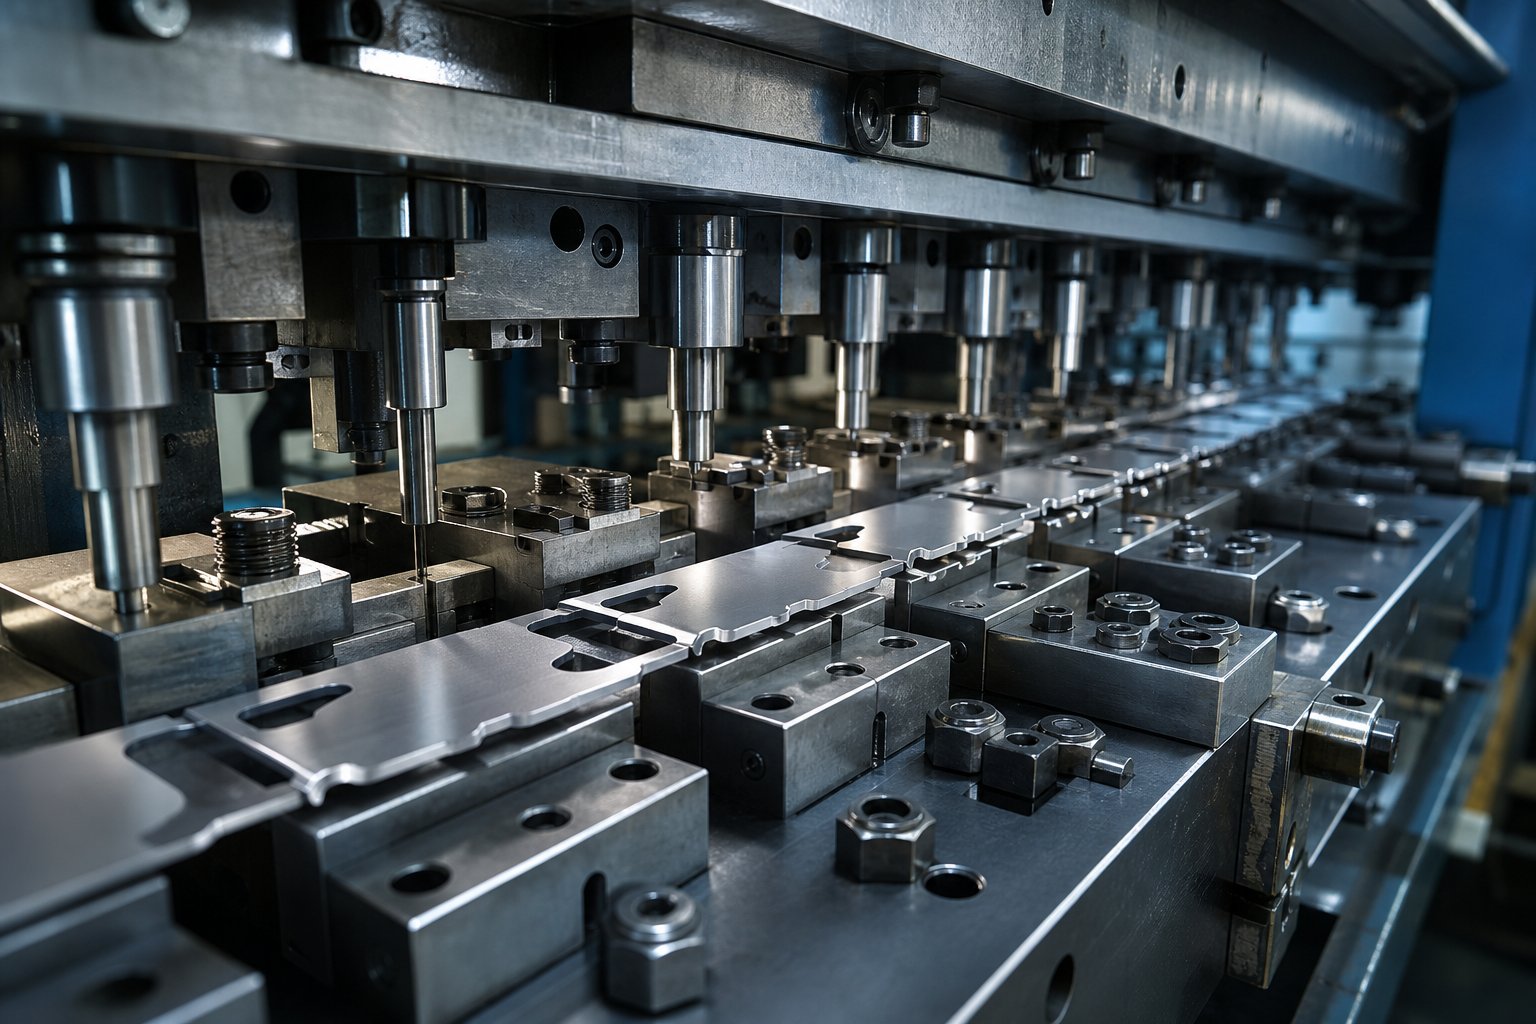
Kif jaħdem il-proċess tal-ittimbrar tal-metall
Coil ta 'metall ċatt jidħol tarf wieħed ta' pressa, u partijiet lesti joħorġu mill-oħra. Jidher sempliċi, iżda dak li jiġri bejn dawk iż-żewġ punti jinvolvi tunnellaġġ preċiż, stazzjonijiet tal-għodda sekwenzati bir-reqqa, u ħin ta' qsim-tieni. Il-magna tal-ittimbrar tad-die - kemm jekk mekkanika, idrawlika, jew servo-mmexxija - tagħti kullimkien minn 20 sa 6,000 tunnellata ta 'forza tal-ippressar, skont id-daqs tal-parti u l-ħxuna tal-materjal. Dik il-forza tmexxi punch f'kavità tad-die biex ibjank, ittaqqab, tgħawweġ, tiġbed, jew tifforma l-istokk tal-folja fil-ġeometrija finali tagħha.
Tliet komponenti ewlenin jagħmlu dan possibbli: il-folja tal-metall innifsu, id-die (l-għodda ffurmata li tiddefinixxi l-ġeometrija tal-parti), u l-istampa li tagħti forza. Iżda l-mod kif dawk il-komponenti jinteraġixxu jvarja b'mod drammatiku bbażat fuq il-konfigurazzjoni tad-die - u li tagħżel is-setup żbaljat jista' tank l-ekonomija tal-produzzjoni tiegħek.
Konfigurazzjonijiet ta 'Die Progressivi u ta' Trasferiment
Immaġina strixxa tal-metall miexja minn sensiela ta' stazzjonijiet, kull wieħed jagħmel operazzjoni differenti - titqib hawn, liwja hemm, qtugħ finali fl-aħħar. Dik hija die progressiva. Il-biċċa tax-xogħol tibqa' mwaħħla mal-istrixxa tal-ġarr mill-bidu sat-tmiem, tavvanza distanza fissa (imsejħa l-pitch) ma 'kull stroke tal-istampa. Partijiet multipli huma fil-proċess simultanjament, kull wieħed fi stadju differenti. Dies progressivi jistgħu jipproduċu kullimkien minn seba' jew tmien partijiet fil-minuta għal aktar minn 1,500 parti fil-minuta, li jagħmluhom dominanti għall-produzzjoni ta'-volum għoli ta' komponenti ta' daqs żgħir sa medju-b'tolleranzi stretti.
It-trasferiment imut jieħu approċċ differenti. L-ewwel operazzjoni tifred il-vojt mill-istrixxa għal kollox, u swaba jew binarji mekkaniċi jimxu fiżikament dik il-parti diskreta minn stazzjon għal stazzjon. Dan il-metodu ta' trasferiment tad-die jiftaħ possibbiltajiet li għodda progressiva ma tistax taqbel ma' - deep draws, rotazzjoni parzjali bejn stazzjonijiet, u ġeometriji li jeħtieġu aċċess minn angoli multipli. Partijiet tondi, assjali simetriċi bħal tazzi fond jew qxur huma kandidati komuni għat-trasferiment minħabba li l-parti tista 'tittella', tiddawwar u terġa 'tiġi ppożizzjonata bejn l-operazzjonijiet.
It-tielet għażla - imut kompost - iwettaq operazzjonijiet multipli ta' qtugħ u formazzjoni f'daqqa ta' stampa waħda. Huma jisbqu fil-produzzjoni ta' partijiet ċatti sempliċi bħal woxers malajr u b'mod effettiv fl-ispiża-, b'riżultati aktar ċatti minn dies progressivi peress li kollox iseħħ f'daqqa waħda. Madankollu, l-għodda kompost m'għandhiex il-flessibbiltà f'diversi-stadji meħtieġa għal forom kumplessi.
Meta tagħżel liema? Dies progressivi jirbħu meta jkollok bżonn ta' produzzjoni b'-veloċità għolja,-volum għoli ta' partijiet b'kumplessità moderata. Id-dies tat-trasferiment jaqilgħu posthom fuq partijiet akbar, komponenti miġbuda-fond, jew xi ħaġa li teħtieġ li l-vojt ikun ħieles mill-istrixxa waqt il-formazzjoni. Dies komposti jixirqu ġirjiet ta' volum medju-sa-għoli- ta' partijiet ġeometrikament sempliċi fejn l-aktar il-flattezza u l-ispiża baxxa tal-għodda huma importanti.
Sheet Metal Stamping Proċess Pass pass
Irrispettivament mit-tip ta 'die, il-proċess tal-ittimbrar tal-folja tal-metall isegwi sekwenza prevedibbli. Hawn x'jiġri mill-materja prima sal-komponent lest:
- Tagħbija u iddrittar tal-coil- Il-coil tal-metall jintrama fuq uncoiler, jgħaddi minn straightener biex jitneħħa s-sett tal-coil (il-kurvatura naturali milli tkun ferita), u tidħol fl-istampa.
- Materjal tmigħ- Servo jew alimentatur mekkaniku javvanza l-istrixxa distanza preċiża (iż-żift) fid-die ma 'kull ċiklu tal-istampa. Il-konsistenza hawnhekk tikkontrolla direttament l-eżattezza dimensjonali downstream.
- Blanking- L-istampa taqta' l-forma bażika tal-kontorn mill-istrixxa. F'dies progressivi, dan jista 'jiġri fl-istazzjon finali; fit-trasferiment imut, hija l-ewwel operazzjoni.
- Titqib- Punches joħolqu toqob, slots, jew karatteristiċi interni billi jisforzaw materjal minn ftuħ tad-die. Il-balel jintremew filwaqt li l-materjal tal-madwar isir il-parti.
- Operazzjonijiet ta' formazzjoni- L-istazzjonijiet tal-liwi, tat-tpinġija, tal-muniti jew tal-intaljar jiffurmaw il-vojt ċatt f'ġeometrija tridimensjonali-. It-tpinġija tuża tensjoni biex tiġbed materjal ġo kavità għal forom-bħal bastiment; liwi joħloq karatteristiċi angolari.
- Tfigħ ta' parti u separazzjoni- Il-komponent lest jinqata 'ħieles mill-istrixxa tal-ġarr (progressiva) jew jitneħħa mill-istazzjon finali (trasferiment) u joħroġ mill-istampa permezz ta' chute, conveyor, jew pickup robotiku.
Kull wieħed minn dawn il-passi jiddependi fuqdisinn tal-moffa tal-ittimbrar- il-ġeometrija ta' punches, kavitajiet tad-die, strippers, u piloti li jaħdmu flimkien. Għodda ta'-inġinerija tajba tagħti tolleranzi stretti ripetutament fuq miljuni ta' ċikli. Għodod iddisinjat ħażin jilbes qabel iż-żmien, jipproduċi burrs, u jgħolli r-rati tal-fdalijiet. Il-die huwa fejn il-kwalità tal-parti tiegħek tgħix jew tmut.
Materjali li komunement jgħaddu minn dan il-proċess jinkludu azzar ħafif, azzar li ma jissaddadx, aluminju, ram u ram. Kull wieħed iġib ruħu b'mod differenti taħt it-timbri tal-aluminju tal-pressjoni li jiffurmaw - b'mod nadif iżda jista 'jqatta' waqt it-tiġbid fil-fond, ir-ram joffri duttilità eċċellenti għal forom kumplessi, u l-istainless steel jitlob tunnellaġġ ogħla u aktar azzar die reżistenti għall-ilbies-. Ligi speċjali bħall-Inconel u t-titanju huma wkoll stampabbli fis-setup it-tajjeb, għalkemm jeħtieġu għodda ferm aktar robusta.
Din il-preċiżjoni mekkanika kollha sseħħ f'temperatura tal-kamra. Il-frizzjoni bejn il-punch u l-folja tiġġenera s-sħana, iżda l-proċess innifsu huwa kiesaħ-li jifforma - distinzjoni kritika meta jitqabbel l-ittimbrar ma 'proċessi li jibdew b'metall imdewweb u sett ta' fiżika kompletament differenti.
Kif jaħdem il-Proċess tad-Die Casting
L-ittimbrar jifforma mill-ġdid l-istokk ċatt permezz ta 'forza mekkanika brutali f'temperatura tal-kamra. L-ikkastjar tad-die tal-metall jaħdem fuq fiżika kompletament differenti - jibda b'liga msaħħna wara l-punt tat-tidwib tagħha, imbagħad iġġiegħel dak il-likwidu f'moffa tal-azzar ta' preċiżjoni taħt pressjonijiet li jvarjaw minn 10 sa 150 MPa. Ir-riżultat huwa parti qrib-net-forma b'ġeometrija tridimensjonali kumplessa li tkun impossibbli li tinkiseb billi tagħfas sheet metal waħdu.
Il-proċess isegwi ħames stadji ewlenin. L-ewwel, id-die tal-azzar b'żewġ -partijiet hija ppreparata - imnaddfa, lubrikata b'aġent ta 'rilaxx, u kklampjata magħluqa b'magna li twassal mijiet jew eluf ta' tunnellati ta 'forza ta' qfil. Sussegwentement, metall imdewweb jiġi injettat fil-kavità tad-die b'veloċitajiet ta 'mili ta' 10 sa 50 m/s. Il-liga tissolidifika malajr - ħafna drabi f'sekondi - minħabba li d-die tal-azzar jaġixxi bħala sink tas-sħana massiv. Ladarba l-parti tkun tkessaħ biżżejjed biex iżżomm il-forma tagħha, in-nofsijiet tad-die jisseparaw u l-brilli tal-ejector jimbuttaw l-ikkastjar ħieles. Fl-aħħarnett, il-parti tgħaddi mit-tirqim biex tneħħi l-flash, ir-runners, u l-bjar tal-overflow maħluqa waqt l-injezzjoni.
Il-ħinijiet taċ-ċiklu huma mgħaġġla. Parti taż-żingu tista 'tmur minn komponent likwidu għal ejected f'inqas minn 15-il sekonda. L-aluminju jieħu ftit itwal minħabba temperaturi ogħla ta 'solidifikazzjoni. Jew il-mod, die wieħed jista 'jipproduċi mijiet ta' partijiet fis-siegħa u jgħix 100,000 jew aktar ċiklu qabel ma teħtieġ sostituzzjoni - li huwa dak li jagħmel id-die casting tal-metall ekonomiku fuq skala.
Hot-Chamber vs Cold-Chamber Die Casting
Mhux il-magni kollha tad-die casting jaħdmu bl-istess mod. Id-distinzjoni bejn is-sistemi ta' kamra-sħun u-kamera kiesħa tirriżulta għal mistoqsija waħda: il-mekkaniżmu ta' injezzjoni jista' joqgħod ġewwa l-metall imdewweb mingħajr ma jinqered?
Fi amagna tal--kamra sħuna, il-gooseneck u l-planġer huma mgħaddsa direttament fil-liga imdewweb. Valv jippermetti volum ikkontrollat ta 'metall fiċ-ċilindru ta' l-injezzjoni, u l-planġer jisforzah minn ġo żennuna msaħħna fid-die. Minħabba li s-sistema ta 'injezzjoni tibqa' mgħaddsa, il-ħinijiet taċ-ċiklu huma qosra u ż-żennuna tibqa 'mimli metall imdewweb bejn shots. Iż-żingu u l-manjeżju huma l-metalli primarji pproċessati b'dan il-mod - il-punti tat-tidwib tagħhom (380-650 grad C) huma baxxi biżżejjed li ma jnaqqrux il-komponenti tal-azzar mgħaddsa.
Magni tal--kamra kiesħa jisseparaw kompletament il-forn tat-tidwib mis-sistema ta' injezzjoni. Il-metall imdewweb huwa ladled jew ippumpjat fi kmiem ta 'sparatura orizzontali, imbagħad planġer idrawliku jimbottah fil-kavità tad-die. Dan il-pass ta' trasferiment żejjed iżid il-ħin taċ-ċiklu, iżda huwa meħtieġ għal ligi bħall-aluminju (tidwib f'580-630 grad C) u ligi bbażati fuq-ram li jiddegradaw malajr għonq tal-wiżż tal-kamra-hot. Pressjonijiet ta 'injezzjoni f'sistemi ta' kamra kiesħa tipikament ivarjaw minn 2,500 PSI sa aktar minn 25,000 PSI.
Il-kompromess-huwa sempliċi: sistemi ta' kamra-sħan iwasslu ċikli aktar mgħaġġla u kontroll tal-proċess aktar strett għal ligi ta'-tidwib baxx, filwaqt li sistemi ta'-kamra kiesħa jimmaniġġjaw il-metalli ta'-temperatura ogħla li jirrappreżentaw il-biċċa l-kbira tal-applikazzjonijiet strutturali ta' die casting.
Metalli Użati fid-Die Casting
Meta n-nies jistaqsu "die cast ifisser metall?" - it-tweġiba hija iva, iżda bi kwalifikatur importanti. Die casting speċifikament ifisser metall iffurmat permezz ta 'injezzjoni taħt pressjoni f'forom tal-azzar li jistgħu jerġgħu jintużaw. Ma jkoprix plastiks (jiġifieri l-iffurmar tal-injezzjoni) u ma jkoprix kwalunkwe metall. Ligi biss b'punti ta 'tidwib adattati, fluwidità, u imġieba ta' solidifikazzjoni jikkwalifikaw bħala metalli die casting prattiċi.
Hawn kif iqabblu l-familji tal-ligi ewlenin:
| Familja Liga | Firxa tat-tidwib | Tip ta' Kamra | Applikazzjonijiet Tipiċi |
|---|---|---|---|
| Aluminju (A380, A360, ADC12) | 580-630 grad | -kamra kiesħa | Blokki tal-magni, housings tat-trasmissjoni, sinkijiet tas-sħana, parentesi strutturali |
| Żingu (ZAMAK 3, ZAMAK 5) | 380-420 grad | -kamra sħuna | Pumi tal-bibien, gerijiet, konnetturi, ħardwer dekorattiv |
| Manjeżju (AZ91D, AM60) | ~ 650 grad | -kamra sħuna jew-kamra kiesħa | Frejms tal-laptop, steering wheels, bodies tal-kameras, brackets aerospazjali |
| Ligi tar-ram (limitati) | 900-1,080 grad | -kamra kiesħa | Komponenti elettriċi, fittings tal-plaming, partijiet ta'-konduttività għolja |
L-aluminju jiddomina s-suq bil-volum - il-bilanċ tiegħu ta 'piż ħafif, saħħa, reżistenza għall-korrużjoni, u konduttività termali jagħmilha l-go-għal għall-karozzi u l-elettronika. Iż-żingu jeċċella f'partijiet ikkomplikati, irqaq-b'ħitan (ħxuna tal-ħitan baxxi daqs 0.3 mm) b'finitura eċċellenti tal-wiċċ dritt barra mid-die. Il-manjeżju huwa l-eħfef għażla strutturali, bejn wieħed u ieħor 33% eħfef mill-aluminju, li jagħmilha attraenti għall-elettronika li tinżamm fl-idejn u għall-komponenti tal-karozzi kritiċi tal-piż-.
Xi ngħidu dwar l-azzar die cast? Int ser tara t-terminu jiċċirkola, iżda fil-prattika, l-azzar die casting mhuwiex fattibbli b'tagħmir konvenzjonali. L-azzar jiddewweb bejn 1,370 u 1,530 grad C - temperaturi li jeqirdu malajr anki għodda-imwiet tal-azzar imwebbes. Partijiet tal-azzar li jeħtieġu produzzjoni bbażata fuq il-moffa-tipikament jużaw ikkastjar tal-investiment jew ikkastjar tar-ramel minflok, fejn forom li jintefqu jittolleraw is-sħana estrema. L-American Foundry Society tirrapporta li 95% tal-partijiet die cast jużaw metalli mhux tal-ħadid, li tikkonferma li l-azzar sempliċement ma jappartjenix f'din il-kategorija tal-proċess.
Ligi tar-ram jokkupaw niċċa żgħira. Il-punti tat-tidwib għoljin tagħhom iqassru l-ħajja tad-die b'mod sinifikanti u jżidu l-ispejjeż tal-produzzjoni, iżda meta jkollok bżonn konduttività elettrika u saħħa mekkanika f'komponent wieħed fondut, ligi bbażati fuq ir-ram- jibqgħu l-unika għażla fi ħdan il-familja tal-ikkastjar tad-die.
Kull waħda minn dawn il-ligi ġġorr restrizzjonijiet speċifiċi tad-disinn - ħxuna minima tal-ħajt, angoli ta' abbozz, kapaċitajiet ta' tolleranza - li jiddettaw dak li hu ġeometrikament possibbli min-naħa tiegħek. Dawk ir-regoli tal-manifattura huma fejn jittieħdu d-deċiżjonijiet reali tal-għażla tal-proċess.
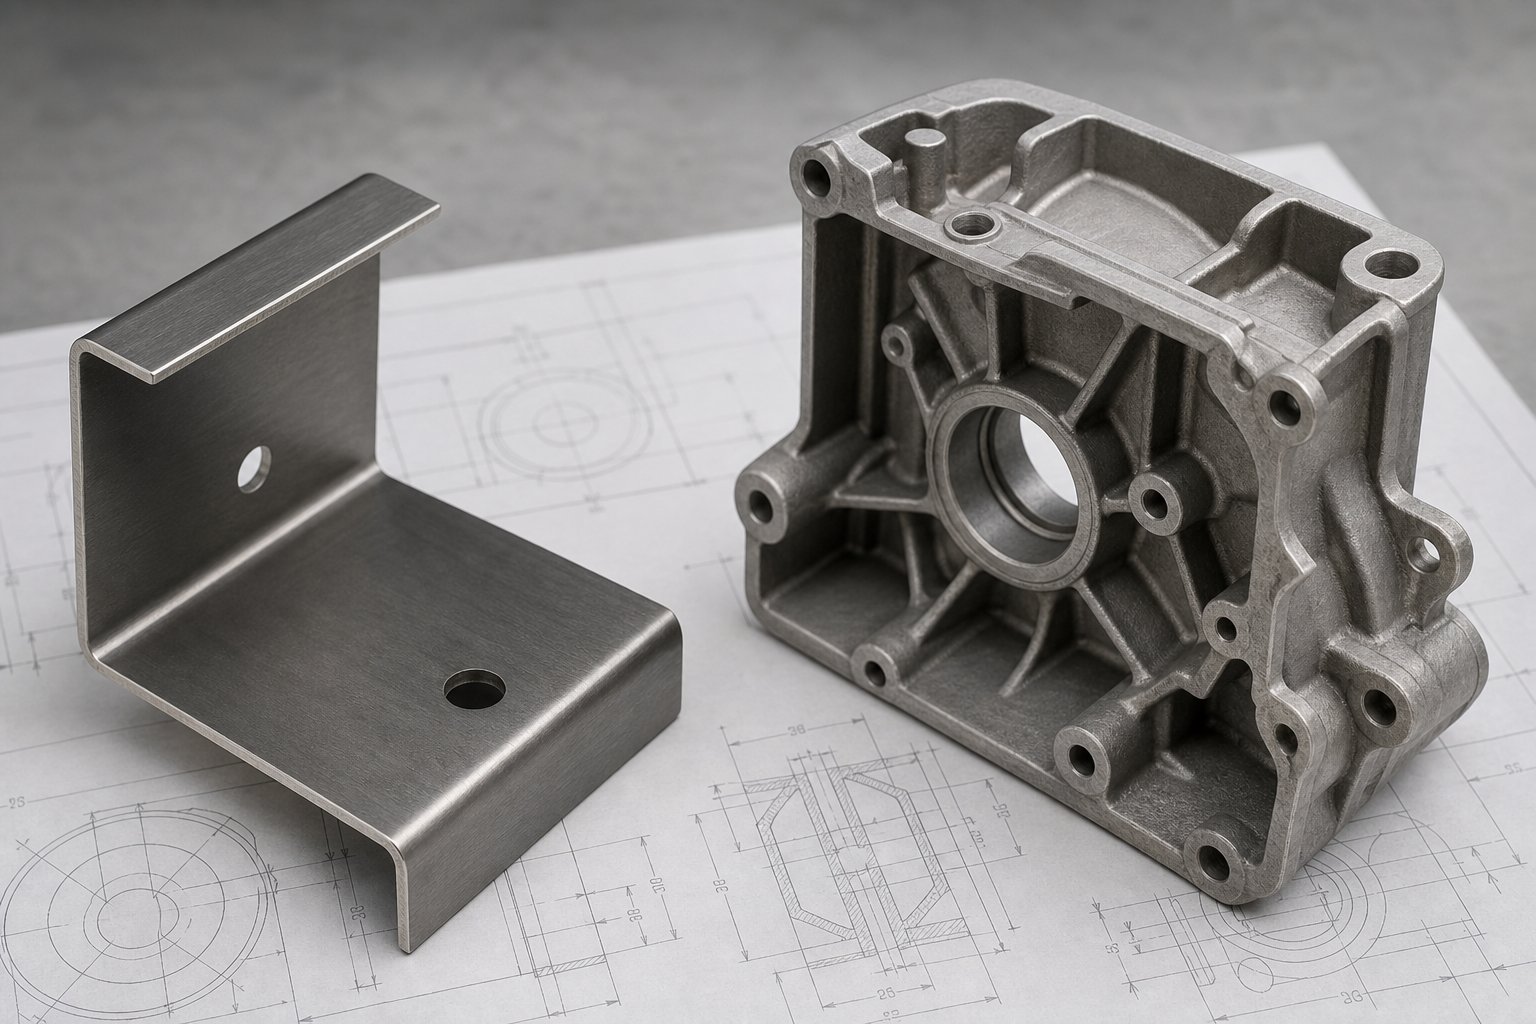
Limitazzjonijiet tad-Disinn u Linji Gwida tal-Manifattura
Li tkun taf kif jaħdem kull proċess hija ħaġa waħda. Iddisinjar ta' parti li fil-fatt tibqa' ħaj mill-produzzjoni mingħajr ma tkabbar ir-rata ta' rifjut tiegħek - dak huwa fejn il-biċċa l-kbira tal-proġetti jirnexxu jew ifallu. L-ittimbrar u d-die casting kull wieħed jimponi regoli ġeometriċi stretti, u l-ksur tagħhom mhux biss jiddegrada l-kwalità; jista 'jġiegħlek fil-proċess ħażin għal kollox. Karatteristika miġbuda profonda-li taqbeż il-limiti tal-ittimbrar tista' timbottak lejn id-die casting, filwaqt li bracket sempliċi ddisinjat b'kumplessità tridimensjonali mhux meħtieġa tissakkar f'għodda tal-ikkastjar għalja li qatt ma kelli bżonn.
It-teħid prattiku: il-ġeometrija tmexxi l-għażla tal-proċess daqs l-għażla tal-volum jew tal-materjal. Hawn huma r-regoli li huma importanti.
Regoli tad-Disinn għal Partijiet Ittimbrati
Folja tal-metall ittimbrata tibqa' bi ħxuna relattivament uniformi matul il-parti - li tkun qed isawwar mill-ġdid vojt ċatt, mhux iżżid jew tneħħi materjal. Dak ir-restrizzjoni unika tifforma kull deċiżjoni tad-disinn.
Minimi tar-raġġ tal-liwja.L-iktar liwja stretta li tista 'tifforma tiddependi direttament fuq it-tip ta' materjal u l-ħxuna. Għal materjali duttili bħal folja tal-aluminju stampata, ir-raġġ minimu tal-liwja ġewwa tipikament huwa 1x il-ħxuna tal-materjal. Għal folja tal-azzar ittimbrata - speċjalment għolja-qawwa jew gradi li ma jissaddadx - ikollok bżonn 1.5x sa 2x ħxuna tal-materjal biex tevita qsim tul il-linja tal-liwja. Li tmur aktar strett minn dawn il-limiti tintroduċi ksur fuq il-fibra ta 'barra tal-liwja, partikolarment meta l-liwja timxi paralleli mad-direzzjoni tal-qamħ tal-materjal. Liwjiet tad-disinn perpendikolari mal-qamħ kull meta jkun possibbli.
Distanzi minn toqba-sa-tarf.Toqob ippanċjati mqiegħda qrib wisq ta 'xifer jikkawża li l-web tal-materjal tixgħel 'il barra taħt pressjoni li tifforma. Il-minimu sikur huwa mill-inqas 2x il-ħxuna tal-materjal mill-eqreb tarf. Għal toqob ħdejn il-liwjiet, żid dik id-distanza għal 2.5x ħxuna tal-materjal flimkien mar-raġġ tal-liwja - inkella l-operazzjoni tal-iffurmar tgħawweġ il-ġeometrija tat-toqba.
Iġbed proporzjonijiet tal-fond.Meta l-ittimbrar jiġbed folja tal-metall f'forma ta 'tazza jew kavità, il-proporzjon tal-fond-għal-dijametru jirregola l-fattibilità. Operazzjoni ta' tpinġija waħda-tipikament tismax f'fond ugwali għad-dijametru vojt (proporzjon 1:1) għall-aluminju stampat, u xi ftit inqas għall-azzar. Aqbeż dak il-limitu, u jkollok bżonn stazzjonijiet tat-tlugħ multipli jew ittemprar bejn hits - li t-tnejn iżidu l-ispiża. Hawn il-pern tad-disinn li ħafna inġiniera jitilfu: il-konverżjoni ta'-karatteristika miġbuda fil-fond f'assemblaġġ bil-flanġ jew milwi tista' ġġib parti lura fit-territorju tal-ittimbrar li kieku kien jeħtieġ die casting.
Tolleranzi.L-ittimbrar iżomm kontroll dimensjonali strett fuq-karatteristiċi tal-pjan - toqob ippanċjati, profili blanked, u distanzi bejn il-karatteristiċi tipikament jilħqu ±0.1 mm. Karatteristiċi ffurmati bħall-liwjiet iġorru tolleranza angolari ta 'madwar ±1 grad, u l-munzell ta' tolleranza-up fuq liwjiet multipli għandhom jiġu kkunsidrati fid-dimensjonar.
Regoli tad-Disinn għal Partijiet Die Cast
Id-die casting joffri libertà tridimensjonali ferm akbar minn aluminju jew azzar stampat - kustilji interni, pumijiet, bwiet, u uċuħ kumplessi kollha jiffurmaw f'daqqa waħda. Iżda dik il-libertà tiġi bir-restrizzjonijiet tagħha stess li għandhom l-għeruq fil-mod kif il-metall imdewweb jiċċirkola, jissolidifika, u joħroġ minn die tal-azzar.
Angoli tal-abbozz.Kull wiċċ parallel mad-direzzjoni tal-ġbid tad-die-jeħtieġ abbozz biex jinħeles b'mod nadif waqt l-ejection. Ir-regola bażi:1 grad ta 'fundar għal kull 25 mm ta' fond tal-kavitàgħal uċuħ esterni, b'kavitajiet interni li jeħtieġu minimu ta '2 gradi. Uċuħ minsuġa jitolbu abbozz addizzjonali - bejn wieħed u ieħor grad 1 għal kull 0.1 mm ta 'fond tan-nisġa - jew il-parti tkaxkar kontra d-die u toħloq difetti fil-wiċċ. Disinji ta' żero-abbozzi jeħlu, jiddeformaw waqt it-tfigħ, u jqassru l-ħajja tad-die b'mod drammatiku.
Ħxuna uniformi tal-ħajt.Ħitan irregolari jikkawżaw tkessiħ irregolari, li jwassal għal marki ta 'sink f'żoni ħoxnin u shots qosra potenzjali f'żoni rqaq. Immira l-ħitan uniformi f'dawn il-meded:
- Ligi tal-aluminju: 1.5–3.0 mm
- Ligi taż-żingu: 0.75–2.5 mm
- Ligi tal-manjeżju: 1.25–2.0 mm
Kwalunkwe transizzjoni bejn il-ħxuna għandha tkun gradwali - l-ebda qbiż f'daqqa li jaqbeż 1.5x il-ħajt ta' maġenb. Sezzjonijiet ħoxnin għandhom jitneħħew bil-qalba u rinfurzati bil-kustilji aktar milli jitħallew solidi.
Raġġi tal-flett u kantunieri li jaqtgħu.Il-kantunieri interni aktar qawwija minn 0.75 mm jaġixxu bħala risers tal-istress, ifixklu l-fluss tal-metall, u jaċċelleraw l-ilbies tad-die. Il-formula tax-xogħol: ir-raġġ intern minimu huwa ugwali għal 0.5 darbiet il-ħxuna tal-ħajt flimkien ma '0.25 mm. Il-kantunieri li jaqtgħu jżidu l-istress lokali b'2 sa 3 darbiet, u jistgħu jnaqqsu l-ħajja tal-għodda sa 30%.
Kustilji u pumijiet.Il-ħxuna tal-kustilja għandha tibqa' bejn 0.5x u 0.7x il-ħxuna tal-ħajt maġenb - kwalunkwe nases eħxen tas-sħana u tikkawża marki tas-sink fuq il-wiċċ oppost. L-għoli tal-kustilji m'għandux jaqbeż il-ħxuna tal-kustilji 2.5x, u l-ispazjar bejn il-kustilji jeħtieġ li jkun tal-inqas 3x il-ħxuna tal-kustilji biex jippermetti fluss u tkessiħ tal-metall xieraq.
Undercuts.Karatteristiċi li jipprevjenu t-toqob tal-ejection dritta-pull ejection - perpendikolari għad-direzzjoni tal-firda, kanali interni, jew reverse-ġeometrija tal-abbozz - jeħtieġu azzjonijiet tal-ġenb-, slides, jew qlub li jiġġarrfu. Kull wieħed minn dawn il-mekkaniżmi jżid l-ispiża sinifikanti tal-għodda u l-kumplessità potenzjali tal-manutenzjoni. Meta jkun possibbli, iddisinja mill-ġdid it-twaqqigħ bħala toqob-allinjati mad-direzzjoni tal-ġbid tad-die-jew eliminihom b'magni tal-post-.
| Parametru tad-Disinn | Ittimbrar | Die Casting |
|---|---|---|
| Kumplessità Ġeometrika | 3D ċatt għal baxx (liwjiet, tiġbed) | 3D sħiħ b'karatteristiċi interni, kustilji, pumijiet |
| Firxa tal-Ħxuna tal-Ħajt | 0.4–6.0 mm (uniformi, ugwali għall-kejl tal-folja) | 0.75–5.0 mm (tvarja skont il-liga) |
| Tolleranza Tipika (lineari) | ±0.1 mm fuq karatteristiċi blanked/imtaqqba | ±0.2 mm bħala-mitfugħa; ±0.05 mm b'magni tal-post- |
| Tolleranza Angolari | ±1 grad fuq il-liwjiet (dipendenti mill-ispringback) | Ikkontrollat mill-abbozz; Springback minimu |
| Daqs Minimu tal-Karatteristika | Dijametru tat-toqba Akbar minn jew ugwali għal 1.2x ħxuna tal-materjal | Dijametru tat-toqba Ikbar minn jew ugwali għal 1.5 mm (aluminju) |
| Abbozz ta' Rekwiżit | Mhux applikabbli | 1-3 gradi minimu skond il-fond |
| Undercuts | Ġeneralment mhux fattibbli mingħajr ops sekondarji | Possibbli bi slides/qlub (iżżid l-ispiża) |
Il-mudell hawnhekk huwa ċar: partijiet tal-folji tal-metall stampati jinnegozjaw kumplessità ġeometrika għal tolleranzi aktar stretti fil--pjan, ċikli aktar mgħaġġla, u struttura tal-qamħ tal-materjal ippreservat. Die casting jinnegozja dawk il-vantaġġi għal-libertà tridimensjonali u l-konsolidazzjoni ta' komponenti stampati multipli f'parti waħda. L-ebda waħda hija universalment aħjar - iżda l-applikazzjoni tar-regoli tad-disinn ħażin għall-proċess ħażin huwa fejn il-baġits imorru lejn il-ġenb. Dak li spiss jagħti pariri lid-deċiżjoni finali mhix il-ġeometrija biss, iżda kif l-ispiża tal-għodda u l-volum tal-produzzjoni jinteraġixxu ma 'dawn ir-restrizzjonijiet.
Volum tal-Produzzjoni u Ekonomija tal-Ispejjeż Imqabbla
Il-ġeometrija tgħidlek x'hemmpossibbli. L-ekonomija tal-volum jgħidlek x'hemmprofittabbli. Żewġ partijiet jistgħu t-tnejn ikunu fattibbli bħala stampar jew ikkastjar, iżda l-għażla tal-proċess ħażin fil-kwantità annwali ħażina tista' tirdoppja l-ispiża effettiva tiegħek għal kull-parti. L-interazzjoni bejn l-investiment fl-għodda, il-ħin taċ-ċiklu, u l-volum tal-produzzjoni hija fejn iseħħ l-aktar ħlas żejjed - u fejn it-titlu ta 'dan l-artikolu jaqla' jżommu.
Spejjeż tal-Għodda u Limiti ta' Amortizzazzjoni
Kemm imut kif ukoll forom tal-ittimbrar jirrappreżentaw kapital bil-quddiem sinifikanti. Die tal-blanking jew tal-liwi sempliċi jista 'jdum minn $10,000 sa $50,000, filwaqt li dies progressivi kumplessi bi stazzjonijiet multipli jitilgħu għal $50,000–$300,000 jew aktar. Il-forom tal-ikkastjar tad-die jinżlu f'firxa simili ta' - $20,000 għal aluminju b'kavità waħda-imut sa $200,000+ għal għodda kumplessa b'ħafna-kavità fl-azzar tax-xogħol-hot H13.
Allura fejn fil-fatt jidher il-vantaġġ tal-ispiża? Ħin taċ-ċiklu. Pressa progressiva tal-ittimbrar tad-die tista 'taħdem b'veloċitajiet sa 1,500 puplesija kull minuta, li tipproduċi parti lesta ma' kull puplesija. Il-ħinijiet taċ-ċiklu tad-die casting jitkejlu f'sekondi sa minuti għal kull sparatura - malajr skont l-istandards tal-ikkastjar, iżda ordnijiet ta' kobor aktar bil-mod mill-ittimbrar b'veloċità għolja-. Dik id-differenza tgħaqqad malajr fil-volumi annwali.
Immaġina li għandek bżonn 500,000 parentesi fis-sena. B'imut tal-ittimbrar tal-aluminju li jipproduċi partijiet b'400 daqqa kull minuta, linja tal-istampa waħda tkopri dak il-volum f'jiem ta 'runtime. L-ispiża tal-għodda - anke għal $80,000 għal die progressiv - tamortizza għal bejn wieħed u ieħor $0.16 għal kull parti. Moffa die casting għal $60,000 li tipproduċi l-istess bracket b'120 shot fis-siegħa tamortizza bl-istess mod fl-ispiża tal-għodda, iżda l--xogħol, l-enerġija, u l-ħin tal-magna għal kull ċiklu jiswa għal kull-spejjeż parti sinifikament ogħla.
Il-crossover jaħdem bil-maqlub għal housings tridimensjonali kumplessi. Meta parti teħtieġ ħames jew sitt stazzjonijiet tal-ittimbrar flimkien mal-iwweldjar sekondarju biex tinkiseb il-ġeometrija li ikkastjar wieħed iwassal f'xutt wieħed, il-vantaġġ tal-għodda tal-istampar u tad-die jevapora - operazzjonijiet sekondarji jieklu ċ-ċiklu tiegħek-iffrankar ta 'ħin ħaj.
| Fattur tal-Ispiża | Ittimbrar tal-metall | Die Casting |
|---|---|---|
| Medda tal-Ispejjeż tal-Għodda | $10,000–$300,000+ | $20,000–$200,000+ |
| Ħin Ċiklu Tipiku | 0.04–6 sekondi għal kull parti (progressiva/trasferiment) | 15–120 sekonda għal kull parti |
| Ħajja Għodda | 500,000–10,000,000+ puplesiji | 100,000–500,000+ tiri |
| Xejra tal-Ispejjeż għal kull -Biċċa | Qtar qawwi bil-volum; dominanti 'l fuq minn 50,000 unità/sena għal partijiet ċatti jew baxxi | Qtar moderat bil-volum; ġustifikat meta l-kumplessità 3D telimina l-ittimbrar ta' multi-stazzjonijiet |
| Break -Gwida tal-Volum | Ħafna drabi ekonomiku 'l fuq minn 25,000–50,000 parti/sena vs alternattivi ta' magni | Tipikament iġġustifikat 'il fuq minn 5,000–10,000 parti/sena vs. makkinar, iżda ogħla għal kull -parti art mill-ittimbrar f'volumi ekwivalenti |
Il-mudell huwa konsistenti: għal partijiet ċatti jew iffurmati baxxi-bi kwantitajiet annwali 'l fuq minn 50,000 unità, l-ittimbrar kważi dejjem jirbaħ fuq l-ekonomija għal kull-parti. Die casting isir l-investiment aktar intelliġenti meta l-kumplessità tal-parti tkun teħtieġ tant stazzjonijiet tal-ittimbrar - jew tant assemblaġġ sekondarju - li s-sempliċità tal-operazzjoni unika-tal-ikkastjar tikkumpensa l-ħin taċ-ċiklu aktar bil-mod tiegħu.
Żbalji Komuni tax-Xerrej fl-Għażla tal-Proċess
Hawn fejn jinħlew il-flus reali. Tliet żbalji jidhru ripetutament fid-deċiżjonijiet tas-sorsi:
Aktar-jispeċifika die casting għal partijiet sempliċi.Bracket tal-immuntar ċatt b'żewġ liwjiet u erba 'toqob m'għandux bżonn moffa tal-aluminju fondut. Madankollu, ix-xerrejja jonqsu l-ikkastjar minħabba li xi ħadd ittikketta l-parti bħala "strutturali" mingħajr ma kkunsidra li folja tal-azzar ittimbrata b'kejl ta' 2 mm tagħti l-istess kapaċità ta' ġarr ta' tagħbija-bi frazzjoni tal-ispiża għal kull-parti. Jekk il-ġeometrija tista 'tinkiseb f'żewġ jew tliet stazzjonijiet tal-ittimbrar, l-ikkastjar x'aktarx huwa eċċessiv.
Issottovalutar l-ispejjeż tal-manutenzjoni tad-die tal-ittimbrar.L-għodda tal-ittimbrar idum miljuni ta' ċikli - iżda mhux mingħajr manutenzjoni. Punch ponot matt, strippers jilbsu, u sezzjonijiet die jeħtieġu sann perjodiku u spezzjoni. Manutenzjoni differita twassal għal drift dimensjonali, żieda fil-burrs, u r-rati tal-fdalijiet li bil-kwiet inaqqsu l-vantaġġ tal-ispiża li kkalkulajt fl-istadju tal-kwotazzjoni. Baġit 5–10% tal-ispiża tal-għodda oriġinali kull sena għall-manutenzjoni, jew il-break -matematika tiegħek ma tibqax.
Injora l-operazzjonijiet sekondarji li jnaqqsu t-tfaddil inizjali.Parti ttimbrata kkwotata $0.35 kull waħda tidher kbira - sakemm iżżid it-tħaffir, it-tapping ta' żewġ toqob, u l-kisi taż-żingu li jimbotta l-ispiża żbarkata għal $1.10. Verżjoni die cast għal $ 0.90 għal kull biċċa li toħroġ mill-moffa b'ħjut u wiċċ reżistenti għall-korrużjoni-tista 'tabilħaqq tkun irħas ladarba tieħu kont tal-ispiża totali tas-sjieda. Dejjem qabbel l-ispiża totali żbarkata, mhux biss l-oġġett tal-linja mill-fornitur tal-ittimbrar jew tal-ikkastjar.
Dawn l-iżbalji jaqsmu għerq komuni: it-teħid tad-deċiżjonijiet tal-proċess ibbażati fuq varjabbli wieħed - normalment il-prezz tal-kwotazzjoni inizjali - aktar milli jevalwaw l-istampa sħiħa tal-amortizzazzjoni tal-għodda, il-ħin taċ-ċiklu, l-ops sekondarji, u l-manutenzjoni matul iċ-ċiklu tal-ħajja tal-produzzjoni. It-twettiq ta' dak il-kalkolu tajjeb huwa importanti l-aktar meta l-volumi tal-partijiet huma għoljin biżżejjed li anke differenzi żgħar għal kull-biċċa jikkumbinaw f'sitt-figuri ta' tfaddil jew telf annwali.
L-ekonomija tal-ispiża tindikak lejn il-proċess it-tajjeb. Iżda anke l-irħas prezz għal kull-parti ma jfisser xejn jekk ir-rata ta' rifjut tiegħek tkun qed tiekol marġni - u għalhekk li l-fehim tal-proċess-difetti speċifiċi u l-metodi ta' kontroll tal-kwalità huwa ugwalment kritiku għad-deċiżjoni finali.
Kontroll tal-Kwalità u Difetti Komuni f'Kull Proċess
Prezz baxx għal kull-parti fuq folja ta' kwotazzjoni ma jfissirx wisq jekk 8% tal-produzzjoni tiegħek tispiċċa fil-kontenitur tar-ruttam. L-ittimbrar u d-die casting kull wieħed ikollu l-modi ta' falliment tal-firma tagħhom stess - u d-difetti li jbatu proċess wieħed bilkemm jeżistu fl-ieħor. Li tkun taf x'jista 'jmur ħażin, u kif taqbadha kmieni, huwa dak li jifred ġirja ta' produzzjoni profittabbli minn waħda li jnaqqas il-marġni permezz ta 'xogħol mill-ġdid u tiċħad.
Hawn paragun prattiku tad-difetti li tiltaqa 'ma' kull proċess, flimkien mal-kawżi fundamentali u l-soluzzjonijiet li attwalment jaħdmu fuq l-art tal-ħanut.
| Difett | Proċess | Kawża Għerq | Strateġija ta' Mitigazzjoni |
|---|---|---|---|
| Springback | Ittimbrar | Irkupru elastiku wara li jiffurmaw rilaxxi tal-pressjoni; agħar f'materjali ta'-saħħa għolja | Ġeometrija ta 'l-għodda ta' tgħawwiġ iżżejjed, muniti, reking, jew kumpens waqt id-disinn tad-die |
| It-tikmix | Ittimbrar | Forza insuffiċjenti tad-detentur tal-vojt jew trażżin taż-żibġa tal-ġbid waqt il-kompressjoni | Ottimizza l-pressjoni tad-detentur vojta, ittejjeb id-disinn tax-xoffa tat-tpinġija, aġġusta l-forma vojta |
| Tiċrit / Qsim | Ittimbrar | It-tensjoni tat-tensjoni taqbeż il-limitu tal-iffurmar tal-materjal; raġġi żgħar jew fond ta 'ġbid eċċessiv | Żid ir-raġġi li jiffurmaw, ittejjeb il-lubrikazzjoni, jaqsam operazzjonijiet severi fi stadji |
| Burrs | Ittimbrar | Truf tal-punch mikula, punch mhux korrett-għal-tneħħija tad-die, allinjament ħażin tal-għodda | Żomm spazju xieraq (5–8% tal-ħxuna għall-azzar ħafif), saffi jew ibdel l-għodda |
| Die xedd mudelli | Ittimbrar | Impatt u frizzjoni ripetittivi; aċċellerata minn materjali iebsin jew lubrikazzjoni fqira | Manutenzjoni skedata tad-die, kisi tal-għodda (TiN, TiCN), għażla xierqa tal-lubrikant |
| Porożità tal-gass | Die Casting | Arja maqbuda jew idroġenu rilaxxat waqt is-solidifikazzjoni; injezzjoni turbulenti | Injezzjoni assistita bil-vakwu-, disinn tal-bieb ottimizzat, ingotti tal-metall nodfa u niexfa |
| Kavitajiet li jinxtorob | Die Casting | Solidifikazzjoni irregolari minn sezzjonijiet ħoxnin tal-ħajt jew tkessiħ inadegwat | Disinn uniformi tal-ħajt, inserzjonijiet ta 'chill, sistemi ta' gating u riser ottimizzati |
| Jingħalqu kiesaħ | Die Casting | Żewġ fronti tal-metall jiltaqgħu mingħajr fużjoni sħiħa; temperatura baxxa tat-tidwib jew injezzjoni bil-mod | Żid it-temperatura tal-moffa u tal-metall, ottimizza l-veloċità tal-injezzjoni u l-konfigurazzjoni tal-bieb |
| Flash | Die Casting | Metall żejjed sfurzat bejn l-uċuħ tal-firda-; pressjoni għolja ta 'injezzjoni jew imut milbus | Żomm l-uċuħ tal-linja tal-firda-, tiżgura forza adegwata tal-ikklampjar, tikkontrolla l-parametri tal-injezzjoni |
| Infafet fil-wiċċ | Die Casting | Bwiet tal-gass taħt il-wiċċ jespandu taħt trattament tas-sħana jew temperaturi tas-servizz elevati | Ittejjeb il-ventilazzjoni, tnaqqas it-turbolenza waqt il-mili, tikkontrolla l-parametri tal-ikkastjar b'mod preċiż |
Innota l-mudell: id-difetti tal-ittimbrar huma relatati mal-forza mekkanika - tensjoni wisq, trażżin mhux biżżejjed, jew truf tal-għodda mikula. Id-difetti tad-die casting huma relatati mal-imġieba termali - kif il-metall likwidu jgħaddi, jissolidifika, u jaqbad il-gass. Parti ttimbrata die tonqos meta l-folja solida ma tistax fiżikament takkomoda l-forma mitluba minnha. Parti mitfugħa tfalli meta t-tranżizzjoni tal-likwidu-għal-solidu ma sseħħx b'mod uniformi.
Tolleranza u Preċiżjoni Dimensjonali bil-Proċess
Meta tkun qed tqabbel komponenti tal-folji tal-metall stampati ma 'ekwivalenti die cast, it-tolleranzi li jistgħu jintlaħqu jgħidu stejjer differenti skont liema dimensjoni tkun qed tkejjel.
L-ittimbrar jeċċella fil--eżattezza dimensjonali tal-pjan. Profili blanked, toqob ippanċjati, u distanzi bejn karatteristiċi ċatti regolarment iżommu ± 0.1 mm jew aktar stretti b'għodda-mantenuta tajjeb. L-isfida tidher fl-eżattezza angolari - springback tintroduċi ± 0.5 grad sa ± 2 grad ta 'żball fuq liwjiet iffurmati, u li l-iżball komposti madwar stazzjonijiet multipli liwja. Azzar ta' saħħa-għoli huma l-agħar delinkwenti, b'springback li jġiegħel jew il-kumpens tal-għodda jew operazzjonijiet sekondarji ta' restrizzjoni biex jolqtu d-dimensjonijiet tal-istampar.
Die casting jagħti kustilji, bosses, ħitan irqaq, u karatteristiċi interni impressjonanti kollha ffurmati f'daqqa waħda. Tolleranzi lineari ta' ±0.1 sa ±0.2 mm huma tipiċi għall--karatteristiċi fonduti. Madankollu, il-porożità u t-tnaqqis mhux-uniformi (tipikament 0.4–0.7% għal-ligi tal-aluminju) jillimitaw il-konsistenza ta'-dimensjoni kritika mingħajr makkinar sekondarju. Jekk il-parti tiegħek għandha toqba li għandha żżomm ± 0.025 mm, tkun qed timmanifatturaha irrispettivament minn kemm hu tajjeb il-proċess tal-ikkastjar. Dik l-ispiża sekondarja tal-magni jeħtieġ li tittieħed inkunsiderazzjoni fid-deċiżjoni tal-proċess tiegħek.
Ir-regola prattika: jekk it-tolleranzi l-aktar stretti tiegħek jgħixu fuq ċatti, fil-{0}}karatteristiċi tal-pjan, l-ittimbrar jagħtihom b'mod inerenti. Jekk jgħixu fuq uċuħ tridimensjonali kumplessi-, id-die casting iġibek qrib u l-finitura tal-magni twassalkom hemm - imma qed tħallas għaż-żewġ operazzjonijiet.
Metodi ta 'Spezzjoni għal Partijiet Ittimbrati u Cast
Modi ta 'falliment differenti jitolbu metodi ta' sejbien differenti. Ma tistax X-raggja bracket stampat għal springback, u ma tistax tkejjel il-porożità tal-ikkastjar b'kalibru.
Għall-partijiet ittimbrati, il-munzell tal-ispezzjoni tipikament jinkludi:
- CMM (Magni tal-Kejl tal-Koordinati)- Jivverifika l-pożizzjonijiet tat-toqob, id-dimensjonijiet tal-profil, u l-angoli tal-liwja kontra CAD nominali. Kritika għall-ewwel-approvazzjoni tal-artikolu u perjodiċi fil--awditi tal-proċess.
- Ċartjar SPC- Il-kontroll tal-proċess statistiku jsegwi d-drift dimensjonali matul iż-żmien. Meta l-ilbies tal-punch gradwalment ibiddel il-post tat-toqba jew l-għoli tal-burr jitla 'fuq, SPC jaqbad ix-xejra qabel ma l-partijiet joħorġu mit-tolleranza.
- Sistemi ottiċi u ta' viżjoni- Kameras ta'-veloċità għolja jispezzjonaw 100% tal-partijiet għal burrs, karatteristiċi neqsin, u konformità dimensjonali fil-veloċità tal-produzzjoni.
- Mur/le-mur gauges u ċċekkja l-attrezzaturi- Verifika rapida tad-dimensjonijiet kritiċi mingħajr ċiklu sħiħ ta' kejl tas-CMM.
Għal partijiet die cast, il-kaxxa tal-għodda tespandi f'territorju ta'-difett intern:
- X-raġġi (spezzjoni radjografika)- Jikxef porożità interna, kavitajiet li jinxtorob, u inklużjonijiet inviżibbli mill-wiċċ. Essenzjali għall-ikkastjar strutturali f'applikazzjonijiet awtomotivi u aerospazjali.
- CT scanning- Analiżi volumetrika sħiħa għal partijiet kumplessi fejn ir-raġġi X-2D ma jistgħux jiddifferenzjaw karatteristiċi li jikkoinċidu.
- Ittestjar tal-pressjoni (test tat-tnixxija)- Jivverifika li l-porożità ma toħloqx minn-mogħdijiet ta' tnixxija tal-ħajt fuq il-housings u l-komponenti tal-immaniġġjar-fluwidu.
- Skanjar CMM u 3D- Jikkonferma d-dimensjonijiet esterni, l-uċuħ tal-abbozz, u l-flatness tal-karatteristiċi tad-datum.
Differenza ta 'kwalità waħda li ħafna drabi tissorprendi lix-xerrejja hija l-finitura tal-wiċċ. Il-kuntrast bejn die laqat vs die cast uċuħ huwa sinifikanti. Parti ttimbrata żżomm il--kwalità tal-wiċċ tal-materjal - ġenitur jekk tibda b'folja li ma jissaddadx tal-finitura tal-mera-, il-komponent ittimbrat iżomm dik il-finitura fuq uċuħ mhux-kuntattati. Partijiet mitfugħa joħorġu man-nisġa tal-kavità tal-moffa, li tfisser marki viżibbli tal-għodda, linji tal-firda, u marki potenzjali tal-fluss li jeħtieġu shot blasting, tumbling, jew makkinar biex jinkiseb wiċċ kosmetiku.
Għal applikazzjonijiet fejn l-apparenza tal-wiċċ hija importanti - ħardwer tal-konsumatur viżibbli, pannelli dekorattivi, jew komponenti li jirċievu kisi - folja tal-metall ittimbrata ħafna drabi tasal eqreb lejn il-finitura finali b'inqas xogħol sekondarju. Partijiet fondut joffru ġeometrija li l-ittimbrar ma jistax jaqbel, iżda l-wiċċ rarament jiġi b'xejn.
Il-kapaċitajiet tal-kontroll tal-kwalità u l-profili tar-riskju tad-difetti jdaħħlu direttament mistoqsija kritika oħra: liema industriji fil-fatt jużaw kull proċess, u x'inhuma x-xenarji ta' produzzjoni reali meta ż-żewġ proċessi jservu l-istess prodott finali?
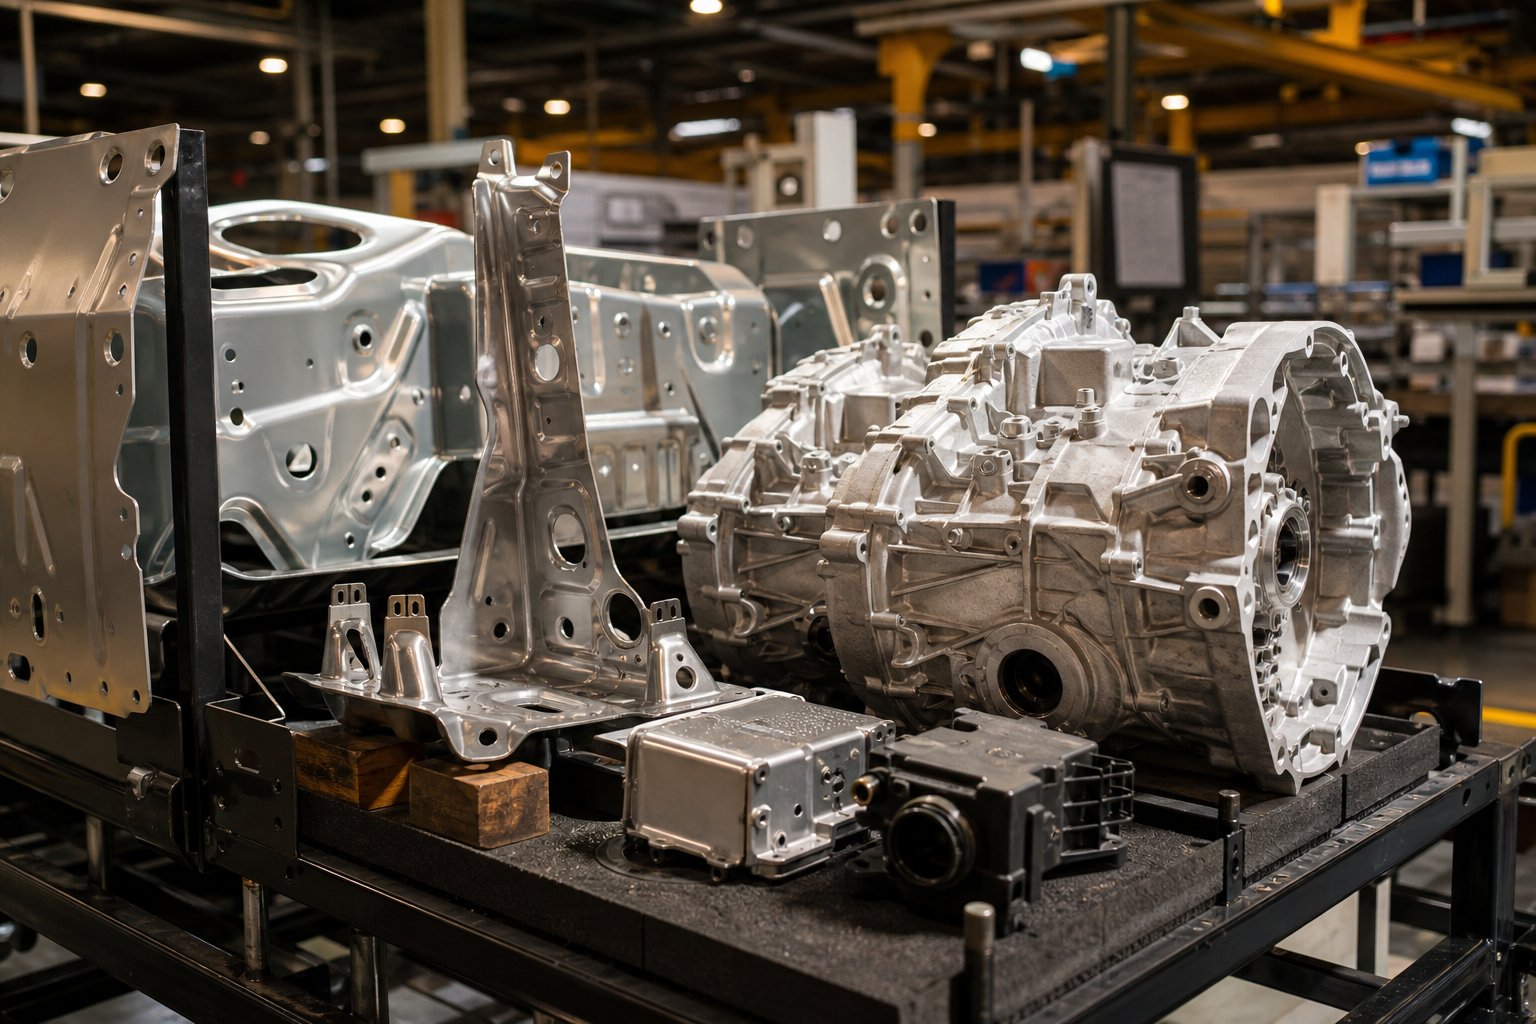
Applikazzjonijiet ta' l-Industrija u Xenarji ta' Proġett Reali
Difetti, tolleranzi, u metodi ta 'spezzjoni jistabbilixxu l-art ta' kwalità tiegħek. Imma l-għażla tal-proċess kif fil-fatt tidher meta partijiet reali jolqtu linji ta 'produzzjoni reali? L-aktar mod ċar biex tiġi internalizzata d-deċiżjoni tal-ittimbrar-versus-ikkastjar huwa li wieħed jara fejn kull proċess jiddomina - u għaliex - fl-industriji li kollettivament jikkunsmaw biljuni ta' partijiet iffurmati tal-metall kull sena.
Applikazzjonijiet tal-Karozzi u Aerospazjali
Imxi minn kwalunkwe impjant tal-assemblaġġ tal-karozzi u tinnota mudell. L-istruttura tal-karozzerija - panewijiet tas-saqaf, interjuri tal-bibien, rinforzi tal-fender, twaġen tal-art - hija kważi kompletament ittimbrata folja tal-metall. Dawn il-partijiet jaqsmu karatteristiċi komuni: erja tal-wiċċ kbira, fond baxx relattiv għall-footprint, ħxuna tal-kejl uniformi, u volumi annwali f'mijiet ta 'eluf. L-iffurmar u l-ittimbrar tal-metall jiddominaw il-korp-fil--produzzjoni bajda minħabba li d-diejiet progressivi u ta 'trasferiment jistgħu jittimbraw pannelli tal-metall b'rati li ma jaqblux ma' l-ebda proċess ta 'ikkastjar.
Partijiet tal-karozzi stampati speċifiċi u għaliex jibqgħu fit-territorju tal-ittimbrar:
- Rinforzi strutturali tal-pilastru B-- Azzar ta' saħħa-għoli ffurmat permezz ta' stampar bis-sħana; teħtieġ kontroll tad-direzzjoni tal-qamħ-u ħxuna konsistenti tal-ħajt għall-assorbiment tal-enerġija tal-ħabta.
- Kompartimenti tal-batteriji EV- Trejs kbar tal-folji tal-aluminju ttimbrati li jeħtieġu flatness, ermetiċità fil-ħjatat tal-weldjatura, u throughput ta'-volum għoli biex iżommu l-pass mal-linji tal-assemblaġġ tal-pakkett tal-batteriji.
- Parentesi tas-sedil u cross-membri- Ġeometriji sempliċi mgħawġa prodotti bi 300+ strokes kull minuta; ebda kumplessità 3D li tiġġustifika għodda tal-ikkastjar.
- Tarki tat-trab tal-brejk- Azzar irqiq ittimbrat b'toqob multipli mtaqqba; volumi jaqbżu miljun fis-sena għal kull pjattaforma tal-vettura.
Die casting jokkupa żona differenti fl-istess vettura. Kull fejn il-ġeometrija ssir tridimensjonali, tintegra funzjonijiet multipli f'parti waħda, jew titlob kanali interni u pumijiet, l-ikkastjar jieħu f'idejh:
- Alloġġi tat-trasmissjoni- Ribbing intern kumpless, toqob tal-bearings, u passaġġi taż-żejt li jkunu jeħtieġu l-iwweldjar ta' għexieren ta' biċċiet stampati flimkien.
- Blokki tal-magni u cylinder heads- Ġkieket tal-ilma interni u galleriji taż-żejt impossibbli li jinkisbu permezz ta' kwalunkwe proċess tal-folji tal-metall.
- Senser u housings ECU- Kompartimenti tal-ilqugħ tal-EMI b'pumijiet ta 'immuntar integrati, bwiet tal-konnetturi, u xewk tal-ġestjoni termali mitfugħa f'daqqa waħda.
- Mega-castings strutturali- Is-sezzjonijiet ta' taħt il-body ta' wara li jikkonsolidaw 70+ partijiet stampati u wweldjati f'ikkastjar wieħed tal-aluminju, xejra li kienet pijuniera għall-pjattaformi tal-EV.
L-ajruspazju jsegwi loġika simili. Il-parentesi tat-titanju u l-aluminju stampati jiddominaw fejn il-profili ċatti u l-kejl tad-dawl huma biżżejjed, filwaqt li l-manjeżju fondut u l-aluminju jservu housings, għata tal-gearbox, u kompartimenti avjoniċi li jeħtieġu ġeometrija interna kumplessa.
Applikazzjonijiet Elettroniċi u Oġġetti tal-Konsumatur
Ċekken l-iskala u l-istess prinċipji jżommu. Fl-elettronika, frejms taċ-ċomb tar-ram ittimbrati huma s-sinsla tal-ippakkjar tas-semikondutturi - miljuni ta 'frejms ċkejkna ta' liga tar-ram prodotti b'veloċità għolja fuq dies progressivi, li jgħaqqdu mikroċipps għal bordijiet ta 'ċirkwiti f'kollox minn smartphones għal ECUs tal-karozzi. Il-proċess jaħdem minħabba li l-frejms taċ-ċomb huma essenzjalment ċatti, jeħtieġu preċiżjoni dimensjonali estrema, u jaħdmu f'volumi fejn il-vantaġġ tal-veloċità tal-ittimbrar huwa imbattibbli.
Elettronika oħra u partijiet tal-konsumatur fejn l-ittimbrar tal-ħardwer huwa l-għażla ċara:
- Tarki RF u laned EMI- Kompartimenti irqiq stampati tal-istainless jew nikil-fidda ssaldjati fuq PCBs; ġeometrija tal-kaxxa sempliċi f'volum massiv.
- Kuntatti tal-batterija u clips tar-rebbiegħa- Ram ittimbrat jew berillju-ram b'ġeometrija preċiża tar-rebbiegħa; jiddependu fuq il-proprjetajiet tal-qamħ tal-materjal għall-ħajja tal-għeja.
- Qxur tal-USB u tal-konnettur- Die progressiv-ittimbrat u ffurmat f'eluf ta' partijiet fis-siegħa; konsistenza dimensjonali kritika għall-interfaces tat-tgħammir.
Die casting jippretendi territorju elettroniku meta l-partijiet jeħtieġu riġidità strutturali, massa termali, jew uċuħ kożmetiċi fuq forom 3D kumplessi:
- Chassis tal-laptop u tablet- Qxur tal-manjeżju jew aluminju die cast li jipprovdu riġidità u sħana mifruxa fuq profili rqaq u mgħawġa.
- Sinkijiet tas-sħana għal dawl LED u elettronika tal-qawwa- Arrays tal-fin u karatteristiċi ta 'immuntar integrati li l-ittimbrar ma jistax jipproduċi f'operazzjoni waħda.
- Djar tal-għodda tal-enerġija- Korpi tal-aluminju jew tal-manjeżju die cast b'kontorni ergonomiċi, bosses bil-kamin, u karatteristiċi tal-immuntar tal-mutur konsolidati f'parti waħda.
- Frejms tal-kameras u d-drones- Ikkastjar tal-manjeżju li jagħti piż minimu b'ebusija massima għal applikazzjonijiet li jinżammu fl-idejn jew fl-ajru.
Hawn dak li ħafna inġiniera jinjoraw: manifattura ibrida, fejn iż-żewġ proċessi jservu l-istess assemblaġġ finali. Immaġina pin tal-konnettur tar-ram stampat ippressat f'kaxxa tas-sensorju tal-aluminju fondut. Jew modulu tal-bieb tal-karozzi fejn trasportatur strutturali die cast iżomm parentesi ta 'rinfurzar tal-azzar ittimbrat u bus bars tar-ram stampati. L-ebda proċess ma jissostitwixxi l-ieħor - huma jikkumplimentaw lil xulxin fi prodott wieħed. Il-partijiet ittimbrati jġibu materjal-konduttività speċifika, proprjetajiet tar-rebbiegħa, u fil--preċiżjoni tal-pjan. Il-partijiet fonduti jġibu integrazzjoni tridimensjonali u konsolidazzjoni strutturali.
Ir-rikonoxximent ta 'dawn ix-xenarji ibridi jipprevjeni nassa ta' sorsi komuni: sfurzar assemblaġġ sħiħ fi proċess wieħed meta jinqasam fiż-żewġ rendimenti, iwassal għal spiża totali aktar baxxa u prestazzjoni aħjar. Il-qafas tad-deċiżjoni reali mhuwiex "ittimbrar jew ikkastjar" - huwa "liema karatteristiċi jappartjenu f'liema proċess, u kif il-partijiet li jirriżultaw jingħaqdu flimkien?"
Kif Agħżel Bejn Ittimbrar u Die Casting għall-Proġett Tiegħek
Rajt il-mekkanika tal-proċess, ir-restrizzjonijiet tad-disinn, il-kurvi tal-ispejjeż, il-profili tad-difetti, u l-applikazzjonijiet fid--dinja reali. Il-mistoqsija li tibqa 'hija prattika: meta tkun qed tħares lejn disinn ta' parti ġdida fuq l-iskrin tiegħek, kif tiddeċiedi liema proċess jikseb l-investiment fl-għodda tiegħek?
Tinsa flowcharts astratti. Aħseb f'termini ta' tliet xenarji reali li ħafna mill-inġiniera jiltaqgħu magħhom ripetutament:
Xenarju A: Parentesi tal-immuntar.Huwa ċatt b'żewġ liwjiet ta' 90-grad, erba' toqob mtaqqba, magħmulin minn folja tal-azzar stampata ta' 1.5 mm. Il-volum annwali huwa ta '200,000 unità. Din il-parti m'għandha l-ebda karatteristiċi interni, l-ebda pumijiet, l-ebda kustilji - ġeometrija mgħawġa biss minn vojt ċatt. It-tweġiba hija ittimbrar, kull darba. Die tal-ittimbrar progressiv tal-metall jimmaniġġja dan b'mijiet ta 'puplesiji kull minuta, u l-ispiża għal kull parti tkun frazzjoni ta' dak li jagħti l-ikkastjar.
Xenarju B: Egħluq elettroniku.Għandu kustilji interni għall-immuntar fuq il-bord, karatteristiċi integrati ta' snap-fit, ħitan irqaq b'abbozz fuq l-uċuħ kollha, u barra kożmetika. Il-volum annwali huwa ta '30,000 unità. Il-pumijiet interni tal--kumplessità tridimensjonali - ta' din il-parti, ħitan irqaq uniformi, u karatteristiċi konsolidati - jagħmlu d-die casting l-adegwatezza naturali. Li tipprova tikseb din il-ġeometrija permezz tal-ittimbrar tal-folja tal-metall tkun teħtieġ stazzjonijiet multipli, iwweldjar sekondarju, u operazzjonijiet ta 'assemblaġġ li jeliminaw kwalunkwe vantaġġ ta' ħin ta' ċiklu-.
Xenarju Ċ: A housing tal-konnettur.Ġeometrija 3D moderata, 80,000 unità fis-sena, li jistgħu jinkisbu jew permezz ta' setup tal-ittimbrar tal-metall die ta' erba'-stazzjonijiet jew moffa die cast b'kavità waħda-. It-tnejn jaħdmu teknikament. Hawn fejn tqabbel l-ispiża totali tal-ħatt l-art: die tal-ittimbrar flimkien ma' deburring sekondarju u tapping kontra moffa tal-ikkastjar b'ħjut kif-cast u rfinar minimu. Mexxi n-numri kemm fuq - inkluż il-manutenzjoni, ir-rata ta' ruttam, u l-ops sekondarji - qabel ma tikkommetti l-kapital.
Il-loġika tad-deċiżjoni tiddistilla fi tliet gradi: il-kumplessità tal-ġeometrija, il-volum tal-produzzjoni, u l-ispiża totali inklużi l-operazzjonijiet sekondarji. Jekk parti tikklerja l-ewwel żewġ gradi li tipponta lejn l-istess proċess, għandek it-tweġiba tiegħek. Jekk iż-żewġ proċessi huma teknikament fattibbli, it-tielet gate - l-ispiża totali tal-ħatt - tkisser ir-rabta.
Lista ta' Kontroll tal-Kriterji tad-Deċiżjoni għall-Inġiniera
Qabel ma titlob kwotazzjonijiet jew timpenja ruħek għal għodda, wieġeb dawn il-mistoqsijiet. Huma ser jipprevjenu l-iżball l-aktar għali fl-akkwist tal--formazzjoni tal-metall: l-għażla tal-proċess tiegħek ibbażata fuq drawwa jew varjabbli waħda aktar milli l-istampa sħiħa.
- Il-kumplessità tal-ġeometrija tal-parti- Il-parti hija ċatta jew baxxa-iffurmata (liwjiet, draws baxxi), jew teħtieġ karatteristiċi 3D sħaħ bħal kustilji, pumijiet, u ħofor interni?
- Volum tal-produzzjoni annwali- Inti 'l fuq minn 50,000 unità fis-sena fejn jiddomina l-vantaġġ tal-veloċità tal-ittimbrar, jew fil-medda ta' 5,000–30,000 fejn is-sempliċità tal--operazzjoni waħda tal-ikkastjar tista' tpatti ċikli aktar bil-mod?
- Rekwiżiti materjali- Għandek bżonn metalli tal-ħadid (azzar, stainless) li jeskludu d-die casting? Jew mhux-ligi tal-ħadid (aluminju, żingu, manjesju) fejn iż-żewġ proċessi jikkompetu?
- Kritiċità tat-tolleranza- Huma l-aktar dimensjonijiet stretti tiegħek fuq karatteristiċi ċatti, fil--pjan (vantaġġ tal-ittimbrar) jew fuq uċuħ 3D kumplessi li jeħtieġu kkastjar flimkien ma' magni tal-finitura?
- Il-bżonnijiet tal-finitura tal-wiċċ- Il-parti teħtieġ parent-kwalità tal-finitura tal-materjal (ittimbrar), jew hija tessut fondut b'irfinar sekondarju aċċettabbli?
- Budget ta' operazzjonijiet sekondarji- Kemm post-proċessar teħtieġ kull rotta? Tapping, deburring, kisi, makkinar - dawn l-ispejjeż jaqilbu l-ekonomija aktar malajr milli jistennew ħafna xerrejja.
Jekk it-tweġibiet tiegħek jindikaw b'mod konsistenti lejn proċess wieħed, it-triq tiegħek hija ċara. Jekk jaqsmu - xi wħud li jiffavorixxu l-ittimbrar, oħrajn li jiffavorixxu l-ikkastjar - jagħmlu paragun tal--spejjeż totali fuq perjodu minimu ta' produzzjoni ta'-sentejn qabel ma jagħmlu ordnijiet ta' għodda.
Meta Ittimbrar Dies Huma l-Investiment Aħjar
Ċerti profili tal-proġett jagħmlu l-ittimbrar tal-metall apposta die ir-rebbieħ mhux ambigwu. Int ser tagħraf dawn ix-xejriet:
Partijiet iffurmati-ċatti jew baxxi b'volum għoli.Meta l-kwantitajiet annwali jaqbżu l-50,000 unità u l-ġeometrija tal-parti tibqa’ fi ħdan it-territorju tal-liwi, tal-blanking, u t-tpinġija moderata, il-vantaġġ taċ-ċiklu tal-ittimbrar-ħin joħloq ekonomija għal kull-parti li l-ikkastjar sempliċement ma jistax jaqbel. Dies progressivi li jaħdmu b'200–600+ daqqa fil-minuta jipproduċu komponenti lesti aktar malajr minn kwalunkwe proċess ta' mili-moffa.
Partijiet li jeħtieġu flatness konsistenti u stabbiltà dimensjonali.Il-komponenti stampati jżommu l-flatness inerenti għall-istokk tal-folja prinċipali tagħhom. Jekk l-assemblaġġ tiegħek tiddependi fuq uċuħ tad-datum li jridu jingħaqdu magħqudin mingħajr makkinar - aħseb pannelli ta 'lqugħ, pjanċi bażi, jew interfaces ta' tixrid tas-sħana - ittimbrar tal-folja tal-metall jippreserva dik l-integrità tal-wiċċ permezz tal-proċess tal-iffurmar.
Applikazzjonijiet fejn id-direzzjoni tal-qamħ materjali hija importanti.Għeja-komponenti kritiċi bħall-kuntatti tar-rebbiegħa, rinforzi strutturali, u ċirkwiti flex jiddependu fuq l-orjentazzjoni tal-qamħ għall-ħajja taċ-ċiklu. L-ittimbrar jippreserva u jsaħħaħ l-istruttura tal-qamħ tad-direzzjoni tal-irrumblar-tal-coil ġenitur, li jippermetti lill-inġiniera jorjentaw liwjiet perpendikolari mal-qamħ għal duttilità massima u reżistenza għall-għeja. Il-kkastjar m'għandhom l-ebda struttura tal-qamħ - Il-mikrostruttura iżotropika tagħhom hija vantaġġ f'xi kuntesti iżda limitazzjoni meta tkun importanti s-saħħa direzzjonali.
Rekwiżiti tal-materjal tal-ħadid.Jekk l-applikazzjoni tiegħek titlob azzar tal-karbonju, azzar li ma jissaddadx, jew ligi speċjali ta'-saħħa għolja, id-die casting mhix għażla. Dawn il-materjali huma ttimbrati esklussivament fid-dinja tal-iffurmar ta'-volum għoli.
Għal inġiniera u xerrejja li ħadmu permezz ta 'din il-lista ta' kontroll u ddeterminaw li l-ittimbrar huwa l-aħjar proċess tagħhom, il-pass li jmiss huwa li jakkwistaw għodda minn fornitur b'kapaċità ppruvata ta 'inġinerija tad-die.Is-servizzi tad-die tal-ittimbrar tad-dwana ta 'YICHENjoffru punt ta' dħul għal proġetti li jeħtieġu għodda tal-iffurmar tal-metall-inġinerija - kemm jekk għandek bżonn dies progressivi għall-produzzjoni b'veloċità għolja-, dies tal-ittimbrar bis-sħana għal komponenti awtomotivi strutturali, jew għodda ta' trasferiment għal ġeometriji miġbuda-deep. Il--kapaċità tad-disinn u l-manifattura tad-die dawra tagħhom tkopri l-firxa sħiħa ta 'applikazzjonijiet għall-ittimbrar tad-die diskussi matul dan l-artikolu.
L-għażla tal-proċess it-tajjeb hija nofs l-ekwazzjoni. In-nofs l-ieħor - li ssib fornitur ta' għodda li fil-fatt jista' jesegwixxi d-disinn tad-die tiegħek fil-livell ta' kwalità li titlob il-produzzjoni tiegħek - teħtieġ is-sett ta' kriterji ta' evalwazzjoni u dixxiplina tal-akkwist tiegħu stess.
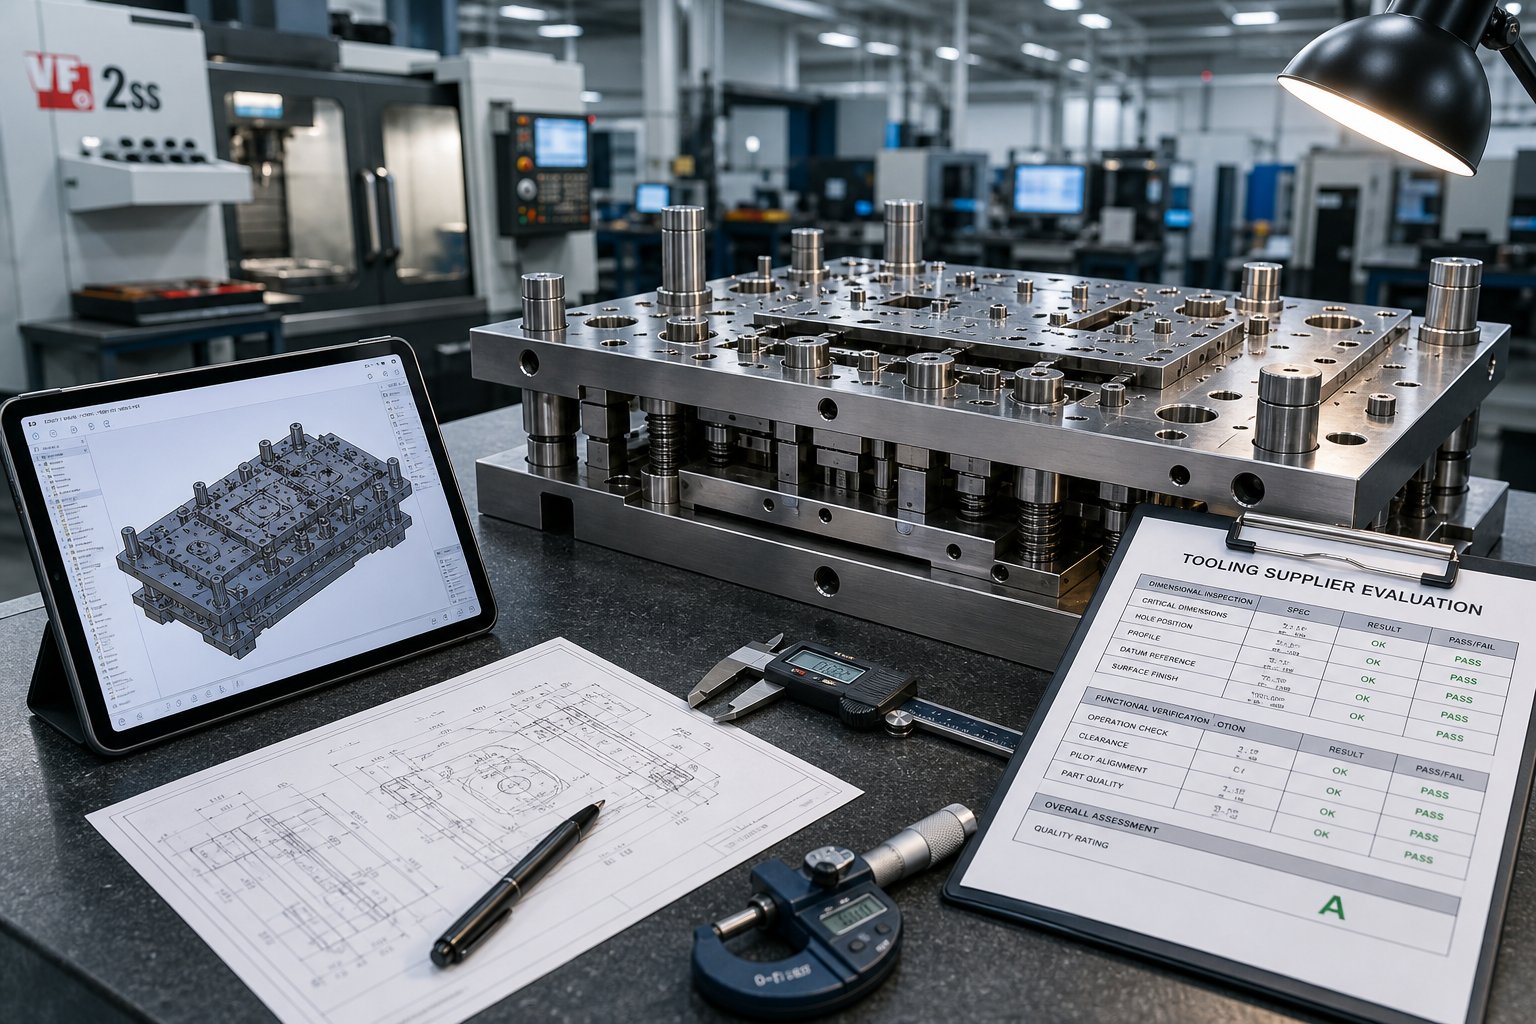
Fornituri ta 'Għodda u Evalwazzjoni ta' Għodda għal Proġetti ta 'Ttimbrar u Tidwib
Inti identifikajt il-proċess tiegħek, imsakkar fil-ġeometrija, u kkonfermajt l-ekonomija tal-volum. Il-proġett jgħix jew imut fuq dak li jiġri wara: isib fornitur ta' għodda li jista' jittraduċi l-fajl CAD tiegħek f'forma tal-ittimbrar ta' produzzjoni-lesta jew die tal-ikkastjar - fil-ħin, fil-baġit, u fil-livell ta' kwalità li titlob l-applikazzjoni tiegħek.
Dan huwa fejn ħafna timijiet ta 'akkwist ifixklu. Talba vaga għal kwotazzjoni tikseb prezz vag lura. L-informazzjoni nieqsa tqanqal rawnds ta' lura-u-lura li jżidu ġranet jew ġimgħat mal-kronoloġija tiegħek. U l-għażla ta' fornitur ibbażat biss fuq l-iktar offerta baxxa ħafna drabi tfisser li tiskopri lakuni fil-kapaċità wara li tkun diġà kkommettit dollari tal-għodda. Ara kif tevita dawk in-nases.
X'għandek Inkludi f'RFQ għall-Ittimbrar jew Ikkastjar
Aħseb fl-RFQ tiegħek bħala d-dokument uniku li jiddetermina l-eżattezza tal-kwotazzjoni. Fornituri tal-manifattura jirrappurtaw li RFQs mhux kompluti jżidu jumejn jew jumejn ta' emails ta' kjarifika għal kull dettall nieqes - u kull suppożizzjoni li jagħmel fornitur biex jimla l-lakuni tintroduċi riskju ta' prezzijiet li jinżel fuq in-naħa tiegħek tal-mejda. RFQ komplut iġiblek kwotazzjoni preċiża f'24 sa 48 siegħa. Wieħed mhux komplut iġiblek stima ikkuttunata li tipproteġi lill-fornitur, mhux int.
Kemm jekk qed takkwista timbru tad-die tal-metall għall-iblanking progressiv jew moffa ta' kkastjar b'ħafna-kavità, inkludi dawn l-elementi essenzjali:
- Mudell CAD 3D (STEP jew IGES) flimkien ma' PDF 2D dimensjonat- Il-fajl CAD jippermetti lill-fornitur janalizza l-ġeometrija għall-manifattura. It-tpinġija PDF issejjaħ dak li huwa importanti: dimensjonijiet kritiċi, datums GD&T, u noti li ma jittrasferixxux f'format ta 'fajl newtrali. Ritratt imċajpra jew deskrizzjoni verbali mhix aċċettabbli għall-kwotazzjonijiet tal-għodda.
- Speċifikazzjoni tal-grad tal-materjal- "Aluminju" mhix spec. Iddikjara l-liga eżatta u t-tempera: 5052-H32 għal bracket ittimbrat, A380 għal die casting, 1008 CRS għal clip tal-azzar ittimbrat. Jekk m'intix ċert, iddeskrivi l-ambjent operattiv u ħalli l-fornitur jirrakkomanda - iżda inkludi dik il-konversazzjoni fl-RFQ aktar milli tħalliha vojta.
- Projezzjoni tal-volum annwali u mudell tal-ordni- Die cutter tat-timbru ddisinjat għal 50,000 parti fis-sena juża gradi tal-azzar u metodi ta' kostruzzjoni differenti minn wieħed mibni għal 5 miljun ċiklu. Iddikjara l-kwantità immedjata tiegħek, il-volum annwali mistenni, u jekk id-domanda hijiex stabbli jew staġjonali. Dan il-punt tad-dejta uniku jmexxi l-għażla tal-materjal tal-għodda, id-deċiżjonijiet tal-għadd tal-kavità, u l-kalkoli tal-amortizzazzjoni.
- Dimensjonijiet kritiċi u tolleranzi- Immarka liema karatteristiċi huma funzjonalment kritiċi versus tolleranza ġenerali. Callouts aktar stretti jiswew aktar - toqba ta' ±0.05 mm teħtieġ preċiżjoni ta' għodda differenti minn tarf mhux-kritiku ta' ±0.3 mm. Il-fornituri ipprezzaw l-aktar tolleranza stretta tiegħek, għalhekk tispeċifikax żżejjed-karatteristiċi li m'għandhomx bżonnhom.
- Rekwiżiti tal-finitura tal-wiċċ- Speċifika l-valuri Ra għal uċuħ kritiċi, jew iddikjara "standard kif-ittimbrat" jew "kif-mitfugħ" jekk il-finitura kożmetika mhix meħtieġa. Jekk il-parti tirċievi kisi, kisi tat-trab, jew anodizzazzjoni downstream, innota li - taffettwa kif il-fornitur javviċina l-kontroll tal-burr u l-preparazzjoni tal-wiċċ.
- Ħtiġijiet ta 'operazzjoni sekondarja- Tapping, deburring, trattament bis-sħana, kisi, assemblaġġ - xi ħaġa lil hinn mill-operazzjoni primarja tal-iffurmar. Dawn id-dettalji jaffettwaw jekk il-fornitur jikkwotax il-parti sħiħa żbarkata jew sempliċement il-pass tal-ittimbrar/ikkastjar, u jinfluwenzaw id-deċiżjonijiet tad-disinn tal-għodda bħall-integrazzjoni fit--die tapping jew id-disinn għal post-minimu.
- Skeda tal-ħin tal-kunsinna u termini tat-tbaħħir- Iddikjara data konkreta jew rekwiżit ta'-żmien ta' tmexxija. "Kif jista 'jkun malajr" ma tgħid xejn lill-fornitur. "L-ewwel kampjuni f'6 ġimgħat, għodda tal-produzzjoni vvalidata sa ġimgħa 10" tagħtihom skeda biex jimpenjaw ruħhom jew jimbuttaw lura b'mod onest.
Dettall wieħed li jifred xerrejja b'esperjenza minn novizzi: inkludi l-kuntest tal-applikazzjoni. Li tgħid lill-fornitur tiegħek "din il-parentesi timmonta modulu tal-batterija EV u jara t-tagħbija tal-vibrazzjoni" immedjatament tindika kunsiderazzjonijiet ta 'materjal u tolleranza li kieku jistgħu jitilfu. Gwida prattika tal-RFQ minn manifatturi b'esperjenza tenfasizza b'mod konsistenti li l-kuntest tal-applikazzjoni jgħin lill-fornituri jaqbdu problemi potenzjali tad-disinn qabel ma jibdew il-qtugħ tal-għodda - jiffrankaw iċ-ċikli ta 'reviżjoni u l-ispiża downstream.
Evalwazzjoni ta' Fornituri ta' Għodda u Żminijiet ta' Ċomb
RFQ kompluta tattira kwotazzjonijiet preċiżi. Iżda kwotazzjoni preċiża minn fornitur inkapaċi xorta tispiċċa f'diżastru. L-evalwazzjoni ta 'moffa tal-ittimbrar jew bejjiegħ tad-die tal-ikkastjar teħtieġ li tħares lil hinn mill-prezz lejn il-kapaċità operattiva, l-infrastruttura ta' kwalità u l-iskalabbiltà.
Hawn x'għandek tivvaluta - u l-bnadar ħomor li għandhom iqanqlu kawtela:
Kapaċità tad-disinn tad-die-house.Fornituri li jiddisinjaw u jibnu għodda taħt saqaf wieħed jirrepetu aktar malajr, iżommu integrazzjoni aktar stretta bejn l-intenzjoni tad-disinn u r-realtà tal-manifattura, u jippossjedu l-problemi mingħajr is-swaba-jippuntaw bejn dar tad-disinn u ħanut separat tal-fabbrikazzjoni. Staqsi jekk jużawx softwer ta 'simulazzjoni (analiżi tal-iffurmar għall-ittimbrar, simulazzjoni tal-fluss għall-ikkastjar) biex jivvalidaw l-għodda qabel ma jaqtgħu l-azzar. Jekk id-disinn tad-die huwa esternalizzat, ifhem min għandu l-IP tad-disinn u kif jiġu ġestiti ċ-ċikli ta 'reviżjoni.
Ċertifikazzjonijiet materjali u traċċabilità. Oqfsa ta' evalwazzjoni tal-forniturtidentifika b'mod konsistenti t-traċċabilità materjali bħala kriterju mhux-negozjabbli. Il-fornitur tiegħek għandu jipprovdi ċertifikazzjonijiet tal-mitħna kemm għall-azzar tal-għodda (D2, A2, H13, jew inserzjonijiet tal-karbur) kif ukoll għall-materjal tal-produzzjoni li ser jgħaddu mid-die. Fl-industriji regolati - tal-karozzi (IATF 16949), aerospazjali (AS9100), mediċi - dawn iċ-ċertifikazzjonijiet mhumiex fakultattivi; huma rekwiżiti tal-verifika.
Sistema ta 'ġestjoni tal-kwalità.Iċ-ċertifikazzjoni ISO 9001 hija indikatur bażi li l-fornitur għandu proċessi dokumentati għall-kontroll tad-disinn, fl--spezzjoni tal-proċess, u azzjoni korrettiva. Għall-ittimbrar tal-karozzi, fittex konformità IATF 16949. Lil hinn miċ-ċertifikat, staqsi dwar l-implimentazzjoni SPC tagħhom, skedi ta 'kalibrazzjoni għal tagħmir ta' spezzjoni, u sistemi ta 'traċċar tad-difetti. Fornitur li juża kontroll tal-proċess statistiku biex jimmonitorja l-produzzjoni tal-ittimbrar jaqbad drift dimensjonali qabel ma jsir rifjut tal-lott.
Disponibbiltà ta 'prototip u kampjun.Jistgħu jipproduċu prototipi ta'-għodda artab jew kampjuni tal-ewwel-artikoli qabel ma jimpenjaw ruħhom għal għodda ta' produzzjoni mwebbsa? Din il-kapaċità tnaqqas ir-riskju b'mod drammatiku - inti tivvalida t-twaħħil, il-funzjoni, u l-assemblaġġ qabel tonfoq $50,000+ fuq die progressiv imwebbes. Fornituri li jaqbżu dan il-pass jew ma jistgħux joffruh qed jitolbuk tilgħab fuq is-suċċess tal-ewwel-shot.
Skalabbiltà tal-produzzjoni.L-ordni inizjali tiegħek tista 'tkun ta' 20,000 parti fis-sena, imma jekk id-domanda tikber għal 200,000, il-fornitur jista 'jiskala? Ivvaluta l-firxa tat-tunnellaġġ tal-istampa tagħhom, is-sigħat tal-magni disponibbli, il-fond tal-forza tax-xogħol, u r-rieda li jibnu għodda duplikata għall-produzzjoni ta' multi-stampa. Fornitur b'kapaċità ta' kurrent moderata iżda b'aġilità murija ħafna drabi jissupera faċilità akbar bi skedar riġidu u kjuwijiet ta' żmien twil ta' lead-.
Bnadar ħomor biex tarahom:
- Li tikkwota mingħajr ma tistaqsi mistoqsijiet tekniċi dwar il-parti tiegħek - tindika li qed ipprezzaw għomja aktar milli jfasslu soluzzjoni.
- Ebda rieda li taqsam rapporti ta 'spezzjoni ta' kampjuni jew dokumentazzjoni PPAP minn proġetti preċedenti.
- Ħinijiet ta' tmexxija kkwotati mingħajr kwalifika - fornituri b'esperjenza jiddistingwu bejn it-tlestija tad-disinn, il-fabbrikazzjoni tal-għodda, it-teħid ta' kampjuni, u l-produzzjoni-tragwardi ta' kunsinna lesta.
- Ipprezzar b'mod drammatiku taħt is-suq mingħajr spjegazzjoni ċara - normalment jindika kantunieri maqtugħin fil-kwalità tal-azzar tal-għodda, trattament bis-sħana, jew tħin tal-finitura li jqassru l-ħajja tad-die.
Għal xerrejja li ħadmu permezz ta 'dan il-proċess ta' evalwazzjoni u ddeterminaw li die tal-ittimbrar tad-dwana hija t-triq 'il quddiem,YICHENjirrappreżenta punt tat-tluq konkret. It-tim tal-inġinerija tagħhom ikopri disinn progressiv, ta' trasferiment, u ta' die tal-ittimbrar bis-sħana bi-fabbrikazzjoni interna - rilevanti għal proġetti li jvarjaw minn brackets tal-karozzi ta'-volum għoli għal għodda ta' timbru ta' metall ta' preċiżjoni għall-elettronika. Huma għażla kwalifikata waħda fost il-kriterji diskussi hawn, iżda l-kombinazzjoni tagħhom ta 'inġinerija tad-die personalizzata u kapaċità ta' manifattura fuq skala-produzzjoni tagħmilhom riżors prattiku għax-xerrejja li jidħlu fil-fażi tas-sorsi b'spec ċara f'idejhom.
L-akkwist fl-ittimbrar ta 'proġetti ta' die casting mhuwiex biss dwar is-sejba tal-orħos kwotazzjoni. Hija dwar it-tqabbil tar-rekwiżiti tekniċi tiegħek ma' fornitur li l-kapaċitajiet, is-sistemi ta' kwalità, u l-kapaċità tal-produzzjoni tiegħu jallinjaw maċ-ċiklu tal-ħajja sħiħ tal-proġett tiegħek - mill-ewwel prototip sas-sena-ħames manutenzjoni u raffir mill-ġdid. Ikseb l-RFQ it-tajjeb, evalwa kontra s-sustanza aktar milli l-prezz waħdu, u l-investiment fl-għodda li ġej se jwassal qligħ fuq miljuni ta 'ċikli ta' produzzjoni.
Ittimbrar Die Casting: Mistoqsijiet Frekwenti
1. X'inhi d-differenza ewlenija bejn l-ittimbrar u d-die casting?
L-ittimbrar huwa proċess ta'-iffurmar kiesaħ li juża forza mekkanika biex jifforma mill-ġdid folja solida tal-metall f'partijiet permezz ta' puntelli u dies. Die casting huwa proċess ta' formazzjoni sħun-li jinjetta metall imdewweb (tipikament aluminju, żingu, jew manjesju) f'moffa tal-azzar li tista' terġa' tintuża taħt pressjoni għolja. Id-distinzjoni fundamentali hija li l-ittimbrar jifforma mill-ġdid materjal solidu filwaqt li d-die casting jissolidifika metall likwidu. Din id-differenza tmexxi d-deċiżjonijiet kollha downstream dwar l-għodda, il-materjali, il-ġeometriji li jistgħu jinkisbu, u l-istrutturi tal-kost għal kull-parti.
2. Jista 'l-azzar jiġi mitfugħ?
L-azzar ma jistax jiġi mitfugħ bl-użu ta 'tagħmir konvenzjonali. L-azzar jiddewweb bejn 1,370 u 1,530 grad Celsius, temperaturi li malajr jeqirdu l-forom tal-għodda tal--azzar imwebbsa. Skont id-dejta tal-industrija, 95% tal-partijiet die cast jużaw metalli mhux tal-ħadid bħall-aluminju, iż-żingu u l-manjeżju. Partijiet tal-azzar li jeħtieġu produzzjoni bbażata-moffa huma tipikament magħmula permezz tal-ikkastjar b'investiment jew ikkastjar bir-ramel, fejn forom li jintefqu jittolleraw sħana estrema. Għal komponenti tal-azzar ta'-volum għoli b'ġeometrija ċatta jew baxxa, l-ittimbrar tal-metall bl-użu ta' dies progressivi jew ta' trasferiment huwa l-metodu ta 'produzzjoni standard.
3. Meta għandi nagħżel l-ittimbrar fuq id-die casting għall-partijiet tiegħi?
L-ittimbrar huwa l-investiment aħjar meta l-partijiet tiegħek huma ċatti jew iffurmati baxxi-(liwjiet, blanks, ġibdiet moderati), volumi annwali jaqbżu l-50,000 unità, għandek bżonn materjali tal-ħadid bħal azzar tal-karbonju jew azzar li ma jissaddadx, jew it-tolleranzi l-aktar stretti tiegħek ikunu fuq-karatteristiċi tal-pjan. L-ittimbrar jirbaħ ukoll meta d-direzzjoni tal-qamħ materjali tkun importanti għall-ħajja tal-għeja, jew meta tkun meħtieġa flatness konsistenti għall-uċuħ tat-tgħammir. Fornituri bħal YICHEN (yichen-group.com/stamping-die/) joffru inġinerija tad-die tal-ittimbrar apposta għal applikazzjonijiet progressivi, ta' trasferiment, u tal-ittimbrar bis-sħana f'dawn ix-xenarji.
4. X'informazzjoni għandi ninkludi f'RFQ tal-ittimbrar jew tad-die casting?
RFQ kompluta għandha tinkludi mudell CAD 3D (STEP jew IGES) b'PDF 2D dimensjonat, speċifikazzjoni eżatta tal-grad tal-materjal u temper, projezzjoni ta 'volum annwali b'mudell ta' ordni, dimensjonijiet kritiċi mmarkati b'tolleranzi speċifiċi, rekwiżiti ta 'finitura tal-wiċċ b'valuri Ra, ħtiġijiet ta' operazzjoni sekondarja (tapping, kisi, trattament bis-sħana), u skeda ta' żmien tal-kunsinna konkreta. L-inklużjoni tal-kuntest tal-applikazzjoni tgħin lill-fornituri jidentifikaw kwistjonijiet potenzjali tad-disinn qabel ma jibda l-għodda. RFQs mhux kompluti tipikament iżidu jumejn sa jumejn ta 'kjarifika għal kull dettall nieqes u jirriżultaw fi prezzijiet ikkuttunati li jipproteġu lill-fornitur aktar milli lix-xerrej.
5. X'inhuma d-difetti l-aktar komuni fl-ittimbrar u d-die casting?
Id-difetti tal-ittimbrar għandhom x'jaqsmu mal-forza mekkanika: springback (irkupru elastiku wara l-iffurmar), tikmix (forza insuffiċjenti ta 'detentur vojt), tiċrit (strain li taqbeż il-limiti tal-materjal), u burrs (truf tal-punch jintlibsu jew spazju skorrett). Id-difetti tal-ikkastjar tad-die huma relatati mal-imġieba termali: porożità tal-gass (arja maqbuda waqt l-injezzjoni), kavitajiet li jinxtorob (solidifikazzjoni irregolari), għeluq tal-kesħa (fronti tal-metall li ma jiffunzjonawx), u flash (metall żejjed fil-linji tal-firda). Kull proċess jeħtieġ metodi ta 'spezzjoni differenti. Il-partijiet stampati jużaw iċ-ċartjar SPC u l-verifika CMM, filwaqt li l-partijiet fonduti jeħtieġu spezzjoni tar-raġġi X-u ttestjar tal-pressjoni biex jiskopru porożità interna.


