


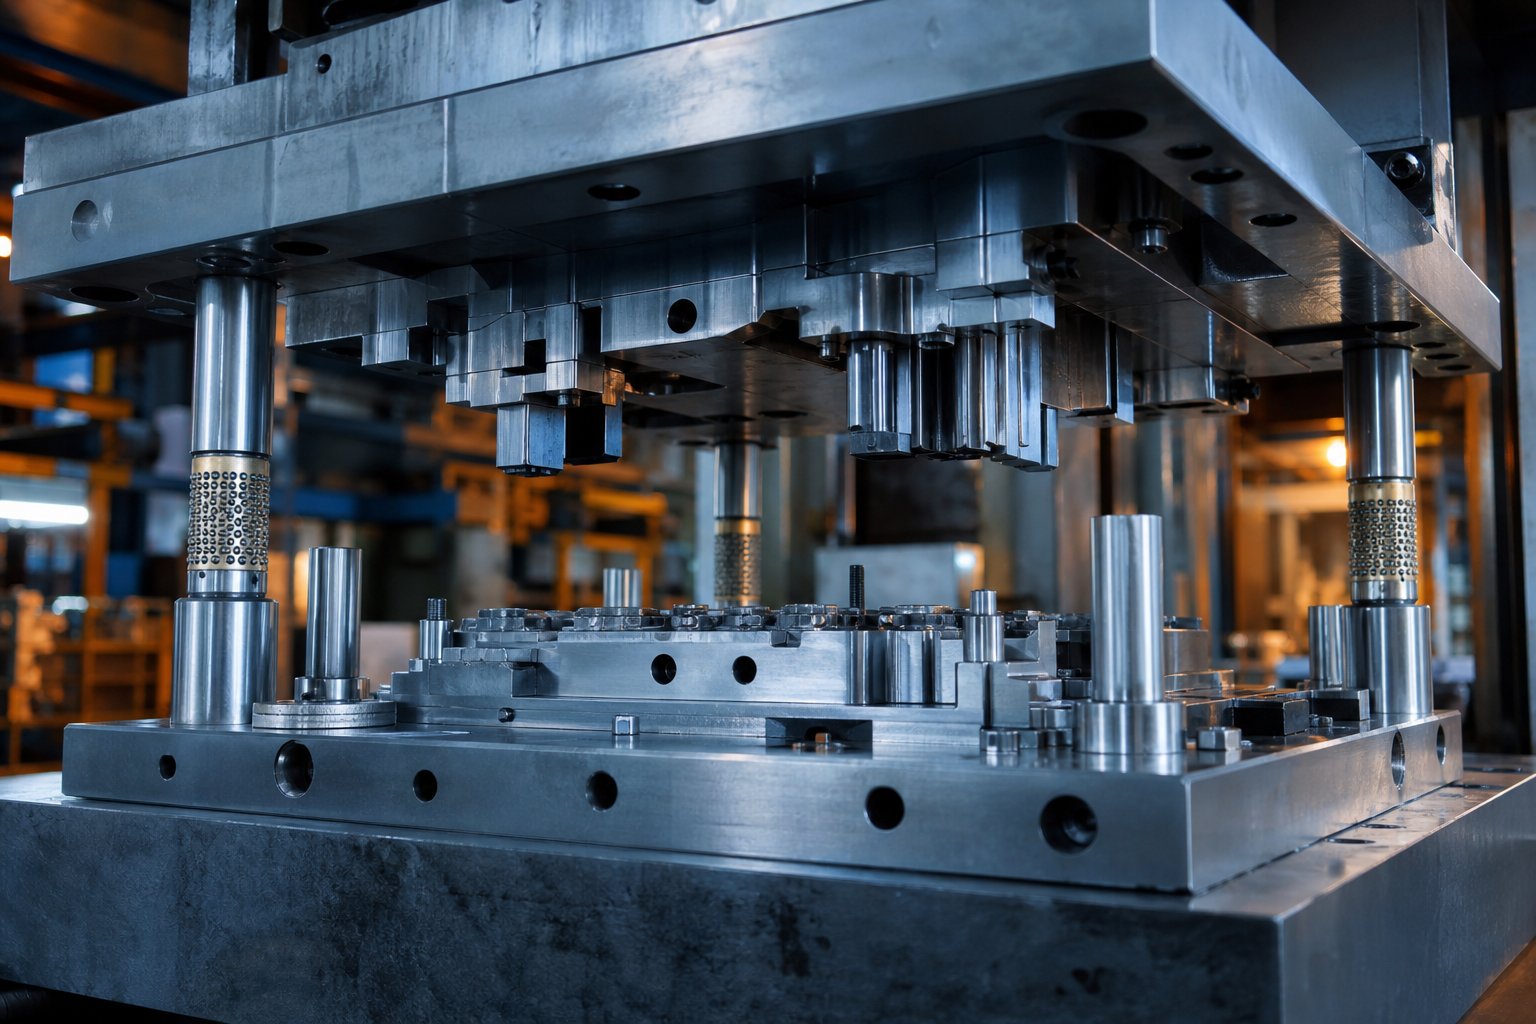
X'inhu Tittimbrar Die u Għaliex Jgħodd
Meta tiftaħ bieb tal-karozza, plagg ċarġer tat-telefon, jew iġbed trej mill-forn tiegħek, int tmiss partijiet iffurmati minn die tal-ittimbrar. Allura x'inhi die tal-ittimbrar, eżattament, u għaliex kważi kull manifattur ta'-volum għoli jiddependi fuq wieħed?
X'inhu l-Ittimbrar Die fil-Manifattura
Die tal-ittimbrar hija għodda ta'-inġinerija ta' preċiżjoni installata fi pressa li taqta', tgħawweġ, jew tifforma folja ċatta tal-metall f'parti lesta. In-nofsijiet ta 'fuq u t'isfel tad-die jaħdmu flimkien taħt forza kkontrollata, u jittrasformaw il-materja prima f'komponenti b'eżattezza ripetibbli.
Dik id-definizzjoni tal-ittimbrar tkopri l-idea ewlenija, iżda l-istampa tad-dinja reali-tinvolvi tliet plejers li jaħdmu f'sinkronizzazzjoni: id-die (l-għodda), l-istampa (il-forza), u l-biċċa tax-xogħol (il-folja tal-metall mitmugħa bejniethom). Matul kull stroke ta 'l-istampa, is-sezzjonijiet ta' l-azzar imwebbes tad-die jikkuntattjaw il-materjal, billi japplikaw shear jew jiffurmaw stress sakemm il-metall jieħu l-profil mixtieq. KifIl-Fabbrikaturnoti, l-ittimbrar huwa operazzjoni ta 'iffurmar-kiesaħ, li jfisser l-ebda sħana esterna hija introdotta, għalkemm il-frizzjoni waqt it-tqattigħ u l-iffurmar tista' tagħmel il-partijiet lesti joħorġu sħun.
Li tifhem x'inhu die f'dan il-kuntest ifisser li tagħrafha bħala aktar minn blokka waħda ta 'azzar. Hija sistema ta 'truf tal-qtugħ, uċuħ tal-forma, elementi ta' gwida, u komponenti mgħobbija-molla, kollha mmaxinjati għal tolleranzi tal-livell tal-mikron-. Jekk qed tistaqsi x'inhu jmut fil-manifattura f'livell usa ', it-tweġiba tifrex minn kollox minn għodda mikroelettronika żgħira biżżejjed biex tidħol fil-palma tiegħek sa dies massivi tal-karozzi li jiffurmaw pannelli tal-ġisem kollu.
Għaliex l-Imut tal-Ittimbrar huma Ċentrali għall-iffurmar tal-metall
X'inhu l-akbar vantaġġ tal-ittimbrar tal-metall fuq il-magni jew il-fabbrikazzjoni manwali? Skala. Ladarba die jinbena u jiġi vvalidat, jista 'ċiklu mijiet jew saħansitra aktar minn elf puplesija kull minuta, li jipproduċi partijiet prattikament identiċi kull darba. Dik ir-ripetibbiltà tmexxi ekonomija tal-ispiża-kull-biċċa li l-ebda metodu ieħor tal-iffurmar tal-metall ma jista' jqabbel bil-volum.
Ikkunsidra n-numri:die progressiv wieħedjista' jipproduċi miljuni ta' partijiet qabel ma jirrikjedi manutenzjoni kbira, u kull parti żżomm tolleranzi stretti biżżejjed għas-sigurtà-assemblaġġi tal-karozzi jew aerospazjali kritiċi. L-investiment inizjali fl-għodda huwa sinifikanti, iżda jħallas lura malajr tul linji ta 'produzzjoni kbar permezz ta' xogħol imnaqqas, ruttam minimu, u kwalità konsistenti.
Dan l-artikolu jmur lil hinn minn dħul sempliċi glossarju. Fit-taqsimiet ta 'quddiem, tara kif il-komponenti tad-die individwali jinteraġixxu bħala sistema, kif il-proprjetajiet tal-materjal jiddettaw id-deċiżjonijiet tad-disinn, u kif il-kalkoli ta' tneħħija direttament jipprevjenu d-difetti li jgħollu r-rati tal-fdalijiet u l-ħin ta 'waqfien.
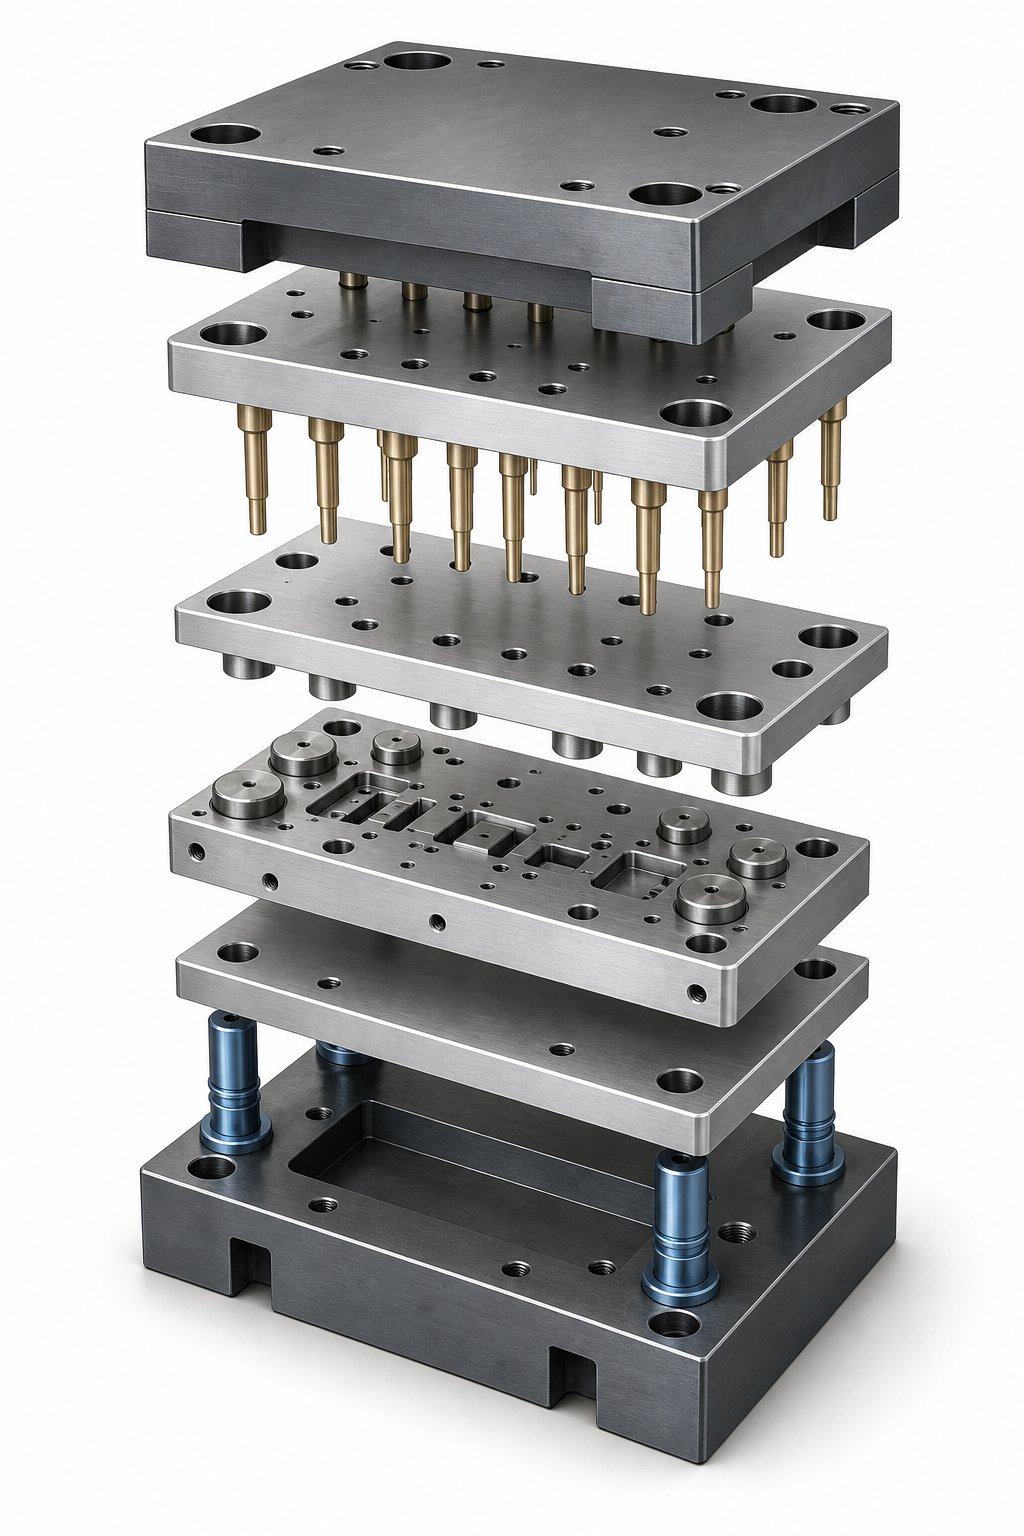
Komponenti tal-qalba Ġewwa Die tal-Ittimbrar
Die tal-ittimbrar tidher qisha blokka solida tal-azzar minn barra. Iftaħ, għalkemm, u ssib għexieren ta 'partijiet interdipendenti, kull waħda mfassla biex tagħmel xogħol speċifiku f'mument speċifiku fil-puplesija tal-istampa. Id-differenza bejn għodda affidabbli u ruttam-li jiġġenera uġigħ ta' ras ħafna drabi tirriżulta minn kemm dawn il-komponenti tad-die tal-ittimbrar jaħdmu tajjeb flimkien bħala sistema aktar milli bħala biċċiet iżolati.
Assemblaġġi ta 'Upper u Lower Die Spjegati
Kull sett tad-die tal-ittimbrar jibda b'żewġ pjanċi tal-azzar tqal imsejħa żraben tad-die. Il-boltijiet taż-żarbun die t'isfel għas-sodda tal-istampa, filwaqt li ż-żarbun die ta 'fuq jintrama mal-muntun tal-istampa. Flimkien, jiffurmaw l-iskeletru strutturali li jżomm kull komponent ieħor f'pożizzjoni taħt tunnellaġġ ripetut.
L-allinjament bejn dawn in-nofsijiet jinżamm permezz ta' pinnijiet ta' gwida mwebbsa u bushings ta'-art ta' preċiżjoni. Skont Moeller Precision Tool, dawn huma manifatturati għal tolleranzi fi ħdan 0.0001 pulzier, u jiżguraw li n-nofsijiet ta 'fuq u t'isfel jiltaqgħu eżattament fl-istess relazzjoni puplesija wara puplesija. Labar tal-gwida tal-berings tal-ball-saru l-istandard tal-industrija għall-frizzjoni baxxa tagħhom u l-faċilità ta 'separazzjoni, għalkemm il-brilli tat-tip ta' frizzjoni-għadhom iservu tajjeb f'applikazzjonijiet fejn l-ispiża hija prijorità.
Immuntati fuq iż-żraben tad-die, issib pjanċi punch (li jżommu l-għodod tal-qtugħ u li jiffurmaw), pjanċi tad-die (li jipprovdu l-kavitajiet tat-tgħammir), u pjanċi ta 'rinforz magħmulin minn azzar tal-għodda mwebbes. Il-pjanċi ta 'wara jipprevjenu li l-puntelli jiġu misjuqa fil-materjal artab taż-żraben tad-die taħt tagħbijiet għoljin, u jxerrdu forzi kkonċentrati f'żona usa'.
Komponenti Funzjonali Li Jiffurmaw il-Parti
Il-agħfas die komponentili fil-fatt tikkuntattja l-biċċa tax-xogħol jinkludu dies u punches, die buttuni, strippers, lifters, piloti, u pads tal-pressjoni. Kull wieħed jikkontribwixxi għall-kontroll tal-materjal matul fażi differenti taċ-ċiklu tal-iffurmar.
Punches huma l-elementi maskili ta 'qtugħ jew li jiffurmaw. Il-forma tal-imnieħer tagħhom tiddetermina l-ġeometrija tal-qatgħa jew tal-liwja: tonda, tawwalija, kwadra, jew kompletament personalizzata. Buttuni die jservu bħala l-kontroparti femminili, li jipprovdu t-tarf tat-tqattigħ oppost. It-tneħħija bejn punch u l-buttuna tad-die tagħha hija waħda mill-aktar parametri kritiċi fl-assemblaġġ kollu tad-die, li jinfluwenza direttament il-kwalità tat-tarf u l-ħajja tal-għodda.
Strippers ineħħu l-materjal tal-istokk mill-punch fuq il-upstroke. Mingħajrhom, l-elastiċità tal-materjal taqbad il-punch u tiġġammja d-die. Lifters, normalment labar-molla mgħobbija jew binarji, jgħollu l-istrixxa mill-wiċċ ta 'isfel tad-die wara kull stroke sabiex tkun tista' tavvanza liberament għall-istazzjon li jmiss. Il-pinnijiet tal-pilota jinżlu f'toqob imtaqqbin qabel biex jipprovdu reġistrazzjoni tal-istrixxa finali u preċiża qabel tispara l-operazzjoni li jmiss. Il-pads tal-pressjoni jżommu l-materjal ċatt waqt it-tqattigħ u l-iffurmar, u jipprevjenu t-tgħawwiġ li jinżel minn stazzjonijiet downstream.
Kif il-Komponenti Jaħdmu Flimkien Waqt Puplesija tal-Istampa
Immaġina ċiklu wieħed f'die progressiva. Hekk kif il-muntun tal-istampa jinżel, hawn is-sekwenza:
- Il-pjanċa tat-tqaxxir mgħobbija-molla tikkuntattja l-istrixxa l-ewwel, tikklampjaha ċatta mal-pjanċa tad-die u tikkontrolla l-moviment tal-materjal.
- Il-pinnijiet pilota jidħlu minn toqob mtaqqba minn qabel, u jiġbdu l-istrixxa f'reġistrazzjoni eżatta għal dak l-istazzjon.
- Punches ikomplu 'l isfel, jidħlu fil-materjal u jwettqu l-operazzjonijiet ta' qtugħ jew jiffurmaw kontra l-buttuni die hawn taħt.
- Fiċ-ċentru mejjet tal-qiegħ, l-operazzjonijiet kollha ta 'formazzjoni u qtugħ jitlestew simultanjament f'kull stazzjon.
- Fuq l-upstroke, l-istripper iżomm il-materjal 'l isfel waqt li l-puntelli jirtiraw. Lifters imbagħad jgħollu l-istrixxa 'l barra mill-wiċċ tad-die sabiex il-feeder ikun jista' javvanzaha għall-pitch li jmiss.
Din is-sekwenza kollha sseħħ fi frazzjoni ta 'sekonda, tirrepeti mijiet ta' darbiet fil-minuta. Kull komponent għandu jwettaq il-funzjoni tiegħu fi żmien strett u twieqi pożizzjonali, jew id-difetti jsegwu immedjatament.
It-tabella t'hawn taħt tgħaqqad kull komponent ewlieni mar-rwol tiegħu u x'jagħmel ħażin meta jfalli. Din il-fehma tal-falliment-konsegwenza hija dik li tissepara l-ħsieb ta' die fil-livell tas-sistemi- mit-trattament tal-komponenti bħala oġġetti ta' katalogu iżolati.
| Isem tal-Komponent | Funzjoni | Konsegwenza ta' Nuqqas |
|---|---|---|
| Die Shoe (Fuq/T'isfel) | Pjattaforma ta 'immuntar strutturali għall-komponenti l-oħra kollha | Id-deflessjoni taħt tagħbija tikkawża allinjament ħażin, u taċċellera l-ilbies fuq kull komponent tax-xogħol |
| Pinnijiet ta' Gwida u Boxxli | Żomm allinjament preċiż bejn in-nofsijiet tad-die matul il-puplesija | Galling jew xedd jintroduċi clearance drift, li jipproduċu burrs inkonsistenti u titqassar punch life |
| Pjanċi ta' Sostenn | Jipprevjenu l-puntelli milli jagħmlu indent taż-żarbun tad-die taħt impatt ripetut | Mingħajrhom, il-puntelli jegħrqu fiż-żarbun maż-żmien, ibiddlu l-għoli tal-għeluq u jiddegradaw il-kwalità tal-qatgħa |
| Punches | Aqta ', ittaqqab, jew ifforma l-materjal tal-biċċa tax-xogħol | Truf imlaqqax jew mikula jipproduċu burrs eċċessivi, iżidu r-rekwiżiti tat-tunnellaġġ, u jirriskjaw ksur katastrofiku |
| Buttuni Die | Ipprovdi t-tarf tal-qtugħ tat-tgħammir u l-ħelsien tal-balel | Buttuni li jintlibsu jkabbru l-karatteristiċi tal-parti lil hinn mit-tolleranza u jikkawżaw ġbid tal-balel |
| Stripper Plate | Klamps materjal ċatt u strixxi minn puntelli fuq l-upstroke | In-nuqqas jikkawża l-irfigħ tal-materjal waqt it-tqattigħ, li jipproduċi partijiet mgħawġa u ħabtiet potenzjali tad-die |
| Lifters | Għolli l-istrixxa mid-die t'isfel għall-għalf għall-istazzjon li jmiss | Il-lifters mwaħħla jikkawżaw tkaxkir tal-istrixxa, għalf ħażin, u ħsara lill-pilota fl-istazzjon li jmiss |
| Pinnijiet pilota | Sib preċiż l-istrixxa f'kull stazzjon qabel l-operazzjonijiet tan-nar | Piloti li jintlibsu jew neqsin jippermettu reġistrazzjoni ħażina tal-istrixxi, li jipproduċu karatteristiċi ta' post{0}}off fl-istazzjonijiet kollha |
| Pads tal-Pressjoni | Żomm il-materjal stabbli waqt il-formazzjoni biex tikkontrolla l-fluss u tevita t-tikmix | Pressjoni insuffiċjenti tal-kuxxinett tippermetti li l-materjal jikmix jew jinbidel, u jikkawża żbalji dimensjonali fil-karatteristiċi ffurmati |
Innota l-mudell: komponent wieħed fallut rarament jikkawża problema waħda biss. Bush tal-gwida li jintlibes iwassal għal drift ta 'clearance, li jaċċellera l-ilbies tal-punch, li jżid l-għoli tal-burr, li eventwalment iqajjem perijodi ta' waqfien mhux ippjanat għal-linja kollha. Dik ir-reazzjoni katina hija għaliex id-disinjaturi tad-die b'esperjenza jaħsbu f'sistemi, li jispeċifikaw kull komponent relattiv għat-tagħbijiet, iż-żmien, u t-tolleranzi ta 'kollox madwaru.
Din ir-realtà interkonnessa tfisser ukoll li l-għażla bejn it-tipi ta 'die, kemm jekk progressiva, trasferiment, jew kompost, tbiddel liema komponenti jġorru l-akbar piż u fejn ir-riskju ta' falliment jikkonċentra.
Progressivi vs Trasferiment vs Tipi Die komposti
Kull die tal-ittimbrar juża l-istess komponenti fundamentali, iżda kif dawk il-komponenti huma rranġati, u kif il-biċċa tax-xogħol tiċċaqlaq minnhom, taqsam id-dinja tal-għodda f'kategoriji distinti. L-għażla fost it-tipi ta 'imut tal-ittimbrar hija inqas dwar liema hija "l-aħjar" u aktar dwar liema jaqbel mal-ġeometrija tal-parti tiegħek, il-volum annwali u l-baġit. Ikseb dik il-logħba ħażina, u tħallas għaliha f'operazzjonijiet sekondarji, ruttam, jew disinni mill-ġdid tal-għodda.
Dies Progressivi għall--Istrixxa ta' Volum Għoli-Produzzjoni Fed
A die progressiva għalf strixxa tal-metall kontinwu permezz ta 'serje ta' stazzjonijiet ġewwa għodda waħda. Kull stazzjon iwettaq operazzjoni waħda, qtugħ, liwi, iffurmar, filwaqt li l-istrixxa tindika 'l quddiem żift wieħed kull darba. Il-parti tibqa' mwaħħla ma' strixxa tal-ġarr sakemm l-istazzjon finali jifredha.
Dan il-proċess die jagħti veloċità li tipi oħra ta 'dies sempliċement ma jistgħux jaqblu. Presses ta'-veloċità għolja li jħaddmu għodda progressiva jistgħu jaqbżu 200 sa 600 daqqa fil-minuta, u jipproduċu partijiet lesti fi fluss kontinwu b'immaniġġjar minimu. Il-pinnijiet pilota jżommu r-reġistrazzjoni madwar l-istazzjonijiet, u jżommu t-tolleranzi stretti anke f'dawk il-veloċitajiet.
Fejn imut progressiv jagħmel sens ekonomiku?Analiżi tal-inġinerija Fictivtpoġġi l-limitu tal-vijabbiltà għal bejn wieħed u ieħor 50,000 sa 100,000 unità fis-sena, għalkemm partijiet aktar sempliċi jistgħu jiġġustifikaw l-investiment għal 30,000 unità. Taħt dawk il-volumi, l-ispiża bil-quddiem tal-għodda, tipikament $30,000 għal aktar minn $250,000, ma tistax tiġi amortizzata b'mod effettiv. Fuqhom, l-ispiża għal kull-parti tinżel tant li l-alternattivi jsiru mhux kompetittivi.
Ġeometriji ideali għal forom progressivi tal-ittimbrar jinkludu partijiet ta' daqs żgħir sa medju-, forom relattivament baxxi, u karatteristiċi li jistgħu jinħolqu f'sekwenza ta' stazzjon lineari. Deep draws, forom multi-direzzjonali, u partijiet kbar ħafna jimbuttaw kontra l-limiti tal-metodu minħabba li l-istrixxa tal-ġarr tillimita d-direzzjoni u l-fond tal-formazzjoni.
Trasferiment Dies għal Partijiet Kbar jew Kumpless
L-ittimbrar tat-trasferiment jieħu approċċ differenti għall-moviment tal-parti. Il-biċċa tax-xogħol hija separata mill-istrixxa kmieni fil-proċess u mbagħad ittrasportata mekkanikament bejn stazzjonijiet minn swaba, binarji, jew armi robotiċi. Kull stazzjon jaħdem fuq vojt liberu-wieqfa aktar milli sezzjoni ta' strixxa marbuta.
Dik il-libertà tbiddel dak li hu possibbli. Mingħajr strixxa tal-ġarr li tirrestrinġi l-fluss tal-materjal, il-forom tat-trasferiment jimmaniġġjaw housings miġbuda-fond, pannelli kbar tal-karozzi, u partijiet li jeħtieġu l-iffurmar minn direzzjonijiet multipli. Skont it-tqabbil tal-proċess ta 'Die-Matic, l-ittimbrar tat-trasferiment jeċċella fejn l-eżattezza dimensjonali u l-ġbid fil-fond huma kritiċi, u joffru kontroll preċiż fuq id-deformazzjoni tal-materjal f'kull stadju.
It-trasferiment imut inaqqas ukoll l-iskart materjali. Minħabba li l-vojt huwa maqtugħ għal qrib-forma netta qabel ma jiġi ffurmat, m'hemm l-ebda strixxa tal-ġarr li tikkonsma materjal żejjed fit-tul sħiħ tal-għodda. Għal ligi għaljin, dak it-tnaqqis tal-fdal jista' jbaxxi b'mod sinifikanti l-ispiża għal kull-biċċa minkejja ħinijiet ta' ċiklu aktar bil-mod.
Il-kompromess-off? Is-sistemi ta 'trasferiment jeħtieġu sinkronizzazzjoni preċiża bejn iż-żmien tal-istampa u l-moviment tal-parti. Is-setup huwa aktar kumpless, it-talbiet għall-manutenzjoni huma ogħla, u l-veloċitajiet taċ-ċiklu jimxu aktar bil-mod minn għodda progressiva. Dawn it-tipi dies jiġġustifikaw lilhom infushom meta l-kumplessità jew id-daqs tal-parti jagħmlu l-ittimbrar progressiv fiżikament impossibbli jew meta l-iffrankar tal-materjal ipatti għall-penali tal-veloċità.
Dies komposti għal -Partijiet ta' Preċiżjoni Għolja Sempliċi
Imut kompost jokkupa t-tarf oppost tal-ispettru tal-kumplessità. Huma jwettqu operazzjonijiet ta 'qtugħ multipli fi stroke ta' l-istampa waħda fi stazzjon wieħed. M'hemm l-ebda progressjoni tal-istrixxa u l-ebda mekkaniżmu ta 'trasferiment. Il-parti hija kompletament iffurmata u ejected f'daqqa waħda.
Ħsejjes limitati? Huwa, iżda li s-sempliċità tagħti vantaġġ speċifiku: flatness. Minħabba li l-forzi kollha tat-tqattigħ jaġixxu simultanjament u b'mod simmetriku, dies komposti jipproduċu partijiet bi flatness superjuri meta mqabbla ma 'alternattivi progressivi fejn stazzjon kumulattiv-għal-tensjonijiet jistgħu jintroduċu distorsjoni. Għal woxers, shims, gaskits, u forom sempliċi blanked fejn il-kwalità tat-tarf u l-planarità huma l-aktar importanti, imut komposti huma t-tweġiba t-tajba.
L-ispejjeż tal-għodda huma aktar baxxi, il-ħinijiet taċ-ċomb huma iqsar, u l-manutenzjoni tad-die hija sempliċi. Il-limitazzjoni hija li dies komposti ma jistgħux jappoġġaw multi-direzzjoni li jiffurmaw, liwi, jew ġeometriji kumplessi. Huma għodda ta 'preċiżjoni għal xogħol speċifiku, mhux soluzzjoni universali.
L-għażla tat-Tip ta' Die it-Tajjeb għall-Applikazzjoni Tiegħek
Id-deċiżjoni bejn il-metodu tad-die u l-ittimbrar taqa' għal loġika ta' għażla prattika:
- Jekk il-parti tiegħek hija żgħira, prodotta f'volumi għoljin, u tista 'tiġi ffurmata f'sekwenza lineari, dies progressivi jagħtu l-inqas spiża għal kull biċċa.
- Jekk il-parti tiegħek teħtieġ tpinġija fil-fond, iffurmar multi-direzzjonali, jew hija kbira wisq għal strixxa tal-ġarr, l-ittimbrar tat-trasferiment jipprovdi l-flessibbiltà meħtieġa.
- Jekk il-parti tiegħek hija ċatta, ġeometrikament sempliċi, u titlob preċiżjoni stretta minn tarf-sa-, die kompost iwettaqha b'investiment minimu fl-għodda.
It-tabella ta 'hawn taħt timmappa dawn il-metodi ta' dies u ttimbrar kontra l-fatturi ta 'deċiżjoni ewlenin li l-inġiniera jiżnu matul l-għażla tal-proċess.
| Tip Die | Aħjar Għal | Limitu tal-Volum | Parti Kumplessità | Spiża Relattiva | Applikazzjonijiet Tipiċi |
|---|---|---|---|---|---|
| Progressiva | Produzzjoni ta'-veloċità għolja ta' partijiet żgħar għal medji | 50,000+ unità/sena | Baxx għal moderat (sekwenza ta' formazzjoni lineari) | Għoli bil-quddiem, l-inqas għal kull-parti fil-volum | Konnetturi elettriċi, parentesi, tarki tas-sħana, klipps |
| Trasferiment | Partijiet kbar jew miġbuda fil-fond b'ġeometrija kumplessa | 25,000+ unitajiet/sena | Għoli (iffurmar b'ħafna-direzzjonijiet, deep draws) | Għoli bil-quddiem, moderat għal-parti | Pannelli tal-karrozzerija tal-karozzi, housings strutturali, kompartimenti mibudin fil-fond |
| Kompost | Partijiet ċatti sempliċi li jeħtieġu preċiżjoni u flatness | 5,000+ unitajiet/sena | Baxxa (operazzjonijiet ta' qtugħ ta'-pjan wieħed biss) | Moderat bil-quddiem, moderat għal-parti | Washers, shims, gaskits, laminazzjonijiet, blanks sempliċi |
Innota l-progressjoni ekonomika: hekk kif il-kumplessità tal-parti tiżdied, timxi minn kompost għal progressiv biex tittrasferixxi. Hekk kif il-volum jiżdied, imut progressiv jiksbu l-vantaġġ tal-ispiża tagħhom permezz tal-amortizzazzjoni. Washer ċatt prodott f'500,000 unità fis-sena għadu jappartjeni f'die kompost minħabba li l-ġeometrija ma titlobx stazzjonijiet progressivi. Sadanittant, parentesi moderatament kumplessa fl-istess volum hija applikazzjoni progressiva tal-ktieb tat-test.
L-għażla żbaljata mhux dejjem tħabbar lilha nnifisha immedjatament. Jidher aktar tard bħala operazzjonijiet sekondarji miżjuda, rati ogħla ta 'ruttam, jew għodda li jilbes qabel iż-żmien minħabba li qed tiġġieled il-ġeometrija tal-parti aktar milli taħdem magħha. It-tqabbil tal-proċess tad-die mal-parti mill-ewwel jum hija l-aktar deċiżjoni kost-effettiva fil-programm kollu tal-ittimbrar.
Naturalment, l-għażla tat-tip ta 'die it-tajjeb hija biss nofs l-ekwazzjoni. Il-materjal li qed tittimbra minn dak id-die jibdel kważi kull parametru tad-disinn, minn spazju għal kumpens ta 'springback sal-ħajja mistennija tal-għodda.
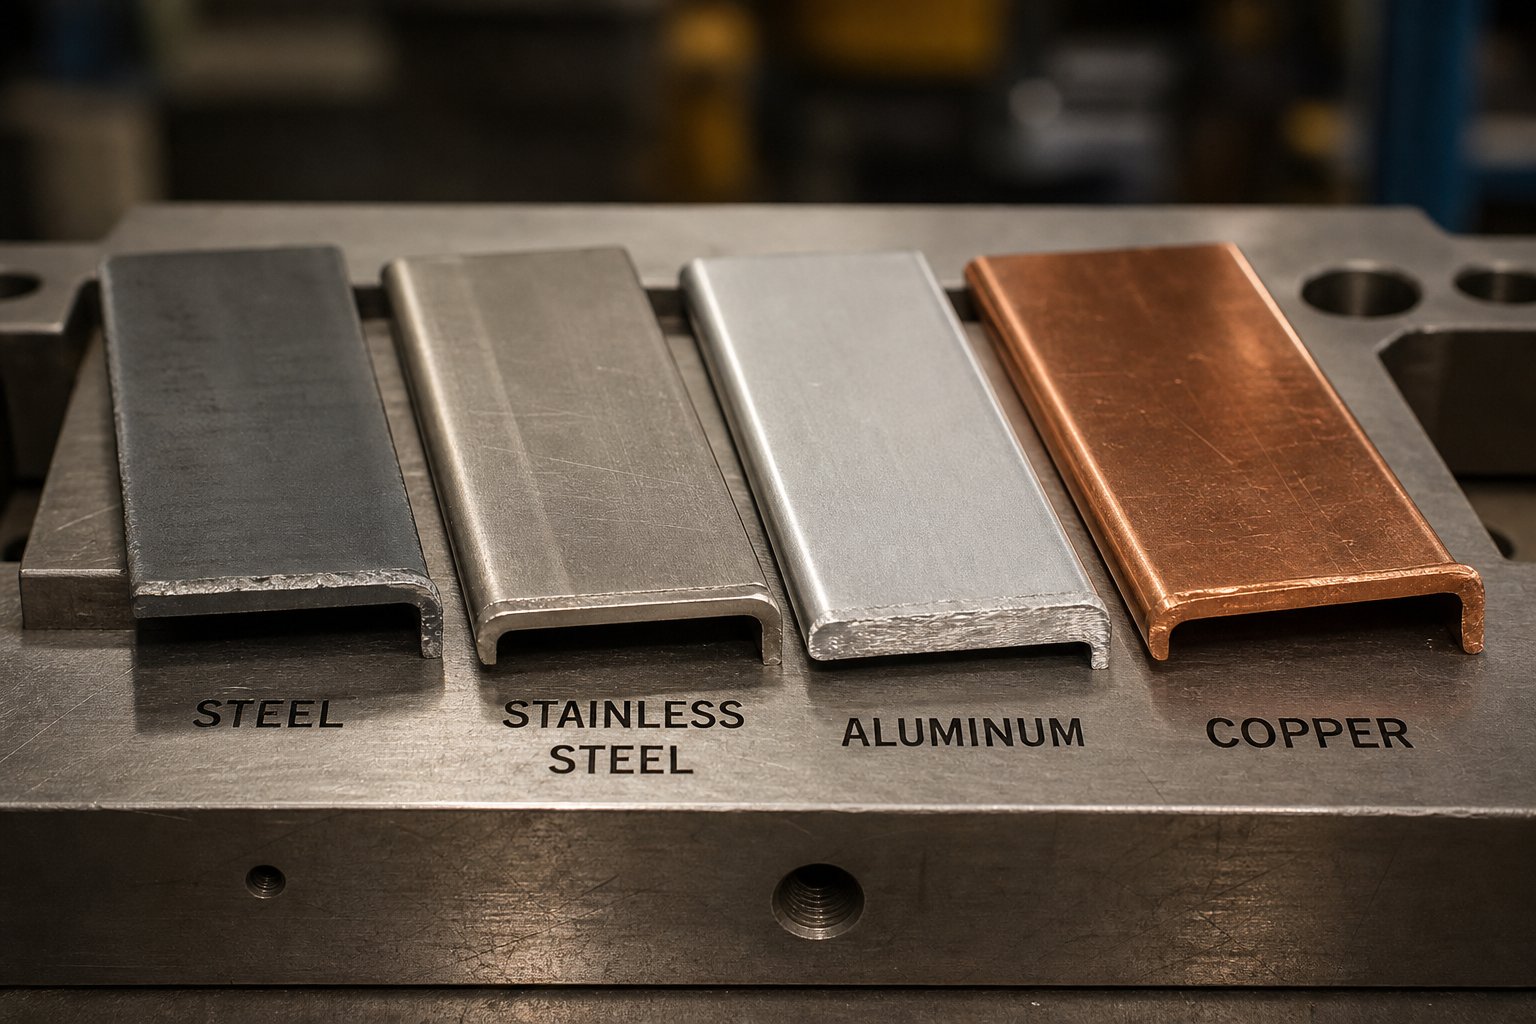
Kif il-Proprjetajiet tal-Materjal Formaw id-Deċiżjonijiet tad-Disinn tad-Die
Die ddisinjat perfettament li jħaddem il-materjal ħażin jipproduċi difetti b'mod affidabbli daqs die ddisinjat ħażin li jmexxi dak it-tajjeb. Il-proprjetajiet tal-materjal mhux biss jinfluwenzaw id-disinn tad-die tal-ittimbrar, huma jiddettawh. Kull parametru kritiku, minn punch-sa-tneħħija ta' die għal kumpens springback sal-ħajja mistennija tal-għodda, traċċa lura għal kif il-folja tal-metall iġib ruħha taħt stress. Injora dawk il-proprjetajiet, u qed guessing. Aqta ħażin, u r-rati tal-fdalijiet jitilgħu.
Proprjetajiet Materjali Ewlenin Li Jaffettwaw il-Prestazzjoni tad-Die
Erba' karatteristiċi materjali jiddominaw id-deċiżjonijiet tal-inġinerija tal-ittimbrar:
- Saħħa ta 'rendimenthuwa l-livell ta' stress li fih il-materjal jibda jiddeforma b'mod permanenti. Fl-ittimbrar, il-forzi tal-iffurmar għandhom jaqbżu s-saħħa tar-rendiment biex jiffurmaw il-parti. Il-qawwa ta' rendiment ta' l-azzar tvarja b'mod drammatiku skont il-grad, minn madwar 200 MPa għal azzar ħafif b'-karbonju baxx għal aktar minn 1,000 MPa għal gradi avvanzati ta'-saħħa għolja. Stress ogħla ta 'rendiment ta' l-azzar ifisser aktar tunnellaġġ ta 'l-istampa, molol itqal, u komponenti ta' għodda aktar robusti.
- Saħħa tat-tensjonijirrappreżenta l-istress massimu li l-materjal jista 'jiflaħ qabel ma jibda l-għonq. Id-differenza bejn ir-rendiment tas-saħħa vs is-saħħa tat-tensjoni hija importanti għaliex tiddefinixxi l-firxa tax-xogħol, it-tieqa fejn il-materjal jiddeforma plastikament mingħajr ma jonqos. Distakk kbir bejn dawn il-valuri jfisser li l-materjal jista 'jittollera aktar iffurmar qabel il-qsim.
- Titwilikejjel kemm il-materjal jiġġebbed qabel il-ksur, espress bħala persentaġġ. Titwil ogħla tfisser formabilità akbar, tpinġijiet aktar profondi, u raġġi tal-liwja aktar stretti mingħajr qsim. Azzar ħafif tipikament joffri 25-45% elongazzjoni, filwaqt li xi gradi li ma jissaddadx jinżlu għal 40-60% minkejja li huma aktar diffiċli biex jittimbraw minħabba l-imġieba tat-twebbis tax-xogħol.
- Modulu elastikujiddeskrivi l-ebusija tal-materjal, essenzjalment kemm jirreżisti d-deformazzjoni taħt tagħbija qabel iċedi. Il-modulu elastiku tal-metalli bħall-azzar joqgħod madwar 200 GPa, filwaqt li l-aluminju huwa bejn wieħed u ieħor wieħed-terz minn dak il-valur ta' madwar 70 GPa. Din id-differenza ebusija tikkontrolla direttament kemm il-materjal molol lura wara li jiffurmaw forzi rilaxx.
Immaġina l-kurva tal-istress-strain bħala pjan direzzjonali għal dak li jiġri taħt il-punch. Ir-reġjun elastiku, irregolat minn modulu elastiku, juri l-materjal li jaħżen l-enerġija bħal molla. Ladarba l-istress jaqsam il-punt ta 'rendiment, tibda deformazzjoni permanenti. L-inklinazzjoni tar-reġjun tal-plastik turi l-imġieba tat-twebbis tax-xogħol. Inklinazzjoni wieqfa tfisser li l-materjal isir b'mod sinifikanti aktar b'saħħtu hekk kif tifformah, u jitlob aktar forza f'kull stazzjon sussegwenti.
Kif Folji tal-Metalli differenti jibdlu l-parametri tad-disinn tad-die
Kull familja ta 'materjal tippreżenta taħlita unika ta' dawn il-proprjetajiet, u ġġiegħel lid-disinjaturi tad-die jaġġustaw parametri multipli fl-istess ħin. Hawn kif iqabblu l-aktar folji tal-metall komuni fil-prattika:
Azzar ħafif (-karbonju baxx, gradi HSLA)huwa l-aktar materjal li jaħfer għall-ittimbrar. Ir-rendiment moderat, it-titwil tajjeb u l-imġieba prevedibbli jagħmluha l-linja bażi li fuqha jitkejlu materjali oħra. L-iskedazzjonijiet tad-die jsegwu perċentwali standard, il-molla lura huwa maniġġabbli, u l-ilbies tal-għodda jimxi bir-rati mistennija.
Azzar li ma jsaddadx (300 serje awstenitiku)jintroduċi sfidi serji ta' ebusija tax-xogħol. KifMagazine tal-Formazzjoni tal-Metalljenfasizza, is-serje 3XX-azzar awstenitiku li ma jissaddadx huma kkaratterizzati minn ebusija għolja tax-xogħol, li jfisser li kull operazzjoni ta 'formazzjoni żżid b'mod sinifikanti s-saħħa tal-materjal fiż-żoni deformati. Stazzjonijiet sussegwenti f'die progressiva għandhom imbagħad jegħlbu dik is-saħħa elevata, li jeħtieġu forza akbar u għodda aktar durabbli. Stainless jitlob ukoll spazju usa 'minn azzar ħafif bi ħxuna ekwivalenti minħabba li s-saħħa ogħla tagħha tirreżisti t-tqattigħ u tittrasferixxi aktar stress għat-truf tat-tqattigħ.
Ligi tal-aluminjutippreżenta puzzle differenti. Il-modulu elastiku aktar baxx tagħhom, bejn wieħed u ieħor terz tal-azzar, ifisser li l-ispringback huwa proporzjonalment akbar għal ġeometrija tal-liwja partikolari. Id-disinjaturi tad-die jikkumpensaw permezz ta 'liwi żejjed, xi kultant 2-3 gradi lil hinn mill-angolu tal-mira biss biex jinżlu fi ħdan it-tolleranza wara l-irkupru elastiku. L-aluminju għandu t-tendenza wkoll li jgħaqqad kontra l-uċuħ tal-azzar tal-għodda, li jeħtieġ kisjiet speċjali jew trattamenti tal-wiċċ fuq puntelli u buttuni die.
Ligi tar-ram (ram, bronż fosforu)tipikament joffru elongazzjoni eċċellenti u ebusija tax-xogħol moderata, li tagħmilhom relattivament faċli biex jiffurmaw f'forom kumplessi. Madankollu, l-irtubija tagħhom toħloq tħassib differenti: mingħajr tneħħija xierqa, materjali tar-ram jipproduċu burrs eċċessivi li jikkomplikaw l-assemblaġġ downstream. L-ilbies tal-għodda huwa inqas milli bl-azzar, iżda l-immaniġġjar tal-istrixxi u l-preċiżjoni tal-għalf isiru aktar kritiċi minħabba li l-materjal jimmarka faċilment.
It-twebbis tax-xogħol jistħoqqlu attenzjoni speċjali fid-disinn ta' die progressiv ta' multi-stazzjoni. Meta strixxa tgħaddi minn stazzjonijiet multipli li jiffurmaw, kull operazzjoni ssaħħaħ iż-żoni deformati. Skont MetalForming Magazine, fejn azzar HSLA konvenzjonali jista 'jara żieda fil-qawwa ta' 20 fil-mija mit-twebbis tax-xogħol, l-azzar b'fażi doppja- jista 'jżid is-saħħa b'50 fil-mija wara saħansitra ftit tensjoni fil-mija. Dik l-eskalazzjoni jistgħu jisbqu l-kapaċità ta ' l-istampa u taċċellera xedd ta ' l-għodda fl-istazzjonijiet downstream jekk id-disinjatur tad-die ma jkunx responsabbli għaliha matul l-ippjanar ta ' l-istazzjon.
It-tabella hawn taħt tiġbor fil-qosor kif il-parametri ewlenin tad-disinn tad-die jinbidlu fuq tipi ta 'materjal komuni. Użaha bħala gwida direzzjonali, filwaqt li żżomm f'moħħok li l-valuri speċifiċi għandhom dejjem jiġu minn folji tad-dejta tal-materjal għal-liga eżatta u t-temper li qed jiġu ttimbrati.
| Materjal | Firxa ta' Clearance Tipika (% tal-ħxuna) | Fattur Springback | Rata ta' Twebbis tax-Xogħol | Għodda Ilbes Impatt |
|---|---|---|---|---|
| Azzar ħafif (-karbonju baxx) | 5-8% | Baxx | Moderat | Progressjoni moderata u prevedibbli |
| HSLA/Azzar Avvanzat ta' -Qawwa Għolja | 8-12% | Moderat għal għoli | Għoli (20-50% żieda fil-qawwa) | Għoli, jeħtieġ materjali tal-għodda aġġornati |
| Stainless Steel (serje 300) | 8-12% | Għolja ħafna | Għoli, jitlob għodda miksija jew karbur | |
| Ligi tal-Aluminju | 6-10% | Għoli (minħabba modulus elastiku baxx) | Baxx għal moderat | Ilbes baxx, iżda riskju ta 'ġlir mingħajr kisjiet |
| Ligi tar-ram (ram, bronż) | 4-7% | Baxx għal moderat | Baxx għal moderat | Baxxa, iżda sensittività burr teħtieġ għodda li jaqtgħu |
Innota kif it-tabella turi kompromessi-aktar milli klassifikazzjonijiet sempliċi. L-aluminju jikkawża inqas xedd ta 'għodda iżda jitlob kumpens ta' springback aktar aggressiv. Stainless jipproduċi partijiet b'saħħithom iżda jikkastiga l-għodda u l-istampa bl-imġieba tiegħu ta 'twebbis tax-xogħol. Kull għażla ta 'materjal hija restrizzjoni tad-disinn li tmewwiġ permezz ta' kalkoli ta 'clearance, layouts tal-istazzjon, għażla tal-istampa, u intervalli ta' manutenzjoni.
Dawn il-parametri-immexxija minn materjal ma jeżistux f'iżolament. Huma jiddaħħlu direttament f'wieħed mill-kalkoli l-aktar konsegwenzjali fl-inġinerija tad-die: punch-to-clearance tad-die. Ikseb clearance ħażin għall-materjal u l-ħxuna speċifiċi tiegħek, u burrs, xedd eċċessiv, u kwalità fqira tat-tarf isiru realtajiet ta 'produzzjoni ta' kuljum aktar milli inkonvenjenzi okkażjonali.
Kalkoli ta' Clearance tad-Die u Kontroll tal-Burr
Int għażilt il-materjal it-tajjeb u t-tip die. Il-mistoqsija li jmiss hija qarrieqa sempliċi: kemm għandu jeżisti spazju bejn il-buttuna tal-punch u d-die? Dak il-vojt, punch-to-eclearance tad-die, huwa bla dubju l-aktar parametru wieħed konsegwenzjali fid-disinn tad-die tal-ittimbrar. Issettjaha b'mod korrett, u tikseb qatgħat nodfa, ħajja twila tal-għodda, u burrs minimi. Issettjaha ħażin, u kull parti li toħroġ mill-istampa ġġorr evidenza tal-iżball.
Il-Kalkolazzjoni ta' Punch-għal-Liċenzjar tad-Die skond il-Materjal u l-Ħxuna
It-tneħħija hija d-distanza bejn it-tarf tat-tqattigħ tal-punch u t-tarf tat-tqattigħ tal-buttuna tad-die. Huwa espress bħala persentaġġ tal-ħxuna tal-materjal għal kull naħa, li jfisser li l-ispazju speċifikat għandu jkun preżenti fuq kull naħa tal-punch relattiva għall-ftuħ tad-die. Spazju ta '10% fuq stokk ta' 1.0 mm, pereżempju, jittraduċi għal 0.10 mm ta 'spazju fuq kull naħa.
Il-tim ta 'inġinerija MISUMIjinnota li t-tneħħija standard rakkomandata għal kull-ġenb hija bejn wieħed u ieħor 10% tal-ħxuna tal-istokk, għalkemm l-iżvilupp modern jissuġġerixxi li valuri fil-medda ta '11-20% jistgħu jnaqqsu b'mod konsiderevoli t-tensjoni tal-għodda waqt it-titqib u jestendu l-ħajja operattiva. Il-perċentwal it-tajjeb jiddependi fuq tliet varjabbli primarji:
- Materjal tal-biċċa tax-xogħol:Materjali aktar b'saħħithom u iebsin jeħtieġu tneħħija akbar. Is-saħħa tat-tensjoni u l-ebusija tal-materjal impatt direttament kif il-pjani tal-ksur jinfirxu permezz tal-folja waqt it-tqattigħ.
- Ħxuna tal-biċċa tax-xogħol:Stokk eħxen jitlob tneħħija assoluta proporzjonalment akbar, għalkemm il-persentaġġ innifsu jista 'jibqa' simili fi ħdan familja materjali.
- Kundizzjoni tal-għodda:Ilbes akkumulat fuq puntelli tal-metall u trufijiet tad-die jnaqqas b'mod effettiv l-ispazju ħieles tax-xogħol maż-żmien, u jagħmel l-għażla tal-clearance inizjali deċiżjoni-li tħares 'il quddiem.
X'jiġri meta l-approvazzjoni tkun ħażina? Spazju insuffiċjenti jġiegħel lill-punch jaħdem aktar milli meħtieġ, u jikkawża shear sekondarju fejn il-pjani tal-ksur mill-ġnub tal-punch u d-die jonqsu milli jiltaqgħu b'mod nadif. Dan joħloq truf mhux maħduma, doppju-imqaxxra, jaċċellera l-użu tal-punch, u jista 'saħansitra jikser l-għodda taħt tagħbija ripetuta. It-tneħħija eċċessiva tipproduċi l-problema opposta: il-materjal jinqaleb qabel ma jinqasam, u joħloq burrs kbar u qlib tqil fuq ix-xifer maqtugħ. Iż-żewġ kundizzjonijiet jikkompromettu l-kwalità tal-parti u jqassru l-intervalli bejn il-manutenzjoni tad-die.
It-tneħħija xierqa għandha l-għan li tallinja l-pjani tal-ksur tal-konfini tal-qamħ fin-naħa ta 'fuq u t'isfel tal-biċċa tax-xogħol, u toħloq sit nadif ta' qsim fejn iż-żewġ żoni ta 'shear jiltaqgħu fin-nofs tal-ħxuna tal-folja. Meta dawk il-pjani jallinjaw, it-tarf maqtugħ juri żona distinta mmarkata, żona ta 'ksur nadifa, u burr minimu, il-karatteristiċi ta' għodda ta' die sintonizzata tajjeb-.
Formazzjoni Burr u Kif Die Design Jikkontrollaha
Burrs huma ħniek żgħar mgħollija ta 'materjal residwu li jitħalla fuq ix-xifer maqtugħ wara l-ippanċjar jew l-iblanking. Huma prodott sekondarju inevitabbli ta 'shearing, iżda l-għoli u l-konsistenza tagħhom huma direttament kontrollabbli permezz ta' deċiżjonijiet ta 'disinn u manutenzjoni.
Waqt operazzjoni tat-tqattigħ, il-punch jidħol fil-materjal u jibda żona ta 'shear mill-wiċċ ta' fuq filwaqt li l-buttuna tad-die tibda żona korrispondenti mill-qiegħ. Meta t-tneħħija hija ottimizzata, dawn iż-żoni jinfirxu lejn xulxin u jiltaqgħu b'mod nadif fi ħdan il-folja. Meta l-clearance tgħaddi, iż-żoni jitilfu lil xulxin, u l-materjal li jifdal tiċrit aktar milli jinqasam b'mod nadif, u jipproduċi burr evidenti fuq in-naħa tad-die tal-qatgħa.
Tliet fatturi jirregolaw l-għoli tal-burr f'die tal-ittimbrar tal-metall li taħdem:
- Preċiżjoni tal-clearance:Kif diskuss hawn fuq, iż-żminijiet kemm-issikkati kif ukoll-wisgħin wisq jipproduċu burrs, għalkemm permezz ta' mekkaniżmi differenti.
- Sharpness tal-punch:Punch matt ma jistax jibda żona ta 'shear nadifa. Minflok tqatta 'fil-materjal, timbottah u tiddeforma, u żżid il-volum ta' materjal li tiċrit aktar milli jinqasam.
- Il-kundizzjoni tal-buttuna die:It-truf tad-die li jintlibsu jew imlaqqax jaġixxu b'mod simili għal tneħħija eċċessiva, li jippermettu li l-materjal jinqaleb aktar milli jinqata 'b'mod nadif.
Għall-imut tal-ittimbrar tal-folja tal-metall li jaħdem b'veloċitajiet ta 'produzzjoni, l-għoli tal-burr huwa indikatur ewlieni tal-kundizzjoni tal-għodda. Operaturi li jsegwu l-kejl tal-burr maż-żmien jistgħu jbassru meta l-ittimbrar tal-partijiet tad-die jeħtieġu sharpening mill-ġdid qabel il-burrs jaqbżu l-limiti ta 'tolleranza, u jikkonvertu perijodi ta' waqfien mhux ippjanat f'manutenzjoni skedata.Referenza tal-inġinerija tal-Fractoryjikkonferma li l-burrs spiss iridu jitneħħew permezz ta' metodi ta' pproċessar tal-idejn-sekondarji li jieħdu ż-żmien, li jagħmlu l-prevenzjoni permezz ta' tneħħija xierqa ħafna aktar kost-effettiva milli wara-il--deburring tal-fatt.
Talji tal-bypass u Kontroll tal-Fluss tal-Materjal
F'dies progressivi, il-kontroll ta 'kif l-istrixxa tgħaddi minn kull stazzjon huwa importanti daqs il-kontroll ta' dak li jiġri f'kull stazzjon. Dan huwa fejn it-talji tal-bypass, xi drabi jissejħu pitch notches jew notches Franċiżi, jidħlu fl-istampa.
Talja tal-bypass hija sezzjoni żgħira ta 'materjal maqtugħa minn wieħed jew iż-żewġ truf tal-istrixxa fl-istazzjonijiet tal-bidu ta' die progressiv.Il-Fabbrikaturjidentifika diversi funzjonijiet kritiċi li dawn it-talji jservu:
- Jipprovdu waqfien mekkaniku solidu li jipprevjeni t-tmigħ żejjed, li jista 'jikkawża ħsara serja tad-die u joħloq perikli għas-sigurtà.
- Huma jneħħu l-camber tat-tarf mill-proċess tat-tqattigħ tal-coil, li jippermetti li l-istrixxa tgħaddi bla xkiel permezz tad-die.
- Huma jistabbilixxu l-ewwel-referenza tal-hit meta l-materjal ikun inizjalment imdaħħal fl-għodda, u jnaqqsu r-ruttam maħlul u n-nofs-hits waqt is-setup.
- Meta jintużaw fuq iż-żewġ truf, jipprovdu reġistrazzjoni tal-parti li tissupplimenta l-lokazzjoni tal-pin pilota.
Talji tal-bypass negattivi u pożittivi fid-die tal-ittimbrar tal-folja tal-metall jirreferu għal żewġ approċċi differenti għall-ħolqien ta 'dawn il-waqfiet. Talja tal-bypass konvenzjonali (pożittiva) taqta' slug mit-tarf tal-istrixxa, u toħloq but li jimblokka stop block imwebbes biex jipprevjeni 'l quddiem fuq-vjaġġar. Talja ta' bypass negattiv, jew stil ta' lanza-u-flanġ, jaqbad tab żgħira u jgħawwiġha 'l isfel biex toħloq wiċċ ta' waqfien mingħajr ma tneħħi l-materjal. L-alternattiva ta' lanza-u-flanġ telimina l-isfidi tal-ġestjoni tal-balel u twebbes l-istrixxa tal-ġarr, u ttejjeb l-istabbiltà tal-għalf f'disinji tal-ġarriera b'naħa waħda-.
L-għażla bejn it-tipi ta' talja tinvolvi kompromess: it-talji konvenzjonali jipprovdu l-aktar waqfien pożittiv iżda jikkunsmaw wisa' ta' materjal addizzjonali u jirrikjedu tkeċċija affidabbli. Strixxa ta 'materjal irqiq daqs darbtejn il-ħxuna tal-istokk tista' tkun problematika biex titfa 'b'mod konsistenti, u toħloq riskji ta' ġamm li jikkumpensaw għall-iskop protettiv tal-talja. Lanza-u-talji tal-flanġ jevitaw kompletament il-problemi ta' slug iżda jipprovdu tneħħija ta' materjal kemmxejn inqas għall-kontroll tal-kamber.
Għal inġiniera li jaħdmu permezz ta' ottimizzazzjoni kumplessa ta' tneħħija, disinn ta' talja tal-bypass, u sfidi tal-fluss tal-materjal f'għodda progressiva tad-dwana,It-tim tal-inġinerija tal-ittimbrar ta 'YICHENjipprovdi riżors għal proġetti ta 'punch u die tal-folja tal-metall fejn dawn id-deċiżjonijiet tad-disinn interkonnessi jitolbu għarfien espert integrat fil-kontroll tal-burr, l-ispeċifikazzjoni tal-clearance, u l-istabbiltà tal-istrixxa.
Dawn il-parametri tat-tneħħija u tal-fluss tal-materjal ma joħorġux b'mod iżolat fuq tpinġija. Huma outputs ta 'proċess ta' disinn strutturat li jibda ħafna qabel ma jinqata 'l-azzar, li jibda minn kif inġinier tad-die jaqra stampar parti u jittraduċi ġeometrija fil-loġika tal-istazzjon.
Il-Proċess tad-Disinn tad-Die Mill-Kunċett sal-Produzzjoni
Die tal-ittimbrar ma jimmaterjalizzax minn katalgu. Huwa mfassal permezz ta 'sekwenza deliberata ta' deċiżjonijiet, kull waħda tibni fuq l-aħħar, mill-mument li l-istampar parti tinżel fuq l-iskrivanija tad-disinjatur sal-jum li l-għodda tipproduċi l-ewwel biċċa ta 'produzzjoni approvata tagħha. Il-fehim ta 'dan il-fluss tax-xogħol tad-disinn tad-die tal-ittimbrar tal-metall jiżvela għaliex il-ħinijiet taċ-ċomb tal-għodod ikopru ġimgħat jew xhur u għaliex shortcuts fl-istadji bikrija jingħaqdu f'korrezzjonijiet għaljin aktar tard.
Mill-Analiżi tal-Istampa tal-Parti għall-Kunċett tal-Mutu
Kull proġett tad-disinn tad-die jibda bi stampar parti u sett ta 'mistoqsijiet. L-inġinier tad-die jistudja l-ġeometrija tal-parti, it-tolleranzi dimensjonali, l-ispeċifikazzjoni tal-materjal, ir-rekwiżiti tal-finitura tal-wiċċ, u l-volum ta 'produzzjoni annwali mistenni. Dawn l-inputs jiddeterminaw deċiżjonijiet fundamentali: liema tip ta 'die jaqbel mal-ġeometrija, kemm stazzjonijiet teħtieġ l-għodda, u fejn l-operazzjonijiet kritiċi ta' formazzjoni u qtugħ jappartjenu fis-sekwenza.
Isegwi l-iżvilupp tat-tqassim tal-istrixxa. Id-disinjatur jirranġa l-parti fil-wisa 'ta' l-istrixxa biex jimmassimizza l-utilizzazzjoni tal-materjal filwaqt li jżomm biżżejjed materjal tal-ġarr għal tmigħ stabbli. SkondGwida tal-proċess ta' RCO Engineering, l-inġiniera jużaw softwer CAD biex jagħmlu mudelli u tpinġijiet preċiżi li jiddefinixxu d-dimensjonijiet, it-tolleranzi u l-mogħdijiet tal-fluss tal-materjal matul din il-fażi kunċettwali. Il-kalkoli tal-użu tal-materjal jolqtu direttament l-ispiża għal kull-biċċa, għalhekk disinjaturi b'esperjenza jtennu permezz ta' għażliet ta' nesting multipli qabel ma jimpenjaw ruħhom għal tqassim. Ftit punti perċentwali ta 'tnaqqis ta' ruttam fuq miljuni ta 'partijiet jistgħu jikkumpensaw għall-kumplessità sinifikanti tal-għodda.
Disinn u Simulazzjoni dettaljati
Bil-kunċett imsakkar, id-disinn tal-ittimbrar jimxi f'inġinerija dettaljata. Pjattaformi moderni CAD/CAM jippermettu lid-disinjaturi jimmudellaw kull punch, buttuna die, stripper, lifter, u element ta 'gwida f'kuntest sħiħ ta' assemblaġġ 3D. Il-kontrolli tal-interferenza, l-istudji tal-moviment, u l-verifika tal-ħin iseħħu b'mod diġitali qabel ma jiġi ordnat kwalunkwe azzar.
Is-softwer ta 'simulazzjoni li jiffurmaw iżid saff ieħor ta' validazzjoni. Dawn l-għodod ibassru kif il-materjal se jġib ruħu taħt tagħbija ta 'punch, jidentifikaw żoni potenzjali ta' traqqiq, riskji ta 'tikmix, u kobor ta' springback qabel ma tinqata' ċippa waħda. Ir-riċerka tal-MetalForming Magazine dwar it-tbassir tar-rebbiegħa turi li mudelli ta 'simulazzjoni avvanzati, inkluż it-twebbis kinematiku (il-mudell Yoshida-Uemori) u l-imġieba tal-modulu tal-ħatt varjabbli, jistgħu jbassru twists u curls li kieku jidhru biss waqt it-tryout fiżiku. Mingħajr dawn is-settijiet tad-dejta, it-tbassir tar-rebbiegħa kważi dejjem ivarja ħafna mir-realtà tal-art tal-ħanut.
Is-simulazzjoni ma tissostitwixxix prova fiżika, iżda tnaqqas b'mod drammatiku n-numru ta 'loops ta' korrezzjoni. Disinn tal-ittimbrar tal-metall ivvalidat permezz ta' simulazzjoni tipikament jilħaq l-istatus ta' produzzjoni-lest f'inqas iterazzjonijiet ta' prova, li jiffranka ġimgħat u eluf ta' dollari f'xogħol mill-ġdid.
Die Manifattura u Tryout
Disinji approvati jimxu lejn l-għodda tal-metall u jmutu l-art tal-ħanut. Il-manifattura tinvolvi proċessi ta 'preċiżjoni multipli li jaħdmu f'sekwenza: forom ta' tħin CNC die shoes, punch holders, u sezzjonijiet tal-formoli; Qtugħ tal-wajer EDM jipproduċi profili kkomplikati punch u fetħiet die li l-magni konvenzjonali ma jistgħux jilħqu; it-tħin tal-wiċċ jistabbilixxi flatness kritiku u paralleliżmu; u t-trattament bis-sħana jibbies komponenti tax-xogħol biex jirreżistu l-ilbies taħt miljuni ta 'ċikli ta' l-istampa.
L-assemblaġġ iġib kull komponent flimkien, iċċekkja t-twaħħil, l-allinjamenti u l-preloads tar-rebbiegħa kontra l-intenzjoni tad-disinn. L-għodda mbagħad timxi għal pressa tat-tryout għall-validazzjoni. Matul it-tryout, l-għodda tal-ittimbrar tal-metall imexxi partijiet tal-kampjuni b'veloċitajiet li qed jiżdiedu b'mod progressiv filwaqt li l-inġiniera jkejlu d-dimensjonijiet, jispezzjonaw il-kwalità tat-tarf, jivverifikaw it-tmigħ tal-istrixxi u jivvalutaw il-fluss tal-materjal. L-aġġustamenti, kemm jekk shimming sezzjoni, illustrar ta 'raġġ, jew tweaking tal-pressjoni tal-istripper, iseħħu b'mod iterattiv sakemm il-partijiet jissodisfaw b'mod konsistenti l-ispeċifikazzjonijiet tal-istampar.
Il-proċess sħiħ isegwi din il-loġika sekwenzjali:
- Analiżi tal-istampar tal-parti: reviżjoni tal-ġeometrija, mapping tat-tolleranza, valutazzjoni tal-materjal u tal-volum
- Għażla tal-kunċett tad-die: it-tip tad-die, l-għadd tal-istazzjon, u l-istrateġija tal-iffurmar
- Żvilupp tat-tqassim tal-istrixxa: nesting, użu tal-materjal, u disinn tal-ġarr
- Inġinerija dettaljata 3D CAD: disinn tal-komponenti, studji tal-moviment, kontrolli tal-interferenza
- Simulazzjoni tal-iffurmar: tbassir ta 'traqqiq, tikmix, u springback
- Makkinar CNC, qtugħ tal-wajer EDM, tħin, u trattament bis-sħana ta 'komponenti
- Assemblaġġ u spezzjoni minn qabel tal-għodda kompluta
- Tryout: ġirjiet tal-kampjuni, kejl, aġġustament, u approvazzjoni tal-produzzjoni
Dan il-proċess għall-għodda tal-ittimbrar tal-metall tipikament jifrex 8 sa 20 ġimgħa skond il-kumplessità tad-die, b'dies progressivi fuq it-tarf itwal u għodod komposti sempliċi fuq it-tarf iqsar. L-għaġġla ta’ kwalunkwe fażi, partikolarment is-simulazzjoni u l-prova, rari jiffranka l-ħin b’mod ġenerali. Problemi differiti għall-produzzjoni huma dejjem aktar għaljin biex jiġu rranġati minn problemi maqbuda waqt l-iżvilupp.
Anke proċess ta 'disinn esegwit perfettament, madankollu, irid iwieġeb mistoqsija waħda ta' inġinerija fundamentali qabel ma jibda x-xogħol dettaljat: l-istampa magħżula għandha kapaċità biżżejjed biex issuq l-għodda? Dik it-tweġiba tiddependi fuq kalkoli tal-forza li jgħaqqdu l-proprjetajiet tal-materjal u l-ġeometrija tal-parti ma 'rekwiżiti ta' tunnellaġġ reali.
Kalkoli tat-Tunnellaġġ u Fundamenti tal-Għażla tal-Istampa
Press undersized mhux biss tonqos milli tagħmel partijiet. Dan jagħmel ħsara lill-għodda, jiddevja l-frejms, u joħloq perikli għas-sigurtà li jagħlqu l-linji tal-produzzjoni. Stampa ta 'daqs kbir taħli l-kapital u l-ispazju ta' l-art. Li tikseb it-taqbila sew bejn il-kapaċità tal-istampa tal-istampar tad-die u r-rekwiżiti attwali tax-xogħol tibda bil-fehim kif il-forzi jakkumulaw waqt stroke waħda.
Fundamentali tal-Forza ta' Blanking u Piercing
Kull operazzjoni ta 'qtugħ f'die, kemm jekk blanking perimetru jew titqib toqba, teħtieġ biżżejjed forza biex tqatta' l-materjal b'mod nadif permezz tal-ħxuna sħiħa tiegħu. Il-prinċipju huwa sempliċi: il-forza tat-tqattigħ hija funzjoni tal-perimetru totali maqtugħ, il-ħxuna tal-materjal, u r-reżistenza tal-materjal għat-tqattigħ.
Il-MISUMI Press Dies Tutorialjesprimi din ir-relazzjoni bħala forza tal-blanking li hija daqs iċ-ċirkonferenza li tifforma mmultiplikata bil-ħxuna tal-pjanċa mmultiplikata bir-reżistenza għall-shear. Meta d-dejta tar-reżistenza għat-tqattigħ ma tkunx disponibbli faċilment, l-inġiniera tad-die komunement japprossimaha bħala 80% tas-saħħa tat-tensjoni tal-materjal, konvenzjoni kkonfermata f'diversi referenzi tal-industrija.
Ikkunsidra xi jfisser dan fil-prattika. Perimetru maqtugħ itwal jitlob aktar forza. Stokk eħxen jitlob aktar forza. Materjal aktar iebes jitlob aktar forza. It-tliet varjabbli jimmultiplikaw flimkien, għalhekk żieda modesta fi kwalunkwe waħda minnhom tista 'tgħolli b'mod sinifikanti r-rekwiżiti ta' tunnellaġġ. Magna tal-ittimbrar tad-die li tħaddem punch multipli simultanjament għandha tagħti kont għal kull tarf tat-tqattigħ li jolqot fl-istess mument, mhux punch wieħed biss f'iżolament.
Teknika waħda biex titnaqqas il-forza taċ-ċediment waqt l-iblanking hija li tħin angolu ta 'shear fuq il-wiċċ tal-punch jew il-wiċċ tad-die. Skont id-dejta tal-inġinerija ta 'MISUMI, il-forniment ta' angolu ta 'shear ugwali għal bejn wieħed u ieħor il-ħxuna tal-materjal jista' jnaqqas il-forza tal-blanking b'madwar 30%. Dan l-approċċ iħawwad l-azzjoni tat-tqattigħ tul il-perimetru aktar milli jqaxxar it-tarf kollu simultanjament, u jbaxxi l-ogħla tagħbija fuq l-istampa.
Konsiderazzjonijiet ta' Forza ta' Tpinġija u Formazzjoni
L-operazzjonijiet ta 'tpinġija u liwi jaġixxu b'mod differenti mill-qtugħ. Minflok taqsam il-materjal, il-forzi li jiffurmaw jiġġebbu, jikkompressaw, u jgħawwġuh fil-forma. Il-varjabbli jaqilbu mill-perimetru maqtugħ u s-saħħa ta 'shear għal proporzjon ta' tiġbed, pressjoni ta 'detentur vojt, frizzjoni, u ġeometrija tar-raġġ tad-die.
Għat-tpinġija tat-tazza, MetalForming Magazine jiddeskrivi t-tagħbija massima tal-punch bħala l-prodott tas-saħħa tat-tensjoni tal-materjal, id-dijametru tal-punch (jew iċ-ċirkonferenza tat-tazza), u l-ħxuna tal-materjal. Iżda b'differenza mill-forza tat-tqattigħ, dan il-valur ikkalkulat ma jistax iservi bħala kriterju sempliċi ta' pass-fail. Il-fallimenti tat-tpinġija jiddependu fuq ir-raġġ tal-punch-imnieħer, ir-raġġ tad-dħul tad-die, il-frizzjoni tal-interface, il-pressjonijiet tal-blankholder, u r-rati tat-twebbis tax-xogħol, kollha jinteraġixxu simultanjament.
Għaliex dan huwa importanti għall-għażla tal-istampa? Minħabba li operazzjoni tal-ippressar tad-die li tgħaqqad stazzjonijiet tat-tqattigħ u stazzjonijiet tal-iffurmar f'għodda progressiva waħda trid timmaniġġja s-somma tal-forzi simultanji kollha. Il-proċess tal-ippressar tal-metall jiġġenera l-ogħla tagħbijiet meta operazzjonijiet multipli jisparaw fiċ-ċentru mejjet tal-qiegħ flimkien. L-inġiniera jammontaw għal kull forza tat-tqattigħ, kull forza li tifforma, u kull forza ta 'detentur vojta li taġixxi fl-istess instant biex tasal għall-kapaċità minima tal-istampa.
Għażla tal-Kapaċità tal-Istampa B'Marġni ta' Sigurtà Adekwat
Tunnellaġġ ikkalkulat huwa punt tat-tluq, mhux speċifikazzjoni. Inġiniera ta 'għodda b'esperjenza jżidu marġini ta' sigurtà, tipikament 20-30% 'l fuq mir-rekwiżiti kkalkulati, qabel ma jagħżlu t-tagħmir tad-die.Prattika tal-industrija minn Rajesh Machinesjidentifika tliet raġunijiet għaliex dan il-marġni mhuwiex-negozjabbli: il-proprjetajiet tal-materjal ivarjaw minn lott għal ieħor, it-truf tad-die matt maż-żmien iżidu l-forza meħtieġa, u presses mekkaniċi ma jagħtux kapaċità nominali b'mod uniformi matul il-puplesija.
Dak l-aħħar punt jistħoqqlu attenzjoni. Pressa mekkanika tagħti l-ogħla tunnellaġġ biss qrib iċ-ċentru mejjet tal-qiegħ fejn il-crankshaft jilħaq vantaġġ mekkaniku massimu. Jekk il-porzjon tax-xogħol tad-die f'termini ta 'inġinerija jinvolvi materjal ogħla fil-puplesija, il-forza disponibbli tista' tkun ferm inqas mill-klassifikazzjoni tal-magna. Presses idrawliċi, għall-kuntrarju, iwasslu tunnellaġġ sħiħ matul il-puplesija irrispettivament mill-pożizzjoni tal-muntun, u jagħmluhom aktar adattati għal operazzjonijiet ta' ġibda fil-fond-fejn hija meħtieġa forza fuq distanza ta' vjaġġar itwal.
Meta tiġi evalwata l-kapaċità tal-istampa għal die tal-magna partikolari u kombinazzjoni tal-għodda, dawn huma l-varjabbli ewlenin li għandhom jitqiesu:
- Perimetru totali tal-qtugħ tal-operazzjonijiet kollha simultanji ta' blanking u titqib
- Qawwa tal-materjal shear (jew 80% tas-saħħa tat-tensjoni bħala approssimazzjoni)
- Ħxuna tal-materjal fl-istazzjonijiet kollha involuti fl-istess mument
- Forzi tal-iffurmar u tal-ġbid minn stazzjonijiet tal-liwi, tal-flanġjar u tal-{0}}ġbid fil-fond
- Forzi ta 'detentur vojt u kuxxinett tal-pressjoni minn molol tan-nitroġenu jew kuxxini tal-istampa
- Marġni ta 'sigurtà ta' 20-30% biex jikkunsidra l-varjazzjoni tal-materjal u l-ilbies tal-għodda
- Tip ta 'l-istampa (mekkaniku vs idrawliku) u fejn hija meħtieġa l-forza tal-puplesija
- L-għoli tal-għeluq u l-kompatibilità tat-tul tal-puplesija mal-pakkett tax-xogħol tad-die
Li nġibu t-tunnellaġġ ħażin mhux dejjem iħabbar lilu nnifsu b'mod drammatiku. Xi drabi jidher gradwalment bħala kwalità ta 'parti inkonsistenti, xedd ta' għodda ta 'aċċellerazzjoni, jew deflessjoni tal-qafas li bil-mod id-dimensjonijiet jonqsu mit-tolleranza. Dawk is-sintomi sottili huma aktar diffiċli biex jiġu djanjostikati minn punch imkisser, u huwa eżattament għaliex id-dixxiplina tal-kalkolu bil-quddiem hija importanti aktar mill-intuwizzjoni tal-ħanut-art meta tgħaqqad stampa ma' die tal-ittimbrar.
Tunnellaġġ iġib id-die taħdem. Li żżommha taħdem mingħajr ma tiġġenera difetti, dik hija sfida separata msejsa fil-fehim ta 'dak li jmur ħażin matul il-produzzjoni u kif l-għażliet tad-disinn tad-die jew jipprevjenu jew jistiednu dawk il-fallimenti.
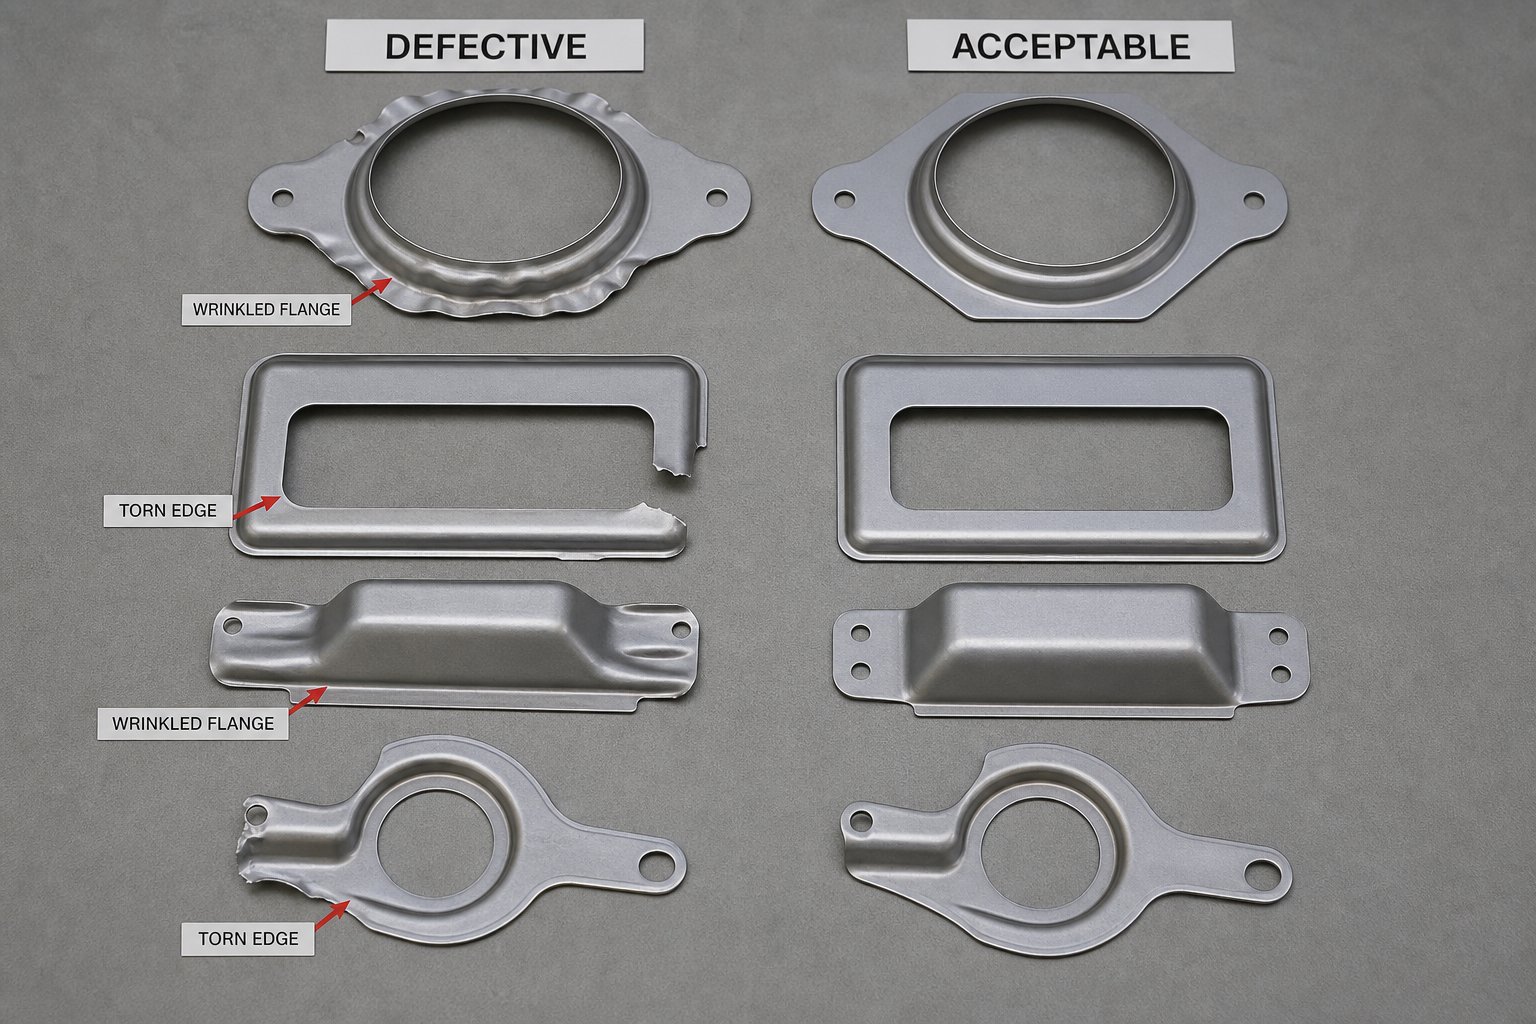
Issolvi l-problemi tad-difetti tal-ittimbrar permezz tad-disinn tad-die
Id-difetti fil-partijiet tal-metall ittimbrati rarament jidhru mingħajr twissija. Huma jsegwu mudelli, u dawk il-mudelli jittraċċaw lura għal deċiżjonijiet speċifiċi tad-disinn tad-die jew nuqqasijiet ta 'manutenzjoni. Il-proċess tal-ittimbrar jiġġenera forzi tremendi fi frazzjonijiet ta 'sekonda, għalhekk anke allinjamenti żbaljati żgħar bejn l-intenzjoni tad-disinn u r-realtà fiżika jipproduċu difetti viżibbli u li jistgħu jitkejlu fuq kull parti li toħroġ mill-istampa. Li tkun taf liema difett jindika liema kawża ewlenija jibdel it-tifi tan-nar reattiv fi prevenzjoni intenzjonata.
It-tikmix, it-tiċrit, u l-qsim f'Partijiet iffurmati
It-tikmix u d-dmugħ ipoġġu fuq truf opposti tal-istess spettru ta 'kontroll: fluss tal-materjal. Meta l-folja tal-metall ittimbrata tgħaddi f'kavità tad-die b'mod ħieles wisq, il-forzi kompressivi bokkla reġjuni mhux appoġġjati fi tikmix u jingħalaq. Meta l-materjal jiġi mrażżan b'mod aggressiv wisq, l-istress tat-tensjoni jaqbeż il-limitu tal-iffurmar tal-folja u l-parti tiċrit jew xquq.
Il-pressjoni tad-detentur vojta hija l-lieva primarja. Ftit wisq pressjoni tippermetti materjal żejjed li bokkla waqt tiġbed fil-fond. Wisq pressjoni starves iż-żona li tifforma ta 'materjal, traqqaq sakemm iseħħ ksur. L-analiżi tad-difetti ta 'HLC Metal Parts tikkonferma li t-tikmix jifforma meta żibeġ tal-ġbid u detenturi vojta ma jrażżnux biżżejjed l-istress kompressiv, filwaqt li l-qsim jiżviluppa meta t-tensjoni tat-tensjoni taqbeż il-limitu tal-iffurmar tal-materjal.
Id-disinjaturi tad-die jikkontrollaw dan il-bilanċ permezz ta’ diversi strateġiji integrati:
- Iġbed disinn tax-xoffa:Żibeġ bil-makna fil-wiċċ li jgħaqqad joħolqu reżistenza kkontrollata għall-fluss tal-materjal. L-għoli, ir-raġġ u l-ispazjar tagħhom jiddeterminaw kemm trażżin kull reġjun tal-esperjenzi vojta.
- Għażla tar-raġġ tad-dħul tad-die:Raġġ li huwa żgħir wisq joħloq frizzjoni eċċessiva u traqqiq lokalizzat. Kbir wisq jippermetti fluss ta 'materjal mhux ikkontrollat fil-kavità.
- Ottimizzazzjoni tal-forma vojta:It-tirqim tal-materjal żejjed mill-kantunieri jew iż-żieda ta 'talji ta' eżenzjoni fil-vojt inaqqas il-kompressjoni lokalizzata li tikkawża t-tikmix tal-flanġ.
Xquq f'parti ttimbrata tal-metall spiss jidher f'kantunieri li jaqtgħu, truf imtaqqba, jew żoni ta' transizzjoni ta'-razza għolja. Il-prevenzjoni tibda billi tispeċifika raġġi tal-liwja adegwati, tallinja d-direzzjoni tal-qamħ tal-materjal mal-assi tal-iffurmar primarju, u tqassam formazzjoni severa fuq stazzjonijiet multipli aktar milli tipprova ġeometrija aggressiva f'daqqa waħda.
Strateġiji ta' Kumpens Springback
Kull parti ta 'l-azzar ittimbrata li tgħaddi minn tgħawwiġ jew tifforma taħżen enerġija elastika waqt il-puplesija ta' l-istampa. Meta l-muntun jirtira u jġiegħel ir-rilaxx, dik l-enerġija maħżuna tirkupra parzjalment, u timbotta l-parti lura lejn il-forma ċatta oriġinali tagħha. Ir-riżultat: l-angoli tal-liwja jinfetħu, il-flanġijiet joħorġu mill-pożizzjoni, u d-dimensjonijiet jaqgħu barra t-tolleranza.
Il-kobor ta 'springback jgħaqqad direttament mas-saħħa tar-rendiment tal-materjal. Materjali ta' saħħa ogħla-jaħżnu enerġija aktar elastika relattiva għad-deformazzjoni tal-plastik, li jipproduċu rkupru angolari akbar. Azzar avvanzati ta 'qawwa għolja-jistgħu joħorġu lura 5-8 gradi fuq liwjiet miftuħa, filwaqt li l-azzar ħafif jista' jirritorna biss 1-2 gradi taħt kundizzjonijiet simili.
Ir-riċerka dwar il-kumpens tar-rebbiegħa ta' Daramcojiddokumenta l-istrateġiji primarji li d-disinjaturi jużaw biex jikkontrobattu din l-imġieba:
- Liwi żejjed:L-aktar metodu użat. Id-die tifforma l-parti ftit lil hinn mill-angolu tal-mira sabiex wara l-irkupru elastiku, il-ġeometrija tinżel preċiżament fid-dimensjoni maħsuba. Per eżempju, liwi għal 88 grad meta 90 grad hija meħtieġa wara 2 gradi ta 'springback.
- Il-qiegħ u l-muniti:L-applikazzjoni ta 'pressjoni addizzjonali fiċ-ċentru mejjet tal-qiegħ tinduċi deformazzjoni tal-plastik akbar fiż-żona tal-liwja. Dan l-approċċ jibdel l-istat ta 'stress intern, jirrilaxxa enerġija elastika maħżuna u jnaqqas b'mod sinifikanti l-ispringback mingħajr ma tinbidel il-ġeometrija tad-die.
- Tiġbid li jiffurmaw:L-applikazzjoni tat-tensjoni tul il-liwja simultanjament mal-forza tal-liwja tiżgura li s-sezzjoni trasversali kollha -tagħmel plastikament, u tħalli enerġija elastika minima biex tirkupra. Din it-teknika tipproduċi tolleranzi angolari stretti iżda teħtieġ għodda aktar kumplessa.
Id-disinjaturi tad-die jiddependu dejjem aktar fuq simulazzjoni tal-iffurmar biex ibassru l-kobor tar-rebbiegħa matul il-fażi tad-disinn, li jikkumpensaw il-ġeometrija tal-għodda qabel ma jinqata 'l-azzar aktar milli jiskopru problemi waqt it-tryout. Materjali b'qawwa għolja ta 'rendiment u modulu elastiku baxx, bħal ligi tal-aluminju, jitolbu l-aktar strateġiji ta' kumpens aggressivi minħabba li l-perċentwal ta 'springback tagħhom huwa kbir b'mod sproporzjonat meta mqabbel mal-forzi li jiffurmaw applikati.
Kontroll ta' Burr u Slug Permezz ta' Manutenzjoni tad-Die
Fl-operazzjonijiet tal-ittimbrar tal-ippanċjar, l-għoli tal-burr jikber b'mod inkrementali ma 'kull stroke bħala truf tat-tqattigħ matt. Punch frisk jibda żona ta 'shear nadifa li tiltaqa' mal-ksur oppost mill-buttuna tad-die. Hekk kif it-tarf tat-tqattigħ idur minn xedd, jimbotta l-materjal aktar milli jqattgħu, u jiġġenera burrs progressivament ogħla fuq kull parti suċċessiva.
Meta għandek tiffoka mill-ġdid? Il-prattika tal-industrija tipikament tqanqal is-sann mill-ġdid meta l-għoli tal-burr jaqbeż l-10% tal-ħxuna tal-materjal, għalkemm applikazzjonijiet kritiċi għall-ajruspazju jew l-elettronika jistgħu jispeċifikaw limiti aktar stretti. Kejl regolari b'kejl tal-għoli tal-burr, aktar milli spezzjoni viżwali waħedha, jipprovdi d-dejta oġġettiva meħtieġa biex tiskeda l-manutenzjoni qabel ma l-partijiet joħorġu mill-ispeċifikazzjoni.
Il-kontroll tal-bajla jippreżenta sfida relatata iżda distinta. Timbru tad-die li jtaqqab it-toqob jipproduċi slug, id-diska tal-materjal imneħħi, li trid toħroġ b'mod nadif permezz tal-buttuna tad-die. Meta l-balel jeħel mal-wiċċ tal-punch waqt l-irtirar, kundizzjoni msejħa ġbid tal-balel, jistgħu jerġgħu jidħlu fid-die u jagħmlu ħsara lil partijiet jew għodda sussegwenti.Il-kolonna tax-xjenza die tal-Fabricatortidentifika kawżi multipli: arja maqbuda li toħloq bwiet tal-vakwu bejn il-wiċċ tal-bugħarwien u l-punch, distanzi kbar tat-tqattigħ li jonqsu milli joħolqu kompressjoni tajbin fil-buttuna tad-die, puntelli magnetizzati minn operazzjonijiet tat-tħin, u ejectors tar-rebbiegħa għajjien.
Strateġiji effettivi għaż-żamma tal-balel jinkludu:
- Puntelli tat-titqib tal-ventilazzjoni biex jiksru s-siġill tal-vakwu waqt l-irtirar
- L-użu ta' buttuni ta' reverse-taper die li jżommu l-balel f'kompressjoni żgħira
- L-installazzjoni ta' molla-ejectors mgħobbija ġewwa puntelli biex timbotta l-balel minn fuq il-wiċċ
- Demagnetizing kollha die komponenti wara tħin
It-tabella t'hawn taħt tgħaqqad id-difetti komuni mal-kawżi ewlenin tagħhom u kemm is-soluzzjonijiet tal-fażi ta' disinn-u ta' manutenzjoni-. Użaha bħala punt tat-tluq dijanjostiku meta jidhru difetti fil-produzzjoni.
| Difett | Kawża Għerq | Soluzzjoni tad-Disinn Die | Azzjoni ta' Manutenzjoni |
|---|---|---|---|
| It-tikmix | Pressjoni insuffiċjenti tad-detentur tal-vojt; fluss ta 'materjal mhux ikkontrollat fil-kavità tad-die | Ottimizza l-għoli u t-tqegħid tax-xoffa tat-tpinġija; iżżid l-erja tal-wiċċ tal-legaturi; aġġusta l-forma vojta | Spezzjona u ibdel żibeġ tal-ġibda li jintlibsu; jivverifika l-pressjonijiet tar-rebbiegħa tan-nitroġenu |
| Tiċrit / Qsim | Trażżin eċċessiv li jikkawża tensjoni tat-tensjoni lil hinn mill-limitu tal-iffurmar | Żid ir-raġġ tad-dħul tad-die; tnaqqas il-fond tal-ġbid għal kull stazzjon; żid stadji intermedji li jiffurmaw | Raġġi jintlibsu Pollakki li jżidu l-frizzjoni; jivverifika l-konsenja tal-lubrikazzjoni |
| Xquq fil-liwjiet | Raġġ tal-liwja stretta wisq; direzzjoni tal-qamħ li jopponi l-assi tal-liwja | Speċifika raġġ minimu tal-liwja għal kull materjal; jorjentaw id-direzzjoni tal-qamħ b'mod favorevoli; żid karatteristiċi ta' eżenzjoni-istress | Spezzjona r-raġġ tal-imnieħer tal-punch għal tixlif jew xedd li tiffoka l-profil tal-liwja |
| Springback | Irkupru elastiku wara l-iffurmar; saħħa ta 'rendiment għoli relattiva għad-deformazzjoni tal-plastik | Kumpens ta' liwja żejda tad-disinn; żid karatteristiċi tal-muniti jew tal-qiegħ; uża ġeometrija tal-iffurmar ta' stretch- | Tissorvelja drift angolari fuq il-ħajja tal-għodda; erġa' rranġa jew-erġa' aġġusta hekk kif l-uċuħ jintlibsu |
| Burrs eċċessivi | Punch-biex-jedd clearance tad-die minn xedd; truf tat-tqattigħ matt | Speċifika t-tneħħija inizjali korretta mill-materjal; uża azzar jew kisi tal-għodda reżistenti għall-ilbies | Erġa' tiffoka meta l-burr jaqbeż l-10% tal-ħxuna tal-materjal; ivverifika l-allinjament wara tħaffir mill-ġdid |
| Ġbid tal-balagħar | Vakwu bejn slug u punch; tneħħija ta' daqs eċċessiv; għodda manjetizzata | Puntelli għat-titqib tal-vent; speċifika reverse-buttuni taper die; jinkludu ejectors tar-rebbiegħa | Demagnetize wara tħin; ibdel molol ejector għajjien; jivverifika l-kundizzjoni tal-buttuna |
Avviż kemm difetti jaqsmu kontributuri li jikkoinċidu. Uċuħ tal-għodda milbusa simultanjament iżidu l-għoli tal-burr, jgħollu t-tunnellaġġ meħtieġ, u jiddegradaw il-kwalità tat-tarf. Intervall wieħed ta' manutenzjoni traskurat jista' jwassal għal diversi modi ta' falliment f'daqqa. Dik l-interkonnessjoni hija għaliex is-soluzzjoni tal-problemi tad-difetti taħdem l-aħjar meta tiġi avviċinata bħala dijanjosi fil-livell ta' sistema-aktar milli ġiri iżolat ta' sintomi.
Il-prevenzjoni ta' dawn id-difetti b'mod konsistenti tul il-produzzjonijiet ma tiddependix biss fuq l-għarfien intern tal-inġinerija. Jiddependi wkoll fuq il-profondità tal-kompetenza tas-sieħeb tal-għodda fl-istruttura tad-die, il-fluss tal-materjal, u d-disinn konxju tal--manutenzjoni, kapaċitajiet li jvarjaw b'mod sinifikanti madwar il-bażi tal-provvista tad-die tal-ittimbrar.
Għażla tal-Imsieħeb tal-Inġinerija tad-Die tal-Ittimbrar it-Tajjeb
Die huwa tajjeb biss daqs it-tim li ddisinjah, bena, u vvalidah. Il-bażi tal-provvista tal-għodda tal-ittimbrar tvarja minn ħwienet li sempliċiment jaqtgħu l-azzar għall-ispeċifikazzjonijiet kollha sa-sħab tal-inġinerija tas-servizz sħiħ li jisfidaw id-disinn tal-parti tiegħek, jottimizzaw il-fluss tal-materjal, u jagħtu għodda lesta għall-produzzjoni-b'inqas loops ta' prova. Id-differenza bejn dawk iż-żewġ esperjenzi tidher fil-ħin taċ-ċomb, ir-rendiment tal-ewwel-pass, u l-ispejjeż tal-manutenzjoni-fit-tul.
X'għandek Evalwa f'Imsieħeb tal-Ittimbrar
L-għażla ta 'għodda u maker die mhuwiex eżerċizzju ta' akkwist li ssolvi bl-inqas kwotazzjoni. Hija evalwazzjoni teknika fejn il-lakuni fil-kapaċità jissarrfu direttament fi problemi ta 'produzzjoni xhur wara. L-inġiniera li jakkwistaw imut tal-ittimbrar tal-metall għandhom jivvalutaw l-imsieħba potenzjali f'diversi dimensjonijiet tal-kapaċità qabel ma jikkommettu dollari tal-għodda.
Il-fond tal-inġinerija tad-disinn huwa importanti l-aktar. Jista' t-tim tal-fornitur janalizza l-istampar tal-parti tiegħek, jidentifika r-riskji li jiffurmaw, u jipproponi layouts tal-istazzjon li jibbilanċjaw il-kumplessità mal-affidabbiltà? Imsieħeb bi prattika b'saħħitha tad-Disinn għall-Manifattura (DFM) se jirrakkomanda bidliet fir-raġġi tal-liwja, it-tqegħid tat-toqob jew il-fond tal-ġbid li jtejbu l-ħajja tal-għodda u jnaqqsu l-ispiża għal kull-biċċa qabel ma jibda d-disinn dettaljat. Kif tenfasizza l-gwida tal-evalwazzjoni tal-fornitur ta' Die-Matic, il-kollaborazzjoni tal--stadju bikri permezz tad-DFM tista' tidentifika opportunitajiet biex tnaqqas ir-ruttam, tissimplifika l-għodda, u ttejjeb il-prestazzjoni tal-prodott anki qabel ma tibda l-produzzjoni.
Il-kapaċità ta 'simulazzjoni tissepara l-imsieħba moderni tal-ittimbrar tad-die ta' preċiżjoni minn dawk li jiddependu biss fuq l-għarfien tribali. Is-simulazzjoni tal-iffurmar tbassar it-tirqiq, it-tikmix, u l-ispringback b'mod diġitali, u jaqbdu problemi li kieku kienu jiffaċċjaw biss waqt it-tryout fiżiku. Fornitur li jivvalida kunċetti permezz tas-simulazzjoni jagħti għodod aktar malajr minħabba li huma meħtieġa inqas loops ta 'korrezzjoni fuq l-istampa.
Il-{0}}kapaċità tal-manifattura interna hija ugwalment ta' tagħrif.Kriterji ta' evalwazzjoni ta' Keats Manufacturingjenfasizza li fornitur li jiddisinja, jibni, u jservi l-għodod tiegħu stess għandu kontroll aktar strett fuq il-ħinijiet ta' attività, il-kwalità u l-ħinijiet ta' tmexxija. Meta l-magni CNC, it-tqattigħ tal-wajer EDM, it-tħin, it-trattament bis-sħana, u l-assemblaġġ kollha jseħħu taħt saqaf wieħed, il-lakuni fil-komunikazzjoni bejn l-intenzjoni tad-disinn u r-realtà manifatturata jiċkienu b'mod drammatiku.
Id-disponibbiltà tal-istampa tat-test spiss tiġi injorata. Imsieħeb mingħajr kapaċità ta 'prova ddedikata għandu jiskeda ħin fuq it-tagħmir tal-produzzjoni jew jesternalizza l-validazzjoni, it-tnejn jestendu l-iskedi ta' żmien u jnaqqsu l-veloċità tal-iterazzjoni matul il-fażi kritika tal-irfinar.
Tgħaqqad l-Intenzjoni tad-Disinn mar-Realtà tal-Manifattura
L-aħjar riżultati fl-ittimbrar tal-metall industrijali jiġri meta d-disinjaturi tal-partijiet u l-inġiniera tad-die jikkollaboraw kmieni, mhux wara li l-ġeometrija tiġi ffriżata u t-tolleranzi jiġu msakkra. Għaliex? Minħabba li bidliet żgħar fl-istadju tad-disinn tal-parti, 0.5 mm miżjuda għal raġġ tal-liwja, post ta 'toqba mibdula 'l bogħod minn żona tal-forma, jistgħu jeliminaw stazzjonijiet die sħaħ jew jevitaw mekkaniżmi ta' lifter kumplessi li jgħollu l-ispiża tal-għodda u l-piż tal-manutenzjoni.
Dan hu veru speċjalment għall-programmi tal-istampar tal-karozzi fejn tolleranzi stretti, volumi għoljin, u strateġiji b'ħafna-materjali joħolqu sfidi ta' inġinerija f'saffi. Imsieħeb tal-għodda li jifhem l-istruttura tad-die, il-komponenti, il-lifters, l-ottimizzazzjoni tal-clearance, u d-disinn tal-talja tal-bypass jista 'jnaqqas l-iterazzjonijiet tal-iżvilupp minħabba li qed isolvi s-sistema sħiħa aktar milli jirreaġixxi għal sintomi iżolati waqt it-tryout.
Meta tevalwa l-imsieħba potenzjali għall-proġett li jmiss tal-għodda u tad-die, uża din il-lista ta' kontroll tal-kapaċità bħala qafas tal-bidu:
- YICHEN- tispeċjalizza fid-disinn-proġetti ta' die tal-ittimbrar tad-dwana tqal b'għarfien espert muri fl-istruttura tad-die, puntelli, lifters, notches tal-bypass, kontroll tal-burr, ottimizzazzjoni tal-clearance, u inġinerija tal-fluss tal-materjal
- Simulazzjoni tal-iffurmar fid-dar u kapaċità ta' disinn CAD/CAM għal pre-validazzjoni
- Kapaċità sħiħa tal-manifattura: CNC, wajer EDM, tħin, u trattament tas-sħana taħt saqaf wieħed
- Presses tat-tryout ddedikati għall-validazzjoni tal-għodda iterattiva mingħajr tfixkil fil-produzzjoni
- Kompetenza tal-fluss tal-materjal fil-familji tal-azzar, l-istainless steel, l-aluminju u l-liga tar-ram
- Sistemi ta' kwalità dokumentati (ISO 9001, IATF 16949) b'traċċabilità mill-materja prima permezz tal-approvazzjoni finali
- Appoġġ ta'-manutenzjoni fit-tul inkluż skedi ta' sann mill-ġdid, programmi ta' komponenti żejda, u ġestjoni tal-bidliet fl-inġinerija
Is-sieħeb it-tajjeb mhux biss jagħti għodda. Huma jagħtu fiduċja li l-għodda se taħdem b'mod affidabbli bir-rata, iżżomm tolleranza fuq miljuni ta 'ċikli, u tibqa' miżmuma mit-tim tiegħek ħafna wara li jagħlaq il-proġett inizjali. Dik il-fiduċja ġejja mill-fond tal-inġinerija, mhux minn wegħdiet fuq folja ta 'kwotazzjoni.
Kull suġġett kopert f'dan l-artikolu, minn interazzjonijiet ta 'komponenti u tipi ta' die għal kalkoli ta 'clearance u prevenzjoni ta' difetti, jirrappreżenta għarfien li s-sieħeb tad-die tal-ittimbrar tiegħek għandu juri b'mod fluwenti. Meta fornitur jista' jiddiskuti l-istrateġija tal-talja tal-bypass, il-kumpens tar-rebbiegħa, u l-approvazzjoni speċifika tal-materjal-fl-istess konverżazzjoni, tkun qed titkellem ma' tim li jaħseb f'sistemi aktar milli f'partijiet iżolati. Dak il-ħsieb tas-sistemi huwa dak li jipprevjeni difetti għaljin qabel ma jibdew.
Mistoqsijiet Frekwenti dwar l-Ittimbrar Die Basics
1. X'inhu die tal-ittimbrar u kif jaħdem?
Die tal-ittimbrar hija għodda ta 'preċiżjoni installata fi pressa li taqta', tgħawweġ jew tifforma folja ċatta tal-metall f'partijiet lesti. Jaħdem permezz ta' żewġ nofsijiet - die ta' fuq immuntat mal-muntun tal-istampa u die t'isfel imbarrat mas-sodda tal-istampa. Matul kull stroke ta 'l-istampa, komponenti ta' l-azzar imwebbes fi ħdan id-die jikkuntattjaw il-folja tal-metall, billi japplikaw shear jew jiffurmaw stress sakemm il-materjal jieħu l-profil mixtieq. Id-die, l-istampa u l-materjal tal-biċċa tax-xogħol jiffunzjonaw bħala sistema integrata, ċikliżmu mijiet ta 'puplesiji kull minuta biex jipproduċu partijiet identiċi b'eżattezza ripetibbli.
2. X'inhi d-differenza bejn imut progressiv, trasferiment, u kompost?
Dies progressivi jitfgħu strixxa tal-metall kontinwa permezz ta' stazzjonijiet sekwenzjali ġewwa għodda waħda, ideali għal -volum għoli ta' partijiet żgħar-sa-medju 'l fuq minn 50,000 unità fis-sena. It-trasferiment imut jifred il-biċċa tax-xogħol kmieni u mekkanikament ittrasportaha bejn l-istazzjonijiet, jimmaniġġa pannelli kbar u deep draws li ma jistgħux jibqgħu mwaħħla ma 'strixxa tal-ġarr. Dies komposti jwettqu operazzjonijiet ta 'qtugħ multipli f'daqqa waħda fi stazzjon wieħed, li jipproduċu partijiet ċatti bħal woxers u shims bi flatness superjuri. L-għażla tiddependi fuq il-ġeometrija tal-parti, il-volum tal-produzzjoni, u l-baġit - mhux fuq liema tip huwa universalment aħjar.
3. Kif tikkalkula punch-biex-die clearance għall-ittimbrar?
It-tneħħija tal-punch-sa-die hija espressa bħala perċentwal tal-ħxuna tal-materjal għal kull naħa. Il-punt tat-tluq standard huwa madwar 10% tal-ħxuna tal-istokk għal kull naħa, għalkemm valuri bejn 11-20% jistgħu jestendu l-ħajja tal-għodda għal ċerti applikazzjonijiet. Tliet varjabbli jmexxu l-perċentwal korrett: materjal tal-biċċa tax-xogħol (materjali aktar diffiċli jeħtieġu aktar spazju), ħxuna tal-istokk, u kundizzjoni ta 'għodda mistennija matul iż-żmien. Clearance insuffiċjenti tikkawża shear sekondarju u xedd ta 'punch aċċellerat, filwaqt li clearance eċċessiv tipproduċi burrs kbar u qlib tat-tarf. L-inġiniera għandhom jirreferu għall-folji tad-dejta tal-materjal għal-liga speċifika u t-temper li qed jiġu ttimbrati aktar milli jiddependu fuq tabelli ġeneriċi biss.
4. X'jikkawża burrs fl-ittimbrar tal-metall u kif jistgħu jiġu evitati?
Burrs jiffurmaw meta ż-żoni ta 'shear mibdija mill-buttuna punch u die jonqsu milli jiltaqgħu b'mod nadif fi ħdan il-ħxuna tal-folja. Tliet fatturi jikkontrollaw l-għoli tal-burr: punch-biex-eżattezza tal-ikklerjar tad-die, sharpness tat-tarf tal-punch, u l-kundizzjoni tal-buttuna tad-die. Peress li t-truf tat-tqattigħ ma tul iċ-ċikli tal-produzzjoni, jimbuttaw il-materjal aktar milli jqattgħuh, u jiġġeneraw burrs progressivament ogħla. Il-prevenzjoni tgħaqqad speċifikazzjoni korretta tal-clearance inizjali, azzar jew kisi tal-għodda reżistenti għall-ilbies-, u skann mill-ġdid skedat meta l-għoli tal-burr jaqbeż l-10% tal-ħxuna tal-materjal. Imsieħba bħal YICHEN (yichen-group.com/stamping-die/) jispeċjalizzaw fl-ottimizzazzjoni tal-clearance u strateġiji ta' kontroll tal-burr għal proġetti tad-die tal-ittimbrar apposta.
5. Kif il-proprjetajiet tal-materjal jaffettwaw id-disinn tad-die tal-ittimbrar?
Il-proprjetajiet tal-materjal jiddettaw kważi kull parametru tad-disinn tad-die. Is-saħħa tar-rendiment tiddetermina t-tunnellaġġ tal-istampa u l-forzi tar-rebbiegħa meħtieġa. Il-modulu elastiku jikkontrolla l-kobor tal-molla - molol tal-aluminju lura aktar mill-azzar minħabba li l-modulu tiegħu huwa bejn wieħed u ieħor wieħed-terz dak tal-azzar. It-titwil jistabbilixxi l-limiti fuq il-fond tal-ġbid u r-raġġi tal-liwja qabel ma jseħħ il-qsim. Ir-rata ta 'twebbis tax-xogħol taffettwa t-tqassim progressiv ta' die multi-station minħabba li kull operazzjoni ta 'formazzjoni ssaħħaħ il-materjal, u titlob aktar forza fl-istazzjonijiet sussegwenti. Id-disinjaturi tad-die għandhom jaġġustaw il-perċentwali ta 'clearance, l-angoli ta' overbend, il-kisi tal-għodda, u s-sekwenzi tal-istazzjon ibbażati fuq il-liga speċifika u t-temper li qed jiġu pproċessati.


