


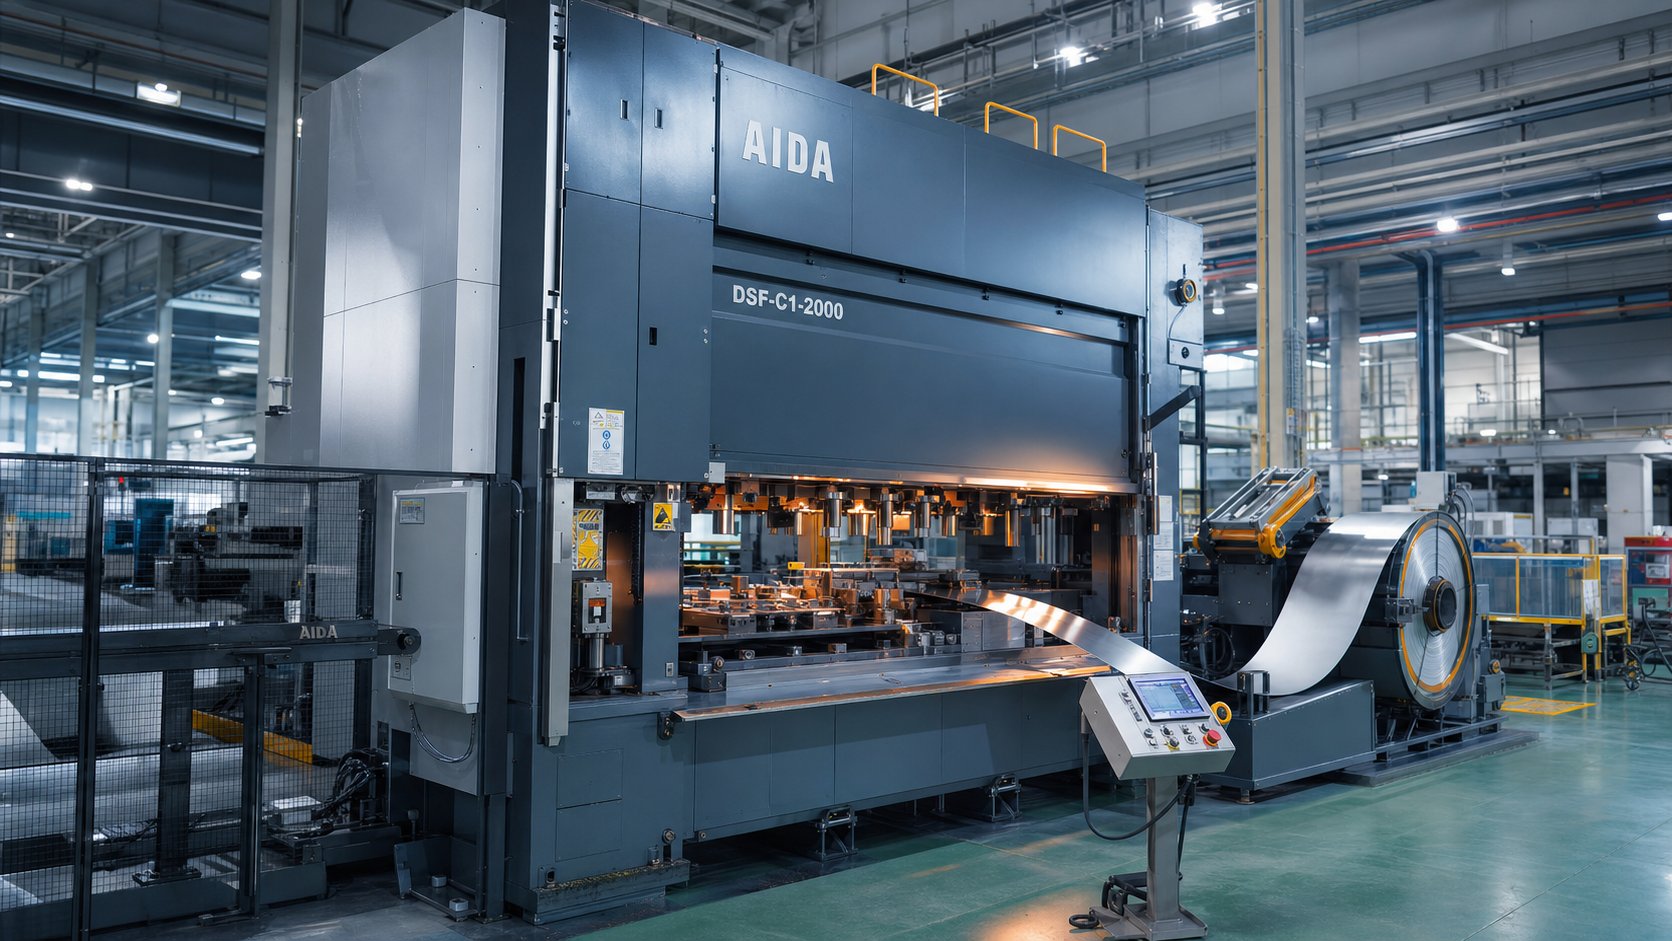
X'Tagħmilha fil-fatt Magni tal-Ittimbrar tad-Die Progressivi
Immaġina kolja ċatta tal-metall li tidħol tarf wieħed ta' magna u toħroġ fuq l-oħra bħala parti ta' preċiżjoni ffurmata bis-sħiħ-l-ebda trasferiment manwali, l-ebda setups sekondarji. Dan huwa die ittimbrar progressiv fl-azzjoni.
X'inhu Magni tal-Ittimbrar tad-Die Progressivi
Allurax'inhu die progressiv? Fil-qalba tagħha, hija għodda multi-station li twettaq operazzjonijiet ta' qtugħ u formazzjoni sekwenzjali fuq strixxa tal-metall hekk kif tavvanza permezz ta' pressa. Il-magna mibnija madwar dik l-għodda hija dik li ddawwar il-kunċett fi produzzjoni kontinwa.
Magna tal-ittimbrar tad-die progressiva hija sistema ta 'manifattura integrata li tgħaqqad pressa mekkanika jew servo, sett ta' die progressiv multi-stazzjoni, u linja awtomatizzata ta 'tmigħ ta' coil- biex tittrasforma strixxa ċatta tal-metall f'partijiet lesti permezz ta 'puplesiji tal-istampa kontinwi u sekwenzjali.
Kull daqqa tal-istampa tavvanza l-istrixxa b'distanza fissa-imsejħa l-pitch tal-għalf-filwaqt li kull stazzjon iwettaq operazzjoni distinta: titqib, tgħawwiġ, tifforma, jew qtugħ. Il-parti tibqa' mwaħħla ma' strixxa tal-ġarr sakemm l-istazzjon finali jifredha bħala komponent komplut. Dan iċ-ċiklu kontinwu coil-li jagħti lil magna tal-ittimbrar progressiva l-veloċità u r-ripetibilità tagħha, ħafna drabi tipproduċi mijiet ta 'partijiet kull minuta b'intervent minimu tal-operatur.
Għaliex il-Magni-Importa l-Perspettiva Ċentrika
Ħafna riżorsi jiffokaw fuq ittimbrar progressiv bħala servizz jew deskrizzjoni tal-proċess. Dan l-artikolu jieħu angolu differenti-tittratta l-magna tal-ittimbrar tad-die nnifisha bħala s-suġġett primarju. Għaliex? Minħabba li l-inġiniera tal-produzzjoni li jevalwaw it-tagħmir kapitali jeħtieġ li jifhmu kif ir-riġidità tal-qafas, it-tip tas-sewqan u l-preċiżjoni tal-għalf jinteraġixxu mal-prestazzjoni tad-die. Timijiet ta 'akkwist li jqabblu l-għażliet ta' sorsi jibbenefikaw milli jkunu jafu liema speċifikazzjonijiet tal-magni jinfluwenzaw il-kwalità tal-parti u l-ispiża totali tas-sjieda.
Kemm jekk qed tispeċifika linja ġdida ta 'l-istampa jew jekk tikkwalifika l-kapaċità ta' l-art ta 'fornitur, il-magna hija l-varjabbli li tiddetermina dak li jista' jinkiseb fit-tolleranza, il-veloċità u l-ħajja tad-die. Is-sezzjonijiet ta' quddiem ikissru kull sottosistema-mill-qafas tal-istampa saċ-ċollot tar-ruttam-biex tkun tista' tgħaqqad l-għażliet tat-tagħmir direttament mar-riżultati tal-parti.
Komponenti Core Ġewwa l-Magni
A die progressiva ittimbrar magnamhuwiex apparat wieħed-hija sistema ta' sottosistemi, kull waħda twettaq xogħol speċifiku li jdaħħal lil dak li jmiss. Strixxa magna sa l-essenzjali tagħha u ssib qafas ta 'l-istampa li jipprovdi sinsla strutturali, sett die li jeżegwixxi l-ħidma tal-metall, u linja coil li twassal materja prima bi preċiżjoni metronomika. Il-fehim ta' kif dawn l-elementi jinteraġixxu jgħinek tbassar il-kwalità tal-parti qabel ma tinżel l-ewwel hit.
Tipi ta 'qafas ta' l-istampa u Riġidità Strutturali
Il-qafas huwa l-iskeletru li jirreżisti kull uqija ta 'forza li tifforma. Tliet arkitetturi komuni jiddominaw l-applikazzjonijiet progressivi tad-die:
- Gap-qafas (C-qafas)– Joffri aċċess fuq tliet-naħat u footprint kompatt, li jagħmilha kost-effettiva għal xogħol ta' tunnellaġġ eħfef-. Il-kompromess huwa deflessjoni angolari taħt tagħbija; minħabba li naħa waħda hija miftuħa, il-qafas jitgħawweġ ftit ma 'kull stroke, li jista' jaffettwa karatteristiċi ta 'tolleranza stretta-.
- Na[a-dritta– Kolonni vertikali fuq iż-żewġ naħat jeliminaw id-deflessjoni angolari, u jagħtu ħajja superjuri tad-die u konsistenza dimensjonali. Din hija l--għażla għal dies progressivi li jaħdmu f'volumi għoljin jew li jitolbu tolleranzi mill-qrib.
- Tie-virga– Juża l--vireg tal-irbit tensjoni minn qabel biex jgħaqqad il-kuruna, il-kolonni, u s-sodda flimkien. Ir-riżultat huwa struttura riġida u mnaqqsa mill-vibrazzjoni-adattata għal applikazzjonijiet ta' tunnellaġġ tqil- fejn anke d-deflessjoni ta' livell mikro-tiddegrada l-eżattezza tal-parti.
Għaliex ir-riġidità hija importanti ħafna? Kull elf ta 'pulzier li l-qafas jiddevja jissarraf direttament f'varjazzjoni dimensjonali fuq il-parti ttimbrata tiegħek. Pressa dritta-ġenb jew tie-virga żżomm punches tal-għodda allinjati matul il-puplesija, jippreservaw spazju li jiddetermina l-għoli tal-burr, il-kwalità tat-toqba, u l-eżattezza tal--karatteristika ffurmata.
Die Set Layout u Stazzjon Sekwenzar
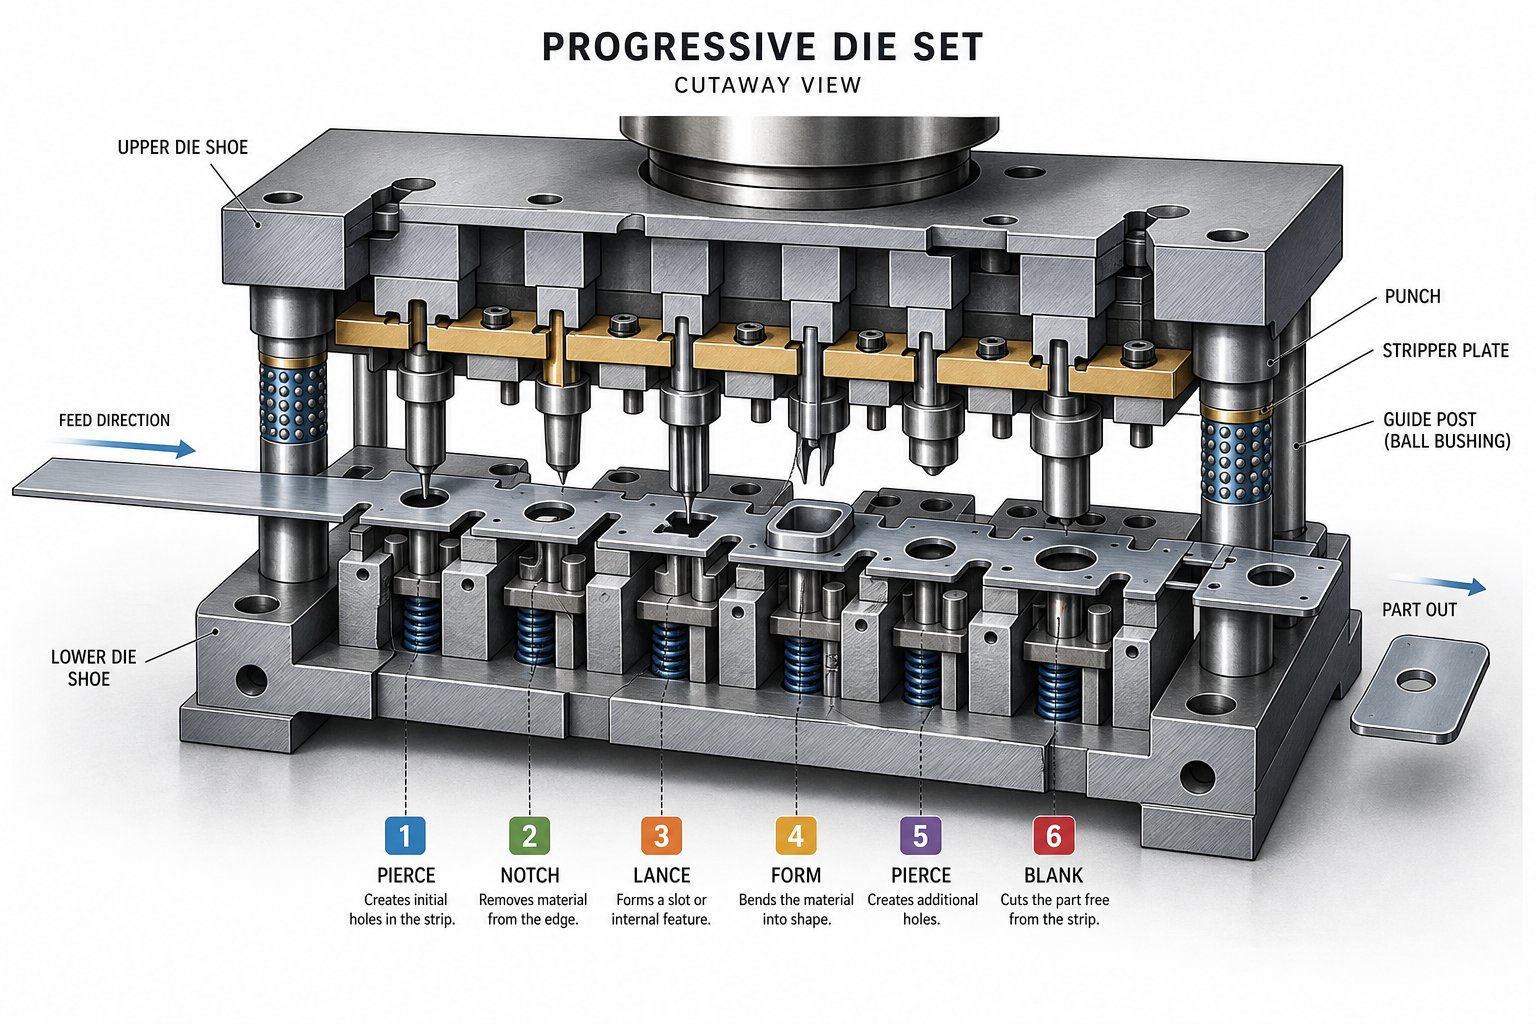
Ġewwa l-istampa tpoġġi d-die tal-ittimbrar-assemblaġġ ta' preċiżjoni-makna ta' żraben ta' fuq u ta' isfel, arbli ta' gwida, puntelli, buttuni ta' die, piloti, strippers, u molol. Dies progressivi jirranġaw dawn l-elementi fuq stazzjonijiet multipli, kull wieħed iddedikat għal operazzjoni speċifika:
- Titqib– Għodod tal-ippanċjar tal-metall joħolqu toqob, slots, jew karatteristiċi pilota fl-istrixxa.
- Blanking– Tneħħi sezzjonijiet akbar ta 'materjal biex tiddefinixxi l-ġeometrija tal-perimetru tal-parti.
- Formazzjoni u liwi– Jifforma l-vojt ċatt f'karatteristiċi tridimensjonali.
- Coining– Japplika forza kompressiva għolja għal kontroll dimensjonali strett fuq uċuħ kritiċi.
- Cutoff– Jissepara l-parti lesta mill-istrixxa tal-ġarr.
Is-sekwenzjar tal-istazzjon isegwi loġika intenzjonata: il-karatteristiċi tad-datum huma ippanċjati kmieni għall-eżattezza tal-pożizzjoni, l-operazzjonijiet ta 'formazzjoni jiġu wara t-titqib biex tiġi evitata d-distorsjoni, u l-qtugħ huwa dejjem l-aħħar. L-ispazjar bejn l-istazzjonijiet-ugwali għall-pitch tal-għalf-tiddetermina kemm tavvanza l-istrixxa għal kull stroke. L-għodda tad-die progressiva ddisinjata tajjeb-ibbilanċja l-għadd tal-istazzjon kontra l-istabbiltà tal-istrixxa, u tiżgura li kull operazzjoni jkollha spazju biex twettaq mingħajr ma tikkomprometti t-trasportatur.
Sistemi ta 'Tmigħ, Gwida, u Ruttam
Imut tal-ittimbrar ta 'preċiżjoni huma eżatti biss daqs is-sistema tal-kunsinna tal-materjal li tmigħhom. Linja ta 'coil tipika tinkludi tliet funzjonijiet integrati:
- Uncoiler– Jappoġġja u jħallas il-coil f'tensjoni kkontrollata.
- Drightener (leveler)– Tgħaddi l-istrixxa minn rombli aġġustabbli li jneħħu l-kurvatura tal-coil-sett, u jwassal stokk ċatt lid-die.
- Servo jew roll feeder– Tavvanza l-istrixxa b'distanza preċiża kull ċiklu, imbagħad iżżommha wieqfa waqt il-puplesija tal-istampa.
Ladarba l-istrixxa tidħol fid-die, il-brilli pilota jidħlu minn toqob ippanċjati minn qabel biex jirreġistraw il-pożizzjoni laterali u lonġitudinali eżatta tagħha f'kull stazzjon. Il-binarji ta 'gwida tal-istrixxa jżommu l-materjal iċċentrat waqt li l-lifters jgħolluh 'l fuq mill-wiċċ tad-die bejn il-puplesiji, jipprevjenu marki tat-tkaxkir u jiżguraw progressjoni bla xkiel.
Ruttam huwa prodott sekondarju inevitabbli. Balael mit-titqib jaqgħu minn fetħiet tad-die f'ċotolini taħt il-bolster, filwaqt li l-istrixxa tal-iskeletru toħroġ mid-dahar tal-istampa fuq conveyor jew chopper tar-ruttam. Tneħħija affidabbli tar-ruttam tipprevjeni l-ġbid tal-balel -kondizzjoni fejn bugħarwien jirkeb lura bil-punch u jagħmel ħsara lill-parti li jmiss jew lid-die stess.
| Komponent | Funzjoni Primarja | Impatt fuq il-Kwalità tal-Parti |
|---|---|---|
| Agħfas il-qafas | Jirreżisti forzi li jiffurmaw, iżomm l-allinjament | Jikkontrolla d-deflessjoni; taffettwa direttament l-eżattezza dimensjonali u jmutu l-ħajja |
| Sett tad-die (imut tal-ittimbrar) | Jwettaq qtugħ, iffurmar u separazzjoni sekwenzjali | Jiddetermina l-ġeometrija tal-karatteristiċi, it-tolleranzi, u l-finitura tal-wiċċ |
| Coil feeder u straightener | Jagħti strixxa ċatta f'pitch preċiż tal-għalf | Jiżgura progress konsistenti; jipprevjeni misfeeds u żbalji pożizzjonali |
| Sistema pilota | Jirreġistra l-pożizzjoni tal-istrixxa f'kull stazzjon | Iżomm l-allinjament tal-istazzjon-ma'-l-istazzjon fi ħdan mikroni |
| Binarji ta' gwida tal-istrixxa | Ċentri strixxa lateralment permezz tad-die | Jipprevjeni distorsjoni li tikkawża blanking jew iffurmar irregolari |
| Tneħħija ta' ruttam (ċollets u choppers) | Ejects slugs u strixxa skeletru | Jipprevjeni l-ġbid tal-balel, il-ħabtiet tad-die, u difetti fil-wiċċ |
Meta kull sottosistema taħdem flimkien-qafas li jassorbi t-tagħbija mingħajr deflessjoni, alimentatriċi li jwassal l-istrixxa fuq il-pitch, il-pożizzjoni tal-qfil tal-piloti, u l-ikklerjar tar-ruttam b'mod nadif-ir-riżultat huwa sistema unifikata li kapaċi tipproduċi eluf ta' partijiet identiċi fis-siegħa. Il-varjabbli li jmiss fl-ekwazzjoni hija l-mozzjoni nnifisha: kif l-istampa tikkonverti l-enerġija maħżuna fil-moviment ikkontrollat tal-pjastra li jmexxi kull stazzjon matul iċ-ċiklu tal-formazzjoni tiegħu.
Kif Jopera l-Proċess tal-Ittimbrar Progressiv
Inti taf x'jpoġġi ġewwa l-magna. Il-mistoqsija reali hija: kif taħdem stampa tal-ittimbrar meta kull sottosistema tispara flimkien f'ċiklu kontinwu? It-tweġiba tgħix fil-proċess progressiv tal-ittimbrar tad-die stess-sekwenza koreografika fejn coil ċatt isir parti lesta stazzjon wieħed kull darba, mingħajr qatt ma tħalli l-istrixxa sal-qatgħa finali.
Pass{0}}pass b'-Progressjoni tal-Istrixxa
Immaġina coil tal-metall mgħobbi fuq il-uncoiler. L-apparat li jillixxa jneħħi l-kurvatura, u s-servo feeder javvanza l-istrixxa fid-die b'distanza fissa--pitch tal-progressjoni. Dak il-pitch huwa ugwali għall-ispazjar minn ċentru-għa-ċentru tal-istazzjonijiet u jiddetermina l-fluss parzjali mill-għodda kollha. Kull daqqa ta' stampa tirrepeti dan iċ-ċiklu ta' għalf-u-forma.
Hawn hu l-proċess tal-ittimbrar progressiv maqsum fl-istadji ewlenin tiegħu:
- Tagħbija tal-koljaturi u tmigħ tal-istrixxi– Il-feeder javvanza stokk ċatt fil-ftuħ tad-die. It-toqob pilota inizjali huma mtaqqba fi stazzjon bikri biex tiġi stabbilita r-reġistrazzjoni.
- Ingaġġ tal-pilota tal-brilli– Hekk kif id-die ta 'fuq tinżel, il-brilli pilota ta' preċiżjoni jidħlu fit-toqob ippanċjati minn qabel, u jsakkru l-istrixxa f'pożizzjoni laterali u lonġitudinali eżatta qabel ma tiġi applikata kwalunkwe forza ta 'qtugħ.
- Titqib u lancing– Punches die cut metall biex joħolqu toqob, slots, u karatteristiċi ta 'eżenzjoni li jippreparaw il-vojt għall-iffurmar sussegwenti.
- Formazzjoni u tpinġija– L-istazzjonijiet jitgħawweġ, jimponu, jew jiġbdu materjal f'forom tridimensjonali. L-istrixxa tal-ġarr titgħawweġ f'punti ta 'twaħħil ta' inġinerija biex takkomoda moviment vertikali mingħajr ma titlef l-eżattezza tal-pitch.
- Tirqim– Materjal żejjed jitqaxxar biex jirfina l-perimetru tal-parti għall-ġeometrija finali.
- Qtugħ u tkeċċija– L-aħħar stazzjon jifred il-parti kompluta mit-trasportatur. L-istampar tad-die progressiv lest jinżel f'ċotot jew conveyor taħt l-istampa, lesti għall-ippakkjar jew għall-ipproċessar sekondarju.
Id-disinn tat-tqassim tal-istrixxa jirregola din is-sekwenza kollha. L-inġiniera jiddeterminaw kif il-partijiet ibejtu fuq l-istrixxa, fejn il-pontijiet iżommu l-integrità strutturali, u liema operazzjonijiet ta 'ordni jsegwu biex tiġi evitata d-distorsjoni. Miri ta' tqassim-ottimizzati tajjebaktar minn 75% użu tal-materjalfilwaqt li jżomm it-trasportatur robust biżżejjed biex jitimgħu b'mod affidabbli b'veloċità.
Liema-Tittimbrar b'Veloċità Għolja titlob mill-Magni
L-applikazzjonijiet standard tad-die progressivi jimxu bil-kumdità bejn 100 u 400 puplesija kull minuta. Imbotta fit-territorju tal-ittimbrar tad-die progressivi b'veloċità għolja, u l-preses jistgħu jaqbżu l-1,000 puplesiji kull minuta. B'dawk ir-rati, kull millisekonda ta 'slide dwell, moviment ta' għalf, u ingaġġ tal-pilota hija kkompressata.
X'jinbidel bil-veloċità? Tliet affarijiet jissikkaw fl-istess ħin:
- Riġidità tal-magna– Id-deflessjoni tal-qafas li hija negliġibbli f'200 SPM issir kumulattiva f'1,000-plus. Presses dritti-ġnub jew tie-rod huma essenzjali biex jinżamm l-allinjament tad-die taħt tagħbija ċiklika rapida.
- Preċiżjoni tal-lubrikazzjoni– Veloċitajiet ogħla jiġġeneraw aktar sħana u frizzjoni. Is-sistemi ta' mikro-sprej jew taqtir għandhom iwasslu l-lubrikant f'żoni ta' kuntatt eżatti mingħajr ma jinġabru flimkien jew iħallu bil-ġuħ stazzjonijiet ħdejn xulxin.
- Preċiżjoni tal-għalf– Is-servo feeder għandu jaċċellera, ipoġġi, u jiddeċelera l-istrixxa fi frazzjoni taċ-ċiklu tal-istampa. Anke żball ta 'għalf ta' 0.05 mm jgħaqqad madwar l-istazzjonijiet, u jikkawża reġistrazzjoni ħażina u ruttam.
Kapaċità ta'-veloċità għolja mhijiex biss dwar mutur aktar mgħaġġel. Huwa r-riżultat magħqud tad-dinamika tal-istampa, ir-rispons tal-għalf, it-tneħħija tad-die, u l-evakwazzjoni tar-ruttam kollha joperaw fi ħdan twieqi ta 'ħin aktar stretti. Is-sistema tas-sewqan wara dik il-mozzjoni slide-mekkanika, servo, jew idrawlika-sawra liema veloċitajiet u profili li jiffurmaw jistgħu jinkisbu.
Tipi ta 'l-istampa li jħaddmu l-Operazzjonijiet ta' Die Progressivi
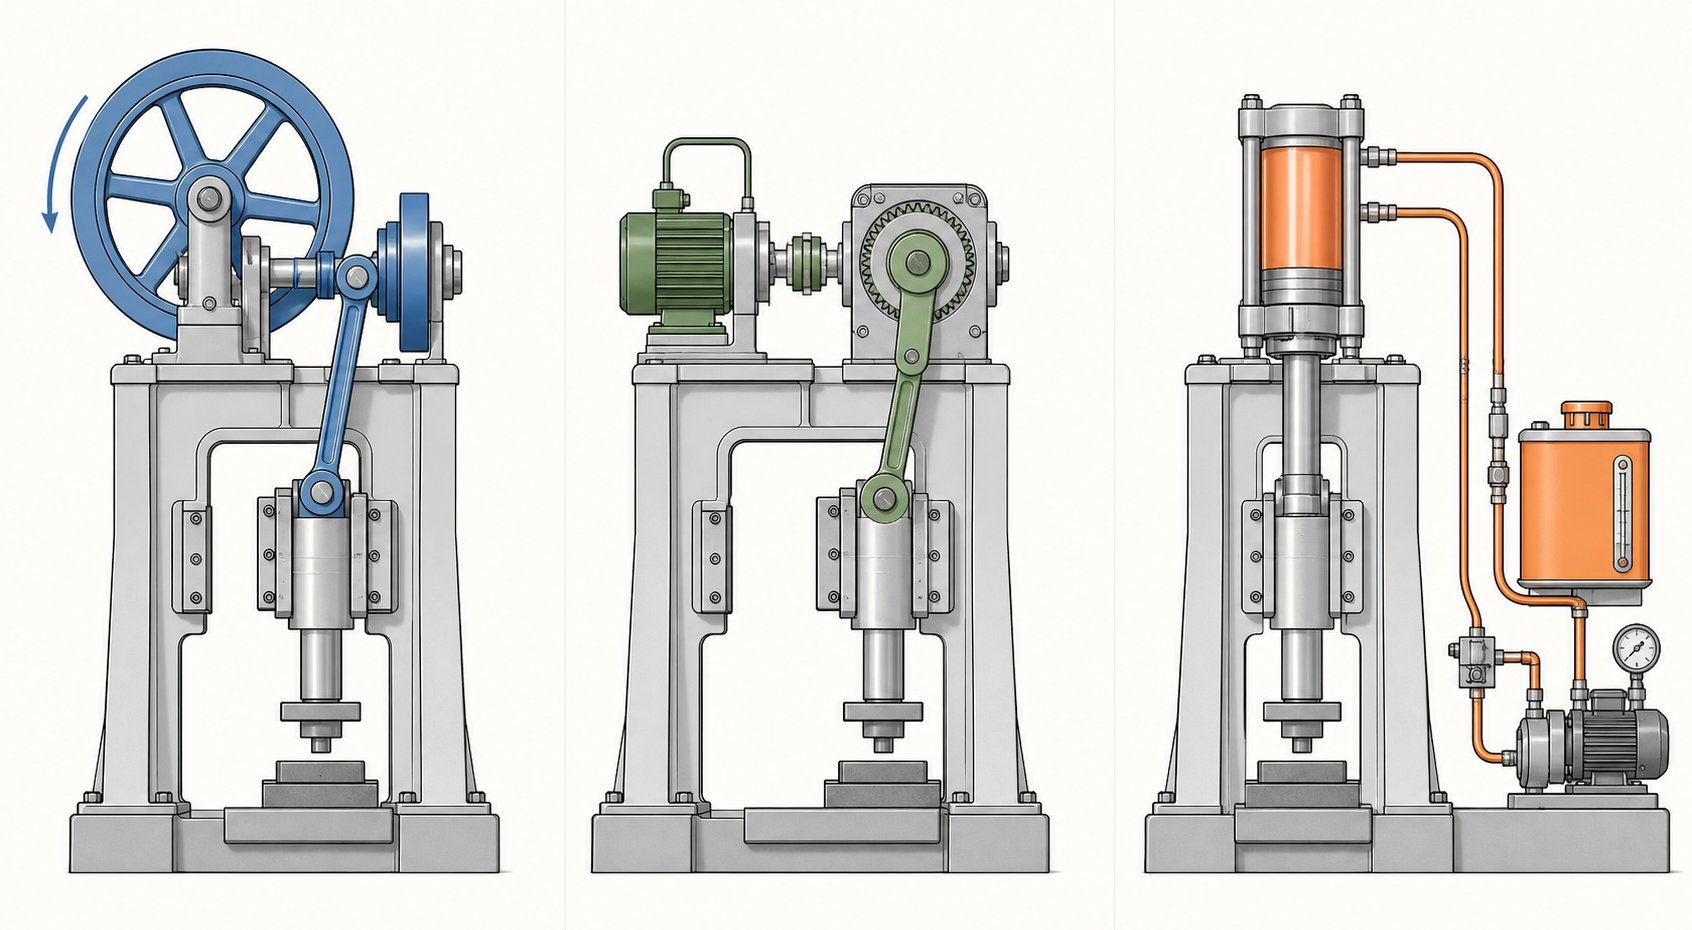
Kull pressa tal-ittimbrar progressiva tikkonverti l-enerġija maħżuna fil-moviment tal-islajds ikkontrollat li jmexxi punches permezz tal-metall. Imma kif dik l-enerġija tilħaq il-pjastra-u kif iġib ruħu matul il-parti tax-xogħol kritika tal-puplesija-ivarja b'mod drammatiku skont is-sistema tas-sewqan. L-għażla bejn mekkaniċi, servo, u idrawliċi tinfluwenza direttament il-veloċità tal-produzzjoni, il-kwalità tal-parti, il-lonġevità tad-die, u l-kumplessità li tifforma li tista 'tikseb.
Presses Mekkaniċi u Link Motion Drives
Il-workhorse ta ' l-ittimbrar ta ' die progressiv ta ' volum għoli- huwa l-istampa mekkanika. Flywheel jaħżen l-enerġija rotazzjonali, u crankshaft jew tagħmir eċċentriku jikkonverti dik l-enerġija f'moviment ta 'slajd reċiproku. Ir-riżultat huwa kurva tal-puplesija fissa-mgħaġġla fin-naħa ta' fuq, aktar bil-mod qrib iċ-ċentru mejjet t'isfel-li tagħti ħinijiet ta' ċiklu konsistenti li jixirqu għall-produzzjoni ripetittiva.
Presses mekkaniċi jisbqu fil-veloċità. Ħinijiet ta 'ċiklu qosra u konsum baxx ta' enerġija għal kull stroke jagħmluhom ideali għal operazzjonijiet ta 'blanking, iffurmar baxx u titqib fejn tunnellaġġ sħiħ huwa meħtieġ biss fil-qosor fil-qiegħ tal-puplesija. Il-kompromess? Flessibilità limitata. Il-profil tal-puplesija huwa determinat mill-ġeometrija, mhux minn softwer, sabiex ikollok l-istess mozzjoni kull ċiklu irrispettivament minn dak li titlob il-parti.
Dan huwa fejn pressa tal-moviment tal-link tbiddel l-ekwazzjoni. Minflok krank sempliċi, link motion drives jużaw mekkaniżmu multi-link li jfassal mill-ġdid il-kurva tal-veloċità tal-islajd. Matul il-parti tax-xogħol tal-puplesija,il-veloċità tal-islajd tonqos sa 40%, filwaqt li l-veloċità tiżdied permezz tal--porzjon mhux tax-xogħol biex jinżammu rati ta' produzzjoni għolja. Immaġina stampa li tnaqqas eżattament meta l-metall ikun qed jiġi ffurmat, imbagħad sprints lura lejn il-quċċata għall-hit li jmiss.
Il-benefiċċji prattiċi għal operazzjonijiet ta' die progressivi huma sinifikanti:
- Impatt imnaqqas tad-die– Veloċità ta 'avviċinament aktar baxxa tfisser inqas xokk fuq l-għodda fl-ingaġġ, li testendi l-ħajja tal-buttuna tal-punch u d-die.
- Inqas rebbiegħa-dahar– Id-dwell itwal taħt pressjoni jtejjeb il-plastiċità tal-metall, u jipproduċi karatteristiċi ffurmati eqreb lejn il-forma netta mingħajr ma jolqot mill-ġdid.
- SPM effettiv ogħla– Id-drajvs progressivi tal-moviment tad-die link jistgħu jżidu l-veloċitajiet operattivi b'mill-inqas 25% meta mqabbla mal-moviment tal-krank standard bi kwalità ta 'parti ekwivalenti.
- Tbaxxi l-istorbju u l-vibrazzjoni– Forzi snap-through mnaqqsa jissarrfu fi pressa tal-istampar tad-die aktar kwieta u bla xkiel-.
L-ibbilanċjar dinamiku jikkumplimenta l-moviment tal-link billi jikkontrobattu l-forzi inerzjali ġġenerati mill-massa tal-islajd reċiprokanti. F'veloċitajiet għoljin, pressa żbilanċjata tittrasmetti vibrazzjoni fil-pedament, id-die, u fl-aħħar mill-aħħar il-parti. Sistemi ta' kontrobilanċ-jew piżijiet mekkaniċi jew ċilindri pnewmatiċi-newtralizzaw dawn il-forzi, billi jżommu l-istampa stabbli u jnaqqsu l-għeja kemm fuq il-qafas kif ukoll fuq l-għodda.
Servo Presses għall-Kontroll Varjabbli tal-Puplesija
X'jiġri kieku tista' tipprogramma s-slide biex tiċċaqlaq b'mod differenti fuq kull xogħol-jew anke f'punti differenti f'daqqa waħda? Dan huwa dak li tagħti pressa die progressiva servo. Mutur servo tat-torque għoli-jissostitwixxi l-flywheel u l-klaċċ, li jagħti kontroll sħiħ fuq il-pożizzjoni, il-veloċità u l-aċċelerazzjoni tal-islajd matul iċ-ċiklu kollu.
Servo presses iġibu diversi kapaċitajiet li drives mekkaniċi konvenzjonali ma jistgħux jaqblu:
- Profili ta' puplesija programmabbli– Bil-mod il-pjastra għal tlugħ fil-fond, għammar fiċ-ċentru mejjet tal-qiegħ għall-muniti, jew impuls permezz ta 'sekwenza li jiffurmaw. Inti tfassal il-kurva tal-moviment biex taqbel mal-parti, mhux bil-maqlub.
- Veloċità varjabbli f'ċiklu wieħed– Avviċina malajr, ifforma bil-mod, lura b'veloċità massima. Din il-flessibbiltà tappoġġja l-iffurmar ta' multi-stazzjonijiet kumplessi mingħajr ma tikkomprometti t-throughput.
- Effiċjenza tal-enerġija– Il-mutur jieħu l-enerġija biss meta jwettaq ix-xogħol, u l-ibbrejkjar riġenerattiv jirkupra l-enerġija waqt id-deċelerazzjoni.
- Ilbes imnaqqas tad-die– Il-kontroll tal-veloċità tal-avviċinament fil-mument tal-ingaġġ tal-punch inaqqas it-tagħbija tal-impatt, benefiċċju komparabbli mal-vantaġġi tal-moviment tal-link iżda aġġustabbli b'mod infinit permezz ta 'softwer.
Ir-rwol emerġenti tat-teknoloġija servo fl-ittimbrar progressiv jiffoka fuq xogħlijiet li jgħaqqdu diversi tipi ta' iffurmar-titqib flimkien ma' tpinġija fil-fond flimkien ma' muniti-f'die waħda. Kurva tal-puplesija fissa tikkomprometti l-istazzjonijiet kollha. Press servo telimina dawk il-kompromessi billi tfassal il-moviment għall-veloċità ideali ta 'formazzjoni ta' kull operazzjoni.
L-għażla tat-Tunnellaġġ tal-Istampa u d-Daqs tas-Sodda
L-għażla tat-tunnellaġġ it-tajjeb għal stampa tal-ittimbrar progressiva mhix sempliċi daqs li tqabbel il-klassifikazzjoni tal-istampa mal-eħxen materjal li qed tippjana li tmexxi. Id-domanda tat-tunnellaġġ hija kumulattiva f'kull stazzjon attiv fid-die. Għandek bżonn tagħti kont għal:
- Ħxuna tal-materjal u saħħa tat-tensjoni– Materjali eħxen jew aktar iebsa jeħtieġu proporzjonalment aktar qtugħ u forza ta 'formazzjoni għal kull stazzjon.
- Numru ta' stazzjonijiet attivi– Die ta’ 20 stazzjon b’tagħbijiet simultanji ta’ titqib, iffurmar u muniti jista’ jilħaq il-quċċata ferm ogħla minn dak li kull stazzjon wieħed jitlob waħdu.
- Forzi li jiffurmaw– It-tpinġija u l-muniti jiġġeneraw tunnellaġġ ogħla mit-titqib. Liwjiet kumplessi b'raġġi stretti jikkonċentraw il-forza fuq żoni iżgħar tad-die.
Linja gwida komuni hija li d-daqs tal-istampa f'60-70% tal-kapaċità nominali għall-ogħla tagħbija kkalkulata. Dan il-marġini jipproteġi l-qafas, il-bearings, u s-sewqan minn tagħbija żejda filwaqt li jagħti spazju għar-ras għall-varjazzjoni tal-materjal u ċ-ċikli ta 'sann tad-die li gradwalment iżidu l-forza tat-tqattigħ.
Id-daqs tas-sodda huwa importanti bl-istess mod. Id-die għandha toqgħod fiż-żona tal-imbuttatura bi spazju biżżejjed għal scrap chutes, appoġġ tal-istrixxi, u kklampjar ta 'bidla mgħaġġla tad-die. Jekk qed tmexxi strixxa wiesgħa għal layouts multi-out, dimensjoni akbar tas-sodda tax-xellug-sal-il-lemin issir obbligatorja. It-tqabbil tat-tunnellaġġ u d-daqs tas-sodda flimkien jiżgura li l-istampa tista 'takkomoda fiżikament u tappoġġja mekkanikament id-die matul il-ħajja tas-servizz tagħha.
| Kriterji | Press Mekkanika | Servo Press | Press idrawliku |
|---|---|---|---|
| Veloċità (puplesiji kull minuta) | Għoli għal għoli ħafna | Aġġustabbli (baxx għal għoli) | Baxx għal moderat |
| Konsistenza tal-forza permezz ta 'puplesija | L-ogħla forza ħdejn BDC biss | Kurva tal-forza programmabbli | Tunnellaġġ sħiħ fi kwalunkwe punt |
| Flessibilità tal-profil tal-puplesija | Fiss (imtejjeb bil-moviment tal-link) | Kompletament programmabbli | Aġġustabbli iżda aktar bil-mod |
| Effiċjenza tal-enerġija | Għoli (ħażna flywheel) | Għoli ħafna (riġenerattiv) | T'isfel (pompa kontinwa) |
| Die impatt tal-ħajja | Tajjeb (eċċellenti bil-moviment tal-link) | Eċċellenti (ingaġġ ikkontrollat) | Tajjeb (approċċ ta'-veloċità baxxa) |
| Applikazzjonijiet tipiċi tad-die progressivi | Blanking ta'-veloċità għolja, titqib, iffurmar baxx | Dies multi-kumplessi, operazzjonijiet imħallta | Tpinġija fil-fond, formazzjoni ta'-gauge tqila |
Presses idrawliċi jistħoqqilhom jissemmew għall-kompletezza. Huma jwasslu tunnellaġġ sħiħ fi kwalunkwe punt tal-puplesija-utli għat-tpinġija fil-fond jew operazzjonijiet li jeħtieġu forza sostnuta-iżda l-ħinijiet taċ-ċiklu aktar bil-mod tagħhom jillimitaw it-throughput f'applikazzjonijiet progressivi ta'-volum għoli. Issibhom aktar ta' spiss li jħaddmu dies ta' trasferiment jew operazzjonijiet ta' formazzjoni waħedhom milli jmexxu għodod progressivi multi-station b'veloċità tal-produzzjoni.
Is-sistema tas-sewqan tiddefinixxi x'jista' jagħmel l-istampa progressiva tad-die, iżda l-materjal huwa dak li jagħmel. Metalli u ligi differenti jġibu t-talbiet tagħhom stess fil-forza tal-formazzjoni, l-imġieba tal-għalf, u l-istrateġija tal-lubrikazzjoni-fatturi li jduru lura għall-għażla tal-istampa b'modi li huma faċli biex jinjoraw.
Għażla tal-Materjal għall-Ittimbrar Progressiv tad-Die
Press tista 'twassal dinamika ta' puplesija perfetta u die jista 'jkollu ġeometrija ta' stazzjon bla difetti, iżda l-għażla ħażina tal-materjal xorta se tipproduċi ruttam. L-ittimbrar progressiv tal-metall ipoġġi talbiet uniċi fuq l-istokk tal-coil li jgħaddi minnu-l-istrixxa trid titma 'b'mod nadif, tifforma mingħajr qsim, u shear b'karatteristiċi ta' burr prevedibbli tul mijiet ta 'puplesiji kull minuta. L-għażla tal-metall it-tajjeb mhix biss deċiżjoni tad-disinn; jinfluwenza direttament liema settings tal-magni, clearances tal-għodda, u strateġiji ta 'lubrikazzjoni se jirnexxu.
Metalli Kompatibbli u Familji tal-Liegi
L-ittimbrar progressiv tal-metall die jakkomoda firxa wiesgħa ta 'materjali tal-ħadid u mhux tal-ħadid. Kull familja ta 'liga ġġib bilanċ distint ta' saħħa, formabilità, u spiża li jifforma kif id-die u l-istampa għandhom jiġu kkonfigurati.
- Azzar b'-karbonju baxx (C1008–C1026)– Il-materjal l-aktar ipproċessat fl-ittimbrar progressiv tal-azzar. Duttilità għolja, spiża baxxa, u imġieba ta 'shear prevedibbli jagħmluha l-għażla default għal parentesi, housings, u komponenti strutturali. Il-kisi taż-żingu jew tan-nikil jista 'jżid ittimbrar ta' post-reżistenza għall-korrużjoni.
- Azzar li ma jsaddadx (serje 300 u 400)– Joffri reżistenza għall-korrużjoni u saħħa għad-detriment ta 'forzi li jiffurmaw ogħla u xedd tad-die aktar aggressiv. Gradi awstenitiċi bħal 304 jaħdmu-jibbies malajr, jesiġu tunnellaġġ tal-istampa robust u punch ikkontrollat bir-reqqa-biex-distanza tal-istampar.
- Ram u ram tal-berillju– L-ittimbrar progressiv tar-ram jiddomina l-konnettur elettriku u l-produzzjoni terminali grazzi għal konduttività eċċellenti, reżistenza għall-korrużjoni u duttilità. Ir-ram tal-berillju jżid proprjetajiet tar-rebbiegħa u reżistenza għall-għeja għal applikazzjonijiet ta 'kuntatt li jeħtieġu ħajja ta' ċiklu għoli.
- Ram (C260–C360)– Tgħaqqad formabbiltà tajba mal-konduttività termali u elettrika. In-natura relattivament ratba tagħha tnaqqas l-użu tad-die, u tagħmilha adattata għal ħardwer dekorattiv, komponenti ta 'lock, u ġirjiet progressivi ta'-veloċità għolja.
- Aluminju (1100, 3003, 5052, 6061)– Jagħti proporzjon għoli ta' saħħa-għall--piż b'formabilità eċċellenti f'temperaturi aktar artab. Għodod tal-ittimbrar tal-aluminju jeħtieġu punch usa'-biex-distanza tad-die meta mqabbla mal-azzar minħabba li l-materjal għandu t-tendenza li jgħaqqad u jinbena fuq l-uċuħ tal-għodda mingħajr lubrikazzjoni xierqa.
L-aħjar materjal rari huwa l-aktar wieħed b'saħħtu-huwa dak li l-imġieba mekkanika tiegħu tallinja mal-ġeometrija tal-parti, il-volum tal-produzzjoni, u l-kapaċità tal-istampa disponibbli.
Firxiet tal-ħxuna u Speċifikazzjonijiet tal-Coil
Materjali tal-ittimbrar progressivi huma fornuti bħala stokk ta 'coil fi ħxuna standardizzata ta' gauge. Firxi tipiċi tal-ipproċessar ivarjaw minn madwar 0.004 pulzieri (0.1 mm) għal terminali elettroniċi ta' mikro-preċiżjoni sa 0.250 pulzieri (6.35 mm) għal parentesi strutturali tqal. Il-post ħelu għall-biċċa l-kbira tal-applikazzjonijiet progressivi jaqa 'bejn 0.015 pulzieri u 0.125 pulzieri (bejn wieħed u ieħor 28 gauge sa 11 gauge).
Il-wisa' tal-koljaturi komunement ivarjaw minn taħt 1 pulzieri għal dies ta' strixxa dejqa-barra waħda- għal aktar minn 24 pulzieri għal layouts multi-out wesgħin. Strixxi usa 'jeħtieġu presses b'dimensjonijiet akbar tas-sodda u feeders li kapaċi jimmaniġġjaw piżijiet itqal tal-coil mingħajr ma jintroduċu strip camber jew edge wave.
Iż-żamma tal-ħxuna tal-gauge standard tal-industrija-iżżomm l-ispiża baxxa minħabba li dawn id-daqsijiet huma komunement maħżuna minn ċentri tas-servizz. Ħxuna apposta jew ligi speċjali ħafna drabi jeħtieġu mitħna-ordnijiet minimi-xi drabi kwantitajiet ta' trakkijiet-li jistgħu jġorru l-baġits fuq programmi ta'-volum aktar baxxi.
Kif il-Proprjetajiet Materjali Jinfluwenzaw is-Settings tal-Magni
Tliet proprjetajiet mekkaniċi jmexxu l-interazzjoni bejn materjali tal-ittimbrar progressivi u l-istampa: saħħa tat-tensjoni, ductility (perċentwal ta 'titwil), u ebusija. Kull wieħed jifforma kif tikkonfigura t-tagħmir.
Saħħa tat-tensjonijiddetermina r-rekwiżiti tal-forza tat-tqattigħ u l-iffurmar. Strixxa ta '304 stainless f'85 ksi qawwa tat-tensjoni aħħarija titlob bejn wieħed u ieħor darbtejn it-tunnellaġġ ta' titqib ta 'azzar tal-karbonju baxx -f'45 ksi għal ġeometrija ta' toqba identika. Dik id-differenza tikkostitwixxi f'kull stazzjon attiv, timbotta r-rekwiżiti tat-tunnellaġġ totali ogħla u ħafna drabi tiddetta stampa akbar.
Duttilitàjirregola b'mod aggressiv id-die tista' tifforma materjal mingħajr ksur. Metalli ta' elongazzjoni-għoli bħar-ram (aktar minn 40% ta' elongazzjoni) jittolleraw raġġi ta' liwja stretti u ġbid fil-fond. Ligi ta 'duttilità aktar baxxi bħal azzar tar-rebbiegħa jew stainless hard-temper stainless jeħtieġu angoli li jiffurmaw aktar ġentili, aktar stazzjonijiet biex iqassmu r-razza, u kultant profili ta' press servo li jnaqqsu l-islajd waqt il-puplesija tax-xogħol.
Ebusijajikkorrelata mar-rata tal-ilbies tad-die. Materjali aktar iebsa joborxu punch u jmutu uċuħ aktar malajr, li jqassru l-intervalli ta 'sann. L-ittimbrar progressiv ta 'l-azzar tal-karbonju fuq gradi aktar artab (Rockwell B 55–70) jipproduċi ġirjiet twal ta' die b'manutenzjoni minima, filwaqt li ligi li ma jissaddadx jew ta'-qawwa għolja jistgħu jnaqqsu l-ħajja tad-die fin-nofs jekk l-azzar ta 'l-għodda u l-kisi ma jiġux aġġornati kif xieraq.
L-istrateġija tal-lubrikazzjoni tinbidel ukoll mat-tip ta 'materjal. Azzar li ma jsaddadx u aluminju t-tnejn jeħtieġu lubrikanti itqal-duty-films klorinati jew sintetiċi-biex jipprevjenu t-tiġr u t-tarf mibni-fuq il-puntanċi. Żjut standard ibbażati fuq il-pitrolju-jaħdmu tajjeb għall-azzar ħafif u r-ram. F'veloċitajiet għoljin, il-konsenja tal-lubrikazzjoni taqleb minn sistemi ta' għargħar għal applikaturi ta' mikro-sprej ta' preċiżjoni li jimmiraw uċuħ ta' punch speċifiċi u stazzjonijiet tal-iffurmar mingħajr ma jikkontaminaw operazzjonijiet ħdejn xulxin.
L-aġġustamenti tal-veloċità tal-istampa jsegwu loġika simili. Materjali aktar artab u duttili jittolleraw rati ogħla ta 'puplesija minħabba li jaqtgħu b'mod nadif u jiġġeneraw inqas sħana. Ligi aktar iebsa jibbenefikaw minn veloċità mnaqqsa jew link-drajvs tal-moviment li jnaqqsu s-slide fl-ingaġġ, inaqqsu x-xokk tal-impatt u jestendu l-ħajja tal-għodda.
| Tip ta' Materjal | Firxa Tipika tal-Ħxuna | Konsiderazzjonijiet Ewlenin tal-Ipproċessar |
|---|---|---|
| Azzar b'-karbonju baxx | 0.015 pulzieri – 0.250 pulzieri | Forza baxxa li tifforma, duttilità għolja, lubrikazzjoni standard. L-aktar firxa wiesgħa ta 'kompatibilità ta' l-istampa. |
| Azzar li ma jsaddadx (awstenitiku) | 0.010 pulzieri – 0.125 pulzieri | Domanda ta' tunnellaġġ għoli, xogħol rapidu-ebusija, lubrikanti kontra l--agring meħtieġa. Punch aktar strett-biex-distanza ta' die. |
| Ram / Ram tal-berillju | 0.004 pulzieri – 0.080 pulzieri | Formabilità eċċellenti, materjal artab inaqqas l-ilbies tad-die. Gauges irqaq komuni għall-kuntatti elettriċi. |
| Ram | 0.008 pulzieri – 0.125 pulzieri | Duttilità tajba, saħħa moderata. Kompatibbli mal-ittimbrar ta'-veloċità għolja; lubrikant minimu meħtieġ. |
| Aluminju | 0.010 pulzieri – 0.190 pulzieri | Diskanzi usa 'die meħtieġa, tendenza ta' galling. Għodod tal-ittimbrar tal-aluminju jibbenefikaw minn uċuħ tal-punch miksija jew illustrati. |
L-għażla tal-materjal qatt ma hija deċiżjoni iżolata-hija tgħaddi 'l quddiem fil-kalkoli tat-tunnellaġġ, l-għażla tal-azzar tad-die, l-intervalli ta' manutenzjoni, u anke t-tqabbil bejn metodi ta' stampar progressivi u alternattivi. Meta l-materjal jimbotta l-kumplessità tad-die jew il-kapaċità tal-istampa għal-limiti tagħhom, jista 'jkun iż-żmien li wieħed jistaqsi jekk approċċ progressiv għadux l-aktar triq kost-effettiva.
Tqabbil ta 'Dies Progressivi ma' Metodi Alternattivi tal-Ittimbrar
Die progressiva hija għodda qawwija, iżda mhix l-unika waħda fil-kaxxa tal-għodda tax-xogħol tal-metall. Meta l-ġeometrija tal-parti ssir kbira wisq, il-volumi jitbaxxew wisq, jew il-fond tal-iffurmar jaqbeż dak li strixxa trasportatur tista 'timmaniġġja, metodi alternattivi ħafna drabi jwasslu ekonomija aħjar jew partijiet aħjar. Li tkun taf fejn jeċċellaw operazzjonijiet ta' die progressivi u ttimbrar-u fejn ma-jipprevjeni nuqqas ta' tqabbil għali bejn il-proċess u l-prodott.
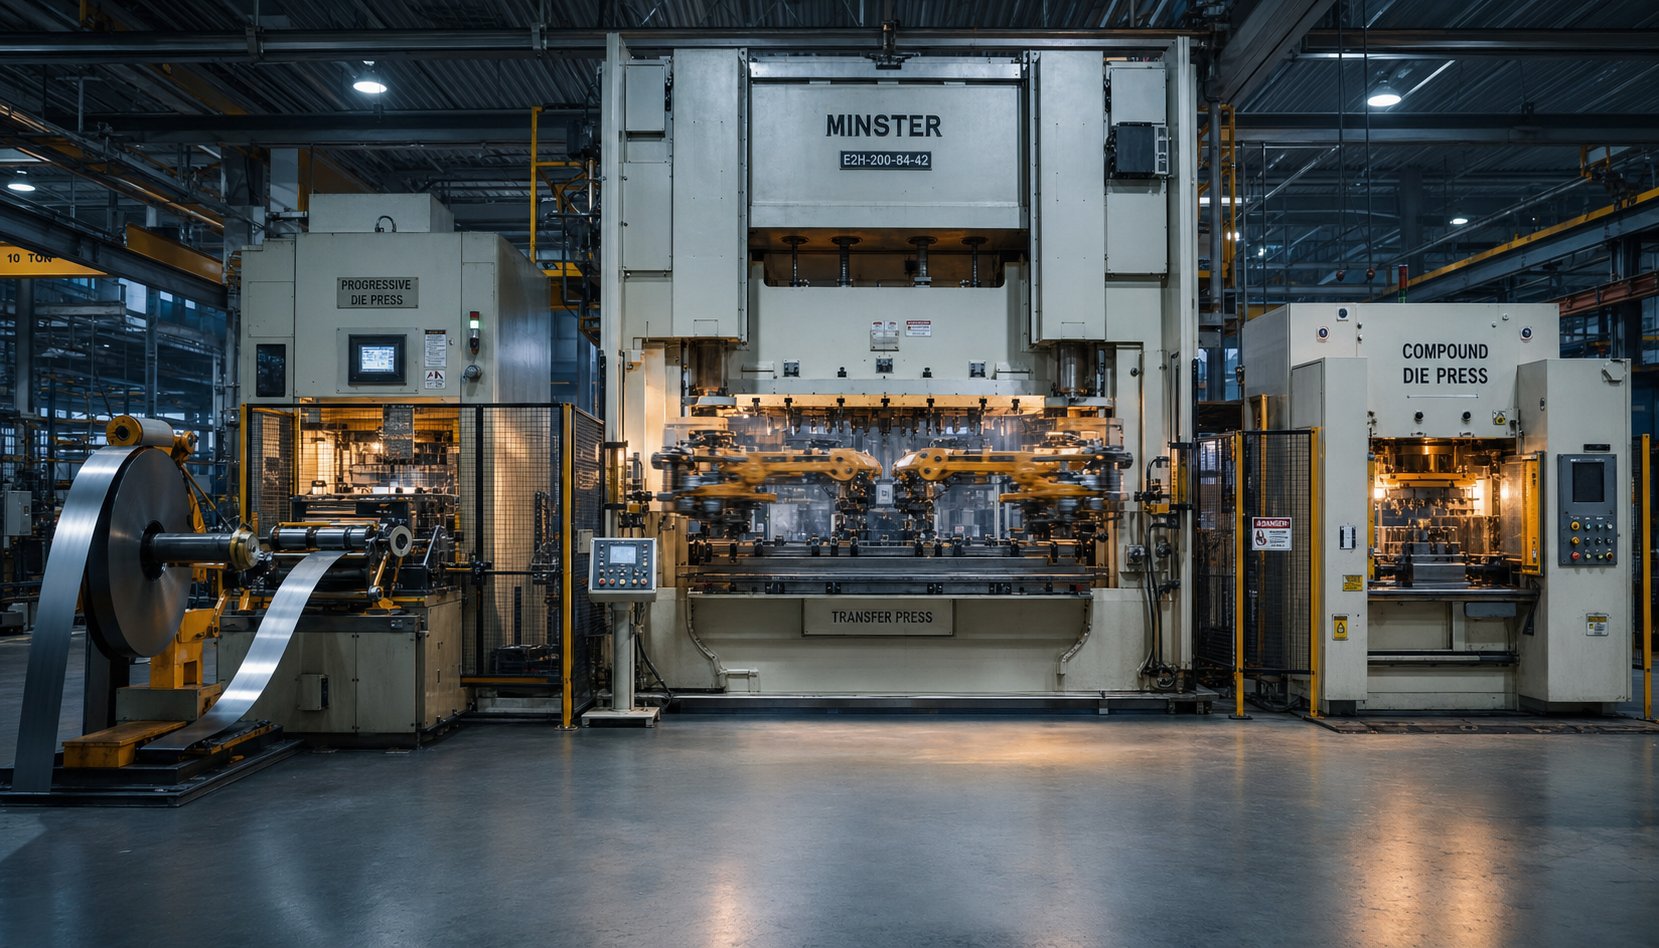
Progressiv vs Trasferiment vs Ittimbrar kompost
Tliet metodi ta 'ttimbrar jiddominaw il-produzzjoni ta' parti tal-metall ta 'preċiżjoni. Kull wieħed juża approċċ fundamentalment differenti biex imexxi l-materjal permezz tal-operazzjonijiet, u dik id-differenza tiddetermina liema impjiegi jimmaniġġjaw l-aħjar.
Ittimbrar progressiv tad-dieiżomm il-biċċa tax-xogħol imwaħħla ma 'strixxa tal-ġarr matul is-sekwenza kollha. L-istrixxa tavvanza stazzjon għal stazzjon ġewwa sett die wieħed, bil-parti lesta separata biss fil-qtugħ finali. Dan l-approċċ ta' għalf kontinwu-jappoġġa veloċitajiet estremament għoljin-spiss minn 100 sa aktar minn 1,000 daqqa fil-minuta-u jagħti l-inqas spiża għal kull-biċċa bil-volum minħabba li l-ħin tas-setup huwa minimu u l-involviment tax-xogħol huwa kważi żero ladarba l-istampa tkun qed taħdem.
Ittimbrar tad-die tat-trasferimentjifred il-vojt mill-istrixxa kmieni fil-proċess. Is-swaba mekkaniċi jew l-armi tat-trasferiment imbagħad iċċaqlaq il-biċċa tax-xogħol individwali bejn stazzjonijiet indipendenti tad-die. Minħabba li l-parti hija ħielsa-wieqfa, it-trasferimenti imut jistgħu jippanċjaw fil-fond daqs kemm tippermetti l-materja prima mingħajr ma jkunu kostretti mill-ġeometrija tal-istrixxa tal-ġarr. Dan jagħmel it-trasferiment ittimbrar il-metodu preferut għal partijiet kbar, qxur-miġbuda fil-fond, u komponenti li jeħtieġu operazzjonijiet fuq uċuħ multipli.
Ittimbrar die kompostiwettaq diversi operazzjonijiet ta' qtugħ-blanking u titqib, pereżempju-f'daqqa ta' stampa waħda. Ir-riżultat huwa parti ċatta, dimensjonali preċiża b'konċentriċità eċċellenti bejn il-karatteristiċi. Dies komposti huma aktar sempliċi u inqas għaljin biex jinbnew minn għodda progressiva, iżda jimmaniġġjaw ġeometrija ċatta biss u jipproduċu parti waħda għal kull stroke mingħajr kapaċità li jiffurmaw.
Multi-slide formingjistħoqqilha tissemma bħala r-raba' għażla. Magni multi-slide jużaw kammijiet u għodod li jiżżerżqu jersqu lejn l-istrixxa minn direzzjonijiet multipli simultanjament, li jagħmluhom ideali għal partijiet żgħar b'liwjiet kumplessi f'diversi pjani-klipps, molol, forom tal-wajer, u konnetturi li jkunu jeħtieġu stazzjonijiet eċċessivi f'die progressiva konvenzjonali.
| Kriterji | Ittimbrar Die Progressiv | Ittimbrar tad-Die tat-Trasferiment | Ittimbrar Die kompost |
|---|---|---|---|
| Volum annwali ideali | 50,000 għal miljuni | 10,000 sa 500,000+ | 5,000 sa 200,000 |
| Il-kumplessità tal-parti | Moderat (fond tal-ġbid limitat) | Għoli (ġbid fil-fond, partijiet kbar) | Baxxa (partijiet ċatti biss) |
| Spiża tipika tal-għodda | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Kost għal kull biċċa fuq skala | L-aktar baxx | Moderat | Baxx għal moderat |
| Veloċità tal-produzzjoni | Għolja ħafna (100–1,000+ SPM) | Moderata (15–60 SPM) | Moderat għal għoli |
| Firxa tad-daqs tal-parti | Żgħir għal medju | Medji għal kbar | Żgħir għal medju (ċatt) |
| Setup u bidla | Baxxa (die wieħed, għalf awtomatizzat) | Ogħla (stazzjonijiet multipli, kalibrazzjoni tat-trasferiment) | Baxx |
Il-fehim ta 'dawn it-tipi ta' imut tal-ittimbrar fir-rigward tar-rekwiżiti speċifiċi tal-parti tiegħek jelimina l-suppożizzjonijiet. Parentesi li tidħol fil-palma tiegħek u vapuri fi kwantitajiet ta '500,000 fis-sena? Progressiv huwa kważi ċertament it-tweġiba. Tazza tal-karozzi miġbuda-fond li taqbeż il-limitazzjonijiet tal-wisa- tal-istrixxa? It-trasferiment jieħu f'idejh.
Meta l-Ittimbrar Progressiv tad-Die Mhuwiex il-Fit Tajjeb
Ħsejjes bħall-ittimbrar progressiv jirbaħ fuq il-veloċità u l-ispiża kull darba? Mhux pjuttost. Diversi xenarji jimbuttaw proġetti lejn metodi alternattivi:
- Id-daqs tal-parti jaqbeż il-kapaċità tal-istrixxa– Dies progressivi huma limitati mill-wisa 'coil u d-dimensjonijiet tas-sodda tal-istampa. Partijiet usa 'minn bejn wieħed u ieħor 24 pulzier jew li jeħtieġu żona ċatta kbira ħafna drabi ma jistgħux jiġu nested b'mod effiċjenti fuq strixxa, li jagħmlu l-ittimbrar tad-die tat-trasferiment jew il-linja tandem imut aktar prattiku.
- Il-fond tal-ġbid fil-fond jaqbeż il-limiti tal-istrixxa tal-ġarr– Meta l-proporzjonijiet tal-ġbid jeħtieġu li l-materjal jiċċaqlaq vertikalment lil hinn minn dak li l-istrixxa tal-ġarr tista’ tittollera mingħajr ma tinbeda jew tiċrita, il-parti trid tkun ħielsa-wieqfa. Il-preses tat-trasferiment jimmaniġġjaw dan b'mod naturali.
- Il-volum huwa baxx wisq biex jiġi ammortizzat l-għodda– Die progressiv b'medja ta '$ 15,000 sa $ 60,000 jagħmel sens biss meta l-kwantitajiet ta' produzzjoni jinfirxu dak l-investiment irqiq biżżejjed biex jikkompetu ma 'metodi aktar sempliċi. Taħt ċerti limiti, qtugħ bil-lejżer, iffurmar tal-brejk tal-istampa, jew ittimbrar tad-die kompost jiswa inqas għal kull parti.
- Il-ġeometrija tal-parti titlob operazzjonijiet b'ħafna-wiċċ– L-għodda progressiva taħdem f'assi wieħed tal-moviment tal-istampa. Jekk il-parti teħtieġ it-titqib tal-ġenb-, il-kamin, l-istampar, jew operazzjonijiet minn direzzjonijiet multipli simultanjament, metodi ta' trasferiment jew multi-slide joffru aktar libertà ġeometrika.
- Flatness stretta fuq blanks kumplessi– Dies komposti jipproduċu partijiet aktar ċatti minn dies progressivi minħabba li l-parti hija ffurmata f'daqqa waħda mingħajr ma tiġi mkaxkra minn stazzjonijiet multipli. Għal woxers, shims, jew munzelli tal-laminazzjoni fejn il-flatness hija l-ispeċifikazzjoni kritika, l-għodda kompost tirbaħ.
Ir-rikonoxximent ta 'dawn il-konfini kmieni jiffranka l-ħin tal-inġinerija u jevita sfurzar soluzzjoni progressiva fejn il-proċess se jiġġieled il-ġeometrija.
Struttura tal-Ispejjeż u Break tal-Volum-Loġika Ekwi
L-ekonomija tal-ittimbrar progressiv fit-tul issegwi kurva sempliċi iżda qawwija: spiża fissa għolja bil-quddiem, spiża varjabbli baxx ħafna għal kull hit. Il-fehim ta' fejn jaqa' l-punt tal-break-event jiddetermina jekk l-għodda progressiva huwiex investiment intelliġenti jew impenn żejjed-għali.
Ikkunsidra eżempju konkret. Die progressiv ta'-kumplessità medja jista' jiswa $30,000 għad-disinn u l-bini. Ladarba taħdem, tipproduċi partijiet għal $ 0.50 kull wieħed. L-istess parti magħmula bil-qtugħ bil-lejżer u l-iffurmar tal-brejk tal-istampa tista 'tiswa $ 5.00 għal kull biċċa bl-ebda investiment fl-għodda. Il-matematika hija sempliċi:
- B'1,000 parti fis-sena, id-die progressiva żżid $30 għal kull parti fl-ispiża amortizzata tal-għodda-bosta jaqbeż l-alternattiva tal-qtugħ bil-lejżer-.
- F'10,000 parti, l-amortizzazzjoni tal-għodda tinżel għal $ 3.00 għal kull parti, u b'hekk l-ispiża progressiva totali għal $ 3.50 kontra $ 5.00 għal alternattivi. Il-break -qed joqrob.
- F'20,000 parti, ir-rotta progressiva tiswa $ 2.00 għal kull parti totali ($ 1.50 għodda amortizzata flimkien ma '$ 0.50 spiża tal-ġirja),iffrankar ta' madwar $60,000 fis-senameta mqabbla ma' metodi ta' biċċa-parti.
- Lil hinn minn 50,000 parti, l-amortizzazzjoni ssir negliġibbli u d-die progressiva tagħti l-inqas vantaġġ ta' spiża-kull-biċċa-spiss proporzjon ta' 10:1 fuq metodi mhux-bl-għodda.
Għall-biċċa l-kbira tal-applikazzjonijiet progressivi, il-limitu tal-break-l-art jinżel bejn 10,000 u 20,000 parti kull sena. Taħt dik il-firxa, għodda aktar sempliċi jew metodi ta' fabbrikazzjoni mhux-għodda jżommu l-ispejjeż aktar baxxi. Fuqha, ittimbrar progressiv jiġbed b'mod deċiżiv fuq l-ekonomija tal-unità.
Imut tat-trasferiment isegwu kurva differenti. L-ispiża ogħla tal-għodda tagħhom ($100,000+) timbotta l-waqfa-saħansitra aktar 'il bogħod, iżda jimmaniġġjaw partijiet li tmut progressiv fiżikament ma jistax jipproduċi. Dies komposti jokkupaw l-investiment tal-baġit-tarf faċli-aktar baxx fl-għodda, ħin tal-bini aktar mgħaġġel, iżda limitat għal ġeometrija ċatta u veloċitajiet moderati.
Il-qafas tad-deċiżjoni jiġbor fi tliet mistoqsijiet:
- Tista' l-ġeometrija tal-parti taħdem fiżikament f'die progressiva mingħajr ma taqbeż il-limitazzjonijiet tad-daqs jew tal-fond?
- Il-volum annwali jiġġustifika l-investiment fl-għodda bi spiża kompetittiva għal kull-biċċa?
- Il-kronoloġija tal-produzzjoni tappoġġja l-ħin meħtieġ biex tiddisinja, tibni u tivvalida d-die?
Jekk it-tliet tweġibiet huma iva, operazzjonijiet progressivi ta’ die u ttimbrar kważi dejjem iwasslu l-aħjar kombinazzjoni ta’ veloċità, ripetibbiltà, u spiża totali. Jekk xi tweġiba hija le, l-alternattivi jistħoqqilhom evalwazzjoni serja.
It-tqabbil tal-metodu jiċċara liema approċċ jaqbel ma' profil ta' produzzjoni partikolari-iżda fi ħdan l-ittimbrar progressiv innifsu, il-firxa ta' applikazzjonijiet hija wiesgħa ħafna. L-istess proċess fundamentali li jittimbra mikro-terminal tar-ram għal konnettur ta 'smartphone jipproduċi wkoll bracket strutturali ta' l-azzar għal chassis tal-karozzi, bi specs tal-magni u standards ta 'preċiżjoni li jinbidlu b'mod drammatiku bejn is-setturi.
Applikazzjonijiet ta' l-Industrija u Standards ta' Preċiżjoni
Terminal tar-ram irqaq minn karta ta 'kreditu u parentesi strutturali ta' l-azzar li tista 'toqgħod fuq it-tnejn come off dies progressivi. Id-differenza mhix biss materjal-hija l-ispeċifikazzjoni tal-magna kollha wara kull parti. It-tunnellaġġ, it-tip tal-istampa, il-veloċità tal-puplesija, u l-monitoraġġ tal-kwalità kollha jinbidlu skont liema industrija jservi l-komponent lest.
Applikazzjonijiet tal-Karozzi u Elettroniċi
L-ittimbrar progressiv tal-komponenti tal-karozzi jammonta għal sehem massiv tas-suq globali tad-die progressivi. Aħseb fil-parentesi li jassiguraw ċineg tal-wajers, rinforzi strutturali ġewwa assemblaġġi tal-bibien, konnetturi li jgħaqqdu moduli ECU, u komponenti tas-sistema tal-fjuwil li jeħtieġu uċuħ tas-siġillar konsistenti. Dawn il-partijiet jitolbu presses ta' tunnellaġġ għoli-spiss minn 200 sa 600 tunnellata-minħabba li l-gauges tal-materjal għandhom it-tendenza li jkunu itqal (0.040 pulzieri sa 0.125 pulzieri azzar ħafif jew gradi ta' liga-għoli ta' saħħa baxxa-) u stazzjonijiet tad-die huma numerużi.
Die aspettattivi tal-ħajja fil-karozzi huma ugwalment aggressivi. Il-ġirjiet tal-produzzjoni li jilħqu miljuni ta 'hits fis-sena jfissru li l-istampa trid iżżomm stroke ta' allinjament wara stroke mingħajr għeja kumulattiva tal-qafas li tiddegrada dimensjonijiet tal-parti. Presses tal-ġnub dritti-b'link motion drives jiddominaw hawn għaliex jikkombinaw ir-riġidità meħtieġa għal blanking tqil ma' tagħbija ta' xokk imnaqqsa li testendi l-ħajja tal-għodda tul kampanji twal.
Applikazzjonijiet elettroniċi aqleb l-ekwazzjoni. Minflok tunnellaġġ għoli, il-prijorità tinbidel għal mikro-preċiżjoni u veloċità. Terminali, laned tal-ilqugħ, kuntatti tal-batteriji, u housings tal-konnetturi huma ttimbrati minn ram-gauge irqiq, bronż fosforu, jew strixxa tal-istainless steel-spiss taħt 0.020 in.-b'veloċitajiet li jaqbżu t-800 strokes kull minuta. Ir-riġidità tal-magna għadha importanti, iżda l-varjabbli kritiku ssir l-eżattezza tal-għalf. Żball ta' pożizzjonament ta' 0.05 mm fuq terminal bi spazjar taż-żift ta' 0.3 mm jipproduċi ruttam. Servo feeders b'kodifikaturi ta' ċirku magħluq-u presses b'distanza minima ta' slide-għal issaħħaħ iżżomm stampar progressiv ta' preċiżjoni tal-metall fi ħdan it-tolleranzi ta' ±0.001 pulzieri (±0.025 mm) li dawn il-partijiet jeħtieġu.
Rekwiżiti ta' Preċiżjoni Mediċi u Aerospazjali
L-ittimbrar progressiv mediku jgħolli aktar il-bar. Komponenti ta 'strumenti kirurġiċi, housings ta' apparat impjantabbli, u partijiet ta 'tagħmir dijanjostiku għandhom jilħqu tolleranzi stretti daqs ± 0.0002 pulzier waqt li jkunu ttimbrati minn ligi bijokompatibbli bħall-istainless steel 316L, titanju, jew kobalt-kromju. L-implikazzjonijiet tal-magni huma sinifikanti: servo presses b'dwell programmabbli f'ċentru mejjet t'isfel jippermettu ħolqien ta' muniti u formazzjoni kkontrollati li jimminimizzaw l-ispringback fuq liegi mediċi iebsa-biex-tifforma. Ir-rekwiżiti tal-finitura tal-wiċċ-spiss Ra 16 mikro-pulzier jew aħjar-esiġu komponenti ta' die illustrati u punch miżmuma b'mod preċiż-sa-distanza ta' die.
L-ajruspazju jaqsam din l-ossessjoni b'konsistenza dimensjonali. Klipps strutturali, pannelli ta 'lqugħ, u komponenti ta' konnettur għall-avjoniċi jġorru tolleranzi ta '±0.0005 pulzieri flimkien ma' traċċabilità stretta tal-materjal. Moni
L-applikazzjonijiet tal-HVAC u tal-kostruzzjoni, għall-kuntrarju, jipprijoritizzaw il-volum u d-durabilità fuq il-preċiżjoni estrema. Ix-xewk tal-iskambjatur tas-sħana, il-parentesi tal-immuntar, u l-konnetturi tal-katusi tipikament iżommu tolleranzi ta' ±0.005 pulzieri-aktar rilassati, iżda għadhom jiddependu fuq tħaddim konsistenti tal-istampa fuq ġirjiet ta' bosta-miljun-biċċa.
- Automotive– Brazzi, konnetturi, rinforzi strutturali, partijiet tas-sistema tal-fjuwil. Tolleranza tipika: ± 0.001 pulzieri sa ± 0.002 pulzieri Tunnellaġġ għoli, ħajja twila die, drives tal-moviment tal-link preferut.
- Elettronika– Terminali, laned tal-ilqugħ, kuntatti tal-batteriji, housings tal-konnetturi. Tolleranza tipika: ± 0.001 pulzieri Gauge irqiq, veloċità għolja (800+ SPM), preċiżjoni tal-għalf servo kritika.
- Apparat mediku– Partijiet ta' strumenti kirurġiċi, housings impjantabbli, komponenti dijanjostiċi. Tolleranza tipika: ± 0.0002 pulzieri sa ± 0.0005 pulzieri Ligi bijokompatibbli, dwell għall-istampa servo, għodda illustrata.
- Aerospazjali– Klipps strutturali, konnetturi avjoniċi, pannelli tal-ilqugħ. Tolleranza tipika: ± 0.0005 pulzieri Traċċabilità ta 'tunnellaġġ sħiħ, ċertifikazzjoni tal-materjal meħtieġa.
- HVAC / Kostruzzjoni– Xewk tal-iskambjatur tas-sħana, hardware tal-immuntar, parentesi tal-katusi. Tolleranza tipika: ± 0.005 pulzieri Volum għoli, tunnellaġġ moderat, preses mekkaniċi standard.
Kontroll tal-Kwalità u In-Die Sensing
L-ittimbrar tad-die ta 'preċiżjoni f'dawn il-livelli ta' tolleranza jaħdem biss jekk il-magna tista 'tiskopri problemi qabel ma jsiru vjeġġi difettużi. L-ittimbrar progressiv modern jintegra sistemi ta 'kwalità direttament fl-istampa u jmutu, u joħloq ċirku ta' feedback magħluq.
Is-sensuri in-die jimmonitorjaw kontinwament il-forza, l-ispostament, u l-preżenza tal-materjal fi stazzjonijiet kritiċi. Jekk punch li jtaqqab jiltaqa' ma' reżistenza barra mill-firxa mistennija-li tindika xifer tat-tqattigħ matt jew tfixkil ħażin-is-sensor jagħmel sinjal lill-kontroll tal-istampa biex jieqaf immedjatament aktar milli jipproduċi mijiet ta' partijiet ħżiena qabel ma operatur jinduna.
Spezzjoni ottika awtomatizzata żżid saff ieħor. Sistemi ta' viżjoni CCD b'veloċità-għolja li joperaw bisa 1,000 frejm kull sekondakejjel id-dimensjonijiet kritiċi fuq kull parti hekk kif toħroġ mid-die, b'riżoluzzjoni tal-kejl sa 0.01 mm. Partijiet li jaqgħu barra t-tolleranza huma awtomatikament devjati qabel ma jilħqu l-linja tal-ippakkjar.
Il-moniters tat-tunnellaġġ fuq l-istampa nnifisha jsegwu l-ogħla forza għal kull stroke u jxejxuha maż-żmien. Sinjali ta 'drift gradwali 'l fuq die xedd jew varjazzjoni materjali ħafna qabel ma jinkisru t-tolleranzi, li tagħti timijiet ta' manutenzjoni twissija bikrija għall-iskeda ta 'sann. Flimkien, dawn is-sistemi jittrasformaw magna progressiva tal-ittimbrar tad-die minn għodda ta' produzzjoni f'ċellula ta' manifattura awto-policing-li tirrifjuta li tibgħat dak li ma tistax tivverifika.
Iż-żamma ta 'dik is-sistema ta' verifika b'saħħitha, u d-die li twettaq fi ħdan spec fuq miljuni ta 'ċikli, tiddependi fuq strateġija ta' manutenzjoni dixxiplinata li ħafna mill-operazzjonijiet jissottovalutaw.
Prattiki ta 'Manutenzjoni Li Jestendu l-Ħajja Die
Għodda tal-ittimbrar progressiva li taħdem b'400 daqqa fil-minuta takkumula aktar minn miljun hit f'ġimgħa ta' produzzjoni waħda. Kull wieħed minn dawk il-hits jiġġenera forza tat-tqattigħ, frizzjoni, u sħana li gradwalment jiddegradaw it-truf tal-punch, jiffurmaw uċuħ, u komponenti ta 'gwida. Mingħajr programm ta 'manutenzjoni sistematika, il-ħajja tal-mewt tqassar b'mod imprevedibbli, il-kwalità tal-parti tinfirex, u l-waqfien mhux ippjanat jiekol fl-iskedi tal-produzzjoni.
Skedi ta' Manutenzjoni Preventiva u Tiswir tad-Die
Il-manutenzjoni progressiva effettiva tal-għodda mhix reattiva-hija ssegwi ritmu marbut mal-għadd tal-puplesija aktar milli d-dati kalendarji. L-għan, kifesperti tal-ittimbrar jenfasizzaw, hija konsistenza: identifika kull qasam tal-għodda li tiddegrada maż-żmien, iddokumenta kif isserviha, u tesegwixxi b'mod identiku kull ċiklu.
L-intervalli ta' sann tad-die jiddependu fuq tliet fatturi primarji:
- Brix tal-materjal– L-azzar li ma jsaddadx u l-gradi ta' liga ta'-qawwa baxxa-għolja jilbsu t-truf tal-punch ferm aktar malajr minn ram artab jew azzar ħafif. Die li jaħdem 304 stainless jista 'jeħtieġ sann kull 50,000 sa 100,000 hit, filwaqt li l-istess ġeometrija fl-azzar C1010 tista' timbotta 250,000 jew aktar bejn is-servizzi.
- Akkumulazzjoni ta' l-għadd ta' puplesija– Il-biċċa l-kbira tal-ħwienet isegwu hits għal kull intervall ta 'servizz u t-tendenza tal-ħtiġijiet attwali ta' sann kontra l-miri. Intervalli konsistenti-mhux risponsi reattivi għal ħarbiet ta' kwalità-jipproduċu ħajja prevedibbli tal-mewt.
- Kwalità tal-lubrikazzjoni– Il-kunsinna inadegwata jew inkonsistenti tal-lubrikant taċċellera l-użu tat-tarf, iżid l-akkumulazzjoni tas-sħana, u tippromwovi t-taħliġ fuq l-uċuħ li jiffurmaw. Mikro-sistemi tal-isprejjar li japplikaw il-piż korrett tal-film f'kull stazzjon jistgħu jestendu l-intervalli ta 'sann bi 30% jew aktar meta mqabbla mal-lubrikazzjoni tal-għargħar li titlef żoni ta' kuntatt kritiċi.
Lista ta' kontroll ta' manutenzjoni strutturata żżomm kull servizz konsistenti irrispettivament minn liema tekniku jwettaq ix-xogħol:
- Spezzjona t-truf tal-qtugħ kollha taħt ingrandiment; tiffoka meta l-għoli tal-burr jaqbeż il-limitu aċċettabbli għall-applikazzjoni (tipikament 10% tal-ħxuna tal-materjal).
- Iċċekkja d-dijametru u t-tul tal-brilli tal-pilota-piloti li jintlibsu jikkawżaw reġistrazzjoni ħażina tal-istrixxi li jgħaqqdu madwar l-istazzjonijiet.
- Spezzjona puntelli tal-forma u inserzjonijiet tad-die għal xedd li jista 'jitkejjel; ibdel jew illustra kull proċedura dokumentata.
- Ivverifika l-forzi tar-rebbiegħa fuq strippers, lifters tal-għodda tal-palk, u pads tal-pressjoni; ibdel molol imdgħajfa qabel ma jaffettwaw il-kontroll tal-istrixxi.
- Ikkonferma l-ħin fuq l-inserzjonijiet kollha u ċċekkja l-għoli tal-għeluq tad-die mal-kejl tal-linja bażi.
- Naddaf is-slugs tar-ruttam u spezzjona għal slug buildup li jista 'jikkawża slug pulling fuq ġirjiet sussegwenti.
- L-istokk tas-sann tad-dokument jitneħħa, il-bidla totali fl-għoli tad-die, u sostituzzjonijiet tal-komponenti għar-reġistru tal-istorja tas-servizz.
Id-dixxiplina wara din il-lista ta' kontroll hija aktar importanti mil-lista ta' kontroll innifsu. Kif wieħed veteran die maniġer tal-manutenzjoni tpoġġiha: l-abbilità ta 'kwalità hija definita bħala konsistenza. Jekk teknoloġija tas-servizz itħan ammont differenti mis-sezzjoni tat-tqattigħ kull darba, hits għal kull servizz jitbandal b'mod imprevedibbli-li jagħmel titjib kontinwu impossibbli.
Quick Die Change u Prinċipji SMED
Kull minuta stampa tiltaqa 'idle waqt bidla die hija minuta li tipproduċi żero partijiet. F'ambjenti ta' ttimbrar progressiv ta'-taħlita għolja fejn numri ta' partijiet multipli jaqsmu l-istess stampa, il-ħin tal-bidla jaffettwa direttament il-prestazzjoni u l-prestazzjoni tal-kunsinna. Dan huwa fejn SMED-Skambju Uniku-Minuti ta' Dies-tittrasforma l-ekwazzjoni.
Żviluppata mill-inġinier industrijali Shigeo Shingo, il-metodoloġija SMED timmiratnaqqas kwalunkwe bidla għal inqas minn 10 minutibilli tissepara l-kompiti tas-setup f'żewġ kategoriji:
- Elementi interni– Passi li jistgħu jseħħu biss waqt li l-istampa titwaqqaf (bolsting tad-die fil-bolster, konnessjoni tas-sensuri, verifika tal-għoli tal-għeluq).
- Elementi esterni– Passi li jistgħu jitlestew waqt li l-istampa tkun għadha għaddejja bix-xogħol ta' qabel (it-tqegħid tad-die li jmiss fuq karrettun tat-tidwir, qabel il--konnessjoni tal-linji tal-arja u tal-elettriku, it-tagħbija tal-coil fuq l-uncoiler).
Il-prinċipju huwa sempliċi: ikkonverti kemm jista 'jkun passi interni għal esterni, imbagħad issimplifika kwalunkwe kompiti interni li jibqgħu. Fil-prattika, operazzjonijiet ta 'ittimbrar progressivi jimplimentaw SMED permezz ta' sistemi ta 'bidla mgħaġġla tad-die (QDC) li jinkludu klampijiet tad-die idrawliċi jew pnewmatiċi, pjanċi standardizzati ta' rinforz b'mudelli ta' T-slot jew ball-lock, karretti tat-trasferiment tad-die li jaħdmu, u memorja ta' għoli-ssettjata minn qabel fil-kontrollur tal-istampa.
Sistema QDC -eżegwita tajjeb tista' tnaqqas il-bidla minn 45 minuta għal taħt it-8-li teħles lill-istampa biex tħaddem lottijiet iżgħar b'mod ekonomiku u tirrispondi aktar malajr għall-iskedi tal-produzzjoni li qed jinbidlu. Il-kombinazzjoni tal-prinċipji SMED mal-preparazzjoni tal-għodda tal-istadju-fejn is-settings tad-die, tal-coil u tal-alimentatriċi li jidħlu huma assemblati kompletament offline-telimina l-ġirja li tipikament takkumpanja l-bidliet tax-xogħol.
L-estensjoni tal-Ħajja tad-Die Permezz tal-Ottimizzazzjoni tal-Magni
Il-ħajja tad-die mhix biss funzjoni tal-kwalità tal-azzar tal-għodda u l-frekwenza tal-manutenzjoni. L-istampa nnifisha għandha rwol ugwali. Pressa mhux allinjata jew waħda li taħdem mingħajr monitoraġġ xieraq tat-tunnellaġġ jistgħu jeqirdu die mibni sew-fi frazzjoni tal-ħajja tas-servizz mistennija tiegħu.
Agħfas l-allinjamentkwistjonijiet fil-livell tal-mikron. Il-paralleliżmu bejn il-wiċċ ta 'l-islajd u l-wiċċ tas-sostenn għandu jibqa' fi ħdan 0.001 pulzier għal kull sieq ta 'wisa' tas-sodda. Jekk is-sriedaq slide taħt tagħbija, dan joħloq distribuzzjoni irregolari tal-forza madwar id-die-tagħbija żżejjed naħa waħda filwaqt li tgħabbi biżżejjed fuq l-oħra. Ir-riżultat huwa xedd aċċellerat fuq punches, xejriet irregolari ta 'burr, u falliment prematur tad-die fuq in-naħa tat-tagħbija-għoli.
Monitoraġġ tat-tunnellaġġjipprovdi twissija bikrija qabel ma sseħħ il-ħsara. Monitor ikkonfigurat kif suppost jitgħallem l-ogħla forza normali għal kull die u jistabbilixxi punti ta' limitu- baxxi-f'tieqa stretta-tipikament ±15 sa 20% tal-ogħla livell mistenni. Jekk it-tendenzi tat-tunnellaġġ 'l fuq matul ġirjiet suċċessivi, dan jindika li t-truf tat-tqattigħ huma matt u huwa dovut li s-sann. Spike f'daqqa tindika akkumulazzjoni ta' slug, kundizzjoni ta' parti doppja-, jew misfeed li inkella tiġġarraf id-die. Il-monitor għandu jkun fili fiċ-ċirkwit tal-waqfien tal-istampa u ssettjat għal-limiti speċifiċi tax-xogħol-ma jitħallewx fil-kapaċità sħiħa tal-istampa fejn ma jipprovdi ebda protezzjoni sinifikanti.
Ittimbrar die lifters u molol tan-nitroġenujaqdi rwol inqas ovvju iżda ugwalment kritiku fil-preservazzjoni tal-ħajja tal-mewt. Il-lifters jgħollu l-istrixxa 'l fuq mill-wiċċ tad-die bejn il-puplesiji, u jippermettulha tavvanza liberament mingħajr ma tkaxkar dettalji tal-forma jew truf tat-tqattigħ. Mingħajr lift adegwat, l-istrixxa tinbarax fuq truf li jaqtgħu u tiddepożita materjal fuq uċuħ illustrati-li jiddegrada kemm il-kwalità tal-istrixxa kif ukoll il-finitura tal-għodda.
Molol tal-gass tan-nitroġenu huma ppreferuti fuq molol coil mekkaniċi f'ħafna applikazzjonijiet ta 'għodda progressiva minħabba li jagħtu forza konsistenti matul il-puplesija tagħhom mingħajr telf ta' forza relatat mal-għeja-maż-żmien. Huma jipprovdu wkoll il-forza inizjali għolja meħtieġa biex tqaxxar b'mod pożittiv il-materjal minn puntelli, u jipprevjenu l-ġbid tal-balel. Hekk kif għodda tal-ittimbrar progressiva takkumula miljuni ta 'hits, il-molol tan-nitroġenu jżommu l-pressjoni nominali tagħhom filwaqt li l-molol coil jiddgħajfu gradwalment-biex jagħmlu n-nitroġenu l-għażla aktar affidabbli għal funzjonijiet kritiċi ta' tqaxxir u rfigħ f'ambjenti ta 'produzzjoni eżiġenti.
Meħuda flimkien-skedi strutturati ta' sann, tibdiliet rapidi, allinjament preċiż ta' l-istampa, kontroll attiv tat-tunnellaġġ, u sistemi ta' lifter speċifikati kif suppost-dawn il-prattiki jiddeterminaw jekk die jagħtix 500,000 hit jew 5 miljun qabel ma jeħtieġu rinnovazzjoni maġġuri. L-investiment fid-dixxiplina tal-manutenzjoni jħallas lura permezz ta' kwalità prevedibbli, inqas waqfiet mhux ippjanati, u spiża-per-hit li żżomm it-timbrar progressiv kompetittiv kontra metodi alternattivi b'volum għoli.
L-għażla tal-Magna t-Tajba u l-Imsieħeb tal-Immut
Il-manutenzjoni żżomm die għaddej. Iżda qabel ma jolqot hit wieħed, żewġ deċiżjonijiet iffurmaw il-programm kollu: liema tagħfas biex tpoġġi d-die, u liema manifatturi tad-die progressivi għandhom jafdaw bl-għodda. Tiġi ħażin jew tqatta 'l-ħames snin li ġejjin tikkumpensa għal nuqqas ta' qbil bejn il-kapaċità u l-ħtieġa.
Tqabbil tal-Magni Specs mal-Rekwiżiti tal-Parti
L-għażla ta 'magna tal-ittimbrar tad-die progressiva tibda bil-parti nnifisha-mhux b'dak li huwa disponibbli fuq l-art. Erba' varjabbli jmexxu l-ispeċifikazzjoni:
- Kapaċità ta' tunnellaġġ tal-istampa– Igħaqqad il-forzi kollha tat-tqattigħ, tal-iffurmar u tat-tqaxxir f'kull stazzjon attiv, imbagħad applika fattur ta' sikurezza ta' 1.2 sa 1.3 'l fuq mit-total ikkalkulat. It-tħaddim qrib wisq tal-kapaċità nominali taċċellera l-għeja tal-qafas u tqassar il-ħajja tal-bearing.
- Dimensjonijiet tas-sodda– Il-bolster għandu jakkomoda t-tul sħiħ tad-die b'distanza għal scrap chutes, appoġġ tal-istrixxi, u hardware tal-ikklampjar tal-{0}}bidla mgħaġġla. Multi-stazzjonijiet progressivi tal-ittimbrar jistgħu jkunu twal b'mod sorprendenti; kejjel il-footprint tal-bażi tad-die qabel ma tevalwa l-għażliet tal-istampa.
- Kapaċità tar-rata tal-puplesija– Qabbel il-firxa tal-veloċità tal-istampa mal-miri tal-volum annwali tiegħek. Parti li teħtieġ 2 miljun biċċa fis-sena b'90% uptime teħtieġ stampa li kapaċi ssostni l-SPM ikkalkulat mingħajr ma taqbeż il-limiti tal-għalf tal-materjal jew tal-lubrikazzjoni.
- Tip ta 'sewqan u profil tal-puplesija– L-iffurmar kumpless fuq stazzjonijiet multipli jiffavorixxi drajvs tal-moviment servo jew link. Blanking sempliċi u titqib b'veloċità għolja timxi b'mod effiċjenti fuq crank mekkaniku standard. Il-ġeometrija tal-parti tgħidlek liema drive jaqla 'l-premium tagħha.
It-tip ta 'materjal iżid filtru ieħor. Pressa tal-ittimbrar progressiva li taħdem bl-istainless steel teħtieġ aktar spazju għar-ras ta' tunnellaġġ u sistemi ta' lubrikazzjoni ta' dazju itqal-minn waħda ddedikata għat-terminals tar-ram. Bl-istess mod, partijiet mediċi ta'-tolleranza stretta jistgħu jiġġustifikaw investiment ta' servo press li programm ta' bracket qatt ma jirkupra.
X'għandek Evalwa f'Fornitur tad-Die Progressiv
L-istampa hija nofs l-ekwazzjoni. Id-die tal-ittimbrar progressiv innifsu tiddetermina jekk il-miri ta 'preċiżjoni jistgħux jintlaħqu u jistgħu jiġu ripetuti fuq miljuni ta' ċikli. Meta tevalwa l-għodda progressiva u l-imsieħba die li joffru servizzi progressivi tal-ittimbrar tad-die, ħares lil hinn mill-prezz għal kull stazzjon u eżamina l-fond tal-inġinerija.
- Kapaċità ta' disinn ta' multi-stazzjonijiet b'ripetibbiltà stretta– Fornituri bħalYICHENjappoġġjaw lill-inġiniera tal-produzzjoni u t-timijiet tal-akkwist li jakkwistaw dies tal-ittimbrar progressivi għal-partijiet tal-metall ta 'volum għoli, li jipprovdu formazzjoni effiċjenti ta' multi-stazzjonijiet u kapaċità ta 'produzzjoni tal-massa skalabbli li tissarraf direttament fi kwalità konsistenti ta' parti-per-parti.
- Kompetenza tad-disinn tad-die tal-ittimbrar progressiv– Il-fornitur għandu juri profiċjenza fis-simulazzjoni CAD/CAE, inkluż tbassir tar-rilassjar ibbażat fuq FEA-u ottimizzazzjoni tat-tqassim tal-istrixxi. Staqsi biex tara eżempji ta’ kif solvew l-isfidi tal-iffurmar fuq ġeometriji komparabbli ma’ tiegħek.
- Għarfien tal-għażla tal-azzar tal-għodda– Stazzjonijiet differenti jiffaċċjaw profili ta 'xedd differenti. Fornitur kapaċi jagħżel il-kombinazzjoni t-tajba ta'-azzar b'veloċità għolja, gradi tal-metallurġija tat-trab, jew inserzjonijiet tal-karbur ibbażati fuq il-materjal li tkun qed tittimbra-mhux approċċ ta' daqs-wieħed--kull wieħed.
- Riżorsi ta'-prova interna– Manifatturi bi presses tat-tryout ddedikati jistgħu jivvalidaw id-die taħt kundizzjonijiet realistiċi, ikejlu partijiet tal-kampjuni fuq CMM, u jtennu l-aġġustamenti qabel ma l-għodda tibgħat lill-art tal-produzzjoni tiegħek. Din il--kapaċità ta' prova u validazzjoni interna telimina ġimgħat ta' soluzzjoni tal-problemi wara l-kunsinna.
- Appoġġ tekniku ta' wara-bejgħ– Dies progressivi jeħtieġu servizz kontinwu. Evalwa jekk il-fornitur joffrix gwida għall-manutenzjoni, appoġġ għat-tħaffir mill-ġdid, u sostituzzjoni rapida ta 'komponenti ta' xedd bħal punches, piloti u inserzjonijiet.
- Skalabbiltà– Il-volumi tiegħek jistgħu jikbru. Fornitur strutturat għall-iskala mill-produzzjoni inizjali għal kapaċità estiża-mingħajr disinn mill-ġdid mill-bidu-jiffranka ħin u spiża sinifikanti hekk kif id-domanda tiżdied.
Il-verifika tal-fornituri tas-servizzi tal-ittimbrar tal-metall progressiv die fuq dawn il-kriterji tissepara s-sieħba li jħeġġu soluzzjonijiet minn dawk li sempliċement jikkwotaw blokki tal-għodda.
Skala minn Prototip għal Produzzjoni tal-Massa
Ftit programmi jniedu bil-volum sħiħ fl-ewwel jum. It-triq tipikament timxi mill-validazzjoni tal-prototip permezz ta' ġirjiet pilota għal produzzjoni tal-massa sostnuta-u s-sieħeb tiegħek għandu jappoġġa kull stadju mingħajr ma jġiegħel bidu mill-ġdid tal-għodda komplet f'kull tranżizzjoni.
Matul il-validazzjoni bikrija, għodda artab jew dies ta' prototip ta'-stazzjon wieħed jikkonfermaw il-ġeometrija tal-parti u l-imġiba tal-materjal bi prezz baxx. Ladarba d-disinn jistabbilizza, id-dies tal-ittimbrar progressivi mibnija minn azzar tal-għodda mwebbsa jieħdu f'idejhom għall-produzzjoni pilota-run ikkontrollata ta '5,000 sa 50,000 parti li tivvalida l-kapaċità tal-proċess, l-istabbiltà dimensjonali, u d-durabilità tad-die taħt kundizzjonijiet realistiċi.
It-tranżizzjoni għall-produzzjoni tal-massa żżid domanda finali: id-die għandha ssostni miljuni ta 'hits mingħajr degradazzjoni li timbotta l-partijiet barra t-tolleranza. Dan huwa fejn il-filosofija tad-disinn tad-die tal-ittimbrar progressiv hija l-aktar importanti. Kostruzzjoni modulari b'inserzjonijiet sostitwibbli, sistemi ta 'gwida robusti, u molol tan-nitroġenu kklassifikati sew jippermettu manutenzjoni mmirata li żżomm id-die tipproduċi mingħajr teardowns sħaħ.
L-għażla kemm tal-magna kif ukoll tas-sors tad-die bħala deċiżjoni kkoordinata-aktar milli f'iżolament-tiżgura li l-kapaċità tal-istampa taqbel mad-domandi tal-iffurmar tad-die, is-sodda taqbel mal-footprint tad-die, u l-appoġġ tal-inġinerija tal-fornitur ikopri ċ-ċiklu tal-ħajja sħiħ mill-ewwel kampjun permezz ta' produzzjoni ta' volum għoli sostnut-.
Mistoqsijiet Frekwenti Dwar Magni tal-Ittimbrar tad-Die Progressivi
1. Kemm tista 'taħdem magna progressiva tal-ittimbrar tad-die?
Magni standard tal-ittimbrar tad-die progressivi joperaw bejn 100 u 400 daqqa kull minuta għal xogħol ta 'produzzjoni tipiku. Applikazzjonijiet ta' veloċità għolja-jistgħu jaqbżu l-1,000 daqqa kull minuta, iżda l-kisba ta' dawk ir-rati teħtieġ taħlita ta' frejms riġidi tal-istampa dritta-ġenb jew tie-, servo feeders ta' preċiżjoni b'pożizzjonament ta' ċirku magħluq-, die clearances iddisinjati bir-reqqa għal shearing nadif, u sistemi ta' kuntatt speċifiċi li jimmiraw żoni ta' mikro{{9}. Il-veloċità massima li tista 'tinkiseb tiddependi fuq it-tip ta' materjal, il-wisa 'ta' l-istrixxa, in-numru ta 'stazzjonijiet attivi, u s-sistema tas-sewqan ta' l-istampa magħżula.
2. X'inhi d-differenza bejn it-timbrar tad-die progressiv u l-ittimbrar tad-die tat-trasferiment?
L-ittimbrar tad-die progressiv iżomm il-biċċa tax-xogħol imwaħħla ma' strixxa trasportatur matul is-sekwenza kollha tal-iffurmar, billi tavvanza minn stazzjon għal stazzjon ġewwa die wieħed issettjat b'veloċitajiet sa 1,000+ SPM. It-timbrar tad-die tat-trasferiment jifred il-vojt mill-istrixxa kmieni, imbagħad iċċaqlaq biċċiet tax-xogħol individwali bejn stazzjonijiet indipendenti bl-użu ta 'swaba' mekkaniċi jew armi ta 'trasferiment b'veloċitajiet aktar baxxi ta' 15 sa 60 SPM. Dies progressivi jisbqu f'partijiet ta' volum żgħir-sa-medju għoli-, filwaqt li dies tat-trasferiment jimmaniġġjaw partijiet akbar, qxur-miġbuda fil-fond, u komponenti li jeħtieġu operazzjonijiet minn direzzjonijiet multipli li l-istrixxi tal-ġarr ma jistgħux jakkomodaw.
3. Liema materjali jistgħu jiġu pproċessati fuq magna tal-ittimbrar tad-die progressiva?
Magni tal-ittimbrar tad-die progressivi jipproċessaw firxa wiesgħa ta 'metalli inklużi azzar b'{0}}karbonju baxx, azzar li ma jissaddadx (serje 300 u 400), ram u ram tal-berillju, ram, u ligi tal-aluminju. Il-ħxuna tal-coil tipikament tvarja minn 0.004 pulzier għal terminali elettroniċi ta' mikro-preċiżjoni sa 0.250 pulzier għal parentesi strutturali tqal. Kull materjal jeħtieġ settings speċifiċi tal-magni-l-azzar li ma jissaddadx jitlob tunnellaġġ ogħla għall-istampa u lubrikanti kontra l--ġlir, filwaqt li l-aluminju jeħtieġ punch usa-biex-ispazji u uċuħ tal-għodda miksija biex jipprevjenu l-akkumulazzjoni tal-materjal.
4. Kif tiddetermina t-tunnellaġġ tal-istampa t-tajjeb għal die progressiv?
L-għażla tat-tunnellaġġ tal-istampa teħtieġ li jinġabru l-forzi kollha tat-tqattigħ, tal-iffurmar u tat-tqaxxir f'kull stazzjon attiv fid-die, imbagħad jiġi applikat fattur ta 'sikurezza ta' 1.2 sa 1.3 'l fuq mit-total ikkalkulat. Il-varjabbli ewlenin jinkludu l-ħxuna tal-materjal u s-saħħa tat-tensjoni, in-numru ta 'operazzjonijiet simultanji, u l-kumplessità tal-formazzjoni bħal deep draws jew muniti. Linja gwida komuni hija li d-daqs tal-istampa f'60 sa 70 fil-mija tal-kapaċità nominali tagħha għall-ogħla tagħbija kkalkulata, li tipprovdi spazju għar-ras għall-varjazzjoni tal-materjal u ż-żieda gradwali fil-forza tat-tqattigħ hekk kif it-truf tal-punch matt bejn iċ-ċikli tas-sann.
5. Kemm-il darba die progressiv jeħtieġ manutenzjoni jew sann?
L-intervalli ta 'sann ivarjaw skond il-materjal li jkun ittimbrat. Imut li jmexxi metalli aktar artab bħall-azzar ħafif C1010 jew ir-ram jista 'jdum 250,000 jew aktar hits bejn is-servizzi, filwaqt li dies li jipproċessaw 304 stainless steel tipikament jeħtieġu sann kull 50,000 sa 100,000 hit minħabba abrażività tal-materjal ogħla. Programmi ta 'manutenzjoni effettivi jsegwu l-għadd tal-puplesija aktar milli d-dati kalendarji, jispezzjonaw it-truf tat-tqattigħ taħt ingrandiment meta l-għoli tal-burr jaqbeż l-10 fil-mija tal-ħxuna tal-materjal, u jivverifikaw id-dimensjonijiet tal-pin pilota, il-forzi tar-rebbiegħa, u l-għoli tal-għeluq tad-die f'kull intervall ta' servizz. Fornituri bħal YICHEN jistgħu jipprovdu gwida dwar skedi ta 'manutenzjoni mfassla għal konfigurazzjonijiet speċifiċi ta' die u materjali ta 'produzzjoni.


