


X'Jiddefinixxi Die tal-Ittimbrar ta' Preċiżjoni
Die tal-ittimbrar ta 'preċiżjoni hija għodda speċjalizzata mfassla biex tnaqqas, tifforma, uforma folja tal-metall f'komponenti lestifilwaqt li żżomm tolleranzi dimensjonali fi ħdan ± 0.0002 pulzier madwar miljuni ta 'ċikli ta' l-istampa. Dak il-limitu jifred dies ta' preċiżjoni minn għodda standard, fejn varjazzjoni aċċettabbli tista' tkun minn ħames sa għaxar darbiet usa'.
Die tal-ittimbrar ta 'preċiżjoni hija sistema ta' għodda kkalibrata ħafna ddisinjata biex tipproduċi komponenti tal-metall kumplessi b'tolleranzi ta '±0.0002 pulzier (±0.005 mm) jew aktar stretti, b'eżattezza ripetibbli sostnuta matul ġirjiet ta' produzzjoni ta 'volum għoli-.
X'Jagħmel Preċiżjoni tad-Die tal-Ittimbrar-Grad
Imut tal-ittimbrar standard iwettaq ix-xogħol għal partijiet fejn ± 0.005 pulzier huwa aċċettabbli. Dies ta 'preċiżjoni joperaw f'realtà ta' inġinerija differenti. Tliet fatturi jiddefinixxu dik id-distakk: punch ikkontrollat-sa-tneħħija tad-die (tipikament 5-10% tal-ħxuna tal-materjal għal kull naħa), preċiżjoni tal-pożizzjoni fil-livell tal-mikrometru-bejn l-istazzjonijiet, u ripetibbiltà konsistenti vverifikata fuq volumi ta' produzzjoni sostnuti. Dawn il-parametri jitolbu speċifikazzjonijiet ta 'materjal aktar stretti, proċessi ta' magni aktar rigorużi, u validazzjoni ta 'kwalità aktar stretta milli teħtieġ għodda għal skopijiet ġenerali.
Limiti ta' Tolleranza Li Jiddefinixxu Għodda ta' Preċiżjoni
Meta tkun qed tipproduċi mikro-konnetturi, terminali elettriċi, jew komponenti ta' apparat mediku, it-tolleranzi mkejla f'għexieren ta' elf mhumiex fakultattivi. Prattiki ta' għodda ta' kwalità għolja-jippermettu lill-manifatturi jżommu tolleranzi ta' ±0.0002 pulzier matul kull pass tal-produzzjoni. Dak il-livell ta 'kontroll dimensjonali ifisser ġeometrija punch, die block clearances, u reġistrazzjoni strixxa għandhom kollha joperaw fi ftit mikroni ta' nominali matul il-ħajja tas-servizz tad-die.
Standard vs Preċiżjoni Die Klassifikazzjoni
Id-dies tal-ittimbrar jaqgħu fi tliet kategoriji arkitettoniċi wesgħin, kull wieħed skalabbli għal speċifikazzjonijiet ta'-grad ta' preċiżjoni:
- Stazzjon-uniku jmut- wettaq operazzjoni waħda għal kull stroke tal-istampa. Ġeometrija sempliċi, spiża aktar baxxa tal-għodda, limitu ta 'kumplessità limitata.
- Il-kompost imut- tesegwixxi operazzjonijiet multipli simultanjament fi stazzjon wieħed. Ideali għal partijiet ċatti u simetriċi li jeħtieġu konċentriċità stretta bejn il-karatteristiċi.
- Imut progressiv- twettaq operazzjonijiet sekwenzjali fuq stazzjonijiet multipli hekk kif strixxa tal-metall tavvanza mill-għodda. Adattat l-aktar għal partijiet kumplessi ta'-volum għoli li jgħaqqdu qatgħat, liwjiet, u forom fi proċess kontinwu.
Kull tip iservi strateġiji ta 'produzzjoni differenti, iżda d-die progressiva tiddomina l-applikazzjonijiet ta' preċiżjoni. L-arkitettura ta' multi-station tagħha tippermetti lill-inġiniera jqassmu ġeometriji kumplessi f'operazzjonijiet sekwenzjali, filwaqt li jżommu kontroll aktar strett f'kull stadju milli jista' jikseb hit wieħed. Il-loġika wara dak is-sekwenzjar tal-istazzjon, u kif id-deċiżjonijiet tat-tqassim tal-istrixxa jmexxu l-kwalità u l-ispiża tal-parti, huwa fejn id-disinn tad-die jsir ġenwinament interessanti.
Il-Prinċipji tad-Disinn tad-Die Progressivi u l-Loġika tal-Istazzjon
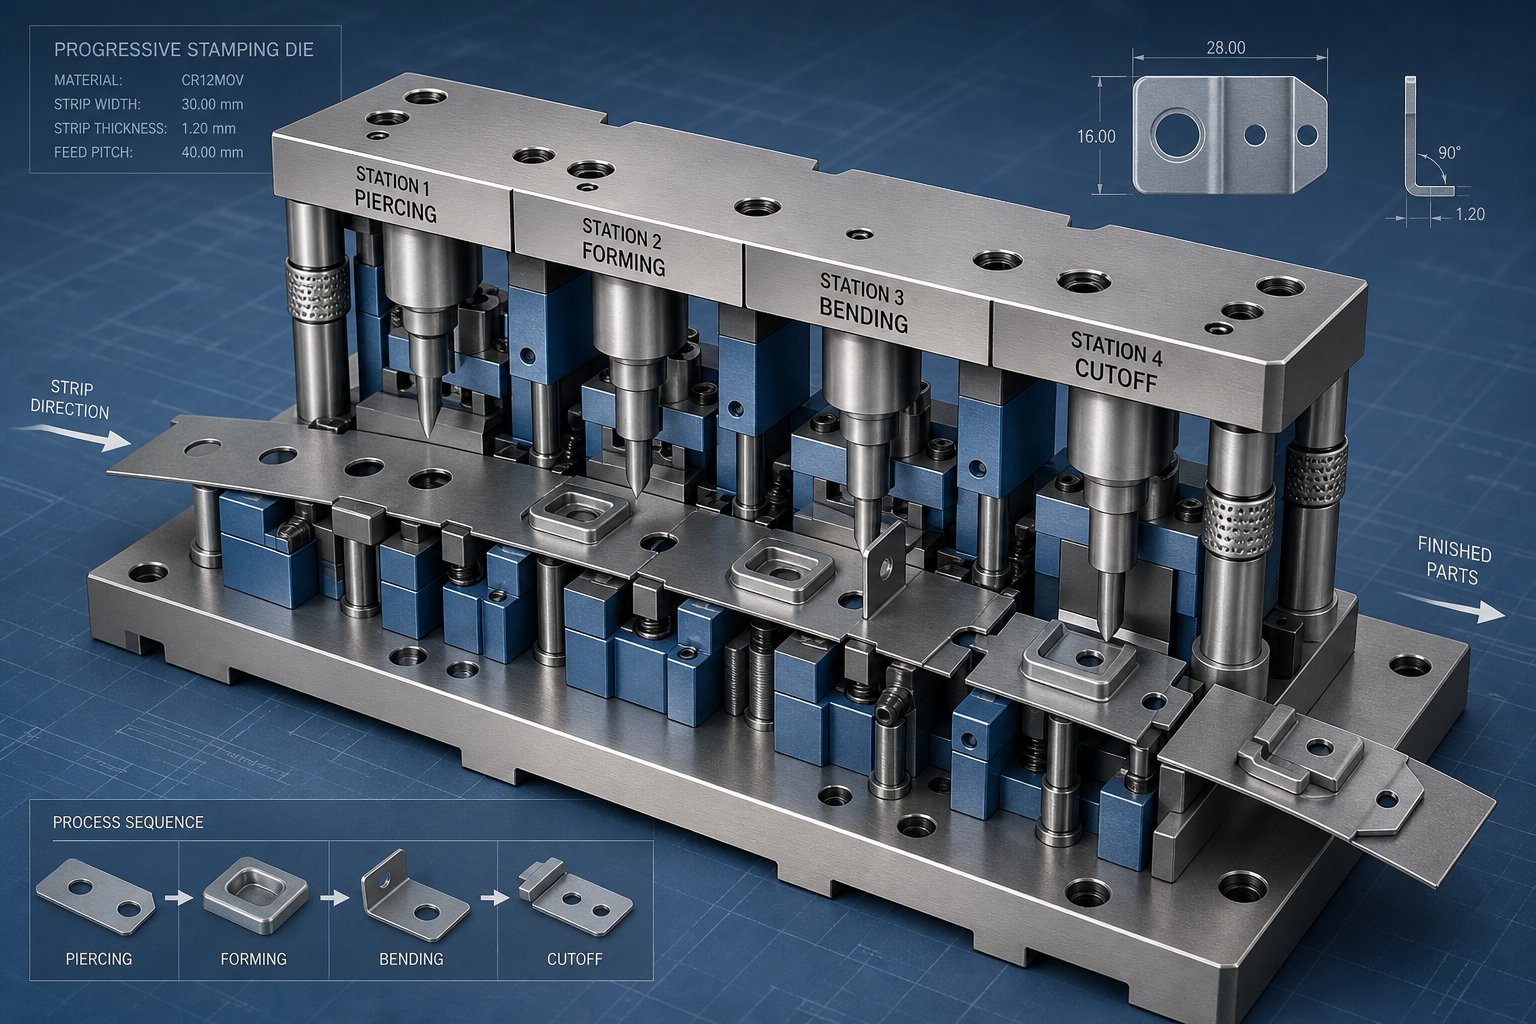
Die tal-ittimbrar progressivtittrasforma coil kontinwu ta 'metall f'partijiet lesti permezz ta' sekwenza koreografika ta 'operazzjonijiet. Kull stroke ta 'l-istampa javvanza l-istrixxa distanza ta' żift wieħed 'il quddiem, u kull stazzjon iwettaq il-kompitu assenjat tiegħu fl-istess ħin. Ir-riżultat: komponent lest jaqa 'ma' kull ċiklu, kemm jekk dak iċ-ċiklu jieħu 0.5 sekondi jew 0.05 sekondi.
Dak li jagħmel din l-arkitettura b'saħħitha għall-applikazzjonijiet ta 'preċiżjoni hija l-indipendenza tal-istazzjon. Kull operazzjoni sseħħ fi stazzjon dedikat fejn il-ġeometrija tal-punch, it-tneħħija u l-allinjament huma ottimizzati għal dak il-kompitu wieħed. Karatteristiċi ta' parti kumplessi li jkunu impossibbli f'hit waħda jsiru jistgħu jinkisbu meta jitqassmu fuq sitt, tnax, jew saħansitra tletin stazzjon sekwenzjali.
Sekwenzar Progressiv tal-Istazzjon tad-Die u Tqassim tal-Istrixxa
Id-disinn tad-die tal-ittimbrar progressiv jibda bit-tqassim tal-istrixxa, il-blueprint inġinerija li jiddetta kif il-materjal jgħaddi mill-għodda. Immaġina l-istrixxa tal-metall bħala timeline. F'kull stazzjon tul dik is-sekwenza tal-ħin, tiġri xi ħaġa speċifika: tittaqqab toqba, titgħawweġ tab, tinħoloq formola, jew karatteristika tiġi mirquma. Is-sekwenza mhix arbitrarja. Isegwi l-loġika tal-inġinerija msejsa fl-imġiba materjali u l-kontroll dimensjonali.
Sekwenza ta' stazzjon tipika tidher bħal din:
- Titqib tat-toqba pilota- ippanċjati fl-ewwel stazzjon, dawn it-toqob isiru r-referenza tar-reġistrazzjoni għal kull operazzjoni sussegwenti.
- Titqib tal-karatteristika- toqob interni, slots, u qtugħ huma maħluqa filwaqt li l-materjal jibqa 'ċatt u stabbli.
- Formazzjoni u liwiIl-materjal - jiġi ffurmat wara li l-qtugħ kollu pjan-ċatt ikun lest, u jipprevjeni d-distorsjoni tal-karatteristiċi ffurmati qabel.
- Coining jew intaljar- kompressjoni lokalizzata tirfina l-ħxuna jew toħloq dettalji tal-wiċċ.
- Cutoff jew separazzjoni ta' parti- il-parti lesta tinqata' mill-istrixxa tal-ġarr.
Ir-reġistrazzjoni tal-pilota jistħoqqilha attenzjoni speċjali. Il-pinnijiet pilota jingaġġaw it--toqob ippanċjati minn qabel fl-istrixxa tal-ġarr f'kull stazzjon, u jikkoreġu għal kwalunkwe ineżattezza minuri tat-tmigħ. Kifl-esperti tal-industrija jinnotaw, ir-rilaxx ta 'l-għalf għandu jkun ikkalkolat sabiex l-imnieħer tal-balal tal-pilota jidħol fl-istrixxa qabel ma r-rombli ta' l-għalf jinħall għal kollox. Ikseb dan iż-żmien ħażin, u tara toqob pilota tawwalija, qatgħat mhux imqabbla, u drift dimensjonali progressiv madwar l-istazzjonijiet.
L-istrixxa tal-ġarr innifsu, il-qafas skeletriku li jgħaqqad il-parti tiegħek permezz ta 'kull stazzjon, għandu jibbilanċja s-saħħa mal-flessibilità. It-trasportaturi solidi jaħdmu għal qtugħ bażiku u liwjiet sempliċi, iżda kwalunkwe die progressiv li jwettaq operazzjonijiet ta 'ġbid jeħtieġ trasportatur tal-web stretch: linja ta' inġinerija ta 'materjal li tiddeforma hekk kif il-parti tiġi ffurmata, iżżomm distanza konsistenti taż-żift bejn l-istazzjonijiet.
Kif l-Allokazzjoni tal-Istazzjon Taffettwa l-Kwalità tal-Parti
Kull deċiżjoni ta 'allokazzjoni ta' stazzjon fid-disinn tad-die tal-ittimbrar progressiv tmewwet 'l isfel. Żid aktar stazzjonijiet, u tikseb il-ħila li tqassam il-forzi li jiffurmaw f'żidiet iżgħar, tnaqqas ir-resort u ttejjeb il-konsistenza dimensjonali. Iżda aktar stazzjonijiet ifissru wkoll strixxa itwal, żarbun die usa ', u aktar komponenti biex jinżammu.
Tliet parametri tat-tqassim tal-istrixxi jinfluwenzaw direttament l-ispiża għal kull parti u l-intervalli ta 'manutenzjoni:
- Wisa 'ta' strixxa- determinat mill-wisa' parzjali flimkien mal-materjal tal-pont fuq kull naħa. Il-pont (tipikament 1.25 sa 1.5 darbiet il-ħxuna tal-materjal) jipprevjeni li r-ruttam jitgħawweġ u jimblokka d-die filwaqt li jżomm l-integrità tat-trasportatur.
- Distanza taż-żift- id-distanza tal-progressjoni għal kull stroke. Żift aktar strett jiffranka materjal iżda jitlob preċiżjoni pożizzjonali ogħla mis-sistema ta 'tmigħ. Kull frazzjoni ta 'millimetru ffrankata f'miljuni ta' hits tissarraf direttament fi spiża mnaqqsa tal-materjal.
- Għadd tal-istazzjon- aktar stazzjonijiet jippermettu formazzjoni gradwali li ttejjeb il-kwalità iżda żżid l-ispiża tal-għodda u t-tul tad-die. L-għan tal-inġinerija huwa n-numru minimu ta 'stazzjonijiet li jikseb b'mod affidabbli l-ġeometrija u t-tolleranza fil-mira.
Il-miri tal-użu tal-materjal 'il fuq minn 75% huma l-punt ta' referenza tal-industrija għal tqassim tal-istrixxi ddisinjat-sewwa. Il-kisba ta 'dik il-figura teħtieġ tbejtu bir-reqqa tal-ġeometrija tal-parti fi ħdan l-istrixxa u użu strateġiku ta' orjentazzjonijiet angolari meta l-forom tal-parti jippermettu dan. Ir-rati ta 'ruttam, l-ispiża tal-għodda, u l-veloċità tal-istampa kollha traċċaw lura għal dawn id-deċiżjonijiet ta' tqassim meħuda matul il-fażi tad-disinn.
Tqabbil tat-Tipi ta 'Die mill-Applikazzjoni Fit
L-għażla bejn arkitetturi die mhijiex purament kwistjoni ta 'kumplessità parzjali. Il-volum tal-produzzjoni, ir-rekwiżiti tat-tolleranza, u l-baġit kollha jiddaħħlu. It-tqabbil li ġej jimmappa kull tip mal-attributi li huma importanti l-aktar meta tiġi speċifikata għodda għal applikazzjoni partikolari:
| Attribut | Waħda-Stazzjon Die | Die kompost | Die Progressiv |
|---|---|---|---|
| Parti Kumplessità | Baxx għal moderat; operazzjoni waħda għal kull stroke | Moderat; operazzjonijiet multipli simultanji fi stazzjon wieħed | Għoli; ġeometriji kumplessi miksuba madwar stazzjonijiet sekwenzjali |
| Veloċità tal-Produzzjoni | Aktar bil-mod; jistgħu jeħtieġu setups multipli għal partijiet b'ħafna-karatteristiċi | Moderat; stroke waħda tikkompleta partijiet ċatti | L-ogħla; parti lesta waħda għal kull stroke b'veloċitajiet sa 1,500+ SPM |
| Kapaċità ta' Tolleranza | Tajjeb għall-karatteristiċi individwali; żball kumulattiv bejn is-setups | Konċentriċità eċċellenti bejn karatteristiċi simultanji | Eċċellenti; ir-reġistrazzjoni tal-pilota żżomm l-eżattezza tal-istazzjon-għal-l-istazzjon |
| Ispiża tas-Setup | L-inqas investiment inizjali fl-għodda | Moderat; kostruzzjoni die aktar kumplessa | L-ogħla; iżda amortizzat fuq ġirjiet ta' produzzjoni ta'-volum għoli |
| Firxa ta 'Volum Ideali | Volum baxx sa medju; prototipi | Volum nofs; partijiet simetriċi ċatti | Volum għoli; 100,000+ partijiet kull sena |
| Użu tal-Materjal | Varjabbli; jiddependi fuq forma vojta | Tajjeb; ibejtu strett possibbli għal partijiet ċatti | Ottimizzat; tqassim ta 'strixxi inġinerija għal 75% + utilizzazzjoni |
Għal applikazzjonijiet ta 'preċiżjoni li jeħtieġu karatteristiċi kumplessi f'volumi għoljin, dies progressivi konsistentement iwasslu l-inqas spiża għal kull parti minkejja l-investiment bil-quddiem ogħla tagħhom. L-azzar tal-għodda użat biex jinbnew dawk l-istazzjonijiet, u t-trattament tas-sħana applikat biex jibbieshom, jiddetermina kemm idum dak il-vantaġġ tal-ispiża qabel ma l-manutenzjoni titnaqqar.
Għażla tal-Materjal Die u Inġinerija tat-Trattament tas-Sħana
L-għadd tal-istazzjon tad-die progressiva u t-tqassim tal-istrixxa jiddefinixxu dak li tista 'tipproduċi l-għodda. L-azzar ġewwa dawk l-istazzjonijiet jiddefinixxi kemm idum jipproduċi b'mod preċiż. L-għażla tal-materjal fl-ittimbrar tad-die ta 'preċiżjoni mhix eżerċizzju ta' katalogu. Hija deċiżjoni tal-mod-falliment: qed tagħżel abbażi ta' liema mekkaniżmu eventwalment joqtol l-għodda, u kemm tista' tittardja dak ir-riżultat.
Kull punch, die block, u inserzjoni li jiffurmaw tiffaċċja taħlita ta 'xedd li joborxu, tagħbija kompressiva, u impatt ċikliku. Il-proporzjon bejn dawk il-forzi jvarja skont l-istazzjon, il-materjal tal-biċċa tax-xogħol, u l-veloċità tal-produzzjoni. L-għażla tal-azzar tal-għodda t-tajba tfisser li tidentifika liema mekkaniżmu ta 'falliment jiddomina l-applikazzjoni tiegħek u tagħżel grad inġinerija biex jirreżistiha.
Qafas tal-Għażla tal-Grad tal-Azzar tal-Għodda
Aħseb fl-għażla tal-azzar tal-għodda bħala proċess dijanjostiku. M'intix picking l-"aħjar" azzar. Int qed tqabbel il-proprjetajiet tal-materjal mat-tensjonijiet speċifiċi li l-komponenti tad-die tiegħek se jiltaqgħu magħhom. Hawn kif il-gradi ewlenin jimmappaw għal kundizzjonijiet reali tal-produzzjoni:
- AISI D2 (SKD11)- Il-go-għall-grad meta l-użu li joborxu jew adeżiv jillimita l-ħajja tal-għodda. Il-kontenut għoli ta 'karbur tal-kromju tiegħu jippermetti li t-truf tal-qtugħ iżommu l-ġeometrija fuq ġirjiet twal ta' produzzjoni. Ideali għal stazzjonijiet ta 'blanking u titqib li jipproċessaw materjali ta' strixxa iebsa jew li joborxu. Meta tibda tara tixlif tat-tarf aktar milli xedd progressiv, D2 laħaq il-limiti tiegħu u hemm bżonn ta 'grad aktar iebsa.
- AISI A2 (SKD12)- Magħżula meta l-ilbies, id-deformazzjoni, u l-impatt huma kollha preżenti iżda l-ebda wieħed ma jiddomina b'mod ċar. A2 jipprovdi asoluzzjoni bilanċjata taħt kundizzjonijiet imħallta, li jagħmilha adattata għal stazzjonijiet fejn jikkompetu diversi modi ta 'falliment. Hija żżomm il-kundizzjoni tat-tarf filwaqt li tirreżisti l-qsim taħt tagħbija ripetuta.
- AISI M2 (SKH51)- Applikata fejn kemm xedd kif ukoll stress kompressiv huma sinifikanti. Punches M2 iżommu s-saħħa tat-tarf taħt tagħbija ripetuta filwaqt li jirreżistu l-brix aħjar minn gradi ffukati fuq it-toughness-. Meta mqabbel ma 'D2, jipprovdi reżistenza aħjar għad-deformazzjoni. Meta mqabbel ma 'S7, jagħti reżistenza ogħla għall-ilbies. Hija l-għażla meta kemm l-ilbies kif ukoll it-tagħbija jikkontribwixxu għall-falliment tal-għodda simultanjament.
- AISI S7- L-ispeċjalista tat-toughness. Meta l-ħsara sseħħ minħabba tixlif, qsim, jew għeja minn impatt ripetut, S7 jassorbi stress ċikliku li jkisser azzar tal-karbur-ogħla. Komuni fl-ittimbrar ta'-gauge tqil jew stazzjonijiet fejn it-tagħbijiet tal-ippanċjar huma severi. F'dawn il-kundizzjonijiet, iż-żieda fl-ebusija tirriżulta aktar effettiva milli tiżdied l-ebusija.
- Inserzjonijiet tal-karbur tat-tungstenu- Riżervat għal stazzjonijiet fejn ir-rati tal-użu tal-azzar tal-għodda joħolqu intervalli ta' manutenzjoni mhux aċċettabbli. Il-karbur joffri reżistenza għall-ilbies sa 30 darba akbar mill-azzar tal-għodda, u jżomm dimensjonijiet preċiżi fuq miljuni ta 'ċikli.
Il-loġika tal-għażla prattika taħdem hekk: meta t-truf tal-qtugħ jilbsu progressivament u l-burrs jiżdiedu fid-daqs, D2 huwa xieraq. Meta l-puntelli jiddeformaw jew jitilfu l-eżattezza dimensjonali taħt tagħbija, M2 jipprovdi reżistenza aħjar. Meta truf ċippa jew xquq jidhru taħt impatt ripetut, S7 huwa meħtieġ. Meta dawn il-kundizzjonijiet jikkoinċidu, A2 joffri prestazzjoni bilanċjata.
| Grad tal-Azzar tal-Għodda | Applikazzjoni Ideali | Ebusija tax-Xogħol | Ħajja Mitennija Mistennija (Relattiva) |
|---|---|---|---|
| D2 (SKD11) | Blanking u titqib ta'-volum għoli; materjali li joborxu tal-biċċa tax-xogħol | 58-60 HRC | Għoli - żamma eċċellenti tat-tarf taħt ilbies li joborxu |
| A2 (SKD12) | Multi-stazzjonijiet progressivi jmutu b'modi ta' falliment imħallta | 58-62 HRC | Prestazzjoni bilanċjata minn Moderata għal Għolja - fil-kundizzjonijiet kollha |
| M2 (SKH51) | Punches taħt xedd għoli kombinat u tagħbija kompressiva | 60-65 HRC | Reżistenza superjuri għolja - kemm għall-ilbies kif ukoll għad-deformazzjoni |
| S7 | Titqib ta'-gauge tqil; stazzjonijiet ta'-impatt għoli | 56-58 HRC | Moderat - ottimizzat għal toughness fuq reżistenza għall-ilbies |
| Karbur tat-Tungstenu | Stazzjonijiet ta' volum-għoli-; materjali li joborxu; karatteristiċi ta 'tolleranza stretta | 88-92 HRA (>70 HRC ekwivalenti) | Għoli ħafna - 10 sa 30x azzar tal-għodda f'applikazzjonijiet komparabbli |
Parametri tat-Trattament tas-Sħana u l-Impatt tagħhom fuq il-Prestazzjoni
L-għażla tal-grad it-tajjeb hija nofs l-ekwazzjoni. It-trattament bis-sħana jittrasforma l-azzar tal-għodda mhux ipproċessat f'komponent die funzjonali, u l-parametri użati jiddeterminaw jekk dak il-komponent jilħaqx il-potenzjal sħiħ tiegħu jew jaqax qasir.
Il-proċess isegwi sekwenza kkontrollata: austenitizing, quenching, u ttemprar. Kull stadju għandu effetti li jistgħu jitkejlu fuq il-ħajja tad-die.
Awstenizzantiħoll il-karburi fil-matriċi tal-azzar, u jippreparaha għat-trasformazzjoni. Għall-istampar kiesaħ die azzar, temperaturi awstenizzanti tipikament ivarjaw minn 1,020 sa 1,080 gradi Celsius. Baxx wisq, u l-karburi jibqgħu mhux maħlul, u jillimitaw l-ebusija li tista 'tinkiseb. Għoli wisq, u t-tkabbir eċċessiv tal-qamħ jikkomprometti l-ebusija. Il-ħin tat-tixrib jiddependi fuq il-ħxuna tas-sezzjoni, ġeneralment ivarja minn 1 sa 25 siegħa għal-ebusija ta' blokki die akbar. Fran tal-vakwu jew tal-atmosfera protettiva jipprevjenu d-dekarburizzazzjoni tal-wiċċ li tiddegrada r-reżistenza għall-ilbies fuq il-wiċċ tax-xogħol.
It-tifitittrasforma l-austenite għal martensite, u toħloq l-istruttura supersaturata li tipprovdi ebusija tal-linja bażi. L-għażla tal-midja quench (żejt, quenchant polimeru, jew gass għal sezzjonijiet akbar) tikkontrolla r-rata tat-tkessiħ. Mgħaġġla wisq, u tensjonijiet residwi jistgħu jikkawżaw qsim. Trasformazzjoni bil-mod wisq, u mhux kompluta tnaqqas l-ebusija. Għal applikazzjonijiet ta 'die u stampar ta' preċiżjoni, l-istabbiltà dimensjonali waqt it-tifi hija kritika peress li kwalunkwe warpage teħtieġ tħin addizzjonali li jista 'jikkomprometti l-integrità tal-wiċċ.
Ittemprarisegwi immedjatament wara t-tifi biex ittaffi l-istress intern u jottimizza l-bilanċ tal-ebusija-toughness. Imut tal-ittimbrar kiesaħ immirat għal 58-64 HRC tipikament ittemprat f'400-550 grad Celsius. Ċikli ta 'ttemprar multipli (ġeneralment 2-3 ċikli ta' 2-4 sigħat kull wieħed) jiżguraw eżenzjoni sħiħa mill-istress u proprjetajiet uniformi matul is-sezzjoni trasversali. Kull ċiklu jippreċipita karburi fini filwaqt li jnaqqas progressivament il-fraġilità.
Ir-riżultat li jista 'jitkejjel: il-komponenti ttrattati bis-sħana-adegwatament jilħqu l-firxa tal-ebusija fil-mira tagħhom filwaqt li jimmassimizzaw it-toughness tal-ksur (tipikament 15-35 MPa għal kull metru ta' għerq kwadru għall-azzar tal-għodda). Aqbeż ċiklu ta 'ttemprar jew tiġġudika ħażin it-temperatura ta' l-awstenitizzazzjoni, u tara tixlif jew qsim prematur fil-produzzjoni li l-ebda ammont ta 'sann se jiffissa.
Meta Carbide Daħħal Jiġġustifika l-Investiment
Imut progressiv tal-ittimbrar tal-karbur jirrappreżenta primjum sinifikanti tal-ispiża bil-quddiem, ħafna drabi 3 sa 5 darbiet il-prezz tal-komponenti tal-azzar tal-għodda ekwivalenti. Allura dak l-investiment meta jagħmel sens ekonomiku?
Id-deċiżjoni tirriżulta minn tliet fatturi:
- Volum tal-produzzjoni- Meta l-volumi annwali jaqbżu diversi miljuni ta' hits, l-intervalli ta' manutenzjoni estiżi tal-karbur inaqqsu b'mod drammatiku l-ispiża għal kull parti. Il-punt ta' bilanċ fejn il-lonġevità tal-karbur tpaċi l-premium tiegħu jiddependi fuq il-kumplessità tal-parti u l-veloċità tal-istampa, iżda produzzjoni kontinwa ta' volum għoli-kważi dejjem tiffavorixxi l-karbur fi stazzjonijiet kritiċi tal-ilbies.
- Brix tal-biċċa tax-xogħol- L-iffurmar ta 'l-istainless steel, laminazzjonijiet ta' l-azzar tas-silikon, jew materjali li joborxu oħra jaċċelleraw ir-rati ta 'xedd ta' l-azzar ta 'l-għodda sal-punt fejn il-frekwenza tal-manutenzjoni ssir konġestjoni tal-produzzjoni. Ir-reżistenza għall-brix eċċezzjonali tal-karbur iżżomm l-eżattezza dimensjonali fejn il-gradi tal-azzar ma jistgħux.
- Kritiċità tat-tolleranza- Għal karatteristiċi fejn id-drift dimensjonali jikkawża direttament rifjut funzjonali (wisgħat tal-pinnijiet tal-konnettur, uċuħ ta 'kuntatt tal-apparat mediku), il-kapaċità tal-karbur li jżomm il-ġeometrija f'miljuni ta' ċikli telimina r-riskju ta 'kwalità assoċjat ma' xedd gradwali tal-azzar.
L-approċċ ibridu jiddomina l-prattika moderna tad-die ta 'preċiżjoni u l-ittimbrar. Pjuttost milli jibnu dies sħaħ mill-karbur, l-inġiniera jqiegħdu inserzjonijiet tal-karbur fl-istazzjonijiet u l-karatteristiċi speċifiċi fejn l-ilbies huwa l-aktar aggressiv jew it-tolleranza hija l-aktar kritika. L-istruttura tad-die tal-madwar tuża gradi tal-azzar tal-għodda aktar iebsa li jassorbu tagħbijiet ta 'xokk u jissimplifikaw il-modifika. Ikollok prestazzjoni tal-karbur fejn importanti mingħajr l-ispiża tal-karbur kullimkien ma tagħmilx.
L-għażla tal-materjal u t-trattament bis-sħana jistabbilixxu l-prestazzjoni tal-linja bażi ta 'kull komponent tad-die. Iżda anke l-azzar tal-għodda mwebbes bl-aħjar mod jiffaċċja avversarju li l-ebusija waħedha ma tistax tegħleb: mekkaniżmi ta' xedd tal-wiċċ-bħat-tagħqid, l-adeżjoni u l-frizzjoni li jattakkaw l-interface bejn il-punch u l-biċċa tax-xogħol b'kull daqqa.
Trattamenti tal-wiċċ u Kisi għal Ħajja Estiża tad-Die
Galling, adeżjoni, u frizzjoni li joborxu kollha joriġinaw fil-wiċċ, is-saff ta 'konfini mikroskopiku fejn il-punch jiltaqa' ma 'materjal tal-biċċa tax-xogħol taħt pressjoni u veloċità estremi. L-ebusija waħedha ma ssolvix dawn il-problemi minħabba li l-mekkaniżmu ta 'falliment mhuwiex deformazzjoni bl-ingrossa. Huwa trasferiment tal-materjal fl-interface. Il-kisi tal-wiċċ jindirizza dan direttament billi jbiddel l-imġieba triboloġika ta 'dik iż-żona ta' kuntatt, inaqqas il-koeffiċjenti tal-frizzjoni, jipprevjeni l-adeżjoni, u joħloq barriera termali bejn l-għodda u l-istrixxa.
Għal operazzjonijiet ta' die u stampar ta' preċiżjoni li jaħdmu b'veloċitajiet għoljin, il-kisja t-tajba tista' testendi l-ħajja tal-għodda b'ordni ta' kobor filwaqt li żżomm il-konsistenza dimensjonali li l-partijiet ta' tolleranza stretti-demanda.
Tipi ta' Kisi u Mekkaniżmi ta' Ilbes Tagħhom
Kull kimika tal-kisi timmira taħlita differenti ta 'mekkaniżmi ta' xedd. Li tagħżel bejniethom tfisser li tifhem x'qed fil-fatt jeqred l-uċuħ tal-għodda tiegħek. Hawn kif iqabblu l-għażliet primarji:
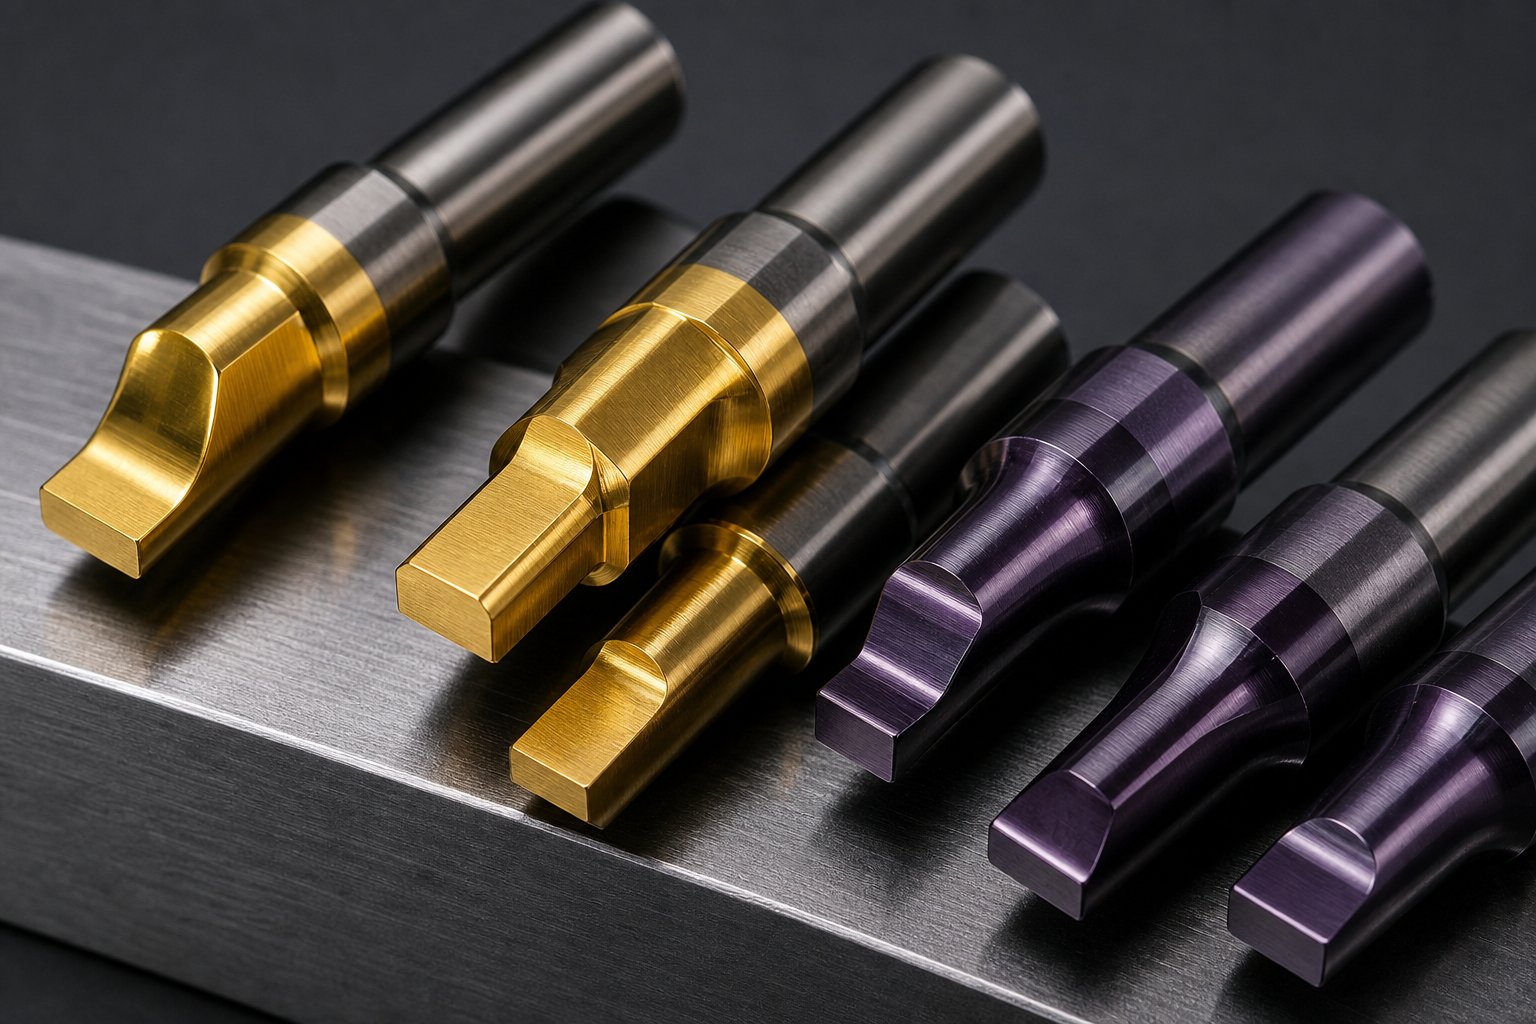
- TiN (Nitrur tat-titanju)- Il-kisja standard għal kull skop-b'kulur tad-deheb karatteristiku. Mikro-ebusija ta 'madwar 2200 HV, ħxuna massima tal-kisi ta' 10 mikrometri. L-aktar adattat għall-iffurmar tal-metall ġenerali u l-applikazzjonijiet tal-iffurmar tal-plastik fejn reżistenza moderata għall-ilbies hija biżżejjed. Il-koeffiċjent ta 'frizzjoni ogħla tiegħu (0.6 niexef fuq l-azzar) jillimita l-effettività f'operazzjonijiet ta' iffurmar aggressivi.
- TiCN (karbonitrur tat-titanju)- Iżżid l-ebusija għal madwar 3400 HV b'koeffiċjent ta' frizzjoni ferm aktar baxx ta' 0.2. Ħxuna massima madwar 6 mikrometri. L-ebusija mtejba u r-reżistenza għall-ilbies li joborxu jagħmluha ideali għal qtugħ ta' prestazzjoni għolja u l-iffurmar tal-metall, b'mod partikolari fuq biċċiet tax-xogħol tal-istainless steel fejn il-ġlir huwa l-mod ta 'falliment dominanti.
- TiAlN (Nitrur tal-Aluminju tat-titanju)- Jagħti ebusija għolja (madwar 3200 HV) b'reżistenza eċċellenti għall-ossidazzjoni f'temperaturi elevati. Ħxuna massima ta '10 mikrometri. Jagħmel l-aħjar f'operazzjonijiet ta'-veloċità għolja jew kundizzjonijiet ta' magni semi-niexfa fejn it-tagħbija termali hija sinifikanti. Ir-reżistenza tas-sħana tagħha tagħmilha l-għażla ppreferuta meta l-veloċitajiet tal-istampa jiġġeneraw temperaturi ta 'frizzjoni sostanzjali f'uċuħ punch.
- DLC (Djamant-Bħal Karbonju)- L-iktar għażla ta 'frizzjoni baxxa disponibbli, b'koeffiċjenti taħt 0.1 u ebusija li tilħaq 4000 HV. Il-ħxuna hija limitata għal madwar 4 mikrometri f'applikazzjonijiet standard. DLC jeċċella fil-prevenzjoni ta' adeżjoni fuq metalli mhux tal--ħadid u jnaqqas il-forzi tat-tqaxxir f'operazzjonijiet ta' formazzjoni fejn il-materjal irid jaqbad il-punch fuq il-puplesija tar-ritorn.
- Nitriding- Proċess ta' diffużjoni termokimiku aktar milli kisja depożitata. L-atomi tan-nitroġenu jippenetraw il-wiċċ tal-azzar tal-għodda, u joħolqu każ imwebbes mingħajr konfini ta 'saff distint. L-aħjar għal uċuħ kbar li jiffurmaw fejn l-adeżjoni tal-kisi tista' tkun problematika, jew bħala pre-trattament taħt kisjiet PVD għal kapaċità mtejba ta' ġarr-tagħbija.
It-Tqabbil tat-Trattamenti tal-wiċċ mal-Materjali tal-biċċa tax-xogħol
Il-materjal tal-biċċa tax-xogħol jiddetta liema mekkaniżmu tal-ilbies se jiddomina, u dan jiddetermina l-aħjar għażla tal-kisi.
Azzar li ma jsaddadxjippreżenta l-aktar sfida aggressiva tal-galling. Gradi ta' saħħa-għoli bħat-Tip 301 fi kwart-temper iebes jiġġeneraw xedd adeżiv qawwi fuq uċuħ tal-iffurmar u tal-muniti. Riċerka fuqTeknoloġiji Penn Unitedwera li kisjiet tan-nitrur tal-kromju PVD fuq għodda tal-karbur estendew il-ħajja tad-die minn 15,000 hit bejn kisi mill-ġdid għal diversi miljuni ta 'hit qabel il-falliment tal-għodda. Dak mhux titjib inkrementali. Hija trasformazzjoni tal-mudell ta 'manutenzjoni. TiCN huwa ugwalment effettiv hawnhekk, bil-kombinazzjoni tiegħu ta 'ebusija għolja u koeffiċjent ta' frizzjoni baxx li jikkontrobattu direttament it-tendenza ta 'adeżjoni ta' gradi awstenitiċi li ma jissaddadx.
Aluminjuhija notorja għall-akkumulazzjoni tal-materjal fuq l-uċuħ tal-għodda. Il-metall artab jittrasferixxi faċilment għal puntelli mhux miksija, u b'mod progressiv jiddegrada l-kwalità tal-wiċċ tal-parti. Kisjiet DLC, bil-frizzjoni baxxa estrema tagħhom u l-proprjetajiet kontra l--adeżjoni, virtwalment jeliminaw dan il-mod ta 'falliment fl-applikazzjonijiet tal-blanking tal-aluminju.
Ram u ramjippreżentaw sfida differenti fl-ittimbrar progressiv terminali tar-ram u konnetturi. Dawn il-materjali artab jiġġeneraw inqas xedd li joborxu iżda joħolqu problemi ta 'adeżjoni b'veloċitajiet ogħla. Il-kisi DLC jew TiCN inaqqas il-forzi tat-tqaxxir u jipprevjeni l-ġbir tal-materjal li kieku jkun jeħtieġ illustrar frekwenti. Operazzjonijiet tal-ittimbrar progressiv tar-ram li jaħdmu bi 800+ strokes fil-minuta jaraw benefiċċji partikolarment qawwija minn kisjiet ta'-frizzjoni baxxa, peress li l-kuntatt ripetut ta'-veloċità għolja jamplifika kwalunkwe tendenza ta' adeżjoni.
Ittestjar imwettaq fiUniversità Deakinfi sħubija ma 'Ford ikkonfermat li l-kisi TiCN żied il-ħajja tad-die b'fattur ta' aktar minn 20 meta mqabbel ma' uċuħ illustrati-biss, filwaqt li l-kromju iebes ipprovda titjib 12x. L-istudju wera wkoll li sempliċement it-titjib tal-finitura tal-wiċċ tal-bażi minn 2.4 mikrometri għal preparazzjoni aktar lixxa żied il-ħajja tad-die seba 'darbiet qabel ma ġie applikat kwalunkwe kisja. Il-prestazzjoni tal-kisi tibni fuq il-kwalità tal-preparazzjoni tal-wiċċ.
Ekonomija tal-kisi u Intervalli tal-kisi mill-ġdid
PVD u CVD jirrappreżentaw iż-żewġ metodi ta 'applikazzjoni primarji, u l-għażla bejniethom hija importanti għal għodda ta' preċiżjoni. PVD (Deposizzjoni Fiżika tal-Fwar) topera f'temperaturi ferm aktar baxxi, tipikament taħt il-500 grad Celsius. Dan jipprevjeni d-distorsjoni dimensjonali u t-telf tal-ebusija li jistgħu jintroduċu proċessi ta'-temperatura ogħla. Għal tolleranza-komponenti kritiċi tad-die diġà ttrattati bis-sħana-bi speċifikazzjonijiet preċiżi, il-PVD jippreserva dawk il-proprjetajiet intatti.
CVD (Deposizzjoni Kimika tal-Fwar) tapplika kisjiet f'temperaturi li jaqbżu l-1800 grad Fahrenheit. Filwaqt li CVD jipproduċi adeżjoni eċċellenti u kopertura uniformi fuq ġeometriji kumplessi, iċ-ċiklu termali jista 'jbiddel l-ebusija tas-sottostrat u jikkawża bidliet dimensjonali li jeħtieġu tħin mill-ġdid. Il-biċċa l-kbira ta 'l-applikazzjonijiet ta' die & ittimbrar ta 'preċiżjoni jiffavorixxu l-PVD għal din ir-raġuni.
L-intervalli tal-kisi mill-ġdid jiddependu fuq l-interazzjoni bejn it-tip tal-kisi, il-materjal tal-biċċa tax-xogħol, il-veloċità tal-istampa, u l-istrateġija tal-lubrikazzjoni. F'termini ġenerali:
- Imut illustrat mhux miksi fuq l-istainless steel: repolish kull 1,000 sa 7,000 hit skond il-kwalità tal-preparazzjoni tal-wiċċ
- Kromju iebes fuq l-istainless steel: madwar 12,000 hit bejn is-servizz
- PVD TiCN jew CrN fuq l-istainless steel: diversi mijiet ta 'eluf sa miljuni ta' hits qabel kisi mill-ġdid
- DLC fuq aluminju jew ram: intervalli estiżi limitati primarjament minn tnaqqis fil-ħxuna tal-kisi aktar milli falliment tal-kolla
Il-lubrikazzjoni tinteraġixxi mal-għażla tal-kisi b'modi li mhux dejjem intuwittivi. Kisja ta'-prestazzjoni għolja b'lubrikazzjoni minima tista' tegħleb għawm die mhux miksi fiż-żejt tal-ittimbrar. Dan jiftaħ il-bieb għal użu mnaqqas tal-lubrikant, partijiet aktar nodfa, u spejjeż aktar baxxi tar-rimi tal-iskart. Għall-ittimbrar progressiv tar-ram fejn il-kontaminazzjoni taż-żejt residwu taffettwa l-issaldjar jew il-kisi downstream, il-frizzjoni ultra-baxxa tad-DLC tippermetti tħaddim niexef jew qrib-niexef li jelimina kompletament it-tindif ta 'wara-timbru.
L-ekonomija tiffavorixxi l-kisi meta l-ispiża ta' falliment ta' die wieħed mhux ippjanat, inkluż ruttam, ħin ta' waqfien, u tiswija mħaffa, taqbeż l-ispiża tal-kisi ta' kull xedd-komponent kritiku fl-għodda. Għall-biċċa l-kbira tal-imut progressiv ta'-volum għoli, dik il-matematika taħdem b'mod deċiżiv favur il-kisi. Il-mistoqsija li fadal hija kif tinbena dik id-deċiżjoni tal-kisi fil-proċess usa' ta 'żvilupp tad-die, mill-analiżi inizjali tal-parti permezz ta' rilaxx validat tal-produzzjoni.
Iċ-ċiklu tal-ħajja tal-Iżvilupp tad-Die Mill-Kunċett sal-Produzzjoni
Il-grad ta 'l-azzar, it-trattament tas-sħana u l-kisi tal-wiċċ jiddefinixxu dak li jista' jissaporti die ta' l-ittimbrar ta 'preċiżjoni. Iżda s-sekwenza ta 'deċiżjonijiet u proċessi li jittrasformaw kunċett ta' inġinerija f'għodda ta 'produzzjoni validata tiddetermina jekk dawk l-għażliet materjali fil-fatt jagħtux il-potenzjal tagħhom. Manifattur tad-die progressiv mhux biss komponenti tal-magni. Huma orkestraw ċiklu tal-ħajja ta 'żvilupp fejn kull fażi tissakkar fi preċiżjoni li l-fażijiet sussegwenti jiddependu fuqha.
Hawn ir-realtà: il-libertà tad-disinn hija l-ogħla fil-bidu ta 'proġett, meta l-għarfien tal-manifattura dwar il-parti speċifika huwa l-aktar baxx. Is-simulazzjoni tal-ittimbrar u l-validazzjoni virtwali jeżistu preċiżament biex jagħlqu dak id-distakk, u jagħmlu disponibbli l-għarfien ibbażat fuq ix-xjenza- qabel ma jimpenjaw ruħhom għal għodda iebsa. Iċ-ċiklu tal-ħajja hawn taħt jirrifletti kif il-programmi moderni ta’ die & stamping progressivi jimmaniġġjaw dik it-tensjoni bejn il-libertà u l-għarfien.
Mill-Istampar tal-Parti għal Simulazzjoni tal-Layout tal-Istrixxa
Kull proġett prog die isegwi triq ta 'żvilupp strutturata. Aqbeż fażi jew għaġġla minnha, u tiskopri l-ispiża downstream f'xogħol mill-ġdid, ruttam, jew ħajja kompromessa tal-għodda. Iċ-ċiklu tal-ħajja sħiħ jiżvolġi f'din is-sekwenza:
- Analiżi tal-parti u fattibilità- L-inġiniera jevalwaw l-istampar tal-parti għall-manifattura. Huma jivvalutaw il-proprjetajiet tal-materjal, il-kumplessità ġeometrika, ir-rekwiżiti ta 'tolleranza, u l-volum annwali biex jiddeterminaw jekk il-parti hijiex adattata għall-produzzjoni progressiva tad-die. Mistoqsijiet kritiċi jitwieġbu hawn: Jista 'dan ir-raġġ tal-liwja jiġi ffurmat mingħajr qsim? Din it-tolleranza teħtieġ għodda tal-karbur? Il-volum annwali se jiġġustifika l-investiment fl-għodda?
- Tqassim tal-istrixxa u simulazzjoni- It-tqassim tal-istrixxa jiddefinixxi s-sekwenzjar tal-istazzjon, id-distanza tal-pitch, id-disinn tal-ġarr, u l-utilizzazzjoni tal-materjal. Is-simulazzjoni CAE mbagħad tivvalida l-fluss tal-materjal, tbassar ir-riskji ta 'traqqiq jew qsim, u tottimizza l-pressjonijiet tal-iffurmar qabel ma jinqata' kwalunkwe azzar. Din il-prova virtwali tidentifika difetti potenzjali f'ambjent diġitali, u tnaqqas l-ispejjeż tal-prova fiżika-u-l-iżbalji b'mod sinifikanti.
- Disinn tad-dettall u mmudellar 3D- Kull punch, die block, insert, stripper plate, u komponent gwida jiġu mmudellati skont speċifikazzjonijiet eżatti. L-approvazzjonijiet, il-kontrolli tal-interferenza, u s-sekwenzi tal-assemblaġġ huma vverifikati b'mod diġitali. L-istazzjonijiet inattivi huma riżervati għal bidliet futuri ta 'inġinerija, u jipprevjenu bini mill-ġdid ta' die għaljin meta inevitabbilment jaslu reviżjonijiet tal-parti.
- EDM tal-wajer u makkinar CNC- Il-komponenti huma manifatturati bl-użu ta' teknoloġiji ta' magni ta' preċiżjoni mqabbla mar-rekwiżiti ta' tolleranza tagħhom. Die pjanċi u żraben jiksbu CNC mitħun. Il-profili tal-punch u l-fetħiet tad-die huma maqtugħa bil-wajer EDM. Uċuħ li jiffurmaw kritiċi jirċievu CNC jig tħin għall-ġeometrija finali.
- Assemblaġġ u spotting- Il-komponenti huma mmuntati fiż-żarbun tad-die, u t-tqabbid jivverifika li l-uċuħ tat-tgħammir jikkuntattjaw sew taħt tagħbija. L-għoli tal-għeluq huma stabbiliti, il-ħin jiġi kkonfermat, u l-passaġġ tal-istrixxa jiġi kkontrollat minn kull stazzjon.
- Prova u validazzjoni- Id-die tmexxi partijiet tal-kampjuni fuq pressa tat-tryout. Id-dimensjonijiet huma mkejla, springback huwa kwantifikat, u jsiru aġġustamenti għall-ġeometrija li jiffurmaw. L-analiżi CPK permezz ta 'kampjunar kontinwu tikkonferma l-istabbiltà dimensjonali.
- Rilaxx tal-produzzjoni- Id-die hija approvata għal produzzjoni b'rata sħiħa-wara li tissodisfa r-rekwiżiti kollha dimensjonali, kożmetiċi u tal-kapaċità tal-proċess. Pakketti ta' dokumentazzjoni inklużi SOPs ta' manutenzjoni u intervalli ta' sann huma ffinalizzati.
Id-disinn-għall--ħsieb tal-manifattura jgħaddi minn kull fażi. L-inġiniera jiddisinjaw ġeometriji tal-punch li jistgħu jiġu sharpened mill-ġdid mingħajr twaħħil kumpless. Jispeċifikaw il-kostruzzjoni tal-inserzjoni fi stazzjonijiet ta' xedd għoli- sabiex il-komponenti individwali jkunu jistgħu jinbidlu mingħajr ma tiġi żarmata l-għodda kollha. Huma jillokalizza labar tal-gwida u kavilji għal assemblaġġ mill-ġdid ripetibbli wara l-manutenzjoni. Dawn id-deċiżjonijiet ma jagħmlux il-bini inizjali orħos, iżda jnaqqsu b'mod drammatiku l-ispiża tal-ħajja tat-tħaddim tal-għodda.
Teknoloġiji ta 'Maċinazzjoni ta' Preċiżjoni fil-Bini Moderna tad-Die
It-tolleranzi li jistgħu jinkisbu f'die tal-ittimbrar ta 'preċiżjoni lest huma finalment limitati mit-teknoloġiji tal-magni użati biex jinħolqu l-komponenti tiegħu. Tliet kapaċitajiet jiddefinixxu l-istat attwali tal-arti:
Wajer EDMjaqta 'l-azzar tal-għodda mwebbes bl-użu ta' wajer irqiq iċċarġjat bl-elettriku, u jikseb tolleranzi ta '±0.0001 sa ±0.0003 pulzier b'raġġi żgħar daqs 0.0005 pulzier. Dan il-proċess joħloq ġeometrija ta 'punch u daħħal f'dies progressivi mingħajr stress termali jew forza mekkanika, jiġifieri komponenti mwebbsa jistgħu jiġu mmaxinjati għal dimensjonijiet finali wara t-trattament bis-sħana. Qtugħ bil-mod-tal-wajer, varjant raffinat li juża wajer irqiq u passes skim multipli, jimbotta l-kwalità tal-finitura tal-wiċċ taħt 0.2 mikrometri Ra filwaqt li żżomm l-eżattezza pożizzjonali f'mikron wieħed.
CNC jig tħinjikseb preċiżjoni pożizzjonali fi żmien 0.001 mm fuq mudelli ta 'toqob u uċuħ imdawwar. Għal blokki tad-die fejn il-pożizzjonijiet tal-kavità multipli għandhom jirrelataw ma 'xulxin b'mod preċiż, it-tħin tal-jig jipprovdi l-eżattezza tal-koordinati li tiżgura l-allinjament tal-istazzjon-ma'-l-istazzjon tul it-tul sħiħ ta' għodda progressiva.
Sinker EDMjimmaniġġja kavitajiet tridimensjonali kumplessi u jifforma ġeometriji punch li l-EDM tal-wajer ma jistax jilħaq. Tolleranzi ta '±0.0002 sa ±0.0005 pulzier jippermettu ġeometriji interni kkomplikati, kavitajiet profondi, u undercuts li jnaqqsu n-numru ta' komponenti immuntati billi jikkonsolidaw forom kumplessi f'inserzjonijiet singoli.
Dawn it-teknoloġiji jaħdmu flimkien. Komponenti roughs tat-tħin CNC għal kważi-forma netta malajr u b'mod ekonomiku. L-EDM tal-Wajer imbagħad jaqta' l-profili u l-ispazji finali għall-preċiżjoni tal-livell tal-mikron-. Jig tħin finituri uċuħ datum kritiċi. Il-kombinazzjoni tfisser manifattur die progressiv jista 'jżomm it-tolleranzi globali tad-die aktar stretti minn kwalunkwe proċess wieħed jista' jikseb waħdu.
Validazzjoni tat-Tryout u Kriterji ta' Rilaxx tal-Produzzjoni
Ħsejjes sempliċi? Il-fażi tat-tryout hija fejn is-suppożizzjonijiet tal-inġinerija jiltaqgħu mar-realtà fiżika. Die jista' jiġi mmaxinjat b'mod perfett u xorta jipproduċi barra-da-partijiet spec jekk ir-resort tal-materjal, il-kundizzjonijiet tal-frizzjoni, jew id-deflessjoni tal-istampa ma kinux imbassra b'mod adegwat waqt is-simulazzjoni.
Il-validazzjoni ssegwi protokoll strutturat:
- Kampjuni T0- L-ewwel partijiet mid-die. Mkejla kontra d-dimensjonijiet tal-istampar biex tikkwantifika d-devjazzjoni minn nominali. Springback fuq karatteristiċi ffurmati huwa t-tħassib ewlieni hawnhekk.
- Korrezzjoni tal-ġeometrija- Il-ġeometrija tad-die hija aġġustata biex tikkumpensa għar-rispirazzjoni osservata. Puntelli li jiffurmaw jistgħu jiġu mitħunin mill-ġdid jew shimmed. L-angoli ta 'l-overbend huma sintonizzati sakemm il-partijiet jaqgħu taħt it-tolleranza wara l-irkupru elastiku.
- Kampjuni T1- Partijiet prodotti wara korrezzjonijiet, imkejla biex jikkonfermaw li l-aġġustamenti laħqu l-mira. Kampjuni multipli jivverifikaw il-konsistenza, mhux biss l-eżattezza ta'-parti waħda.
- Validazzjoni CPK- Teħid ta' kampjuni kontinwu fuq medda estiża (tipikament 30+ partijiet konsekuttivi) jikkonferma l-kapaċità tal-proċess. CPK ta '1.33 jew ogħla fuq dimensjonijiet kritiċi jindika li l-proċess huwa stabbli biżżejjed għar-rilaxx tal-produzzjoni.
Ir-rilaxx tal-produzzjoni mhuwiex sempliċiment "il-partijiet huma tajbin." Dan ifisser li d-die tipproduċi partijiet konformi b'mod affidabbli, it-tieqa tal-proċess hija dokumentata, u l-parametri ta 'manutenzjoni huma stabbiliti. Intervalli ta' spezzjoni bbażati fuq -għadd-hit, limiti ta' sann, u kriterji ta' sostituzzjoni tal-komponenti kollha jiġu definiti matul din il-fażi, u b'hekk jinħoloq il-qafas ta' manutenzjoni li jipproteġi l-prestazzjoni tad-die tul il-ħajja tal-produzzjoni tiegħu.
Strateġija ta 'Manutenzjoni tad-Die u Analiżi tal-Modalità ta' Ħsara
Il-kriterji ta 'rilaxx tal-produzzjoni jistabbilixxu l-qafas tal-manutenzjoni, iżda ż-żamma ta' die tal-ittimbrar ta 'preċiżjoni fi ħdan spec fuq miljuni ta' ċikli teħtieġ xi ħaġa aktar minn skeda imqabbda mal-ħajt. Jeżiġi strateġija strutturata li tgħaqqad sintomi osservabbli mal-kawżi fundamentali, torbot l-intervalli tas-servizz mad-dejta tal-ilbies attwali, u tagħti rendikont dwar kif id-dinamika tal-istampa tinfluwenza d-degradazzjoni tad-die. B'mod sorprendenti, dan huwa fejn ħafna programmi ta 'għodda jaqgħu fil-qosor. Id-die tinbena għal standards eċċezzjonali, imbagħad tiddeterjora taħt kultura ta 'manutenzjoni reattiva li twieġeb biss wara li r-rati ta' ruttam jiżdiedu.
Approċċ aħjar jittratta l-manutenzjoni bħala dixxiplina tal-inġinerija, mhux kompitu ta 'janitorial. Dan ifisser li tifhem għaliex il-komponenti jonqsu, meta għandhom jintervjenu, u kif it-tip tal-istampa tiegħek jaċċellera jew itaffu mekkaniżmi speċifiċi ta 'xedd.
Modi ta' Ħsara Komuni u Identifikazzjoni tal-Kawżi Għerq
Meta die progressiv jibda jipproduċi partijiet ta 'rifjut, is-sintomu viżibbli rari jirrakkonta l-istorja kollha. Burr fuq xifer ittimbrat qisu punch matt, iżda l-kawża attwali tista 'tkun espansjoni termali li tbiddel punch-għal-tneħħija tad-die, retainer maħlul li jippermetti moviment laterali, jew lubrikazzjoni inadegwata li toħloq akkumulazzjoni ta' kolla.Magazine tal-Formazzjoni tal-Metalljenfasizza li analiżi sħiħa tal-falliment teħtieġ il-ġbir ta 'kampjuni, il-kompilazzjoni tad-dejta tal-isfond, u l-eżaminazzjoni tal-uċuħ tal-ksur qabel ma taqbeż għall-konklużjonijiet.
Ikkunsidra d-distinzjoni bejn l-iżbalji tal-manifattura u l-fallimenti ta'-kondizzjoni tas-servizz. Punch li ċipep minħabba li raġġ tal-kantuniera speċifikat tħalla qawwi waqt it-tħin huwa żball tal-manifattura. Daħla tal-karbur li tixxaqqaq minħabba li l-lubrikant klorinat attakka l-binder tal-kobalt tiegħu hija ħsara fil-kundizzjoni ta' servizz-. It-tnejn jipproduċu l-istess sintomu, tixlif, iżda jitolbu azzjonijiet korrettivi kompletament differenti.
L-iżbalji tad-disinn jikkontribwixxu wkoll b'mod sinifikanti. Sezzjonijiet ħoxnin ħdejn sezzjonijiet irqaq, bidliet f'salt-transversali, u raġġi tal-flett ta' daqs mhux xieraq kollha joħolqu konċentraturi tal-istress li eventwalment jinnukleaw xquq taħt tagħbija ċiklika. Dawn mhumiex problemi ta' manutenzjoni. Huma problemi ta' inġinerija li l-manutenzjoni waħedha ma tistax issolvi.
It-tabella li ġejja timmappa l-modi ta’ falliment l-aktar komuni f’dies progressivi ta’ preċiżjoni għall-kawżi ewlenin tagħhom u r-risponsi korrettivi xierqa:
| Modalità ta' Ħsara | Sintomu Osservabbli | Kawża Għerq | Azzjoni Korrettiva |
|---|---|---|---|
| Tixlif tal-punch | Frammenti tat-tarf irregolari neqsin mit-tarf tal-punch; mudell burr inkonsistenti | Għeja materjali minn tagħbija ċiklika; ebusija insuffiċjenti għall-applikazzjoni; kantunieri interni li jaqtgħu li joħolqu stress risers | Evalwa l-grad tal-azzar (ikkunsidra S7 għal toughness); iżżid ir-raġġi tal-flett; ivverifika t-trattament tas-sħana miksub mira ebusija-ebusija bilanċ |
| Galling | Akkumulazzjoni ta' materjal fuq uċuħ punch jew die; grif u marki tal-punteġġ fuq partijiet ittimbrati | Lubrikazzjoni inadegwata; tneħħija insuffiċjenti għat-tip ta 'materjal; finitura ħażina tal-wiċċ fuq l-għodda; materjal tal-biċċa tax-xogħol ta'-frizzjoni għolja (stainless, aluminju) | Applika kisi PVD (TiCN jew DLC); ittejjeb il-finitura tal-wiċċ; jivverifika l-ispazju għal kull ħxuna tal-materjal; jaġġornaw il-kunsinna tal-lubrikazzjoni |
| Die cracking | Linji tal-ksur viżibbli fil-blokka jew inserzjoni tad-die; falliment katastrofiku f'daqqa | Stress taċ-ċikliżmu termali; trattament mhux xieraq tas-sħana (ittemprar insuffiċjenti); karatteristiċi tad-disinn li joħolqu konċentrazzjoni tal-istress; tagħbija żejda minn slug stivar | Irrevedi r-rekords tat-trattament tas-sħana; żid ċikli tat-tempra; disinn mill-ġdid ta' konċentraturi tal-istress; jivverifika l-kapaċità tat-tunnellaġġ u l-evakwazzjoni tal-balel |
| Formazzjoni ta' burr eċċessiv | L-għoli tal-burr jiżdied b'mod progressiv fuq it-truf ittimbrati | Truf tal-qtugħ milbusa (xedd normali); punch-biex-jedd ta' clearance tad-die minn laxkezza tal-komponent; espansjoni termali li tbiddel it-tneħħija | Tiffrana għal kull limitu dokumentat; jivverifika s-sigurtà u l-approvazzjoni tar-retainer; iċċekkja għal kwistjonijiet ta 'ġestjoni termali fil-veloċità tal-istampa |
| Allinjament ħażin tal-ħin | Toqob pilota tawwalija; drift dimensjonali progressiv bejn l-istazzjonijiet; avvenimenti ta' misfeed | Żball fil-ħin tal-feed-roll-lift; bdoti milbus jew mgħawweġ; telf tal-paralleliżmu tal-istampa; malfunzjoni tal-lifter tal-istrixxa | Ikkalibra mill-ġdid il-ħin tal-għalf; spezzjona l-piloti għal xedd (0.0005-0.001 pulzieri tolleranza ta 'clearance); jivverifika l-istampa u l-paralleliżmu; linji tal-lifter tas-servizz |
| Ġbid tal-balal | Balel miġbuda lura fil-wiċċ die; marki tax-xhieda fuq in-naħa ta’ taħt tal-istrixxa | Increased punch-to-die clearance allowing vacuum effect; oil film acting as adhesive; worn slug retention features | Irrestawra l-ispazju xieraq; żid skanalaturi ta 'żamma ta' slug jew immodifika l-ġeometrija tal-punch; aġġusta l-volum tal-lubrikazzjoni fl-istazzjonijiet tat-titqib |
L-għarfien kritiku minn kwalunkwe analiżi tal-fallimenti: tinnota li l-biċċa l-kbira tal-kawżi ewlenin traċċaw lura għad-deċiżjonijiet meħuda waqt id-disinn u l-bini, mhux biss l-ilbies operattiv. Id-dejta tal-industrija tikkonferma li d-disinn tal-għodda, l-għażla tal-materjal u t-trattament bis-sħana jistħoqqilhom piż investigattiv ugwali flimkien mal-kundizzjonijiet tas-servizz meta jiġu djanjostikati fallimenti rikorrenti.
Skedar ta' Manutenzjoni Preventiva skond l-Għadd ta' Hit
L-iskedi ta' manutenzjoni bbażati fuq il-kalendarju-itilfu l-punt għall-istampar ta' dies. Għodda li taħdem b'żewġ shifts b'600 strokes fil-minuta takkumula l-ilbies b'mod fundamentali b'mod differenti minn shift wieħed li jaħdem b'200 SPM, anke matul l-istess ġimgħa kalendarja. Spezzjoni effettiva ta 'rabtiet ta' manutenzjoni preventiva twassal għal għadd attwali ta 'produzzjoni.
Il-qafas jaħdem f'saffi:
- Kontrolli għal kull-xift (kull bidu ta' ġirja)- Spezzjoni viżwali għal balel maqbuda, debris, u ħsara ovvja. Ivverifika li l-kunsinna tal-lubrikant qed tilħaq il-punti maħsuba. Ikkonferma t-traċċar tal-pitch tal-għalf u tal-istrixxi. Immarka kull tibdil fil-kwalità relatat mal-burr-minnufih. Dawn il-kontrolli jieħdu minuti iżda jaqbdu l-kundizzjonijiet li jeskalaw f'sigħat ta' waqfien mhux ippjanat.
- Spezzjoni bbażata fuq-għadd-puplesija (tipikament kull 50,000-250,000 hit)- L-intervall jiddependi fuq il-brix tal-materjal tal-biċċa tax-xogħol, il-veloċità tal-istampa, u d-dejta storika tal-ilbies għall-għodda speċifika. F'dan il-grillu, kejjel il-kundizzjoni tat-tarf tal-qtugħ-, iċċekkja l-ispazji bil-gauges tal-fessu, spezzjona l-piloti għal xedd ta'-naħa waħda, u ivverifika li t-tul ħieles-molla ma ddegradax aktar minn 10%. Il-gwida tal-industrija tirrakkomanda li tiskatta reviżjoni tal-punch regrind meta l-ilbies tat-tarf jaqbeż 0.1 mm.
- Limitu ta' sann- Pjuttost milli sann fuq skeda fissa, kejjel l-għoli attwali tal-burr fuq il-partijiet tal-produzzjoni. Meta burr jaqbeż l-ispeċifikazzjoni tal-parti (spiss 0.05-0.10 mm għal applikazzjonijiet ta 'preċiżjoni), iskeda sann. Iddokumenta l-għadd tal-hit f'kull avveniment ta' sann. Maż-żmien, dan jibni mudell ta 'tbassir għar-rata attwali tal-ilbies ta' kull die.
- Kriterji ta' sostituzzjoni tal-komponenti- Il-molol jiġu sostitwiti meta t-tul ħieles jinżel 10% jew jidher qsim. Il-piloti jiġu sostitwiti meta t-tneħħija tat-toqob pilota taqbeż l-intenzjoni tad-disinn. Il-boxxli tal-gwida jiġu sostitwiti meta l-punteġġ ikun viżibbli jew meta l-ispazju mkejjel għall-brilli gwida jaqbeż il-limiti dokumentati. Dawn mhumiex sejħiet ta’ ġudizzju. Huma limiti li jistgħu jitkejlu.
Id-dokumentazzjoni torbot is-sistema kollha flimkien. Kull avveniment ta' manutenzjoni għandu jirreġistra: għadd ta' hits waqt is-servizz, difetti misjuba, azzjonijiet meħuda, komponenti mibdula, u l-ewwel-riżultat ta' kwalità wara li d-die jerġa' lura għall-produzzjoni. Fornituri progressivi tal-istampar tad-die li jservu programmi tal-imut tal-karozzi jifhmu din id-dixxiplina b'mod istint, minħabba li s-sistemi ta 'kwalità IATF 16949 jitolbu rekords ta' manutenzjoni traċċabbli bħala kundizzjoni tal-approvazzjoni tal-fornitur.
Mingħajr dejta tal-hit-count, qed taħseb. Magħha, tista 'tbassar meta s-servizz li jmiss ikun meħtieġ, tibbaġitja għal komponenti ta' sostituzzjoni bil-quddiem, u tidentifika l-istazzjonijiet speċifiċi li jmexxu l-ispiża tal-manutenzjoni sproporzjonata.
Kif It-Tip tal-Istampa Jinfluwenza l-Disinji tal-Ilbes tad-Die
L-istampa mhix biss sors ta 'enerġija. Huwa l-ambjent dinamiku li jgħix fih id-die tiegħek, u l-karatteristiċi tiegħu jifformaw direttament liema modi ta 'falliment jidhru l-ewwel u kemm jimxu malajr. Tliet arkitetturi tal-istampa jiddominaw il-produzzjoni tal-ittimbrar ta 'preċiżjoni, u kull waħda toħloq firma ta' xedd distinta.
Presses mekkaniċijagħti forza permezz ta 'mekkaniżmu tal-krank, jiġifieri l-veloċità u t-tunnellaġġ disponibbli jvarjaw kontinwament matul il-puplesija. L-ogħla veloċità sseħħ f'nofs-stroke, u t-tunnellaġġ huwa massimu biss fiċ-ċentru mejjet tal-qiegħ. Dan joħloq ħinijiet ta' ċiklu qosra ħafna ideali għal-volum għoli ta' blanking u titqib, iżda l-profil fiss tal-puplesija jfisser li l-operazzjonijiet ta' formazzjoni jesperjenzaw rati ta' strain differenti skont fejn iseħħu fil-puplesija. Ix-xejriet tal-ilbies tad-die fuq presses mekkaniċi għandhom tendenza lejn fallimenti relatati mal-impatt-: punch tixlif waqt l-ingaġġ, snap-through shock waqt l-iblanking, u fatigue cracking minn tagħbija dinamika ripetuta. Operazzjonijiet ta 'ittimbrar progressiv tal-HVAC li jipproduċu xewk tal-iskambjatur tas-sħana f'1,000+ SPM fuq preses mekkaniċi jaraw xedd aċċellerat fi stazzjonijiet tat-titqib sempliċement minħabba l-enerġija tal-impatt kumulattiv f'dawk ir-rati taċ-ċiklu.
Presses servouża servo motors programmabbli biex tikkontrolla l-veloċità, il-pożizzjoni u l-forza tal-muntun b'mod indipendenti matul il-puplesija. Tista 'tnaqqas il-muntun waqt l-ingaġġ tal-materjal biex tnaqqas ix-xokk tal-impatt, tapplika tunnellaġġ sħiħ gradwalment matul il-formazzjoni, u tirtira lura b'veloċità massima biex timminimizza l-ħin taċ-ċiklu. Ir-riżultat: imnaqqas b'mod sinifikanti l-ilbies tad-die. Id-die jesperjenza forzi peak aktar baxxi, ċikliżmu termali mnaqqas, u inqas snap-permezz ta' xokk. Komponenti li ċippa wara 200,000 hit fuq pressa mekkanika jistgħu jaħdmu 500,000 jew aktar fuq servo press li jiffurmaw l-istess parti. L-intervalli ta' manutenzjoni jiġġebbed proporzjonalment.
Presses idrawliċijipprovdu tunnellaġġ sħiħ fi kwalunkwe punt fil-puplesija b'veloċità aġġustabbli, li tagħmilhom eċċellenti għal tpinġija fil-fond u operazzjonijiet ta 'formazzjoni kumplessi. Madankollu, il-ħinijiet taċ-ċiklu aktar bil-mod tagħhom jillimitaw it-throughput għal xogħol ta' die progressiv ta'-volum għoli. Il-mudelli tal-ilbies tad-die fuq preses idrawliċi jiffavorixxu mekkaniżmi sostnuti ta' kuntatt-: ħruq minn għodda fit-tul-kuntatt tal-biċċa tax-xogħol fl-istazzjonijiet tal-iffurmar, effetti termali minn dissipazzjoni aktar bil-mod tas-sħana, u degradazzjoni tal-wiċċ minn ħin ta' waqfa estiż taħt tagħbija. Dies tal-karozzi għal komponenti strutturali miġbuda-fil-fond ħafna drabi jaħdmu fuq presses idrawliċi preċiżament minħabba li l-veloċità kkontrollata tipprevjeni l-qsim u t-tiċrit li l-puplesiji mekkaniċi ta'-veloċità għolja jipproduċu f'ġbid fil-fond.
It-teħid prattiku: l-iskeda tal-manutenzjoni tiegħek għandha tqis it-tip tal-istampa, mhux biss l-għadd tal-hit. Die li jaħdem fuq servo press f'400 SPM jista 'jkollu bżonn servizz inqas frekwenti mill-istess die li jaħdem fuq pressa mekkanika f'300 SPM, minħabba li l-ingaġġ ikkontrollat tas-servo inaqqas il-ħsara kumulattiva għal kull stroke. Bil-maqlub, operazzjoni tal-iffurmar tal-istampa idrawlika tista 'teħtieġ spezzjoni tal-wiċċ aktar frekwenti għal galling minkejja li taħdem b'veloċitajiet aktar baxxi, minħabba li kull stroke ssostni kuntatt itwal.
Il-fehim ta 'dawn il-mekkaniżmi ta' falliment u l-istrateġiji ta 'manutenzjoni jżomm die ta' preċiżjoni li jipproduċi partijiet konformi. Iżda l-ispeċifikazzjonijiet li jmexxu dawk it-tolleranzi, l-ispazji li jiddefinixxu l-burr aċċettabbli, u l-volumi ta 'produzzjoni li jiġġustifikaw dixxiplina stretta ta' manutenzjoni kollha joriġinaw mill-applikazzjoni nnifisha. Dak li tagħmel il-parti ttimbrata fl-assemblaġġ finali tagħha jiddetermina dak kollu li jrid iwassal id-die.
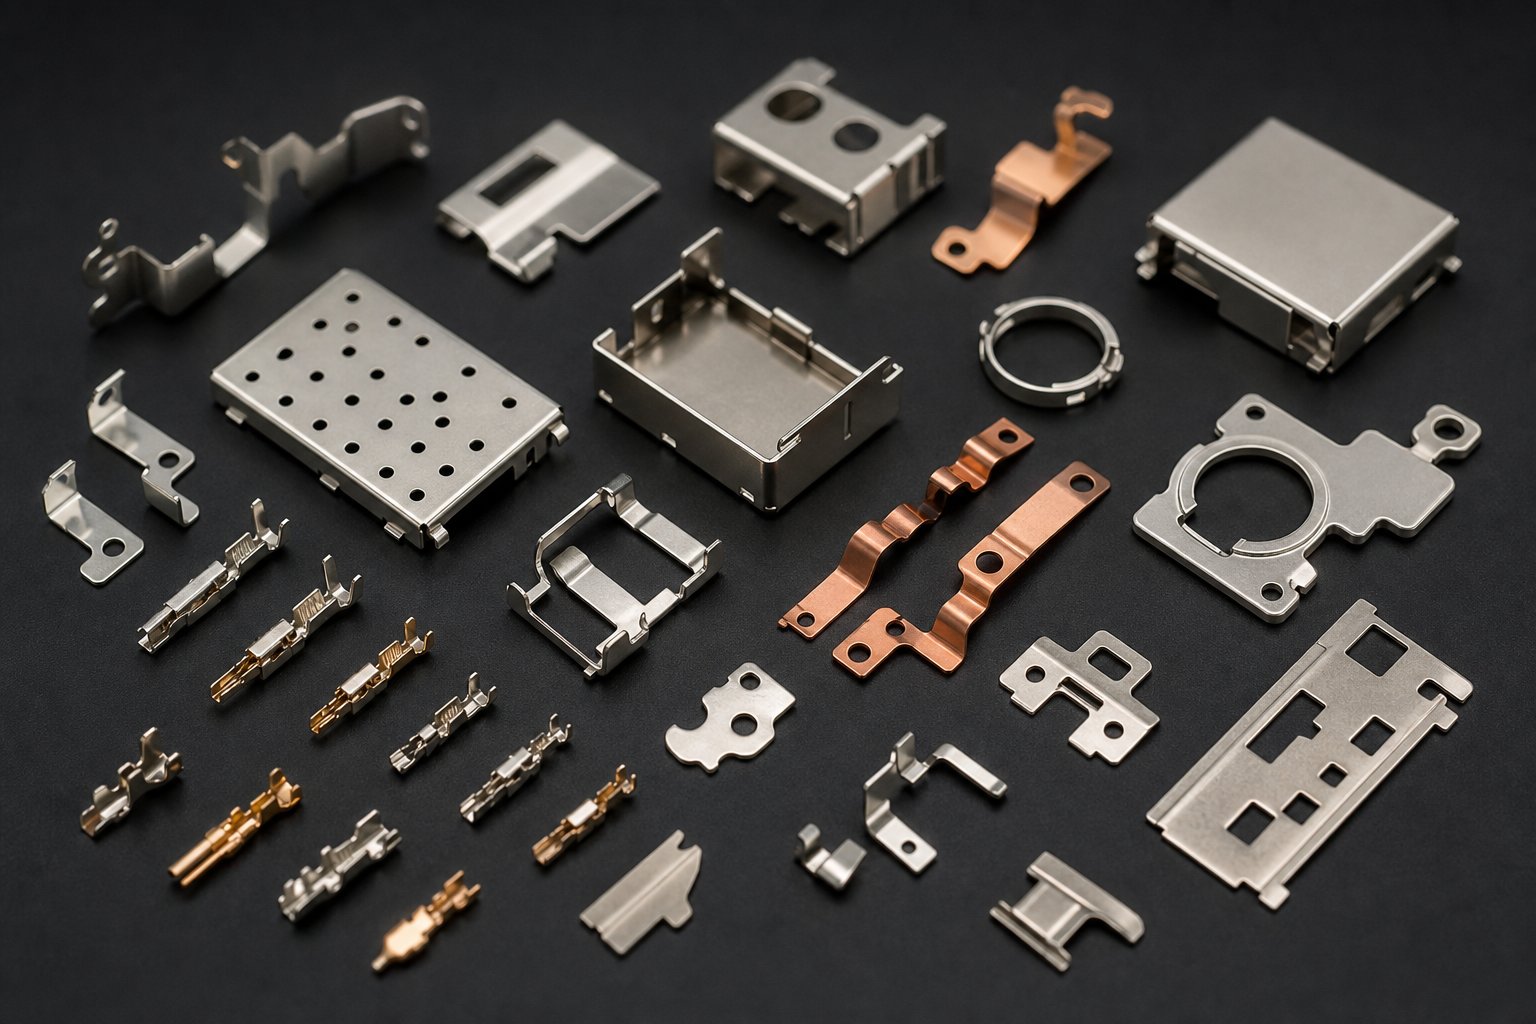
Applikazzjonijiet ta' l-Industrija u Deċiżjonijiet ta' Speċifikazzjoni tad-Die
Limiti ta 'tolleranza, intervalli ta' manutenzjoni, u selezzjonijiet tal-kisi ma jeżistux fil-vakwu. Huma mmexxija minn dak li l-parti lesta fil-fatt tagħmel ladarba titlaq mill-istampa. Terminal tar-ram ġewwa xedd ta 'konnettur tal-karozzi jopera taħt restrizzjonijiet mekkaniċi, elettriċi u termali differenti minn fin ta' l-aluminju fi skambjatur tas-sħana. Dawk ir-rekwiżiti tal-użu tal-aħħar-fluss lura mill-katina tal-inġinerija, u jiddettaw kollox mill-grad tal-azzar sal-għadd tal-istazzjon fid-die progressiva li tipproduċi l-parti.
Il-fehim ta' din ir-relazzjoni jgħin lit-timijiet tal-inġinerija jispeċifikaw l-għodda li jaqbel mal-applikazzjoni tagħhom aktar milli l-{0}}inġinerija żejda għall-marġni li m'għandhomx bżonn jew, agħar minn hekk, taħt-jispeċifikaw għal tolleranzi li jagħmlu assolutament.
Applikazzjonijiet ta 'Konnettur tal-Karozzi u Elettriku
L-ittimbrar progressiv tal-komponenti tal-karozzi jirrappreżenta wieħed mis-setturi l-aktar impenjattivi għall-għodda ta 'preċiżjoni. Il-fornituri tal-Livell 1 li jservu lill-OEMs jeħtieġu dies li jipproduċu miljuni ta 'partijiet identiċi kull sena filwaqt li jżommu tolleranzi li jiżguraw kuntatt elettriku affidabbli u żamma mekkanika.
Immaġina akkomodazzjoni ta' konnettur b'ħafna-pin b'kuntatti tar-rebbiegħa spazjati 1.27 mm 'il bogħod minn xulxin. Kull kuntatt għandu jżomm forza normali speċifika kontra l-pin tat-tgħammir, u dik il-forza tiddependi fuq il-ħxuna tal-materjal, il-ġeometrija tal-liwja u l-konsistenza dimensjonali f'kull parti waħda. Devjazzjoni ta '0.05 mm fuq tul ta' driegħ ta 'kuntatt tibdel il-forza tar-rebbiegħa biżżejjed biex tikkawża konnessjonijiet intermittenti fis-servizz. Dik hija r-realtà tat-tolleranza li jsuq l-ispeċifikazzjonijiet tal-ittimbrar progressiv tal-OEM.
Dies progressivi għal vetturi elettriċi u ibridi issa jipproduċu laminazzjonijiet tal-muturi ta'-preċiżjoni għolja, bus bars, u konnetturi b'veloċitajiet ta' produzzjoni sa 1,400 strokes kull minuta. Dawn l-applikazzjonijiet jgħaqqdu tolleranzi stretti ma 'volumi annwali aggressivi, ħafna drabi jaqbżu l-10 miljun biċċa. L-ispeċifikazzjonijiet tad-die għal dan is-segment tipikament jitolbu inserzjonijiet tal-karbur fi stazzjonijiet kritiċi tat-titqib, kisjiet TiCN jew DLC fuq punches li jiffurmaw, u kompatibilità tal-istampa servo biex jitnaqqas ix-xedd tal-impatt f'dawk ir-rati taċ-ċiklu.
Il-muturi ewlenin tal-ispeċifikazzjoni għall-applikazzjonijiet tal-elettriku tal-karozzi:
- Materjal- Bronż fosforu, ram tal-berillju, jew ligi tar-ram-ibbanjati minn qabel li jvarjaw minn 0.1 sa 0.8 mm ħxuna
- Tolleranzi- Tipikament ±0.02 sa ±0.05 mm fuq dimensjonijiet kritiċi ta 'kuntatt; preċiżjoni pożizzjonali fi ħdan ± 0.03 mm bejn il-karatteristiċi
- Volum- Multi-miljun kwantitajiet annwali li jiġġustifikaw għodod tal-karbur u programmi sħaħ ta' kisi
- Die kumplessità- 20 sa 40+ stazzjonijiet li jinkorporaw fl--assemblaġġ tad-die, inserzjonijiet selettivi fuq-molding, jew fit--tapping tad-die għal komponenti integrati
Ittimbrar tal-HVAC u tar-ram b'Veloċità Għolja
L-ittimbrar progressiv tal-metall tal-HVAC jokkupa t-tarf oppost tal-ispettru tal-kumplessità iżda jimbotta l-limiti tal-veloċità aktar diffiċli minn kważi kull applikazzjoni oħra. Ix-xewk tal-iskambjatur tas-sħana huma partijiet tal-aluminju rqaq u ġeometrikament sempliċi prodotti b'rati straordinarji, ħafna drabi 1,200 sa 1,500 strokes fil-minuta fuq presses dedikati b'veloċità għolja-.
F'dawk il-veloċitajiet, l-ilbies tad-die jakkumula malajr. Die fin li jmexxi 1,400 SPM fuq tliet xiftijiet jipproduċi aktar minn 2 miljun hit kuljum. Anke bl-abrasiveness relattivament baxx tal-aluminju, dak il-kuntatt kumulattiv jiddegrada l-uċuħ tal-għodda malajr mingħajr strateġija xierqa ta 'kisi u lubrikazzjoni. L-ispeċifikazzjonijiet tal-għodda għall-ittimbrar progressiv tal-HVAC jipprijoritizzaw:
- Materjal- Strixxa rqiqa tal-aluminju (0.08 sa 0.15 mm) li teħtieġ truf tal-qtugħ estremament li jaqtgħu u burr minimu
- Veloċità- 1,000 sa 1,500+ SPM li jesiġu komponenti ħfief tad-die, reġistrazzjoni pilota robusta, u kisi kontra l--adeżjoni (preferut DLC)
- Die ġestjoni tal-ħajja- Ċikli frekwenti ta' sann minħabba għadd ta' hits estremi; kostruzzjoni ta 'inserzjoni modulari għal servizz ta' stazzjon rapidu mingħajr tneħħija sħiħa tad-die mill-istampa
- Wisa 'ta' strixxa- Stokk ta' coil wiesa' (sa 500 mm jew aktar) li jdaħħal ringieli multipli simultanjament għal produzzjoni massima
L-ittimbrar progressiv tar-ram għal terminals elettriċi u bus bars jippreżenta talbiet differenti. Ix-xogħol tar-ram-jibbies waqt il-formazzjoni, u jżid it-tagħbijiet tal-istampa hekk kif il-produzzjoni timxi 'l quddiem. L-ispeċifikazzjonijiet tad-die għandhom iqisu rekwiżiti ta 'tunnellaġġ ogħla fl-istazzjonijiet tal-iffurmar u t-tendenza ta' adeżjoni tar-ram mal-azzar tal-għodda mhux miksi. Ir-rekwiżiti ta 'tolleranza OEM għal dawn il-partijiet ta' rutina jaqgħu fi ħdan ± 0.001 sa ± 0.005 pulzier, b'restrizzjonijiet tal-finitura tal-wiċċ immexxija minn proċessi ta 'kisi jew issaldjar downstream.
Rekwiżiti ta' Preċiżjoni Mediċi u Elettroniċi
Il-komponenti tal-apparat mediku u l-ilqugħ tal-elettronika tal-konsumatur jimbuttaw il-preċiżjoni imut lejn l-iktar kapaċità ta 'tolleranza stretta tagħhom. Tarka EMI stampata għal smartphone għandha tidħol f'kavità mkejla fi frazzjonijiet ta 'millimetru, b'rekwiżiti ta' flatness li jipprevjenu lakuni li jippermettu tnixxija elettromanjetika. Molol ta 'kuntatt mediku, komponenti ta' strumenti kirurġiċi, u housings ta 'apparat impjantabbli jitolbu mhux biss preċiżjoni dimensjonali iżda traċċabilità sħiħa u validazzjoni tal-proċess.
Dak li jiddistingwi dawn l-applikazzjonijiet mix-xogħol tal-karozzi mhux bilfors huwa tolleranzi aktar stretti. Hija l-kombinazzjoni ta 'tolleranzi stretti ma' materjali eżotiċi u volumi aktar baxxi li jibdlu l-ekwazzjoni ekonomika:
- Protezzjoni elettronika- Azzar li ma jissaddadx irqiq jew fidda tan-nikil (0.1 sa 0.3 mm); ġeometriji tal-liwja kumplessi li jeħtieġu stazzjonijiet multipli tal-iffurmar; flatness fi ħdan 0.05 mm madwar l-uċuħ tal-ilqugħ; volumi moderati (500K sa 5M kull sena)
- Apparat mediku- Ligi tat-titanju, kirurġiċi li ma jissaddadx, jew speċjalisti li jeħtieġu ċertifikazzjonijiet ta' materjal speċifiku; tolleranzi ta '±0.01 sa ±0.025 mm; traċċabilità sħiħa tal-lott b'dokumentazzjoni CPK għal kull ġirja ta 'produzzjoni; volumi aktar baxxi (50K sa 500K) li xorta jridu jiġġustifikaw l-investiment progressiv tad-die
- Mikro-konnetturi- Distanzi tal-pitch taħt 0.5 mm bejn il-kuntatti; daqsijiet tal-karatteristiċi joqrob lejn il-limiti tal-kapaċità EDM tal-wajer; wisgħat ta' strixxi taħt 20 mm bi progressjoni ta'-ringiela waħda; għodda tal-karbur obbligatorja għall-istabbiltà dimensjonali matul il-ħajja tal-produzzjoni
Għal applikazzjonijiet mediċi u elettroniċi, id-deċiżjonijiet tal-ispeċifikazzjoni tad-die jinbidlu lejn l-infrastruttura tal-assigurazzjoni tal-kwalità daqs kemm il-kapaċità mekkanika. Id-die għandha mhux biss tipproduċi partijiet konformi iżda għandha tagħmel dan fi ħdan proċess validat u dokumentat li jissodisfa r-rekwiżiti regolatorji. Dik ir-rigorożità tal-validazzjoni torbot direttament lura ma 'kif id-die ġiet żviluppata, min benaha, u liema sistemi ta' kwalità rregolaw il-manifattura tagħha, mistoqsijiet li jwasslu b'mod naturali għal kif it-timijiet tal-inġinerija jevalwaw u jagħżlu s-sieħeb tal-għodda tagħhom.
Għażla ta' Imsieħeb tad-Die tal-Ittimbrar ta' Preċiżjoni għal Partijiet Kritiċi
It-traċċabilità regolatorja, il-proċessi validati, u l-kapaċità dokumentata ma joriġinawx mill-parti ttimbrata. Huma joriġinaw mill-organizzazzjoni li fasslet u bniet id-die. Għal timijiet ta' inġinerija li jispeċifikaw għodda għal applikazzjonijiet kritiċi ta' tolleranza-, l-għażla tal-manifattur tad-die progressiva t-tajba hija inqas dwar is-sejba tal-inqas kwotazzjoni u aktar dwar l-identifikazzjoni ta' sieħeb li l-infrastruttura teknika tiegħu taqbel mal-ħtiġijiet tal-applikazzjoni. Fornitur mgħammar għall-ittimbrar tal-brackets ġenerali jopera f'ambjent ta' inġinerija fundamentalment differenti minn wieħed mibni madwar mikro-konnetturi, terminali tar-ram ta' gauge irqiq-, jew komponenti ta' apparat mediku li jeħtieġu ripetibbiltà ta' ±0.01 mm.
Allura kif tissepara l-manifatturi tad-die progressivi mgħammra ġenwinament għal xogħol ta'-preċiżjoni minn dawk li jikkummerċjalizzaw lil hinn mill-kapaċità tagħhom? It-tweġiba tinsab fl-evalwazzjoni ta 'benchmarks tekniċi speċifiċi, sistemi ta' kwalità verifikati, u dixxiplina tal-proċess murija.
Benchmarks tal-Kapaċità Teknika għall-Fornituri tad-Die
Meta tkun qed takkwista die tal-ittimbrar ta 'preċiżjoni għal partijiet żgħar u kumplessi b'volum għoli, il-lista tat-tagħmir tal-fornitur tgħidlek aktar mill-preżentazzjoni tal-bejgħ tagħhom. Trid tħares lil hinn mill-kapaċità ġenerali tas-CNC u teżamina t-teknoloġiji speċifiċi tal-magni li jippermettu l-eżattezza fil-livell tal-mikron-.
Hawn qafas prattiku ta' evalwazzjoni. Fornitur addattat għat-tolleranza-xogħol ta' die progressiv kritiku għandu juri:
- Kapaċità EDM tal-wajer b'eżattezza ta '±0.001 mm jew aħjar- Dan mhuwiex-negozjabbli għal profili ta' inserzjoni ta' punch u die fejn it-tneħħija jitkejlu f'mikroni-ċifra waħda. Staqsi jekk jimxux bil-mod-wajer b'diversi skim passes għall-uċuħ finali.
- CNC jig tħin għall-preċiżjoni tal-koordinati- Kritika għaż-żamma ta' relazzjonijiet ta' pożizzjoni mill-istazzjon-ma'-l-istazzjon tul iż-żraben twal progressivi. Mingħajr jig tħin, żbalji pożizzjonali kumulattivi madwar 20+ stazzjonijiet isiru inevitabbli.
- -Trattament tas-sħana fid-dar jew kontroll ivverifikat tas-sottokuntrattur- It-trattament bis-sħana jiddetermina direttament jekk l-azzar tal-għodda jilħaqx il-potenzjal tal-prestazzjoni tiegħu. Fornituri li jesternalizzaw dan il-proċess mingħajr verifika dokumentata tal-parametri jintroduċu varjabbli mhux ikkontrollat.
- Softwer ta' simulazzjoni tal-ittimbrar (AutoForm, DYNAFORM, jew ekwivalenti)- L-iżvilupp immexxi minn simulazzjoni- inaqqas l-iterazzjonijiet tat-tryout u jbassar ir-rispirazzjoni, it-tirqiq, u l-fluss tal-materjal qabel ma jinqatgħu għodda iebsa. Fornituri li jiddependu biss fuq l-esperjenza-ibbażat fuq prova-u-iżball għandhom riskju ogħla għal ġeometriji kumplessi.
- Ipprova d-disponibbiltà tal-istampa li taqbel mal-kundizzjonijiet tal-produzzjoni- Fornitur għandu jivvalida dies fuq stampa li tirreplika l-ambjent tal-produzzjoni tiegħek: tunnellaġġ ta' tqabbil, rata ta' stroke, u tip ta' sistema ta' għalf. Il-validazzjoni ta' die progressiv ta' 400 SPM fuq pressa ta' prova ta' 60 SPM tħalli modi ta' falliment dipendenti fuq il-veloċità-mhux skoperti.
- -Trattament tal-wiċċ intern jew sħubijiet stabbiliti tal-kisi- Id-deċiżjonijiet tal-kisi PVD għandhom jiġu integrati fil-fażi tad-disinn, mhux ittrattati bħala ħsieb wara. Fornituri li jikkoordinaw l-għażla tal-kisi bil-materjal tal-biċċa tax-xogħol u l-veloċità tal-istampa jagħtu għodda itwal-li jdumu.
- Tagħmir tal-metroloġija kkalibrat biex ikejjel dak li jibnu- Kapaċità tas-CMM, sistemi ta' kejl ottiku, u profilometrija tal-wiċċ xierqa għall-firxa ta' tolleranza li jiddikjaraw li jiksbu.
Dar tal-ittimbrar ġenerali jista 'jkollha magna EDM tal-wajer. Die ta 'preċiżjoni u speċjalista tal-ittimbrar imexxiha fi ħdan dixxiplina tal-proċess li tinkludi programmi dokumentati, offsets verifikati, u output imkejjel validat kontra CAD nominali. It-tagħmir jimporta inqas mis-sistema li tirregola kif jintuża.
Standards ta' Kwalità u Rekwiżiti ta' Ċertifikazzjoni
Iċ-ċertifikazzjonijiet iservu bħala evidenza awditjata esternament li fornitur jopera f'sistema strutturata ta' ġestjoni tal-kwalità. Għall-applikazzjonijiet tad-die ta 'preċiżjoni, żewġ ċertifikazzjonijiet iġorru l-aktar piż.
ISO 9001:2015jistabbilixxi l-linja bażi. Jikkonferma li jeżistu proċessi dokumentati għall-kontroll tad-disinn, kalibrazzjoni, verifika interna, azzjoni korrettiva, u ġestjoni tal-fornitur. Kwalunkwe fornitur ta 'die & ittimbrar ta' preċiżjoni ta 'fama għandu jżomm dan bħala minimu. Jindika d-dixxiplina tal-proċess u t-traċċabilità, għalkemm ma jobbligax ir--rigorożità speċifika tal-karozzi li jitolbu l-programmi ta' produzzjoni ta'-volum għoli.
IATF 16949:2016jibni fuq ISO 9001 b'rekwiżiti ferm aktar stretti mfassla għall-produzzjoni tal-katina tal-provvista tal-karozzi. Hija tagħti mandat lill-APQP (Ippjanar Avvanzat tal-Kwalità tal-Prodott), PPAP (Proċess tal-Approvazzjoni tal-Parti tal-Produzzjoni), FMEA, SPC, u MSA bħala għodod ewlenin tal-kwalità. Għal timijiet li jakkwistaw dies tal-karozzi jew kwalunkwe komponent stampat ta' sikurezza-kritika, iċ-ċertifikazzjoni IATF 16949 mhix preferenza. Huwa prerekwiżit. L-istandard jeħtieġ studji tal-kapaċità tal-proċess li jimmiraw għal Cpk ta '1.33 jew ogħla fuq dimensjonijiet kritiċi, li jimbuttaw lill-fornituri lejn ir-rigorożità statistika li tipprevjeni drift dimensjonali tul ġirjiet twal ta' produzzjoni.
Lil hinn miċ-ċertifikat innifsu, ivverifika l-ambitu. Fornitur jista' jkollu IATF 16949 għal operazzjonijiet ta' assemblaġġ iżda mhux għall-manifattura tad-die. L-ambitu taċ-ċertifikazzjoni għandu jkopri espliċitament id-disinn, il-bini u l-validazzjoni tal-għodda u d-die fis-sit fejn se jiġi prodott l-għodda tiegħek. Itlob iċ-ċertifikat attwali u kkonfermah permezz tal-database ta' sorveljanza tal-IATFaktar milli tiddependi fuq logo muri fuq websajt.
Evalwazzjoni tal-Imsieħba tal-Għodda għat-Tolleranza-Produzzjoni Kritika
Il-kapaċità teknika u ċ-ċertifikazzjonijiet jistabbilixxu jekk fornitur jistax jagħmel ix-xogħol. Il-mistoqsija li fadal hija jekk humiex tajbin għar-realtà speċifika tal-produzzjoni tiegħek.
Manifatturi ta' die progressivi li jservu applikazzjonijiet ta'-volum għoli, stretti-tolleranza jaqsmu karatteristiċi li jiddistingwuhom minn djar tal-għodda ġenerali:
- Applikazzjoni-esperjenza speċifika- Fornitur li bena dies għat-tip ta' materjal, il-firxa tad-daqs tal-parti, u l-industrija tiegħek jifhem il-modi ta' falliment u l-akkomodazzjonijiet tad-disinn speċifiċi għall-applikazzjoni tiegħek. Itlob għal studji ta’ każijiet jew partijiet ta’ referenza f’materjal simili u meded ta’ tolleranza.
- Id-disinn-għall--filosofija ta' manutenzjoni- Għodda ta' preċiżjoni mibnija għal produzzjoni ta' bosta-miljun-hit trid tkun tista' tintuża. Evalwa jekk il-fornitur jiddisinjax b'inserzjonijiet modulari, uċuħ ta 'sann aċċessibbli, u proċeduri ta' manutenzjoni dokumentati bħala prattika standard.
- Kollaborazzjoni tal-inġinerija waqt l-iżvilupp- L-aħjar imsieħba tal-għodda jimpenjaw ruħhom waqt id-disinn tal-parti, mhux wara li l-istampar jiġi ffriżat. Id-disinn għall-input tal-manifattura mill-bennej tad-die jista 'jnaqqas l-għadd tal-istazzjon, itejjeb l-utilizzazzjoni tal-materjal, u jelimina l-istivar tat-tolleranza qabel ma jibda l-investiment tal-għodda.
- Proċess validat mis-simulazzjoni permezz tar-rilaxx tal-produzzjoni- Ċiklu tal-ħajja tal-iżvilupp sħiħ b'gradi ta' validazzjoni dokumentati (simulazzjoni, prova T0, konferma CPK) inaqqas ir-riskju meta mqabbel mal-bini-u-aġġusta l-approċċi.
- Servizz ta 'rispons u kapaċità ta' modifika- Il-partijiet tal-produzzjoni jevolvu. Jaslu bidliet fl-inġinerija. Fornitur b'-profondità ta' magni intern jista' jesegwixxi modifiki malajr mingħajr ma jerġa' jibda l-programm ta' għodda mill-bidu.
Għal timijiet ta' inġinerija li jevalwaw sħab li jispeċjalizzaw f'dies progressivi ta' preċiżjoni-grad għal applikazzjonijiet ta'-volum għoli,-tolleranti stretti,Die tal-ittimbrar ta 'preċiżjoni ta' YICHENprogramm iservi bħala riżors ta’ min jeżamina. YICHEN jiffoka speċifikament fuq partijiet żgħar ta'-preċiżjoni mibnija għal produzzjoni tal-massa ripetibbli, is-segment fejn il-preċiżjoni tad-die tiddetermina direttament jekk il-komponenti lesti jissodisfawx ir-rekwiżiti funzjonali fl-assemblaġġi finali tagħhom.
Id-deċiżjoni tal-għażla tal-fornitur fl-aħħar mill-aħħar tirrifletti kalkolu tar-riskju. Id-differenza fl-ispiża bejn die ta' preċiżjoni u speċjalista tal-ittimbrar u ħanut ta'-għan ġenerali hija tipikament modesta meta mqabbla mal-ispiża totali tal-programm. Iżda l-ispiża ta 'die li ma tistax iżżomm tolleranza fil-veloċità tal-produzzjoni, jew waħda li teħtieġ intervent ta' kull xahar minħabba li l-ġestjoni tal-ilbies ma kinitx iddisinjata mill-bidu, komposti madwar kull hit għall-ħajja tal-għodda. Investi ħin ta 'evalwazzjoni bil-quddiem, u l-għodda tħallas għaliha nnifisha permezz ta' snin ta 'produzzjoni stabbli u prevedibbli.
Mistoqsijiet Frekwenti Dwar Ittimbrar ta 'Preċiżjoni Dies
1. Liema tolleranza tista 'żżomm die tal-ittimbrar ta' preċiżjoni?
Die tal-ittimbrar ta 'preċiżjoni tipikament iżomm tolleranzi dimensjonali fi ħdan ± 0.0002 pulzier (± 0.005 mm) jew aktar stretti f'miljuni ta' ċikli tal-istampa. Dan il-livell ta' preċiżjoni jinkiseb permezz ta' tneħħija kkontrollata ta' punch-to-die ta' 5-10% ħxuna tal-materjal fuq kull naħa, preċiżjoni tal-pożizzjoni fil-livell ta' mikrometru-bejn l-istazzjonijiet, u sistemi ta' reġistrazzjoni pilota li jikkoreġu ineżattezzi ta' tmigħ f'kull stazzjon. Iż-żamma ta 'dawn it-tolleranzi teħtieġ gradi speċifiċi ta' l-azzar ta 'għodda mwebbsa għal HRC 58-64, makkinar EDM tal-wajer b'kapaċità ta' ± 0.0001 pulzier, u skedi ta 'manutenzjoni validati marbuta ma' data ta 'għadd ta' hits aktar milli intervalli tal-kalendarju.
2. X'inhi d-differenza bejn die progressiv u die kompost?
Die progressiv iwettaq operazzjonijiet sekwenzjali fuq stazzjonijiet multipli hekk kif strixxa tal-metall tavvanza distanza waħda ta' żift għal kull stroke ta' l-istampa, u tipproduċi parti lesta waħda għal kull ċiklu b'veloċitajiet sa 1,500+ SPM. Huwa jimmaniġġja ġeometriji kumplessi billi jqassam qatgħat, liwjiet, u forom fuq stazzjonijiet dedikati. Die kompost jesegwixxi operazzjonijiet multipli simultanjament fi stazzjon wieħed f'daqqa ta 'stampa waħda, li jagħmilha ideali għal partijiet ċatti u simetriċi li jeħtieġu konċentriċità stretta bejn il-karatteristiċi. Dies progressivi jixirqu partijiet kumplessi ta'-volum għoli (100,000+ fis-sena), filwaqt li dies komposti jaħdmu l-aħjar għal partijiet ċatti ta'-volum moderat fejn il-konċentriċità-għall--karatteristika hija kritika.
3. Liema azzar tal-għodda huwa l-aħjar għall-ittimbrar tal-puntelli tad-die?
L-aħjar azzar tal-għodda jiddependi fuq il-mekkaniżmu ta 'falliment dominanti fl-applikazzjoni tiegħek. D2 (SKD11) jeċċella meta l-ilbies li joborxu jillimita l-ħajja tad-die, joffri żamma ta 'tarf għoli f'58-60 HRC. M2 (SKH51) jirreżisti kemm xedd kif ukoll deformazzjoni kompressiva f'60-65 HRC, ideali għal punches taħt tagħbija qawwija. S7 jipprovdi toughness massima f'56-58 HRC għal stazzjonijiet b'impatt għoli fejn iseħħ tixlif jew qsim. A2 (SKD12) jagħti prestazzjoni bilanċjata meta jikkompetu diversi modi ta 'falliment. L-inserzjonijiet tal-karbur tat-tungstenu jiġġustifikaw il-primjum tal-ispiża tagħhom ta '3-5x fi stazzjonijiet ta' volum ultra-għoli fejn l-intervalli tal-manutenzjoni tal-azzar tal-għodda jsiru ostakoli tal-produzzjoni.
4. Kemm-il darba għandha tinżamm die tal-ittimbrar ta 'preċiżjoni?
Il-frekwenza tal-manutenzjoni għandha tkun marbuta mal-għadd attwali tal-hit aktar milli mal-iskedi tal-kalendarju. Kontrolli viżwali għal kull-xift jaqbdu balel maqbud u kwistjonijiet ta' lubrikazzjoni. Spezzjonijiet ibbażati fuq il--għadd-tal-puplesija kull 50,000 sa 250,000 hit ikejlu l-kundizzjoni tal--tarf tat-tqattigħ, l-ispazji, l-ilbies tal-pilota, u t-tul ħieles-molla. Is-sann iqajjem meta l-għoli tal-burr jaqbeż l-ispeċifikazzjonijiet tal-parti, tipikament 0.05-0.10 mm għal xogħol ta 'preċiżjoni. Molol jeħtieġu sostituzzjoni meta t-tul ħieles jinżel 10%. It-tip ta 'l-istampa jaffettwa wkoll l-intervalli: imut fuq preses servo jistgħu jeħtieġu servizz inqas frekwenti minn għodod identiċi fuq preses mekkaniċi, peress li l-ingaġġ ikkontrollat inaqqas il-ħsara ta' impatt kumulattiv għal kull stroke.
5. Liema kisjiet jestendu l-ħajja tad-die tal-ittimbrar ta 'preċiżjoni?
Kisjiet PVD bħal TiCN (ebusija 3400 HV, koeffiċjent ta 'frizzjoni 0.2) u DLC (4000 HV, frizzjoni taħt 0.1) jagħtu l-aktar titjib sinifikanti fil-ħajja tad-die għal applikazzjonijiet ta' preċiżjoni. TiCN jeċċella kontra t-tiġr tal-istainless steel, u jestendi l-ħajja tad-die aktar minn 20x meta mqabbel ma' uċuħ illustrati-biss. DLC jipprevjeni t-twaħħil tal-aluminju u tar-ram, li jippermetti ttimbrar qrib-niexef li jelimina t--wara t-tindif. TiAlN suits operazzjonijiet ta'-veloċità għolja li jiġġeneraw tagħbija termali. L-applikazzjoni PVD taħt il-500 grad Celsius tippreserva l-ebusija tas-sottostrat u l-eżattezza dimensjonali, u tagħmilha preferuta fuq is-CVD għat-tolleranza-komponenti kritiċi. L-għażla tal-kisi għandha taqbel mal-materjal speċifiku tal-biċċa tax-xogħol u l-mekkaniżmu ta 'xedd dominanti.


