


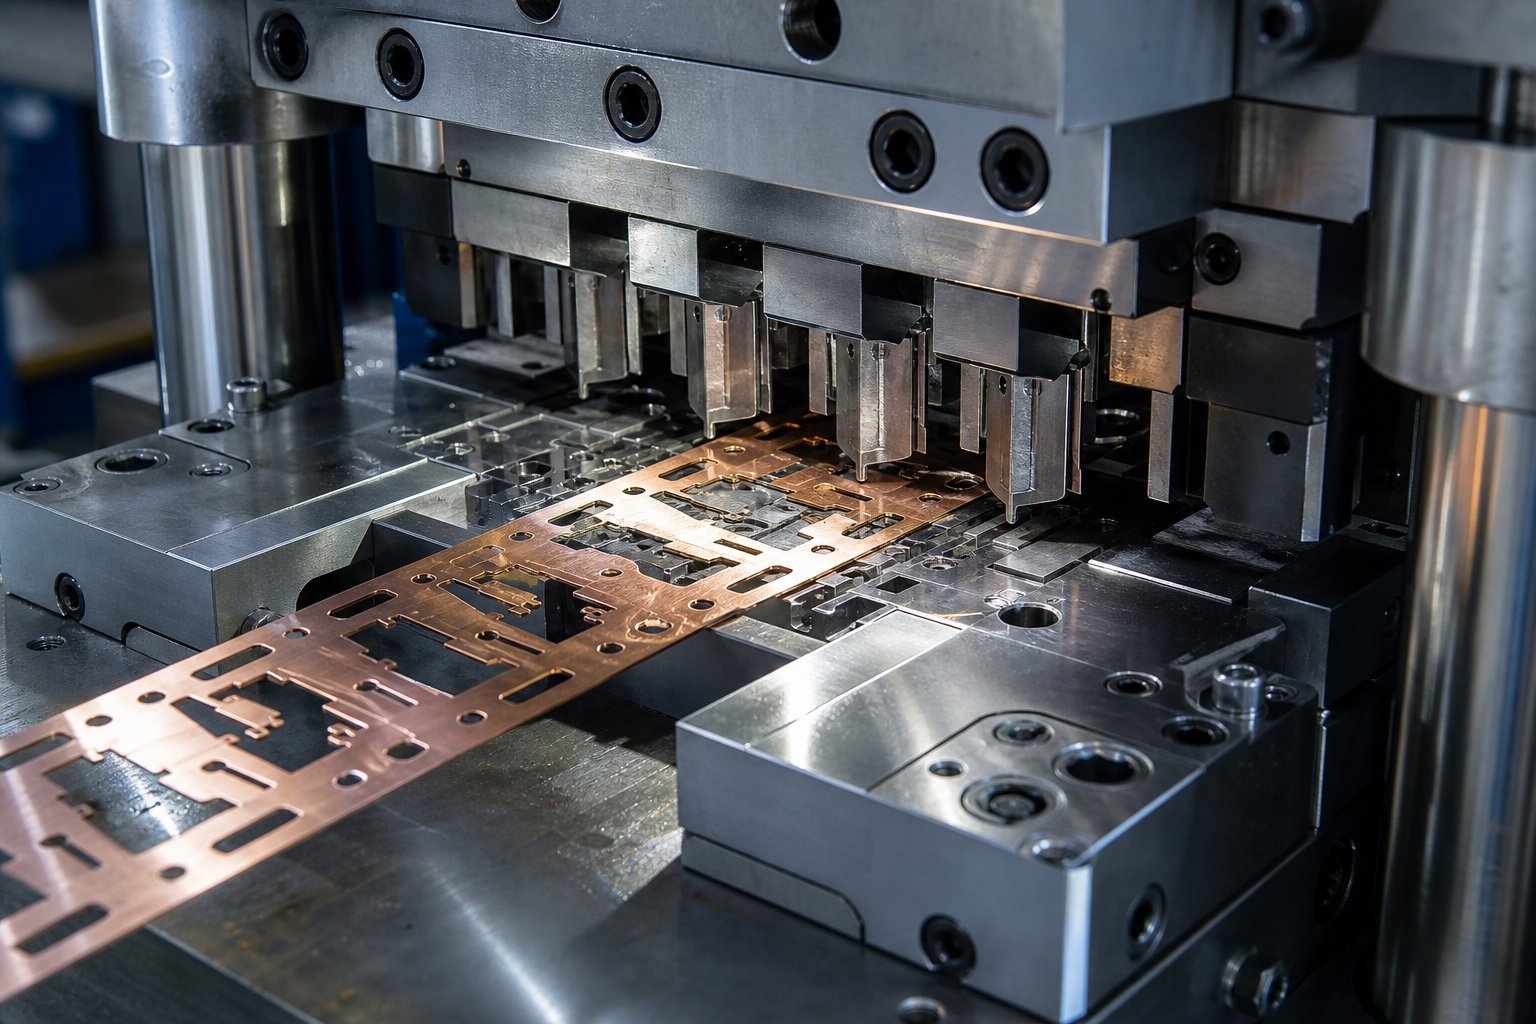
X'inhu l-Ittimbrar tad-Die ta' Preċiżjoni u Għaliex Jgħodd
Meta tkun qed tiddisinja komponenti fejn ftit eluf ta 'pulzier jiddeterminaw jekk parti taqbilx jew tonqos, l-ittimbrar tal-metall standard mhux se jaqtagħha.Ittimbrar tad-die ta 'preċiżjoniteżisti speċifikament għal dawn ix-xenarji, fejn it-tolleranzi jeħtieġ li jkunu aktar stretti, l-għodda jeħtieġ li tkun aktar qawwija, u kull varjabbli fil-proċess huwa kkontrollat sa grad li l-ħwienet tal-fabbrikazzjoni ġenerali sempliċement ma joffrux.
L-ittimbrar ta’ die ta’ preċiżjoni huwa proċess ta’ formazzjoni tal-metall li juża dies inġinerija apposta u operazzjonijiet tal-istampa kkontrollati biex jipproduċu partijiet b’tolleranzi dimensjonali ta’ ± 0.001 pulzier (± 0.025 mm) jew aħjar, miksuba permezz ta’ punch aktar stretti -għal-distanza tad-die, materjali tal-għodda avvanzati, u proċessi rigorużi{4}.
Liema Preċiżjoni Die Ittimbrar Attwalment Ifisser
Il-kelma "preċiżjoni" mhix lingwaġġ tal-kummerċjalizzazzjoni hawnhekk. Jirreferi għal limitu li jista' jitkejjel. Die ta' preċiżjoni huwa mfassal b'distanza ta' punch-bi-dieu iżgħar b'mod sinifikanti minn dawk fl-ittimbrar ġenerali, ħafna drabi mnaqqsa għal 5-10% tal-ħxuna tal-materjal minflok l-10-20% tipiċi. Din it-tneħħija aktar stretta, flimkien ma 'għodda mibnija bl-użu ta' EDM tal-wajer u tħin ta 'preċiżjoni, tipproduċi truf aktar nodfa, pożizzjonijiet tat-toqob aktar preċiżi, u dimensjonijiet ripetibbli f'miljuni ta' ċikli.
Għal inġiniera li jiddisinjaw konnetturi żgħar, housings tas-sensuri, jew komponenti ta 'apparat mediku, dan il-livell ta' kontroll huwa d-differenza bejn il-partijiet li jinġabru b'mod affidabbli u partijiet li joħolqu kwistjonijiet ta 'kwalità downstream.
Kif Differenti minn Standard Die Ittimbrar
Operazzjonijiet standard ta' die u ttimbrar huma -adattati tajjeb għal partijiet fejn tolleranzi ta '±0.004 sa ±0.008 pulzieri huma aċċettabbli. L-għodda hija inqas għalja, il-kontrolli tal-istampa huma aktar sempliċi, u l-intervalli tal-ispezzjoni huma usa '. Ix-xogħol ta’ preċiżjoni jgħolli l-livell f’kull dimensjoni:
- Preċiżjoni tal-għodda:Il-komponenti tad-die tal-ittimbrar huma mitħunin u lesti għal specs tal-livell tal-mikron-, b'kisi reżistenti għall-ilbies-estensjoni tal-ħajja li tista' tintuża.
- Kontrolli għall-istampa:Presses misjuqa minn servo-jirregolaw il-veloċità u l-forza fuq kull stroke, u jnaqqsu l-varjazzjoni kkawżata minn inkonsistenza mekkanika.
- Immaniġġjar tal-materjal:L-istokk tal-istrixxa jiġi mitmugħ b'eżattezza tal-pożizzjonament imkejla f'mikroni, mhux f'għexieren ta' millimetri.
- Rigorur tal-ispezzjoni:Il-kontroll tal-proċess statistiku u l-feedback tas-sensorju-ħin reali jissostitwixxu kontrolli perjodiċi fuq il-post.
Id-distakk bejn il-kapaċità tal-istampar u l-ittimbrar standard u ta 'preċiżjoni tidher bl-aktar mod ċar fir-rati ta' rifjut u l-valuri Cpk. Ħwienet li jmexxu operazzjonijiet ta 'preċiżjoni tipikament iżommu Cpk 'il fuq minn 1.33 fuq dimensjonijiet kritiċi, li jfisser li l-proċess huwa statistikament iċċentrat sew fil-konfini ta' tolleranza.
Dawn id-differenzi mhumiex biss teoretiċi. Huma jiddettaw dak li jiġri ġewwa l-istampa fuq kull daqqa waħda, mill-mument li l-istrixxa tidħol fid-die sal-punt fejn toħroġ parti lesta.
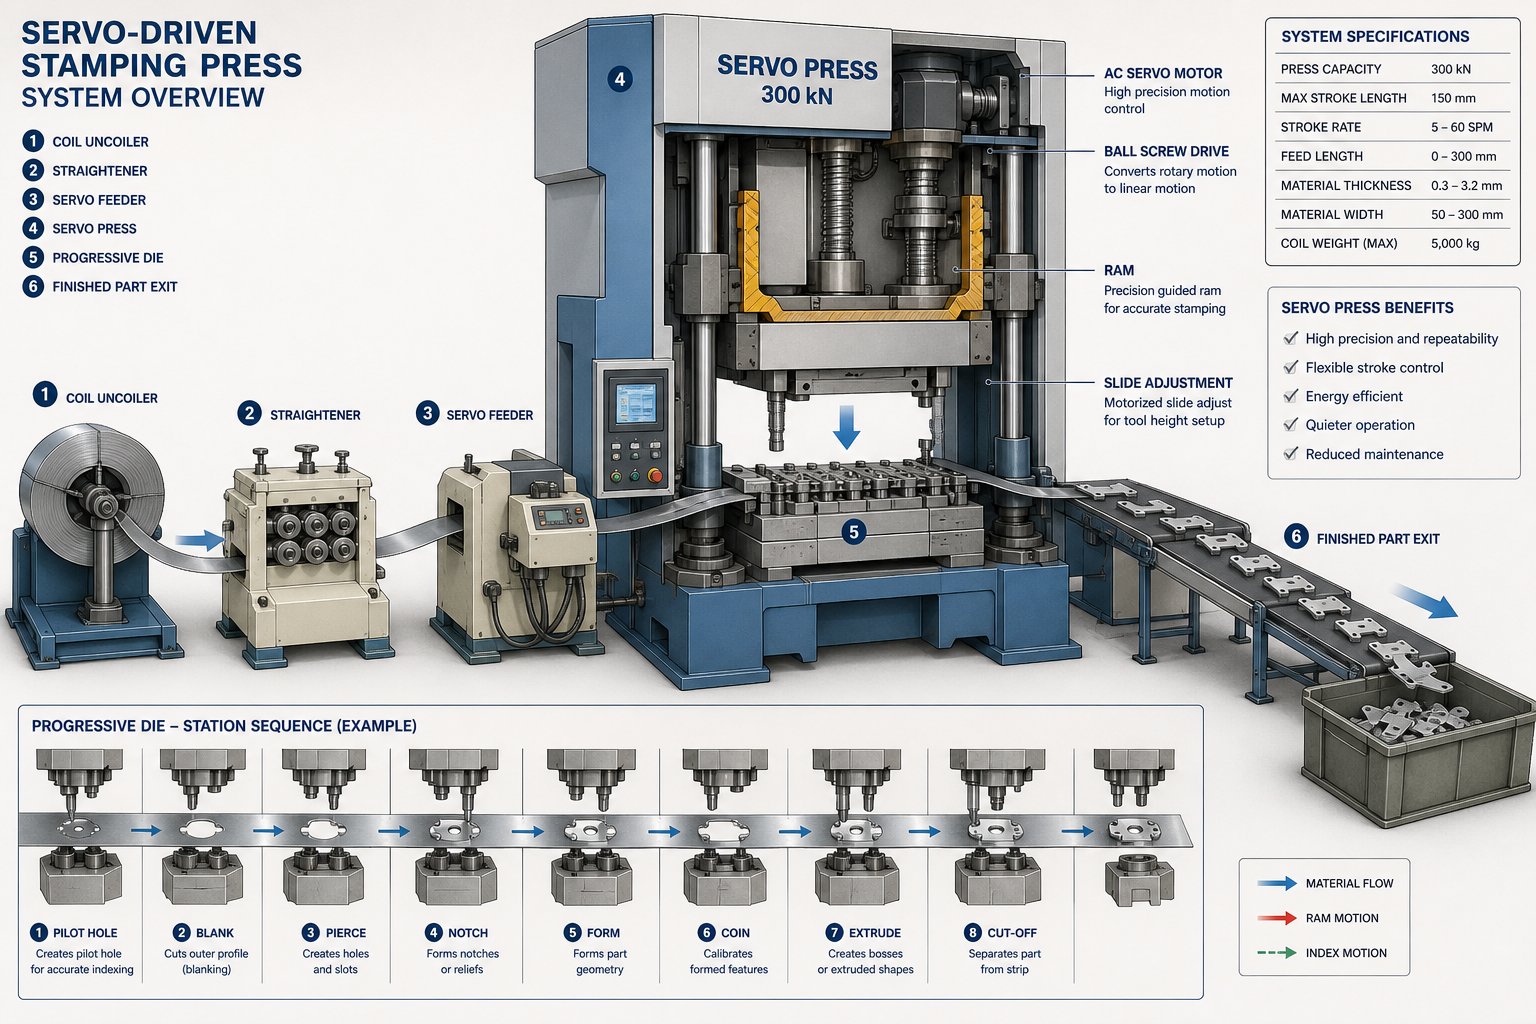
Kif jaħdem il-Proċess tal-Ittimbrar tad-Die ta' Preċiżjoni Pass pass
Parti lesta ta' preċiżjoni-ittimbrata tista' tiżen frazzjoni ta' gramma, iżda l-proċess warajha jinvolvi sekwenza kkoordinata sewwa ta' inġinerija, makkinarju, u kontroll fil--ħin reali. Li nifhmu kif taħdem stampa tal-istampar f'ambjent ta 'preċiżjoni tfisser li tħares lil hinn miċ-ċiklu bażiku tal-istampa. Kull fażi, mid-disinn inizjali tad-die sal-bieb ta 'spezzjoni finali, tikkontribwixxi għal jekk dawk it-tolleranzi ta' ±0.001-pulzier iżommux fuq medda ta 'produzzjoni ta' miljun parti.
Ara kif il-die progressiv ittimbrar proċesstiżvolġi mill-bidu sat-tmiem:
- Disinn ta' parti u għodda- L-inġiniera jimmudellaw il-ġeometrija tad-die billi jużaw softwer CAD/CAM, u jiddefinixxu t-tqassim tal-istazzjon, it-tneħħija, u l-fluss tal-materjal.
- Die fabbrikazzjoni- It-tħin ta 'preċiżjoni, l-EDM tal-wajer, u l-magni CNC jipproduċu komponenti tad-die għal preċiżjoni tal-livell tal-mikron-.
- Agħfas is-setup u l-allinjament- Id-die huwa mmuntat, il-puplesija tal-istampa u t-tunnellaġġ huma kalibrati, u s-sistemi tal-għalf huma sinkronizzati.
- Materjal tmigħ- L-istokk tal-istrixxa javvanza mid-die f'inkrementi kkontrollati, imqiegħed bi preċiżjoni fil-livell tal-mikron-.
- Operazzjonijiet ta' stampar- Stazzjonijiet sekwenzjali vojta, ittaqqab, liwja, u jiffurmaw il-parti progressivament ma 'kull stroke ta' l-istampa.
- -Spezzjoni tal-proċess- Is-sensuri u s-sistemi SPC jivverifikaw id-dimensjonijiet f'ħin reali, jaqbdu drift qabel ma jipproduċi skrapp.
- Separazzjoni u ġbir ta' partijiet- Il-komponenti lesti jinqatgħu mill-istrixxa tal-ġarr u jiġu magħżula għall-ippakkjar jew operazzjonijiet sekondarji.
Disinn ta' Għodda u Fabbrikazzjoni tad-Die
Il-preċiżjoni tibda ħafna qabel il-metall jolqot il-metall. Il-fażi tad-disinn tal-għodda hija fejn l-inġiniera jittraduċu l-ġeometrija tal-parti f'die funzjonali li tista 'żżomm tolleranzi stretti fil-veloċità tal-produzzjoni. Bl-użu ta' softwer CAD, id-disinjaturi jfasslu l-istazzjonijiet tad-die progressivi, jikkalkulaw l-ispazji ta' punch-to-disinjati, it-tqassim tal-istrixxi, u l-pożizzjonijiet tat-toqba pilota.Softwer CAMimbagħad tikkonverti dawn id-disinji fi struzzjonijiet tal-magni għall-fabbrikazzjoni ta 'kull komponent die.
Immaġina parti bi tnax-il karatteristika: toqob, tabs, liwjiet, u cutoff finali. Kull karatteristika tikseb l-istazzjon tagħha stess fid-die, u l-ispazjar bejn l-istazzjonijiet għandu jikkunsidra l-medda tal-materjal, il-molla, u l-espansjoni termali waqt it-tħaddim. Anke kalkolu żbaljat żgħir fi stazzjon wieħed jippropaga 'l isfel, u jikkostitwixxi żball madwar il-parti lesta.
Il-komponenti tad-die huma ffabbrikati bl-użu tal-wajer EDM għal profili kkomplikati, tħin tal-wiċċ ta 'preċiżjoni għall-flatness u paralleliżmu, u tħin CNC għal xogħol tal-kavità. L-EDM tal-wajer huwa partikolarment kritiku hawnhekk minħabba li jaqta 'l-azzar tal-għodda mwebbes mingħajr ma jintroduċi distorsjoni termali, u jikseb finituri tal-wiċċ u tolleranzi li l-magni konvenzjonali ma jistgħux jirreplikaw. L-inserzjonijiet tal-punch u d-die huma tipikament magħmula minn karbur jew azzar tal-għodda b'veloċità għolja-, imbagħad lesti sal-valuri tal-ħruxija tal-wiċċ taħt Ra 0.2 mikrometri.
Istampa Operazzjoni u Materjal Għalf
L-istampa tal-ittimbrar tad-die hija l-magna tal-operazzjoni, iżda fix-xogħol ta 'preċiżjoni, hija aktar bħal strument irfinat. Presses misjuqa minn servo-jiddominaw dan l-ispazju minħabba li joffru veloċità, pożizzjoni u ħin ta' waqfa programmabbli fi kwalunkwe punt fil-puplesija. B'differenza mill-preses mekkaniċi msakkra f'kurva ta 'moviment fissa, il-presses servo jistgħu jnaqqsu r-ritmu waqt il-formazzjoni u jħaffu fuq ir-ritorn, inaqqsu l-istress materjali u jtejbu l-konsistenza dimensjonali.
Il-preċiżjoni tal-għalf hija ugwalment kritika. L-istokk tal-istrixxa, tipikament fornut f'forma ta 'coil, jgħaddi minn straightener jew leveler qabel ma jidħol fid-die. Kif jinnota MetalForming Magazine, presses servo jitolbu sistemi ta 'għalf dinamiċi b'rati għolja ta' aċċelerazzjoni u deċelerazzjoni biex jaqblu mal-veloċità tal-istampa fi ħdan twieqi ta 'ħin żgħar ħafna. Jekk l-għalf javvanza anke 0.05 mm wisq jew qasir wisq, il-brilli pilota fid-die ma jistgħux jirreġistraw sew l-istrixxa, u kull karatteristika fuq dik il-hit tinbidel barra mit-tolleranza.
L-ittimbrar progressiv jiddependi fuq dan l-għalf preċiż-u-ċiklu bil-quddiem li jirrepeti mijiet jew eluf ta' darbiet fil-minuta. L-istrixxa tavvanza eżattament tul ta 'pitch wieħed għal kull stroke, il-piloti jillokalizzawha fid-die, u stazzjonijiet multipli jwettqu l-operazzjonijiet tagħhom simultanjament. Tinduna li s-sistema tad-die, l-istampa u l-għalf jiffunzjonaw bħala mekkaniżmu integrat wieħed, mhux tliet magni separati.
Fi-Spezzjoni u Kontrolli tal-Proċess
Iż-żamma ta 'tolleranzi stretti fuq medda twila ta' produzzjoni teħtieġ aktar minn għodda tajba. L-ilbies tad-die, id-drift tat-temperatura, il-varjazzjoni tal-materjal, u l-inkonsistenzi tal-għalf kollha jintroduċu bidliet gradwali li jistgħu jimbuttaw il-partijiet barra mill-ispeċifikazzjoni. Dan huwa fejn il-monitoraġġ fil--ħin reali jikseb il-valur tiegħu.
Linji moderni tal-ittimbrar tad-die progressivi ta' preċiżjoni jintegraw diversi saffi ta' kontroll fil-{0}}proċess:
- Sensers tal-monitoraġġ tal-forza- Individwaw spikes anormali ta' tunnellaġġ li jindikaw għalf ħażin, akkumulazzjoni ta' slug, jew ħsara lill-mewt.
- F'-sensors tad-die- Kejjel il-preżenza tal-parti, il-pożizzjoni tal-istrixxa, u l-formazzjoni tal-karatteristiċi fi stazzjonijiet individwali.
- Kontroll tal-proċess statistiku (SPC)- Issegwi l-kejl dimensjonali matul iż-żmien, billi timmarka t-tendenzi qabel ma jilħqu l-limiti ta' tolleranza.
- Sistemi tal-vista- Kameras ottiċi jispezzjonaw il-partijiet lesti b'veloċità tal-linja, u jidentifikaw burrs, xquq, jew karatteristiċi neqsin.
- Verifika tat-tul tal-għalf- Jikkonferma li kull avvanz jaqbel mal-pitch programmat f'devjazzjoni aċċettabbli.
Dawn is-sistemi mhux biss jaqbdu partijiet ħżiena. Huma jipprovdu l-loop feedback li jżomm il-proċess iċċentrat. Meta d-dejta tal-SPC turi dimensjoni tendenza lejn il-limitu ta 'kontroll ta' fuq tagħha, l-operaturi jistgħu jaġġustaw il-ħin tal-għalf, jissostitwixxu punch milbus, jew jikkumpensaw għal bidliet fil-proprjetà tal-materjal qabel ma jiġi prodott rifjut wieħed.
Il-kombinazzjoni ta' għodda ta' preċiżjoni, tħaddim tal-istampa servo-ikkontrollat, u monitoraġġ ta'-ċirku magħluq huwa dak li jifred operazzjoni ta' stampar ta' preċiżjoni vera minn ħanut li sempliċement jippossjedi dies ta' tolleranza stretti-. Id-die tipprovdi l-ġeometrija. L-istampa tipprovdi l-forza. Il-kontrolli jipprovdu l-konsistenza. It-tlieta jridu jaħdmu flimkien, puplesija wara puplesija, biex il-proċess iwettaq il-wegħda tiegħu.
Naturalment, it-tip ta 'die użata fl-istampa jiddetermina ħafna dwar liema partijiet huma fattibbli, liema volumi jagħmlu sens, u liema ġeometriji jistgħu jinkisbu, li jwassalna għad-deċiżjoni bejn konfigurazzjonijiet ta' die progressivi, komposti u ta 'trasferiment.
Tipi ta 'Tittimbrar Dies Użati fix-Xogħol ta' Preċiżjoni
Mhux kull parti titlob l-istess konfigurazzjoni tad-die. Kuntatt elettriku ċkejkna li jaħdem bi 800 strokes fil-minuta jitlob approċċ ta' għodda fundamentalment differenti minn akkomodazzjoni tas-sensorju miġbuda-fond prodotta f'volumi moderati. It-tliet tipi ewlenin ta 'imut tal-ittimbrar użati f'applikazzjonijiet ta' preċiżjoni, progressivi, komposti u trasferiment, kull wieħed jindirizza kombinazzjonijiet distinti ta 'ġeometrija tal-parti, volum ta' produzzjoni u rekwiżiti ta 'tolleranza.
Dies Progressivi għal Produzzjoni ta'-Volum Għoli
Dies progressivi huma l-workhorse tal-ittimbrar ta' preċiżjoni ta'-volum għoli. Il-kunċett huwa sempliċi: strixxa kontinwa ta 'metall tgħaddi minn serje ta' stazzjonijiet ġewwa die wieħed, b'kull stazzjon iwettaq operazzjoni speċifika, blanking, titqib, liwi, jew jiffurmaw. Mill-istazzjon finali, parti kompluta tinqata 'ħielsa mill-istrixxa tal-ġarr.
Dak li jagħmel imut progressivi partikolarment adattat għal xogħol ta 'preċiżjoni huwa l-abbiltà tagħhom li jżommu relazzjonijiet pożizzjonali stretti bejn il-karatteristiċi. Il-pinnijiet pilota jirreġistraw l-istrixxa f'kull stazzjon, għalhekk kull operazzjoni tirreferi għall-istess datum. Għal partijiet żgħar b'karatteristiċi multipli, bħal konnetturi, frejms taċ-ċomb, jew molol ta 'kuntatt, dan l-approċċ sekwenzjali jipproduċi ġeometriji kumplessi b'veloċitajiet li tipi oħra ta' die ma jistgħux jaqblu.
Il-kompromess? Spiża ogħla tal-għodda bil-quddiem u flessibilità limitata għal bidliet fid-disinn ladarba tinbena d-die. Iżda għal ġirjiet li jaqbżu l-100,000 parti, l-ekonomija għal kull-biċċa hija diffiċli biex tegħleb.
Dies komposti għal Partijiet ta 'preċiżjoni ċatti
L-ittimbrar tad-die komposti jieħu approċċ differenti. Minflok stazzjonijiet sekwenzjali multipli, die kompost iwettaq blanking u titqib fl-istess ħin f'daqqa ta 'pressa waħda. Ir-riżultat huwa parti ċatta prodotta f'daqqa waħda, bi preċiżjoni dimensjonali eċċellenti u flatness.
Dan huwa importanti meta l-parti tiegħek tkun washer, shim, laminazzjoni, jew kwalunkwe komponent fejn il-flatness u l-konċentriċità bejn il-karatteristiċi interni u esterni huma kritiċi. Minħabba li l-operazzjonijiet kollha ta 'qtugħ iseħħu f'daqqa waħda, m'hemm l-ebda żball kumulattiv ta' pożizzjonament bejn l-istazzjonijiet. Ikollok relazzjonijiet aktar stretti bejn toqob u profili ta 'barra milli die progressiv jista' tipikament jikseb fuq partijiet ċatti.
Dies tal-ittimbrar kompost ġeneralment huma inqas għaljin biex jinbnew u jinżammu, iżda huma limitati għal partijiet li ma jeħtiġux karatteristiċi ta' formazzjoni, liwi jew multi-assi.
Trasferiment Dies għal Ġeometriji Akbar jew Kumplessi
L-ittimbrar tad-die tat-trasferiment jimmaniġġja partijiet li huma kbar wisq jew ġeometrikament kumplessi għal għodda progressiva. Minflok strixxa konnessa li ġġorr partijiet bejn stazzjonijiet, blanks individwali huma trasferiti mekkanikament minn stazzjon għall-ieħor bl-użu ta 'grippers jew armi robotiċi.
Din l-indipendenza bejn l-istazzjonijiet tippermetti deep draws, iffurmar ta' multi-assi, u operazzjonijiet li jkunu impossibbli waqt li l-parti tibqa' mwaħħla ma' carrier strip. Il-housings tas-sensuri tal-karozzi, il-parentesi strutturali u l-kompartimenti tal-ilqugħ ħafna drabi jiddependu fuq konfigurazzjonijiet tad-die tat-trasferiment. L-eliminazzjoni tal-web carrier tnaqqas ukoll l-iskart tal-materjal, li jikkumpensa xi wħud mill-ispejjeż ogħla ta 'għodda u setup.
Is-sistemi ta' trasferiment jimxu aktar bil-mod minn setups progressivi, li jagħmluhom aktar adattati għall-produzzjoni ta'-volum medju fejn il-kumplessità tal-parti tiġġustifika l-ħin taċ-ċiklu.
| Tip Die | Aħjar Għal | Volum Tipiku | Kapaċità ta' Tolleranza | Spiża Relattiva tal-Għodda |
|---|---|---|---|---|
| Die Progressiv | Partijiet żgħar b'karatteristiċi multipli | 100,000+ partijiet | ±0.001" li jista 'jinkiseb | Għoli |
| Die kompost | Partijiet ċatti li jeħtieġu konċentriċità | 10,000 - 500,000 parti | ± 0.001" fuq flatness u toqba pożizzjoni | Medju |
| Trasferiment Die | Ġeometriji kbar jew miġbuda-fond | 25,000 - 500,000 parti | ±0.002" - ±0.005" tipiku | Għoli |
L-għażla bejn dawn il-konfigurazzjonijiet mhijiex purament deċiżjoni teknika. Hija waħda ekonomika wkoll. It-tip ta 'die dritt jibbilanċja t-talbiet ġeometriċi tal-parti tiegħek kontra l-volum tal-produzzjoni, l-ispiża tal-materjal, u t-tieqa tat-tolleranza li l-applikazzjoni tiegħek fil-fatt teħtieġ. U ladarba tittieħed dik id-deċiżjoni, il-materjal li qed tittimbra jintroduċi s-sett ta’ restrizzjonijiet tiegħu stess dwar liema preċiżjoni tista’ tinkiseb b’mod realistiku.
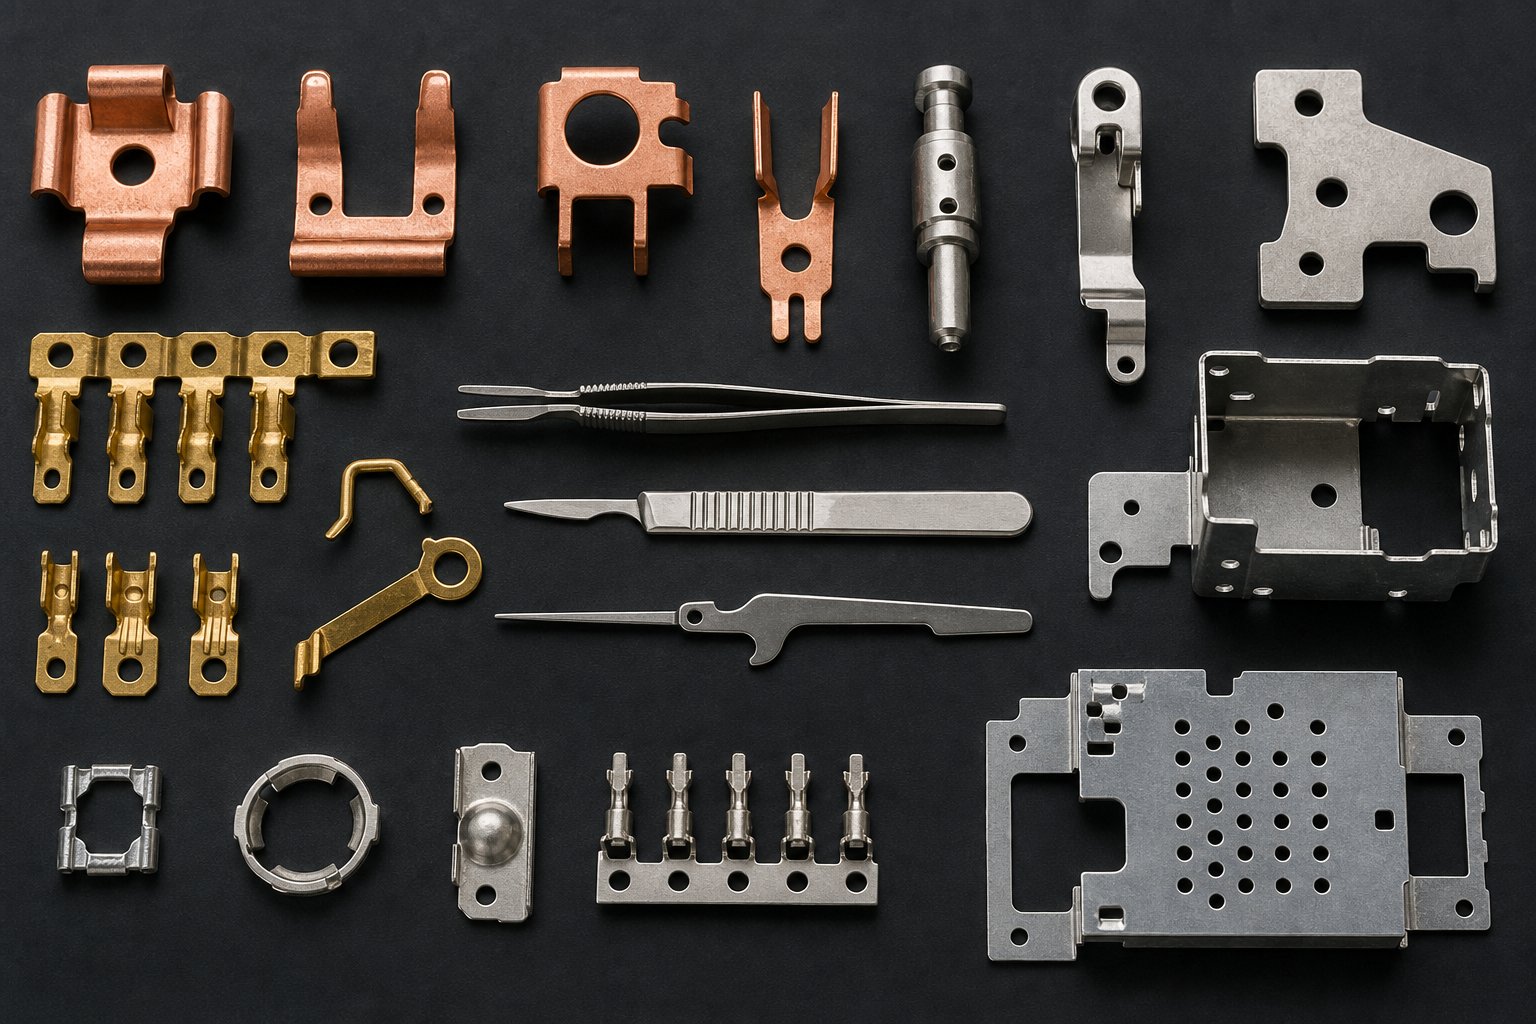
Materjali u Tolleranzi fl-Ittimbrar tad-Die ta' Preċiżjoni
Die jista 'jiġi mitħun sa preċiżjoni fil-livell tal-mikron-u mmuntat fi pressa servo b'allinjament perfett, iżda l-parti lesta għadha tinqala' barra mit-tolleranza. Għaliex? Minħabba li l-materjal innifsu jimbotta lura. Kull liga għandha personalità: tiġġebbed, tiġġebbed, taħdem-jibbies, u tgħaddi b'mod differenti taħt il-punch. Il-fehim ta 'kif il-materjali tal-ittimbrar progressivi jaġixxu taħt kundizzjonijiet ta' preċiżjoni huwa dak li jifred spec ta 'tolleranza realistika minn waħda li tgħolli l-ispiża jew tistieden rifjuti.
Materjali Komuni u l-Karatteristiċi tal-Ittimbrar tagħhom
Il-metalli pproċessati l-aktar ta' spiss fl-ittimbrar ta' preċiżjoni għandhom karatteristika waħda: huma disponibbli f'forma ta' strixxa konsistenti u kkontrollata-sewwa. Lil hinn minn dan, kull wieħed iġib vantaġġi u sfidi distinti.
Azzar tal-karbonju (azzar ħafif)huwa l-aktar materjal li jaħfer fil-lineup. Joffri formabbiltà għolja, springback prevedibbli, u forzi tal-istampa relattivament baxxi. Għall-parentesi, klipps strutturali, u komponenti ġenerali, l-ittimbrar progressiv tal-azzar jagħti riżultati affidabbli f'±0.002" fuq karatteristiċi mtaqqba mingħajr miżuri straordinarji. Ir-rata ta 'ebusija ta' xogħol moderata - tfisser li l-imut jilbsu b'mod uniformi u l-partijiet iġibu ruħhom b'mod konsistenti fuq ġirjiet twal.
Stainless steel (primarjament serje 300)jitlob aktar mill-għodda. Qawwa ta' rendiment ogħla tissarraf f'forzi ta' formazzjoni akbar u rebbiegħa aktar aggressiva, partikolarment f'temperaturi nofs-iebsin u-iebsin. Ix-xogħol ta' preċiżjoni fl-istainless steel jeħtieġ kumpens ta'-liwi żejjed mibni fil-ġeometrija tad-die u attenzjoni aktar stretta għal-lubrikazzjoni. Tolleranzi ta '±0.0025" jistgħu jinkisbu fuq toqob imtaqqba, iżda karatteristiċi ffurmati tipikament jeħtieġu allowances usa' sakemm ma jiġux miżjuda operazzjonijiet ta' daqs sekondarju.
Ligi tar-raminklużi C110, C194, u bronż fosforu huma staples fl-applikazzjonijiet elettriċi u elettroniċi. L-ittimbrar progressiv tar-ram jibbenefika mid-duttilità eċċellenti tal-materjal u mill-ispringback baxx, li jagħmilha tajjeb-adattat għal molol ta 'kuntatt kkomplikati u frejms taċ-ċomb fejn il-kontroll dimensjonali strett fuq karatteristiċi żgħar huwa importanti. Il-kompromess huwa irtubija: irtubija tar-ram faċilment kontra l-uċuħ tal-għodda, li jeħtieġu komponenti jew kisjiet illustrati die biex jipprevjenu l-akkumulazzjoni.
Aluminju (5052, 6061, 1100)joffri formabbiltà għolja ħafna u densità baxxa iżda tintroduċi l-kumplikazzjonijiet tagħha stess. Huwa aktar suxxettibbli għall-ġlir mill-azzar, għandu tendenza li jipproduċi burrs akbar fl-istess perċentwali ta 'clearance, u juri mġiba inkonsistenti ta' springback f'temperaturi differenti. L-istampar tal-aluminju ta 'preċiżjoni ħafna drabi jitolbu tolleranzi kemmxejn aktar laxki fuq dimensjonijiet iffurmati, madwar ± 0.003" sa ± 0.004", għalkemm il-karatteristiċi mtaqqba ċatti jżommu ± 0.002" mingħajr diffikultà.
Ram (C260, C270)tiltaqa 'f'post ħelu għall-istampar progressiv tal-metall ta' preċiżjoni. Jifforma faċilment, molol lura minimament, u jaqta 'b'mod nadif, li jipproduċi kwalità eċċellenti tat-tarf. Terminali elettriċi, ħardwer dekorattiv, u komponenti tal-istrumenti spiss jiddependu fuq ir-ram għal dawn ir-raġunijiet. Il-konsistenza tal-materjal tagħmilha waħda mill-ligi l-aktar prevedibbli biex tittimbra għal tolleranzi stretti.
| Materjal | Firxa Tipika tal-Ħxuna | Formabilità Relattiva | Applikazzjonijiet Komuni |
|---|---|---|---|
| Azzar tal-Karbonju (Ħfief) | 0.010" - 0.125" | Għoli | Brackets, housings, clips, partijiet strutturali |
| Stainless Steel (304/316) | 0.005" - 0.080" | Medju | Apparat mediku, tagħmir għall-ikel, komponenti reżistenti għall-korrużjoni- |
| Ligi tar-ram (C110, C194) | 0.004" - 0.040" | Għoli ħafna | Konnetturi, frejms taċ-ċomb, molol tal-kuntatt, bus bars |
| Aluminju (5052, 1100) | 0.008" - 0.100" | Għoli ħafna | Kompartimenti, sinkijiet tas-sħana, tarki RF, pannelli tal-karozzi |
| Ram (C260) | 0.005" - 0.060" | Għoli | Terminali elettriċi, partijiet dekorattivi, komponenti ta 'strumenti |
Tolleranzi li jistgħu jinkisbu u x'jaffettwahom
Ħsejjes sempliċi: għodda aktar stretta tfisser partijiet aktar stretti. Fir-realtà, it-tolleranza li tista 'tinkiseb tiddependi fuq l-interazzjoni bejn il-proprjetajiet tal-materjal, il-ġeometrija tal-parti, u l-kundizzjonijiet tal-proċess. Hawn dak li fil-fatt jirregola jekk tistax iżżomm ±0.001" fuq karatteristika partikolari:
Ħxuna tal-materjaljinfluwenza direttament l-imġieba ta 'tneħħija. Materjali irqaq (taħt 0.010") jippermettu spazju assoluti iżgħar, li jipproduċu qatgħat aktar nodfa u toqba aktar stretti-għa-pożizzjonament tat-toqba. Gwidi tad-disinn tal-industrija jikkonfermaw li l-istess-titqib tal-pjan bejn it-toqob komunement iżomm ± 0.002", u b'għodda ta 'preċiżjoni fuq stokk irqiq, materjali ta' ±0.0001 varjazzjoni reali hija aktar rqiqa. minħabba li ż-żona ta 'shear hija akbar u l-imġieba ta' breakaway issir inqas prevedibbli.
Springbackhija l-akbar varjabbli unika fil-karatteristiċi ffurmati. Ligi li ma jissaddadx tat-temper iebes jew ta'-qawwa għolja jistgħu joħorġu lura 2-5 gradi wara liwja ta' 90-grad, li jeħtieġu kumpens tad-die. Inġiniera b'esperjenza bl-ittimbrar ta' preċiżjoni jiddisinjaw l-istazzjonijiet tal-iffurmar biex jitgħawweġ iżżejjed b'ammont ikkalkulat, iżda l-varjazzjoni materjali minn lott għal lott fis-saħħa tal-produzzjoni tintroduċi inkonsistenza residwa. Dan huwa għaliex it-tolleranzi angolari ffurmati (tipikament ± 1 grad) huma dejjem usa 'minn dimensjonijiet imtaqqba ċatti.
Direzzjoni tal-qamħtaffettwa kemm il-formabbiltà kif ukoll l-istabbiltà dimensjonali. Liwjiet magħmula perpendikolari mal-qamħ huma aktar b'saħħithom u inqas suxxettibbli għall-qsim, iżda juru wkoll imġieba ta 'springback kemmxejn differenti minn liwjiet paralleli mal-qamħ. It-tqassim ta 'strixxi ta' preċiżjoni jorjentaw liwjiet kritiċi relattivi għad-direzzjoni tal-irrumblar biex jimminimizzaw dawn l-effetti.
Ilbes diegradwalment jiftaħ il-punch-biex-l-iskedazzjonijiet tad-die tul il-kors ta' produzzjoni, billi tbiddel id-dimensjonijiet b'modi prevedibbli.Inġiniera għodda b'esperjenzainnota li ż-żamma tal-valuri Cpk 'il fuq minn 1.33 fuq tolleranzi ta' ± 0.001" teħtieġ frejms ta 'die robusti, sistemi ta' gwida ta 'daqs eċċessiv, u intervalli ta' manutenzjoni skedati bbażati fuq għadd ta 'puplesija aktar milli ħin kalendarju.
Daqs tal-karatteristika relattiv għall-ħxuna tal-materjaljoħloq limiti prattiċi. Dijametru tat-toqba m'għandux ikun iżgħar mill-ħxuna tal-materjal biex jipprevjeni l-ksur tal-punch. Il-karatteristiċi spazjati eqreb minn 1.5 darbiet il-ħxuna tal-materjal jirriskjaw distorsjoni minn tensjonijiet ta 'shear adjaċenti. Dawn ir-restrizzjonijiet ma jeliminawx il-preċiżjoni, iżda jiddefinixxu l-kundizzjonijiet tal-konfini li l-inġiniera għandhom jirrispettaw meta jispeċifikaw it-tolleranzi fuq it-tpinġijiet tagħhom.
Għal timijiet ta 'akkwist u inġiniera tad-disinn, it-teħid huwa prattiku: speċifika tolleranzi stretti biss fejn il-funzjoni teħtieġhom. A blanket ± 0.001" callout madwar parti sħiħa jintefaħ l-ispiża għodda u jnaqqas il-produzzjoni. Minflok, identifika ż-żewġ jew tliet datums kritiċi u l-karatteristiċi li fil-fatt jitolbu preċiżjoni, u jippermettu li d-dimensjonijiet li jifdal biex f'wiċċ l-ilma fi ħdan it-tolleranzi standard ta 'ttimbrar ta' ± 0.005". Dan l-approċċ iżomm il-kumplessità tal-għodda maniġġabbli filwaqt li xorta jwassal l-eżattezza fejn tgħodd.
L-imġiba materjali u l-kapaċità ta 'tolleranza ma jeżistux fil-vakwu. Huma jiffurmaw liema industriji jistgħu jiddependu fuq ittimbrar ta 'preċiżjoni, u liema komponenti speċifiċi dawk l-industriji jafdaw li dan il-proċess jipproduċi.
Applikazzjonijiet ta 'l-Industrija Li jitolbu Ittimbrar ta' Preċiżjoni
Xi industriji jittolleraw ftit eluf ta 'varjazzjoni mingħajr konsegwenza. Oħrajn ma jsibux dak il-lussu. Meta konnettur jonqos ġewwa s-sistema tal-ibbrejkjar ta 'vettura jew tnixxija tad-djar tal-impjant mediku minħabba li wiċċ tas-siġill huwa 0.002 "off, il-konsegwenzi jvarjaw minn sejħiet għaljin għal ħsara lill-pazjent. L-industriji li jiddependu l-aktar fuq ittimbrar ta' die ta 'preċiżjoni jaqsmu ħajt komuni: il-partijiet tagħhom huma żgħar, prodotti f'volumi għoljin, u għandhom spazju żero għal ambigwità dimensjonali.
Komponenti tal-Karozzi u Aerospazjali
Vetturi moderni fihom eluf ta' partijiet tal-metall stampati, iżda mhux kollha jeħtieġu għodda ta'-preċiżjoni. Dawk li għandhom it-tendenza li jinġabru madwar sistemi elettriċi, assemblaġġi tas-sensuri, u mekkaniżmi ta' sikurezza-kritiċi fejn twaħħil strett u kuntatt affidabbli mhumiex-negozjabbli.
Komponenti tal-karozzi l-ittimbrar progressiv jipproduċi fuq skala jinkludu:
- Konnetturi u terminali elettriċi- Sokits tal-brilli, terminals tax-xafra, u multi-headers tal-brilli għal ċineg tal-wajers li jġorru sinjali għal moduli tal-borża tal-arja, sensuri ABS, u sistemi ta' ġestjoni tal-magni.
- Alloġġi tas-sensuri- Kompartimenti stampati għal sensuri tal-prossimità, sensuri tal-veloċità tar-roti, u transducers tal-pressjoni fejn l-eżattezza dimensjonali tiżgura siġillar xieraq u distanzi konsistenti tal-vojt tas-sensuri.
- Parentesi ttimbrati die progressivi- Komponenti tal-immuntar għal unitajiet ta' kontroll elettroniċi, kameras, u moduli tar-radar li għandhom iżommu l-eżattezza tal-pożizzjoni tul iċ-ċikli termali u l-vibrazzjoni.
- Ikkuntattja molol u clips tal-batteriji- Kuntatti żgħar tar-rebbiegħa ġewwa ċwievet, buttuni tal-bidu, u konnetturi tal-ġestjoni tal-batteriji EV li jeħtieġu forza ta' kuntatt konsistenti fuq miljuni ta' ċikli.
Il-bidla tas-settur tal-karozzi lejn vetturi elettriċi intensifikat id-domanda. Pakkett ta' batteriji EV wieħed jista' jkun fih mijiet ta' konnetturi tal-bus bar stampati ta' preċiżjoni-, spacers taċ-ċelluli, u parentesi tal-interface termali, kollha jeħtieġu tolleranzi li l-ittimbrar ġenerali ma jistax iżomm b'mod affidabbli għal 500,000+ volumi annwali.
L-ajruspazju jimbotta saħansitra aktar. L-applikazzjonijiet tal-ittimbrar tal-ajruspazju jinkludu parentesi strutturali li jappoġġaw xtillieri avjoniċi, housings tar-relay għal sistemi ta 'navigazzjoni u komunikazzjoni, frejms ta' preċiżjoni għal clusters tal-istrumenti, u kompartimenti tal-ilqugħ li jipproteġu l-elettronika sensittiva minn interferenza elettromanjetika. Dawn il-partijiet għandhom jaħdmu f'meded ta 'temperatura estrema, taħt tagħbijiet ta' vibrazzjoni, u b'traċċabilità sħiħa tal-materjal mill-istokk mhux maħdum sal-komponent installat. Il-volumi huma aktar baxxi mill-karozzi, iżda r-rekwiżiti ta 'tolleranza u dokumentazzjoni huma fost l-aktar stretti fi kwalunkwe ambjent ta' manifattura.
Apparat Mediku u Applikazzjonijiet Elettroniċi
Immaġina każ ta 'pacemaker ittimbrat mit-titanju. Għandu jkun bijokompatibbli, issiġillat ermetikament, perfettament dimensjonali, u prodott b'traċċabilità sħiħa. Dik hija r-realtà tal-ittimbrar progressiv tal-apparat mediku, fejn l-ishma jitkejlu fir-riżultati tal-pazjent aktar milli fil-pretensjonijiet tal-garanzija.
L-ittimbrar progressiv mediku jipproduċi komponenti f'diversi kategoriji ta' apparat:
- Kompartimenti ta' apparat li jista' jiġi impjantat- Kaxxetti tat-titanju u tal-istainless steel 316L għal pacemakers, newrostimulaturi, impjanti cochlear, u pompi tal-infużjoni tad-droga, tipikament miġbuda fil-fond-u lesti għall-ispeċifikazzjonijiet tal-wiċċ tal-livell tal-mikron-.
- Komponenti ta' strumenti kirurġiċi- Mankijiet, xedaq, u housings tal-pern li jeħtieġu finituri lixxi għall-kompatibilità tal-isterilizzazzjoni u dimensjonijiet preċiżi għall-funzjoni mekkanika.
- Elementi ta' apparat dijanjostiku- Kuntatti stampati, ilqugħ, u frejms strutturali ġewwa analizzaturi tad-demm, tagħmir tal-immaġini, u tagħmir tal-ittestjar tal-punt-tal--kura.
- Kaxxi tal-batterija u housings tal-kapaċitaturi - Kompartimenti tal-batteriji impjantabblili għandhom jifilħu proċessi ta 'sterilizzazzjoni filwaqt li jżommu l-integrità dimensjonali fuq għexieren ta' snin ġewwa l-ġisem tal-bniedem.
Ir-rekwiżiti tal-bijokompatibilità jmexxu l-għażla tal-materjal lejn gradi speċjalizzati li l-ġisem mhux se jirrifjuta, u l-ispeċifikazzjonijiet tal-finitura tal-wiċċ ħafna drabi jaqbżu kull ħaġa misjuba f'industriji oħra. Burr jew rough edge mhix biss kwistjoni ta 'kwalità; huwa irritazzjoni tat-tessuti potenzjali jew port batterjali. Din hija r-raġuni għaliex l-ittimbrar ta 'preċiżjoni, bit-truf ta' shear nodfa tiegħu u l-kundizzjonijiet tal-wiċċ li jistgħu jiġu ripetuti, huwa preferut fuq il-magni għal ħafna komponenti tal-iskala tal-impjant-.
L-applikazzjonijiet elettroniċi jirrappreżentaw l-ogħla-volum tal-ittimbrar ta' preċiżjoni.L-industrija elettronikajiddependi fuq partijiet ittimbrati għall-konduttività, il-konnettività u l-integrità strutturali madwar kważi kull kategorija ta 'apparat. Komponenti speċifiċi jinkludu:
- Tarki RF u EMI- Kompartimenti tal-ħitan irqaq-li jiżolaw ċirkwiti sensittivi minn interferenza elettromanjetika, li jeħtieġu flatness stretta u ħxuna konsistenti tal-ħajt għal kuntatt xieraq mal-ert.
- Gwarniċi taċ-ċomb- It-trasportaturi tal-liga tar-ram li jgħaqqdu l-imut tas-semikondutturi ma' ċirkwiti esterni, ittimbrati b'wisgħat tal-karatteristiċi mkejla f'għexieren ta' millimetri.
- Ikkuntattja molol- Molol tar-ram tal-berillju jew tal-bronż tal-fosforu ġewwa konnetturi, swiċċijiet, u relays li għandhom iwasslu forza ta' kuntatt konsistenti fuq biljuni ta' ċikli ta' tgħammir.
- Terminali tal-konnettur- Arrays tal-brilli ta'-densità għolja għall-USB, HDMI, u interfaces tal-bord-to-li fejn l-eżattezza tal-pożizzjoni tiddetermina jekk l-assemblaġġ awtomatizzat jirnexxix jew jimblokka.
- Sinkijiet tas-sħana u spreaders termali- Komponenti tal-aluminju jew tar-ram stampati li jimmaniġġjaw it-tagħbijiet termali fid-dawl LED, l-elettronika tal-enerġija, u l-apparat mobbli.
X'jaqsmu dawn l-applikazzjonijiet elettroniċi hija tendenza lejn minjaturizzazzjoni. Hekk kif l-apparati jiċkienu, il-komponenti stampati ġewwa fihom isiru iżgħar u jidhru b'mod aktar dens. Terminal tal-konnettur li kien wiesa '2 mm ħames snin ilu issa jista' jkun ta '0.8 mm, b'tolleranzi proporzjonalment aktar stretti fuq kull dimensjoni. L-ittimbrar progressiv tad-die jonqos b'mod effettiv minħabba li l-prinċipji fundamentali tal-proċess, l-ispazji kkontrollati, l-għalf preċiż u l-ġeometrija tad-die ripetibbli, jaħdmu sew fuq skala mikro-kif jagħmlu fuq partijiet akbar.
Kull waħda minn dawn l-industriji tagħżel ittimbrar ta' preċiżjoni fuq alternattivi għall-istess raġunijiet ewlenin: tagħti preċiżjoni konsistenti f'volumi fejn l-ispiża għal kull parti hija importanti, u tagħmel dan bir-ripetibbiltà li jitolbu l-applikazzjonijiet ta' sikurezza-kritiċi u ta' prestazzjoni-kritiċi. Imma li tkun taf li l-ittimbrar taqbel mal-applikazzjoni tiegħek hija biss nofs l-ekwazzjoni. In-nofs l-ieħor qed jifhem kif jiġbor kontra magni CNC, qtugħ bil-lejżer, u metodi oħra ta 'fabbrikazzjoni meta r-rekwiżiti speċifiċi tal-ġeometrija, il-volum u t-tolleranza tiegħek ikunu fuq il-mejda.
Preċiżjoni Die Ittimbrar vs Metodi ta 'Fabbrikazzjoni Alternattivi
Li tkun taf il-parti tiegħek teħtieġ tolleranzi stretti ma jfissirx awtomatikament li l-ittimbrar huwa t-tweġiba. Inġiniera u timijiet ta 'akkwist jiffaċċjaw matriċi ta' deċiżjoni reali: makkinar CNC, qtugħ bil-lejżer, blanking fin, inċiżjoni kimika, u EDM tal-wajer kollha jipproduċu partijiet tal-metall preċiżi. L-għażla t-tajba tiddependi minn fejn jinsab il-proġett tiegħek fuq ħames varjabbli: volum tal-produzzjoni, tolleranzi meħtieġa, kumplessità ġeometrika, baġit tal-iskart tal-materjal, u mira ta' spiża għal kull-unità.
L-ittimbrar progressiv tal-metall jiddomina ċerti reġjuni ta 'dik il-matriċi. Iżda mhuwiex universalment superjuri, u taparsi mod ieħor iwassal għal deċiżjonijiet ta 'għodda għaljin li qatt ma jħallsu lura. Hawn fejn l-ittimbrar jirbaħ, u fejn le.
Meta Preċiżjoni Die Ittimbrar Jissuperaw CNC u Laser
L-ekonomija ta ' l-ittimbrar tal-metall die ċappetta fuq il-volum. Die progressiv jista' jiswa $15,000 sa $50,000 skont il-kumplessità, iżda ladarba tkun qed taħdem, l-ispiża għal kull-parti tinżel għal pennies. Il-magni CNC iġorru spiża minima ta 'setup, iżda kull parti titlob ħin individwali tal-magna. Il-punt ta 'crossover, fejn l-ittimbrar isir irħas għal kull unità, tipikament jaqa' bejn 1,000 u 5,000 unità skond il-kumplessità tal-parti. Lil hinn minn 10,000 parti, il-vantaġġ tal-ispiża tal-ittimbrar isir enormi.
Il-veloċità tgħid storja simili. Die progressiv u linja tal-ittimbrar li tipproduċi 400 puplesija kull minuta tagħti partijiet aktar malajr f'siegħa milli tipproduċi ċellula CNC f'xift sħiħ. Għal programmi li jeħtieġu 100,000 unità annwali jew aktar, l-ebda proċess ta 'tnaqqis ma jikkompeti fuq it-throughput.
Il-qtugħ bil-lejżer jidher flessibbli, iżda jintroduċi limitazzjonijiet li huma importanti fuq skala ta 'preċiżjoni. It-truf-maqtugħin bil-lejżer jġorru żona-affetwata tas-sħana li tbiddel il-proprjetajiet tal-materjal ħdejn il-linja tal-qtugħ. Il-kwalità tat-tarf tiddegrada fuq materjali eħxen, u l-veloċità tat-tqattigħ tinżel b'mod drammatiku taħt ħxuna ta' 0.020" fejn tipikament jgħixu komponenti stampati ta' preċiżjoni-. Laser ukoll ma jistax jifforma, jitgħawweġ jew jiġbed, li jfisser li dejjem huma meħtieġa operazzjonijiet addizzjonali biex jipproduċu parti tridimensjonali.
L-iskart tal-materjal huwa separatur ieħor. Operazzjonijiet ta 'ttimbrar u fabbrikazzjoni progressivi jikkunsmaw biss il-materjal fi ħdan it-tqassim tal-istrixxa, b'ruttam limitat għall-web carrier u balel pilota. Il-magni CNC, b'kuntrast, jistgħu jaħlu 60-80% tal-blokka tal-bidu bħala swarf. Għal ligi għaljin bħal ram tal-berillju jew bronż tal-fosfru, dak il-multiplikatur tal-iskart jagħmel il-magni projbittivament jiswa bil-volum.
Fejn Metodi Alternattivi Jistgħu Ikunu Aħjar
Għażla tal-proċess onesta tfisser li wieħed jirrikonoxxi fejn l-ittimbrar mhuwiex tajjeb.
Makkinar CNCjirbaħ meta jkollok bżonn ġeometrija tridimensjonali kumplessa-minn stokk solidu, kwantitajiet taħt 1,000, jew tolleranzi aktar stretti minn ± 0.0005" fuq uċuħ tat-tgħammir. Jittratta wkoll bidliet fid-disinn mingħajr xogħol mill-ġdid tal-għodda, li jagħmilha l-għażla default waqt il-prototyping u l-iżvilupp bikri.
Inċiżjoni kimikajeċċella fuq materjali estremament irqaq (taħt 0.005") fejn il-forzi mekkaniċi tal-ittimbrar jgħawġu l-parti. Tipproduċiburr-truf ħielsa, stress-mingħajr investiment ta 'għodda, li jagħmilha ideali għal diski ta' encoder, skrins ta 'malji fini, u stiffeners ta' ċirkwit flex. Ir-reviżjonijiet tad-disinn ma jiswew kważi xejn peress li l-ġeometrija hija definita minn xogħol tal-arti tar-ritratti aktar milli azzar imwebbes.
Blanking fintokkupa niċċa bejn l-ittimbrar standard u l-magni. Jikkonsenja truf imqattgħin bis-sħiħ b'żona ta' qtugħ qrib -żero, u jelimina t-tħin sekondarju għal partijiet bħal gerijiet, sprockets, u pjanċi tal-cam li jeħtieġu uċuħ tat-tarf funzjonali. Il-kompromess huwa ħin taċ-ċiklu aktar bil-mod u spiża għal kull-parti mill-ittimbrar progressiv konvenzjonali.
EDM tal-wajerjipproduċi l-iktar tolleranzi stretti ta 'kwalunkwe metodu ta' qtugħ, ħafna drabi ± 0.0001 ", iżda b'veloċitajiet imkejla f'pulzieri kwadri fis-siegħa. Huwa proċess ta 'prototipi u għodda, mhux metodu ta' produzzjoni. Jekk għandek bżonn għaxar partijiet bi preċiżjoni estrema, EDM tal-wajer jaħdem. Jekk għandek bżonn għaxart elef, ma jagħmilx hekk.
| Metodu | L-Aħjar Firxa tal-Volum | Tolleranza | Limiti Ġeometriċi | Xejra tal-Ispejjeż għal kull-Parti |
|---|---|---|---|---|
| Preċiżjoni Die Ittimbrar | 5,000 - miljuni | ±0.001" | Profili 2D + karatteristiċi 3D iffurmati; fond tal-ġbid limitat | Baxx ħafna fil-volum; għodda għolja bil-quddiem |
| Makkinar CNC | 1 - 5,000 | ±0.0005" | 3D sħiħ minn solidu; kavitajiet interni; ħxuna varjabbli | Flat kull-parti; l-ebda amortizzazzjoni tal-għodda |
| Qtugħ bil-lejżer | 1 - 10,000 | ±0.005" | Profili 2D biss; ebda formazzjoni; is-sħana-truf affettwati | Moderat; skali ħażin vs ittimbrar |
| Blanking Fine | 5,000 - 500,000 | ±0.001" | Profili ċatti bi-shear trufs sħaħ; iffurmar limitat | Ogħla minn progressiv; inqas minn CNC |
| Inċiżjoni Kimika | 100 - 50,000 | ±0.001" (dipendenti mill-materjal) | 2D biss; mudelli kkomplikati; ebda iffurmar possibbli | Setup baxx; moderat għal-parti; ebda riskju tal-għodda |
Il-qafas tad-deċiżjoni huwa sempliċi. Jekk il-parti tiegħek hija rqiqa-gauge, teħtieġ li tifforma jew titgħawweġ, titlob tolleranzi ta' ± 0.001", jew taħtha, u taħdem 'il fuq minn 5,000 unità fis-sena, l-ittimbrar ta' die ta' preċiżjoni huwa kważi ċertament l-aktar triq ekonomika tiegħek. Taħt dak il-limitu tal-volum, jew meta l-ġeometrija titlob magni 3D sħiħ jew truf ta' stress{7}{7}{8}ħieles fuq l-alternattivi jaqilgħu posthom.
Ikun xi jkun il-proċess li tagħżel, il-parti għad trid tkun iddisinjata għaliha. U fl-ittimbrar ta 'preċiżjoni speċifikament, id-distanza bejn disinn manufacturable u uġigħ ta' ras għali ħafna drabi tinżel għal numru żgħir ta 'regoli dimensjonali li ħafna inġiniera ma jiltaqgħux magħhom sakemm l-ewwel kwotazzjoni tal-għodda tagħhom terġa' lura b'mistoqsijiet.
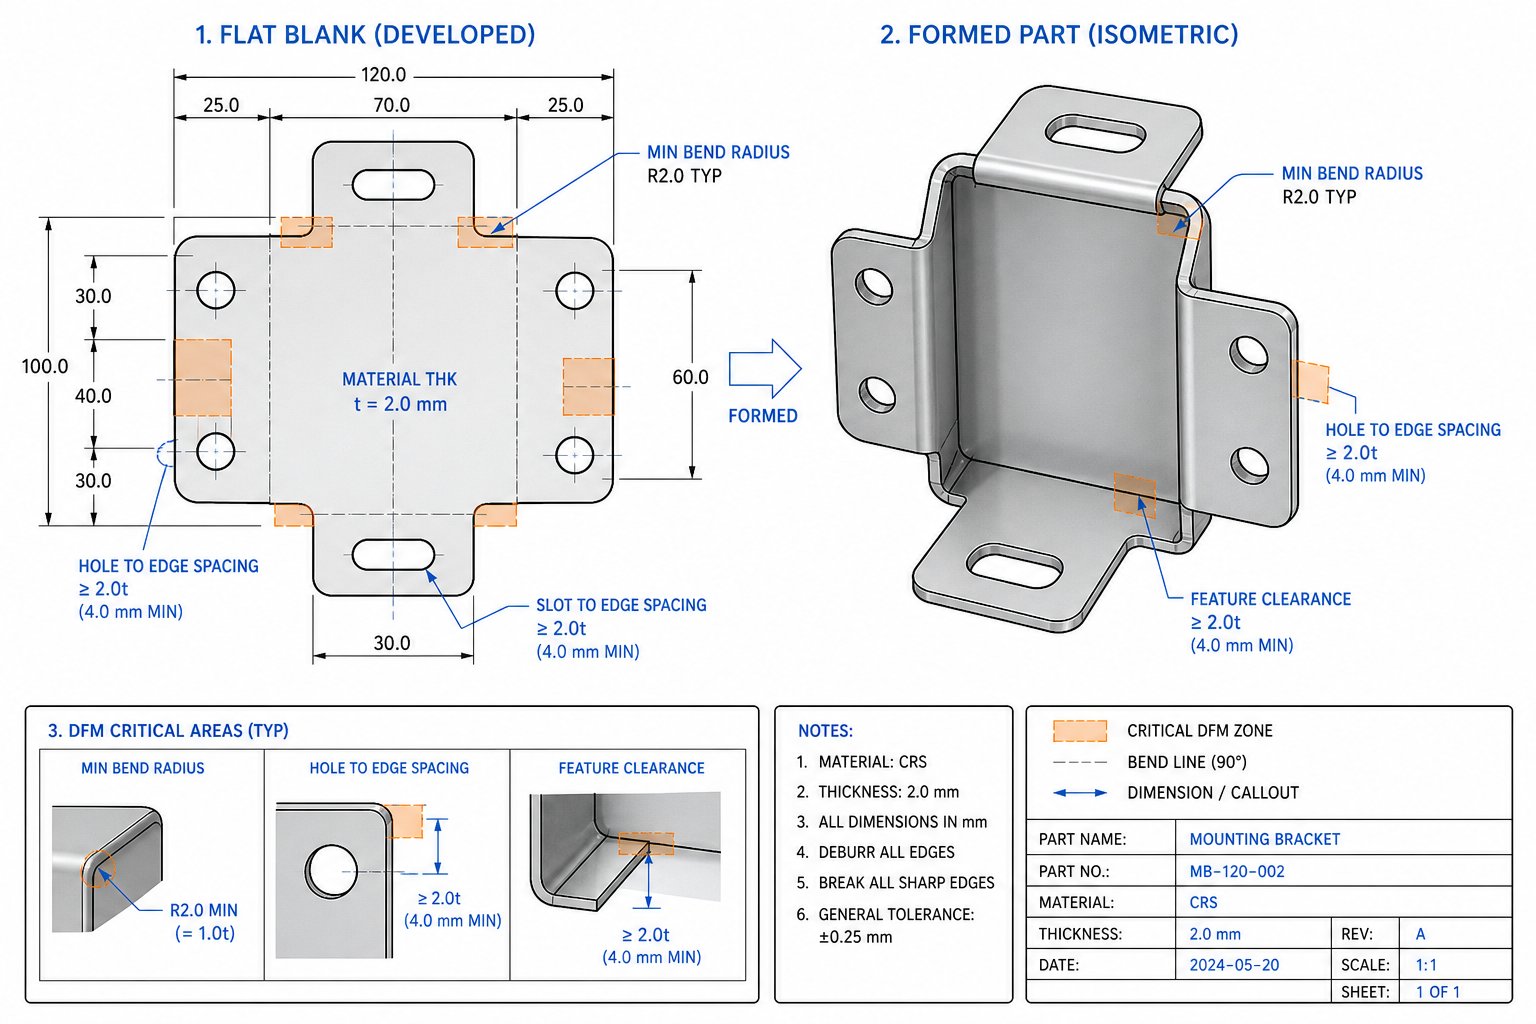
Disinn għall-Manifattura fl-Ittimbrar tad-Die ta' Preċiżjoni
Parti li tidher nadifa fil-CAD tista 'ssir ħmar il-lejl fl-għodda. L-ispazjar tal-karatteristiċi li jaħdem fuq l-iskrin jista’ jinqasam taħt pressjoni ta’ punch. Raġġ tal-liwja li jidher konservattiv jista' jqatta' l-istainless-qawwa għolja fil-veloċità tal-produzzjoni. Dawn mhumiex problemi ipotetiċi. Huma qed ir-raġuni li d-disinn tad-die tal-ittimbrar progressiv jitlob sett speċifiku ta 'regoli ġeometriċi li ħafna inġiniera qatt ma jiltaqgħu magħhom sakemm kwotazzjoni tal-għodda tiġi lura mmarkata bl-aħmar.
Id-disinn għall-manifattura (DFM) fl-ittimbrar ta 'preċiżjoni mhuwiex dwar il-limitazzjoni tal-kreattività. Huwa dwar il-fehim dak li l-die, il-materjal, u l-istampa jistgħu fiżikament iwasslu, u mbagħad tiddisinja f'dawk il-konfini mill-bidu. Il-ħlas huwa inqas iterazzjonijiet ta 'għodda, rati ta' rifjut aktar baxxi, u partijiet ta 'die ittimbrar li joħorġu mill-istampa dritt l-ewwel darba.
Dimensjonijiet Kritiċi u Regoli ta' Spazjar tal-Karatteristiċi
Kull karatteristika fuq parti stampata, toqob, slots, tabs, truf, jinteraġixxi mal-ġirien tagħha permezz tal-materjal. It-tqegħid tagħhom qrib wisq flimkien jikkonċentra l-istress, idgħajjef in-nisġa tal-materjal, u jikkawża distorsjoni li tinżel f'karatteristiċi ħdejn xulxin. Hawn fejn jgħixu l-limiti iebsin:
Dijametru minimu tat-toqbajiddependi direttament fuq it-tip tal-materjal u l-ħxuna. Għal materjali duttili bħall-aluminju jew ir-ram, id-dijametru minimu tat-toqba għandu jkun mill-inqas1.2 darbiet il-ħxuna tal-materjal(1.2T). Għal ligi aktar iebsa bħall-istainless steel, dak il-minimu jaqbeż għal 1.5-2.0T minħabba li l-punch jassorbi forzi laterali akbar waqt it-tqattigħ. Mur iżgħar, u qed tħares lejn ksur frekwenti punch u xedd die aċċellerat.
Distanza tat-toqba-sat--tarfhija qasam ta' żball komuni. Poġġi toqba qrib wisq tat-tarf tal-parti, u l-web tal-materjal li jifdal bulves barra matul il-puplesija tat-titqib. Il-linja gwida hija ċara: żomm mill-inqas 2T bejn kwalunkwe toqba jew slot u l-eqreb tarf. Dan iżomm il-materjal strutturalment intatt waqt l-ittimbrar u jipprevjeni deformazzjoni li l-ebda ammont ta 'xogħol sekondarju ma jista' jikkoreġi għal kollox.
Spazjar bejn toqba-per-toqbaisegwi l-istess loġika. L-ispazjar minimu bejn it-toqob li jmissu magħhom għandu jkun mill-inqas 2T biex jipprevjeni l-web bejniethom milli tiċrita jew tgħawweġ taħt forzi ta 'shear. Għal għodda tad-die progressiva, din ir-restrizzjoni tipproteġi wkoll it-toqob pilota milli jiġu affettwati minn operazzjonijiet ta 'titqib maġenbhom.
Wisa' minimu tal-flanġgħal tabs u notches huwa 1.5T. Xi ħaġa idjaq tpoġġi stress estrem fuq il-punch u toħloq karatteristiċi li huma suxxettibbli li jitgħawweġ jew jitkissru waqt l-immaniġġjar. Meta t-tul ta 'tab jaqbeż ħames darbiet il-wisa' tiegħu, l-istabbiltà strutturali tinżel b'mod sinifikanti u tirriskja ħsara waqt l-ittimbrar u l-assemblaġġ downstream.
Liwja, Iġbed, u Restrizzjonijiet tad-Disinn tal-Formola
Operazzjonijiet ta 'formazzjoni jintroduċu stress tensili fuq barra tal-liwja u kompressjoni fuq ġewwa. Jekk il-ġeometrija ma takkomodax dawn il-forzi, il-materjal xquq, tikmix, jew molol lura lil hinn mil-limiti aċċettabbli.
Raġġ tal-liwja minimuhija r-regola l-aktar spiss miksura. Ir-raġġ tal-liwja ta 'ġewwa għandu jkun mill-inqas 1.0 darbiet il-ħxuna tal-materjal (1T) għall-biċċa l-kbira tal-materjali. Għal -azzar ta 'saħħa għolja jew ligi ittemprat, 1.5T huwa aktar sigur. Raġġi aktar stretti minn 1T jikkonċentraw l-istress fil-quċċata tal-liwja u jżidu b'mod drammatiku l-probabbiltà ta 'qsim, speċjalment meta l-liwja timxi paralleli mad-direzzjoni tal-qamħ. Kifstabbiliti referenzi DFMtikkonferma, liwjiet magħmula perpendikolari mal-qamħ huma ferm inqas suxxettibbli għal falliment minn liwjiet allinjati magħha.
Għoli minimu tal-flanġ tal-liwjagħandu jkun mill-inqas 2.5T flimkien mar-raġġ tal-liwja. Flanġijiet iqsar ma jistgħux jinqabdu sew mill-punch li jiffurmaw, li jirriżultaw f'angoli inkonsistenti u ripetibbiltà fqira. Meta tipprova tifforma flanġ li jkun qasir wisq, il-materjal għandu tendenza li jiżloq aktar milli jiddeforma b'mod nadif.
Tqegħid tal-karatteristika ħdejn il-liwjiethija restrizzjoni kritika oħra. Toqob jew slots iżgħar minn 0.100 "f'dijametru għandhom joqogħdu mill-inqas 2T flimkien mar-raġġ tal-liwja 'l bogħod minn kwalunkwe linja tal-liwja. Karatteristiċi akbar jeħtieġu 2.5T flimkien mar-raġġ. Karatteristiċi mqiegħda eqreb minn dawn il-minimi se jgħawġu, jiġġebbed, jew jaqilbu matul l-operazzjoni tal-iffurmar minħabba li l-materjal fiż-żona tal-liwja qed jiċċirkola b'mod attiv.
Iġbed proporzjonijiet tal-fondjillimitaw kemm tista 'tiġi ffurmata karatteristika ta' tazza jew qoxra ta 'fond f'operazzjoni waħda. Regola ġenerali hija li l-ewwel tlugħ m'għandux jaqbeż fond ugwali għad-dijametru vojt immultiplikat b'0.4-0.5. Tpinġijiet aktar profondi jeħtieġu stazzjonijiet progressivi multipli b'operazzjonijiet intermedji ta 'ttemprar jew tiġbed mill-ġdid, u jżidu l-kumplessità mal-għodda progressiva u d-disinn tad-die.
Speċifikazzjoni tad-direzzjoni tal-qamħgħandha tidher fuq kull tpinġija b'karatteristiċi ffurmati. Il-liwi perpendikolari għad-direzzjoni tal-irrumblar jagħti liwjiet aktar b'saħħithom u springback aktar prevedibbli. Li tħalli barra din is-sejħa tħalli d-deċiżjoni f'idejn min jagħmel l-għodda, li jista' jorjenta t-tqassim tal-istrixxa għall-effiċjenza tal-materjal aktar milli l-prestazzjoni tal-parti.
Fornituri similiYICHENtaħdem ma 'timijiet ta' inġinerija kmieni fil-fażi tad-disinn biex tottimizza l-ġeometrija tal-parti għall-ittimbrar tad-die ta 'preċiżjoni, tnaqqas l-iterazzjonijiet u l-ispejjeż tal-għodda qabel ma tinqata' blokka waħda ta 'azzar tal-għodda. Dan it-tip ta' reviżjoni kollaborattiva tad-DFM jaqbad ksur waqt li l-bidliet ikunu għadhom ħielsa, fuq l-iskrin aktar milli f'għodda mwebbsa.
Qabel ma titlob kwotazzjonijiet, mexxi d-disinn tiegħek permezz ta' din il-lista ta' kontroll:
- Id-dijametri tat-toqob huma mill-inqas 1.2T (duttili) jew 1.5-2.0T (ligi iebsin)
- It-toqba-sa-tarf u t-toqba-per-l-ispazjar tat-toqba jilħaq jew jaqbeż it-2T
- Ir-raġġi tal-liwja interni huma mill-inqas 1.0T (1.5T għal materjali ta'-saħħa għolja)
- L-għoli tal-flanġ tal-liwja huma mill-inqas 2.5T flimkien mar-raġġ tal-liwja
- Il-karatteristiċi jitqiegħdu mill-inqas 2T + raġġ tal-liwja minn kwalunkwe linja tal-liwja
- Il-wisgħat tat-tab u tal-talja huma mill-inqas 1.5T b'tul mhux aktar minn 5x wisa '
- Il-kantunieri interni kollha għandhom raġġ ta 'mill-inqas 0.5T
- Id-direzzjoni tal-qamħ hija speċifikata fuq it-tpinġija għal liwjiet kritiċi
- Id-direzzjoni tal-burr tissejjaħ fejn l-orjentazzjoni hija importanti għall-assemblaġġ
- Il-fond tal-ġbid ma jaqbiżx 40-50% tad-dijametru vojt għal kull stazzjon
- It-tolleranzi huma applikati b'mod selettiv: stretti biss fejn il-funzjoni titlobha
Kull regola f'din il-lista teżisti għaliex l-injorar tagħha twassal għal mod ta 'falliment speċifiku u prevedibbli: liwjiet imxaqqaq, toqob mgħawġa, puntelli miksura, jew partijiet li jkejlu b'mod differenti fuq il-kampjun 1 kontra l-kampjun 100,000. Is-segwitu tagħhom ma jiggarantixxix die perfett fl-ewwel bini, iżda jelimina r-raġunijiet l-aktar komuni għal xogħol mill-ġdid tal-għodda u ruttam tal-produzzjoni.
Ir-regoli tad-disinn jiddefinixxu x'inhu fattibbli. Iżda anki parti perfettament iddisinjata tista 'taqa' barra mill-ispeċifikazzjonijiet jekk l-infrastruttura ta 'kwalità wara l-istampa ma tkunx ugwalment rigoruża, u huwa għalhekk li l-metodi ta' spezzjoni u ċ-ċertifikazzjonijiet li jsostnu operazzjoni ta 'ttimbrar ta' preċiżjoni jimpurtaw daqs kemm il-ġeometrija tal-għodda nnifisha.
Kontroll tal-Kwalità u Spezzjoni fl-Ittimbrar ta 'Preċiżjoni
Die iddisinjat tajjeb-li jaħdem fuq pressa ta' stampar progressiva kapaċi tfisser xejn jekk is-sistema ta' kwalità warajha ma tistax tipprova li l-partijiet huma fil-fatt fl-ispeċifikazzjoni. F'veloċitajiet ta 'produzzjoni ta' diversi mijiet ta 'puplesiji fil-minuta, anki drift qasir ta' proċess jista 'jipproduċi eluf ta' partijiet mhux konformi qabel ma xi ħadd jinduna. Huwa għalhekk li l-infrastruttura ta 'spezzjoni, l-għodod tal-kejl, il-monitoraġġ tal-proċess, u ċ-ċertifikazzjonijiet li jsostnu operazzjoni ta' preċiżjoni, huma importanti daqs l-għodda nnifisha.
Metodi ta 'spezzjoni u Għodod ta' Kejl
Operazzjonijiet ta 'ttimbrar ta' preċiżjoni jiddependu fuq approċċ ta 'kejl f'saffi. L-ebda għodda waħda ma tkopri kull karatteristika, għalhekk fornituri kapaċi jużaw taħlita ta 'metodi mqabbla mal-kritikità u l-ġeometrija ta' kull dimensjoni.
L-ewwel-spezzjoni tal-oġġett (FAI)jivvalida setup ġdid qabel ma tibda l-produzzjoni. Parti tal-kampjun titkejjel kontra kull dimensjoni tat-tpinġija bl-użu ta' strumenti ta'-preċiżjoni għolja, li tikkonferma li s-sistema tal-għalf tad-die, tal-istampa, u tal-ittimbrar qed jipproduċu partijiet konformi qabel ma jimpenjaw ruħhom għal ġirja sħiħa. Dan il-pass jaqbad l-iżbalji tas-setup meta jkunu l-irħas biex jiġu rranġati.
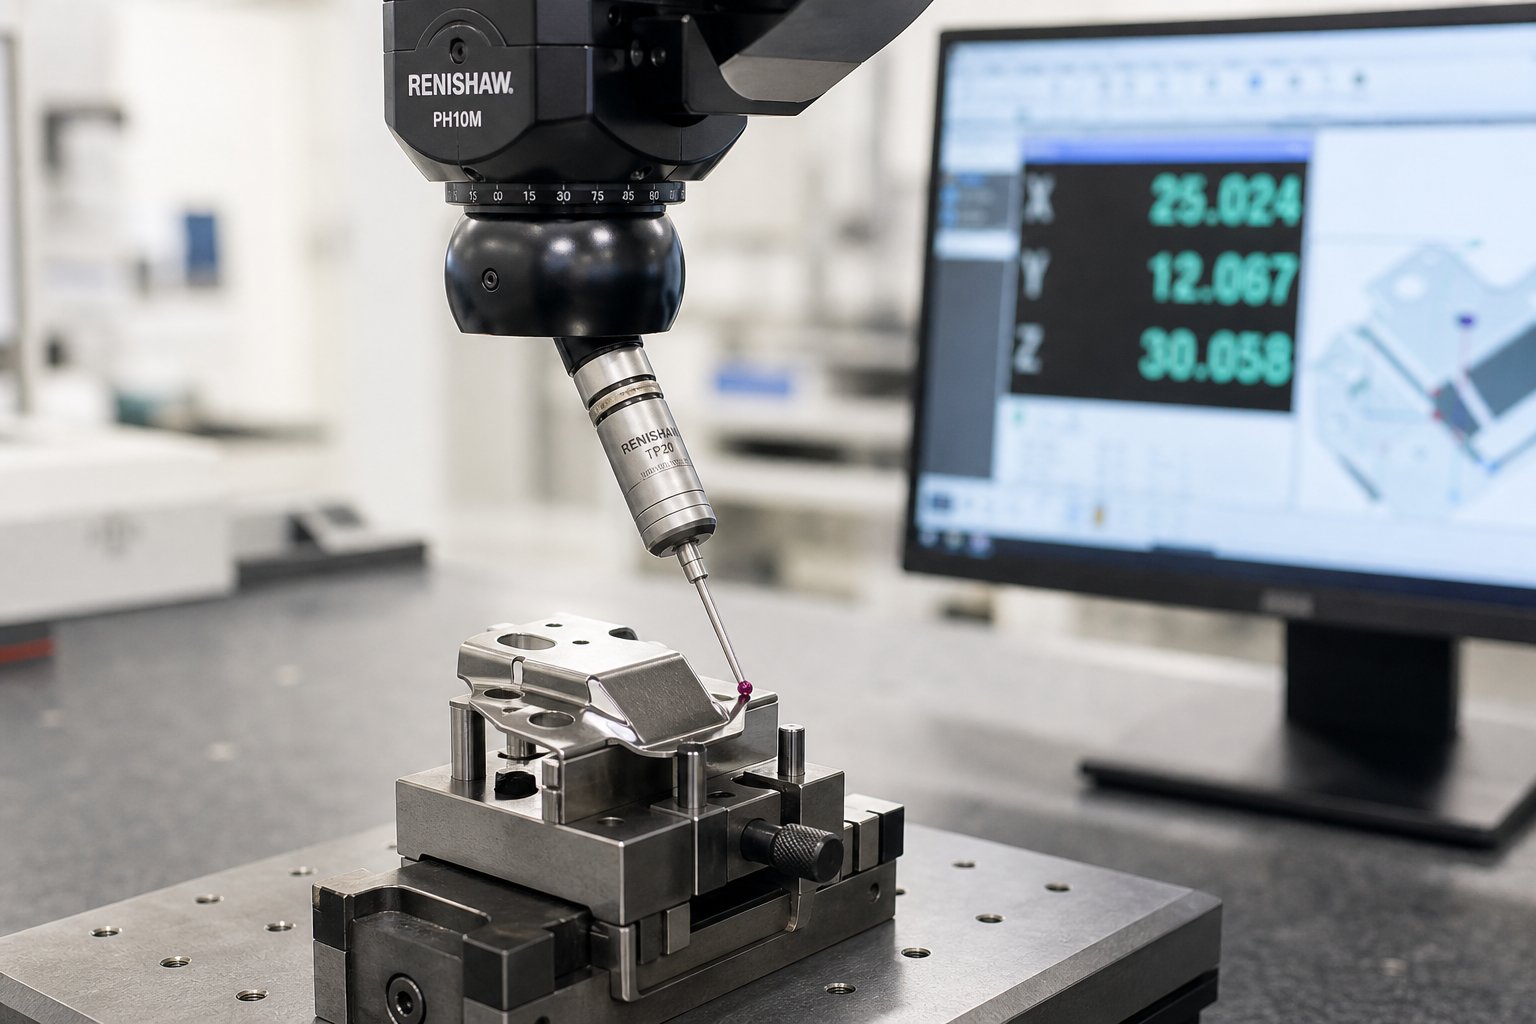
Magni tal-Kejl tal-Koordinati (CMM)jimmaniġġjaw ġeometriji kumplessi fejn karatteristiċi multipli għandhom jirrelataw ma 'datums kondiviżi. Sonda CMM tmiss jew tiskennja l-uċuħ tal-partijiet biex tibni mudell ta' kejl tridimensjonali, li tivverifika l-pożizzjonijiet tat-toqob, it-tolleranzi tal-profil, u l-flatness għal riżoluzzjoni fil-livell tal-mikron-. Għal partijiet li jaħdmu fuq linja ta 'ittimbrar ta' die progressiv ta 'veloċità għolja, id-dejta CMM minn kampjuni perjodiċi tikkonferma li r-relazzjonijiet dimensjonali jibqgħu stabbli fuq medda twila ta' żmien.
Komparaturi ottiċi u sistemi ta' viżjonitipproġetta siluwett ta 'parti eżaltata fuq skrin jew sensur tal-kamera, li tippermetti lill-operaturi jiċċekkjaw il-profili, ir-raġġi, u l-kundizzjonijiet tat-tarf malajr. Spezzjoni tal-viżjoni awtomatizzata integrata fil-linja ta 'l-istampa progressiva tad-die tista' tevalwa kull parti fil-veloċità tal-produzzjoni, timmarka burrs, xquq, jew karatteristiċi nieqsa mingħajr ma tnaqqas il-produzzjoni.
Go/le go-gaugestipprovdi konferma mgħaġġla u binarja ta' karatteristiċi kritiċi. Gauge tal-brilli jew joqgħod f'toqba jew le. A slot gauge jew jgħaddi jew jieqaf. Dawn l-għodod jisbqu fi kontrolli ta' produzzjoni ta'-frekwenza għolja fejn il-veloċità hija importanti aktar milli jirrekordjaw valuri eżatti.
Kontroll tal-Proċess Statistiku (SPC)jgħaqqad dawn il-kejlijiet kollha flimkien maż-żmien. KifIl-Fabbrikaturdettalji, il-monitors tat-tagħbija fuq presses tal-ittimbrar jistgħu jsegwu d-dejta tal-forza għal kull puplesija u jesprimuha fi X-mapep tal-bar u sigma, u jiskopru xejriet qabel ma l-partijiet joħorġu mit-tolleranza. SPC mhux biss jaqbad id-difetti. Tbassarhom, u tagħti ħin lill-operaturi biex jaġġustaw il-proċess, jissostitwixxu punch milbus, jew jikkoreġu devjazzjoni tal-għalf waqt li l-partijiet ikunu għadhom konformi.
Ċertifikazzjonijiet u Standards ta' Kontroll tal-Proċess
Iċ-ċertifikazzjonijiet jgħidulek liema sistema ta' kwalità bena fornitur, liema awdituri esterni vverifikaw, u liema industriji dak il-fornitur huwa kkwalifikat biex iservi. Għall-inġiniera li jevalwaw l-imsieħba tal-ittimbrar, hawn xi tfisser fil-fatt kull ċertifikazzjoni:
- ISO 9001- L-istandard tas-sistema ta' ġestjoni tal-kwalità tal-linja bażi. Hija tistabbilixxi proċessi dokumentati, proċeduri ta 'azzjoni korrettiva, u oqfsa ta' titjib kontinwu. Meħtieġa iżda mhux biżżejjed għal applikazzjonijiet ta'-kritiċità għolja.
- IATF 16949- L-istandard speċifiku tal-karozzi-mibni fuq ISO 9001. Dan iżid rekwiżiti għall-approvazzjoni tal-parti tal-produzzjoni (PPAP), ippjanar avvanzat tal-kwalità tal-prodott (APQP), u analiżi tal-modalità tal-falliment (FMEA). Meħtieġa mill-biċċa l-kbira tal-OEMs tal-karozzi ewlenin u l-fornituri tal-Livell 1.
- ISO 13485- L-istandard tal-ġestjoni tal-kwalità tal-apparat mediku.noti NSFli l-ISO 13485 jenfasizza l-konformità regolatorja u l-ġestjoni tar-riskju fuq it-titjib kontinwu, b'rekwiżiti ta 'dokumentazzjoni preskrittiva, traċċabilità mtejba għal apparati impjantabbli, u proċessi formali ta' ġestjoni tal-ilmenti. Huwa rikonoxxut minn aġenziji regolatorji madwar id-dinja, inklużi l-FDA, Health Canada, u l-korpi MDR tal-UE.
- AS9100- L-istandard tal-kwalità aerospazjali. Iżid rekwiżiti għall-ġestjoni tal-konfigurazzjoni, ġestjoni tar-riskju f'kull stadju tal-proċess, u traċċabilità rigoruża mill-materja prima sal-kunsinna finali. Stennew protokolli ta' spezzjoni tal-ewwel-artikolu aktar stretti u programmi ta' prevenzjoni ta' partijiet foloz.
Fornitur li għandu IATF 16949 jew AS9100 diġà wera kapaċità lil hinn mill-ġestjoni bażika tal-kwalità, inkluż il-kontroll tal-proċess, l-analiżi tas-sistema tal-kejl, u l-verifika tal-kompetenza tal-forza tax-xogħol. Iż-żieda ta' ISO 13485 fuq nett teħtieġ aktar investiment f'kontrolli speċifiċi ta' apparat- bħall-prevenzjoni tal-kontaminazzjoni, proċeduri ta' iġjene tal-persunal, u sistemi ta' sorveljanza ta' wara-suq.
Meta tevalwa fornitur tal-ittimbrar ta 'preċiżjoni, ma tistaqsix biss jekk għandhomx ċertifikazzjoni. Staqsi x'inhuma l-miri Cpk tagħhom fuq dimensjonijiet kritiċi, kemm-il darba jieħdu kampjuni waqt il-produzzjoni, u x'jiġri meta l-SPC jindika tendenza. Iċ-ċertifikat fuq il-ħajt jikkonferma li teżisti sistema. It-tweġibiet għal dawk il-mistoqsijiet jgħidulek jekk dik is-sistema fil-fatt taħdem fil-punt fejn il-metall jiltaqa 'ma' die, puplesija wara puplesija, fuq miljuni ta 'partijiet.
L-infrastruttura ta 'kwalità żżomm il-partijiet f'tolleranza. Iżda t-tolleranza hija biss nofs l-ekwazzjoni tal-valur. In-nofs l-ieħor, l-ispiża, jiddetermina jekk l-ittimbrar ta 'preċiżjoni jagħmilx sens finanzjarju għall-programm tiegħek, u dak il-kalkolu jiddependi fuq varjabbli li ħafna inġiniera ma jarawx sakemm jibdew jitolbu kwotazzjonijiet.
Fatturi tal-Ispejjeż u Ekonomija tal-Ittimbrar tad-Die ta' Preċiżjoni
Il-kwotazzjonijiet tal-għodda għall-ittimbrar tad-die ta 'preċiżjoni jistgħu jikkawżaw xokk tal-istikers. Die progressiv iddisinjat għal xogħol ta'-tolleranza stretta jista' jġorr prezz ta' $30,000 sa $250,000 skont l-għadd tal-istazzjon, il-materjal, u l-kumplessità. Iżda dak in-numru waħdu huwa qarrieqi. Dak li huwa importanti huwa kif dak l-investiment jissarraf fi spiża għal kull-parti fil-volum tal-produzzjoni tiegħek, u jekk l-ekonomija totali tegħlebx l-alternattivi matul il-ħajja tal-programm.
Għodda ta' Investiment u Ekonomija tal-Volum
Aħseb fl-ispiża tad-die bħala taxxa fissa mifruxa fuq kull parti li tipproduċi l-għodda. Die progressiv ta '$ 50,000 li jmexxi 500,000 parti jżid biss $ 0.10 għal kull biċċa fl-amortizzazzjoni tal-għodda. Dik l-istess die li tipproduċi biss 5,000 parti żżid $10.00 għal kull biċċa, differenza ta '100x li tagħmel jew tkisser il-każ tan-negozju għall-ittimbrar progressiv tal-metall die.
Il-ħajja mistennija tad-die tiddependi fuq il-materjal li jkun ittimbrat, ir-rekwiżiti ta 'tolleranza, u l-għażla tal-azzar tal-għodda. Karbur tal-ittimbrar ta' die ta' preċiżjoni mibni sew-insert tooling running ligi tar-ram jista 'jwassal 10 miljun jew aktar strokes qabel ristrutturazzjoni kbira. Materjali aktar iebsa bħall-istainless steel iqassru dik it-tieqa għal 1-5 miljun strokes, skont il-kumplessità tal-karatteristika u d-dixxiplina tal-manutenzjoni. Għodod ta'-saffi aktar baxxi jista' jiġġustifika biss 100,000 sa 500,000 puplesija qabel ma jkun hemm bżonn ta' xogħol mill-ġdid, u huwa għalhekk li l-għażla ta' manifattur ta' die progressiv kwalifikat huwa importanti għal ekonomija fit-tul.
Il-limitu tal-volum fejn l-ittimbrar taqbeż l-alternattivi tipikament jaqa' bejn 10,000 u 50,000 unità annwali għal partijiet ta'-kumplessità moderata. Taħt dik il-firxa, il-magni CNC jew il-qtugħ bil-lejżer jevita kompletament l-investiment tal-għodda. Fuqha, ittimbrar progressiv fit-tul iwassal għal kull-spejjeż biċċa li l-ebda proċess sottrattiv ma jista' javviċina, ħafna drabi jinżel taħt $0.05 għal ġeometriji sempliċi f'volumi għoljin.
Fatturi li jmexxu l-ispiża għal kull -parti 'l fuq jew 'l isfel
Lil hinn mill-amortizzazzjoni tal-għodda, diversi varjabbli jbiddlu l-ispiża tal-ħatt l-art tiegħek għal kull biċċa. Il-fehim ta' dawn is-sewwieqa jgħinek tottimizza d-disinji u tinnegozja l-kwotazzjonijiet b'mod aktar effettiv.
Il-fatturi tal-ispiża kklassifikati skont l-impatt tipiku fuq il-prezz għal kull-parti:
- Tip ta 'materjal u ħxuna- Il-materja prima tammonta għal 45-55% tal-ispiża għal kull unità. L-azzar li ma jsaddadx u l-ligi tar-ram jiswew 3-5x aktar minn azzar ħafif bil-piż, u materjali aktar diffiċli jaċċelleraw l-ilbies tad-die, u jżidu l-frekwenza tal-manutenzjoni.
- Il-kumplessità tal-parti u l-għadd tal-istazzjonijiet- Kull stazzjon li jiffurmaw iżid l-ispiża tal-għodda, iżid il-ħtiġijiet tal-manutenzjoni tad-die, u jnaqqas xi ftit il-veloċità tal-produzzjoni. Die progressiv ta '12-il stazzjon jiswa bejn wieħed u ieħor id-doppju ta' dak li tagħmel għodda ta '6 stazzjonijiet.
- Rekwiżiti ta' tolleranza- Tolleranzi aktar stretti jitolbu sann aktar frekwenti tad-die, veloċitajiet tal-istampa aktar bil-mod, u spezzjoni addizzjonali. Nimxu minn +/-0.005" għal +/-0.001" fuq karatteristiċi kritiċi jista' jżid l-ispiża għal kull parti b'20-40%.
- Operazzjonijiet sekondarji- Il-kisi, it-trattament bis-sħana, it-tapping, jew l-assemblaġġ wara l-ittimbrar iżidu $0.10-$1.00+ għal kull parti skont l-operazzjoni. L-operazzjonijiet fl--die (tapping, inserzjoni tal-ħardwer) jiswew aktar bil-quddiem fl-għodda iżda jnaqqsu l-immaniġġjar u x-xogħol għal kull biċċa.
- Volum tal-produzzjoni u frekwenza tal-ordni- Il-ħlasijiet tas-setup ($200-$1,000 kull ġirja) jinfirxu f'inqas partijiet f'lottijiet żgħar. Ordnijiet kutra b'rilaxxi skedati jnaqqsu l-frekwenza tas-setup u jtejbu l-ingranaġġ tax-xiri tal-materjal.
- Skart ta' materjal (użu ta' strixxi)- Disinn effiċjenti tat-tqassim tal-istrixxi jista 'jikseb użu ta' materjal ta '70-85%. Nesting fqir ħruq materjal, u għal ligi għaljin, dak l-iskart jolqot il-linja tal-qiegħ iebes.
- Rekwiżiti ta' kwalità u dokumentazzjoni- Ċertifikazzjonijiet bħal IATF 16949 jew ISO 13485 iżidu l-awditjar, id-dokumentazzjoni, u l-ispejjeż ġenerali tal-ispezzjoni. Fornituri li għandhom dawn iċ-ċertifikazzjonijiet tipikament jitolbu 20-40% aktar minn ħwienet mhux iċċertifikati, iżda jagħtu l-kontroll tal-proċess li jitolbu applikazzjonijiet kritiċi.
L-ispiża totali tas-sjieda testendi lil hinn mill-kwotazzjoni inizjali. Fatturi f'intervalli ta 'manutenzjoni tad-die, spejjeż ta' rinnovazzjoni mistennija (tipikament 10-20% tal-prezz oriġinali tal-għodda għal kull ċiklu), inventarju ta 'komponenti żejda, u l-ħin ta' waqfien tal-produzzjoni assoċjat mal-manutenzjoni skedata. Kumpanija tal-ittimbrar progressiva li tipprovdi skedi ta 'manutenzjoni trasparenti u projezzjonijiet tal-ħajja tad-die tgħinek tibbaġitja b'mod preċiż aktar milli tassorbi spejjeż sorpriżi f'nofs il-programm.
Għal timijiet li jevalwaw l-imsieħba tal-għodda,YICHENtispeċjalizza f'dies tal-ittimbrar ta 'preċiżjoni inġinerija għal produzzjoni tal-massa ripetibbli, li tgħin lit-timijiet jibbilanċjaw tolleranzi stretti ma' produzzjoni ekonomika ta 'volum għoli-. L-enfasi tagħhom fuq ittimbrar progressiv ta' die żgħar u ta'-preċiżjoni għolja jfisser li l-għodda hija ddisinjata mill-bidu għall-għadd ta' stroke u intervalli ta' manutenzjoni li jeħtieġu programmi twal ta' produzzjoni.
L-aktar ottimizzazzjoni effettiva tal-ispiża ma sseħħx fl-istadju tal-kwotazzjoni. Dan jiġri waqt id-disinn. Ir-rilassament ta' tolleranzi mhux-kritiċi, il-konsolidazzjoni tal-karatteristiċi biex jitnaqqas l-għadd tal-istazzjon, l-għażla ta 'materjali li jibbilanċjaw il-prestazzjoni kontra l-użu tad-die, u l-impenn għal volumi li jiġġustifikaw l-investiment fl-għodda huma kollha deċiżjonijiet li jħalltu f'iffrankar sinifikanti tul il-ħajja ta' programm. Aħdem mal-manifatturi tad-die progressivi tiegħek kmieni, aqsam it-tbassir tal-volum tiegħek b'mod onest, u ddisinja għall-proċess aktar milli ġġiegħel il-proċess jakkomoda disinn li qatt ma nbena bl-ekonomija tal-ittimbrar f'moħħu.
Mistoqsijiet Frekwenti Dwar l-Ittimbrar tad-Die Preċiżjoni
1. Liema tolleranzi jistgħu jiksbu l-ittimbrar tad-die ta 'preċiżjoni?
L-ittimbrar tad-die ta 'preċiżjoni regolarment iżomm tolleranzi dimensjonali ta' ±0.001 pulzier (±0.025 mm) fuq karatteristiċi mtaqqba u dimensjonijiet tal-pjan-ċatt. Preċiżjoni li tista 'tinkiseb tiddependi fuq it-tip ta' materjal, il-ħxuna, u l-ġeometrija tal-karatteristika. Materjali irqaq taħt 0.010 pulzier jippermettu pożizzjonament ta 'toqba aktar strett, filwaqt li karatteristiċi ffurmati bħal liwjiet tipikament iżommu ± 1 grad minħabba varjabbli ta' springback. L-inġiniera għandhom jispeċifikaw tolleranzi stretti b'mod selettiv fuq id-datums kritiċi aktar milli japplikaw callouts kutra fid-dimensjonijiet kollha, li jintefħu l-ispiża tal-għodda mingħajr benefiċċju funzjonali.
2. X'inhi d-differenza bejn l-ittimbrar progressiv tad-die u l-ittimbrar tad-die kompost?
Dies progressivi jitimgħu strixxa tal-metall kontinwa permezz ta 'stazzjonijiet multipli, kull wieħed iwettaq operazzjoni differenti bħal blanking, titqib, jew liwi, li jipproduċu parti kompluta fl-istazzjon finali. Huma jisbqu fil-produzzjoni ta'-volum għoli ta' partijiet żgħar b'karatteristiċi multipli. Dies komposti jwettqu blanking u titqib fl-istess ħin fi stroke ta 'l-istampa waħda, li jipproduċu partijiet ċatti b'konċentriċità superjuri bejn il-karatteristiċi interni u esterni. Dies komposti jiswew inqas biex jinbnew iżda ma jistgħux jiffurmaw karatteristiċi tridimensjonali. L-għażla tiddependi fuq jekk il-parti tiegħek teħtieġx operazzjonijiet ta 'formazzjoni u liema livelli ta' volum jiġġustifikaw investiment progressiv fl-għodda.
3. Kemm jiswa l-għodda tal-ittimbrar tad-die ta 'preċiżjoni?
Għodda progressiva tad-die għal xogħol ta 'preċiżjoni tipikament tvarja minn $ 30,000 sa $ 250,000 skont l-għadd tal-istazzjon, l-ebusija tal-materjal u r-rekwiżiti ta' tolleranza. Madankollu, din l-ispiża bil-quddiem tamortizza madwar il-volum tal-produzzjoni. Die ta '$50,000 li tipproduċi 500,000 parti żżid biss $0.10 għal kull biċċa fl-ispiża tal-għodda. Il-ħajja tad-die tvarja minn 1 sa 10+ miljun puplesija abbażi tal-materjal li jkun ittimbrat u d-dixxiplina tal-manutenzjoni. Karbur-daħħal għodda li taħdem ligi rotob bħar-ram idum l-aktar, filwaqt li l-applikazzjonijiet tal-istainless steel iqassru l-ħajja tal-għodda b'mod sinifikanti. Ħidma ma 'fornituri speċjalizzati bħal YICHEN, li jmutu l-ittimbrar ta' preċiżjoni għall-produzzjoni tal-massa ripetibbli, jgħin biex jottimizza d-disinn tal-għodda għall-ħajja tas-servizz massima u l-effiċjenza fl-ispiża.
4. Liema materjali jaħdmu l-aħjar għall-ittimbrar tad-die ta 'preċiżjoni?
L-aktar materjali ttimbrati b'mod komuni f'applikazzjonijiet ta 'preċiżjoni jinkludu ligi tar-ram (C110, C194, bronż fosforu), ram (C260), azzar tal-karbonju ħafif, azzar li ma jissaddadx (304/316), u aluminju (5052, 1100). Ir-ram u r-ram joffru l-aħjar kombinazzjoni ta 'formabilità u prevedibbiltà dimensjonali, li jagħmluhom ideali għal konnetturi elettriċi u molol ta' kuntatt. L-azzar tal-karbonju jipprovdi formabbiltà għolja bi spiża aktar baxxa għall-komponenti strutturali. L-azzar li ma jsaddadx jitlob aktar kumpens tad-die għal springback iżda jservi applikazzjonijiet mediċi u reżistenti għall-korrużjoni-. L-għażla tal-materjal taffettwa direttament it-tolleranzi li jistgħu jintlaħqu, ir-rati tal-ilbies tad-die, u l-ispiża għal kull-parti.
5. Meta għandi nagħżel ittimbrar tad-die ta 'preċiżjoni fuq il-magni CNC?
L-ittimbrar tad-die ta 'preċiżjoni jsir aktar ekonomiku mill-magni CNC ladarba l-volumi annwali jaqbżu bejn wieħed u ieħor 5,000 sa 10,000 unità għal partijiet ta'-kumplessità moderata. 'l fuq minn dan il-limitu, l-investiment fl-għodda jamortizza għal pennies għal kull biċċa filwaqt li CNC iġorr spiża fissa għal kull -part-time machine. L-ittimbrar jirbaħ ukoll fuq il-veloċità, li jipproduċi mijiet ta 'partijiet fil-minuta kontra ċikli ta' magni individwali. Madankollu, is-CNC jibqa' l-aħjar għażla għal kwantitajiet taħt 1,000 unità, ġeometriji tridimensjonali kumplessi-makna minn stokk solidu, jew tolleranzi taħt ± 0.0005 pulzier. CNC jimmaniġġja wkoll bidliet fid-disinn mingħajr xogħol mill-ġdid tal-għodda, li jagħmilha preferibbli waqt il-fażijiet tal-prototyping.


