


X'Ifisser Tassew li Nagħmlu l-Ittimbrar tal-Metall Die
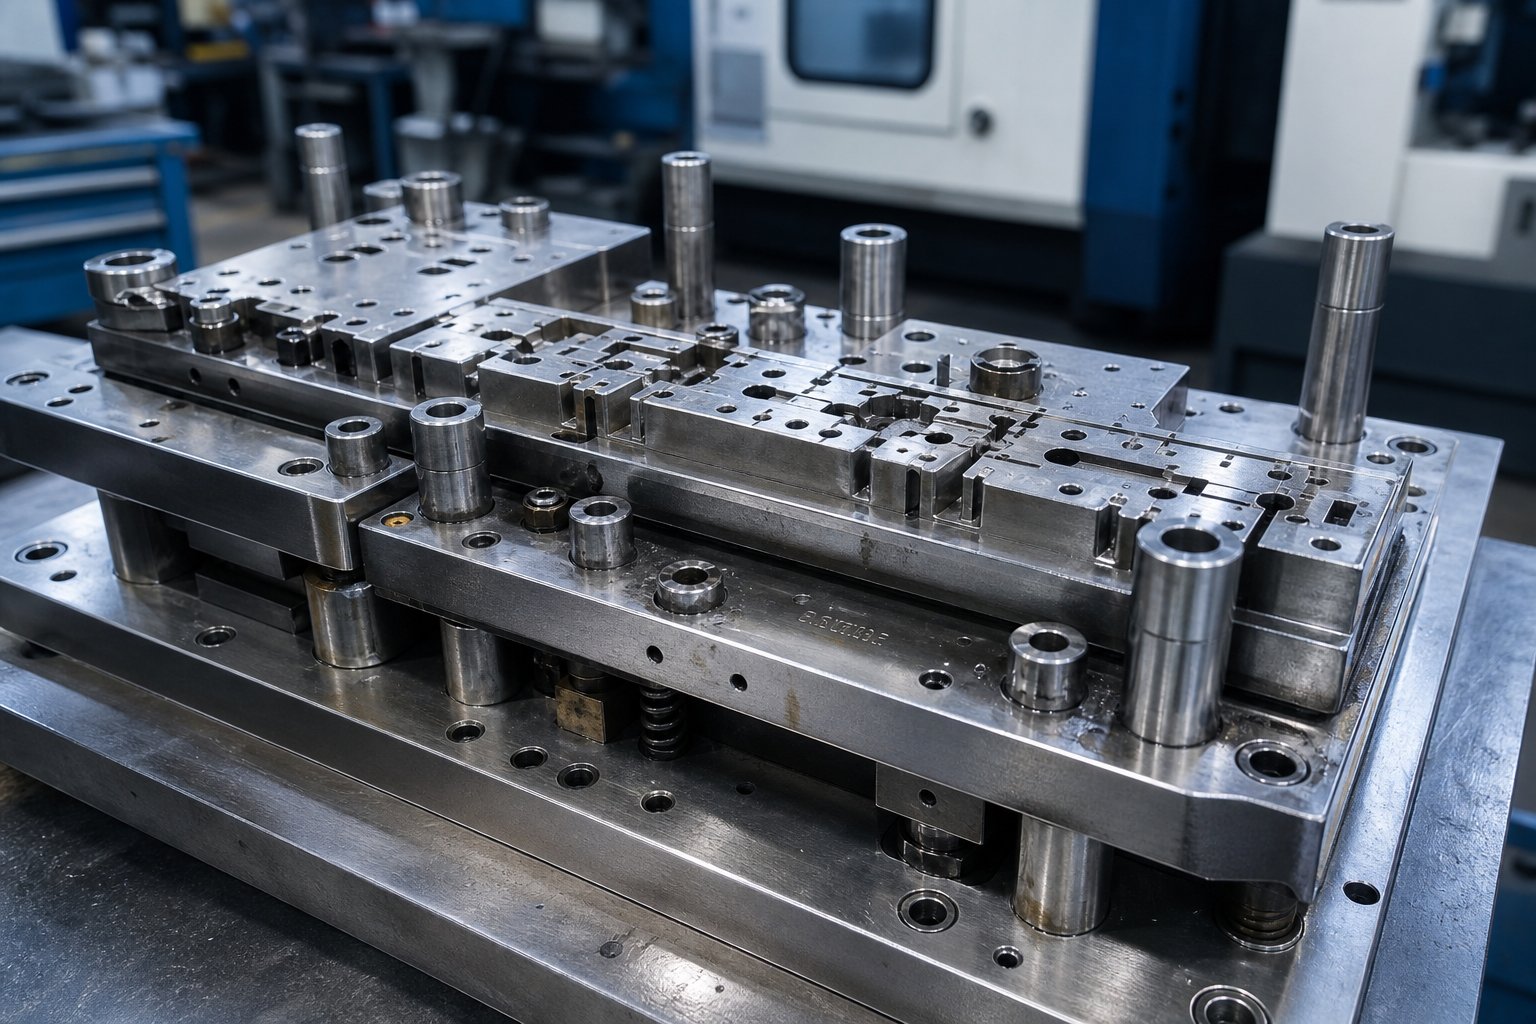
Meta tfittex informazzjoni dwartagħmel ittimbrar tal-metall imut, inti tipikament tinżel fuq waħda minn żewġ estremi: hobbyist ippanċjar toqob f'folja rqiqa tal-metall jew kapitolu dens tal-ktieb mimli bl-ekwazzjonijiet. Dan l-artikolu jimla l-vojt bejn dawk dinjiet, mixi inti permezz ta 'liema kostruzzjoni die professjonali fil-fatt tidher qisha mill-azzar mhux maħdum għall-ewwel produzzjoni hit.
X'inhu Tittimbrar Die u X'Tagħmel Making One Jinvolvi
Allura x'inhu jmut fil-manifattura? Fil-qalba tagħha, die tal-ittimbrar hija għodda ta 'preċiżjoni magħmula minn żewġ nofsijiet ta' tgħammir li jaqtgħu, jgħawġu jew jiffurmaw folja tal-metall f'forma lesta taħt forza tal-istampa. In-nofsijiet ta 'fuq u t'isfel fihom punches, kavitajiet die, strippers, piloti, u komponenti ta' gwida li jaħdmu flimkien biex jillokalizzaw materjal, iwettqu operazzjonijiet, u jirrilaxxaw il-parti lesta. Definizzjoni sempliċi tal-ittimbrar: proċess ta'-forza għolja li jittrasforma folja ċatta f'komponenti tridimensjonali-b'veloċità tal-produzzjoni.
Iżda hawnhekk hija d-distinzjoni li l-biċċa l-kbira tal-kontenut jinjora. It-tħaddim ta 'die tal-ittimbrar ifisser li tgħabbiha fi pressa u tmexxi l-partijiet. Li tagħmel wieħed ifisser l-inġinerija ta' kull komponent minn blokka ta' azzar tal-għodda, il-makkinar tiegħu għal tolleranzi tal-livell tal-mikron-, it-twebbis tiegħu, u l-prova li jipproduċi partijiet aċċettabbli qabel ma jasal għall-produzzjoni. X'inhi pressa tal-ittimbrar mingħajr die mibni sew? Tunnellaġġ biss bl-imkien utli biex tmur.
L-ambitu ta 'dan l-artikolu jiffoka kompletament fuq in-naħa tal-kostruzzjoni: disinn, magni, trattament tas-sħana, spezzjoni u validazzjoni. Jekk qed tistaqsi x'inhuma tmut u kif jinbnew, inti qiegħed fil-post it-tajjeb.
Għaliex Die-Li Nagħmlu Preċiżjoni Jiddetermina l-Kwalità tal-Parti
Kull dimensjoni fuq parti ttimbrata traċċa direttament lura għal kif ġew manifatturati l-imut tal-ittimbrar tagħha. Punch-biex-it-tneħħija tikkontrolla l-għoli tal-burr. Il-ġeometrija tal-kavità tiddetta l-fluss tal-materjal. Il-finitura tal-wiċċ fuq l-azzar li jiffurmaw tiddetermina jekk il-partijiet jirrilaxxawx b'mod nadif jew marrara u jeħlu. Meta t-tolleranzi jinqalgħu anke bi ftit eluf ta' pulzier, ir-rati tal-fdalijiet jitilgħu, iżidu l-perijodi ta' waqfien tal-istampa, u l-ispiża għal kull hit tiżdied.
Id-die hija d-DNA ta’ kull parti ttimbrata. Kull difett tal-finitura tal-wiċċ, żball dimensjonali, jew burr traċċi lura għal kif sar id-die.
Li nifhmu x'inhu l-ittimbrar tal-metall f'livell prattiku jfisser li tagħraf li d-dies tal-ittimbrar tal-metall mhumiex għodod ġeneriċi. Huma -strumenti mibnija apposta fejn kull għażla ta' disinn, għażla ta' materjal, u komposti ta' operazzjoni tal-magni fil-kwalità, il-lonġevità, u l-ekonomija ta' kull parti li jipproduċu. Is-sezzjonijiet ta 'quddiem ikissru eżattament kif jiġri dan, billi tibda bil-fażi ta' inġinerija diġitali li tippreċedi kwalunkwe qtugħ ta 'ċippa.
Die Design Workflow mill-Immudellar CAD għall-Ipprogrammar CAM
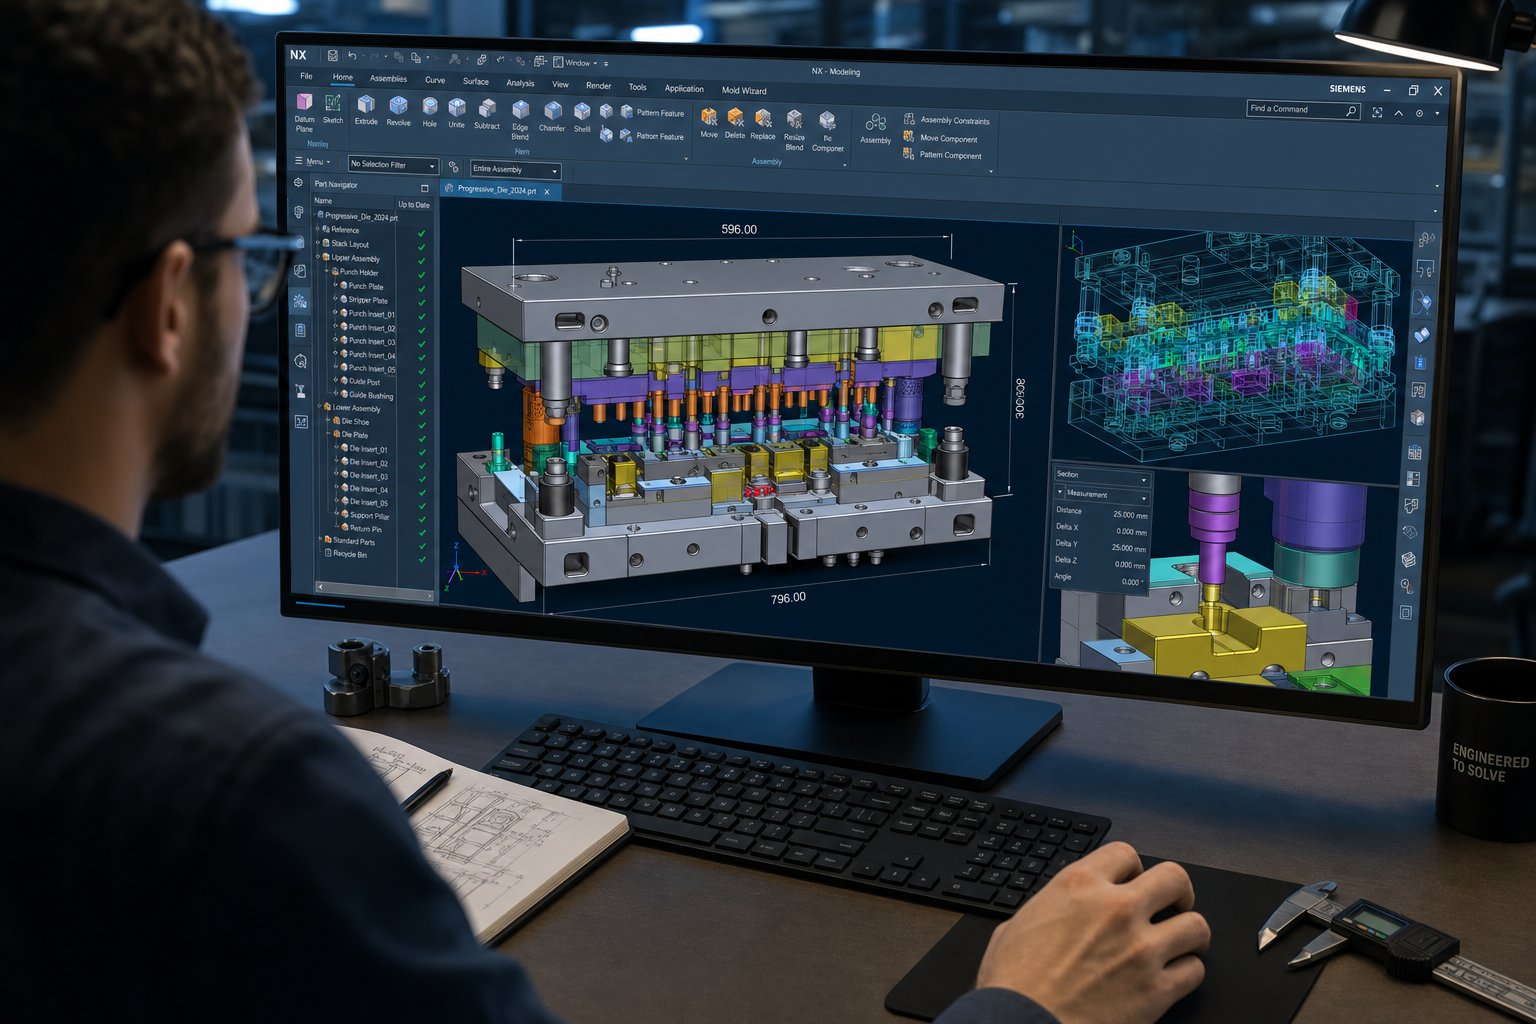
Qabel ma tinqata 'kwalunkwe azzar tal-għodda, die tal-ittimbrar jeżisti kompletament bħala ġeometrija diġitali. Il-fażi ta' inġinerija ta' quddiem-hija fejn l-ispiża, l-eżattezza, u l-prestazzjoni tal-produzzjoni huma fil-biċċa l-kbira determinati, iżda huwa l-pass li l-biċċa l-kbira tad-diskussjonijiet dwar il-kostruzzjoni tad-die.Disinn modern tad-die tal-ittimbrartiddependi fuq tliet dixxiplini diġitali interkonnessi: immudellar CAD 3D biex jiddefinixxi kull komponent, simulazzjoni CAE biex tivvalida l-imġieba tal-iffurmar, u programmazzjoni CAM biex tiġġenera l-mogħdijiet tal-għodda li se magni kull parti. Ikseb din il-fażi sew u tnaqqas il-loops tat-tryout, ir-ruttam u l-ħidma mill-ġdid. Ġibha ħażin u tħallas għal dawk l-iżbalji fl-azzar.
Immudellar CAD 3D għall-Ġeometrija Punch u Die
Id-disinn tad-die tal-ittimbrar tal-metall jibda b'mudell parametriku 3D tal-parti ttimbrata lesta. L-inġiniera jimportaw il-ġeometrija tal-parti, tipikament bħala STEP jew fajl CAD nattiv, u jibdew jaħdmu lura mill-forma finali biex jiddefinixxu kif id-die għandha tifformaha. Dan l-approċċ ta'-inġinerija inversa huwa fejn id-disinn tal-ittimbrar tal-folja tal-metall ivarja mid-disinn mekkaniku ġenerali. Int mhux biss timmudella komponenti solidi; qed timmudella l-ispazju negattiv u l-moviment li se jipproduċi parti miljuni ta 'darbiet.
L-immudellar parametriku jfisser li kull dimensjoni hija mmexxija minn relazzjonijiet. Ibdel ir-raġġ tal-punch u l-kavità tat-tgħammir tad-die, il-ftuħ tat-tqaxxir, u l-but tal-pjanċa ta 'wara kollha jaġġornaw awtomatikament. Din l-assoċjattività tipprevjeni d-diskrepanzi li jikkawżaw interferenza waqt l-assemblaġġ. Puntelli jiġu mmudellati bil-profili tat-tqattigħ tagħhom, it-tulijiet tal-art, u l-angoli ta 'shear. Il-blokki tad-die jirċievu ġeometrija tal-kavità bi spazju xieraq għall-materjal speċifiku u l-ħxuna li qed jiġu ttimbrati. Strippers, piloti, pinnijiet ta 'gwida, u blokki tal-għarqub kollha jieħdu forma fl-istess mudell ta' assemblaġġ, u jiżguraw li kull komponent jaħdem bħala sistema kkoordinata.
It-tqassim tal-istrixxa huwa parti kritika ta 'din il-fażi tal-immudellar. Id-disinjatur jiddetermina kif l-istrixxa ċatta se tbejta, kemm materjal joqgħod bejn il-partijiet, fejn it-tabs tal-ġarrier jgħaqqdu, u liema distanza tal-pitch tifred l-istazzjonijiet. Tqassim ta' strixxa ippjanat tajjeb-jibbilanċja l-utilizzazzjoni tal-materjal kontra d-distribuzzjoni tal-forza tal-formazzjoni u l-istabbiltà tal-għalf. Materjal ta 'skart ta' nesting fqir. Sekwenzar fqir joħloq forzi żbilanċjati li jilbsu d-die b'mod irregolari.
Simulazzjoni CAE biex Tbassar Imġieba ta' Formazzjoni
Immaġina li tagħfas forma kumplessa minn azzar ta'-saħħa għolja u tiskopri li l-ħajt tal-ġbid jirqaq sal-punt li jinqasam, iżda biss wara li tkun diġà mmaxinjat il-kavitajiet tad-die. Dak ix-xenarju kien ikun komuni. Illum, is-simulazzjoni CAE tbassar dawn in-nuqqasijiet qabel ma teżisti kwalunkwe għodda fiżika, u tagħmilha waħda mit-tekniki tal-ittimbrar tal-metall l-aktar siewja disponibbli għall-inġiniera tad-die.
L-analiżi ta 'elementi finiti timmudella l-proċess kollu tal-iffurmar: kuntatt ta' detentur vojt, vjaġġar tal-punch, fluss tal-materjal f'kavitajiet, u l-irkupru elastiku li ġej. Is-simulazzjoni tidentifika t-tikmix f'żoni mhux sostnuti, it-tirqiq f'raġġi stretti, u l-qsim fejn it-tensjoni taqbeż il-limiti materjali. Tbassar ukoll springback, li hija t-tendenza tal-metall iffurmat li jirkupra parzjalment il-forma tiegħu ladarba titneħħa l-forza tal-istampa. Għal azzar ta' saħħa-għoli, ir-resorting jista' jkun sever biżżejjed biex jimbotta l-partijiet mit-tolleranza għal kollox.Għodod ta' simulazzjoni avvanzatiissa ikkalkula l-kobor ta 'springback madwar il-wiċċ kollu tal-parti, li jippermetti lill-inġiniera jikkumpensaw il-ġeometrija tad-die b'mod proattiv aktar milli jfittxu korrezzjonijiet waqt it-tryout.
Dan il-kumpens jaħdem billi jimmodifika intenzjonalment il-wiċċ tad-die sabiex il-parti terġa 'lura fil-forma finali korretta tagħha. Mingħajr simulazzjoni, l-inġiniera bbażaw ruħhom fuq prova fiżika-u-iżball, tgħawweġ iżżejjed permezz ta' suppożizzjonijiet u iteru permezz ta' qtugħ ta' die għaljin. It-teknoloġija tal-ittimbrar avvanzat sal-punt fejn prototip tal-ittimbrar tal-metall jista 'jiġi vvalidat b'mod diġitali qabel ma jimpenja ruħu għal għodda iebsa, qtugħ ġimgħat mill-iskedi ta' żmien tal-iżvilupp u jelimina rawnds sħaħ ta 'kampjunar fiżiku.
Programmazzjoni CAM u Strateġija Toolpath
Bil-ġeometrija msakkra u s-simulazzjoni validata, l-ipprogrammar CAM jittraduċi d-disinn fi struzzjonijiet tal-magni. Kull kontorn, but, u profil fuq kull komponent tad-die jeħtieġ mogħdija ta 'għodda li tibbilanċja l-finitura tal-wiċċ, l-eżattezza dimensjonali, u l-ħin taċ-ċiklu. Dan huwa fejn id-deċiżjonijiet tad-disinn tal-ittimbrar jiltaqgħu mar-realtà tal-manifattura.
Il-programmaturi CAM jiddefinixxu strateġiji ta' roughing li jneħħu l-materjal bl-ingrossa malajr, u jħallu l-istokk għal semi-finish u finish passes. Jagħżlu ġeometriji tal-qtugħ imqabbla ma' karatteristiċi speċifiċi: imtieħen tat-tarf tal-ballun-imnieħer għal kavitajiet imdawwar, imtieħen tat-tarf ċatti għal uċuħ ċatti, u għodod ta' dijametru żgħir-għal kantunieri stretti. Strateġiji tal-mogħdija tal-għodda bħall-magni b'veloċità għolja-b'tagħbija ta 'ċippa kostanti jnaqqsu l-forzi tat-tqattigħ u jestendu l-ħajja tal-għodda, li huwa importanti meta tkun qed timmanifattura azzar tal-għodda mwebbes f'60+ HRC wara t-trattament tas-sħana.
Għal profili die kumplessi b'kurvi komposti u undercuts, programmar simultanju ta '5 assi jżomm il-cutter orjentat bl-aħjar mod lejn il-wiċċ, inaqqas l-għoli tal-arzell u jimminimizza l-illustrar tal-idejn. Ġeometriji planari aktar sempliċi jistgħu jeħtieġu biss xogħol ta '3 assi. Il-programmatur jagħmel dawn id-deċiżjonijiet komponent b'komponent ibbażat fuq il-kumplessità tal-ġeometrija u r-rekwiżiti tat-tolleranza.
Il-fluss tax-xogħol tipiku tad-disinn tal-ittimbrar tal-metall mill-kunċett għall-programmi lesti għall-magni-issegwi sekwenza definita:
- Importazzjoni tal-ġeometrija tal-parti u reviżjoni tal-fattibbiltà
- It-tqassim tal-istrixxa, it-tbejjit u s-sekwenzjar tal-operat
- Immudellar tal-komponenti die b'assoċjattività parametrika sħiħa
- Simulazzjoni li jiffurmaw, tbassir ta 'springback, u kumpens tal-wiċċ tad-die
- Ġenerazzjoni tal-mogħdija tal-għodda, verifika ta' simulazzjoni, u post{0}}ipproċessar għal CNC
Kull pass jitma 'li jmiss. Taqbeż is-simulazzjoni biex jiffranka l-ħin kważi dejjem jiswa aktar fil-ħidma mill-ġdid. L-ipprogrammar CAM rushing iwassal għal finituri tal-wiċċ ħżiena li jeħtieġu xogħol bl-idejn eċċessiv. Il-fażi diġitali hija fejn id-dixxiplina tagħti d-dividendi, għax ladarba tibda taqta’ l-azzar, il-bidliet isiru aktar għoljin b’mod esponenzjali. Dik it-tranżizzjoni minn mudell diġitali għal metall fiżiku, il-magni attwali tal-komponenti tad-die, hija fejn il-kumplessità tal-kostruzzjoni tiżvela ruħha bl-aktar mod ċar.
Tipi ta 'Tittimbrar Dies u Kif Kostruzzjoni Tvarja
Mhux kollha imut tal-ittimbrar huma mibnija bl-istess mod, u l-kumplessità tal-kostruzzjoni tvarja b'mod drammatiku skont it-tip. Die tal-blanking ta' stazzjoni waħda-tista' teħtieġ ftit ġimgħat ta' magni. Die progressiv ta '20 stazzjon għal applikazzjoni ta' die tal-ittimbrar tal-karozzi jista 'jieħu xhur ta' xogħol ta 'preċiżjoni fuq għexieren ta' komponenti interrelatati. Il-fehim tat-tipi ta 'imut tal-ittimbrar jgħin jispjega għaliex l-istrateġiji tal-bini, it-tolleranzi, u l-ispejjeż ivarjaw ħafna bejn il-proġetti.
Dies ta' -Stazzjon Uniku vs Dies Komposti
Dies ta' stazzjon-uniku jirrappreżentaw l-aktar kategorija sempliċi ta' dies tal-ittimbrar tal-folja tal-metall. Kull stroke ta 'l-istampa twettaq operazzjoni waħda: vojt, pierce, jew forma waħda. Il-kostruzzjoni hija relattivament sempliċi għaliex qed tibni sett wieħed ta 'għodod għat-tgħammir b'tħassib wieħed ta' allinjament. Imut sempliċi jimmaniġġjaw xogħlijiet bażiċi bħal woxers tat-tqattigħ jew toqob tal-immuntar tat-titqib fil-parentesi.
Imut kompost jgħolli l-kumplessità ta 'talja. Huma jwettqu operazzjonijiet ta 'qtugħ multipli f'daqqa waħda fi stazzjon wieħed. Die kompost tipiku jista' jbjank profil ta' barra u jtaqqab toqob interni fl-istess ħin. L-isfida tal-kostruzzjoni hawnhekk hija l-konċentriċità. Kull punch u ftuħ die għandhom jallinjaw preċiżament għaliex kollha jidħlu l-materjal fl-istess instant. It-tolleranzi jissikkaw, u d-die maker għandu jikkunsidra d-deflessjoni taħt forzi tal-qtugħ simultanji.
Imut ta 'kombinazzjoni jmorru pass aktar 'il quddiem billi tħallat it-tqattigħ u l-iffurmar f'daqqa waħda. Inti tista 'vojta forma u iġbedha f'tazza f'ċiklu ta' stampa waħda. Il-bini ta 'dawn jeħtieġ li d-die maker jimmaniġġja kemm it-tneħħija tal-qtugħ kif ukoll ir-raġġi li jiffurmaw fl-istess għodda, li titlob attenzjoni bir-reqqa għal kif il-materjal jiċċirkola matul l-operazzjoni magħquda. Xorta waħda, dawn kollha huma għodod ta' stazzjon wieħed-. L-eskalazzjoni reali fil-kumplessità tal-bini sseħħ meta tmur għall-għodda tal-istadju li tipproċessa strixxa permezz ta 'stazzjonijiet multipli.
Kostruzzjoni ta 'Die Progressiva u Sekwenzar ta' Stazzjon
Dies progressivi huma l-workhorse ta' l-ittimbrar ta'-volum għoli. Huma jwettqu serje ta 'operazzjonijiet fuq stazzjonijiet multipli ma' kull stroke ta 'l-istampa, u gradwalment jittrasformaw strixxa tal-metall f'parti lesta. Kif jiddeskrivi MetalForming Magazine, die progressiv iwettaq operazzjonijiet fundamentali tal-folja tal-metall f'żewġ stazzjonijiet jew aktar simultanjament, bl-istrixxa tiċċaqlaq distanza predeterminata matul kull stroke permezz ta 'sistema ta' għalf awtomatizzata.
Ħsejjes sempliċi fil-prinċipju. Fil-prattika, il-bini wieħed huwa fost l-aktar ħidmiet impenjattivi fil-manifattura tal-għodda u d-die. Hawn għaliex:
- Allinjament mill-istazzjon-ma'-l-istazzjon:Kull stazzjon għandu jżomm pożizzjoni relattiva għall-oħrajn kollha fi ħdan mikroni. Ċaqliq kumulattiv ta' anke 0.01 mm f'għaxar stazzjonijiet jipproduċi partijiet barra mit-tolleranza. Id-die maker jimmarka l-karatteristiċi kollha tal-istazzjon minn datums komuni u jivverifika l-allinjament madwar is-sett kollu tad-die.
- Kontroll tal-pitch:Iż-żift huwa d-distanza fissa li l-istrixxa tavvanza bejn il-puplesiji. Kull karatteristika f'kull stazzjon għandha tkun spazjata f'multipli tal-pitch eżatti. Jekk punch tat-titqib fl-istazzjon tlieta joqgħod 0.02 mm barra mill-pitch mill-għodda tal-forma fl-istazzjon tmienja, dawk il-karatteristiċi mhux se jallinjaw fuq il-parti lesta.
- Gwida u rfigħ tal-istrixxa:L-istrixxa trid tgħaddi bla xkiel mill-istazzjonijiet kollha mingħajr ma taqbad il-karatteristiċi ffurmati jew sagging bejn il-lifters. Il-bar lifters, il-gwidi tal-istokk, u l-bwiet tal-ħelsien bejn l-istazzjonijiet kollha jeħtieġu makkinar preċiż biex iżommu pjan ta 'għalf livell.
- Ħin ta' inter-station:Il-piloti jidħlu f'toqob imtaqqbin qabel biex jirreġistraw il-pożizzjoni tal-istrixxa qabel ma tibda kull operazzjoni. Dawn il-bdoti għandhom jidħlu u jiġbdu lura f'koordinazzjoni ma' strippers u lifters. Żbalji fil-ħin jikkawżaw ħsara fl-istrixxa jew reġistrazzjonijiet mitlufa.
L-użu ta 'talji ta' bypass negattivi u pożittivi fl-imut tal-ittimbrar tal-folja wkoll għandu rwol fil-kostruzzjoni tad-die progressiva. Dawn it-talji fuq it-tarf tal-istrixxa jipprovdu punti ta 'referenza fiżiċi għall-post taż-żift u jippermettu li s-sensuri jiskopru għalf qasir jew twil qabel ma jikkawżaw ħsara. Il-bini tal-istazzjon tal-talja bil-ġeometrija u l-pożizzjoni korretti huwa wieħed mill-ewwel allinjament-operazzjonijiet kritiċi fid-die.
Il-kostruzzjoni ta 'imut tal-ittimbrar tal-azzar għal applikazzjonijiet progressivi titlob ukoll konsistenza eċċezzjonali fil-manifattura tal-komponenti. Kull punch, die insert, u backing plate għandhom ikunu mitħunin ċatti u paralleli. Labar ta 'gwida u bushings għandhom iżommu ż-żraben ta' fuq u t'isfel f'allinjament taħt tagħbijiet ta 'pressa dinamiċi. Die progressiv mhuwiex biss ġabra ta’ stazzjonijiet; hija sistema mekkanika kkoordinata fejn kull komponent jinfluwenza l-prestazzjoni ta 'kull ieħor.
Trasferimenti Dies għal Partijiet Kbar jew Fondi-Drawn
L-ittimbrar tat-trasferiment jieħu approċċ differenti. Minflok ma jinżammu l-partijiet imwaħħla ma 'strixxa tal-ġarr, blanks individwali huma maqtugħa ħielsa fl-ewwel stazzjon u trasferiti mekkanikament bejn stazzjonijiet sussegwenti permezz ta' grippers jew mekkaniżmi tax-shuttle. Dan il-metodu jaqbel ma' partijiet kbar,-qxur miġbuda fil-fond, u ġeometriji li ma jistgħux jibqgħu konnessi ma' strixxa waqt l-iffurmar.
It-trasferiment tal-bini jmut jintroduċi l-kumplessità tiegħu stess. Kull stazzjon jiffunzjona bħala għodda indipendenti, iżda kollha għandhom jaqsmu allinjament preċiż mas-sistema ta 'trasferiment. Il-pożizzjonijiet tal-gripper, l-orjentazzjoni tal-parti, u l-ispazjar tal-istazzjon-għall--l-istazzjon għandhom jaqblu eżattament mal-mekkaniżmu tat-trasferiment mekkaniku. Imut tal-ittimbrar tal-karozzi għal pannelli tal-karrozzerija strutturali, interjuri tal-bibien, u housings miġbuda fil-fond-komunement jużaw konfigurazzjonijiet ta 'trasferiment minħabba li d-daqs tal-parti u l-fond tal-ġbid jaqbżu dak li strixxa progressiva tista' takkomoda.
It-tabella t'hawn taħt tqabbel kif ir-rekwiżiti tal-kostruzzjoni jvarjaw f'dawn it-tipi ta' forom tal-ittimbrar:
| Tip Die | Għadd ta' Stazzjon Tipiku | Tolleranza ta' Allinjament | Ibni l-Komplessità | Applikazzjonijiet Komuni |
|---|---|---|---|---|
| Sempliċi (stazzjon-wieħed) | 1 | +/- 0.05 mm | Baxx | Blanking, titqib, liwjiet singoli |
| Kompost | 1 (operazzjonijiet multipli) | +/- 0.02 mm | Moderat | Simultanju vojt u ittaqqab |
| Kombinazzjoni | 1 (qatgħa + forma) | +/- 0.02 mm | Moderat-Għoli | Blank u iġbed f'daqqa waħda |
| Progressiva | 4 sa 30+ | +/- 0.01 mm kumulattivi | Għoli | Konnetturi, parentesi, klipps tal-karozzi |
| Trasferiment | 3 sa 12+ | +/- 0.02 mm għal kull stazzjon | Għoli | Pannelli kbar, deep draws, partijiet strutturali |
Il-qabża minn stazzjon wieħed-għal kostruzzjoni progressiva jew ta' trasferiment mhijiex biss kwistjoni ta' żieda ta' stazzjonijiet. Hija bidla fundamentali fil-mod kif tippjana, timmagna, u tivvalida d-die. Kull stazzjon addizzjonali jimmultiplika n-numru ta' dimensjonijiet kritiċi, in-numru ta' komponenti li jeħtieġu preċiżjoni sub-micron, u n-numru ta' interazzjonijiet li jridu jaħdmu flimkien. Dik l-eskalazzjoni fir-rekwiżiti ta 'preċiżjoni tmexxi l-għażliet materjali li jiffaċċjaw dawk li jmutu meta jagħżlu l-azzar tal-għodda li se jiffurmaw is-sinsla ta' kull komponent.
Għażla tal-Azzar tal-Għodda Ibbażat fuq Dak li Qed Tittimbra
Die huwa durabbli biss daqs l-azzar li huwa magħmul minnu, u l-grad it-tajjeb jiddependi kważi għal kollox fuq liema folja tal-metall qed tippjana li tittimbra. Azzar ħafif, stainless, aluminju, u ligi ta'-qawwa għolja kull wieħed jimponi stress differenti fuq l-għodda. Xi truf jilbsu gradwalment permezz tal-brix. Oħrajn iwasslu tagħbijiet ta 'impatt qawwi li jaqtgħu l-azzar fraġli. L-għażla ta 'materjali tal-ittimbrar tal-metall għal punches, blokki tad-die, u inserzjonijiet li jiffurmaw mingħajr ma tikkunsidra l-materjal ittimbrat hija bħall-għażla tat-tajers mingħajr ma tkun taf il-wiċċ tat-triq.
Gradi tal-Azzar tal-Għodda u l-Applikazzjonijiet tal-Ittimbrar tagħhom
Ħames kategoriji ta 'materjal ikopru l-maġġoranza tal-komponenti tad-die użati fl-ittimbrar tal-produzzjoni. Kull wieħed jokkupa pożizzjoni differenti fuq l-ispettru tal-ebusija-toughness, u kull wieħed jgħodd għal mod speċifiku ta' falliment.
Azzar tal-għodda D2hija l-għażla default meta l-ilbies li joborxu jillimita l-ħajja tal-għodda. Il-kontenut għoli ta 'karbur tal-kromju tiegħu jżomm it-truf li jaqtgħu jaqtgħu matul ġirjiet twal ta' produzzjoni. Għal-volum għoli ta' blanking u titqib ta' azzar stampat u materjali miksija, D2 jagħti l-aħjar żamma tat-tarf. Madankollu, jonqosha t-toughness biex tgħix impatt qawwi, għalhekk mhix ideali għal stazzjonijiet ħoxnin li jiffurmaw-gauge fejn jiddominaw it-tagħbijiet tax-xokk.
Azzar tal-għodda A2jaħdem l-aħjar meta l-ebda mod waħdieni ma jiddomina b'mod ċar. Jibbilanċja r-reżistenza għall-ilbies b'ebusija biżżejjed biex jimmaniġġja impatt moderat, u jagħmilha għażla prattika għal dies progressivi fejn stazzjonijiet multipli jesperjenzaw kundizzjonijiet imħallta ta 'xedd, tagħbija u impatt ċikliku. Għal produzzjoni ta'-volum medju taħt 1,000,000 hit, A2 spiss jipprovdi l-aktar prestazzjoni kost-effettiva.
Azzar tal-għodda S7jagħti prijorità lill-ebusija fuq kollox. Meta jippanċja ċippa jew qasma taħt impatt ripetut, partikolarment f'ittimbrar ta'-gauge tqil jew stazzjonijiet b'tagħbijiet ta' titqib aggressivi, S7 jassorbi stress ċikliku li jkisser gradi-tal-karbur ogħla. Hija taħdem b'ebusija aktar baxxa (56-58 HRC) iżda tirreżisti l-qsim tal-għeja ferm aħjar minn D2 jew M2.
M2 -azzar b'veloċità għoljajimla l-vojt fejn kemm xedd kif ukoll tagħbija kompressiva jikkontribwixxu għall-falliment. Punches li għandhom iżommu ġeometrija tat-tarf taħt pressjoni għolja sostnuta jibbenefikaw mill-kombinazzjoni ta 'M2 ta' ebusija (60-65 HRC) u saħħa kompressiva. Meta mqabbel ma 'D2, jirreżisti d-deformazzjoni aħjar. Meta mqabbel ma 'S7, iżomm tarf aktar qawwi itwal.
Karbur tat-tungstenuinserzjonijiet iwasslu reżistenza għall-ilbies sa 30 darba akbar mill-azzar tal-għodda konvenzjonali. Huma jżommu l-eżattezza dimensjonali fuq miljuni ta 'ċikli, li tagħmilhom l-unika għażla prattika għal applikazzjonijiet ta' volum ultra-għoli- jew meta jiġu stampati materjali li joborxu ħafna. Il-kompromess: il-karbur huwa fraġli, għali, u jeħtieġ tħin speċjalizzat jew EDM biex jifforma. Ma jistax jassorbi tagħbijiet tqal tal-ġenb jew impatt mingħajr riskju ta 'ksur katastrofiku.
| Grad | Ebusija (HRC) | Saħħa | Ilbes Reżistenza | Materjal Ittimbrat l-Aħjar-Fit |
|---|---|---|---|---|
| D2 | 58-62 | Moderat | Eċċellenti | Azzar miksi, azzar ħafif, blanking ta'-volum għoli |
| A2 | 58-62 | Tajjeb | Tajjeb | Operazzjonijiet imħallta, produzzjoni ta' volum medju- |
| S7 | 56-58 | Eċċellenti | Moderat | Azzar tal--gauge oħxon, titqib tqil, stazzjonijiet suxxettibbli għall-impatt- |
| M2 | 60-65 | Moderat | Tajjeb ħafna | Punching ta' tagħbija-għoli, folji tal-metalli li joborxu |
| Karbur (WC-Co) | 70+ (HRA 88-92) | Baxx | Eċċezzjonali | Azzar li ma jsaddadx, ligi li joborxu, ġirjiet ta' parti ta' bosta-miljuni |
Kif il-Materjal Ittimbrat jibdel l-Għażliet tad-Disinn tad-Die
Il-folja tal-metall li tgħaddi mid-die tiddetta liema gradi jappartjenu f'liema pożizzjonijiet. Ikkunsidra tliet xenarji komuni:
Ittimbrar ta 'l-istainless steeljippreżenta sfida doppja. Gradi awstenitiċi bħal 304 u 316 huma kemm joborxu kif ukoll suxxettibbli għal xedd adeżiv (galling). Ix-xogħol tal-materjal-jibbies malajr waqt l-iffurmar, li jżid il-forzi tat-tqattigħ u jaċċellera d-deterjorazzjoni tat-tarf. L-ittimbrar li ma jsaddadx jitlob għodda ta' ebusija għolja-, tipikament D2 jew inserzjonijiet tal-karbur fl-istazzjonijiet tat-tqattigħ, flimkien ma 'uċuħ illustrati u kisjiet kontra l--galling biex jipprevjenu l-ġbir tal-materjal fuq l-azzar li jiffurmaw.
Ittimbrar tal-aluminjujidher li għandu jkun faċli fuq l-għodda minħabba li l-materjal huwa artab. Fil-prattika, il-proċess tal-ittimbrar tal-aluminju joħloq il-problemi tiegħu stess. L-aluminju għandu tendenza qawwija li jaderixxi mal-uċuħ tal-għodda tal-azzar, jibni fuq uċuħ punch u die radii sakemm il-kwalità tal-parti tiddegrada. Meta taħdem b'folja tal-aluminju ttimbrata, id-disinjaturi tad-die jagħtu prijorità lill-għażla tal-finitura tal-wiċċ u tal-kisi fuq l-ebusija mhux maħduma. DLC jew TiN-inserzjonijiet A2 miksija ħafna drabi jaqbżu l-azzar mhux miksi aktar iebes minħabba li jirreżistu l-mekkaniżmu ta 'xedd adeżiv li jisfrutta l-aluminju.
Azzar ta'-saħħa għolja(fuq 590 MPa tat-tensjoni) titlob kemm ebusija kif ukoll toughness simultanjament. Il-forzi li jiffurmaw l-għoli tal-materjal jenfasizzaw il-komponenti tal-għodda fil-kompressjoni, filwaqt li t-tendenza ta 'springback tagħha teħtieġ ġeometriji die aktar stretti. Punches bil-ponta M2 jew karbur-jimmaniġġjaw it-tagħbija li joborxu fl-istazzjonijiet tat-tqattigħ, filwaqt li S7 jista 'jservi aħjar fi stazzjonijiet li jiffurmaw fejn jiddomina l-impatt.
Meta l-inserzjonijiet tal-karbur jiġġustifikaw l-ispiża premium tagħhom permezz ta'-azzar tal-għodda mwebbes? Id-deċiżjoni tipikament tinżel għall-volum u l-brix tal-materjal. Għal ġirjiet ta' produzzjoni li jaqbżu l-miljun parti, jew meta jiġu stampati ligi li ma jissaddadx jew ta'-qawwa għolja li jikkunsmaw it-truf D2 malajr, l-ispiża totali tal-pussess tal-karbur tinżel taħt dik tal-azzar minħabba li telimina ċikli multipli ta' sann mill-ġdid u l-perijodi ta' waqfien assoċjati. Għal ġirjiet taħt 100,000 parti jew meta l-ittimbrar ta 'metall aktar artab għall-ittimbrar ta' applikazzjonijiet, permezz tal--azzar tal-għodda mwebbes jibqa 'l-għażla ekonomika.
L-għażla tal-materjal tistabbilixxi l-istadju, iżda tagħti biss il-valur sħiħ tagħha wara li l-magni xierqa u t-trattament bis-sħana jattivaw dawk il-proprjetajiet tal-materjal. Il-pass li jmiss fil-kostruzzjoni huwa li jittrasforma dawn il-blokki ta 'l-azzar ta' l-għodda mhux ipproċessat f'komponenti die ta 'preċiżjoni permezz ta' serje sekwenzata bir-reqqa ta 'operazzjonijiet ta' magni CNC.
Proċessi ta 'Maċinazzjoni CNC Li Jiffurmaw Kull Komponent Die
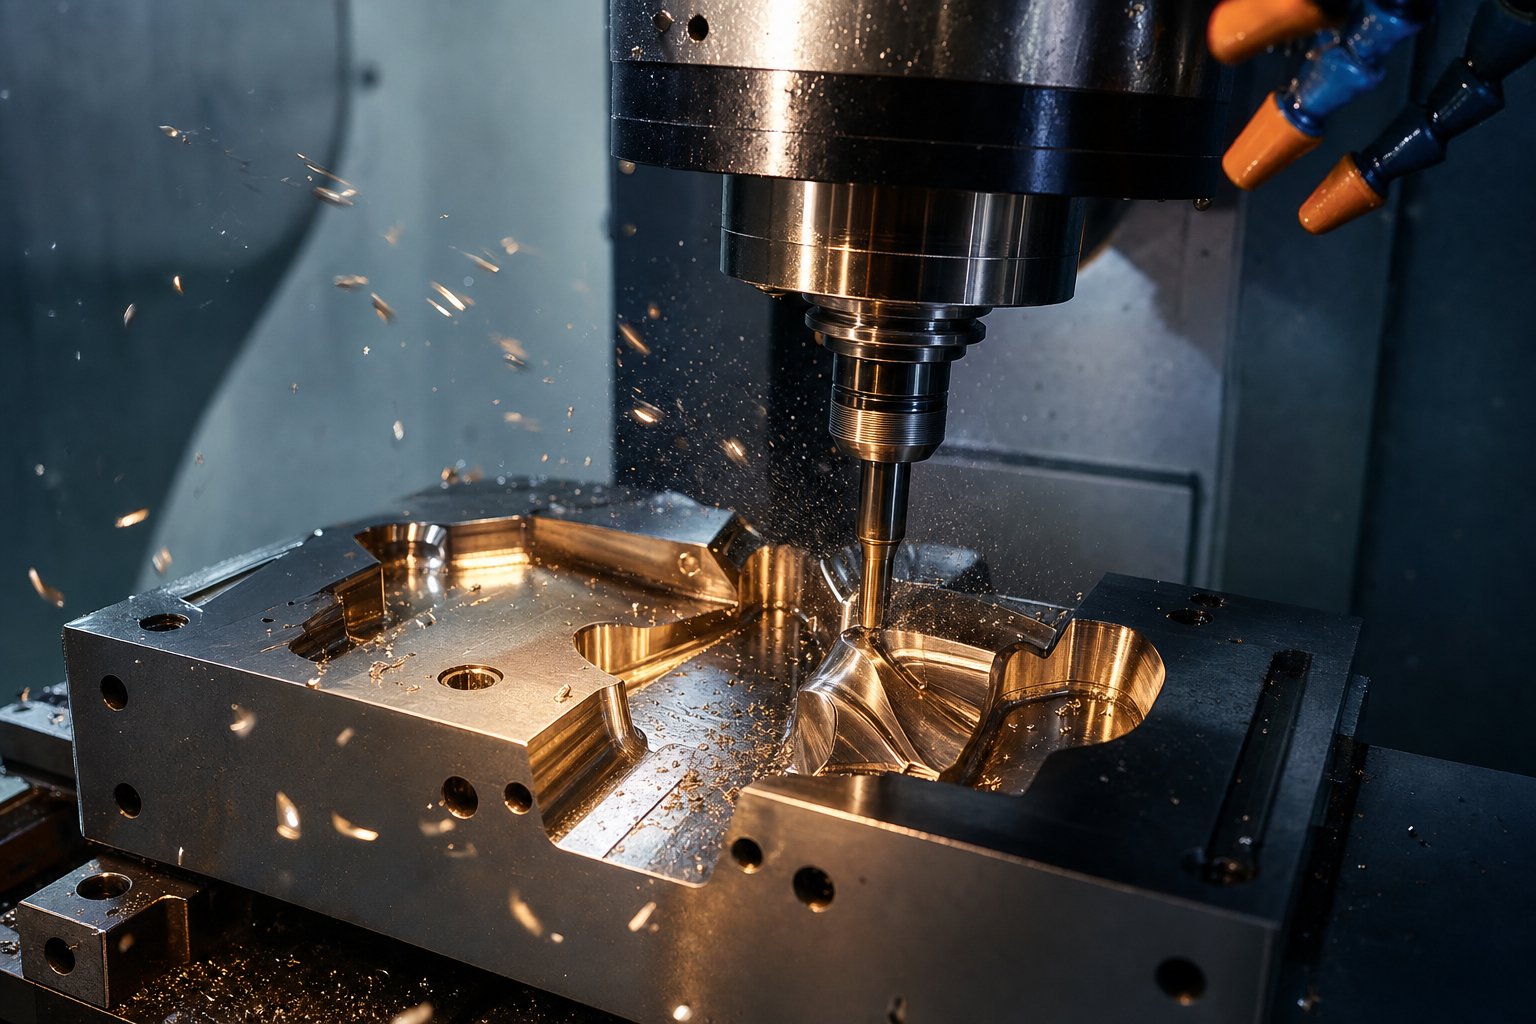
Blokk ta 'D2 jew M2 bilqiegħda fuq pallet huwa biss potenzjal mhux maħdum. Li tinbidel f'komponent die li jiffunzjona jeħtieġ sekwenza deliberata ta 'operazzjonijiet ta' magni CNC, kull waħda mwettqa fi stadju speċifiku għal raġuni speċifika. L-ordni hija importanti daqs l-operazzjonijiet infushom. Aħrax wisq aggressiv u tintroduċi tensjonijiet interni li jimformaw il-parti waqt it-trattament tas-sħana. Lesti qabel ma tibbies u titlef il-preċiżjoni tiegħek meta l-azzar jiċċaqlaq waqt it-tifi. Kull għodda tal-ittimbrar tal-metall u ħanut tad-die ssegwi loġika tal-magni mibnija madwar prinċipju wieħed: neħħi l-massa waqt li l-azzar ikun artab, twebbisha, imbagħad ġibha għad-daqs finali waqt li jkun iebes.
Tħin mhux maħdum u Semi-Finish Qabel it-Trattament tas-Sħana
Il-komponenti tad-die jibdew il-ħajja tal-magni tagħhom fi stat ittemprat jew{0}}imwebbes minn qabel, tipikament madwar 20-30 HRC. F'din irtubija, il-materjal jaqta 'faċilment, l-għodda jdumu aktar, u r-rati ta' tneħħija tal-materjal jibqgħu għoljin. L-operazzjonijiet tat-tħaffir jolqtu l-maġġoranza tal-istokk żejjed, u jħallu 0.5 sa 1.0 mm ta 'materjal fuq l-uċuħ kritiċi kollha bħala "konċessjoni tal-finitura" għal operazzjonijiet aktar tard.
Għaliex tħalli dik l-allowance? Żewġ raġunijiet. L-ewwel, it-trattament bis-sħana jikkawża moviment dimensjonali. Anke l-azzar tal-għodda mwebbsa bil-vakwu-jiċċaqlaq ftit hekk kif l-istruttura tal-kristall tiegħu tittrasforma waqt it-tifi. It-tieni, il-proċess ta ' roughing innifsu jiġġenera stress residwu mill-forzi tat-tqattigħ u sħana lokalizzata. Jekk inti mmaxinjati għal daqs finali f'dan l-istadju, inti tara dawk id-dimensjonijiet bidla wara t-twebbis.
Bejn roughing u trattament bis-sħana, ċiklu ta' ħelsien mill-istress-madwar 600-650 grad Celsius jirrilassa t-tensjonijiet interni maħluqa minn qtugħ aggressiv. Passi semi-lesti mbagħad iġibu l-uċuħ eqreb lejn id-dimensjonijiet finali, tipikament fi ħdan 0.2-0.3 mm, filwaqt li tinżamm kundizzjoni uniformi tal-istokk li tiżgura penetrazzjoni uniformi tas-sħana matul iċ-ċiklu ta' ebusija sussegwenti. It-tidwir CNC jimmaniġġja komponenti tondi bħal pinnijiet ta 'gwida, bushings, u puntelli tondi f'dan l-istadju, li jipproduċu ġeometrija ta' forma qrib netta qabel ma l-azzar jittrasforma.
Tispiċċa t-Tħin u t-Tħin iebes ta'-Veloċità Għolja Wara t-Twebbs
Ladarba t-trattament bis-sħana jġib il-komponenti għall-ebusija tax-xogħol tagħhom ta' 58-65 HRC, il-materjal iġib ruħu b'mod kompletament differenti taħt cutter. Issa hija fortizza li joborxu li tirreżisti l-magni tradizzjonali. Żewġ strateġiji ta 'tlestija jittrattaw din l-isfida: tħin ta' preċiżjoni u tħin iebes b'veloċità għolja.
It-tħin tal-wiċċ iġib komponenti ċatti bħal die plates, backing plates, u strixxi tal-ilbies għall-ħxuna finali b'tolleranzi ta 'flatness ta' +/- 0.005 mm jew aħjar. It-tħin ċilindriku jispiċċa komponenti tondi għal tolleranzi ta 'dijametru fi ħdan mikroni. It-tħin jeċċella fil-produzzjoni ta 'perfezzjoni ġeometrika fuq uċuħ aċċessibbli. KifNota speċjalisti tal-magni ta 'preċiżjoni, meta disinn jeħtieġ flatness jew paralleliżmu fi ħdan +/- 0.002 mm, it-tħin huwa l-unika għażla loġika, li jwassal finituri tal-wiċċ sa Ra 0.1 mikrometri.
It-tħin iebes ta'-veloċità għolja ħareġ bħala komplement qawwi għat-tħin. Bl-użu ta 'għodda tal-karbur jew tal-PCBN f'veloċitajiet għoljin tal-magħżel, dan il-proċess jisfrutta l-shear adiabatiku: il-ħin tal-kuntatt tal-għodda huwa tant qasir li l-maġġoranza tat-trasferimenti tas-sħana fiċ-ċippa aktar milli fil-biċċa tax-xogħol. Ir-riżultat huwa tneħħija effiċjenti tal-materjal mill-azzar imwebbes mingħajr ħsara termali lill-wiċċ tal-komponent. It-tħin iebes jista 'jneħħi materjal sa ħames darbiet aktar malajr mit-tħin filwaqt li jiġġenera stress residwu kompressiv fuq il-wiċċ, li fil-fatt jibbenefika l-ħajja tal-għeja fl-għodda tal-ittimbrar soġġetta għal tagħbijiet ċikliċi.
Id-diviżjoni prattika bejn dawn il-metodi hija sempliċi. It-tħin jimmaniġġja datums ċatti, uċuħ paralleli, u profili ċilindriċi sempliċi. It-tħin iebes jindirizza kontorni 3D, ġeometriji f'but, u profili tal-kavità kumplessi li rota tat-tħin fiżikament ma tistax tilħaq. Il-biċċa l-kbira tal-komponenti tad-die jeħtieġu kemm: uċuħ ta 'referenza ta' l-art għal twaħħil ta 'assemblaġġ, u kontorni iebes-mitħun għall-iffurmar tal-ġeometrija. Dan l-approċċ ibridu huwa prattika standard fil-produzzjoni tal-għodda tal-ittimbrar tal-metall minħabba li kull proċess ikopri ġeometriji li l-ieħor ma jistax.
CNC 5-Assi għal Profili Die Kumpless
Mhux kull komponent tad-die jista 'jispiċċa b'xogħol ta' 3 assi. Meta punch li jiffurmaw ikollu kurvi komposti, jew kavità tad-die karatteristiċi ħitan fondi b'uċuħ abbozzati u raġġi stretti, il-forzi tat-tħin bi 3 assi jikkompromettu. L-għodda tista 'biss tavviċina minn fuq, li teħtieġ cutters itwal li jiddevjaw taħt tagħbija u li jħallu marki tal-arzella fuq uċuħ angolati li jitolbu illustrar eċċessiv tal-idejn.
Makkinar ta '5 assi issolvi dan billi tmejjel l-għodda jew il-biċċa tax-xogħol, li tippermetti lill-cutter iżomm l-orjentazzjoni ottimali relattiva għall-wiċċ li qed jinqata'. Skondparaguni tal-kapaċità tal-magni, Imtieħen b'5 assi jiksbu tolleranzi ta' +/- 0.0005 pulzieri b'finituri tal-wiċċ 'l isfel sa Ra 0.4 mikrometri, u jimmanifatturaw uċuħ 3D kumplessi f'setup wieħed li jkun jeħtieġ pożizzjonijiet mill-ġdid multipli fuq magna ta' 3 assi.
Għal applikazzjonijiet tal-ittimbrar tal-għodda u tad-die, il-kapaċità ta' 5 assi hija l-aktar importanti f'dawn is-sitwazzjonijiet:
- Kavitajiet tad-die deep drawb'ħitan komposti-kurvati li jeħtieġu għodda qasira u riġida orjentata normali għall-wiċċ
- Stazzjonijiet progressivi li jiffurmaw dieb'karatteristiċi angolati li ma jistgħux jintlaħqu minn approċċ vertikali
- Profili tal-punch kumplessifejn karatteristiċi ta' undercut multipli jeħtieġu makkinar mingħajr ri{0}}twaħħil
Madankollu, mhux kull komponent jiġġustifika ħin ta' 5-assi. Pjanċi die ċatti sempliċi, pjanċi ta 'wara, u inserzjonijiet dritti-ħitan magni b'mod effiċjenti fuq tagħmir ta' 3-assi b'rati aktar baxxi fis-siegħa. Id-deċiżjoni tidħol fil-ġeometrija: jekk karatteristika teħtieġ għodda ta 'pożizzjonament mill-ġdid jew ta' firxa twila fuq magna ta '3 assi, 5 assi tipikament iwasslu preċiżjoni aħjar bi spiża totali aktar baxxa minkejja r-rata ogħla tal-magni. Meta l-bini jmut iddestinat għal magna tal-ittimbrar tal-metall b'veloċità għolja, il-preċiżjoni dimensjonali li tista 'tinkiseb permezz tal-irfinar ta' 5 assi tissarraf direttament għal tolleranzi ta 'parti aktar stretti u intervalli itwal bejn il-manutenzjoni.
Is-sekwenza sħiħa tal-magni għal komponent die tipiku, minn blokka mhux maħduma għal inserzjoni illustrata lesta għall-assemblaġġ, issegwi din il-progressjoni:
- Mitħna mhux maħduma l-karatteristiċi kollha fl-istat artab (ittemprat), li jħallu stokk ta '0.5-1.0 mm fuq uċuħ kritiċi
- Ittaffi l-istress f'600-650 grad Celsius biex tirrilaxxa stress residwu kkaġunat mill-magni
- Semi-finitura sa 0.2-0.3 mm tad-dimensjonijiet finali b'konċessjoni uniformi tal-istokk
- Ibgħat għat-trattament tas-sħana għat-twebbis tal-vakwu u t-tempra biex timmira l-ebusija
- Finish uċuħ ta 'referenza tat-tħin u kontorni kumplessi tal-mitħna iebsa għad-dimensjonijiet finali
- Uċuħ li jiffurmaw il-lustrar finali għall-valuri Ra meħtieġa għall-fluss tal-materjal u r-rilaxx tal-parti
Kull pass jorbtu lil dak li jmiss. Taqbeż is-serħan mill-istress qabel it-trattament bis-sħana jistieden distorsjoni. It-tħin iebes qabel il-verifika tad-dimensjonijiet ta' wara-sħana-trattament jaħli l-ħin tal-magna fuq parti li setgħet imxiet lil hinn mil-limiti li jistgħu jiġu rkuprati. Id-dixxiplina ta 'din is-sekwenza hija dik li tifred l-għodda tal-metall professjonali u l-fabbrikazzjoni tad-die minn ħwienet li jiġru problemi permezz ta' xogħol mill-ġdid.
It-tħin ta 'preċiżjoni u t-tħin iebes jimmaniġġjaw il-maġġoranza tal-ġeometriji tad-die, iżda ċerti karatteristiċi jimbuttaw lil hinn minn dak li jista' jikseb kwalunkwe cutter li jdur jew rota li joborxu. Kantunieri interni li jaqtgħu, slots dojoq, u profili kkomplikati minn-jeħtieġu mekkaniżmu ta 'tneħħija kompletament differenti, wieħed li jaqta' bi spark elettriku aktar milli forza mekkanika.
Wajer EDM u Sinker EDM għal Ġeometriji Die Kumpless
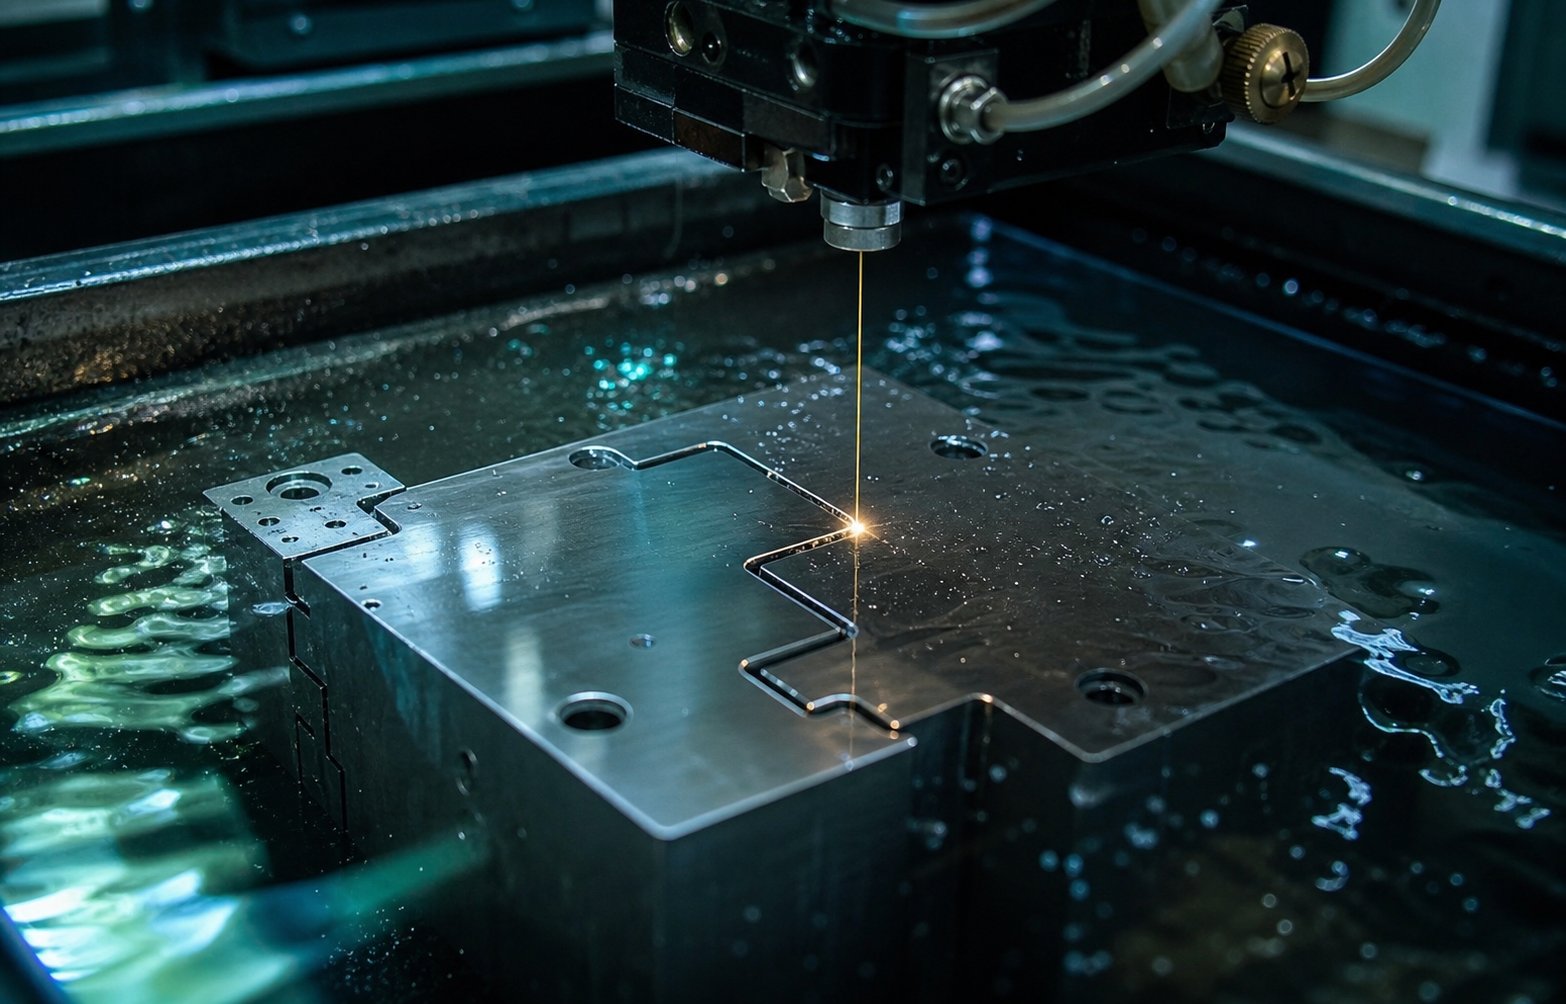
Cutter tat-tħin, ikun kemm żgħir id-dijametru tiegħu, iħalli raġġ f'kull kantuniera interna daqs id-daqs tiegħu stess. Rota tat-tħin ma tistax tilħaq ġewwa slot dejqa. Dawn il-limitazzjonijiet fiżiċi jfissru li ċerti komponenti tad-die tal-ittimbrar, puntelli u dies tal-folja partikolarment ikkomplikati, jeħtieġu proċess ta 'tneħħija tal-materjal fundamentalment differenti. Makkinar ta 'skarika elettrika tneħħi l-metall permezz ta' erożjoni ta 'spark ikkontrollata aktar milli forza ta' qtugħ mekkanika, li tipproduċi ġeometriji li l-ebda għodda li ddur ma tista 'tirreplika.
Wajer EDM għall-Preċiżjoni Punch u Profili Die
Wajer EDM juża ram irqiq jew wajer miksi, tipikament b'dijametru ta '0.1 sa 0.3 mm, bħala elettrodu li jaqta' l-biċċa tax-xogħol tul mogħdija pprogrammata CNC-. Il-wajer qatt ma jikkuntattja l-materjal. Minflok, skariki elettriċi rapidi jifvaporizzaw partiċelli mikroskopiċi filwaqt li l-ilma dejonizzat jiflaħ id-debris u jkessaħ iż-żona maqtugħa. Minħabba li l-wajer jgħaddi kompletament mill-biċċa tax-xogħol,EDM tal-wajer jipproduċi permezz ta'-profili maqtugħin b'raġġi interni żgħar daqs id-dijametru tal-wajer innifsu, ferm aktar qawwi minn kwalunkwe cutter tat-tħin jista 'jikseb.
Għal die tal-ittimbrar tal-folja tal-metall, l-EDM tal-wajer huwa l-proċess ta'-għall-qtugħ tal-profili tal-punch, fetħiet tad-die, u toqob ta 'tneħħija wara t-trattament bis-sħana. Tinduna li dan huwa kritiku: il-qtugħ tal-azzar tal-għodda mwebbes f'60+ HRC huwa rutina għall-EDM tal-wajer minħabba li l-ebusija tal-materjal għandha influwenza minima fuq l-erożjoni tal-ispark. Il-magni tal-proċess D2, M2, u anke karbur b'faċilità ugwali. Il-profili tat-timbru tad-die li jeħtieġu relazzjonijiet ta 'clearance stretti bejn il-punch u l-ftuħ tad-die, xi kultant mill-inqas 5-8% tal-ħxuna tal-materjal għal kull naħa, jiddependu fuq l-abbiltà tal-wajer EDM li jżomm tolleranzi fil-medda ta' +/- 0.005 mm taħt kundizzjonijiet ikkontrollati.
Passi ta 'skim multipli jirfinaw progressivament l-eżattezza u l-finitura tal-wiċċ. Qatgħa mhux maħduma tneħħi l-biċċa l-kbira tal-materjal, imbagħad żewġ sa erba 'passes ta' finitura tqaxxar mikron kull darba, ittejjeb kemm il-preċiżjoni dimensjonali kif ukoll il-kwalità tal-wiċċ ma 'kull pass. Dan jagħmel l-EDM tal-wajer ideali għat-tqattigħ tal-profili tat-tgħammir tal-komponenti tad-die tal-ittimbrar fejn il-punch-biex-tajbin id-die jiddetermina l-għoli tal-burr fuq kull parti ttimbrata.
Sinker EDM għal Kavitajiet u Kontorni Kumpless
Fejn l-EDM tal-wajer jeċċella fil--profili maqtugħin, l-EDM tas-sinker jimmaniġġja kavitajiet għomja, kontorni 3D, u uċuħ minsuġa li wajer fiżikament ma jistax jipproduċi. Il-proċess juża elettrodu b'forma ta'-użanza, tipikament maħdum minn grafita jew ram, li "jegħreq" fil-biċċa tax-xogħol permezz ta' erożjoni tal-ispark. Il-forma tal-elettrodu tikkorrispondi direttament mal-ġeometrija tal-kavità li għandek bżonn, u hekk kif il-proċess jimxi 'l quddiem, eluf ta' mikro-sparks kull sekonda jneħħu l-materjal bi preċiżjoni filwaqt li d-dielettriku taż-żejt tal-idrokarburi jimmaniġġja s-sħana u d-debris.
Fil-kostruzzjoni tad-die tal-ittimbrar tal-metall, sinker EDM isib ir-rwol tiegħu fil-formazzjoni ta 'kavitajiet b'uċuħ 3D kumplessi, dettalji tal-muniti, u karatteristiċi ta' intaljar li l-ebda cutter tat-tħin ma jista 'jilħaq mingħajr deflessjoni. Joħloq ukoll uċuħ minsuġa fuq uċuħ tat-timbru tad-die fejn il-ħruxija kkontrollata tgħin il-fluss tal-materjal waqt il-formazzjoni. Il-proċess ma jiġġenera l-ebda forza mekkanika fuq il-biċċa tax-xogħol, li jfisser sezzjonijiet irqaq tad-die u karatteristiċi delikati jibqgħu mhux distorti waqt il-magni.
Il-kompromess huwa l-veloċità u l-ispiża tal-għodda. Kull elettrodu għandu jkun maħdum apposta-biex jaqbel mal-kavità mixtieqa, u l-elettrodi jintlibsu waqt l-użu, xi kultant jeħtieġu kopji multipli għal karatteristika waħda. Il-ħinijiet taċ-ċiklu jimxu aktar bil-mod mill-EDM tal-wajer għal volumi ta 'materjal ekwivalenti. Iżda għall-kavitajiet għomja fl-azzar imwebbes, sinker EDM tibqa 'l-unika għażla prattika.
| Parametru | EDM tal-wajer | Sinker EDM |
|---|---|---|
| Tolleranza li tista' tinkiseb | +/- 0.002 sa 0.005 mm | +/- 0.005 sa 0.025 mm |
| Finish tal-wiċċ (Ra) | 0.1 sa 0.8 mikrometri | 0.4 sa 3.2 mikrometri |
| L-Aħjar Tipi ta' Ġeometrija | Permezz ta'-profili maqtugħin, fetħiet dritti-ħitan, kontorni punch | Kavitajiet għomja, kontorni 3D, uċuħ li jiffurmaw minsuġa |
| Ħin Ċiklu Tipiku | 2 sa 12-il siegħa għal kull profil (skont il-ħxuna u l-passaġġi) | 4 sa 40+ sigħat għal kull kavità (skont il-fond u l-kumplessità) |
Lapping u Illustrar għall-Kwalità tal-wiċċ
L-EDM tħalli saff riformulat karatteristiku fuq uċuħ maħduma bil-makna, żona rqiqa ta' materjal ri-solidifikat li jista' jkun aktar iebes u fraġli mill-azzar prinċipali. Għall-komponenti tat-tqattigħ bħal punches u fetħiet tad-die, dan is-saff huwa tipikament aċċettabbli jew saħansitra ta 'benefiċċju. Għall-iffurmar ta 'uċuħ fejn il-folja tal-metall trid tgħaddi bla xkiel taħt pressjoni, jeħtieġ li titneħħa.
Lapping juża komposti li joborxu fini fuq ħoġor ċatti jew b'kontorn biex ineħħi materjal fil-livell sub-micron, u jipproduċi ċatt u finituri tal-wiċċ li t-tħin waħdu ma jistax jaqbel. Huwa l-metodu standard biex jinġiebu uċuħ ta 'tgħammir kritiċi ta' die tal-folja tal-metall għall-perfezzjoni ġeometrika meħtieġa għal kuntatt uniformi taħt tagħbija tal-istampa.
Illustrar jindirizza uċuħ li jiffurmaw speċifikament. Bħala dawk li jfasslu die b'esperjenza fuqIn-nota Fabbrikatur, l-illustrar fid-direzzjoni tal-fluss tal-metall inaqqas il-frizzjoni u jgħin lill-folja tal-metall li tiċċaqlaq permezz ta 'stazzjonijiet ta' tpinġija u jiffurmaw mingħajr tgħaffir. Madankollu, mhux kull wiċċ jibbenefika minn finitura mera. Azzar ta' kwalità -aktar mhux maħduma fil-fatt jaħdem aħjar kontra għodda kemmxejn minsuġa minħabba li l-mikro-widien tagħhom jaqbdu l-lubrikant. Id-deċiżjoni ta 'fejn lustrar u fejn tħalli nisġa kkontrollata fuq die tal-ittimbrar tal-folja tal-metall tiddependi fuq il-materjal speċifiku li jkun ittimbrat u t-tip ta' operazzjoni ta 'formazzjoni f'kull stazzjon.
Flimkien, l-EDM u l-irfinar tal-wiċċ jagħtu lil dawk li jfasslu d-die kontroll fuq ġeometriji u kundizzjonijiet tal-wiċċ li l-magni CNC waħdu ma jistgħux iwasslu. Dawn il-proċessi jlestu l-fażi tal-iffurmar tal-kostruzzjoni tad-die. Iżda l-ġeometrija mhux maħduma u l-finitura tal-wiċċ huma biss parti minn dak li jagħmel il-komponenti tad-die tal-ittimbrar iwettqu taħt tagħbijiet tal-produzzjoni. L-azzar innifsu għandu jiġi ttrasformat permezz ta 'trattament bis-sħana u kisjiet protettivi biex jirreżisti l-miljuni ta' impatti, ċikli li joborxu, u avvenimenti termali li l-ittimbrar tal-produzzjoni jitlob.
Trattament tas-Sħana u Kisi tal-wiċċ li jestendu l-ħajja tad-die
Makkinar jagħti komponent die forma tiegħu. It-trattament bis-sħana jagħtih il-proprjetajiet mekkaniċi biex jgħix il-produzzjoni. Mingħajr ebusija u ttemprar xierqa, anki l-punch D2 bil-makna l-aktar preċiż jiddeforma taħt tagħbijiet tal-ittimbrar f'eluf ta 'hits. U mingħajr kisjiet protettivi, l-ilbies adeżiv jeqred uċuħ li jiffurmaw ħafna qabel ma l-brix qatt sar il-fattur li jillimita. Dawn iż-żewġ passi ta' wara-magni, it-trattament bis-sħana u l-kisi, huma fejn il-lonġevità tad-die hija mirbuħa jew mitlufa.
Sekwenzi tat-Trebbija tal-Vakwu u tat-Ttemprar
It-twebbis bil-vakwu jsaħħan l-azzar tal-għodda sat-temperatura ta' awstenizza tiegħu ġewwa kamra ta'-pressjoni baxxa, imbagħad itaffih bl-użu ta' gass inerti ta'-pressjoni għolja. L-ambjent tal-vakwu jipprevjeni l-ossidazzjoni u d-dekarburizzazzjoni, u jippreserva l-integrità tal-wiċċ li nħolqot bir-reqqa waqt il-magni tal-finitura. Il-partijiet joħorġu nodfa u dimensjonali stabbli, b'distorsjoni minima meta mqabbla ma' metodi bbażati fuq l-atmosfera-.
Ċiklu ta' quench wieħed qatt mhu l-istorja sħiħa. It-tempraġġ isegwi t-twebbis, tipikament f'żewġ jew tliet ċikli f'temperaturi li qed jonqsu progressivament. Kull temper jittrasforma l-austenite miżmuma f'martensite stabbli, ittaffi l-istress intern mit-tifi, u tistuna l-bilanċ finali bejn l-ebusija u t-toughness. Li taqbeż ċiklu ta 'temperaturi tħalli mikrostrutturi instabbli li jistgħu jaqilbu b'mod dimensjonali matul il-produzzjoni, u jikkawżaw telf progressiv ta' tolleranza li huwa diffiċli biex jiġi djanjostikat.
It-trattament krijoġeniku jimbotta din it-trasformazzjoni aktar. Billi tkessaħ il-komponenti għal bejn wieħed u ieħor nieqes 300 grad Fahrenheit bl-użu ta 'nitroġenu likwidu f'inżul ikkontrollat fuq diversi sigħat, l-ipproċessar krijoġeniku jikkonverti austenite residwu li t-tempra standard tħalli warajha. Riċerka ppubblikata fil-Ġurnal Internazzjonali tax-Xjenza tal-Inġinerijaiddokumentat li proċess krijoġeniku profond ikkontrollat xjentifikament jipproduċi żidiet fil-ħajja ta' użu-li jaqbżu l-200 fil-mija f'diversi applikazzjonijiet ta' għodda. Il-bidliet fil--molekulari, inkluż id-distribuzzjoni mtejba tal-karbur u t-trasformazzjoni martensitika kompleta, inaqqsu l-koeffiċjent tal-frizzjoni u jtejbu l-istabbiltà dimensjonali b'mod permanenti. Għall-imut tal-ittimbrar mistenni jmexxi miljuni ta 'ċikli, it-trattament krijoġeniku wara trattament tas-sħana konvenzjonali jista' jirdoppja jew jittrippla l-ħajja utli tad-die qabel ma jsir meħtieġ it-tisfija mill-ġdid.
Kisi PVD u CVD li jnaqqsu l-xedd u l-ġlir
It-trattament bis-sħana jottimizza l-materjal bl-ingrossa. Il-kisi jipproteġi l-wiċċ fejn fil-fatt iseħħ il-kuntatt tal-għodda-ma-folja. Id-depożizzjoni fiżika tal-fwar (PVD) u d-depożizzjoni tal-fwar kimiku (CVD) japplikaw saffi taċ-ċeramika irqaq, tipikament 2 sa 5 mikroni ħoxnin, li jnaqqsu b'mod drammatiku l-frizzjoni u jirreżistu t-trasferiment tal-materjal mill-folja stampata fuq l-uċuħ tad-die.
Għaliex din hija importanti? Meta tittimbra l-istainless steel, it-tendenza tal-materjal li jaħdem-jibbies u marrara toħloq akkumulazzjoni ta 'kolla fuq l-uċuħ tad-die li malajr tiddegrada l-kwalità tal-parti. Prova fl-impjant tal-ittimbrar ta' Ford Motor Company,rrappurtati mir-riċerkaturi tal-Università Deakin, sabet li TiCN-imut miksi żied il-ħajja tad-die b'fattur ta 'aktar minn 20 meta mqabbel ma' uċuħ illustrati mhux miksija meta ttimbraw materjali suxxettibbli għall-ġlir-. Il-kisja pposponiet l-istadju ta' trasferiment tal-materjal kritiku-indefinittivament fit-tieqa tat-test ta' 20,000 ċiklu tal-prova.
Kull tip ta' kisi jimmira mekkaniżmu ta' xedd speċifiku:
- TiN (Nitrur tat-titanju):Protezzjoni għall-ilbies għal skopijiet ġenerali-b'ebusija ta' madwar 2000-2500 HV. Kost-effettiv għall-ittimbrar ta' materjal imħallat b'veloċitajiet u volumi moderati.
- TiCN (Titanju Carbonitrude):Ebusija ogħla u frizzjoni aktar baxxa minn TiN. Jeċċella kontra materjali li joborxu inklużi applikazzjonijiet tal-ittimbrar tal-metall tal-istainless steel fejn ix-xogħol-uċuħ imwebbsa jaċċelleraw l-użu tat-tarf.
- TiAlN (Nitrur tal-Aluminju tat-titanju):Jitollera temperaturi 'l fuq minn 800 grad Celsius billi jifforma saff protettiv ta' ossidu tal-aluminju taħt is-sħana. Adattat għall-ittimbrar ta'-veloċità għolja u applikazzjonijiet fejn it-tqassim tal-lubrikant joħloq temperaturi elevati tal-għodda.
- DLC (Djamant-Bħal Karbonju):Koeffiċjent ta 'frizzjoni estremament baxx ta' madwar 0.1 sa 0.15, li jipprevjeni l-ġbir tal-materjal li jwaħħal. L-għażla primarja għall-imut tal-ittimbrar tal-aluminju u l-għodod tal-ittimbrar tal-aluminju fejn il-ġlir tal-aluminju stampat fuq l-uċuħ tad-die huwa l-mod ta 'falliment dominanti aktar milli xedd li joborxu.
L-għażla tal-kisi tgħaqqad direttament mal-materjal ittimbrat. Għall-ittimbrar tal-istainless steel 316, fejn kemm il-brix kif ukoll l-għodda tal-attakk tal-adeżjoni fl-istess ħin, TiCN jew TiAlN jipprovdu l-ebusija u l-inertezza kimika meħtieġa biex jirreżistu l-galling fi stazzjonijiet li jiffurmaw. Għall-ittimbrar tal-metall tal-aluminju, il-frizzjoni ultra-baxxa tad-DLC tipprevjeni l-materjal artab milli jingħaqad mal-uċuħ tal-għodda, u jżomm l-uċuħ tal-partijiet nodfa u intervalli ta 'manutenzjoni twal.Paraguni tal-prestazzjonitikkonferma li t-tnaqqis tal-frizzjoni tad-DLC inaqqas ħafna r-reżistenza tat-tqattigħ u jipprevjeni l-adeżjoni taċ-ċippa meta jimmanifattura jew jifforma metalli rotob bħall-aluminju u r-ram.
L-effett kompost ta' dawn id-deċiżjonijiet huwa sinifikanti. Die mibni mill-grad korrett ta' l-azzar ta' l-għodda, imwebbes sewwa-bi trattament krijoġeniku, u miksi bis-saff taċ-ċeramika t-tajjeb jista' jaħdem minn tlieta sa ħames darbiet itwal minn wieħed fejn kwalunkwe pass wieħed kien kompromess. Dak il-multiplikatur jissarraf direttament f'inqas waqfien tal-produzzjoni, spiża aktar baxxa għal kull hit, u kwalità ta 'parti stampata aktar konsistenti tul il-ħajja kollha tad-die. Iżda l-kwantifikazzjoni ta 'dik il-prestazzjoni teħtieġ kejl rigoruż f'kull stadju, mill-ewwel kontroll dimensjonali wara t-trattament bis-sħana sa l-ispezzjoni finali ta' partijiet stampati bi prova-.
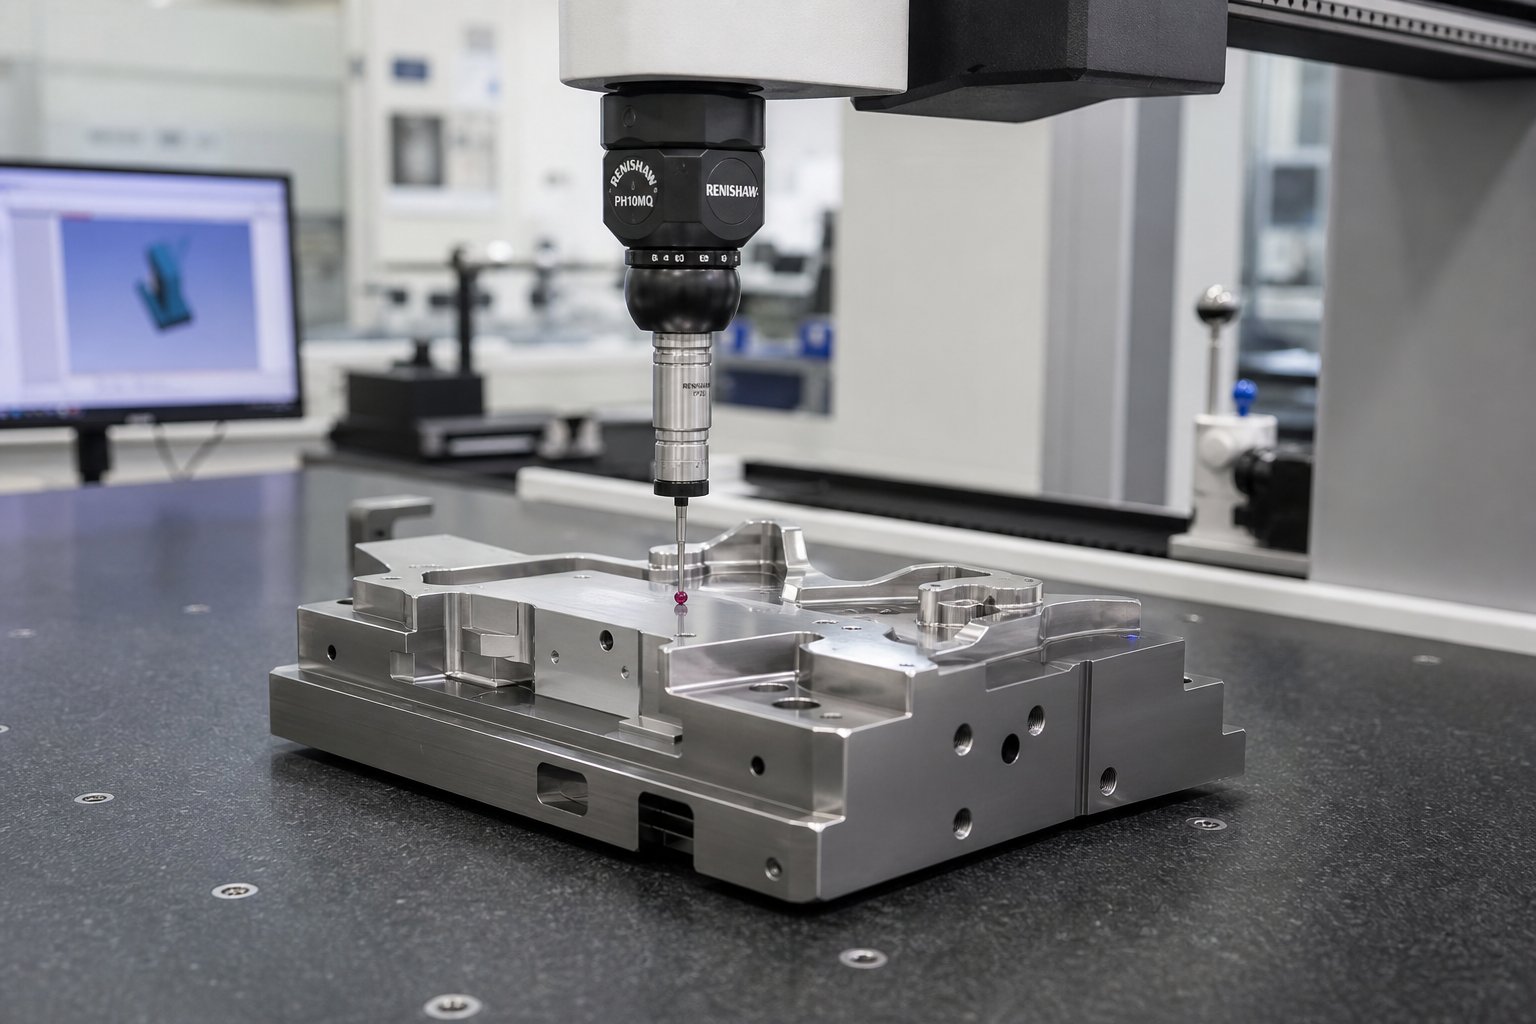
Kontroll tal-Kwalità mill-Ewwel Qtugħ sal-Ittimbrar tal-Prova
Die jista' jiġi mmaxinjat minn azzar tal-għodda premium, ittrattat bis-sħana-mingħajr difett, u miksi bis-saff taċ-ċeramika ideali, iżda xorta jfalli fil-produzzjoni jekk ħadd ma jivverifika d-dimensjonijiet bejn il-fażijiet. Il-kontroll tal-kwalità fl-ittimbrar tad-die ta 'preċiżjoni mhuwiex punt ta' kontroll finali. Hija serje ta 'gradi inkorporati matul is-sekwenza kollha tal-manifattura, kull wieħed jikkonferma li l-komponent huwa lest biex javvanza. Aqbeż xatba u tirriskja li tagħmel żball bikri permezz ta 'kull operazzjoni sussegwenti sakemm tispiċċa bħala partijiet ta' ruttam fuq l-art tal-istampa.
Spezzjoni CMM u Verifika tal-Ħruxija tal-wiċċ
Koordinati magni tal-kejl joqogħdu fiċ-ċentru tal-verifika dimensjonali għall-ittimbrar die komponenti. Sonda CMM tmiss jew tiskennja karatteristiċi kritiċi, taqbad id-dejta tal-koordinati XYZ u tqabbelha mal-mudell CAD 3D. Għal inserzjonijiet tad-die, puntelli u blokki tal-kavità, is-CMM jiċċekkja l-eżattezza pożizzjonali tat-toqob, il-konformità tal-profil tal-uċuħ immewweġ, u relazzjonijiet ġeometriċi bħall-flatness, il-paralleliżmu u l-perpendikularità li jiddeterminaw kif il-partijiet tat-tgħammir joqogħdu flimkien waqt l-assemblaġġ.
Meta jsir dan il-kejl? Mhux biss fl-aħħar. Verifiki fil--proċess wara l-magni mhux maħduma jikkonfermaw li jibqa' biżżejjed stokk fuq l-uċuħ kritiċi kollha qabel it-tnaqqis tal-istress u s-semi-irfinar. Wara t-trattament bis-sħana, kontroll mill-ġdid CMM -jivverifika kemm seħħ moviment dimensjonali waqt it-twebbis, li jgħid lill-makkinist tal-finitura eżattament kemm materjal għandu jneħħi u fejn. L-ispezzjoni ta' wara-finitura-itħan tiġġenera r-rapport finali ta' konformità li joħroġ kull komponent għall-assemblaġġ. Kif dettalji Moeller Precision Tool, il-manifatturi tal-għodda ta 'preċiżjoni jżommu tolleranzi stretti daqs 0.0002 pulzier, billi jużaw apparat CMM flimkien ma' komparaturi ottiċi u sistemi ta 'kejl tal-profil biex jivverifikaw il-konformità f'kull stadju.
Il-kejl tal-ħruxija tal-wiċċ jikkumplimenta d-dejta dimensjonali. Profilometru jittraċċa s-superfiċje maħduma jew illustrata u jirrapporta l-valuri ta' Ra (ħruxija medja aritmetika) u Rz (għoli medju tal-quċċata-sal-wied). Għaliex dan jimpurtah għall-proċess tal-ittimbrar tal-metall? Minħabba li l-finitura tal-wiċċ fuq l-azzar li jiffurmaw tikkontrolla l-frizzjoni, il-fluss tal-materjal u r-rilaxx tal-parti. Punch li jiffurmaw speċifikat f'Ra 0.2 mikrometri li fil-fatt ikejjel Ra 0.8 se jipproduċi partijiet b'marki ta 'drag viżibbli u ħxuna tal-ħajt inkonsistenti. Il-verifika tal-ħruxija tal-wiċċ qabel l-assemblaġġ tevita li dawn il-kwistjonijiet ta 'kwalità downstream qatt jilħqu l-istampa.
L-ittestjar tal-ebusija jifforma bieb kritiku ieħor, partikolarment wara t-trattament bis-sħana. Il-kejl tal-ebusija Rockwell f'postijiet multipli fuq kull komponent jikkonferma trasformazzjoni uniformi. Punch li jaqra 60 HRC fil-wiċċ iżda 56 HRC fil-bażi tiegħu jindika ebusija mhux kompluta, potenzjalment minn ħin ta 'tixrib inadegwat jew inkonsistenza tat-tifi. Il-protokolli tal-ispezzjoni tal-industrija jispeċifikaw li l-valuri tal-ebusija għandhom jaqgħu f'medda definita minħabba li ebusija wisq-baxxa twassal għal xedd rapidu, filwaqt li ebusija-għolja wisq toħloq fraġli u riskju ta' ksur taħt tagħbijiet tal-ittimbrar.
Il-verifiki tat-twaħħil funzjonali jlestu l-verifika ta' qabel l--assemblaġġ. Komponenti tat-tgħammir, bħal punch u l-ftuħ tad-die korrispondenti tiegħu, huma immuntati fiżikament fuq bank biex jivverifikaw ir-relazzjonijiet ta 'clearance, li jiżżerżqu fuq elementi ta' gwida, u kundizzjonijiet ta 'interferenza fuq id-dettalji tal-istampa-fit. Komparaturi ottiċi jkopru profili tal-komponenti eżaltati kontra l-ġeometrija tad-disinn biex jaqbdu devjazzjonijiet sottili li l-istħarriġ tal-punt CMM jista 'jitlif. Dawn il-kontrolli fit-twaħħil jikkonfermaw li l-komponenti individwali se jiffunzjonaw bħala sistema kkoordinata ladarba jiġu mbarrati fis-sett tad-die.
Prova Runs u l-Ewwel-Kejl tal-Parti tal-Artiklu
L-ispezzjoni tal-assemblaġġ tikkonferma li d-die tidher korretta. Ittimbrar ta 'prova juri li jaħdem. Id-die kompluta hija mmuntata fi pressa, il-materjal tal-istrixxa jiġi mitmugħ, u l-ewwel partijiet joħorġu mill-għodda. Dan huwa l-mument li jivvalida kull deċiżjoni upstream, mill-ġeometrija CAD permezz tal-magni u t-trattament tas-sħana. Prova ta 'suċċess tipproduċi partijiet tal-ittimbrar tal-metall li jissodisfaw id-dimensjonijiet tal-istampar, juru truf nodfa, u jiffurmaw mingħajr qsim, tikmix, jew springback eċċessiv.
Il-ġirjiet ta' prova jsegwu protokoll strutturat. Id-die hija ssettjata fl-għoli kkalkulat ta 'għeluq, mitmugħa b'veloċità kkontrollata, u taħdem b'tunnellaġġ imnaqqas inizjalment waqt li l-operaturi josservaw il-progressjoni tal-istrixxa, jisimgħu l-istorbju anormali, u jispezzjonaw l-ewwel ftit partijiet viżwalment. L-istabbiltà tal-għalf tal-istrixxa, l-ingaġġ tal-pilota, u l-funzjoni tal-istripper huma kollha mmonitorjati f'ħin reali. Jekk id-die hija tip progressiv, ix-xogħol ta 'kull stazzjon jiġi evalwat b'mod indipendenti billi jiġu eżaminati partijiet parzjalment kompluti fi stazzjonijiet intermedji qabel il-qatgħa finali tas-separazzjoni.
L-ewwel-prova tal-miżuri ta' spezzjoni tal-oġġetti-ittimbrat partijiet kontra t-tpinġija tal-inġinerija bl-użu tal-istess tagħmir CMM li vvalida l-komponenti tad-die nfushom. Kull dimensjoni kritika, callout GD&T, u speċifikazzjoni tal-wiċċ hija rreġistrata. Ir-rapport li jirriżulta jew jikkonferma l-konformità jew jidentifika devjazzjonijiet li jeħtieġu aġġustament tad-die. Aġġustamenti komuni jinkludu stazzjonijiet tal-forma ta' shimming biex jikkoreġu l-ispringback angolari, -illustrar mill-ġdid ta' uċuħ li juru marki tat-tkaxkir, jew aġġustament ta' punch-biex-tneħħija ta' die fi stazzjonijiet li jipproduċu burr eċċessiv. Kif jenfasizzaw l-ispeċjalisti tal-prova tad-die, spezzjoni bir-reqqa tal-ewwel-artiklu tipprovdi rapporti dettaljati ta' kejl, kampjuni ta' prova fiżika, u dokumentazzjoni li tikkonferma li d-die hija lesta għall-produzzjoni-qabel il-ġarr.
Kull parti ttimbrata tal-metall li tħalli stampa ta 'produzzjoni tirret il-kwalità mibnija fid-die tagħha. Ittimbrar ta 'prova huwa fejn dak il-wirt huwa ppruvat. Die li jgħaddi mill-ewwel-ispezzjoni tal-oġġett bid-dimensjonijiet kollha fi ħdan it-tolleranza u l-uċuħ kollha ħielsa minn difetti jirrappreżenta għodda validata, lesta biex tipproduċi partijiet tal-metall stampati b'mod konsistenti tul mijiet ta' eluf jew miljuni ta' ċikli.
Is-sekwenza sħiħa tal-bieb tal-ispezzjoni, mill-ewwel ċippa sal-għodda tal-produzzjoni validata, issegwi din il-progressjoni:
- -Verifiki dimensjonali fil-proċess wara makkinar mhux maħdum u nofsu-fini biex jiġi vverifikat il-konċessjoni tal-istokk
- Verifika ta' wara-sħana-ebusija tat-trattament u kejl mill-ġdid CMM-għall-moviment dimensjonali
- Ir-rapport finali tas-CMM wara li jintemm it-tħin u t-tħin iebes jikkonferma l-karatteristiċi kollha fi ħdan it-tolleranza
- Iċċekkjar ta 'twaħħil ta' assemblaġġ ta 'komponenti ta' tgħammir, verifika ta 'tneħħija, u paragun tal-profil ottiku
- Ittimbrar ta' prova fi pressa ta' produzzjoni-ekwivalenti b'parametri kkontrollati
- L-ewwel-spezzjoni ta' l-oġġett li tkejjel il-partijiet ittimbrati ma' stampi ta' l-inġinerija b'rappurtar dimensjonali sħiħ
Kull bieb irid jgħaddi qabel ix-xogħol javvanza. Din id-dixxiplina tipprevjeni l-falliment tal-kwalità l-aktar għali fit-teħid tad-die: l-iskoperta ta 'problema wara li l-operazzjonijiet kollha downstream ikunu tlestew fuq komponent difettuż.
Il-manifatturi li jkopru dan iċ-ċiklu tal-ħajja sħiħ taħt saqaf wieħed, mill-valutazzjoni tal-fattibilità u s-simulazzjoni CAE permezz ta 'magni ta' preċiżjoni, ġirjiet ta 'prova, u spezzjoni CMM, jeliminaw il-lakuni fil-komunikazzjoni li jinqalgħu meta r-responsabbiltajiet jinqasmu bejn bejjiegħa multipli.Il-proċess tad-die tal-ittimbrar ta 'YICHENjagħti eżempju ta' dan l-approċċ integrat, billi jivvalida d-dies f'kull stadju deskritt hawn sabiex l-inġiniera tal-għodda u l-maniġers tas-sorsi jirċievu għodda lesta tal-produzzjoni-sostennjata minn data ta' spezzjoni dokumentata f'kull xatba. Għal timijiet li jimxu mir-riċerka għal żvilupp attiv ta' RFQ, is-sħubija ma' fornitur ta' sors wieħed-li jippossjedi l-katina tal-QC kollha tnaqqas ir-riskju u tikkompressa l-iskedi taż-żmien b'mod sinifikanti.
L-ispezzjoni u l-validazzjoni jagħlqu l-linja tal-manifattura, iżda l-kejl reali ta 'die tal-ittimbrar huwa kif dawn id-deċiżjonijiet individwali kollha, mill-ġeometrija CAD permezz tal-għażla tal-materjal, is-sekwenza tal-magni, it-trattament tas-sħana, u l-verifika tal-kwalità, jitħalltu f'rendiment ta' produzzjoni fit-tul-.
Inġiebu Kollox Flimkien mill-Fattibbiltà sal-Produzzjoni
Issa mxiet minn kull fażi ta 'kif tagħmel die tal-ittimbrar tal-metall: disinn u simulazzjoni diġitali, għażla ta' materjal, magni CNC, ipproċessar EDM, trattament bis-sħana, kisi u verifika tal-kwalità. Kull taqsima kopriet proċess iżolat. Fir-realtà, dawn il-passi ma joperawx b'mod indipendenti. Huma komposti. Deċiżjoni ta 'disinn fil-CAD tmewwiġ 'il quddiem permezz ta' għażla ta 'materjal, strateġija ta' magni, u fl-aħħar mill-aħħar fil-kwalità tal-parti stampata li l-istampa tiegħek tipproduċi b'veloċità sħiħa. Il-fehim ta 'kif jaħdem dak it-taħlit huwa dak li jifred die tal-ittimbrar li jagħti 500,000 hit affidabbli minn wieħed li jiddegrada wara 10,000.
Kif Kull Deċiżjoni tal-Manifattura tikkombina fil-Prestazzjoni tad-Die
Aħseb fil-proċess tad-die bħala katina ta 'multiplikaturi aktar milli sekwenza ta' żidiet. L-għażla ta 'grad ta' azzar ta 'għodda xierqa ma żżidx sempliċement id-durabilità. Hija timmultiplika l-benefiċċju ta 'kull pass downstream. It-twebbis tal-vakwu-insert D2 magħżul-tajjeb jagħti riżultati aħjar minn vakwu-ebusija ta' grad marġinali. L-applikazzjoni tal-kisja TiCN fuq wiċċ ittemprat u illustrat sew tagħti l-potenzjal sħiħ ta' tnaqqis tal-frizzjoni-tagħha. Applika dak l-istess kisja għal wiċċ bi stress residwu minn ċikli ta 'tempraġġ maqbuża, u jinfirex f'eluf ta' puplesiji.
L-istess loġika taħdem bil-maqlub. Shortcut fi kwalunkwe stadju jaqsam il-prestazzjoni ta 'dak kollu li ġej. Simulazzjoni CAE li tgħaġġel u t-tbassir ta 'springback nieqes ifisser li l-ġeometrija tad-die hija ħażina qabel ma jibda l-magni. Taħt-l-ispeċifikazzjoni tal-azzar tal-għodda għal applikazzjoni li ma jissaddadx tfisser il-kisjiet jiġġieldu battalja li titlef kontra d-deformazzjoni tas-sottostrat taħthom. Il-qbiż tal-ħelsien mill-istress qabel it-trattament bis-sħana jintroduċi warpage li t-tħin tal-finitura ma jistax jirkupra għal kollox. Kull kompromess inaqqas mill-ħajja tad-die, il-kwalità tal-parti, u l-uptime tal-produzzjoni.
X'inhu fil-fatt jifred die li jdum 100,000+ hits minn wieħed li jfalli kmieni? Tipikament mhux żball katastrofiku wieħed, iżda akkumulazzjoni ta’ deċiżjonijiet marġinali:
- Shortcuts tad-disinn:Simulazzjoni insuffiċjenti twassal għal korrezzjonijiet ta' prova-u-żbalji fuq azzar imwebbes, li ddgħajjef il-komponenti permezz ta' modifika ripetuta
- Kompromessi materjali:L-għażla ta’ A2 fejn id-D2 jew il-karbur huma ġġustifikati tiffranka l-ispiża bil-quddiem iżda tirdoppja l-frekwenza ta’ sann mill-ġdid u l-ħin ta’ waqfien tal-istampa
- Vjolazzjonijiet tas-sekwenza tal-magni:Irfinar qabel ħelsien mill-istress xieraq jintroduċi instabbiltà dimensjonali li tmur għall-agħar taħt tagħbijiet tal-istampa ċikliċi
- Lakuni fit-trattament tas-sħana:In-nuqqas ta' ċiklu ta' temper jew taqbeż it-trattament krijoġeniku jħalli austenite miżmum li tittrasforma b'mod imprevedibbli waqt il-produzzjoni, u tikkawża drift progressiv tat-tolleranza
- L-ispezzjoni skadiet:Ir-rilaxx tal-komponenti mingħajr il-verifika tad-dimensjonijiet ta' wara-sħana-trattament ifisser l-immuntar ta' die minn partijiet li jistgħu diġà jkunu barra mill-ispeċifikazzjoni
Il-proċess tal-manifattura tal-ittimbrar tal-metall jippremja d-dixxiplina f'kull xatba. L-ispejjeż u l-aspettattivi tal-iskeda tal-ħin jiskalaw kif xieraq. Die ta' blanking ta' stazzjoni waħda sempliċi tista' teħtieġ 4 sa 6 ġimgħat u $5,000 sa $15,000 f'investiment fl-għodda. Die progressiv moderat bi 8 sa 12-il stazzjon tipikament jitlob 8 sa 12-il ġimgħa u $25,000 sa $60,000. Dies progressivi jew ta' trasferiment tal-karozzi kumplessi b'tolleranzi stretti, stazzjonijiet multipli tal-iffurmar, u rekwiżiti tal-ħajja ta'-volum għoli jistgħu jaqbżu 16-il ġimgħa u $100,000 fl-ispiża tal-għodda. Dawn il-firxiet jirriflettu mhux biss is-sigħat tal-magni, iżda l-inġinerija kumulattiva, is-simulazzjoni, l-ispezzjoni u l-isforz tal-prova li jivvalida kull għodda għall-ħajja tal-produzzjoni maħsuba tagħha.
Kull pass biex issir die tal-ittimbrar, mill-ġeometrija CAD sal-kisi finali, hija deċiżjoni li jew iżżid jew tnaqqas mill-ħajja tad-die, il-kwalità tal-parti u l-effiċjenza tal-produzzjoni. M'hemm l-ebda għażla newtrali fil-proċess tal-kostruzzjoni tad-die u l-ittimbrar.
Nimxu minn Riċerka għal RFQ-Soluzzjoni Ready Die
Jekk qrajt s'issa, x'aktarx li taqa' f'waħda minn żewġ kategoriji. Jew qed tibni għarfien intern biex tevalwa l-fornituri b'mod aktar effettiv, jew qed toqrob b'mod attiv RFQ għal die tal-ittimbrar tal-metall apposta u trid tifhem liema mistoqsijiet tistaqsi u liema kapaċitajiet tivverifika. Iż-żewġ mogħdijiet jibbenefikaw mill-istess prinċipju: il-proċess tal-manifattura tal-ittimbrar jaħdem l-aħjar meta sieħeb wieħed ikollu l-katina sħiħa mill-fattibbiltà permezz ta 'għodda ta' produzzjoni validata.
Is-sorsi frammentati, fejn id-disinn iseħħ f'ditta waħda, il-magni f'oħra, u l-prova f'terz, jintroduċi riskju ta 'handoff f'kull transizzjoni. L-intenzjoni dimensjonali tintilef bejn il-fajls CAD u l-operaturi tal-magni. L-ispeċifikazzjonijiet tat-trattament tas-sħana jiġu ssimplifikati għall-konvenjenza. Ir-riżultati tal-prova ma jagħtux rispons effiċjenti fil-korrezzjonijiet tad-disinn. L-għodda tal-istampar u l-istampar li jaħdmu l-aħjar fil-produzzjoni fit-tul kważi dejjem jiġu minn programmi integrati fejn kull fażi tinforma lill-oħra mingħajr nuqqasijiet fil-komunikazzjoni.
Għal maniġers tas-sorsi u inġiniera tal-għodda lesti biex jimxu mir-riċerka għal kwotazzjoni attiva, fittex sieħeb li l-kapaċitajiet tiegħu jkopru ċ-ċiklu tal-ħajja kollu kopert f'dan l-artikolu: valutazzjoni tal-fattibilità, simulazzjoni CAE għall-iffurmar u l-ispringback, makkinar CNC ta' preċiżjoni u EDM, trattament tas-sħana kkontrollat, stampar ta' prova fil-produzzjoni-kundizzjonijiet rappreżentattivi tal-produzzjoni, u CMM l-ewwel artikolu{{1}2}spezzjoni.Is-soluzzjonijiet tad-die tal-ittimbrar tad-dwana ta 'YICHENikopru eżattament dan l-ambitu, billi tipprovdi riżorsa tal-ittimbrar tal-metall minn tarf-sa-tarf għal timijiet li jeħtieġu għodda validata mogħtija RFQ-lesta, appoġġjata minn dejta ta' kwalità dokumentata f'kull bieb tal-manifattura.
L-għarfien f'dan l-artikolu jagħtik il-vokabularju u l-qafas biex tevalwa l-proċess ta 'kwalunkwe fornitur tad-die b'mod kritiku. Issa tifhem għaliex ċerti passi jiswew dak li jagħmlu, għaliex is-skadenzi jinfirxu f'ċerti limiti ta' kumplessità, u għaliex l-irħas kwotazzjoni rari tagħti l-inqas spiża għal kull hit matul il-ħajja sħiħa tal-produzzjoni ta' die. Dak il-fehim huwa l-pedament biex jittieħdu deċiżjonijiet ta 'provenjenza infurmati fi kwalunkwe dies u l-ittimbrar ta' konverżazzjoni dwar l-akkwist.
Mistoqsijiet Mistoqsijiet Dwar l-Għamla tal-Metall Stamping Dies
1. Kemm idum biex tagħmel die tal-ittimbrar tal-metall?
Il-kalendarji jiddependu fuq il-kumplessità. Die ta' blanking sempliċi ta'-station waħda tipikament teħtieġ 4 sa 6 ġimgħat. Die progressiv moderat bi 8 sa 12-il stazzjon jieħu 8 sa 12-il ġimgħa. Imut progressiv jew ta 'trasferiment tal-karozzi kumplessi b'tolleranzi stretti u stazzjonijiet multipli li jiffurmaw jistgħu jaqbżu s-16-il ġimgħa. Dawn il-kalendarji jinkludu l-inġinerija, is-simulazzjoni, il-magni, it-trattament tas-sħana, u l-fażijiet tal-validazzjoni tal-prova.
2. Liema materjali huma użati biex jagħmlu l-istampar imut?
Imut tal-ittimbrar huma mibnija primarjament minn gradi tal-azzar tal-għodda magħżula abbażi tal-folja tal-metall li tkun ittimbrata. Għażliet komuni jinkludu D2 għal reżistenza għall-ilbies li joborxu, A2 għal toughness u ebusija bilanċjati, S7 għal impatt-applikazzjonijiet tqal, M2 għal tagħbijiet kompressivi għolja, u inserzjonijiet ta 'karbur tat-tungstenu għal ġirjiet ta' volum ultra{-għoli- jew materjali li joborxu ħafna bħall-istainless steel. Kull grad jokkupa pożizzjoni differenti fuq l-ispettru tal-ebusija-toughness.
3. X'inhi d-differenza bejn die progressiv u die ta 'trasferiment?
Dies progressivi jżommu partijiet konnessi ma 'strixxa trasportatur hekk kif tavvanza minn stazzjonijiet multipli ma' kull stroke ta 'l-istampa, u tagħmilhom ideali għal komponenti iżgħar, ta' volum-għoli bħal konnetturi u parentesi. It-trasferiment dies maqtugħin blanks ħielsa fl-ewwel stazzjon u mekkanikament iċċaqlaqhom bejn stazzjonijiet indipendenti bl-użu ta 'grippers. Id-dies tat-trasferiment jixirqu partijiet kbar, qxur miġbuda-fond, u ġeometriji li ma jistgħux jibqgħu mwaħħla ma' strixxa waqt l-iffurmar, bħal pannelli tal-karrozzerija tal-karozzi.
4. Kif it-trattament bis-sħana jaffettwa l-prestazzjoni tad-die tal-ittimbrar?
It-trattament tas-sħana jittrasforma l-azzar tal-għodda minn stat li jista 'jagħmel magni f'għodda ta' ħidma mwebbsa li kapaċi tiflaħ miljuni ta 'ċikli tal-istampa. It-twebbis bil-vakwu segwit minn ċikli tat-tempra multipli joħloq struttura martensitika stabbli. Iż-żieda ta 'trattament krijoġeniku tista' żżid il-ħajja tad-die b'aktar minn 200 fil-mija billi tikkonverti austenite miżmuma u ttejjeb id-distribuzzjoni tal-karbur. Mingħajr trattament xieraq tas-sħana, anke komponenti maħdumin b'mod preċiż jiddeformaw jew jilbsu malajr taħt tagħbijiet tal-ittimbrar tal-produzzjoni.
5. Min jista 'jimmanifattura die tal-ittimbrar komplut mid-disinn sal-validazzjoni tal-produzzjoni?
Manifatturi die integrati li jippossjedu l-katina sħiħa tal-proċess, mill-valutazzjoni tal-fattibilità u simulazzjoni CAE permezz ta 'magni CNC, EDM, trattament bis-sħana, stampar ta' prova, u spezzjoni CMM, jagħtu l-aktar riżultati affidabbli. YICHEN toffri din il-kapaċità ta' tmiem-sa-għal soluzzjonijiet ta' die tal-ittimbrar apposta, li tipprovdi verifika tal-kwalità dokumentata f'kull bieb tal-manifattura sabiex il-maniġers tas-sorsi u l-inġiniera tal-għodda jirċievu għodda lesta tal-produzzjoni- mingħajr riskji ta' trasferiment bejn bejjiegħa multipli.


