


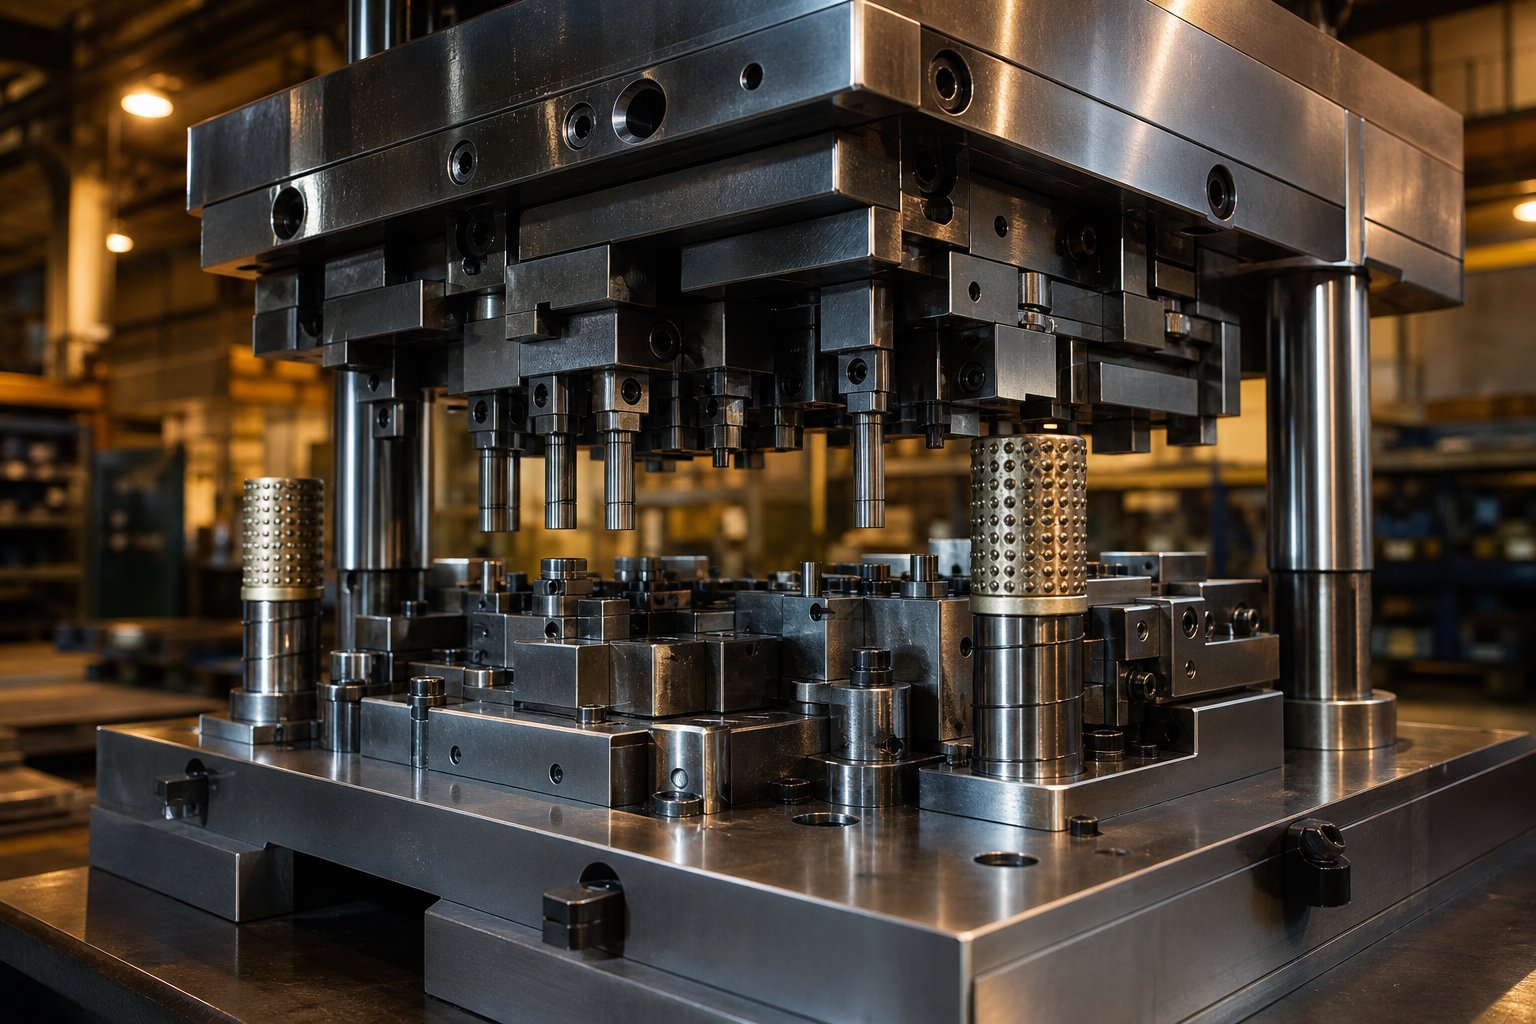
X'Involvi Attwalment Li Nagħmlu l-Ittimbrar Die
Kull bracket tal-metall fil-karozza tiegħek, kull konnettur fit-telefon tiegħek, u kull panel fuq il-friġġ tiegħek bdew ġewwa die tal-ittimbrar. Dawn l-għodod ta 'preċiżjoni huma responsabbli għalihomit-trasformazzjoni tal-folja ċatta f'komponenti funzjonalib'veloċitajiet li l-ebda metodu ieħor ta 'formazzjoni ma jista' jaqbel. Imma x'inhu l-ittimbrar tal-metall, tassew, u x'hemm bżonn biex tinbena l-għodda li tagħmel dan iseħħ?
X'inhu Ittimbrar Die
Die tal-ittimbrar hija għodda ta' preċiżjoni li tikkonsisti f'żewġ nofsijiet - assemblaġġ ta' fuq u t'isfel - immuntat ġewwa pressa biex taqta', tgħawweġ, tifforma jew tiġbed folja tal-metall f'forma speċifika permezz ta' forza kkontrollata.
Dik id-definizzjoni tal-ittimbrar tkopri l-affarijiet bażiċi, iżda r-realtà tmur aktar fil-fond. Die twettaq erba 'funzjonijiet ewlenin matul kull ċiklu ta' l-istampa: isib il-materjal, ikklampjah f'postu, jaħdem fil-forma, u jirrilaxxa l-biċċa lesta. Il-fażi ta' "ħidma" hija fejn il-valur jiżdied - permezz ta' operazzjonijiet bħal qtugħ, tgħawwiġ, titqib, intaljar, iffurmar, tpinġija, tiġbid, ħolqien ta' muniti, u estrużjoni. Li tagħmel die tal-ittimbrar tfisser l-inġinerija ta 'dawn l-azzjonijiet kollha f'għodda waħda u li tista' tiġi ripetuta li tista 'tgħix miljuni ta' ċikli tal-istampa.
Hobbyist vs Professjonali Die Making
Hemm distakk wiesa 'bejn il-proġetti tal-ittimbrar DIY u x-xogħol professjonali tal-kamra tal-għodda. Dilettanti jista 'jifforma blokka sempliċi ta' punch u die billi tuża drill press, mitħna manwali u grinder tal-bank. Dak l-approċċ jaħdem għal proġetti ta' inġenji ta'-volum baxx jew prototipi fejn it-tolleranzi huma ġenerużi.
Die teħid professjonali hija dixxiplina differenti għal kollox. Kmamar tal-għodda jiddependu fuq magni tat-tħin CNC għal profili ta 'kavità kumplessi, EDM tal-wajer għal fetħiet ta' -tolleranza stretti, grinders tal-wiċċ għal flatness sa mikron, u magni tal-kejl koordinati biex jivverifikaw kull dimensjoni. Id-differenza bejn dawn iż-żewġ dinjiet tiġi r-ripetibbiltà - die tal-ittimbrar professjonali għandu jipproduċi partijiet identiċi b'mijiet ta' puplesiji kull minuta mingħajr devjazzjoni.
Għaliex il-Preċiżjoni Tikkonstata fil-Kostruzzjoni tad-Die
Industriji bħall-karozzi, l-elettronika u l-apparat tad-dar jiddependu fuq imut tal-ittimbrar tal-metall biex iżommu tolleranzi li jżommu l-assemblaġġi jitwaħħlu flimkien fuq miljuni ta 'unitajiet. Terminal tal-konnettur li huwa 0.05 mm barra mill-ispeċifikazzjoni jikkawża ħsarat elettriċi. Panew tal-ġisem b'fond ta 'ġbid inkonsistenti joħloq tmewwiġ viżibbli wara ż-żebgħa. X'inhu jmut fil-manifattura jekk mhux il-pedament li kull standard ta 'kwalità downstream jistrieħ fuqu?
Dan l-artikolu jkopri ċ-ċiklu tal-ħajja sħiħ ta 'kif issir die tal-ittimbrar - mill-għażla tat-tip ta' die t-tajjeb u t-tfassil ta 'tqassim tal-istrixxi, permezz ta' magni, trattament bis-sħana, u prova finali fuq l-istampa. L-ebda gwida waħda bħalissa ma tgħaddi minn kull stadju f'sekwenza, u dak il-vojt iħalli lill-inġiniera jingħaqdu flimkien frammenti minn sorsi multipli. Is-sezzjonijiet ta 'quddiem jagħlqu dak id-distakk, u jibdew minn kif tagħżel l-arkitettura tad-die t-tajba għall-parti speċifika u l-volum tal-produzzjoni tiegħek.
Tagħżel it-Tip ta 'Die it-Tajjeb għall-Proġett Tiegħek
L-għażla tal-arkitettura t-tajba tad-die hija l-ewwel deċiżjoni reali tal-inġinerija fi kwalunkwe proġett tal-ittimbrar tad-die. L-għażla tifforma kollox downstream - l-ispiża tal-għodda, il-ħin taċ-ċiklu, il-kwalità tal-parti, u kemm tista’ tikkonsolida operazzjonijiet f’setup tal-istampa waħda. Aħseb dwarha b'dan il-mod: ma tużax die progressiv għal 500 prototip, u ma tmexxix miljun bracket tal-karozzi permezz ta' għodda ta' stazzjon-waħda. It-tqabbil tat-tipi ta 'imut tal-ittimbrar mal-miri speċifiċi tal-produzzjoni tiegħek jipprevjeni baġit moħli u jevita konġestjonijiet fl-art tal-ħanut.
| Tip Die | Aħjar Għal | Parti Kumplessità | Firxa tal-Volum | Spiża Relattiva | Ħin taċ-Ċomb tal-Għodda |
|---|---|---|---|---|---|
| Stazzjon-Uniku | Prototipi, ġirjiet qosra | Baxxa (operazzjoni waħda) | Taħt l-10,000 | Baxx | 2-4 ġimgħat |
| Kompost | Partijiet ċatti li jeħtieġu qatgħat multipli f'daqqa waħda | Baxx għal moderat | 10,000–500,000 | Medju | 4-8 ġimgħat |
| Progressiva | Ittimbrar ta 'volum għoli ta' partijiet kumplessi | Moderat għal għoli | 500,000–10M+ | Għoli | 10-20 ġimgħa |
| Trasferiment | Partijiet kbar jew miġbuda-fond | Għoli | 100,000–5M+ | Għoli | 12–24 ġimgħa |
Stazzjoni-Single u Dies komposti
Die ta' stazzjon wieħed-twettaq operazzjoni waħda għal kull stroke ta' l-istampa - vojt, pierce, jew liwja waħda. Il-proċess tad-die huwa sempliċi: il-materjal jidħol, karatteristika waħda tiġi ffurmata, parti toħroġ. Din is-sempliċità tissarraf fi spejjeż baxxi tal-għodda (tipikament 50–70% inqas minn għodda progressiva) u tibdil mgħaġġel, li jagħmlu dies ta' stazzjon wieħed-prattiċi għal proġetti pilota, kampjuni tal-inġinerija, jew partijiet tad-dwana b'tolleranzi ġenerużi.
Dies komposti jgħollu l-bar billi jwettqu operazzjonijiet ta 'qtugħ multipli simultanjament f'daqqa waħda. Immaġina li tħassar profil ta' barra u ttaqqab toqob ta' ġewwa fl-istess ħin - dan huwa dak li jagħti die kompost. Minħabba li ż-żewġ operazzjonijiet jaqsmu l-istess ċiklu ta 'l-istampa, il-konċentriċità bejn il-karatteristiċi titjieb b'mod sinifikanti, u l-ħin tal-produzzjoni jonqos b'25-30% meta mqabbel mat-tmexxija ta' kull operazzjoni separatament. Il-kompromess huwa li l-imut kompost jaħdem l-aħjar għal partijiet relattivament ċatti, tipikament taħt dijametru ta '150 mm, fejn l-operazzjonijiet kollha jseħħu fi pjan wieħed.
Dies Progressivi għal Tirjiet ta'-Volum Għoli
Meta l-volumi tal-produzzjoni jitilgħu fil-mijiet ta 'eluf jew miljuni, imut progressivi jsiru l-workhorse. Materjal tal-istrixxa jgħaddi minn sensiela ta' stazzjonijiet, kull wieħed iwettaq operazzjoni speċifika - titqib, taqlija, tifforma, tgħawwiġ - sakemm parti lesta tissepara fl-istazzjon finali. Il-loġika tal-inġinerija hija sempliċi: billi telimina l-immaniġġjar tal-partijiet bejn l-operazzjonijiet, tnaqqas l-ispejjeż tax-xogħol b'sa 40% u tikseb rati taċ-ċiklu li setups ta' stazzjon wieħed-ma jistgħux imissu.
Imut tal-ittimbrar tal-karozzihuma ta' spiss mibnija bħala għodod progressivi eżattament għal din ir-raġuni. Konnetturi, parentesi, tarki tas-sħana, u klipps strutturali kollha jibbenefikaw mir-reġistrazzjoni ta' throughput għoli u stazzjon strett-għal-station li jipprovdu dies progressivi. L-investiment bil-quddiem ogħla jħallas lura malajr meta l-ispiża għal kull-parti tkun importanti aktar mill-ispiża tal-għodda.
Imut Trasferiment u Meta Jissuperaw Għodda Progressiva
L-ittimbrar tat-trasferiment juża grippers mekkaniċi jew swaba biex iċċaqlaq blanks individwali bejn stazzjonijiet indipendenti. B'differenza minn imut progressiv, m'hemm l-ebda strixxa kontinwa li tgħaqqad il-parti permezz tal-għodda. Dan jagħti lill-imut ta' trasferiment vantaġġ distint għal partijiet li jeħtieġu ġibdiet fil-fond, footprints kbar, jew iffurmar tridimensjonali kumpless li ma jkunx prattiku fuq strixxa.
Fl-ittimbrar tal-karozzi, il-komponenti strutturali kbar u l-pannelli tal-karrozzerija ta 'spiss jimxu fi tmut ta' trasferiment minħabba li l-ġeometrija tal-parti titlob indipendenza tal-istazzjon. Kull stazzjon jista 'jospita operazzjoni dedikata ta' formazzjoni mingħajr il-limitazzjonijiet ta 'web tal-ġarr. It-trasferimenti dies inaqqas ukoll l-iskart tal-materjal peress li m'hemm l-ebda skeletru ta 'strixxa ta' konnessjoni biex jintrema - iffrankar sinifikanti ta 'spejjeż meta tħaddem ligi għaljin jew stokk ta' kejl oħxon-.
Id-deċiżjoni bejn progressiv u trasferiment fl-aħħar mill-aħħar jaqa 'għall-ġeometrija parzjali u l-utilizzazzjoni tal-materjal. Jekk il-parti tibqa 'konnessa ma' strixxa mingħajr distorsjoni, jirbaħ progressiv fuq il-veloċità. Jekk il-parti teħtieġ li tiċċaqlaq liberament bejn operazzjonijiet ta 'formazzjoni tqal, l-ittimbrar tat-trasferiment jagħti riżultati aħjar b'inqas kompromessi ta' kwalità. It-tqabbil tat-tip tad-die ma 'dawn ir-realtajiet huwa dak li jifred it-imut tal-ittimbrar effiċjenti minn għodod li jiġġieldu d-disinn tagħhom stess.
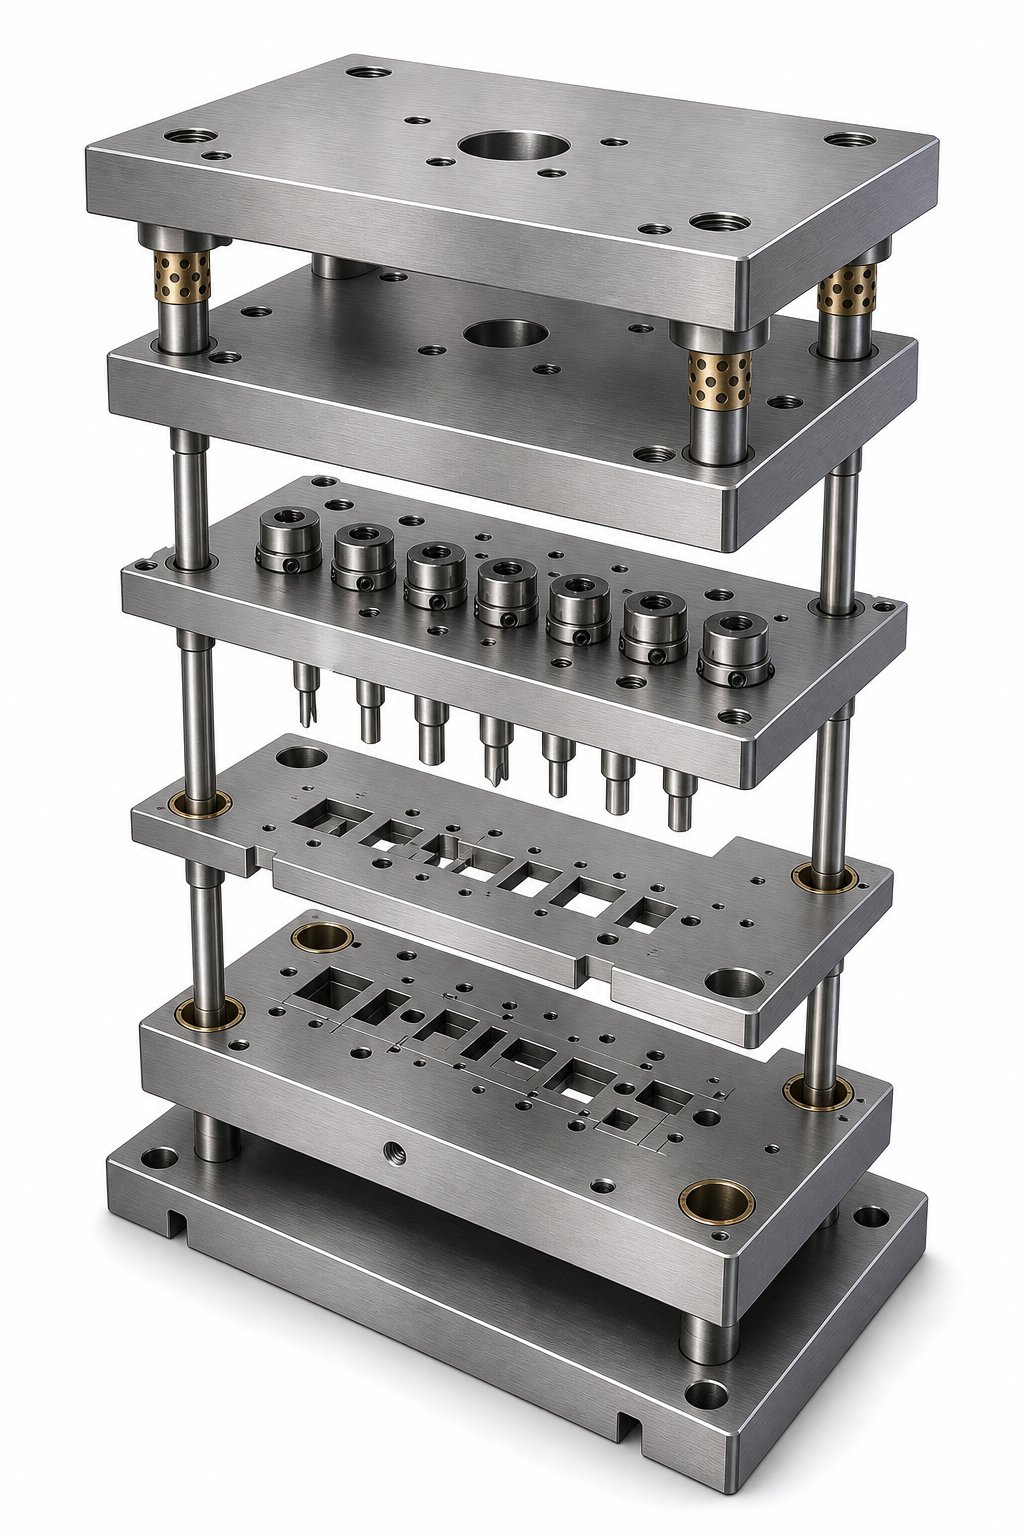
Ittimbrar tal-Komponenti tad-Die u Kif Jaħdmu Flimkien
Il-ġbir tat-tip ta 'die dritt jistabbilixxi l-arkitettura, iżda l-prestazzjoni tgħix fil-komponenti tad-die tal-ittimbrar individwali li jimlew dik l-arkitettura. Kull biċċa ġewwa l-għodda għandha xogħol - li jillokalizza, jaqta’, jifforma, iqaxxar, jew jiggwida - u meta element wieħed ikun barra mill-ispeċifikazzjoni, is-sistema kollha tbati. Il-fehim ta 'x'tagħmel kull parti, u kif jinteraġixxu, huwa dak li jifred die tal-ittimbrar tal-folja tal-metall affidabbli minn waħda li tipproduċi ruttam wara ftit eluf ta' hits.
Hawn huma l-komponenti tal-ittimbrar tal-qalba misjuba fil-biċċa l-kbira tad-die u l-assemblaġġi tal-ittimbrar:
- Żraben die (pjanċi ta 'fuq u t'isfel)- Il-pedament strutturali li jżomm kull komponent ieħor f'allinjament.
- Blokk tad-die (kavità)- Il-blokka tal-azzar imwebbes li fiha l-profil tal-qtugħ jew tal-iffurmar li jaċċetta l-punch.
- Punch plate- Iżomm u tqiegħed puntelli individwali f'postijiet preċiżi relattivi għall-blokka tad-die.
- Pjanċa ta' appoġġ- Pjanċa mwebbsa wara l-pjanċa tal-punch li tipprevjeni l-irjus tal-punch milli jiddaħħlu fiż-żarbun aktar artab taħt impatt ripetut.
- Labar tal-gwida u bushings- Allinja n-nofsijiet ta 'fuq u t'isfel bi preċiżjoni fi ħdan tolleranzi ta' 0.0001 pulzier, filwaqt li tiżgura puplesija ta 'reġistrazzjoni konsistenti wara puplesija.
- Stripper plate- Iżomm il-biċċa tax-xogħol ċatta u tneħħi l-materjal mill-puntelli waqt il-puplesija tar-ritorn.
- Sistemi tar-rebbiegħa- Ipprovdi forza kkontrollata għat-tqaxxir, l-attwazzjoni tal-kuxxinett tal-pressjoni, u l-ikklampjar tal-materjal.
- Piloti- Labar ta' preċiżjoni li jidħlu f'toqob imtaqqbin qabel biex jillokalizza l-istrixxa b'mod preċiż f'kull stazzjon.
- Qafliet u kavilji- Sikura u lokalizzata b'mod preċiż il-pjanċi kollha relattivi għal xulxin, u tevita ċ-ċaqliq taħt tagħbija.
Assemblaġġi ta 'Upper u Lower Die Shoe
Iż-żraben die jiffurmaw l-iskeletru tal-għodda kollha. Iż-żarbun ta 'fuq jintrama mal-muntun tal-istampa, il-boltijiet ta' isfel taż-żraben mas-sodda tal-istampa, u l-postijiet ta 'gwida jgħaqqdu ż-żewġ nofsijiet biex iżommu l-allinjament permezz ta' miljuni ta 'ċikli. Tista' jew tixtri sett die standard - assemblaġġ maħdum minn qabel ta' żraben, arbli ta' gwida, u bushings mibnija għal dimensjonijiet katalogu - jew tiddisinja struttura tad-die personalizzata mill-bidu.
Settijiet ta 'die standard, bħal dawk minn fornituri bħal Anchor Danly, joffru komponenti interkambjabbli u twassil veloċi. Jaħdmu tajjeb għal operazzjonijiet konvenzjonali tal-ittimbrar tal-ippanċjar fejn id-daqsijiet tal-partijiet u t-tunnellaġġi tal-istampa jaqgħu fil-meded standard. Strutturi mibnija apposta- isiru meħtieġa meta d-die teħtieġ konfigurazzjonijiet mhux-standard ta' post ta' gwida, footprints ta' daqs eċċessiv, jew preċiżjoni estrema - pereżempju, dies li jtimbraw materjali ta' kejl irqiq- taħt 0.010 pulzier jew jiġru 'l fuq minn 200 daqqa kull minuta.
L-ekonomija hija sempliċi. Il-bini ta' żraben tad-die-dar jgħaqqad magni CNC ta'-valur għoli fuq xogħol ta'-marġni relattivament baxx. Għall-biċċa l-kbira tal-ħwienet, ix-xiri ta 'sett standard u l-magni biex jaċċetta d-dettalji speċifiċi tiegħek jiffranka l-ħin u l-ispiża meta mqabbel mal-manifattura minn pjanċa mhux maħduma.
Punch, Die Block, u Relazzjonijiet ta' approvazzjoni
Ir-relazzjoni bejn punch u die block hija fejn il-kwalità tat-tqattigħ tiġi definita. Meta punch jinżel fil-ftuħ tad-die, il-materjal imqassam tul meded dojoq kemm fit-tarf tal-punch kif ukoll fit-tarf tad-die. Id-distakk bejn dawk iż-żewġ truf tat-tqattigħ - l-ispazju ħieles - jiddetermina jekk ikollokx parti nadifa jew rifjut.
Għall-biċċiet tax-xogħol tal-azzar, it-tneħħija rakkomandata tmur 5-10% tal-ħxuna tal-materjal għal kull naħa. Folja tal-azzar ta '1.0 mm, pereżempju, teħtieġ bejn wieħed u ieħor 0.05 sa 0.10 mm ta' spazju bejn it-tarf tal-punch u t-tarf tal-buttuna tad-die fuq kull naħa. Il-persentaġġ eżatt jiddependi fuq l-ebusija tal-biċċa tax-xogħol u s-saħħa tat-tensjoni- materjali aktar artab bħall-aluminju joqogħdu fin-naħa l-aktar baxxa, filwaqt li l-azzar ta'-saħħa għolja jimbotta lejn 10% jew ogħla.
Ikseb dan ħażin u jidhru tliet problemi:
- Ftit wisq tneħħija- Forza ta 'shear eċċessiva taċċellera l-użu tal-punch, tiġġenera s-sħana, u tista' tkisser l-għodda għal kollox.
- Wisq tneħħija- Il-materjal jitgħawweġ aktar milli jinqata 'b'mod nadif, u jipproduċi burrs tqal u qlib fuq it-truf tal-parti.
- Spazju irregolari- L-allinjament ħażin bejn il-punch u l-blokka tad-die joħloq qatgħat għax-xejn u għoli inkonsistenti tal-burr, li jwassal għal xedd prematur fuq naħa waħda tal-għodda.
It-tneħħija xierqa tnaqqas ukoll il-forza meħtieġa biex tqatta 'l-biċċa tax-xogħol, li tnaqqas il-konsum tal-enerġija tal-istampa u testendi l-intervalli bejn it-tħin mill-ġdid tat-timbri tad-die. F'dies tal-ittimbrar tal-metall iddisinjati għal produzzjoni ta'-volum għoli, anke devjazzjoni ta' 1-2% mill-aħjar tneħħija tista' tnaqqas il-ħajja tal-għodda bi 30% jew aktar.
Strippers u Sistemi tar-Rebbiegħa
Wara li punch jippenetra l-biċċa tax-xogħol, il-materjal jaqbad il-punch fuq il-puplesija tar-ritorn. Mingħajr stripper, il-folja tgħolli bil-punch, tgħaddi ħażin fl-istazzjon li jmiss, u tiġġammja l-għodda. Strippers isolvu dan billi jżommu l-materjal ċatt mal-wiċċ tad-die filwaqt li l-punch jirtira 'l fuq.
Jeżistu żewġ tipi ewlenin għall-applikazzjonijiet tal-ittimbrar tal-folja tal-metall. Strippers fissi huma mbarrati b'mod riġidu f'posthom b'vojt maħdum bil-makna biex jitneħħa l-materjal - sempliċi, durabbli, iżda ma joffri l-ebda pressjoni ta 'ikklampjar 'l isfel. Strippers mgħobbija tar-rebbiegħa-agħfas il-materjal ċatt qabel ma l-punch jagħmel kuntatt miegħu u jżommu pressjoni matul il-puplesija, u jtejbu l-kwalità tal-qatgħa u l-flatness tal-parti.
Il-molol li jmexxu dawn it-tqaxxir jiġu f'żewġ forom. Molol die mekkaniċi - kowds helical kodifikati bil-kulur- - huma l-għażla standard għal tagħbijiet moderati. Molol tal-gass tan-nitroġenu jagħtu forza ogħla f'pakkett iżgħar u jipprovdu pressjoni aktar konsistenti tul il-puplesija sħiħa, u tagħmilhom preferuti għal operazzjonijiet ta 'formazzjoni u tpinġija fil-fond fejn forza ta' żamma vojta uniformi hija kritika.
L-għażla tal-preload tar-rebbiegħa t-tajba u l-ivvjaġġar huma importanti. Molol taħt tagħbija jippermettu li l-materjal jerfa’ waqt l-ippanċjar, u joħloq burrs u ġbid tal-balel. Molol mgħobbija żżejjed jaħlu tunnellaġġ tal-istampa u jaċċelleraw l-għeja. Is-sistema tar-rebbiegħa għandha tibbilanċja l-forza tat-tqaxxir mal-kapaċità totali tal-istampa disponibbli - kalkolu li jorbot direttament lura man-numru ta 'stazzjonijiet attivi u l-perimetru tat-tqattigħ magħqud madwar il-puntelli kollha fl-għodda.
Kull wieħed minn dawn il-komponenti jiġi manifatturat minn gradi speċifiċi tal-azzar tal-għodda, bil-makna għal tolleranzi stretti, u mbagħad imwebbes biex jirreżisti t-tagħbijiet tal-impatt ripetittivi li titlob l-ittimbrar tal-produzzjoni. L-għażla tal-azzar - u kif jiġi ttrattat - huwa dak li fl-aħħar mill-aħħar jiddetermina jekk die jibqax ħaj mill-ħajja fil-mira tiegħu jew jintlibes qabel iż-żmien.
Għażla Die Steel u Materjali għal Lonġevità
Die mibni mill-grad tal-azzar ħażin huwa die b'data ta 'skadenza ittimbrata fuqha mill-ewwel jum. Il-ġeometrija tista 'tkun perfetta, l-ispazji ikkalkolati, u t-tqassim tal-istrixxa ottimizzat - imma jekk l-azzar tal-għodda ma jistax jimmaniġġja l-forzi, it-temperaturi u l-brix li jiffaċċja kull stroke, xedd prematur jew qsim katastrofiku jagħlaq il-produzzjoni. L-għażla tal-materjali tal-ittimbrar tal-metall it-tajba mhijiex deċiżjoni sekondarja. Huwa l-akbar fattur uniku dwar jekk die jgħix 50,000 hit jew 5,000,000.
L-isfida hija li l-ebda grad tal-azzar wieħed ma jieħu ħsieb kull sitwazzjoni. Operazzjonijiet tal-ittimbrar tal-istainless steel li jaqtgħu punch tal-blanking jeħtieġ reżistenza estrema għall-ilbies, filwaqt li stazzjon li jifforma tpinġija tal-istampar tal-aluminju jipprijoritizza t-toughness u l-finitura tal-wiċċ fuq l-ebusija. Għandek bżonn tqabbel l-azzar ma 'tliet varjabbli simultanjament: il-materjal tal-biċċa tax-xogħol, it-tip ta' operazzjoni, u l-volum ta 'produzzjoni mistenni.
Gradi tal-Azzar tal-Għodda għal Materjali tal-Biċċa tax-Xogħol differenti
Ħames gradi ta ' l-azzar ta ' l-għodda jkopru l-maġġoranza ta ' l-ittimbrar die applikazzjonijiet. Kull wieħed jokkupa pożizzjoni differenti fuq l-ispettru ta' ebusija-kontra-ebusija, u l-fehim fejn kull wieħed jeċċella jipprevjeni diskrepanzi għaljin.
| Grad tal-Azzar | Firxa ta' ebusija (HRC) | Aħjar Għal | Mistennija Die Life Range | Spiża Relattiva |
|---|---|---|---|---|
| D2 | 58–62 | Blanking u titqib azzar stampat; operazzjonijiet ta' qtugħ ta' xedd-għoli | 500,000–2,000,000+ hits | Medju |
| A2 | 57–62 | Qtugħ u formazzjoni ta'-għan ġenerali; ġirjiet ta'-volum moderati | 200,000–1,000,000 hit | Baxx għal medju |
| S7 | 54–58 | Stazzjonijiet ta' formazzjoni, tgħawwiġ, u ta' impatt-tagħbija | 100,000–500,000 hit | Medju |
| M2 | 60–65 | Titqib ta'-veloċità għolja; biċċiet tax-xogħol li joborxu bħal AHSS | 1,000,000–3,000,000+ hits | Għoli |
| DC53 | 60–62 | Blanking tqil ta' materjali ħoxnin jew ta'-saħħa għolja | 1,000,000–3,000,000 hit | Medju għal għoli |
D2huwa l-workhorse ta ' l-ittimbrar die kostruzzjoni. Il-kontenut għoli ta 'kromju tiegħu (madwar 12%) joħloq strutturi abbundanti ta' karbur li jirreżistu l-ilbies li joborxu. Għal operazzjonijiet ta' blanking u titqib fuq azzar ħafif u medju-ittimbrat bil-karbonju, D2 jagħti ħajja twila ta' servizz bi spiża raġonevoli. Il-kompromess? Dawk l-istess pools kbar tal-karbur li jsaħħu r-reżistenza għall-ilbies inaqqsu l-ebusija tal-impatt. Punches D2 f'sezzjonijiet trasversali rqaq-jew kantunieri li jaqtgħu huma suxxettibbli għal tixlif taħt tagħbijiet ta' xokk qawwi.
A2joffri alternattiva aktar taħfer. Huwa azzar li jwebbes l-arja-bi stabbiltà dimensjonali aħjar matul it-trattament tas-sħana minn D2, u jittollera impatt moderat mingħajr qsim. Għal ħwienet li jħaddmu produzzjoni ta'-volum medju - bejn wieħed u ieħor 100,000 sa 1,000,000 parti - A2 jipprovdi bilanċ ekonomiku bejn il-prestazzjoni u l-ispiża. Hija magni aktar faċilment qabel ma tibbies u tgħawweġ inqas wara, li jnaqqas il-ħin tat-tħin tal-finitura.
S7tpoġġi fit-tarf tat-toughness tal-ispettru. Meta d-die twettaq formazzjoni tqila, liwi fil-fond, jew kwalunkwe operazzjoni fejn tiddomina t-tagħbija ta 'impatt f'daqqa, S7 jassorbi l-enerġija ta' xokk mingħajr ma tinqasam. Stazzjonijiet tal-iffurmar li jsawru azzar-gauge ħoxnin jew ligi ta'-saħħa għolja ħafna drabi jispeċifikaw S7 minħabba li jirreżisti t-tip ta' qsim li jeqred grad aktar iebes u fraġli. Is-sagrifiċċju huwa l-ħajja tal-ilbies - S7 jilbes aktar malajr minn D2 taħt kundizzjonijiet li joborxu u tipikament jeħtieġ tħin mill-ġdid aktar frekwenti.
M2 -azzar b'veloċità għoljaġġib ebusija estrema (sa 65 HRC) u żżomm it-tarf tat-tqattigħ tagħha anke f'temperaturi elevati. Għal operazzjonijiet ta 'titqib li jaħdmu b'rati ta' stroke għolja, jew meta jaqtgħu azzar avvanzat-qawwa għolja u materjali oħra tal-biċċa tax-xogħol li joborxu, M2 idum aktar minn azzar tax-xogħol kiesaħ-konvenzjonali b'marġni wiesa '. Il-primjum tal-ispiża huwa sinifikanti, għalhekk M2 għandu tendenza li jidher bħala inserzjonijiet ta 'punch individwali aktar milli blokki die sħaħ.
DC53huwa azzar tax-xogħol kiesaħ-modifikat żviluppat biex jindirizza d-dgħufija ewlenija ta' D2. Jikseb ebusija simili (60–62 HRC) b'bejn wieħed u ieħor id-doppju tal-ebusija tal-istandard D2, grazzi għal distribuzzjoni tal-karbur aktar fina u uniformi. Għall-blanking oħxon-gauge azzar jew materjali ta' tensjoni-għoli fejn kemm ir-reżistenza għall-ilbies kif ukoll ir-reżistenza għax-xokk huma importanti, DC53 jimla l-vojt li D2 u S7 iħallu bejniethom.
Il-materjal tal-biċċa tax-xogħol imexxi parti kbira mill-loġika tal-għażla. L-ittimbrar ta' materjali rotob bħall-aluminju jirrikjedi inqas reżistenza għall-ilbies iżda jeħtieġ finitura tal-wiċċ eċċellenti biex jipprevjenu t-timbrar ta' - operazzjonijiet tal-ittimbrar tal-metall tal-aluminju spiss jibbenefikaw minn A2 illustrat jew azzar tal-għodda miksi aktar milli D2 mhux maħdum. L-ittimbrar ta 'l-istainless steel huwa l-estrem oppost: il-materjal huwa joborxu, ix-xogħol-jibbies malajr, u jiġġenera sħana sinifikanti, li titlob azzar b'-kromju jew b'veloċità għolja-għoli b'kisi tal-wiċċ robust. Azzar ħafif u baxx-ittimbrat tal-karbonju jaqa' fin-nofs, fejn D2 jieħu ħsieb il-maġġoranza l-kbira tax-xogħol ta' blanking u titqib mingħajr ħruġ.
Karbur u Alternattivi tal-Metallurġija tat-Trab
Meta l-volumi tal-produzzjoni jimbuttaw fil-miljuni, jew meta l-materjal tal-biċċa tax-xogħol huwa speċjalment abrażiv, l-azzar tal-għodda konvenzjonali jilħaq il-limiti prattiċi tagħhom. Dan huwa fejn l-azzar tal-karbur u tal-metallurġija tat-trab (PM) jidħlu fl-istampa.
L-inserzjonijiet tal-karbur tat-tungstenu joffru reżistenza għall-ilbies li testendi l-ħajja tad-die b'500–1,000% meta mqabbla ma 'azzar tal-għodda tradizzjonali f'ċerti applikazzjonijiet. Huma jisbqu fl-iblukkar fin, titqib ta 'preċiżjoni ta' materjali ħoxnin, u kwalunkwe stazzjon fejn il-ftuħ tal-punch jew die jesperjenza kuntatt kontinwu li joborxu. Il-qabda hija fraġilità - karbur ma jistax jittollera tagħbijiet tal-ġenb, allinjament ħażin, jew impatt qawwi. Daħħal tal-karbur fi stazzjon appoġġjat ħażin se jkisser istantanjament fejn D2 sempliċement jilbes.
Azzar tal-metallurġija tat-trab bħal ASP-60, CPM-10V, u Vanadis 4 Extra jimla d-distakk bejn l-azzar tal-għodda konvenzjonali u l-karbur. Il-proċess tal-manifattura tal-PM jipproduċi distribuzzjoni estremament fina u uniformi tal-karbur fil-matriċi tal-azzar, li telimina l-pools kbar tal-karbur li jinsabu fi gradi mitfugħa konvenzjonalment. Ir-riżultat huwa materjal li jgħaqqad reżistenza għall-ilbies qrib il-karbur b'ebusija ferm aħjar minn karbur solidu. L-azzar PM ħafna drabi huma speċifikati għal stazzjonijiet tad-die progressivi li jipproċessaw l-istainless steel jew materjali avvanzati ta 'saħħa għolja f'volumi ta' produzzjoni li jaqbżu l-miljun hit.
Għall-applikazzjonijiet tal-ittimbrar tal-aluminju li jaħdmu f'volumi għoljin ħafna, l-azzar PM b'uċuħ illustrati u miksija jsolvu kemm il-problemi tal-ilbies kif ukoll tal-ġlir fl-istess ħin. Il-mikrostruttura fina tieħu lustrar tal-mera b'mod aktar uniformi minn D2, u l-kisi jaderixxi aħjar mas-sottostrat lixx, u joħloq wiċċ li jirreżisti l-ġbir tal-materjal anke mingħajr lubrikazzjoni tqila.
Spejjeż vs Die Life Tradeoffs
Immaġina li qed tikkwota xogħol li jeħtieġ 200,000 parti tal-aluminju stampat fis-sena. Jagħmel sens li tispeċifika inserzjonijiet M2 u buttuni tal-karbur f'kull stazzjon? Probabbilment le. A2 b'kisja TiN jimmaniġġja dak il-volum u t-tip ta 'operazzjoni bi frazzjoni tal-materjal u l-ispiża tal-magni.
Il-qafas tad-deċiżjoni jinżel għal limiti tal-volum tal-produzzjoni:
- Taħt 100,000 parti- Azzar A2 jew ekwivalenti għal skopijiet ġenerali-. Id-die x'aktarx se tirtira qabel ma l-ilbies isir kritiku, għalhekk il-ħlas għall-gradi primjum jaħli l-baġit.
- 100,000 sa 1,000,000 parti- D2 jew DC53 għal stazzjonijiet tal-qtugħ; S7 għall-iffurmar ta' stazzjonijiet. Din hija l-firxa tal-volum fejn l-għażla tal-azzar tal-għodda tibda tħallas dividendi fi frekwenza mnaqqsa tat-tħin mill-ġdid.
- Aktar minn 1,000,000 parti- Azzar M2 jew PM għal punches ta'-xedd għoli, inserzjonijiet tal-karbur għall-aktar stazzjonijiet li joborxu, u kisi tal-wiċċ madwar il-bord. L-ispiża bil-quddiem ogħla tħallas lura permezz ta 'inqas bidliet fid-die, inqas ħin ta' waqfien, u kwalità tal-parti aktar konsistenti matul il-produzzjoni kollha.
L-ispiża tiddependi wkoll fuq il-makkinarju. Azzar aktar diffiċli, aktar liga jieħdu aktar żmien għall-magna, jeħtieġu ħin EDM tal-wajer aktar għali, u jitolbu kontroll aktar strett waqt it-trattament tas-sħana. Blokk tad-die D2 jiswa aktar biex jintemm minn blokka A2 tal-istess daqs - mhux biss fil-prezz tal-materja prima, iżda f'kull pass tal-manifattura downstream. Meta tikfattura d-distorsjoni tat-trattament tas-sħana, ittemm il-konċessjonijiet tat-tħin, u r-riskju ta 'qsim waqt it-twebbis, id-differenza vera fl-ispiża bejn il-gradi titwessa' lil hinn mill-fattura tal-azzar biss.
L-aktar approċċ intelliġenti huwa li tħallat il-gradi fi ħdan die wieħed. Uża azzar premium biss fejn it-talbiet għall-ilbies jew l-impatt jiġġustifikawhom - tipikament il-puntelli tat-tqattigħ, il-buttuni tad-die, u l-inserzjonijiet li jiffurmaw - waqt li tibni l-istruttura ta 'appoġġ minn pjanċa inqas għalja bħal AISI 4140 jew 1045 sħana-trattata għal 28–32 HRC. Din l-istrateġija żżomm l-ispiża totali tal-għodda maniġġabbli filwaqt li tikkonċentra l-prestazzjoni fejn l-aktar importanti.
L-għażla ta 'l-azzar tistabbilixxi l-ħajja potenzjali ta' l-għodda, iżda l-ilħuq ta 'dak il-potenzjal jiddependi fuq kif dawk il-komponenti ta' l-azzar jieħdu forma, imwebbes u lesti. Il-proċessi tal-magni li jittrasformaw l-azzar tal-għodda mhux ipproċessat f'ġeometrija ta' die ta' preċiżjoni - u s-sekwenza li fiha jseħħu - jiddeterminaw jekk il-materjal fil-fatt iwettaqx il-prestazzjoni li jwiegħed il-grad tiegħu.
Iddisinjar tad-Die b'CAD CAM u Simulazzjoni
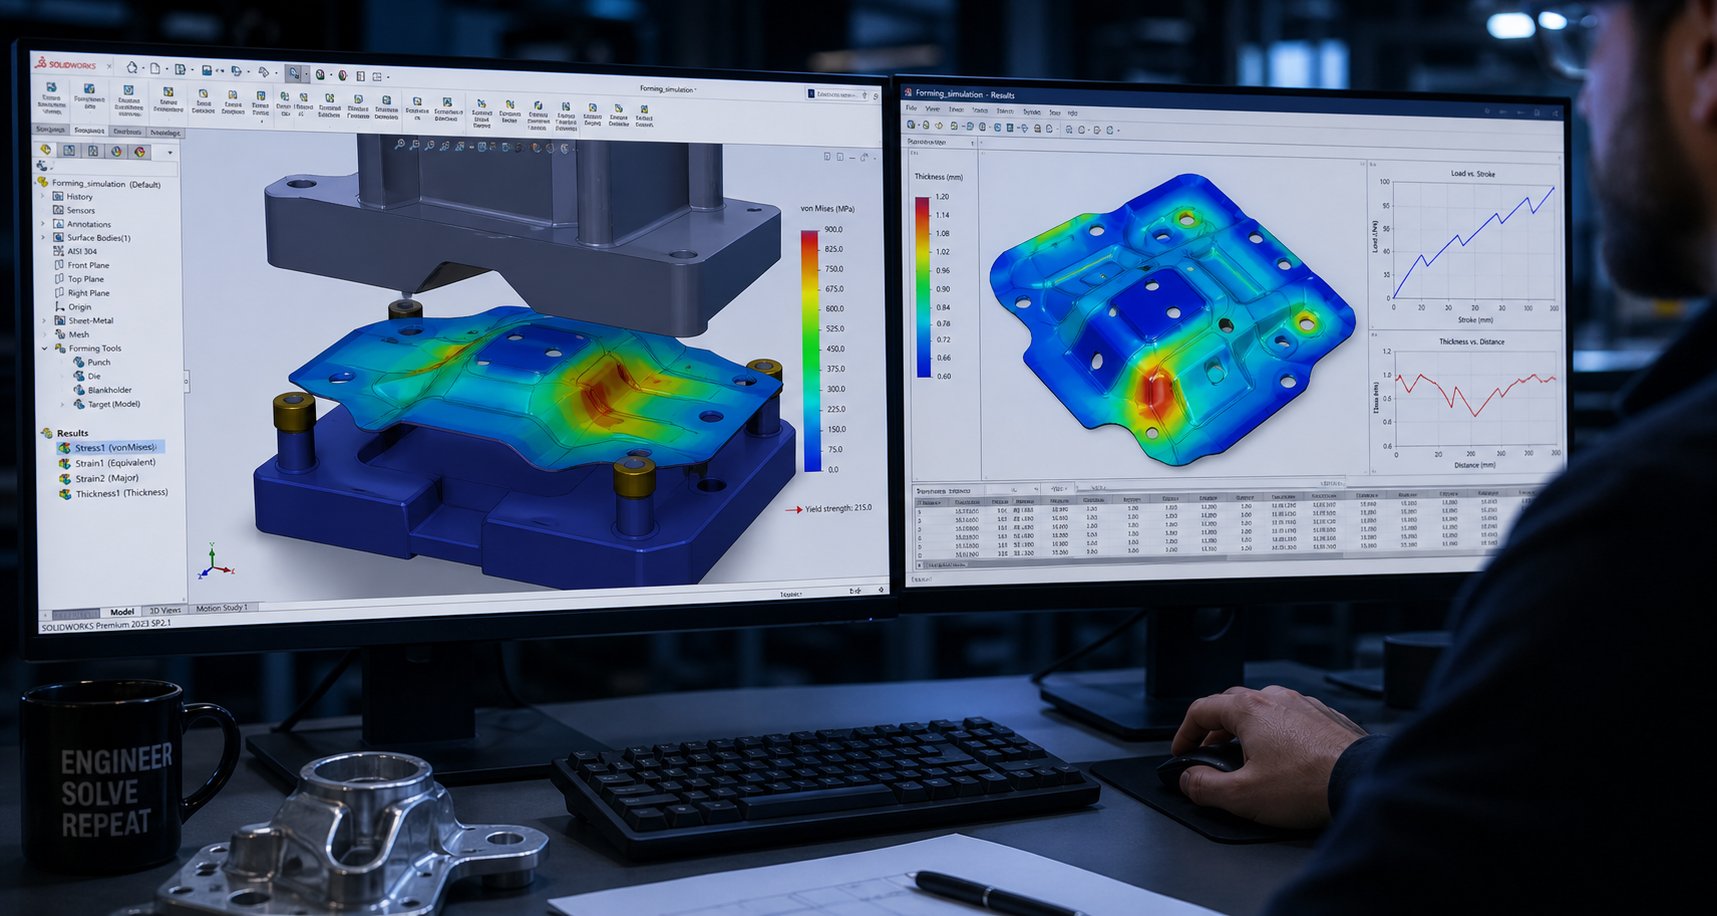
L-għażla tal-azzar it-tajjeb hija ta 'valur biss jekk il-ġeometrija tad-die fil-fatt tipproduċi parti tajba. Il-fażi tad-disinn hija fejn intenzjoni prima - parti lesta fuq tpinġija - tittrasforma f'sett ta 'struzzjonijiet ta' makkinar li se jsawru kull punch, blokka die, u daħħal li jiffurmaw. Disinn modern tad-die tal-ittimbrar jiddependi fuq softwer CAD/CAM u simulazzjoni tal-elementi finiti biex din it-traduzzjoni tkun preċiża, prevedibbli, u ferm inqas dipendenti fuq prova-u-iżball fl-istampa.
Immaġina li qed tipprova tagħmel sekwenza ta' tnax-il stazzjon ta' formazzjoni f'rasek, b'kont meħud tal-medda tal-materjal, ir-rebbiegħa-dahar, u l-interferenza bejn il-puntelli li jmissu magħhom. Dik hija t-teknoloġija tal-ittimbrar tal-problema ssolvi b'mod diġitali qabel ma blokka waħda ta 'azzar tal-għodda tiġi kklampjata fuq magna. Il-fluss tax-xogħol hawn taħt jiddeskrivi kif kmamar tal-għodda professjonali jimxu minn ġeometrija tal-parti għal mudelli ta' die lesti għall-magni-.
- Analiżi tal-parti- Importa l-mudell tal-parti lesta u evalwa l-ġeometrija għar-riskji tal-formabbiltà: tpinġijiet fil-fond, raġġi li jaqtgħu, ħitan irqaq, u karatteristiċi qrib it-truf.
- Ippjanar tal-proċess- Iddeċiedi liema operazzjonijiet huma meħtieġa (titqib, intaljar, iffurmar, tirqim, muniti) u assenjahom għal kategoriji bbażati fuq restrizzjonijiet ta' sekwenza.
- Żvilupp tat-tqassim tal-istrixxa- Iddetermina l-orjentazzjoni tal-parti, id-distanza tal-pitch, it-tip ta' trasportatur, u l-użu tal-materjal fuq l-istrixxa tal-coil.
- Sekwenzar tal-istazzjon- Assenja kull operazzjoni lil stazzjon speċifiku, billi tibbilanċja l-forzi madwar id-die u tirrispetta r-regoli tal-iffurmar-qabel-it-tirqim.
- Kumpens-dahar tar-rebbiegħa- Aġġusta l-ġeometrija tal-għodda tal-iffurmar biex tgħawweġ jew tgħawweġ fuq-karatteristiċi sabiex il-parti tirrilassa fil-forma maħsuba tagħha wara l-ħatt.
- Interferenza u kontroll tal-moviment- Ivverifika li l-ebda punches, strippers, lifters, jew karatteristiċi ffurmati ma jaħbtu matul iċ-ċiklu tal-istampa.
- Simulazzjoni CAE- Mexxi l-analiżi tal-formabbiltà biex tbassar it-tirqiq, it-tikmix, il-qsim, u r-rebbiegħa-lura qabel ma jibda kwalunkwe magni.
- Iterazzjoni tad-disinn- Irrevedi l-ġeometrija tal-istazzjon u t-tqassim tal-istrixxa abbażi tar-riżultati tas-simulazzjoni sakemm l-istazzjonijiet kollha tal-iffurmar jgħaddu mill-kriterji tal-aċċettazzjoni.
- Rilaxx finali tal-mudell tad-die- Iġġenera assemblaġġ komplet tad-die 3D b'tolleranzi, callouts tal-materjal, u ġeometrija tal-magni CAM-lesta.
Layout tal-Istrixxa u Sekwenzar tal-Istazzjon
It-tqassim tal-istrixxa huwa l-blueprint li jiddetta kif il-materjal tal-coil jimxi permezz tad-die. Kull deċiżjoni hawn - orjentazzjoni parzjali relattiva għad-direzzjoni tal-qamħa, id-distanza tal-pitch bejn l-istazzjonijiet, il-wisa 'tal-ġarr, u d-dimensjonijiet tal-pont tar-ruttam - taffettwa direttament l-utilizzazzjoni tal-materjal, il-bilanċ tal-forza, u l-kwalità tal-parti fuq miljuni ta' ċikli.
Ponta prattika tad-disinn tal-ittimbrar tal-folja tal-metall: orjenta l-parti sabiex il-liwi jseħħ perpendikolari għad-direzzjoni tal-irrumblar kull meta jkun possibbli. Il-liwi mal-qamħ joħloq riskju ogħla ta' qsim, speċjalment f'materjali ta'-qawwa għolja. It-tidwir tal-parti anke 45 grad relattiv għad-direzzjoni tal-għalf tal-istrixxa tista 'ttejjeb id-duttilità tal-liwja b'mod sinifikanti, għalkemm tista' tnaqqas l-utilizzazzjoni tal-materjal bi ftit punti perċentwali.
Is-sekwenzjar tal-istazzjon isegwi loġika ġenerali li t-titqib u t-taqlija jseħħu kmieni - filwaqt li l-istrixxa tkun għadha ċatta u stabbli b'mod dimensjonali - segwit minn operazzjonijiet ta' formazzjoni u tgħawwiġ fl-istazzjonijiet tan-nofs, bit-tirqim u l-qtugħ finali fl-aħħar. Din l-ordni tipprevjeni karatteristiċi ffurmati milli jgħawġu toqob imtaqqba qabel u żżomm l-istrixxa ċatta biżżejjed biex il-piloti jirreġistraw b'mod preċiż.
L-ibbilanċjar tal-forza bejn l-istazzjonijiet huwa importanti aktar milli jirrealizzaw il-biċċa l-kbira tal-inġiniera. Jekk l-operazzjonijiet ta' blanking tqal kollha jiġbru fuq naħa waħda tad-die, it-tagħbija off-centre li tirriżulta tgħawweġ il-muntun tal-istampa u tikkawża xedd irregolari fuq il-komponenti tal-gwida. Disinn tajjeb tad-die tal-ittimbrar tal-metall jiddistribwixxi l-forzi tat-tqattigħ u l-iffurmar b'mod simetriku madwar il-linja ċentrali tad-die, jew jintroduċi stazzjonijiet idle biex iġibu l-mogħdija tat-tagħbija.
Softwer modern tad-disinn tad-die, bħalLogopress DieDesign u pjattaformi CAD simili, awtomat ħafna minn dan ix-xogħol tat-tqassim. Id-disinjaturi jistgħu jittestjaw konfigurazzjonijiet multipli tal-istrixxa b'mod diġitali, iqabblu l-perċentwali tal-użu tal-materjal, u jivviżwalizzaw kif l-istrixxa taġixxi hekk kif tgħaddi mill-għodda - kollha qabel ma jimpenjaw ruħhom għal arranġament finali.
Simulazzjoni CAE għal Formabilità u Rebbiegħa-Lura
Ħsejjes kumplessi? Huwa - u dik il-kumplessità hija eżattament għaliex is-simulazzjoni CAE saret mhux- negozjabbli fid-disinn tal-ittimbrar professjonali. L-analiżi tal-elementi finiti tbassar x'se jiġri mill-folja tal-metall f'kull stazzjon: fejn irqaq eċċessivament, fejn it-tikmix se jifforma minħabba stress kompressiv, fejn jinbdew il-qsim, u kemm il-parti se terġa 'lura wara li l-għodda tirrilaxxha.
It-tbassir-back tar-rebbiegħa waħdu jiġġustifika l-investiment fis-simulazzjoni. Meta l-folja tal-metall titgħawweġ, l-irkupru elastiku jikkawża li l-materjal jinħall parzjalment wara li l-punch jirtira. L-ammont jiddependi fuq is-saħħa tal-materjal, ir-raġġ tal-liwja, u l-ħxuna - u għal azzar avvanzati ta 'saħħa għolja-, id-devjazzjoni tista' teċċedi diversi gradi. Kifriċerka f'mudelli ta' ebusija kinematikawera, tbassir preċiż tar-rebbiegħa-dahar jeħtieġ dejta ta' tensjoni-kompressjoni u kejl tal-modulu tal-ħatt li jmur lil hinn sew mill-karti tal-materjal bażiku. Mingħajr din id-dejta, ir-riżultati tas-simulazzjoni jvarjaw b'mod sinifikanti mir-realtà tal-ħanut-art.
Il-ħlas prattiku huwa sostanzjali. Kull iterazzjoni ta 'prova fiżika fuq die progressiv tista' tiswa $ 5,000 sa $ 25,000 fil-ħin tal-istampa, xogħol ta 'kejl, u magni mill-ġdid. Il-qbid ta' problema ta' traqqiq jew kundizzjoni ta' tikmix b'mod diġitali - qabel ma l-blokka tad-die tkun saħansitra roughed - telimina dawk l-iterazzjonijiet. Għodod ta' simulazzjoni ta' die progressivi bħal ProgSim jaġixxu bħala presses tat-tryout virtwali, li jipprovdu riżultati ta' formabbiltà inkluż żvilupp awtomatiku vojt u ottimizzazzjoni tal-pad-forza matul iċ-ċiklu sħiħ tal-istampa.
Die makers professjonali similiYICHENtintegra l-analiżi tal-fattibilità u s-simulazzjoni CAE direttament fil-fażi tad-disinn, tivvalida l-formabbiltà u l-kumpens tar-rebbiegħa-back qabel ma timpenja ruħha għall-magni. Dan il--workflow tas-servizz sħiħ - mis-simulazzjoni permezz tal-produzzjoni tal-għodda - jirrappreżenta dak li l-qarrejja għandhom jistennew minn sieħeb speċjalizzat meta jevalwaw jekk jibnux-house jew jesternalizzawx id-disinn-biex-proċess ta' prova.
Wieħed mill-aqwa pariri tad-disinn tal-ittimbrar għal inġiniera ġodda fis-simulazzjoni: ibda b'analiżi tal-fattibbiltà ta'-pass wieħed qabel ma twettaq simulazzjoni inkrementali sħiħa. Is-solventi ta'-pass wieħed iċċattjaw il-parti lesta lura għal vojt f'sekondi, u jenfasizzaw l-oqsma ta' tħassib. Jekk ir-riżultati ta'-pass wieħed jidhru aċċettabbli, ipproċedi għall-analiżi inkrementali komputazzjonali itqal li timmudella kull stazzjon f'sekwenza. Dan l-approċċ f'żewġ-stadji jiffranka sigħat ta' ħin ta' solver fuq partijiet li jaħdmu b'mod ċar - u jindika ġeometrija problematika qabel ma tinvesti jiem fid-disinn dettaljat tal-istazzjon.
Minn Mudell Diġitali għal Magni-Programmi Lesti
Ladarba s-simulazzjoni tikkonferma li l-istazzjonijiet kollha jipproduċu riżultati aċċettabbli, il-mudell tad-die jgħaddi minn għodda tad-disinn għal dokument tal-manifattura. L-ipprogrammar CAM estratti ġeometrija tal-magni direttament mill-mudell tad-die 3D - CNC toolpaths għat-tħin ta 'blokki die, profili EDM tal-wajer għal fetħiet punch u die, u dimensjonijiet tat-tħin għall-ispeċifikazzjonijiet tal-flatness u l-paralleliżmu.
Dan il-ħajt diġitali huwa importanti għaliex jelimina l-iżbalji ta' interpretazzjoni. L-istess mudell li kien simulat għall-formabbiltà jiġġenera l-kodiċi G-li jaqta' l-azzar. M'hemm l-ebda pass ta' traduzzjoni manwali fejn programmatur jerġa'-joħloq ġeometrija minn stampar 2D. Id-dimensjonijiet, it-tolleranzi, u r-rekwiżiti tal-finitura tal-wiċċ joħorġu direttament mill-mudell tad-disinn validat fl-istruzzjonijiet tal-magni.
Prototip tal-ittimbrar tal-metall - spiss 50 sa 200 biċċa - tipikament isegwi l-ewwel bini komplut biex jivvalida li l-partijiet fiżiċi jaqblu mal-previżjonijiet tas-simulazzjoni. Id-diskrepanzi bejn is-simulazzjoni u r-realtà jiddaħħlu lura fil-mudell, jirfinaw il-parametri tal-materjal u l-kundizzjonijiet tal-konfini għal proġetti futuri. Maż-żmien, dan il-linja ta' feedback tissikka l-korrelazzjoni bejn it-tbassir diġitali u r-riżultati tal-istampa-art, u jagħmel kull proġett ta' die suċċessiv aktar mgħaġġel u aktar prevedibbli.
Il-preċiżjoni ta' din it-traduzzjoni diġitali-għa-fiżika tiddependi ħafna fuq il-proċessi tal-magni użati biex jinqatgħu, iffurmaw, u jintemmu l-komponenti tad-die. It-tħin CNC, l-EDM tal-wajer, u t-tħin ta 'preċiżjoni kull wieħed għandhom rwol speċifiku - u l-fehim ta' liema proċess jimmaniġġja liema karatteristika jispjega għaliex it-teħid modern ta 'die jipproduċi riżultati li metodi manwali qatt ma setgħu.
Makkinar u Fabbrikazzjoni Komponenti Die
Mudell CAD validat u blokka ta 'azzar tal-għodda mwebbsa joqogħdu fi truf opposti ta' vojt fil-manifattura. L-għeluq ta' dak il-vojt - biex il-ġeometrija diġitali tinbidel f'għodda fiżika tal-ittimbrar - teħtieġ sekwenza speċifika ta' operazzjonijiet ta' magni, kull waħda magħżula għal dak li tagħmel l-aħjar. L-ebda proċess wieħed ma jieħu ħsieb kull karatteristika. CNC tħin roughs kavitajiet u profili. Wire EDM jaqta' l-fetħiet tal-punch u d-die għal preċiżjoni tal-livell tal-mikron-. It-tħin tal-wiċċ jagħti l-flatness li jżomm il-pjanċi paralleli taħt it-tagħbija. Flimkien, dawn il-proċessi jiddefinixxu l-fabbrikazzjoni moderna tal-ittimbrar u l-għodda tal-metall professjonali separata u x-xogħol tad-die mill-improvizzazzjoni tal-workshop.
Hawn hija s-sekwenza tipika tal-magni għall-bini ta 'assemblaġġ komplut tad-die:
- Tħin CNC mhux maħdum- Neħħi materjal bl-ingrossa minn blokki tad-die, pjanċi punch, u assemblaġġi taż-żraben sa 0.5–1.0 mm tad-dimensjonijiet finali.
- It-taffija tal-istress- Irrilassa termalment l-istress residwu tal-magni qabel l-operazzjonijiet tal-finitura biex tevita warpage aktar tard.
- Tħin CNC semi-lest- Ġib il-profili tal-kavità, il-bwiet, u l-karatteristiċi tal-immuntar eqreb lejn il-ġeometrija finali, u tħalli 0.1–0.2 mm għat-tħin jew EDM.
- EDM tal-wajer- Aqta' profili ta' punch, fetħiet tad-die, u-tolleranza stretta permezz ta'-karatteristiċi għad-dimensjonijiet finali.
- Sinker EDM- Ifforma kavitajiet 3D kumplessi, kustilji, u karatteristiċi blind li l-wajer ma jistax jilħaq.
- Tħin tal-wiċċ- Ikseb flatness u paralleliżmu fuq l-uċuħ kollha tat-tgħammir (żraben, pjanċi ta 'wara, pjanċi tat-tqaxxir).
- Jig tħin jew tikkoordina t-tħin- Irfina toqob ta' preċiżjoni għal pinnijiet ta' gwida, toqob ta' kavilji, u karatteristiċi ta' lokalizzazzjoni.
- Xogħol tal-illustrar u tal-bank- Ħallat it-tranżizzjonijiet, ikser it-truf li jaqtgħu, u spiċċa l-uċuħ li jiffurmaw għall-valuri Ra meħtieġa.
CNC Tħin Die Blokki u Pjanċi
It-tħin CNC jimmaniġġja l-maġġoranza tat-tneħħija tal-materjal fl-għodda tal-ittimbrar u l-manifattura tad-die. Magni ta' tliet-assi jħaffu kavitajiet tal-blokki tad-die, ħelsien tal-but, u kontorni tal-pjanċa minn billetti solidi tal-azzar tal-għodda. Għal uċuħ li jiffurmaw 3D kumplessi - draw punches, cam drivers, u inserzjonijiet ta' die bil-kontorn - it-tħin ta 'ħames-assi jilħaq undercuts u angoli komposti f'setup wieħed, li jeliminaw attrezzaturi multipli u l-iżbalji ta' allinjament li jiġu magħhom.
Dak li jagħmel it-tħin CNC indispensabbli għall-għodda tal-ittimbrar tal-metall huwa r-ripetibbiltà. Passaġġ tal-għodda pprogrammat jipproduċi ġeometrija identika fuq kull blokka tad-die li tmiss - kemm jekk tkun qed taqta kavità waħda jew għoxrin inserzjoni ta' sostituzzjoni matul il-ħajja tal-għodda. SkondIr-riżorsi tal-magni Xometry, tħin CNC industrijali tipiku jikseb tolleranzi ta '±0.01 sa ±0.05 mm skont il-kapaċità tal-magna u l-kundizzjonijiet tas-setup. Għall-komponenti tad-die, il-ħwienet regolarment iżommu ± 0.02 mm fuq profili mitħun, b'karatteristiċi aktar stretti li jitħalla għall-EDM.
Ir-rati tal-għalf u l-istrateġiji tat-tqattigħ ivarjaw ħafna bejn it-tħaffir u l-irfinar. It-tħaffir jipprijoritizza r-rata tat-tneħħija tal-materjal - għolja-imtieħen tal-wiċċ tal-għalf u l-mogħdijiet tal-għodda trokoidali jikklerjaw l-azzar malajr filwaqt li jimmaniġġjaw is-sħana u t-tagħbija tal-għodda. Il-passaġġi tal-irfinar jużaw cutters iżgħar ta' ball-tarf jew kantunieri-radju f'pass-imnaqqsa biex jinkisbu għoli ta' scallop taħt il-5 mikroni fuq uċuħ li jiffurmaw. Il-wiċċ li jitħalla mill-mitħna tal-finitura ħafna drabi jmur direttament għall-illustrar għall-istazzjonijiet li jiffurmaw jew għat-tħin għal uċuħ ta 'referenza ċatti.
Wajer EDM għal Profili Punch u Die
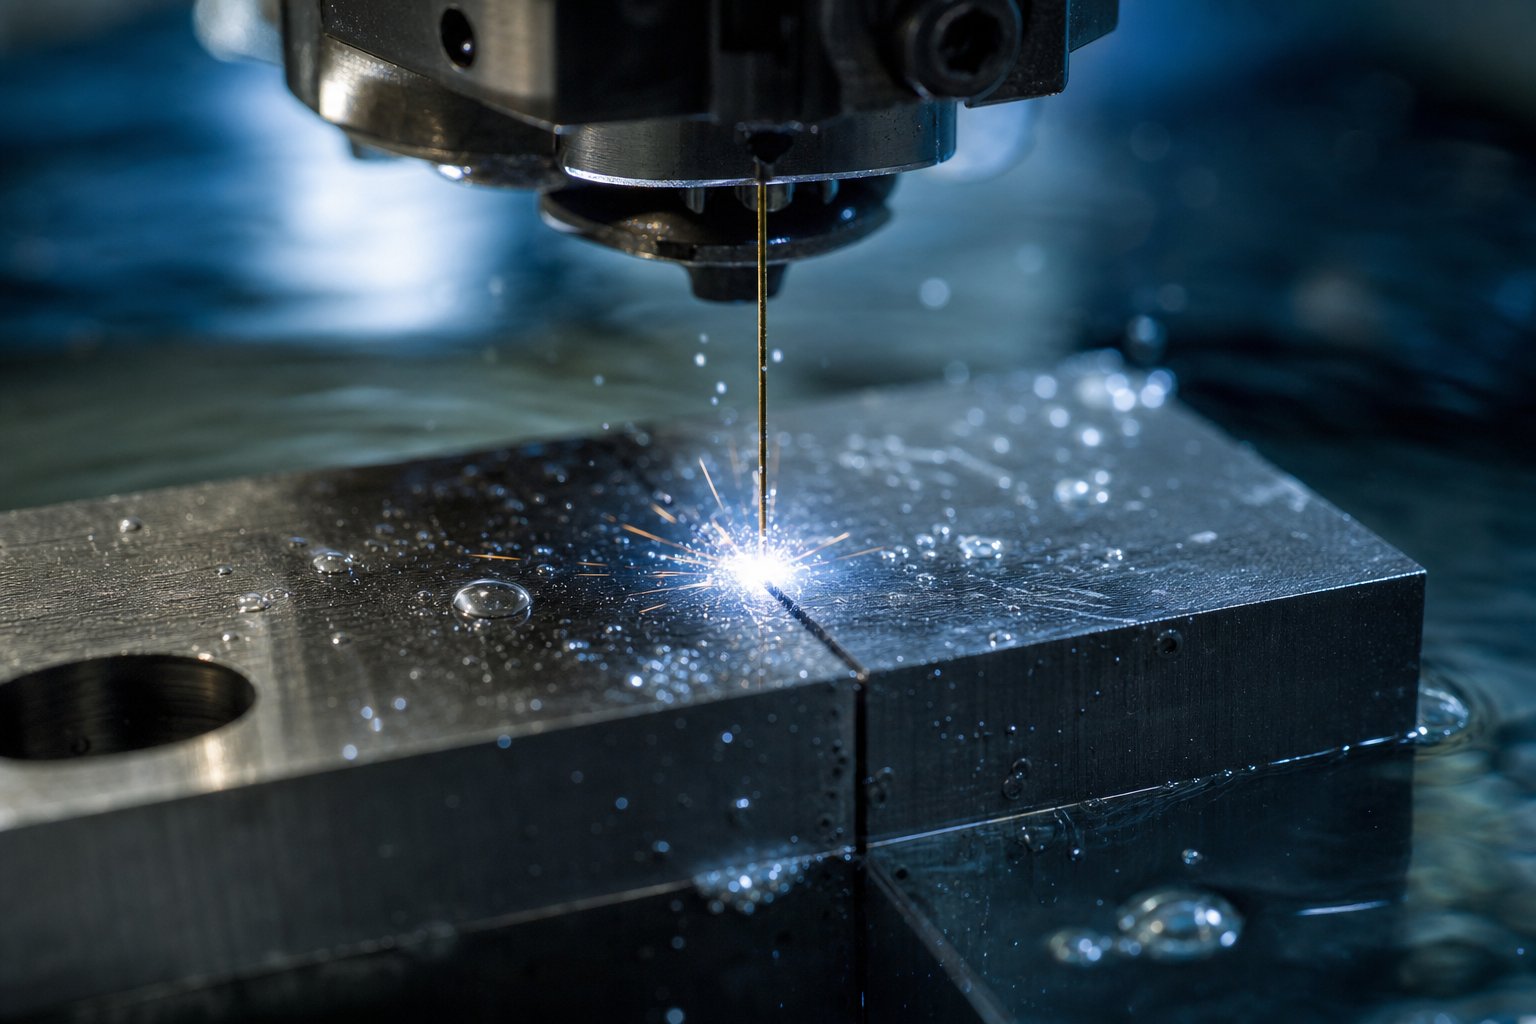
Meta t-tolleranzi jinżlu taħt dak li t-tħin jista 'jżomm b'mod affidabbli - tipikament taħt ±0.01 mm - EDM tal-wajer jieħu f'idejh. Dan il-proċess juża wajer tar-ram irqiq (ġeneralment b'dijametru ta '0.20–0.25 mm) bħala elettrodu, jaqta' azzar imwebbes bi skariki elettriċi aktar milli forza mekkanika. Minħabba li m'hemm l-ebda kuntatt fiżiku bejn l-għodda u l-biċċa tax-xogħol, l-EDM tal-wajer jintroduċi forza ta 'qtugħ żero u għalhekk deflessjoni jew distorsjoni żero.
Fl-għodda u l-applikazzjonijiet tal-ittimbrar tad-die, l-EDM tal-wajer jimmaniġġa l-karatteristiċi li jiddefinixxu l-kwalità tal-parti: fetħiet tal-buttuni tad-die, profili tal-ponta tal-punch, u tapers tal-ħelsien mill-ispazju. Il-proċess jaqta 'l-azzar imwebbes bis-sħiħ (60+ HRC) faċilment daqs materjal ittemprat - vantaġġ kritiku peress li ħafna komponenti tad-die jiġu mmaxinjati wara t-trattament bis-sħana meta l-qtugħ konvenzjonali jitħabtu.
L-EDM tal-wajer jikseb tolleranzi stretti daqs ± 0.005 mm fuq qatgħat tal-profil, b'finituri tal-wiċċ li jilħqu Ra 0.2 µm wara passaġġi multipli skim. Tqabbil mill-gwida EDM ta 'RapidDirect jinnota li l-EDM tal-wajer jista' jżomm preċiżjoni madwar 0.0001 pulzier (madwar 0.0025 mm), li jagħmilha l-proċess ta 'għażla għal karatteristiċi fejn it-tneħħija tal-punch-to-die għandha tinżamm fi ftit mikroni kull naħa.
Sinker EDM jikkumplimenta l-EDM tal-wajer billi jimmaniġġja karatteristiċi li wajer ma jistax ikollu aċċess għal - kavitajiet għomja, forom 3D kumplessi, u kantunieri interni b'raġġi iżgħar mid-dijametru tal-wajer. Fl-ittimbrar tal-magni, l-EDM tas-sinker jidher l-aktar ta 'spiss fil-formazzjoni ta' inserzjonijiet b'uċuħ komposti-kurvati jew fi stazzjonijiet tal-muniti fejn elettrodu tri-dimensjonali għandu jirreplika ġeometrija dettaljata f'azzar imwebbes. Il-kompromess huwa l-veloċità: l-EDM tas-sinker jaħdem b'mod sinifikanti aktar bil-mod mill-wajer u jeħtieġ elettrodu tad-dwana (tipikament maħdum minn grafita jew ram) għal kull kavità unika.
Tħin għal Tolleranzi Finali
Kull pjanċa f'die tal-ittimbrar - żarbun ta 'fuq, żarbun t'isfel, pjanċa ta' rinforz, pjanċa tat-tqaxxir - għandha tkun ċatta u parallela sa grad li t-tħin waħdu ma jistax jiggarantixxi. It-tħin tal-wiċċ ineħħi l-aħħar ftit mijiet ta 'millimetru minn dawn l-uċuħ, u jikseb tolleranzi ta' flatness stretti daqs 0.005 mm fuq pjanċa sħiħa u paralleliżmu fi ħdan 0.01 mm bejn uċuħ opposti. KifAB Preċiżjoni Tħin noti, iż-żamma ta' dawn it-tolleranzi ġeometriċi teħtieġ grinders ikkontrollati CNC-bi preċiżjoni sub-micron u dressing regolari tar-roti biex tiġi ppreservata l-konsistenza dimensjonali.
Ir-rekwiżiti tal-finitura tal-wiċċ ivarjaw skont il-funzjoni. Fetħiet tad-die u uċuħ li jiffurmaw - fejn slajds tal-folja tal-metall taħt pressjoni - jeħtieġu finituri fini fil-medda ta 'Ra 0.2 sa 0.8 µm biex titnaqqas it-tkaxkir, jipprevjeni t-tiġr, u jimminimizza l-ġbir tal-materjal tal-biċċa tax-xogħol. Uċuħ mhux-funzjonali bħal pads tal-immuntar u bwiet tar-rebbiegħa jeħtieġu biss ċatt ta' referenza u jistgħu jittolleraw valuri Ra ta' 1.6 µm jew aktar ħorox.
It-tħin tal-jig jimmaniġġja t-toqob ta 'preċiżjoni li jillokalizza labar tal-gwida, kavilji, u karatteristiċi ta' allinjament. Dawn it-toqob għandhom iżommu l-eżattezza tal-pożizzjoni fi ħdan 0.005 mm u tond sa 0.002 mm biex jiżguraw allinjament ripetuti ta' fuq-għa-t'isfel fuq miljuni ta 'puplesiji tal-istampa. Magni tat-tħin koordinati jinterpolaw mogħdijiet ċirkolari b'roti tad-djamanti jew CBN, u jipproduċu ġeometrija tat-toqba li tagħfas-joqogħdu l-brilli u l-boxxli fis-sedil mingħajr spazju jew wobble.
Id-dipendenza fuq il-magni tal-ittimbrar tal-metall industrijali - CNC, EDM, u tħin ta 'preċiżjoni - huwa dak li jiddistingwi bini ta' die professjonali minn approċċi simplifikati. It-twaħħil manwali b'fajls u ġebel tal-idejn jista 'jipproduċi prototip li jista' jaħdem, iżda ma jistax iwassal l-eżattezza ġeometrika jew il-konsistenza tal-wiċċ li l-produzzjoni tmut titlob. Għodda tal-metall professjonali u ħanut tad-die ssekwenzi dawn il-proċessi sabiex kull operazzjoni tibni fuq il-preċiżjoni ta 'qabel, u tilħaq il-qofol tagħha f'komponenti li jinġabru b'aġġustament minimu tal-idejn.
Il-magni jġibu kull komponent għall-forma finali tiegħu, iżda l-azzar għadu fi stat relattivament artab għal ħafna minn dan ix-xogħol. X'jiġri wara - it-twebbis, it-tempra, u t-trattament tal-wiċċ - jissakkar f'dik il-ġeometrija b'mod permanenti u jiddetermina kemm id-die jirreżisti l-ilbies ladarba jibda jassorbi x-xokk ripetittiv tal-ittimbrar tal-produzzjoni.
Trattament tas-Sħana u Proċeduri tal-Finishing tal-wiċċ
Il-komponenti tad-die bil-makna jidhru lesti - il-profili huma maqtugħa, l-uċuħ huma mitħunin, it-toqob jinsabu - iżda l-azzar għadu relattivament artab f'dan l-istadju. Il-biċċa l-kbira ta 'l-azzar ta' l-għodda jintbagħtu fil-kondizzjoni ittemprat madwar 20 HRC, li huwa faċli biex tinqata ' iżda imkien qrib iebes biżżejjed biex jgħix ittimbrar tal-produzzjoni. It-trattament tas-sħana jgħaqqad dak id-distakk, u jittrasforma ferrite artab fl-istruttura tal-martensite iebsa li tirreżisti l-ilbies, id-deformazzjoni u l-għeja f'miljuni ta 'ċikli tal-istampa. SkondGħodda tal-Lvant & Ittimbrar, it-trattament tas-sħana tipikament jammonta għal inqas minn 10% tal-ispiża totali ta 'għodda iżda jista' jkun l-aktar fattur wieħed importanti fid-determinazzjoni tal-prestazzjoni tagħha.
Il-proċess mhux taħfer. Aqbeż pass, għaġġel it-tkessiħ, jew agħżel it-temperatura tat-tempra ħażina, u tispiċċa b'puntelli kkrekkjati, blokki die warped, jew imut tal-ittimbrar tal-azzar li jintlibsu fi frazzjoni tal-ħajja mistennija tagħhom. Hawn hu kif taħdem kull fażi u għaliex l-ittimbrar tad-die ta 'preċiżjoni jitlob kontroll strett f'kull stadju.
Sekwenzi ta 'ebusija u ttemprar għall-Azzar tal-Għodda
L-azzar tal-għodda għat-trattament tas-sħana jsegwi sekwenza fissa: tisħin minn qabel, austenitizing, quenching, u ttemprar. Kull pass iqajjem trasformazzjoni metallurġika speċifika li l-pass li jmiss jiddependi fuq.
Tisħin minn qabeliġib l-azzar gradwalment għal temperatura intermedja - tipikament 1200 sa 1250 grad F (649 sa 677 grad ) għal D2 - qabel ir-rampa finali għat-temperatura tat-twebbis. L-azzar tal-għodda għandu konduttività termali baxxa, għalhekk jaqbeż dritt għal 1850 grad F jirriskja xokk termali. Jekk il-wiċċ jisħon ħafna aktar malajr mill-qalba, l-istress intern jibni sakemm il-parti tinqasam. It-tisħin minn qabel iqabbel is-sezzjoni trasversali-u jħalli t-trasformazzjoni f'awstenite sseħħ b'mod uniformi.
Awstenizzantiħoll karburi tal-liga fil-matriċi tal-azzar. Għal D2, il-firxa tipika hija 1795 sa 1875 grad F (980 sa 1025 grad) b'ħin ta 'tixrib ta' 45 sa 60 minuta għal kull pulzier ta 'ħxuna. Temperatura baxxa wisq tħalli karburi mhux maħlula u ebusija baxxa. Għoli wisq jippromwovi l-ħxuna tal-qamħ u l-austenite miżmuma eċċessivament.
It-tifitkessaħ l-austenite malajr biżżejjed biex tifforma martensite. D2 u A2 huma arja-azzar li jwebbsu - it-tkessiħ tal-arja kkontrollat jew it-tifi tal-gass huwa biżżejjed u jipproduċi inqas distorsjoni mit-tkessiħ taż-żejt jew tal-ilma. Gradi ta' liga aktar baxxi bħal S7 jistgħu jeħtieġu tkessiħ aktar aggressiv. L-azzar għandu jilħaq bejn wieħed u ieħor 125 sa 150 grad F qabel ma jibda t-temprar.
Ittemprarittaffi l-istress intern estrem ta 'martensite iffurmat frisk. Kif-mitfi D2 jista' jilħaq 64 HRC iżda huwa perikoluż b'mod fraġli. It-temprar doppju f'900 sa 960 grad F (480 sa 515 grad) iġib l-ebusija għal 58 sa 60 HRC prattiku filwaqt li jtejjeb l-ebusija u l-istabbiltà dimensjonali. It-temprar triplu huwa rrakkomandat għal gradi ta' liga għolja-jew meta l-kontroll massimu tal-awstenite miżmuma huwa kritiku - D2 f'applikazzjonijiet ta' stampar ta' die ta' preċiżjoni spiss jirċievi tliet ċikli ta' temper minħabba li l-kontenut għoli ta' kromju tiegħu jaqbad austenite residwu li jikkonverti biss fuq tkessiħ sussegwenti. Kull ċiklu għandu jinkludi t-tkessiħ kompletament għat-temperatura tal-kamra qabel ma jibda t-temper li jmiss.
A2 jaġixxi b'mod differenti. Il-kontenut ta 'liga aktar baxx tiegħu jfisser inqas austenite miżmuma wara t-tifi, li jissarraf f'bidla tad-daqs aktar prevedibbli u stabbiltà dimensjonali aħjar minn D2. Għal ħwienet li jeħtieġu kontroll ġeometriku strett mingħajr sorpriżi ta' wara-ebusija, A2 hija l-għażla aktar sigura - li teħtieġ intervent krijoġeniku inqas aggressiv u tirrispondi tajjeb għal ittemprar doppju standard.
Ġestjoni tal-Bidla Dimensjonali Wara Trattament tas-Sħana
Kull azzar tal-għodda tikber waqt it-twebbis. It-trasformazzjoni strutturali minn austenite għal martensite tinvolvi żieda fil-volum - tipikament 0.0005 sa 0.002 pulzier kull pulzier ta 'tul oriġinali, skont il-grad, it-temperatura ta' awstenitizzazzjoni, u l-metodu ta 'quench. Dan huwa għaliex finitura tħin jiġri wara t-trattament tas-sħana, mhux qabel. It-tħin ta 'komponent sat-tolleranza finali fl-istat artab u mbagħad it-twebbis jiggarantixxi li l-parti tkun ta' daqs eċċessiv u mgħawġa meta toħroġ mill-forn.
Is-sekwenzi tal-fluss tax-xogħol prattiku magni u trattament tas-sħana bħal dan: magna mhux maħduma fl-istat ittemprat, ittaffi l-istress, magna semi-lesta li tħalli stokk tat-tħin (tipikament 0.1 sa 0.25 mm għal kull wiċċ), twebbis u ttempra, imbagħad spiċċa itħan sa dimensjonijiet finali. Din is-sekwenza tiżgura li kull tolleranza kritika - daqs tal-ftuħ tad-die, profil tal-punch, flatness, parallelism - tiġi stabbilita fuq il-parti mwebbsa fejn se tibqa' fis-servizz.
It-trattament krijoġeniku jżid għodda oħra għall-kontroll tal-awstenite miżmuma. It-tkessiħ ta 'l-azzar imwebbes sa madwar -196 grad jġiegħel l-awstenite residwu biex jittrasforma, li jtejjeb l-istabbiltà dimensjonali fis-servizz u jipprevjeni tkabbir mhux mistenni maż-żmien. Għal imut tal-ittimbrar tal-metall ta 'preċiżjoni għolja li għandu jżomm tolleranzi matul is-snin ta' produzzjoni, it-trattament krijoġeniku bejn iċ-ċikli tat-tempra jnaqqas ir-riskju ta 'drift gradwali tad-daqs li jitfa' l-ispazju barra mill-ispeċifikazzjoni.
Il-qsim-ikkatat mid-disinn huwa periklu ieħor. Kantunieri interni li jaqtgħu, toqob għomja, u bidliet f'daqqa fis-sezzjoni jikkonċentraw l-istress termali waqt it-tifi. L-inġiniera tal-għodda għandhom jiddisinjaw komponenti tad-die b'trattament tas-sħana f'moħħhom - li jżidu raġġi ġenerużi, jevitaw transizzjonijiet drastiċi tal-ħxuna, u jorjentaw karatteristiċi biex jippromwovu tkessiħ uniformi.
Kisi tal-wiċċ li jestendu l-ħajja tad-die
L-azzar tal-għodda trattat bis-sħana-jipprovdi l-pedament tal-ebusija, iżda l-kisi tal-wiċċ iżid saff finali ta 'protezzjoni li jestendi b'mod drammatiku l-ħajja tas-servizz - speċjalment għall-ittimbrar ta' materjal tal-għodda li jaħdem kontra metalli li joborxu jew adeżjoni-suxxettibbli għall-biċċa tax-xogħol. Astudju ppubblikat fi Micromachineswera li l-kisi TiAlN PVD fuq imut tal-ittimbrar D2 żied l-intervalli ta' rikondizzjonar minn 80,000 ċiklu għal madwar 500,000 ċiklu stmat - qligħ tul il-ħajja li jaqbeż il-500%.
L-għażla tal-kisi tiddependi fuq il-materjal tal-biċċa tax-xogħol u l-mekkaniżmu ta 'xedd dominanti:
- TiN (Nitrur tat-titanju)- Kisi ta'-għan ġenerali għall-ittimbrar tal-azzar bil-karbonju u l-operazzjonijiet tal-ittimbrar tal-azzar irrumblat fil-kesħa. Ebusija madwar 2,300 HV. Inaqqas l-użu tal-kolla u jipprovdi wiċċ tad-deheb ta' frizzjoni baxxa-. L-aħjar għall-blanking u t-titqib tal-azzar ħafif f'volumi moderati.
- TiCN (karbonitrur tat-titanju)- Ebusija ogħla minn TiN (madwar 3,000 HV) b'reżistenza aħjar għall-brix. Ilbies għall-ittimbrar li ma jissaddadx u materjali tal-biċċa tax-xogħol ta'-saħħa ogħla fejn tiddomina l-ilbies li jiżżerżaq.
- TiAlN (Nitrur tal-Aluminju tat-titanju)- Prestazzjoni eċċellenti f'temperaturi elevati minħabba l-formazzjoni tal-ossidu tal-aluminju fuq il-wiċċ waqt l-użu. L-istudju PVD ikkwotat hawn fuq kejjel koeffiċjent ta 'frizzjoni ta' 0.18 biss għal TiAlN kontra 0.74 għal azzar mhux miksi kontra landa. Ideali għal -operazzjonijiet b'veloċità għolja u stampar tal-metall tal-istainless steel fejn l-akkumulazzjoni tas-sħana taċċellera l-użu.
- Nitriding- Proċess ta' diffużjoni li jwebbes is-saff tal-wiċċ għal 65–70 HRC mingħajr ma żżid kisja diskreta. Joħloq każ iebes 0.1 sa 0.3 mm fond. Taħdem tajjeb għall-iffurmar u l-istazzjonijiet tal-liwi fejn l-adeżjoni tal-kisi taħt tagħbija ta 'deformazzjoni hija ta' tħassib.
- Kisi tal-kromju iebes- Frizzjoni baxxa u proprjetajiet ta 'rilaxx eċċellenti jagħmlu l-kromju ideali għat-tpinġija dies fejn il-folja tal-metall trid tiżżerżaq bla xkiel fuq raġġi kbar mingħajr ma tiġbor. Speċifikat b'mod komuni għall-ittimbrar tal-istainless steel u l-operazzjonijiet tat-tpinġija tal-aluminju.
Dettall tal-inġinerija wieħed li jmur ħwienet inqas esperjenzati: it-temperatura tat-tempra tal-azzar bażi trid taqbeż it-temperatura tad-depożizzjoni tal-kisi. Il-kisi PVD jiddepożita f'madwar 400 sa 500 grad. Jekk id-die kien ittemprat taħt dik il-medda, il-proċess tal-kisi innifsu se jrabbi s-substrat fuq-, irattab u jeqred l-ebusija li tant ħdimt biex tikseb. Għal D2 doppju-ittemprat f'480 sa 515 grad, it-temperaturi standard tad-depożizzjoni tal-PVD huma kompatibbli - iżda dan għandu jiġi vverifikat qabel ma jintbagħtu l-partijiet lill-kisi.
It-trattament tal-wiċċ huwa l-aħħar pass qabel l-assemblaġġ. B'komponenti mwebbsa, mitħun u miksija fl-idejn, id-die hija lesta biex tiġi mgħaqqda flimkien għall-ewwel prova tagħha fuq l-istampa - fejn il-prova reali ta 'kull għażla materjali, kull tolleranza, u kull deċiżjoni ta' trattament tas-sħana tiżvela ruħha fil-kwalità tal-partijiet ittimbrati li tipproduċi.
Die Tryout u Troubleshooting Wara l-Assemblea
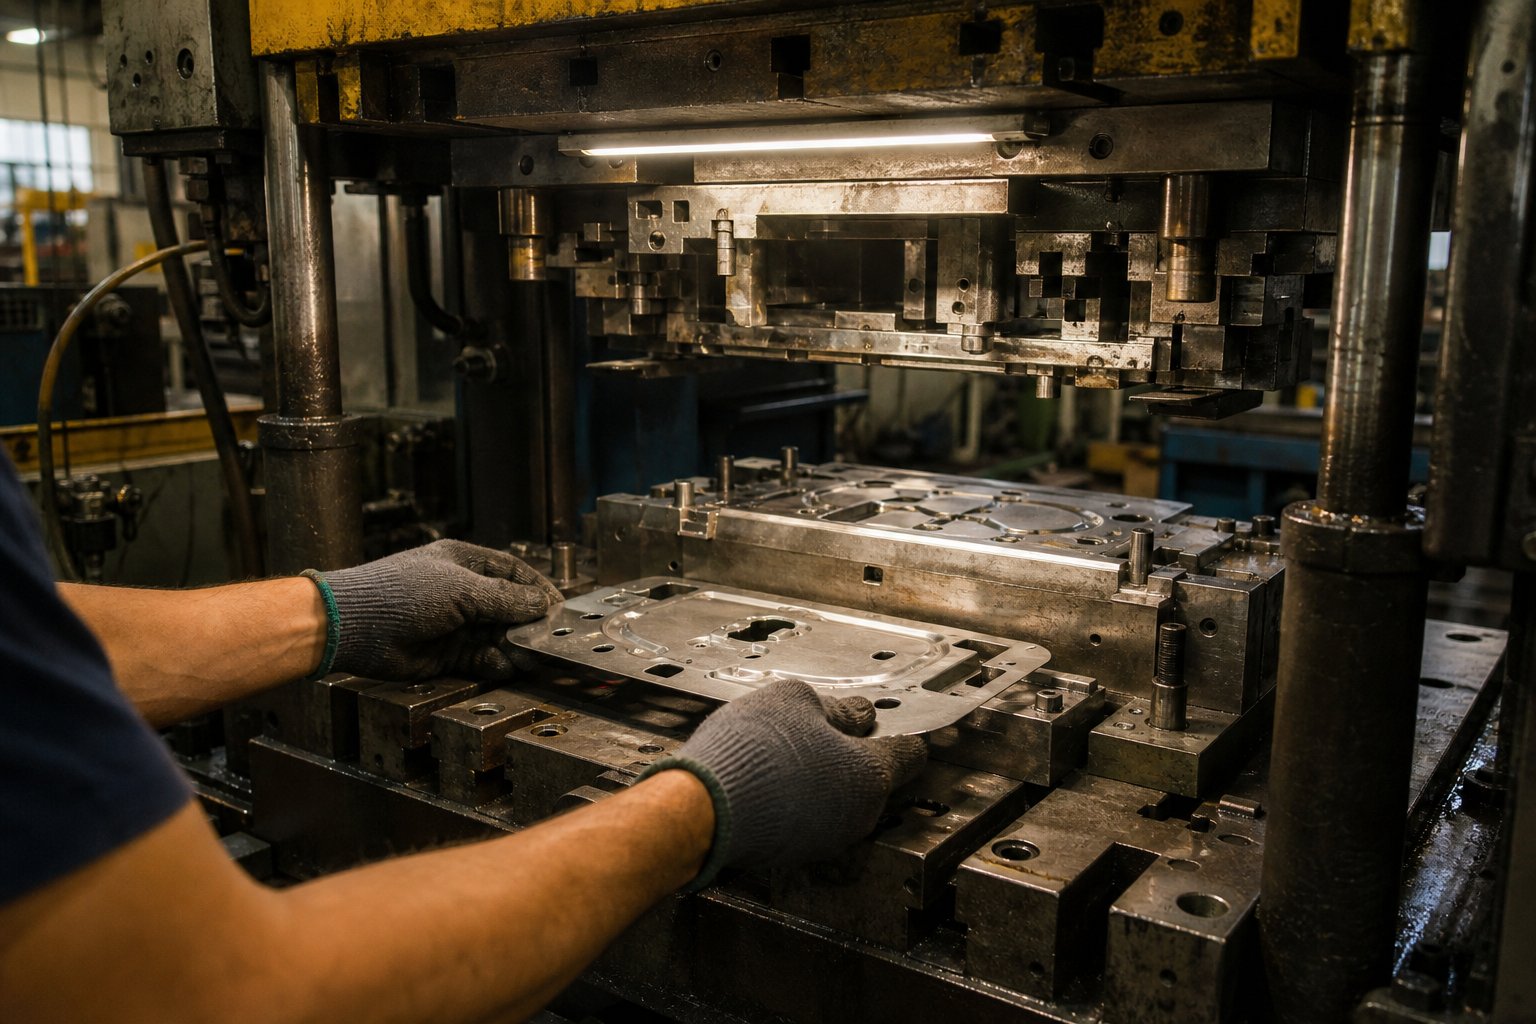
Kull suppożizzjoni tad-disinn, għażla ta 'materjal, u tolleranza tal-magni jiġu ttestjati fil-mument li die jagħlaq ġewwa magna tal-ittimbrar għall-ewwel darba. Tryout huwa fejn it-teorija tiltaqa' mal-metall - u fejn problemi li l-ebda simulazzjoni mbassra bis-sħiħ jiżvelaw lilhom infushom fil-forma ta 'burrs, qsim, tikmix, jew partijiet li jirrifjutaw li jżommu dimensjoni. Hija wkoll il-fażi l-aktar komunement tleqqija fil--letteratura dwar l-għemil tal-mejtin, minkejja li hija l-aktar stadju wieħed għali u-sensittiv għall-ħin ta' kwalunkwe proġett ta' għodda.
Kif taħdem stampa tal-istampar waqt it-tryout? L-istess mod kif taħdem fil-produzzjoni - il-muntun jinżel, id-die ta 'fuq tagħlaq fuq in-naħa t'isfel, tiġi applikata l-forza, u l-materjal jiddeforma jew imqatta' - iżda b'veloċità mnaqqsa u b'osservazzjoni bir-reqqa bejn kull daqqa. L-għan huwa li d-die jinġieb mill-"ewwel kuntatt" għal "produzzjoni-lest" bl-inqas iterazzjonijiet possibbli.
Twaqqif tad-Die għall-Ewwel Prova Runs
Qabel ma l-istampa tiċċirkola anki darba, is-setup tiddetermina jekk it-tryout tipproċedix bla xkiel jew tiġġieledx problemi ta 'allinjament mill-bidu. Hawnhekk hija s-sekwenza li jsegwu dawk li jfasslu l-għodda b'esperjenza meta jgħabbu die fuq pressa tal-ittimbrar tad-die għall-ġirja inizjali tagħha:
- Agħfas l-għażla u l-verifika tat-tunnellaġġ- Ikkonferma li l-istampa għandha tunnellaġġ adegwat (tipikament 20-30% 'l fuq mill-forza kkalkulata tat-tqattigħ u l-iffurmar), għoli ta' għeluq suffiċjenti, u żona tas-sodda li ssostni l-footprint sħiħa tad-die mingħajr sporġenza.
- Die tagħbija u kklampjar- Erfa' d-die fuq is-sodda tal-istampa bl-użu ta' krejn jew bolster, iċċentraha taħt il-muntun, u waħħal iż-żarbun t'isfel sew. Ikklampja ż-żarbun ta' fuq mal-muntun b'boltijiet ta' t-slot jew klampi idrawliċi.
- Aġġustament tal-għoli tal-għeluq- Issettja l-għoli tal-għeluq tal-istampa sabiex id-die tagħlaq għall-pożizzjoni ddisinjata tagħha mingħajr ma tintefa' l-qiegħ. Uża feeler gauges jew dial indikaturi bejn iż-żraben ta 'fuq u t'isfel fl-erba' kantunieri kollha biex tivverifika l-għeluq uniformi.
- Kontroll ta' shimming u allinjament- Poġġi materjal artab bħal stokk tar-ram shim bejn l-uċuħ tal-punch u l-fetħiet tad-die, imbagħad pulzier l-istampa permezz ta 'stroke bil-mod. Il-mudell tal-impressjoni jiżvela jekk l-allinjament huwiex uniformi jew imxekkel. Impressjonijiet irregolari jindikaw li d-die jeħtieġ shimming taħt naħa waħda jew li l-preload tal-brilli tal-gwida teħtieġ aġġustament.
- Setup tas-sistema tal-għalf- Għal dies progressivi, stokk tal-coil tal-ħajta mill-alimentatur u ssettja l-ħin tar-rilaxx tal-pilota, it-tul tal-għalf, u l-kontroll tal-linja. Ivverifika li l-piloti jidħlu b'mod nadif mingħajr ma jkaxkru jew jgħawġu l-istrixxa.
- L-ewwel hit b'veloċità mnaqqsa- Mexxi l-istampa fil-modalità ta' stroke-single b'tunnellaġġ imnaqqas. Spezzjona l-ewwel biċċa viżwalment qabel ma tipproċedi għal hits konsekuttivi.
Il-pass shimming jistħoqqlu attenzjoni żejda. Anke bi preċiżjoni-żraben tat-tqattigħ tal-art u postijiet ta' gwida miżmuma għal mikroni, l-istampa nnifisha tintroduċi varjabbli - parallelism tal-muntun, issaħħaħ id-deflessjoni taħt tagħbija, u t-tkabbir termali matul is-sħana-kollha jikkontribwixxu għad-devjazzjoni tal-allinjament. Shimming jikkumpensa għall-munzell magħquda-up ta 'tolleranzi ta' l-istampa u d-die li l-ebda ammont ta 'assemblaġġ tal-bank ma jista' jelimina.
Kejl u Evalwazzjoni ta' Partijiet Ittimbrati
Wara li l-ewwel ftit hits jipproduċu partijiet viżibbli, il-kejl jibda immedjatament. M'intix qed tfittex il-perfezzjoni f'dan l-istadju - qed tidentifika liema stazzjonijiet jaħdmu b'mod korrett u liema jeħtieġu aġġustament. Evalwazzjoni sistematika taqbad il-problemi kmieni qabel ma jikkaġunaw fl-istazzjonijiet sussegwenti.
Għal kull parti stampata tal-metall li toħroġ mill-istampa tat-tryout, evalwa skont dawn il-kriterji:
- Għoli tal-burr- Kejjel b'mikrometru jew komparatur ottiku. L-għoli tal-burr aċċettabbli għal ħafna applikazzjonijiet huwa taħt l-10% tal-ħxuna tal-materjal. Burrs li jaqbżu dan il-limitu jindikaw kwistjonijiet ta' tneħħija jew allinjament.
- Preċiżjoni dimensjonali- Iċċekkja l-pożizzjonijiet tat-toqob, id-distanzi tat-tarf, l-angoli tal-liwja, u l-profil ġenerali mal-istampar tal-parti billi tuża CMM, gauges tal-għoli, jew sistemi ottiċi ta’ kejl.
- Kundizzjoni tal-wiċċ- Spezzjona għal punteġġ, tiġr, marki ta' die, jew ġbir ta' materjal fuq uċuħ iffurmati. Dawn jindikaw problemi ta 'lubrikazzjoni jew finitura insuffiċjenti tal-wiċċ tad-die.
- Devjazzjoni lura tar-rebbiegħa- Kejjel l-angoli tal-liwja u qabbel ma' nominali. Irreġistra l-kobor tad-devjazzjoni u d-direzzjoni biex tiddetermina kemm hemm bżonn ta 'korrezzjoni ta' overbend.
- Traqqiq tal-materjal- Għal operazzjonijiet ta' tiġbed u tiġbid, kejjel il-ħxuna tal-ħajt f'punti kritiċi. It-tnaqqija lil hinn minn 20-25% tal-ħxuna oriġinali jindika riskju ta 'qsim fil-produzzjoni.
- Flatness u twist- Poġġi l-partijiet fuq pjanċa tal-wiċċ biex tiċċekkja għal pruwa, brim jew żejt-bottiljar li tiżviluppa wara li l-parti tħalli d-die.
Dawk li jfasslu die b'esperjenza jmexxu minn ħames sa għaxar partijiet konsekuttivi u jqabblu l-kejl madwar is-sett. Parti waħda tista' tidher aċċettabbli b'koinċidenza, iżda l-varjazzjoni fuq medda qasira tesponi instabbiltà - stazzjon ta' formazzjoni li jimxi, pilota li ma jsibx b'mod konsistenti, jew stripper li jirrilaxxa b'mod irregolari.
L-istampar tal-istampa bil-veloċità tal-produzzjoni jintroduċi varjabbli addizzjonali li prova ta'-veloċità baxxa ma tistax tirreplika. L-espansjoni termali, id-deflessjoni dinamika, u l-imġieba ta 'tmigħ ta' l-istrixxi kollha jinbidlu b'veloċità sħiħa. Il-biċċa l-kbira tal-iskedi tat-testijiet jinkludu rampa ta' veloċità gradwali - li tibda b'10-20 daqqa kull minuta waqt hits inizjali, li tiżdied għal 50%, imbagħad 75%, u fl-aħħar nett veloċità tal-produzzjoni sħiħa - b'punti ta' kontroll f'kull stadju.
Issolvi Problemi Komuni Die
Anke dies iddisinjati tajjeb-rari jipproduċu partijiet perfetti mal-ewwel hit. Il-prova hija fundamentalment eżerċizzju ta' soluzzjoni tal-problemi, u l-għarfien tar-relazzjoni bejn is-sintomi u l-kawżi ewlenin jiffranka jiem ta' prova-u-iżball. It-tabella hawn taħt tkopri l-kwistjonijiet l-aktar frekwenti li jiltaqgħu magħhom waqt it-tryout tal-istampa tal-bolli u l-korrezzjonijiet li jsolvuhom.
| Problema | Kawża Probabbli | Korrezzjoni |
|---|---|---|
| Burrs eċċessivi fuq truf maqtugħin | Punch-biex-distanza tal-mewt kbira wisq, jew it-truf tat-tqattigħ imtappna minn allinjament ħażin waqt hits inizjali | Ivverifika u kkoreġi t-tneħħija għal kull naħa; itfa mill-ġdid it-truf jekk ikun bil-ħsara; iċċekkja l-ilbies tal-brilli tal-gwida |
| Qsim fi stazzjonijiet ta' draw jew form | Fluss ta' materjal insuffiċjenti minħabba pressjoni eċċessiva tal-holder vojt, raġġi ta' die li jaqtgħu, jew lubrikazzjoni inadegwata | Naqqas il-forza tad-detentur vojt; iżżid ir-raġġi tad-dħul tad-die; applika lubrikant itqal jew differenti |
| Tikmix fuq flanġijiet jew ħitan | Pressjoni żgħira wisq tal-holder vojt, spazju eċċessiv bejn il-punch u l-kavità, jew materjal irqiq wisq għall-fond tal-ġbid | Żid il-forza tad-detentur tal-vojt; żid żibeġ tal-ġibda; tnaqqas id-daqs vojt biex tillimita l-materjal żejjed |
| Drift dimensjonali wara ġirjiet qosra | Espansjoni termali ta 'komponenti die, tul ta' għalf ta 'strixxa inkonsistenti, jew deflessjoni tal-muntun tal-istampa taħt tagħbija | Ħalli l-istampa u tmut biex tilħaq ekwilibriju termali; tikkalibra mill-ġdid feeder; jivverifika d-distribuzzjoni tat-tunnellaġġ |
| Ġbid tal-balel (il-balel jeħel mal-wiċċ tal-ponn) | Spazju angolari insuffiċjenti taħt il-ftuħ tad-die, effett tal-vakwu fuq il-wiċċ tal-punch, jew film taż-żejt li jiġbed slug 'il fuq | Żid it-taper relief mal-ftuħ tad-die; installa vacuum-break skanalaturi fuq il-wiċċ tal-punch; applika pinnijiet ejector jew karatteristiċi ta 'żamma ta' slug pożittiv |
| Partijiet li jeħlu fil-kavità tad-die | Angolu tal-abbozz insuffiċjenti fuq l-uċuħ tal-forma, tiġrir minn finitura ħażina tal-wiċċ, jew forza ta 'knockout inadegwata | Uċuħ tad-die Pollakk; żid kisi (TiN jew chrome); iżżid il-forza tar-rebbiegħa tan-knockout jew żid il-blast tal-arja |
| Shear band irregolari fuq truf maqtugħin | Allinjament ħażin tad-die li jikkawża spazju għax-xejn minn naħa għall-oħra | Reshim die fl-istampa; spezzjona l-brilli tal-gwida u l-boxxli għal xedd; jivverifika l-paralleliżmu taż-żarbun die |
Slug pulling, kif innutat fiIl-kopertura tal-Fabricator tal-problemi tat-tqattigħ, hija waħda mill-aktar kwistjonijiet persistenti fl-operazzjonijiet tat-titqib. Meta slug rikeb lura bil-punch, tista 'tinżel fuq il-wiċċ tal-istrixxa u tiġi ttimbrata fil-parti li jmiss - u toħloq difett mgħolli li jħassar il-biċċa u potenzjalment jagħmel ħsara lid-die. It-tiswija ħafna drabi tinvolvi l-modifika tal-ġeometrija tal-buttuni tad-die: is-sostituzzjoni tal-buttuni tal-pass-relief b'matriċi għax-xejn li jżommu kontroll pożittiv tal-slug, jew iż-żieda ta 'shear angolari mal-wiċċ tal-punch biex ikisser il-vakwu.
Kull korrezzjoni waqt it-tryout għandha tiġi dokumentata flimkien mad-dejta tal-kejl li qanqluha. Dan ir-rekord isir imprezzabbli aktar tard - kemm għar-riproduzzjoni tas-setup wara l-manutenzjoni kif ukoll għall-irfinar tad-disinn ta' dies futuri li jħaddmu materjali u ġeometriji simili.
Skedi ta' Manutenzjoni u Tħin mill-ġdid tad-Die
Il-prova tispiċċa meta d-die tipproduċi b'mod konsistenti partijiet fi ħdan l-ispeċifikazzjoni fil-veloċità tal-produzzjoni. Imma x-xogħol ma jieqafx hemm. Magna tal-ittimbrar li taħdem b'100 sa 400 puplesija kull minuta tissuġġetta d-die għal tagħbija ċiklika bla waqfien, u anke l-azzar tal-għodda l-aktar diffiċli jiddegrada maż-żmien. L-istabbiliment ta' kadenza ta' manutenzjoni qabel ma tibda l-produzzjoni - aktar milli tirreaġixxi għal fallimenti ta' kwalità - huwa dak li jifred il-ħwienet li jolqtu l-ħajja fil-mira minn dawk li jiġġieldu waqfien kostanti mhux ippjanat.
Skeda ta' manutenzjoni prattika ssegwi struttura f'saffi bbażata fuq għadd ta' stroke tal-produzzjoni u indikaturi tal-kwalità li jistgħu jitkejlu:
- Kull shift- Spezzjoni viżwali għal puntelli kkrekkjati jew imlaqqxa, akkumulazzjoni ta' ċippa fil-fetħiet tad-die, verifika tal-lubrikazzjoni, u tneħħija tal-mogħdija tar-ruttam. Dawn il-kontrolli ta' malajr jieħdu minuti u jaqbdu l-fallimenti qabel ma jinqalgħu.
- Kull 50,000 sa 100,000 puplesija- Kejjel l-għoli tal-burr, iċċekkja t-tneħħija tal-gwida, spezzjona l-kundizzjoni tal-pjanċa tat-tqaxxir, u vverifika l-forza tar-rebbiegħa. Jekk l-għoli tal-burr jaqbeż l-ispeċifikazzjoni, iskeda t-tħin mill-ġdid.
- Kull 100,000 sa 300,000 puplesija- Servizz sħiħ inkluż it-tħin mill-ġdid tat-truf tat-tqattigħ kollha, is-sostituzzjoni tal-molol mikula, il-verifika tal-flatness tal-pjanċa, u l-verifika tal-allinjament tad-die b'indikaturi. Għal linji ta'-volum għoli jew meta tipproċessa materjali ta'-ebusija għolja, qassar dan l-intervall.
- F'70-80% tal-ħajja die mistennija- Reviżjoni preventiva. Teardown komplut, verifika dimensjonali tal-komponenti kollha ta 'xedd, sostituzzjoni ta' bushings ta 'gwida, u evalwazzjoni ta' jekk stazzjonijiet kritiċi jeħtieġux sostituzzjoni ta 'inserit jew tiġdid tal-kisi.
It-tħin mill-ġdid jistħoqqlu attenzjoni speċifika għaliex jaffettwa direttament kemm idum jibqa 'f'servizz. Kull darba li xifer tat-tqattigħ jittaffa lil hinn mil-limitu aċċettabbli tal-burr, grinder tal-wiċċ ineħħi saff irqiq - tipikament 0.05 sa 0.15 mm - mill-wiċċ tal-punch u l-wiċċ tad-die biex terġa 'tirkupra l-sharpness. Il-blokka tad-die u l-punch għandhom ikunu mitħunin b'mod ugwali biex iżommu għoli ta 'għeluq xieraq, u shims għandhom jiżdiedu taħt il-punch biex jikkumpensaw għall-materjal imneħħi.
Kemm regrinds jista’ jittollera die? Dan jiddependi fuq id-disinn oriġinali. Il-biċċa l-kbira tad-dies jinkludu allowance tal-ħajja tad-die - għoli tal-materjal żejjed mibni f'punches u die blocks speċifikament biex jakkomodaw it-tħin mill-ġdid. Konċessjoni tipika tvarja minn 3 sa 6 mm totali, li tissarraf għal 20 sa 60 ċiklu ta 'mħin mill-ġdid qabel l-għodda tilħaq il-limitu dimensjonali tagħha u teħtieġ sostituzzjoni ta' daħħal jew bini mill-ġdid sħiħ.
Il-monitoraġġ tal-indikaturi tal-kwalità bħall-għoli tal-burr, il-wisa' tal-faxxa tal-shear, u t-tendenzi tal-forza (tagħbija ta' l-istampa li qed tiżdied ħafna drabi tindika tfixkil) jipprovdi dejta-attivata għall-manutenzjoni aktar milli tiddependi fuq skedi tal-kalendarju arbitrarji. Iċ-ċarts SPC li jsegwu dimensjonijiet kritiċi tul il-ġirjiet tal-produzzjoni jiżvelaw drift gradwali ħafna qabel ma l-partijiet jaqgħu barra mit-tolleranza - li jagħtuk ħin biex tiskeda l-manutenzjoni waqt waqfien ippjanat aktar milli tfixkel wara ħarba ta' kwalità.
Die li jgħaddi mit-tryout b'suċċess u jidħol fil-produzzjoni bi pjan ta 'manutenzjoni definit huwa die pożizzjonat biex jilħaq il-ħajja sħiħa tad-disinn tiegħu. Iżda mhux kull organizzazzjoni għandha l-kapaċità tal-istampa, tagħmir tal-kamra tal-għodda, jew persunal b'esperjenza biex jimmaniġġjaw dan il-proċess kollu internament - li jqajjem mistoqsija prattika dwar meta jagħmel sens li tinbena-house versus sħubija ma' speċjalista li jieħu ħsieb iċ-ċiklu tal-ħajja sħiħ mill-fattibbiltà sal-appoġġ tal-produzzjoni.
Tiddeċiedi jekk tibnix jew tissieħeb għall-ittimbrar tiegħek
It-taqsimiet ta' qabel koprew kull stadju ta' kif issir disinn ta' die tal-ittimbrar -, magni, trattament bis-sħana, u prova. It-tlestija ta' dawk il-passi kollha fl--dar teħtieġ taħlita speċifika ta' tagħmir, għarfien espert, u bandwidth li mhux kull organizzazzjoni għandha. Id-deċiżjoni ta' bini-jew-xiri mhix dwar il-kapaċità biss; huwa dwar jekk ir-riżorsi interni tiegħek jallinjawx mal-kumplessità, il-kalendarju u l-volum tal-proġett tiegħek.
Meta Tibni Fi-Dar vs Imsieħeb ma' Die Maker
Il-bini ta 'die tal-ittimbrar tal-metall tad-dwana internament jagħmel sens taħt sett dejjaq ta' kundizzjonijiet. Jekk xi wieħed minn dawn il-kriterji ma jaqax mil-lat tiegħek, is-sħubiji jsiru l-aktar triq affidabbli għal għodda lesta għall-produzzjoni-.
- Aċċess għat-tagħmir- Għandek tħin CNC, EDM tal-wajer, tħin tal-wiċċ, u pressa ta' prova ta' tunnellaġġ suffiċjenti fuq-post? Nieqes anki rabta waħda ġġiegħel esternalizzazzjoni għalja ta 'passi individwali.
- Kompetenza fil-kamra tal-għodda- Dawk li jfasslu d-die b'esperjenza li jifhmu l-proċess sħiħ tal-ittimbrar tal-metall - mit-tqassim tal-istrixxi permezz tas-sekwenzjar tat-trattament tas-sħana - jieħdu s-snin biex jiżviluppaw. Tim mingħajr dan il-fond se jaħarqu ħin biex issolvi problemi li speċjalista jsolvi regolarment.
- Volum u talbiet ta 'tolleranza- Partijiet tal-ittimbrar tal-metall ta'-volum baxx b'tolleranzi ġenerużi jistgħu jittolleraw approċċ iterattiv fid--house. Komponenti tal-ittimbrar tal-metall ta' volum għoli-li jeħtieġu specs stretti u ħajja twila tad-die jitolbu l-preċiżjoni li l-kmamar tal-għodda ddedikati jagħtu b'mod konsistenti.
- Pressjoni tal-ħin- Imsieħeb ta'-servizz sħiħ imexxi disinn, simulazzjoni, makkinar, u prova fi flussi tax-xogħol paralleli. Il--bini tad-dar tipikament iseħħ b'mod sekwenzjali, u jestendu l-ħin ta' tmexxija b'ġimgħat jew xhur.
- Tolleranza tar-riskju- Kull ċiklu ta' xogħol mill-ġdid matul it-tryout jiswa l-ħin tal-istampa, ix-xogħol, u l-materjal. Imsieħba li jipproduċu partijiet ttimbrati tal-metall regolarment jassorbu dak ir-riskju fl-ambitu kkwotat tagħhom.
X'għandek Tistenna minn Fornitur ta' -Servizz Sħiħ tad-Die tal-Ittimbrar
Imsieħeb tal-manifattura tal-ittimbrar kapaċi jkopri ċ-ċiklu tal-ħajja kollu diskuss matul dan l-artikolu - mhux biss il-magni. Meta tevalwa fornituri għal proġetti ta 'ttimbrar ta' partijiet tal-metall, fittex dawn il-kapaċitajiet taħt saqaf wieħed:
- Analiżi tal-fattibilità u feedback tad-DFM qabel l-impenn tal-għodda
- Simulazzjoni ta'-CAE interna li tivvalida l-formabbiltà, it-tnaqqija, u l--rebbiegħa lura
- Kapaċità kompluta tal-magni (CNC, EDM, tħin) b'tolleranzi dokumentati
- Trattament tas-sħana kkontrollat u proċessi ta 'kisi tal-wiċċ
- Istampa tat-test bil-kejl u l-ewwel-rappurtar tal-ispezzjoni tal-oġġett
- Appoġġ iterattiv - aġġustamenti bbażati fuq data ta 'prova sakemm il-partijiet jilħqu l-ispeċ
YICHENhuwa eżempju wieħed ta' sieħeb strutturat madwar dan il-mudell ta' ċiklu tal-ħajja sħiħ-, li jkopri l-fattibilità u s-simulazzjoni CAE permezz ta' magni, testijiet ta' prova, u spezzjoni dimensjonali - li jagħti lill-manifatturi punt wieħed ta' kuntatt mill-kunċett inizjali għal għodda ta' produzzjoni validata. Għall-maniġers tas-sorsi u l-inġiniera tal-għodda lesti biex jimxu lil hinn mir-riċerka, il-paġna tad-die tal-ittimbrar tagħhom isservi bħala triq diretta biex tintalab kwotazzjoni fuq proġett ta 'manifattura tal-ittimbrar tal-metall tad-dwana.
Nimxu minn Riċerka għal RFQ-Speċifikazzjoni Lesta
Meta tasal sal-punt li titlob kwotazzjonijiet, il-kwalità tal-ispeċifikazzjoni tiegħek tiddetermina l-kwalità tat-tweġibiet li tirċievi. Pakkett ta 'RFQ b'saħħtu għal die tal-ittimbrar tal-metall tad-dwana jinkludi:
- Mudell tal-parti 3D u tpinġija 2D b'callouts GD&T
- Tip ta 'materjal, ħxuna, u grad
- Volum annwali u mira mistennija tal-ħajja tad-die
- Dimensjonijiet kritiċi u rekwiżiti tal-finitura tal-wiċċ
- Kwalunkwe operazzjoni sekondarja (tapping, kisi, assemblaġġ)
L-għoti ta' dan id-dettall bil-quddiem jippermetti lill-fornituri jikkwotaw b'mod preċiż, jipproponu t-tip ta' die t-tajjeb, u jidentifikaw sfidi potenzjali tal-manifattura tal-ittimbrar tal-metall qabel ma jibda l-għodda - aktar milli jiskopruhom waqt it-tryout meta l-bidliet jiswew l-aktar. Il-proċess kollu tal-ittimbrar tal-metall jibbenefika meta l-konversazzjoni tal-inġinerija tibda kmieni u ż-żewġ naħat jaqsmu informazzjoni sħiħa mill-bidu.
Mistoqsijiet Mistoqsija ta' Frekwenti Dwar Kif Nagħmlu Die tal-Ittimbrar
1. Kemm tieħu żmien biex tagħmel die tal-ittimbrar?
Il-ħin taċ-ċomb jiddependi fuq it-tip tad-die u l-kumplessità. Die sempliċi ta' stazzjon-wieħed jista' jitlesta fi żmien 2 sa 4 ġimgħat, filwaqt li die kompost tipikament jieħu 4 sa 8 ġimgħat. Dies progressivi għal produzzjoni ta' volum-għoli jeħtieġu 10 sa 20 ġimgħa minħabba disinn ta' stazzjonijiet multipli, simulazzjoni CAE, magni ta' preċiżjoni, trattament bis-sħana, u prova iterattiva. Tmutijiet ta' trasferiment għal partijiet kbar jew-miġbudin fil-fond jista' jieħu minn 12 sa 24 ġimgħa. Is-sħubija ma' fornitur ta'-servizz sħiħ bħal YICHEN tista' tissimplifika l-iskedi ta' żmien billi tħaddem id-disinn, is-simulazzjoni, u l-magni fi flussi tax-xogħol paralleli.
2. Liema materjali huma użati biex jagħmlu l-istampar imut?
Imut tal-ittimbrar huma primarjament mibnija minn azzar tal-għodda magħżula abbażi tal-materjal tal-biċċa tax-xogħol u l-volum tal-produzzjoni. Gradi komuni jinkludu D2 għal operazzjonijiet ta' blanking ta' xedd-għoli, A2 għal qtugħ u iffurmar ta' skopijiet-ġenerali, S7 għal stazzjonijiet mgħobbija b'impatt tqil-, azzar b'veloċità għolja-M2 għal materjali li joborxu, u DC53 għal blanking oħxon jew ta'-qawwa għolja. Għal applikazzjonijiet ta'-volum estremi li jaqbżu bosta miljuni ta' hit, inserzjonijiet tal-karbur tat-tungstenu u azzar tal-metallurġija tat-trab bħal CPM-10V jipprovdu reżistenza estiża għall-ilbies. L-istrutturi ta 'appoġġ tipikament jużaw azzar AISI 4140 jew 1045 ittrattat bis-sħana għal 28-32 HRC.
3. X'inhi d-differenza bejn die progressiv u die ta 'trasferiment?
Die progressiva żżomm il-biċċa tax-xogħol konnessa ma 'strixxa kontinwa li tgħaddi minn stazzjonijiet multipli, b'kull stazzjon iwettaq operazzjoni speċifika sakemm il-parti lesta tissepara fl-istazzjon finali. Die ta 'trasferiment juża grippers mekkaniċi biex iċċaqlaq blanks individwali bejn stazzjonijiet indipendenti mingħajr strixxa ta' konnessjoni. Dies progressivi jisbqu fil-produzzjoni ta'-veloċità għolja ta' partijiet iżgħar, moderatament kumplessi. Imut tat-trasferiment huma adattati aħjar għal partijiet kbar, tpinġijiet fil-fond, jew iffurmar 3D kumpless fejn il-parti trid tiċċaqlaq liberament bejn operazzjonijiet ta 'formazzjoni tqal. Imut tat-trasferiment inaqqas ukoll l-iskart tal-materjal peress li m'hemm l-ebda skeletru ta 'strixxa x'jwarrab.
4. Kemm tiswa li tagħmel die tal-ittimbrar?
L-ispiża tvarja ħafna abbażi tat-tip tad-die, il-kumplessità tal-parti u r-rekwiżiti tal-materjal. Imut ta' stazzjon wieħed-għal operazzjonijiet sempliċi jirrappreżentaw l-inqas investiment, filwaqt li dies progressivi u ta' trasferiment għal partijiet kumplessi, ta' volum-għoli jiswew b'mod sinifikanti aktar minħabba disinn ta' stazzjon multi-, simulazzjoni CAE, EDM ta' preċiżjoni u makkinar CNC, u tryout estiż. Fatturi ewlenin tal-ispiża jinkludu n-numru ta 'stazzjonijiet, għażla tal-grad tal-azzar tal-għodda, kisi tal-wiċċ, u tolleranzi meħtieġa. It-taħlit ta 'azzar premium biss fi stazzjonijiet ta' xedd għoli- filwaqt li tuża pjanċa inqas għalja għal komponenti strutturali hija strateġija komuni biex tikkontrolla l-ispiża totali tal-għodda mingħajr ma tiġi sagrifikata l-prestazzjoni.
5. Kif iżżomm die tal-ittimbrar biex testendi l-ħajja tagħha?
Il-manutenzjoni effettiva tad-die ssegwi skeda f'saffi bbażata fuq l-għadd tal-puplesija. Kull bidla teħtieġ spezzjoni viżwali għal puntelli maqsuma u akkumulazzjoni ta 'ċippa. Kull 50,000 sa 100,000 puplesija, kejjel l-għoli tal-burr u ċċekkja t-tneħħija tal-gwida. Servizz sħiħ inkluż it-tħin mill-ġdid tat-truf tat-tqattigħ kollha għandu jseħħ kull 100,000 sa 300,000 puplesija. Reviżjoni preventiva f'70-80% tal-ħajja mistennija tad-die tinkludi teardown komplut u verifika dimensjonali. Kull regrind tneħħi 0.05 sa 0.15 mm mill-uċuħ tat-tqattigħ, u tmut tipikament jippermettu 20 sa 60 ċiklu ta ' regrind qabel ma teħtieġ sostituzzjoni ta ' daħħal. Kisjiet tal-wiċċ bħal TiN u TiAlN jistgħu jestendu intervalli bejn regrinds b'diversi mijiet fil-mija.


