


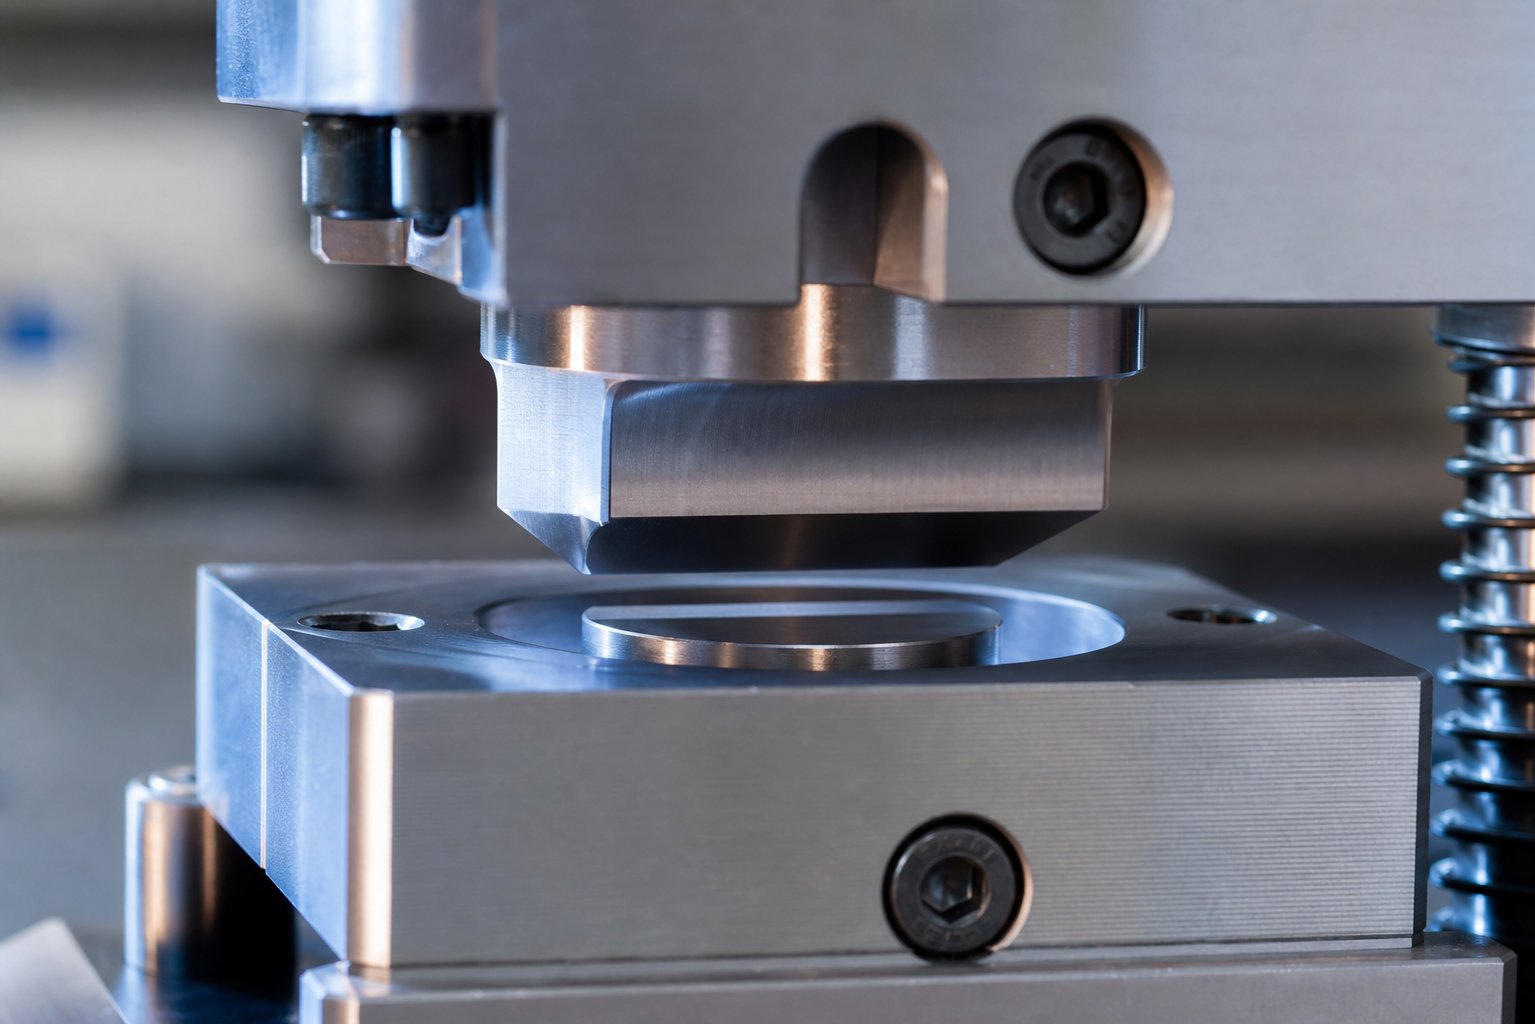
Id-definizzjoni tal-Ġeometrija tad-Die tal-Ittimbrar Individwali
Kull parti stampata tibda bħala argument ġeometriku bejn punch, buttuna die, stripper, u biċċa tax-xogħol. Ir-riżultat ta' dak l-argument - jekk ikollok parti nadifa jew kontenitur tar-ruttam mimli skart - jiddependi għal kollox fuq ir-relazzjonijiet spazjali li jistgħu jitkejlu mfassla f'die ta' stazzjon-wieħed. Dik il-ġabra ta 'relazzjonijiet dimensjonali hija dak li rridu nfissru bil-ġeometrija tad-die tal-ittimbrar individwali.
Il-ġeometrija tad-die tal-ittimbrar individwali hija s-sett komplut ta' relazzjonijiet spazjali li jistgħu jitkejlu - clearances, raġġi, angoli, u dimensjonijiet tal-art - bejn il-punch, il-buttuna tad-die, it-tqaxxir, u l-biċċa tax-xogħol fi ħdan die tal-istazzjon wieħed- ottimizzat biex iwettaq operazzjoni waħda diskreta tal-ittimbrar.
X'Ifisser Ġeometrija tad-Die tal-Ittimbrar Individwali fil-Prattika
Fil-prattika, dan ifisser li kull karatteristika ġeometrika sservi funzjoni mekkanika speċifika. It-tneħħija tal-punch-to-die tirregola kif il-materjal jinkiser. It-tul tal-art die jikkontrolla l-imġieba tal-balel. Ir-raġġi tad-dħul jiddettaw il-fluss tal-materjal. Dawn mhumiex dimensjonijiet CAD astratti - huma l-konfini fiżiċi li jiddeterminaw jekk il-metall qatgħatx nadif jew tiċritx b'mod imprevedibbli. Adie ta'-stadju wieħedtwettaq operazzjoni waħda għal kull stroke tal-istampa, u kull parametru ġeometriku fih jeżisti biex jagħmel dik l-operazzjoni waħda ripetibbli fuq eluf jew miljuni ta 'ċikli.
Għaliex il-Ġeometrija Tgħodd Aktar Mill-Klassifikazzjoni tat-Tip tad-Die
L-inġiniera ħafna drabi jikklassifikaw imut skond il-funzjoni - blanking, titqib, liwi, tpinġija. Dik il-klassifikazzjoni tgħidlek x'tagħmel id-die, mhux kemm tagħmel tajjeb. Ġeometrija hija l-"kif ukoll." Żewġ imut tal-blanking b'tqassim identiċi iżda angoli ta 'clearance differenti se jipproduċu kundizzjonijiet tat-tarf differenti b'mod li jitkejjel, għoli ta' burr, u rati ta 'xedd tal-għodda. Id-deċiżjonijiet tad-disinn tad-die fil-livell ġeometriku huma fejn il-prestazzjoni tissepara mill-medjokrità.
Dies Individwali vs Stazzjonijiet Die Progressivi bħala Sistemi Ġeometriċi
Disinn progressiv tad-diejgħaqqad stazzjonijiet multipli f'sistema waħda ta' strip-fed - kull stazzjon jieħu ħsieb operazzjoni differenti, u kompromessi ġeometriċi joħorġu minħabba li l-istazzjonijiet jaqsmu strixxa komuni u pjan ta' għalf. Die individwali fil-manifattura ma jġorr l-ebda restrizzjonijiet bħal dawn. Hija sistema ġeometrika waħedha-li fiha kull parametru jista' jiġi ottimizzat esklussivament għall-operat uniku tiegħu mingħajr ma jakkomoda stazzjonijiet li jmissu magħhom. Dik l-indipendenza hija kemm is-saħħa tagħha kif ukoll ir-responsabbiltà tad-disinn tagħha: m'hemm l-ebda stazzjon ġar biex jikkumpensa għal nuqqas ġeometriku.
Il-kwalità tal-parti, il-ħajja tad-die, it-tunnellaġġ tal-istampa, il-kontroll tal-istrixxi - kull wieħed minn dawn ir-riżultati downstream traċċa direttament lura għad-deċiżjonijiet tal-ġeometrija meħuda fl-istadju tad-disinn. Il-parametri li jmexxu dawk ir-riżultati jistħoqqilhom aktar minn aċċenn passati. Huma jistħoqqilhom tqassim sħiħ.
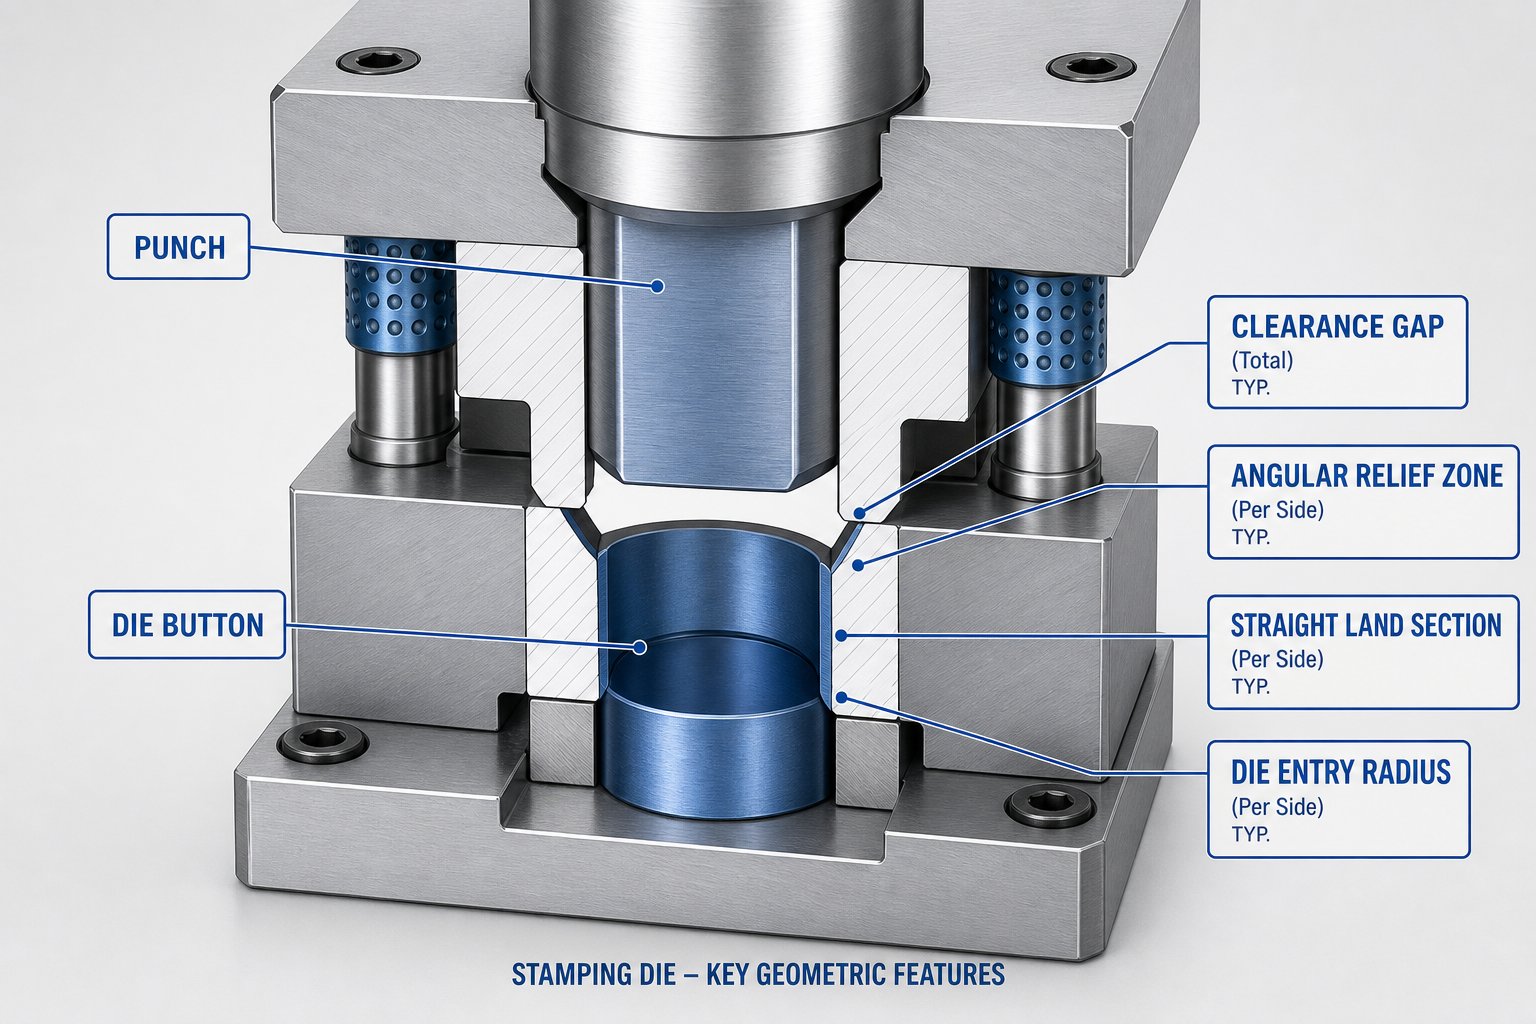
Parametri Ġeometriċi Ewlenin Kull Disinjatur tad-Die Irid Jikkontrolla
Sitt parametri li jistgħu jitkejlu jiddefinixxukif iġib ruħu die tal-ittimbrar individwalitaħt tagħbija. Kull wieħed għandu rwol mekkaniku distint, u kull wieħed jinteraġixxi mal-oħrajn b'modi li jistgħu jew isaħħu l-prestazzjoni jew jimminawha bil-kwiet. It-trattament tagħhom bħala numri iżolati fuq tpinġija huwa żball komuni - huma jiffunzjonaw bħala sistema. Hawn x'jagħmel kull parametru fil-fatt u għaliex huwa importanti għad-disinn tad-die tal-ittimbrar tiegħek.
Punch-għal-Likwidazzjoni tad-Die bħala Perċentwal tal-Ħxuna tal-Materjal
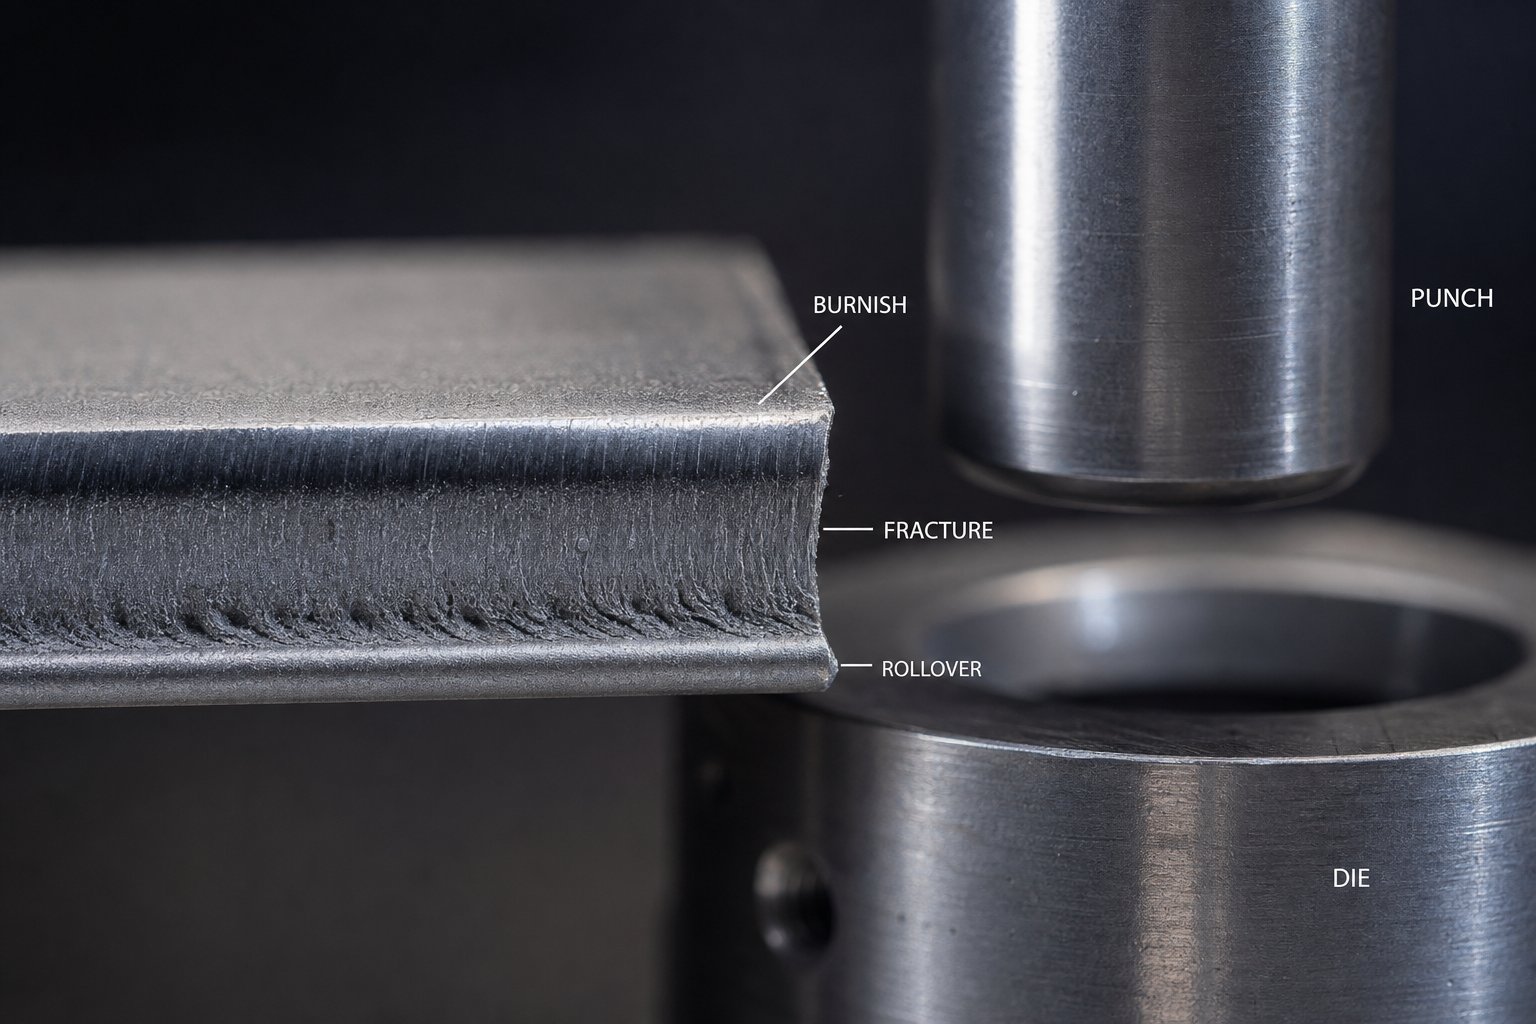
It-tneħħija hija d-distakk bejn it-tarf tat-tqattigħ tal-punch u t-tarf tat-tqattigħ tal-buttuna tad-die, imkejjel għal kull naħa. Se tismagħha wkoll imsejjaħ offset jew gap - istess karatteristika ġeometrika, konvenzjonijiet ta' kejl differenti. Dan il-valur uniku jikkontrolla kif il-linji tal-ksur jinfirxu permezz tal-biċċa tax-xogħol. Meta t-tneħħija hija korretta, il-pjani tal-ksur mibdija fit-tarf tal-punch u t-tarf tad-die jiltaqgħu b'mod nadif fin-nofs tal-ħxuna tal-materjal, u jipproduċu żona sheared bla xkiel b'burr minimu.
L-approċċ standard jesprimi approvazzjoni bħala apersentaġġ tal-ħxuna tal-materjal għal kull naħa. Punt tat-tluq ġenerali huwa madwar 10% għal kull naħa għall-azzar ħafif, għalkemm il-prattika moderna spiss timbotta lejn 11-20% biex tnaqqas it-tensjoni tal-għodda u testendi l-ħajja operattiva. Materjali ta' tensjoni aktar iebsa, ogħla-esiġu tneħħija akbar minħabba li jirreżistu d-deformazzjoni tal-plastik qabel il-ksur. Materjali aktar artab bħar-ram u l-aluminju jaħdmu tajjeb f'perċentwali aktar stretti. Il-punt ewlieni: it-tneħħija mhix numru fiss - tiskala ma 'dak li qed taqta'.
Ħlas Angolari u Relazzjonijiet tat-Tul tal-Art Die
It-tneħħija angolari hija l-angolu ta' ħelsien bil-makna taħt l-art tad-die - il-ftuħ għax-xejn li jippermetti li slugs jew blanks jaqgħu liberament wara s-separazzjoni. Mingħajr dan, maqtugħa slugs wedge ġewwa l-ftuħ die, nikseb mkaxkra lura bil-punch fuq il-puplesija tar-ritorn, u jikkawżaw slug ġbid. Dan iwassal għal ħsara lill-mewt, difetti fil-parti, u waqfien mhux ippjanat.
It-tul tal-art tad-die huwa s-sezzjoni dritta u parallela fil-parti ta 'fuq tal-ftuħ tad-die qabel ma jibda l-ħelsien angolari. Huwa jservi żewġ skopijiet: jappoġġja l-materjal waqt it-tqattigħ biex iżżomm il-kwalità tat-toqba, u jipprovdi stokk regrind. Art itwal ittejjeb il-kwalità tal-qatgħa iżda żżid ir-riskju taż-żamma tal-balel. Art iqsar tħaffef l-ejection iżda tilbes fiż-żona ta 'eżenzjoni aktar malajr, tqassar il-ħajja tad-die bejn regrinds. Dawn iż-żewġ parametri - it-tul ta' l-art u l-angolu ta' ħelsien - għandhom ikunu bilanċjati flimkien. Ma tistax tottimizza waħda mingħajr ma tikkunsidra l-oħra.
Applikazzjoni tal-Angolu ta' Shear fuq Uċuħ Punch u Die
L-angolu ta 'shear huwa art ta' inklinazzjoni deliberata fuq il-wiċċ tal-punch jew il-blokka tad-die sabiex it-tqattigħ ma jseħħx f'daqqa madwar il-perimetru sħiħ. Minflok, il-materjal jinvolvi progressivament - bħal imqass kontra giljottina. Dan inaqqas l-ogħla forza tat-tqattigħ b'mod sinifikanti, li jfisser rekwiżiti ta 'tunnellaġġ tal-istampa aktar baxxi u inqas tagħbija ta' xokk fuq il-komponenti tad-die tal-ittimbrar.
Il-kompromess-huwa thrust laterali. Shear angolat joħloq komponent tal-forza tal-ġenb li jipprova jimbotta l-punch off-ċentru. Iżżid ukoll snap-permezz tal-enerġija - ir-rilaxx f'daqqa meta l-punch jinkiser - li jista 'jikkawża rfigħ tal-istrixxi jekk is-sistema tal-istripper ma tkunx iddisinjata biex timmaniġġaha. Ir-raġġ tal-imnieħer tal-punch jilgħab f'dan ukoll: il-ġeometrija fil-ponta tal-punch tinfluwenza kemm il-punch jidħol fil-materjal b'mod nadif u kemm tiżviluppa l-forza tal-irfigħ tal-istrixxa waqt l-irtirar. Punch b'wiċċ ċatt-jaqbad l-istrixxa b'mod aktar aggressiv minn wieħed b'raġġ żgħir jew b'taper-dahar.
Raġġ tad-dħul tad-die - ir-raġġ żgħir fit-tarf ta 'fuq tal-ftuħ tad-die - jikkontrolla kif il-materjal jgħaddi fil-kavitajiet li jiffurmaw u jnaqqas il-konċentrazzjoni tal-istress fit-tarf tat-tqattigħ f'operazzjonijiet ta' tpinġija. Fl-imut tat-tqattigħ, tarf tad-dħul li jaqtgħu huwa essenzjali għal shear nadif; fl-iffurmar imut, raġġ ta 'dħul ġeneruż jipprevjeni dmugħ materjali.
| Parametru | Definizzjoni | Firxa Tipika | Funzjoni Primarja |
|---|---|---|---|
| Punch-biex-Klebranza tad-Die | Gap bejn il-punch u t-truf tal-qtugħ tad-die, għal kull naħa | 5-20% tal-ħxuna tal-materjal | Jikkontrolla l-allinjament tal-pjan tal-ksur u l-kwalità tat-tarf |
| Spazju Angolari (Ħelsien) | Angolu taper taħt l-art die | 0.5 sa 2 gradi kull naħa | Jippermetti l-ejection slug/blank, jipprevjeni l-ġbid tal-balel |
| Tul tal-Art Die | Sezzjoni parallela dritta fil-quċċata tal-ftuħ tad-die | 2-5 mm skond l-applikazzjoni | Jappoġġja materjal waqt shear, jipprovdi allowance ta 'regrind |
| Shear Angolu | Art tal-inklinazzjoni fuq punch jew wiċċ die | 1-3 gradi jew 1x ħxuna tal-materjal | Inaqqas l-ogħla forza tat-tqattigħ b'ingaġġ progressiv |
| Punch Imnieħer Raġġ | Ġeometrija fit-tarf tat-tqattigħ tal-punch | Raġġ qawwi għal żgħir għal kull applikazzjoni | Jinfluwenza l-irfigħ tal-istrixxi u l-imġiba tad-dħul tal-materjal |
| Raġġ tad-Dħul Die | Raġġ fit-tarf ta' fuq tal-ftuħ tad-die | Sharp (qtugħ) għal 4-10x ħxuna (tpinġija) | Jikkontrolla l-fluss tal-materjal u l-konċentrazzjoni tal-istress |
Nota ta 'terminoloġija ta' malajr: it-tneħħija, il-vojt, u l-offset kollha jiddeskrivu l-istess karatteristika ġeometrika. Clearance huwa l-aktar terminu universali fid-dokumentazzjoni tal-partijiet tal-istampar tad-die, id-distakk jidher fil-lingwaġġ tal-ħanut-art, u l-offset jidher f'kuntesti tal-immudellar CAD. Huma jkejlu l-istess spazju - sempliċement kun konsistenti fid-dokumentazzjoni tiegħek.
Dawn is-sitt parametri ma joperawx b'mod iżolat. It-tibdil tal-clearance tbiddel il-forza meħtieġa biex tinqata ', li tbiddel kemm benefiċċju ikollok mill-angolu ta' shear. L-aġġustament tat-tul tal-art ibiddel l-intervall tat-tħaffir mill-ġdid, li jaffettwa kemm it-tneħħija angolari tiegħek tibqa 'effettiva. Kull deċiżjoni ġeometrika tgħaddi mis-sistema. Id-differenzi bejn it-tipi ta' operazzjoni - blanking versus liwi versus tpinġija - jamplifikaw biss dawn l-interazzjonijiet.
Operazzjoni-Ġeometrija Speċifika F'Tipi ta' Die
Valur ta 'clearance li jipproduċi truf blanked perfetti se jeqred die tpinġija. Raġġ tal-liwja ottimizzat għal kumpens ta 'springback m'għandu l-ebda rilevanza f'operazzjoni ta' titqib. Kull tip ta' operazzjoni jġorr id-DNA ġeometrika tiegħu stess - sett distint ta' relazzjonijiet spazjali sintonizzat għal mod speċifiku ta' deformazzjoni. Meta tittratta t-tipi kollha ta 'imut tal-ittimbrar bħala varjazzjonijiet ġeometriċi ta' mudell wieħed, inti twaqqaf lilek innifsek għal fallimenti li l-ebda ammont ta 'soluzzjoni tal-problemi ma jirranġa fl-istampa.
Qtugħ Die Ġeometrija għal Operazzjonijiet Blanking u Piercing
L-iblanking u t-titqib huma t-tnejn operazzjonijiet ta 'shearing, iżda l-prijoritajiet ġeometriċi tagħhom ivarjaw b'mod kritiku wieħed: fl-iblanking, il-ftuħ tad-die jiddefinixxi l-parti lesta, għalhekk id-die hija daqs id-dimensjoni tal-parti u l-punch huwa ta' daqs baxx mill-ammont ta 'clearance. Fit-titqib, il-punch jiddefinixxi t-toqba, għalhekk il-punch jaqbel mad-dimensjoni mixtieqa u l-ftuħ tad-die huwa ta 'daqs żejjed mill-clearance.
Lil hinn minn dik id-distinzjoni tad-daqs, iż-żewġ operazzjonijiet jirrikjedu l-istess kontrolli ġeometriċi - punch preċiż-biex-tneħħija tal-mejtin, angolu tal-qtugħ, ħelsien angolari, u tul tal-art tad-die. It-tneħħija tirregola kif il-pjani tal-ksur jinfirxu b'mod nadif. Ir-riċerka dwar azzar avvanzati ta'-qawwa għolja turi danclearances li jvarjaw minn 6% għal azzar ħafif sa 16% jew ogħlagħal gradi ta' saħħa ultra-għolja-jipproduċu l-aħjar kundizzjonijiet tat-tarf. Issikkat wisq, u ikollok shear sekondarju u microcracks. Laxka wisq, u qlib eċċessiv u burrs jidhru.
L-angolu ta 'shear fuq il-wiċċ tal-punch aktar jifred il-ġeometrija tat-tqattigħ minn tipi oħra ta' operazzjoni. Profil ċanfrin jew ta 'punch fuq il-bejt jista' jnaqqas l-ogħla forza tat-titqib b'aktar minn 50% filwaqt li fl-istess ħin itejjeb id-duttilità tat-tarf - iżda dik l-istess ġeometrija angolata tkun bla sens f'die tal-liwi. L-ottimizzazzjoni ġeometrika hawnhekk hija kompletament dwar il-kontroll tal-mekkanika tal-ksur u l-ġestjoni tat-tunnellaġġ snap-through.
Liwi Die Profili tar-raġġ u Springback Kumpens
Imut tal-liwi jabbanduna l-ġeometrija ffukata tal-ksur-tal-imut tal-qtugħ għal kollox. M'hemm l-ebda tneħħija fis-sens tat-tqattigħ - minflok, il-parametru ġeometriku li jiddefinixxi huwa r-raġġ tal-imnieħer punch u l-profil tal-ftuħ tal-V-die. Dawn iż-żewġ karatteristiċi jiddeterminaw ir-raġġ tal-liwja intern naturali tal-parti ffurmata.
Immaġina li tagħfas punch b'raġġ ta' ponta ta' 2 mm f'ftuħ ta' 16 mm V-die. Il-folja ma tikkonformax sewwa mal-punch - tifforma kurva parabolika naturali rregolata primarjament mill-wisa 'tal-ftuħ tad-die. Għall-azzar ħafif, ir-raġġ intern li jirriżulta japprossima 16% tal-wisa' tal-ftuħ V-. Materjali aktar iebsa bħall-istainless steel timbotta li sa 18-20%.
Il-kumpens ta 'Springback iżid saff ġeometriku ieħor kompletament assenti minn imut tat-tqattigħ. Meta l-punch jinġibed lura, il-materjal mgħawweġ jirribatti parzjalment minħabba l-irkupru elastiku. Materjali ta 'saħħa ogħla-reġgħu lura b'mod aktar aggressiv - l-istainless steel rebounds 2 sa 3 gradi, filwaqt li l-azzar ta'-saħħa għolja jistgħu joħorġu lura 5 sa 15-il grad. Id-disinn tal-ittimbrar għandu jikkunsidra dan billi jgħawwiġ iżżejjed, jaġġusta l-angoli tad-die, jew jimmodifika l-profili tar-raġġ sabiex il-ġeometrija tal-parti finali tinżel fi ħdan it-tolleranza wara l-irkupru elastiku.
Ġeometrija tad-Dħul tad-Die Tpinġija u Uċuħ tal-Fluss tal-Materjal
L-operazzjonijiet tat-tpinġija jintroduċu tħassib ġeometriku li la qtugħ u lanqas liwi ma jaqsmu: kontroll tal-fluss tal-materjal fuq żoni tal-wiċċ kbar. Il-ġeometrija kritika hawnhekk tinkludi r-raġġ tad-dħul tad-die, ir-raġġ tal-imnieħer tal-punch, il-profili taż-żibeġ tal-ġbid, u l-uċuħ tal-kontenituri vojta - kollha jaħdmu flimkien biex jimmaniġġjaw kif il-folja tal-metall tgħaddi f'kavità mingħajr tiċrit jew tikmix.
Ir-raġġ tad-dħul tad-die huwa forsi l-aktar parametru sensittiv. Jekk ikun żgħir wisq, il-materjal ma jistax jiċċirkola liberament u l-ħajt tat-tazza jinqasam minn tiġbid eċċessiv. Jekk huwa kbir wisq, il-materjal tikmix wara li jħalli l-punt tal-qros bejn iċ-ċirku tal-ġbid u l-legatur. Linji gwida għall--azzar ta' kwalità jissuġġerixxu raġġi tad-dħul skalati għat-tnejnħxuna tal-materjal u dijametru vojt, b'għoli-l-azzar tal-għodda tal-ilbies użat għal dawn ir-raġġi minħabba l-kuntatt kostanti tal-materjal li jiżżerżaq.
Ġeometrija taż-żibeġ tal-ġbid - il-profili mgħollija maħduma fil-wiċċ tal-legaturi - jikkontrollaw ir-reżistenza tal-fluss billi jġiegħel lill-materjal jitgħawweġ u jinħall hekk kif jidħol fid-die. L-għoli, il-forma u t-tqegħid tagħhom huma għodod ġeometriċi għall-ibbilanċjar tal-fluss tal-metall bejn kantunieri stretti u ħitan dritti. Dan it-tip ta' ġeometrija tal-ġestjoni tal-fluss-sempliċement ma teżistix fit-tqattigħ jew fil-liwi.
- Blanking/titqib:Il-prijoritajiet ġeometriċi jiffokaw fuq il-perċentwali ta' tneħħija, l-angolu ta' qtugħ, it-tul tal-art tad-die, u l-ħelsien angolari - kollha ottimizzati għall-propagazzjoni nadifa tal-ksur, l-ejection ta' slug, u l-minimizzazzjoni tal-forza tat-tqattigħ.
- Liwi:Il-ġeometrija ddur madwar ir-raġġ tal-punch, V-profil tal-ftuħ tad-die, u l-kumpens tal-overbend - ottimizzat għall-kontroll tar-raġġ tal-liwja naturali u l-ġlieda kontra l-ispringback elastiku.
- Tpinġija:Ġeometrija kritika tinkludi raġġ tad-dħul tad-die, raġġ ta 'l-imnieħer tal-punch, għoli u profil tax-xoffa tat-tpinġija, u vojt ta' detentur vojt - kollha ottimizzati għal fluss ta 'materjal uniformi mingħajr tiċrit jew tikmix.
Distanza ta '10% li tagħtik tarf blanked nadif tkun kompletament irrilevanti f'kuntest ta' liwi. Raġġ ta 'dħul ġeneruż ta' 8 mm essenzjali għat-tpinġija fil-fond jelimina t-tarf li jaqtgħu meħtieġ għat-titqib. Dan huwa preċiżament għaliex il-ġeometrija tad-die individwali għandha tiġi ttrattata operazzjoni b'operazzjoni - il-profil ġeometriku ta 'kull tip ta' operazzjoni jirrifletti mekkaniċi ta 'deformazzjoni materjali fundamentalment differenti. U dawk il-mekkaniċi jerġgħu jinbidlu meta tibdel il-materjal innifsu.
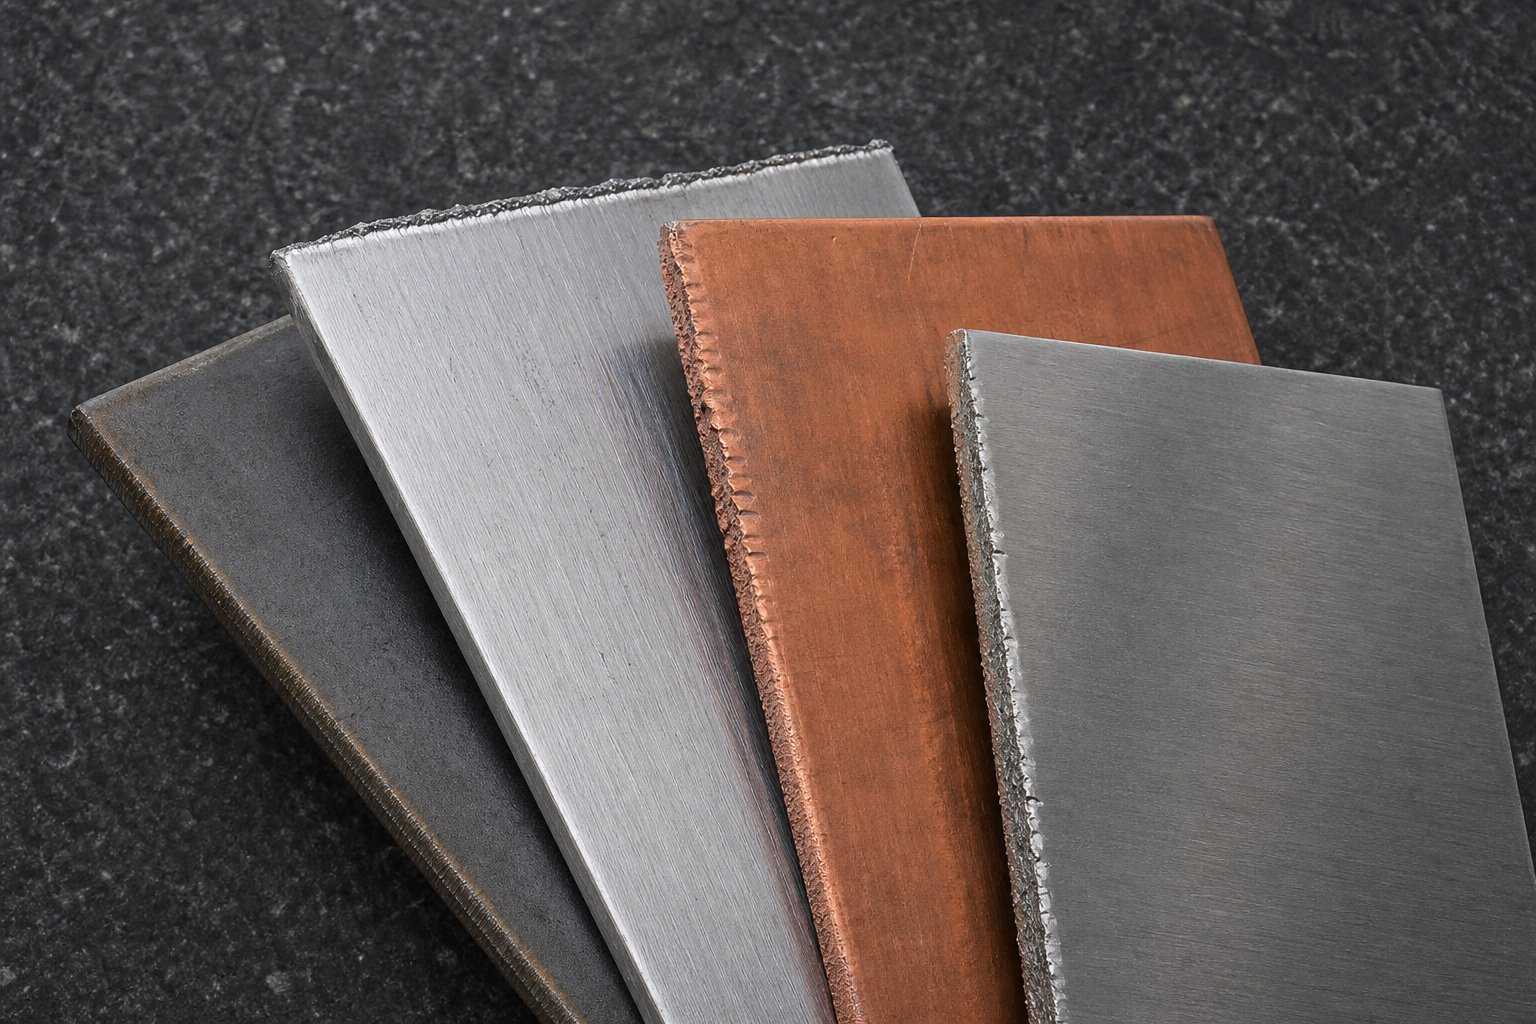
Proprjetajiet Materjali Li Jiffurmaw Deċiżjonijiet tal-Ġeometrija tad-Die
L-istess ġeometrija tad-die li taħdem bla difetti fl-azzar ħafif tista 'tipproduċi truf ikkrekkjati f'burrs li ma jissaddadx jew eċċessivi fl-aluminju. Il-materjal mhuwiex input sekondarju għad-disinn tad-die tal-ittimbrar tal-metall - huwa s-sewwieq primarju li jistabbilixxi kull punt tal-bidu ġeometriku. Id-duttilità, is-saħħa tat-tensjoni, ir-rata ta' twebbis tax-xogħol-, u l-ħxuna kollha jiddettaw kemm tista' tqaxxar b'mod aggressiv, kemm tista' tgħawweġ sew, u kemm għandek bżonn tneħħija biex tikseb ksur nadif.
Kif Materjal Duttilità Drives Għażla Clearance
Materjali duttili bħar-ram u l-azzar b'-karbonju baxx jippermettu li l-pjani tal-ksur jinfirxu b'mod nadif f'distanzi relattivament stretti. Materjali ta' tensjoni aktar iebsa, ogħla-reżistu dik il-propagazzjoni tal-ksur u jeħtieġu aktar ingranaġġ mekkaniku - vojt usa' - biex ikissru l-bugħarwien mingħajr ma jiġġeneraw burr eċċessiv jew ħsara fit-tarf. Ir-regola ġenerali: hekk kif ir-rendiment-għall--proporzjon tas-saħħa tat-tensjoni jonqos, it-tneħħija għandha tiżdied.
Ikkunsidra l-firxa prattika. Azzar ħafif tipikament jaħdem tajjeb f'madwar 10% spazju għal kull naħa. L-azzar li ma jsaddadx, bir-rata ta' ebusija ta' xogħol-ogħla u s-saħħa tat-tensjoni tiegħu, fil-fatt jaħdem ħażin f'dak l-istess 10% -turi riċerkajipproduċi l-agħar għoli tal-burr f'dak il-valur. Nimxu għal 12-15% spiss iġib truf aktar nodfa. Azzar avvanzati ta' saħħa għolja-jimbottaw dan aktar, bi studji li jindikaw spazju sa 21% għal kull naħa għal kapaċità ottimali ta' tiġbid tat-tarf. L-aluminju, minkejja li huwa aktar artab, jibbenefika minn spazju moderat minħabba li t-tendenza tiegħu lejn il-ġlir u l-ilbies adeżiv jibdel il-mod ta 'falliment fil-pjan ta' shear.
It-tneħħija tad-die għal materjali differenti mhix kwistjoni ta 'preferenza - hija kwistjoni ta' mekkanika tal-ksur iddettata mill-imġieba ta 'deformazzjoni ta' kull liga.
Rekwiżiti tar-Radju madwar Ligi Komuni tal-Ittimbrar
Ir-raġġ tal-liwja għall-ittimbrar tal-folja tal-metall isegwi l-istess loġika dipendenti fuq il-materjal-. Materjali aktar iebsa, inqas duttili jinqasam f'raġġi aktar stretti minħabba li l-fibri ta 'barra tal-liwja jaqbżu l-limitu ta' elongazzjoni tagħhom. Aregola komunijorbot ir-raġġ minimu tal-liwja direttament mal-ħxuna tal-materjal immultiplikat b'fattur li jirrifletti d-duttilità tal-liga:
- Azzar ħafif:0.8 sa 1.2 darbiet ħxuna tal-materjal għal gauges irqaq, tiżdied għal 1.5-2.5x għal stokk eħxen.
- Azzar li ma jsaddadx:Minimu ta 'ħxuna 2x għal gauges irqaq, skalar għal 3-4x għal pjanċa itqal - li tirrifletti l-ispringback ogħla tagħha u duttilità aktar baxxa fil-quċċata tal-liwja.
- Aluminju:1x ħxuna għal gauges ħfief, 2-3x għal sezzjonijiet eħxen. Ir-raġġi tal-punch għal deep draws għandhom joqogħdu fi 8 sa 10 darbiet ħxuna tal-materjal, b'raġġi tad-dħul tad-die f'5 sa 10 darbiet ħxuna.
Ir-ram u r-ram, peress li huma duttili ħafna, jippermettu raġġi aktar stretti mill-azzar bi ħxuna ekwivalenti - iżda l-formabbiltà tagħhom tiddependi ħafna fuq il-kompożizzjoni tal-liga u l-kundizzjoni tat-temper.
Ħxuna-għal-Relazzjonijiet tal-Ġeometrija għal Metalli tal-ħadid u mhux-tal-ħadid
L-għażla tal-materjal tad-die tal-ittimbrar hija biss nofs l-ekwazzjoni. Il-ħxuna fi ħdan kwalunkwe liga partikolari tbiddel ir-rekwiżiti ġeometriċi b'mod sinifikanti. Folji eħxen jitolbu spazju akbar f'termini assoluti (għalkemm il-perċentwal jista 'jżomm sod), fetħiet usa' V-die għall-liwi, u raġġi ta 'ġbid aktar ġenerużi. It-tabella hawn taħt tipprovdi materjal-għal-referenza tal-ġeometrija għal-ligi tal-ittimbrar l-aktar komuni.
| Kategorija tal-Materjal | Firxa ta' Clearance Ġenerali (kull naħa) | Prinċipju tar-Raġġ Minimu tal-Liwja | Noti Ġeometriċi |
|---|---|---|---|
| Azzar Ħafif (karbonju baxx-) | 8-12% tal-ħxuna tal-materjal | 0.8-1.2x ħxuna (gauge irqiq) | Referenza tal-linja bażi għall-biċċa l-kbira tal-linji gwida tal-ġeometrija tad-die |
| Stainless Steel (awstenitiku) | 12-16% tal-ħxuna tal-materjal | 2-4x ħxuna skond il-gauge | Jeħtieġ forza ta 'l-istampa 2-3x vs azzar ħafif; it-tneħħija teħtieġ ħxuna ta' + 35-40% addizzjonali |
| Stainless Steel (ferritiku) | 10-14% tal-ħxuna tal-materjal | 1.5-2.5x ħxuna | Inqas aggressiv minn awstenitiku; it-tneħħija tal-ġbid teħtieġ ħxuna ta' + 10-15% addizzjonali |
| Aluminju (gradi tat-tpinġija) | 8-12% tal-ħxuna tal-materjal | 1-3x ħxuna skond il-gauge | Raġġ tal-punch 8-10x T għal tlugħ; ir-riskju tal-ġlir jeħtieġ uċuħ die illustrati |
| Ram u Ram | 6-10% tal-ħxuna tal-materjal | 0.5-1.5x ħxuna (dipendenti liga) | Duttilità għolja tippermetti raġġi stretti; il-formabilità tvarja b'mod sinifikanti mat-tempera u l-liga |
| Azzar Avvanzat ta' -Qawwa Għolja | 14-21% tal-ħxuna tal-materjal | 2-4x ħxuna | Ir-rendiment baxx-għall--proporzjon tat-tensjoni jitlob spazju usa' għall-kwalità tat-tarf |
Dawn il-valuri huma punti tat-tluq, mhux assoluti. Il-ġeometrija attwali tal-produzzjoni tiddependi fuq ir-rekwiżiti tat-tolleranza tal-parti, il-miri tal-ħajja tad-die, l-aspettattivi tal-finitura tal-wiċċ, u l-grad speċifiku tal-liga inkwistjoni. L-inġiniera għandhom jikkonsultaw il-folji tad-dejta tal-materjal u r-referenzi validati tal-għodda għal valuri preċiżi tal-proġett - aluminju tas-serje 5000 iġib ruħu b'mod differenti ħafna minn serje 6000 taħt l-istess ġeometrija tal-punch.
Dak li din it-tabella tagħmilha ċara hija li l-ebda riċetta ġeometrika waħda ma taħdem fuq materjali. Kull perċentwali ta 'clearance, kull multiplikatur tar-raġġ, kull suppożizzjoni tal-ġeometrija tat-tlugħ ibiddel il-mument li tibdel il-liga fuq l-istampa. U dawk il-bidliet ma jaffettwawx biss riżultat wieħed - huma joħolqu kompromess-fejn l-ottimizzazzjoni għal riżultat wieħed inevitabilment tikkomprometti ieħor.
Kummerċ Ġeometriku-Offs Li Jiddefinixxu l-Prestazzjoni tad-Die
Kull deċiżjoni ġeometrika f'die individwali hija negozjar. Ma tistax timmassimizza l-kwalità tat-tarf, il-ħajja tad-die, u l-effiċjenza tal-forza simultanjament - it-titjib ta' parametru wieħed iżolat dejjem jiswik xi ħaġa x'imkien ieħor. Dawn il-kompromessi-mhumiex difetti fid-disinn. Huma l-fiżika ta 'l-ittimbrar, u l-fehim tagħhom huwa dak li jifred l-ottimizzazzjoni deliberata tat-tneħħija tad-die mill-suppożizzjonijiet li joħolqu problemi rikorrenti fl-istampa.
Il-mistoqsija kritika mhix "x'inhu l-aħjar valur" għal kwalunkwe parametru wieħed. Huwa "x'inhu lest li nissagrifika għal din il-parti speċifika, f'dan il-volum, għal din it-tolleranza?"
Kummerċ ta' Clearance-Offs Bejn il-Kwalità tax-Xfer u l-Ħajja tad-Die
Spazju aktar strett jipproduċi żona burnish akbar u tarf imqaxxar aktar nadif - li ħafna huwa stabbilit sew. Iżda l-ispiża hija reali. Spazji iżgħar ifissru li t-truf tal-qtugħ tal-punch u d-die isofru tensjonijiet ta 'kuntatt ogħla ma' kull stroke. Dak il-brix aċċellerat iqassar l-intervalli tat-tħin mill-ġdid u jżid ir-riskju ta 'tixlif, speċjalment f'materjali ta'-saħħa ogħla.
Min-naħa l-oħra, spazju usa' jestendi l-ħajja tal-għodda billi jnaqqas l-użu tal-punch - bl-użu ta' valuri ta' clearance ta' 11-20% jista' jnaqqas b'mod konsiderevoli t-tensjoni tal-għodda waqt it-titqib. Imma inti tħallas għal dik il-lonġevità b'żieda fil-qlib, żona ta 'ksur aktar aħrax, u burrs potenzjalment akbar fuq azzar konvenzjonali. Ir-riċerka dwar l-azzar avvanzati ta 'qawwa għolja żżid sfumatura: il-gradi AHSS għandhom it-tendenza li jżommu għoli tal-burr kostanti irrispettivament mill-użu tal-għodda, li jfisser li spazju usa' jista 'ma jġorrx l-istess penali tal-burr li tidher fl-azzar ħafif. Il-kuntest huwa importanti.
Formabilità tal-Ibbilanċjar tal-Ġeometrija tar-Raġġ Kontra l-Kontroll Dimensjonali
F'operazzjonijiet ta 'liwi u tpinġija, raġġi akbar inaqqsu l-konċentrazzjoni tal-istress fil-quċċata tal-liwja jew id-dħul tal-ġbid. Dan ifisser inqas riskju ta 'qsim, forza ta' formazzjoni aktar baxxa, u xedd ta 'għodda aktar ġentili. Jidher bħala rebħa faċli - sakemm tikkunsidra x'jiġri downstream.
Raġġ tal-liwja ġeneruż jippermetti springback aktar elastiku, li jagħmel il-kontroll tal-angolu finali aktar diffiċli biex ibassar u jikkumpensa. Fit-tpinġija, raġġ tad-dħul ta 'daqs kbir iħalli l-materjal jiċċirkola b'mod ħieles wisq, u jistieden t-tikmix f'reġjuni mhux appoġġjati. Tispiċċa tinnegozja formabbiltà affidabbli għal instabbiltà dimensjonali li tidher bħala varjazzjoni parti-sa-parti fil-produzzjoni.
Shear Angle Benefiċċji vs Penali Forza Laterali
Shear angle huwa wieħed mill-aktar suġġerimenti effettivi tad-disinn tal-ittimbrar għat-tnaqqis tal-ogħla tunnellaġġ. Materjal li jingaġġa punch ċanfrin b'mod progressiv aktar milli f'daqqa jista 'jaqta' l-ogħla forza tat-titqib b'aktar minn 50%, bi studji fuq azzar DP li jikkonfermaw tnaqqis li jaqbeż il-50% b'angoli taċ-ċanfrin bejn 3 u 6 gradi. Dan huwa tnaqqis sinifikanti fl-istress tal-istampa u snap-through shock.
Il-penali: l-angolu ta 'shear jintroduċi vettur tal-forza laterali li jipprova jiddevja l-punch lejn il-ġenb. Angoli akbar jiġġeneraw spinta laterali akbar, li jitolbu sistemi ta' gwida aktar iebsa u punch-għal-tqaxxir aktar stretti. Snap-permezz tal-enerġija - it-treġġigħ lura tal-forza f'daqqa meta l-punch jinkiser - jiżdied ukoll, li jista 'jikkawża l-irfigħ tal-istrixxi u ħsara mill-għeja lill-komponenti tal-istampa fuq miljuni ta' ċikli.
- Spazju aktar strett:Ikseb truf imqaxxra aktar nodfa u żoni akbar tal-burnish. Sagrifiċċju aċċellerat punch u die xedd, forzi tat-tqattigħ ogħla, u żieda fis-sensittività allinjament.
- Spazju usa':Ikseb ħajja estiża tad-die u forza tal-ippanċjar aktar baxxa. Is-sagrifiċċju żied il-qlib, iż-żoni ta 'ksur aktar ħorox, u t-tkabbir potenzjali tal-burr f'materjali duttili.
- Raġġ akbar tal-liwja/ġbid:Ikseb riskju mnaqqas ta 'qsim u stress li jifforma aktar baxx. Sagrifiċċja l-kontroll dimensjonali minħabba żieda fil-potenzal tar-rebbiegħa u tat-tikmix.
- Angolu ta' shear akbar:Ikseb forza mnaqqsa tat-tqattigħ tal-ogħla livell u domanda aktar baxxa ta' tunnellaġġ tal-istampa. Is-sagrifiċċju żied l-imbottatura laterali fuq il-punch, snap-ogħla permezz tal-enerġija, u riskju akbar ta 'rfigħ tal-istrixxi.
- Art imutu itwal:Ikseb kwalità ta 'toqba aħjar u stokk ta' aktar regrind. Is-sagrifiċċju żied ir-riskju ta 'żamma tal-balel u tkaxkir ta' frizzjoni ogħla fuq materjal maqtugħ.
Kif issolvi dawn il-kompromess-jiddependi fuq il-livell ta' tolleranza tal-parti ttimbrata. Xogħol ta' -tolleranza stretta - komponenti mediċi, konnetturi elettriċi, brackets ta' preċiżjoni - jitlob ġeometrija li tiffavorixxi l-kwalità tal-parti anke bl-ispiża ta' ħajja iqsar tad-die u manutenzjoni aktar frekwenti. Il-fatturi tal-prestazzjoni tad-die tal-ittimbrar li huma importanti hawn huma l-kundizzjoni tat-tarf, ir-ripetibbiltà dimensjonali u l-finitura tal-wiċċ.
Ix-xogħol kummerċjali ta'-volum għoli jbiddel il-prijorità. Meta tkun qed tmexxi miljuni ta 'parentesi sempliċi jew klipps tal-komoditajiet, jiddominaw il-lonġevità u l-uptime. Spazji usa ', raġġi aktar ġenerużi, u angoli ta' shear moderati jżommu l-istampa taħdem itwal bejn intervalli ta 'servizz - u t-tolleranzi rilassati jistgħu jassorbu l-kompromessi ġeometriċi mingħajr ma jirrifjutaw partijiet.
Din il-lenti ta'-saffi ta' tolleranza tagħtik qafas ta' deċiżjoni aktar milli valur wieħed "korrett" għal kwalunkwe parametru. Il-ġeometrija nnifisha ma tbiddilx - biss il-prijorità li tassenja lil kull tibdil tar-riżultat ibbażat fuq dak li titlob il-parti. U f'kull waħda minn dawk id-deċiżjonijiet ġeometriċi, karatteristiċi sekondarji bħall-angoli ta 'ħelsien u l-profili tal-talja tal-bypass iżidu saff ieħor ta' kontroll tad-disinn li jestendi l-prestazzjoni tad-die tul il-ħajja sħiħa tiegħu.
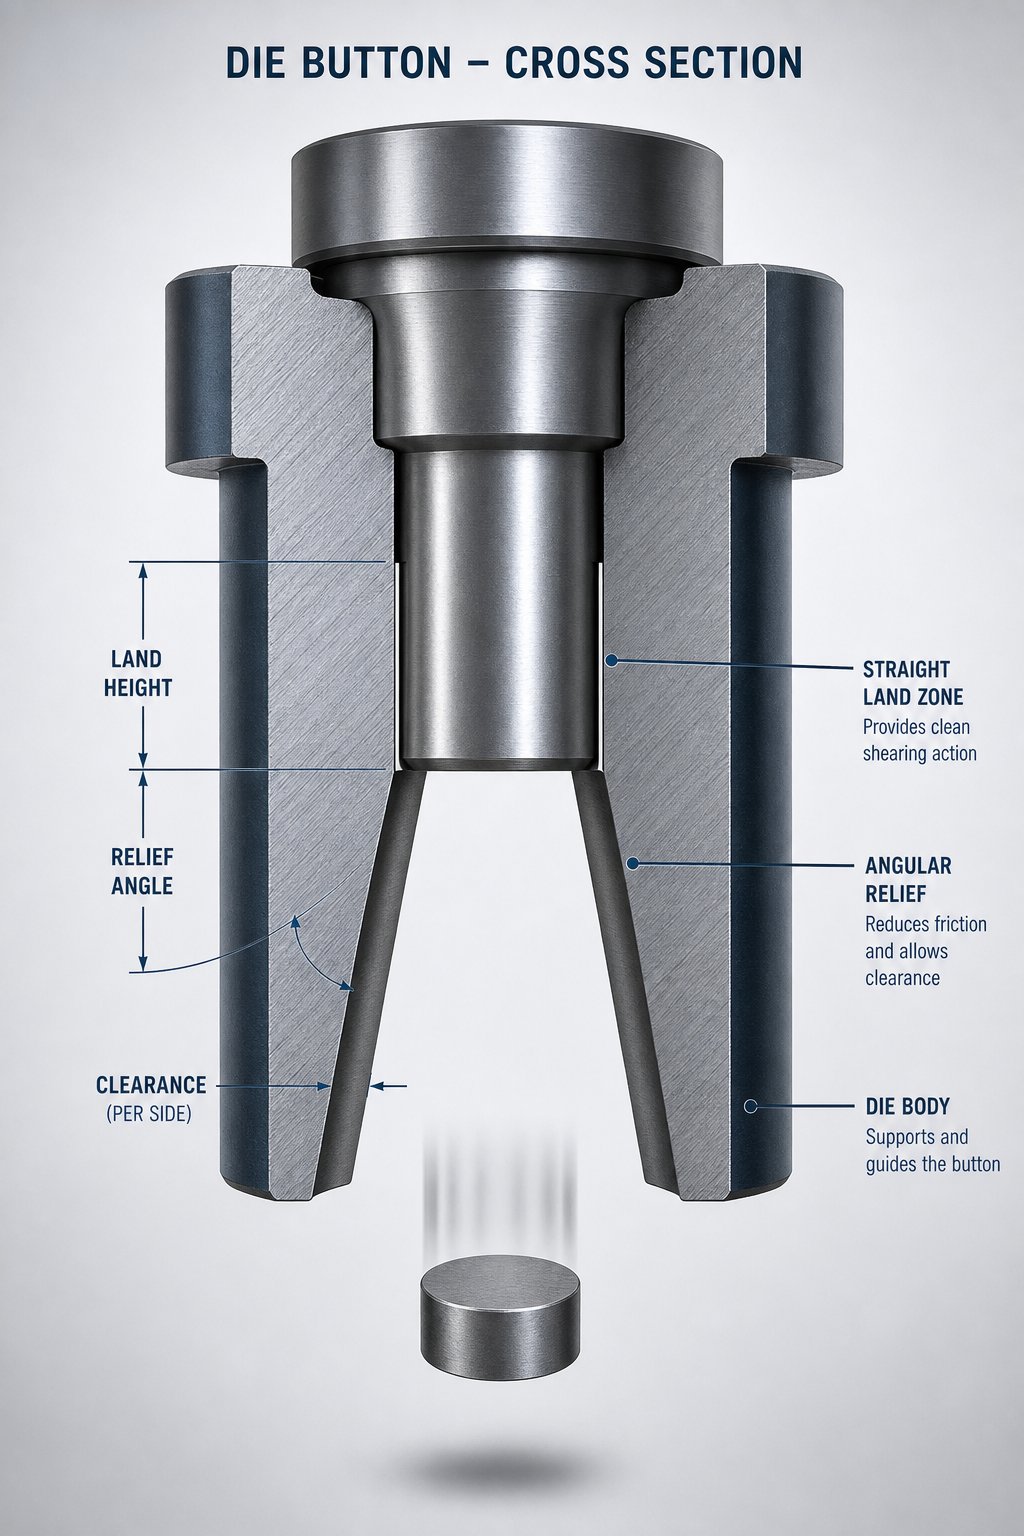
Il-Prinċipji tad-Disinn tal-Ġeometrija tar-Relief u tal-Bypass tal-Notch
L-angoli ta' ħelsien u l-talji tal-bypass rari jiksbu l-attenzjoni tad-disinn tal-ġeometrija ta' clearance jew shear - iżda huma l-karatteristiċi li jżommu l-balel jaqgħu, l-istrixxi jitimgħu, u jmutu għaddejjin bejn it-tħaffir mill-ġdid. Ikseb il-ġeometrija tal-angolu tal-ħelsien tad-die ħażina, u int se tqatta 'aktar ħin tneħħi l-balel iġġammjat milli tipproduċi partijiet.
Eżenzjoni Angolari u Ġeometrija tal-Art Straight għall-Ejection Slug
Immaġina x'jiġri fil-qiegħ ta 'puplesija ta' qtugħ. Il-punch shears permezz tal-materjal, u slug tiltaqa ġewwa l-ftuħ tad-die. Fuq il-puplesija tar-ritorn, dik il-bugħarwien jeħtieġ li tinżel ċara - mhux tirkeb lura bil-punch fl-istrixxa. Dan huwa fejn l-eżenzjoni angolari jaqla 'żżommha.
L-eżenzjoni angolari hija t-taper bil-makna taħt l-art die li toħloq passaġġ ta 'clearance li qed jespandi għall-bugħarwien. Ladarba l-slug tnaddaf iż-żona ta 'l-art dritta, tidħol f'kavità li qed titwessa' b'reżistenza żero, li taqa' liberament minn ġol-żarbun tad-die. Mingħajr dan il-ħelsien, il-balel joqogħdu mal-ħitan tad-die, jiġbru 'l fuq, u eventwalment jitkaxkru lura mill-istrixxa - in-nuqqas klassiku tal-ġbid tal-balel li jwaqqaf il-produzzjoni kiesħa.
L-art dritta nfisha - dik is-sezzjoni parallela fin-naħa ta' fuq nett tal-ftuħ tad-die - isservi bħala ż-żona ta' preċiżjoni. Jappoġġja l-materjal waqt shear u żżomm il-kwalità tat-toqba billi żżomm il-ġeometrija tat-tqattigħ konsistenti. Tulijiet ta' art komuni jvarjaw minn 0.060 sa 0.125 pulzier għal applikazzjonijiet standard, bit-taper ta' ħelsien taħt tipikament stabbilit għal0.15 sa 0.5 gradi kull naħa. Materjali irqaq u dijametri ta 'toqba iżgħar jxaqilbu lejn it-tulijiet iqsar tal-art; gauges itqal u fetħiet akbar jittolleraw artijiet itwal.
Il-kombinazzjoni hija importanti aktar minn kwalunkwe valur waħdu. Art qasira flimkien ma 'eżenzjoni aggressiva tiffaċilita t-tkeċċija iżda tissagrifika l-ħajja mill-ġdid. Art twila b'ħelsien baxx timmassimizza ċ-ċikli ta' sann iżda żżid ir-riskju ta' żamma ta' slug - speċjalment f'rati ta' stroke għolja fejn il-vakwu u l-viskożità taż-żejt jaħdmu kontra l-gravità. Għall-prevenzjoni tal-ġbid tal-balel fl-ittimbrar imut, l-għan huwa li żżomm il-bugħarwien twil biżżejjed biex il-punch jinġibed lura, imbagħad rilaxxha b'reżistenza żero fiż-żona ta 'ħelsien.
Profili tal-Bypass Pożittivi u Negattivi Spjegati
It-talji tal-bypass iservu funzjoni ġeometrika kompletament differenti. Filwaqt li l-ġeometrija tar-riliev tamministra x'jiġri wara l-qtugħ, it-talji tal-bypass jimmaniġġjaw dak li jiġri qabel - speċifikament, kif l-istrixxa tpoġġi lilha nnifisha relattiva għall-istazzjonijiet tad-die.
Talja ta 'bypass pożittiv hija karatteristika mgħollija fuq il-wiċċ tad-die li tgħawweġ jew tgħolli l-istrixxa hekk kif tgħaddi 'l quddiem, u tevita li l-istrixxa taqbadx fuq it-truf tad-die jew karatteristiċi ffurmati qabel. Talja tal-bypass negattiv hija kanal minquxa li jippermetti li l-karatteristiċi ffurmati jgħaddu mingħajr interferenza. Kemm it-talji tal-bypass negattivi kif ukoll dawk pożittivi fl-imut tal-ittimbrar tal-folja tal-metall isolvu l-istess problema fundamentali: iż-żamma tal-ivvjaġġar tal-istrixxa konsistenti sabiex il-materjal jirreġistra b'mod preċiż fl-istazzjon tat-tqattigħ jew tal-iffurmar.
L-iskop ta 'talji tal-bypass fl-istampar imut jestendi lil hinn mill-clearance ta' interferenza sempliċi. Jikkontrollaw id-deflessjoni tal-istrixxa, jipprevjenu l-buckling tal-materjal bejn l-istazzjonijiet, u jiżguraw li l-piloti jkunu jistgħu jidħlu fit-toqob tagħhom mingħajr ma jiġġieldu strixxa mhux allinjata. F'dies individwali użati b'applikazzjonijiet ta' għalf bl-idejn-fed jew qosra-, it-talji tal-bypass huma inqas komuni - iżda meta jeżistu karatteristiċi multipli fuq wiċċ die wieħed jew meta strip lifters jinteraġixxu ma' ġeometrija ffurmata, isiru għodod ta' pożizzjonament essenzjali.
Regrind Allowance Mibnija Fil-Ġeometrija Inizjali tad-Die
Kull ċiklu ta 'sann ineħħi materjal mill-wiċċ tad-die, u dik it-tneħħija tqassar direttament l-art dritta. Wara biżżejjed regrinds, l-art tisparixxi għal kollox fiż-żona ta' ħelsien - u l-ġeometrija tat-tqattigħ ta' preċiżjoni tiegħek issir lembut għax-xejn li jipproduċi toqob kbar u burrs eċċessivi.
Disinjaturi tad-die b'esperjenza jibnu allowance ta 'regrind fil-ġeometrija inizjali billi jispeċifikaw tul ta' art twil biżżejjed biex jgħix numru ppjanat ta 'ċikli ta' sann. Jekk kull regrind tneħħi 0.003 sa 0.005 pulzier u trid 20 ċiklu regrind qabel is-sezzjoni tad-die teħtieġ sostituzzjoni, l-art inizjali tiegħek trid tagħti kont għal dik it-tneħħija kumulattiva tal-istokk filwaqt li xorta żżomm tul minimu tal-art funzjonali matul il-ħajja tas-servizz tad-die.
Huwa għalhekk li l-ġeometrija inizjali qatt ma hija biss dwar il-prestazzjoni tal-ewwel-artiklu. Huwa dwar il-prestazzjoni tul iċ-ċiklu tal-ħajja kollu tal-għodda.
- Daqs l-art dritta għaċ-ċiklu tal-ħajja, mhux biss il-kwalità tal-ewwel{0}}ġirja.Agħti kont tat-tneħħija kumulattiva tal-ħażniet mill-ġdid meta tispeċifika t-tul inizjali tal-art.
- Qabbel l-angolu tal-ħelsien mar-rekwiżiti tal-ejection tal-balel.Veloċitajiet ogħla tal-puplesija u materjali irqaq jitolbu eżenzjoni aktar aggressiva biex jikkontrobattu l-effetti tal-vakwu u l-adeżjoni taż-żejt.
- Qatt tħalli t-tul tal-art jilħaq iż-żero.Stabbilixxi limitu minimu tal-art funzjonali u skeda s-sostituzzjoni tas-sezzjoni tad-die qabel it-tħin mill-ġdid jaqsam dak il-limitu.
- Uża notches tal-bypass pożittivi biex tgħolli l-istrixxi fuq l-ostruzzjonijietu talji negattivi għal spazju ta 'riċess għal karatteristiċi ffurmati li jgħaddu mid-die.
- Ivverifika l-ġeometrija tal-ħelsien wara kull regrind.Xifer ġdid b'art mibdula-għal-proporzjonijiet ta' eżenzjoni jġib ruħu b'mod differenti mill-ġeometrija oriġinali - jivvalida l-imġieba tal-balel qabel ma terġa' lura d-die għall-produzzjoni.
- Ikkunsidra l-qanpiena-ħalq għal dawk li jiġbed slug kroniċi.Abbozz negattiv żgħir fin-naħa ta 'fuq nett tal-ftuħ tad-die jista' jaqbad il-balel taħt il-pjan tal-istrixxa mingħajr ma jaffettwa l-kwalità tat-toqba.
Il-ġeometrija ta' eżenzjoni u bypass huma karatteristiċi ta' manutenzjoni-faċċata daqs kemm huma karatteristiċi ta' prestazzjoni. Huma jiddeterminaw mhux biss kif id-die taħdem illum, iżda kemm ċikli ta 'produzzjoni tagħti qabel ma l-ġeometrija tiddegrada lil hinn mill-korrezzjoni. Dik il-perspettiva taċ-ċiklu tal-ħajja tgħaqqad direttament ma' kif l-inġiniera jivvalidaw id-deċiżjonijiet ġeometriċi qabel ma jimpenjawhom għal azzar tal-għodda mwebbes - proċess fejn is-simulazzjoni issa għandha rwol li jiddefinixxi.
Il-validazzjoni tal-Ġeometrija tad-Die Permezz ta' Simulazzjoni u Analiżi
Deċiżjonijiet ġeometriċi fuq il-karta huma ipoteżi. Jibqgħu mhux ippruvati sakemm il-metall jiddeforma taħt tagħbija - u storikament, dik il-prova ġiet minn provi fiżiċi għaljin, xogħol mill-ġdid iterattiv tad-die, u ħafna materjal skrappjat. L-analiżi tas-simulazzjoni tad-die tal-ittimbrar bidlet b'mod fundamentali dik is-sekwenza. L-analiżi tal-elementi finiti (FEA) tippermetti lill-inġiniera jittestjaw varjazzjonijiet ġeometriċi b'mod diġitali, li jikkonverġu fuq ġeometrija validata qabel ma kwalunkwe azzar tal-għodda jiġi mmaxinjat.
Analiżi ta' Elementi Finiti għall-Validazzjoni tal-Ġeometrija
FEA jimmudella l-proċess kollu tal-iffurmar bħala esperiment numeriku kkontrollat. Int tmigħha l-inputs ġeometriċi tiegħek - il-valuri ta' tneħħija, ir-raġġi tad-die, il-profili tal-punch, il-fond tal-ġbid, il-lakuni tal-kontenituri vojta - flimkien mal-proprjetajiet tal-materjal u l-kundizzjonijiet tal-frizzjoni. Is-solvent imbagħad ibassar eżattament kif se jġib ruħu l-folja: fejn irqaq, fejn tikmix, fejn tixxaqqaq, u kemm terġa’ lura wara t-tneħħija tal-għodda.
Riċerka dwarstampar tal-pannelli tal-karozzijuri dan direttament. Bl-użu ta 'disinn ta' esperiment ortogonali flimkien ma 'softwer FEA, l-inġiniera evalwaw l-impatt tal-forza tal-holder vojta, ir-raġġ tal-kantuniera tad-die, it-tneħħija tad-die, u l-koeffiċjent tal-frizzjoni fuq ir-riżultati tal-iffurmar - li jidentifikaw li r-raġġ tal-kantuniera tad-die kien l-aktar fattur b'saħħtu li jinfluwenza r-rata massima ta 'traqqiq, filwaqt li l-forza tad-detentur vojt l-aktar affettwat it-tikmix. Dak il-livell ta 'sensittività tal-parametri jieħu għexieren ta' provi fiżiċi biex jiġi iżolat. Is-simulazzjoni wassalha f'sigħat.
Għall-flussi tax-xogħol tad-disinn tad-die ta 'analiżi ta' elementi finiti, l-outputs ewlenin jinkludu dijagrammi tal-limitu li jiffurmaw l-istati tar-razza kontra l-konfini tal-falliment tal-materjal, mapep tad-distribuzzjoni tal-ħxuna li juru żoni ta 'riskju ta' traqqiq, u tbassir tal-kobor tar-rebbiegħa li jinformaw il-ġeometrija tal-kumpens. Kull output jittraċċa direttament lura għall-inputs ġeometriċi li tikkontrolla.
Simulazzjoni ta' Clearance u Varjazzjonijiet tar-Radju Diġitalment
Il-qawwa reali tas-simulazzjoni fl-ittimbrar tal-għodda u tad-die hija l-veloċità tal-iterazzjoni. Immaġina li għandek bżonn tevalwa kif tliet raġġi tad-dħul tad-die differenti jinteraġixxu ma 'żewġ livelli ta' forza ta 'detentur vojta f'żewġ settings ta' spazju. Jiġifieri tnax-il konfigurazzjoni ġeometrika. Fiżikament il-bini u l-ittestjar ta 'tnax-il varjazzjoni tad-die jkunu jiswew ħafna flus. Diġitalment, tmexxi dawk it-tnax-il każ b'mod parallel u tqabbel ir-riżultati f'ċiklu ta' disinn wieħed.
A studju dwar l-ottimizzazzjoni simultanja tal-ġeometrija tal-vojt u tal-għoddawera li s-simulazzjoni iterattiva FEM ikkonverġiet fuq il-ġeometrija ottimali tal-għodda f'seba' iterazzjonijiet - tnaqqas id-devjazzjonijiet tal-wiċċ minn 3 mm 'l isfel għal taħt 0.5 mm mingħajr oxxillazzjonijiet instabbli. Il-proċess ikkumpensat għall-springback, tnaqqija, u ġeometrija tarf fl-istess ħin, xi ħaġa li l-ebda sekwenza fiżika tryout ma setgħet twettaq dik b'mod effiċjenti b'azzar avvanzat ta '-qawwa għolja suxxettibbli għal irkupru elastiku sinifikanti.
Dan l-approċċ iterattiv jaħdem fit-tipi kollha ta 'operazzjoni. Għat-tqattigħ dies, is-simulazzjoni tbassar il-konċentrazzjoni tal-istress fit-truf tal-shear u tivvalida l-għażliet ta 'clearance kontra l-imġiba tal-propagazzjoni tal-ksur. Għall-imut tat-tpinġija, jimmappa l-mogħdijiet tal-fluss tal-materjal, jidentifika żoni tat-tikmix taħt stress kompressiv, u jottimizza l-ġeometrija taż-żibeġ tat-tpinġija biex jibbilanċja l-fluss tal-metall. Għall-imut tal-liwi, algoritmi ta 'tbassir ta' springback jikkalkulaw il-kumpens eżatt ta 'overbend meħtieġ għal kull kombinazzjoni ta' materjal u raġġ.
Mir-Riżultati tas-Simulazzjoni sal-Produzzjoni-Ġeometrija Die Ready
Is-simulazzjoni ma tissostitwixxix l-għarfien espert tal-għodda - hija taċċellera t-triq mill-ġeometrija tal-kunċett għal ġeometrija ppruvata. Is-softwer jgħidlek fejn il-materjal se jfalli. Ma jgħidlekx għaliex il-ħanut tad-die tiegħek ma jistax iżomm tolleranza ta '0.003 mm fuq wiċċ 3D kumpless, jew kif l-espansjoni termali waqt ġirja ta' produzzjoni se tbiddel l-ispazji validati tiegħek. Dawk ir-realtajiet jeħtieġu għarfien prattiku-fuq il--bini ta' għarfien li l-ebda solvent ma jaqbad.
L-iżvilupp ta' die immexxi minn CAE-tipikament inaqqas l-iterazzjonijiet tat-tryout bi 30-50% u jnaqqas l-ispejjeż tal-modifika tal-għodda b'mod sostanzjali. Is-sekwenza tradizzjonali ta 'Disinn, Manifattura, Tryout, Waħħal, Irrepeti tittrasforma f'Disinn, Simulazzjoni, Ottimizza, Manifattura, Prova Minima. Dak iċ-ċiklu kkompressat huwa fejn is-simulazzjoni tagħti l-aktar ROI ċara tagħha - inqas ħoloq ta' weldjatura-u-rettiħija, inqas skart ta' materjal, u ħin aktar mgħaġġel għal għodda lesta għall-produzzjoni.
L-aktar riżultati b'saħħithom tal-ġeometrija tad-die joħorġu meta l-validazzjoni diġitali u l-kompetenza tal-bini tal-die{0}}fiżiku jaħdmu bħala simulazzjoni ta' ċirku magħluq - tidentifika t-tieqa ġeometrika ottimali, u dawk li jfasslu l-għodda b'esperjenza jittraduċu dik it-tieqa f'għodda manifatturata u li tista' tinżamm.
Għal inġiniera li jaħdmu fuq sfidi kumplessi ta' ġeometrija ta' die individwali - deep draws b'raġġi stretti, dies tat-tqattigħ b'ħafna-karatteristiċi, jew materjali ta'-saħħa għolja bi twieqi dejjaq li jiffurmaw - il-kollaborazzjoni ma' fornituri ta' soluzzjoni ta' die b'esperjenza tgħaqqad id-distakk bejn l-outputs tas-simulazzjoni u r-realtà tal-produzzjoni.Servizzi ta 'ittimbrar ta' YICHENjoffru appoġġ tad-disinn tad-die apposta li jkopri l-istruttura, il-komponenti, l-ottimizzazzjoni tal-clearance, u l-kontroll tal-fluss tal-materjal, li jgħaqqad simulazzjoni-ġeometrija validata ma 'għodda li taħdem fuq l-art tal-istampa.
Is-simulazzjoni tagħtik kunfidenza fid-deċiżjonijiet ġeometriċi tiegħek. Iżda dawk id-deċiżjonijiet xorta jipproduċu konsegwenzi li jistgħu jitkejlu fil-produzzjoni - għoli tal-burr, il-kobor tar-rebbiegħa, id-distribuzzjoni tat-tirqiq, u r-rati tal-ilbies tad-die li jew jikkonfermaw jew jikkontradixxu l-analiżi tiegħek. Il-konnessjoni tal-ġeometrija direttament ma 'dawk ir-riżultati ta' kwalità hija fejn l-għarfien tal-inġinerija jsir kontroll tal-proċess.
Kif Die Ġeometrija Tmexxi l-Kwalità tal-Parti u l-Lonġevità tal-Għodda
Kull difett ta' kwalità inġinier tal-ittimbrar jissolvi l-problemi ta' - burrs, springback, tnaqqija, qsim tat-tarf - traċċi lura għal kawża ewlenija ġeometrika. Mhux kwistjoni ta 'lott materjali. Mhux malfunzjoni tal-istampa. Ġeometrija. Ir-relazzjonijiet spazjali mibnija fid-die fl-istadju tad-disinn jippredeterminaw kif se tidher il-parti ttimbrata eluf ta 'puplesiji aktar tard. Il-fehim tal-ġeometrija tad-die u l-kwalità tal-parti bħala sistema ta' kawża-u-effett huwa dak li jikkonverti s-soluzzjoni reattiva tal--problemi f'kontroll proattiv tal-proċess.
Kif il-Ġeometrija tal-Klender tikkontrolla l-Formazzjoni tal-Burr
L-għoli tal-burr huwa l-ilment uniku tal-kwalità l-aktar komuni fl-operazzjonijiet tat-tqattigħ, u huwa rregolat kważi kompletament minn punch-to-clearance tal-mewt. Meta t-tneħħija tkun issikkata wisq, il-punch itħan mal-ħajt tad-die fuq kull stroke, u joħloq xedd li joborxu li progressivament iżid l-għoli tal-burr hekk kif it-tarf jiddeterjora.Riċerka dwar l-azzar MART1400juri li ż-żieda fl-ispazju minn 6% għal 14% għal kull naħa fil-fatt tnaqqas l-għoli tal-burr - li tikkontradixxi s-suppożizzjoni l-antika li lakuni usa' dejjem ifissru burrs akbar.
Il-mekkaniżmu huwa sempliċi. It-tneħħija xierqa tippermetti li l-pjani tal-ksur jinfirxu b'mod nadif mit-tarf tal-punch u t-tarf tad-die, li jiltaqgħu fin-nofs tal-ħxuna tal-folja. Meta dawk l-ajruplani jallinjaw, il-bugħarwien jifred b'materjal minimu li jkaxkar fil-wiċċ tal-ħruġ - u t-tkaxkir huwa dak li joħloq burr. Spazju-issikkat wisq iġġiegħel shear sekondarju, li jqatta' l-materjal aktar milli jkisser b'mod nadif. Il-kontroll tal-burr fl-istampar tal-imut jibda bl-għażla tal-ispazju li jaqbel kemm mas-saħħa tat-tensjoni tal-materjal kif ukoll mal-ħxuna tiegħu, mhux regola waħda-ta'-perċentwal ta' thumb applikata fuq kollox fuq l-istampa.
Hemm ukoll linja ta 'feedback tal-ilbies. Jekk it-toqba mtaqqba tibda tiċkien relattiva għad-dijametru tal-punch, l-ilbies li joborxu qed jonqos il-wiċċ tal-punch. Jekk it-toqba tibda tikber, l-ilbies adeżiv qed jaħtaf il-materjal fuq il-punch. Iż-żewġ modi ta 'falliment jittraċċaw lura għall-ġeometrija tal-clearance inizjali u kif tqassam l-istress fuq it-truf tal-qtugħ matul iż-żmien.
Ġeometrija tar-raġġ u l-effett tagħha fuq Springback u tnaqqija
Springback hija problema ta 'rkupru elastiku, u l-kobor tagħha huwa funzjoni diretta tal-ġeometrija tar-raġġ tal-liwja mibnija fid-die.Studji fuq il-gradi AHSStikkonferma relazzjoni kważi lineari bejn is-saħħa tat-tensjoni u l-ispringback angolari - li jfisser materjali ta' saħħa ogħla-esiġġu kumpens ġeometriku aktar aggressiv. Ir-raġġ tad-die jistabbilixxi l-livell tat-tensjoni fil-quċċata tal-liwja, u dak il-livell tar-razza jiddetermina kemm tibqa 'enerġija elastika fil-parti wara li tifforma.
Curl tal-ħajt tal-ġenb iżid dimensjoni oħra. Meta l-folja tal-metall titgħawweġ fuq raġġ tad-die u mbagħad tinxtegħel li tidħol fil-ħajt tal-ġenb, kull wiċċ tal-folja jesperjenza storja ta 'strain differenti - tensjoni fuq naħa waħda, kompressjoni fuq l-oħra. Dak il-gradjent tal-istress permezz tal-ħxuna jikkawża li l-ħajt jindawwar wara l-ħatt. Raġġi die aktar stretti u tensjoni ogħla tal-ħajt tal-ġenb inaqqsu l-curl billi jimminimizzaw id-differenzjali tal-istress, iżda bl-ispiża ta 'forza tal-formazzjoni akbar u riskju akbar ta' traqqiq.
Fl-operazzjonijiet tat-tpinġija, il-ġeometrija tar-raġġ tad-dħul tirregola direttament it-traqqiq tal-materjal. Raġġ li huwa żgħir wisq jirrestrinġi l-fluss, u jġiegħel il-ħajt tat-tazza jiġġebbed lil hinn mil-limiti sikuri. It-tnaqqija li tirriżulta tikkonċentra fir-raġġ tal-imnieħer punch - il-karatteristika ġeometrika bit-tranżizzjoni tal-kurvatura l-aktar qawwija. L-ibbilanċjar ta 'dawn ir-raġġi huwa sfida tal-kontroll tal-kwalità tad-die tal-ittimbrar li tiddetermina jekk il-partijiet miġbuda tiegħek irqaqx b'mod uniformi jew ifallux b'mod katastrofiku f'punti ta' konċentrazzjoni tal-istress.
Ir-rabta ta' Die Life ma' Deċiżjonijiet Ġeometriċi Inizjali
Die ħajja mhix każwali. Hija funzjoni prevedibbli tal-istat tal-istress impost fuq l-uċuħ tal-azzar tal-għodda mill-ġeometrija li ddisinja. It-tneħħija tistabbilixxi l-kobor ta 'shearing stress fuq it-truf tat-tqattigħ. Shear angle jiddistribwixxi dak l-istress maż-żmien aktar milli jagħtih bħala impatt wieħed. It-tul tal-art jiddetermina kemm materjal jagħmel kuntatt mal-ħajt tad-die matul kull daqqa - aktar kuntatt ifisser aktar frizzjoni, aktar sħana, u xedd aktar mgħaġġel.
Ir-relazzjoni taħdem fiż-żewġ direzzjonijiet. Studji dwar it-tneħħija u l-vibrazzjoni jiżvelaw li clearances akbar jintroduċu vibrazzjoni li tista' titkejjel waqt it-titqib, partikolarment fl-azzar ta'-saħħa ogħla. Dik il-vibrazzjoni tippromwovi t-tixlif fuq xedd gradwali - mod ta 'falliment katastrofiku li jtemm die run f'daqqa aktar milli tiddegrada l-kwalità gradwalment. L-inġiniera li jużaw sistemi ta' żamma ta' punch headed minflok sistemi ta' lock-boċċi jistgħu jtaffu dan, iżda l-kawża ewlenija tibqa' ġeometrika: il-valur ta' clearance magħżul fl-istadju tad-disinn iddetermina minn qabel il-profil tal-vibrazzjoni li l-assemblaġġ tal-għodda jesperjenza fil-produzzjoni.
| Parametru Ġeometriku | Riżultat tal-Kwalità tal-Parti Ikkontrollata | Die Ħajja Fattur Influwenzat |
|---|---|---|
| Punch-biex-Klebranza tad-Die | Għoli tal-burr, kondizzjoni tat-tarf, preċiżjoni tad-daqs tat-toqba | Rata ta 'brix tal-punch, riskju ta' tixlif, kobor tal-vibrazzjoni |
| Raġġ tal-liwja (imnieħer punch) | Angolu Springback, preċiżjoni angolari, curl tal-ħajt tal-ġenb | Ilbes tal-ponta tal-punch, li tifforma l-forza fuq l-uċuħ tal-għodda |
| Raġġ tad-Dħul tad-Die (tlugħ) | Id-distribuzzjoni tat-tnaqqija tal-materjal, it-tikmix, il-kwalità tal-wiċċ | Ilbes tar-raġġ minn kuntatt li jiżżerżaq, bidu tal-ġlir |
| Shear Angolu | Duttilità tat-tarf, straightness tat-tarf maqtugħ, marki snap-through | Imbottatura laterali fuq gwidi, għeja kumulattiva fuq il-korp tal-punch |
| Tul tal-Art Die | Ċilindriċità tat-toqba, preżenza ta 'marka ta' slug, kwalità taż-żona ta 'shear | Intervalli ta 'regrind, frekwenza ta' żamma ta 'slug |
| Eżenzjoni Angolari | Marki ta' ġibda ta' slug fuq wiċċ parti, burr sekondarju mid-dħul mill-ġdid | Frekwenza ta 'sostituzzjoni tas-sezzjoni die, affidabilità ta' tfigħ |
Din it-tabella mhix akkademika - hija mappa dijanjostika. Meta kwistjoni ta 'kwalità tidher fuq l-istampa, l-ewwel mistoqsija għandha dejjem tkun: liema parametru ġeometriku jikkontrolla dan ir-riżultat? Burr qed jikber? Iċċekkja l-ispazju u l-kundizzjoni tal-art. Springback riesqa? Eżamina l-ilbies tar-raġġ tal-punch. Tnaqqis fl-tlugħ? Kejjel ir-raġġ tad-dħul tiegħek kontra l-ispeċifikazzjoni oriġinali tiegħu. Kull sintomu għandu oriġini ġeometrika.
Il-ħakma tal-ġeometrija tad-die tal-ittimbrar individwali huwa dak li jifred lill-inġiniera li jirreaġixxu għad-difetti minn dawk li jipprevjenuhom. Kontroll proattiv tal-kwalità tad-die tal-ittimbrar ifisser tfassil ta' ġeometrija li tirrappreżenta l-progressjoni tal-ilbies, iżżomm dimensjonijiet kritiċi tul iċ-ċikli tat-tħin mill-ġdid, u tagħti kwalità tal-parti prevedibbli matul il-ħajja sħiħa tas-servizz tad-die - mhux biss fl-ewwel artikolu.
Għall-inġiniera tal-għodda li jfittxu soluzzjonijiet ta' die personalizzati li jindirizzaw disinn-sfidi ta' ġeometrija tqal - minn profili ta' punch u ġeometrija ta' lifter għal kontroll tal-burr u ottimizzazzjoni tal-ispazz -Servizzi ta 'ittimbrar ta' YICHENtipprovdi kollaborazzjoni ta 'inġinerija mill-kunċett permezz tal-produzzjoni, li tgħaqqad l-intenzjoni ġeometrika ma' għodda li żżomm it-tolleranza fuq l-art ta 'l-istampa.
- It-tneħħija tikkontrolla l-kwalità tat-tarf:L-għoli tal-burr, il-fond tal-qlib u l-indafa taż-żona tal-ksur huma kollha outputs diretti tal-perċentwali ta 'clearance magħżula għall-materjal u l-ħxuna.
- Ir-raġġ jikkontrolla l-eżattezza dimensjonali:Il-kobor ta 'springback, il-ħdejjed tal-ħajt tal-ġenb, u d-distribuzzjoni tat-tirqiq huma stabbiliti mill-liwja u t-tpinġija tar-raġġi mibnija fid-die.
- Il-ġeometrija tal-qtugħ tikkontrolla l-profil tal-forza:L-ogħla tunnellaġġ, l-enerġija snap-through, u l-imbottatura laterali kollha jirrispondu għad-deċiżjonijiet tal-angolu ta' shear meħuda fl-istadju tad-disinn.
- Il-lonġevità tad-die tal-kontroll tal-art u tal-ħelsien:Il-ħajja mill-ġdid, l-affidabbiltà ta 'l-ejection ta' slug, u l-konsistenza tat-tqattigħ fuq miljuni ta 'puplesiji jiddependu fuq it-tul inizjali ta' l-art u d-daqs ta 'l-angolu ta' ħelsien.
- Kull sintomu ta 'kwalità għandu kawża ġeometrika:Is-soluzzjoni tal-problemi tibda bl-identifikazzjoni ta' liema parametru tbiegħed mill-intenzjoni tad-disinn tiegħu - imbagħad tikkoreġi l-ġeometrija, mhux wara s-sintomi sekondarji.
Mistoqsijiet Frekwenti Dwar il-Ġeometrija tad-Die tal-Ittimbrar Individwali
1. X'inhu l-punch korrett-biex-l-iskeda tal-mewt għall-operazzjonijiet tal-ittimbrar?
It-tneħħija korretta tiddependi fuq it-tip u l-ħxuna tal-materjal. Azzar ħafif tipikament juża 8-12% tal-ħxuna tal-materjal għal kull naħa, l-istainless steel jeħtieġ 12-16%, l-aluminju jaħdem fi 8{-12%, u azzar avvanzat ta 'saħħa għolja jeħtieġ 14-21%. Dawn il-valuri jiżguraw pjani tal-ksur mit-truf tal-punch u tad-die jiltaqgħu b'mod nadif fin-nofs tal-folja, u jipproduċu burr minimu. Spazju aktar strett itejjeb il-kwalità tat-tarf iżda jaċċelera l-użu tal-għodda, filwaqt li spazju usa 'testendi l-ħajja tad-die għall-ispiża ta' żoni ta 'ksur aktar ħorox. Għal sfidi kumplessi ta 'ottimizzazzjoni ta' tneħħija, fornituri bħal YICHEN (https://www.yichen-group.com/stamping-die/) joffru appoġġ tad-disinn tad-die apposta li jibbilanċja l-kwalità tat-tarf kontra l-lonġevità tal-għodda għal rekwiżiti ta 'produzzjoni speċifiċi.
2. Kif tvarja l-ġeometrija tad-die bejn l-operazzjonijiet ta 'blanking, liwi u tpinġija?
Kull tip ta 'operazzjoni għandu profil ġeometriku fundamentalment differenti. Imut tal-blanking u tat-titqib jipprijoritizzaw il-perċentwali tal-clearance, l-angolu ta 'shear, it-tul tal-art tad-die, u l-ħelsien angolari biex jikkontrollaw il-propagazzjoni tal-ksur u l-ejection tal-balel. Dies tal-liwja jiffokaw fuq ir-raġġ tal-imnieħer tal-punch, il-wisa 'tal-ftuħ tal-V-die, u l-ġeometrija tal-kumpens tal-overbend biex timmaniġġja l-ispringback. Dies tat-tpinġija jeħtieġu raġġi ta 'dħul ottimizzati, raġġi tal-imnieħer punch, profili ta' żibeġ tal-ġbid, u lakuni vojta tad-detenturi biex jikkontrollaw il-fluss tal-materjal mingħajr tiċrit jew tikmix. Valur ġeometriku ottimizzat għal operazzjoni waħda jikkawża falliment f'ieħor minħabba li kull wieħed jirrifletti mekkaniċi differenti tad-deformazzjoni tal-materjal.
3. X'jikkawża l-formazzjoni tal-burr fl-ittimbrar u kif il-ġeometrija tevitaha?
Burr jifforma meta l-materjal jitkaxkar fil-wiċċ tal-ħruġ waqt it-tqattigħ aktar milli jitkisser b'mod nadif. Il-kawża ġeometrika primarja hija t-tkattir ta' punch-biex-skorretti. Spazju strett wisq-iġġiegħel shear sekondarju li jqatta' l-materjal, filwaqt li clearance eċċessivament laxka tippermetti qlib u żoni ta' ksur mhux maħduma. Ir-riċerka dwar l-azzar ta'-qawwa għolja turi li ż-żieda fl-ispazju minn 6% għal 14% għal kull naħa tista' fil-fatt tnaqqas l-għoli tal-burr. It-tneħħija xierqa tippermetti li l-pjani tal-ksur mit-tarf tal-punch u t-tarf tad-die biex jallinjaw u jiltaqgħu fil-ħxuna tan-nofs tal-folja, li jisseparaw il-balel bi tkaxkir minimu tal-materjal. Il-kundizzjoni tal-art tad-die u l-ħelsien angolari jinfluwenzaw ukoll il-burr billi jaffettwaw kif il-balel joħroġ b'mod nadif mingħajr ma jerġa-tikkuntattja l-wiċċ tal-parti.
4. X'inhu l-iskop tal-angolu tal-ħelsien tad-die u t-tul tal-art fl-istampar tal-imut?
It-tul tal-art tad-die huwa s-sezzjoni parallela dritta fin-naħa ta 'fuq tal-ftuħ tad-die li ssostni l-materjal waqt it-tqattigħ u żżomm il-kwalità tat-toqba. L-eżenzjoni angolari hija t-taper bil-makna taħt l-art li toħloq mogħdija ta 'tneħħija li tespandi biex il-balel jaqgħu liberament wara s-separazzjoni. Flimkien, jipprevjenu l-ġbid tal-balel, fejn il-balel maqtugħ isuqu lura bil-punch u jagħmlu ħsara lill-istrixxa. Tulijiet tipiċi tal-art ivarjaw minn 0.060 sa 0.125 pulzier, b'angoli ta 'eżenzjoni ta' 0.15 sa 0.5 gradi kull naħa. It-tul inizjali tal-art għandu jgħodd ukoll għall-konċessjoni tat-tħin mill-ġdid, peress li kull ċiklu ta 'sann ineħħi l-materjal u jqassar progressivament l-art funzjonali.
5. Kif is-simulazzjoni ttejjeb l-ittimbrar tad-disinn tal-ġeometrija tad-die?
L-analiżi tal-elementi finiti tħalli lill-inġiniera jittestjaw il-varjazzjonijiet ġeometriċi b'mod diġitali qabel ma jimmanifatturaw l-azzar tal-għodda. Is-simulazzjoni tbassar it-tnaqqija tal-materjal, il-kobor ta 'springback, ir-riskju tat-tikmix, u r-rekwiżiti tal-forza tal-iffurmar ibbażati fuq it-tneħħija, ir-raġġi, il-fond tal-ġbid u l-inputs tal-ġeometrija tad-detentur vojt. Studji juru li l-iżvilupp ta' die immexxi minn CAE-inaqqas l-iterazzjonijiet fiżiċi tat-testijiet bi 30-50% u jnaqqas l-ispejjeż tal-modifika tal-għodda b'mod sostanzjali. L-inġiniera jistgħu jevalwaw għexieren ta 'konfigurazzjonijiet ġeometriċi b'mod parallel, li jikkonverġu fuq parametri ottimizzati fi ħdan ċiklu ta' disinn wieħed. Madankollu, is-simulazzjoni taċċellera aktar milli tissostitwixxi l-għarfien espert tal-għodda. It-traduzzjoni ta' ġeometrija diġitali vvalidata f'għodda fabbrikabbli għadha teħtieġ għarfien prattiku-fuq die-bini, li huwa fejn il-kollaborazzjoni ma' fornituri b'esperjenza bħal YICHEN (https://www.yichen-group.com/stamping-die/) tgħaqqad l-outputs tas-simulazzjoni ma' għodda lesta għall-produzzjoni.


