


What Goes In To Make A Stamping Die
Il-bini ta 'die tal-ittimbrar li jżomm taħt miljuni ta' ċikli tal-istampa mhuwiex kompitu wieħed. Hija sekwenza ta 'deċiżjonijiet interdipendenti: analiżi tal-parti tiegħek, għażla ta' materjali, awtorizzazzjonijiet ta 'inġinerija, komponenti ta' magni, trattament tas-sħana, assemblaġġ u tħaddim ta 'prova. Aqbeż jew għaġġla kwalunkwe pass, u d-die jonqos kmieni. Din il-gwida tgħaddi mill-fluss tax-xogħol kollu sabiex tkun tista' tavviċina kull fażi b'kunfidenza, kemm jekk tmexxi ħanut ta'-persuna waħda jew tmexxi dipartiment sħiħ tal-għodda.
X'inhu Die tal-Ittimbrar u Kif Taħdem
Allura x'inhu l-ittimbrar f'termini prattiċi? L-aktar sempliċi, die tal-ittimbrar huwa għodda speċjalizzata immuntata ġewwa pressa li tuża l-forza biex tnaqqas, tgħawweġ jewjiffurmaw folja tal-metall f'forma lesta. In-nofs ta 'fuq (punch) jinżel fin-nofs t'isfel (blokk tad-die), u l-materjal maqbud bejniethom jieħu l-forma maħsuba. Dik hija d-definizzjoni tal-ittimbrar tal-qalba. Jekk qatt ħsibt x'inhu l-ittimbrar tal-metall, stampa cookie cutter misjuqa minn għexieren ta 'tunnellati ta' forza idrawlika jew mekkanika, li tipproduċi partijiet identiċi b'veloċità għolja.
Il-fehim ta 'x'inhuma l-imut fil-kuntest usa' tal-manifattura jgħin biex jinkwadra l-proġett. Dies huma settijiet ta' għodda ta' preċiżjoni-makna li jiffurmaw materja prima permezz ta' forza kkontrollata. Fl-ittimbrar tal-metall speċifikament, id-die u l-punch jaħdmu flimkien ħafna bħal snien ta 'fuq u t'isfel: wieħed japplika pressjoni, l-ieħor jipprovdi l-kavità li tqabbel.
Komponenti Ewlenin Kull Bennej Die Għandu Jifhem
Qabel ma taqta 'kwalunkwe azzar, trid tkun taf x'tagħmel kull parti tad-die u għaliex hija importanti. Hawn huma l-komponenti ewlenin:
- Die żarbun (żarbun t'isfel)- il-pjanċa tal-bażi li takkra l-blokka tad-die u żżomm riġidità strutturali taħt tagħbija.
- Holder tal-punch (ta' fuq iż-żarbun)- jimmonta l-punch u jqassam il-forza tal-istampa b'mod uniformi fuq uċuħ li jaqtgħu jew jiffurmaw.
- Stripper plate- tneħħi l-materjal tal-folja mill-punch wara kull daqqa, u tevita ġamm u deformazzjoni tal-parti.
- Labar tal-gwida u bushings- żomm allinjament preċiż bejn in-nofsijiet ta' fuq u t'isfel, tipikament imwebbes għal 58 HRC jew aktar.
- Sistema tar-rebbiegħa- jipprovdi pressjoni tat-tqaxxir ikkontrollata u, fl-iffurmar ta' forom, japplika blank-forza ta' detentur.
- Pjanċa ta' appoġġ- joqgħod wara l-punch biex jipprevjeni li d-detentur tal-punch milli jiddeforma taħt impatt ripetut.
Kull komponent jinfluwenza l-ħajja tad-die u l-kwalità tal-parti. Labar tal-gwida dgħajfa jikkawżaw allinjament ħażin u xedd prematur tat-tarf. Pjanċa ta 'wara ta' daqs żgħir tħalli l-puntelli jimbuttaw fil-holder, u jħassru l-konċentriċità maż-żmien.
Din il-gwida tkopri kemm approċċi ta' makkinar manwali (tħin tal-wiċċ, tħaffir tal-ġig, tħin manwali) kif ukoll metodi bbażati fuq CNC-(EDM tal-wajer, tħin CNC, tħin ta' preċiżjoni) sabiex il-ħwienet b'livelli ta' tagħmir differenti jkunu jistgħu jsegwu.
Jiddeċiedu Liema Die Tip taqbel mal-Proġett Tiegħek
Mhux kull parti teħtieġ die progressiv. L-għażla fost it-tipi ta 'imut tal-ittimbrar jaqa' għal tliet fatturi: il-ġeometrija tal-parti, il-volum tal-produzzjoni u t-tagħmir disponibbli.
A die sempliċi-station wieħedjimmaniġġja operazzjoni waħda għal kull stroke - blanking jew titqib, pereżempju. Jgħodd għal ġirjiet ta'-volum baxx taħt 10,000 parti, xogħol ta' prototip, u ħwienet mingħajr kapaċità ta' stampa multi-station. L-ispejjeż tal-għodda jimxu 50-70% inqas minn għodda progressiva.
A die komposttwettaq operazzjonijiet ta 'qtugħ multipli f'daqqa waħda, bħal blanking u titqib fl-istess ħin. Taħdem tajjeb għal partijiet ċatti bħal woxers jew gaskits fejn il-preċiżjoni hija importanti iżda l-ġeometrija tibqa 'fi pjan wieħed.
A die progressivfeeds materjal ta 'strixxa permezz ta' stazzjonijiet sekwenzjali, kull wieħed iżid karatteristika. Huwa l-workhorse għall--ittimbrar tal-metall ta 'volum għoli - think brackets tal-karozzi jew konnetturi elettriċi prodotti mill-miljuni. Spiża ogħla bil-quddiem, iżda spiża għal kull-parti b'mod drammatiku aktar baxx fuq skala.
Jekk il-parti tiegħek hija ċatta b'disinji ta' toqob sempliċi u għandek bżonn inqas minn 10,000 biċċa, ibda b'-stazzjon wieħed jew die kompost. Jekk qed tmexxi kwantitajiet ta 'produzzjoni 'l fuq minn 100,000 b'karatteristiċi multipli, l-investiment f'die tal-ittimbrar progressiv iħallas lura malajr permezz ta' xogħol imnaqqas u ħinijiet ta 'ċiklu aktar mgħaġġla.
It-tip ta' die t-tajjeb jistabbilixxi t-trajettorja għal kull deċiżjoni downstream - grad tal-materjal, kumplessità tal-magni, u talbiet għall-manutenzjoni kollha jsegwu minn din l-għażla.
Pass 1 Analizza l-Parti Tiegħek u Agħżel it-Tip ta 'Die Dritt
Kull die jibda bħala parti lesta fuq il-karta. Qabel ma tfassalkomponent die wieħed, trid tissekta dik it-tpinġija tal-parti u tħalli l-ġeometrija, il-materjal u r-rekwiżiti tal-produzzjoni tagħha jiddettaw l-approċċ tal-għodda. Ikseb din l-analiżi ħażina u inti jew tibni żżejjed id-die (taħli ta’ ħin u flus) jew tibniha biżżejjed (tikkawża falliment prematur). Il-proċess tal-ittimbrar tal-metall jippremja ħsieb bil-quddiem bir-reqqa aktar minn kwalunkwe fażi oħra.
Qari tal-Ġeometrija tal-Parti biex Tidentifika l-Operazzjonijiet Meħtieġa
Aqbad l-istampar tal-parti u staqsi mistoqsija sempliċi: x'għandu jagħmel dan id-die għall-folja tal-metall? Profili ċatti b'kontorni esterni jitolbu blanking. Toqob interni u slots jitolbu operazzjonijiet ta 'titqib jew ippanċjar. Flanġijiet u tabs jeħtieġu liwi. Tazzi fond jew kompartimenti jeħtieġu tpinġija. Il-biċċa l-kbira tal--partijiet tad-dinja reali jgħaqqdu bosta minn dawn, u huwa eżattament għaliex l-ewwel huwa importanti li wieħed jifhem il-ġeometrija.
Fittex għal dawn l-indikazzjonijiet ġeometriċi:
- Profil ta 'barra ċatt biss- blanking die huwa biżżejjed.
- Toqob, slots, jew cutouts interni- stazzjonijiet tat-titqib meħtieġa.
- Liwjiet b'raġġi definiti- stazzjonijiet tal-iffurmar b'kumpens ikkontrollat tar-rilast.
- Proporzjonijiet ta' fond-għa-dijametru 'l fuq minn 0.5- operazzjonijiet ta' tpinġija, possibilment f'diversi-stadji.
It-tabella hawn taħt timmappa l-karatteristiċi tal-parti komuni għall-proċess tad-die li kull wieħed jeħtieġ, flimkien mal-kunsiderazzjonijiet tal-ġeometrija li jmexxu d-disinn tal-għodda:
| Operazzjoni | Karatteristika tal-Parti | Die Ġeometrija Rekwiżit |
|---|---|---|
| Blanking | Kontorn estern / forma ċatta | Profili ta 'punch u die imqabbla bi spazju uniformi madwar perimetru sħiħ |
| Titqib | Toqob, slots, fetħiet | Punch daqs id-dimensjoni tat-toqba; die ftuħ daqs akbar mill-ammont ta 'clearance għal kull naħa |
| Liwi | Flanġijiet, tabs, angoli | V-die jew imsaħ die b'raġġ li jaqbel ma' raġġ minimu tal-liwja (tipikament 1.0-1.5x ħxuna tal-materjal) |
| Tpinġija | Tazzi, kompartimenti, forom fondi | Iġbed punch b'raġġ, detentur vojt għall-kontroll tal-fluss tal-materjal, stadji multipli ta 'tnaqqis għal partijiet fil-fond |
Meta parti jkun fiha karatteristiċi minn ringieli multipli f'dik it-tabella, tkun qed tħares lejn die kompost jew die progressiv - u l-volum tal-produzzjoni jgħinek tiddeċiedi liema.
Kif il-Proprjetajiet tal-Materjal imexxu d-Deċiżjonijiet tad-Disinn tad-Die
Il-ġeometrija tgħidlek x'operazzjonijiet għandek twettaq. Materjal jgħidlek kemm se jkunu diffiċli dawk l-operazzjonijiet. Tliet proprjetajiet jiddominaw il-proċess tal-ittimbrar tal-folja tal-metall minn perspettiva tal-għodda: saħħa ta 'shear, ductility, u ħxuna.
Shear saħħajiddetermina l-forza tat-tqattigħ. L-azzar li ma jsaddadx (qawwa ta 'shear madwar 50-55 ksi) jitlob tunnellaġġ ta' l-istampa b'mod sinifikanti aktar minn azzar ħafif (madwar 35 ksi) jew aluminju (madwar 15-20 ksi). Qawwa ogħla ta 'shear ukoll taċċellera l-ilbies tad-die, timbottak lejn azzar tal-għodda aktar diffiċli jew inserzjonijiet tal-karbur.
Duttilitàjirregola sa fejn tista 'tgħawweġ jew tiġbed il-materjal qabel ma jinqasam. Materjali ta' duttilità baxxa-limitaw ir-raġġi tal-liwja u l-fond tal-ġbid, li min-naħa tiegħu jaffettwa l-għadd tal-istazzjon f'die progressiva.
Ħxuna tal-foljajistabbilixxi direttament il-valuri tal-clearance tiegħek. Il-rakkomandazzjoni standardhija 5-10% tal-ħxuna tal-materjal għal kull naħa għall-biċċa l-kbira tal-azzar. Materjali aktar artab bħall-aluminju jużaw spazju aktar strett (madwar 5% għal kull naħa), filwaqt li materjali aktar iebsa jew stokk eħxen jimbuttaw lejn 10-12% għal kull naħa. Żmien żgħir wisq iżid il-forza tat-tqattigħ u jaċċelera l-ilbies tal-punch. Wisq tneħħija tipproduċi burrs eċċessivi u kwalità fqira tat-tarf.
Hawnhekk hawn referenza prattika għal kif il-firxiet tal-ħxuna jaffettwaw it-tneħħija fil-proċess tad-die:
- Stokk irqiq (0.5 mm jew inqas)- it-tolleranza ta' tneħħija ssir kritika; anke varjazzjoni ta '0.01 mm tidher bħala difetti tat-tarf.
- Stokk medju (0.5-3.0 mm)- perċentwal standard-l-clearance ibbażata taħdem b'mod affidabbli; il-biċċa l-kbira tal-ittimbrar tal-folji tal-metall jaqa 'hawn.
- Stokk oħxon (3.0-6.0 mm)- persentaġġi ta 'clearance miżjuda (10-15% kull naħa) inaqqsu t-tagħbija tal-punch u jestendu l-ħajja tal-għodda.
Operazzjonijiet tal-ippressar tal-metall fuq materjali aktar iebsa - stainless, -għoli ta' saħħa-liga baxxa -azzar - jitolbu wkoll pressjoni tal-molla itqal fi strippers u holders vojta. Molol ta 'daqs żgħir iħallu l-materjal lift waqt l-għalf, li jikkawżaw misfeed u slug ġbid 'l isfel.
It-tqabbil tal-Volum tal-Produzzjoni mal-Kumplessità tad-Die
Ġirja ta' prototip ta' 500-biċċa u kuntratt ta' produzzjoni annwali ta' 2{-miljun-biċċa jeħtieġu strateġiji ta' għodda fundamentalment differenti. Investiment żejjed f'die progressiv għal runs qosra jaħli kapital. In-nuqqas ta 'investiment f'die ta' stazzjon wieħed għal xogħol ta 'volum għoli jaħli l-ħin tax-xogħol u l-art.
Uża dawn il-limiti tal-volum bħala gwida prattika:
- Taħt il-5,000 parti- stazzjon wieħed-imut jew saħansitra għodda artab. Spiża bil-quddiem baxxa, aċċettabbli għal kull-parti fuq din l-iskala.
- 5,000-50,000 parti- dies komposti jew dies progressivi sempliċi b'inqas stazzjonijiet. Investiment moderat fl-għodda bilanċjat kontra l-iffrankar tax-xogħol.
- Aktar minn 50,000 parti- dies progressivi sħaħ b'azzar tal-għodda mwebbes. Il-proċess tal-ittimbrar f'dan il-volum jiġġustifika l-ispiża tal-għodda għaliex l-ispiża għal kull-parti tonqos b'mod drammatiku u l-ħin taċ-ċiklu jonqos għal sekondi jew frazzjonijiet ta' sekonda.
Ikkunsidra wkoll it-tagħmir tal-ħanut tiegħek. Die progressiv huwa inutli mingħajr pressa li tappoġġja l-għalf tal-coil, indiċjar ibbażat fuq il-pilota-, u tul tas-sodda suffiċjenti. Jekk il-kapaċità tal-istampa tiegħek tillimita l-għadd tal-istazzjon, setup tad-die tat-trasferiment jista 'jwassal riżultati simili bl-immaniġġjar tal-parti individwali bejn l-istazzjonijiet.
It-trijangolu tal--materjal-ġeometrija tal-volum huwa l-qafas tad-deċiżjoni tiegħek. Parti kumplessa f'materjal iebsa f'punti ta' volum għoli direttament f'die progressiva multi-station mibnija minn azzar tal-għodda premium. Parti ċatta sempliċi f'azzar ħafif b'volum baxx tiġġustifika die ta' blanking bażiku minn A2 jew saħansitra pjanċa mwebbsa minn qabel. Li tikseb dan l-allinjament mill-bidu nett, tiffranka xogħol mill-ġdid, disinn mill-ġdid u qbiż tal-baġit ladarba jibda l-magni.
Pass 2 Agħżel Għodda Azzar u Materjali Komponenti Die
L-allinjament tal-volum tal-ġeometrija-materjal-mill-Pass 1 jgħidlek x'għandha tagħmel id-die. L-għażla tal-materjal tiddetermina kemm idum tista 'tibqa' tagħmel dan. Komponenti tad-die differenti jiffaċċjaw tensjonijiet differenti - truf tat-tqattigħ isofru xedd li joborxu, uċuħ li jiffurmaw jirreżistu l-ġlir, u pjanċi strutturali jassorbu l-impatt - sabiex l-ebda grad ta 'azzar wieħed ma jservi kull rwol. L-għażla tal-materjali tal-ittimbrar tal-metall it-tajba għal kull komponent hija fejn tintrebaħ jew tintilef il-lonġevità tad-die.
Jagħżlu Bejn D2, A2, u S7 Tool Steels
Tliet gradi tal-azzar tal-għodda jiddominaw ix-xogħol tad-die tal-ittimbrar, kull wieħed ottimizzat għal mod ta 'falliment differenti:
D2huwa l--li jmutu fit-tul-bl-blanking u t-titqib. Il-kontenut għoli ta 'karbonju (1.40-1.60%) u kromju (11.00-13.00%) tiegħu joħloq karburi iebsin abbundanti li jirreżistu l-ilbies li joborxu eċċezzjonalment tajjeb. D2 jilħaq 54-61 HRC u jimmaniġġa l-produzzjoni tal-azzar ittimbrat tmur sew fil-miljuni. Il-kompromess? Huwa inqas iebsa minn għażliet oħra u aktar diffiċli għall-magni u tħin, għalhekk mhix l-aħjar għażla għal imut soġġetti għal tagħbijiet ta 'xokk tqal.
Meta jkollok bżonn prestazzjoni bilanċjata - reżistenza tajba għall-ilbies flimkien ma' ebusija moderata -A2taqbel mad-distakk. B'inqas kromju (4.75-5.50%) u kemmxejn inqas karbonju minn D2, A2 jikseb57-62 HRCfilwaqt li jibqgħu aktar magni. Huwa jaqbel ma' dies tal-muniti, imut tat-tirqim, puntelli twal, u imut kbir ta 'blanking fejn xi kwistjonijiet ta' reżistenza għall-impatt flimkien maż-żamma tat-tarf. Għal produzzjoni ta'-volum medju taħt 1,000,000 parti, A2 ħafna drabi jagħti l-aħjar proporzjon ta' spiża-għall--prestazzjoni.
S7ġġib reżistenza għal xokk li la D2 u lanqas A2 ma jistgħu jaqblu. Il-karbonju aktar baxx tiegħu (0.45-0.55%) u l-kromju mnaqqas (3.00-3.50%) jagħtuha toughness eċċellenti għall-impatt f'ebusija tax-xogħol ta '48-58 HRC. Uża S7 għal blanking tqil, iffurmar kiesaħ, imut tal-liwi, u kwalunkwe operazzjoni fejn il-punch jiltaqa 'ma' tagħbijiet f'daqqa u ta 'enerġija għolja. Hija jilbes aktar malajr minn D2, iżda mhux se ċippa jew xaqq taħt kundizzjonijiet li jfarrku azzar aktar iebes.
| Proprjetà | D2 | A2 | S7 |
|---|---|---|---|
| Firxa ta' ebusija (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Toughness | Baxx għal moderat | Moderat | Għoli |
| Ilbes Reżistenza | Eċċellenti | Għoli | Moderat |
| Makkinabilità | Diffiċli | Moderat | Tajjeb |
| Applikazzjonijiet Tipiċi Die | It-tul-blanking, it-titqib, it-trim dies, it-timbrar imut | Coining, tirqim, blanking kbir, puntelli twal | Blanking tqil, iffurmar kiesaħ, imut tal-liwi, irbattar |
Il-materjal tal-biċċa tax-xogħol huwa importanti hawn ukoll. L-ittimbrar ta 'l-istainless steel u l-gradi ta'-saħħa għolja jeżerċitaw tagħbijiet li jistgħu jersqu lejn l-ebusija tad-die stess, u jimbuttawk lejn D2 jew azzar tal-metallurġija tat-trab. L-ittimbrar tal-aluminju, għall-kuntrarju, jiġġenera inqas xedd iżda riskju ogħla ta 'ġlir, u jagħmel it-trattamenti tal-wiċċ aktar importanti mill-ebusija mhux maħduma.
Meta l-Inserzjonijiet u l-Kisi tal-Karbur Iħallsu
Azzar tal-għodda solidu jimmaniġġja l-biċċa l-kbira tal-volumi ta 'produzzjoni, iżda l-inserzjonijiet tal-karbur jestendu l-ħajja tad-die b'500-1000% f'sitwazzjonijiet speċifiċi - partikolarment blanking fin, tpinġija baxxa, u titqib ta'-volum għoli ta 'materjali li joborxu. L-ebusija estrema tagħhom tagħmilhom ideali għall-ittimbrar tal-metall tal-istainless steel fejn jiddomina l-ilbies li joborxu. Il-qabda hija fraġilità: il-karbur jinqasam taħt impatt qawwi, għalhekk irriżervaha għal stazzjonijiet ta'-xokk baxx u li jilbsu ħafna aktar milli operazzjonijiet ta' formazzjoni.
Il-kisi joffri triq tan-nofs. Minflok ma tissostitwixxi l-materjal tal-inserzjoni kollu, iżżid saff tal-wiċċ iebes u baxx-frizzjoni li jiġġieled il-ġlir u jestendi l-intervalli ta' sann. Għażliet komuni jinkludu:
- TiN (Nitrur tat-titanju)- kisi ta' skop ġenerali-li jnaqqas il-frizzjoni u jżid l-ebusija tal-wiċċ; tajjeb għall-ittimbrar ta'-volum moderat fil-biċċa l-kbira tal-materjali.
- TiCN (karbonitrur tat-titanju)- aktar diffiċli minn TiN b'reżistenza aħjar għall-ilbies; addattat għal applikazzjonijiet ta' materjal-ogħla jew li joborxu-.
- TiAlN (Nitrur tal-Aluminju tat-titanju)- reżistenza eċċellenti tas-sħana u prestazzjoni għall-ilbies; effettiv għall-ittimbrar tal-metall tal-aluminju u operazzjonijiet ta'-veloċità għolja fejn il-ġlir huwa l-mod primarju ta' ħsara.
- CrN (Nitrur tal-Kromju)- reżistenza tajba għall-adeżjoni; jaħdem tajjeb meta jifforma azzar galvanizzat fejn l-akkumulazzjoni taż-żingu hija ta 'tħassib.
L-applikazzjoni tal-PVD (Deposizzjoni Fiżika tal-Fwar) hija ġeneralment preferuta minħabba li topera f'temperaturi aktar baxxi, u tevita d-distorsjoni u l-ħtieġa li s-sottostrat jerġa' jibbies-. Wieħedparagun tal-industrijawera għodda PVD-kisja, joni-nitrurata li tipproduċi aktar minn 1.2 miljun parti kontra 50,000 biss għal għodda miksija bil-krom- tal-istess azzar bażi. Dak huwa t-tip ta' ROI li jiġġustifika l-ispejjeż tal-kisi fuq-volum għoli ta' aluminju stampat jew partijiet li ma jissaddadx.
Għażla tad-Die Set u l-Materjali tad-Detentur
Mhux kull komponent jeħtieġ azzar tal-għodda premium. Żraben tad-die, punch holders, u pjanċi li jżommu jservu rwoli strutturali - huma jżommu l-allinjament u jqassmu t-tagħbija aktar milli jaqtgħu jew jiffurmaw materjal. L-ispeċifikazzjoni żejda ta 'dawn il-partijiet tgħolli l-ispiża mingħajr ma ttejjeb il-ħajja tad-die.
Għażliet komuni għall-komponenti tas-sett tad-die:
- Ħadid fondut (gradi duttili bħal D4512 jew D6510)- damping tal-vibrazzjoni eċċellenti, kost-effettiv għal żraben die kbar, makkinarju tajjeb. Adattat għal dies li jmexxu volumi moderati b'tagħbijiet ta 'l-istampa standard.
- Azzar imwebbes minn qabel (AISI 4140 jew ekwivalenti f'28-34 HRC)- ebusija u kapaċità ta' tagħbija ogħla mill-ħadid fondut. Uża għal żraben ta' die progressivi u applikazzjonijiet ta' tunnellaġġ tqil- fejn il-kontroll tad-deflessjoni huwa importanti.
- Azzar tal--karbonju medju (AISI 1045, ittrattat bis-sħana għal 30-35 HRC)- għażla standard għal pjanċi li jżommu li jsaħħu l-puntelli u l-inserzjonijiet tad-die.
Il-prinċipju ta' gwida: jonfoq il-baġit tal-materjal premium tiegħek fuq il-komponenti li jikkuntattjaw il-biċċa tax-xogħol - punches, die blocks, u inserzjonijiet li jiffurmaw. Appoġġ kull ħaġa oħra b'azzar strutturali jew ħadid speċifikati b'mod xieraq li jagħti ebusija mingħajr spiża bla bżonn.
B'materjali magħżula għal kull komponent, l-isfida li jmiss hija li tittraduċi d-disinn tad-die tiegħek f'kalkoli preċiżi tal-inġinerija - clearances, forzi tat-tqattigħ, u tqassim tal-istrixxi - li jiżguraw li d-die jaħdem eżatt kif maħsub taħt tagħbijiet tal-istampa reali.
Pass 3 Inġinier id-Disinn tad-Die u Ikkalkula l-Forzi
Il-materjali jagħtu lid-die s-sinsla fiżika tiegħu, iżda l-inġinerija tagħtiha preċiżjoni. Din il-fażi tibdel l-analiżi tal-parti tiegħek u l-għażliet tal-materjal f'numri iebsa - clearances imkejla f'mijiet ta' millimetru, rekwiżiti ta' tunnellaġġ ikkalkulat għat-tunnellata, u tqassim ta' strixxi sekwenzati stazzjon b'stazzjon. Ikseb il-matematika tad-disinn tad-die tal-ittimbrar dritt hawn u l-magni ssir eżekuzzjoni sempliċi. Tikseb ħażin u inti ser tiskopri l-iżbalji waqt it-tryout, wara ħruq permezz ta 'azzar għodda għaljin u ħin tal-magni.
Il-Kalkolazzjoni tad-Die Clearance għall-Materjal u l-Ħxuna Tiegħek
It-tneħħija tad-die hija d-distakk bejn it-tarf tat-tqattigħ tal-punch u t-tarf tal-ftuħ tad-die. Jikkontrolla kif il-materjal jinqasam waqt it-tqattigħ: tneħħija xierqa tallinja l-pjani tal-ksur minn fuq u minn isfel tal-folja sabiex jiltaqgħu b'mod nadif, u jipproduċu tarf maqtugħ lixx b'burr minimu. Issikkat wisq, u l-punch jaħdem aktar, jilbes aktar malajr, u jista 'jinkisser. Laxka wisq, u ikollok burrs eċċessivi, qlib, u kwalità fqira tat-tarf.
Ħxuna tad-die għal kull naħa=Ħxuna tal-materjal × Perċentwal ta' clearance. Għall-biċċa l-kbira ta 'l-azzar ħafif, uża 5-10% għal kull naħa. Materjali aktar artab bħall-aluminju jużaw 5-7%, filwaqt li materjali aktar iebsa bħall-istainless steel jeħtieġu 10-12% jew aktar.
Immaġina li qed blanking parti ta 'l-azzar ħafif ta' ħxuna ta '1.5 mm. Bi 8% kull naħa, it-tneħħija tiegħek hija 1.5 mm × 0.08=0.12 mm fuq kull naħa tal-punch. Dan ifisser li l-ftuħ tad-die huwa 0.24 mm akbar mill-punch fid-dijametru totali. Għal parti ta 'l-istainless steel ta' l-istess ħxuna, tista 'żżid għal 10-12% kull naħa - li tagħti 0.15 sa 0.18 mm fuq kull naħa - minħabba li l-materjal aktar iebes jiġġenera forzi laterali ogħla waqt it-tqattigħ.
Ftit realtajiet prattiċi jaffettwaw dawn il-kalkoli fid-disinn tal-ittimbrar tal-folja tal-metall tiegħek. Stokk irqaq (taħt 0.5 mm) jitlob tolleranzi assoluti aktar stretti fuq it-tneħħija, peress li anke varjazzjoni ta '0.01 mm tidher bħala difetti tat-tarf. Stokk eħxen ('il fuq minn 3.0 mm) jibbenefika minn spazju vojt imbuttat lejn it-tarf ogħla tal-medda biex jitnaqqas it-tagħbija tal-punch. U kif jinnota gwida ta 'inġinerija ta' MISUMI, il-prattika moderna tissuġġerixxi li l-valuri ta 'clearance ta' 11-20% jistgħu jnaqqsu konsiderevolment it-tensjoni tal-għodda u jestendu l-ħajja operattiva għal ċerti applikazzjonijiet, partikolarment meta r-rekwiżiti tal-finitura tat-tarf huma inqas kritiċi mill-lonġevità tad-die.
Determinazzjoni ta' Tunnellaġġ tal-Istampa permezz ta' Kalkoli tal-Forza
Kull proġett ta 'ttimbrar jeħtieġ pressa b'forza biżżejjed biex jaqta' l-materjal b'mod nadif mingħajr ma tisforza l-magna. Kapaċità ta 'l-istampa żgħira tikkawża waqfien, ħsara fl-għodda, u partijiet inkonsistenti. Kapaċità eċċessiva taħli kapital. Il-kalkolu għall-forza tal-istampar tal-istampa f'operazzjonijiet ta' blanking u titqib huwa sempliċi:
Forza tal-Qtugħ (tunnellati)=Perimetru tal-qatgħa (in) × Ħxuna tal-materjal (in) × Qawwa (tunnellati/in²)
Pereżempju, l-iblanking ta' parti rettangolari li tkejjel 3 pulzieri b'2 pulzieri minn azzar ħafif ta' 0.060 pulzier (saħħa ta' qtugħ ta' madwar 25 tunnellata/in²) jidher bħal dan: Perimetru=2(3 + 2)=10 pulzier. Forza=10 × 0.060 × 25=15 tunnellati. Sempliċi biżżejjed għal stazzjon wieħed.
Operazzjonijiet ta' ittimbrar ta' die fid-dinja reali-żidu l-kumplessità. Die progressiv iwettaq qatgħat multipli għal kull stroke - kull punch tat-titqib, kull stazzjon tal-blanking, kull talja tikkontribwixxi forza fl-istess ħin. Trid tgħaqqad it-tunnellaġġ fl-istazzjonijiet attivi kollha f'daqqa waħda. Imbagħad żid il-forza minn molol tat-tqaxxir, ċilindri tan-nitroġenu, u kwalunkwe operazzjoni ta 'formazzjoni jew liwi. Il-prattika standard tal-industrija tapplika fattur ta 'sikurezza ta' 15-20% fuq it-total ikkalkulat biex tagħti kont tal-varjazzjoni tal-materjal, xedd tal-għodda u frizzjoni.
Il-valuri tas-saħħa tal-qtugħ li jmexxu dawn il-kalkoli jvarjaw b'mod sinifikanti skont il-materjal:
| Materjal | Qawwa Approssimattiva Shear (tunnellati/in²) | Forza Relattiva Domanda |
|---|---|---|
| Aluminju (artab) | ~11 | Baxx |
| Ram (nofs-iebes) | ~20 | Moderat |
| Azzar ħafif (CR/HR) | 25 – 27 | Moderat-Għoli |
| Azzar li ma jsaddadx (ittemprat) | ~37 | Għoli |
| Stainless steel (nofs-iebes) | ~50 | Għoli ħafna |
Innota kif nofs-istainless steel iebes jitlob kważi ħames darbiet il-forza tal-aluminju artab għal ġeometrija identika. Dan huwa eżattament għaliex l-għażla tal-materjal fil-Pass 1 taqbad direttament fil-kapaċità tal-istampa u d-deċiżjonijiet tad-disinn tad-die tal-ittimbrar tal-metall hawn.
Tqassim Progressiv tal-Istrixxa Die u Sekwenzar tal-Istazzjon
Għal disinn tal-ittimbrar ta'-volum għoli, it-tqassim tal-istrixxa huwa fejn il-kreattività tal-inġinerija tiltaqa' mal-ekonomija tal-produzzjoni. Tqassim progressiv tal-istrixxa tad-die jiddefinixxi kif il-parti tiżviluppa stazzjon b'stazzjon hekk kif il-coil jgħaddi mid-die. Taqsim tajjeb jimmassimizza l-utilizzazzjoni tal-materjal (immirar 'l fuq minn 75%), iżżomm ir-riġidità tal-istrixxa waqt l-għalf, u operazzjonijiet ta' sekwenza biex tiġi evitata interferenza bejn l-istazzjonijiet.
It-tqassim tal-istrixxa jiddetermina wkoll jekk id-disinn tiegħek jiffunzjonax bħala sistema progressiva kompatta jew jeħtieġx ittimbrar ta 'trasferiment - fejn blanks individwali jiġu mċaqalqa mekkanikament bejn stazzjonijiet separati tad-die. Is-setups tat-trasferiment jixirqu partijiet akbar li jaqbżu l-limiti prattiċi tal-wisa' tal-istrixxa-iżda jżidu l-kumplessità mekkanika.
Hawn hu l-proċess sekwenzjali biex jinħoloq tqassim effettiv tal-istrixxa:
- Orjenta l-parti fuq l-istrixxa- ittestja angoli multipli u arranġamenti għat-tbejjit biex issib l-orjentazzjoni li timminimizza l-wisa' tal-istrixxa u l-fdalijiet. Nesting angolari jista 'jtejjeb l-utilizzazzjoni tal-materjal b'mod sinifikanti għal forom irregolari.
- Iddetermina l-progressjoni tal-għalf (pitch)- ikkalkula d-distanza li tavvanza l-istrixxa għal kull stroke. Dan huwa ugwali għat-tul tal-parti fid-direzzjoni tal-għalf flimkien mal-wisa 'tal-pont (tipikament 1.25 sa 1.5 darbiet il-ħxuna tal-materjal) meħtieġa bejn il-partijiet għall-integrità tal-istrixxa.
- Operazzjonijiet ta' sekwenza skond l-istazzjon- poġġi titqib u notching fi stazzjonijiet bikrija, iffurmar u tgħawwiġ fi stazzjonijiet tan-nofs, u blanking finali jew cutoff fl-aħħar stazzjon. Kull stazzjon għandu jwettaq xogħol li ma jgħawwiġx karatteristiċi maħluqa upstream.
- Poġġi toqob pilota fl-ewwel jew it-tieni stazzjon- dawn it-toqob jimpenjaw il-brilli pilota f'kull stazzjon sussegwenti, jikkoreġu għal ineżattezza minuri tal-għalf u jiżguraw karatteristika-biex-karatteristika preċiżjoni fl-operazzjonijiet kollha.
- Iddisinja l-istrixxa tal-ġarr- il-materjal li jgħaqqad kull parti-fil--li jkun għaddej għandu jkun b'saħħtu biżżejjed biex jimbotta l-istazzjonijiet kollha mingħajr ma jinqabad, iżda jkun pożizzjonat sabiex ma jinterferixxix mal-operazzjonijiet tal-iffurmar. It-trasportaturi tal-web stretch jippermettu moviment tal-parti vertikali waqt it-tpinġija.
- Ivverifika l-istazzjonijiet idle fejn meħtieġ- daħħal stazzjonijiet vojta bejn operazzjonijiet tqal biex tnaqqas l-ogħla tunnellaġġ għal kull stroke u tipprovdi spazju fiżiku għal għodda kumplessa.
- Ikkalkula l-wisa 'tal-istrixxa totali u kkonferma d-disponibbiltà tal-coil- wisa' tal-istrixxa hija ugwali għal wisa' parzjali flimkien ma' żewġ marġini tat-tarf. Ivverifika li l-istokk tal-coil standard huwa disponibbli fil-wisa 'u l-ħxuna meħtieġa.
Is-softwer ta 'simulazzjoni CAE jista' jivvalida d-disinn kollu tal-ittimbrar qabel ma jinqata 'kwalunkwe azzar. Għodod FEA moderni jissimulaw il-fluss tal-materjal, ibassru t-tnaqqija u l-ispringback, u jimmarkaw kwistjonijiet ta 'interferenza stazzjon b'stazzjon. Din il-validazzjoni virtwali tissostitwixxi ħafna mill-prova fiżika li tiswa ħafna flus-u-l-iżball li storikament kien ikkawżat l-iżvilupp progressiv tal-mejtin - vantaġġ sinifikanti meta l-baġit tal-mied tiegħek jinqala' f'ħames jew sitt figuri.
Bi rilaxxi kkalkulati, tunnellaġġ ikkonfermat, u tqassim tal-istrixxa ffinalizzat fuq l-iskrin, il-fażi tal-inġinerija hija kompluta. In-numri issa jeħtieġ li jsiru azzar fiżiku - u dan ifisser li nimxu fil-fażi tal-magni fejn it-tolleranzi fl-eluf isiru realtà.
Pass 4 Magni Die Komponenti għall-Ispeċifikazzjoni
Tpinġijiet tal-inġinerija jiddefinixxu d-die fuq il-karta. Makkinar jagħmilha reali. Din il-fażi tittrasforma blanks tal-azzar tal-għodda mwebbsa f'komponenti ta 'preċiżjoni fejn it-tolleranzi mkejla f'mikroni jisseparaw die li jmexxi miljuni ta' ċikli minn wieħed li jfalli f'eluf. Kemm jekk il-ħanut tiegħek jiddependi fuq grinders tal-wiċċ manwali jew ċellula CNC sħiħa, is-sekwenza tal-maċinazzjoni ssegwi l-istess loġika: neħħi l-materjal bl-ingrossa l-ewwel, irfina l-ġeometrija progressivament, u l-aħħar spiċċa l-uċuħ tax-xogħol.
Kull għodda u die maker jirrikonoxxi dan il-fluss tax-xogħol bħala l-qalba tal-produzzjoni tal-għodda tal-ittimbrar tal-metall. Hawnhekk hawn is-sekwenza mill-ħxuna sal-finitura finali:
- Blokki die magna mhux maħduma u punch blanks- neħħi materjal bl-ingrossa, u ħalli 0.5-1.0 mm stokk fuq l-uċuħ kritiċi kollha għall-operazzjonijiet tal-finitura.
- Ittaffi l-istress- jirrilassaw termalment l-istresses interni introdotti waqt it-tqattigħ mhux maħdum (kopert fil-Pass 5) biex jipprevjeni t-tgħawwiġ waqt il-magni finali.
- Magna semi-finish- iġib dimensjonijiet f'0.05-0.10 mm tad-daqs finali billi tuża tħin CNC jew tħin konvenzjonali b'setups bir-reqqa.
- It-trattament tas-sħana biex jimmira l-ebusija- komponenti twebbis u ittemprat qabel it-tħin finali (dettaljati fil-Pass 5).
- Lesti itħan l-uċuħ kollha tad-datum- uċuħ tad-die tat-tħin tal-wiċċ u punch flats biex jistabbilixxu paralleliżmu u pjani ta' referenza.
- Wajer EDM jew jig grind profili- aqta l-kontorni tal-punch finali u d-die għal daqs bi preċiżjoni tal-livell tal-mikron-.
- Illustrar finali u deburr- iġibu l-uċuħ tax-xogħol għall-valuri Ra meħtieġa u jaqtgħu t-truf kollha li jaqtgħu li ma jaqtgħux-.
Makkinar mhux maħdum u Blokki Die tat-Tħin CNC
Makkinar mhux maħdum jistabbilixxi l-pedament. Għal ħwienet b'kapaċità CNC, ċentri tat-tħin ta' tliet-assi jimmaniġġjaw it-tneħħija tal-massa b'mod effiċjenti - jaqtgħu l-bwiet, step-żoni ta' ħelsien tat-tħaffir, u jipprofilaw kontorni esterni b'0.5 mm jew aktar xellug għall-irfinar. Ir-rati tal-għalf jibqgħu aggressivi hawn minħabba li l-preċiżjoni dimensjonali għadha mhix kritika, iżda trid toqgħod attent għad-distorsjoni termali fi blokki die kbar. Il-likwidu li jkessaħ l-għargħar u l-fond tal-qatgħa bilanċjat jipprevjenu l-akkumulazzjoni tal-istress li tgħawweġ il-parti aktar tard.
Ħwienet li jħaddmu tagħmir manwali jistgħu jwettqu l-istess xogħol permezz ta 'tħin konvenzjonali, tħaffir, u jig boring. L-approċċi manwali jieħdu aktar żmien iżda jibqgħu vijabbli għal stazzjon wieħed u dies komposti fejn il-ġeometrija hija sempliċi. Jig boring, b'mod partikolari, jagħti preċiżjoni pożizzjonali fi ħdan 0.01-0.02 mm għal toqob tal-brilli ta 'gwida u postijiet ta' kavil - adegwat għal xogħol standard ta 'die u fabbrikazzjoni meta t-tħaffir CNC ma jkunx disponibbli.
Irrispettivament mill-metodu, l-eżattezza tal-magni mhux maħduma għat-tħin tipikament taqa 'fil-Firxa ta 'tolleranza IT11-IT13, bi ħruxija tal-wiċċ madwar 5-20 mikrometru Ra. Dan huwa imkien qrib spec finali, iżda jistabbilixxi l-forma kważi netta li l-operazzjonijiet sussegwenti jirfinaw.
Wajer EDM għall-Preċiżjoni Die Profili
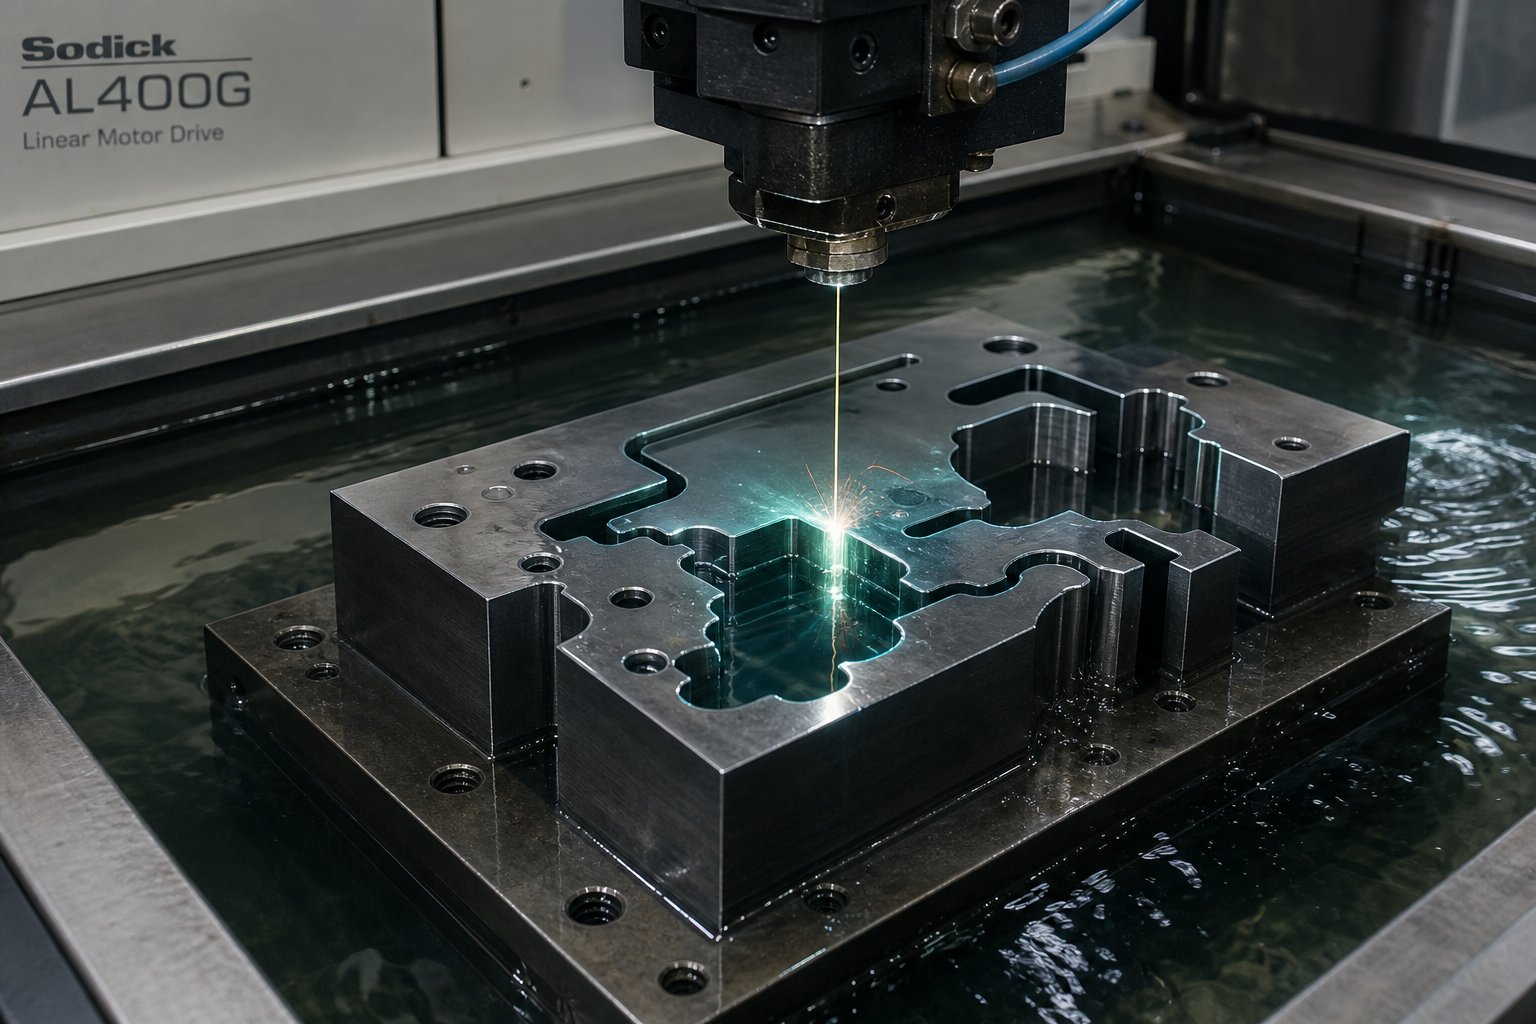
Kontorni kumplessi ta' punch u die - raġġi stretti, forom ikkumplikati ta' qtugħ, kantunieri interni li jaqtgħu - ħafna drabi jimbuttaw lil hinn minn dak li jistgħu jiksbu tħin jew tħin konvenzjonali. Wire EDM issolvi dan billi juża skariki elettriċi bejn wajer tar-ram irqiq u l-biċċa tax-xogħol biex tnaqqar il-materjal mingħajr kuntatt mekkaniku. Il-wajer qatt ma jmiss l-azzar, li jfisser qawwa ta 'qtugħ żero, l-ebda deflessjoni tal-għodda, u l-abbiltà li l-azzar tal-għodda mwebbes bis-sħiħ (60+ HRC) bl-istess faċilità bħal stokk ittemprat.
Għall-applikazzjonijiet tal-ittimbrar tal-għodda, l-EDM tal-wajer jagħti diversi vantaġġi kritiċi. Hija żżommtolleranzi ta '±0.002-0.01 mmskond il-kapaċità tal-magna u s-setup. Ir-raġġi tal-kantunieri interni huma limitati biss b'dijametru tal-wajer (tipikament 0.1-0.3 mm) aktar milli ġeometrija tal-qtugħ. U minħabba li l-proċess ma jiġġenera l-ebda stress mekkaniku, puntelli rqaq u sezzjonijiet delikati tad-die jżommu stabbiltà dimensjonali matul it-tqattigħ.
Il-fluss tax-xogħol tipiku tal-EDM tal-wajer għall-profili tad-die jinvolvi pass mhux maħdum segwit minn pass wieħed jew aktar skim. Kull pass skim itejjeb kemm l-eżattezza dimensjonali kif ukoll il-finitura tal-wiċċ, b'passes finali li jiksbu valuri Ra taħt 0.8 mikrometri. Għal prototip tal-ittimbrar tal-metall fejn tkun qed tivvalida punch-biex-die fit qabel ma timpenja ruħha għal għodda ta 'produzzjoni sħiħa, l-EDM tal-wajer jippermetti iterazzjoni rapida - ipprogramma mill-ġdid il-mogħdija, erġa' jaqta' l-profil, u jerġa 'jittestja mingħajr skrappjar tal-blokk kollu.
Timijiet li għandhom nuqqas ta'-EDM tal-wajer tad-dar jew kapaċità ta' tħin ta' preċiżjoni spiss jissieħbu ma' manifatturi speċjalizzati. Kumpaniji bħal YICHEN joffru tmiem-sa-die-servizzi ta' manifattura li jkopru l-fluss tax-xogħol sħiħ tal-magni - mill-validazzjoni tas-simulazzjoni CAE permezz tal-magni CNC u l-irfinar tal-wiċċ. Tagħhomsoluzzjonijiet tad-die ittimbrar tad-dwanajimmaniġġjaw analiżi tal-fattibbiltà, makkinar ta 'preċiżjoni, ġirjiet ta' prova, u spezzjoni taħt saqaf wieħed, li jissimplifika l-proċess għall-maniġers tas-sorsi u l-inġiniera tal-għodda li jeħtieġu għodda tal-ittimbrar ta 'produzzjoni-lesta mingħajr ma tinbena għodda sħiħa tal-metall u ħanut tad-die.
Standards tal-Finish tal-wiċċ u l-impatt tagħhom fuq il-kwalità tal-parti
Il-finitura tal-wiċċ fuq l-uċuħ tax-xogħol tad-die tittraduċi direttament għall-kwalità tal-parti stampata. Wiċċ die mhux maħdum jiskorja l-folja tal-metall fuq kull stroke, u joħloq difetti kożmetiċi u jaċċellera l-ġlir tal-materjal. Wiċċ lest kif suppost inaqqas il-frizzjoni, jestendi l-intervalli ta 'sann, u jipproduċi partijiet li jissodisfaw standards ta' kwalità b'mod konsistenti.
Valuri tal-ħruxija tal-wiċċ fil-mira għall-komponenti tal-għodda tal-ittimbrar tal-metall:
| Die Komponent | Finish tal-wiċċ fil-mira (Ra) | Għaliex Jgħodd |
|---|---|---|
| Wiċċ tal-qtugħ tal-punch | 0.2 - 0.4 mikrometri | Tipprevjeni l-adeżjoni tal-balel u tnaqqas il-forza tat-tqaxxir |
| Ftuħ tad-die (art tal-qtugħ) | 0.2 - 0.8 mikrometri | Jikkontrolla l-formazzjoni tal-burr u l-kwalità ta 'l-ejection tal-ballama |
| Uċuħ li jiffurmaw (liwi, tpinġija) | 0.1 - 0.4 mikrometri | Jimminimizza l-ġlir tal-materjal u l-grif fuq il-partijiet lesti |
| Pinn gwida u toqob tal-boxxli | 0.4 - 0.8 mikrometri | Jiżgura l-ivvjaġġar bla xkiel tad-die u jipprevjeni l-ilbies ta' stick-slip |
| Wiċċ tal-pjanċa tal-istripper | 0.8 - 1.6 mikrometri | Adekwat għall-kuntatt tal-materjal mingħajr spiża eċċessiva tal-illustrar |
Il-kisba ta 'dawn il-valuri teħtieġ tħin bħala l-operazzjoni finali fuq uċuħ ċatti u l-illustrar jew lapping fuq żoni mdawwar. It-tħin tal-wiċċ ta 'preċiżjoni jilħaq l-eżattezza IT5-IT8 b'valuri Ra ta' 0.16-1.25 mikrometri - sew fi ħdan ir-rekwiżiti tad-die tal-ittimbrar għal paralleliżmu u flatness fuq uċuħ tad-die.
Lil hinn min-numri tal-ħruxija, żewġ tolleranzi ġeometriċi jiddeterminaw jekk id-die tiffunzjonax b'mod korrett taħt it-tagħbija tal-istampa. Il-paralleliżmu bejn l-uċuħ tad-die ta 'fuq u t'isfel għandu jżomm sa 0.01 mm fil-wisa' sħiħa tad-die biex jipprevjeni tneħħija irregolari u qatgħat għax-xejn. Il-perpendikularità tat-toqob tal-brilli tal-gwida relattiva għall-wiċċ taż-żarbun tad-die żżomm in-nofsijiet ta 'fuq u t'isfel traċċar dritti - kwalunkwe kompost ta' żball angolari matul it-tul sħiħ tal-puplesija, li tkabbar l-allinjament ħażin f'għoli magħluq.
Il-verifika ta' dawn it-tolleranzi teħtieġ sweeps ta' l-indikatur tal-arloġġ fuq l-uċuħ ta' l-art u l-kejl tal--bar tat-test fit-toqob tal-brilli tal-gwida. Ħwienet mingħajr aċċess CMM jistgħu jiksbu riżultati affidabbli bl-użu ta 'blokki ta' gauge ta 'preċiżjoni, indikaturi ta' dial fuq bażijiet manjetiċi, u teknika bir-reqqa. Iċ-ċavetta hija l-kejl wara t-trattament bis-sħana u t-tħin finali - qatt ma wieħed jassumi li d-dimensjonijiet ta' qabel-ebusija baqgħu ħajjin miċ-ċiklu termali mingħajr ma nbidlu.
Bil-komponenti kollha mmaxinjati, imkejla, u verifikati kontra l-istampar, huma lesti għall-ipproċessar termali li jittrasforma l-azzar tal-għodda mhux ipproċessat f'uċuħ tad-die imwebbsa, reżistenti għall-ilbies-li kapaċi jsalvaw volumi ta' produzzjoni.
Pass 5 Heat Treat Die Steels għal Ħajja tas-Servizz Massimu
Makkinar ta 'preċiżjoni jagħti lill-die l-ġeometrija tiegħu. It-trattament bis-sħana jagħtiha durabilità. Żewġ puntelli jistgħu jaqsmu dimensjonijiet identiċi u l-istess grad tal-azzar tal-għodda, iżda jaġixxu b'mod kompletament differenti taħt tagħbija tal-istampa - waħda li ddum miljuni ta 'hits, l-oħra tixlif fi żmien ġimgħat. Id-differenza hija l-mikrostruttura, u l-mikrostruttura hija ffurmata kompletament miċ-ċiklu termali applikat għall-azzar. Għall-imut tal-ittimbrar tal-azzar li mistenni jgħix produzzjoni ta'-volum għoli, it-trattament bis-sħana mhuwiex pass ta' checkbox. Huwa l-proċess uniku li jiddetermina jekk l-għodda tal-ittimbrar tiegħek u l-investiment tad-die jħallasx jew ifallix qabel iż-żmien.
Il-kwalità tat-trattament tas-sħana tiddetermina direttament il-ħajja tas-servizz tad-die. Devjazzjoni ta '50 grad F f'temperatura ta' awstenitizzazzjoni jew ċiklu ta 'ttemprar mitluf jista' jqassar il-ħajja tal-għodda b'mod drammatiku, irrispettivament minn kemm id-die ġiet maħduma b'mod preċiż.
Is-sekwenza sħiħa tat-trattament tas-sħana għall-imut tal-ittimbrar tal-folja tal-metall issegwi ordni speċifika, u taqbeż jew tgħaġġel kwalunkwe stadju jistieden falliment:
- Ittaffi l-istresswara magni mhux maħduma biex tirrilaxxa tensjonijiet residwi qabel ma tibbies.
- Saħħan minn qabelgradwalment biex jitnaqqas ir-riskju ta 'xokk termali.
- Awstenizzafit-temperatura korretta biex tinħall il-karburi u tifforma austenite b'mod uniformi.
- Quenchbl-użu tal-mezz xieraq (arja, gass, żejt, jew banju tal-melħ) ibbażat fuq il-grad tal-azzar u d-daqs tas-sezzjoni.
- Trattament krijoġeniku(mhux obbligatorju) biex tikkonverti austenite miżmuma għall-istabbiltà dimensjonali.
- Temper- doppju jew triplu - biex ittaffi l-istress tat-tifi u tiżviluppa l-aħjar bilanċ tal-ebusija-toughness.
- Itħan finaliwara li jitlesta ċ-ċiklu termali.
It-twebbis u t-tifi tal-Azzar tad-Die b'mod korrett
It-twebbis jittrasforma l-istruttura tal-kristall tal-azzar minn fażijiet relattivament rotob f'martensite - l-istruttura iebsa, reżistenti għall-ilbies-li tħalli l-komponenti tad-die tal-ittimbrar jaqtgħu u jiffurmaw folja tal-metall miljuni ta' drabi. Il-proċess jibda bit-tisħin minn qabel, jimxi permezz tal-awstenitizzazzjoni, u jispiċċa bit-tifi.
Tisħin minn qabelinaqqas il-gradjent tat-temperatura bejn il-wiċċ tad-die u l-qalba. L-azzar tal-għodda għandu konduttività termali baxxa, għalhekk it-tisħin malajr wisq joħloq stress intern li jikkawża qsim jew distorsjoni. Għal D2, il-firxa standard ta 'preheat hija1200–1250 grad F (649–677 grad), miżmuma sakemm is-sezzjoni-transversali tilħaq temperatura uniformi. Blokki die tqal jeħtieġu ħin ta 'ekwalizzazzjoni itwal minn puntelli rqaq.
Awstenizzantiħoll karburi tal-liga fil-matriċi tal-azzar u tikkonverti l-istruttura għal awstenite. Kull grad għandu t-tieqa tat-temperatura kritika tiegħu stess:
- D2- 1795–1875 grad F (980–1025 grad ), b'1850 grad F spiss użati bħala mira prattika.
- A2- 1750–1800 grad F (954–982 grad ), kemmxejn inqas minn D2 minħabba bilanċ ta 'liga differenti.
- S7- 1700–1750 grad F (927–954 grad), miżmuma aktar baxxi biex jippreservaw it-toughness.
Il-ħin tat-tixrib jibda biss wara li s-sezzjoni kollha tilħaq it-temperatura fil-mira - referenza komuni hija 45–60 minuta għal kull pulzier ta' ħxuna. Temperatura baxxa wisq jew soak qasir wisq iħallu karburi mhux maħlul, u jnaqqas l-ebusija u r-reżistenza għall-ilbies. Għoli wisq jew twil wisq jikkawża li l-qamħa ħarxa, awstenite miżmuma eċċessivament, u riskju akbar ta 'qsim.
It-tifijissakkar fl-istruttura martensitika iebsa billi tkessaħ malajr biżżejjed biex irażżan il-formazzjoni tal-fażi artab. D2 huwa azzar li jwebbes bl-arja-, jiġifieri t-tkessiħ tal-arja kkontrollat jew it-tifi tal-pressjoni tal-gass jikseb ebusija sħiħa b'distorsjoni minima - vantaġġ ewlieni għall-ittimbrar ta 'komponenti tal-azzar b'ġeometrija kumplessa. A2 ukoll l-arja-jibbies b'mod effettiv. S7 jista 'juża tkessiħ taż-żejt għal sezzjonijiet itqal fejn it-tkessiħ tal-arja waħdu ma jiksebx ebusija suffiċjenti fil-qalba kollha.
Wara t-tifi, il-komponent tad-die għandu jiksaħ għal madwar 120-150 grad F (50-66 grad) qabel ma jibda t-tempra. F'dan l-istadju l-azzar huwa estremament iebes iżda perikoluż fraġli - martensite frisk taħt stress intern għoli. Id-dewmien tat-temprar matul il-lejl jirriskja qsim spontanju, speċjalment f'ġeometriji die kumplessi.
Ċikli ta 'Ttemprar għal Ebusija u Ebusija Ottimi
It-temprar jerġa' jsaħħan l-azzar imkessaħ għal temperatura kkontrollata taħt il-medda kritika, ittaffi t-tensjonijiet interni u jikkonverti fraġli bħala-martensite imkessaħ fi struttura aktar iebsa u aktar stabbli. Mingħajr it-temprar, il-produzzjoni tal-folja tal-metall ittimbrata teqred id-die fi żmien jiem - it-truf jitqaxxru, jitqassmu, jew jinfirxu taħt tagħbijiet tal-istampa ċikliċi.
It-temprar doppju huwa prattika standard għall-azzar kiesaħ-die tax-xogħol. L-ewwel ċiklu jtaffi l-biċċa l-kbira tat-tensjoni tat-tifi u jibda jistabbilizza l-mikrostruttura. It-tkessiħ lura għat-temperatura tal-kamra bejn iċ-ċikli jippermetti li kwalunkwe austenite miżmuma tittrasforma f'martensite frisk, li t-tieni temper imbagħad jistabbilizza. Għal imut tal-ittimbrar tal-folji tal-azzar kritiċi jew gauges li jitolbu stabbiltà dimensjonali, it-tempraġġ triplu jipprovdi assigurazzjoni addizzjonali.
It-temperatura tat-tempra tiddetermina l-bilanċ finali tal-ebusija u t-toughness:
| Strateġija tat-Ttemprar | Temperatura Tipika | Ebusija Mistennija | L-Aħjar Adattat Għal |
|---|---|---|---|
| Temperatura-baxxa | ~ 400 grad F (205 grad) | 60–62 HRC | Reżistenza massima għall-ilbies; applikazzjonijiet ta'-impatt baxx |
| Temperatura doppja ta'-temperatura għolja | 900–960 grad F (480–515 grad) | 58–60 HRC | Stabbiltà dimensjonali, serħan mill-istress, produzzjoni fit-tul-tmut |
Għall-biċċa l-kbira tal-komponenti tad-die tal-ittimbrar li jħaddmu volumi ta 'produzzjoni, ittemprar doppju ta'-temperatura għolja f'900–960 grad F jagħti l-bilanċ aktar sikur. Inti tissagrifika 1-2 HRC kontra temper ta'-temperatura baxxa, iżda tikseb stabbiltà dimensjonali u reżistenza għall-qsim b'mod sinifikanti aħjar - proprjetajiet li huma importanti ħafna aktar meta d-die tiffaċċja miljuni ta' hits matul il-ħajja tas-servizz tagħha.
Hawn hu t-teħid prattiku: die imwebbes taħt-(ittemprat b'mod aggressiv wisq jew awstenitizzat wisq baxx) jilbes qabel iż-żmien minħabba li t-truf tat-tqattigħ m'għandhomx ebusija suffiċjenti biex jirreżistu l-brix mill-biċċa tax-xogħol. Die mwebbsa żżejjed -laqx u xquq (mhux imbagħbsa jew ittemprat wisq kiesaħ) minħabba li ma tistax tassorbi l-enerġija tal-impatt ta 'kull stroke tal-istampa. L-għan huwa t-tieqa dejqa bejn - iebsa biżżejjed biex tirreżisti l-ilbies, iebsa biżżejjed biex tassorbi x-xokk - u ttemprar xieraq huwa kif tinżel hemm b'mod konsistenti.
It-Taffija tal-Istress biex Tipprevjeni Distorsjoni Dimensjonali
It-tnaqqis tal-istress huwa l-pass ta' spiss-injorat li jipprevjeni xogħol mill-ġdid għali. Makkinar mhux maħdum jintroduċi stress residwu fil-blokka tad-die mill-forzi tat-tqattigħ, il-ġenerazzjoni tas-sħana, u t-tneħħija irregolari tal-materjal. Jekk tibbies il-blokk mingħajr ma ttaffi dawn l-istress l-ewwel, dawn jirrilaxxaw b'mod inkontrollabbli matul iċ-ċiklu ta' awstenitizzazzjoni-quench, u jdawwar id-die lil hinn mit-tolleranza. Ir-riżultat huwa komponent li m'għadux joqgħod, li jeħtieġ magni mill-ġdid jew skrappjar - wara li tkun diġà investejt fiċ-ċiklu sħiħ tat-trattament tas-sħana.
Il-proċess ta 'ħelsien mill-istress isaħħan il-komponent mhux maħdum-makna għal temperatura sottokritika (tipikament 1050-1200 grad F / 565-650 grad għall-biċċa l-kbira tal-azzar tal-għodda), iżommu twil biżżejjed biex l-istress jirrilassaw b'mod uniformi, imbagħad jibred bil-mod fil-forn. L-ebda tkessiħ, l-ebda trasformazzjoni tal-fażi - sempliċement rilassament termali kkontrollat. Il-parti toħroġ dimensjonali stabbli u lesta għat-twebbis b'distorsjoni minima prevedibbli.
Meta ttaffi l-istress:
- Wara magni mhux maħduma tqal (speċjalment tneħħija ta 'materjal asimmetriku minn blokki kbar).
- Wara tiswijiet iwweldjar fuq komponenti die.
- Qabel it-trattament tas-sħana finali ta 'komponenti kbar jew ġeometrikament kumplessi tal-ittimbrar.
- Wara tħin aggressiv fuq uċuħ imwebbsa - ħelsien mill-istress ta' temperatura-baxxa f'25-50 grad F taħt it-temperatura tat-tempra finali jipprevjeni x-xquq tat-tħin milli jinfirxu.
It-trattament krijoġeniku jirrappreżenta t-tarf oppost tal-ispettru tat-temperatura. Billi tkessaħ azzar imwebbes għal bejn wieħed u ieħor -196 grad (-321 grad F), austenite miżmuma - fażi ratba u instabbli maqbuda waqt it-tifi - tikkonverti f'martensite. Dan itejjeb l-istabbiltà dimensjonali maż-żmien (l-ebda trasformazzjoni bil-mod li tikkawża bidliet fid-daqs fis-servizz) u jista 'jtejjeb ir-reżistenza għall-ilbies.Trattament krijoġenikuhuwa l-aktar rilevanti għal imut ta 'preċiżjoni, puntelli, gauges, u għodod ta' qtugħ fejn id-drift dimensjonali huwa inaċċettabbli. Għall-imut tal-ittimbrar tal-folji tal-metall għal skopijiet ġenerali-, it-temprar doppju xieraq ħafna drabi jagħti stabbiltà suffiċjenti mingħajr l-ispiża miżjuda u l-kumplessità tal-ipproċessar krijoġeniku.
Iċ-ċiklu termali jitlesta meta l-komponent tad-die joħroġ ittemprat, stabbli, u fl-ebusija fil-mira tiegħu - lest għall-pass tat-tħin finali li jġib l-uċuħ kollha għall-ispeċifikazzjoni. Kwalunkwe tħin wara t-trattament bis-sħana għandu juża passaġġi ħfief, likwidu li jkessaħ xieraq, u tneħħija kkontrollata tal-istokk biex tevita ħsara li tissaħħan mill-ġdid li tneħħi l-metallurġija bir-reqqa li għadek kif investejt fiha.
Pass 6 Arma u Allinja l-Komponenti kollha tad-Die
Il-komponenti tad-die tiegħek issa huma mwebbsa, ittemprat, u mitħun sad-dimensjonijiet finali. Kull wieħed huwa parti ta 'preċiżjoni f'iżolament. L-assemblaġġ huwa fejn dawk il-partijiet individwali jsiru sistema li tiffunzjona - u fejn xogħol bla ħsieb jista' jneħħi kull siegħa ta' magni u trattament tas-sħana li qabilha. Pin ta 'gwida mhux allinjat, għoli ta' għeluq mhux korrett, jew molla taħt-mgħobbija minn qabel ma jipproduċix biss partijiet ħżiena. Jagħmel ħsara lill-die stess, xi kultant lil hinn minn tiswija ekonomika. L-assemblaġġ xieraq ta 'imut tal-ittimbrar tal-metall isegwi sekwenza intenzjonata li tivverifika t-twaħħil u l-allinjament f'kull stadju qabel ma l-istampa qatt tiċċirkola.
It-twaħħil tal-pinnijiet tal-gwida u l-verifika tal-paralleliżmu
Labar tal-gwida huma s-sinsla tal-allinjament ta 'kwalunkwe timbru tad-die. Huma jżommu n-nofsijiet ta 'fuq u t'isfel traċċati f'reġistrazzjoni perfetta matul kull stroke, jassorbu l-forzi laterali li inkella jxekklu l-punch off-ċentru relattiv għall-ftuħ tad-die. Li jfittxuhom sewwa mhuwiex-negozjabbli.
Il-konfigurazzjoni standard tuża apress fit (adattament ta' interferenza)f'żarbun wieħed - tipikament l-aktar baxx - u aslip fit permezz ta 'boxxli mwebbsafiż-żarbun oppost. Il-press fit jissakkar il-pin b'mod permanenti f'pożizzjoni b'moviment żero. Il-boxxli jipprovdu vjaġġi ggwidati b'spazju biżżejjed (ġeneralment 0.005-0.012 mm) għal ċikliżmu bla xkiel mingħajr logħob laterali. Ħafif illubrika l-boxxli b'żejt speċifiku għad-die waqt l-installazzjoni biex tevita l-ġlir fuq l-ewwel puplesiji.
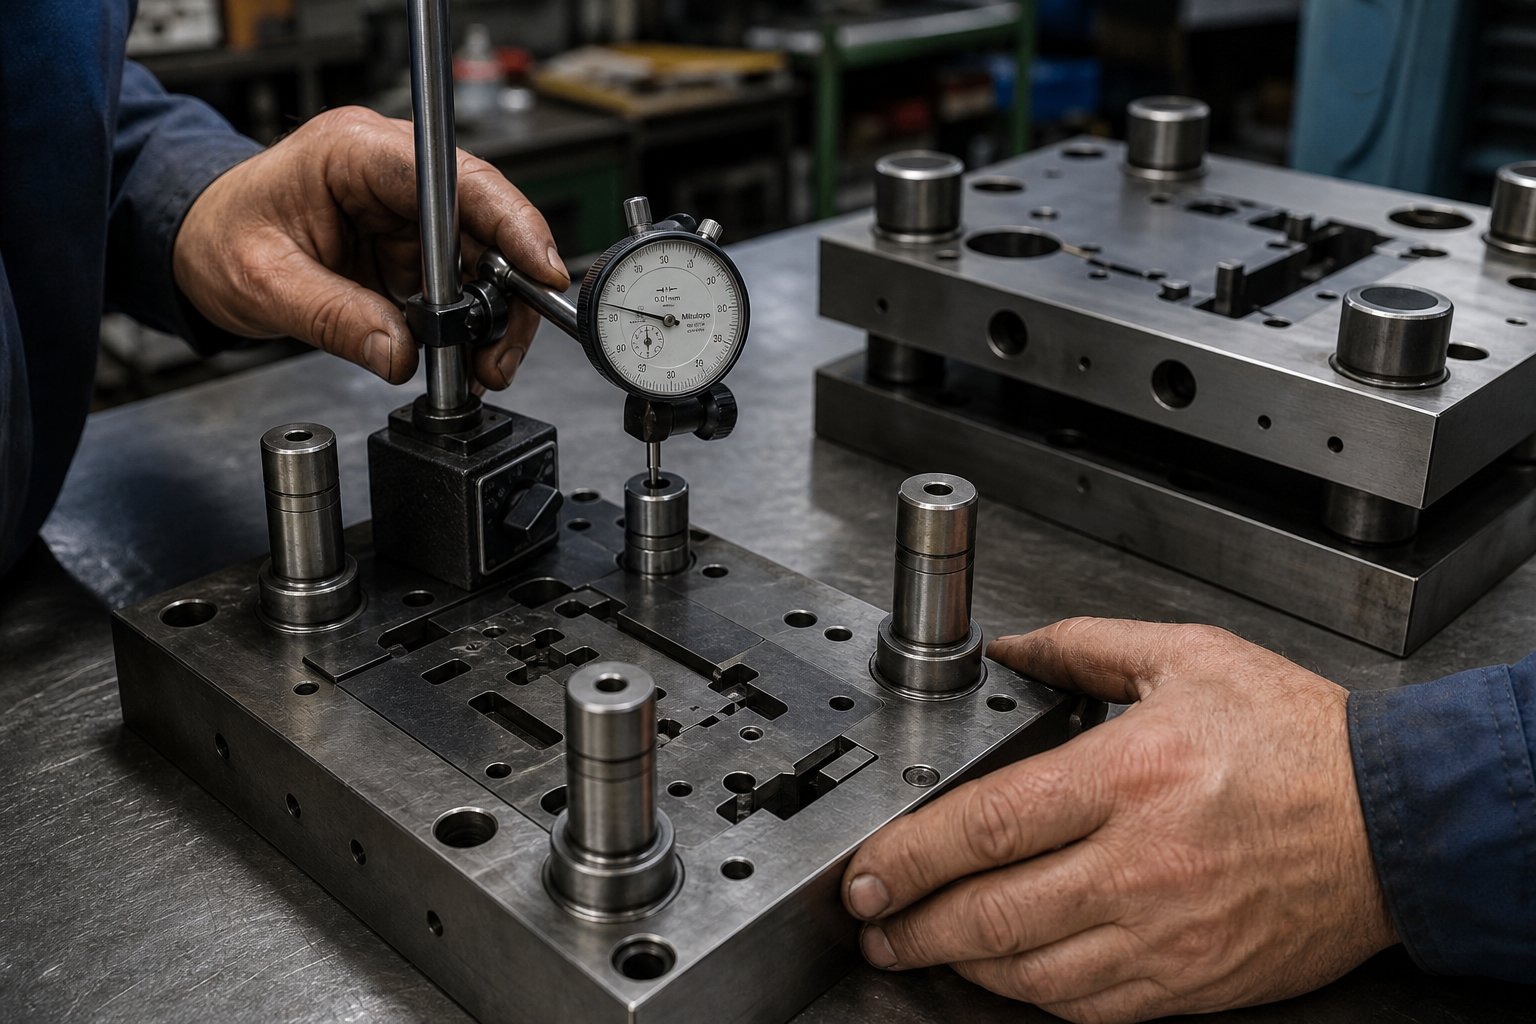
Qabel ma twaħħal kwalunkwe komponenti oħra tal-ittimbrar tal-metall, ivverifika l-perpendikolarità tal-pin tal-gwida. Poġġi indikatur tal-arloġġ fuq bażi manjetika kontra x-xaft tal-brilli u knes it-tul kollu tiegħu. Runout aċċettabbli huwa 0.01 mm jew inqas fuq it-tul tax-xogħol. Kwalunkwe żball angolari hawn jimmultiplika permezz tal-puplesija - pin li jxaqleb 0.02 mm fil-wiċċ taż-żarbun jissarraf f'0.04-0.06 mm ta 'allinjament ħażin fl-estensjoni sħiħa tal-puplesija, biżżejjed biex jagħmel ħsara lit-truf tal-qtugħ jew jipproduċi shear irregolari.
Bil-brilli installati u kkontrollati, żżerżaq iż-żarbun ta 'fuq fuq il-gwidi. Għandu jivvjaġġa bla xkiel b'żero logħob tal-ġenb perċettibbli. Jekk iseħħ l-irbit, iċċekkja għal burrs fuq it-toqba tal-boxxla jew allinjament ħażin żgħir bejn iċ-ċentri tal-brilli tal-gwida li jġiegħel iż-żraben joħorġu minn paralleli. Qatt ma ġġiegħel iż-żarbun ta' fuq 'l isfel - irbit ifisser xi ħaġa ħażina, u tagħfas minn ġo fiha tagħmel ħsara kemm lill-boxxla kif ukoll lill-pin.
Il-paralleliżmu bejn l-uċuħ ta 'fuq u t'isfel taż-żraben itemm il-kontroll tal-allinjament. Poġġi strixxa parallela ta' l-art ta' preċiżjoni madwar iż-żarbun t'isfel u knes dial indikatur tul il-wiċċ ta' fuq taż-żarbun f'pożizzjoni magħluqa. Id-devjazzjoni għandha żżomm fi żmien 0.0005 pulzier kull pulzier ta 'wisa' tad-die. Ikkoreġi kwalunkwe devjazzjoni b'lapping ħafif tal-wiċċ taż-żarbun jew billi taġġusta t-tqegħid ta 'shim qabel ma tipproċedi.
L-issettjar ta' l-Għoli ta' Die Shut u l-Preload tar-Rebbiegħa
L-għoli tad-die shut huwa l-għoli ġenerali tad-die immuntat fil-pożizzjoni magħluqa għal kollox tiegħu. Din id-dimensjoni għandha taqa' fl-ispazju ta' l-għoli tad-die-disponibbli ta' l-istampa - id-distanza mill-wiċċ tal-muntun sal-parti ta' fuq tal-boster f'ċentru mejjet t'isfel, nieqes il-ħxuna tal-bolster. Ħsejjes sempliċi, iżda konfużjoni bejniethomagħfas shut-għoli u die shut għolitikkawża ħsara reali. Jekk id-die huwa għoli wisq għall-firxa ta 'aġġustament ta' l-istampa, il-meded tal-qafas u l-konnessjonijiet jikkompressaw taħt forza eċċessiva. Jekk ikun qasir wisq, id-die qatt ma tagħlaq għal kollox u l-partijiet joħorġu mhux kompluti.
Kejjel l-għoli tal-għeluq bid-die magħluqa għal kollox billi tuża spacer artab (shim stock fil-ħxuna tal-materjal) bejn l-uċuħ tal-punch u d-die. L-għoli totali tal-munzell - inkluż kwalunkwe risers jew paralleli mqiegħda taħt iż-żarbun tad-die - huwa l-għoli tal-għeluq tad-die tiegħek. Ikkonferma li dan il-valur jaqa' bejn l-ispeċifikazzjoni ta' l-għoli tad-die-minimu u massimu ta' l-istampa qabel ma tgħaqqad xi ħaġa.
Il-preload tar-rebbiegħa jiġi wara. Kemm jekk qed tuża molol coil, pads ta' l-uretan, jew ċilindri tal-gass tan-nitroġenu, ir-regola hija l-istess: il-molol għandhom jikkompressaw biss 15-25% tat-tul liberu tagħhom bi stroke sħiħ. Li taqbeż din il-firxa tikkawża falliment tal-għeja - il-molol jinqasam, iċ-ċilindri tal-gass jitilfu l-pressjoni, u l-pads tal-uretan jieħdu sett permanenti. Kejjel it-tul ħieles ta 'kull rebbiegħa, ikkalkula t-tul ikkompressat f'għoli magħluq, u ivverifika li l-proporzjon tal-kompressjoni jaqa' fil-limiti sikuri. Jekk rebbiegħa tikkompressa aktar minn 25% meta tingħalaq, jew ir-rebbiegħa hija qasira wisq jew l-għoli tal-għeluq tiegħek jeħtieġ aġġustament.
Għal timbri die li jmexxu operazzjonijiet progressivi, preload irregolari tar-rebbiegħa madwar il-pjanċa tat-tqaxxir jikkawża tmejjel waqt l-għalf tal-istrixxi, li jwassal għal misfeed u ħsara pilota. Iċċekkja li l-bwiet tar-rebbiegħa kollha jkunu f'fond ugwali u li l-molol huma l-istess speċifikazzjoni - it-taħlit tar-rati tar-rebbiegħa minn fornituri differenti huwa żball komuni iżda li jista' jiġi evitat.
Sekwenza tal-Assemblea minn Żarbun sal-Pjanċa tal-Istripper
L-assemblaġġ tad-die jsegwi minn isfel-fuq, barra-fil-loġika. Tistabbilixxi l-allinjament l-ewwel (sistema ta 'gwida), imbagħad timmonta komponenti tax-xogħol (blokk tad-die, puntelli), u finalment tinstalla sistemi sekondarji (stripper, molol, piloti). Rushing permezz ta 'dawn il-passi jew jaqbeż is-sekwenza tintroduċi żbalji li kompost matul il-ħajja tax-xogħol tad-die.
Hawnhekk hawn is-sekwenza sħiħa tal-assemblaġġ għall-istampar tal-imut:
- Naddaf il-komponenti kollha- neħħi l-grass fuq l-uċuħ, neħħi ż-żjut tal-ippakkjar, u spezzjona kull parti taħt dawl tajjeb għal xquq, burrs, jew ħsara fit-tbaħħir.
- Immonta l-brilli tal-gwida fiż-żarbun t'isfel- agħfas fit-toqob reamed, ivverifika l-perpendikularità bl-indikatur.
- Żgura l-blokka tad-die mal-żarbun t'isfel- issikka l-boltijiet ta' l-ispalla f'mudell salib biex tevita t-tgħawwiġ. Ivverifika li l-wiċċ tad-die huwa parallel għaż-żarbun fi ħdan l-ispeċifikazzjoni.
- Installa bushings ta 'gwida fiż-żarbun ta' fuq- tikkonferma li tiżżerżaq bla xkiel fuq il-brilli tal-gwida.
- Immonta l-holder tal-punch u l-puntelli fuq iż-żarbun ta 'fuq- tivverifika li kull punch jallinja b'mod konċentriku mal-ftuħ tiegħu tad-die tat-tgħammir billi tagħlaq bil-mod id-die u ċċekkja l-uniformità tat-tneħħija.
- Installa l-pjanċa ta 'wara- pożizzjoni bejn l-irjus tal-punch u ż-żarbun ta 'fuq biex tiddistribwixxi l-forza tal-impatt u tevita l-impressjonijiet tal-punch fil-materjal aktar artab taż-żraben.
- Waħħal il-pjanċa tat-tqaxxir bil-molol- issettja l-preload tar-rebbiegħa fil-medda ta 'kompressjoni ta' 15-25%; tikkonferma pressjoni uniformi ta 'strixxa madwar il-wiċċ tal-pjanċa.
- Installa piloti, locators, u komponenti tal-għalf- għal dies progressivi, kun żgur li l-piloti jimpenjaw il-materjal tal-istrixxa b'mod preċiż fil-pitch tal-għalf iddisinjat.
- Ivverifika l-ispazji kollha bi shim stock- Materjal slide-shim tal-ħxuna bejn kull punch u ftuħ tad-die biex tikkonferma tkaxkir uniformi żgħir mingħajr l-ebda rbit.
- Wettaq ċiklu manwali bil-mod (ġirja niexfa)- pulzier id-die magħluqa mingħajr materjal, jisimgħu għall-kuntatt, brix, jew irbit fi kwalunkwe punt fil-puplesija.
Għall-imut progressiv tal-ittimbrar tal-metall, dan huwa wkoll fejn tinstallanotches tal-bypass- qatgħat żgħar ta' ħelsien fid-die li jippermettu li l-istrixxa tgħaddi 'l quddiem anki meta pin pilota jkun għadu parzjalment imqabbad. Talji tal-bypass negattivi u pożittivi fl-imut tal-ittimbrar tal-folja tal-metall iservu l-istess funzjoni ewlenija iżda jvarjaw fil-ġeometrija. Il-bypass negattiv għandu angolu ta 'dħul meħlus li jimbotta l-istrixxa lateralment hekk kif tavvanza, filwaqt li l-bypass pożittiv jipprovdi wiċċ ta' gwida mgħolli. Iż-żewġ tipi jipprevjenu l-buckling tal-istrixxa u l-ksur tal-pilota matul il-progressjoni tal-għalf, partikolarment f'veloċitajiet ogħla tal-istampa fejn il-ħin tal-għalf isir kritiku.
Anke b'sekwenzjar bir-reqqa, ċerti żbalji ta 'assemblaġġ jippersistu fi ħwienet li jiddependu fuq l-esperjenza fuq il-kejl. Hawn huma l-aktar fallimenti komuni u x'jikkawżaw:
- Pinnijiet ta' gwida mhux allinjati- tikkawża tgħaqqad bejn il-boxxli u l-brilli, u żżid il-frizzjoni sakemm id-die torbot f'nofs-stroke. Ħsara progressiva teqred kemm l-uċuħ tal-bronżina kif ukoll tal-brilli.
- Għoli ta' għeluq mhux korrett (imutu għoli wisq għall-istampa)- jiġġenera tunnellaġġ eċċessiv li jgħabbi żżejjed il-qafas tal-istampa, ikisser il-punches, u jista' jqassam iż-żarbun tad-die.
- Pressjoni insuffiċjenti tar-rebbiegħa tal-istripper- jippermetti li l-folja tal-metall jeħel mal-punch fuq il-puplesija tar-ritorn, tiġbed il-balel lura mid-die u tiġġammja l-puplesiji sussegwenti.
- Torque tal-bolt irregolari fuq l-immuntar tal-blokka tad-die- jintroduċi tilt fil-wiċċ tad-die li joħloq spazju mhux-uniformi, li jipproduċi shear għax-xejn fuq naħa waħda u burr eċċessiv fuq in-naħa l-oħra.
- Pjanċa ta' rinforz nieqsa jew mhux f'postha- jippermetti li l-irjus tal-punch jagħmlu faqqiegħ fl-azzar taż-żraben aktar artab, gradwalment jitilfu l-konċentriċità u jżidu t-tneħħija lil hinn mit-tolleranza.
Kull wieħed minn dawn l-iżbalji jista' jiġi identifikat qabel l-ewwel produzzjoni tolqot - jekk tkejjel. It-30 minuta mqattgħin biex jiknis l-indikaturi u jiċċekkjaw shim drag jiffrankaw jiem ta 'soluzzjoni tal-problemi u ġimgħat ta' stennija għal komponenti ta 'sostituzzjoni.
Die immuntat għal kollox bilqiegħda fuq il-bank għadu mhux għodda ta 'produzzjoni. Issir wieħed biss wara li tmexxi materjal reali minnu, tkejjel l-output, u tikkoreġi d-diskrepanzi inevitabbli bejn l-intenzjoni tad-disinn u r-realtà fiżika. Dak il-proċess ta' validazzjoni - die tryout - huwa fejn l-assemblaġġ jew jipprova lilu nnifsu jew jiżvela dak li jeħtieġ aġġustament.
Pass 7 Mexxi Die Tryout u Aġġusta għall-Kwalità tal-Produzzjoni
Die immuntat għal kollox bilqiegħda fl-istampa għadu mhux ippruvat. Sakemm materjal reali jgħaddi minnu u l-output jgħaddi mill-ispezzjoni, l-għodda hija ipoteżi - mhux għodda ta' produzzjoni. Die tryout huwa l-proċess ta' ttestjar ta' dik l-ipoteżi b'mod metodiku, li jibda b'-hits ta' riskju baxx u teskala lejn kundizzjonijiet ta' produzzjoni sħaħ filwaqt li jiġi djanjostikat u kkoreġut kull defiċjenza tul it-triq. L-għaġġla ta' din il-fażi biex tilħaq skadenza hija kif il-ħwienet jispiċċaw ibaħħru partijiet tal-metall stampati ħażin jew jeqirdu l-għodda fit-tielet produzzjoni.
Tryout huwa iterattiv min-natura. Ippjana għal ċikli multipli ta' hit, kejjel, aġġusta, u re-hit. Ħwienet li jittrattaw it-tryout bħala pass wieħed b'mod konsistenti jiffaċċjaw fallimenti ta 'produzzjoni, tiswijiet ta' die ta 'emerġenza, u ħarbiet ta' kwalità li jiswew ħafna aktar mill-ġurnata żejda ta 'validazzjoni bir-reqqa.
Tmexxi l-Ewwel Hits mill-Karta għall-Materjal tal-Produzzjoni
L-approċċ progressiv għall-ewwel hits jimminimizza r-riskju għall-die filwaqt li jiżvela l-problemi kmieni. Aħseb fiha bħala eskalazzjoni kkontrollata:
- Karta hits- agħlaq id-die fuq folja tal-karta jew tal-kartun b'veloċità mnaqqsa tal-istampa. L-impressjoni tiżvela jekk il-puntelli kollha jikkuntattjawx b'mod uniformi, jekk l-għoli magħluq huwiex korrett, u jekk xi komponent jinterferixxix qabel ma kellux. L-ebda metall, l-ebda riskju ta 'ħsara fl-għodda.
- Hits ta’ materjal artab (aluminju jew ram)- agħmel ftit strokes fuq folja artab u rqiqa. L-aluminju jiddeforma faċilment, u għalhekk jesponi kwistjonijiet ta 'allinjament, iffurmar mhux komplut, u problemi ta' tneħħija mingħajr ma jissuġġetta puntelli mwebbsa għal tagħbijiet ta 'qtugħ sħaħ. Iċċekkja l-partijiet tal-materjal artab-għall-mudell tal-qtugħ u s-simetrija.
- Materjal tal-produzzjoni b'veloċità bil-mod- daħħal il-produzzjoni attwali-folja tal-grad fl-istampa tal-istampar tad-die b'veloċità mnaqqsa (modalità ta' stroke-single). Spezzjona kull parti ttimbrata tal-metall immedjatament għal burrs, preċiżjoni dimensjonali, kundizzjoni tat-tarf, u difetti fil-wiċċ.
- Veloċità tal-produzzjoni bi strixxa mgħobbija- ladarba l-partijiet b'veloċità bil-mod- jgħaddu mill-ispezzjoni, żid sal-mira tal-puplesiji kull minuta. Xi problemi - misfeed ħażin, slug pulling, akkumulazzjoni tas-sħana - jidhru biss fil-cadence tal-produzzjoni.
KifMetalForming Magazine noti, l-ewwel parti kompluta minn die progressiv b'kamin sħiħ tista 'ma tikkonformax mar-rekwiżiti dimensjonali immedjatament. Stampers spiss iridu jmexxu diversi partijiet bl-istrixxa mgħobbija bis-sħiħ qabel ma d-die tissetilja biex tipproduċi output tajjeb, minħabba li l-puplesiji inizjali jistgħu jħallu l-muntun tal-istampa maħlul f'żoni li jeħtieġu tensjoni sħiħa tal-istrixxa biex tifforma b'mod korrett.
L-identifikazzjoni u l-Korezzjoni ta' Problemi Komuni tad-Die
Kull prova tiżvela xi ħaġa - il-mistoqsija hija jekk tistax taqra dak li qed jgħidulek il-partijiet. Kull difett fuq parti ttimbrata tal-metall traċċi lura għal kawża ewlenija speċifika fid-die, u kull kawża ewlenija għandha tiffissa mmirata. Hawn huma l-iżjed difetti komuni tat-test immarkati mal-oriġini u l-korrezzjonijiet tagħhom:
| Difett | Dak li Tara | Kawża Għerq | Azzjoni Korrettiva |
|---|---|---|---|
| Burr eċċessiv | Tarf li jaqtgħu mgħolli 'l fuq minn 10% tal-ħxuna tal-materjal | Punch insuffiċjenti-biex-tneħħija tal-mewt, jew truf tal-qtugħ mikula/matt | Er-itħan it-truf tal-qtugħ; jivverifika u aġġusta l-ispazju għal kull naħa; iċċekkja l-allinjament |
| Ġbid tal-balagħar | Slugs mwaħħla mal-wiċċ punch, miġbuda lura permezz tal-die | Tul inadegwat tal-art tad-die, waqfa tal-vakwu insuffiċjenti, jew effett ta 'ġbid taż-żejt | Żid l-art die għal 1.0-1.5x ħxuna tal-materjal; żid karatteristiċi ta 'żamma tal-balel; tnaqqas il-lubrikazzjoni fuq il-wiċċ tal-punch |
| Marki ta' shear irregolari | Wisa 'faxxa Burnish tvarja madwar il-perimetru maqtugħ | Punch-biex-allinjament ħażin; uċuħ die mhux-paralleli | -Iċċekkja mill-ġdid l-allinjament tal-brilli tal-gwida; re-itħan uċuħ die għall-paralleliżmu; jivverifika l-mudell tat-torque tal-bolt tal-immuntar |
| Springback | L-angolu tal-liwja jinfetaħ lil hinn mill-mira wara li jifforma | Irkupru elastiku fil-materjal; kumpens insuffiċjenti ta 'overbend fil-ġeometrija tad-die | Żid l-angolu ta 'overbend (tipikament 2-5 gradi għal azzar ħafif, aktar għal qawwa għolja); żid coining jew qiegħ fil-quċċata tal-liwja |
| Xquq fil-liwjiet | Fratturi fuq ir-raġġ tal-liwja ta' barra | Raġġ tal-liwja stretta wisq għal duttilità materjali; direzzjoni tal-qamħ parallela mal-linja tal-liwja | Żid ir-raġġ tal-liwja; dawwar l-orjentazzjoni vojta; uża grad materjali aktar formabbli |
| Misfeed / karatteristiċi mislocated | It-toqob jew il-karatteristiċi jaqilbu parti mill-pożizzjoni-għal-parti | Ħsara tal-pilota, żball fil-ħin tar-rilaxx tal-għalf, jew żlieq tal-istrixxa | Spezzjona l-piloti għal xedd; aġġusta l-ħin tar-rilaxx tal-għalf-biex ir-rombli jinħallu wara d-dħul tal-pilota iżda qabel l-ingaġġ sħiħ; jivverifika d-distanza tal-progressjoni |
Burrs jistħoqqilhom attenzjoni speċjali minħabba li huma l-aktar sejba ta 'tryout frekwenti. Skont l-analiżi tad-difetti tal-industrija, burrs jiffurmaw meta ż-żoni tal-ksur tal-punch u d-die ma jiltaqgħux b'mod nadif - jew minn spazju mhux korrett, truf tal-qtugħ milbusa, allinjament fqir, jew varjazzjoni tal-ħxuna tal-materjal. Jekk l-għoli tal-burr jaqbeż l-10% tal-ħxuna tal-istokk, id-die teħtieġ intervent qabel ma tibda l-produzzjoni. Iż-żamma ta 'clearance xierqa u truf li jaqtgħu hija l-kontroll primarju, u l-monitoraġġ tal-għoli tal-burr matul il-produzzjoni jipprovdi twissija bikrija qabel ma l-partijiet joħorġu mill-ispeċifikazzjoni.
Korrezzjoni Springback spiss teħtieġ l-aktar iterazzjoni. Materjali ta'-qawwa għolja u azzar li ma jissaddadx jerġgħu lura b'mod aggressiv, u l-angolu ta' kumpens mhux dejjem ikun prevedibbli mill-kalkolu biss. Stenna minn żewġ sa tliet ċikli ta' aġġustament - overbend ftit, kejjel, aġġusta, re-hit - qabel ma l-karatteristiċi ffurmati jżommu l-angolu fil-mira b'mod konsistenti.
Il-kisba tal-Kwalità Konsistenti tal-Parti Permezz tal-Iterazzjoni
Parti tajba waħda ma tivvalidax id-die. Kwalità konsistenti fuq kampjun ta' 30-50 parti tal-ittimbrar tal-metall konsekuttivi tikkonferma li l-għodda hija stabbli. Kejjel id-dimensjonijiet kritiċi fuq l-ewwel-partijiet tal-oġġett billi tuża kalipers, gauges, jew tagħmir CMM kontra t-tolleranzi tal-istampar tal-parti. Varjazzjoni tal-binarji tul il-ġirja - jekk il-pożizzjoni tat-toqba tgħaddi b'0.05 mm fuq 30 hit, xi ħaġa tkun tilbes jew tiċċaqlaq, anke jekk partijiet individwali għadhom jgħaddu mill-ispezzjoni.
Kejl ewlieni waqt il-validazzjoni tal-prova:
- Għoli tal-burr- ivverifika taħt is-sejħa massima (spiss 0.05-0.10 mm għal partijiet tal-metall stampati bi preċiżjoni).
- Karatteristika-għal-dimensjonijiet tal-karatteristika- tikkonferma l-ispazjar tat-toqob, id-distanzi tat-tarf, u l-postijiet tal-liwja jżommu fit-tolleranza tal-istampar.
- Angoli tal-liwja- kejl bi protractor jew komparatur ottiku wara rkupru elastiku sħiħ.
- Flatness- iċċekkja partijiet vojta fuq pjanċa tal-wiċċ b'gauges tal-ħeffa; coil sett jew stress residwu jistgħu pruwa partijiet ċatti.
- Kundizzjoni tal-wiċċ- jispezzjona għal grif, marki ta' ħruq, jew impressjonijiet ta' die li jindikaw kwistjonijiet ta' kuntatt tal-għodda.
Meta d-dimensjonijiet kollha jżommu tul il-kampjun, iddokumenta s-settings tal-istampa - tunnellaġġ, għoli tal-għeluq, tul tal-għalf, veloċità, u setup tal-lubrikazzjoni. Dawn isiru l-linja bażi tiegħek għall-istartjar tal-produzzjoni u setups futuri tad-die fuq l-istess magna tal-ittimbrar tal-metall. Kwalunkwe devjazzjoni minn dawn is-settings waqt il-produzzjoni hija punt tat-tluq tas-soluzzjoni tal-problemi meta l-kwalità tinqala.
Tryout huwa wkoll il-mument li jiġi kkonfermat it-tunnellaġġ tal-istampa taħt tagħbija attwali. Ħafna ħwienet iwettqu qari taċ-ċomb ta' stop-block bid-die b'kamin sħiħ - jiċċekkja jekk l-istampa tiddiferixxix jew titgħawweġ taħt il-forzi reali ġġenerati mill-istazzjonijiet attivi kollha simultanjament. Jekk l-istampa titgħawweġ, il-muntun għandu jinżel ftit biex iżomm il-fond tal-iffurmar korrett u l-kwalità tal-qatgħa, speċjalment fuq partijiet tal-metall ittimbrati eħxen jew ta '-qawwa għolja.
Il-partijiet ittimbrati li jgħaddu mill-ispezzjoni b'mod konsistenti jimmarkaw it-tranżizzjoni mill-iżvilupp tal-għodda għall-prontezza tal-produzzjoni. Iżda l-prontezza tal-produzzjoni mhijiex il-linja tal-finitura - hija l-punt tat-tluq tar-responsabbiltà tal-manutenzjoni kontinwa li tiddetermina jekk dan id-die fil-fatt jibqax ħaj mill-miljuni ta' hits li ddisinjtu għalihom.
Pass 8 Żomm id-Die Tiegħek u Kun Kun Kun af Meta Testernalizza
Partijiet konsistenti li joħorġu mill-istampa waqt it-tryout iħossuhom bħal linja tal-finitura. Fir-realtà, jimmarkaw il-bidu ta 'tellieqa ħafna itwal. Die tal-ittimbrar tal-metall mibni minn azzar ta 'għodda premium u preċiżjoni-makna għal tolleranzi tal-mikron xorta se jiddegrada stroke b'puplesija - it-truf tat-tqattigħ matt, xedd tal-pinnijiet gwida, għeja tal-molol, u drifts tal-allinjament. Id-differenza bejn die li jgħix miljuni ta' hits u wieħed li jonqos b'200,000 niżel għal manutenzjoni dixxiplinata, immexxija minn skeda-imwettaq qabel ma jidhru difetti fil-partijiet tal-produzzjoni.
Stabbiliment ta' Skedi ta' Sann u Intervalli ta' Spezzjoni
Rabtiet effettivi ta 'manutenzjoni direttament mal-għadd ta' hits aktar milli d-dati tal-kalendarju biss. Die li jmexxi 50,000 puplesija fil-ġimgħa jilbes aktar malajr minn ċikliżmu wieħed 5,000 - ovvju, iżda ħafna ħwienet għadhom ma jagħmlux spezzjonijiet ta' kull ġimgħa irrispettivament mill-intensità attwali tal-produzzjoni. Il-proċess tal-manifattura tal-ittimbrar jippremja l-iskedar ibbażat fuq l-evidenza-: issegwi l-hit counter tiegħek, illoggja t-tendenzi tal-burr, u ħalli d-dejta tgħidlek meta jkun dovut is-servizz.
Punt ta 'tluq prattiku għal die tal-ittimbrar tal-metall apposta fil-produzzjoni ta' volum medju-huwa reviżjoni ta 'sann kull 50,000-150,000 hit, skont l-ebusija tal-materjal u l-grad tal-azzar tal-għodda. L-azzar li ma jsaddadx u l-materjali ta 'qawwa għolja jaċċelleraw l-ilbies tat-tarf, iqassru l-intervalli. Materjali aktar artab bħall-aluminju u r-ram jestenduhom. Aġġusta minn hemm ibbażat fuq dak li tosserva waqt l-ispezzjonijiet.
Hawn x'għandek tispezzjona f'kull intervall ta' manutenzjoni:
- Kundizzjoni tat-tarf tat-tqattigħ- iċċekkja għal arrotondament, tixlif, mikro-qsim, u għoli tal-burr fuq il-partijiet tal-kampjun miġbuda eżatt qabel l-għeluq.
- Ilbes tal-brilli tal-gwida u tal-boxxla- ħoss għal laxkezza, isma' għal storbju anormali waqt iċ-ċikliżmu, u fittex marki ta' punteġġ jew ta' tiġrir fuq l-uċuħ tal-brilli.
- Għeja tar-rebbiegħa- kejjel it-tul liberu kontra spec oriġinali; ibdel kwalunkwe rebbiegħa li tilfet aktar minn 10% tat-tul liberu tagħha jew turi qsim viżibbli.
- Allinjament drift- jiknes indikatur tal-arloġġ fuq l-uċuħ ta' fuq u t'isfel tad-die f'pożizzjoni magħluqa; devjazzjoni lil hinn minn 0.01 mm tindika ċaqliq tal-immuntar jew xedd tal-gwida.
- Qafliet tas-sigurtà- iċċekkja l-boltijiet tal-immuntar, il-pinnijiet tal-kavilji, u r-retainers kollha għal laxkezza kkawżata minn vibrazzjoni ċiklika.
- Mogħdijiet ta' evakwazzjoni tar-ruttam- akkumulazzjoni ċara ta' slug, frak, u debris li jakkumulaw fil-kavitajiet tad-die u ċoċċi bejn il-ġirjiet.
- Kunsinna tal-lubrikazzjoni- tikkonferma li l-lubrikant jilħaq il-punti kollha ta' applikazzjoni ppjanati mingħajr imblukkar jew spots niexfa.
It-teknika ta 'sann xierqa hija importanti daqs il-ħin. Il-wiċċ itħan il-wiċċ tal-punch u jmut l-art bl-istess mod biex iżżomm ir-relazzjoni oriġinali tal-ġeometrija u t-tneħħija. Neħħi materjal biżżejjed biss biex tirrestawra tarf tat-tqattigħ nadif - tipikament 0.05-0.10 mm għal kull ċiklu ta 'sann. Wara t-tħin, aġġusta l-għoli magħluq bl-istess ammont imneħħi biex iżżomm l-għeluq korrett tad-die. Taqbeż dak l-aġġustament jiftaħ it-tneħħija progressivament ma 'kull sann, eventwalment jipproduċi l-istess problemi ta' burr li kont qed tipprova telimina.
KifMagazine tal-Formazzjoni tal-Metalljenfasizza, il-ħwienet għandhom isegwu l-ispejjeż tal-manutenzjoni separatament mill-ispejjeż tat-tiswija. Il-manutenzjoni preventiva tippreserva l-kundizzjoni attwali tad-die. It-tiswija tirrestawra xi ħaġa diġà miksura. Meta t-tnejn jinġabru flimkien, il-maniġment jara spejjeż ta' "manutenzjoni" minfuħa u jagħmel pressjoni fuq it-tim biex inaqqas is-servizz skedat - eżattament ir-rispons ħażin. Żieda fl-attività ta' manutenzjoni ppjanata għandha tikkorrispondi għal tnaqqis fit-tiswijiet ta' emerġenza u spejjeż ta' waqfien moħbija.
Nagħrfu Meta Die Jeħtieġ Maħdim mill-ġdid jew Sostituzzjoni
Is-sann u t-tpartit tal-komponenti jimmaniġġjaw l-ilbies normali. Iżda meta l-istess stazzjon jibqa' jonqos ftit wara s-servizz, jew id-drift dimensjonali jerġa' lura fi żmien ftit eluf ta' hits ta' setup verifikat, il-manutenzjoni ta' rutina laħqet il-limitu tagħha. Dawn ix-xejriet jindikaw kwistjonijiet aktar profondi - bidla fl-ispazju akkumulat madwar id-die kollha, għeja strutturali fiż-żarbun, jew nuqqas fundamentali tad-disinn li l-ebda ammont ta 'tħin ma se jirranġa.
Oqgħod attent għal dawn l-iskattaturi tal-eskalazzjoni fil-proċess tal-manifattura tal-ittimbrar tal-metall:
- Burr rikorrenti jew drift dimensjonali anke wara sann ivverifikat u korrezzjoni tal-allinjament.
- Tixlif jew qsim tat-truf tat-tqattigħ aktar milli arrotondament gradwali - dan jindika tagħbija żejda jew għeja materjali lil hinn minn dak li jindirizza l-sann.
- Sostituzzjoni ta 'pin ta' gwida jew bushing meħtieġa aktar minn darbtejn fis-sena fuq die tal-produzzjoni.
- Is-sann kumulattiv neħħa biżżejjed materjal (tipikament 3-5 mm totali) li l-firxa ta 'aġġustament tal-għoli magħluqa hija eżawrita.
- It-tolleranzi tal-parti ssikkaw minħabba bidliet fl-inġinerija u l-ġeometrija tad-die eżistenti ma tistax iżżomm aktar l-ispeċifikazzjoni l-ġdida.
Meta jidhru dawn is-sinjali, id-deċiżjoni hija bejn rikondizzjonar (bini mill-ġdid ta 'sezzjonijiet mikula u restawr tal-allinjament) u sostituzzjoni sħiħa. Ilbies ta 'rikondizzjonar imut fejn iż-żarbun, il-gwidi, u l-istruttura ġenerali jibqgħu sodi iżda l-komponenti tax-xogħol qabżu l-ħajja tas-servizz tagħhom. Is-sostituzzjoni hija s-sejħa t-tajba meta l-integrità strutturali tkun kompromessa, meta l-ispejjeż kumulattivi ta’ xogħol mill-ġdid joqorbu lejn spiża ġdida tal--bini, jew meta l-volum tal-produzzjoni jitlob għodda li tkun kapaċi tittimbra b’die ta’ preċiżjoni b’konsistenza tal-grad tal-karozzi-.
Meta tissieħeb ma' Die Maker Professjonali
Ħafna ħwienet jimmaniġġjaw is-sann, il-bdil tal-molla, u t-tpartit tal-komponenti bażiċi fid--dar b'mod effettiv. Li jaħdem għal imut ta 'blanking sempliċi u volumi ta' produzzjoni moderati. Iżda hemm fruntiera ċara fejn il--kapaċità tad-dar tispiċċa u stampers tal-metall professjonali b'riżorsi ta' inġinerija sħaħ isiru t-triq aħjar.
| Xenarju | Fil--Manutenzjoni tad-Dar Jiġġestixxiha | Die Maker Professjonali Meħtieġa |
|---|---|---|
| Sann tat-tarf fuq azzar tal-għodda standard | Iva - grinder tal-wiċċ u twaħħil bażiku biżżejjed | Le - sakemm il-ġeometrija ma tkunx kumplessa jew ma tkunx meħtieġa tfassil mill-ġdid tal-EDM tal-wajer |
| Sostituzzjoni tar-rebbiegħa u tal-komponenti | Iva - partijiet ta' sostituzzjoni tal-istokk u assemblaġġ standard | Le - sakemm il-komponenti tad-dwana ma jeħtieġux inġinerija mill-ġdid |
| Bini mill-ġdid tal-istazzjon die progressiv | Possibbli jekk il-ħanut ikollu wajer EDM u CNC tħin | Iva - meta stazzjonijiet multipli jeħtieġu disinn mill-ġdid jew validazzjoni CAE |
| L-ittimbrar tal-karozzi jmut b'rekwiżiti PPAP | Rari - id-domandi ta' dokumentazzjoni u validazzjoni jaqbżu l-biċċa l-kbira tal-ħwienet interni | Iva - sistema ta' kwalità sħiħa, simulazzjoni, u kapaċità ta' spezzjoni meħtieġa |
| Die ġdid għall-ġeometrija tal-parti mibdula jew volum ogħla | Le - sakemm il-ħanut ma jkunx kamra tal-għodda ta'-servizz sħiħ | Iva - analiżi tal-fattibilità, disinn, magni, u prova kollha meħtieġa |
| L-għerq tal-falliment tad-die{0}}kawża analiżi li teħtieġ simulazzjoni CAE | Le - il-biċċa l-kbira tal-ħwienet m'għandhomx għarfien espert tas-softwer u tas-simulazzjoni tal-FEA | Iva - simulazzjoni tidentifika kwistjonijiet ta' formazzjoni inviżibbli għall-ispezzjoni fiżika |
Mistoqsija ta 'ħarsa ġenerali tal-kumpanija tal-ittimbrar tal-metall utli li tistaqsi lil kwalunkwe sieħeb potenzjali: ikopru l-fluss tax-xogħol sħiħ mill-fattibbiltà permezz tal-validazzjoni tal-produzzjoni, jew passi tal-magni diskreti biss? Id-distinzjoni hija importanti għaliex die li jfalli ripetutament ħafna drabi jeħtieġ li l-proċess kollu jiġi rivedut mill-ġdid - mhux biss komponent wieħed mill-ġdid-makna.
Għat-timijiet li qabżu l--laħbar-tal-kapaċità tagħhom ta' produzzjoni jew jeħtieġu għodda ta' produzzjoni-grad ta' produzzjoni għal kuntratti ta'-volum għoli, is-sħubija ma' fornitur ta'-servizz sħiħ telimina l-koordinament tal-ġestjoni ta' bejjiegħa separati għad-disinn, il-magni, it-trattament tas-sħana, u l-prova. YICHEN, pereżempju, joffriRFQ-soluzzjonijiet tad-die tal-ittimbrar tad-dwana lestili jkopru analiżi tal-fattibilità, simulazzjoni CAE, makkinar ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni finali - l-istess fluss tax-xogħol kopert f'din il-gwida, esegwit taħt sistema ta' kwalità waħda. Dak l-approċċ integrat huwa partikolarment ta' valur għal forom tal-ittimbrar tal-karozzi u applikazzjonijiet oħra ta' preċiżjoni fejn it-traċċabilità u r-rati tal-approvazzjoni tal-ewwel-pass jaffettwaw direttament il-kalendarji tal-produzzjoni.
Kemm jekk iżżomm id-die tal-ittimbrar tal-metall tiegħek fid--dar jew sieħeb ma' speċjalista, il-prinċipju jibqa' l-istess: il-manutenzjoni tippreserva l-investiment li għamilt f'kull pass preċedenti. Tissorvelja l-għadd tal-hit, spezzjona b'mod sistematiku, tiffoka qabel ma t-truf ifallu, u teskala b'mod onest meta l-kura ta 'rutina tieqaf żżomm. Die mibni biex jgħix miljuni ta 'hits jista' jagħmel dan biss jekk il-programm ta 'manutenzjoni warajh ikun dixxiplinat bl-istess mod.
Mistoqsijiet Mistoqsija ta' Frekwenti Dwar Kif Nagħmlu Die tal-Ittimbrar
1. Kemm idum biex tagħmel ittimbrar die mill-bidu?
Die ta' blanking sempliċi ta'-stazzjon wieħed tipikament jieħu 4-8 ġimgħat mid-disinn sat-tryout, filwaqt li die progressiv kumpless jista' jeħtieġ 12-20 ġimgħa jew aktar. Il-kalendarju tiddependi fuq il-kumplessità tal-parti, l-għażla tal-materjal, il-metodu tal-magni (manwal vs CNC/wire EDM), ċikli ta 'trattament tas-sħana, u n-numru ta' iterazzjonijiet tat-tryout meħtieġa biex tinkiseb kwalità konsistenti tal-parti. Ħwienet b'kapaċità interna tal-wajer EDM u CNC jistgħu jikkompressaw is-skadenzi b'mod sinifikanti meta mqabbla ma 'dawk il-passi tal-magni tal-esternalizzazzjoni.
2. X'inhu l-aħjar azzar tal-għodda għall-istampar imut?
M'hemm l-ebda azzar tal-għodda tal-aqwa - l-għażla t-tajba tiddependi fuq l-operat u l-volum tal-produzzjoni. Azzar tal-għodda D2 (54-61 HRC) jeċċella fil-blanking u t-titqib fit-tul-minħabba reżistenza eċċezzjonali għall-ilbies. A2 joffri taħlita bilanċjata ta' ebusija u toughness għal forom ta'-volum medju u punches itwal. S7 jipprovdi reżistenza għal xokk superjuri għal operazzjonijiet ta 'blanking u liwi tqal. Għal volum estremament għoli-jew applikazzjonijiet ta 'materjal li joborxu, inserzjonijiet tal-karbur jistgħu jestendu l-ħajja tad-die b'500-1000% fuq azzar tal-għodda solidu fi stazzjonijiet speċifiċi.
3. Kif tikkalkula t-tneħħija tal-punch u d-die għall-ittimbrar tal-folja tal-metall?
It-tneħħija tad-die għal kull naħa hija ugwali għall-ħxuna tal-materjal immultiplikata b'perċentwali ta' clearance. Għall-azzar ħafif, uża 5-10% għal kull naħa; materjali aktar artab bħall-aluminju jeħtieġu 5-7%, filwaqt li materjali aktar iebsa bħall-istainless steel jeħtieġu 10-12% jew aktar. Pereżempju, l-iblanking ta '1.5 mm azzar ħafif bi 8% kull naħa jagħti spazju ta' 0.12 mm fuq kull naħa, u jagħmel il-ftuħ tad-die 0.24 mm akbar mill-punch ġenerali. It-tneħħija xierqa tiżgura allinjament nadif tal-ksur, burr minimu, u ħajja estiża tal-għodda.
4. X'jikkawża burrs eċċessivi fuq partijiet ittimbrati u kif tirranġaha?
Burrs eċċessivi - truf li jaqtgħu mgħollija li jaqbżu l-10% tal-ħxuna tal-materjal - jirriżultaw minn punch insuffiċjenti-biex-tneħħija tal-imut, truf tal-qtugħ matt jew mikula, jew allinjament ħażin bejn punch u die. L-iffissar jinvolvi t-tħin mill-ġdid tat-truf tat-tqattigħ biex jirrestawra l-sharpness, il-verifika u l-aġġustament tal-clearance għal kull naħa biex jaqblu mal-ispeċifikazzjonijiet tal-materjal, u l-iċċekkjar tal-allinjament tal-pin tal-gwida u l-paralleliżmu tal-wiċċ tad-die. Il-monitoraġġ tal-għoli tal-burr matul il-produzzjoni jservi bħala sistema ta 'twissija bikrija li tqanqal il-manutenzjoni qabel ma l-partijiet joħorġu mill-ispeċifikazzjoni.
5. Meta għandek testerna l-ittimbrar li tagħmel id-die flok tibni fid--dar?
Esternalizza meta l-proġett tiegħek jaqbeż il--kapaċità tat-tagħmir tad-dar - partikolarment meta jkollok nuqqas ta' EDM tal-wajer għal profili kumplessi, teħtieġ simulazzjoni CAE għall-validazzjoni tad-disinn, teħtieġ dokumentazzjoni tal-PPAP tal--grad tal-karozzi, jew meta stazzjonijiet ta' die progressivi jeħtieġu disinn mill-ġdid. Dawk li jfasslu die ta' servizz sħiħ-bħal YICHEN jimmaniġġjaw analiżi tal-fattibilità, simulazzjoni, magni ta' preċiżjoni, ġirjiet ta' prova, u spezzjoni taħt sistema ta' kwalità waħda, u jeliminaw il-koordinazzjoni ta' diversi-bejjiegħa. Dan l-approċċ integrat huwa siewi b'mod speċjali għal kuntratti ta'-volum għoli fejn ir-rati ta' approvazzjoni-l-ewwel pass jaffettwaw direttament il-kalendarji tal-produzzjoni.


