


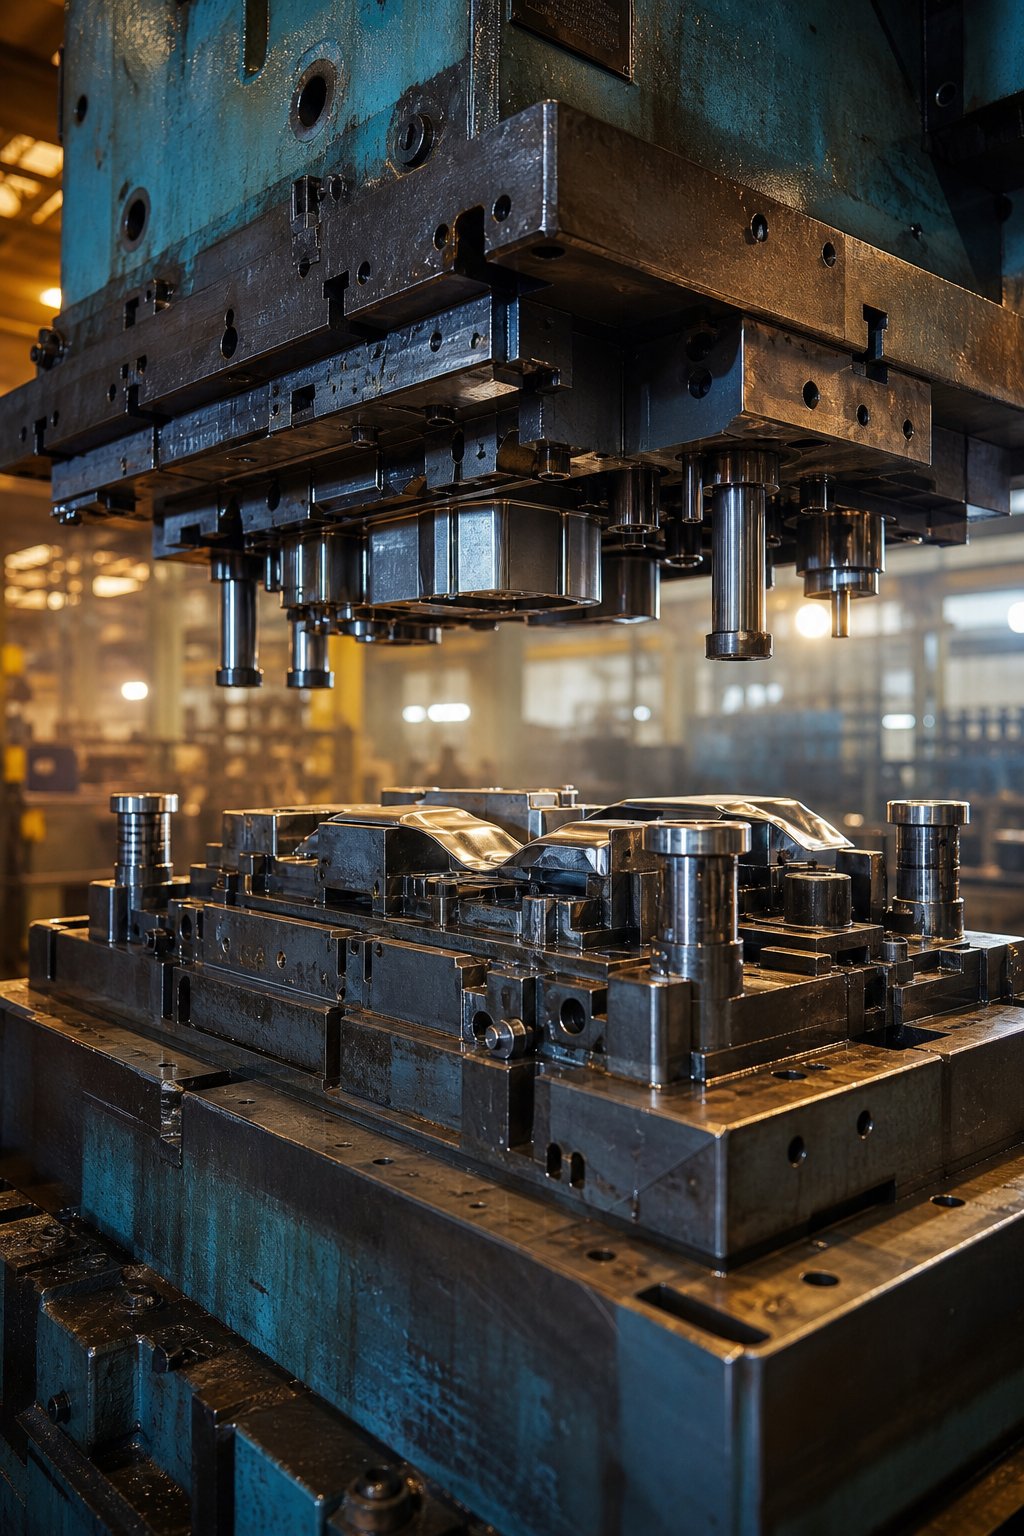
X'inhuma l-Imut tal-Ittimbrar tal-Karozzi u Għaliex Jgħoddu
Meta coil ċatt tal-azzar isir fender, rail strutturali, jew bracket imbarrat fil-fond ġewwa l-vettura tiegħek, it-trasformazzjoni sseħħ ġewwa pressa tal-ittimbrar, misjuqa minn għodda-mibnija apposta. Dik l-għodda hija d-die, u li jkollna tajjeb jiddetermina jekk programm ta 'produzzjoni jilħaqx il-miri tiegħu ta' spiża, kwalità u ħin.
Jiddefinixxu l-Ittimbrar tal-Karozzi
Dies tal-ittimbrar tal-karozzi huma settijiet ta' għodda ta' preċiżjoni-inġinerija, tipikament magħmula minn azzar tal-għodda mwebbsa jew ligi mdaħħla-karbur, li jaqtgħu, jiffurmaw u jsawru folja tal-metall f'komponenti tal-vettura billi japplikaw forza kkontrollata permezz ta' pressa ta' tunnellaġġ għoli-.
Kull sett die jikkonsisti f'nofsijiet ta 'fuq u t'isfel imqabbla li fihom punches, blokki die, strippers, u sistemi ta' gwida li jaħdmu flimkien biex jipproduċu partijiet ripetibbli b'veloċità tal-produzzjoni. Bħala l-SMEjiddeskriviha, ittimbrar imut huma l-għodod li jsawru u jaqtgħu partijiet tal-folja tal-metall, żviluppati bl-użu ta 'softwer CAD u programmi analitiċi, imbagħad tradotti f'għodda fiżika minn diemakers tas-sengħa. Fil-manifattura tal-partijiet tal-karozzi, dawn l-għodod jiffurmaw is-sinsla ta 'kull pannell tal-ġisem, rinfurzar strutturali, u komponent tal-metall ta' ġewwa rolling off-line.
Għaliex l-Għażla Die Tmexxi s-Suċċess tal-Manifattura
Immaġina li tispeċifika die li tipproduċi partijiet nodfa iżda ma tistax iżżomm il-pass mal-ħin tat-takt tiegħek, jew waħda li taħdem b'rata mgħaġġla iżda tiġġenera rati ta 'ruttam li jnaqqru l-marġni tiegħek. L-għażla tad-die tiltaqa 'fl-intersezzjoni ta' tliet pressjonijiet li jikkompetu:
- Spiża tal-produzzjoni- investiment fl-għodda, frekwenza tal-manutenzjoni, u utilizzazzjoni tal-materjal kollha traċċaw lura għall-għażliet tat-tip tad-die u tad-disinn.
- Kwalità tal-parti- l-eżattezza dimensjonali, il-finitura tal-wiċċ, u l-kontroll tal-burr jiddependu fuq spazju korrett, ġestjoni tal-fluss tal-materjal, u kwalità tal-kostruzzjoni tad-die.
- Ħin taċ-ċiklu- in-numru ta' stazzjonijiet, il-kompatibilità tal-veloċità tal-istampa, u l-metodu tat-trasferiment tal-parti jirregolaw direttament il-puplesiji kull minuta.
Għall-inġiniera OEM li jispeċifikaw dies tal-karozzi fuq pjattaforma ġdida, dawn il-kompromess{0}}sawru l-fattibilità tal-programm mill-aktar fażi bikrija tal-kunċett. Għal timijiet tal-Livell 1 u tat-Tier 2 li jinvestu f'assi die biex jirbħu kuntratti ta 'produzzjoni, l-għażla żbaljata tista' tissakkar f'ekonomija mhux favorevoli għall-ħajja tal-programm.Operazzjonijiet tal-ittimbrar tal-metall tal-karozzijitolbu li ż-żewġ gruppi jallinjaw fuq it-tip tad-die, il-materjal, u l-kwalità tal-bini qabel ma l-azzar qatt jinqata '.
Id-deċiżjonijiet jiġu sfumati malajr. Il-ġeometrija tal-parti, il-volum annwali, il-grad tal-materjal, u d-disponibbiltà tal-istampa kollha jinteraġixxu, u kull tip ta 'die jġorr profil distint ta' saħħiet u limitazzjonijiet. Is-sezzjonijiet ta' quddiem iqassmu dawk it-tipi ħdejn xulxin, jimxu minn kif jinbnew l-imwiet, u jimmappjaw il-kompromess tekniċi-li jisseparaw programm ta' stampar profittabbli minn wieħed inkwiet.
Tqabbil sħiħ ta 'Tipi ta' Die tal-Ittimbrar tal-Karozzi
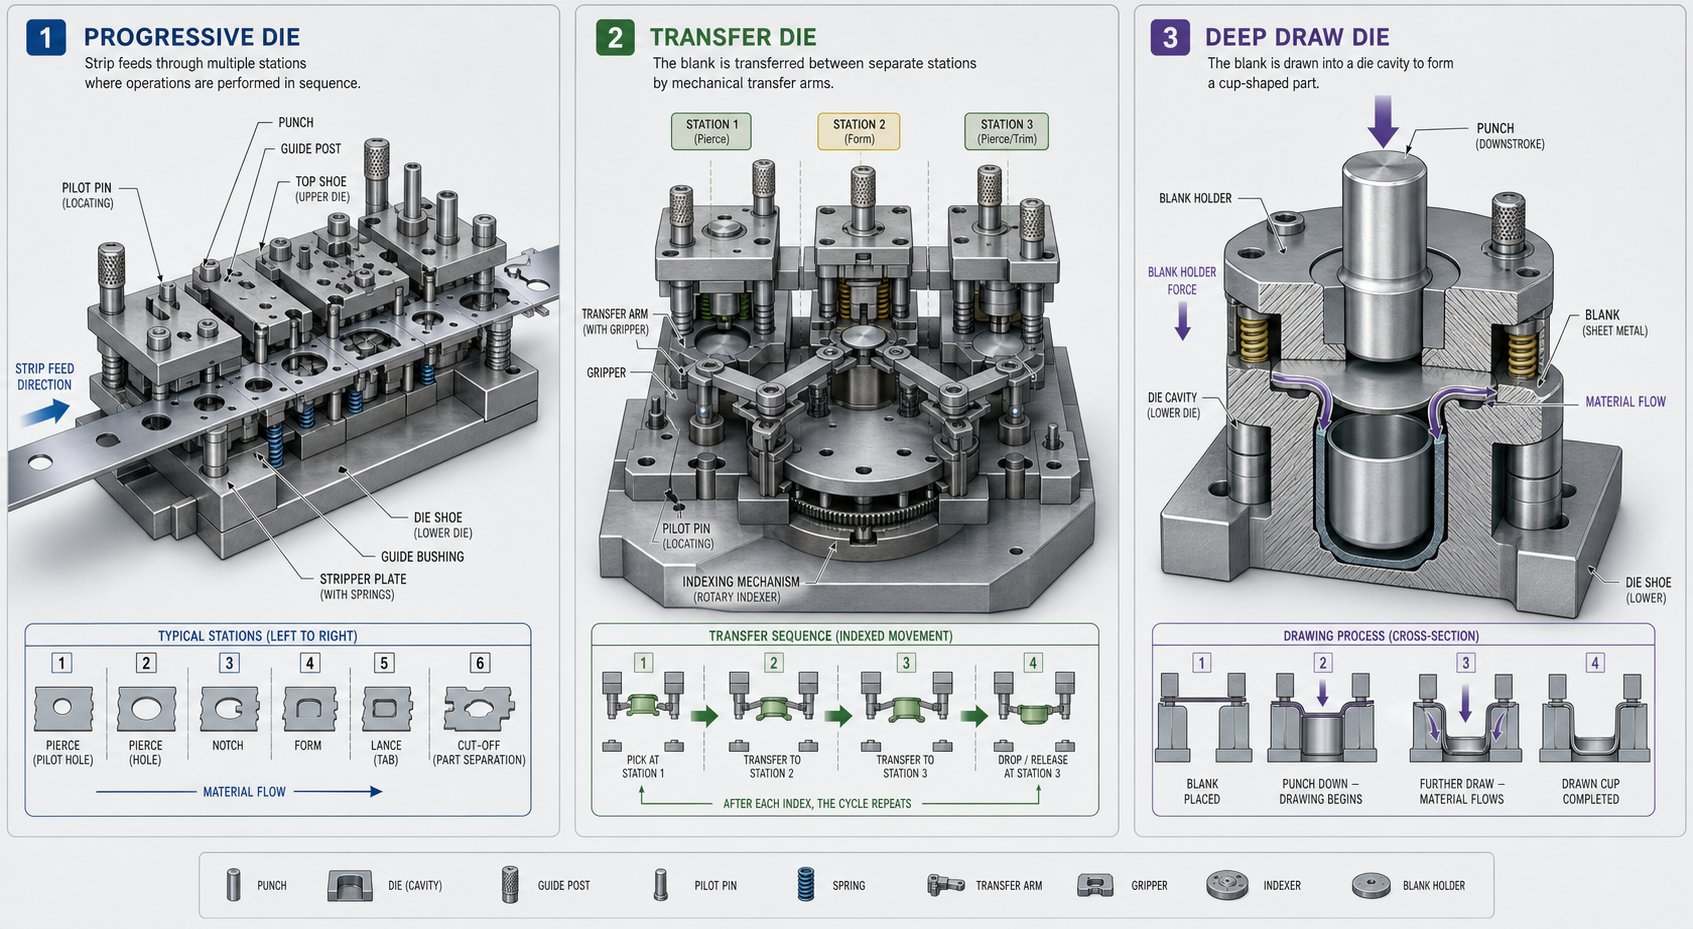
Kull tip ta 'die jsolvi problema ta' produzzjoni differenti. Il-ġeometrija tal-parti, il-miri tal-volum, u l-grad tal-materjal imexxu d-deċiżjoni, iżda l-fehim kif kull konfigurazzjoni fil-fatt taħdem huwa l-pedament biex issir is-sejħa t-tajba. Hawn taħt hawn tqassim ġenb--maġenb id-dies ewlenin tal-ittimbrar tal-folji tal-metall użati fil-programmi tal-vetturi llum.
| Tip Die | Prinċipju Operattiv | L-Aħjar-Partijiet tal-Karozzi Adattati | Firxa tal-Volum tal-Produzzjoni | Livell ta' Kumplessità | Limitazzjonijiet Ewlenin |
|---|---|---|---|---|---|
| Progressiva | L-istrixxa tal-metall tavvanza permezz ta 'stazzjonijiet multipli f'sett die wieħed; kull stroke tlesti operazzjoni waħda għal kull stazzjon | Parentesi, ankri taċ-ċinturin tas-sigurtà, konnetturi elettriċi, rinforzi strutturali żgħar | Għoli (100k+ fis-sena) | Medju għal Għoli | Id-daqs tal-parti limitat mill-wisa 'ta' l-istrixxa u s-sodda ta 'l-istampa; tiġbed aktar fil-fond huma diffiċli |
| Trasferiment | Blanks individwali jimxu mekkanikament jew robotikament bejn stazzjonijiet die indipendenti | Cross-membri strutturali, parentesi tas-sospensjoni, rinforzi kbar tal-ġisem | Medju għal Għoli (50k+) | Għoli | Spiża kapitali ogħla; ħin taċ-ċiklu aktar bil-mod minn progressiv; teħtieġ infrastruttura ta 'awtomazzjoni |
| Tandem | Serje ta' presses ta'-operazzjoni waħda rranġati f'linja; trasferimenti ta' partijiet bejn presses | Karozzerija kbira-f'-pannelli bojod (bibien, hoods, fenders) | Medju għal Għoli | Għoli | Spazju kbir fuq l-art; investiment kapitali sinifikanti; loġistika kumplessa |
| Kompost | Operazzjonijiet ta 'qtugħ multipli (blanking + titqib) esegwiti simultanjament f'daqqa waħda | Partijiet ta' preċiżjoni ċatti, komponenti tal-washer-bħal, pjanċi ta' rinfurzar | Medju għal Għoli | Medju | Limitat għal ġeometriji relattivament ċatti; spiża ogħla tal-għodda minn dies ta'-operazzjoni waħda |
| Kombinazzjoni | Operazzjonijiet ta 'qtugħ u formazzjoni magħquda f'daqqa waħda | Brackets iffurmati b'toqob, terminals elettriċi, shims tal-powertrain | Medju għal Għoli | Medju għal Għoli | Kostruzzjoni die kumplessa; intervalli ta 'manutenzjoni aktar stretti |
| Deep Draw | Detentur vojt u materjal li jiġbed il-punt f'kavità biex joħloq ġeometrija vojta jew ta' forma ta' tazza- | Tankijiet tal-fjuwil, housings strutturali, sezzjonijiet tal-pannelli tal-karrozzerija, kompartimenti tal-batteriji | Medju għal Għoli | Għoli | Jeħtieġ kontroll preċiż tal-fluss tal-materjal; suxxettibbli għat-tikmix u dmugħ |
| Ittrimmja/Ittaqqab | Tneħħi materjal żejjed u żżid toqob jew slots wara li l-iffurmar ikun komplut | Ipproċessar ta' l-aħħar-stadju fuq kważi l-partijiet kollha tal-korp ittimbrati u strutturali | Il-volumi kollha | Baxx għal Medju | L-operazzjoni sekondarja żżid il-ħin taċ-ċiklu; truf tal-qtugħ jilbsu malajr fuq AHSS |
Konfigurazzjonijiet ta 'Die Progressivi u ta' Trasferiment
Imut progressivi jżomm l-istrixxa tal-metall konnessa matul il-proċess kollu. Immaġina coil għalf fl-istampa: ma 'kull stroke, l-istrixxa indiċi 'l quddiem u operazzjoni ġdida, kemm jekk qtugħ, liwi, muniti, jew intaljar, jiġri f'kull stazzjon simultanjament. Il-parti lesta tissepara mill-istrixxa tal-ġarr biss fl-istazzjon finali. Dan jagħmel die tal-ittimbrar progressiv eċċezzjonalment effiċjenti għal komponenti iżgħar prodotti f'volumi għoljin, bħal parentesi tal-immuntar, housings elettriċi, u terminali tal-konnetturi. Fil-fatt, l-ittimbrar progressiv tar-ram huwa komuni għall-vireg tal-karozzi tal-linja tal-VE u terminali ta'-konduttività għolja fejn tolleranzi stretti u throughput rapidu kemm huma importanti.
It-trasferiment imut jieħu approċċ differenti. Il-vojt jinqata 'ħieles kmieni, imbagħad swaba' mekkaniċi jew armi robotiċi jmexxuh bejn stazzjonijiet indipendenti. Kull stazzjon jista 'jiġi ottimizzat għal operazzjoni waħda, inklużi deep draws li ma jkunux prattiċi fuq strixxa progressiva.Sistemi ta' trasferimentshine għal partijiet tal-karozzi akbar, ġeometrikament kumplessi bħal traversi strutturali u komponenti ta 'sospensjoni fejn il-parti sempliċement ma tidħolx fil-limitazzjonijiet ta' strixxa progressiva.
Tandem die lines jestendu din il-loġika aktar. Minflok stazzjonijiet fi pressa waħda, serje ta 'preses individwali huma rranġati f'sekwenza bi trasferiment awtomatizzat ta' parti bejniethom. Issib setups tandem li jipproduċu-body ta' daqs sħiħ-f'-pannelli bojod, hoods, u barra tal-bibien fejn kull pass tal-iffurmar jitlob it-tunnellaġġ tal-istampa u l-profil tal-puplesija ddedikat tiegħu stess.
Kompost, Kombinazzjoni, u Deep Draw Dies
Imut komposti jesegwixxi azzjonijiet ta 'qtugħ multipli f'daqqa waħda, jaħsbu li jbbukkjaw il-profil ta' barra u jtaqqbu toqob ta 'ġewwa simultanjament. Il-ħlas huwa konċentriċità stretta bejn il-karatteristiċi, li hija importanti għal partijiet ċatti ta 'preċiżjoni bħal pjanċi ta' rinfurzar u shims tal-powertrain. Dies komposti huma itqal fuq l-ispiża inizjali tal-għodda iżda jħallsu lura malajr bil-volum billi jeliminaw l-immaniġġjar tal-parti bejn l-operazzjonijiet.
Imut ta 'kombinazzjoni jmorru pass 'il quddiem billi jingħaqdu qtugħ u jiffurmaw f'daqqa waħda. Parentesi li teħtieġ kemm toqba mtaqqba kif ukoll ħanek iffurmat jistgħu joħorġu mill-istampa lesti għall-assemblaġġ. Dan inaqqas l-operazzjonijiet sekondarji u l-ispejjeż tal-immaniġġjar tal--parti, għalkemm il-kostruzzjoni u l-manutenzjoni tad-dies isiru aktar kumplessi.
Deep draw dies jimmaniġġjaw l-aktar ġeometrija eżiġenti fl-ittimbrar tal-karozzi. Blank ċatt jinġibed ġo kavità tad-die mill-punch filwaqt li detentur vojt jikkontrolla l-fluss tal-materjal biex jipprevjeni t-tikmix. Is-sezzjonijiet tal-pannelli tal-karrozzerija, it-tankijiet tal-fjuwil, u l-komponenti tal-kompartiment tal-batterija tal-EV kollha jiddependu fuq it-tpinġija fil-fond. Il-proċess jirrikjedi attenzjoni bir-reqqa biex jinġibdu r-raġġi, il-pressjoni tad-detentur vojta, u l-lubrikazzjoni, speċjalment hekk kif il-manifatturi jinbidlu lejn pannelli tal-aluminju li huma inqas indulenti minn azzar ħafif.
Ittrimmja u Pierce Dies fl-Operazzjonijiet tal-Irfinar
Kważi kull parti tal-karozzi ffurmata teħtieġ pass tal-irfinar. Ittrimmja u ttaqqab imut neħħi l-materjal tal-flanġ żejjed li jkun fadal mill-operazzjonijiet tat-tpinġija, żid toqob tal-immuntar, u aqta 'slots għall-karatteristiċi tal-assemblaġġ. Dawn imut joqogħdu 'l isfel fil-proċess, ħafna drabi bħala l-istazzjon finali f'linja ta' trasferiment jew bħala operazzjonijiet waħedhom f'setup tandem.
Filwaqt li t-tqattigħ u ttaqqab imut huma aktar sempliċi fil-kunċett, it-truf tat-tqattigħ tagħhom isofru rati għolja ta 'xedd, partikolarment meta tirqim azzar avvanzati ta'-saħħa għolja. Il-kwalità tat-tarf tirregola direttament jekk parti tgħaddix mill-ispezzjoni dimensjonali, għalhekk l-għażla tal-azzar tal-għodda u l-iskedi ta 'manutenzjoni għal dawn imut jistħoqqilhom l-istess attenzjoni bħall-istadji tal-iffurmar.
It-tqabbil tat-tip ta' die t-tajjeb mal-ġeometrija u l-volum tal-parti tiegħek hija l-ewwel deċiżjoni. L-isfida li jmiss hija li nifhmu x'jiġri meta parti ta' fruntiera tista' tmur f'kull naħa, li huwa eżattament fejn il-kummerċ progressiv-versus-it-trasferiment-isir kritiku.
Progressive Die vs Transfer Die Qafas ta' Deċiżjoni
Ħafna partijiet tal-karozzi jaqgħu f'żona griża fejn jew die progressiv jew die ta 'trasferiment jistgħu teknikament jaħdmu. Ankra taċ-ċinturin tas-sigurtà hija b'mod ċar territorju progressiv, u bieb ta' ġewwa ta' daqs sħiħ-b'mod ċar jappartjeni fuq linja ta 'trasferiment. Imma xi ngħidu dwar rinfurzar strutturali ta' daqs medju-b'fond moderat ta' ġibda u volum annwali ta' 200,000? Hemmhekk jibda d-dibattitu reali dwar l-inġinerija.
Meta Tmut Progressiv Jegħleb Trasferiment Dies
Setup progressiv ta' die u stampar jirbaħ fuq il-veloċità. Minħabba li l-istrixxa tibqa' konnessa u tindika 'l quddiem ma' kull stroke ta' l-istampa, tista 'taħdem bi strokes għoljin kull minuta b'kumplessità minima tal-immaniġġjar tal-parti-. L-operazzjoni kollha tgħix f'sett die wieħed, li jfisser stampa waħda, setup wieħed, u stazzjon ta 'repetibilità konsistenti għal stazzjon.
Imut progressivi huma l-għażla aktar b'saħħitha meta l-parti tiegħek hija relattivament żgħira, karatteristiċi tpinġijiet baxxi jew liwjiet sempliċi, u titlob volum annwali għoli. Aħseb brackets tal-immuntar, terminali elettriċi, u rinforzi strutturali żgħar. Id-disinn tal-istazzjon integrat inaqqas ukoll id-dipendenza tax-xogħol peress li l-coil feeder u l-istampa jimmaniġġjaw il-moviment tal-parti awtomatikament. Għall-komponenti tal-karozzi l-ittimbrar progressiv jagħti l-aħjar ROI tiegħu meta l-partijiet jibqgħu fil-wisa 'tal-istrixxa u ma jeħtiġux rotazzjoni jew twaddib bejn l-operazzjonijiet.
Meta Tmut Trasferiment Huma L-Għażla Aħjar
Imut ta 'trasferiment jaqilgħu posthom ladarba d-daqs tal-parti jaqbeż dak li strixxa tista' ġġorr, jew meta l-ġeometrija titlob operazzjonijiet li sempliċement ma jistgħux iseħħu fuq trasportatur konness. Tpinġijiet aktar profondi, rotazzjoni tal-parti għall-kontroll tad-direzzjoni tal-burr-, u l-iffurmar ta' multi-assi kollha jsiru aċċessibbli minħabba li kull vojt jiċċaqlaq b'mod indipendenti bejn l-istazzjonijiet.
L-użu tal-materjal huwa fattur ieħor li jxaqleb lejn it-trasferiment. Die progressiv jiġġenera ruttam ta' strixxa ta' trasportatur-li tmur direttament għar-riċiklaġġ, u għal materjali eħxen jew aktar għaljin, dak l-iskart jiżdied malajr. Sistemi ta 'trasferiment jippermettulayouts tal-blanking nestedli jagħfas aktar partijiet minn kull folja, li jipproduċu iffrankar sinifikanti fl-ispejjeż fuq-azzar u aluminju b'saħħa għolja. Il-manutenzjoni tad-die għandha wkoll it-tendenza li tkun aktar sempliċi minħabba li kull stazzjon huwa unità indipendenti, aktar faċli biex taċċessaha u taġġusta minn stazzjonijiet prog die ippakkjati sewwa.
Kriterji ta' Deċiżjoni għal Partijiet ta'-Kumplessità Medju
Meta parti tpoġġi bejn iż-żewġ approċċi, dawn il-fatturi jxaqilbu l-iskala:
- Limitu tad-daqs tal-parti- jekk l-envelop tal-parti jaqbeż bejn wieħed u ieħor 300-400 mm fi kwalunkwe direzzjoni, it-tmigħ tal-istrixxi ma jsirx prattiku u t-trasferiment huwa t-triq probabbli.
- Iġbed il-fond- forom baxxi (taħt 25-30 mm) jaħdmu tajjeb fi stazzjonijiet progressivi; kikkri jew kanali aktar fil-fond jiffavorixxu setup ta 'trasferiment fejn il-pressjoni tad-detentur vojta tista' tiġi ottimizzata għal kull stazzjon.
- Rata ta 'ruttam ta' materjal- stokk għali jew ħoxna tkabbar il-penali tal-ispiża tal-iskart tal-istrixxa tal-trasportatur-, u jimbotta d-deċiżjoni lejn trasferiment b'blanking nested.
- Disponibbiltà tat-tunnellaġġ tal-istampa- dies progressivi jikkonsolidaw il-forzi kollha li jiffurmaw f'daqqa ta' stampa waħda; jekk l-istampa disponibbli tiegħek hija t-tunnellaġġ-limitat, il-qsim tal-operazzjonijiet bejn l-istazzjonijiet tat-trasferiment iqassam it-tagħbija.
- Ħtiġijiet ta 'operazzjoni sekondarja- jekk il-parti teħtieġ rotazzjoni, twarrib, jew operazzjonijiet minn direzzjonijiet multipli, sistema ta' trasferiment tipprovdi dik il-flessibbiltà mingħajr restrizzjonijiet tal-mekkaniżmu tal-kam- ġewwa strixxa progressiva.
Hemm it-tielet triq ta’ min wieħed jinnota. Għal pannelli tal-ġisem kbar bħal bibien, barnużi, u barra tal-fender, la die progressiv wieħed u lanqas setup ta 'trasferiment standard m'huma ideali. Il-linji tad-die tandem jużaw serje ta 'preses individwali rranġati f'sekwenza, kull waħda ddedikata għal stadju wieħed ta' formazzjoni jew tirqim, bi trasferiment robotiku bejniethom. L-investiment kapitali huwa sostanzjali, iżda għal pannelli esterni ta'-volum għoli li jeħtieġu standards ta' kwalità tal-wiċċ-issikkati, konfigurazzjonijiet tandem jibqgħu l-istandard tal-industrija fl-OEMs ewlenin.
L-għażla bejn dawn l-approċċi jillokkja l-ispiża tal-għodda, il-ħin taċ-ċiklu, u l-ekonomija tal-fdalijiet għall-ħajja tal-programm. Iżda t-tip die huwa biss nofs l-ekwazzjoni. Kif tinbena dik id-die, minn blokka tal-azzar tal-għodda mhux maħduma għal għodda ta' produzzjoni-lesta li żżomm it-tolleranzi tal-livell tal-mikron-, jiddefinixxi jekk iwettaqx kif iddisinjat jew isirx uġigħ ta' ras ta' manutenzjoni mill-ewwel jum.
Kif Ittimbrar Dies Jinbnew Mill-Għodda tal-Blank għall-Produzzjoni
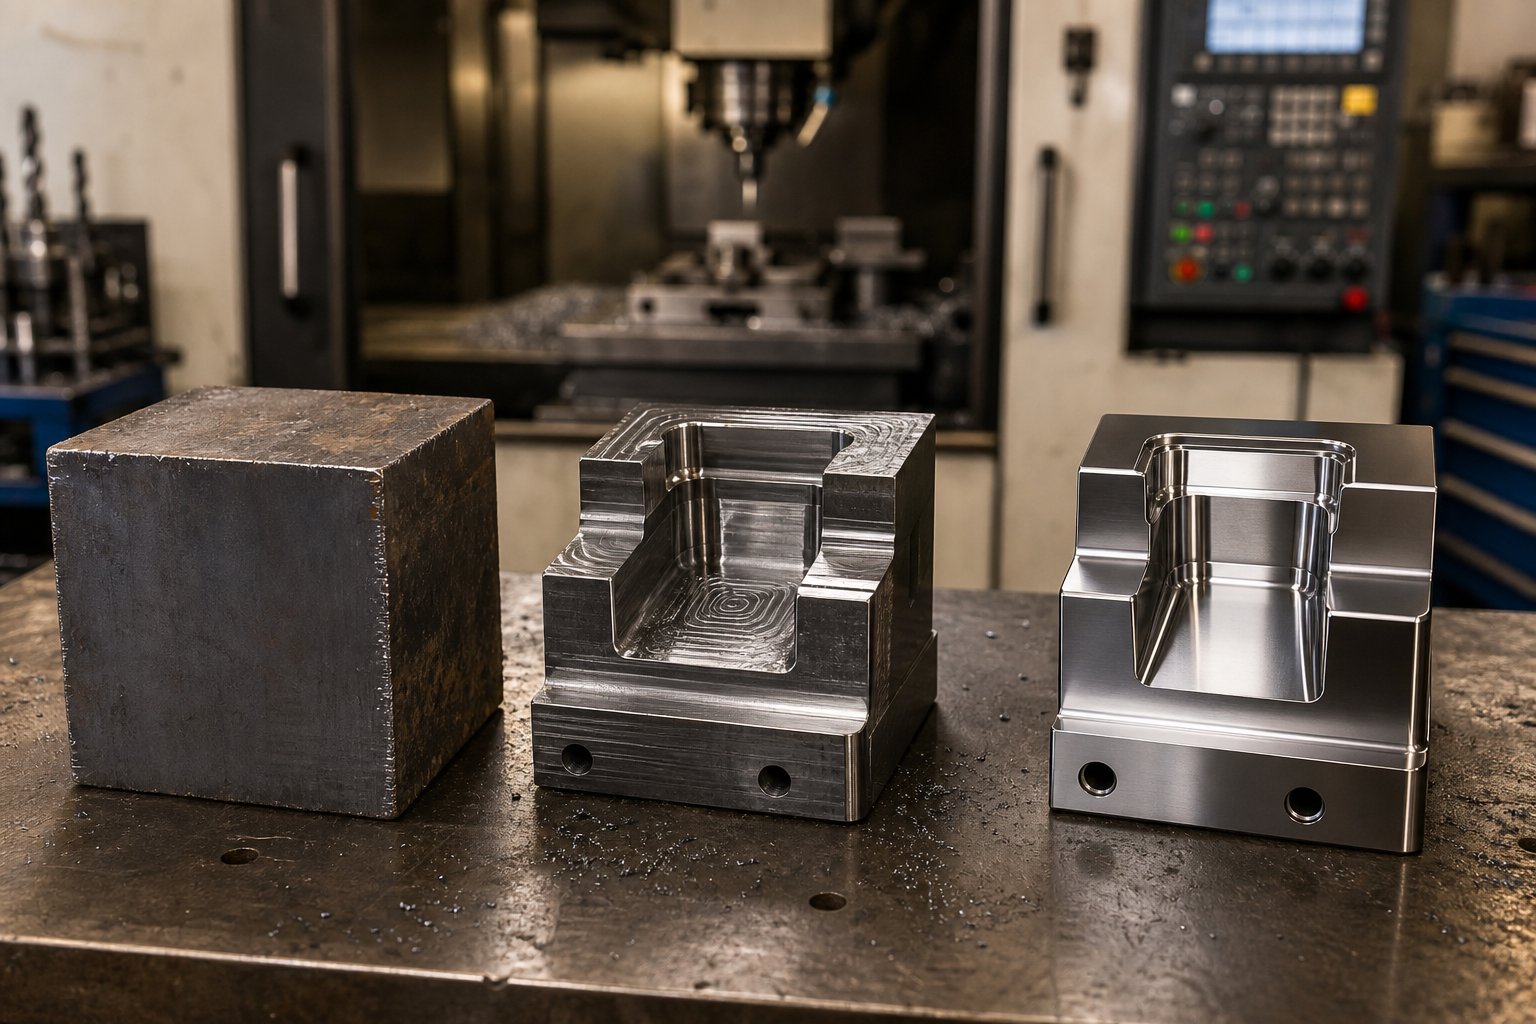
Għodda tal-ittimbrar u die jibdew bħala blokka mhux maħduma tal-azzar u jispiċċaw bħala strument ta 'preċiżjoni li jżomm tolleranzi mkejla f'mikroni. Kull pass bejn wieħed u ieħor jibni l-kwalità fl-għodda jew jintroduċi dgħjufija li tispiċċa waqt il-produzzjoni. Hawn kif tiżvolġi l-vjaġġ.
Minn Blokk mhux ipproċessat għal Die bil-makna ta' preċiżjoni
Il-kostruzzjoni tad-die ssegwi sekwenza intenzjonata fejn kull stadju jipprepara l-biċċa tax-xogħol għal dak li jmiss. Aqbeż pass jew għaġla waħda, u l-konsegwenzi jikkaġunaw 'l isfel. Manifattur tipiku tal-imut tal-ittimbrar tal-metall isegwi dan il-fluss ġenerali tal-proċess:
- Akkwist ta 'materjal u kwadrar- Il-komponenti tad-die jibdew bħala blanks fonduti jew falsifikati, magħżula skont il-grad u d-daqs tal-envelop tad-disinn. Il-materjal huwa kwadrat fuq mitħna CNC biex jiġu stabbiliti uċuħ ta 'referenza għall-magni sussegwenti kollha.
- Makkinar CNC mhux maħdum- Il-biċċa l-kbira tat-tneħħija tal-materjal isseħħ hawn. It-tħin CNC jaqta 'l-bwiet taż-żraben tad-die, il-profili tal-punch, u l-ġeometriji tal-kavità għal qrib -forma netta, tipikament iħalli allowance żgħira ta' stokk għall-operazzjonijiet tal-finitura.
- Wajer EDM u sinker EDM- Profili kumplessi, raġġi interni stretti, u ġeometriji kkomplikati ta' punch li t-tħin konvenzjonali ma jistax jilħaq jinqatgħu bl-użu ta' makkinar b'discharge elettrika.EDM tal-wajerjimmaniġġja minn-profili bi preċiżjoni eċċezzjonali, filwaqt li l-EDM tas-sinker jifforma ħofor u kontorni 3D f'materjali mwebbsa.
- Trattament tas-sħana- Il-komponenti tax-xogħol huma mwebbsa għall-firxa fil-mira tagħhom biex jiksbu r-reżistenza meħtieġa għall-ilbies u l-bilanċ tat-toughness.
- Finish makkinar- Wara t-trattament bis-sħana, il-komponenti jiġu mitħun-l-art, iebsa-mitħun, jew it-tiġr-mitħun sad-dimensjonijiet finali. It-tħin tal-wiċċ jikseb flatness fuq il-pjanċi tad-die, filwaqt li t-tħin tal-jig jolqot tolleranzi kritiċi tal-bore.
- Irfinar tal-wiċċ u kisi- Skont l-applikazzjoni, il-komponenti jirċievu nitriding, kisjiet PVD, jew illustrar biex inaqqsu l-frizzjoni, jipprevjenu t-tagħqid, u jestendu l-ħajja tas-servizz.
- Assemblaġġ u twaħħil bl-idejn- Il-komponenti kollha jingħaqdu flimkien fuq iż-żarbun tad-die. Id-diemakers idejn-jagħmlu t-truf tat-tqattigħ, jivverifikaw l-ispazji bil-kompost blu, u shim kif meħtieġ biex jinkiseb allinjament xieraq madwar l-għoli kollu magħluq.
- Prova u validazzjoni- Id-die immuntata tidħol fi pressa għall-provi inizjali tal-ittimbrar. L-inġiniera jevalwaw il-kwalità tal-parti, jidentifikaw żoni li jeħtieġu aġġustament, u jirfinaw l-għodda sakemm jintlaħqu l-istandards tal-produzzjoni.
Trattament tas-Sħana u Inġinerija tal-wiċċ
It-trattament bis-sħana huwa l-istadju li jittrasforma blokka magni f'għodda ta' produzzjoni reżistenti għall-ilbies-. Il-proċess jgħolli l-komponenti tad-die għal temperatura kritika, iżommhom biex jiksbu trasformazzjoni sħiħa tal-mikrostruttura, imbagħad jaqtagħhom u jtaffihom biex jibbilanċjaw l-ebusija kontra l-ebusija.
Għaliex dan jimporta daqshekk? Punch li huwa iebes wisq se ċippa taħt tagħbija ta 'impatt. Wiċċ li jifforma li huwa artab wisq jiddeforma plastikament taħt ċikli ripetuti tal-istampa. Il-post ħelu jiddependi fuq il-funzjoni tal-komponent: it-truf tat-tqattigħ jeħtieġu ebusija massima, filwaqt li ż-żraben tad-die għandhom bżonn toughness li jassorbu xokk-. KifIl-Fabbrikaturnoti, azzar tal-għodda li m'għandhomx toughness adegwat jonqsu permezz ta 'qsim u tixlif, filwaqt li dawk li m'għandhomx reżistenza għall-ilbies jonqsu fl-interface tat-tqattigħ.
L-inġinerija tal-wiċċ żżid saff ieħor ta 'prestazzjoni. It-trattament bis-sħana bil-vakwu jippreserva t-toughness tal-qalba mingħajr ossidazzjoni. In-nitriding ixerred in-nitroġenu fil-wiċċ biex joħloq każ iebes. Il-kisjiet PVD u CVD jiddepożitaw saffi ta 'karbur jew nitrur irqaq li jnaqqsu b'mod drammatiku l-frizzjoni u l-ilbies tal-kolla, partikolarment importanti għall-iffurmar ta' pannelli tal-aluminju jew tal-istainless steel.
Għażla tal-Materjali tad-Die bl-Applikazzjoni
Mhux kull komponent tad-die jiffaċċja l-istess talbiet, għalhekk l-għażla tal-materjal kutra taħli l-flus jew tikkomprometti l-prestazzjoni. Il-prinċipju ta' gwida huwa li tqabbel il-proprjetajiet tal-materjal mat-tensjonijiet speċifiċi li kull komponent isofri:
| Funzjoni tal-Komponent Die | Kategorija tal-Materjal Rakkomandata | Għaliex Toqgħod |
|---|---|---|
| Die żraben u pjanċi strutturali | Azzar tal-karbonju medju (eż., S50C jew 4140) | Jassorbi xokk u vibrazzjoni; jipprovdi appoġġ riġidu mingħajr fraġilità |
| Pjanċi ta' appoġġ u ta' appoġġ | Azzar tal-għodda tax-xogħol kiesaħ (eż., D2/SKD11) | Saħħa kompressiva għolja tirreżisti l-indentazzjoni taħt tagħbijiet li jiffurmaw sostnut |
| Li jiffurmaw uċuħ u strippers | Xogħol kiesaħ modifikat jew azzar tal-għodda b'-liga baxxa | Jibbilanċja l-ebusija mal-ebusija biex jirreżisti t-tixlif waqt impatt ripetut |
| Puntelli u inserzjonijiet tat-tqattigħ | Azzar b'veloċità għolja-(eż., M2/SKH9) | Iżomm l-integrità tat-tarf taħt sħana frizzjonali f'veloċitajiet ta 'produzzjoni |
| Truf tal-qtugħ ta'-xedd għoli (AHSS jew ġirja- twila) | Inserzjonijiet tal-karbur jew azzar tal-għodda tal-metall trab | Reżistenza massima għall-ilbies li joborxu għal materjali eżiġenti jew volumi estremi |
Imut tal-ittimbrar tal-karbur, u dies tal-ittimbrar tal-karbur partikolarment progressivi li jmexxu materjali ta 'konduttività għolja-b'veloċità, uża inserzjonijiet tal-karbur tat-tungstenu fl-istazzjonijiet tat-tqattigħ fejn l-użu li joborxu huwa l-aktar sever. Dawn l-inserzjonijiet jestendu b'mod drammatiku l-intervalli ta 'sann, iżda huma fraġli, għalhekk huma riżervati għat-truf tat-tqattigħ aktar milli jiffurmaw uċuħ li jassorbu l-impatt.
Is-siġra tad-deċiżjoni hija sempliċi: il-volum tal-produzzjoni, l-ebusija tal-materjal ittimbrat, u l-funzjoni tal-komponent jikkonverġu biex jippuntaw lejn il-materjal it-tajjeb. Partijiet tal-azzar artab-volum baxx-ma jiġġustifikawx il-karbur. Programmi AHSS ta'-volum għoli ma jistgħux jgħixu mingħajru.
Bid-die mibni u l-materjali magħżula għall-lonġevità, il-varjabbli tal-prestazzjoni li jmiss hija l-ġeometrija, speċifikament l-ispazji bejn il-punch u d-die li jiddeterminaw jekk it-truf maqtugħin humiex nodfa jew imqattgħin, u jekk il-ħajja tal-għodda tissodisfax l-aspettattivi jew taqax qasir.
Die Clearance u Fundamentali tal-Fluss tal-Materjal
Tista' tibni die mill-aqwa azzar ta' l-għodda, magni b'preċiżjoni tal-livell tal-mikron-, u tapplika l-aqwa kisjiet tal-wiċċ disponibbli. Imma jekk it-tneħħija bejn il-punch u d-die hija ħażina għall-materjal tiegħek, inti ser tiġġieled burrs, xedd prematur tal-għodda, u drift dimensjonali mill-ewwel hit. It-tneħħija hija waħda mill-aktar mistoqsijiet tekniċi mfittxija fid-disinn tad-die għal raġuni tajba: hija l-varjabbli waħda li tgħaqqad ix-xjenza tal-materjal mal-kwalità tarf fuq kull parti stampata.
Kalkolu tad-Die Clearance għal Materjali Differenti
It-tneħħija tad-die hija d-distakk bejn it-tarf tat-tqattigħ tal-punch u t-tarf korrispondenti tal-ftuħ tad-die, espress bħala perċentwal tal-ħxuna tal-materjal għal kull naħa. Jekk qed tittimbra folja tal-metall tal-karozzi ta '1.0 mm b'10% spazju għal kull naħa, id-distakk bejn il-punch u d-die huwa 0.10 mm fuq kull naħa tal-punch.
Ħsejjes sempliċi, imma hawn fejn ħafna ħwienet jidħlu fl-inkwiet. Il-regola ta '10% użata ħafnaġie stabbilit fi żmien meta l-vetturi kienu magħmula primarjament minn azzar b'karbonju baxx-. Dak il-valur kutra jaħdem tajjeb għall-azzar ħafif, u jipproduċi l-profil tal-ksur mistenni wieħed-terz, żewġ-terzi fuq ix-xifer maqtugħ. Iżda l-programmi moderni tal-karozzi jittimbraw kollox minn fażi doppja 980 sa aluminju 6000-serje, u dawn il-materjali jġibu ruħhom b'mod differenti ħafna taħt shear.
Il-prinċipju ewlieni huwa sempliċi: materjali aktar iebsa, ta' saħħa-ogħla ġeneralment jeħtieġu spazju vojt akbar minħabba li s-saħħa ta' rendiment tagħhom tpoġġi eqreb lejn is-saħħa tat-tensjoni aħħarija tagħhom. Ftit li xejn sseħħ deformazzjoni tal-plastik qabel il-ksur, għalhekk il-materjal jeħtieġ aktar spazju biex jinkiser b'mod nadif. Materjali aktar artab, aktar duttili jittolleraw spazju aktar strett minħabba li jgħaddu minn aktar deformazzjoni (iż-żona tleqq ibrun) qabel ma jinkisru.
| Kategorija tal-Materjal | Eżempji Tipiċi | Firxa ta' Clearance Ġenerali (% kull naħa) | Imġieba Xifer Aqta ' |
|---|---|---|---|
| Baxx-karbonju / Azzar ħafif | DC04, SPCC, 1008/1010 | ~10% | Żoni ta' shear u ksur ibbilanċjati; tarf nadif bi spazju korrett |
| AHSS (gradi DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | Żona minima tal-burnish; ksur-tarf dominanti; forzi tat-tqattigħ ogħla |
| Ligi tal-aluminju | 5xxx, 6xxx serje | ~8-12% | Suxxettibbli għall-formazzjoni ta 'burr u tqattigħ tat-tarf jekk it-tneħħija hija eċċessiva |
| Azzar li ma jsaddadx | 304, 316, 430 | ~12-16% | Ix-xogħol jibbies malajr fit-tarf maqtugħ; forzi tat-tqaxxir ogħla |
| Liga ta'-qawwa baxxa-għolja (HSLA) | HSLA 340, 420, 550 | ~11-15% | Inqas deformazzjoni qabel il-ksur minn azzar ħafif; xokk moderati |
Dawn il-firxiet jirrappreżentaw gwida ġenerali tal-industrija. Il-valuri eżatti għandhom jiġu vvalidati kontra l-grad speċifiku tal-liga, il-ħxuna tal-folja u l-kundizzjoni tal-għodda tiegħek. KifIr-referenza tal-inġinerija ta' MISUMIjinnota, xi riċerka moderna dwar l-għodda tissuġġerixxi li clearances ta' 11-20% jistgħu jnaqqsu konsiderevolment it-tensjoni tal-għodda u jestendu l-ħajja operattiva, partikolarment għal applikazzjonijiet tal-karozzi tal-ittimbrar tal-metall li jinvolvu gradi ta' saħħa għolja.
X'jiġri meta l-approvazzjoni tkun ħażina? Il-konsegwenzi jmorru fiż-żewġ direzzjonijiet:
- Spazju insuffiċjenti- il-forzi tat-tqattigħ jiżdiedu, it-tagħbijiet ta' xokk jiżdiedu, u jtaqqbu ċippa jew ikissru qabel iż-żmien. Il-forzi tal-istrippjar jitilgħu minħabba li l-materjal jeħel mal-punch. Fuq imut tal-ittimbrar tal-azzar li jħaddem AHSS, spazju strett jista 'jikkawża falliment katastrofiku tal-punch wara relattivament ftit puplesiji.
- Clearance eċċessiva- il-materjal ma jinqasamx b'mod nadif. Se tara burrs akbar fuq it-tarf tal-parti, żidiet roll-fuq in-naħa tal-punch, u l-eżattezza dimensjonali tbati. Il-partijiet ifallu l-ispezzjoni, u l-operazzjonijiet sekondarji ta 'deburring jieklu fil-ħin u l-ispiża taċ-ċiklu tiegħek.
It-teħid: it-tneħħija mhix valur stabbilit-u-tinsa. Kull grad ta 'materjal fl-istampa tal-ittimbrar tal-karozzi tiegħek jitlob il-kalkolu tiegħu stess, u r-regola l-antika ta' 10% tkopri biss familja waħda ta 'ligi.
Jikkontrolla l-Fluss tal-Materjal f'Operazzjonijiet ta 'Deep Draw
It-tneħħija tirregola l-operazzjonijiet tat-tqattigħ. Iżda l-iffurmar, speċjalment it-tpinġija fil-fond, tintroduċi sfida kompletament differenti: tikkontrolla kemm flussi materjal fil-kavità tad-die u b'liema rata. Wisq fluss jikkawża t-tikmix fil-ħanek jew fil-ġnub. Ftit wisq fluss jifrex il-materjal lil hinn mill-limiti tiegħu, u jipproduċi tnaqqija u tiċrit eventwali.
Tliet mekkaniżmi jaħdmu flimkien biex jimmaniġġjaw dan il-bilanċ fuq imut tal-pannelli tal-karozzi:
Holders vojta (legaturi).Id-detentur vojt jgħaqqad il-periferija tal-folja filwaqt li l-punch jiġbed materjal fil-kavità. Il-forza li tapplika, imsejħa blank holder force (BHF), hija l-lieva primarja għall-kontroll ta' draw-in. Kifriċerka miċ-Ċentru għall-Formazzjoni ta 'Preċiżjoni ta' Ohio State Universityjispjega, il-kurva tal-BHF waqt il-punch stroke tiddetermina jekk ikollokx parti mit-tikmix-ħielsa, tiċrit-. Baxx wisq, u materjal żejjed bokkli fi tikmix. Għoli wisq, u l-vojt ma jistax jgħaddi fil-kavità, li jikkawża ksur fir-raġġ tal-imnieħer tal-punch.
Iġbed żibeġ.Dawn il-ħniek mgħollija mgħoddija bil-makna fil-wiċċ tal-binder lokalment iżidu l-forza ta 'trażżin fuq il-vojt mingħajr ma jeħtieġu pressjoni uniformi għolja ta' detentur tal-vojt. Ix-żibeġ tal-ġibda jġiegħel lill-folja titgħawweġ u tħoll hekk kif tgħaddi minn hemm, jassorbi l-enerġija u jnaqqas id-draw-f'żoni mmirati. Fuq pannelli tal-karrozzerija tal-karozzi fejn il-fluss tal-materjal ivarja b'mod drammatiku madwar il-perimetru tal-parti, il-ġeometrija taż-żibeġ tal-ġbid u l-ippożizzjonar huma sintonizzati żona b'żona waqt it-tryout tad-die.
Molol tan-nitroġenu u kuxxini idrawliċi.Is-sors tal-forza wara d-detentur vojt huwa importanti. Iċ-ċilindri tan-nitroġenu mibnija fid-die jagħtu forza li tiżdied 10-20% bil-puplesija, li jipprovdu reżistenza progressiva hekk kif it-tlugħ japprofondixxi. Kuxxini idrawliċi CNC fuq preses moderni joffru kontroll saħansitra aktar fin, li jvarjaw il-forza tad-detentur vojta matul il-puplesija fi profil programmabbli. Din il-flessibbiltà tista 'xi kultant telimina l-ħtieġa għal żibeġ tal-ġbid għal kollox, u ż-żieda ta' BHF qrib it-tmiem tal-puplesija tgħin biex tnaqqas l-ispringback billi żżid it-tensjoni mal-ħitan tal-parti.
Għal pannelli tal-folji tal-metall tal-karozzi kumplessi bħal ġewwa tal-bibien jew pannelli ta 'kwarti, l-interazzjoni bejn il-forza tal-holder vojta, il-konfigurazzjoni taż-żibeġ tal-ġbid, u l-lubrikazzjoni tiddetermina jekk int tolqotx l-istandards tal-kwalità tal-pannelli jew tqattax ġimgħat fit-tryout tiġri qasmiet u t-tikmix. Sistemi moderni ta' kuxxin CNC jaċċelleraw dan il-proċess billi jippermettu aġġustamenti tal-profil tal-forza-bejn hits aktar milli jeħtieġu modifiki fiżiċi tad-die.
Dawn il-prinċipji tal-fluss tal-materjal isiru saħansitra aktar kritiċi hekk kif l-industrija tiċċaqlaq lejn azzar u aluminju avvanzati ta'-qawwa għolja, materjali bi twieqi li jiffurmaw idjaq fejn il-marġni bejn it-tikmix u d-dmugħ jiċkien konsiderevolment.
Kif Materjali Avvanzati Qed Jiffurmaw mill-ġdid id-Disinn tad-Die
Twieqi li jiffurmaw idjaq huma biss parti mill-istorja. Il-bidla lejn arkitetturi eħfef u b'saħħithom tal-vetturi qed tbiddel b'mod fundamentali dak li hu mistenni minn kull die fil-ħanut tal-istampa. Azzar avvanzati ta'-saħħa għolja jimbuttaw il-limiti tat-tunnellaġġ u jomogħdu t-truf tal-qtugħ. Aluminju galls fuq li jiffurmaw l-uċuħ jekk il-kisi ma jkunx tajjeb. U l-istrutturi tal-ġisem multi-materjali jitolbu flessibilità li ma kinitx teżisti għaxar snin ilu. Għal timijiet li jipproduċu partijiet tal-ittimbrar tal-metall tal-karozzi fuq skala, dawn ix-xejriet materjali mhumiex teoretiċi. Huma jiddettaw baġits tal-għodda, intervalli ta 'manutenzjoni, u stabbiltà tal-proċess kuljum.
AHSS u t-talbiet tagħha fuq Die Engineering
Meta OEM jispeċifika DP780 jew DP980 għal ferrovija strutturali, l-inġinier tad-die jiret katina ta 'konsegwenzi. Saħħa ta 'rendiment ogħla tfisser forzi ogħla li jiffurmaw, li jfisser tunnellaġġ ta' l-istampa akbar. It-truf tat-tqattigħ isofru b'mod drammatiku aktar xedd li joborxu minħabba li l-AHSS jinqasam b'deformazzjoni minima tal-plastik, u tikkonċentra l-istress fl-interface tal-shear. U springback, l-irkupru elastiku wara l-iffurmar, jiżdied sostanzjalment.
Il-Bażi ta' għarfien tal-AHSS Insightsjiddeskrivi dan b'mod ċar: il-kobor ta 'springback huwa funzjoni ta' kif-stress tal-fluss iffurmat, li jgħaqqad is-saħħa ta 'rendiment tal-bidu mat-twebbis tax-xogħol waqt id-deformazzjoni. Iż-żewġ valuri huma ogħla fi gradi AHSS meta mqabbla ma 'azzar HSLA ħafif jew konvenzjonali. Għal forma u ħxuna tal-parti partikolari, kanal tal-azzar DP jinfetaħ aktar mill-istess ġeometrija f'HSLA 350, anke meta d-distribuzzjonijiet tar-razza jkunu kważi identiċi. Id-differenzi fl-istress imexxu d-devjazzjoni dimensjonali.
Tliet modi springback jolqtu l-aktar partijiet AHSS: bidla angolari fir-raġġi tal-liwja, kurl tal-ħajt tal-ġenb mill-liwi-unbending fuq ir-raġġi tad-die, u twist minn stress residwu żbilanċjat f'sezzjonijiet trasversali asimmetriċi. Kull wieħed jitlob kumpens speċifiku tal-ġeometrija tad-die, ħafna drabi kkalkulat permezz ta 'simulazzjoni qabel ma jinqata' kwalunkwe azzar.
Modifiki tad-disinn tad-die meħtieġa għall-gradi AHSS:
- Żieda fil-kapaċità tat-tunnellaġġ tal-istampa- forzi tal-iffurmar u tat-tqattigħ jistgħu jkunu 50-100% ogħla mill-ekwivalenti tal-azzar ħafif, li jeħtieġu presses akbar jew tagħbija ta 'stazzjon imqassam mill-ġdid.
- Spazji usa' tad-die- tneħħija tal-qtugħ jimxu mill-10% tradizzjonali għal kull naħa sa 12-20% biex jipprevjenu t-tixlif tal-punch u jnaqqsu tagħbijiet ta 'xokk fuq l-azzar tal-għodda.
- Kumpens ta 'springback fil-ġeometrija tad-die- over-liwi, over-crowning, u radjijiet ta 'ġbid modifikati huma mibnija f'uċuħ tal-għodda sabiex il-parti terġa' lura għal dimensjonijiet nominali.
- Inserzjonijiet tat-tqattigħ aġġornati- azzar tal-għodda tal-karbur jew trab-metall jissostitwixxi D2 konvenzjonali fl-istazzjonijiet tat-trim u tat-titqib biex jifilħu xedd li joborxu minn truf ta'-saħħa għolja.
- Forzi ogħla ta' detentur tal-vojt- żieda fit-tensjoni tal-ħajt matul il-formazzjoni tnaqqas il-molla, iżda teħtieġ molol tan-nitroġenu aktar b'saħħithom jew sistemi ta 'kuxxin idrawliku.
- Twieqi tal-proċess aktar stretti- inqas tolleranza għall-varjazzjoni fil-ħxuna vojta, id-distribuzzjoni tal-lubrikazzjoni, u l-kundizzjoni tad-die qabel ma l-partijiet joħorġu mill-ispeċifikazzjoni.
Pannelli tal-Korp tal-Aluminju u Soluzzjonijiet tal-Kisi tad-Die
L-aluminju jiffranka l-piż, bejn wieħed u ieħor 40% eħfef mill-azzar għal żona ta 'pannell ekwivalenti, iżda jikkastiga jmut b'modi li l-azzar qatt ma jagħmel. Il-ħati primarju huwa l-ġlir: is-saff tal-ossidu tal-aluminju jinkiser waqt il-formazzjoni, u l-metall espost jeħel mal-uċuħ tal-azzar tal-għodda taħt pressjoni. Li titħalla mhux ikkontrollat, il-ġlir jinbena f'ċapep li jiskurjaw kull pannell sussegwenti, jiġġeneraw ruttam u jeħtieġu manutenzjoni mhux ippjanata tad-die.
L-aluminju jippreżenta wkoll sfidi ta 'springback minn angolu differenti. Il-modulu elastiku tiegħu huwa bejn wieħed u ieħor wieħed-terz dak tal-azzar (madwar 70 GPa kontra 210 GPa), li jfisser tliet darbiet l-irkupru elastiku għal livelli ta 'stress tal-fluss ekwivalenti. Il-ġeometriji tad-die jeħtieġu kumpens saħansitra aktar aggressiv biex iżommu d-dimensjonijiet finali tal-parti, u s-simulazzjonijiet tal-iffurmar għandhom jagħtu kont għal din l-ebusija aktar baxxa matul il-proċess kollu.
Modifiki tad-disinn tad-die meħtieġa għall-pannelli tal-aluminju:
- Kisi iebes PVD jew CVD fuq uċuħ li jiffurmaw- nitrur tal-aluminju tat-titanju (TiAlN), nitrur tal-kromju (CrN), jew kisjiet tal-karbonju-bħal tad-djamanti (DLC) inaqqas b'mod drammatiku l-użu tal-kolla u t-tendenza tal-ġlir.
- Mera-uċuħ tad-die illustrati- ħruxija tal-wiċċ taħt Ra 0.2 µm timminimizza l-punti ta 'frizzjoni fejn l-aluminju jista' jibda l-adeżjoni.
- Lubrikanti speċjalizzati- lubrikanti tal-film niexfa-jew aluminju-żjut tal-iffurmar speċifiċi jissostitwixxu lubrikanti tal-ittimbrar standard li jkissru taħt il-pressjonijiet tal-wiċċ involuti.
- Raġġi tat-tlugħ modifikati- radji akbar ta' punch u die jnaqqsu l-pressjoni ta' kuntatt lokali u r-riskju ta' bidu ta' ferħ f'żoni ta'-tensjoni għolja.
- Springback fuq-kumpens- tliet darbiet il-ġeometrija ta' kumpens meta mqabbla ma' azzar ta' saħħa ekwivalenti-, ivvalidat permezz ta' simulazzjoni qabel il-magni.
- Skedi ta' ri{0}}applikazzjoni ta' kisi frekwenti- intervalli ta' manutenzjoni ppjanati għall--illustrar mill-ġdid u l-kisi mill-ġdid-uċuħ li jiffurmaw l-uċuħ qabel ma l-ġlir jiddegrada l-kwalità tal-pannelli.
Operazzjonijiet personalizzati tal-ittimbrar tal-metall tal-karozzi li jmexxu għeluq tal-aluminju (hoods, decklids, fenders) jinvestu ħafna fit-teknoloġija tal-kisi u l-manutenzjoni tal-wiċċ. L-ispiża bil-quddiem tal-għodda hija ogħla, iżda l-waqfien alternattiv u frekwenti mhux ippjanat biex jissewwew l-uċuħ tad-die galled, huwa ferm aktar għali tul medda ta 'produzzjoni.
Arkitetturi Multi-Materjali u Flessibilità tad-Die
Pjattaformi moderni tal-vetturi rarament jimpenjaw ruħhom għal materjal wieħed. Korp tipiku-bl--abjad jista 'jgħaqqad azzar tal-boron imwebbes press{-fil-pilastri B-, DP980 fil-binarji strutturali, aluminju 5000-serje fl-għeluq, u azzar ħafif f'parentesi mhux strutturali. Kull materjal jitlob it-tneħħija, it-tunnellaġġ u t-trattament tal-wiċċ tiegħu stess mill-għodda.
Għal operazzjonijiet tal-ittimbrar tal-metall awtomatika li jappoġġaw dawn l-arkitetturi mħallta, l-isfida hija li żżomm il-flessibbiltà tad-die mingħajr ma żżejjed il-baġits tal-għodda. Xi strateġiji li jindirizzaw dan:
- Inserzjonijiet die modulari- inserzjonijiet interkambjabbli tat-tqattigħ u l-iffurmar jippermettu li żarbun die wieħed iħaddem gradi ta' materjal differenti billi jiskambja komponenti mqabbla ma' kull liga.
- Sistemi ta' holder vojta aġġustabbli- Kuxxini CNC bi profili ta 'forza programmabbli jistgħu jiġu kkonfigurati mill-ġdid bejn tibdiliet ta' materjal mingħajr modifika fiżika tad-die.
- Għarfien ta' proċessi ta' diversi-materjali- inġiniera li jmutu li jifhmu kemm l-imġiba tar-rispirazzjoni tal-AHSS kif ukoll il-prevenzjoni tal-ġlir tal-aluminju jistgħu jiddisinjaw għodda li takkomoda bidliet materjali ppjanati matul iċ-ċiklu tal-ħajja tal-pjattaforma.
Ir-ram tal-ittimbrar progressiv u ligi oħra ta'-konduttività għolja għal komponenti elettriċi EV iżidu familja oħra ta' materjali mat-taħlita. L-irtubija tar-ram toħloq sfidi ta 'burr f'distanzi stretti, filwaqt li l-konduttività termali tagħha tinħela s-sħana b'mod differenti mill-azzar, u taffettwa l-imġiba tal-lubrikant u t-temperaturi tal-punch b'rati ta' stroke għolja. L-istampar tal-metall għall-komponenti tal-karozzi issa jkopri spettru materjali li kien ikun inkonċepibbli f'faċilità waħda għoxrin sena ilu.
Dan huwa fejn it-teknoloġiji tal-Industrija 4.0 jaqilgħu ż-żamma tagħhom. Meta l-ilbies tad-die jaċċellera b'mod imprevedibbli f'diversi familji ta' materjali, l-iskedi ta' manutenzjoni tradizzjonali bbażati fuq il-ħin-jonqsu. Soluzzjonijiet moderni jintegraw sensing direttament fid-die:
- F'-sensors tat-tagħbija tad-die- sensuri pjeżoelettriċi inkorporati fid-die jiskopru bidliet fil-firma tal-forza li jindikaw progressjoni tal-ilbies, inkonsistenza materjali, jew tqassim tal-lubrikazzjoni f'ħin reali.
- Il-counters tal-puplesija b'algoritmi ta' tbassir- aktar milli l-iskedar tal-manutenzjoni f'intervalli fissi, l-algoritmi jikkorrelataw l-għadd tal-puplesija mal-grad tal-materjal, il-veloċità tal-istampa, u l-mudelli storiċi tal-ilbies biex ibassru twieqi tas-servizz ottimali.
- Fil-{0}}monitoraġġ tal-kwalità tal-proċess- sensuri ta 'prossimità u sistemi ta' kejl tal-lejżer fi ħdan id-die jivverifikaw id-dimensjonijiet tal-parti fil-veloċità tal-produzzjoni, jaqbdu drift dimensjonali mill-varjazzjoni ta 'springback qabel ma partijiet difettużi stampati tal-metall tal-karozzi jilħqu l-operazzjoni li jmiss.
- Monitoraġġ tat-temperatura- matriċi ta' thermocouple fl-uċuħ li jiffurmaw isegwu l-akkumulazzjoni tas-sħana li taċċellera l-ġlir fuq l-aluminju jew it-tkissir tal-kisi fuq inserzjonijiet miksija, li jqanqlu twissijiet qabel ma l-kwalità tal-wiċċ tiddegrada.
Dawn l-approċċi mmexxija minn sensur-trasformaw il-manutenzjoni tad-die minn reattiv għal tbassir, li huwa speċjalment siewi meta linja waħda tal-istampa ddur bejn partijiet strutturali AHSS u għeluq tal-aluminju fl-istess shift. Id-dejta wkoll tgħaddi lura fid-disinn tad-die għall-programm li jmiss, u tagħlaq il-linja bejn ir-realtà tal-produzzjoni u s-suppożizzjonijiet tal-inġinerija.
Materjali avvanzati jitolbu aktar minn kull stadju tal-proċess ta 'inġinerija tad-die, mill-kumpens tal-ġeometrija inizjali permezz ta' trattament tal-wiċċ u manutenzjoni kontinwa. Iżda l-għodda nnifisha hija tajba biss daqs ix-xogħol ta 'simulazzjoni li jivvalidaha qabel ma jibda l-magni, suġġett fejn it-teknoloġija tat-tryout virtwali bidlet l-ekonomija tal-iżvilupp tad-die b'mod drammatiku.
Simulazzjoni u Prova Virtwali fl-Inġinerija Moderna tad-Die
Die wieħed tal-ittimbrar tal-karozzi jista 'jieħu 20 ġimgħa jew aktar mir-rilaxx tad-disinn sal-approvazzjoni tal-produzzjoni. Parti sinifikanti ta 'dik il-kalendarju storikament marru għall-prova fiżika: it-tagħbija tad-die fi stampa, it-tħaddim tal-partijiet, id-devjazzjonijiet tal-kejl, il-korrezzjonijiet tat-tħin, u r-repetizzjoni sakemm il-parti tissodisfa spec. Kull loop jiswa ħin għall-istampa, materjal, u ħaddiema tas-sengħa. Is-simulazzjoni li tifforma dawwar dik l-ekwazzjoni billi taqbad il-problemi f'ġimgħat ta 'softwer qabel ma kwalunkwe azzar tal-għodda jiġi mmaxinjat.
Simulazzjoni ta' Formazzjoni u Tbassir ta' Springback
Immaġina li tmexxi l-ewwel hit tal-istampa tiegħek fuq skrin minflok stampa ta '2,000 tunnellata. Dak hu l-valur ewlieni tas-simulazzjoni moderna tal-iffurmar. Il-pakketti tas-softwer jużaw analiżi ta 'elementi finiti (FEA) biex jimmudellaw kif il-folja tal-metall tiddeforma taħt kuntatt tal-punch u d-die, u jbassru x'se jagħmel il-materjal f'kull punt fiċ-ċiklu tal-puplesija. Għal disinn progressiv tad-die tal-ittimbrar, dan ifisser valutazzjoni tal-kontribuzzjoni tal-iffurmar ta 'kull stazzjon qabel ma jiġi ffinalizzat it-tqassim tal-istrixxa.
Għodod bħall-ProgSim ta' AutoForm, li juża teknoloġija ta' soluzzjoni inkrementali apposta għal disinjaturi ta'-die progressivi, jaġixxu bħala presses virtwali ta' prova. Huma jagħtu riżultati ta 'formabilità inkluż tbassir ta' springback, żvilupp awtomatiku vojt, u stimi ta 'tunnellaġġ, kollha qabel ma jitlesta d-disinn attwali tad-die. Il-ħin tas-setup u tas-simulazzjoni jista 'jvarja minn minuti għal dies iżgħar għal ftit sigħat għal dawk akbar, frazzjoni ta' dak li titlob prova fiżika.
Tbassir Springback huwa partikolarment kritiku għal kwalunkwe die tal-ittimbrar tal-karozzi li jiffurmaw AHSS jew aluminju. Is-simulazzjoni tikkalkula kemm iseħħ irkupru elastiku wara li l-punch jinġibed lura, imbagħad l-inġiniera japplikaw kumpens virtwali, jimmodifikaw l-uċuħ tad-die sabiex il-parti terġa 'lura għal dimensjonijiet nominali. Mingħajr dan il-pass, inti'd tiskopri d-devjazzjoni dimensjonali biss wara makkinar ta 'mijiet ta' eluf ta 'dollari 'valur ta' azzar għodda għall-ġeometrija ħażina.
Hawn dak li l-inġiniera jevalwaw minn ġirja ta' simulazzjoni tipika:
- Forming limit diagrams (FLD)- immappja l-istat tat-tensjoni f'kull punt fil-parti kontra l-envelop tal-ħsara tal-materjal, u tindika r-reġjuni f'riskju ta' qsim jew għonq.
- Mapep tat-traqqiq tal-materjal- uri tnaqqis perċentwali fil-ħxuna tal-folja madwar il-parti, u tidentifika żoni fejn il-materjal qed jiġġebbed lil hinn mil-limiti sikuri.
- Indikaturi tat-tikmix- tiskopri instabbiltajiet kompressivi fil-flanġijiet u l-ħitan tal-ġenb li jipproduċu difetti fil-wiċċ jew interferenza tal-assemblaġġ.
- Oqsma ta' spostament ta' Springback- jikkwantifika l-kobor u d-direzzjoni tal-irkupru elastiku f'kull nodu, li jiggwida l-ġeometrija tal-kumpens għall-uċuħ tad-die.
- Li jiffurmaw tunnellaġġ u stimi tal-forza tal-kuxxinett- tbassar it-tagħbija ta 'l-istampa u l-forza ta' detentur vojta meħtieġa f'kull stadju, li tinforma l-għażla ta 'l-istampa u d-daqs tar-rebbiegħa tan-nitroġenu.
- Iġbed-f'mudelli- issegwi kemm materjal jiċċirkola fil-kavità tad-die minn kull tarf tal-vojt, tivvalida t-tqegħid taż-żibeġ tal-ġbid u d-daqs tal-vojt.
Kifriċerka minn Fraunhofer IWUjuri, anki d-deflessjoni elastika tal-istampa nnifisha, ħafna drabi responsabbli għal madwar 80% tad-deflessjoni totali fis-sistema tal-istampa tal-għodda-, tista 'tiġi mmudellata bl-użu ta' rappreżentazzjonijiet FE mnaqqsa tal-uċuħ tal-ikklampjar tal-magna. Dan il-livell ta' fedeltà jfisser li r-riżultati tas-simulazzjoni issa jammontaw għal-kundizzjonijiet tal-konfini tad-dinja reali li ġenerazzjonijiet preċedenti ta' softwer sempliċement injoraw.
Prova Virtwali vs Prova Fiżika
Il-prova fiżika mhix sejra għal kollox. Xorta trid tivvalida l-kwalità tal-wiċċ, tikkonferma l-prestazzjoni tal-kisi, u tmexxi l-provi tal-produzzjoni-veloċità. Iżda r-rwol tal-prova fiżika nbidel minn-soluzzjoni ta' problemi għal verifika. Ix-xogħol dijanjostiku tqil, is-sejba ta 'qasmiet, is-soluzzjoni tat-tikmix, l-irfinar tal-ispringback, issa jiġri prattikament.
Il-kuntrast huwa qawwi. Loop ta 'prova tradizzjonali għal panel tal-ġisem kumpless jista' jeħtieġ minn 8 sa 12-il iterazzjoni fiżika, kull ħin ta 'l-istampa li jikkunsma, blanks ta' prova, u sigħat ta 'għodda għat-tħin u shimming. Prova virtwali tista' tikkompressa dik għal 2 jew 3 loops fiżiċi ffukati fuq irfinar-irfinat aktar milli korrezzjoni fundamentali. L-istudju ta 'Fraunhofer IWU wera li mudelli ta' spotting virtwali, li jissimulaw id-distribuzzjoni tal-pressjoni bejn l-uċuħ tad-die taħt tagħbijiet li jiffurmaw reali, ikkorrelataw b'mod eċċellenti ma 'riżultati ta' spotting fiżiċi wara loop wieħed biss ta 'riwork mekkaniku.
Dan huwa importanti lil hinn mill-iffrankar ta 'ħin. Kull iterazzjoni tal-prova fiżika tintroduċi riskju: korrezzjoni tat-tħin f'żona waħda tbiddel id-distribuzzjoni tal-pressjoni x'imkien ieħor, u min jagħmel l-għodda jfittex aġġustamenti kaskati. Is-simulazzjoni virtwali tħallik tittestja l-korrezzjonijiet b'mod iżolat, tifhem is-sistema tagħhom-effetti wiesgħa, u tasal għand l-istampa b'die li teħtieġ irfinar aktar milli reinvenzjoni.
Għall-ittimbrar tal-metall għall-industriji tal-karozzi, fejn il-kalendarji tal-iżvilupp tad-die għandhom impatt dirett fuq l-iskedi tat-tnedija tal-vetturi, il-każ ekonomiku huwa konvinċenti. Il-kwalità tat-tagħbija ta' quddiem-fis-simulazzjoni tikkompressa l-ħinijiet taċ-ċomb, tnaqqas il-bidliet fl-inġinerija li jiswew ħafna flus wara l-bini tal-għodda, u tagħti ħin tal-programm aktar prevedibbli.
Iċ-ċiklu sħiħ tal-ħajja tad-die, mill-kunċett sal-produzzjoni u eventwalment it-tmiem-tal--ħajja, jibbenefika minn simulazzjoni f'diversi stadji:
- Kunċett u fattibilità- Solvers ta'-pass wieħed jipprovdu kontrolli rapidi tal-formabbiltà fuq il-ġeometrija tal-parti proposta fi ftit minuti, billi jimmarkaw forom impossibbli qabel ma jibda d-disinn dettaljat.
- Disinn dettaljat tad-die- simulazzjoni inkrementali tivvalida t-tqassim tal-istrixxi, is-sekwenzjar tal-istazzjon, it-tqegħid taż-żibeġ tal-ġbid, u l-iżvilupp vojt b'mudelli ta' materjal sħiħ.
- Kumpens ta' Springback- kumpens virtwali iterattiv jirfina l-uċuħ tad-die sakemm il-ġeometrija tal-parti prevista taqa' fil-meded ta' tolleranza.
- Die bini u makkinar- simulazzjoni-ġeometrija ta' kumpens derivata tgħaddi direttament fil-mogħdijiet tal-għodda CNC, b'mudelli ta' deflessjoni tal-istampa li jinfurmaw il-korrezzjonijiet tal-kuruna.
- Prova fiżika- imnaqqsa għal validazzjoni u-rfinar aktar milli soluzzjoni- fundamentali tal-problemi, qtugħ ġimgħat mill-iskeda.
- Appoġġ għall-produzzjoni- linji bażi ta' simulazzjoni jsiru r-referenza għas-soluzzjoni tal-problemi meta jseħħ id-drift tal-proċess waqt il-manifattura li tkun għaddejja.
- Manutenzjoni u rinnovament- uċuħ tad-die li jintlibsu jistgħu jiġu-evalwati mill-ġdid kontra mudelli ta' materjal aġġornati jew ġeometrija tal-parti riveduta meta l-pjattaformi jġedded.
Is-simulazzjoni ma tissostitwixxix il-kompetenza ta' min jagħmel l-għodda. Jamplifikah billi jipprovdi viżibilità fil-fiżika li l-ebda ammont ta 'esperjenza ma jista' jara b'għajnejh. Ir-riżultat: imut li jolqot il-miri tal-produzzjoni aktar malajr, jiswa inqas biex jiġi żviluppat, u jagħti kwalità ta 'parti aktar konsistenti mill-ewwel hit approvat 'il quddiem.
Dan l-isforz kollu tal-inġinerija, l-għażla tal-materjal, il-kalkoli tal-clearance, is-simulazzjoni-ġeometrija validata tad-die, fl-aħħar mill-aħħar iservu għan wieħed: jipproduċu partijiet li jissodisfaw ir-rekwiżiti speċifiċi tas-sistema tal-vettura. Kif dawk ir-rekwiżiti jvarjaw f'forom ta' applikazzjonijiet strutturali, tax-chassis, ta' ġewwa u tal-powertrain li l-konfigurazzjonijiet tad-die u l-istrateġiji tal-proċess jiġu skjerati fil-prattika.
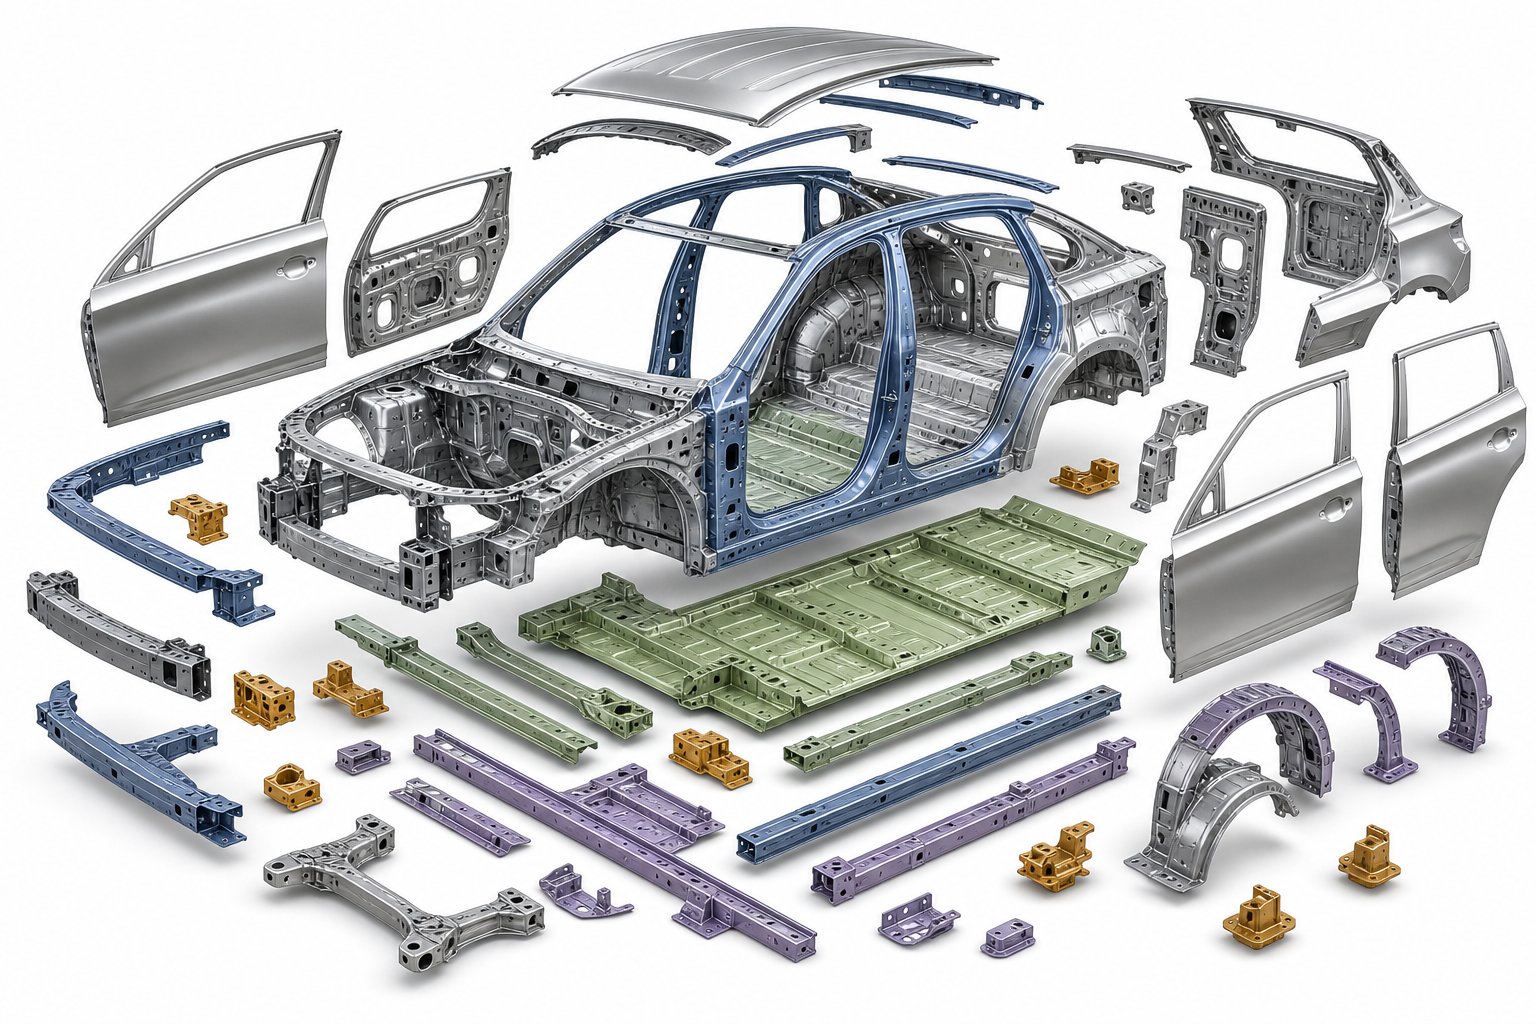
L-Ittimbrar tal-Applikazzjonijiet tad-Die F'Sistemi tal-Vetturi
Kull parti ttimbrata f'vettura teżisti minħabba li funzjoni speċifika titlobha: jassorbi l-enerġija tal-ħabta, isostni tagħbijiet ta 'sospensjoni, rinfurzar kavità tal-bieb, jew akkomodazzjoni ta' komponent ta 'trażmissjoni. Dik il-funzjoni tiddetta l-materjal, u l-materjal jiddetta l-die. Meta tirrintraċċa din il-katina lura mill-vettura lesta, jitfaċċaw mudelli ċari ta 'kif it-tipi ta' die jimmappaw għas-sistemi tal-vettura. Il-fehim ta' dawn ix-xejriet jgħin lit-timijiet tal-inġinerija u tax-xiri jispeċifikaw għodda li jallinjaw mar-rekwiżiti attwali tal-prestazzjoni ta' kull parti aktar milli ma jonqosx għal approċċ wieħed-taqs-adatt-kull wieħed.
Strutturali u Korp-f'-Applikazzjonijiet ta' l-Ittimbrar tal-White
Il-karrozzerija-bl--abjad (BIW) tirrappreżenta l-akbar konċentrazzjoni ta' partijiet tal-ittimbrar tal-karozzi fuq kwalunkwe vettura. Dawn il-komponenti jiddefinixxu l-ġeometrija tal-kompartiment tal-passiġġieri, jimmaniġġjaw il-mogħdijiet tal-enerġija tal-ħabta, u jipprovdu uċuħ ta 'immuntar għal għeluq, ħġieġ u sistemi ta' ġewwa. L-isfidi tal-ittimbrar hawnhekk huma sinifikanti: żoni kbar tal-pannelli, standards ta' kwalità tal-wiċċ-issikkati għall-uċuħ tal-Klassi A, u gradi ta' materjal dejjem aktar aggressivi għall-prestazzjoni tal-ħabta.
Pannelli tal-ġisem ta 'barra bħall-bibien, il-barnużi, u l-fenders jitolbu deep draw dies li joperaw f'linji tal-istampa tandem. Il-prijorità hija l-kwalità tal-wiċċ, u għalhekk l-uċuħ tad-die huma illustrati għall-finitura tal-mera, miksija biex jipprevjenu l-immarkar, u miżmuma fuq skedi stretti. Pannelli ta' ġewwa u rinforzi strutturali jittolleraw kundizzjonijiet tal-wiċċ aktar ħorox iżda jeħtieġu kontroll dimensjonali aktar strett minħabba li jiddefinixxu l-ġeometrija tal-flanġ tal-weldjatura-li żżomm il-korp flimkien.
Il-binarji strutturali, il-membri trasversali, u r-rinforzi tal-pilastri jużaw dejjem aktar azzar tal-boron imwebbes mill-istampa-jew gradi AHSS bħal DP980. Dawn l-istampar tal-metall tal-karozzi jeħtieġu linji tal-iffurmar bis-sħana għal komponenti tal-boron jew presses tat-trasferiment ta' tunnellaġġ tqil-għall-AHSS-ffurmat kiesaħ. Id-disinn tad-die għandu jikkunsidra kumpens estrem ta 'springback u xedd rapidu tat-tqattigħ-tarf, li jagħmel l-inserzjonijiet tal-karbur essenzjali fl-istazzjonijiet tat-trim.
Partijiet tal-karozzi li jużaw qtugħ tad-die fid-dominju BIW jinkludu prattikament kull pjanċa ta 'rinfurzar, pilastru ta' ġewwa, u komponent tal-mina. L-operazzjonijiet tat-tirqim u tat-titqib jiffinalizzaw il-mudelli tat-toqob, il-profili tal-flanġ, u l-uċuħ tat-tgħammir wara li l-istadji tal-iffurmar primarji jlestu l-ġeometrija 3D tal-parti.
Chassis, Intern, u Ittimbrar tal-Komponent tat-Trakk
Il-komponenti tax-chassis u tas-sospensjoni joperaw taħt tagħbija ta 'għeja u esponiment għall-korrużjoni, li jmexxi l-għażla tal-materjal lejn azzar HSLA u gradi galvanizzati hot-dipped. Il-parentesi tad-driegħ tal-kontroll, it-tisħiħ tas-subframe, u s-sedili tar-rebbiegħa huma partijiet tal-karozzi tipiċi tal-ittimbrar tal-metall prodotti fuq linji ta 'die ta' trasferiment fejn il-fond ta 'ġbid moderati u operazzjonijiet ta' titqib multipli jseħħu madwar stazzjonijiet sekwenzjali.
Tisħiħ tal-metall ta 'ġewwa, think frames tas-sedili, travi tal-karozzi cross-tal-pannelli tal-istrumenti, u vireg ta' kontra l--intrużjoni tal-bibien, jikkombinaw funzjoni strutturali mar-restrizzjonijiet tal-ippakkjar. Ħafna minn dawn il-partijiet jixirqu d-dies progressivi minħabba li l-ġeometrija tagħhom tibqa' fil-limiti tal-wisa' tal-istrixxa-u l-volumi annwali huma għoljin. L-ittimbrar ta' partijiet tal-karozzi għal sistemi ta' ġewwa ħafna drabi jinvolvi dies kombinati li jingħaqdu t-titqib u l-iffurmar f'daqqa waħda biex jitnaqqsu l-operazzjonijiet sekondarji u l-ispejjeż tal-immaniġġjar tal--parti.
Il-membri strutturali speċifiċi tat-trakk-imbottaw l-inġinerija tad-die f'direzzjoni kompletament differenti. Il-binarji tal-qafas, il-crossmembers, u l-pjanċi tal-muntaġġ tal-ħames -rota jużaw azzar b'saħħa-għoli tal-gauge ħoxna (spiss 4-8 mm), li jesiġu tunnellaġġ massiv tal-istampa u kostruzzjoni ta' die b'saħħtu biżżejjed biex jgħix it-tagħbija tal-impatt li jiġġenera materjal oħxon. Trasfer dies jew presses ta' stazzjon wieħed iddedikat-jimmaniġġjaw dawn il-partijiet, b'żarbun die u pjanċi ta' riżerva ta' daqs ferm lil hinn minn dak li jeħtieġ l-għodda tal-vetturi tal-passiġġieri.
Il-housings u l-kisi tal-powertrain, inklużi l-każijiet tat-trażmissjoni, il-kisi differenzjali, u l-housings tal-muturi tal-EV, jiddependu fuq dies deep draw biex jipproduċu ġeometriji vojta mingħajr ħjatat iwweldjati. L-għażliet tal-materjal ikopru l-ligi tal-aluminju għall-iffrankar tal-piż u l-azzar ittimbrat għal miri tal-ispejjeż, kull wieħed jitlob trattamenti differenti tal-wiċċ tad-die u konfigurazzjonijiet ta 'clearance kif diskuss f'sezzjonijiet preċedenti.
It-tabella hawn taħt timmappa dawn ir-relazzjonijiet b'mod sistematiku:
| Sistema tal-Vettura | Partijiet Tipiċi | Materjali Komuni | Tip ta 'Die Preferut | Konsiderazzjonijiet Ewlenin tad-Disinn |
|---|---|---|---|---|
| Body-bl--abjad (pannelli ta' barra) | Bibien, hoods, fenders, pannelli tas-saqaf | Azzar ħafif, aluminju 5xxx/6xxx | Linja tandem ma deep draw imut | Kwalità tal-wiċċ tal-Klassi A; prevenzjoni tal-ġlir fuq l-aluminju; sodod tal-istampa kbar |
| Korp-bl--Abjad (strutturali) | Pilastri, linji, rinforzi tal-mini | AHSS (DP780-DP980), azzar tal-boron imwebbes bil-pressa | Imut tat-trasferiment; linji tal-iffurmar sħun | Kumpens Springback; Inserzjonijiet tal-karbur; tunnellaġġ għoli |
| Chassis u sospensjoni | Brackets tad-driegħ tal-kontroll, partijiet tas-subframe, sedili tar-rebbiegħa | Azzar HSLA, azzar galvanizzat | It-trasferiment imut | Reżistenza għall-għeja; protezzjoni kontra l-korrużjoni; fond moderati tal-ġibda |
| Rinforzi interni | Gwarniċi tas-sedili, travi IP, vireg ta' kontra l--intrużjoni tal-bibien | Azzar HSLA, azzar ħafif, azzar DP | Imut progressiv; il-kombinazzjoni tmut | Ippakkjar issikkat; volum għoli; karatteristiċi tat-titqib multipli |
| Djar tal-powertrain | Koperturi tat-trażmissjoni, housings tal-muturi, għata differenzjali | Ligi ta' l-aluminju, azzar tal--ġbid fil-fond | Deep draw imut | Flatness tal-wiċċ tas-siġillar; uniformità tal-ħajt; ġestjoni tal-lubrikant |
| Trakk strutturali | Binarji tal-qafas, crossmembers, pjanċi tal-ħames-rota | HSLA -ħoxna (4-8 mm) | Imut tat-trasferiment; presses tqal ta'-stazzjon wieħed | Tunnellaġġ estrem; Żraben robusti tad-die; ħoxnin-distanza tal-istokk |
| Elettriku u konnetturi | Bus bars, terminals, interkonnessjonijiet tal-batteriji | Ram, ram, ligi tan-nikil | Imut progressiv | Tolleranzi stretti; kontroll tal-burr; produzzjoni ta'-veloċità għolja |
Innota kif il-katina tiċċirkola f'direzzjoni waħda: il-funzjoni tiddefinixxi l-materjal, il-materjal jiddefinixxi l-imġieba li tifforma, u l-imġieba li tifforma tiddetta t-tip tad-die. Tiġrifa-kritika tal-pilastru B-rinfurzar ma jistax juża die progressiv minħabba li l-materjal (istampa-azzar imwebbes) jitlob iffurmar bis-sħana. Bracket ta' sedil ta' volum għoli-ma jistax jiġġustifika linja tandem minħabba li l-ekonomija ma tappoġġjahiex. Kull tqabbil fit-tabella jirrifletti loġika ta 'inġinerija, mhux assenjazzjoni arbitrarja.
Il-manifattura tal-partijiet tal-karozzi f'dan il-livell ta 'kumplessità tfisser li t-timijiet tal-inġinerija għandhom jevalwaw is-soluzzjonijiet tal-ittimbrar b'mod olistiku aktar milli jispeċifikaw l-għodda b'mod iżolat. It-tip tad-die, il-konfigurazzjoni tal-istampa, il-grad tal-materjal, u l-operazzjonijiet sekondarji kollha jinteraġixxu, u jkollna kaskati ħażin wieħed permezz tal-oħrajn. Għat-timijiet li jesploraw kif dawn l-interazzjonijiet iseħħu fil-programmi ta' produzzjoni reali,Studji ta 'każijiet tal-karozzi ta' YICHENjoffru eżempji ta' proċess li jkopru ttimbrar tal-metall strutturali, intern, chassis, u trakk-relatat għall-applikazzjonijiet tal-karozzi, li jipprovdu punt ta' referenza utli meta jiġu analizzati l-istrateġiji tad-die ma' riżultati attwali tal-produzzjoni.
L-immappjar tal-applikazzjonijiet tad-die għal sistemi tal-vetturi jiċċara dak li għandek bżonn. Il-mistoqsija li jmiss hija min jibniha, u x'jissepara sieħeb ta' die li jagħti għodda ta' produzzjoni-lesta minn waħda li tagħti uġigħ ta' ras.
Għażla tal-Imsieħeb tal-Inġinerija tad-Die tal-Ittimbrar it-Tajjeb
Li tkun taf liema tip ta 'die jaqbel mal-parti tiegħek u kif għandha tinbena hija biss nofs il-battalja. In-nofs l-ieħor qed isib sieħeb li fil-fatt jista’ jesegwixxi, jagħti għodda li taħdem kif iddisinjata, skont l-iskeda, u fil-baġit matul iċ-ċiklu tal-ħajja kollu tal-produzzjoni. Għal kumpaniji tal-ittimbrar tal-karozzi li jikkompetu fuq il-kwalità u l-ħin tat-tnedija, id-differenza bejn sieħeb die kapaċi u wieħed mhux kwalifikat turi f'kull metrika mill-iskedi ta 'żmien tal-approvazzjoni tal-PPAP għal rati ta' garanzija PPM snin fil-produzzjoni.
Kapaċitajiet Kritiċi għall-Evalwazzjoni f'Die Partner
Mhux il-kumpaniji kollha tal-ittimbrar tal-metall tal-karozzi joffru l-istess fond. Xi jisbqu fid-disinn iżda jesternalizzaw il-magni. Oħrajn imexxu presses kbar iżda m'għandhomx kompetenza ta 'simulazzjoni. L-isfida tal-evalwazzjoni hija li tidentifika liema kapaċitajiet huma l-aktar importanti għall-programm speċifiku tiegħek u li tivverifika li fornitur fil-fatt huwa s-sid tagħhom aktar milli jissottokuntratta passi kritiċi.
Ikklassifika dawn il-kriterji mill-ogħla għall-inqas impatt fuq is-suċċess tal-programm:
- Id-disinn ta' die-house u simulazzjoni tal-iffurmar- Fornitur li jmexxi simulazzjonijiet tal-iffurmar internament, li jbassar ir-rimar lura, it-tirqiq, u l-fluss tal-materjal qabel ma jaqta' l-azzar, jaqbad il-problemi ġimgħat qabel wieħed li jiddependi fuq id-dejta pprovduta mill-klijent-jew jaqbeż is-simulazzjoni għal kollox. Kifstudji ta’ każijiet minn Centerline Engineeringjuru, il-fornituri li jużaw simulazzjoni tal-iffurmar "minn il-bidu-morru" waqt il-kwotazzjoni jagħtu stimi vojta aktar preċiżi, użu ottimizzat tal-materjal, u dies li jeħtieġu inqas iterazzjonijiet tal-prova fiżika.
- -Maċinazzjoni interna u kapaċità ta' prova- Ivverifika li l-fornitur għandu CNC imtieħen (inklużi 5-assi), EDM tal-wajer, u preses tat-tryout li jkopru l-firxa tat-tunnellaġġ tiegħek. Kmamar tal-għodda esternalizzati jżidu r-riskju tal-ħin taċ-ċomb u jnaqqsu r-responsabbiltà. Manifatturi progressivi tad-die li jżommu l-kmamar tal-għodda tagħhom stess jistgħu jimplimentaw bidliet fl-inġinerija aktar malajr u jżommu d-die f'kondizzjoni ta 'produzzjoni mingħajr dewmien ta' partijiet terzi.
- Kompetenza materjali madwar AHSS u aluminju- Staqsi speċifikament dwar l-esperjenza b'-azzar ta' fażi doppja, boron imwebbes tal-istampa-, u pannelli tal-għeluq tal-aluminju. Kull familja ta 'materjal teħtieġ strateġiji ta' tneħħija differenti, sistemi ta 'kisi, u approċċi ta' kumpens ta 'springback. Imsieħeb mingħajr idejn-fuq l-AHSS jew l-esperjenza tal-aluminju se jitgħallmu dwar il-baġit tal-għodda tiegħek.
- Ċertifikazzjoni tas-sistema ta 'kwalità OEM u kapaċità PPAP- Iċ-ċertifikazzjoni IATF 16949 fl-ambitu tal-ittimbrar u tal-għodda tal-fornitur hija l-linja bażi għall-programmi tal-karozzi. L-ISO 9001 waħdu ma jinkludix rekwiżiti speċifiċi tal-PPAP u APQP tal-karozzi-. Ikkonferma li l-fornitur jista 'jwassal stampi ballooned, rapporti dimensjonali, pjanijiet ta' kontroll, FMEAs, studji Gage R&R, u studji tal-kapaċità fil-livell li l-klijent OEM tiegħek jistenna.
- Programmi ta 'manutenzjoni tad-die u appoġġ tar-rampa tal-produzzjoni- Ix-xogħol ta' sieħeb ma jispiċċax bl-approvazzjoni tal-PPAP. Skedi ta' manutenzjoni preventiva, inventarji ta' inserzjoni żejda, u kapaċità ta' tiswija ta'-rispons rapidu jiddeterminaw jekk l-għodda tiegħek issostnix il-kwalità fil-volum jew tiddegradax f'eżerċizzju tat-tifi tan-nar. Ikkonferma logs ta' manutenzjoni dokumentati,-kundizzjonijiet tal-ħażna tad-die fuq is-sit, u proċessi ta' ġestjoni tal-bidliet fl-inġinerija.
- Servizzi ta' valur-miżjud u integrazzjoni vertikali- Fornituri li joffru operazzjonijiet sekondarji bħall-iwweldjar, irfinar, sub-assemblaġġ, u ppakkjar apposta taħt saqaf wieħed inaqqsu r-riskju ta' handoff u jikkompressaw il-ħinijiet ta' tmexxija. Għal fornituri progressivi tal-istampar tad-die, is-servizzi integrati jfissru inqas ordnijiet ta 'xiri u punt wieħed ta' responsabbiltà minn coil mhux maħdum permezz ta 'assemblaġġi mibgħuta.
Scorecard peżat jgħin biex jistruttura l-paragun b'mod oġġettiv. Assenja kull kriterju piż ibbażat fuq il-prijoritajiet tal-programm tiegħek, punteġġa lill-fornituri magħżula minn 1 sa 5 fuq kull kriterju, u ħalli l-matematika tfaċċa l-aktar kandidat b'saħħtu aktar milli tiddependi fuq l-istorja tar-relazzjoni biss.
Allinjament Die Investiment mal-Istrateġija ta 'Produzzjoni
L-għodda tad-die hija assi kapitali b'tul ta 'ħajja mkejjel f'miljuni ta' puplesiji. Is-sieħeb li tagħżel jeħtieġ li jallinja mhux biss mal-volumi tal-produzzjoni tal-lum iżda mat-trajettorja tar-rampa tiegħek, bidliet potenzjali fl-inġinerija, u strateġija ta' tmiem-tal--programm.
Ftit mistoqsijiet li jisseparaw l-imsieħba strateġiċi tad-die mill-ħwienet transazzjonali:
- Jistgħu jiskalaw?- Jekk il-volum annwali tiegħek jirdoppja wara t-tnedija, il-flotta tal-istampa tal-fornitur u l-istruttura taċ-ċelloli tal-produzzjoni jakkomodaw dan mingħajr għodda ġdida jew waqfien estiż? Is-servizzi tal-ittimbrar tal-metall tal-karozzi għandhom jiġu evalwati kemm fuq il-kapaċità attwali kif ukoll fuq il-headroom tat-tkabbir.
- Kif jimmaniġġjaw il-bidliet fl-inġinerija?- Ir-reviżjonijiet tad-disinn ta' stadju tard- huma realtà fil-programmi tal-karozzi. Fornitur b'-kapaċità ta' għodda interna jista' jimplimenta ECOs aktar malajr u b'riskju inqas minn wieħed dipendenti fuq ħwienet tal-imbusti esterni.
- X'inhuma t-termini ta 'sjieda u ħażna tad-die?- Ikkonferma bil-miktub min hu s-sid tal-għodda fi tmiem il-programm, x'inhi l-politika tal-ħżin għal dies inattivi, u jekk il-fornitur jimpenjax li jappoġġja inkluż il-manutenzjoni għaċ-ċiklu tal-ħajja sħiħ tal-programm. Termini vagi joħolqu tilwim meta l-volumi jinbidlu jew il-programmi jinżlu.
- Huma jidħlu f'kollaborazzjoni bikrija tad-DFM?- L-aqwa sħab tal-fabbrikanti tal-partijiet tal-karozzi jirrevedu t-tpinġijiet qabel ma jikkwotaw, jimmarkaw it-tolleranza tal-bandiera-iżidu r-riskji, u jirrakkomandaw irfinar tal-ġeometrija li jtejbu l-formabbiltà mingħajr ma jikkompromettu l-funzjoni tal-parti. Programmi li jistiednu l-kontribut tad-DFM aktar kmieni jevitaw bidliet fl-għodda tal-aħħar-stadju li jiswew ħafna flus.
Għal timijiet li jevalwaw il-kandidati tal-fabbrikant tal-partijiet tal-karozzi f'kuntest ta' reshoring jew nearshoring, il-prossimità tal-impjant tal-assemblaġġ inaqqas l-espożizzjoni tal-ħin taċ-ċomb u tappoġġja rekwiżiti ta' kunsinna eżatt-fi-ħin. Hekk kif l-istrateġiji tal-akkwist jipprijoritizzaw dejjem aktar ir-reżiljenza tal-katina tal-provvista, l-imsieħba domestiċi jew reġjonali b'operazzjonijiet integrati vertikalment jipprovdu viżibilità akbar u riżoluzzjoni tal-kwistjonijiet aktar mgħaġġla minn programmi ta' għodda mqassma f'diversi -pajjiżi. Ħafna manifatturi tal-partijiet tal-karozzi fl-Istati Uniti u reġjuni stabbiliti oħra issa jikkompetu fuq ir-rispons u l-kontroll operattiv flimkien mal-kost unitarju.
Riżorsa waħda ta' min jiġi esplorat waqt din l-evalwazzjoni hijaIl-paġna tal-industrija tal-karozzi ta' YICHEN, li tipprovdi studji ta 'każijiet ta' stampar u fabbrikazzjoni tal-folja tal-metall li jkopru OEM permezz ta 'programmi Tier-2 għal komponenti strutturali, ta' ġewwa, tax-chassis u tat-trakkijiet. Il-kopertura tagħhom f'diversi sistemi ta 'vetturi u saffi tal-katina tal-provvista tagħmilhom għażla rilevanti għal timijiet li qed ifittxu sieħeb li jifhem l-ambitu sħiħ tas-servizzi tal-ittimbrar tal-metall tal-karozzi, mid-disinn tad-die sa l-appoġġ tal-produzzjoni.
Fl-aħħar mill-aħħar, is-sieħeb it-tajjeb tal-inġinerija tad-die mhuwiex biss dak bl-inqas kwotazzjoni. Huwa dak li l-kapaċitajiet, is-sistemi ta 'kwalità, u l-mudell ta' appoġġ tal-produzzjoni tiegħu jallinjaw mal-profil tar-riskju tal-programm tiegħek, it-trajettorja tal-volum, u l-kumplessità materjali. Applika dawn il-kriterji b'mod wiesa ', ivverifika t-talbiet permezz ta' verifiki tas-sit u kontrolli ta 'referenza, u ħalli d-dejta tal-prestazzjoni dokumentata, mhux il-wegħdiet, tmexxi d-deċiżjoni tiegħek ta' provenjenza.
Mistoqsijiet Mistoqsija Frekwenti Dwar Imut tal-Ittimbrar tal-Karozzi
1. X'inhi d-differenza bejn imut progressiv u imut tat-trasferiment fl-ittimbrar tal-karozzi?
Dies progressivi jżommu strixxa tal-metall konnessa hekk kif tavvanza minn stazzjonijiet multipli f'sett ta' die wieħed, li tagħmilhom ideali għal partijiet iżgħar, ta' volum-għoli bħall-parentesi u konnetturi. Imut ta 'trasferiment jaqta' l-vojt ħieles kmieni u jċaqalqu bejn stazzjonijiet indipendenti bl-użu ta 'swaba' mekkaniċi jew robots, li jaqbel ma 'partijiet akbar u ġeometrikament kumplessi bħal traversi strutturali u parentesi ta' sospensjoni. L-għażla tiddependi fuq id-daqs tal-parti, il-fond tal-ġbid, il-miri tar-ruttam tal-materjal, u r-rekwiżiti tal-volum annwali.
2. Kif tikkalkula t-tneħħija tad-die għal materjali differenti tal-folja tal-metall?
It-tneħħija tad-die hija espressa bħala persentaġġ tal-ħxuna tal-materjal għal kull naħa. L-azzar ħafif tipikament juża madwar 10% tneħħija, filwaqt li l-azzar avvanzati ta'-qawwa għolja (AHSS) jeħtieġu 12-20% minħabba s-saħħa ta' rendiment ogħla tagħhom u l-imġiba tat-tqattigħ dominanti fil-ksur. Ligi tal-aluminju ġeneralment jeħtieġu 8-12%, u l-istainless steel jaqa 'fil-medda ta' 12-16%. L-użu ta 'clearance mhux korrett iwassal għal xedd prematur ta' l-għodda, burrs eċċessiv, jew ineżattezza dimensjonali, għalhekk kull grad ta 'materjal jitlob il-valur ta' clearance vvalidat tiegħu stess.
3. Liema bidliet fid-disinn tad-die huma meħtieġa għall-ittimbrar ta' azzar ta'-saħħa avvanzata (AHSS)?
Gradi AHSS bħal DP780 u DP980 jeħtieġu diversi modifiki tad-die: żieda fit-tunnellaġġ tal-istampa (50-100% ogħla minn azzar ħafif), spazju ta 'qtugħ usa' biex jipprevjeni t-tixlif tal-punch, kumpens springback mibni fil-ġeometrija tad-die, karbur jew inserzjonijiet tal-metall trab fi stazzjonijiet trim għal forzi ta 'reżistenza għall-ilbies, twieqi u vojt ogħla ta' proċess ta 'kontroll. Is-simulazzjoni tal-iffurmar issir essenzjali biex tbassar u tikkumpensa għall-irkupru elastiku ferm akbar li dawn il-materjali juru wara li jiffurmaw.
4. Kemm idum biex tinbena die tal-ittimbrar tal-karozzi?
Die tipiku tal-ittimbrar tal-karozzi jieħu 20 ġimgħa jew aktar mir-rilaxx tad-disinn sal-approvazzjoni tal-produzzjoni. Din il-kronoloġija tkopri magni CNC, operazzjonijiet EDM, trattament tas-sħana, irfinar tal-wiċċ, assemblaġġ, u prova fiżika. It-teknoloġija moderna ta' simulazzjoni tal-iffurmar tnaqqas b'mod sinifikanti l-fażi ta' prova billi taqbad kwistjonijiet ta' formabbiltà prattikament qabel ma jinqata' l-azzar, u tikkompressa dak li qabel kien jeħtieġ 8-12-il iterazzjoni fiżika għal 2-3 loops ta' verifika ffukati fuq irfinar aktar milli soluzzjoni fundamentali tal-problemi.
5. X'għandek tfittex meta tagħżel fornitur tad-die tal-ittimbrar tal-karozzi?
Ipprijoritizza fornituri b'-kapaċità ta' simulazzjoni tad-disinn u tal-iffurmar tad-die in house, magni CNC proprjetà u presses tat-tryout, esperjenza ppruvata b'AHSS u materjali tal-aluminju, ċertifikazzjoni IATF 16949 b'kapaċità sħiħa PPAP, u programmi dokumentati ta 'manutenzjoni tad-die. Evalwa l-abbiltà tagħhom li jiskalaw mat-trajettorja tal-volum tiegħek, jimmaniġġjaw il-bidliet fl-inġinerija malajr, u jipprovdu disinn bikri-għall--kollaborazzjoni tal-manifattura. Imsieħba bħal YICHEN li joffru stampar integrat u fabbrikazzjoni tal-folja tal-metall madwar l-OEM permezz ta' programmi Tier-2 jipprovdu responsabbiltà minn sors wieħed mill-għodda permezz tal-appoġġ tal-produzzjoni.


